
Nehmen Sie Kontakt mit der Aubrik Company auf

Aktualisiert im Oktober 2026 – Technischer Auslegungsleitfaden von Wuxi ABK Machinery (Aubrik)
Ein Rohrschweiß-Drehtisch ist ein motorisierter Schweißtisch, der Flanschstutzen, Ventilgehäuse und Rohrbaugruppen um eine vertikale oder um 0 bis 90 Grad geneigte Achse dreht, damit in Position 1G oder 2G horizontal geschweißt werden kann. Die Aubrik BY-Serie umfasst standardmäßig Modelle für Bruttolasten von 50 bis 2.000 kg, Drehzahlen von 0.08 bis 5 U/min und optionale Argon-Spülbohrungen mit 20 bis 80 mm Durchmesser. Kundenspezifische Flachbetten tragen mehr als 5.000 kg, und Schwerlast-Werkstückpositionierer für Rohre erreichen 50.000 kg.
Wichtige technische Grenzwerte für die Auswahl bei Rohrvorfertigungsteilen
- Flanschstutzen, Ventildeckel und abgewinkelte T-Stücke von 50 bis 2.000 kg passen auf Drehtische der BY-Serie. Gerade Mantelschüsse mit einem Länge-zu-Durchmesser-Verhältnis über 4:1 werden in der Regel auf Rollenböcken geschweißt.
- Das Schwerpunkt-Überhangmoment darf nach Anwendung eines Bruttolast-Sicherheitsfaktors von 1.25x bis 2.0x die Getriebegrenzen (bis zu 500 N·m bei schweren Antrieben der BY-Serie) nicht überschreiten.
- Die untere Getriebedrehzahl bestimmt das WIG-Wurzelschweißen (GTAW) an großen Rohrdurchmessern, da leichte Tischantriebe mit 0.5 bis 5 rpm nicht auf Rohrschweißanweisungen unter 0,2 rpm herunterregeln können.
- Kupfergeschirmte 3-Backen-Futter von 160 bis 630 mm werden bei Edelstahl- und Hochstrom-Rohrsegmenten mit Hohlspindeln und rotierenden Masseübertragungen für 200 bis 500 A kombiniert.
Wann ein Rohrschweißdrehtisch gegenüber Rollenböcken und kippbaren Schweißpositionierern eingesetzt wird
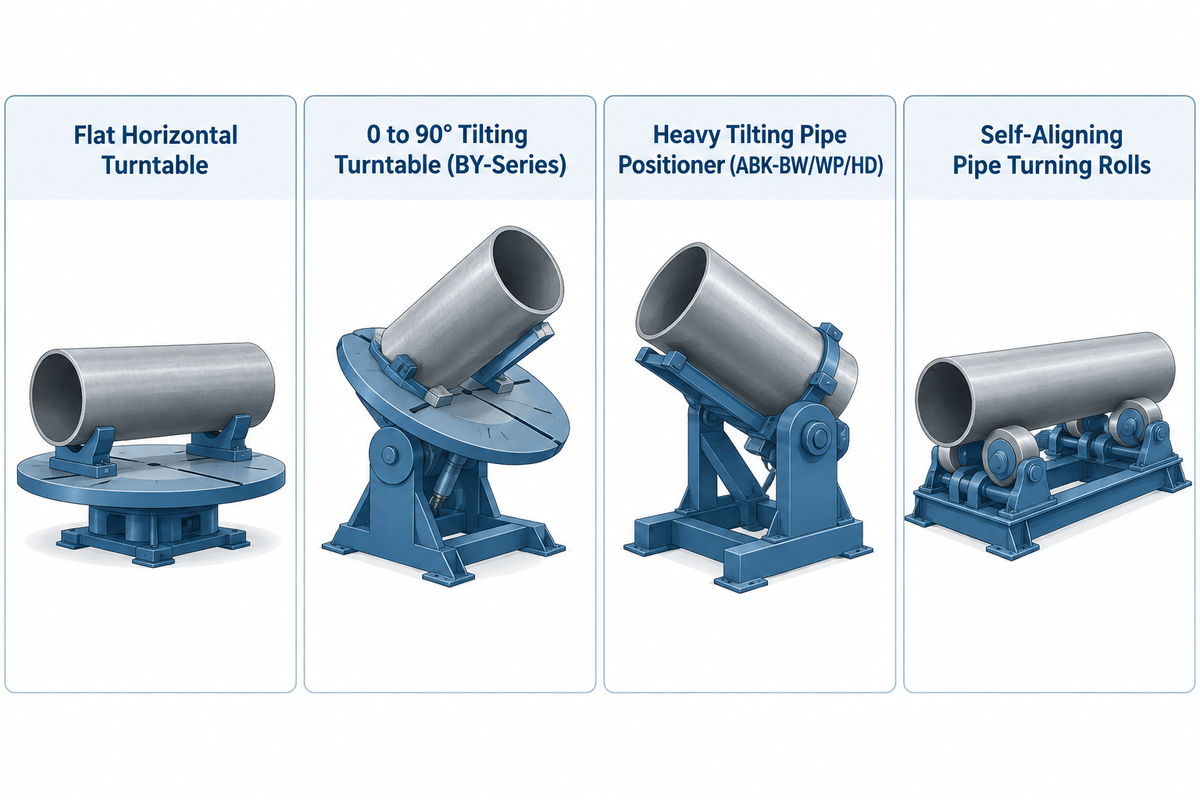
Standardrahmen für Rohrschweißdrehtische der BY-Serie nehmen Rohrsegmente von 50 bis 2.000 kg auf. Jedes geflanschte Rohrstück wird an einem Ende konzentrisch in einem 3-Backen-Futter gespannt. Rollenböcke werden im Allgemeinen für Rohre und Behälterringe mit einem Länge-zu-Durchmesser-Verhältnis von 4:1 oder mehr eingesetzt. Auskragende oder exzentrische Rohrsegmente werden durch einen passend dimensionierten Werkstückpositionierer ausgeglichen, während schwerere gerade Rohrsegmente auf einem Rollenbock abgestützt werden können.
Fertigungsleiter fragen häufig, warum vorhandene Rollenböcke oder manuelle V-Böcke bei kundenspezifischen Rohrbaugruppen versagen. Reibrollen erfordern einen durchgehenden, konzentrischen Kontakt entlang zweier sauberer Zylinderringe. Abgewinkelte Rohrbögen und Einschweißstutzen (Olets) heben das Rohr von der Polyurethanrolle ab und blockieren die Drehbewegung. Ausgewuchtete Flachblech-Schweißbaugruppen und symmetrische Trommeln werden bei Schweißpositionierern und Schweißdrehtischen auf Standard-Planscheiben aufgenommen. Exzentrische Rohrabzweige verändern jedoch bei jeder Drehung das Antriebsmoment.
Bei einem horizontalen Planscheiben-Drehtisch, der sich um eine vertikale Achse dreht, wirkt die Schwerkraft senkrecht nach unten in das Hauptaxiallager. Ein außermittiger T-Abzweig erzeugt während der 360-Grad-Schweißnaht nur ein minimales veränderliches Antriebsmoment. Wird derselbe abgewinkelte Rohrspool um 90 Grad gekippt, wirkt der T-Abzweig wie ein bergauf und bergab schwingendes Pendel. Don Burgart weist im Fachbeitrag von The Fabricator zur industriellen Positioniertechnik darauf hin, dass Flurdrehtische im schweren Stahl- und Apparatebau einen Bereich von 250 bis 40.000 lb abdecken. Im Katalog von Aubrik überschneidet sich der Bereich von 1.000 bis 2.000 kg zwischen schweren Drehtischen der BY-Serie (bis zu 500 N·m Drehmoment) und den Einheiten der Serie ABK-BW. Gekippte Rohrspools mit hohem Kippmoment erfordern den Wechsel auf kippbare Rohrschweißpositionierer für 1 bis 50 Tonnen (Serien ABK-BW, ABK-WP und ABK-HD).
Die 3-Achsen-Abgrenzungsregel zwischen Rohr und Schweißpositionierer
- Flache Horizontaldrehtische (vertikale Achse, 2G oder stirnseitig 1G) halten kurze Rohr-Flansch-Stutzen, Ventildeckel und abgewinkelte T-Stücke von 50 bis 2.000 kg. Die Schwerkraft verläuft dabei achsgleich zur Spindelachse.
- Um 0 bis 90 Grad neigbare Drehtische (BY-1000 und BY-2000 serienmäßig; bei kleineren Größen mit kundenspezifischer Neigeoption) eignen sich für Stumpfnähte und Kehlnähte an Gehrungen kompakter Rohrbaugruppen. Das Kippmoment durch Überhang muss innerhalb der Grenzwerte der BY-Serie liegen (bis zu 500 N·m).
- Schwere Rohrschweißpositionierer (0 bis 135 Grad) mit 1 bis 50 Tonnen tragen gekippte exzentrische Rohrspools, welche die zulässigen Kippmomente von Drehtischen überschreiten. Abzweigfreie Mantelschüsse ab einer Länge von 4 Durchmessern laufen auf Rollenböcken.
| Bauart der Drehvorrichtung | Achsbewegung & Schweißposition | Typischer Bruttolastbereich | Rohrgeometrie & L/D-Grenze | Hauptausschlusskriterium |
|---|---|---|---|---|
| Flacher Horizontaldrehtisch | 360°-Drehung um Vertikalachse (2G horizontal / stirnseitig flach) | 50 bis 2.000 kg (kundenspezifisch 5.000+ kg) | Kurze Flanschstutzen, Ventilgehäuse, weite abgewinkelte T-Stücke | Horizontale Rohrachse lässt sich nicht in die Wannenposition 1G kippen |
| 0 bis 90° kippbarer Drehtisch (BY-Serie) | 360°-Drehung + 0 bis 90° Kippung (1G / 2G / 45°-Kehlnaht) | Standardmäßig 1.000 bis 2.000 kg (bei 90° Neigung abgeminderte Tragfähigkeit); kundenspezifische Neigeoption bei kleineren Größen | 1.5 bis 16 in. Rohrspools; L/D > 3 erfordert Außenstützbock | Exzentrisches Kippmoment über der BY-Antriebsgrenze (bis zu 500 N·m) |
| Schwerer kippbarer Rohrschweißpositionierer (ABK-BW/WP/HD) | 360°-Frequenzumrichter-Drehung + 0 bis 135° Zahnsegment-/Hydraulikkippung | 1.000 bis 50.000 kg (1 bis 50 t; überschneidet 1 bis 2 t bei hohem Moment) | Dickwandige Rohrspools und Sammler mit 40 bis 2.500 mm Außendurchmesser | Zu großer Aufstellflächenbedarf und Investitionsaufwand für leichte Rohrarbeiten |
| Selbstausrichtende Rohr-Rollenböcke | Horizontalachsiger Reibrollenantrieb (1G-Drehbewegung) | 2.000 bis 200.000+ kg | Lange gerade Rohre, Mantelschüsse und Druckbehälter (L/D > 4) | Abzweige, Muffen oder kurze Stutzen unterbrechen den Rollenkontakt und wandern axial |
Wann werden Rohrschweißdrehtische anstelle von Schweißrollenböcken eingesetzt?
Setzen Sie Schweißdrehtische anstelle von Schweißrollenböcken ein, wenn vorstehende Abzweige, Überschiebflansche, Reduzierkegel oder kurze Stutzen mit einem Länge-zu-Durchmesser-Verhältnis unter 4:1 den durchgehenden Rollenkontakt unterbrechen. Diese formschlüssige Einspannung verhindert das axiale Wandern und den Rollenschlupf, die auf Reibrollen auftreten.
Bei geraden Rohrsträngen von 6 bis 12 Metern und zylindrischen Behälterschüssen verteilen selbstausrichtende Rohrschweißrollenböcke und Behälterdrehvorrichtungen das Gewicht gleichmäßig ohne Freiträger-Biegespannung. Bei langen geflanschten Rohrspools, die eine formschlüssige Futterspannung erfordern, spannen Fertigungsbetriebe das Flanschende auf einem horizontalachsigen Drehtisch. Ein passiver Außenrollenstützbock oder ein synchronisierter Reitstock stützt anschließend den freien Rohrschuss ab.
Auslegung eines Schweißdrehtisches: Tragfähigkeit, Überhangmoment und Rohr-Drehzahlberechnung
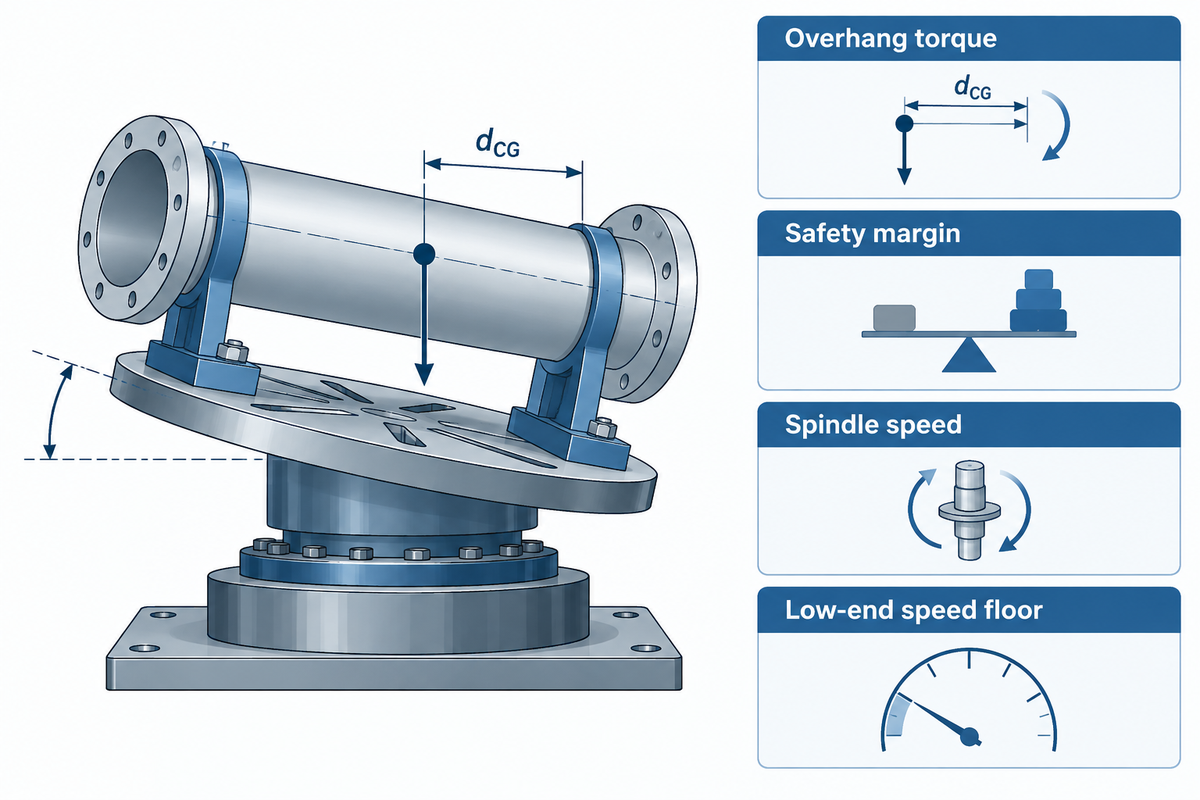
Die Spindeldrehzahl in rpm ergibt sich aus der qualifizierten Schweißgeschwindigkeit der Schweißanweisung (WPS), geteilt durch den Rohrumfang. Addieren Sie die Masse von Spannfutter und Spülvorrichtung zum schwersten Rohrspool, bevor Sie das 0-bis-90-Grad-Überhangmomentdiagramm des Herstellers prüfen, und stellen Sie sicher, dass das Getriebe Ihre langsamste Wurzellagengeschwindigkeit ohne Motorruckeln erreicht.
Zwei Prüfgrößen – das mechanische Drehmomentvermögen und die untere Drehfrequenz – bestimmen jede Beschaffung eines Rohrdrehtisches. Angaben zur Tragfähigkeit an der Planscheibe gelten nur, wenn der Schwerpunkt nahe der flachen 0-Grad-Aufspannfläche liegt. Das Kippen des Drehtisches auf 90 Grad vergrößert das vertikale statische Schwerkraftmoment proportional zum Überhangabstand. Jason Ladd von Koike Aronson zeigt im Leitfaden von The Welder zur Auslegung von Schweißpositionierern, dass eine Schweißbaugruppe mit 50 lb bei 3 Zoll Überhang ein Drehmoment von 12,5 ft-lb erzeugt. Eine Verdopplung dieses Abstands auf 6 Zoll verdoppelt das vertikale Lastmoment auf 25 ft-lb.
Das Schwerkraftmoment (M) folgt der Gleichung M = W × g × d_CG. Hierbei ist W die kombinierte Masse aus Rohrsegment, Spannfutter und Spannvorrichtung in Kilogramm, g beträgt 9,81 m/s² und d_CG ist der horizontale Schwerpunktabstand in Metern. Die statische Rechnung lässt Anfahr- und Bremsmassenträgheit beim Indexieren, Unwuchten exzentrischer T-Stücke, Haltekraftgrenzen des 3-Backen-Futters sowie die Steifigkeit des Kreuzrollenlagers unberücksichtigt. Planen Sie einen Sicherheitsfaktor von mindestens 1.25x (Auslegungsbasis der Aubrik BY-Serie) und bis zu 2.0x bei asymmetrischen Rohrbögen ein, wobei das Drehmoment innerhalb der Momentenkurven des Herstellers bleiben muss. Halten Sie das Drehmoment stets innerhalb der Momentenkurven des Herstellers.
Kinematisch folgt die Spindeldrehzahl der Gleichung RPM = v / (π × OD), wobei die Schweißgeschwindigkeit laut Schweißanweisung (WPS) in mm/min durch den Rohrumfang geteilt wird. Die Schweißgeschwindigkeit geht gemäß CEN EN 1011-1:2009 Allgemeine Empfehlungen für das Lichtbogenschweißen zusammen mit Stromstärke, Spannung und thermischem Wirkungsgrad in die Streckenenergie ein. Unser Rechner für Drehzahl und Umfangsgeschwindigkeit an Schweißpositionierern übernimmt den Rohraußendurchmesser sowie die Prozessgeschwindigkeit und rechnet diese direkt in die Spindeldrehzahl um.
Durchgerechnetes Auslegungsbeispiel: 6-Zoll-Schedule-40-Edelstahl-T-Rohrspool (168,3 mm Außendurchmesser)
- Die Kombination aus dem 42 kg schweren 316L-Rohrstück, dem 28 kg schweren 300 mm 3-Backen-Futter und der 8 kg schweren Formiergasdichtung ergibt eine Bruttomasse von 78 kg. Mit dem Sicherheitsfaktor von 1.25x ergibt sich eine erforderliche Mindesttragfähigkeit von 97,5 kg.
- Bei einem horizontalen Schwerpunktversatz von 120 mm (0,12 m) und einer Neigung von 90 Grad beträgt das statische Drehmoment M = 78 kg × 9,81 m/s² × 0,12 m = 91.8 N·m. Mit einem dynamischen Sicherheitszuschlag von 1.25x ergibt sich ein Gesamtmoment von 114.8 N·m, das innerhalb der Tragfähigkeit von 500 N·m der Schwerlastvarianten der BY-Serie liegt; maßgeblich ist die Tragfähigkeit des konkret angebotenen Modells.
- Für dieses beispielhafte Rohr mit 168,3 mm Außendurchmesser beträgt der Umfang π × 168,3 mm = 528,7 mm. Die Division durch 528,7 mm ergibt 0,14 rpm für eine WIG-Wurzellage (GTAW) mit 75 mm/min und 0,53 rpm für eine MAG/MIG-Decklage (GMAW) mit 280 mm/min. Mechanisierte Fülldraht- (FCAW) oder Unterpulverschweißanweisungen (SAW) mit 400 bis 600 mm/min liegen auf diesem Umfang von 528,7 mm höher bei 0.76 bis 1,13 rpm.
- Ein BY-100 für 100 kg trägt zwar das statische Gewicht, doch seine Motordrehzahl von 0.3 bis 4 U/min ist für Wurzelgänge beim WIG-Schweißen mit 0.14 U/min etwa 2x zu hoch. Ein BY-1000 (0.1 bis 2 U/min) deckt den Wurzelgang mit 0.14 U/min bei 75 mm/min direkt ab. Ein BY-500 (0.15 bis 2 U/min) eignet sich hingegen für Wurzelgänge an 6-Zoll-Rohren mit einer qualifizierten Schweißgeschwindigkeit von 80 mm/min oder mehr.
| Nennweite (ASME Sch 40) | Außendurchmesser & Umfang | Manuelle GTAW-Wurzel (75 bis 120 mm/min) | GMAW-Füll- / Decklage (250 bis 320 mm/min) | Mindest-Drehzahlstufe Aubrik BY |
|---|---|---|---|---|
| 1.5 in. Rohr | 48,3 mm AD (151,7 mm Umf.) | 0.49 bis 0,79 rpm | 1.65 bis 2,11 rpm | BY-50 (0.5 bis 5 U/min) oder BY-100 (0.3 bis 4 U/min) |
| 2 in. Rohr | 60,3 mm AD (189,4 mm Umf.) | 0.40 bis 0,63 rpm | 1.32 bis 1,69 rpm | BY-100 (0.3 bis 4 U/min) |
| 3 in. Rohr | 88,9 mm AD (279,3 mm Umf.) | 0.27 bis 0,43 rpm | 0.90 bis 1,15 rpm | BY-300 (0.2 bis 3 U/min) |
| 4 in. Rohr | 114,3 mm AD (359,1 mm Umf.) | 0.21 bis 0,33 rpm | 0.70 bis 0,89 rpm | BY-300 (0.2 bis 3 U/min) |
| 6 in. Rohr | 168,3 mm AD (528,7 mm Umf.) | 0.14 bis 0,23 rpm | 0.47 bis 0,61 rpm | BY-1000 (0.1 bis 2 U/min; BY-500 ab ≥80 mm/min) |
| 8 in. Rohr | 219,1 mm AD (688,3 mm Umf.) | 0.11 bis 0,17 rpm | 0.36 bis 0,46 rpm | BY-1000 (0.1 bis 2 U/min) |
| 10 in. Rohr | 273,1 mm AD (858,0 mm Umf.) | 0.09 bis 0,14 rpm | 0.29 bis 0,37 rpm | BY-2000 (0.08 bis 1.5 U/min; BY-1000 erreicht nur 0.1 U/min als niedrigste Drehzahl) |
| 12 in. Rohr | 323,9 mm AD (1.017,6 mm Umf.) | 0.08 bis 0,12 rpm (bei 80 bis 120 mm/min) | 0.25 bis 0,31 rpm | BY-2000 (0.08 bis 1.5 U/min; BY-1000 stoppt bei 0.1 U/min) |
| 16 in. Rohr | 406,4 mm AD (1.276,7 mm Umf.) | 0.06 bis 0,09 rpm (bei 80 bis 120 mm/min) | 0.20 bis 0,25 rpm | ABK-BW Rohrschweißpositionierer (0.02 bis 1,2 rpm) |
Beachten Sie das Drehzahlstellverhältnis von 35:1 zwischen einer 1.5-Zoll-GMAW-Decklage (2,11 rpm) und einer manuellen 16-Zoll-WIG-Wurzellage (0,06 rpm). Der qualifizierte Schweißgeschwindigkeitsbereich laut Schweißanweisung (WPS) Ihres Betriebs bestimmt die Getriebeübersetzung vor der Bestellung eines einstufigen Getriebes.
Welche Baugröße des Rohrschweißdrehtisches wird für überhängende Rohrspools benötigt?
Wählen Sie einen Drehtisch, dessen zulässiges Kippmoment die gesamte Gewichtskraft multipliziert mit dem horizontalen Schwerpunktabstand von der Kippachse zuzüglich einer Sicherheitsreserve von 1.25x bis 2.0x übersteigt. Mehrere Katalogmodelle von Rohrdrehtischen zeigen, dass die zulässige horizontale Planscheibenlast um 50 % sinkt, sobald sich die Überhanglast von der Planscheibe weg verlagert.
Der WP-750 von Baileigh sinkt von 770 lb Tragfähigkeit bei vertikaler Achse auf 385 lb bei 90 Grad horizontaler Kippung, und der PS-1F-5-A von MAC reduziert sich von 200 lb flach auf 100 lb bei 2 Zoll Schwerpunktabstand. Unser Tragfähigkeitsrechner für Schwerpunktüberhang nutzt Rohrspoollänge, Flanschmasse und Bogenversatz zur Bemessung des Gestells.
Tisch-Drehtische vs. Flurmontierte Drehtische für die Rohrvorfertigung
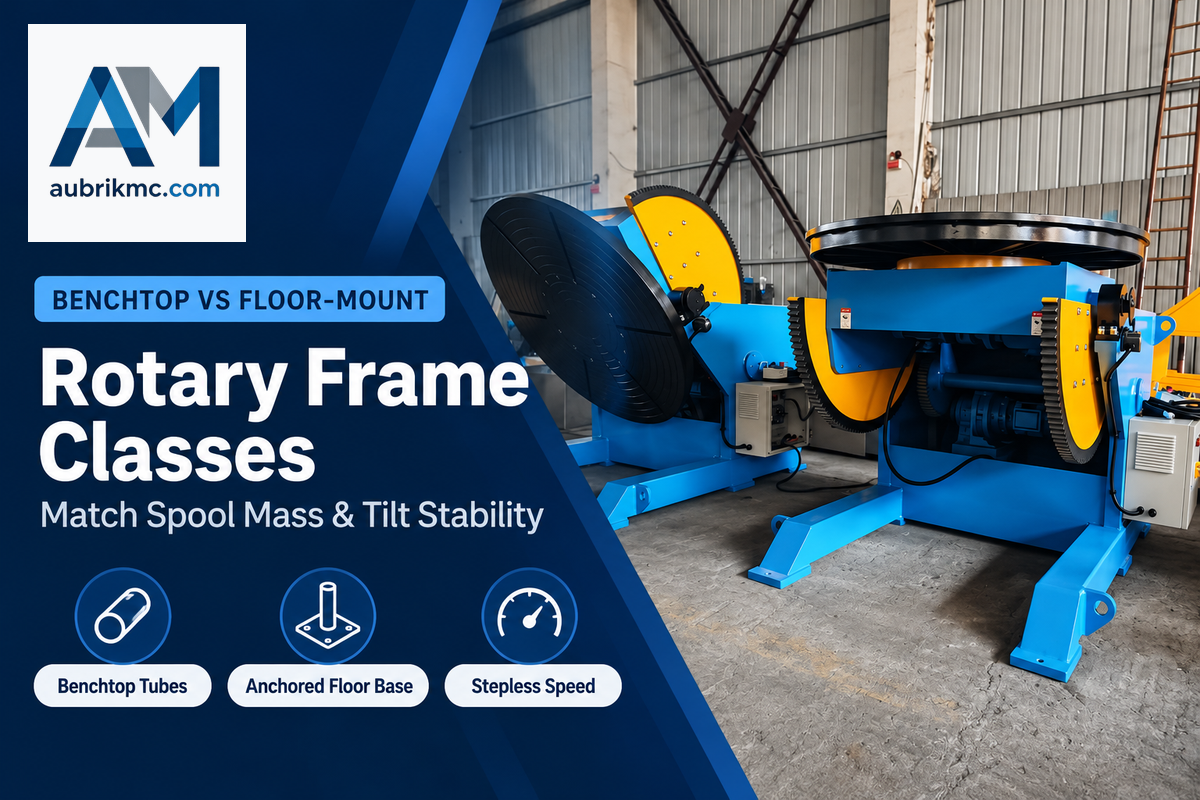
Tragbare Tischdrehtische eignen sich für 50 bis 300 kg schwere Sanitärrohre und Ventilanschlüsse. Sie verfügen über Planscheiben mit 200 bis 320 mm Durchmesser und Motoren mit 25 bis 60 W. Verankerte Bodendrehtische tragen Rohrbaugruppen nach Schedule 40 und 80 mit 500 bis 2.000 kg auf Drehtischen mit 400 bis 600 mm Durchmesser und Antrieben mit 90 bis 180 W.
Kranhakenfreiheit, Kippwinkel und Spindelsteifigkeit unterscheiden Tischgestelle von flurmontierten Drehtischen. Keith Honhart von Atlas Welding Accessories erläutert im Leitfaden von The Fabricator zu Tischpositionierern für Rohre, dass zentrierte Lasten von 50 bis 250 lb für kompakte Tischgeräte geeignet sind. Auf diesen Gestellen bringt eine 45-Grad-Kippung Rohr-Flansch-Kehlnähte in die Wannenposition, während eine 90-Grad-Kippung Stumpfnähte an den einzelnen Formstücken abdeckt. Mitrowski Welding führt Tischmodelle in dieser Klasse auf, darunter den MBC BP-2 mit 200 lb, den Profax WP-250 mit 250 lb und den Pandjiris Mini Pro mit 350 lb.
Oberhalb von 300 kg besteht bei unverschraubten Tischgestellen unter freitragenden Rohrlasten Kippgefahr, und oft fehlt eine extrem niedrige Getriebeübersetzung. Aubrik fertigt industrielle Schweißdrehtische im Bereich von 50 kg bis 2.000 kg (kundenspezifisch auslegbar auf 5.000+ kg Tragfähigkeit), mit Drehtischdurchmessern von 200 bis 600 mm und stufenlosen Drehzahlbereichen von 0,5 rpm bis 5 rpm (BY-50) bis hinunter zu 0,08 rpm bis 1,5 rpm (BY-2000). Thermisch entspannte Gestelle der BY-Serie halten bei der Prüfstandabnahme einen Radialrundlauf von ≤0,02 mm ein.
| Modellstufe | Montageklasse | Horizontale Nenntragfähigkeit | Drehtischdurchmesser & Antriebsleistung | Spindeldrehzahlbereich | Typischer Rohrspool-Einsatzbereich |
|---|---|---|---|---|---|
| Aubrik BY-50 | Tischplatte | 50 kg (110 lb) | Ø200 mm · 25 W | 0.5 bis 5 rpm | 0.5 bis 1.5 in. Hygiene-Rohrformstücke für Molkerei-/Pharmatechnik |
| Aubrik BY-100 | Tischplatte | 100 kg (220 lb) | Ø250 mm · 40 W | 0.3 bis 4 U/min | 1 bis 2.5 in. Edelstahl-Instrumentierungsrohre & Flanschstutzen |
| Aubrik BY-300 | Schwere Tisch- / Sockelausführung | 300 kg (660 lb) | Ø320 mm · 60 W | 0.2 bis 3 U/min | 2 bis 4 in. Schedule-40-Rohrspools & Hydraulikverteiler |
| Aubrik BY-500 | Flurmontage | 500 kg (1.100 lb) | Ø400 mm · 90 W | 0.15 bis 2 rpm | 4 bis 6 in. Prozessrohrspools & ANSI-Ventilgehäuse |
| Aubrik BY-1000 | Flurmontage | 1.000 kg (2.200 lb) | Ø500 mm · 120 W | 0.1 bis 2 U/min | 6 bis 12 in. Schedule-40/80-Edelstahl- & Legierungsrohrspools |
| Aubrik BY-2000 | Flurmontage | 2.000 kg (4.400 lb) | Ø600 mm · 180 W | 0.08 bis 1,5 rpm | Schwere Flansch-T-Stücke, Pumpengehäuse & Cobot-Rohrspoolzellen |
| Aubrik BY-Custom | Verankerter Flur-Flachbettdrehtisch | 5.000+ kg (11.000+ lb) | Kundenspezifische Planscheibe · VFD/Servo | Kundenspezifische Niedrigdrehzahl-Übersetzung | Vertikalachsiges Auftragsschweißen / Plattieren, Turbinenringe & Großflansche |
| Aubrik ABK-BW Serie | 0 bis 135° Rohrschweißpositionierer | 1.000 bis 5.000 kg (1 bis 5 t) | Rohr-AD 40 bis 660 mm · VFD | 0.02 bis 1,2 rpm | Mittelschwere gekippte Rohrspools oberhalb der BY-Drehmomentgrenzen |
| Aubrik ABK-WP Serie | Schwerer Zahnrad-/Hydraulik-Schweißpositionierer | 6.000 bis 20.000 kg (6 bis 20 t) | Rohr-AD 200 bis 1.600 mm | 0.02 bis 1,2 rpm | Prozesssammler, Großrohrbögen & dickwandige Rohrspools |
| Aubrik ABK-HD Serie | Überschwerer Hydraulik-Schweißpositionierer | 25.000 bis 50.000 kg (25 bis 50 t) | Rohr-AD 600 bis 2.500 mm | 0.02 bis 1,2 rpm | Raffineriesammler, Offshore-Steigleitungen & schwere Behälterstutzen |
Selbstzentrierende 3-Backen-Schweißfutter, Hohlspindeln und Schweißaufbau mit Argon-Formiergas
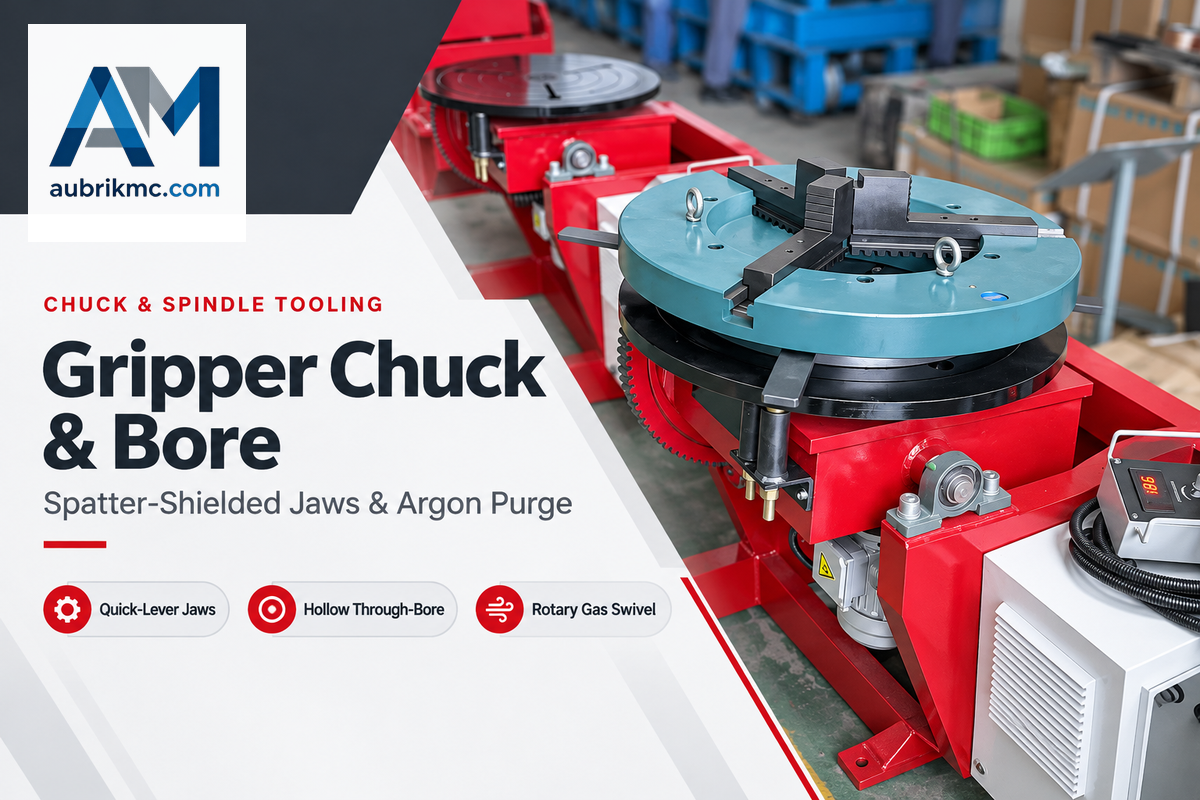
Statten Sie die Planscheibe des Drehtischs mit einem schnellspannenden 3-Backen-Schweißspannfutter (Spannbereich 160 bis 630 mm je nach BY-Series-Ausführung) statt mit einem Drehmaschinenfutter aus. Wählen Sie die Hohlspindel mit Durchgangsbohrung (bei ausgewählten BY-Modellen mit Ø20 bis 80 mm) so, dass sie größer ist als der Außendurchmesser des Spülschlauchs oder des Durchführungsrohrs, und prüfen Sie die genauen Montageabmessungen von Spannfutter und Bohrung anhand der Modellzeichnung des Herstellers.
Erstkäufer montieren häufig ein Werkzeugmaschinen-Spiralringfutter auf einen Drehtisch, um Vorrichtungskosten zu sparen. Innerhalb weniger Wochen setzen sich Schweißspritzer auf der Planspirale fest und blockieren die Spannbacken. Spezielle Schweißspannfutter verfügen über gekapselte Spiralführungen, kupfergeschirmte Backenführungen und Schnellspann-Exzenterhebel. Umkehrbare Stufenbacken ermöglichen den schnellen Wechsel zwischen der Innenspannung in Flanschbohrungen und der Außenspannung am Rohrmantel.
Bei Wurzelgängen an austenitischem Edelstahl, Duplexstahl und Nickellegierungen, für die laut WPS eine inerte Schutzgasunterstützung erforderlich ist (im Gegensatz zu qualifizierten wurzelseitig flussmittelgestützten Schweißdrähten), bestimmt die Führung des Spülschlauchs die Spindelausführung. Ein Drehtisch mit Vollwelle blockiert die Spülgasführung durch die Spindel; der Schlauch muss dann um das Rohr herumgeführt werden. Eine hohle Spindel mit Durchgangsbohrung (bei ausgewählten Aubrik BY-Modellen als Option mit Ø20 bis 80 mm; 1-1/8 bis 2-1/2 in. bei Profax WP-250, Bancroft TT500 und Pandjiris Mini Pro) führt das Gas durch eine Drehdurchführung direkt durch die Spindel.
Ein zu hoher Argon-Volumenstrom saugt durch den offenen Wurzelspalt Umgebungsluft an und verunreinigt den Schweißbereich. In der WIPO-Patentschrift WO2020033478A1 zur Gasspülung beim Rohrschweißen legt das Einleiten eines geregelten Schutzgasstroms in abgedichtete Rohrbaugruppen bei gleichzeitiger Überwachung der Gaskonzentration am Auslass das Spülfenster vor dem Schweißen fest, bevor das Wurzelschlüsselloch geschlossen wird. Halten Sie den inneren Spülgasstrom laminar und unter leichtem Überdruck, bis Wurzel- und Zwischenlage den Schweißstoß abdichten.
| Veröffentlichtes Modell / Serie | Nennlastklasse | Veröffentlichte Hohlspindelbohrung | Kompatibles Spannfutter / Planscheibe | Eignung für Argon-Formiergasführung |
|---|---|---|---|---|
| Profax WP-250 | 250 lb (113 kg) vertikal | Durchgangsbohrung mit 1-1/8 in. | Optionales 8 in. (200 mm) Schweißspannfutter | Argonschlauch durch Spindel + Durchführung kleiner Rohre |
| Pandjiris Mini Pro | 350 lb (159 kg) vertikal | Durchgangsbohrung mit 2 1/2 in. | Genutete Tisch-Planscheibe + 3-Backen-Futter | Gas-Drehdurchführung zur Speisung der inneren Spüldichtung |
| Bancroft TT500 | 500 lb (227 kg) vertikal | 2 in. (50,8 mm) Hohlspindel | 12 in. Planscheibe + schweres 3-Backen-Futter | Hochdurchfluss-Diffusor + Versorgung von Doppelkammer-Spülblasen |
| Aubrik BY-Serie (BY-50 bis BY-2000) | 50 bis 2.000 kg horizontal | Optionale Zentrierbohrung mit Ø20 bis 80 mm bei ausgewählten Modellen | 3-Backen-Schweißfutter 160 bis 630 mm (Drehtische Ø200 bis 600 mm) | Abgestimmt auf Rohr-AD, Futtermasse & Schutzgas-Wurzel-WPS |
Rotierende Schweißstromrückführung, Hochfrequenz-WIG-Abschirmung und Einsatzgrenzen am Werkbanktisch
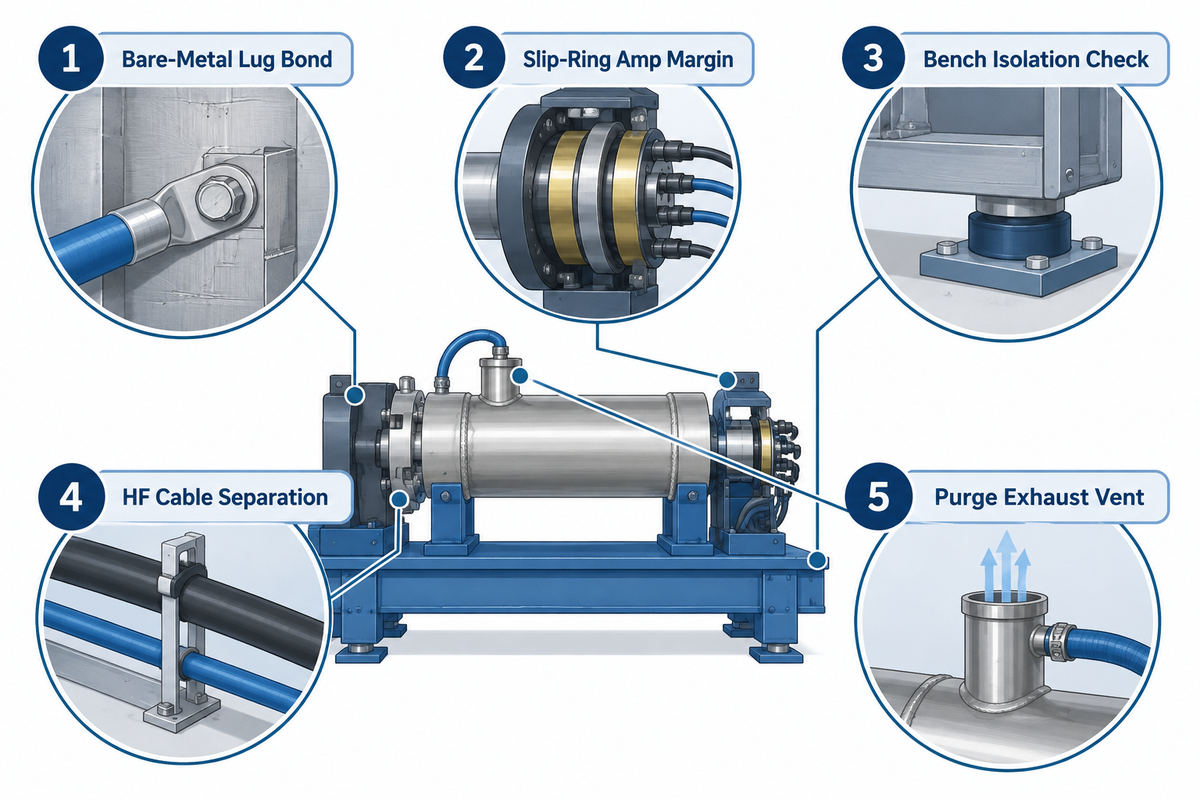
Wenn das 3-Backen-Futter und die Hohlspindel montiert sind, klemmen Sie das Schweißstrom-Rückleiterkabel an eine dedizierte rotierende Erdungslasche an. Erden Sie niemals über ein feststehendes Drehtischgestell oder eine Stahlwerkbank ohne eine für den Spitzenstrom ausgelegte rotierende Stromübertragungsbürste. Streuströme verursachen Stromdurchgangsschäden an den Spindellagerlaufbahnen, und ungeschirmte HF-WIG-Zündungen zerstören einfache Drehzahlsteuerungen.
In US-amerikanischen Fertigungsbetrieben der allgemeinen Industrie fallen Schweißstrom-Rückleitungskreise unter OSHA 29 CFR 1910.254 Vorschriften für das Lichtbogenschweißen und -schneiden. Baustellen richten sich nach 29 CFR 1926.351(c). Abschnitt 1910.254(c)(2)(ii) untersagt die Nutzung von Elektroinstallationsrohren oder Rohrleitungen für Gase und brennbare Flüssigkeiten als dauerhafte Rückstrompfade. Die Abschnitte 1910.254(c)(2)(iv) und (v) regeln Spannvorrichtungen, die im Schweißstrom-Rückleitungskreis eingesetzt werden:
„Wird eine Konstruktion, Förderanlage oder Spannvorrichtung regelmäßig als Schweißstrom-Rückleitungskreis genutzt, müssen Verbindungsstellen leitend überbrückt oder mit geeigneten Stromabnehmern ausgerüstet werden. Alle Masseverbindungen sind darauf zu prüfen, ob sie mechanisch belastbar und elektrisch für den erforderlichen Strom ausreichend bemessen sind.“ Quelle: U.S. OSHA 29 CFR 1910.254(c)(2)(iv), (v) (Allgemeine Industrie)
Auf Geräteebene – unabhängig von der OSHA-Vorschrift für Betriebsrohrleitungen – verschrauben Schweißer bei Werkbankaufbauten häufig einen Drehtisch auf einer geerdeten Stahlschweißbank und klemmen das Werkstückkabel an die Werkbankecke. Keith Honhart warnt in der Analyse zu Tischpositionierern von The Fabricator, dass hoher Schweißrückstrom dann direkt durch die Spindellager zur Werkbank fließt. Mikroskopische Lichtbögen erzeugen Krater auf den Lagerrollen und verursachen einen ruckartigen Lauf, der die Gleichmäßigkeit der Schweißraupe zerstört. Industrielle Drehtische überbrücken die Lager über federbelastete Kupfer-Graphit-Schleifringe oder rotierende Massebürsten für 200 bis 500 A (300 A beim Bancroft TT100 und 500 A beim TT500).
| Prüfschritt | Physischer Prüfpunkt | Abnahmekriterium | Fehlerfolge bei Nichtbeachtung |
|---|---|---|---|
| 1. Metallisch blanke Masseklemme | Rotierende Masseklemme & Futterauflagefläche | Lack und Walzzunder blank entfernt; festes Schraubendrehmoment | Hoher Übergangswiderstand erhitzt die Klemme und verursacht Lichtbogenablenkung |
| 2. Schleifring-Stromreserve | Rotierende Kupfer-Graphit-Bürstenbaugruppe | Ausgelegt für ≥200 A bei leichtem WIG; 300 bis 500 A bei Impuls-MIG/SAW | Streustrom fließt über Spindellager und erzeugt Riffelbildung in den Laufbahnen |
| 3. Werkbank-Isolationsprüfung | Drehtischsockel vs. geerdete Stahlwerkbank | Werkstück-Rückleitungskabel direkt an der Masseklemme des Drehtisches angeklemmt | Rückstrom fließt über Motorgehäuse oder Steuerplatine |
| 4. HF-Kabeltrennung | WIG-Brennerpaket vs. Fußpedal- & Frequenzumrichterkabel | WIG-Brennerpakete räumlich getrennt von Fußpedal- und Frequenzumrichterkabeln verlegen; niemals zusammen aufwickeln | HF-Lichtbogenzündung induziert Spannungsspitzen in die Drehzahlsteuerung |
| 5. Spülgas-Auslassöffnung | Auslass der äußeren Spüldichtung vs. Spindeleinlass | Freier Auslass begrenzt Druckaufbau bei gleichzeitig leichtem Spülgas-Überdruck | Übermäßiger Innengasdruck bläst beim Schließen der Wurzel Porenkanäle auf |
Sind Rohrschweißdrehtische sicher bei Hochfrequenz-WIG-Zündung?
Industrielle Rohrschweißdrehtische reduzieren Störungen durch Hochfrequenz-WIG-Zündungen, wenn sie mit HF-gefilterten Netzeingängen, geschirmten Elektromotorkabeln, galvanisch getrennten 24-V-Steuertransformatoren und geprüfter Schutzerdung ausgestattet sind. Ungeschirmte Hobby-PWM-Gleichstromplatinen fallen bei HF-Zündung häufig aus oder springen unkontrolliert auf Maximaldrehzahl.
Um die Genauigkeit beim Schweißen dünnwandiger Edelstahlrohre zu sichern, verbinden Sie das Metallgehäuse mit einem eigenen ableitfähigen Erder oder der geprüften Hallenerdungsschiene. Verlegen Sie das WIG-Brennerpaket räumlich getrennt von der Handfernbedienung und dem Fußschalter. Diese räumliche Trennung hält die Spindeldrehzahl während der Lichtbogenzündung konstant.
Antriebsmechanik und Drehzahlregelung: Frequenzumrichter-Getriebeantriebe vs. Servodrehtische für Roboterzellen
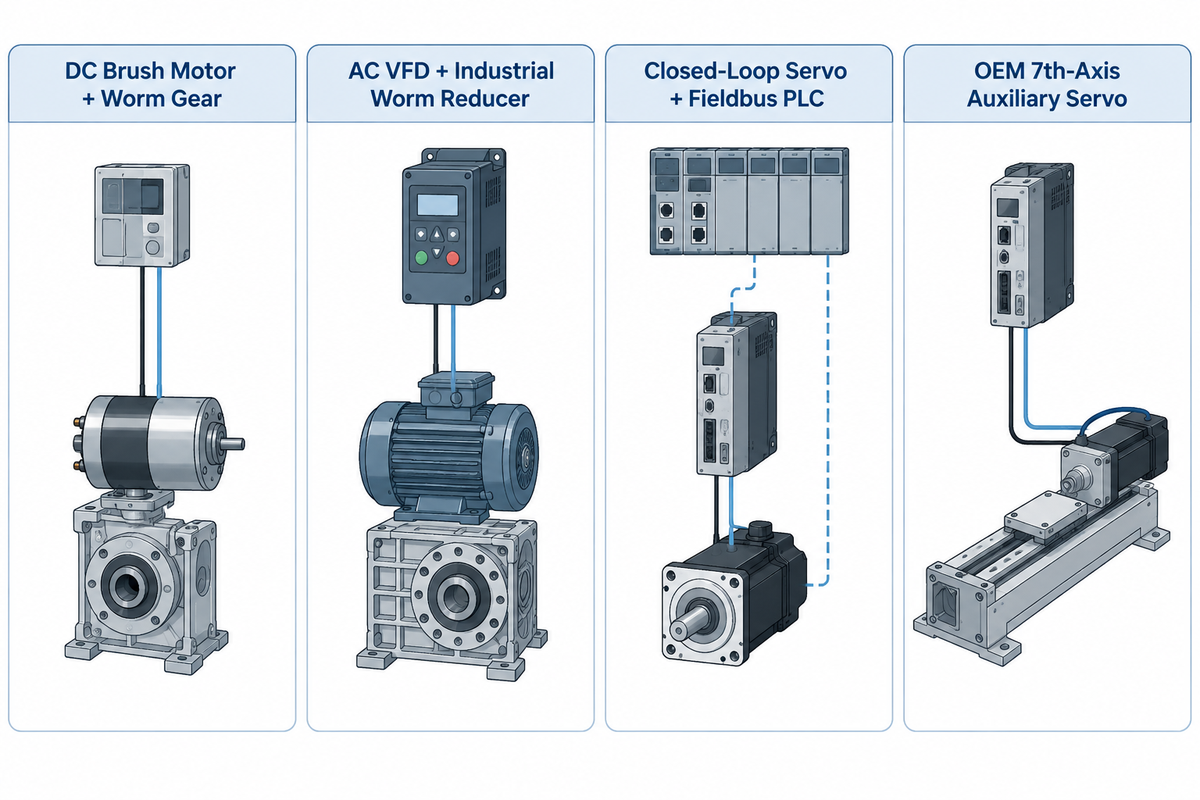
Drehstrom-Schneckengetriebeantriebe mit Frequenzumrichter sowie Fußpedal- oder Handfernbedienung bewältigen das kontinuierliche manuelle Rundnahtschweißen an Rohren zu den geringsten Kosten. Für mehrlagig getaktete Rohrspools und automatisierte Cobot-Schweißzellen, die geregelte AC-Servoantriebe erfordern, nutzt die Schweißzelle eine drehgeberüberwachte Winkeltaktung oder eine SPS-Handshake-Steuerung.
Automatisierungsingenieure, die eine Drehachse in eine Roboter- oder Cobot-Rohrschweißzelle integrieren, wählen zwischen 2 Steuerungsarchitekturen. Die erste Option ist die inkrementelle Ansteuerung über SPS oder Feldbus. Aubrik setzt bei den Modellen BY-50 bis BY-500 AC-Antriebe und bei BY-1000 und BY-2000 DC-Servoantriebe ein; letztere bieten PROFINET, Modbus TCP und EtherNet/IP. Alle 6 BY-Modelle unterstützen TTL-Signale mit niedriger Spannung. Im Gegensatz dazu führen die Standarddatenblätter von Profax, Bancroft und Pandjiris Durchgangsbohrungen von 1-1/8 bis 2-1/2 Zoll auf, nennen jedoch keine Roboter-Feldbusprotokolle. In Machines analysierte Prüfverfahren zur Wiederholgenauigkeit der Manipulatorpose nach ISO 9283 sehen für die Prüfung der Wiederholgenauigkeit industrieller Schweißmanipulatoren mit geschlossenem Regelkreis Referenzwerte wie ±0,1 mm über 30 Zyklen vor. Die tatsächlichen Toleranzen bei der Positionierung des Drehtischs hängen weiterhin vom Ausrichten und Zusammenbauen des Rohrstoßes sowie von der Nahtverfolgung ab.
Die zweite Option ist die native koordinierte kinematische Interpolation als 7. Achse, die einen auf die jeweilige Robotersteuerung abgestimmten Zusatzservomotor samt Antriebsregler erfordert. Diese koordinierte Servoachse bewegt sich entlang sattelförmiger Rohrabzweige simultan mit allen sechs Armachsen; siehe synchronisierte Roboterschweißzellen mit zusätzlichen Drehachsen. Cobots (wie die Rohrspool-Schweißzellen von Novarc für 2 bis 60 Zoll) mit Zweistationen-Drehtischen verkürzen die Nebenzeiten beim Werkstückwechsel. In Vergleichen automatisierter Drehtisch-Schweißzellen steigern Zweistationen-Aufbauten die Lichtbogen-Einschaltdauer des Roboters von 60–70 % auf 85–95 %.
| Antriebsarchitektur | Drehzahl- & Positionsregelung | Wiederholgenauigkeit & Getriebespiel | Optimaler Einsatz in der Rohrfertigung |
|---|---|---|---|
| DC-Bürstenmotor + Schneckengetriebe | Drehpotentiometer + Start/Stopp-Fußpedal | Ungeregelt; Drehzahl bricht unter exzentrischer Last ein | Leichtes Heften konzentrischer Rohre & einlagige Werkbankarbeiten |
| AC-Frequenzumrichter + Industrie-Schneckengetriebe | Digitale Drehzahlanzeige, Handfernbedienung & Fußschalter | ≤0,02 mm Radialrundlauf; selbsthemmendes Schneckengetriebe | Manuelles GTAW/GMAW-Rundnahtschweißen an Schedule-40/80-Rohrspools |
| Geregelter Servo + Feldbus-SPS | PROFINET, Modbus TCP, EtherNet/IP oder 24V/TTL-I/O | Drehgebergeprüfte Taktung; Wiederholgenauigkeit geprüft nach ISO-9283-Verfahren | Cobot-Rohrspoolzellen & mehrlagig getaktete Flansche |
| OEM-Zusatzservo als 7. Achse | Echtzeit-Kinematikinterpolation durch die Robotersteuerung | Spielarmes RV- oder Harmonic-Drive-Getriebe passend zum Roboterarm | 3D-Rohr-an-Rohr-Sattelabzweige (häufig ohne Hohlbohrung) |
Eigenbau-Bohrmaschinenantriebe und Gebrauchtgeräte vs. industrielle Rohrschweißdrehtische
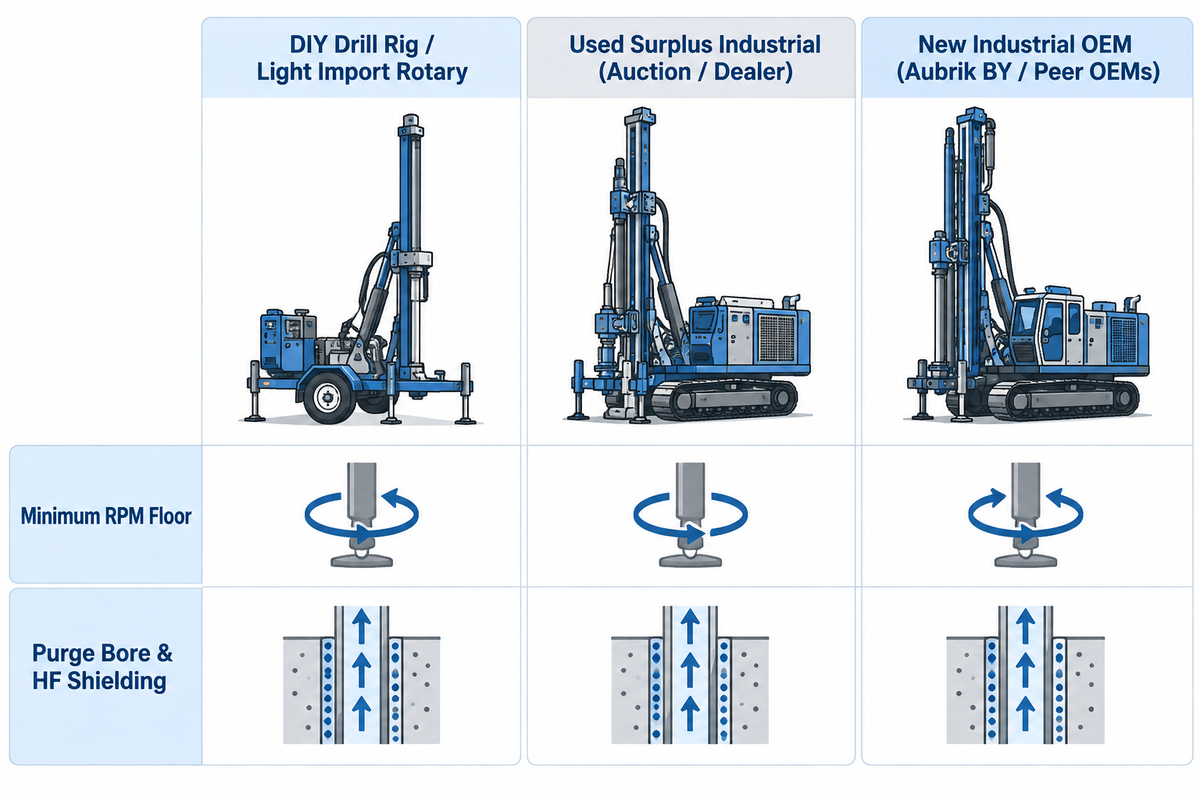
Einfache 7.5-Zoll-Hobby-Importdrehtische und Eigenbauten mit Akkuschrauberantrieb versagen beim WIG-Offenwurzelschweißen an Rohren, wo eine konstante Kriechgeschwindigkeit entscheidend ist. Ihre Mindestdrehzahl von 2 rpm treibt die Schweißgeschwindigkeit über die Grenze für manuelles Aufschmelzen hinaus, und das Ruckeln ungeschirmter Niederspannungs-Gleichstrommotoren verursacht Wärmestau.
Eine untere Drehzahlgrenze von 2 rpm an einem einfachen eBay-Hobbydrehtisch bewegt ein 6-Zoll-Schedule-40-Edelstahlrohr (528,7 mm Umfang) mit 1.057,5 mm/min (41.6 in./min). Diese Geschwindigkeit liegt mehr als siebenmal höher als das übliche Fenster von 75 bis 150 mm/min für manuelle WIG-Offenwurzellagen (GTAW). Selbst mechanisierte GMAW-Fülllagen an 6-Zoll-Rohrspools laufen mit 250 bis 320 mm/min und erreichen damit weniger als ein Drittel dieser Umfangsgeschwindigkeit bei 2 rpm.
Das Herunterregeln eines nicht kompensierten Gleichstrommotors nahe der Blockiergrenze führt zu Drehmomentruckeln (Cogging), insbesondere wenn ein außermittiger Rohrbogen bergauf gedreht wird. Bei konstanter Lichtbogenstromstärke und Spannung steigt die Streckenenergie umgekehrt proportional zum Abfall der Schweißgeschwindigkeit an. Ein plötzlicher Drehzahlabfall um 20 % beim Ruckeln lässt den lokalen Wärmeeintrag um 25 % (1 / 0.80 = 1.25) ansteigen. Dieser erhöhte Wärmeeintrag brennt ein großes Schmelzloch direkt durch die dünne Wurzelstegkante des Edelstahls.
| Bewertungskriterium | Eigenbau-Bohrmaschinenantrieb / Leichter Importdrehtisch | Gebrauchtes Industriegerät (Auktion / Gebrauchtmaschinenhändler) | Neues industrielles OEM-Gerät (Aubrik BY / Vergleichbare OEMs) |
|---|---|---|---|
| Marktpreis-Referenz | Nicht klassifizierter Hobby-Import oder Werkstatteigenbau aus Restteilen | $5.999 bis $9.500 auf Surplus Record (Pandjiris 15-4 $5.999; Readco UPC-25 $9.500) | Angebot nach Spezifikation per Anfrage ($1.580 bis $6.200 im Bancroft-Katalog von TT100 bis TT500) |
| Untere Mindestdrehzahl | Häufig ≥2,0 rpm Minimum (1.057,5 mm/min am 6-in.-Rohr; zu schnell für WIG-Wurzeln) | 0.1 bis 0,5 rpm (ältere Thyristorplatinen neigen zu thermischer Drehzahldrift) | 0.08 bis 0,5 rpm stufenloser Frequenzumrichter oder geregelter Servoantrieb |
| Spülbohrung & HF-Abschirmung | Vollwelle; ungeschirmte PWM-Platine brennt bei HF-WIG durch | Modellabhängig; rotierende Kohlebürsten häufig verschlissen | Optionale Bohrung mit Ø20 bis 80 mm + abgeschirmtes Gehäuse + 200 bis 500 A Stromübertragungsbürste |
Lassen sich gebrauchte Rohrschweißdrehtische für abnahmepflichtige Rohrschweißarbeiten überholen?
Schwere gebrauchte Gussdrehtische etablierter Hersteller wie Ransome, Pandjiris oder Koike Aronson lassen sich für abnahmepflichtige Rohrschweißarbeiten generalüberholen, sofern die Lagersitze der Spindel konzentrisch geblieben sind. Eine fachgerechte Überholung umfasst den Austausch stromgeschädigter Lager und verschlissener Bronzeschneckenräder sowie den Ersatz alter Drehzahlplatinen durch einen geschirmten AC-Frequenzumrichterantrieb.
Bei Gebrauchtmaschinen sollten das radiale Spindelspiel mit einer Messuhr gemessen und die Kosten für Ersatzteile der Drehstromübertragung vor einem Gebot ermittelt werden. Wenn das Qualitätsprogramm eines Fertigungsbetriebs die Prüfung der Schweißausrüstung nach EN ISO 17662:2025 vorsieht, prüfen Techniker nach einer Instandsetzung des Antriebs die Verfahrgeschwindigkeit mit einer Stoppuhr und einem Maßband oder Stahllineal.
Preisklassen, Lieferzeiten und Bewertung von Herstelleranfragen (RFQ) für Rohrschweißdrehtische
Veröffentlichte nordamerikanische Preise liegen bei $1.580 bis $2.804 für Tischgeräte mit 100 bis 200 lb (45 bis 91 kg) und bei $4.790 bis $6.200 für manuell kippbare Modelle mit 200 bis 500 lb (91 bis 227 kg) (Bancroft Engineering und Surplus Record). Schwere gebrauchte Schweißpositionierer und Servostationen reichen von $9.500 bis $29.500, während metrische OEM-Drehtische für 50 bis 2.000 kg per Ausschreibung (RFQ) über Lieferzeitstufen von 14 bis 90 Tagen angeboten werden.
Vergleichen Sie Marktangebote, indem Sie Angebote für die Grundausführung mit blanker Planscheibe von Komplettpaketen für das Rohrschweißen trennen. Mit einem 7-Zoll-Spannfutter mit Greifbacken (180 mm) steigt der Preis für eine Tischanlage MBC BP-2 (200 lb / 91 kg) von $2.014 ohne Zubehör auf $2.804. Bei den manuellen Kipptischen in den USA kostet Bancrofts TT100 (100 lb / 45 kg) $1.580, das TT212 (200 lb / 91 kg) $4.790 und das TT500 (vertikale Tragfähigkeit 500 lb / 227 kg, Bohrung 2 Zoll) $6.200. Drehmodelle von Baileigh Industrial für 450 bis 1.100 lb werden online für Preise von $2.914,00 für das WP-450 mit 110V bis $6.841,00 für das WP-1100 angeboten. Surplus Record führt außerdem ein Pandjiris 15-4 für $5.999, ein Readco UPC-25 für 2.500 lb und $9.500 sowie eine Fronius International FRT150-Servostation für $29.500 auf. Jason Ladd weist in der Checkliste für Käufer von The Fabricator darauf hin, dass die Angabe von Netzspannung des Werks und Gewicht der Spannvorrichtung im Voraus kostspielige Nachrüstungen verhindert.
Für den Direktbezug ab Werk von Wuxi ABK Machinery (Aubrik, gegründet 1999) gilt eine Mindestbestellmenge (MOQ) von 1 Standardeinheit. Die Preise richten sich nach Spannung, Spannfuttergröße und Bohrungsdurchmesser. Lagernde Tischmodelle (BY-50, BY-100, BY-300) werden innerhalb von 14-21 Tagen auf dem Seeweg oder per Luftfracht innerhalb von 7-10 Tagen versandt. Die Fertigung konfigurierter Bodenmodelle (BY-500, BY-1000, BY-2000) dauert 35-45 Tage. Kundenspezifische Anlagen für 5.000 kg oder Roboterstationen haben Lieferzeiten von 60-90 Tagen; Ersatzverschleißteile werden innerhalb von 5 bis 7 Werktagen versandt.
| Veröffentlichte nordamerikanische Katalogklasse | Verifizierte nordamerikanische Preisreferenz | Nächstliegende metrische Aubrik-Serie (MOQ 1 Einheit) | Richtlieferzeit Aubrik |
|---|---|---|---|
| 100 bis 200 lb US-Tischgerät (45 bis 91 kg) | $1.580 bis $2.804 (Bancroft TT100 $1.580; MBC BP-2 $2.014 ohne Futter / $2.804 mit Futter) | BY-50 (50 kg) / BY-100 (100 kg) — Angebot per Anfrage (RFQ) | 14 bis 21 Tage See · 7 bis 10 Tage Luft |
| 200 bis 500 lb US-Handkippung (91 bis 227 kg) | $4.790 bis $6.200 bei Bancroft (TT212 200 lb $4.790; TT500 500 lb $6.200) | BY-300 (300 kg) / BY-500 (500 kg) — Angebot per Anfrage (RFQ) | 14 bis 21 Tage (BY-300) · 35 bis 45 Tage (BY-500) |
| 2.500 lb Gebraucht-Flurklasse (1.134 kg) | Readco UPC-25 gelistet für $9.500 auf Surplus Record; schwere OEM-Neugeräte per Anfrage (RFQ) | BY-1000 (1.000 kg) / BY-2000 (2.000 kg, bis zu 500 N·m) — per Anfrage (RFQ) | 35 bis 45 Tage konfigurierte Fertigung |
| Roboter-Servo / Kundenspezifischer 5.000+ kg Flachbettdrehtisch | Servostation Fronius FRT150 für $29.500 auf Surplus Record; kundenspezifische Schweißzellen per Anfrage (RFQ) | BY-Custom (5.000+ kg) / PROFINET- oder Modbus-Servostation | 60 bis 90 Tage Projektfertigung |
RFQ-Spezifikationscheckliste für Rohrschweißdrehtische (Kopiervorlage für Einkaufsanfragen)
Geben Sie Rohrspoolmasse, Schwerpunktüberhang, WPS-Geschwindigkeitsfenster, Futterbohrung, Spitzenstrom, Steuerungsschnittstelle und Hallenspannung an, damit der Hersteller den Antrieb bereits im ersten Angebot passend auslegt.
| Anfrageparameter (RFQ) | Erforderliche Spezifikationsangabe | Fehlerfolge im Werkstattbetrieb bei Weglassen |
|---|---|---|
| 1. Rohrspool-Hüllkreis & Bruttomasse | Min./max. Rohr-AD, Spoollänge, max. Ausladung abgewinkelter Abzweige sowie schwerster Spool + Spannvorrichtung in kg | Futtergewicht zehrt Tragfähigkeitsreserve auf oder Rohrbogen schlägt bei 90°-Kippung auf dem Hallenboden auf |
| 2. Schwerpunktüberhang & Exzentrizität | Abstand (mm) von der Planscheibe zum Spool-Schwerpunkt und radialer außermittiger Versatz | Schneckengetriebe blockiert in der Aufwärtsbewegung oder kippt unter unberechnetem Moment nach vorn |
| 3. WPS-Schweißgeschwindigkeitsfenster | Langsamste Wurzelgeschwindigkeit und höchste Decklagengeschwindigkeit (mm/min) über min./max. Rohr-AD | Standardmotor mit 0,5 rpm läuft 3x zu schnell für manuelle WIG-Wurzellagen ab ≥6 in. |
| 4. Spannfutter- & Hohlbohrungsgröße | Spannbereich des 3-Backen-Futters (160 bis 630 mm) und Hohlspindelbohrung (Ø20 bis 80 mm) | Eine Vollwelle blockiert die Formiergasführung durch die Spindel; Standard-Drehfutter frisst sich durch Schweißspritzer fest |
| 5. Spitzenstrom & Lichtbogenverfahren | HF-GTAW, Impuls-GMAW, FCAW oder SAW Spitzenstromstärke und Einschaltdauer (%) | Unterdimensionierte Massebürste überhitzt; ungeschirmte Steuerplatine fällt bei HF-Zündung auf Störung |
| 6. Steuerungs- & Zellenschnittstelle | Fußschalter / Handbedienbox, 24V/TTL-Relais oder PROFINET / Modbus TCP | Cobot oder SPS kann Start-/Taktsignale nicht ohne Neuverdrahtung des Schaltschranks austauschen |
| 7. Betriebsspannungsversorgung | Genaue Netzspannung, Phasenanzahl und Frequenz im Betrieb (110V/220V 1Ph oder 220V/380V 3Ph, 50/60 Hz; andere Spannungen erfordern eine Sonderausführung) | Frequenzumrichter meldet bei Anlieferung Störung oder erfordert einen externen Vorschalttransformator |
Integration, Kalibrierung und Anforderungen an die Werkstattversorgung
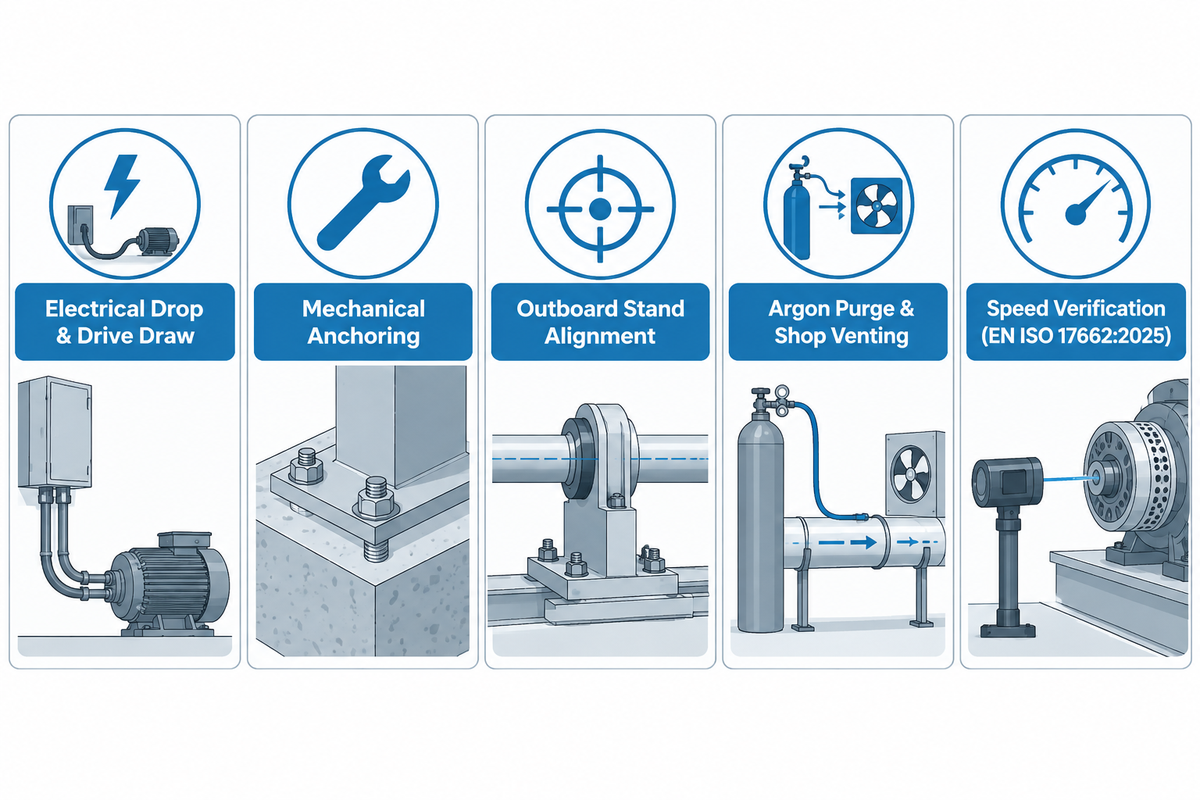
Bei der Inbetriebnahme eines Rohrschweiß-Drehtischs in der Fertigung werden die Anschlüsse für 110V/220V Einphasenstrom oder 220V/380V Dreiphasenstrom abgeglichen, neigbare Sockel verankert und die kontinuierliche Argon-Spülgaszufuhr abgeführt. Wenn geltende Schweißnormen oder Qualitätspläne des Betriebs eine Prüfung der Schweißausrüstung vorschreiben, überprüfen Techniker die Verfahrgeschwindigkeit mit einer Stoppuhr und einem Maßband oder Stahllineal nach Normen wie EN ISO 17662:2025.
Qualitätsmanager, die im Oktober 2026 die WPS-Verfahrgeschwindigkeiten prüfen, sollten ISO 17662:2025 (übernommen als EN ISO 17662:2025) für die Kalibrierung und Prüfung von Schweißausrüstung im Betrieb heranziehen. Der offizielle Lebenszyklusnachweis zu ISO 17662:2016 bestätigt, dass die 2. Ausgabe im September 2025 zurückgezogen und durch ISO 17662:2025 ersetzt wurde. Die Katalogvorschau zu CEN EN ISO 17662:2025 nennt März 2026 als Termin für den Rückzug widersprechender nationaler Normen und begrenzt den Anwendungsbereich auf Ausrüstung für die Fertigung und Montage vor Ort. Sofern eine Prüfung vorgeschrieben ist, sieht die Norm standardmäßig eine jährliche Prüfung vor; ein nachgewiesener Wiederholbarkeitsnachweis kann die Häufigkeit reduzieren. Nach einer mechanischen Überlastung oder einer Reparatur des Antriebs ist die Prüfung unverzüglich zu wiederholen.
Bei der Inbetriebnahme sollte die Drehgeschwindigkeit der Planscheibe mit einem kalibrierten Drehzahlmesser gegen die WPS-Sollwerte im unteren und mittleren Drehzahlbereich gemessen werden. Beim kontinuierlichen Formieren mit Argon ist eine Schweißrauchabsaugung bzw. Hallenabsaugung am Arbeitsplatz einzusetzen. Leiten Sie Argon niemals in tieferliegende Montagegruben oder enge Räume ab, in denen das gegenüber Luft schwerere Schutzgas den atembaren Sauerstoff verdrängt.
| Inbetriebnahmebereich | Tischmodelle (BY-50 bis BY-300) | Flurmontagemodelle (BY-500 bis BY-2000) | Abnahmeprüfung |
|---|---|---|---|
| Elektroanschluss & Leistungsaufnahme | 110V oder 220V 1-phasig, 50/60 Hz (25 bis 60 W Motor) | 220V/380V 3-phasig (90 bis 180+ W Motor) | Eigener Leitungsschutzschalter + geprüfte Gehäuse-Schutzerdung (PE) |
| Mechanische Verankerung | Grundrahmenlaschen auf ebener Werkbank verschrauben; Massepfad isolieren | Beton-Schwerlastanker bemessen für 90°-Kippmoment | Null Abheben des Grundrahmens unter statischer Nennlastprüfung |
| Ausrichtung des Außenstützbocks | V-Rollenbock für Rohre oberhalb der Freiträgergrenze des Spannfutters | Laser- oder Wasserwaagen-Achsausrichtung mit Rollenböcken | Kein Verkanten im Futter oder axiales Rohrwandern über 3 Drehungen |
| Argon-Spülung & Hallenentlüftung | Hohlbohrungs-Drehdurchführung (Ø20 bis 80 mm BY-Bereich) + Tisch-Absaughaube | Rotierender Spülverteiler (Ø20 bis 80 mm BY-Bereich) + lokale Absaugöffnung | Leckagefreie Drehdurchführung; sicherer Sauerstoffgehalt im Arbeitsbereich |
| Drehzahlüberprüfung (EN ISO 17662:2025) | Prüfung mit Stoppuhr und Stahllineal an den WPS-Sollwerten, sofern erforderlich | Prüfung unter Last mit Stoppuhr und Stahllineal an den WPS-Sollwerten, sofern erforderlich | Jährlicher Prüfbericht, sofern nichts anderes vorgegeben ist, sowie erneute Prüfung nach einer Reparatur |
Häufig gestellte Fragen
Wie funktioniert ein Rohrschweißdrehtisch beim WIG- und MIG-Rundnahtschweißen?
Ein Rohrschweißdrehtisch spannt das Rohrsegment oder den Flansch mit einem 3-Backen-Futter und dreht das Werkstück um eine vertikale oder gekippte Achse, während der Schweißbrenner in der Wannenposition 1G oder der horizontalen Position 2G verbleibt.
Eine rotierende Kupfer-Graphit-Bürste oder Schleifringbaugruppe führt den Schweißstrom von der drehenden Spindel zurück zur Schweißstromquelle. Ein geschirmtes Fußpedal startet, stoppt und regelt die Drehgeschwindigkeit.
Welcher Rohrschweißdrehtisch eignet sich am besten für dünnwandige Edelstahl-Hygienerohre mit kleinem Durchmesser?
Suchen Sie einen Tisch-Drehtisch mit 50-100 kg Tragfähigkeit, stufenlos regelbarem Antrieb im Bereich von 0,3-5 rpm und einem kupfergeschirmten 3-Backen-Schweißspannfutter für dünnwandige Rohre. Kombinieren Sie ihn mit einer Hohlspindel für die Schutzgasspülung (bei ausgewählten BY-Modellen mit Ø20 bis 80 mm oder 1-1/8 bis 2 1/2 in. bei US-Tischgeräten), damit das Argon sauber durch das Werkstück geleitet werden kann.
Eine HF-gefilterte Steuerungsabschirmung bietet den besten Schutz bei Hochfrequenzzündungen im WIG-Verfahren (GTAW). Die rotierende Massebürste sollte auf die maximale Schweißstromstärke ausgelegt sein.
Wird für Rohrspools aus unlegiertem Baustahl eine Hohlspindel mit Durchgangsbohrung am Rohrschweißdrehtisch benötigt?
Nein, Rohrspools aus unlegiertem Stahl, die mit E6010, E7018, Kurzlichtbogen-GMAW oder Fülldraht-Wurzellagen geschweißt werden, laufen zuverlässig auf Drehtischen mit massiver Planscheibe, da die Schweißanweisung keinen inneren Schutzgas-Wurzelschutz erfordert.
Dennoch ermöglicht die Wahl einer durchgehenden Mittelbohrung, dass lange Rohrstücke mit kleinem Durchmesser gerade durch den Körper des 3-Backen-Futters geführt werden, um das Schwerpunkt-Überhangmoment zu verringern.
Lässt sich ein Tisch-Rohrschweißdrehtisch um 90 Grad kippen?
Einige Modelle sind neigbar. US-Tischgeräte wie der Pandjiris Mini Pro lassen sich von 0 bis 90 Grad neigen. Die Aubrik BY-50 bis BY-500 werden jedoch als feste Tische mit 0° geliefert und benötigen eine kundenspezifische Neigeoption.
Wie verhindert man axiales Rohrwandern beim Drehen langer Rohrspools auf einem Drehtisch mit Außenstützböcken?
Das Einspannen eines geflanschten Bezugsendes des Rohrsegments in einem 3-Backen-Futter auf dem Drehtisch verhindert das axiale Wandern. Richten Sie außerdem alle V-Rollenböcke rechtwinklig zur Spindelmittellinie aus.
Axiales Wandern entsteht immer dann, wenn passive Stützrollen schräg zum Rohrmantel stehen und den Rohrspool wie eine Leitspindel nach vorn ziehen. Stellen Sie zunächst den Kipprahmen des Drehtisches mit einem digitalen Winkelmesser exakt auf 90 Grad horizontale Achsausrichtung ein. Richten Sie anschließend jeden Außenstützbock mit einer Laserlinie so in der Höhe aus, dass das freie Rohrende keinerlei Biegelast auf die Futterbacken ausübt. Drehen Sie das eingespannte Rohr vor dem Zünden des Lichtbogens über drei volle kalte Umläufe. Prüfen Sie den Rundlauf an den Backen mit einer Messuhr und unterlegen Sie jeden Rollenstützbock, der die Rohrwand um mehr als 1 mm anhebt.
Welche Netzspannung und Fußpedalsteuerungen gehören bei industriellen Rohrschweißdrehtischen zur Standardausstattung?
Tragbare Tischdrehtische für 50 bis 300 kg werden mit 110V oder 220V Einphasenstrom bei 50/60 Hz betrieben. Schwerere Bodenmodelle für 500 bis 2.000 kg benötigen 220V oder 380V Dreiphasenstrom; andere Spannungen erfordern eine Sonderausführung.
Standard-Bedienersteuerungen umfassen Handbediengeräte mit Rechts-/Linkslaufwahlschalter, stufenlosen digitalen Drehzahlpotentiometern und Not-Halt-Tastern. Robuste geschirmte elektrische Fußschalter ermöglichen das freihändige Zünden und Auslaufenlassen des Lichtbogens. Automatisierte Rohrschweißzellen können auf Anfrage mit 24V/TTL-Relais-Handshakes oder PROFINET- und Modbus-TCP-Schnittstellen ausgerüstet werden.
Technische Auslegungshilfe für Rohrspool-Überhangmoment und Niedrigdrehzahl anfordern
Senden Sie unserem Ingenieurteam per E-Mail Ihren Rohraußendurchmesserbereich, die Gewichte der schwersten Rohrspools und Flansche, den Schwerpunktabstand, das WPS-Geschwindigkeitsfenster sowie Ihre Hallenspannung. Wir stimmen den passenden Drehtisch der BY-Serie, das Hohlbohrungs-Spannfutter oder den ABK-Rohrschweißpositionierer ab einer Mindestbestellmenge (MOQ) von 1 Einheit auf Ihren Betrieb ab.
Rohrdrehtisch-Auslegung & Angebot anfordernOffenlegung zur redaktionellen & technischen Fachprüfung
Geprüft durch das technische Ingenieurteam von Wuxi ABK Machinery (Aubrik), einem 1999 gegründeten Hersteller industrieller Schweißpositioniertechnik. Aubrik fertigt die in diesem Fachbericht neben Marktmitbewerbern genannten Drehtische der BY-Serie und ABK-Rohrschweißpositionierer. Wo gerade zylindrische Behälter oder manuelle Heftarbeiten unter 50 kg besser auf Rollenböcken oder festen V-Böcken ausgeführt werden, sind diese Einsatzgrenzen oben ausgewiesen. Betriebsingenieure validieren WPS-Schweißgeschwindigkeiten und Futterspannkräfte anhand von Arbeitsprüfstücken, während Elektrofachkräfte die Einhaltung lokaler Elektrovorschriften gesondert prüfen.
Referenzen und Quellen
- U.S. Occupational Safety and Health Administration (OSHA). 29 CFR 1910.254: Lichtbogenschweißen und -schneiden (Vorschriften für die allgemeine Industrie). https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.254
- Europäisches Komitee für Normung (CEN). (2025). EN ISO 17662:2025: Schweißen – Kalibrierung, Verifizierung und Validierung von Einrichtungen zum Schweißen einschließlich verwandter Prozesse. https://standards.iteh.ai/catalog/standards/cen/0da41ff8-17d1-4767-baf3-201ea728fc33/en-iso-17662-2025
- Internationale Organisation für Normung (ISO). ISO 17662:2016 Lebenszyklus-Statusdatensatz (Zurückgezogen im September 2025, ersetzt durch ISO 17662:2025). https://www.iso.org/standard/66052.html
- Europäisches Komitee für Normung (CEN). (2009). EN 1011-1:2009: Schweißen – Empfehlungen zum Schweißen metallischer Werkstoffe – Teil 1: Allgemeine Anleitungen für das Lichtbogenschweißen. https://standards.iteh.ai/catalog/standards/cen/6bf05f5e-ed3a-4cbd-af32-e8ce46f0efdc/en-1011-1-2009
- Weltorganisation für geistiges Eigentum (WIPO) / Saudi Arabian Oil Company. (2020). Patentschrift WO2020033478A1: Gasspülung zum Schweißen. https://patents.google.com/patent/WO2020033478A1/en
- MDPI Machines. (2023). ISO 9283 Leistungskriterien und zugehörige Prüfverfahren für die Positionswiederholgenauigkeit von Industrierobotern, 11(7), 734. https://www.mdpi.com/2075-1702/11/7/734
- Honhart, K. Tischpositionierer für das Rohr- und Schlauchschweißen optimal einsetzen. The Fabricator. https://www.thefabricator.com/thefabricator/article/arcwelding/putting-the-spin-on-benchtop-positioners-for-tube-and-pipe-welding
- Ladd, J. 5 Dinge, die Schweißer über Schweißpositionierer wissen müssen. The Welder / The Fabricator. https://www.thefabricator.com/thewelder/article/arcwelding/5-things-welders-need-to-know-about-weld-positioners
- Burgart, D. Willkommen in der Welt der Schweißpositionierung. The Fabricator. https://www.thefabricator.com/thefabricator/article/arcwelding/welcome-to-the-world-of-positioneering-
- Bancroft Engineering. Rotierende Schweißpositionierer (Spezifikationen & Preise der Modelle TT100, TT212, TT500). https://bancrofteng.com/standard-welding-accessories/welding-positioner/
- Baileigh Industrial. Katalog rotierender Schweißpositionierer (Modelle WP-450, WP-750, WP-1100). https://www.baileigh.com/metalworking/welding-equipment/welding-positioners/rotary-positioners
- Surplus Record Maschinen- & Anlagenverzeichnis. Markteinträge für industrielle Schweißpositionierer & Schweißdrehtische. https://surplusrecord.com/machinery-equipment/welding-positioners/







