Nehmen Sie Kontakt mit der Aubrik Company auf

Schweißpositionierer & Drehtische — 50 kg bis 50 t
Rotation · Rohr · Drehtisch · Schwerlast | ISO 9001- & CE-zertifiziert | ±0,05 mm | 0,03–30 RPM
50 kg–50 t Tragfähigkeitsbereich aus einer Hand
±0,05 mm Wiederholgenauigkeit der Drehbewegung
0,03–30 RPM Stufenlose Drehzahl (langsam für WIG)
0–135° Neigungsbereich
ISO 9001 + CE Zertifiziert, 50+ Länder
12 Monate Garantie · MOQ 1 · OEM
Die versteckten Kosten einer unzureichenden Werkstückpositionierung
Ein Schweißpositionierer hält, dreht und neigt ein Werkstück, sodass sich jeder Schweißstoß in flacher Wannenlage befindet. Wenn Schweißer gegen die Schwerkraft arbeiten, statt das Werkstück auszurichten, also über Kopf schweißen, um das Bauteil herumlaufen und den Lichtbogen wiederholt stoppen und neu zünden müssen, leiden sowohl die Schweißqualität als auch der Durchsatz.
Die Ursache liegt in der Ergonomie, nicht in mangelnder Qualifikation. Belastende Körperhaltungen sind zugleich ineffizient: Jede ungünstige Greifbewegung kostet Zeit und beschleunigt den Verschleiß des Körpers, der arbeitsbedingte Muskel-Skelett-Erkrankungen verursacht, die OSHA als eine der wichtigsten kontrollierbaren Gefährdungen in der Fertigung einstuft.
- Wiederholtes Ansetzen und Absetzen bei mehrlagigen Schweißnähten außerhalb der Wannenlage erhöht das Risiko von Porosität, Einbrandkerben und Bindefehlern.
- Die manuelle Neupositionierung schwerer Schweißbaugruppen ist die #1 Ursache für die Ermüdung der Bediener und verlorene Taktzeit.
- Eine ungleichmäßige Verfahrgeschwindigkeit entlang einer Rundnaht führt zu einer zu dünnen oder überhöhten Schweißraupe.
Die Lösung besteht darin, das Bauteil zu bewegen, nicht den Schweißer. Ein motorischer Positionierer bringt die Naht in die optimale Lage und hält eine konstante Umfangsgeschwindigkeit; deshalb bezeichnet OSHA Neupositioniergeräte als technische Schutzmaßnahme, die sowohl die Verletzungsquote senkt als auch die Produktivität erhöht. Dieser doppelte Nutzen ist der eigentliche Grund für die Existenz dieser Produktkategorie — und der Rest dieser Seite zeigt, wie Sie das richtige Gerät auswählen.
Teuer wird es durch die Folgen einer schlechten Positionierung im Laufe eines Jahres: Nacharbeit bei bis zu 20-30 % einer Charge, verschrottete Schweißbaugruppen und daraus resultierende Lieferverzögerungen. Ein regionaler Stahlbauer, der 30-Tonnen-Behälter schweißt, spürt dies als Durchsatzverlust — genau das Problem, das Aubrik Schweißpositionierer beseitigen, weil jeder Schweißstoß in die Wannenlage gebracht wird. Unsere Ingenieure dimensionieren jede Aubrik Einheit für diesen Fehlerfall und nicht allein nach dem Typenschild.
Systemtechnik Erfahren Sie, wo sich ein Positionierer in Ihrem Betrieb am schnellsten amortisiert — fordern Sie eine individuelle technische Bewertung an →Das Aubrik Sortiment an Schweißpositionierern und Drehtischen — Modelle, technische Daten & Auswahl
Aubrik fertigt die gesamte Palette an Positionierern unter einem Dach, vom 50 kg schweren Tisch-Drehtisch bis zur kundenspezifischen 50-Tonnen-Spindelstockeinheit. Vier Produktfamilien entsprechen der tatsächlichen Such- und Beschaffungspraxis von Fertigungsbetrieben — nach Werkstückart und nicht nach einer willkürlichen Modellreihe.
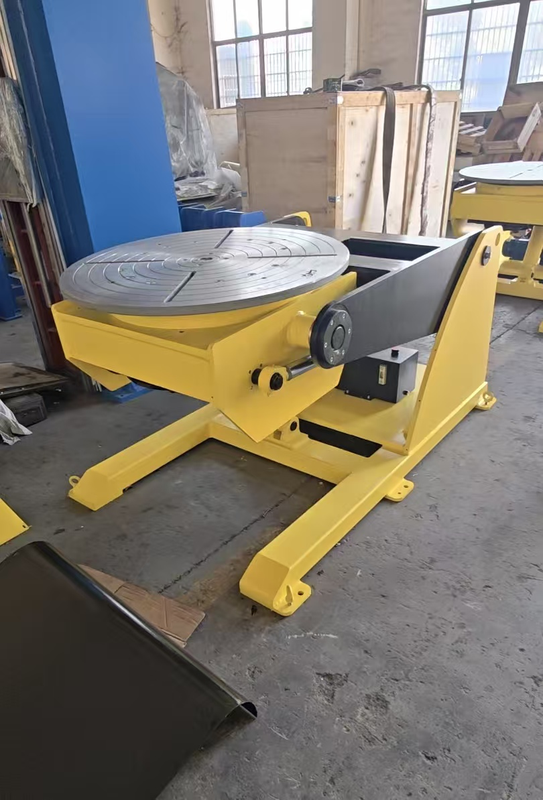
Rotierender Schweißpositionierer
RW-100 / RW-500 / RW-2000 100–2.000 kg (50 t kundenspezifisch) 3/4-Backenfutter, 6–12 in 0,03–30 RPM · Neigung 0–135° Wiederholgenauigkeit ±0,05 mm
Rotierende Positionierer anzeigen →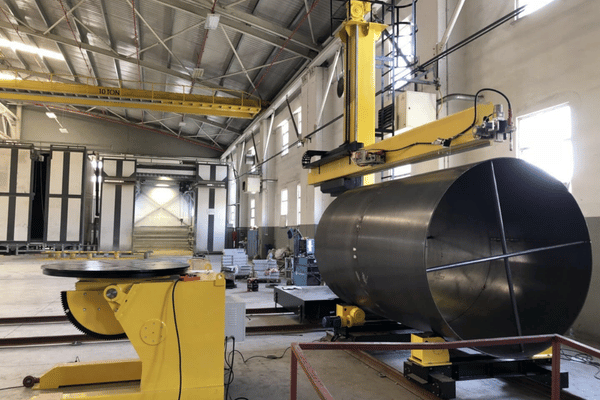
Schweißpositionierer für Rohre
BW / WP / HD Serie 1–50 Tonnen Rohrdurchmesser 40–2.500 mm Stufenloser Frequenzumrichter · 0–135° Selbstzentrierendes Spannfutter + Rollen
Positionierer für Rohre anzeigen →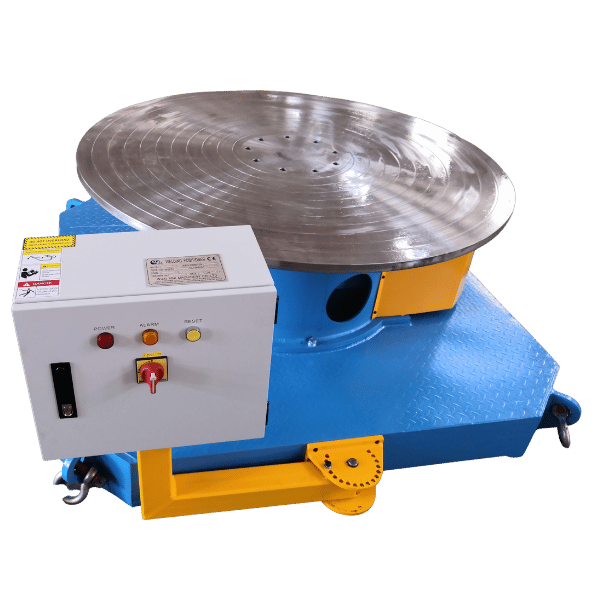
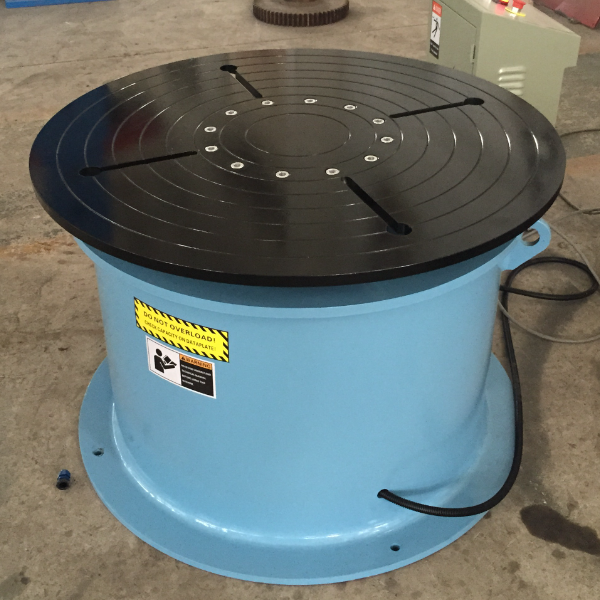
Schweißdrehtisch
BY-50 … BY-2000 50–2.000 kg Drehtisch 200–600 mm Rundlauf < 0.02 mm MIG / TIG / MMA / Plasma
Schweißdrehtische anzeigen →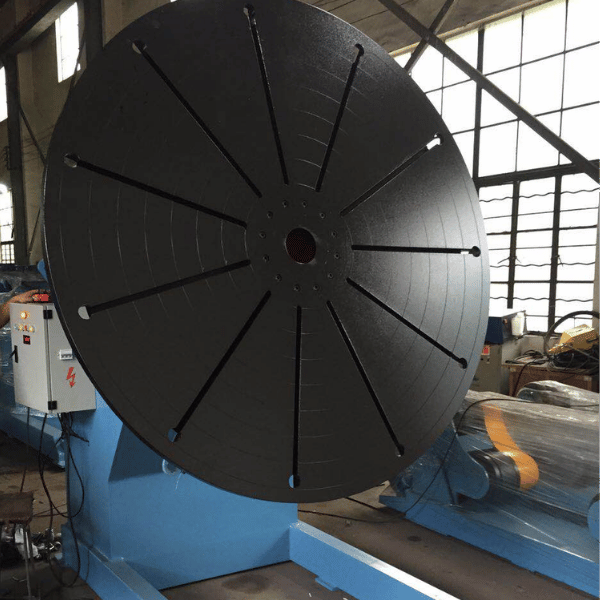
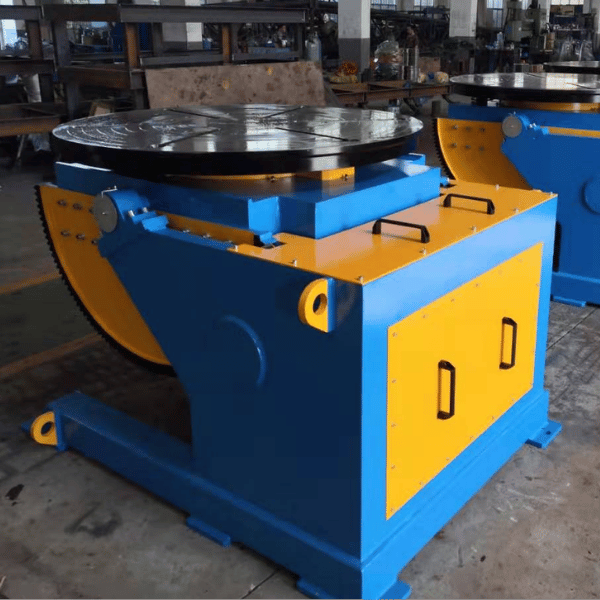
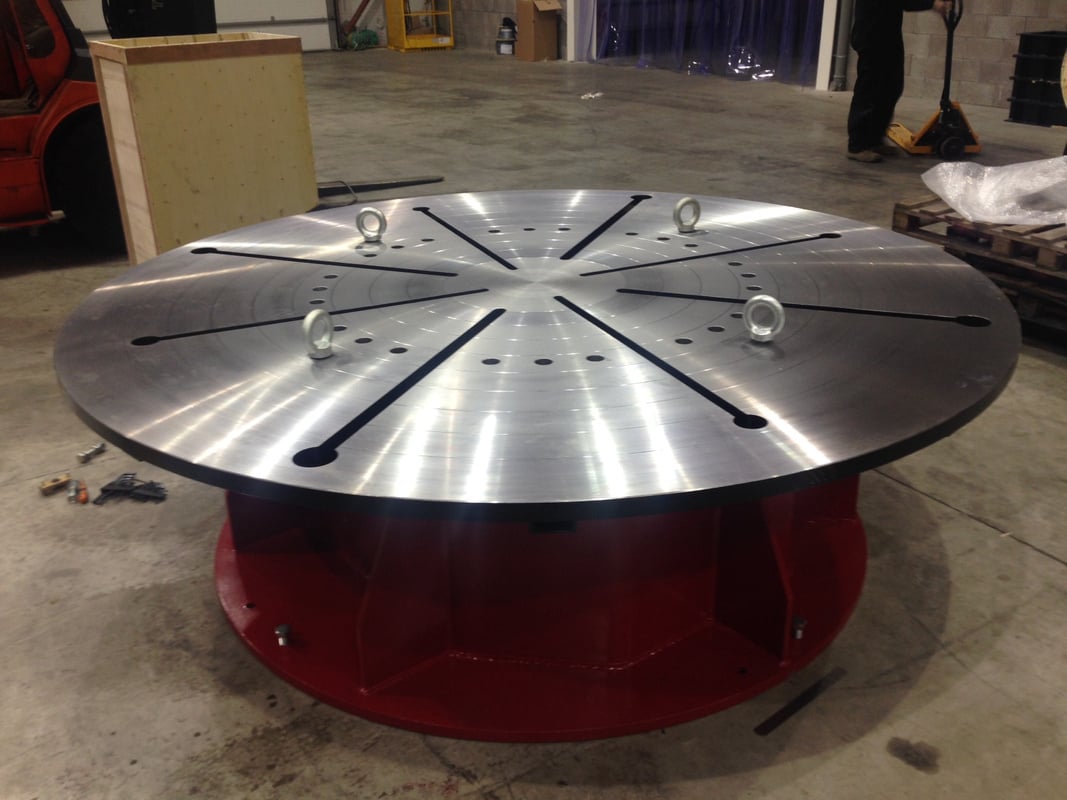
Schwerlast-Schweißpositionierer
HB300 / HB3000 / HB20T 300 kg–20 t (50 t kundenspezifisch) Positioniergenauigkeit ±0,5° · Siemens PLC Rahmen aus Q355B · T-Nuten-Drehtisch ATEX-Ausführung mit Explosionsschutz optional
Schwerlast-Positionierer anzeigen →Rotierende Positionierer und Drehtische spannen runde, flache oder mit Halterungen versehene Bauteile mit einem Spannfutter oder einer T-Nuten-Aufspannplatte; Positionierer für Rohre drehen zylindrische Rohrbaugruppen auf einem selbstzentrierenden Spannfutter und Stützrollen; Schwerlast-Spindelstockeinheiten nehmen Druckbehälter und Segmente von Türmen für Windenergieanlagen zwischen den Spitzen auf. Das Prinzip des Positionierers ist alt und bewährt — eine 360°-Drehbewegung mit exzentrisch verstellbaren Rollen findet sich bereits in der Patentliteratur der 1950er-Jahre.
Die Wahl des falschen Typs ist ein kostspieliges Problem, das die Rüstzeit um 30 % erhöhen kann: Ein Schweißrollenbock für Rohre eignet sich für eine lange Rohrbaugruppe, versagt jedoch bei einer versetzten Halterung, während ein rotierender Schweißdrehtisch oder ein Schweißmanipulator für eine völlig andere Aufgabe vorgesehen ist. Ein Käufer in den USA, der 20-Tonnen-Druckbehälter fertigt, benötigt den HB Spindelstock und kein Tischgerät — deshalb ordnet Aubrik jede Produktfamilie einer Werkstückklasse zu, denn unpassende Ausrüstung ist die #1 Ursache für langsames und kostspieliges Rüsten.
Auswahlhilfe für Tragfähigkeit & Präzision
| Produktfamilie | Nenntragfähigkeit | Drehtisch-/Rohrdurchmesser | Drehzahl (RPM) | Neigung | Präzision | Steuerung |
|---|---|---|---|---|---|---|
| Drehtisch (BY) | 50–2.000 kg | 200–600 mm | 0.08–5 | 0–90° | Rundlauf <0.02 mm | Frequenzumrichter / Fußpedal |
| Rotierend (RW) | 100–2.000 kg | Spannfutter 6–12 in | 0.03–30 | 0–135° | ±0,05 mm | Manuell / PLC / Servo |
| Rohr (BW/WP/HD) | 1–50 t | 40–2.500 mm | 0.02–3 | 0–135° | selbstzentrierend | Frequenzumrichter / PLC |
| Schwerlast (HB) | 300 kg 50 t | 650–2.500 mm | 0.05–2 | 0–135° | Positioniergenauigkeit ±0,5° | Siemens PLC + HMI |
Alle Modelle unterstützen MIG (GMAW), TIG (GTAW), E-Hand (SMAW) und Unterpulverschweißen und sind für 220 V oder 380 V bei 50/60 Hz ausgelegt, sodass dieselbe Einheit ohne Phasenwandler an jeden Betrieb in den USA, der EU oder dem Nahen Osten geliefert werden kann. Diese Ausrüstung wird in folgenden Branchen eingesetzt: Druckbehälterbau, Rohrleitungsbau, Windenergie, Schiffbau, Schwermaschinenbau, Automobilbau und allgemeiner Stahlbau.
Nicht sicher, welche Produktfamilie zu Ihrem Bauteil passt?
Modellempfehlung von einem Aubrik Ingenieur erhalten →Auswahl eines Schweißpositionierers: das SOLVE-Dimensionierungskonzept
Der mit Abstand teuerste Dimensionierungsfehler in dieser Produktkategorie ist die Annahme, dass die angegebene Nenntragfähigkeit der Last entspricht, die tatsächlich geschweißt werden kann. Das ist nicht der Fall. Die Nenntragfähigkeit gilt nur, wenn der Schwerpunkt des Bauteils auf der Mittellinie des Drehtischs liegt — sobald sich der Schwerpunkt nach oben oder außen verlagert, sinkt die nutzbare Tragfähigkeit erheblich.
Die Ursache ist das Drehmoment, nicht das Gewicht. Die nutzbare Tragfähigkeit ergibt sich aus Nutzlast = maximales Nenndrehmoment ÷ Abstand zwischen Achse und Schwerpunkt, sodass ein versetztes oder hohes Werkstück die Tragfähigkeit einer Einheit stark reduziert.
Tragfähigkeitsreduzierung bei Exzentrizität / Schwerpunkt-Höhe — warum die „Nenntragfähigkeit“ täuscht
Selbst wenn ein Positionierer beispielsweise für 5000 Pfund in Achslage ausgelegt ist, beträgt die Tragfähigkeit bei seitlicher Lage wahrscheinlich nur ~ 1/2 davon und sinkt mit zunehmender Schwerpunkt-Höhe weiter.
| Schwerpunkt-Höhe über dem Drehtisch | 4 in | 8 in | 12 in | 16 in | 20 in |
|---|---|---|---|---|---|
| Nutzbare Tragfähigkeit (lb) | 325 | 226 | 173 | 140 | 118 |
Dieselbe Maschine bietet bei 20 in eine um 64 % geringere nutzbare Tragfähigkeit als bei 4 in. Die ehrliche Darstellung lautet: Maßgeblich ist die exzentrische Tragfähigkeit und nicht der hervorgehobene Nennwert; zudem besteht ein realer Zielkonflikt zwischen Drehzahl und Haltemoment, der bei der Dimensionierung berücksichtigt werden muss. Beide Werte stehen im Aubrik Datenblatt, damit die Auslegung nach physikalischen Grundlagen und nicht nach einer Marketingzahl erfolgt.
S · O · L · V · E
S
Summe der tatsächlichen Last. Addieren Sie das Gewicht des größten Werkstücks und aller Spannvorrichtungen, Spannfutter, Klemmen usw. Legen Sie das Gerät für das schwerste Werkstück aus, nicht für das durchschnittliche Werkstück.
O
Außermittiger Schwerpunkt des Werkstücks: Bestimmen Sie den Schwerpunkt und seinen Versatz zur Mitte des Drehtischs.
L
Lastdiagramm (NICHT Typenschild!): Teilen Sie den Schwerpunktversatz durch den Sicherheitsfaktor (Empfehlung 1.5 bis 2), um das Ergebnis in unserem Diagramm für exzentrische Lasten zu verwenden.
V
Geschwindigkeit: Sie hängt von der Umfangsgeschwindigkeit ab; empfohlen werden 150-400 mm/Minute für Handschweißen oder bis zu 1500 mm/Minute für UP-Schweißen. Prüfen Sie, ob Ihr RPM-Bereich beim jeweiligen Schwerpunktversatz und den Bauteilabmessungen die gewünschte Umfangsgeschwindigkeit abdeckt.
E
Umwelt: Hundertprozentiger Arbeitszyklus für die Roboterzellenanwendung, richtige Masse für alle Schweißarbeiten. Und korrekt für den Feldbus für Roboterzellen oder die richtige Steuerung für das Schweißsystem, das Sie haben.
Dieser letzte Punkt ist die technische Angabe, die niemand veröffentlicht. Der Schweißrückstrom muss das Werkstück über eine ausreichend bemessene rotierende Masseverbindung (Schleifring oder Bürste) erreichen; fließt er stattdessen durch die Lager, verursacht er Lichtbogenerosion und der Antrieb fällt innerhalb weniger Monate aus. Bei jeder Aubrik Einheit ist der Erdungspfad für den Schweißstrom bemessen — die Konstruktionsprinzipien der exzentrischen Rollen und der Drehbewegung lassen sich unmittelbar auf grundlegende Patente für Positionierer zurückführen.
Möchten Sie dies als einseitige Checkliste?
SOLVE-Dimensionierungsleitfaden & Lastrechner anfordern →Schweißpositionierer vs. manuelle Spannvorrichtung vs. typischer Billigimport
Beim Kauf eines Positionierers laufen die meisten Entscheidungen auf zwei Vergleiche hinaus: Ist er leistungsfähiger als ein manuell gespanntes Bauteil, und ist ein hochwertiger Positionierer besser als der günstigste Import? Beide Fragen werden mit Zahlen statt mit Behauptungen beantwortet — das Prinzip des Positionierers ist selbst seit Langem in der Patentliteratur dokumentiert.
Positionierer vs. manuelle Neupositionierung
| Faktor | Manuelle Spannvorrichtung | Aubrik Positionierer |
|---|---|---|
| Lage des Schweißstoßes | Zwangslage, über Kopf | flach / Wannenlage, jede Lage |
| Lichtbogenstarts/-stopps je Rundnaht | viele (Umlaufen) | eine durchgehende Lage |
| Regelung der Verfahrgeschwindigkeit | manuell vorgegeben, variabel | 0,03–30 RPM stufenlos |
| Körperhaltung des Bedieners | Strecken / Bücken | neutral (Taille–Schulter) |
Aubrik vs. typischer Billigimport
| Technische Daten, die Käufer tatsächlich prüfen | Typischer Billigimport | Aubrik |
|---|---|---|
| Mindestdrehzahl für WIG | ~2 RPM (zu schnell) | 0.03 RPM, konstant |
| Veröffentlichte Tragfähigkeitsangabe | nur hervorgehobener Nennwert | horizontal + exzentrisch |
| Schweißstrom-Masseverbindung | keine Bemessung angegeben (Lagerrisiko) | bemessene rotierende Masseverbindung |
| Spannung / Frequenz | ein einzelner Markt | 220/380 V, 50/60 Hz |
| Zertifizierung | keine angegeben | ISO 9001 + CE |
| Garantie & Service | wie bei eBay, Ersatzteile kaum verfügbar | 12 Monate + Servicetechniker im Ausland |
Die Spalte zum Billigimport ist kein Scheinargument — sie entspricht genau den Beschwerden, die Schweißer über Geräte unter $300 veröffentlichen: Drehtische, die sich beim WIG-Schweißen nicht langsamer als mit 2 RPM drehen lassen, hervorgehobene Nennwerte, bei denen ein geneigtes Schweißbauteil herunterfällt, und fehlende Ersatzteile nach dem Kauf. Als Direkthersteller und nicht als reiner Kistenverkäufer kehrt Aubrik jeden dieser Punkte um.
TCO-ANALYSE
ROI & Gesamtbetriebskosten eines Schweißpositionierers
Der Kaufpreis ist die kleinste Zahl in dieser Rechnung. Betrachten Sie, wie sich jeder Positionierer auf Arbeitsstunden, Nacharbeit und die eigene Lebensdauer der Maschine auswirkt:
3 Einflussfaktoren , die die TCO stärker verändern als der Kaufpreis: Arbeitszeit in Schweißposition, Gutteilequote beim ersten Durchlauf und Lagerlebensdauer
TCO-Modell — technische Grundlage siehe unten. Die Ergebniswerte stammen von Aubrik und hängen von der Anwendung ab.
- Arbeitszeit in Schweißposition — durch das Drehen der Naht in die Wannenlage entfallen Laufwege und die ungünstigen Körperhaltungen, die OSHA unmittelbar mit Produktivitätsverlusten in Verbindung bringt.
- Gutteilequote beim ersten Durchlauf — eine konstante Umfangsgeschwindigkeit in Wannenlage reduziert Einbrandkerben und Bindefehler und damit ZfP-Beanstandungen und Nacharbeit.
- Lagerlebensdauer — eine bemessene rotierende Masseverbindung hält den Schweißstrom von den Lagern fern und schützt die teuerste Komponente vor Lichtbogenerosion.
- Bedarfsgerecht dimensionierte Investitionsausgaben — die Auslegung anhand des Diagramms für exzentrische Lasten vermeidet sowohl ein Gerät, das blockiert, als auch ein überdimensioniertes Gerät, für das zu viel bezahlt wurde.
Bei von Aubrik gemeldeten Projekten — einer Fertigungslinie für Windkraftturm-Flansche und einer Schweißzelle für 20-Tonnen-Druckbehälter — berichteten Kunden nach dem Wechsel von manueller Handhabung über deutlich weniger Nacharbeit und kürzere Taktzeiten. Betrachten Sie diese Angaben als richtungsweisend: Die dauerhafte und belastbare Rendite ergibt sich aus der oben erläuterten technischen Logik, die in jedem Betrieb gilt.
INTEGRATIONSSPEZIFIKATION
Roboterintegration & Steuerungstechnik
In einer Roboterzelle ist der Positionierer kein Drehtisch mehr, sondern eine Zusatzachse. Durch koordinierte Bewegungen können sich Roboter und Positionierer synchron bewegen — dadurch kann der Werkzeugmittelpunkt, der die Schweißnaht erzeugt, einen konstanten Brennerwinkel und eine konstante Geschwindigkeit einhalten — und zugleich einem sich ständig bewegenden Schweißstoß folgen, ohne Stoppen, Neupositionieren und Neustarten.
Damit dies funktioniert, müssen jedoch drei Bedingungen gleichzeitig erfüllt sein, von denen eine kostengünstige Lösung normalerweise mindestens eine vernachlässigt:
- Synchronisierte Achsen: Der Positionierer muss als intelligent angesteuerte Achse und nicht nur als einfache Ein-/Aus-Plattform nutzbar sein.
- Feldbus-Unterstützung: EtherCAT, PROFINET oder DeviceNet — kompatibel mit Ihrer Steuerung. Wir verwenden eine Siemens PLC mit HMI und Standardschnittstellen.
- Unterstützung für mindestens drei der größten Robotermarken: FANUC, ABB und KUKA.
Dauerbetrieb ist bei der Automatisierung entscheidend
Roboter benötigen keine Abkühlpausen, daher braucht das Bewegungssystem einen Antrieb und eine Erdungsauslegung mit 100 % Einschaltdauer. Eine Schwerlasteinheit der HB Serie kombiniert einen spannungsarmgeglühten Rahmen aus Q355B, eine Positionierwiederholgenauigkeit von ±0,5° und eine optionale explosionsgeschützte ATEX-Ausführung für Schweißzellen in Öl-, Schutzgas- und Batteriewerken.
Das ist die Detailtiefe, nach der Integratoren tatsächlich fragen — konkret benannte Protokolle und Robotermarken, eine angegebene Werkstoffgüte und eine echte Positioniertoleranz — statt „fortschrittlicher Steuerungsoptionen“. Die koordinierte Positionierung über drei Achsen ist in der Patentliteratur gut etabliert.
Eine falsche Auslegung verursacht erhebliche Kosten: Ein Schweißpositionierer für Roboterschweißen, der rückwärts angetrieben wird oder die Synchronisierung verliert, erzwingt manuelle Nacharbeit und kann eine Schweißzelle für 2–3 Tage stilllegen. Ein Käufer aus der US-Automobilindustrie, der eine 5-Tonnen-Spannvorrichtung betreibt, ist diesem Risiko besonders ausgesetzt — genau dieses Problem löst Aubrik, weil der HB Antrieb für dauerhafte koordinierte Bewegungen ausgelegt ist. Jede Aubrik Schweißzelle wird vor dem Versand mit der Robotermarke des Kunden geprüft.
Planen Sie eine automatisierte Schweißzelle? Fordern Sie eine detaillierte Integrationsspezifikation für Ihren Roboter an →
KONFORMITÄT & SICHERHEIT
Zertifizierungen & Einhaltung von Schweißregelwerken
Hier ist eine ehrliche Antwort besser als eine Marketingaussage. Beim Schweißen gibt es zwei verschiedene Arten von Normen, die ein seriöser Lieferant niemals miteinander vermischt.
NORM-ID
ANWENDUNGSBEREICH
STATUS
■ ZERTIFIZIERUNG AUF MASCHINENEBENE
ISO 9001
Qualitätsmanagementsystem des Unternehmens
VORHANDEN
CE / EN ISO 12100
Maschinensicherheit
VORHANDEN
■ KONFORMITÄT AUF VERFAHRENSEBENE
AWS D1.1
Konstruktiver Stahlbau
ERMÖGLICHT
ASME VIII
Druckbehälter
ERMÖGLICHT
API 1104
Schweißnähte an Rohrleitungen
ERMÖGLICHT
EN 1090-2
EU-Stahlmanager.
ERMÖGLICHT
Was Aubrik selbst erfüllt und was Aubrik ermöglicht
Ein Positionierer verfügt über die für eine Maschine geltenden Zertifizierungen: ISO 9001 für das Qualitätsmanagement bei der Fertigung und die CE-Kennzeichnung gemäß der EU-Maschinenrichtlinie, die eine Sicherheitsrisikobeurteilung nach EN ISO 12100 verlangt. ISO 9001 und CE sind die einzigen Normen, nach denen ein Positionierer rechtmäßig zertifiziert werden kann.
Bei Schweißregelwerken verhält es sich anders: AWS D1.1, ISO 3834-2, ASME Section VIII, API 1104, EN 1090-2 und IEC 61400 regeln die Schweißnaht und das Qualitätssystem des Fertigungsbetriebs, nicht die Ausrüstung. Aubrik Schweißpositionierer sind dafür ausgelegt, die Fertigung nach diesen Regelwerken zu unterstützen — durch die konstante Umfangsgeschwindigkeit und den Zugang in Wannenlage, die normgerechte Schweißnähte erfordern. Wir behaupten nicht, dass die Maschine „ASME-zertifiziert“ ist, weil kein Positionierer dies ist.
Beschaffungsleitfaden: Preise, Lieferzeit, Garantie & weltweiter Kundendienst
Der größte Einwand gegen den Direktkauf eines Positionierers von einem chinesischen Hersteller ist nicht der Preis — sondern die Frage, was nach dem Eintreffen der Transportkiste geschieht. Diesen Einwand beantworten wir mit verbindlichen Bedingungen, nicht mit Versprechen.
Die Preise gelten direkt ab Werk, ohne Händlermarge zwischen Ihnen und den Mitarbeitern, die die Maschine bauen. Da jede Einheit für das zu schweißende Bauteil konfiguriert wird, ergibt sich der richtige Preis aus Ihrer Spezifikation — Last, Spannfutter, Neigung, Steuerung und Bestimmungsort — und nicht aus einem Listenpreis. Grundlage dieser Fertigungsdisziplin ist dasselbe ISO 9001 System, auf dem auch die Garantie beruht.
“Wir bewerten den Erdungspfad zur Schweißleistung bei jeder Einheit und veröffentlichen das Exzenterlastdiagramm, nicht nur die Mittelliniennummer. Diese beiden Spezifikationen entscheiden, ob ein Positionierer zehn Jahre hält oder in einem Jahr ausfällt, also legen wir sie auf.”das Datenblatt.”
Wozu sich Aubrik bei einem Auftrag tatsächlich verpflichtet
- Lieferzeit — Standardmodelle 7–15 Arbeitstage; kundenspezifische Ausführungen 15–30 Tage.
- MOQ 1 und OEM — Einzelbestellungen sowie Drehtisch, Spannfutter, Steuerung und Tragfähigkeit nach Kundenvorgabe.
- Garantie — 12 Monate kostenlose Deckung für Fertigungsfehler und Komponentenausfälle.
- Kundendienst — langfristige Ersatzteilversorgung und Vor-Ort-Service durch Servicetechniker im Ausland in 50+ Exportländern.
- Stromversorgung — passend zu Ihrem Stromnetz geliefert (220 V oder 380 V, 50/60 Hz), sodass kein unerwarteter Phasenwandler erforderlich ist.
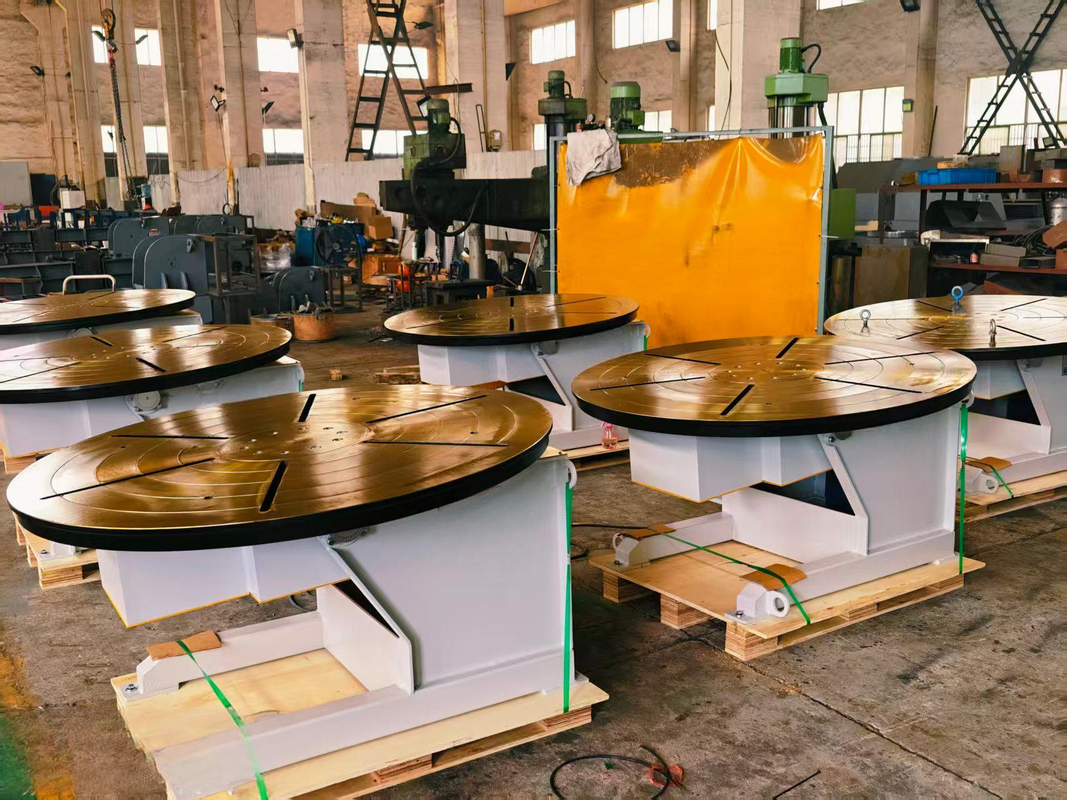
[SYS-FACILITY] SICHTPRÜFUNG
Produktionsanlage & Fertigungshalle
TECHNISCHE BERECHNUNGSTOOLS
Technische Berechnungstools
Nutzen Sie diese technischen Tools, um genaue Tragfähigkeiten, Verfahrgeschwindigkeiten und Anlagenkonfigurationen für Ihre Fertigungsanforderungen zu ermitteln.
TOOL.01
Lastrechner für Schweißpositionierer
RECHNER STARTEN →TOOL.02
Umrechner für RPM ↔ Umfangs- (Verfahr-)geschwindigkeit
UMRECHNER STARTEN →TOOL.03
Auswahlhilfe für Schweißpositionierer-Produktfamilien
AUSWAHLHILFE STARTEN →TECHNISCHE WISSENSDATENBANK
Häufig gestellte Fragen
01
Wie dimensioniere ich einen Schweißpositionierer für mein Werkstück?
Addieren Sie das Gewicht des schwersten Bauteils und aller Spannvorrichtungen und Klemmen, wenden Sie einen Sicherheitsfaktor von 1,5–2,0× an und lesen Sie anschließend das Diagramm für exzentrische Lasten bei Ihrem Schwerpunktversatz ab — nicht den hervorgehobenen Nennwert. Die vertikale (geneigte) Tragfähigkeit beträgt ungefähr die Hälfte des horizontalen Werts und sinkt weiter, wenn der Schwerpunkt über dem Drehtisch ansteigt. Wenn Sie unsicher sind, senden Sie uns die Bauteilzeichnung; ein Aubrik Ingenieur dimensioniert das Gerät gemeinsam mit Ihnen.
02
Kann sich der Drehtisch für WIG langsam genug drehen?
Ja. Rotierende Aubrik Positionierer arbeiten mit einem stufenlosen Frequenzumrichter-Antrieb ab 0.03 RPM und liegen damit deutlich unter den ~0,3–0,5 RPM, die Wurzel- und Decklagen beim WIG-Schweißen größerer Durchmesser benötigen. Viele Billiggeräte erreichen als niedrigste Drehzahl nur etwa 2 RPM, was in Schweißforen die häufigste Beschwerde beim WIG-Schweißen ist.
03
Wie wird der Schweißstrom geerdet, damit er die Lager nicht beschädigt?
Über eine für Ihren Schweißstrom bemessene rotierende Masseverbindung (Schleifring oder Bürste), sodass der Rückstrom die Lager umgeht. Ohne diese Verbindung entstehen Lichtbogenüberschläge zwischen Kugel und Laufbahn, die das Lager durch Lochfraß beschädigen — ein häufiger Ausfall bei Importgeräten ohne entsprechende Bemessung.
04
Mit welcher Spannung werden Aubrik Positionierer betrieben?
220 V oder 380 V bei 50/60 Hz. Bei der Bestellung anzugeben; kein Phasenwandler erforderlich.
05
Ist die Integration in Roboterzellen von Fanuc, ABB oder KUKA möglich?
Ja, HALBAUTOMATISCHE & SCHWERLAST-Einheiten basieren auf einer SIEMENS PLC mit ETHERCAT- / PROFINET- / DeviceNet-Schnittstellen, die den synchronisierten Betrieb als externe Achse mit Robotern führender Hersteller ermöglichen.
06
Wie lauten Lieferzeit, Garantie und Mindestbestellmenge?
7-15 Arbeitstage für Standardeinheiten; 15-30 Arbeitstage für kundenspezifisch gefertigte Einheiten. 1 Jahr Garantie; MOQ ist 1; OEMs willkommen; ATEX-Ausführung mit Explosionsschutz optional.
Im Trend



