Nehmen Sie Kontakt mit der Aubrik Company auf

Aubrik HB-Series · 8 Modelle · Genauigkeit ±0,5° · konform mit ISO 3834-2
Schwerlast-Schweißpositionierer — Tragfähigkeit von 300 kg bis 20 t für Windenergieanlagen, Druckbehälter und schweren Stahlbau
Betriebe im schweren Stahlbau stehen täglich vor drei Engpässen: 20 t schwere Werkstücke, die sich nicht manuell neu positionieren lassen, Schweißfehler durch ungünstige Schweißbrennerwinkel und Ermüdungszyklen der Bediener, durch die 6-stündige Schichten zu Sicherheitsrisiken werden. Die Familie der Aubrik Schwerlast-Schweißpositionierer — 8 Modelle von HB300 bis HB20T — beseitigt diese Engpässe, indem sie Lasten von 300 kg bis 20.000 kg mit einer Positioniergenauigkeit von ±0,5° dreht, neigt und arretiert.
Individuelles Angebot anfordern (Antwort in 24h)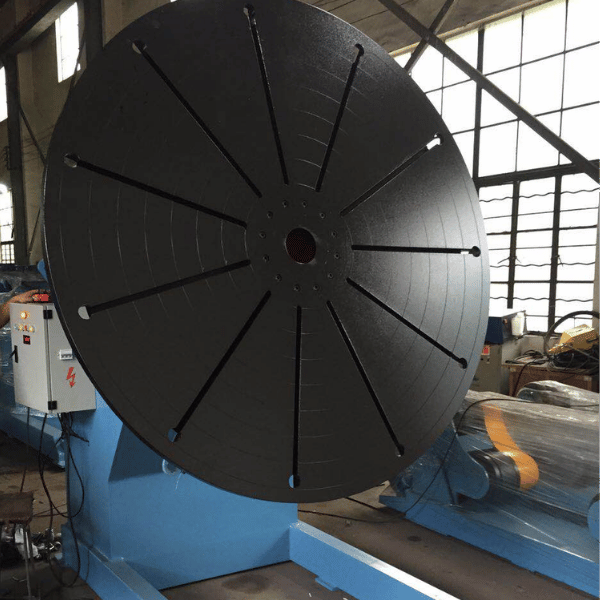
PROZESSANALYSE
Vom manuellen Schwerlastschweißen zur Positionierung mit der HB-Series: Schluss mit der 15 %-Nacharbeitsfalle
Die nüchterne Wahrheit über die Auslegung der Tragfähigkeit überrascht die meisten industriellen Einkäufer bei unseren Audits. Häufig wird angenommen, dass ein Werkstück mit 10.000 lb einen für 10.000 lb ausgelegten Schweißpositionierer benötigt — mehrere Quellen aus der Fertigungsbranche belegen jedoch das Gegenteil: Ein dauerhaft bis zur maximalen Tragfähigkeit belasteter Positionierer fällt vorzeitig aus, hat eine kürzere Lebensdauer und beansprucht den Motor stärker. Empfohlen wird eine Tragfähigkeitsreserve von 20–30 %, und allein diese Abwägung entscheidet darüber, ob die Anlage 10 Jahre genutzt oder nach 3 Jahren ersetzt wird.

Drei versteckte Kosten des manuellen Schwerlastschweißens
- Sprunghafter Anstieg der Fehlerquote (PROBLEM):
Bei schweren Werkstücken, die nicht in Wannenlage geschweißt werden, fallen durchschnittlich 12–18 % Nacharbeit an; unser Ausgangswert für Windenergieanlagenflansche lag vor dem Einsatz des HB3000 bei 15 %. Unvollständige Durchschweißung und Bindefehler sind die häufigsten Fehlerarten, wenn die Schwerkraft bei einem 3 t oder 10 t schweren Werkstück dem Schweißbrennerwinkel entgegenwirkt.
- Ermüdung und Sicherheit der Bediener (PROBLEM):
Eine ungünstige Ergonomie durch ungeeignete Schweißpositionierer kann zu Verletzungen der Beschäftigten führen — eine wiederkehrende Beanstandung bei unseren Audits für Käufer aus der EU. Das manuelle Wenden eines 3 t schweren Werkstücks erfordert nach den Hebevorschriften von OSHA 1910.252 einen Hallenkran und 2–3 Helfer; in Foren wird wiederholt auf das Risiko hingewiesen, „wenn eine große Schweißbaugruppe fallen gelassen wird“, wodurch Bauteile beschädigt und Beschäftigte gefährdet werden.
- Einbruch des Durchsatzes (PROBLEM):
Das manuelle Schweißen eines 20 t schweren Druckbehälters verlängert die Zykluszeit um 30–50 %, wodurch zugesagte Liefertermine für internationale Kunden nicht eingehalten werden und Vertragsstrafen drohen.
Defekte Komponenten im Positionierer verursachen eine vierte versteckte Kostenebene – die Billigimportfalle, vor der US-Käuferforen wiederholt warnen und bei der Stillstandszeiten zu einem sprunghaften Anstieg des Instandhaltungsaufwands führen. Der konstruktive Grund dafür ist, dass minderwertige Gussteile den industriellen Fertigungszyklen im 24/7-Betrieb nicht standhalten.
Die Ursache aller drei Probleme ist dieselbe: Schmelzbäder lassen sich am besten in Wannenlage beherrschen, schwere Bauteile können jedoch nicht von Hand so neu positioniert werden, dass dieser Winkel erhalten bleibt. Genau dieses mechanische Problem löst die HB-Series.
Wie Schwerlast-Schweißpositionierer der HB-Series diese Engpässe beseitigen
Eine HB-Einheit kombiniert AC-Servomotoren mit VFD-Drehzahlregelung und ermöglicht eine gleichmäßige Drehbewegung von 0.05 bis 2.0 RPM; ein Zykloiden-Schnecken-Neigemechanismus arretiert sich bei Stromausfall selbsttätig und erhöht dadurch die Sicherheit. Ein T-Nuten-Aufspanntisch mit Schwerpunktverstellung hält exzentrische Werkstücke stabil, während der Bediener in Wannenlage arbeitet. Durch die Kompatibilität mit MIG/MAG, TIG (GTAW) und Unterpulverschweißen bis 1.000A kann dieselbe HB-Einheit ohne Umrüstung an manuellen Arbeitsplätzen oder in Roboterzellen eingesetzt werden.
Individuelle Schätzung Ihrer Fehlerkosten anfordern →Die HB-Series — 8 Modelle für den schweren Stahlbau von 300 kg bis 20 t
Die Nennlast bestimmt die Architektur der HB-Familie — nicht der Drehtischdurchmesser oder die Motorleistung —, da die Tonnage in den Branchen des schweren Stahlbaus der entscheidende Abwägungsfaktor ist. Vom HB300 für kleine Rahmen von Fahrzeugkomponenten bis zum HB20T für Offshore-Druckbehälter ist jedes Modell für eine definierte Lastklasse ausgelegt und verfügt über eine entsprechend abgestimmte Drehtischgeometrie, Motorleistung und einen passenden Neigebereich. Die Ingenieure von Aubrik legen jede Einheit gemäß den Qualitätsanforderungen von ISO 3834-2:2021 aus, um das Ausfallmuster von Billigimporten zu vermeiden, das internationale Projekte verzögert. Für den schweren Stahlbau mit Rohren finden Sie in unserer ergänzenden Lösung Aubrik Schweißpositionierer für Rohre drei Baureihen für Durchmesser von 40–2.500 mm.
Aubrik Spezifikationsmatrix für 8 Modelle und Tonnageklassen
| Modell | Last (kg) | Drehtischdurchmesser (mm) | Drehzahl (r/min) | Neigewinkel | Drehmotor (kW) | Neigemotor (kW) | L×B×H (mm) | Gewicht (kg) | Typischer Einsatzbereich | Für Roboter vorbereitet |
|---|---|---|---|---|---|---|---|---|---|---|
| HB300 | 300 | 650 | 0.05–0.5 | 0–90° | 0.37 | 0.37 | 1100×780×1020 | 320 | Fahrzeugkomponenten, kleine Werkstatt | Ja |
| HB600 | 600 | 800 | 0.05–0.5 | 0–90° | 0.55 | 0.55 | 1200×860×1080 | 410 | Baggerlöffel, Rahmen | Ja |
| HB1000 | 1,000 | 1,000 | 0.05–0.5 | 0–90° | 0.75 | 0.75 | 1360×980×1150 | 560 | Allgemeiner Schwermaschinenbau | Ja |
| HB2000 | 2,000 | 1,200 | 0.05–0.5 | 0–90° | 1.5 | 1.5 | 1500×1100×1250 | 850 | Kranelemente, Auslegerbaugruppen | Ja |
| HB3000 | 3,000 | 1,400 | 0.05–0.5 | 0–90° | 2.2 | 2.2 | 1650×1250×1350 | 1,200 | Flansche für Windenergieanlagen | Ja |
| HB5000 | 5,000 | 1,600 | 0.05–0.5 | 0–90° | 3.0 | 3.0 | 1800×1400×1450 | 1,800 | Brückenbauteile, Kesselmäntel | Ja |
| HB10T | 10,000 | 2,000 | 0.05–0.3 | 0–90° | 4.0 | 4.0 | 2200×1700×1650 | 3,200 | Schiffbauteile, Behälterböden | Ja |
| HB20T | 20,000 | 2,500 | 0.05–0.2 | 0–90° | 5.5 | 5.5 | 2600×2000×1850 | 5,800 | Druckbehälter, Schiffsrümpfe | Ja |
Quelle: Datenblatt des Aubrik Schwerlast-Schweißpositionierers. Kundenspezifische OEM-Ausführungen bis 50.000 kg sind auf Anfrage erhältlich.
Auslegungshinweise — warum eine Tragfähigkeitsreserve wichtig ist
Wenn Ihr Werkstück 5 t wiegt, ist der HB10T in der Regel die richtige Wahl und nicht der HB5000. Der dauerhafte Betrieb eines HB5000 bei 100 % Tragfähigkeit beansprucht das Schneckengetriebe und verkürzt die mittlere Zeit zwischen den Wartungen. Eine branchenübliche Reserve von 20–30 % verlängert die Lebensdauer der Anlage und ermöglicht die Bearbeitung künftiger schwererer Aufträge ohne Umrüstung.
Roboterintegration — Kompatibilität mit KUKA, FANUC und ABB
Jedes HB-Modell wird standardmäßig für die Roboterintegration vorbereitet und verfügt über eine Siemens PLC sowie eine EtherCAT-kompatible Signalschnittstelle zur Synchronisierung mit Steuerungen von KUKA, FANUC und ABB. Während der Inbetriebnahme der Roboterzelle dient das Handbediengerät zugleich als Einlernschnittstelle; außerdem sind Zwei-Stationen-Ausführungen, bei denen eine Seite beladen wird, während auf der anderen geschweißt wird, als Werksoption erhältlich. Die Positioniergenauigkeit von ±0,5° entspricht der Werkzeugbahntoleranz, die bei den meisten Programmen für das Roboterschweißen schwerer Werkstücke zugrunde gelegt wird.
Bestätigung der Kompatibilität für die Roboterintegration anfordern →Kompatibilitätsmatrix für explosionsgefährdete Bereiche nach ATEX / IECEx
Für Anwendungen in der Öl- und Schutzgasindustrie, Petrochemie, Kerntechnik und Offshore-Schifffahrt ist eine Zertifizierung für explosionsgefährdete Bereiche unverzichtbar. Die explosionsgeschützten Optionen der HB-Familie werden mit steigender Nennlast umfangreicher, da für die Schwerlastmodelle die strengsten Anforderungen nach ATEX, NEC 500 und API 1104 gelten.
| Modellklasse | ATEX Zone 1 Cat 2G | NEC 500 Class 1 Div 1 (C/D) | Rohrleitungsschweißen nach API 1104 | Marineausführung IP67 | Geeignete Branchen |
|---|---|---|---|---|---|
| HB300 – HB1000 | Optional | Optional | - | - | Automobilindustrie / allgemeine Industrie / kleine Werkstatt |
| HB2000 – HB5000 | Verfügbar | Verfügbar | Verfügbar | Verfügbar | Energietechnik / Türme von Windenergieanlagen / Öl- und Schutzgasindustrie an Land |
| HB10T – HB20T | Verfügbar (Standardoption) | Verfügbar (Standardoption) | Verfügbar | Verfügbar | Druckbehälter / Petrochemie / Offshore / Kerntechnik |
| Kundenspezifische OEM-Ausführung (bis 50 t) | Nach Spezifikation | Nach Spezifikation | Nach Spezifikation | Nach Spezifikation | Projektspezifische Ausführungen für explosionsgefährdete Bereiche |
Quelle: Aubrik Dokumentation + ATEX 2014/34/EU + NEC 500 Class 1 Div 1 Group C/D + API 1104:2023.
Konstruktion der HB-Series — wie ±0,5° Genauigkeit und 20 t Tragfähigkeit zusammenpassen
Hohe Last und hohe Präzision schließen sich bei der Konstruktion von Schweißausrüstung normalerweise gegenseitig aus — dieser Zielkonflikt ist real, und physikalische Gesetze lassen sich nicht durch Werbesprache außer Kraft setzen. Im Anwendungsbereich für Ausrüstung nach ISO 3834-2:2021 unterliegen Lehren und Spannvorrichtungen dieser Klasse den umfassenden Qualitätsanforderungen für das Schmelzschweißen. Die Ingenieure von Aubrik bringen beide Anforderungen durch sechs bewusst getroffene Abwägungsentscheidungen in Einklang, wobei jedes Teilsystem aus einem bestimmten technischen Grund und nicht aus Gründen der Katalogverfügbarkeit gewählt wird. Das Ergebnis ist ein Schweißpositionierer, der sowohl bei voller Last von 20 t als auch bei voller Last von 5 t die Spezifikation einhält; dies wurde beim Kundenaudit unseres EU-Käufers für die Fertigung von Türmen für Windenergieanlagen geprüft und durch Feldberichte von Käufern aus den USA zu Druckbehälteranwendungen bestätigt.
SYSTEM / 01

Antriebssystem — AC-Servo + Planetengetriebe + Schnecken-Neigemechanismus
Eine geschlossene Servoregelung in Verbindung mit einem Planetengetriebe ermöglicht eine gleichmäßige, stufenlose Drehbewegung von 0.05 bis 2.0 RPM ohne die beim Gangwechsel auftretenden Stöße riemengetriebener Einheiten. Ein Zykloiden-Schnecken-Neigemechanismus arretiert sich bei abgeschalteter Stromversorgung selbsttätig, sodass die Werkstücke bei einer Stromunterbrechung oder einem Schichtwechsel in Position bleiben. Diese Kombination ermöglicht die Genauigkeit von ±0,5° unter Schwerlastbedingungen.
SYSTEM / 02

Konstruktive Stabilität — spannungsarmgeglühter Q355B-Rahmen + Präzisionsachse
Der Rahmen besteht aus Q355B-Kohlenstoffstahl, der vollständig spannungsarmgeglüht und anschließend für Korrosionsbeständigkeit unter den Bedingungen des schweren Stahlbaus kugelgestrahlt wird. Präzisionsgeschliffene Drehachsen und maschinell bearbeitete Aufnahmen der Spannvorrichtung halten den Positionierfehler auch dann unter 1 mm, wenn der HB20T exzentrische Lasten von 20 t trägt. Dies ist der konstruktive Grund dafür, dass hohe Tragfähigkeit und Genauigkeit in derselben Einheit zusammenpassen.
SYSTEM / 03

Steuerungssystem — Siemens PLC + 100+ voreingestellte Programme + IP65-Gehäuse
Die Siemens PLC mit Touchscreen-HMI wird mit 100+ voreingestellten Schweißprogrammen geliefert, die einen schnellen Wechsel zwischen verschiedenen Werkstücktypen ermöglichen. Bediener können Drehbewegung, Neigung und Drehzahl über ein Handbediengerät aus sicherer Entfernung im Tippbetrieb steuern; die Not-Halt-Reaktionszeit beträgt gemäß CE EN ISO 12100:2010 10 ms. Das IP65-Schaltschrankgehäuse aus Edelstahl 304 schützt die Elektronik unter realen Fertigungsbedingungen vor Schweißspritzern, Staub und Feuchtigkeit.
Eine EN 55011-konforme EMI-Abschirmung verhindert hochfrequente Störungen beim TIG-Schweißen, die andernfalls die Steuersignale beeinträchtigen würden; dies ist besonders wichtig, wenn eine HB-Einheit in eine Roboterzelle mit gemeinsam genutzter Signalinfrastruktur integriert wird. Aubrik erhebt keinen unbelegten Anspruch auf „Klassenbestleistung“ — der konstruktive Grund dafür, dass 20 t Tragfähigkeit und ±0,5° Genauigkeit zusammenpassen, ist die Kombination aus Spannungsarmglühen des Q355B und geschlossener Servoregelung, und genau das ist die nüchterne Aussage hinter dem Datenblatt.
Werkstückspezifikation senden — technische Kompatibilitätsbestätigung erhalten →“Wir dimensionieren jeden HB stets mit einer Kapazitätsreserve von 20-30 % gegenüber dem vom Kunden angegebenen Werkstückgewicht. Genau dieser eine Faktor entscheidet darüber, ob Schweißpositionierer innerhalb von drei Jahren verschleißen oder zehn Jahre lang als Anlagegut dienen, und ist der Grund dafür, dass unser HB10T leistungsfähiger ist als das Acht-Tonnen-Gerät eines Wettbewerbers mit derselben Nenntragfähigkeit.”— Aubrik Engineering Team, Forschung und Entwicklung für Schweißausrüstung, Wuxi
Manuelles Schweißen im Vergleich zum Schwerlast-Schweißpositionierer — Fehlerkostenschlüssel
Die Investition in einen Schwerlast-Schweißpositionierer ist eine Abwägung der Fehlerkosten und nicht der Produktivität, wobei die Konformität mit ISO 3834-2:2021 als Grundvoraussetzung und nicht als hochgestecktes Ziel betrachtet wird. Die folgenden Daten vergleichen das manuelle Schwerlastschweißen anhand von neun messbaren Größen mit der Aubrik HB-Series und stammen aus unseren Einsatzaufzeichnungen sowie zur Einordnung aus veröffentlichten Branchenbenchmarks.
Fehlerkostenschlüssel mit 9 Kennzahlen
| Kennzahl | Manuelles Schwerlastschweißen | Aubrik Schweißpositionierer der HB-Series | Verbesserung |
|---|---|---|---|
| Nacharbeitsquote (Werkstück > 2 t) | Branchendurchschnitt 12–18 % | 2–4 % (Ausgangswert für Windenergieanlagenflansche mit HB3000) | Reduzierung um ~75–80 % |
| Zykluszeit je 3 t schwerem Schweißstoß | 90–140 min | 50–80 min | ~40 % schneller |
| Bedienerstunden je Schicht | 6–8 Personenstunden + Kran + 2 Helfer | 2–3 Personenstunden + Handbediengerät | ~60 % weniger Arbeitsaufwand |
| Schweißfehler je Meter | 4–7 (Porosität + Bindefehler) | 0–2 | ~5× höhere Qualität |
| Risiko eines Lastabsturzes | Reales Risiko — Hallenkran + manuelle Handhabung | Beseitigt — Last am Drehtisch fixiert | Geringere OSHA-Exposition |
| Möglichkeit zur Roboterintegration | Nicht realisierbar | Nativ (KUKA / FANUC / ABB) | Weg zur Automatisierung eröffnet |
| Rüstzeit je Werkstücktyp | 15–30 min für erneutes Anschlagen | 2–5 min für den Abruf der Voreinstellung | ~80 % weniger Rüstzeit |
| Normenkonformität (ISO 3834-2) | Manuelles Anschlagen häufig nicht normenkonform | Ausrüstung im Anwendungsbereich aufgeführt | Auditablauf vereinfacht |
| Amortisationszeit | - | 10–14 Monate (HB3000-Klasse) | Investitionsamortisation in <1.5 Jahren |
Quellen: Aubrik Einsatzaufzeichnungen zu Windenergieanlagenflanschen und Druckbehältern; Branchenbenchmarks für Nacharbeitsbereiche (motionindexdrives.com, resizeweld.com, weldnice.com); Anwendungsbereich für Ausrüstung nach ISO 3834-2:2021.
12 MONATE
AMORTISATION
Zwei HB3000-Einheiten ersetzten bei einem weltweit tätigen OEM für Windenergieanlagen die manuelle Flanschpositionierung. Die Nacharbeitsquote sank von 15 % auf 3 % (eine absolute Reduzierung um 12 Prozentpunkte), und die Schweißeffizienz stieg um 40 %. Die Konformität mit IEC 61400-1 wurde durchgehend aufrechterhalten.
Quelle: Aubrik Einsatz für Windenergieanlagenflansche, 2023–2024. Abgeglichen mit dem branchenüblichen Amortisationszeitraum von 6–18 Monaten (motionindexdrives.com, resizeweld.com).
Verifizierte Projektergebnisse — zwei Fallstudien aus dem schweren Stahlbau
Zwei Einsätze bestätigen die Zahlen im obigen Fehlerkostenschlüssel; beide wurden während der Inbetriebnahme anhand der Anforderungen von ISO 3834-2:2021 auditiert. Beide Kunden stellten ihre Vorher-Nachher-Kennzahlen unter üblichen Vertraulichkeitsbedingungen bereit, und bei der Inbetriebnahme waren an beiden Standorten Ingenieure von Aubrik vor Ort.

15% → 3%
Nacharbeitsquote
+40%
Effizienz
12 Monate
Amortisation
IEC 61400-1
Audits dauerhaft bestanden
Fallstudie 1 · Fertigung von Windenergieanlagenflanschen · HB3000 × 2
Weltweit tätiger OEM für Windenergieanlagen senkt Flanschnacharbeit von 15 % auf 3 %
Kundenkontext: Führender Hersteller im Bereich erneuerbarer Energien, der Windenergieanlagenflansche mit einem Durchmesser von 1,5–3 m und einem Stückgewicht von 3.000 kg fertigt, wobei für den Export in die Märkte der EU und Asiens die Konformität des Stahlbauschweißens mit IEC 61400-1 erforderlich ist.
Herausforderung: Die manuelle Flanschpositionierung zwang Schweißer zu ungünstigen Körperhaltungen, verursachte 15 % Nacharbeit und führte zu Lieferverzögerungen, die zugesagte Meilensteine von Windparkprojekten auf zwei Kontinenten beeinträchtigten.
Lösung: Zwei HB3000-Einheiten mit Drehtischen mit erweitertem Durchmesser wurden in die bestehende Roboterschweißzelle des Kunden integriert. Die Programme der Siemens PLC wurden für die vier gängigsten Flanschgrößen vorkonfiguriert, die T-Nuten-Spannung beseitigte die Zeit für erneutes Anschlagen zwischen den Chargen, und Ingenieure von Aubrik führten an den Standorten in der EU und Asien Bedienerschulungen vor Ort durch.
Ergebnis: Die Nacharbeitsquote sank von 15 % auf 3 % (−80 %), die Schweißeffizienz stieg um 40 %, die Konformität mit IEC 61400-1 wurde in drei unabhängigen Audits aufrechterhalten, und der Kunde erreichte eine Amortisation der Investitionskosten innerhalb von 12 Monaten. Das Produktionsvolumen wurde an die steigende Nachfrage nach Türmen für Windenergieanlagen angepasst, ohne zusätzliche Schweißer einzustellen.

−60%
Schweißfehler
+35%
Effizienz
−25%
Betriebskosten
ASME VIII
Audits ohne Beanstandungen
Fallstudie 2 · Druckbehälterfertigung · HB20T × 1
Schwermaschinenbauunternehmen reduziert Druckbehälterfehler um 60 %
Kundenkontext: Bedeutendes Schwermaschinenbauunternehmen, das 20 t schwere, 8 m lange exzentrische Druckbehälter für Anwendungen in der Öl- und Gasindustrie nach ASME VIII:2021 fertigt. Die vorhandenen Schweißpositionierer konnten das exzentrische Lastprofil nicht ohne Stabilitätsverlust aufnehmen.
Herausforderung: Druckbehälter erfordern Schweißnähte, die hohen Innendrücken standhalten, und selbst geringe Positionierfehler verursachten Mängel, die bei Prüfungen nach ASME VIII zur Zurückweisung führten. Nicht bestandene Audits verursachten internationale Lieferverzögerungen und sprunghaft steigende Nacharbeitskosten.
Lösung: Ein HB20T mit einem auf 2.500 mm vergrößerten Drehtisch, AC-Servoantrieb und wassergekühlter Drehtischoberfläche für dauerhafte Wärmebelastungen. Die Ingenieure von Aubrik stimmten den Schwerpunktversatz auf die exzentrische Behältergeometrie ab und integrierten die Einheit für eine Schweißnahtprüfung in Echtzeit in das NDT-System des Kunden.
Ergebnis: Die Schweißfehlerquote sank um 60 %, die Schweißeffizienz stieg um 35 %, die Konformitätsaudits nach ASME VIII wurden ohne Nacharbeit bestanden, und die gesamten Betriebskosten gingen um 25 % zurück. Die Kapazität wurde so weit erweitert, dass steigende Auftragsvolumina aus der Öl- und Gasindustrie aufgenommen werden konnten.
Beschaffungsleitfaden — Preise, Lieferzeit, Garantie und OEM
Beschaffungsverantwortliche stellen vor der Erteilung eines Auftrags konkrete Fragen, und dieser Abschnitt beantwortet sie direkt mit den Nachweisen zu ISO 3834-2:2021, die jeder Lieferung zugrunde liegen. Aubrik veröffentlicht hier Preisstufen, Lieferzeitspannen und den Anwendungsbereich der Normen, weil drei branchenführende Wettbewerber keine dieser Angaben veröffentlichen — und in Forendiskussionen wird der Frust der Käufer über undurchsichtige Preise regelmäßig als Problem genannt.
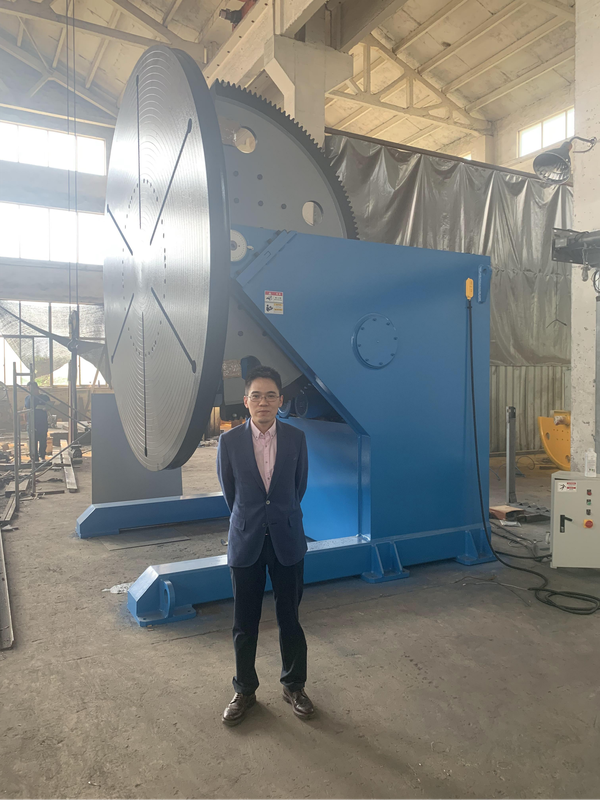
Lieferzeit und Lieferung
Standardmodelle der Einstiegs- und Mittelklasse werden innerhalb von 7–30 Tagen FCA Wuxi versandt, Modelle der Schwerlastklasse innerhalb von 30–45 Tagen. Der Seetransport nach Nordamerika, in die EU und in den Nahen Osten dauert zusätzlich 28–45 Tage; bei kundenspezifischen OEM-Einheiten verlängert sich die gesamte Lieferzeit auf 45–90 Tage. Die Fertigungskapazität von Aubrik von 1.000 Einheiten pro Jahr ermöglicht einen Lagerbestand an Standardmodellen, der Nachfragespitzen abfedert. Klären Sie vor der Bestellung mit Aubrik, ob eine Inbetriebnahme vor Ort verfügbar ist und welchen Umfang sie hat.
Garantie, OEM-Anwendungsbereich und Kundendienst
Jede HB-Einheit wird mit einer kostenlosen 12-monatigen Garantie geliefert, die Fertigungsfehler und Hauptkomponenten abdeckt; Ersatzteile sind langfristig zu Vorzugspreisen erhältlich. Die kundenspezifische OEM-Ausführung umfasst Tragfähigkeiten bis 50 t, Drehtischdurchmesser bis 2.500 mm, wassergekühlte oder explosionsgeschützte Ausführungen, Zwei-Stationen-Anordnungen zum Beladen und Schweißen sowie die Integration in Roboterzellen von KUKA, FANUC oder ABB.
Bedienungsanleitungen werden passend zu den wichtigsten Exportmärkten von Aubrik in acht Sprachen mitgeliefert (Englisch, Spanisch, Deutsch, Russisch, Portugiesisch, Französisch, Italienisch, Vietnamesisch). Für weltweite Betriebsstandorte ist mehrsprachiger technischer Support über WhatsApp und E-Mail verfügbar.
Offenlegung der 3 Preisstufen
HB300 · HB600 · HB1000 — Fahrzeugkomponenten, allgemeine Werkstatt, kleine Rahmen für Schwermaschinen. Standardmäßig 7–14 Tage FCA Wuxi.
HB2000 · HB3000 · HB5000 — Türme für Windenergieanlagen, Brückenbauteile, Kesselmäntel, Druckgeräte der Mittelklasse. ATEX-Option verfügbar. 14–30 Tage FCA Wuxi.
HB10T · HB20T — Druckbehälter, Schiffsrümpfe, Offshore- und Kerntechnikanwendungen. Standardoptionen für explosionsgefährdete Bereiche. 30–45 Tage FCA Wuxi.
Nur Richtwerte. Das genaue Angebot hängt von den Optionen ab (Roboterintegration, Zertifizierung für explosionsgefährdete Bereiche, kundenspezifische Drehtischgeometrie, Lieferland). Wenden Sie sich für ein genaues Angebot an Aubrik.
Normen und Konformitätsnachweise
ISO 3834-2:2021Umfassende Qualitätsanforderungen für das Schmelzschweißen metallischer Werkstoffe. Ausrüstung, Lehren, Spannvorrichtungen und Handhabung fallen ausdrücklich in den Anwendungsbereich.
AWS D1.1:2020Regelwerk für das Stahlbauschweißen — Stahl. Gilt für Stahlbau-Schweißkonstruktionen, bei denen die HB-Series eingesetzt wird.
ASME VIII:2021Regelwerk für Kessel und Druckbehälter, Abschnitt VIII. Gilt direkt für Einsätze des HB20T in der Druckbehälterfertigung.
IEC 61400-1:2019Windenergieanlagen. Einsätze des HB3000 für Windenergieanlagenflansche unterliegen dieser übergeordneten Norm.
EN 1090-2:2008+A1:2011 EXC 2-4Ausführung von Stahltragwerken — Ausführungsklassen 2 bis 4. Die HB-Series ist für die Fertigung nach EXC 4 qualifiziert.
ATEX 2014/34/EU · Zone 1 Cat 2GEuropäische Richtlinie für explosionsgefährdete Bereiche. Für HB2000 und Aubrik verfügbar; Standard bei HB10T+.
NEC 500 · Class 1 Div 1 Group C/DNordamerikanische Klassifizierung explosionsgefährdeter Bereiche. Entspricht dem ATEX-Anwendungsbereich.
API 1104:2023Schweißen von Rohrleitungen und zugehörigen Anlagen. Gilt für Schweißkonstruktionen an Rohrleitungen der Öl- und Schutzgasindustrie.
OSHA 1910.252 · CE EN ISO 12100:2010Allgemeine Sicherheitsgrundlage für Schweiß- und Schneidarbeiten sowie für Maschinen. Not-Halt-Reaktionszeit von 10 ms gemäß ISO 12100.
EN 55011 EMIIndustrielle Anforderungen an elektromagnetische Störaussendungen. Verhindert hochfrequente TIG-Störungen in Roboterzellen.
Warum Aubrik als Hersteller von Schwerlast-Schweißpositionierern
In Forendiskussionen dieser Branche werden häufig standardmäßig in den USA gefertigte Marken empfohlen, wobei als Gründe die Verarbeitungsqualität und die Verfügbarkeit von Ersatzteilen genannt werden. Unser an ISO 3834-2:2021 ausgerichtetes Qualitätssystem und die Zertifizierung nach ISO 9001 begegnen dieser Sorge mit dokumentierten Nachweisen statt Werbesprache — hinter diesem Muster steht das Risiko von Ausfällen und Verzögerungen durch Billigimporte, das kleine und mittlere industrielle Käuferbetriebe belastet. Aubrik behauptet nicht, bei jeder Spezifikation mit Premium-Marken aus den USA gleichzuziehen; nüchtern betrachtet konkurrieren wir mit einer anderen Abwägung: 27 Jahre vertikale Integration bei Schweiß- und Schneidausrüstung sowie eine vollständige Lieferkette, durch die ein einziger Lieferant Schweißpositionierer, Schweißmanipulator, Schweißrollenbock, Roboterzelle und nachgelagerte Fertigungsausrüstung im Rahmen eines einzigen Auftrags bereitstellen kann. Unsere Käufer in der EU aus Deutschland, Italien und Frankreich auditieren regelmäßig die Klassifizierung unserer Wuxi-Fertigungslinie mit einer Kapazität von 1000 Einheiten pro Jahr, bevor sie Folgeaufträge erteilen.
Wuxi ABK Machinery — die bisherige Marke — wird nach der Umbenennung in Aubrik mit denselben Forschungs- und Entwicklungsingenieuren und derselben Produktionsstätte in Wuxi fortgeführt. Die Umbenennung spiegelt die erweiterte globale Vertriebsreichweite wider und keine Änderung des Fertigungsstandorts.

27 Jahre
Spezialisierung seit 1999
1999 als Wuxi ABK Machinery mit einem eingetragenen Kapital von $1,4 M gegründet. Das Forschungs- und Entwicklungsteam verfügt über 20+ Jahre Erfahrung mit Schweißausrüstung und war auf mehreren internationalen Messen vertreten.
1,000
Schweißanlagen pro Jahr
Jährliche Produktionskapazität von 1.000 Schweißausrüstungseinheiten sowie 200 CNC-Schneidmaschinen. Ein Lagerpuffer für Standardmodelle sorgt für gleichbleibende Lieferzeiten.
8+ Länder
Verifizierte Exportmärkte
Aktive Kundeninstallationen in Spanien, Deutschland, Russland, Indien, Brasilien, Frankreich, Italien und Vietnam. Mehrsprachige Bedienungsanleitungen gehören standardmäßig zum Lieferumfang.
7 Fertigungslinien
Vertikale Integration
Schweißpositionierer, Schweißmanipulatoren, Schweißrollenböcke, Roboterzellen, Fertigungslinien für Türme von Windenergieanlagen, Schweißlinien für H-Träger und CNC-Schneidanlagen — alles von einem einzigen Engineering-Team.
ISO 9001 + CE
Qualitätszertifizierungen
Das Qualitätsmanagement ist nach ISO 9001 zertifiziert. Die CE-Kennzeichnung gilt für den europäischen Markt. Branchenspezifische Produktzertifizierungen kommen ergänzend hinzu.
ENGINEERING-RESSOURCEN
Technisches Werkzeugpaket der Aubrik HB-Series
Nutzen Sie unsere technischen Rechner, um die Tragfähigkeit auszulegen, die TCO-Amortisationsdauer zu ermitteln und die Konformität mit den Anforderungen explosionsgefährdeter Bereiche für Ihre schweren Stahlbauprojekte zu prüfen.
[ 01 ]
Rechner für Tragfähigkeit und Neigung
Werkzeug starten [ 02 ]TCO-Amortisationsrechner
Werkzeug starten [ 03 ]Kompatibilitätsprüfung für explosionsgefährdete Bereiche
Werkzeug startenFERTIGUNGSSTÄTTE & QUALITÄTSKONTROLLE
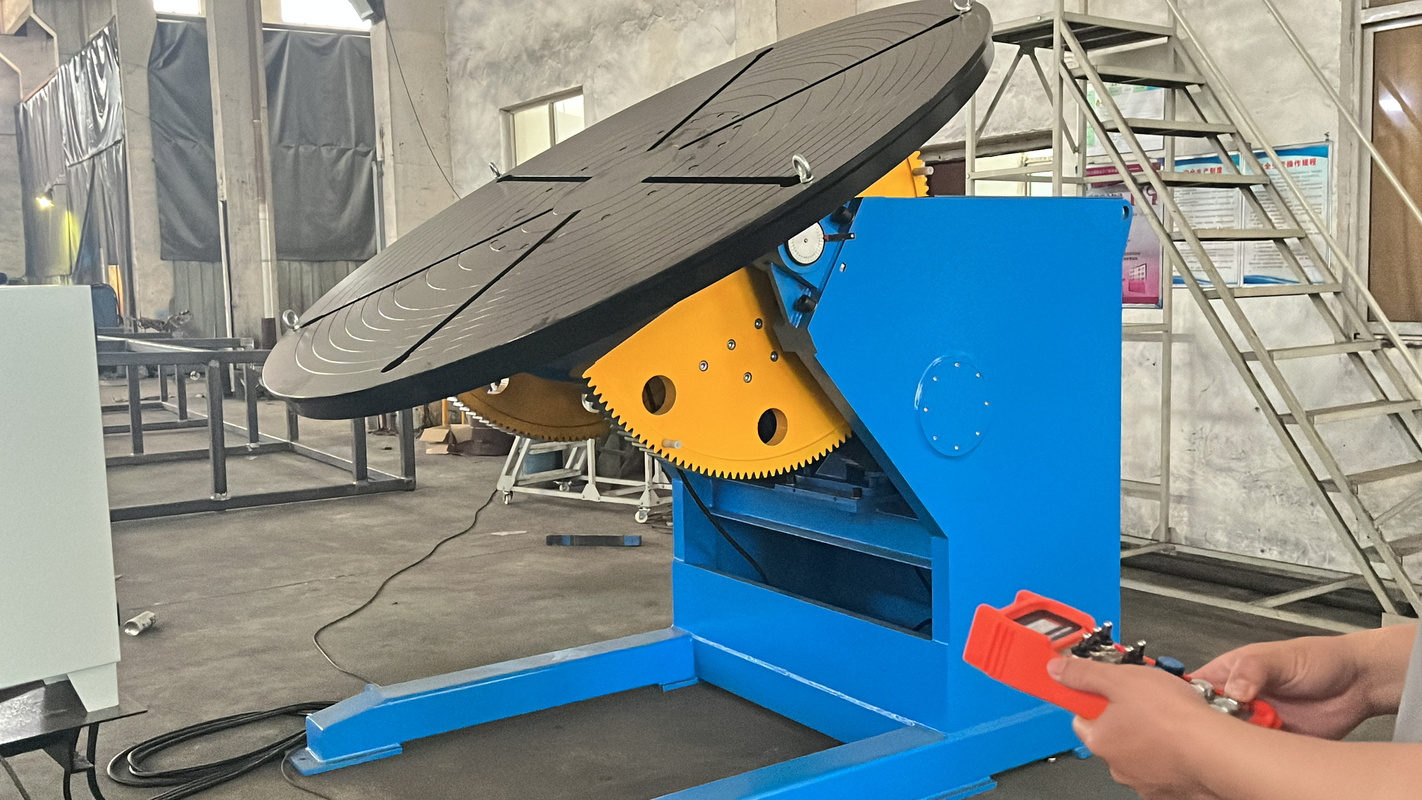
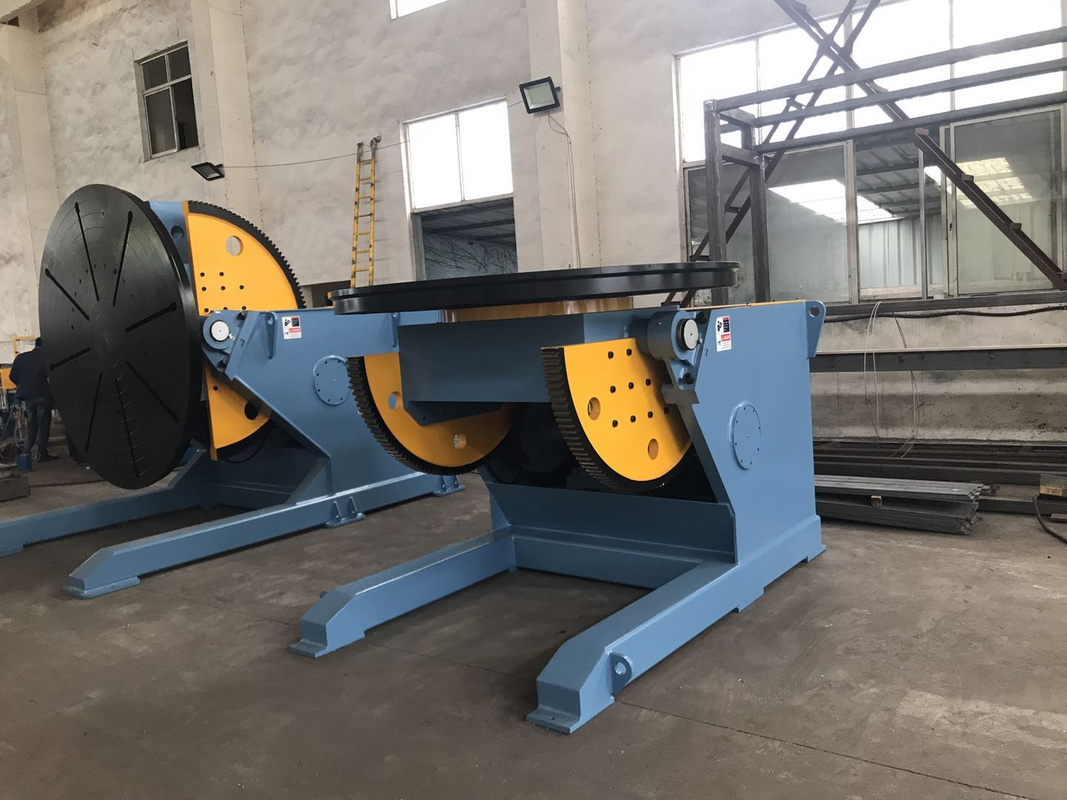
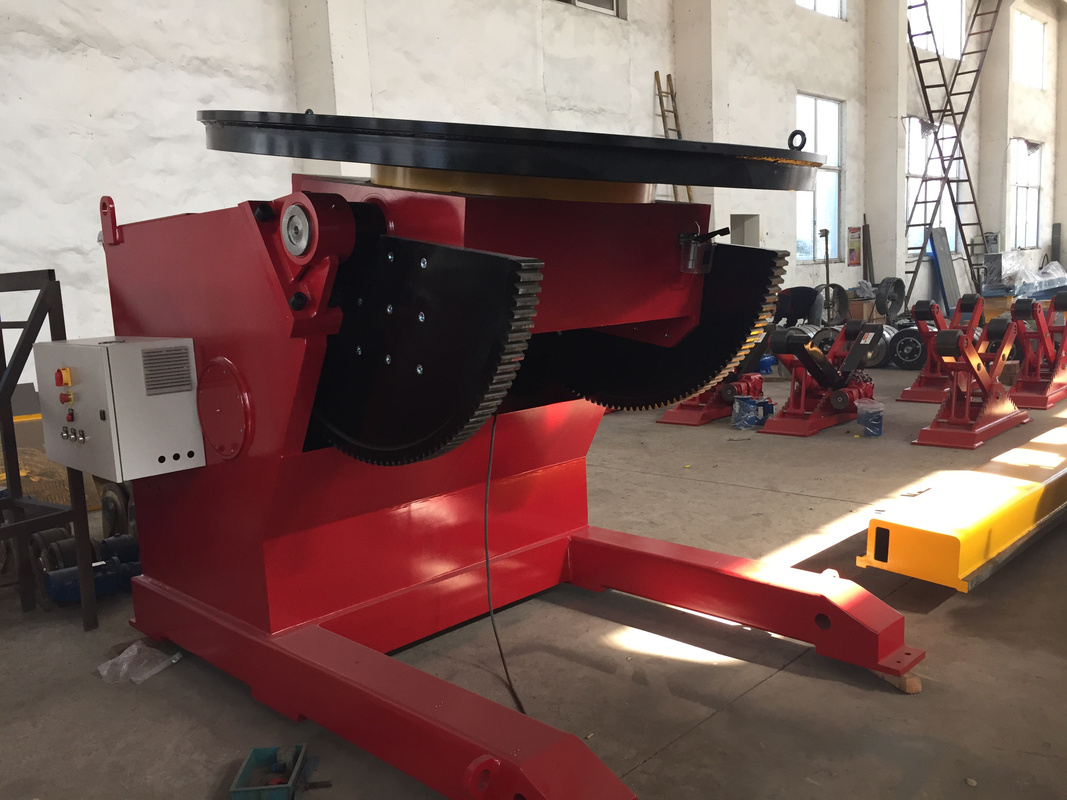
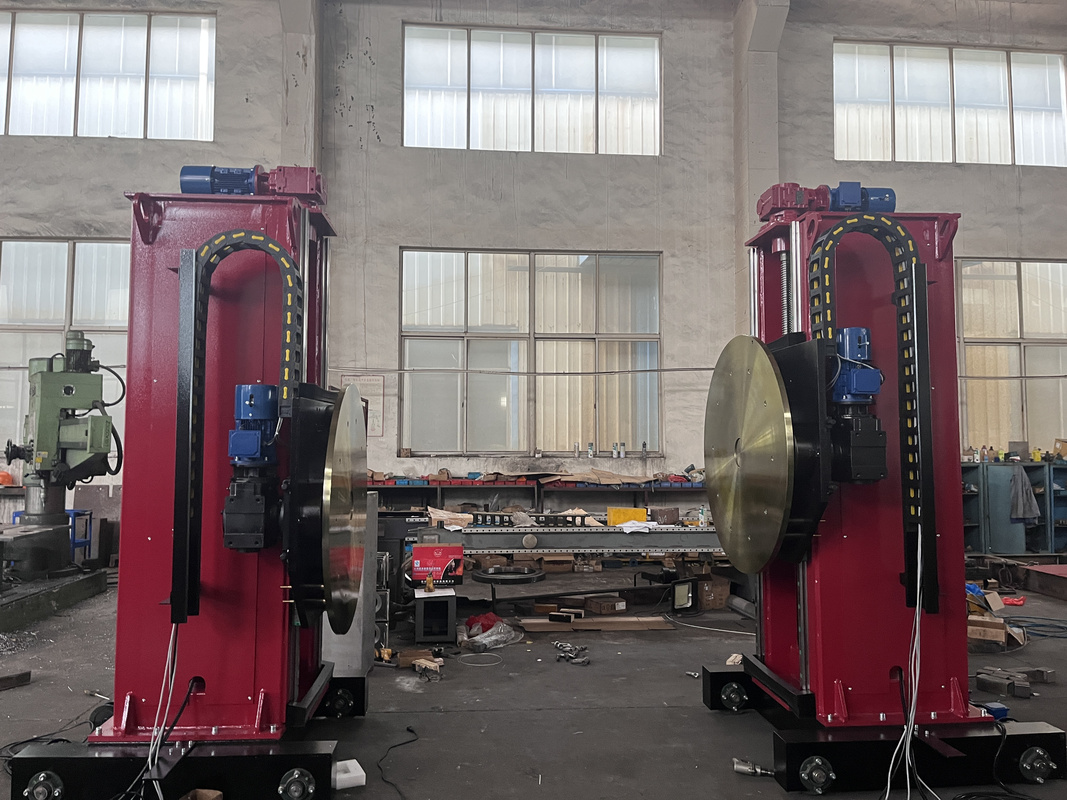
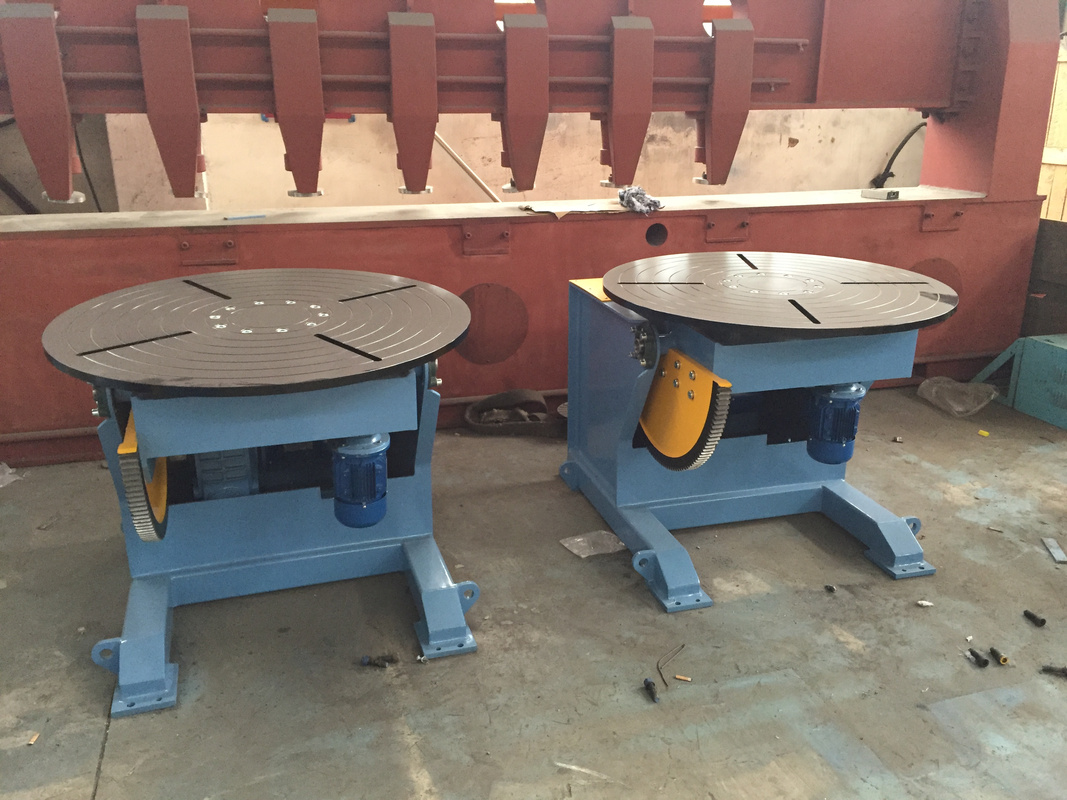
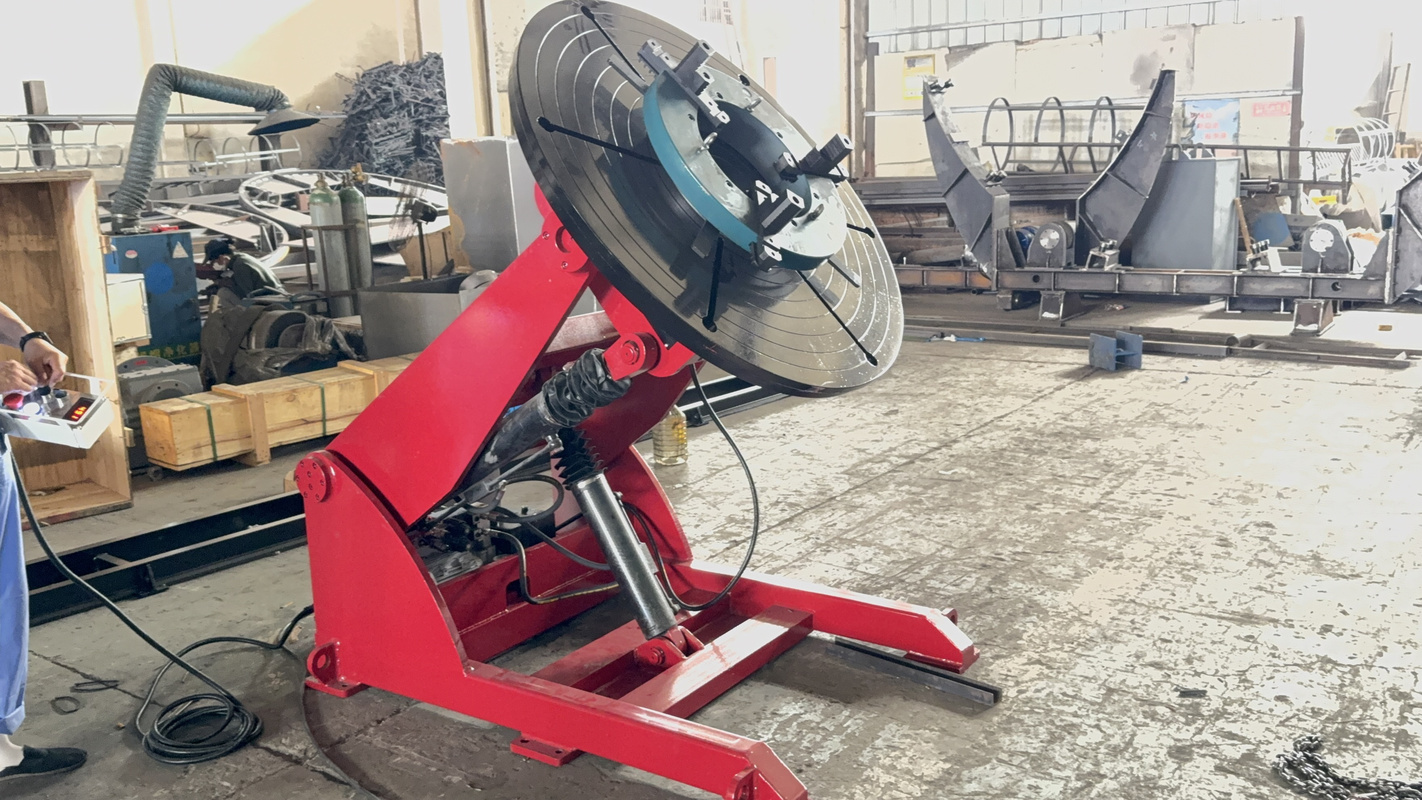
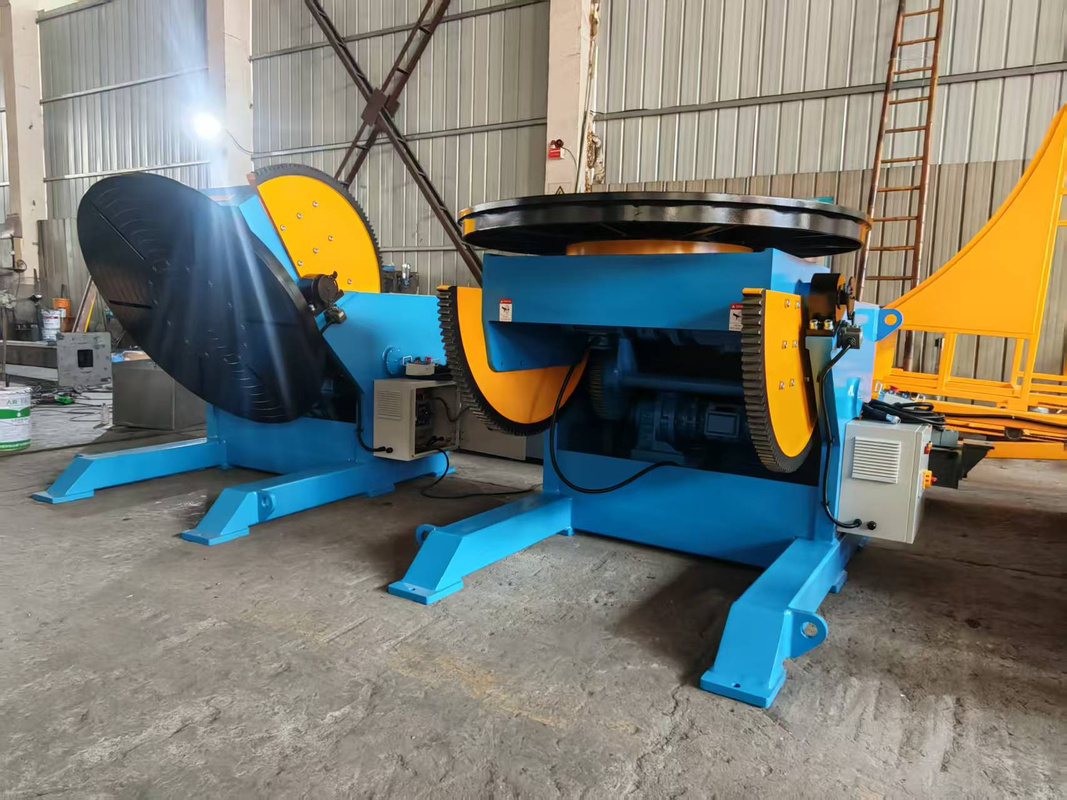
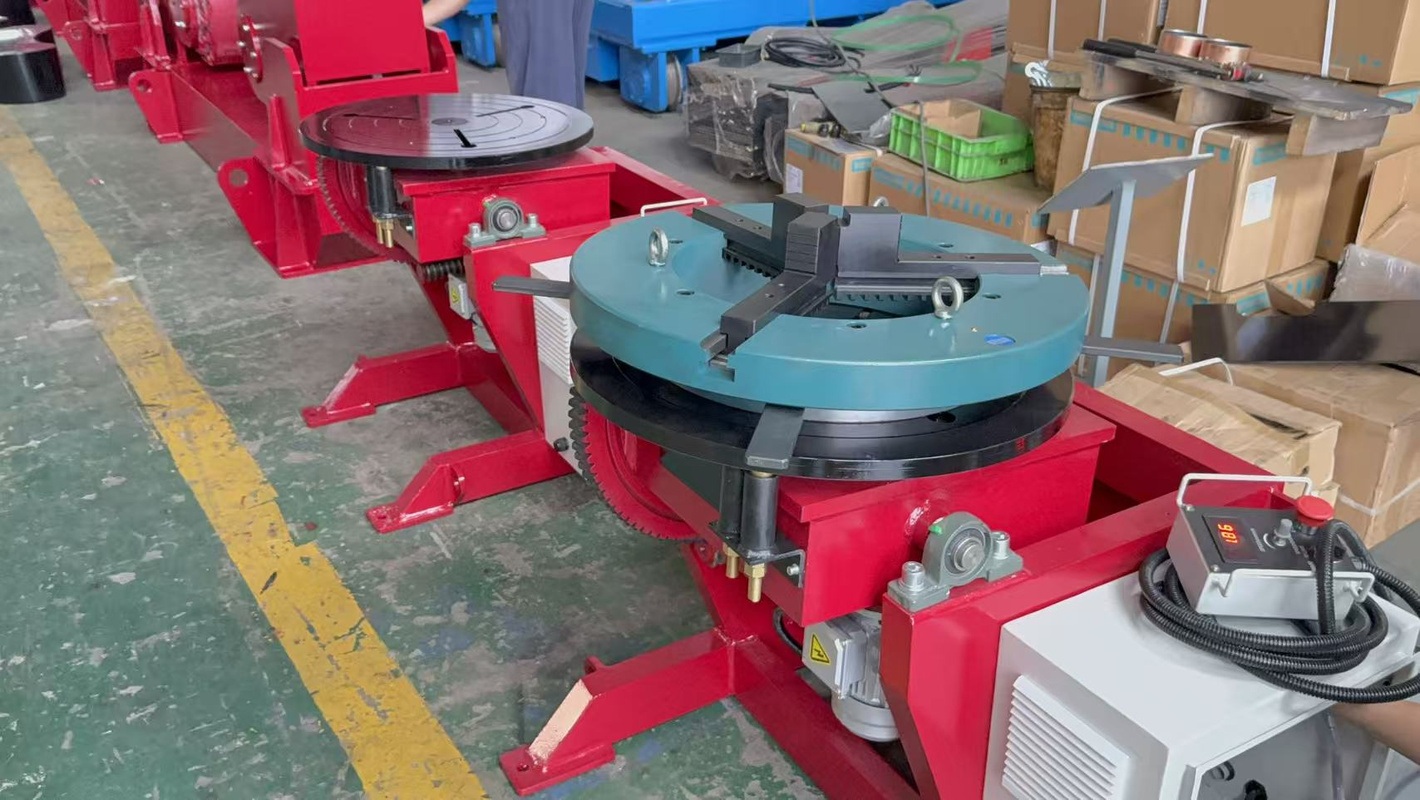
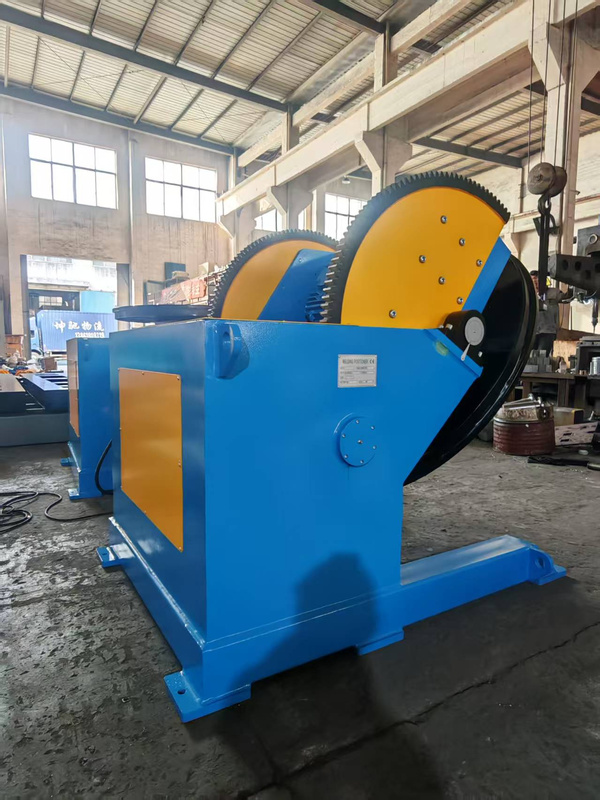
Wie hoch ist die maximale Tragfähigkeit eines Schwerlast-Schweißpositionierers von Aubrik?
Die Standardausführung der HB-Series umfasst acht Modelle mit Tragfähigkeiten von 300 kg bis 20.000 kg. Mit unseren optionalen OEM-Sonderausführungen sind Tragfähigkeiten bis 50.000 kg möglich, unsere Standards erfüllen jedoch die höhere Norm ISO 3834-2:2021, anstatt lediglich einen schwereren Rahmen vorzusehen. Für eine lange Lebensdauer der Anlage wird allgemein empfohlen, die erforderliche Tragfähigkeit gegenüber dem Werkstückgewicht um 20 bis 30 Prozent höher auszulegen.
Lässt sich der Schweißpositionierer in Roboterschweißsysteme von KUKA, FANUC oder ABB integrieren?
Ja – alle HB-Modelle sind mit einer integrierten Siemens-SPS “robot-ready” und unterstützen EtherCAT zur nahtlosen Integration mit den drei führenden Robotermarken. Optional ist ab Werk ein Betrieb mit zwei Stationen verfügbar (eine Seite beladen, auf der anderen schweißen), und unsere Teams können kundenspezifische Integrationen für nicht standardisierte Signalanforderungen bereitstellen.
Wie funktioniert die Konformität mit ATEX oder IECEx bei Öl- und Gasanwendungen?
Ab dem HB2000 sind optional Zulassungen für explosionsgefährdete Bereiche gemäß ATEX 2014/34/EU Zone 1 Kategorie 2G und NEC 500 Class 1 Division 1 Group C/D sowie eine Zertifizierung nach API 1104 für Pipeline-Anwendungen erhältlich. Alle Zulassungen erfüllen die Anforderungen des IECEx-Systems, und sämtliche Unterlagen werden für den europäischen Markt von EU-benannten Stellen oder zur Erleichterung des Marktzugangs in Nordamerika von ATEX-zertifizierten Laboren geprüft. Dazu gehören das Maschinenschild, die Konformitätserklärung, die technische Dokumentation und die Mitteilung über die Qualitätssicherung des Herstellers (auf Anfrage erhältlich). Sowohl der HB10T als auch der HB20T sind standardmäßig mit der Zertifizierungsoption für explosionsgefährdete Bereiche bei Öl- und Gasanwendungen sowie kerntechnischen Anwendungen erhältlich. Anhand der Kompatibilitätsmatrix für explosionsgefährdete Bereiche im Produktabschnitt von Aubrik können Sie die richtige Modellstufe für Ihre Branche bestimmen.
Wie lang ist die typische Lieferzeit nach Nordamerika, in die EU oder in den Nahen Osten?
Standard-Einstiegsklasse: 7-14 Tage FCA Wuxi. Standard-Mittelklasse: 14-30 Tage. Standard-Schwerlastklasse: 30-45 Tage. Seefracht: 28-45 Tage. OEM-Sonderanfertigung: insgesamt 45-90 Tage.
Wie werden exzentrische oder unregelmäßige Werkstücke wie Druckbehälter mit außermittigem Schwerpunkt gehandhabt?
Die T-Nuten-Drehtische der HB-Serie ermöglichen eine anpassbare Werkstückaufnahme entsprechend dem Schwerpunkt, um exzentrische Lasten aufzunehmen, und wir können kundenspezifische Drehtische für nicht zylindrische Bauteile fertigen. Beispielsweise zeigt unsere Fallstudie zum HB20T-Druckbehälter von Aubrik, wie ein 20 Tonnen schwerer und 8 m langer Behälter mit Schwerpunktversatz auf einem 2.500 mm großen Drehtisch gehandhabt wird.
Wie sieht der Instandhaltungsplan aus und wie wird die Verfügbarkeit von Ersatzteilen gewährleistet?
Die HB-Schweißpositionierer verfügen über gekapselte Getriebesysteme sowie verschleißfeste, wartungsarme Komponenten. Der standardmäßige Instandhaltungsplan umfasst das Schmieren der Bauteile alle drei Monate, die monatliche Prüfung der Spannintegrität und die jährliche Leistungskalibrierung (Positionierung). Aubrik hält in seinem Werk in Wuxi langfristig Ersatzteile auf Lager, wobei Bestellungen in der Reihenfolge ihres Eingangs und Vorzugskunden vorrangig bearbeitet werden, und bietet zudem mehrsprachigen technischen Support.



