Nehmen Sie Kontakt mit der Aubrik Company auf

Zuletzt aktualisiert: Oktober 2026
Welche Hersteller von Kesselproduktionstechnik am besten geeignet sind, hängt von der Aufgabe ab: Aubrik für konfigurierbare Pakete zum Schweißen von Membranwänden und Rohren, Pemamek für integrierte Rohrfertigungsbereiche, Schwarze-Robitec für das Biegen von Kesselrohren, Faccin Group für das Formen von Behältermänteln und Böden sowie Polysoude für das Schweißen von Rohren an Rohrböden. Für eine leistungsfähige Fertigungslinie sollten Sie mit dem benötigten Bauteil und dem dafür erforderlichen Arbeitsgang beginnen.
Ein Kesselwerk beschafft Anlagen zur Fertigung von Druckteilen. Der fertige Kessel kann Dampf und Warmwasser bereitstellen, doch daraus lässt sich nicht ableiten, welche Produktionstechnik in der Fertigungshalle benötigt wird. Bei einem Industriekesselprojekt sollten Sie von den Bauteilen der Dampferzeugung und den dafür nötigen Fertigungsschritten ausgehen. Ein Rohrbieger, eine Rundbiegemaschine für Behältermäntel und eine Orbitalschweißanlage lösen jeweils ein anderes Fertigungsproblem. Dieser Leitfaden vergleicht 19 Hersteller weltweit anhand dieser praktischen Unterschiede.
Schnellauswahl
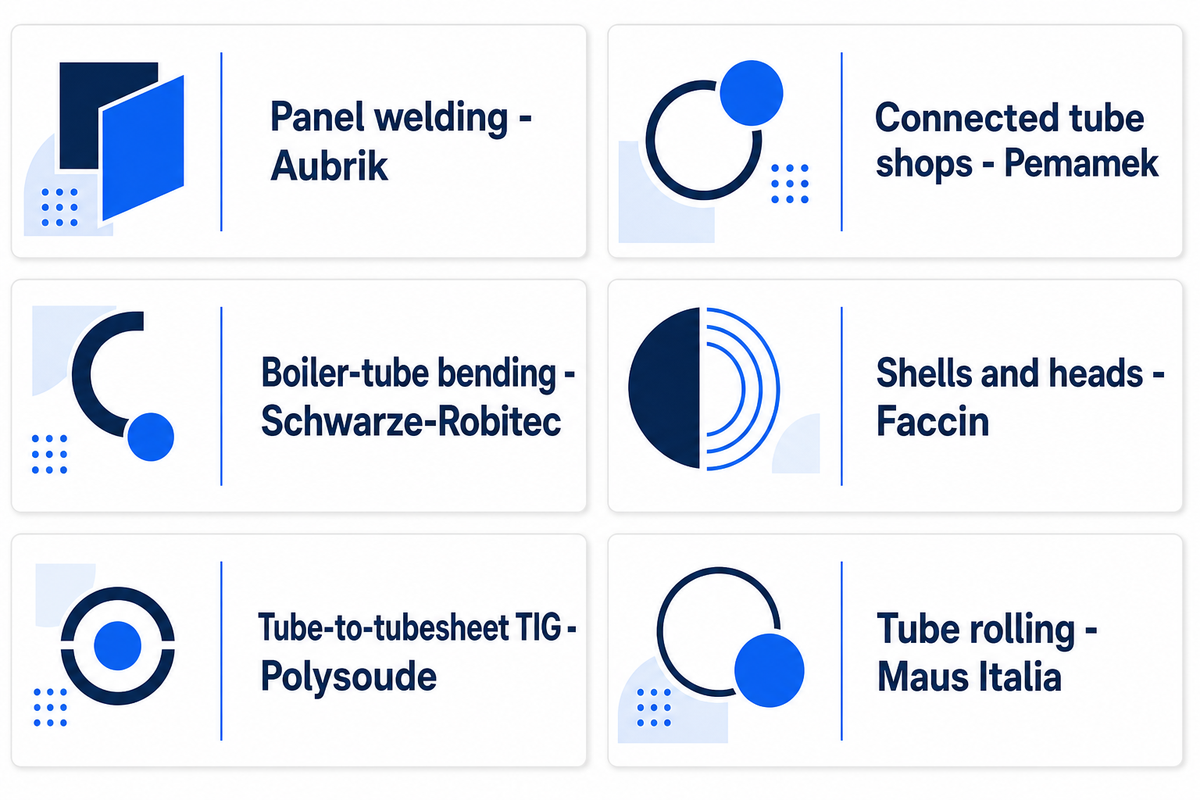
- Am besten geeignet für konfigurierbare Pakete zum Schweißen von Membranwänden und Rohren: Aubrik.
- Am besten geeignet für die koordinierte Automatisierung von Wasserwänden und Rohrfertigungsbereichen: Pemamek.
- Am besten geeignet für das gezielte Biegen von Kesselrohren und Membranwänden: Schwarze-Robitec.
- Am besten geeignet für das Rundbiegen von Behältermänteln in Kombination mit dem Formen gewölbter Böden: Faccin Group.
- Am besten geeignet für das orbitale WIG-Schweißen von Rohren an Rohrböden: Polysoude.
- Am besten geeignet für das automatisierte Walzen, Plandrehen und Montieren von Rohrböden: Maus Italia.
Offenlegung: Dieser Leitfaden wird von Aubrik veröffentlicht. Wir führen uns selbst an erster Stelle auf, weil dies unsere Website ist, nicht weil wir behaupten, Marktführer zu sein. Die übrigen 18 Hersteller sind nach ihren jeweiligen Stärken gruppiert; innerhalb der Gruppen gibt es keine bestimmte Reihenfolge.
So haben wir diese Hersteller von Kesselproduktionstechnik ausgewählt
Unternehmensangaben wurden im Oktober 2026 anhand offizieller Websites und öffentlicher Quellen geprüft. In die Vorauswahl kamen Hersteller, die Produktionsmaschinen, angetriebene Montageanlagen oder eine erkennbare Rolle bei der Systemintegration für die Fertigung von Kesselbauteilen dokumentieren. Geprüft wurden die Unternehmensidentität, die Produktgruppen und die Aufgaben der jeweiligen Systeme. Handelsunternehmen, Vertriebspartner, Beschaffungsplattformen, Verzeichnisse, Medienseiten und Gebrauchtmaschinenhändler wurden ausgeschlossen, ebenso Hersteller fertiger Kessel, die kein Angebot an Produktionstechnik dokumentieren. Zugehörige Marken derselben Unternehmensgruppe werden als ein Hersteller gezählt.
„Am besten geeignet“ beschreibt, für welche Anwendung ein bestimmtes Produktsortiment passt. Die Angabe ist keine gemessene Bewertung von Zuverlässigkeit, weltweitem Absatz oder Marktanteil. Der Umfang schließt große Fertigungssysteme ebenso ein wie kleinere Spezialstationen, da beide in einer Kesselfertigung erforderlich sein können. Anbieter einzelner Stationen werden anhand dieser Funktion eingeordnet und nicht anhand eines Komplettauftrags für ein ganzes Werk.
Wenn Sie die Prozessfolge noch festlegen, erläutert der Leitfaden zum Kesselherstellungsprozess die wichtigsten Fertigungsschritte und ihre Zusammenhänge. Hier geht es darum, welche Hersteller infrage kommen, sobald der Hauptprozess feststeht.
19 Hersteller von Kesselproduktionstechnik im Vergleich
Übersicht der Anlagen für Kesselwerke
Die Übersicht ordnet die Hersteller danach, welche Bauteile und Arbeitsgänge ihre dokumentierten Anlagen abdecken.
Nutzen Sie die Tabelle für eine Vorauswahl passend zu Ihrem Prozess. Vergleichen Sie beispielsweise ein Paket für Membranwände mit einem ähnlichen Paket oder ein Aufweit- und Antriebssystem mit einem anderen Montagesystem. Preise und Tragfähigkeiten nicht verwandter Prozesse sind keine sinnvolle Vergleichsgrundlage. Die Gründungsjahre richten sich nach den Unternehmensgeschichten; wenn die Ursprünge eines Betriebs von der heutigen Gesellschaft abweichen, sind beide Angaben aufgeführt.
| Nr. | Unternehmen | Hauptsitz | Gründungsjahr | Geeignet für | Kurzbeschreibung | Hauptanlagen | Wesentliche Vorteile | Mögliche Nachteile | Offizielle Website |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Aubrik | Wuxi, China | 1999 | Koordinierte Paneel- und Rohrfertigung | Schweißmaschinen und Linienintegration | Paneelschweißanlagen; Rohrschweißanlagen; Biegemaschinen | Wählbare Anlagenpakete | Umfang für Behältermäntel und Prüfung separat festlegen | https://aubrikmc.com/ |
| 2 | Pemamek | Loimaa, Finnland | 1970 | Automatisierte Wasserwand- und Rohrfertigungsbereiche | Hersteller von Produktionssystemen | Paneellinien; Rohrvorbereitung; Schweißtechnik | Verbundene Handhabungs- und Prozessstationen | Planungs- und Fördertechnik erforderlich | https://pemamek.com/ |
| 3 | Schwarze-Robitec | Köln, Deutschland | 1903; die Fertigung von Rohrbiegemaschinen begann 1930 | Kesselrohrschlangen und Membranwandbiegen | Spezialist für Rohrbiegemaschinen | Kesselrohrbiegemaschinen; Doppelkopfsysteme | Spezielle Konzepte für Kessel und Membranwände | Das Fügen ist ein separater Arbeitsgang | https://schwarze-robitec.com/ |
| 4 | Pines Engineering | Warren, Ohio, USA (US-Geschäftsbetrieb) | 1940 laut Unternehmenschronik; 1943 steht für die frühe Entwicklung von Rotationsbiegemaschinen | Biegen dickwandiger Rohre | Geschäftsbereich Biegeanlagen von ParkOhio | CNC-Biegemaschinen; H&H-Werkzeuge | Abstimmung von Maschine und Werkzeugen | Die Tragfähigkeit hängt von der Rohrgeometrie ab | https://pines-eng.com/ |
| 5 | BLM GROUP | Cantù, Italien | 1960 laut Unternehmensprofil | Geformte Rohre für Heizsysteme | Unternehmensgruppe für Rohrbearbeitungsmaschinen | SMART; 4-RUNNER; AST8-VE | Biege- und Endenbearbeitungszellen | Heizungskomponenten, keine kompletten Großkessel | https://www.blmgroup.com/ |
| 6 | AMOB | Vila Nova de Famalicão, Portugal | 1960 | Kundenspezifische Rohrformzellen | Portugiesischer Maschinenhersteller | Rohrbiegemaschinen; Endenbearbeitungszellen | Anwendungsspezifische Automatisierungsplanung | Kundenspezifische Werkzeuge erfordern Zeichnungen | https://amob.co.uk/ |
| 7 | DAVI | Cesena, Italien | 1966 | Zylindrische Kesselmäntel | Hersteller von Blechwalzmaschinen | MCA; MCB; MCE; Handhabungstechnik | Rundbiegen mit Zuführung und Auswurf | Beispielabmessungen sind konfigurationsabhängig | https://www.davi.com/ |
| 8 | HAEUSLER | Duggingen, Schweiz | 1936 | Blechformen für Kesselmäntel | Hersteller von Metallumformmaschinen | EVO; VRM; FLEX; HDR | Drei- und Vierwalzenmaschinen zur Auswahl | Schweißanlagen separat erhältlich | https://haeusler.com/en/ |
| 9 | Faccin Group | Visano, Italien | Geschäftliche Ursprünge 1968; Faccin Srl gegründet 1977 | Behältermäntel und gewölbte Böden | Unternehmensgruppe mit Faccin, Boldrini und Roundo | Blechwalzen; Pressen; Bördelmaschinen | Ergänzende Umformverfahren | Mehrere Module statt einer Universalmaschine | https://www.faccingroup.com/ |
| 10 | Linsinger | Steyrermühl, Österreich | 1946; die Tätigkeit des Vorgängerunternehmens geht auf 1939 zurück | Kantenbearbeitung von Kesselböden | Hersteller von Fräs- und Sägemaschinen | ORBIT-Anlagen zur Kantenbearbeitung von Böden | Automatische Vermessung und Ausrichtung | Das Formen von Böden ist ein anderer Prozess | https://www.linsinger.com/ |
| 11 | Polysoude | Nantes, Frankreich | 1961 | WIG-Schweißen an Rohrböden | Orbitalschweißtechnik von GWT | TS-Schweißköpfe; P6/P6 HW | Varianten mit Schmelzschweißen und Drahtzufuhr | Der Zugang zum Schweißkopf begrenzt die Konfiguration | https://www.polysoude.com/ |
| 12 | Maus Italia | Bagnolo Cremasco, Italien | Geschäftliche Ursprünge 1961; Maus Italia als Gesellschaft gegründet 1972 | Automatisierte Rohrbodenmontage | Hersteller von Rohrwerkzeugen und Automatisierungstechnik | MA-Systeme; Matig 502 | Optionen zum Walzen, Plandrehen und Schweißen | Keine Fertigungslinie für Membranwände | https://www.mausitalia.it/ |
| 13 | Elliott Tool Technologies | Dayton, Ohio, USA | Ursprünge bei Wiedeke 1892; 1969 von Elliott übernommen | Montagestationen für Rohre | US-Hersteller von Rohrwerkzeugen | Aufweitwerkzeuge; Walzmotoren; Vorbereitung | Montagewerkzeuge und Dokumentation | Wandstärke, Durchmesser und Reichweite aufeinander abstimmen | https://www.elliott-tool.com/ |
| 14 | T.C. Wilson | Queens, New York, USA | 1925 | Walzen und Aufweiten von Kesselrohren | US-Hersteller von Rohrbearbeitungsanlagen | Enforcer-500; Series 114/116 | Separate Optionen zum Walzen und Aufweiten | Werkzeuge passend zur erforderlichen Endform auswählen | https://www.tcwilson.com/ |
| 15 | Powermaster | Navi Mumbai, Indien | 1972 | Angetriebenes Aufweiten von Rohren | Indischer Hersteller von Industriewerkzeugen | Hydex; HEP/HED; A Series | Antriebssysteme und Aufweitwerkzeuge für Kesselrohre | Die A Series bietet keine Aufweitung | https://www.powermaster.in/ |
| 16 | Fronius | Pettenbach, Österreich | 1945 | Schweißen und Plattieren von Kesseln | Hersteller von Schweißtechnik | Systeme für Schweißnähte; Orbitalschweißen; Plattieren | Optionen zum Fügen und Auftragschweißen | Spannvorrichtungen und Handhabung müssen festgelegt werden | https://www.fronius.com/ |
| 17 | DWT PipeTools | Bottrop, Deutschland | 1987 | Entfernen von Stegen und Anfasen an Paneelen | Hersteller von Rohrvorbereitungsanlagen | MF-Anfasmaschinen; Werkzeuge zum Entfernen von Stegen | Zwei Vorbereitungsschnitte in einem Arbeitsgang | Fertigt keine Membranwandschweißnähte | https://www.dwt-pipetools.com/en/ |
| 18 | PROTEM | Étoile-sur-Rhône, Frankreich | Erste S28-Maschine 1971; Marke PROTEM 1980 eingetragen | Mobile Bearbeitung von Rohrenden | Hersteller mobiler Bearbeitungsmaschinen | US25TP; US30CH; GR | Optionen zur Bohrungsinnenklemmung für die Bearbeitung | Die Klemmung in der Bohrung begrenzt den Werkzeugzugang | https://www.protem.fr/ |
| 19 | KRAIS | Czachowo, Polen | Nicht öffentlich bekannt gegeben | Automatisiertes Aufweiten von Rohren | Polnischer Hersteller von Rohrwerkzeugen | KS3; FTKS-L; SwiftRoll X1 | Von manuellen Werkzeugen bis zu automatisierten Stationen | Aufweitwerkzeug und Antrieb aufeinander abstimmen | https://www.krais.com/ |
Hersteller integrierter Kesselproduktionstechnik
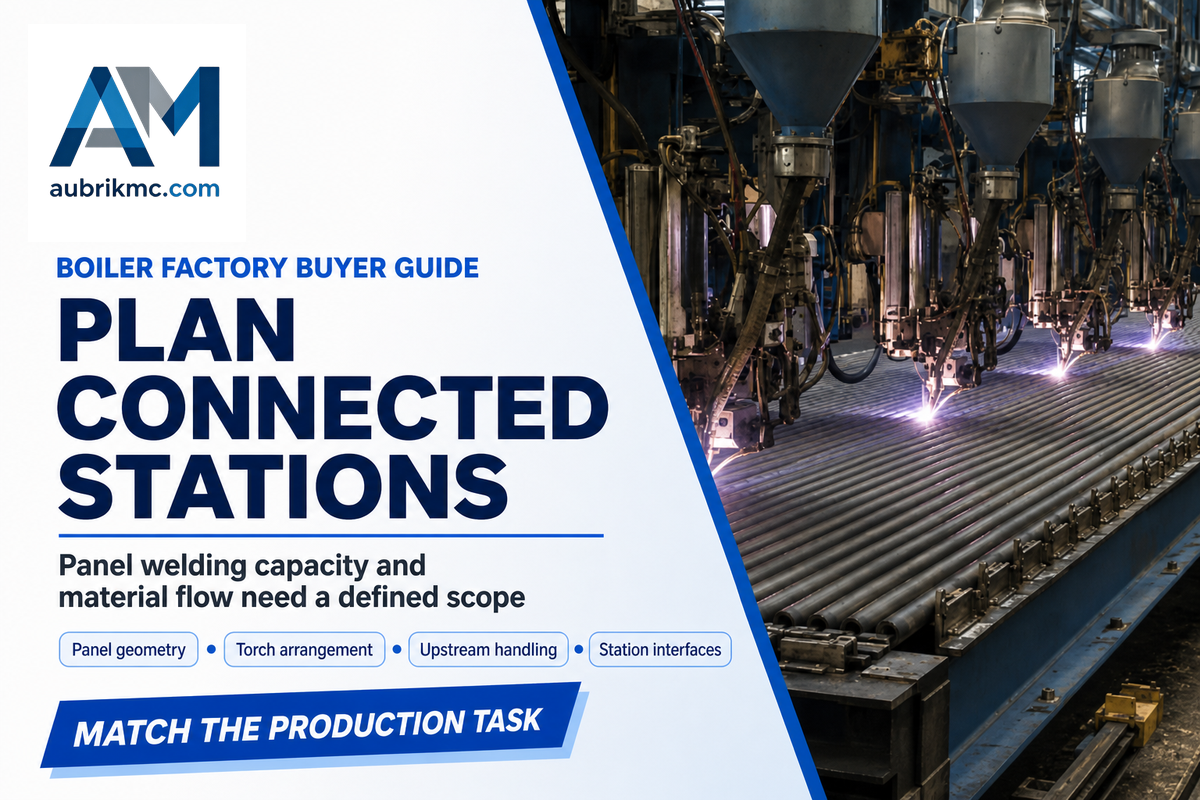
Ein integriertes Paket verbindet mehrere Fertigungsstationen und legt fest, wie Werkstücke zwischen ihnen weitertransportiert werden. Bei der Fertigung von Wasserwänden kann die Prozessfolge die Vorbereitung der Stege, die Rohrhandhabung und das Membranschweißen umfassen. Käufer, die diese Unternehmen vergleichen, sollten sich auf die enthaltenen Stationen und Übergaben konzentrieren, denn eine Paneellinie und ein komplettes Kesselwerk sind unterschiedliche Beschaffungsumfänge.
Für lange Nähte zwischen Rohren und Stegen ist die Kategorie Schweißanlagen für Membranwände der passende Ausgangspunkt. Einzelne Rohrstumpfnähte werden mit anderen Anlagen gefertigt.
1. Aubrik: Am besten geeignet für konfigurierbare Pakete zum Schweißen von Membranwänden und Rohren
Hauptsitz: Wuxi, China · Gegründet: 1999 · Typ: Hersteller von Schweißmaschinen und Integrator von Produktionslinien.
Offizielle Website: https://aubrikmc.com/
Hauptanlagen: Schweißanlagen für Membranwände, Rohr-Rohr-Schweißmaschinen und Paneelbiegemaschinen.
Qualität / Dokumentation: Laut Website verfügt das Unternehmen über eine Qualitätszertifizierung nach ISO 9001 und eine CE-Konformität für Produkte; diese beziehen sich auf unterschiedliche Geltungsbereiche.
Aubrik ist ein sinnvoller Ausgangspunkt, wenn die Beschaffung das Schweißen von Membranwänden und die Vorbereitung für die anschließende Rohrmontage umfasst. Laut Produktseite hat die Standardausführung mit vier Schweißbrennern eine Arbeitsbreite von 1600 mm und eignet sich für Rohre mit 22–89 mm Durchmesser. Für die kundenspezifische Ausführung mit sechs Schweißbrennern werden 2500 mm beziehungsweise 22–108 mm angegeben. Damit lässt sich konkret über die Paneelgeometrie, die Anordnung der Schweißbrenner und die vorgelagerte Handhabung sprechen, statt jedes Paket als dieselbe Maschine zu behandeln. Den Umfang bestimmen die ausgewählten Stationen; Anlagen zur Mantelformung und Prüfung müssen separat ausgeschrieben werden.
Verwandte Anlagen: Rohr-Rohr-Schweißsysteme für den Arbeitsgang der Stumpfverbindung.
2. Pemamek: Am besten geeignet für die integrierte Automatisierung von Wasserwänden und Kesselrohrfertigungsbereichen
Hauptsitz: Loimaa, Finnland · Gegründet: 1970 · Typ: Hersteller automatisierter Schweiß- und Produktionssysteme.
Offizielle Website: https://pemamek.com/
Hauptanlagen: PEMA-Membranwandlinien, Rohrfertigungssysteme und Schweißanlagen für den Schweranlagenbau.
Qualität / Dokumentation: ISO 9001:2015 und ISO 14001:2015 laut Zertifizierungsmitteilung des Unternehmens.
Ein Kesselwerk, das mehrere miteinander verbundene Arbeitsgänge plant, steht vor einer anderen Beschaffungsaufgabe als ein Betrieb, der eine einzelne Schweißanlage ersetzt. Auf der Seite zur Energieerzeugung beschreibt Pemamek sowohl die Fertigung von Membranwänden als auch einen Ablauf für Rohrfertigungsbereiche, der Strahlen, Anfasen der Rohrenden, Schneiden, Schweißen und Schleifen der Schweißnähte verbinden kann. Für stationäre Paneelschweißanlagen nennt das Unternehmen typische Breiten von 1600–3500 mm und 2–6 UP-Stromquellen. Das ist ein hilfreicher Vergleich für Käufer, die einen abgestimmten Materialfluss erwägen. Bei einer solchen Integration gehören Layout, Übergaben zwischen Maschinen und Handhabungstechnik zum Investitionsumfang und sollten von Anfang an berücksichtigt werden.
Hersteller von Rohrbiege- und Umformanlagen
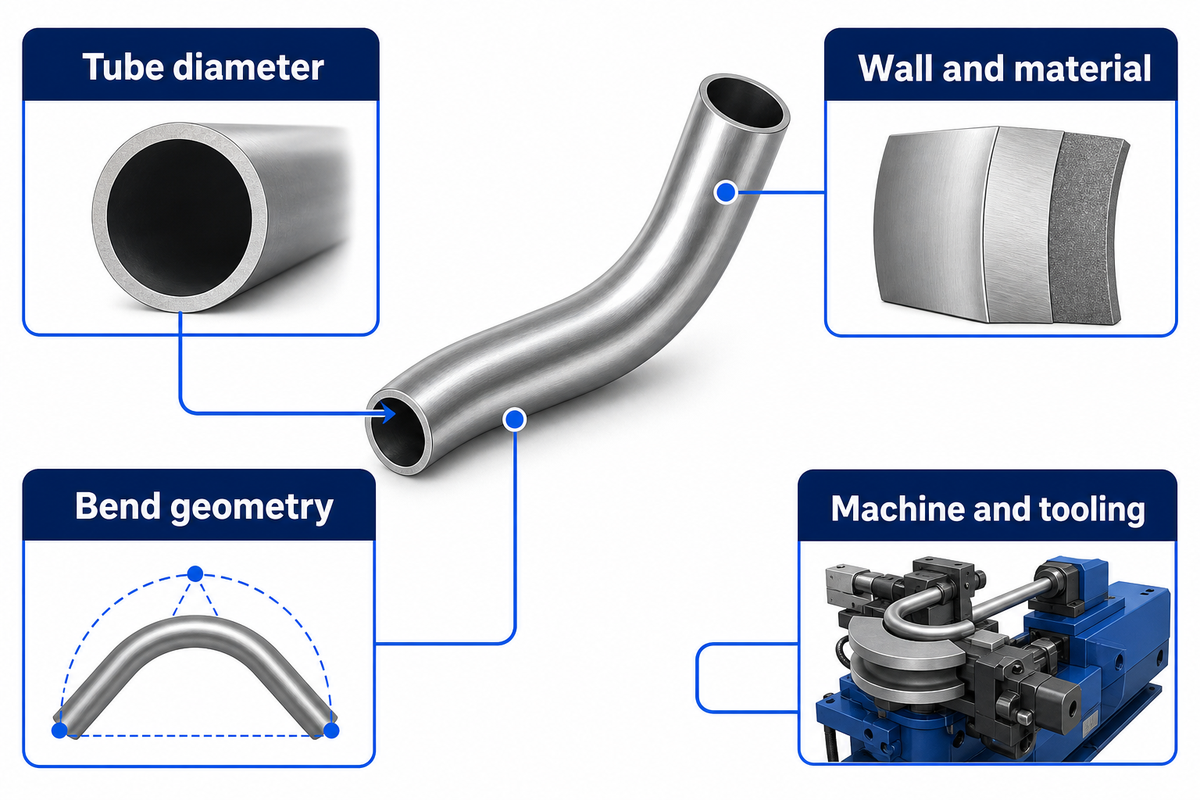
Rohrumformanlagen müssen sowohl zur Bauteilgeometrie als auch zum Werkstoff passen. Kesselrohrschlangen, Verbindungsrohre und montierte Membranwände erfordern unterschiedliche Maschinenkonzepte. Die folgenden Hersteller dokumentieren Anwendungen für Kessel oder Heizungskomponenten. Für Käufer, die Heizungssysteme entwickeln, kommt es darauf an, welches konkrete Werkstück das jeweilige Angebot abdeckt – besonders dann, wenn einzelne Rohre und geschweißte Paneele zum selben Projekt gehören.
Das Biegen kompletter Kesselpaneele sollte getrennt vom Biegen einzelner Rohre spezifiziert werden, auch wenn beide Arbeitsgänge im selben Werkslayout stattfinden.
3. Schwarze-Robitec: Am besten geeignet für Kesselrohrschlangen und das Biegen von Membranwänden
Hauptsitz: Köln, Deutschland · Gegründet: 1903; die Fertigung von Rohrbiegemaschinen begann 1930 · Typ: Hersteller von Rohrbiegemaschinen.
Offizielle Website: https://schwarze-robitec.com/
Hauptanlagen: Kesselrohrbiegemaschinen, Doppelkopfsysteme und Biegemaschinen für Membranwände.
Qualität / Dokumentation: Laut Unternehmensseite verfügt das Unternehmen über ein Qualitätsmanagementsystem nach ISO 9001.
Schwarze-Robitec unterscheidet allgemeine Anforderungen an das Rohrbiegen von den besonderen Anforderungen der Kessel- und Kraftwerksfertigung. Das Branchenangebot umfasst spezielle Anlagen für Kesselrohre, Doppelkopfanordnungen und Maschinen zum Biegen von Membranwänden. Käufer können deshalb mit demselben Spezialisten sowohl über einzelne Rohrformen als auch über bereits montierte Paneele sprechen. Werke mit wiederkehrenden Rohrschlangengeometrien können so ein prozessspezifisches Biegekonzept vergleichen, statt allein nach dem allgemeinen Maximaldurchmesser eines Katalogs auszuwählen. Die Grenze liegt im Prozess: Biegemaschinen formen das Werkstück; Paneelschweißen und Endmontage bleiben separate Arbeitsgänge im Fertigungsplan.
4. Pines Engineering: Am besten geeignet für dickwandige Kesselrohre und anwendungsspezifische Biegewerkzeuge
Hauptsitz: Warren, Ohio, USA (US-Geschäftsbetrieb) · Gegründet: 1940 laut Unternehmenschronik; 1943 steht für die frühe Entwicklung von Rotationsbiegemaschinen · Typ: Hersteller von Rohrbiegeanlagen innerhalb von ParkOhio.
Offizielle Website: https://pines-eng.com/
Hauptanlagen: Manuelle, elektrische CNC- und Hybrid-CNC-Biegemaschinen; H&H-Biegewerkzeuge.
Qualität / Dokumentation: ISO 9001:2015 laut Website.
Pines legt besonderen Wert auf die Werkzeuge, die den Biegevorgang steuern – entscheidend, wenn dicke Rohrwände und anspruchsvolle Werkstoffe die Aufgabe bestimmen. Für Kesselanwendungen beschreibt das Unternehmen Serpentinenbiegen und kontrolliertes Faltenbiegen. Laut Unternehmenschronik wurde 2011 die CNC250 eingeführt, eine Hochleistungs-Rohrbiegemaschine für Rohre bis 10 Zoll. Die H&H-Werkzeuge desselben Unternehmens ermöglichen eine direkte Abstimmung zwischen Maschine und den Werkzeugen, die das Rohr berühren. Die Tragfähigkeit muss dennoch anhand der vorgegebenen Wandstärke, des Werkstoffs und der Biegegeometrie beurteilt werden, denn der größte in einer Maschinenbeschreibung genannte Durchmesser sagt nichts über alle möglichen Kombinationen aus.
5. BLM GROUP: Am besten geeignet für das Biegen und die Endenbearbeitung von Rohren für Heizungssysteme
Hauptsitz: Cantù, Italien · Gegründet: 1960 laut Unternehmensprofil · Typ: Unternehmensgruppe für Rohrbearbeitungsmaschinen.
Offizielle Website: https://www.blmgroup.com/
Hauptanlagen: SMART- und 4-RUNNER-Biegemaschinen; 3-RUNNER- und AST8-VE-Endenbearbeitungsmaschinen.
Qualität / Dokumentation: ISO 9001:2015 ist für BLM, ADIGE und ADIGE-SYS aufgeführt.
Auf der HVAC-Seite beschreibt BLM GROUP die Kesselanwendung konkret: Rohre und Heizelemente in Kesseln und anderen Heizungssystemen werden gebogen und an den Enden bearbeitet. Die Seite verbindet die Biegeanlagen SMART und 4-RUNNER mit den Endenbearbeitungsoptionen 3-RUNNER und AST8-VE und beschreibt sowohl die Fertigung mit Rohrcoil-Zuführung als auch die Einzelzuführung. Diese Kombination eignet sich, wenn ein geformtes Bauteil mehrere Arbeitsgänge an den Rohrenden erfordert, insbesondere bei flexiblen Zellen für unterschiedliche Bauteilfamilien. Das dokumentierte Angebot betrifft die Komponentenfertigung; es bedeutet nicht, dass diese Maschinen große Membranwände von Großkesseln biegen oder einen kompletten Kessel montieren.
6. AMOB: Am besten geeignet für kundenspezifische Rohrformzellen für Kesselbauteile
Hauptsitz: Vila Nova de Famalicão, Portugal · Gegründet: 1960 · Typ: Hersteller von Rohrbiegemaschinen und Metallumformmaschinen.
Offizielle Website: https://amob.co.uk/
Hauptanlagen: CNC-Rohrbiegemaschinen, Endenbearbeitungsmaschinen und kundenspezifische Fertigungszellen.
Qualität / Dokumentation: Angaben zu AMOB-Zertifizierungen: nicht öffentlich bekannt gegeben.
Auf der Seite zu kundenspezifischen Lösungen nennt AMOB ausdrücklich Kessel- und Kraftwerkskomponenten neben weiteren industriellen Anwendungen. Müssen an einem Rohr mehrere Arbeitsgänge ausgeführt werden, können Käufer Biegen, Endenbearbeitung und die zugehörige Zelle als gemeinsames Entwicklungsprojekt besprechen. Das veröffentlichte Angebot reicht von einfacheren Biegeanordnungen bis zu CNC-Anlagen. Entscheidend ist daher der vorgeschlagene Systemaufbau für die konkreten Zeichnungen und nicht allein der Markenname. Eine kundenspezifische Zelle bringt auch eine klare Beschaffungsanforderung mit sich: Werkzeuge und Automatisierung müssen auf die jeweilige Bauteilfamilie ausgelegt werden. Ein allgemeiner Katalogvergleich reicht dafür nicht aus.
Hersteller von Anlagen zur Mantelformung und Bodenvorbereitung
Rundbiegemaschinen formen den zylindrischen Behältermantel, Anlagen zur Bodenformung bringen die Enden in Form, und Kantenfräsmaschinen bereiten diese für das Schweißen vor. Kessel- und Druckbehälterwerke können diese Arbeitsgänge bei einer Erweiterung gemeinsam beschaffen, doch die Anlagen bleiben voneinander getrennt. Die folgenden Hersteller decken ergänzende Schritte dieser Prozessfolge ab und bieten keine austauschbaren Varianten derselben Maschine.
7. DAVI: Am besten geeignet für das automatisierte Rundbiegen zylindrischer Kesselmäntel
Hauptsitz: Cesena, Italien · Gegründet: 1966 · Typ: Hersteller von Blech- und Profilwalzmaschinen.
Offizielle Website: https://www.davi.com/
Hauptanlagen: Blechwalzen MCA, MCB und MCE sowie automatisierte Walzlinien.
Qualität / Dokumentation: ISO 9001, ISO 14001 und ISO 45001 laut Unternehmensangaben.
Die aktuelle HVAC-Anwendungsseite von DAVI verbindet das Rundbiegen von Blechen mit der Fertigung zylindrischer Mäntel für Heizgeräte, darunter elektrische Warmwasserkessel. Beschrieben wird auch die Automatisierung rund um die Walzmaschine, etwa die Blechzuführung und der Auswurf des fertigen Mantels. Beim Vergleich kann daher auch berücksichtigt werden, wie Bedienpersonal oder Handhabungssysteme das Material durch die Station führen. Für die betreffende HVAC-Lösung nennt die Seite einen Beispieldurchmesserbereich von 240–720 mm. Das ist aussagekräftiger als eine pauschale Angabe zur größten Maschine des Herstellers. Diese Abmessungen gelten für die genannte Konfiguration; für eine andere Mantelgeometrie oder Blechvorgabe muss eine passende Walzanordnung separat ausgewählt werden.
8. HAEUSLER: Am besten geeignet für das Formen von Kesselmänteln mit Drei- und Vierwalzenmaschinen
Hauptsitz: Duggingen, Schweiz · Gegründet: 1936 · Typ: Hersteller von Metallumformmaschinen.
Offizielle Website: https://haeusler.com/en/
Hauptanlagen: Vierwalzenmaschinen EVO und VRM; Dreiwalzenmaschinen FLEX und HDR.
Qualität / Dokumentation: DIN EN ISO 9001 laut Website.
HAEUSLER bietet Drei- und Vierwalzenmaschinen an und nennt die Kessel- und Wärmetauscherfertigung ausdrücklich als Anwendungsbereich. Auf der Website findet sich außerdem ein Kundenbericht von Viessmann über Anlagen für die Herstellung von Edelstahlwärmetauschern, der die Anwendung mit einem konkreten Fertigungskontext belegt. Käufer können die Konzepte EVO oder VRM mit den Alternativen FLEX oder HDR vergleichen und dabei die eigene Bauteilform und Prozessfolge berücksichtigen. Der Lieferumfang umfasst jedoch die Blechumformung. Längsschweißen, Rohrmontage und Prüfung der Druckteile müssen an anderer Stelle im Anlagenplan für das Werk berücksichtigt werden.
9. Faccin Group: Am besten geeignet für das Rundbiegen von Behältermänteln und das Formen gewölbter Böden
Hauptsitz: Visano, Italien · Gegründet: Geschäftliche Ursprünge 1968; Faccin Srl gegründet 1977 · Typ: Metallumformgruppe mit Faccin, Boldrini und Roundo.
Offizielle Website: https://www.faccingroup.com/
Hauptanlagen: Blechwalzen 4HEL und HAV, Pressen PGD/PPM und Bördelmaschinen RIBO.
Qualität / Dokumentation: ISO 9001:2015 laut Faccin.
Faccin Group ist interessant, wenn die Beschaffung sowohl zylindrische Behältermäntel als auch gewölbte Böden umfasst. Die Anwendungsseite führt Blechwalzen 4HEL und HAV sowie Pressen und Bördelmaschinen RIBO auf und nennt Kalt- und Warmumformungsoptionen für unterschiedliche Anforderungen an die Bodenfertigung. Für die Baureihe 4HEL gibt das Unternehmen eine maximale Blechdicke von 150 mm an. Für die technische Auslegung sind dennoch die konkrete Breite, der Werkstoff und die geforderte Form entscheidend. Das gemeinsame Produktsortiment der Gruppe macht Rundbiegen, Tiefziehen und Bördeln nicht zu einem einzigen Universalverfahren; jeder Arbeitsgang bleibt ein separates Modul im vorgesehenen Fertigungsumfang.
10. Linsinger: Am besten geeignet für die automatisierte Schweißkantenvorbereitung von Kesselböden
Hauptsitz: Steyrermühl, Österreich · Gegründet: 1946; die Tätigkeit des Vorgängerunternehmens geht auf 1939 zurück · Typ: Hersteller von Fräs- und Sägemaschinen.
Offizielle Website: https://www.linsinger.com/
Hauptanlagen: ORBIT-Anlagen zum Anfasen von Kesselböden.
Qualität / Dokumentation: ISO 9001 und ISO 14001 sind auf der Unternehmenswebsite aufgeführt.
Linsinger deckt einen klar abgegrenzten Arbeitsschritt ab: nachdem der Boden geformt wurde und bevor er mit dem Behältermantel verbunden wird. Die ORBIT-Anlagen zur Bearbeitung von Kesselböden automatisieren die Kantenbearbeitung mit Vermessung und Ausrichtung. Die veröffentlichten Baureihen decken Bodendurchmesser von 25–1200 mm, 600–2400 mm und 1800–7000 mm ab. Anhand dieser überlappenden Baureihen lässt sich eine passende Maschinenklasse bestimmen, ohne den gesamten Bereich als Tragfähigkeit eines einzigen Geräts zu verstehen. Die Beschaffung betrifft die Schweißkante; sie ersetzt nicht die Presse oder Bördelmaschine, mit der die Hauptform des Bodens hergestellt wird.
Hersteller von Schweiß-, Rohrverbindungs- und Vorbereitungsanlagen
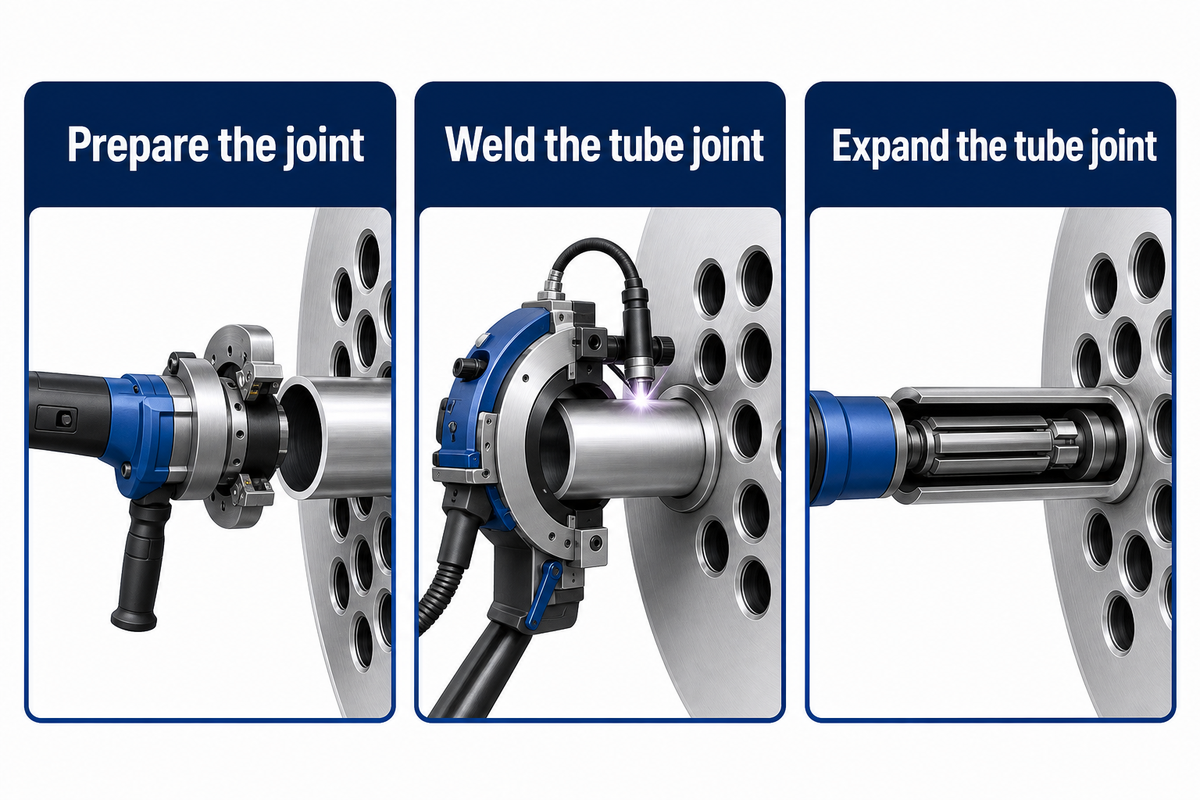
Rohre können durch eine Schweißverbindung oder eine mechanisch aufgeweitete Verbindung gefügt werden. Für beide Varianten sind unterschiedliche Vorbereitungen und Anlagen erforderlich. Mobile Anfas- und Stegentfernungsmaschinen bereiten Bauteile für die Montage vor; sie führen nicht den anschließenden Schweißvorgang aus. Die folgenden Spezialisten sind nach dieser Funktion gruppiert. Dazu gehören auch angetriebene Montagesysteme, bei denen Rohrwerkzeuge Teil der Arbeitsausrüstung sind.
11. Polysoude: Am besten geeignet für das orbitale WIG-Schweißen von Rohren an Rohrböden
Hauptsitz: Nantes, Frankreich · Gegründet: 1961 · Typ: Hersteller von Orbitalschweißsystemen innerhalb von Global Welding Technologies.
Offizielle Website: https://www.polysoude.com/
Hauptausrüstung: Schweißköpfe TS 34 und TS 8/75; Stromquellensysteme P6 und P6 HW.
Qualität / Dokumentation: In der Unternehmensgeschichte wird eine Zertifizierung nach ISO 9001:2015 genannt.
Polysoude ist eine passende Wahl, wenn es um wiederkehrende Schweißverbindungen zwischen Rohren und einem Rohrboden geht und das Verfahren orbitales TIG-Schweißen erfordert. Laut Produktseite eignen sich geschlossene und offene Schweißköpfe für unterschiedliche Verbindungsanordnungen; die Systeme P6 und P6 HW bieten eine Sechs-Achsen-Steuerung für Kalt- und Heißdrahtkonfigurationen. Eine automatisierte Positionierung kann das Paket über einen manuell positionierten Schweißkopf hinaus erweitern. Das ist relevant, wenn ein Rohrboden viele wiederkehrende Schweißverbindungen aufweist. Der Zugang zu den einzelnen Rohren, ihre Position zum Rohrboden und der verfügbare Platz für den Schweißkopf bestimmen weiterhin, welche Konfiguration sich eignet.
12. Maus Italia: Am besten für automatisiertes Rohrwalzen, Plandrehen und Rohrbodenschweißen
Hauptsitz: Bagnolo Cremasco, Italien · Gegründet: Geschäftstätigkeit seit 1961; Maus Italia als Unternehmen 1972 gegründet · Typ: Hersteller von Rohrwerkzeugen und Automatisierungslösungen für die Montage.
Offizielle Website: https://www.mausitalia.it/
Hauptausrüstung: Automatisierungssysteme MA 400, MA 500, MA 2501 und Matig 502.
Qualität / Dokumentation: ISO 9001, ISO 14001 und ISO 45001 laut Unternehmensangaben.
Maus Italia kombiniert Rohrwerkzeuge mit speziellen Automatisierungslösungen für wiederkehrende Rohrmontagearbeiten. Die veröffentlichte Beschreibung der MA 2501 umfasst Walzen, Plandrehen und TIG-Schweißen in einem Zweiachsensystem; Matig 502 ermöglicht die automatisierte Positionierung beim Schweißen von Rohren an Rohrböden. Für einen Betrieb, der die Abläufe zwischen Vorbereitungs- und Fügestationen bewertet, ist diese Produktpalette eine interessante Alternative dazu, jede einzelne Arbeit bei einem anderen Spezialisten einzukaufen. Der Anwendungsbereich bleibt die Rohrbodenmontage: Diese Ausrüstung ersetzt keine Schweißlinie für Membranwände, nur weil bei beiden Verfahren Rohre zum Einsatz kommen.
13. Elliott Tool Technologies: Am besten für die Montage von Kesselrohren mit speziellen Walzwerkzeugen
Hauptsitz: Dayton, Ohio, USA · Gegründet: Ursprünge bei Wiedeke 1892; 1969 von Elliott übernommen · Typ: Hersteller von Rohrwerkzeugen.
Offizielle Website: https://www.elliott-tool.com/
Hauptausrüstung: Rohraufweiter, Walzantriebe und Werkzeuge zur Rohrmontage.
Qualität / Dokumentation: Laut Katalog von 2026 sind Konformitätsbescheinigungen auf Anfrage erhältlich.
Das Angebot von Elliott konzentriert sich auf die für die Rohrmontage erforderlichen Arbeiten und umfasst Aufweiter, Walzantriebe und zugehörige Vorbereitungswerkzeuge. Damit ist Elliott ein relevanter Vergleichsanbieter für einen etablierten Betrieb, der Kessel oder Rohrbündelwärmetauscher fertigt und einen klar definierten Montageschritt statt einer neuen Fertigungslinie mit mehreren Stationen benötigt. Im Katalog von 2026 werden außerdem auf Anfrage erhältliche Konformitätsbescheinigungen aufgeführt. Diese Form der Produktdokumentation ist von einer Zertifizierung des Unternehmensmanagementsystems zu unterscheiden. Die Auswahl richtet sich nach Rohr und Verbindung: Außendurchmesser, Wandstärke und Reichweite durch den Rohrboden bestimmen die passende Werkzeugkombination.
14. T.C. Wilson: Am besten für Montagewerkzeuge für Flammrohr- und Wasserrohrkessel
Hauptsitz: Queens, New York, USA · Gegründet: 1925 · Typ: Hersteller von Rohrwerkzeugen und Ausrüstung für die Rohrinstandhaltung.
Offizielle Website: https://www.tcwilson.com/
Hauptausrüstung: Aufweitsystem Enforcer-500; Kesselrohraufweiter der Serien 114 und 116.
Qualität / Dokumentation: Angaben zu Zertifizierungen von T.C. Wilson: nicht öffentlich bekannt.
T.C. Wilson deckt mit seinem Produktsortiment mehrere Aufweitverfahren für Kesselrohre ab. Die Serie 114 eignet sich für paralleles Aufweiten mit doppelter Bördelung, während die Serie 116 eine selbstvorschiebende Bördeloption bietet. Das Aufweitsystem Enforcer-500 ergänzt den Werkzeugkatalog um eine angetriebene Ausführung. Wer eine bestehende Rohrmontageeinrichtung ersetzt, kann so das gewünschte Verbindungsverfahren und den Antrieb gemeinsam vergleichen. Entscheidend ist die Werkzeugauswahl: Gerades Aufweiten, ein gebördeltes Ende und ein aufgewulstetes Ende sind unterschiedliche Aufgaben, auch wenn der Nenndurchmesser des Rohrs gleich ist.
15. Powermaster: Am besten für das gerade Aufweiten von Kesselrohren ohne Bördeln
Hauptsitz: Navi Mumbai, Indien · Gegründet: 1972 · Typ: Hersteller von Rohrwerkzeugen und Industriewerkzeugen.
Offizielle Website: https://www.powermaster.in/
Hauptausrüstung: Aufweiter der A-Serie sowie hydraulische Rohraufweitsysteme Hydex mit HEP-Pumpen und HED-Antrieben.
Qualität / Dokumentation: Laut Unternehmensprofil Zertifizierungen nach ISO 9001:2015 und ISO 45001:2018.
Powermaster liefert sowohl angetriebene Aufweitausrüstung als auch die Aufweiter selbst. Auf der Hydex-Seite werden hydraulische HEP-Pumpen in Kombination mit HED-Antrieben aufgeführt. Die separate Seite zur A-Serie beschreibt das Aufweiten von Kesselrohren ohne Bördeln für einen veröffentlichten Außendurchmesserbereich von 7/8 bis 4 1/2 Zoll. Käufer müssen daher zwei unterschiedliche Auswahlentscheidungen treffen: zunächst das erforderliche Verfahren am Rohrende bestimmen, dann Aufweiter und Antrieb auf Rohr und Verbindung abstimmen. Die Einschränkung der A-Serie ist klar und relevant: Sie erzeugt kein gebördeltes Ende, und ihr Katalogbereich darf nicht als Betriebsbereich jedes Hydex-Antriebs angesetzt werden.
16. Fronius: Am besten für automatisiertes Schweißen und Plattieren von Kesselkomponenten
Hauptsitz: Pettenbach, Österreich · Gegründet: 1945 · Typ: Hersteller von Schweißtechnik und Automatisierungslösungen.
Offizielle Website: https://www.fronius.com/
Hauptausrüstung: Schweißsysteme für Nähte, Orbitalschweißwagen und Plattiersysteme.
Qualität / Dokumentation: Fronius International veröffentlicht ein Zertifikat nach ISO 9001.
Das Automatisierungsportfolio von Fronius umfasst das Schweißen von Nähten, Orbitalschweißlösungen und Plattiersysteme für Kesselkomponenten. Das Unternehmen beschreibt das Aufbringen einer Schutzplattierung auf Membranwände und übernimmt damit eine andere Aufgabe als ein Hersteller, dessen Angebot auf das Verbinden von Rohren und Rippen zu einer neuen Platte beschränkt ist. Für einen Fertigungsbetrieb stellt sich die Frage, ob die erforderliche Arbeit das strukturelle Fügen oder das Aufbringen einer Schweißplattierung auf eine vorhandene Oberfläche ist. Zum Schweißpaket gehören außerdem die passende Spannvorrichtung und Werkstückhandhabung. Eine Stromquelle oder die Bezeichnung eines Verfahrens allein macht noch keine vollständige Fertigungszelle aus.
17. DWT PipeTools: Am besten für die mobile Rippenentfernung und das Anfasen von Kesselplatten
Hauptsitz: Bottrop, Deutschland · Gegründet: 1987 · Typ: Hersteller von Ausrüstung zur Rohrvorbereitung und Dienstleistungsunternehmen.
Offizielle Website: https://www.dwt-pipetools.com/en/
Hauptausrüstung: Rohranfasmaschinen der MF-Serie und Werkzeuge zum Entfernen von Kesselrohrrippen.
Qualität / Dokumentation: Auf der Unternehmensseite wird DIN EN ISO 9001 angegeben.
Die Anwendung von DWT an Kesselplatten vereint zwei vorbereitende Arbeiten in einem Arbeitsgang: das Entfernen der Rippe neben einem Rohr und das Anfasen des Rohrendes. Die veröffentlichte Werkzeugtabelle ordnet bestimmte Rohrdurchmesser den kompatiblen MF-Maschinen zu und führt unter anderem Beispiele mit 20,0 mm und 76,1 mm für unterschiedliche Werkzeuganordnungen auf. Ein Betrieb mit vorhandener Plattenfertigung kann diese Angaben nutzen, um eine mobile Vorbereitungsstation für den nächsten Montageschritt zu vergleichen. Dabei geht es um die Endenvorbereitung; die Werkzeuge erzeugen nicht die langen Membrannähte, mit denen die Platte zunächst verbunden wird.
18. PROTEM: Am besten für die mobile Bearbeitung von Kesselrohrenden
Hauptsitz: Étoile-sur-Rhône, Frankreich · Gegründet: Erste S28-Maschine 1971; Marke PROTEM 1980 eingetragen · Typ: Hersteller von mobilen Bearbeitungsmaschinen.
Offizielle Website: https://www.protem.fr/
Hauptausrüstung: Rohrvorbereitungswerkzeuge US25TP, US30CH und der GR-Serie.
Qualität / Dokumentation: Angaben zu Zertifizierungen von PROTEM: nicht öffentlich bekannt.
PROTEM bietet mobile Bearbeitungsmaschinen zur Vorbereitung von Kesselrohren an, darunter die Maschinen US25TP und US30CH sowie Werkzeuge der GR-Serie zum Entfernen von Membranrippen. Der Eintrag zur US25TP zeigt, warum es auf die Maßangaben ankommt: Als kleinster Spann-Innendurchmesser werden 25,4 mm und als größter Rohr-Außendurchmesser 63,5 mm angegeben. Käufer können daher von der verfügbaren Bohrung und dem erforderlichen Schnitt ausgehen, statt die beiden Zahlen als einen einzigen Außendurchmesserbereich zu lesen. Diese Spannvoraussetzung ist eine praktische Einschränkung, besonders bei dünnen Rohren mit dicker Wand.
19. KRAIS: Am besten für das Aufweiten von Kesselrohren mit optionaler Automatisierung
Hauptsitz: Czachowo, Polen · Gegründet: Nicht öffentlich bekannt · Typ: Hersteller von Rohrwerkzeugen und Walzsystemen.
Offizielle Website: https://www.krais.com/
Hauptausrüstung: Aufweiter KS3, FTKS-L, P2 und PZ; Automatisierungssystem SwiftRoll X1.
Qualität / Dokumentation: Angaben zu Zertifizierungen von KRAIS: nicht öffentlich bekannt.
KRAIS bietet Kesselrohraufweiter für Walz-, Bördel- und Tiefreichweitenarbeiten. Die Produktfamilien KS3, FTKS-L, P2 und PZ decken unterschiedliche Montageaufgaben ab. Das System SwiftRoll X1 ergänzt das Angebot um automatisiertes Aufweiten und Plandrehen von Rohren. Damit ist KRAIS auch für Käufer interessant, die über einen manuell positionierten Walzvorgang hinausgehen möchten. Die Produktpalette ermöglicht es einem Betrieb, einzelne Werkzeuge mit einer stärker automatisierten Montagestation zu vergleichen und dabei das Verfahren zum Herstellen der Verbindung beizubehalten. Ein Aufweiter allein ist nur ein Teil der Ausrüstung: Walzantrieb und rohrspezifische Werkzeuganordnung müssen gemeinsam ausgewählt werden.
So wählen Sie einen Hersteller von Ausrüstung für die Kesselproduktion aus
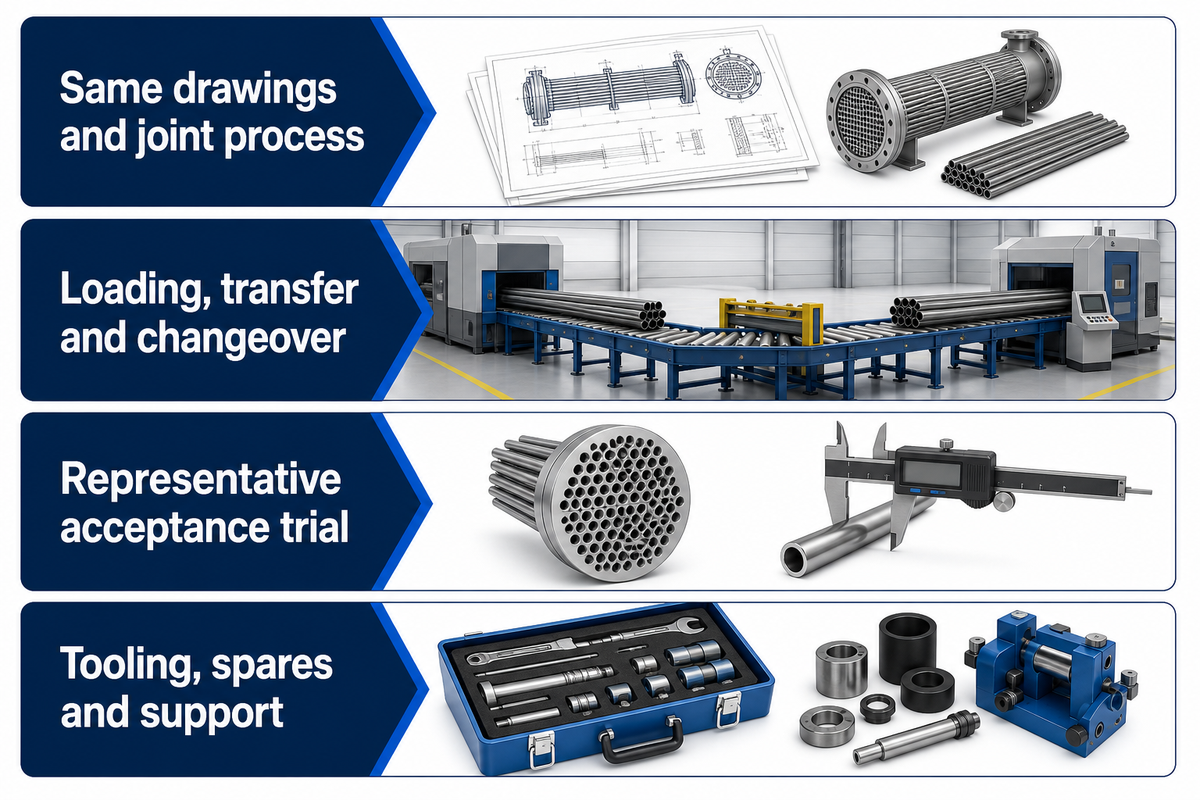
Erstellen Sie eine Vorauswahl von Lieferanten anhand eines genau definierten Werkstücks und Arbeitsgangs und vergleichen Sie anschließend die Automatisierungssysteme. Eine Plattenlinie, ein Blechwalzwerk und ein Rohraufweiter beispielsweise lösen jeweils unterschiedliche Probleme im selben Werk. Ziel des Vergleichs sollte sein festzustellen, ob jede Ausrüstung das zu fertigende Bauteil im jeweiligen Produktionsmix herstellen kann und ob ein Abnahmetest nachweist, dass die Anlage den Anforderungen der Aufgabe gerecht wird.
Beginnen Sie mit dem Bauteil und dem nächsten Arbeitsgang
Ermitteln Sie Eingangs- und Ausgangsgrößen und definieren Sie typische Anwendungen anhand von Bauteilzeichnungen – unabhängig davon, ob Sie gewerbliche und industrielle Kunden oder einen kleineren Markt bedienen. Bei einer Membranplatte könnten beispielsweise vorbereitete Rohre und Rippen in eine Schweißlinie gelangen, während am Ende eine fertige Platte zur Handhabung und zum Biegen bereitsteht. Bei einem Behältermantel könnte ein zugeschnittenes Blech in ein Walzwerk eingelegt werden und ein Zylinder zur Nahtschweißung entnommen werden. Bei einem Rohrboden könnte die Anschaffung für das Aufweiten, Plandrehen und Schweißen der Rohre am Rohrboden vorgesehen sein.
Halten Sie Fertigungsausrüstung und fertiges Kesselsystem auseinander, unabhängig davon, ob sich die Anfrage auf Ölkessel oder gewerbliche Kessel bezieht. Ein Brenner, eine Brennkammer oder ein Paket zur Verbrennungssteuerung – auch wenn es für eine saubere Verbrennung oder eine fortschrittliche Verbrennungssteuerung beworben wird – betrifft die Auslegung des betriebenen Kessels. Daraus lässt sich nicht auf die Fähigkeit eines Lieferanten schließen, die benötigten Maschinen zu fertigen. Stellen Sie das in Beschaffungsunterlagen für industrielle Dampfprojekte, Heizsysteme, Wassersysteme und petrochemische Anwendungen klar. So wird verhindert, dass eine Anfrage für Ausrüstung zu einer gemischten Liste aus Kesselbauern, Komponentenlieferanten und Maschinenherstellern wird.
Geometrie unter gleichen Bedingungen vergleichen
Senden Sie einen repräsentativen Zeichnungssatz und keinen, der nur den maximalen Durchmesser zeigt. Viele Faktoren können die Auswahl einer Maschine beeinflussen. Dazu gehören bei Rohren Außendurchmesser und Innendurchmesser, Wandstärke, Werkstoff, Biegeradius und Zugang an den Enden. Bei Platten sind außerdem Rohrteilung, Rippenabmessungen, Fertigbreite und die größte Plattenbaugruppe relevant. Für Käufer von Blechwalzwerken zählen unter anderem Blechdicke und Werkstoff sowie der erforderliche Zylinderdurchmesser. Ein angegebener Maximalwert ohne diese Bedingungen ist eine schlechte Grundlage für den Angebotsvergleich.
Unterscheiden Sie zwischen dem Modell, das Sie kaufen, und dem gesamten Produktsortiment des Herstellers. Die Beispiele von Aubrik mit vier und sechs Schweißbrennern weisen unterschiedliche veröffentlichte Plattenbreiten auf; bei PROTEM unterscheiden die Angaben zur US25TP zwischen Spann-Innendurchmesser und Rohr-Außendurchmesser. Das sind unterschiedliche Arten von Grenzwerten. Für gebogene Wasserwandbaugruppen bietet der Leitfaden zu Plattenbiegung und Kesselrohrqualität eine Grundlage für die Diskussion über den Rohrzustand im nächsten Prozessschritt.
Was sollte ein Angebot für Kesselausrüstung enthalten?
Die festgelegte Maschinenkonfiguration umfasst die vorgesehenen Werkzeuge, Grenzwerte für Werkstückgrößen sowie Verfahren zum Be- und Entladen. Auch Medienversorgung wie Druckluft und Schmierung, Steuerungen und die Zuständigkeit für die Installation sollten spezifiziert sein. Fragen Sie außerdem nach einer Schulung. Optionale Ausrüstung ist separat aufzuführen. Die technischen Daten sollten den Werkstoff und die Bauteilgeometrie nennen, auf denen die Angaben zur Ausbringung beruhen, sowie die im angegebenen Takt enthaltenen Umrüstungen.
Auch Konstruktion und Installation sollten festgelegt werden, insbesondere wenn eine neue Station an bestehende Industrieprozesse angeschlossen werden soll. Ein angemessenes Angebot sollte die Kosten für die Maschine getrennt von Werkzeugsätzen, Fracht, Standortvorbereitung, Inbetriebnahme und ersten Ersatzteilen aufführen. Bitten Sie darum, Abnahmekriterien und Ausschlüsse gemeinsam mit dem Angebot anzugeben. So lässt sich klären, was im Angebot enthalten ist und was nicht. Stellen Sie allen Bietern dieselben Zeichnungen und denselben Produktionsmix zur Verfügung. Dadurch beziehen sich die Angebote auf dieselben auszuführenden Arbeiten. So entsteht ein Kostenvergleich für denselben Leistungsumfang statt eines Wettbewerbs zwischen unterschiedlich ausgestatteten Maschinen.
Fügeverfahren auf die Zeichnung abstimmen
Das Aufweiten von Rohren und das Schweißen von Rohren an Rohrböden sind getrennte Arbeitsgänge, auch wenn sie am selben Wärmetauscher oder derselben Kesselbaugruppe stattfinden. Legen Sie das Fügeverfahren gemeinsam mit dem zuständigen Konstruktions- und Fertigungsteam fest und richten Sie die Maschinenauslegung danach aus. Definieren Sie beim Aufweiten die Aufweiter, die Antriebe und das Verfahren zur Prüfung des Ergebnisses. Legen Sie beim Schweißen die Verbindungen, den Zugang, die zu schweißenden Werkstoffe und das Schweißverfahren fest.
Für Produktqualität braucht es mehr als eine allgemeine Ausrüstungsbeschreibung. Definieren Sie die Produktqualität einschließlich der Bedeutung von hoher Qualität für Ihre Bauteile anhand der erforderlichen Abmessungen und Verbindungsergebnisse. Die Anforderungen an die strukturelle Integrität legt das zuständige Entwicklungsteam fest. Fragen Sie, wie die Stationsausrüstung mit der tatsächlichen Verbindungsvorbereitung und den Abweichungen der Bauteile in Ihren Zeichnungen umgeht. Wenn der Zugang die Arbeit bestimmt, kann ein Werkzeug zur Vorbereitung der Verbindung die richtige Anschaffung sein. Bei wiederkehrenden Verbindungen kann eine fest installierte automatische Zelle besser passen. Solche Anschaffungen gewährleisten nicht, dass die drucktragende Baugruppe ihre Anforderungen erfüllt.
Materialfluss rund um die Maschine planen
Prüfen Sie die Anordnung und Bewegung des Materials vor und nach der geplanten Station. Lange Rohre benötigen Auflagen und eine Möglichkeit zum Transport; große, schwere Platten brauchen eine Transportlösung für den Weg zum nächsten Prozess und zurück. Ein kurzer Schweißtakt bringt möglicherweise wenig, wenn das vorherige Bauteil noch nicht aus der Station entnommen wurde. Der Lieferant sollte Beladen, Ausrichten, Bearbeiten, Entladen und Umrüsten als getrennte Arbeitsschritte beschreiben.
Bei verbundenen Fertigungslinien ist festzulegen, wer Förderanlagen, Spannvorrichtungen, Sensoren und die Schnittstelle zwischen Stationen liefert. Legen Sie auch fest, wer Probleme löst, die mehrere dieser Bereiche betreffen. Für einen Schaltschrank müssen im Layout ein vereinbarter Standort und Zugang vorgesehen sein, ebenso wie der Platz für Arbeiten am Werkstück. Bewerten Sie eine geplante Smart-Technologie-Funktion danach, welche konkrete Aufgabe sie erfüllt, etwa eine Prozesseinstellung zu erfassen, einen Maschinenalarm aufzuzeichnen oder eine Abweichung zu erkennen. Die Automatisierung sollte zum Produktionsmix passen: Bei häufigen Kleinserien können Rüst- und Werkzeugwechsel wichtiger sein als der schnellste Wiederholungstakt. Bewerten Sie die betriebliche Effizienz über eine repräsentative Schicht hinweg und auf Grundlage der vorgesehenen Personalbesetzung und Handhabung.
Was sollte ein Werksabnahmetest an Ihren Bauteilen nachweisen?
Verwenden Sie bei einer Bauteilfamilie zur Prüfung ein anspruchsvolles Bauteil und nicht nur das einfachste, um die gesamte Familie abzudecken. Der Prüfplan muss angeben, welche Abmessungen, Verbindungsergebnisse, Taktbestandteile und Umrüstungen beobachtet werden, wer das Material bereitstellt und welche Dokumente übergeben werden. Vereinbaren Sie vor dem Test das Messverfahren. Der Prüfplan muss auch den Materialtransport zwischen Arbeitsstationen umfassen, sofern dieser zum Lieferumfang des Anbieters gehört.
Unterscheiden Sie bei Angaben zur Ausbringung zwischen Bearbeitungszeit, Be- und Entladezeit, Rüstzeit und Prüfzeit. Dokumentieren Sie Änderungen, die der Bediener während des Tests vornimmt. Definieren Sie die zuverlässige Leistung anhand des Prüfergebnisses und der Konfiguration, die Ihre betrieblichen Anforderungen am stärksten herausfordert. Ein Abnahmetest ist am aussagekräftigsten, wenn beide Seiten anhand der dokumentierten Ergebnisse entscheiden können, ob die vertraglich vereinbarten Anforderungen erfüllt wurden, statt sich auf den allgemeinen Eindruck zu verlassen, die Maschine laufe gut.
Qualitätsdokumente richtig einordnen
Unternehmensprofile geben Auskunft über veröffentlichte Qualitätsinformationen des Unternehmens und sind nicht mit unabhängigen Zertifizierungsaudits gleichzusetzen. Prüfen Sie bei der Lieferantenqualifizierung das aktuelle Zertifikat, die juristische Person, den Fertigungsstandort und den relevanten Geltungsbereich. Ein Zertifikat für ein Managementsystem nach ISO, die Konformitätsdokumentation einer Maschine und die für einen fertigen Kessel erforderlichen Unterlagen sind unterschiedliche Dokumente. Keines davon sollte als Ersatz für ein anderes gelten. Nehmen Sie diese Prüfung in die Qualifizierung auf, damit sich der Maschinenvergleich weiterhin auf die Eignung der Ausrüstung konzentriert.
Fordern Sie die Dokumente an, die Ihr Team für Betrieb, Wartung und Qualitätskontrolle der Ausrüstung benötigt. Dazu können Handbücher, Stromlaufpläne, Kalibrierprotokolle, Ersatzteillisten und vereinbarte Prüfprotokolle gehören. Wenn internationale Normen oder Projektanforderungen für die Beschaffung relevant sind, nennen Sie diese und lassen Sie die Abnahmeanforderungen von einem qualifizierten Team festlegen. Bei der Angabe, dass eine Ausrüstung konform ist, müssen Anforderung und Geltungsbereich genannt werden. Gehen Sie nicht aufgrund eines Unternehmensprofils davon aus, dass eine Zulassung für Druckgeräte vorliegt.
Besitzkosten und Serviceverantwortung vergleichen
Um zu bewerten, ob sich eine Ausrüstung für Ihren Arbeitsumfang lohnt, vergleichen Sie die Gesamtbetriebskosten anhand der Kosten, die sich ermitteln lassen: Werkzeuge und Verbrauchsmaterialien, Wartung, Medienversorgung, Schulung, Ersatzteile und erwartete Unterstützung. Fragen Sie, wer die Werkzeuge liefert, wie der technische Fernsupport abläuft und für welche Arbeiten ein Serviceeinsatz erforderlich ist. Auch eine Maschine, die den Zeichnungen entspricht, benötigt einen Plan für die Unterstützung über ihren Lebenszyklus hinweg, damit sie im Einsatzland betrieben werden kann.
Unterscheiden Sie den Energieverbrauch bei der Fertigung von der Kesseleffizienz. Im ersten Fall geht es darum, wie die Produktionsausrüstung betrieben wird. Im zweiten Fall geht es darum, wie der Kessel Brennstoff in nutzbare Wärme oder Dampf umwandelt. Der thermische Wirkungsgrad bezieht sich auf die effiziente Wärmeabgabe des betriebenen Kessels und nicht auf die Produktionsleistung eines Blechwalzwerks. Beides lässt sich nicht aus der Bezeichnung der angeschafften Maschine ableiten. Wenn Energieeffizienz oder Betriebszeit Teil Ihrer Beschaffungsbegründung sind, fordern Sie Messwerte und Definitionen für die konkrete Konfiguration an, statt eine allgemeine Marketingaussage auf Ihre Fertigungslinie zu übertragen. Um den Energieverbrauch im Hinblick auf Nachhaltigkeitsziele zu senken, ermitteln Sie zunächst den aktuellen Verbrauch im Werk und legen Sie die Messgrenzen für die geplante Änderung fest. Formulieren Sie Nachhaltigkeitsziele in messbaren Größen.
Häufig gestellte Fragen
Welcher Hersteller von Ausrüstung für die Kesselproduktion ist der beste?
Welcher Anbieter am besten passt, hängt vom Bauteil und vom Fertigungsprozess ab.
Für eine erste Vorauswahl können Sie Aubrik und Pemamek für Ausrüstung zur Plattenfertigung, Schwarze-Robitec und Pines für das Biegen von Kesselrohren sowie DAVI, HAEUSLER oder Faccin für die Blechumformung vergleichen. Polysoude und Maus decken Arbeiten an Rohrböden ab; mehrere der folgenden Anbieter konzentrieren sich auf das Aufweiten oder die mobile Vorbereitung. Diese Auswahl ist ein erster, anwendungsbezogener Ansatz. Welche der angebotenen Maschinen geeignet ist, bestimmen Ihre Zeichnungen, Ihr Produktionsmix und Ihre Abnahmeanforderungen.
Grenzen Sie die erste Vorauswahl auf Lieferanten ein, die denselben Arbeitsgang anbieten, und senden Sie jedem denselben Zeichnungssatz. Vergleichen Sie die vorgeschlagenen Werkzeuge, Handhabungsausrüstung und Abnahmeprüfung ebenso genau wie die Maschine selbst. Ein breites Portfolio ist hilfreich, wenn mehrere Stationen zusammenarbeiten müssen; ein Spezialist kann für die Ergänzung eines einzelnen Prozesses besser passen. Entscheidend ist, welches Angebot die erforderlichen Arbeiten abdeckt und die Verantwortung für die Schnittstellen eindeutig festlegt. Eine veröffentlichte maximale Tragfähigkeit ist ein Ausgangspunkt für das Gespräch, ersetzt aber kein auf Ihre Bauteile bezogenes Angebot.
Wer ist der größte Hersteller von Ausrüstung für die Kesselproduktion?
Aus dieser Liste geht kein größter Hersteller hervor.
Die Unternehmen decken unterschiedliche Ausrüstungskategorien ab. Vergleichbare Umsatz- oder Lieferdaten ausschließlich für Maschinen zur Kesselproduktion wurden in dieser Recherche nicht ermittelt. Bei einigen Unternehmen umfasst der Gesamtumsatz zudem nicht verwandte Produkte. Die Nummerierung ist daher eine redaktionelle Reihenfolge, in der das Unternehmen des Herausgebers zuerst genannt wird. Nutzen Sie die Ausrüstungskategorien zur Vorauswahl von Lieferanten und verstehen Sie die Position in der Tabelle nicht als Rangfolge nach Marktanteil.
Was ist der Unterschied zwischen einem Hersteller und einem Lieferanten?
Ein Lieferant kann Anlagen verkaufen, ohne die Maschine selbst herzustellen.
Diese Übersicht umfasst Unternehmen, für die veröffentlichte Belege zur eigenen Fertigung und ein passendes Angebot an Anlagen für die Kesselherstellung vorliegen. Die Produktionsstrukturen unterscheiden sich; auch ein Hersteller kann externe Zulieferer für Komponenten oder regionale Vertriebspartner einsetzen. Der Vertrieb betrifft den Absatzweg, nicht die Fertigung. Ein Einkaufsagent oder Wiederverkäufer kann hilfreich sein, sollte aber den tatsächlichen Maschinenhersteller und die Zuständigkeiten für den Service benennen.
Was kosten Anlagen für die Kesselherstellung?
Der Preis hängt von der Maschine, der Werkzeugausstattung und dem Umfang der Automatisierung ab.
Ein tragbares Werkzeug zur Rohrvorbereitung und eine integrierte Fertigungslinie für Membranwände sind unterschiedliche Anschaffungen. Dieser Artikel nennt keine allgemeine Preisspanne, da keine vergleichbaren Angebote für gleich konfigurierte Anlagen eingeholt wurden. Fordern Sie auf Grundlage Ihrer Zeichnungen ein aufgeschlüsseltes Angebot an, einschließlich Werkzeugausstattung, Werkstückhandhabung, Inbetriebnahme und Support. Vergleichen Sie anschließend Angebote mit gleichem Leistungsumfang.
Eignet sich eine Anlage für Membranwände für jeden Kesselhersteller?
Sie ist relevant, wenn geschweißte Rohr-Rippen-Wände zum Produktspektrum gehören.
Bei einer anderen Bauart von Dampfkesseln können stattdessen das Rundbiegen von Behältermänteln, die Bearbeitung von Rohrböden oder andere Arbeitsgänge im Vordergrund stehen. Ausgangspunkt sollten die Produktzeichnung und der Fertigungsablauf sein. Der Kauf einer Fertigungslinie für Membranwände, nur weil sie unter „Kesselanlagen“ aufgeführt ist, belegt nicht, dass sie zu den in Ihrem Werk gefertigten Bauteilen passt.
Kann ein Hersteller eine komplette Kesselfabrik ausstatten?
Manche bieten mehrere Arbeitsstationen an, doch der vollständige Leistungsumfang muss ausdrücklich festgelegt werden.
Erfassen Sie jeden Arbeitsgang und legen Sie die Zuständigkeit für jede Maschine, jeden Werkstücktransport und jede Schnittstelle fest. Ein Anbieter mit breitem Portfolio kann mehrere Verfahren abdecken; den verbleibenden Bedarf können spezialisierte Hersteller decken. Fordern Sie einen Vorschlag für jede einzelne Station an, bevor Sie ein Paket als Komplettlösung für eine Fabrik betrachten. Beziehen Sie dabei auch Anlagen ein, die von Drittanbietern geliefert werden.
Besprechen Sie den Umfang Ihrer Anlagen für die Kesselherstellung
Planen Sie eine neue Fertigungslinie oder möchten Sie eine bestehende Werkstatt um eine Station erweitern? Aubrik bespricht mit Ihnen die Anlagenpakete für die Kesselherstellung anhand Ihrer Bauteilzeichnungen. Geben Sie Rohr- und Plattenabmessungen, Werkstoffe, den erwarteten Produktmix und die Arbeitsgänge an, die Sie in den Leistungsumfang aufnehmen möchten. Angaben zum bestehenden Layout und zu Einschränkungen bei der Werkstückhandhabung sind ebenfalls hilfreich.
Nutzen Sie den obigen Vergleich, um vor einer Angebotsanfrage die passende Anlagenkategorie zu bestimmen. Eine konkrete Anfrage erleichtert die Festlegung der Ausgangsbasis für das Gespräch: welche Arbeitsgänge die vorgeschlagene Anlage abdeckt, welches Zubehör enthalten ist und was der Abnahmelauf mit Ihren Bauteilen nachweisen muss.
Quellen und Referenzen
Angaben zur Unternehmensgeschichte, Produktbeschreibungen und Qualitätsinformationen stammen aus den veröffentlichten Websites und Produktunterlagen der Hersteller, die im Oktober 2026 geprüft wurden. Die offizielle Website ist in jedem Unternehmensprofil angegeben. Anlagenabmessungen beziehen sich auf das genannte Modell oder die jeweilige Konfiguration. Im Profil wird erläutert, wenn ein Datum einen Vorgänger oder einen Produktmeilenstein betrifft.