
Nehmen Sie Kontakt mit der Aubrik Company auf

Technische Kurzübersicht: Auswahl eines Schweißpositionierers
- Entscheidende Auslegungsdaten sind das Gewicht des Werkstücks, die Spannvorrichtung, der Schwerpunkt, die exzentrische Last und der erforderliche Neigungswinkel.
- Bewegungsdaten: Durchmesser des Drehtischs, Art des Spannfutters oder der Spannvorrichtung, Drehwinkel, Drehzahlregelung sowie Fußpedal- oder SPS-Steuerung.
- Welche Aufgabe ist auszuführen?Welche Art des Schweißens ist vorgesehen (WIG, MIG, Lichtbogenschweißen, Unterpulverschweißen, Rohrschweißen)?Welche Schweißbewegung wird benötigt – manuell, motorisch, halbautomatisch oder mit Roboter?
- Sicherheitsangaben: tatsächliche Schweißstromrückführung. Schutzeinrichtungen für die drehenden Teile, Zugang für den Schweißer, Prüfung der Installation.
Wofür werden Schweißpositionierer und Schweißdrehtische eingesetzt?
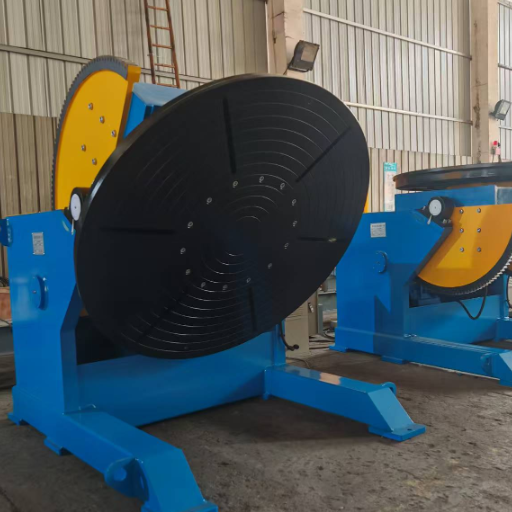 Das Werkstück wird von Hand bewegt, wobei der Schweißmanipulator dazu dient, während des „Schweißens des Werkstücks“ einen optimalen Winkel einzustellen. Ein einfacher Schweißdrehtisch oder „Drehtisch“ zentriert das Werkstück auf einer rotierenden Scheibe, damit die Halterung des Schweißbrenners einen gleichbleibenden Brennerwinkel beibehalten kann. Ein drehbarer Schweißpositionierer verbessert die Werkstückaufnahme, ermöglicht das Neigen des Werkstücks oder erweitert die Steuerungsfunktionen, sodass der Bediener das Werkstück nach Bedarf drehen und neigen kann, ohne darum herumgehen zu müssen.
In der Praxis kann der Schweißer das Schmelzbad wahrscheinlich besser beobachten, die Geschwindigkeit beim Führen konstant halten und Start-Stopp-Bewegungen verringern, wenn die Schweißnaht kreisförmig verläuft und sich in einer flachen oder entspannten Position befindet. Das OSHA-eTool zum Schweißen in der Vorfertigung weist außerdem darauf hin, dass Schweißer längere Zeit in ungünstigen und/oder statischen Körperhaltungen arbeiten können, und empfiehlt verstellbare Halterungen nach Art eines Drehgestells, um eine neutralere Körperhaltung zu ermöglichen.
Vorteile
- Hält die Schweißraupe im Sichtbereich.
- Verringert das manuelle Umpositionieren.
- Verbessert die Wiederholgenauigkeit bei runden Teilen.
- Kann hochwertige Schweißnähte ermöglichen, wenn Drehzahl und Spannvorrichtung richtig eingestellt sind.
Einschränkungen
- Die Nennlast entspricht nicht der nutzbaren Last in geneigter Stellung.
- WIG-Arbeiten bei niedriger Drehzahl können Schwächen der Drehzahlregelung offenlegen.
- Eine unzureichende Schweißstromrückführung kann die Maschine beschädigen.
- Bei ungeeigneten Spannvorrichtungen kann sich das Werkstück weiterhin bewegen.
Tischdrehtisch, drehbarer Schweißpositionierer, Rohrschweißrollenbock und Schweißmanipulator: Arten von Schweißpositionierern
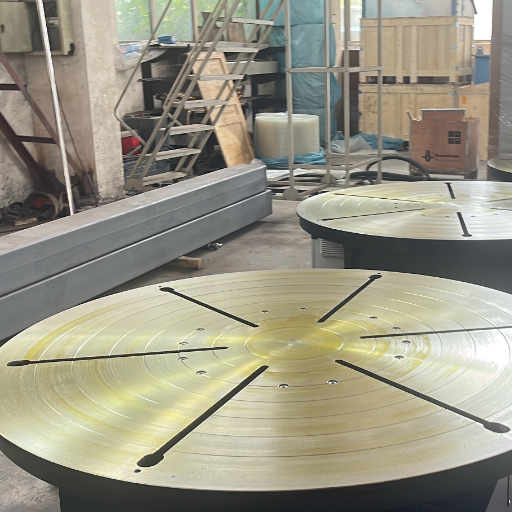 Gehen Sie zunächst von der Werkstückform aus. Kleine Flansche benötigen nicht denselben Positionierer wie ein Rohrabschnitt mit 2.000 mm. Lange Behältermäntel verhalten sich nicht wie Halterungen, die an ein ebenes Blech geschweißt werden. Betrachten Sie zuerst das Werkstück und wählen Sie anschließend die Maschinenart.
| Anlagentyp | Bewegung | Am besten geeignet für | Prüfpunkt für Käufer |
|---|---|---|---|
| Schweißdrehtisch | Drehtischrotation um 360 Grad | Kleine runde WIG- oder MIG-Teile, Flansche, Ringe | Mindestdrehzahl und Rundlauf des Drehtischs bestätigen lassen. |
| Drehbarer Schweißpositionierer | Drehbewegung und Neigung | Halterungen, Flansche, kurze Rohre, Arbeiten mit Spannvorrichtungen | Tragfähigkeit bei Neigung und Ihrem tatsächlichen Schwerpunktabstand anfragen. |
| Schweißrollenbock für Rohre | Rollenauflage und Drehbewegung | Rohrsegmente, Zylinder, Tankmäntel | Rollenabstand auf den Durchmesserbereich abstimmen. |
| Spindelstock und Reitstock | Drehbewegung zwischen Spitzen | Lange Baugruppen und schwere Konstruktionen | Ausrichtung, Stützweite und synchronisierte Steuerung prüfen. |
| Schweißmanipulator mit Schweißpositionierer | Werkstückbewegung und Bewegung des Schweißbrenners | UP-Schweißen, schwerer industrieller Schweißbau, Behälterbau | Verfahrweg des Schweißbrenners, Steuerungsschnittstelle und Zugänglichkeit der Spannvorrichtung bestätigen lassen. |
Auswahlmatrix aus Last, Geometrie und Drehzahl für Schweißpositionierer mit Drehtisch
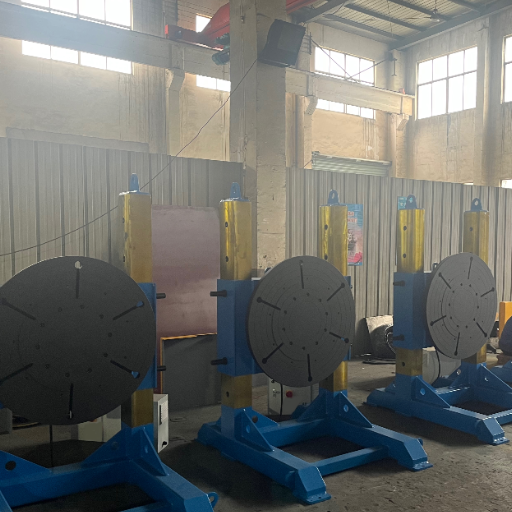 Die Tragfähigkeit ist nur der erste Ausgangswert. Berücksichtigen Sie zusätzlich die Spannvorrichtung, das Spannfutter, die Spannmittel und jeden Versatz zwischen dem Schwerpunkt und der Mittellinie des Drehtischs. Ermitteln Sie anschließend, welche Drehzahl das Schweißverfahren erfordert. Beim WIG-Schweißen kann eine langsame, gleichmäßige Bewegung erforderlich sein. Beim MIG-Schweißen kann ein höherer Verfahrweg zulässig sein. Ein zum Verkauf angebotener Positionierer, der auf dem Papier robust erscheint, kann für die Aufgabe dennoch ungeeignet sein, wenn das Werkstück unausgewuchtet ist oder der niedrige Drehzahlbereich unruhig läuft.
Technischer Hinweis
Die praktische Wahl ist einfach: Verwenden Sie einen Werkstückpositionierer, wenn das Werkstück gespannt, geneigt oder indexiert werden muss, und einen Drehtisch, wenn ein rundes Werkstück hauptsächlich eine kontrollierte Drehbewegung benötigt. In beiden Fällen prüfen Sie die nutzbare Tragfähigkeit, das Gewicht der Spannvorrichtung und das exzentrische Drehmoment in der tatsächlichen Schweißposition. Ein aussagekräftiges Angebot sollte das Werkstückhüllmaß, die erforderliche Neigung, den Drehzahlbereich, den Masseanschluss und die Annahmen zur Spannvorrichtung ausweisen.
| Anwendungsfall | Werkstückgeometrie | Erforderliche Bewegung | Empfohlener Typ |
|---|---|---|---|
| Kleine WIG-Teile | Rund, leicht, wiederkehrend | Langsame variable Drehzahl | Schweißdrehtisch für die Werkbank |
| Rohrsegment | Zylindrisch | Gleichmäßige Drehbewegung | Rohrpositionierer oder Schweißrollenbock |
| Behälternaht | Großer Mantel | Niedrige Drehzahl, hohes Drehmoment | Schwerlast-Schweißrollenbock oder Spindelstock |
| Halterung oder Rahmen | Außermittig, unregelmäßig | Neigen und Arretieren | Neigbarer drehbarer Schweißpositionierer |
| Roboterzelle | Durch die Spannvorrichtung bestimmt | Koordinierte Achse | Servo- oder SPS-gesteuerter Positionierer |
Schweißanwendungen, Produktivität und Verbesserung der Schweißnahtqualität durch Positionierer
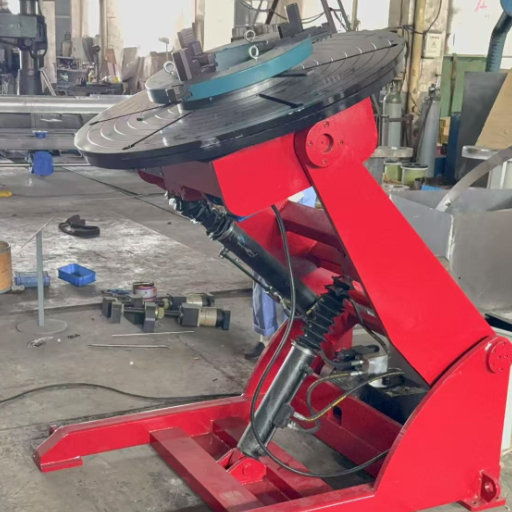 Positionierer bieten den größten Nutzen, wenn sie wiederholtes Handhaben vermeiden, eine Rundnaht unterstützen oder es dem Schweißer ermöglichen, das Werkstück zwischen Hüft- und Ellbogenhöhe zu halten. Der CCOHS-Leitfaden zur Ergonomie beim Schweißen nennt ungünstige Körperhaltungen, statische Positionen und das Heben schwerer Lasten als Risikofaktoren und empfiehlt Positionierhilfen für eine bessere Körperhaltung.
- Rohrschweißen: Rollenböcke oder Rohrpositionierer halten den Schweißstoß zugänglich und verringern das manuelle Drehen.
- Druckbehälter- und Tankbau: Schwerlasteinheiten helfen dabei, Rundnähte in eine günstigere Position zu bringen.
- Kleinserienfertigung mit WIG: Ein Schweißdrehtisch kann die Drehzahl konstant halten, während der Schweißer die Zusatzwerkstoffzufuhr und den Brennerwinkel steuert.
- Halterungen im Stahlbau: Durch Neigen lassen sich ungünstig gelegene Schweißstöße sichtbar machen, ohne dass eine unsichere Reichbewegung erforderlich ist.
- Wiederholserien: Eine Spannvorrichtung in Verbindung mit einer reproduzierbaren Drehbewegung verringert Abweichungen zwischen den Werkstücken.
Manuelles, motorisches, halbautomatisches und robotergestütztes Schweißen sowie Schweißautomatisierung
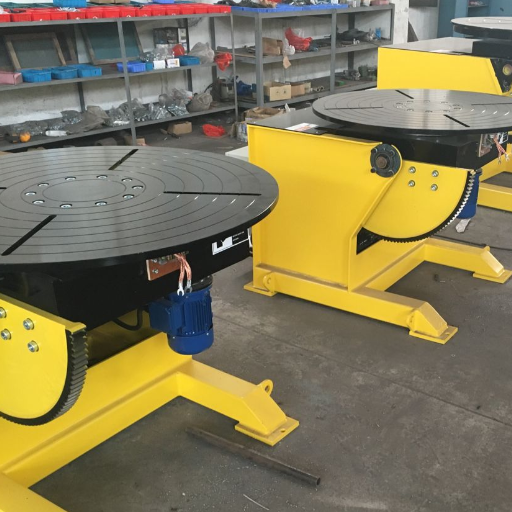 Manuelle Schweißpositionierer eignen sich für Aufgaben mit geringem Volumen, bei denen sich das Werkstück sicher bewegen lässt und die Präzisionsanforderungen moderat sind. Motorische Positionierer bieten eine variable Drehzahl und eine bessere Steuerung. Halbautomatische Anlagen ermöglichen reproduzierbare Einstellungen. Beim Roboterschweißen muss sich der Positionierer wie eine gesteuerte Achse verhalten und nicht lediglich wie ein rotierendes Blech.
Bei wiederkehrenden Schweißarbeiten sind automatische und automatisierte Schweißpositionierer nicht nur Schweißwerkzeuge, sondern Werkstückaufnahmesysteme, die ein Werkstück drehen, es auf einer indexierten Bahn bewegen und eine gleichbleibende Schweißnahtqualität gewährleisten, während der Schweißer oder Schweißbrenner in einem Arbeitsbereich verbleibt. In modernen Schweißzellen können mehrachsiges Schweißen oder Schweißpositionierer die Effizienz nur steigern, wenn der richtige Schweißpositionierer auf die Brennerbahn, die Drehtischlast und den Instandhaltungsplan abgestimmt ist.
“Die erste Prüffrage lautet nicht, wie schwer das Werkstück ist. Entscheidend ist, ob der Drehtisch die korrekte Schweißgeschwindigkeit halten kann, nachdem Spannvorrichtung, Spannfutter und Schwerpunktversatz berücksichtigt wurden.”In Forendiskussionen über WIG-Schweißdrehtische geht es häufig um denselben Punkt: Die Einheit muss sich langsam genug für den Rhythmus der Zusatzwerkstoffzufuhr durch den Bediener und den Rohrdurchmesser drehen. Ein Anwender, der einen auf der Werkbank montierten WIG-Positionierer suchte, fragte ausdrücklich nach einer niedrigen Drehzahl und einer mittigen Öffnung für das Spülschutzgas. In einer weiteren Diskussion wurde darauf hingewiesen, dass die höchste noch angenehme Geschwindigkeit der Zusatzwerkstoffzufuhr die Einstellung des Drehtischs bestimmen kann. Betrachten Sie dies als Hinweise aus der Praxis und nicht als allgemeingültige Werte.
| Betriebsbedingung in der Werkstatt | Besser geeignet | Begründung |
|---|---|---|
| Gemischte Reparaturarbeiten | Manuell oder einfach motorisch | Schnelles Einrichten ist wichtiger als gespeicherte Schweißprogramme. |
| Wiederkehrende WIG-Serien | Motorisch mit variabler Drehzahl | Stabilität bei niedriger Drehzahl ist entscheidend. |
| Rohr- oder Behälterbau | Schweißrollenbock oder Schwerlast-Positionierer | Last und Durchmesser bestimmen die Auswahl. |
| Roboterfähige Schweißzelle | Automatisierte Schweißausrüstung, SPS oder servogesteuerte Einheit | Die Bewegung muss sich synchron zur Roboterbahn wiederholen. |
Spezifikationscheckliste für Angebotsanfragen im Stahlbau vor der Preisanfrage für einen Schweißpositionierer
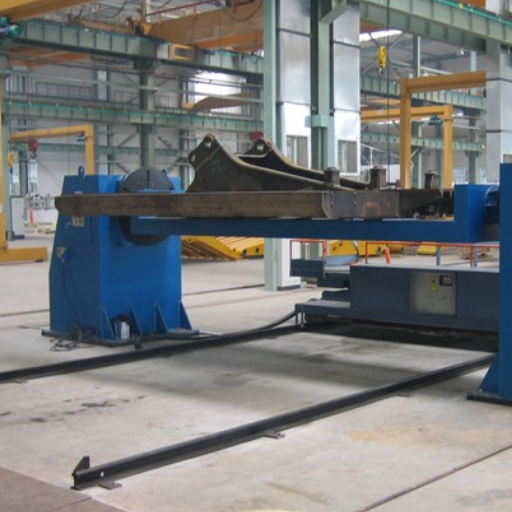 Allein anhand der Aussage „Wir benötigen einen Positionierer“ können Lieferanten die richtige Schweißausrüstung nicht auslegen. Aussagekräftigere Angebotsanfragen enthalten genügend Daten, um Last, Neigung, Werkstückaufnahme, Schweißverfahren, Steuerung und Lieferanforderungen zu prüfen. Aubrik wurde 1999 gegründet, fertigt Schweiß- und Schneidausrüstung, gibt eine Jahreskapazität von 1.000 Schweißausrüstungssätzen und 200 Schneidausrüstungssätzen an und bietet OEM-Dienstleistungen im Zusammenhang mit ISO9001- und CE-Zertifizierungen an.
- Gewicht des schwersten Werkstücks zuzüglich des Gewichts von Spannvorrichtung und Spannmitteln.
- Werkstückzeichnung oder Foto mit markiertem Schwerpunkt, sofern bekannt.
- Erforderlicher Drehtischdurchmesser, Spannfuttergröße, Rollendurchmesserbereich oder T-Nutenbild.
- Schweißverfahren: WIG, MIG, MMA, UP-Schweißen oder Roboterschweißen.
- Erwarteter Drehzahlbereich, Regelung der variablen Drehzahl und Angabe, ob eine Fußpedalsteuerung benötigt wird.
- Dreh- und Neigungswinkel, Indexierung und Anforderungen an die Wiederholgenauigkeit.
- Positionierer mit Reitstock oder Lünetten für lange Wellen, Rohrabschnitte oder große und schwere Teile.
- Spannung, Frequenz, Steuerungsschnittstelle und betriebliche Sicherheitsanforderungen.
- Garantie, Ersatzteile, Lieferzeit und Anforderungen an kundenspezifische OEM-Ausführungen.
| Spezifikationsprüfung | Veröffentlichter Vergleichsbereich von Aubrik | Aussage für den Käufer |
|---|---|---|
| Baureihe drehbarer Positionierer | Standardlastbereich von 50 kg bis 5.000 kg; kundenspezifische Ausführungen von 6.000 kg bis 50.000 kg | Die einheitliche Bezeichnung „Positionierer“ kann sowohl leichte Tischgeräte als auch Anwendungen im Stahlbau umfassen. |
| Klasse drehbarer Tischgeräte | Werkstücke von 50 kg bis 200 kg; Orientierung für Käufer bei weniger als 80 Teilen pro Schicht | Geeignet für kleinere WIG-Arbeiten und Rohr-Flansch-Verbindungen, solange die Spannvorrichtungen noch nicht den wichtigsten begrenzenden Faktor darstellen. |
| Standardmäßige Zweiachs-Klasse | Werkstücke von 300 kg bis 1.500 kg mit motorischer Neigung | Dies ist häufig der Übergang von der manuellen Fertigung zu halbautomatischen Schweißzellen. |
| Drehbare Schwerlastklasse | Standardbereich von 2.000 kg bis 5.000 kg; kundenspezifisch bis 50.000 kg | Die Masse der Spannvorrichtung und der Schwerpunktversatz werden zu Beschaffungskriterien und dürfen nicht erst nachträglich berücksichtigt werden. |
| Genauigkeit des Schweißdrehtischs | Lastbereich von 50 kg bis 2.000 kg, Rundlauf <=0.02 mm, Servogenauigkeit +/-0.1 mm | In der Angebotsanfrage sollten Tragfähigkeit, Wiederholgenauigkeit und Rundlauf getrennt angegeben werden. |
| Bauraum für Spannfutter und Spannvorrichtung | Dreibackenfutterbereich von 160 mm bis 630 mm auf der Produktseite des BY-Drehtischs | Durchmesser und Spannmethode können ebenso wichtig sein wie die Nenntragfähigkeit in kg. |
| Schweißpositionierer für den schweren Stahlbau | Tragfähigkeit von 300 kg bis 20.000 kg; kundenspezifische Ausführungen bis 50.000 kg | In derselben Angebotsanfrage sollten Werkstückmasse, Masse der Spannvorrichtung und die erwartete Einschaltdauer angegeben werden. |
| Bauraum für Rohr und Flansch | In den Auslegungshinweisen von Aubrik für Schwerlastanwendungen wird ein Durchmesserbereich von 40 mm bis 2.500 mm genannt | Lange Werkstücke können eine Reitstockabstützung, Rollenböcke oder eine andere Maschinenbaureihe erfordern. |
| Beispiel für große Windkraftflansche | Im Anwendungsbeispiel zur HB-Serie von Aubrik werden Flansche mit einem Durchmesser von 1,5 m bis 3 m und jeweils 3.000 kg genannt | Große und schwere Teile sollten anhand von Geometrie und Last und nicht allein anhand der Last besprochen werden. |
| Prüfung des Anwendungsbeispiels | Auf der Seite zur HB-Serie werden für einen Schwerlast-Anwendungsfall eine branchenübliche Nacharbeitsquote von 12 % bis 18 %, ein Ausgangsergebnis von 2 % bis 4 % und eine Verringerung um etwa 75 % bis 80 % genannt. | Behandeln Sie Prozentangaben als anwendungsspezifische Nachweise, die bei der Prüfung der Angebotsanfrage zu verifizieren sind. |
Häufige Beschaffungsfehler bei Schweißpositionierern, Drehtischen und zum Verkauf angebotenen Positionierern
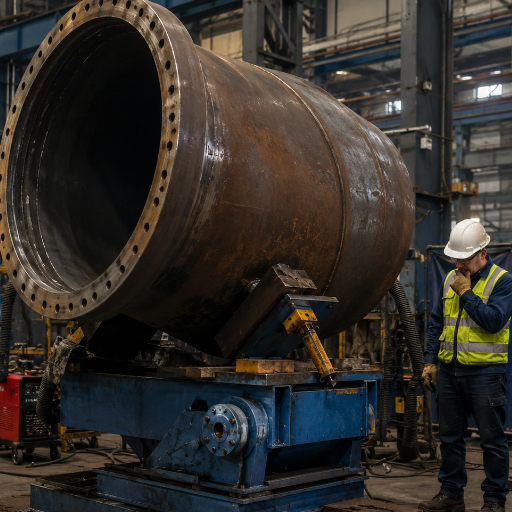 Die meisten schwerwiegenden Fehler sind Spezifikationsfehler und keine Markenfehler. Sie entstehen bereits vor dem Kauf, wenn keine ausreichenden Informationen übermittelt werden oder lediglich eine Katalognummer akzeptiert wird, ohne den Betrieb mit dem tatsächlichen Werkstück zu definieren.
| Fehler | Folge | Bessere Frage für die Angebotsanfrage |
|---|---|---|
| Kauf nach Tragfähigkeitsangabe in flacher Stellung | Die Tragfähigkeit in geneigter Stellung kann geringer als erwartet sein. | Wie hoch ist die nutzbare Last bei meinem Schwerpunktversatz? |
| Niedrige WIG-Drehzahl ignorieren | Der Drehtisch läuft schneller als der Rhythmus der Zusatzwerkstoffzufuhr. | Wie hoch ist die niedrigste gleichmäßige Drehzahl unter Last? |
| Unzureichendes Konzept für die Spannvorrichtung | Das Werkstück verschiebt sich, die Schweißgenauigkeit sinkt. | Welches Spannfutter, welche Backen, welche T-Nuten oder welche kundenspezifische Spannvorrichtung werden benötigt? |
| Kein Konzept für die Schweißstromrückführung | Maschinenkomponenten können unbeabsichtigt Schweißstrom führen. | Wie wird der Schweißstrom sicher zurückgeführt? |
| Keine Prüfung der Ersatzteilversorgung | Nach dem Ausfall eines einfachen Bauteils verlängert sich die Stillstandszeit. | Welche Verschleißteile sind vorrätig und wie werden sie versandt? |
Prüfungen von Sicherheit, Erdung und Instandhaltung nach der Installation
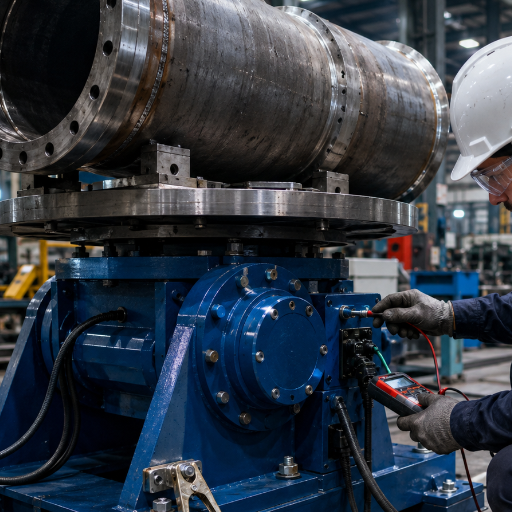 Alle Schweißpositionierer verfügen über Arbeitsmechanismen, elektronische Steuerungen, Werkstückaufnahmeflächen und einen integrierten Schweißstrompfad. Die OSHA-Norm für Lichtbogenschweißen und Schneiden schreibt elektrisch und mechanisch geeignete Erdungsverbindungen vor; bei Werkstückaufnahmen, die als Schweißstromrückführung dienen, ist außerdem entweder eine leitfähige Verbindung oder eine Stromabnahmevorrichtung erforderlich.
Das OSHA-eTool zur Maschinensicherung mahnt zur Vorsicht vor mechanischen Gefahren wie rotierenden Maschinen, umherfliegenden Partikeln und Funken. Betrachten Sie jeden Schweißdrehtisch als bewegte Maschine und nicht lediglich als Schweißzubehör.
- Vor Aufnahme der Fertigung sind Neigungsanschläge, Drehtischrotation und Auslösung über das Fußpedal zu prüfen.
- Stellen Sie sicher, dass das Werkstück fest eingespannt ist, bevor es geneigt oder der Drehtisch gedreht wird.
- Klären Sie mit dem Lieferanten die Ausführung des Werkstückanschlusses sowie den verwendeten Schleifring, die Bürste oder eine andere Stromabnahmevorrichtung.
- Halten Sie Kabel vom Drehbereich fern.
- Planen Sie regelmäßige Prüfungen von Spannfutter, Rollen, Lagern, Getriebe und elektrischer Verdrahtung ein, um die bestmögliche Leistung sicherzustellen.
- Schulen Sie den Schweißer ordnungsgemäß sowohl in der Schweißfunktion als auch in den mechanischen Bewegungen.
Ausblick: Drehbare Positionierer, automatisierte Schweißsysteme und flexible Schweißzellen
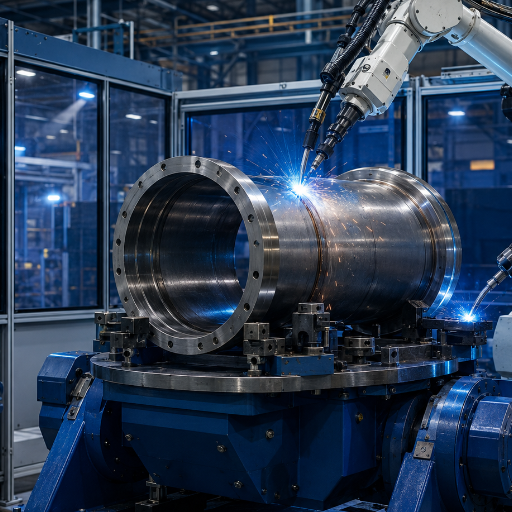 Positionierer gelten heute als Komponenten der Zellenautomatisierung und nicht mehr nur als einzeln zu beschaffende Werkzeugmaschinen. Laut der Zusammenfassung von IFR World Robotics 2025 belief sich die Zahl der installierten Industrieroboter im Jahr 2024 auf insgesamt 542.000 – das vierte Jahr in Folge mit mehr als 500,000. Regional blieb die Entwicklung uneinheitlich; die Installationszahlen in den USA gingen im vergangenen Jahr um 9 % zurück.
Für Käufer, die für 2026 und darüber hinaus planen, besteht der vernünftige Ansatz nicht darin, die Beschaffung für das Roboterschweißen zu beschleunigen, sondern eine Positionierlösung ohne Entwicklungspotenzial zu vermeiden. Wenn spätere Automatisierungserweiterungen wahrscheinlich sind, sollten reproduzierbare Spannvorrichtungen, einheitliche und sauber ausgeführte Steuerungsanschlüsse, eine stabile Drehzahlregelung und ein Konzept für die Schweißstromrückführung vorgesehen werden, damit die Arbeitszelle nicht nachgerüstet werden muss.
Aubrik fertigt weitere Produktlinien wie Montagelinien für Türme von Windenergieanlagen, Schweißlinien für H-Träger, Rohrschweißausrüstung, CNC-Maschinen zum Schneiden und Schleifen, Rollformmaschinen und Blechbiegemaschinen. Diese Anlagen und Systeme werden wichtig, wenn ein Positionierer benötigt wird, der nicht nur eigenständig arbeitet, sondern in ein größeres Fertigungssystem integriert werden kann.
Kurze FAQ
Was ist ein Schweißpositionierer?
Antwort
Es handelt sich um eine Werkstückaufnahmemaschine, die ein Werkstück dreht, neigt oder indexiert, um die Schweißstelle besser zugänglich zu machen.
Was ist ein Schweißdrehtisch?
Antwort
Ein Schweißdrehtisch ist das ausschließlich drehende Mitglied der Positioniererfamilie. Er dreht runde oder symmetrische Teile während des Schweißens und wird häufig für Ringe, Flansche, Rohrbaugruppen sowie kleine WIG- oder MIG-Teile eingesetzt, bei denen eine gleichmäßige Bewegung wichtig ist.
Kann mit einem Drehtischpositionierer geschweißt werden?
Antwort
Ja. Das Werkstück muss sicher eingespannt sein und die Drehzahl des Drehtischs zum Schweißverfahren passen. WIG-Arbeiten erfordern häufig eine langsamere und gleichmäßigere Drehbewegung, als viele Käufer erwarten. Beim MIG-Schweißen oder in der Serienfertigung kann ein größerer Drehzahlbereich zulässig sein, die Schweißraupe hängt jedoch weiterhin von einem gleichmäßigen Verfahrweg und einem fest eingespannten Werkstück ab.
Welche Tragfähigkeit benötige ich?
Antwort
Addieren Sie die Gewichte von Werkstück, Spannvorrichtung, Spannfutter, Spannmitteln und Werkzeugen. Prüfen Sie anschließend den Schwerpunkt und den exzentrischen Versatz.
Kann ein Positionierer sowohl WIG- als auch MIG-Schweißen unterstützen?
Antwort
Häufig ja, entscheidend ist jedoch die Drehzahlregelung. Einheiten, die sich für MIG eignen, können beim WIG-Schweißen kleiner Durchmesser dennoch zu schnell oder zu ungleichmäßig laufen. Fragen Sie nach der niedrigsten stabilen Drehzahl unter Last, dem Steuerungsverfahren und danach, ob der Drehtisch das für Ihre WIG-Ausrüstung benötigte Spannfutter oder die Spannvorrichtung aufnehmen kann.
Benötigen Drehtische einen separaten Schweißstromrückführungsweg?
Antwort
Sie benötigen eine sichere, für den Schweißstrom bemessene Rückführung. Je nach Konstruktion kann dies eine direkte Werkstückleitung, eine leitfähig verbundene Spannvorrichtung, ein Schleifring, eine Bürste oder eine andere Stromabnahmevorrichtung sein. Klären Sie dieses Detail mit dem Lieferanten, anstatt davon auszugehen, dass Maschinenrahmen, Lager oder der rotierende Drehtisch den Schweißstrom ohne Beschädigungs- oder Sicherheitsrisiko führen können.
Was sollte ich vor dem Kauf eines Schweißpositionierers wissen?
Antwort
Sie sollten das schwerste Werkstück, das Gewicht der Spannvorrichtung, die Werkstückform, das Schweißverfahren, die erforderliche Drehzahl, den Neigungswinkel, das Konzept für Spannfutter oder Spannvorrichtung, die betriebliche Stromversorgung und den künftigen Automatisierungsbedarf kennen. Stellen Sie nach Möglichkeit Zeichnungen oder Fotos bereit. Geben Sie bei wiederkehrender Fertigung zusätzlich die erwartete Anzahl an Teilen pro Schicht und die Schweißfolge an, da sich dadurch das Steuerungspaket ändert. Geben Sie bei Exportkäufen Spannung, Frequenz, Bestimmungshafen, Garantieerwartungen und Ersatzteilanforderungen an. Fehlen diese Angaben, kann das Angebot günstiger erscheinen als die tatsächlich installierte Lösung, weil fehlende Details zu Spannvorrichtung, Steuerung oder Schweißstromrückführung erst später sichtbar werden.
Nächster Schritt für Käufer
Bereiten Sie die bereitgestellte Checkliste für Angebotsanfragen im Stahlbau vor und prüfen Sie Schweißpositionierer für Fertigungsprojekte, wenn Lösungen für Rohre, Behälter, Drehanwendungen oder den schweren Stahlbau benötigt werden.
Literatur und Quellen
- OSHA Vorfertigung: Schweißen – Behörde für Sicherheit und Gesundheitsschutz am Arbeitsplatz
- Schweißen – Ergonomie – Kanadisches Zentrum für Sicherheit und Gesundheitsschutz am Arbeitsplatz
- 29 CFR 1910.254 Lichtbogenschweißen und Schneiden – Behörde für Sicherheit und Gesundheitsschutz am Arbeitsplatz
- Allgemeine Anforderungen an Maschinenschutzeinrichtungen – Behörde für Sicherheit und Gesundheitsschutz am Arbeitsplatz
- Sicherheit zuerst: Bewährte Verfahren für die Handhabung schwerer Schweißbaugruppen – American Welding Society
- Zusammenfassung von World Robotics 2025 – International Federation of Robotics
- ISO 9000-Normenfamilie: Qualitätsmanagement – Internationale Organisation für Normung



