Nehmen Sie Kontakt mit der Aubrik Company auf

Ein manueller drehbarer Werkstückpositionierer ermöglicht es dem Bediener, ein gesichertes Werkstück für Schweißarbeiten, das Ausrichten und Zusammenbauen oder eine Prüfung in die gewünschte Position zu drehen. Wählen Sie das Gerät danach aus, wie sich die Last bewegen lässt, wie sie arretiert wird und welche Last es im gesamten Arbeitsbereich trägt. Wenn sich das Werkstück bei eingeschaltetem Lichtbogen kontrolliert drehen muss, sollten Sie vor der Bestellung zunächst einen motorischen Antrieb prüfen.
Sowohl ein kleiner Ständer mit Planscheibe als auch ein Gestell, das einen ganzen Schweißtisch kippt, können als manuelle Positionierer angeboten werden. Die Preise beziehen sich auf unterschiedliche Anschaffungen in der Schweißtechnik. Dieser Leitfaden zu Werkstückpositionierern erläutert sieben Prüfpunkte für den Lieferumfang, die Spannvorrichtung und den tatsächlichen Einsatzzweck.
Was ein manueller drehbarer Werkstückpositionierer tatsächlich leistet
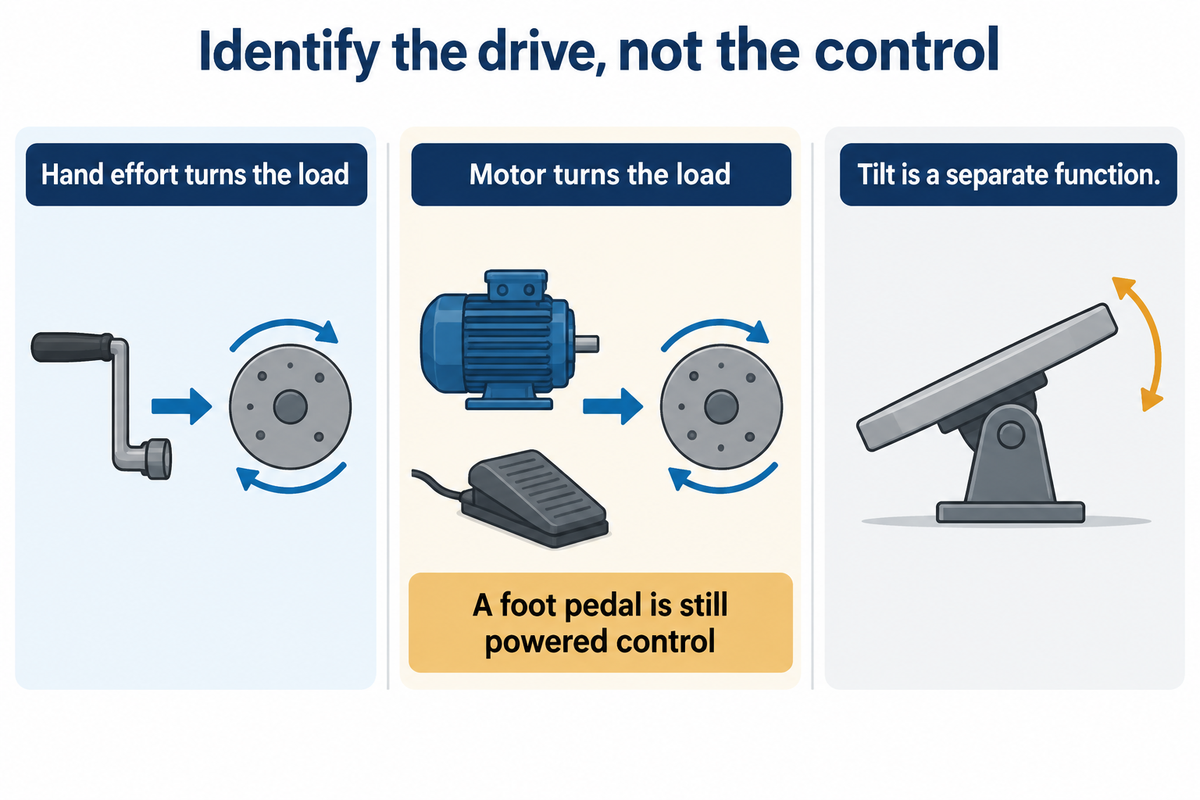
Bei einem manuellen Werkstückpositionierer wird die Last durch die Kraft des Bedieners bewegt, entweder direkt oder über ein Handrad und ein Getriebe. Drehen, Neigen und Höhenverstellung sind separate Funktionen. Eine Maschine mit manueller Neigungsverstellung kann dennoch motorisch drehen. Die Bezeichnung „manuell“ neben den Bedienelementen sagt nichts über den Antrieb aus.
Stellen Sie bei einer Anfrage zunächst drei Fragen: Was dreht das Werkstück, wodurch wird sein Winkel verändert und was hält es nach dem Stillstand? Erfassen Sie den Neigungswinkel getrennt von Drehzahl und Antriebsart. Ein pedalbetätigter Motor ist weiterhin ein motorischer Antrieb, auch wenn der Schweißer das Pedal bedient. Manuelles Schweißen beschreibt, wer den Schweißbrenner führt, und ist mit beiden Arten von Werkstückpositionierern möglich.
Das Produktangebot von Heck für das Modell WFWPM10 ist ein nützliches Gegenbeispiel: Es nennt den manuellen Betrieb, lässt Motorleistung und Drehzahl jedoch offen. Das veröffentlichte Werkstückpositionierer-Sortiment von Aubrik umfasst Modelle mit motorischem Drehantrieb. Keine der beiden Beschreibungen lässt sich auf ein einzelnes Kontrollkästchen für die Steuerungsart reduzieren.
Auch die Eignung von Drehtischen für Schweißarbeiten muss geprüft werden. Für gelegentliche Montagearbeiten kann eine handbetätigte Ausführung ausreichen. Beim automatischen Schweißen geht es stattdessen um integrierte Bewegungen und Steuerungen. Legen Sie zuerst fest, welche Aufgabe die Maschine erfüllen soll, und berücksichtigen Sie anschließend das Zubehör.
Wählen Sie die Bauart des Werkstückpositionierers vor der Tragfähigkeit
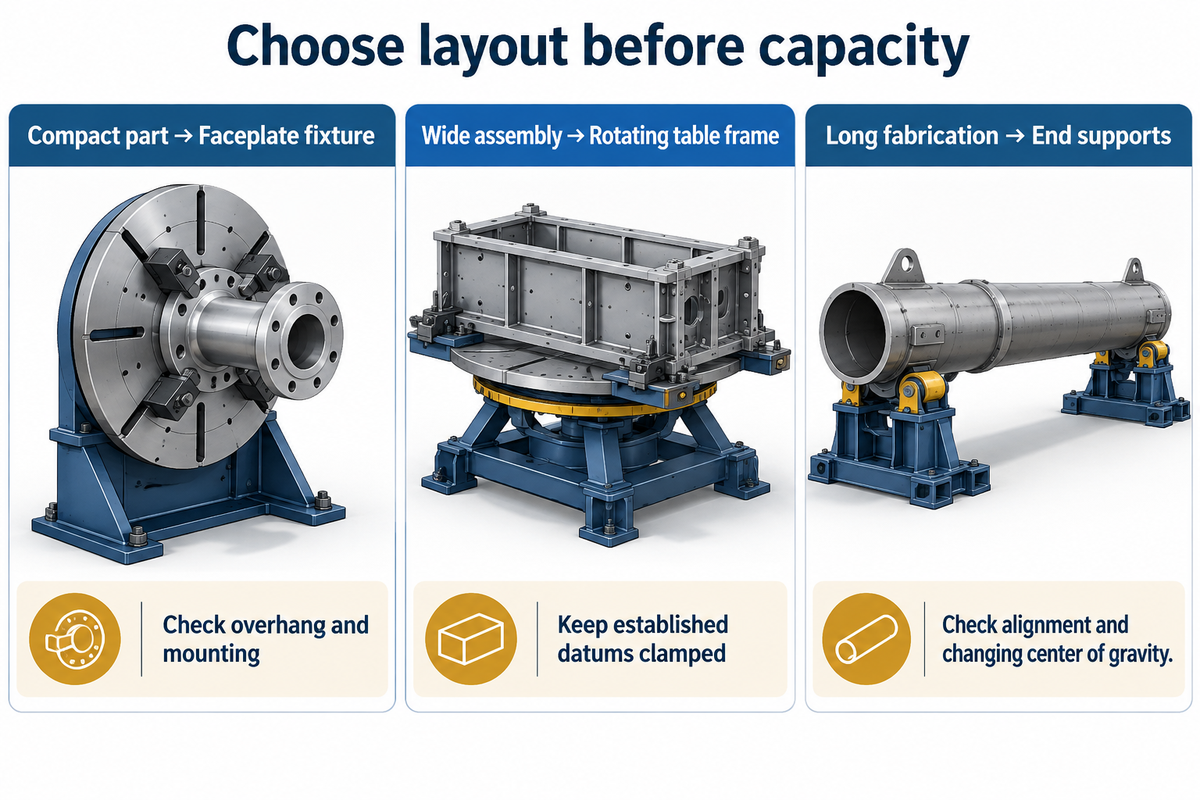
Ein Werkstückpositionierer mit kleiner Planscheibe eignet sich für Teile, die an einem Spannfutter oder einer kompakten Spannvorrichtung befestigt werden. Ein Drehtischgestell eignet sich für Baugruppen, die bereits auf einem Schweißtisch gespannt sind. Lange Werkstücke benötigen möglicherweise an beiden Enden eine Abstützung. Vergleichen Sie diese Bauarten anhand der abgestützten Werkstückform und des Zugangs zur Schweißnaht, bevor Sie die Tragfähigkeit festlegen.
Ein Pumpenverteiler bietet ein gutes Beispiel. In einem Anwendungsbericht aus dem Jahr 2023 weist Bluco auf Ausrichtungsprobleme beim Umsetzen einer ungespannten Baugruppe hin. Die Lösung bestand darin, einen manuellen Werkstückpositionierer mit modularen Spannvorrichtungen zu kombinieren, um die Baugruppe noch im gespannten Zustand zu drehen. Die zentrale Erkenntnis: Bei wiederholten Rüstvorgängen kann ein schnellerer Drehmechanismus eine beim Rüsten verlorene Ausrichtung nicht wiederherstellen.
| Aufgabe oder Werkstück | Zu vergleichende Bauart | Prüfpunkt beim Kauf |
|---|---|---|
| Kurzes Rohrstück mit Flanschen | Planscheibe mit passendem Spannfutter | Reichweite der Spannbacken, Freigang der Bohrung und Überstand prüfen. |
| Kleine Halterbaugruppe | Tischmontierte Drehvorrichtung | Die Montagefläche muss die Einheit unter Last tragen können. |
| Breiter rechteckiger Rahmen | Drehtischgestell | Die Baugruppe während der gesamten Drehung gespannt lassen. |
| Pumpenverteiler mit mehreren Verbindungsstellen | Modulare Spannvorrichtung auf einem Drehtisch | Die festgelegten Bezugspunkte zwischen den Schweißnähten beibehalten. |
| Fertigung langer Träger | Anordnung mit Spindelstock und Reitstock | Ausrichtung der Abstützungen und die veränderliche Schwerpunktlage prüfen. |
| Großer zylindrischer Behältermantel | Rollenböcke oder abgestützte Spannvorrichtung | Abstützung anhand der Mantelgeometrie und der Kontaktflächen auswählen. |
| Durchgehende Rundnaht | Motorischer Drehantrieb | Erforderliche Schweißgeschwindigkeit unter der tatsächlichen Last vorführen lassen. |
| Prüfstationen mit Unterbrechungen | Manueller Werkstückpositionierer mit Indexierung | Erforderliche Winkelpositionen und Wiederholgenauigkeit angeben. |
| Mit dem Roboter abgestimmter Schweißpfad | Integrierter Servo-Werkstückpositionierer | Achse mit dem Roboter und den Schutzeinrichtungen der Zelle abstimmen. |
Bei einem Behältermantel, der auf seinem Außendurchmesser aufliegt, sollten Sie Rollenböcke für zylindrische Werkstücke prüfen, bevor Sie ihn auf eine Planscheibe zwingen. Ein Säulen-Ausleger-Manipulator (eine Anlage, die den Schweißkopf trägt) bewegt oder stützt den Schweißkopf; er ersetzt nicht die Werkstückabstützung. Diese Unterscheidungen helfen, für den verfügbaren Arbeitsraum die passende Ausrüstung auszuwählen.
Tragfähigkeit in jeder Arbeitsposition prüfen
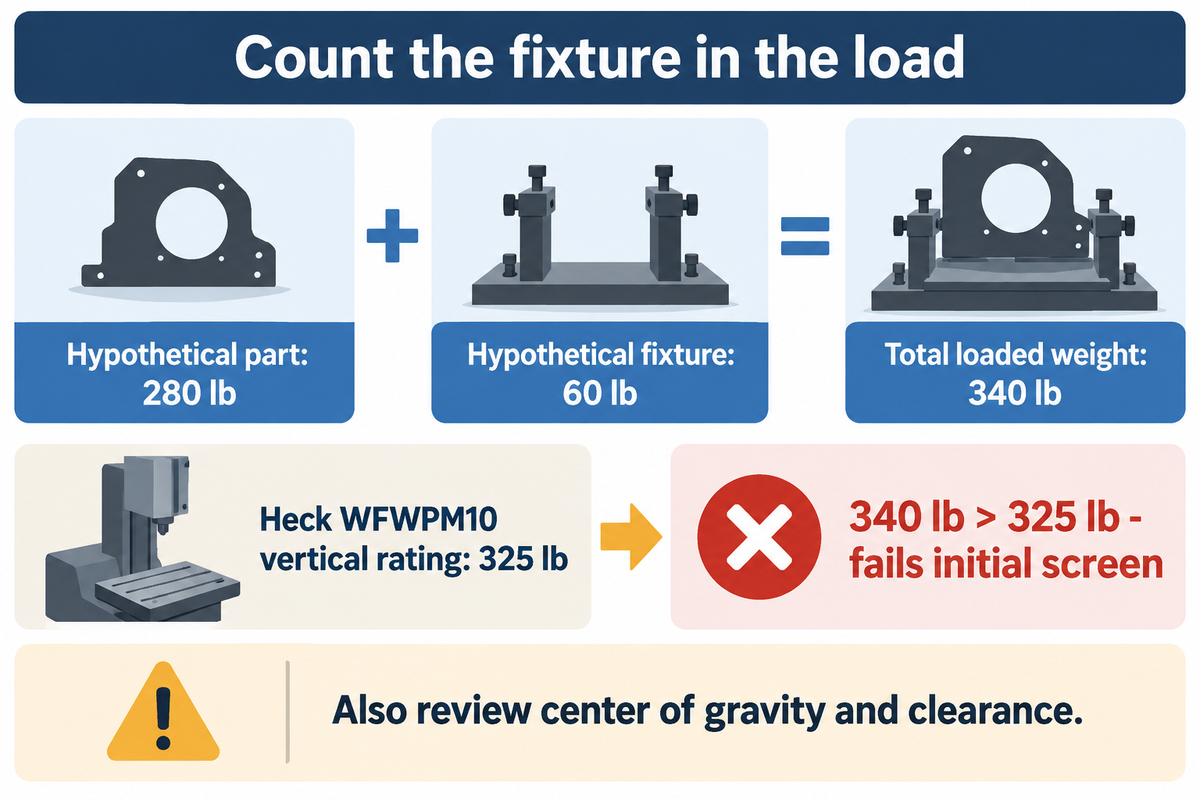
Heck gibt für das Modell WFWPM10 eine horizontale Tragfähigkeit von 675 lb und eine vertikale Tragfähigkeit von 325 lb an. Diese Abweichung macht die Ausrichtung zu einem entscheidenden Kaufkriterium. Berücksichtigen Sie Werkstück, Spannfutter, Adapter und Spannvorrichtung, bevor Sie die passende Tragfähigkeitsangabe prüfen. Lassen Sie anschließend den Schwerpunkt und den gesamten Bewegungsbereich vom Lieferanten bewerten.
Laut Koikes Leitfaden zur Auslegung von Werkstückpositionierern beeinflussen Schwerpunktlage, Exzentrizität und Schwenkfreiraum die Auswahl. Je weiter die Last von der Drehachse entfernt ist, desto größer ist das Drehmoment. Eine hohe Spannvorrichtung kann daher ein relativ leichtes Schweißteil schwieriger handhabbar machen als eine schwerere, kompakte Last nahe der Drehachse.
| Auswahlkriterium | Produktangebot Heck WFWPM10 | Produktangebot Strong Hand BuildPro mit Drehtischgestell |
|---|---|---|
| Grundbauart | Kompakter quadratischer Arbeitstisch auf einem Ständer | Gestell zum Drehen eines Schweißtischs |
| Angegebene Tragfähigkeit | 675 lb horizontal; 325 lb vertikal | Angegebene Tragfähigkeit von 2.400 lb; genauen Tisch und Beladungsanordnung bestätigen |
| Tisch oder Auflagefläche | Tischfläche von 12 × 12 in | Passende Tischplatte separat ausgewählt |
| Angegebene Höhenverstellung | 28, 29, 32 oder 34 in | Tischhöhenbereich von 28–36 in |
| Angegebene Winkelpositionen | Rastpositionen der Tischneigung bei 0°, 30°, 45° und 90° | Formschlüssige Arretierung der Planscheibe in 15°-Schritten |
| Beschreibung des Drehmechanismus | Manuelle Bedienung | Handkurbel mit Schneckengetriebe |
| Grundgestell und Abstützung | Grundfläche von 24 × 24 in | Abstützung mit Auslegern; Stellfläche mit dem Arbeitsbereich vergleichen |
| Berücksichtigung der Schwerpunktlage | Prüfpunkt für Käufer: Zeichnung der beladenen Spannvorrichtung zur Prüfung einreichen | Montageverstellung in 1-in-Schritten |
| Umfang des Angebots | Prüfpunkt für Käufer: Spannfutter, Klemmen und Adapter separat bestätigen | Tischplatte separat erhältlich |
Quellen: Heck WFWPM10 und Strong Hand Werkstückpositionierer, geprüft am 23. Oktober 2026. Die Werte stammen aus den jeweiligen Produktangeboten. Bestätigen Sie die zulässige Beladung der bestellten Ausführung; die beiden Bauarten sind nicht austauschbar.
Wie wähle ich den passenden Werkstückpositionierer zum Schweißen aus?
Legen Sie eine Zeichnung der vollständig beladenen Einheit und die erforderlichen Bewegungen vor und prüfen Sie den zulässigen Tragfähigkeitsbereich des Herstellers. Bei einem hypothetischen Werkstück mit 280 lb und einer Spannvorrichtung mit 60 lb beträgt die Gesamtlast 340 lb. Damit wird die vertikale Tragfähigkeit des WFWPM10 überschritten und die Konfiguration besteht die erste Prüfung nicht. Selbst bei ausreichender Tragfähigkeit müssen noch Schwerpunktlage, Befestigung und Freiraum geprüft werden.
Ein Angebot, das nur das Gewicht des Werkstücks allein berücksichtigt, kann günstiger wirken, weil es eine kleinere Maschine vorsieht. Senden Sie die Zeichnung der Spannvorrichtung zusammen mit der Werkstückzeichnung. Berücksichtigen Sie alle Teile, die unter den Tisch hinausragen, sowie alle während der Montage hinzugefügten Komponenten.
Verriegelung prüfen, bevor Sie das Werkstück lösen
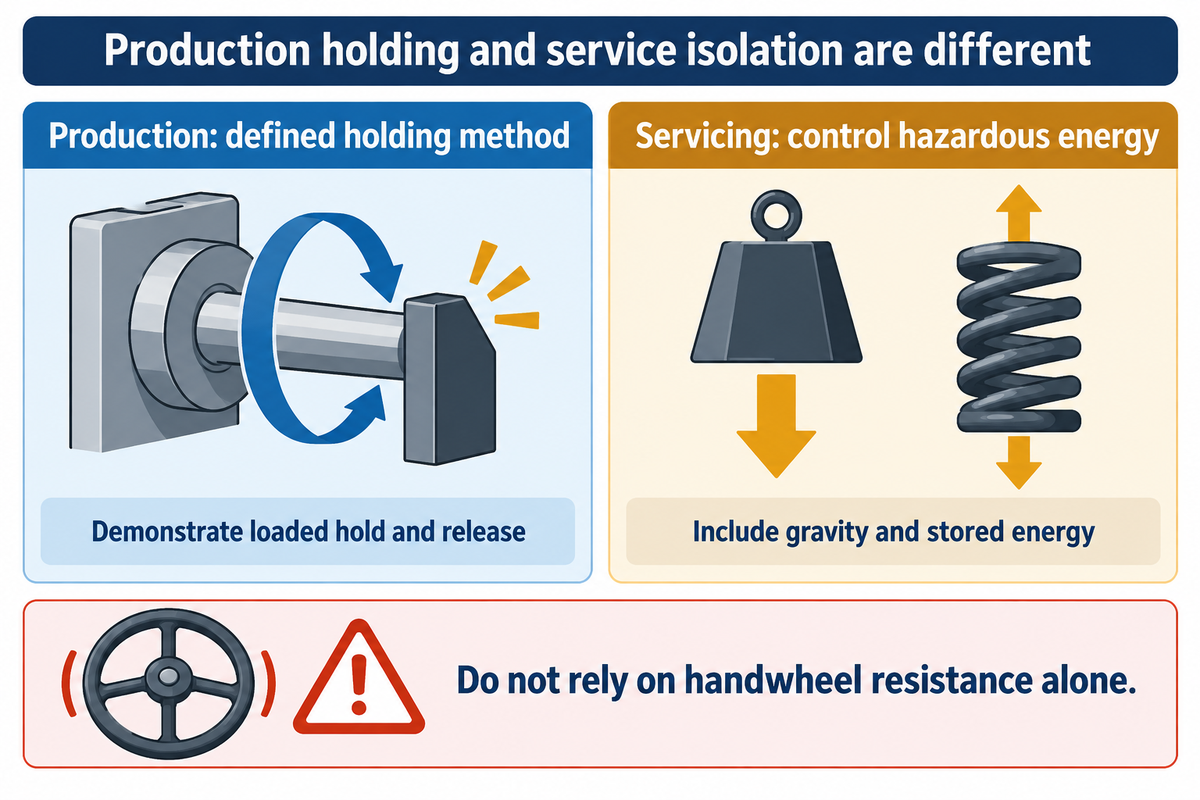
Für jede vorgesehene Arbeitsposition muss ein festgelegtes Halteverfahren vorhanden sein. Klären Sie, welche Einrichtung die Drehung steuert und welche die Neigung sichert, und lassen Sie sich die vom Hersteller festgelegte Reihenfolge zum Positionieren, Verriegeln und Entladen geben. Ein Handrad, das sich nur schwer drehen lässt, ist kein Ersatz für eine definierte Haltevorrichtung.
Bei der Spezifikation eines Schneckengetriebes ist besondere Sorgfalt erforderlich. Spiroid warnt in seinen technischen Hinweisen davor, die Selbsthemmung des Getriebesatzes als einzige Bremse des Systems zu betrachten. Eine separate experimentelle Studie aus dem Jahr 2019 wies zudem eine durch Vibration gesteuerte Rücktreibbarkeit bei einem untersuchten Schneckenmechanismus nach. Beide Quellen verweisen auf Konstruktionsbedingungen, die durch eine allgemeine Bezeichnung wie „selbsthemmend“ offenbleiben.
Bitten Sie den Lieferanten, die spezifizierte Halte- und Lösefolge mit einer repräsentativ beladenen Spannvorrichtung vorzuführen. Berücksichtigen Sie auch den Zugang zum Handgriff bei geneigtem Werkstück. Die genaue Positionierung hängt zudem von Zahnflankenspiel und Ausrichtung der Spannvorrichtung ab. Ein definierter Indexieranschlag und eine Genauigkeitsspezifikation sind zwei verschiedene Anforderungen.
Auch weitere Grenzen sind zu berücksichtigen. Die übliche Verriegelung während der Fertigung gewährleistet nicht zwangsläufig jede für Wartungsarbeiten erforderliche Freischaltung. Der Leitfaden zur Energiekontrolle von NIOSH zählt die Schwerkraft zu den gefährlichen Energiequellen und empfiehlt, Geräte zu beschaffen, die mit den Freischaltverfahren des Betriebs kompatibel sind. Auch eine Eigenbauanpassung muss für den gesamten Mechanismus bewertet werden; ein nachgerüstetes Handrad garantiert nicht, dass der Mechanismus für das Halten einer Last ausgelegt ist.
Manuelle oder motorische Drehung für Rundnähte?
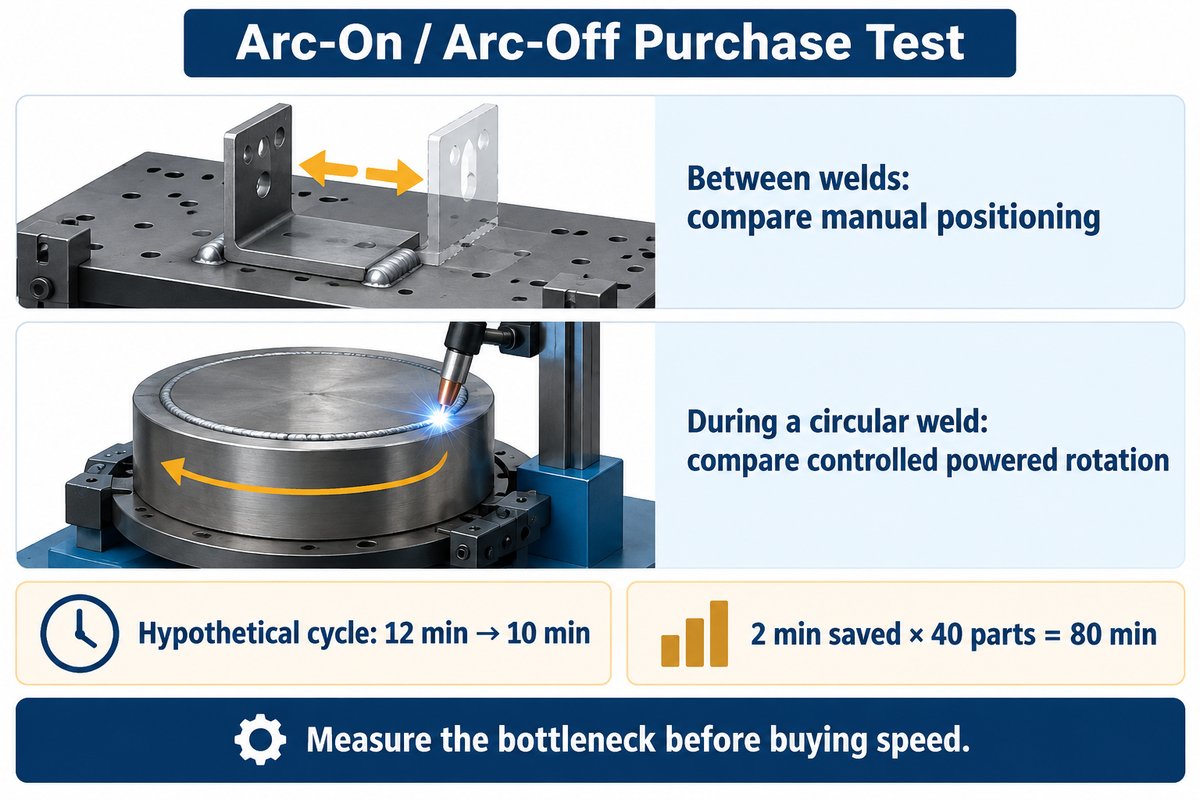
Nutzen Sie den Entscheidungstest „Lichtbogen an oder aus“: Klären Sie, ob die Drehung zwischen den Schweißnähten stattfindet oder während des Schweißens kontinuierlich erfolgen muss. Eine handbetätigte Positionierung eignet sich für getrennte Verbindungen und unterbrochene Arbeitsabläufe. Bei einer Schweißnaht, für die eine gleichmäßige, kontrollierte Bewegung erforderlich ist, ist ein motorischer Drehantrieb mit passendem Drehzahlbereich unter Last meist die bessere Wahl.
Prüfen Sie den Arbeitsablauf wie beschrieben. Eine Halterung mit kurzen Schweißnähten auf mehreren Seiten kann zwischen den Schweißabschnitten gedreht und arretiert werden. Bei einer Rundnaht mit feststehendem Schweißbrenner muss sich das Werkstück bei eingeschaltetem Lichtbogen gleichmäßig bewegen. Wenn die Aufgabe eine handbetätigte Drehung zulässt, beurteilen Sie die Gleichmäßigkeit bei einem Versuch unter Last anhand der Schweißanweisung.
Der ausführlichere Leitfaden zu Werkstückpositionierern mit Drehtisch behandelt Antriebs- und Verfahrensauswahl. Eine variable Drehzahl ist nur dann nützlich, wenn die Maschine die erforderliche Bewegung mit der beladenen Spannvorrichtung aufrechterhalten kann. Ein motorischer Schweißdrehtisch allein bildet noch keine vollständige automatisierte Schweißzelle. Planen Sie bei der Automatisierung die Steuerungen und Schutzeinrichtungen des gesamten Roboterschweißsystems mit ein.
Wie verbessert ein drehbarer Werkstückpositionierer die Produktivität beim Schweißen?
Ein Werkstückpositionierer kann den Handhabungsaufwand und wiederholtes Spannen verringern, indem er die Schweißnaht dem Schweißer zugänglich macht, während die Baugruppe sicher eingespannt bleibt. Der Produktivitätsgewinn hängt davon ab, an welcher Stelle im aktuellen Ablauf Zeit verloren geht. Erfassen Sie die Zeiten für Beladen, Positionieren, Schweißen und Entladen getrennt. Eine schnellere Drehung bringt wenig, wenn der Spannvorrichtungswechsel den Großteil der Schicht beansprucht.
Rechenbeispiel für die Planung. Angenommen, ein Betrieb misst eine Taktzeit von 12 min, davon entfallen 4 min auf die Handhabung und 8 min auf Schweißarbeiten und weitere Tätigkeiten. Eine Versuchsspannvorrichtung verkürzt die Handhabung auf 2 min. Die neue Taktzeit beträgt 10 min. Das spart 2 min pro Werkstück oder 80 min bei einer Charge von 40 Werkstücken. Solche Beispiele zeigen, wie sich verschiedene Versuche vergleichen lassen; sie sind keine Leistungsangabe für eine angebotene Maschine.
In diesem Fall können ein Werksleiter oder ein Einkäufer aus dem Finanzbereich anhand eines Engpasstests entscheiden. Investieren Sie in den Arbeitsgang, der die Taktzeit tatsächlich verkürzt. Wenn die Schweißzeit den größten Anteil ausmacht, bringt eine schnellere Indexierung allein nur begrenzte Vorteile. Hochwertige Schweißnähte erfordern weiterhin eine kontrollierte Schweißausführung. Das Personal sollte den geplanten Ablauf außerdem mit den geltenden Schweißanweisungen und dem jeweiligen Qualifikationsumfang des Personals abgleichen, wie im AWS Certified Welder Program beschrieben.
Was im Preis enthalten ist und was nicht
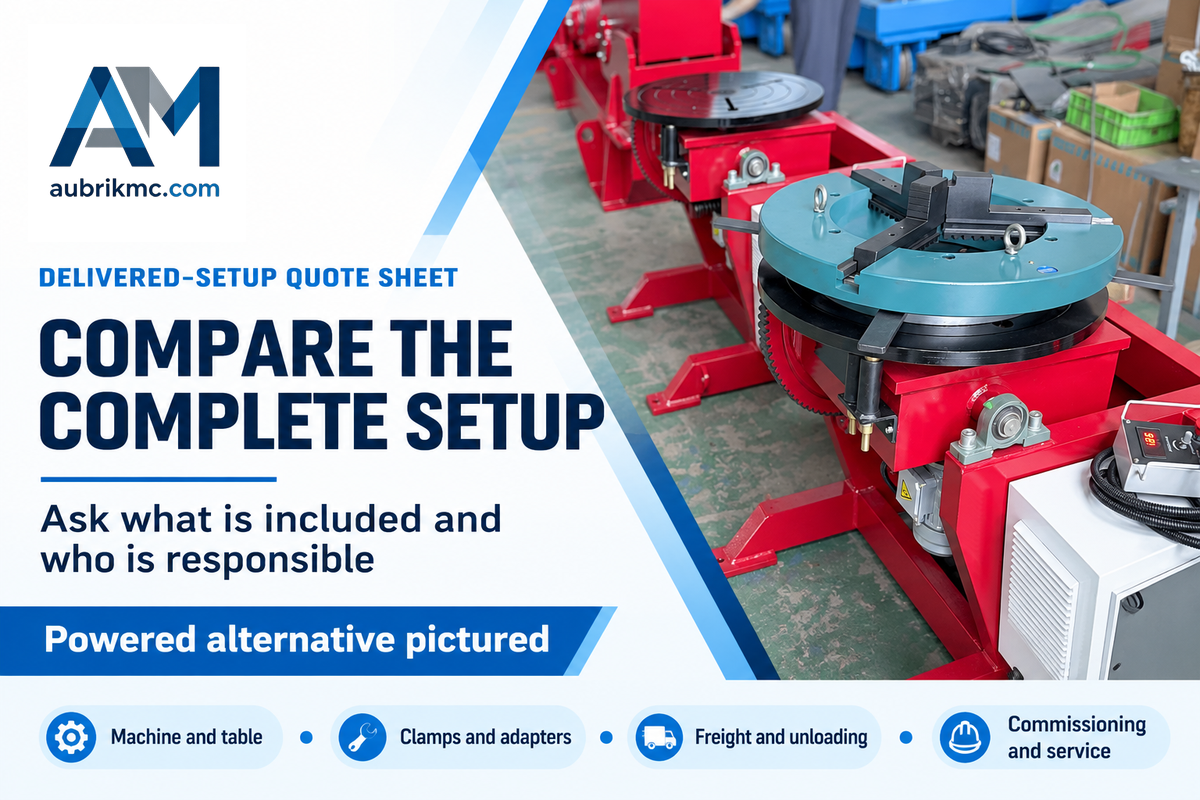
Auf der Produktseite von Heck wurde das Modell WFWPM10 am 23. Oktober 2026 mit einem Preis von US$1.195 aufgeführt. Betrachten Sie dies als historischen Preis für dieses Modell und vergleichen Sie anschließend den vollständigen, einsatzbereiten Lieferumfang. Ein Angebot sollte Planscheibe oder Tischfläche, Spannmittel, Lieferbedingungen und Installation aufführen; diese Positionen können enthalten sein oder separat berechnet werden.
Verwenden Sie das Formular zum Vergleich des einsatzbereiten Lieferumfangs, um Angebote zu vergleichen. Tragen Sie den Angebotspreis und die jeweils verantwortliche Partei für jeden Posten ein. Ein niedrigerer Maschinenpreis kann seinen Vorteil verlieren, wenn der Betrieb vor dem Schweißen des ersten Werkstücks einen Spannadapter anfertigen oder für Absaugung und/oder Entladung sorgen muss.
| Angebotsposten | Welche Angaben der Einkauf dokumentiert | Wer die Auswirkungen prüft |
|---|---|---|
| Grundmaschine | Genaues Modell und enthaltene Bewegungen | Fertigung: Kann die erforderliche Arbeitsfolge ausgeführt werden? |
| Tischfläche oder Planscheibe | Abmessungen, Lochbild und Lieferumfang | Werkzeugausstattung: Lässt sich die vorhandene Spannvorrichtung montieren? |
| Spannfutter und Spannvorrichtung | Spannbereich der Backen, Montageadapter und zusätzliches Gewicht | Konstruktion: Ist die Anordnung unter Last weiterhin geeignet? |
| Haltevorrichtung | Indexierung, Sicherung der Neigung und Betriebsanweisungen | Sicherheit: Können Bediener die vorgegebene Reihenfolge einhalten? |
| Schweißstromrückleitung | Angaben zur zulässigen Belastung und Anschlussanforderungen | Schweißarbeiten: Eignet sich die Anlage für das vorgesehene Schweißverfahren? |
| Fracht- und Einfuhrkosten | Benannter Lieferort und vereinbarte Lieferbedingungen | Finanzen: Welche Kosten sind vor Ort noch zu zahlen? |
| Entladung und Aufstellung | Hebemöglichkeiten, Bodenvorbereitung und Installation | Betriebseinrichtungen: Ist die Station für die Aufnahme des Geräts vorbereitet? |
| Inbetriebnahme und Einweisung | Wer führt die tatsächliche Anordnung unter Last vor? | Fertigung: Wer nimmt den Versuch ab? |
| Service und Verschleißteile | Garantieumfang, Ersatzteile und Supportvereinbarungen | Wartung: Was unterbricht die Arbeit, wenn ein Teil verschleißt? |
Geben Sie bei Importen die Lieferbedingung und den benannten Lieferort schriftlich an. In seiner Erläuterung zu EXW und DDP für die ICC Academy beschreibt Miguel Angel Bustamante die Kostenzuständigkeiten und weist darauf hin, dass die endgültigen Entladekosten bei DDP vom Transportvertrag abhängen. Legen Sie die Entladung generell ausdrücklich fest, denn „geliefert“ umfasst nicht zwangsläufig alle Tätigkeiten am Standort.
Werkstückpositionierer in die Schweißstation integrieren
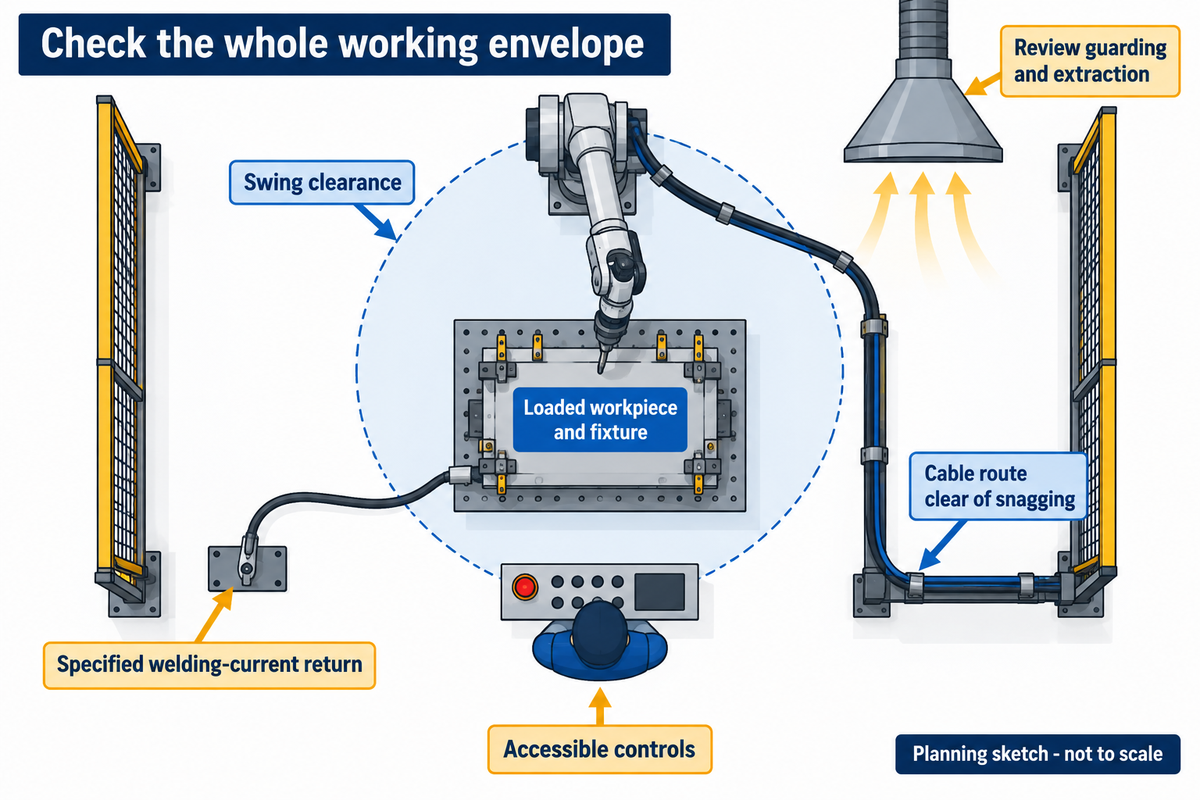
Die Station muss Platz für das Werkstück über den gesamten Bewegungsbereich bieten und zugleich Zugang zum Schweißbrenner, Kabelführung und ausreichend Raum für den Bediener gewährleisten. Prüfen Sie dies mit der vorgesehenen Spannvorrichtung und Schweißausrüstung. Auch ein kompaktes Grundgestell kann viel Freiraum erfordern, wenn eine sperrige Baugruppe über die Tischkante hinausschwenkt.
Zeichnen Sie für jede vorgesehene Ausrichtung die größte Außenkontur der beladenen Einheit ein. Berücksichtigen Sie die Griffe der Spannvorrichtung und den Schweißbrenner. Ein scheinbar geeigneter Werkstückpositionierer kann einen unpraktischen Arbeitsplatz ergeben, wenn sich eine verdeckte Handkurbel hinter einem heißen Schweißteil befindet. Wird die Schweißnaht in die erforderliche Position gebracht, kann sich der Zugang verbessern. Ein geplanter Wechsel vom Überkopfschweißen in eine andere Schweißposition muss jedoch weiterhin den geltenden Verfahrensvorgaben entsprechen. Die Neupositionierung sollte außerdem eine praktikable Körperhaltung ermöglichen. Die Ergonomiehinweise der OSHA behandeln Hebe- und Neupositionierhilfen sowie die Platzierung geeigneter Arbeitstische.
Die elektrische Kabelführung ist beim Schweißen auf einem Drehtisch wichtig, auch wenn der Drehantrieb keine Stromversorgung benötigt. Legen Sie den vom Hersteller vorgegebenen Weg für die Schweißstromrückleitung fest und gehen Sie nicht davon aus, dass Lager, Getriebe oder zufälliger Kontakt dafür sorgen. Für regelmäßig in diesem Stromkreis verwendete Konstruktionen und Spannvorrichtungen lautet die Vorschrift:
„Verbindungen müssen elektrisch überbrückt oder mit geeigneten Stromabnahmeeinrichtungen versehen werden.“
Für ein Kabel, das mit einem rotierenden Teil verbunden ist, muss eine Kabelführung vorgesehen werden, die Verdrehen und Verfangen verhindert. Schutzvorrichtungen für rotierende Teile und Quetschstellen gehören im Rahmen von OSHA-Vorschriften für den Maschinenschutz zur Bewertung der Station. Die ANSI-Angabe zu Z49.1-2021 behandelt die umfassendere Schweißsicherheit. Ein Werkstückpositionierer macht Absaugung, Brandschutz oder geeignete Schutzausrüstung nicht überflüssig.
Prüfen Sie die Versorgungsanschlüsse für genau die bestellte Ausführung. Ein vollständig handbetätigter Ständer benötigt keine Stromversorgung für den Drehantrieb; ein motorischer Ständer kann eine bestimmte elektrische Versorgung erfordern. Leiten Sie Spannung von 220V, Phasenzahl oder Frequenz nicht aus einem Foto ab. Die Installationsanforderungen und Herstelleranweisungen sollten dem Betriebspersonal vor der Kaufgenehmigung vorliegen.
Was Sie mit einer Anfrage zu einem Werkstückpositionierer senden sollten
Senden Sie die Werkstückzeichnung, die vollständige Spannvorrichtung und eine kurze Beschreibung des Schweißablaufs. Geben Sie die erforderlichen Positionen, die verfügbare Stellfläche und an, ob die Bewegung zwischen oder während der Schweißarbeiten erfolgt. So kann der Lieferant die Anwendung beurteilen und ein Angebot mit aussagekräftigen Ausschlüssen erstellen.
Nennen Sie bei einer wiederkehrenden Charge die gemessenen Taktzeiten und den Handhabungsschritt, der entfallen soll. Geben Sie bei einem Schweißteil mit hoher Tragfähigkeitsanforderung die Schwerpunktlage und den geplanten Abstützpunkt an. Auch Prüfanforderungen gehören dazu: Beschreiben Sie dem Lieferanten, welches Ausrichtungs- oder Winkelergebnis erreicht werden muss, statt eine nicht näher spezifizierte „Präzision“ zu verlangen.
Wählen Sie eine manuelle Bauart, wenn sie die Positionieraufgabe unter Last erfüllt und ihr Arbeitsablauf für den Betrieb geeignet ist. Zeigt der Test bei eingeschaltetem Lichtbogen, dass eine motorische Bewegung erforderlich ist, prüfen Sie Werkstückpositionierer von Aubrik und senden Sie die Anwendungszeichnungen für eine Konfigurationsanfrage. Geben Sie Gewicht der Spannvorrichtung und Lieferort an, damit Konstruktion und Einkauf dieselbe Beschaffung vergleichen.
Häufig gestellte Fragen
Sind manuelle Werkstückpositionierer mit Drehtisch genau?
Sie können wiederholgenau positionieren, wenn Mechanismus, Anschläge und Spannvorrichtung zur Aufgabe passen. Die Genauigkeit hängt von der gesamten beladenen Anordnung ab, einschließlich Zahnflankenspiel, Steifigkeit der Montage und Lage des Werkstücks. Ein Indexierschritt beschreibt die verfügbaren Rastpositionen; die Winkeltoleranz ist eine separate Spezifikation. Geben Sie für Prüfungen oder präzises Ausrichten und Zusammenbauen das erforderliche Ergebnis an und verlangen Sie eine Vorführung oder dokumentierte Spezifikation für diese Anordnung.
Kann ein Werkstückpositionierer für verschiedene Schweißverfahren verwendet werden?
Ja, sofern Lastabstützung, Schweißstromrückleitung und Anordnung der Station für jedes vorgesehene Verfahren geeignet sind. Beim WIG-Schweißen müssen möglicherweise beide Hände frei bleiben; andere Schweißanwendungen stellen andere Anforderungen an den Zugang zum Schweißbrenner, den Schutz vor Schweißspritzern und die Bewegungskontrolle. Vergleichen Sie die Ausrüstung mit der tatsächlichen Schweißanweisung. Eine Änderung des Verfahrens oder der Schweißposition kann sich außerdem auf den geltenden Qualifikationsumfang auswirken. Berücksichtigen Sie diese Angaben bei der Prüfung.
Welche Nachteile hat ein manueller Schweißpositionierer?
Der Kraftaufwand für den Bediener und die Gleichmäßigkeit der Bewegung können einen manuellen Schweißpositionierer einschränken, besonders bei einer unausgeglichenen Last oder einer Schweißnaht, die eine gleichmäßige Bewegung erfordert. Beim Neigen des Werkstücks kann der Zugang zu den Bedienelementen schwierig werden. Diese Nachteile hängen von der Bauart ab: Eine ausgewogene Tischbaugruppe verhält sich anders als eine kleine, einseitig auskragende Planscheibe. Prüfen Sie den vollständigen Ablauf einschließlich Beladen und Lösen, bevor Sie eine vorhandene Spannvorrichtung motorisieren.
Kann Schweißstrom durch die Lager des Werkstückpositionierers fließen?
Verwenden Sie den vorgegebenen Rückleiteranschluss oder eine dafür ausgelegte Stromabnahmeeinrichtung. Lager und Getriebe dürfen nicht unbeabsichtigt zum Strompfad für den Schweißstrom werden. Beachten Sie die Betriebsanweisungen für den vorgesehenen Einsatz.
Kann ein manueller Werkstückpositionierer schwere Baugruppen bewegen?
Ja. „Manuell“ beschreibt den Antrieb und legt keine allgemeingültige maximale Traglast fest. Ausgewogene Bauarten können erhebliche Lasten tragen, während eine andere Bauart bei einem deutlich leichteren, außermittigen Werkstück bereits an ihre nutzbare Grenze stößt. Prüfen Sie die zulässige Belastung, Schwerpunktgrenzen und Bedienweise des Herstellers. Eine hohe angegebene Tragfähigkeit ersetzt niemals die Bewertung des vollständigen Schweißteils und der Spannvorrichtung.
Benötigt ein manueller Werkstückpositionierer eine Stromversorgung?
Ein handbetätigter Drehantrieb benötigt keine Stromversorgung für einen Motor. Für den Schweißer und alle motorischen Hubvorrichtungen oder Zubehörteile sind die jeweils vorgeschriebenen Versorgungsanschlüsse weiterhin erforderlich.
Literatur und Quellen
- OSHA: Allgemeine Anforderungen für alle Maschinen, 29 CFR 1910.212.
- OSHA: Lichtbogenschweißen und Schneiden, 29 CFR 1910.254.
- NIOSH: Leitfaden zur Kontrolle gefährlicher Energiequellen.
- ANSI: Z49.1-2021, Sicherheit beim Schweißen, Schneiden und verwandten Verfahren.
- Schneckengetriebemechanismus mit umschaltbarer Rücktreibbarkeit, 2019.
- The Fabricator: Willkommen in der Welt der Werkstückpositionierer.