
Nehmen Sie Kontakt mit der Aubrik Company auf

Ein Dreh-Schweißpositionierer kann den Zugang zu einer Schweißnaht erleichtern, doch die beste Maschine ist nicht immer die größte im Angebot. Gehen Sie vom Bauteil aus: Gewicht, Durchmesser, Masse der Spannvorrichtung, Schwerpunkt, Eignung des Spannfutters und Schweißverfahren.
Ein drehbarer Schweißpositionierer sollte anhand des gemeinsam aufgespannten Werkstücks und der Spannvorrichtung ausgelegt werden. Vor der Auswahl der Nenntragfähigkeit sind die nutzbare Tragfähigkeit im Arbeitswinkel, der Schwerpunktabstand, die Passung von Spannfutter oder Planscheibe, die Stabilität bei niedriger Drehzahl und die Zugänglichkeit für den Bediener zu prüfen. Fordern Sie das Lastdiagramm für den tatsächlichen Neigungswinkel und die minimal regelbare Drehzahl an, nicht nur die angegebene Tragfähigkeit.
Flache Flansche erfordern häufig eine andere Aufnahme als kurze Rohrabschnitte. In WIG-Schweißzellen kann eine präzise Regelung bei niedriger Drehzahl wichtiger sein als die gleichmäßige Drehbewegung bei vielen MIG-Reparaturarbeiten.
Technische Eckdaten für Ihre Angebotsanfrage
| Bauteilgewicht | Berücksichtigen Sie neben dem eigentlichen Werkstück auch Spannvorrichtung, Schrauben, Spannfutter und etwaige versetzte Halterungen. |
| Durchmesser und Schweißbahn | Erfassen Sie den Außendurchmesser, die Lage der Schweißnaht und ob der Schweißbrenner die Innen- oder Außenseite erreichen muss. |
| Erforderliche Drehbewegung | Halten Sie fest, ob das Bauteil eine 360-Grad-Drehbewegung, Änderungen des Neigungswinkels oder horizontalen beziehungsweise vertikalen Zugang erfordert. |
| Verfahren | WIG, MIG, manuelle Schweißpositionierer, halbautomatisierte Brennerstationen und für Spannvorrichtungen vorbereitete Schweißzellen erfordern jeweils eine andere Art der Steuerung. |
Vom Werkstück ausgehen, nicht von der Bezeichnung des Schweißpositionierers
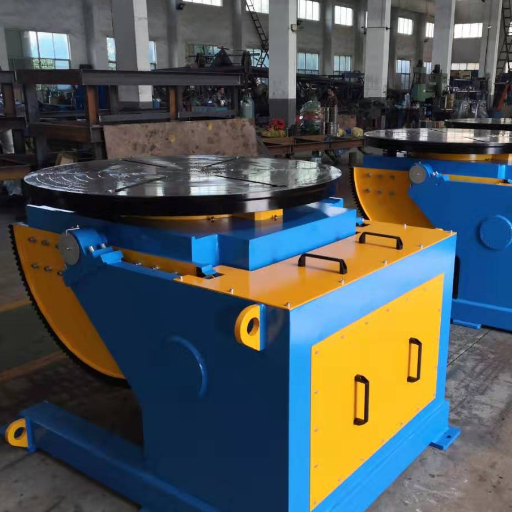
Die Einsatzplanung für einen Positionierer sollte in der Werkstatt und nicht im Katalog beginnen. Erfassen Sie zuerst das Werkstück: tatsächliches Gewicht in kg oder lbs, Gewicht der Spannvorrichtung, vorgesehene Schweißposition, Materialdicke, Außendurchmesser und die Art, wie Bediener oder Schweißbrenner den Schweißstoß erreichen.
Schweißer möchten den Schweißstoß möglicherweise in einer bequemen Wannen- oder annähernden Wannenposition halten. Schweißingenieure benötigen unter Umständen Wiederholgenauigkeit und Präzision von einer Charge zur nächsten. Einkäufer wünschen sich möglicherweise eine verstellbare Einheit für mehrere Schweißanwendungen.
Das sind unterschiedliche Anforderungen, auch wenn sie alle zu einer rotierenden Schweißanlage führen.Hinweis der Aubrik-Konstruktionsabteilung: Die Spannvorrichtung ist als Teil der Last zu berücksichtigen.
Das Gewicht des Drehmaschinenfutters, die Dicke der Adapterplatte, die Masse des 3-Backen-Satzes und versetzte Halterungen können die Maschinenauswahl beeinflussen, noch bevor das Werkstück selbst den Drehtisch erreicht.
Für Einkäufer, die Aubrik bereits in Betracht ziehen, umfasst die aktuelle Baureihe der Dreh-Schweißpositionierer 9 Modelle mit einer Tragfähigkeit von 50-5000 kg; auf der Produktseite wird zudem auf CE und ISO 9001 verwiesen.
Dieser Bereich ist für eine erste Vorauswahl hilfreich, ersetzt jedoch keine Lastskizze. Anhand dieser Skizze kann der Ingenieur erkennen, wo der Schwerpunkt liegt und ob sich das Bauteil drehen lässt, ohne mit dem Sockel, dem Boden oder dem Bedienbereich zu kollidieren.Welche Maße gehören auf die erste Skizze?
Die erste Skizze sollte die gemessene Last in kg oder lbs, den Außendurchmesser in mm, die Dicke der Aufspannplatte in mm und den Versatz in mm zeigen. Liegen diese Werte noch nicht vor, wird die Modellauswahl zur Spekulation.
Auch die Sicherheit gehört in diese frühe Skizze. OSHA 1910.252 behandelt allgemeine Anforderungen an Schweiß-, Schneid- und Lötarbeiten, darunter Brandschutz, Personenschutz und den sicheren Umgang mit Schweißausrüstung. Die dort aufgeführten Vorsichtsmaßnahmen für Heißarbeiten nennen bei mehreren Bedingungen für eine Brandwache einen Referenzabstand von 35 Fuß (10,7 m) zu brennbaren Materialien. Schweißpositionierer heben diese Pflichten nicht auf; sie verändern, wo Funkenflug, Kabel, Schweißrauchabsaugung und der Freiraum für Bediener eingeplant werden müssen.
Positionierer, Drehtisch, Rollenbock oder Schweißmanipulator: Welche Maschine passt zur Aufgabe?
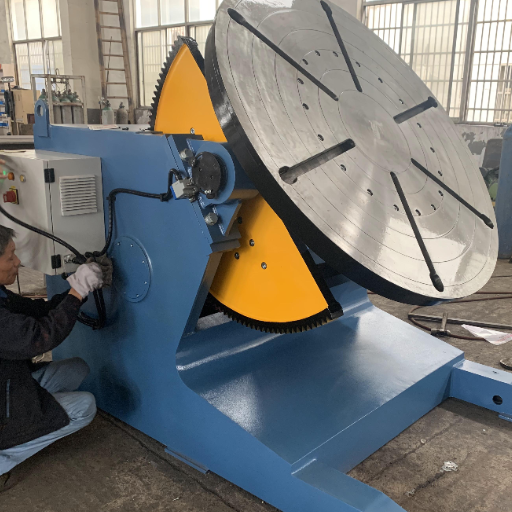
Bei einer schnellen Produktsuche können verwandte Maschinen ähnlich wirken. Diese Matrix erleichtert die Auswahl der richtigen Maschinenart und verhindert zugleich, dass jede Frage über dasselbe Angebotsformular gestellt wird.
| Anlage | Am besten geeignete Aufgabe | Zu beachten | Passende Aubrik-Lösung |
|---|---|---|---|
| Dreh-Schweißpositionierer | Kontrollierte Dreh- und Schwenkbewegung für kleine Werkbankteile bis hin zu anspruchsvollen Schweißarbeiten. | Last, Durchmesser, Drehtisch, Spannfutter und Neigungswinkel gemeinsam abstimmen. | Dreh-Schweißpositionierer von Aubrik vergleichen |
| Schweißdrehtisch oder Rundschalttisch | Drehbewegung auf einem flachen Drehtisch für Rundnähte, kleine Flansche und leichtere Metallbearbeitungsaufgaben. | Drehtische bieten bei unregelmäßig geformten Bauteilen möglicherweise keinen ausreichenden Zugang unter verschiedenen Winkeln. | Drehzahl und Umfangsgeschwindigkeit prüfen |
| Schweißrollenbock für Rohre | Lange Rohre, Behältermäntel und zylindrische Werkstücke, die auf Rollen abgestützt werden. | Rollenböcke stützen lange Werkstücke ab; Positionierer führen kürzere Bauteile an einem Drehtisch oder Spannfutter. | Rollenbock und Positionierer vergleichen |
| Schweißmanipulator | Verfahrbewegung des Schweißbrenners an großen Bauteilen sowie Einsatz mit Säulen, Auslegern und Schweißzellen. | Er bewegt den Schweißbrenner, ersetzt jedoch nicht das Halten und Drehen des Werkstücks. | Optionen für Säulen-und-Ausleger-Systeme ansehen |
Dieser Artikel soll Ihnen helfen, die geeignete Maschinenfamilie auszuwählen und eine aussagekräftigere Angebotsanfrage vorzubereiten. Der genaue Produktvergleich erfolgt auf den Aubrik-Produktseiten für Schweißpositionierer, Schweißrollenböcke und Rollenböcke sowie verwandte Anlagen.
Last-Drehzahl-Spannfutter-Matrix zur Dimensionierung von Dreh-Schweißpositionierern
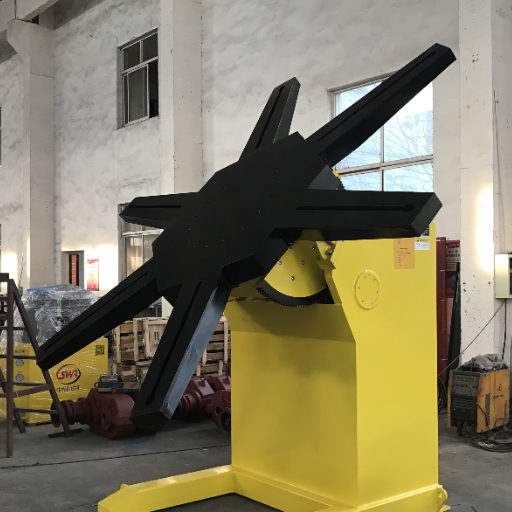
Bitte ziehen Sie diese Last-Drehzahl-Spannfutter-Matrix heran, bevor Sie ein Preisangebot anfordern. Dieses Dokument dient als Orientierung vor der Angebotserstellung und ist nicht als technische Analyse zu verstehen. Die nachstehenden Werte sind als Referenz für Lastklassen und als Entscheidungshilfe zu betrachten; die endgültige Modellauswahl hängt jedoch weiterhin von einer detaillierten Bauteilskizze, den Anforderungen an die Einschaltdauer, Ausführung und Spezifikation der Spannvorrichtung, verfahrenstechnischen Gesichtspunkten sowie der Kollisionsprüfung über den gesamten Drehweg ab.
Welche Beispielwerte helfen dem Lieferanten bei der Dimensionierung der Einheit?
Bereiten Sie die Messwerte für eine Angebotsanfrage im folgenden Beispielformat vor. Diese Zahlen veranschaulichen die Art der zu übermittelnden Daten; ersetzen Sie sie durch Ihre eigenen Bauteildaten, bevor Sie eine Modellauswahl anfordern.
| Messfeld | Format des Beispielwerts | Warum Aubrik diese Angabe benötigt |
|---|---|---|
| Bauteilmasse | 80 kg | Trennt die Last des reinen Werkstücks von der gesamten Aufspannung. |
| Masse der Spannvorrichtung | 25 kg | Verhindert, dass der Adapter bei der Lastprüfung unberücksichtigt bleibt. |
| Außendurchmesser | 220 mm | Dient zur Prüfung des Freiraums am Drehtisch und des Spannbereichs des Futters. |
| Lochkreis | 180 mm | Zeigt, ob ein Drehtisch mit Nuten oder eine Adapterplatte benötigt wird. |
| Adapterplatte | 12 mm | Fügt zwischen Bauteil und Drehtisch zusätzliche Dicke und Masse hinzu. |
| Versatz zur Mitte | 40 mm | Macht vor der Angebotserstellung auf ein mögliches Problem mit der Schwenklast aufmerksam. |
| Brennerfreiraum | 50 mm | Verhindert, dass die Spannvorrichtung den Schweißbrenner blockiert. |
| Drehzahlprüfung | 2 rpm bis 20 rpm | Grenzt die Frage der Regelung ein, ohne von einer universell geeigneten Drehzahl auszugehen. |
Wenn die Station über angetriebene Steuerungen oder einen montierten Schweißbrenner verfügt, ergänzen Sie Beispielfelder für 110 V, 220 V, 0,75 kW, 1,5 kW, 2 m Kabelreichweite, 25 mm Klemmhöhe, 8 mm Blechdicke und einen Wartungsprüfzyklus von 6 Monaten. Dies sind Beispiele für Eingabefelder und keine zugesicherten Maschinenkennwerte.
| Werkstückart | Lastklasse | Problem mit Durchmesser oder Spannvorrichtung | Benötigtes Spannfutter oder benötigter Drehtisch | Anforderung an die Drehzahlregelung | Eignung für das Schweißverfahren | Maßnahme des Einkäufers |
|---|---|---|---|---|---|---|
| Kleine runde WIG-Bauteile | Einstiegsklasse mit 50 kg | Bauteile der 200 mm-Klasse können dennoch einen zentrierten Adapter erfordern. | Kleines 3-Backen-Futter oder flacher Drehtisch mit Nuten. | Gleichmäßige Regelung bei niedriger Drehzahl, häufig in einem Spezifikationsbereich von etwa 2-20 rpm. | WIG-Schweißen und präzise Rundnähte. | Durchmesser, Brennerwinkel und erwartete Nahtlänge übermitteln. |
| Rohrbögen | Leicht bis mittelschwer | Die versetzte Form kann den Schwerpunkt verlagern. | Selbstzentrierendes Spannfutter oder kundenspezifischer Backensatz. | Eine variable Drehzahl hilft, den Verfahrweg bei Winkeländerungen gleichmäßig zu halten. | WIG-, MIG- und Reparaturarbeiten. | Ausrichtung des Rohrbogens und Gewicht der Spannvorrichtung angeben. |
| Kurze Rohrabschnitte | Mittelschwer | Bei einem großen Außendurchmesser kann der erforderliche Freiraum wichtiger sein als die reine Tragfähigkeit. | Drehmaschinenfutter oder Rohrspannvorrichtung. | Den Drehzahlbereich anhand der Umfangsgeschwindigkeit und nicht nur anhand der rpm prüfen. | Manuelle oder halbautomatisierte Längsnahtschweißungen. | Nutzen Sie den Drehzahl-Umfangsgeschwindigkeitsrechner von Aubrik. |
| Flanschbaugruppen | Leicht bis schwer | Das Lochbild beeinflusst die Ausführung der Adapterplatte. | Schweißdrehtisch mit Nuten oder anschraubbarer Adapter. | Ein stabiles Anfahren und Anhalten ist in der Nähe von Heftnähten wichtig. | MIG, WIG und Serienfertigung. | Lochkreis, Außendurchmesser, Innendurchmesser und Masse der Spannvorrichtung übermitteln. |
| Behälterstutzen | Mittelschwer bis schwer | Ein versetzter Stutzen kann eine hohe Schwenklast verursachen. | Kundenspezifische Spannvorrichtung mit abgesichertem Freiraum. | In Bereichen mit lokalen Änderungen der Materialdicke kann eine Drehzahländerung erforderlich sein. | Fertigung und Reparatur von Druckbehältern. | Eine Tragfähigkeitsprüfung anhand der Zeichnung der Spannvorrichtung anfordern. |
| Rahmenbauteile | Mittelschwer | Bei unregelmäßiger Geometrie kann das Bauteil während der Drehbewegung mit dem Sockel kollidieren. | Aufspannplatte, Spannelemente und Anschlagblöcke. | Die Tippsteuerung kann wichtiger sein als eine kontinuierliche Drehbewegung. | Manuelles Schweißen und Arbeiten vom Heften bis zur Fertigstellung. | Eine Freiraumskizze aus zwei Ansichten übermitteln. |
| Schwere zylindrische Schweißkonstruktionen | Schwerlastausführung | Durchmesser und Stirnlast können stärker begrenzen als das auf der Waage ermittelte Gewicht. | Großer Drehtisch, kundenspezifische Spannvorrichtung oder Wechsel zu Rollenböcken. | Beim Schwenken sind Antriebsmoment und Bremsverhalten wichtig. | Unterstützende UP-Schweißzellen, MIG oder Arbeiten mit kombinierten Verfahren. | Optionen für Schwerlast-Schweißpositionierer prüfen. |
| Gemischte Bauteile in Reparaturwerkstätten | Leicht bis mittelschwer | Ein täglich wechselndes Bauteilspektrum kann feste Spannvorrichtungen unpraktisch machen. | Zubehörplatte, fahrbarer Wagen und austauschbares Spannfutter. | Ein manueller Drehzahlregler und eine Fußsteuerung können hilfreich sein. | MIG-Reparaturen, WIG-Nacharbeiten und Kleinserienaufträge. | Die drei häufigsten Bauteile aufführen, nicht jeden seltenen Auftrag. |
| Halbautomatisierte Brenneraufbauten | Dimensionierung nach Stationsplanung | Brennerhalterung, Schweißrauchabsaugung und Kabelbewegung bestimmen den Arbeitsraum. | Für Spannvorrichtungen vorbereiteter Drehtisch, Spannfutter und reproduzierbare Anschläge. | Wiederholgenauigkeit und kompatible Steuerungen sind wichtiger als die Höchstdrehzahl. | Automatische Schweißzellen mit Positionierer und Stationen im Umfeld von Robotern. | Gemeinsam mit der Planung des Roboterschweißsystems prüfen. |
Positioniererspezifikationen auf WIG-, MIG- und halbautomatisiertes Schweißen abstimmen
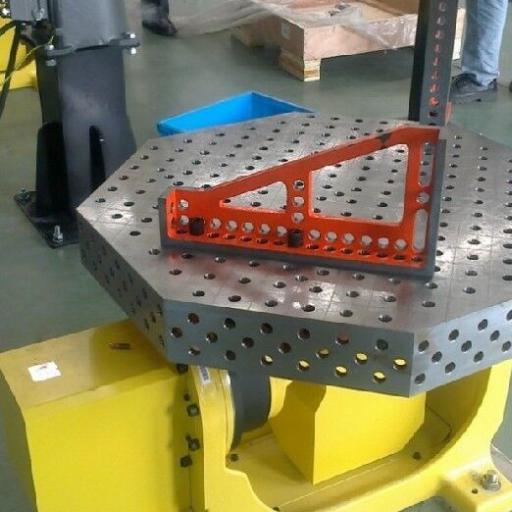
Beim WIG-Schweißen treten Probleme im Anlagenbetrieb tendenziell deutlicher hervor. Die Eigenschaften der Positionierer im unteren Drehzahlbereich – gleichmäßige langsame Bewegung, Steuerbarkeit per Hand- oder Fußschalter und ungehinderter Zugang zu Bauteil und Arbeitsbereich – sind besonders bei kleinen, sauberen Bauteilen wichtiger, da der Bediener jede Drehzahländerung erkennt.
Beim MIG-Schweißen sind einige Bewegungseigenschaften eines Positionierers weniger kritisch, doch das Werkstück muss weiterhin unbedingt rutschfest gehalten werden. In manchen Fällen erweisen sich ein unzureichender Backengriff am Spannfutter oder an einer anderen Werkstückaufnahme, ein ungünstig ausgeführtes Nutbild des Drehtisches ohne passende Adapterplatte oder eine Spannvorrichtung, die den Schutzgasstrom behindert, als problematischer als Mängel der Schweißstromquelle oder der Auslegung der Schweißstation.
Wo sollte die Schweißrauchabsaugung in der Stationsplanung angeordnet werden?
Bei einem halbautomatisierten Schweißverfahren kommt ein weiterer Aspekt hinzu: Wiederholgenauigkeit. Halbautomatisierte Stationen fassen Schweißpositionierer, Schweißbrenner, Kabel, Absaughaube und Bedienergang zu einer einzigen Arbeitsstation zusammen. CDC/NIOSH weist darauf hin, dass beim Schweißen Rauch aus Grundwerkstoff, Zusatzwerkstoff und Flussmittel entsteht, der möglicherweise abgesaugt werden muss, und die HSE-Leitlinien fordern Werkstattverantwortliche auf, die Exposition zu verhindern oder zu minimieren. Daraus folgt, dass die Lüftung am Arbeitsort und nicht nur am Maschinengestell wirksam sein muss.
Technischer Hinweis: Prüfung der Verfahrenseignung
Klären Sie bei Anforderungen an das WIG-Schweißen die Bewegung des Positionierers bei niedriger Drehzahl und die Art der Brennerwinkelsteuerung. Bestätigen Sie bei MIG-Schweißanwendungen, wie die Spannvorrichtung Anfahr- und Stoppkräften standhält, und berücksichtigen Sie die Entfernung von Schweißspritzern. Prüfen Sie bei halbautomatisierten Schweißzellen, ob die Bewegung des Positionierers mit dem Verfahrweg des Schweißbrenners und den Schweißrauchabsaugsystemen harmoniert.
AWS Z49.1:2021 „Sicherheit beim Schweißen, Schneiden und verwandten Verfahren“ legt Richtlinien für den sicheren Betrieb von Schweiß- und Schneidausrüstung fest; die Auswahl eines Schweißpositionierers sollte als Teil dieses Sicherheitsrahmens betrachtet werden, insbesondere hinsichtlich Kabelführung, schwerer Lasten, offener Flammen und des wirksamen Einsatzes von Absauglüftungssystemen.
Dimensionierungsfehler bei Werkbank-, Präzisions- und Schwerlastanwendungen
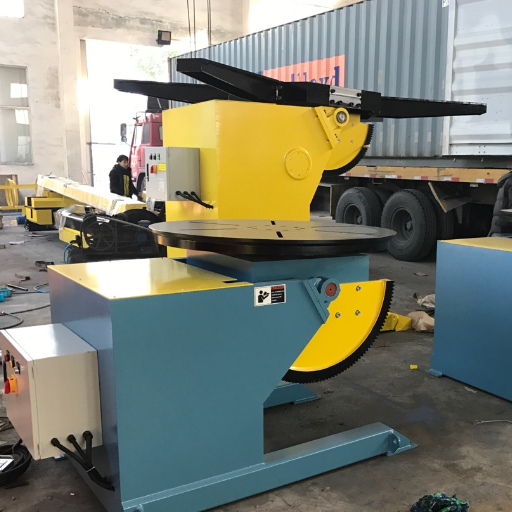
Eine falsche Auswahl des Schweißpositionierers ist in der ersten Produktspezifikation meist nicht erkennbar, zeigt sich jedoch bei der ersten Einpassprobe, wenn sich ein Bauteil nicht mit ausreichendem Freiraum schwenken lässt oder die Spannvorrichtung den abgesenkten Schweißbrenner behindert. Ein besserer Zugang kommt der Schweißqualität zugute, gewährleistet jedoch für sich allein keine hochwertigen Ergebnisse, wenn Parameter und Können entscheidend sind, insbesondere bei der Kontrolle der Spannbewegung des Drehtisches.
- Die Konzentration auf die angegebene Nennlast ist üblich und wichtig. Dieser Tragfähigkeitswert dient jedoch nur als Ausgangspunkt für die Abstimmung.
- Unterschätzen Sie nicht die zusätzlichen Belastungen durch eine außermittige Last und das Gewicht der Spannvorrichtung; eine schwere Spannvorrichtung am Rand des Schweißdurchmessers trägt ebenso stark oder stärker als das Bauteil zu der Belastung bei, die auf das interne Getriebe des Drehtisches wirkt.
- Stellen Sie sicher, dass das Spannfutter des Schweißpositionierers passend ausgewählt ist. Viele Spannvorrichtungen verwenden 3-Backen-Futter, doch zahlreiche Anwendungen erfordern ein selbstzentrierendes Spannfutter oder einen speziell gehärteten Backensatz mit besonderen Formen und Abmessungen, die mit einer Standardausführung des Spannfutters nicht funktionieren.
- Berücksichtigen Sie die Zugänglichkeit rund um den Arbeitsbereich: Sowohl bei horizontaler als auch bei vertikaler Schweißanordnung muss ausreichend Zugang für Brennerpositionierer, Schläuche und Kabel, Schweißrauchabsaugung sowie beteiligte Bediener vorhanden sein.
- Verwenden Sie für Aufgaben, die eine für den Stahlbau ausgelegte Schwerlast-Schweißausrüstung erfordern, keine kleine Tischanlage. Viele leichtere Einheiten eignen sich gut für Anwendungen außerhalb der Produktion oder leichte Schweißarbeiten, halten einer Einschaltdauer im Produktionsbetrieb jedoch auf Dauer nicht stand.
Wenn die Daten zu Bauteil und Spannvorrichtung vorliegen, ist der Tragfähigkeitsrechner von Aubrik häufig ein sinnvoller Ausgangspunkt. Falls Sie weiterhin zwischen verschiedenen Maschinenfamilien entscheiden müssen, kann der Positionierer-Auswahlassistent dabei helfen, einen Schweißpositionierer von einem Rollenbock oder Schweißmanipulator abzugrenzen.
Selbst ein guter Bausatz für einen selbst gebauten Positionierer eignet sich eher als Hilfsmittel für Schweißausrüstung im Hobbybereich, spielt bei industriellen Kaufentscheidungen jedoch keine maßgebliche Rolle, wenn Einschaltdauer, Freiraum für Schutzeinrichtungen und Einsatzbedingungen der Spannvorrichtung zentrale Kriterien sind.
Was vor einer Angebotsanfrage bei Aubrik vorzubereiten ist
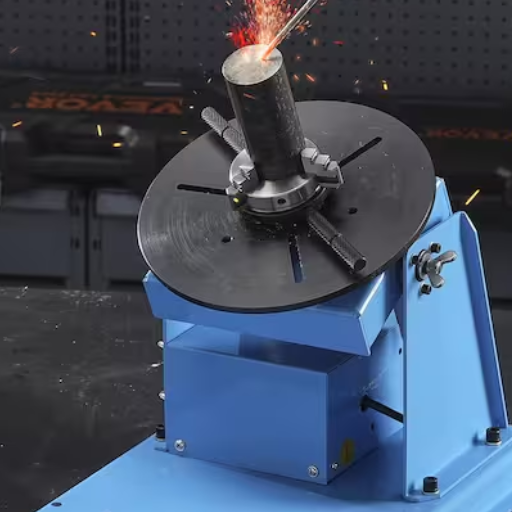
Ein kurzes Anfragepaket kann viele unnötige Stunden im E-Mail-Austausch vermeiden. Senden Sie nicht nur eine Produktnummer, sondern die Produktnummer zusammen mit Fotos und nicht bloß einen beispielhaften Produkttitel. So kann ein Aubrik-Anbieter für Positionierer einen seiner zum Verkauf stehenden Positionierer auf Ihre vorgesehene Aufgabe abstimmen, statt die Eignung anhand einer einzigen Textzeile erraten zu müssen.
Welche Angaben zur Tragfähigkeit sind bereits bekannt?
Auf der aktuellen Seite zu Drehpositionierern von Aubrik sind eine untere Modellklasse mit 50 kg und eine obere Tragfähigkeitsklasse mit 5000 kg aufgeführt; vom Nutzer bereitgestellte Unternehmensangaben nennen zudem eine Jahreskapazität von 1.000 Sätzen Schweißausrüstung und 200 Sätzen Schneidausrüstung. Nutzen Sie diese Werte als Kontext zum Unternehmen und Produktspektrum und übermitteln Sie anschließend Ihre eigenen gemessenen Bauteildaten für die endgültige Modellauswahl.
Aubrik wurde 1999 als Wuxi ABK Machinery gegründet und verfügt derzeit über Zertifizierungen nach ISO9001 und CE. Den vom Nutzer bereitgestellten Unternehmensangaben zufolge verfügt das Unternehmen über ein erfahrenes Forschungs- und Entwicklungsteam, jährliche Produktionsmengen von 1.000 Sätzen Schweißausrüstung und 200 Sätzen Schneidausrüstung, verfügbare OEM-Dienstleistungen sowie eine einjährige Garantie. Diese Merkmale bilden einen hilfreichen Ausgangspunkt für kundenspezifische Anpassungen, wenn Spannvorrichtung, Steuerung, Lieferzeit oder andere Anforderungen über die Auswahl eines serienmäßigen Katalogprodukts hinausgehen.
| Anfrageposition | Zu übermittelnde Angaben | Warum dies die Modellauswahl beeinflusst |
|---|---|---|
| Gewicht | Bauteilgewicht, Gewicht der Spannvorrichtung, Gewicht des Spannfutters und Versatz. | Tragfähigkeit und Schwenklast sind nicht dasselbe Problem. |
| Geometrie | Durchmesser, Länge, Lage der Schweißnaht sowie ein Foto oder eine Skizze. | Der erforderliche Freiraum kann eine Drehtischgröße ausschließen, bevor die Tragfähigkeit zum begrenzenden Faktor wird. |
| Verfahren | WIG, MIG, Unterstützung beim UP-Schweißen sowie manuelle oder halbautomatisierte Station. | Drehzahlregelung, Drehmomentverhalten und Brennerzugang unterscheiden sich je nach Verfahren. |
| Spannvorrichtung | Flacher Drehtisch, Drehmaschinenfutter, 3-Backen-Futter, selbstzentrierendes Spannfutter oder kundenspezifischer Adapter. | Die Masse der Spannvorrichtung kann zur größten Quelle einer nicht berücksichtigten Last werden. |
| Steuerung | Bevorzugte Spannung, benötigte Drehzahlregelung, Fußschalter und Hinweise zur Integration. | Die Art der Steuerung beeinflusst den Arbeitsrhythmus des Bedieners und die Anordnung der Station. |
| Werkstattumgebung | Einmalige Reparatur, Serienfertigung, Fertigungszelle oder Werkstatt mit wechselnden Aufträgen. | Ähnliche Lasten können unterschiedliche Anforderungen an Einschaltdauer und Zubehör stellen. |
Wenn diese Unterlagen für Ihren vorgesehenen Einsatz vorliegen, können Sie wesentlich einfacher vom Leitfaden zur entsprechenden Produktseite wechseln und den richtigen Schweißpositionierer anfragen.
Wie sich die Beschaffung hin zu spann- und verfahrensbereiten Systemen entwickelt
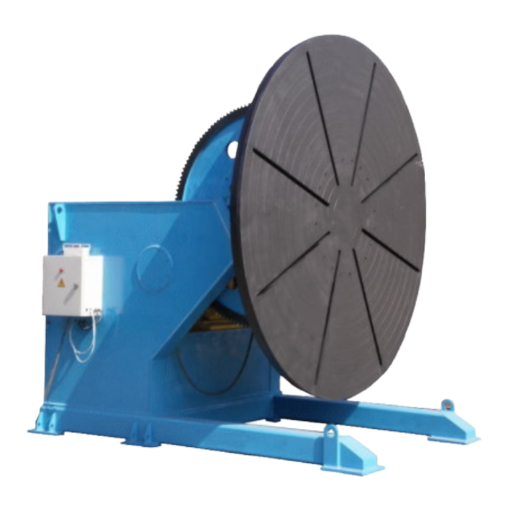
Für viele Einkäufer haben sich Schweißpositionierer und Zubehör von eigenständigen Werkzeugen zu Komponenten einer Station entwickelt. In einer Roboterzelle arbeitet jeder Positionierer mit Schweißbrenner, Schweißrauchabsaugsystem, Schweißstromquelle, Roboter oder Fahrwerk, den Laufwegen des Bedieners und der Art der Werkstückbeladung in die Schweißzelle zusammen.
Im Jahr 2024 hat die International Federation of Robotics (IFR) bestätigt, dass weltweit 542.000 Industrieroboter in Fabriken installiert wurden. Vor nur zehn Jahren waren es in den Fabriken mehr als doppelt so viele, und dies ist das vierte Jahr in Folge, in dem die Neuinstallationen eine halbe Million Einheiten überschritten haben. Diese Zahlen bedeuten natürlich nicht, dass jede Werkstatt Roboter benötigt; sie zeigen jedoch, dass Betriebe vor dem Kauf neuer Anlagen für ihre Schweißzellen zunehmend gründliche, verfahrensorientierte Anfragen stellen.
Zu den Fragen zu einem Drehpositionierer gehören beispielsweise: Lässt sich die Spannvorrichtung auf dem Drehtisch unterbringen? Kann das ausgewählte Spannfutter dieses Bauteilspektrum aufnehmen? Kann der Schweißbrenner stabil gehalten werden, während das Werkstück in gleichbleibender Position gedreht wird? Ist genügend betrieblicher Freiraum für Kabel, Abluft und die Person vorhanden, die die Maschine bedient? Benötigt die Schweißstation reproduzierbare Positionsanschläge oder genügt ein manuell verstellbares System?
Das Thema Automatisierung kehrt im Schweißmarkt häufig über grundlegende Kennzahlen aus der Werkstatt zurück: weniger umständliche Neueinstellungen, eine gleichmäßige Geschwindigkeit der Schweißbewegung, eine höhere Stationsproduktivität und kürzere unproduktive Zeiten zwischen den Bauteilen. Dennoch hängt der letztendliche Erfolg weiterhin von der Verfahrensplanung und der Ausführung der Spannvorrichtung ab und nicht allein vom Schweißpositionierer.
Häufig gestellte Fragen
Wie funktioniert ein Schweißpositionierer?
Während des Betriebs stützt der Schweißpositionierer das Werkstück physisch über seinen Drehtisch, sein Spannfutter oder seine Spannvorrichtung in einer bestimmten Ausrichtung (nach vorn, nach hinten oder seitlich), sodass der Schweißstoß aus dem am besten geeigneten Blickwinkel zugänglich ist. Für die Qualitätssicherung, die Passgenauigkeit des Schweißstoßes, die Wärmeeinbringung und die Sicherheitsprüfungen ist jedoch weiterhin letztlich ein Bediener zuständig.
Kann ein Schweißpositionierer mit Drehtisch sowohl zum WIG- als auch zum MIG-Schweißen eingesetzt werden?
Ein Schweißpositionierer mit Drehtisch kann tatsächlich gleichzeitig für WIG- und MIG-Arbeiten eingesetzt werden, benötigt dafür jedoch kompatible Einrichtungsoptionen für beide Schweißverfahren; dies bedeutet in der Regel eine gleichmäßigere Drehbewegung bei niedriger Drehzahl und einen leichteren Zugang zum Schweißbrenner für WIG-Anwendungen sowie einen stärkeren Fokus auf den sicheren Halt durch die Spannvorrichtung, ausreichend Freiraum für Schweißspritzer und die Kabelführung bei MIG-Arbeiten.
Welche Tragfähigkeit sollte ein Schweißpositionierer haben?
Wählen Sie die Tragfähigkeit erst, nachdem das Gewicht von Bauteil, Spannvorrichtung, Spannfutter, Adapterblech und außermittiger Last am Schweißspannfutter berücksichtigt wurde. Ein perfekt ausgewuchtetes Bauteil mit 300 kg belastet den Kippmechanismus und den Antrieb erheblich weniger als eine außermittige Baugruppe mit 300 kg.
Benötige ich ein 3-Backen-Spannfutter oder einen flachen Schweißdrehtisch?
Runde Bauteile lassen sich am besten mit einem 3-Backen-Spannfutter auf einem Drehtisch oder einer Spannvorrichtung zentrieren. Flache Schweißteile mit Aussparungen können einen Halter oder eine Spannvorrichtung aufnehmen. In industriellen Anwendungen wird sehr häufig ein Adapterblech zwischen Werkstück und Drehtisch des Positioniergeräts montiert.
Was ist der Unterschied zwischen einem Schweißpositionierer und einem Schweißrollenbock?
Werden kürzere Bauteile durch ein Spannfutter oder ein Spannfutter auf dem Drehtisch eines Schweißpositionierers in Spindelstock-Reitstock-Bauweise gehalten, lassen sich Neigung und Drehbewegung steuern. Da Rollen längere zylindrische Bauteile wie Rohre, Mäntel und Tanks abstützen, werden für diese Anwendungen häufig Schweißrollenböcke eingesetzt.
Wann sollte ich statt eines kleinen Tischgeräts einen Schwerlast-Schweißpositionierer wählen?
Wählen Sie für große Bauteile und Spannvorrichtungen einen industriellen Schweißpositionierer statt kleiner Tischgeräte, die für geringere Gewichte und einfachere Aufgaben ausgelegt sind, insbesondere wenn im wiederkehrenden Werkstattbetrieb mit außermittigen Lasten eine höhere Tragfähigkeit des Drehtischs für schwere Lasten erforderlich ist.
Literatur und Quellen
- OSHA 1910.252 – Allgemeine Anforderungen an das Schweißen, Schneiden und Hartlöten
- CDC/NIOSH Engineering Controls Database – Schweißarbeiten: Systeme zur lokalen Schweißrauchabsaugung
- HSE – Schweißrauch: Schützen Sie Ihre Beschäftigten
- AWS Z49.1:2021 – Sicherheit beim Schweißen, Schneiden und bei verwandten Verfahren
- International Federation of Robotics – Pressemitteilung zu World Robotics 2025 über Industrieroboter



