Nehmen Sie Kontakt mit der Aubrik Company auf
Wie Stahlsektionen für Windkrafttürme gefertigt und freigegeben werden

Für die Übergabe einer fertigen Turmsektion genügt ein geschweißter Zylinder allein nicht. Der Hersteller benötigt ein identifizierbares Bauteil, eine freigegebene Grundlage für die Abnahme und einen Nachweis darüber, ob die Arbeiten fortgesetzt werden können. Dieser Leitfaden behandelt die Fertigung von Windturmsektionen bis zur Auslieferung ab Werk und enthält 2 leere Arbeitsblätter, die einer Angebotsanfrage beigefügt werden können. Er beschreibt Stahlsektionen für Windenergieprojekte und umfasst nicht die vollständige Windkraftanlage.
Umfang: Im Folgenden wird beispielhaft ein herkömmlicher Turm aus gewalzten Stahlblechen und zylindrischen Mantelschüssen betrachtet. Die tatsächlichen Prüfungen hängen von den Zeichnungen, dem Vertrag, dem Standort und dem Fertigungsweg ab. Fundamente, Gondeln, aerodynamische Komponenten der Windkraftanlage und die Montage vor Ort fallen ebenfalls in ihren jeweiligen eigenen Umfang. Aubrik bietet Ausrüstung für Fertigungslinien; dieser Artikel behauptet nicht, dass Aubrik komplette Türme herstellt.
Fertigungsprozess für Windturmsektionen im Überblick
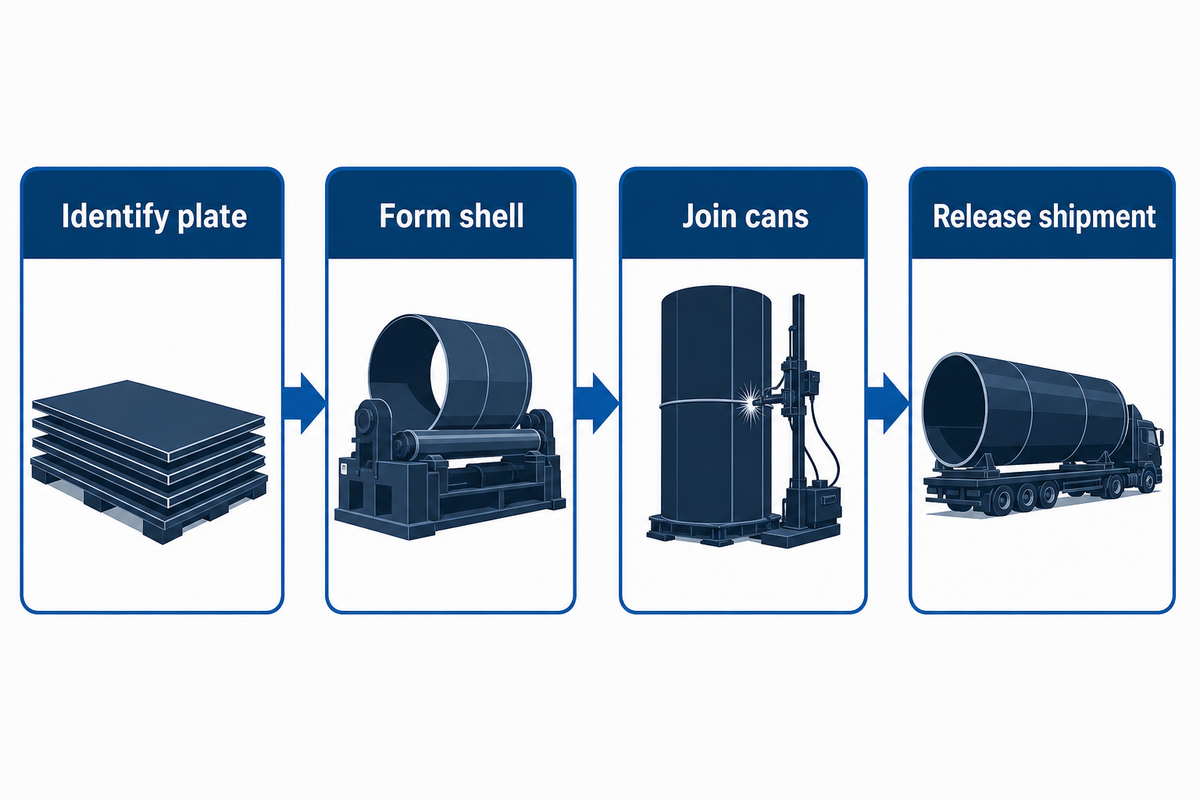
Das Stahlblech wird gekennzeichnet, zugeschnitten, zu Mantelschüssen gerollt und zu zylindrischen Schüssen verschweißt, die anschließend zu transportfähigen Sektionen zusammengefügt werden. Der Hersteller prüft die erforderlichen Schweißnähte und Abmessungen; anschließend werden die Oberflächen vorbereitet und beschichtet. Danach wird die Sektion für den Versand freigegeben. Änderungen am Fertigungsweg im Werk beeinflussen die Reihenfolge oder die Ausrüstung; die Nachweise für die Übergaben müssen den freigegebenen Projektanforderungen entsprechen.
| Übergabe | Eingang | Zu kennzeichnendes Ergebnis | Anzufordernde Nachweise |
|---|---|---|---|
| 1. Wareneingang | Spezifiziertes Stahlblech | Stahlblech- oder Schmelzen-ID | Bestellspezifikation und Werkstoffnachweis |
| 2. Zuschnitt | Freigegebene Zuschnittzeichnung | Zuschnitt und Kanten-ID | Prüfung von Zuschnitt und Kanten |
| 3. Rollen | Gekennzeichneter Zuschnitt | Mantelschuss- oder Zylinderschuss-ID | Geometrieprüfung |
| 4. Längsnaht schweißen | Angepasster Mantelschuss | Geschlossener Zylinderschuss | Schweißanweisung, Schweißer und Schweißnahtnachweis |
| 5. Rundnaht schweißen | Gekennzeichnete Zylinderschüsse | Längere Sektion | Heft- und Schweißnahtnachweis |
| 6. Prüfen | Gefertigte Sektion | Abgenommene oder gesperrte Sektion | Prüfungen, Abmessungen und Abschluss der Reparaturen |
| 7. Beschichten | Freigegebene Oberflächen | Geschützte Sektion | Prüfung der Oberflächenvorbereitung und Beschichtung |
| 8. Versand | Geschützte Sektion | Versandte Sektion | Freigabe- und Verladenachweis |
Das Anlagenbeispiel in African Fusion bei DCD Wind Towers zeigt, wie Übergaben konkret gestaltet wurden. Die einzelnen Zylinderschüsse wurden gekennzeichnet, in den wachsenden Fertigungslinien verbunden, geprüft und bei Bedarf repariert und für den Versand vorbereitet. Das Beispiel zeigt den Ablauf in einem Werk und ist keine Vorlage für alle Turmkonstruktionen. Ein Regierungsbeispiel für eine Alternative mit Spiralnaht verdeutlicht, warum der Ansatz nicht universell gültig ist. Die Fertigungsabfolge der übrigen Beispiele finden Sie in Aubriks Leitfaden zu den 9 Schritten der Fertigungslinie.
Innerhalb der festgelegten Auslegungsgrenzen leitet die Turmstruktur die Windlast von der Windkraftanlage über ihre Schnittstellen weiter. Windverhältnisse und Turmhöhe sind Bestandteil der Auslegungsgrundlage des Ingenieurs; die Werksunterlagen belegen, ob der gefertigte Rohrturm dieser Auslegungsgrundlage entspricht. Prozessflussdiagramme ersetzen weder die Tragwerksplanung noch einen Montageplan für die Windkraftanlage am Standort.
Windgeschwindigkeit und die daraus resultierenden Einwirkungen gehören in den Auslegungsprozess. Im Betrieb trägt der Turm die Ausrüstung an seiner Spitze. Daher müssen die Zeichnungen die Tragfähigkeit der Struktur für ihren vorgesehenen Zweck berücksichtigen. Der Fertigungsnachweis muss die Übereinstimmung mit den Zeichnungen bestätigen; er kann den Lastfall des Ingenieurs nicht neu berechnen.
Entscheidungshilfe für den Käufer: Bitten Sie den Bieter, die genaue Abgrenzung des Werksumfangs in seinem Prozessplan darzustellen. Angebote für Ausrüstung und Werksleistungen sollten Position für Position verglichen werden. Ein Angebot, das Arbeiten außerhalb der Werksfertigung umfasst, etwa Fundamente oder die Montage vor Ort, lässt sich nicht Position für Position mit einem Angebot für Werksausrüstung vergleichen.
Stahlblech annehmen und Werkstoffidentität erhalten
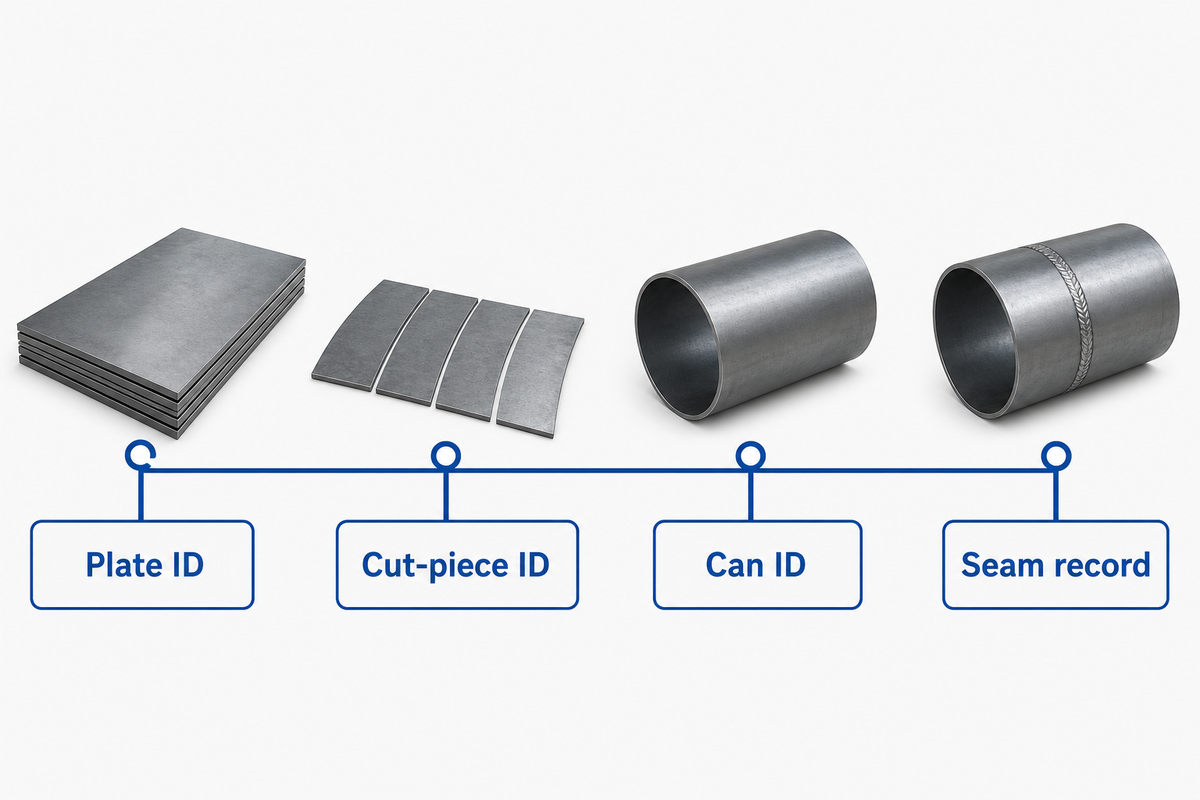
Die Identität ist die erste Kontrollmaßnahme. Ein Blechzeugnis ist nur dann hilfreich, wenn sich das Stahlblech, die zugeschnittenen Teile und der spätere Turm-Zylinderschuss auf dieselbe freigegebene Bestellung und dieselben Zeichnungsanforderungen zurückverfolgen lassen. Fragen Sie den Hersteller, wie die Kennzeichnung auf die zugeschnittenen Teile und den Zylinderschuss übertragen wird, wenn die ursprünglichen Markierungen entfernt werden.
Ein brauchbarer Laufzettel kann die Bestellspezifikation, die Kennzeichnung des Stahlblechs oder der Schmelze, den Zeichnungsindex, die vorgesehene Sektion und den Wareneingangsstatus enthalten. Der Käufer muss vertraglich festlegen, welche Felder in diesem Laufzettel verpflichtend sind. Im veröffentlichten Fallbeispiel von DCD erhielt jeder Zylinderschuss eine eindeutige Kennzeichnung, bevor das Stahlblech in das Werk gelangte; daraus ergibt sich jedoch kein universell gültiges Zeugnisformat.
Wenn eine Charge mehrere Werkstoffgüten oder Blechdicken umfasst, verlangen Sie eine Rückverfolgbarkeitsprobe. Wählen Sie dazu einen fertigen Zylinderschuss aus und verfolgen Sie seine Kennzeichnung zurück bis zum Stahlblech und weiter bis zu den Schweißnahtnachweisen. Die allgemeine Aussage „Rückverfolgungsnachweise sind verfügbar“ belegt nicht, welches Stahlblech in den Zylinderschuss eingeschweißt wurde. Nicht gekennzeichnetes Material ist gemäß dem vom Käufer freigegebenen Verfahren zu sperren.
Die Kennzeichnungen der Sektionen müssen während des Transports lesbar bleiben. Die Zeichnungen sollten zwischen Windturmsegmenten und einzelnen gerollten Zylinderschüssen unterscheiden, insbesondere wenn beide im selben Lagerbereich aufbewahrt werden. Diese Unterscheidung schützt vor einer einfachen, aber kostspieligen Verwechslung, die die Rückverfolgbarkeit beeinträchtigt.
Die Rückverfolgbarkeit eines einzelnen Zylinderschusses sollte Standard sein, nicht ein Bündel von Zeugnissen. Der Einkauf kann dies bei der Lieferantenbewertung anfordern, und die Qualitätssicherung kann vor dem nächsten Arbeitsgang prüfen, ob die Kennzeichnungen von Stahlblech, Zuschnitt und Zylinderschuss übereinstimmen.
Stahlblech zuschneiden und für das Rollen zum Mantelschuss vorbereiten
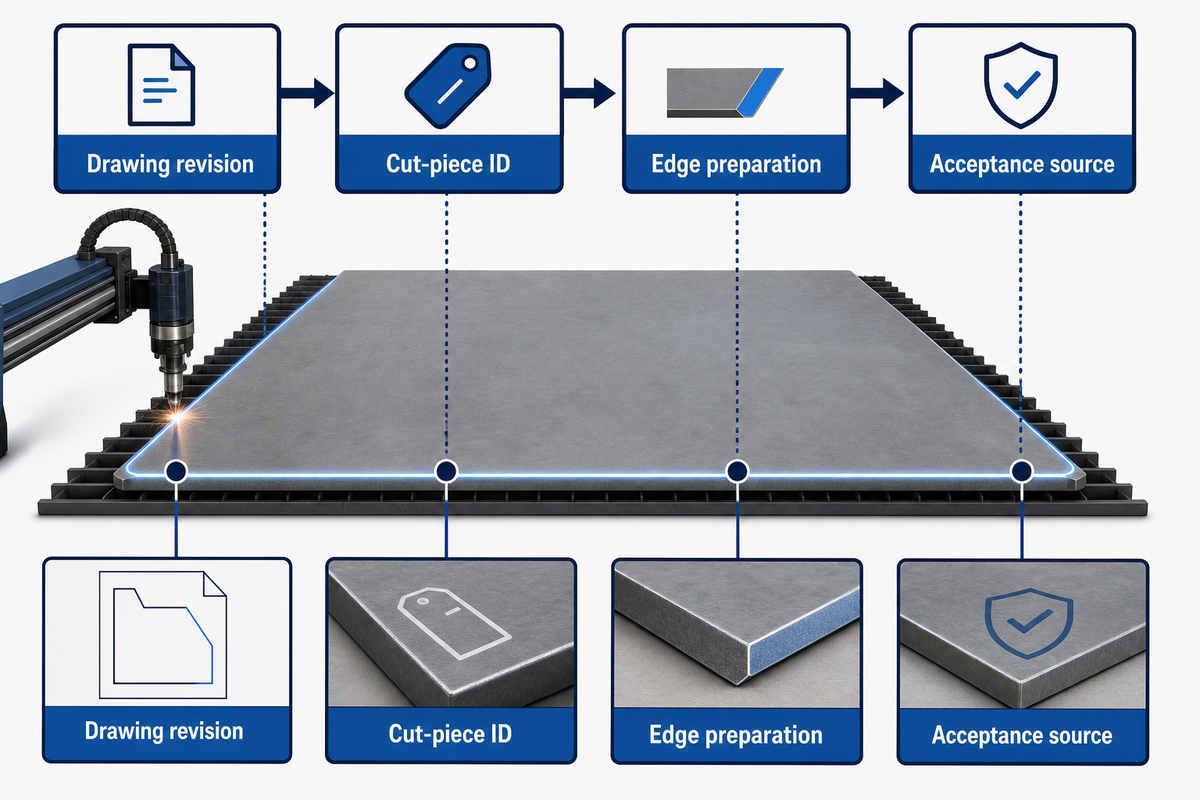
Der Zuschnitt legt die Abmessungen des Rohlings und die Kantengeometrie für den Mantelschuss fest. Die Fertigungsunterlagen sollten den freigegebenen Zeichnungsindex, das Schneidverfahren, die Kennzeichnung des Zuschnitts und eine gegebenenfalls anschließende Schweißkantenvorbereitung ausweisen. Für die Kantenprüfung ist eine benannte Abnahmegrundlage erforderlich, die über eine Maschinenbroschüre hinausgeht. Sie legt die zulässigen Fasen und die Passung für die Verbindung des Käufers fest.
ISO 9013 legt Qualitätsanforderungen für thermische Schnitte in ihrem Anwendungsbereich fest. Relevant wird sie, wenn die Zeichnung oder die Lieferbedingungen die Norm und die geltende Ausgabe heranziehen; allein dadurch wird keine allgemeingültige Toleranz für Windtürme festgelegt. Klären Sie vor der Aufnahme in den Prüfplan, ob tatsächlich thermisch geschnitten wird.
Verlangen Sie die Kennzeichnung des Zuschnitts, den freigegebenen Zeichnungsindex, die Kantenvorbereitung und die Dokumentation der Abweichungen und Nacharbeiten. Der Walzenbediener im nächsten Arbeitsgang sollte nicht erschließen müssen, welche Kante zu welcher Verbindung gehört. Im genannten DCD-Beispiel wird beschrieben, dass vor dem Rollen zugeschnitten und angefast wurde und für unterschiedliche konische Zylinderschüsse verschiedene Zuschnitte verwendet wurden. Das ist eine Einzelheit dieses Falls und keine allgemeingültige Maschineneinstellung.
Das CNC-Schneidprogramm muss denselben Zeichnungsindex wie der Laufzettel haben. Werden Schneidparameter geändert, vermerken Sie, wer die Änderung freigegeben hat und ob die Kante weiterhin zur ausgewählten Schweißanweisung passt.
Ein möglicher Einwand beim Einkauf lautet: „Die Schneidanlage deckt unseren Dickenbereich ab.“ Das bedeutet nicht, dass die Kante des Rohlings zur Schweißanweisung passt. Fordern Sie einen Probezuschnitt sowie einen Prüfbericht für einen repräsentativen dicken und dünnen Zylinderschuss an.
Stahlblech zu einem Windturm-Mantelschuss rollen
Beim Rollen wird der zugeschnittene Rohling zu einem zylindrischen oder konischen Mantelschuss geformt. Für die Auswahl der Ausrüstung bestimmen Durchmesser, Wanddicke, Konizität und Werkstoff des Mantelschusses den erforderlichen Arbeitsbereich der Anlage. Für die Abnahme der Abmessungen ist die freigegebene Zeichnung maßgeblich. Messen und dokumentieren Sie die Geometrie, bevor die Längsnaht geschlossen wird; andernfalls können spätere Korrekturen verdecken, wann sich die Form verändert hat.
Wie läuft die Fertigung eines Windturms nach dem Zuschnitt des Stahlblechs ab?
Sobald das abgewickelte Blech in die Walzstation gelangt, wird es zu einem „Zylinderschuss“ geformt. Die Bediener prüfen die Kantenausrichtung und Geometrie anhand der Zeichnung. Sind diese in Ordnung, wird die Verbindung ausgerichtet und der Zylinderschuss dem freigegebenen Schweißverfahren zugeführt. Da die Kennzeichnung des Stahlblechs am Zylinderschuss erhalten bleibt, können Maß- und Schweißnachweise der Versandsektion zugeordnet werden.
Der maximale Durchmesser eines Lieferanten allein belegt nicht, dass eine angebotene Walze die gesamte Produktpalette des Käufers bearbeiten kann. Durchmesser, Dicke, Werkstoffgüte, Konizität, minimale und maximale Arbeitslänge sowie Handhabungsgewicht sollten auf einem Blatt mit den Auslegungsgrenzen erfasst werden. Der Lieferant sollte auch angeben, welche Kombination überprüft wurde, da die anspruchsvollsten Werte nicht zwangsläufig am selben Zylinderschuss auftreten. Bei der Werksabnahme sollte ein repräsentativer, vorab gemeinsam vereinbarter Fall geprüft werden.
Konstruktion und Fertigung sollten gemeinsam festlegen, wo der Mantelschuss gemessen und wie mit einem Grenzfall umgegangen wird. Unterschiedliche Fertigungsverfahren können für große Windtürme eingesetzt werden; das Arbeitsblatt in diesem Artikel gilt jedoch für einen gewalzten Stahlmantelschuss. Für die Abnahme ist eine Zeichnungsangabe maßgeblich, nicht eine Formulierung wie „präzises Schweißen“.
Die Fertigung von Windturmsektionen unterscheidet sich auch von der Fertigung von Rotorblättern aus Verbundwerkstoffen. Bei großen Stahlzylinderschüssen stehen das Umformen und Schweißen von Stahlblech im Mittelpunkt; die Fertigung von Rotorblättern aus Verbundwerkstoffen folgt einem anderen Prozess und erfordert andere Nachweise.
Im Bericht zum DCD-Wind-Towers-Werk wurden für verschiedene Sektionen Bleche mit 16 mm und 38 mm Dicke genannt; dies sind jedoch historische Projektwerte. Sie veranschaulichen, warum ein Auslegungsbereich für unterschiedliche Produkte wichtig ist, stellen aber keine empfohlenen Auslegungsgrenzen für Ihren Turm dar.
Längsnähte schweißen, dann Turm-Zylinderschüsse zusammenfügen und verschweißen
Eine Längsnaht schließt einen einzelnen Mantelschuss. Rundnähte verbinden Zylinderschüsse zu einer durchgehenden Versandsektion. Die beiden Nahtarten erfordern unterschiedliche Positioniermöglichkeiten und Zugänge. Deshalb sollte der Fertigungslaufzettel jede Schweißnaht, die freigegebene Schweißanweisung und die zugehörigen Prüfergebnisse getrennt ausweisen.
| Verbindung | Was wird verbunden? | Frage zur Passung | Kennzeichnung im Nachweis |
|---|---|---|---|
| Längsnaht | Kanten eines gerollten Mantelschusses | Sind die Kanten auf das freigegebene Nahtdetail ausgerichtet? | Zylinderschuss-ID + Schweißnaht-ID |
| Rundnaht | Zwei gekennzeichnete Zylinderschüsse | Werden Ausrichtung und Spalt vor dem Verbinden kontrolliert? | Beide Zylinderschuss-IDs + Schweißnaht-ID |
Welche Ausrüstung verbindet Turm-Zylinderschüsse zu einer Sektion?
Eine Fertigungslinie kann Vorrichtungen zum Ausrichten, Drehrollen und Schweißmanipulatoren einsetzen, um die Rundnaht zu positionieren und zu schweißen. Wählen Sie die Ausrüstung passend zu den Anforderungen des Käufers anhand von Durchmesser, Gewicht, Schweißnahtzugang und freigegebener Schweißanweisung aus und prüfen Sie die Schnittstellen bei einem vereinbarten Probelauf. Weitere Informationen finden Sie in Aubriks Leitfaden zur Schweißausrüstung und im Leitfaden zu Rundnahtschweißanlagen.
Schweißpositionierer und Schweißdrehvorrichtungen dienen der Werkstückhandhabung. Eine Drehvorrichtung oder ein Schweißdrehtisch muss jedoch für die tatsächliche Traglast der Sektion ausgelegt sein. Unterpulverschweißen kann ein freigegebenes Verfahren sein; sein Anwendungsbereich wird jedoch durch die Verfahrensprüfung festgelegt. Die Schweißnahtnachweise müssen die jeweilige Verbindung und etwaige Reparaturen eindeutig ausweisen.
„Wir fügen die Zylinderschüsse zusammen und verlängern den Turm, bis er die erforderliche Länge erreicht.“
Die Skizze mit 2 Zeilen bildet nicht alle Schweißnähte ab. Projektspezifische Türöffnungen, Anbauteile und Schweißnähte zwischen Mantelschuss und Flansch benötigen eigene Einträge zu Schweißanweisung und Prüfung, sofern sie vorhanden sind. Eine veröffentlichte Untersuchung zur Ermüdung von Türmen benennt solche Details als relevante Stellen; sie liefert keinen allgemeingültigen Prüfanteil für Schweißnähte.
Wenn in einem Angebot eine einzelne Kennzahl zur „Turmschweißkapazität“ genannt wird, fragen Sie nach, welche Schweißnahtarten und welche Sektionen damit abgedeckt sind. Ein Probelauf an einer Längsnaht belegt nicht die Passung und Schweißleistung an allen Rundnähten und Öffnungsdetails.
Flansche und Schnittstellen gemäß freigegebener Sektionszeichnung einpassen
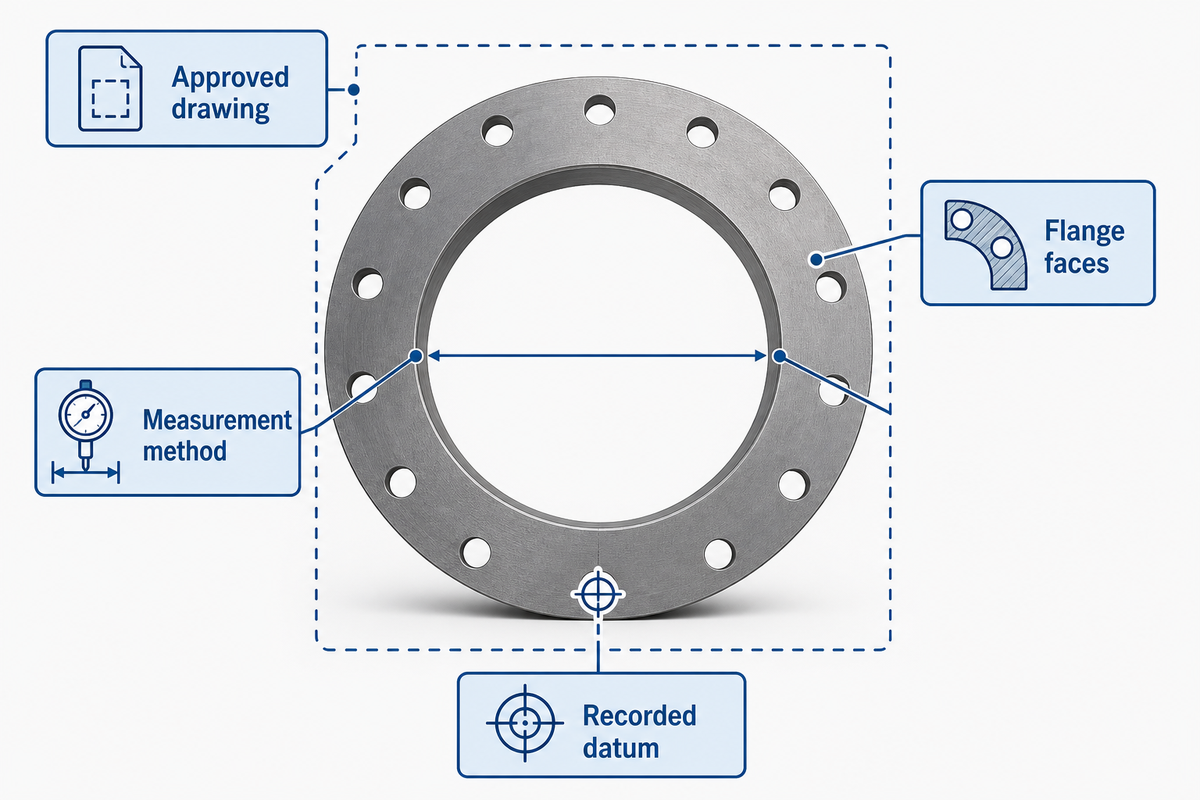
Endflansche verbinden Versandsektionen und müssen vor der Freigabe einer Baugruppe der freigegebenen Sektionszeichnung entsprechen. Halten Sie die Flanschflächen, das Messverfahren, die Definition von Ebenheit und Ausrichtung in der Zeichnung sowie freigegebene Korrekturen fest. Trennen Sie den Flanschvorgang im Werk von der Montage und Verschraubung vor Ort.
Eine Studie ergab, dass Abweichungen bei der Flanschebenheit das Verhalten der Schrauben unter den modellierten Bedingungen verändern. Das weist darauf hin, dass die Geometrie unter konstruktiven und ermüdungsbezogenen Gesichtspunkten untersucht werden sollte. Die Studie legt jedoch keine allgemeingültige Abnahmetoleranz für alle Türme fest.
Fragen Sie die zuständige Konstruktionsstelle, welche Schnittstellenmaße für diesen Fall relevant sind und wo der Messbericht abgelegt werden soll. Schlägt ein Lieferant eine Flanschausrichtstation vor, verlangen Sie eine Vorführung, bei der derselbe dokumentierte Bezugspunkt ermittelt und ein Bericht im vom Käufer geforderten Format erstellt wird. „Präzise Flanschanpassung“ ist ohne Messverfahren kein Abnahmekriterium.
Der DCD-Fall beschreibt das Messen und Richten von Flanschen in einem bestimmten Werk. Verwenden Sie die Zahlen nur als Beispiel für ein historisches Projekt. Für das jeweilige Projekt gelten die Bestellspezifikation und die freigegebene Zeichnung.
Schweißnähte und Abmessungen gemäß dem Abnahmeplan des Projekts prüfen
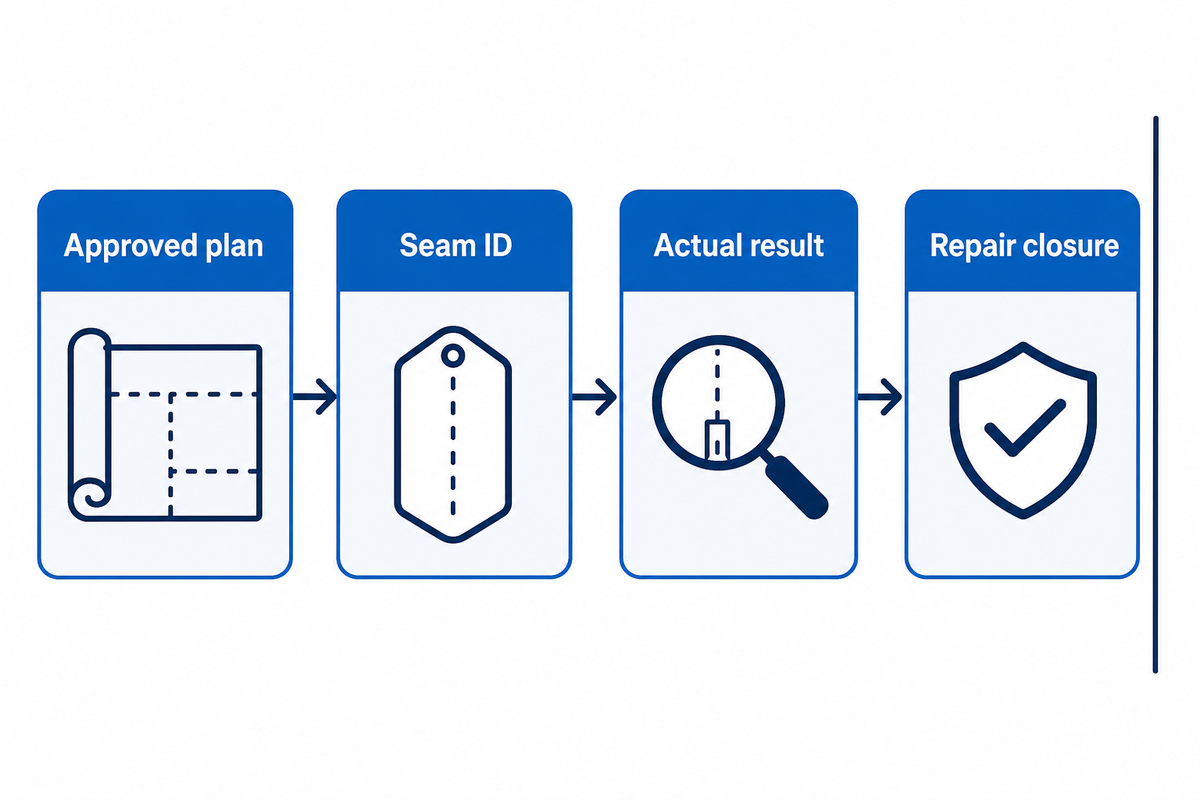
Jede Prüfart beantwortet eine andere Frage. Ein freigegebener Prüf- und Inspektionsplan (AITP) sollte die Verbindung oder das Merkmal, das Verfahren, die Qualifikation des Prüfers, den Prüfumfang, den Zeitpunkt, die Abnahmegrundlage und den Haltepunkt nennen. Eine Prozentangabe allein in Verkaufsunterlagen berücksichtigt diese projektspezifischen Festlegungen nicht.
Wie weist ein Lieferant nach, dass eine Turmschweißnaht die Prüfung bestanden hat?
Legen Sie die freigegebene Schweißanweisung, den Schweißnahtplan, die Qualifikation des Prüfers, das der Schweißnaht-ID zugeordnete tatsächliche Prüfergebnis sowie den Abschluss von Reparatur und Wiederholungsprüfung vor. Der Nachweis muss zeigen, dass die Prüfung nach der vorgeschriebenen Wartezeit durchgeführt wurde. Die Arbeit von TWI zu verzögerten Wasserstoffrissen erläutert den Grund für den freigegebenen Prüfzeitpunkt bei rissempfindlichen ferritischen Schweißnähten; sie legt keine einheitliche, allgemeingültige Stundenzahl fest.
Ist im freigegebenen Prüfplan eine Ultraschallprüfung vorgesehen, muss der Bericht das Gerät, den Prüfbereich und den Prüfer nennen sowie die Abnahmestufe angeben. Die Aussage „Die Schweißnaht wurde geprüft“ zeigt weder, was untersucht wurde, noch ob der freigegebene Prüfzeitpunkt eingehalten wurde.
ISO 3834-1 behandelt die Auswahl von Qualitätsanforderungen für das Schmelzschweißen; DNV-ST-0126 kann als vertragliche Referenz für die Tragwerksplanung dienen. Keine der beiden Normseiten ist ein unterzeichneter Abnahmenachweis für diese Sektion. Die anzuwendende Ausgabe, der Prüfumfang und die Abnahmestufe müssen aus den relevanten Projektdokumenten hervorgehen.
Manche Projekte erfordern aufgrund gesetzlicher Vorgaben oder Auflagen einer Genehmigung eine externe Verifizierung. Für einschlägige US-amerikanische Offshore-Projekte des Bundes behandeln 30 CFR 285,708 -709 die Fertigungsprüfung durch einen zertifizierten Verifizierungsbeauftragten oder einen zugelassenen Projektingenieur. Bei genehmigter Ausnahme können diese Funktionen alternativ wahrgenommen werden; aus den Projektdokumenten geht hervor, welche Funktion gilt. Prüfen Sie Umfang und Zuständigkeit, statt davon auszugehen, dass allein die Unterschrift des Käufers die Freigabe erteilt.
Für eine Offshore-Windkraftanlage kann ein anderer Verifizierungsweg gelten als für einen Onshore-Turm. Der Käufer sollte die geltenden Anforderungen für das Offshore-Windenergieprojekt benennen, bevor ein Fertigungsnachweis als Freigabenachweis verwendet wird.
Ein fehlerfreier Bericht mit falscher Schweißnaht-ID, falschem Verfahren, falschem Prüfzeitpunkt oder falscher Abnahmegrundlage ist kein brauchbarer Nachweis. Weisen Sie die Qualitätsverantwortlichen an, solche Abweichungen zu klären, bevor die Beschichtung den Zugang zur Verbindung versperrt, und ungelöste Reparaturen ausdrücklich zu sperren.
Freigegebene Sektion vorbereiten, beschichten und transportieren
Mit der Beschichtung sollte erst begonnen werden, wenn die vorgeschriebenen Fertigungs- und Prüfhaltepunkte abgeschlossen sind. Die Projektspezifikation für die Beschichtung legt den Zustand der zu beschichtenden Oberfläche, das Verfahren zur Oberflächenvorbereitung und das Beschichtungssystem, die Umgebungsbedingungen sowie weitere Bedingungen und Faktoren fest, die die Beständigkeit der Beschichtung beeinflussen können; außerdem regelt sie die Prüfung. Der Verladeplan berücksichtigt anschließend Schutz, Hebevorgänge und Transportschnittstellen für die tatsächliche Sektion.
ISO 12944-5 beschreibt Schutzbeschichtungssysteme innerhalb des festgelegten Anwendungsbereichs hinsichtlich der Umgebungsbedingungen. Einige Expositionskategorien sind von diesem Normteil ausgenommen; der bloße Verweis auf „ISO 12944“ bestimmt daher nicht das richtige System für jede Offshore-Zone. Fragen Sie vor dem Vergleich von Beschichtungssystemen nach der konkreten Kategorie, dem anwendbaren Normteil und der Ausgabe.
Ein Bericht über das DCD-Werk beschreibt Waschen, Strahlen, Beschichten, die Abschlussprüfung und die Verladung. Diese Arbeitsschritte veranschaulichen einen Fertigungsweg im Werk. Bei anderen Konstruktions- und Fertigungsansätzen, einschließlich dokumentierter Verfahren mit Spiralnaht, können Arbeitspakete verlagert oder geändert werden. Halten Sie die tatsächliche Versandgrenze im Angebot fest.
Eine angegebene „Lebensdauer“ oder Schichtdicke der Beschichtung ist ohne Angaben zur Projektumgebung und zum Prüfverfahren keine Freigaberegel. Fordern Sie Berichte zur Oberflächenvorbereitung und Beschichtung, Nachweise freigegebener Reparaturen, Schutzvorkehrungen bei der Handhabung und die unterzeichnete Übergabe bei der Verladung an.
Das Freigabepaket mit 8 Nachweisen für Turmsektionen erstellen
Das Freigabepaket mit 8 Nachweisen für Turmsektionen ist ein redaktionell erstelltes Arbeitsblatt, das Käufer und Hersteller gemeinsam ausfüllen. Es ordnet Dokumente nach Entscheidungen und nicht nach Dateitypen. Im Bericht zum DCD-Wind-Towers-Werk wird eine eindeutige Kennzeichnung für jeden Zylinderschuss beschrieben; diese Nachweisgruppen sind jedoch ein redaktionelles Arbeitsblatt dieses Artikels und keine Behauptung, dass DCD genau dieses Paket vorgeschrieben hat. Welche einzelnen Nachweise verpflichtend sind, bestimmen die vom Käufer freigegebene Zeichnung, Spezifikation, der Prüfplan und das geltende Recht. Ein leeres Feld wird nicht dadurch akzeptabel, dass eine Broschüre den betreffenden Arbeitsschritt aufführt.
| Nachweisgruppe | Verantwortliche Partei | Anzugebende Abnahmegrundlage | Anzugebende Nachweisdatei / ID | Entscheidung |
|---|---|---|---|---|
| 1. Werkstoffidentität | Qualitätssicherung des Herstellers / Käufers | Bestellspezifikation | Rückverfolgbarkeit vom Stahlblech zum Zylinderschuss | Freigabe / Sperre |
| 2. Freigegebene Konstruktion | Konstruktionsstelle / Käufer | Zeichnungsindex | Liste der freigegebenen Zeichnungen | Freigabe / Sperre |
| 3. Zuschnitt und Kanten | Hersteller | Zeichnung und herangezogene Schneidanforderungen | Bericht zu Zuschnitt / Kanten | Freigabe / Sperre |
| 4. Rollen und Geometrie | Qualitätssicherung des Herstellers | Zeichnungsmaße | Messbericht zu Zylinderschuss / Flansch | Freigabe / Sperre |
| 5. Schweißen und Rückverfolgbarkeit der Schweißnähte | Schweißaufsicht | Freigegebene Schweißanweisung und Qualifikationsumfang | Schweißanweisung, Schweißer, Schweißnahtplan | Freigabe / Sperre |
| 6. Abschluss der Prüfungen | Qualitätssicherung / externer Verifizierer, falls erforderlich | Freigegebener Prüfplan, geltendes Recht und Abnahmestufe | Ergebnisse, Prüfzeitpunkt, Abschluss von Reparatur und Wiederholungsprüfung | Freigabe / Sperre |
| 7. Freigabe der Beschichtung | Qualitätssicherung der Beschichtung | Projektspezifikation für die Beschichtung | Berichte zur Oberflächenvorbereitung und Beschichtung | Freigabe / Sperre |
| 8. Übergabe bei der Verladung | Hersteller / Logistik / Käufer | Transport- und Freigabeplan | Bestätigung von Schutz, Hebevorgang und Versand | Freigabe / Sperre |
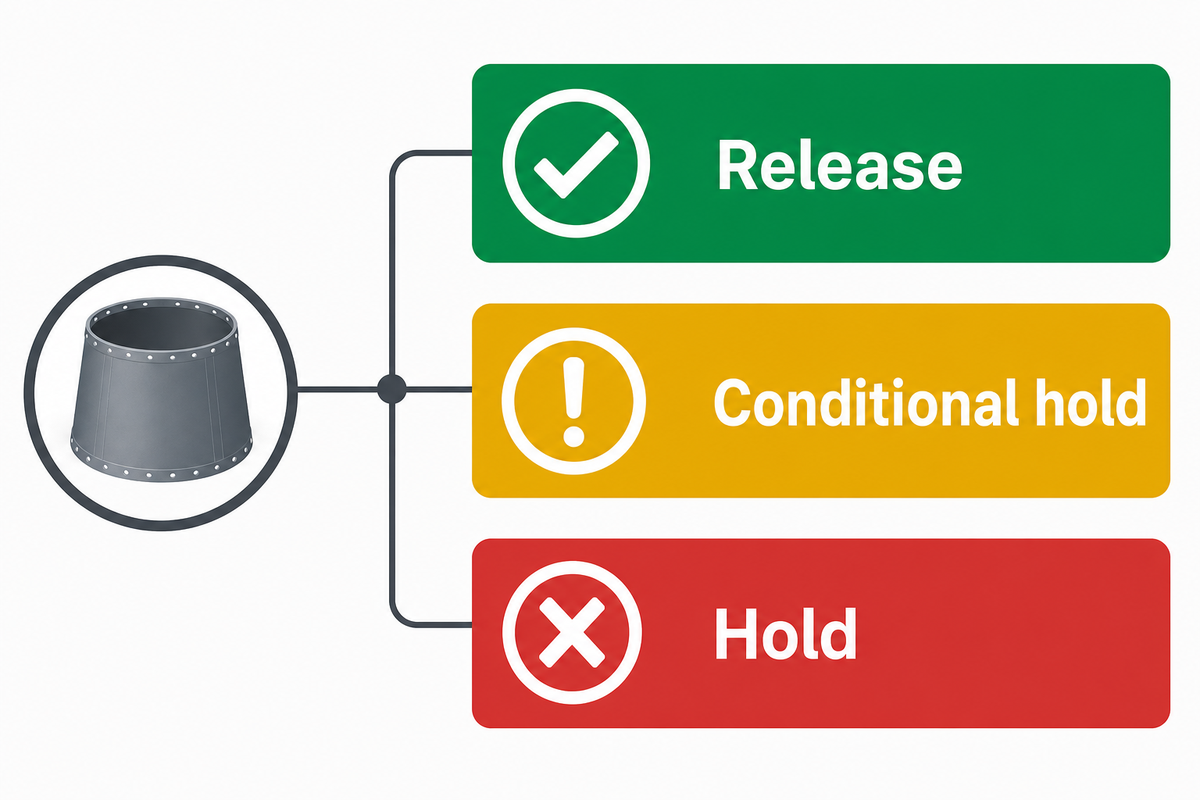
Verwenden Sie 3 Entscheidungen: Freigabe, wenn alle verpflichtenden Nachweise akzeptiert sind; bedingte Sperre bei einem nicht kritischen Punkt mit benannter zuständiger Person und vereinbarter Klärung; und Sperre, wenn ein verpflichtendes Kriterium oder die erforderliche Unterschrift des Verifizierers fehlt. Das Paket kann einen freigegebenen Haltepunkt nicht aufheben. Verwenden Sie die Kennzeichnungen der beigefügten Dokumente, statt Nummern aus einem anderen Projekt zu übernehmen.
Dieses Arbeitsblatt verändert das Gespräch bei der Übergabe. Es zeigt dem Einkauf, was zugesagt wurde, veranschaulicht der Qualitätssicherung die Abnahmegrundlagen und Kontrollen und macht für die Werksleitung sichtbar, was den Versand aufhält. Die 8 Zeilen stehen für Nachweisgruppen und sollen nicht nahelegen, dass ein Projekt genau 8 Dokumente erfordert.
Integration der Fertigungslinie und Anforderungen an die Versorgungseinrichtungen prüfen
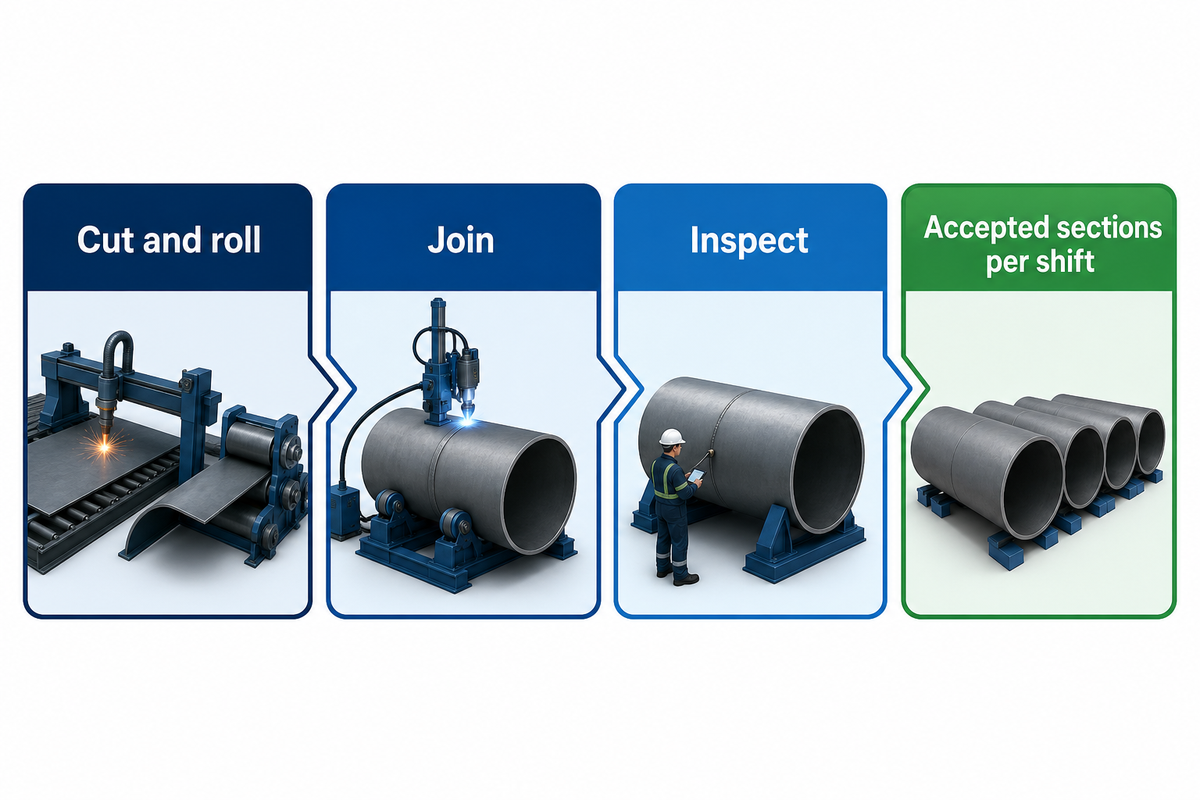
Die Auswahl der Ausrüstung richtet sich nach dem Turmmix des Käufers und den gemessenen Taktzeiten der einzelnen Stationen. Das Messblatt zu Engpässen und Auslegungsdaten der Produktionslinie weist die nominale Schweißgeschwindigkeit getrennt von den abgenommenen Sektionen pro Schicht aus. Eine Produktionslinie kann einen Rückstau vom Schweißen zur Heftmontage oder Prüfung verlagern, ebenso zu Reparatur und Beschichtung oder zum Weitertransport. Messen Sie den aktuellen Rückstau, bevor Sie eine Leistungssteigerung zusichern.
| Einzutragende Angaben | Ausgangswerte des Käufers | Angeforderter Nachweis des Lieferanten |
|---|---|---|
| Durchmesser- und Wanddickenbereich | Mindest- und Höchstwerte laut Zeichnung | Nachgewiesener Betriebsbereich |
| Werkstoffgüte, Konizität und Sektionsmix | Anteil an den tatsächlichen Aufträgen | Repräsentative Versuchsteile |
| Gewicht von Mantelschuss und Sektion bei der Handhabung | Maximale Hubhöhe und Transportweg | Grenzwerte für Anschlagmittel und Ausrüstung |
| Schneid- und Walztakt | Minuten pro abgenommenem Mantelschuss | Versuchstakt und Ausschussprotokoll |
| Takt für Heftmontage und Schweißen | Minuten pro Nahtart | Begleiteter Nahtversuch |
| Takt für Prüfung und Reparatur | Wartezeit und Wiederholungsprüfungsquote | Plan für die Prüfschnittstellen |
| Beschichtung und Versandbereitstellung | Wartezeit und Einschränkungen des Transportwegs | Layout der nachgelagerten Schnittstellen |
| Stromversorgung, Steuerungen und Platzbedarf | Standortzeichnungen und verfügbare Versorgungsanschlüsse | Zeichnungen zu Versorgungsanschlüssen und Layout |
| Abgenommene Sektionen pro Schicht | Gemessene Ausgangswerte für den Produktmix | Vereinbartes Ergebnis der Abnahmeprüfung |
Eine Studie aus 2025 zu einem Turmwerk modelliert den Zusammenhang zwischen den Durchlaufzeiten an den Produktionsstationen. Sie kann zwar dabei helfen, den Ablauf zu erfassen, aber nicht die Leistung eines anderen Werks vorherzusagen. Auch die veröffentlichte Darstellung von DCD zur Ausbalancierung und zum Fügen bezieht sich auf ein bestimmtes Werk und dient lediglich als Beispiel. Ein Finanzprüfer kann den Preis einer integrierten Produktionslinie erst dann mit dem separater Stationen vergleichen, wenn das Werk eigene Daten zu Rückstau, Ausschuss, Nacharbeit und Arbeitsaufwand bereitstellt.
Schweißautomation sollte mit Blick auf den gesamten Fertigungsprozess bewertet werden. Die Ausgangswerte sollten auch die Zeit für den Werkstücktransport, das Warten auf die Prüfung und den Abschluss von Reparaturen umfassen. Produktionseffizienz sollte ebenso bedeuten, dass nach denselben Regeln mehr abgenommene Sektionen die Linie verlassen. Eine kürzere Lichtbogenzeit bedeutet nicht immer höhere Produktivität und Sicherheit.
Die Fertigung von Windturmsektionen für die Energieerzeugung ist eine Frage des Materialflusses: Schneiden, Walzen, Fügen und Prüfen tragen gemeinsam zum Produktionsziel bei. Deshalb sollte die Fertigung von Windturmsektionen anhand der abgenommenen Einheiten bei einem vereinbarten Produktmix kalkuliert werden und nicht allein anhand der nominalen Schweißgeschwindigkeit.
Im System gibt es möglicherweise versteckte Engpässe. Erfassen Sie diese, bevor Sie die Automation erweitern. Führen Sie nach der Inbetriebnahme erneut Prüfungen mit demselben Produktmix und denselben Abnahmeregeln durch. Eine höhere Abschmelzleistung ist nur dann hilfreich, wenn Heftmontage, Prüfung und Versand dafür sorgen, dass mehr abgenommene Sektionen den gesamten Prozess durchlaufen.
Fordern Sie vom Lieferanten Nachweise passend zu den Turmkonstruktionen des Käufers an
Der Anbieter der Produktionslinie weist die Leistungsfähigkeit der Ausrüstung nach. Der Turmhersteller ist für die Material-, Schweiß-, Prüf- und Beschichtungsnachweise der Sektion verantwortlich. Der Käufer und die Konstruktionsstelle legen die freigegebene Abnahmegrundlage fest. Wenn diese Zuständigkeiten klar geregelt sind, lässt sich eine Angebotsanfrage prüfen und ein zertifizierter Turm von der Maschinenkapazität unterscheiden.
Senden Sie dem Lieferanten das Zeichnungsspektrum und das ausgefüllte Eingabeblatt für die Produktionslinie. Fordern Sie ein Layout, eine Kapazitätsberechnung mit den zugrunde gelegten Annahmen, den nachgewiesenen Gewichts- und Geometriebereich, die Grenzen der Schweißverfahren, Zeichnungen für Hebezeuge und Versorgungsanschlüsse, Prüfschnittstellen, einen Plan für die Werksabnahmeprüfung, einen Service- und Ersatzteilplan sowie eine Liste der Ausschlüsse an. Klären Sie, wer den Versuch begleitet und welche Nachweise bei Ihrem tatsächlichen Produktmix als Abnahme gelten.
Aubrik bietet öffentlich Ausrüstung für Windturm-Produktionslinien an. Dieses Angebot ist kein unabhängiger Nachweis für die Zahl der abgenommenen Sektionen pro Schicht im Werk eines Kunden. Weitere Informationen zum Unternehmen finden Sie auf der Seite Über Aubrik.
Fordern Sie eine Prüfung der Konfiguration der Produktionslinie an. Halten Sie den Durchmesser- und Wanddickenbereich, den Sektionsmix, die Ausgangswerte der Stationen und den Abnahmeplan bereit. Besprechen Sie Ihre Windturm-Produktionslinie mit Aubrik.
Häufig gestellte Fragen
Wie läuft die Fertigung einer röhrenförmigen Stahlsektion für einen Windturm ab?
Der spezifizierte Stahl wird identifiziert, zugeschnitten und vorbereitet, zu Mantelschüssen gewalzt, zu Mantelschüssen verschweißt und zu einer transportfähigen Sektion gefügt. Die für das Projekt erforderlichen Prüfungen und Maßkontrollen richten sich nach dem freigegebenen Prüfplan. Anschließend führt der Sektionshersteller die Beschichtungsarbeiten aus, dokumentiert sie, vervollständigt die Unterlagen und gibt die Sektion für den Versand frei. Die Reihenfolge der Arbeitsschritte und die Abnahmekriterien hängen von Konstruktion, Vertrag und Fertigungsablauf ab.
Worin unterscheidet sich eine Windturm-Produktionslinie von der Turmmontage?
Im Werk verarbeitet die Produktionslinie Stahlbleche, Mantelschüsse und Versandsektionen. Die Arbeiten am Standort beginnen mit den angelieferten Bauteilen und folgen einem Montageplan für den Turm und weitere Turbinenkomponenten. Der Kauf von Werksausrüstung belegt nicht die Fähigkeit zur Montage vor Ort. Für beide Tätigkeiten müssen getrennte Leistungsumfänge, Zeichnungen und Abnahmenachweise vorliegen, insbesondere wenn das Angebot des Lieferanten den Begriff „komplett“ verwendet.
Was sollte vor dem Kauf einer kompletten Windturm-Produktionslinie geprüft werden?
Legen Sie die freigegebenen Zeichnungsbereiche für den Turm, die erforderlichen Stahlsorten, den Sektionsmix und die Schweißverfahren zugrunde und geben Sie die Hubgewichte sowie einen Prüfplan vor. Berücksichtigen Sie Taktzeiten, Platzbedarf, Stromversorgung und Steuerungsschnittstellen, Beschränkungen bei der Beschichtung und Versandgrenzen. Lassen Sie den Anbieter angeben, welche Stationen welche Arbeitsschritte ausführen, und beschreiben, wie ein begleiteter Test die Abnahme anhand der Spezifikation des Käufers festlegt und misst.
Gibt es einen einheitlichen Prüfanteil für Schweißnähte an Windtürmen?
Aus diesem Artikel lässt sich kein einheitlicher Prozentsatz für jedes Turmprojekt ableiten. Umfang, Verfahren und Zeitpunkt der Prüfungen sowie die Abnahmestufe richten sich nach der geltenden Konstruktion, dem Vertrag, den freigegebenen Verfahren und allen einschlägigen gesetzlichen Vorschriften oder Anforderungen an eine externe Prüfung. Verlangen Sie vor der Anerkennung einer allgemeinen Werbeaussage einen Nahtplan sowie einen konkreten Prüf- und Abnahmeplan für das Projekt.
Wann sollte die Beschichtung einer Turmsektion beginnen?
Die Beschichtung richtet sich nach den Fertigungsanforderungen und den Prüfhaltepunkten. Die Beschichtungsspezifikation legt Oberflächenvorbereitung, Umgebungsbedingungen, Beschichtungssystem, Auftrag und Prüfung fest. Ist eine Schweißreparatur noch nicht abgeschlossen, klären Sie den Status, bevor die Beschichtung den Zugang einschränkt. Für Schichtdicke oder Beschichtungsablauf gibt es keine allgemeingültigen Werte für alle Türme.
Referenzen und Quellen
Die Quellen wurden am 13. Oktober 2026 geprüft. Die Seiten der Herausgeber beschreiben den jeweiligen Geltungsbereich; der Bericht von DCD bezieht sich auf ein bestimmtes Werk. Für die endgültige Abnahme sind die Projektdokumente maßgeblich.
- African Fusion: Bericht zur Fertigung bei DCD Wind Towers.
- U.S. Department of Energy: Fertigungsablauf für Türme mit Spiralnaht.
- Geltungsbereich laut Herausgeber für DNV-ST-0126; Datensatz des Herausgebers zu IEC 61400-6.
- ISO 3834-1; ISO 9013; Datensätze des Herausgebers zu ISO 12944-5.
- Repositorium der University of Seville: Forschung zu Durchlaufzeiten in Turmwerken; Überblick zu Turmermüdung; Studie zu Flanschplanheit und Ermüdung.
- TWI: Forschung zur verzögerten Prüfung auf Wasserstoffrisse; U.S. Code of Federal Regulations, 30 CFR 285,708–709.
Verwandte Beiträge
Im Trend