Entre em contato com a Aubrik Company
Como são fabricadas e liberadas as seções de torres eólicas de aço

Uma seção de torre acabada exige mais do que um cilindro soldado em cada transferência de etapa. O fabricante precisa de uma peça identificável, de um critério de aceitação aprovado e de um registro que indique se o trabalho pode prosseguir. Este material aborda o processo de fabricação de torres eólicas até a entrega na fábrica e oferece 2 planilhas em branco que podem ser incluídas em uma solicitação de cotação. Ele descreve seções de aço para projetos de energia eólica e não inclui a turbina completa.
Escopo: O exemplo a seguir mostra uma torre tubular de aço convencional, fabricada com chapas calandradas. As verificações efetivas dependem dos desenhos técnicos, do contrato, do local e do processo de fabricação. Fundações, naceles, componentes aerodinâmicos da turbina e montagem no local também têm seus respectivos escopos. A Aubrik fornece equipamentos para linhas de produção; este artigo não afirma que a Aubrik fabrica torres completas.
Visão geral do processo de fabricação de torres eólicas
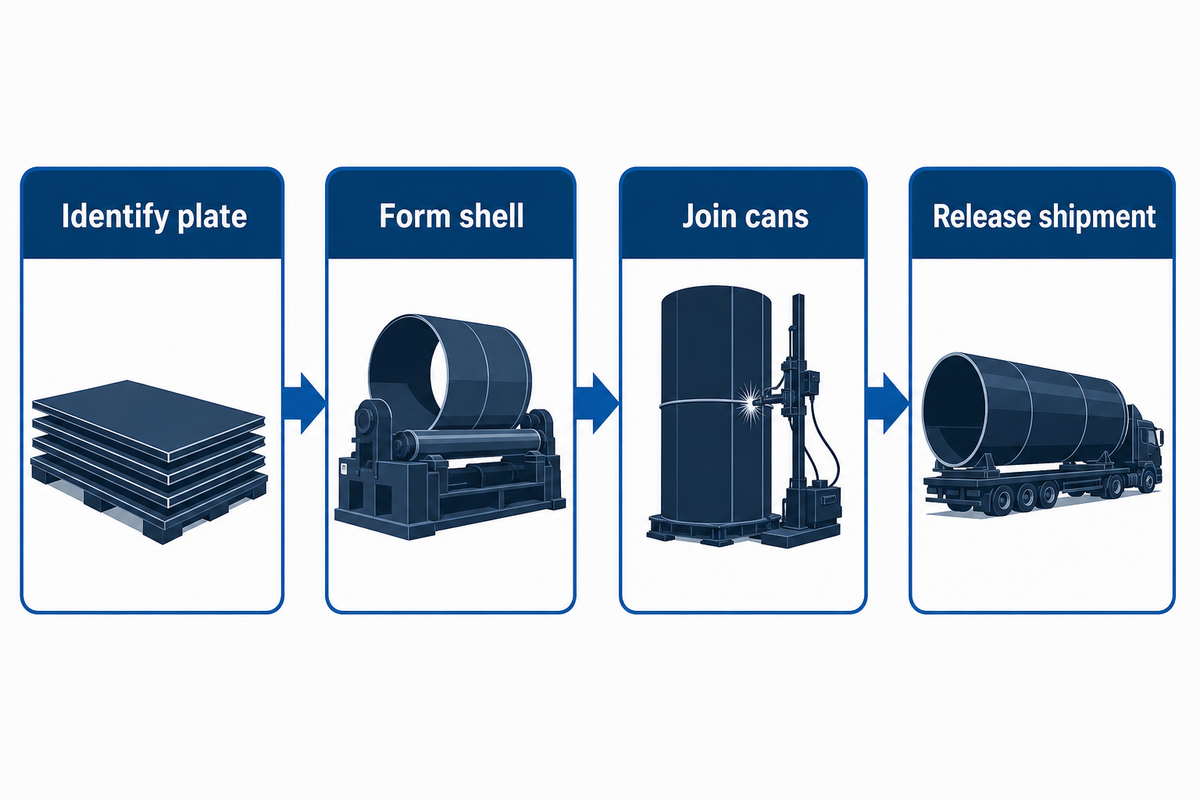
A chapa de aço é identificada, cortada e calandrada para formar virolas, que são soldadas para formar anéis e unidas em seções transportáveis. O fabricante inspeciona as soldas e dimensões exigidas, e as superfícies são preparadas e revestidas. A seção é liberada para expedição. Mudanças no processo da fábrica afetam a sequência ou os equipamentos; os registros de cada transferência devem atender aos requisitos aprovados do projeto.
| Etapa | Entrada | Identificação da saída | Evidências a solicitar |
|---|---|---|---|
| 1. Recebimento | Chapa especificada | Identificação da chapa ou corrida | Especificação de compra e registro do material |
| 2. Corte | Desenho técnico aprovado da chapa planificada | Chapa cortada e identificação da borda | Verificação do corte e das bordas |
| 3. Calandragem | Chapa planificada identificada | Identificação da virola ou do anel | Verificação da geometria |
| 4. Soldagem longitudinal | Virola ajustada e montada | Anel fechado | Procedimento de soldagem, soldador e registro da junta |
| 5. Soldagem circunferencial | Anéis identificados | Seção mais longa | Registro do ajuste e montagem da junta |
| 6. Inspeção | Seção fabricada | Seção aceita ou retida | Inspeção, dimensões e encerramento de reparos |
| 7. Revestimento | Superfícies liberadas | Seção protegida | Inspeção da preparação e do revestimento |
| 8. Expedição | Seção protegida | Carga expedida | Registro de liberação e carregamento |
O exemplo da fábrica da African Fusion na DCD Wind Towers mostra como as transferências entre etapas se tornaram concretas. Os anéis foram identificados individualmente, unidos em linhas de montagem progressiva, inspecionados e reparados quando necessário, e preparados para expedição. O exemplo demonstra o que acontece em uma fábrica e não deve ser usado como modelo para todo projeto de torre. Um exemplo governamental de uma alternativa com soldagem em espiral demonstra por que essa abordagem não é universalmente válida. A sequência de produção dos outros exemplos está no guia de 9 etapas para linhas de produção da Aubrik.
Dentro dos limites do projeto, a estrutura da torre transmite as cargas do vento da turbina por meio de suas interfaces. As condições de vento e a altura da torre fazem parte da base de projeto definida pelo engenheiro; os registros da fábrica demonstram se a torre tubular fabricada está em conformidade com essa base. Fluxogramas de processo não devem substituir o projeto estrutural nem o plano de instalação da turbina no local.
A velocidade do vento e os esforços resultantes devem ser considerados no processo de projeto. Em operação, a torre sustenta os equipamentos no topo, por isso os desenhos técnicos devem refletir a capacidade da estrutura para a função prevista. O registro de produção deve confirmar a conformidade com os desenhos técnicos; ele não pode recalcular o caso de carga do engenheiro.
Decisão de compra: peça ao proponente que mostre no mapa de processo o limite exato do escopo da fábrica. As cotações de equipamentos e de fábrica devem ser comparadas item a item. Uma proposta que inclua serviços além da fabricação na fábrica (por exemplo, fundações ou montagem no local) não pode ser comparada item a item com uma cotação de equipamentos para a fábrica.
Receber as chapas de aço e preservar a identidade do material
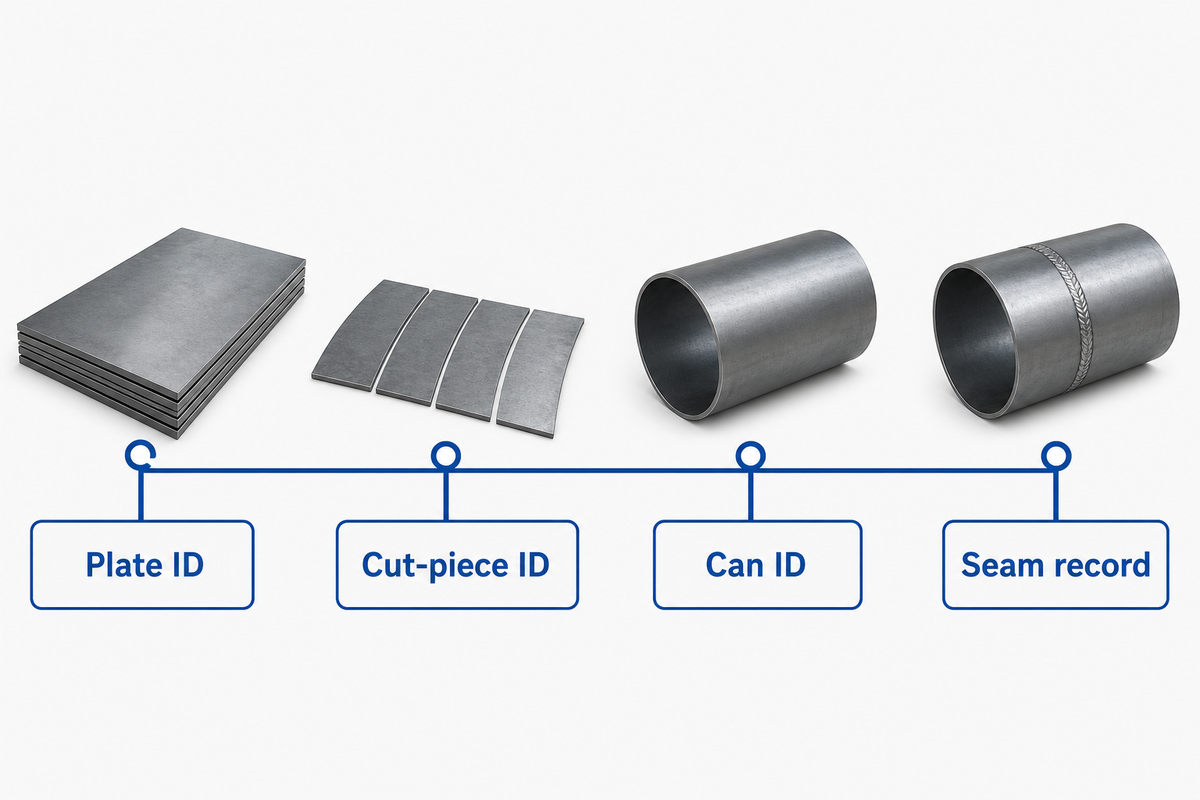
A identidade é o primeiro controle. Um certificado da chapa só é útil se for possível rastrear a chapa, as peças cortadas e o anel da torre até os mesmos requisitos aprovados de compra e dos desenhos técnicos. Pergunte ao fabricante como a identificação é transferida para as peças cortadas e para o anel da torre quando as marcações originais são removidas.
Um roteiro de fabricação útil pode incluir a especificação de compra, a identificação da chapa ou da corrida, a revisão do desenho técnico, a seção prevista e a decisão de recebimento. Cabe ao comprador definir quais campos são obrigatórios em contrato. O relato publicado pela DCD afirma que cada anel recebeu uma identificação única antes de a chapa entrar na fábrica; ele não estabelece um formato universal de certificado.
Se um lote incluir diferentes classes ou espessuras, solicite um exemplo de rastreabilidade. Isso significa selecionar um anel concluído e rastrear sua identificação até a chapa e, no sentido inverso, até os registros das juntas de solda. Uma declaração genérica de que “há rastreabilidade disponível” não comprova qual chapa foi soldada no anel. Coloque o material não identificado em retenção, ou seja, siga o processo de decisão aprovado pelo comprador.
As etiquetas das seções devem permanecer legíveis durante o transporte. Os desenhos técnicos devem distinguir entre o segmento da torre e os anéis individuais calandrados, sobretudo se forem armazenados na mesma área. Essa distinção evita uma troca simples, mas custosa, e protege a rastreabilidade.
A rastreabilidade de um anel deve ser o padrão, não um conjunto de certificados. O setor de compras pode solicitá-la durante a avaliação do fornecedor, e a qualidade pode verificar se a identificação da chapa, da peça cortada e do anel é consistente antes da próxima operação.
Cortar e preparar a chapa para a calandragem da virola
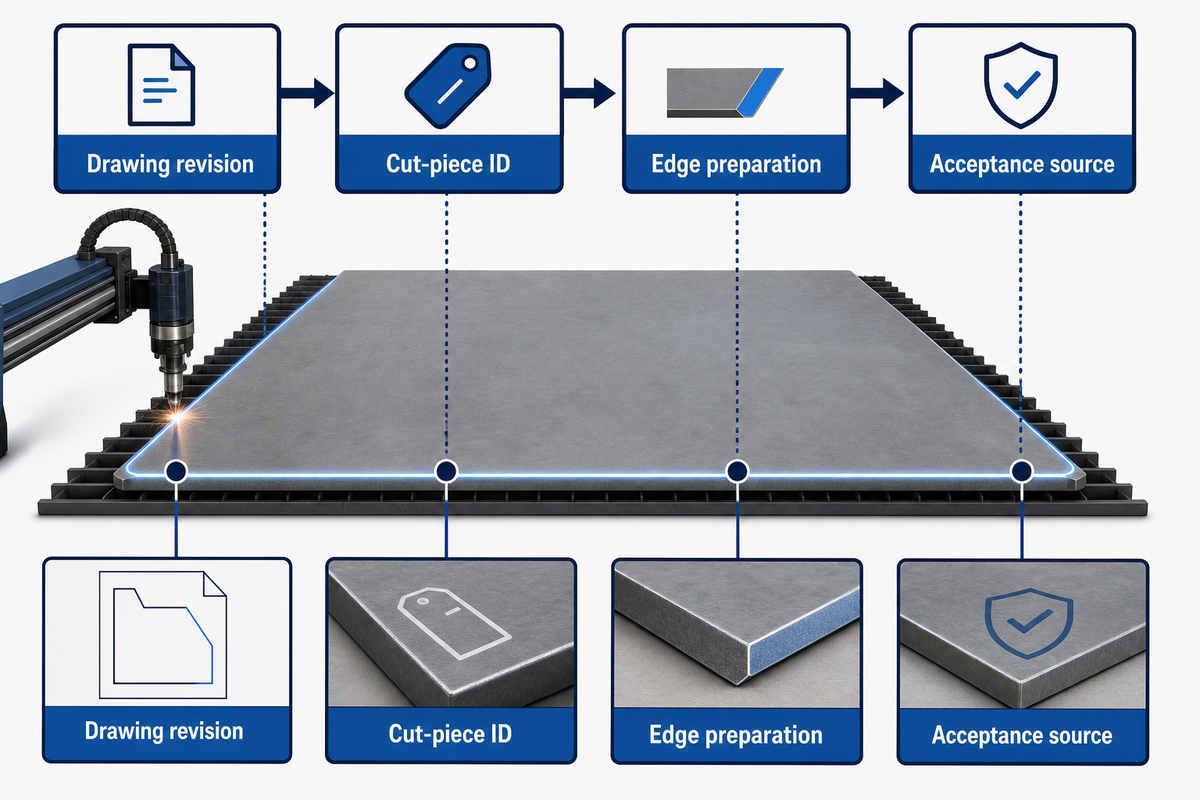
O corte determina as dimensões da chapa planificada e a geometria das bordas da virola. O pacote de fabricação deve indicar a revisão aprovada do desenho técnico, o tipo de corte, a identificação da peça cortada e qualquer preparação das bordas para soldagem que venha a seguir. A verificação das bordas exige um critério de aceitação identificado, além de um folheto de máquina. Esse critério especificará os chanfros permitidos e o ajuste e montagem da junta para a junta do comprador.
A ISO 9013 especifica requisitos de qualidade para cortes térmicos dentro de seu escopo. Ela é pertinente quando o desenho técnico ou os termos de entrega fazem referência à norma e à edição aplicável; por si só, não estabelece uma tolerância única para torres eólicas. Confirme se o corte térmico será realmente usado antes de incluí-lo na ficha de verificação.
Solicite a identificação da peça cortada, a revisão aprovada do desenho técnico, a preparação das bordas e a decisão sobre qualquer retrabalho. O operador da calandragem não deve precisar deduzir qual borda pertence a cada junta. O exemplo citado da DCD descreve o corte e o chanframento antes da calandragem, com chapas planificadas diferentes para anéis cônicos distintos; esse é um detalhe do caso, não um ajuste universal de máquina.
O programa de corte CNC deve usar a mesma revisão do roteiro de fabricação. Se os parâmetros de corte forem alterados, registre quem aprovou a mudança e se a borda continua adequada ao procedimento de soldagem selecionado.
Uma objeção de compra a resolver é: “A estação de corte atende à nossa faixa de espessura.” Isso não significa que a borda da chapa planificada corresponda ao procedimento de soldagem. Solicite uma chapa planificada de amostra e um registro de inspeção de um anel representativo de maior espessura e de outro de menor espessura.
Calandrar a chapa para formar a virola da torre eólica
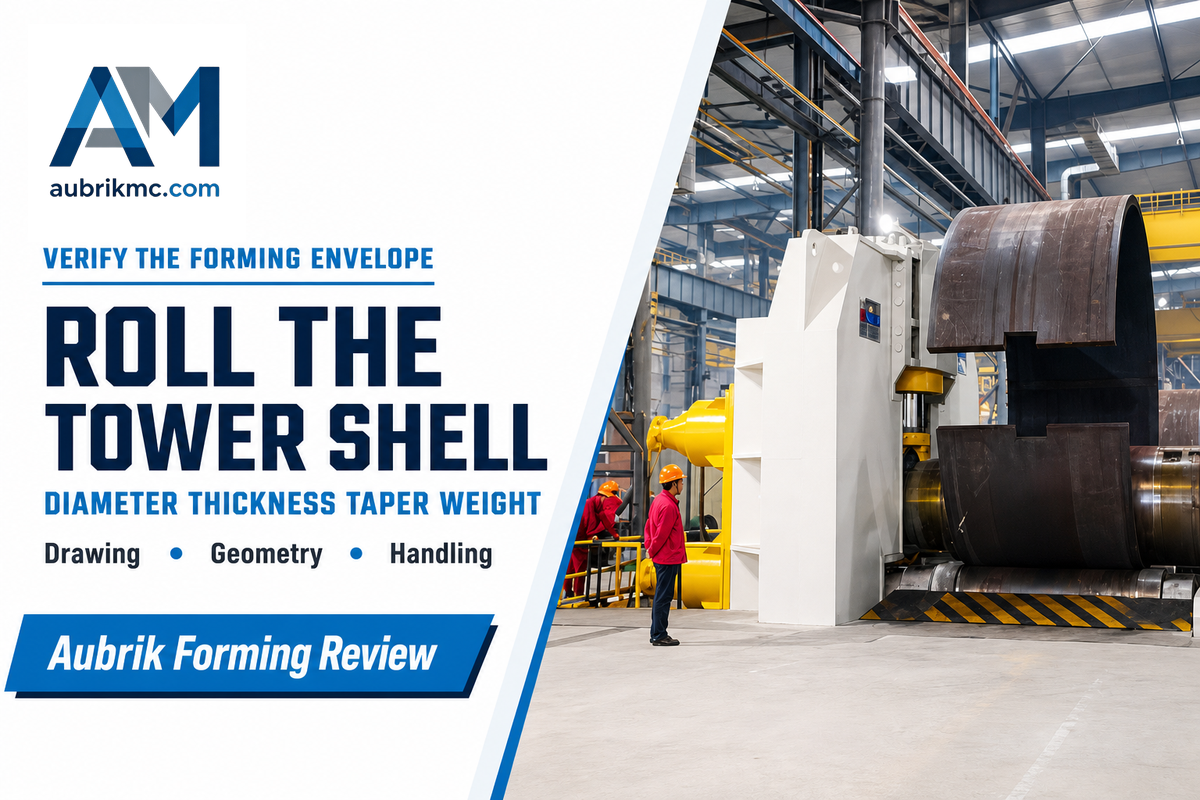
A calandragem transforma a chapa planificada cortada em uma virola cilíndrica ou cônica. Na seleção do equipamento, o diâmetro, a espessura da parede, a conicidade e o material da virola determinam a capacidade necessária. O desenho técnico aprovado define a aceitação dimensional. Registre a geometria medida antes de fechar a junta longitudinal; caso contrário, uma correção posterior pode ocultar quando a forma foi alterada.
Como funciona a fabricação de torres eólicas após o corte da chapa?
Quando a chapa planificada chega à estação de calandragem, ela é conformada para formar um “anel”. Os operadores verificam o alinhamento das bordas e a geometria conforme o desenho técnico. Se estiverem corretos, a junta é ajustada e montada, e o anel segue para o processo de soldagem aprovado. Como o anel mantém a identificação da chapa, é possível vincular os registros dimensionais e de soldagem à seção de expedição.
O diâmetro máximo anunciado por um fornecedor, por si só, não comprova que a calandra proposta atende a toda a variedade de peças do comprador. Diâmetro, espessura, classe do material, conicidade, comprimento mínimo e máximo de trabalho e peso de movimentação devem constar em uma ficha de capacidade de projeto. O fornecedor também deve indicar qual combinação foi verificada, pois os valores mais exigentes podem não ocorrer no mesmo anel. O teste de aceitação na fábrica deve avaliar um caso representativo acordado previamente entre as partes.
As equipes de projeto e fabricação devem concordar sobre o local de medição da virola e como tratar um resultado no limite. Diferentes métodos de fabricação podem produzir uma torre eólica de grande porte, mas a planilha deste artigo se aplica a uma virola de aço calandrada. A aceitação é regida por uma indicação no desenho técnico, e não por um adjetivo como “soldagem precisa”.
A fabricação de seções de torres eólicas também difere da fabricação de pás com materiais compósitos. A produção de grandes anéis de aço se concentra na conformação e soldagem de chapas, enquanto a fabricação de aerofólios compósitos segue outro processo e exige outro conjunto de evidências.
O relato da fábrica da DCD Wind Towers informou o uso de chapas de 16 mm e 38 mm em seções diferentes, mas esses são valores históricos daquele projeto. Eles ajudam a mostrar por que é importante definir a capacidade para uma variedade de produtos, mas não são limites de projeto recomendados para sua torre.
Soldar as juntas longitudinais e, em seguida, montar e soldar os anéis da torre
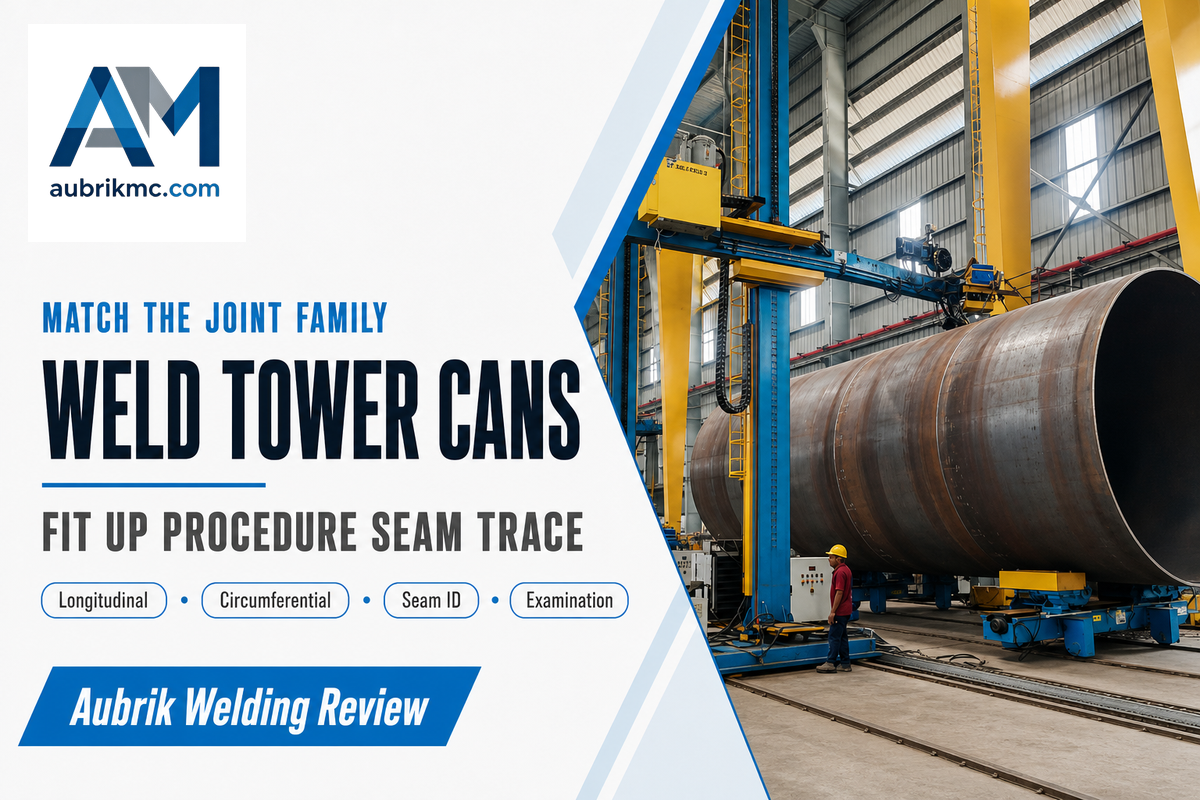
Uma junta longitudinal fecha uma virola individual. As juntas circunferenciais conectam os anéis para formar uma seção contínua de expedição. Essas 2 famílias de juntas exigem posicionamento e acesso diferentes; por isso, o roteiro de fabricação deve identificar cada junta separadamente, além do procedimento de soldagem aprovado e dos resultados de inspeção associados.
| Junta | O que une | Questão sobre o ajuste e a montagem | Chave do registro |
|---|---|---|---|
| Longitudinal | Bordas de uma virola calandrada | As bordas estão alinhadas conforme o detalhe aprovado da junta? | Identificação do anel + identificação da junta |
| Circunferencial | 2 anéis identificados | A orientação e a abertura estão controladas antes da união? | Identificação de ambos os anéis + identificação da junta |
Que equipamentos unem os anéis da torre em uma seção?
Uma linha pode usar dispositivos de fixação para ajuste e montagem, viradores de roletes e manipuladores de soldagem para posicionar e soldar a junta circunferencial. Selecione o equipamento mais adequado às necessidades do comprador, considerando diâmetro, peso, acesso à junta e procedimento aprovado, e verifique as interfaces em um teste acordado. Consulte o guia de equipamentos de soldagem e o guia de soldadoras circunferenciais da Aubrik para saber mais.
Posicionadores e viradores de soldagem atendem às necessidades de movimentação. No entanto, um virador ou uma mesa giratória de soldagem deve ser verificado de acordo com a carga real da seção. A soldagem a arco submerso pode ser um dos processos aprovados, mas a qualificação do procedimento de soldagem define seu escopo. Os registros de soldagem das juntas devem especificar a junta e o reparo.
“Unimos e avançamos, unimos e avançamos até que a torre tenha o comprimento necessário.”
O esboço de 2 linhas não abrange todas as soldas. Aberturas para portas, acessórios e soldas entre a virola e o flange específicas do projeto precisam de seus próprios registros de procedimento e inspeção, quando existirem. Uma análise publicada sobre fadiga de torres identifica esses detalhes como locais relevantes; ela não fornece uma porcentagem universal de inspeção de soldas.
Se uma cotação apresentar um único número de capacidade para “soldagem de torres”, pergunte quais juntas e quais seções ele abrange. Um teste de junta longitudinal não comprova o desempenho de ajuste e deslocamento em todas as juntas circunferenciais e nos detalhes das aberturas.
Ajustar os flanges e as interfaces conforme o desenho técnico aprovado da seção
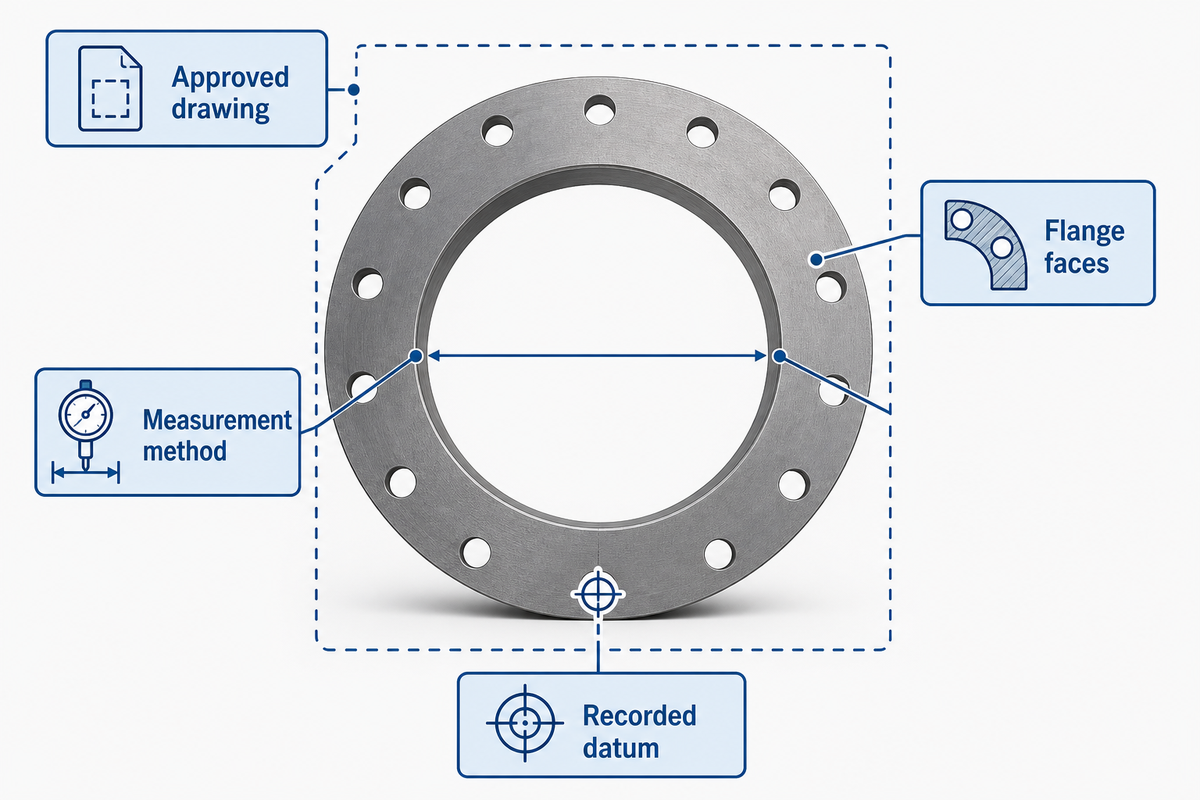
Os flanges de extremidade conectam as seções de expedição e devem corresponder a um desenho técnico aprovado da seção antes da liberação do conjunto. Registre no desenho técnico as faces, o método de medição, a definição de planicidade e alinhamento, e eventuais correções aprovadas. Mantenha a operação de flange na fábrica separada da montagem e do aparafusamento no local.
Um estudo constatou que desvios de planicidade do flange alteram a resposta dos parafusos nas condições modeladas. Isso indica que a geometria deve ser analisada como uma questão de projeto e de fadiga; no entanto, o estudo não fornece uma tolerância universal de aceitação para todas as torres.
Consulte a autoridade de projeto para saber quais dimensões da interface são pertinentes ao caso e onde deve ficar o relatório de medição. Se um fornecedor propuser uma estação de alinhamento de flanges, solicite uma demonstração que produza a mesma referência registrada e relatórios no formato exigido pelo plano do comprador. “Encaixe preciso do flange”, sem um método de medição, não é um critério de aceitação.
O caso da DCD descreve a prática de medição e alinhamento de flanges de uma fábrica específica. Use os números apenas como exemplo de um projeto histórico. A especificação de compra e o desenho técnico aprovado regem o projeto em questão.
Inspecionar as soldas e dimensões conforme o plano de aceitação do projeto
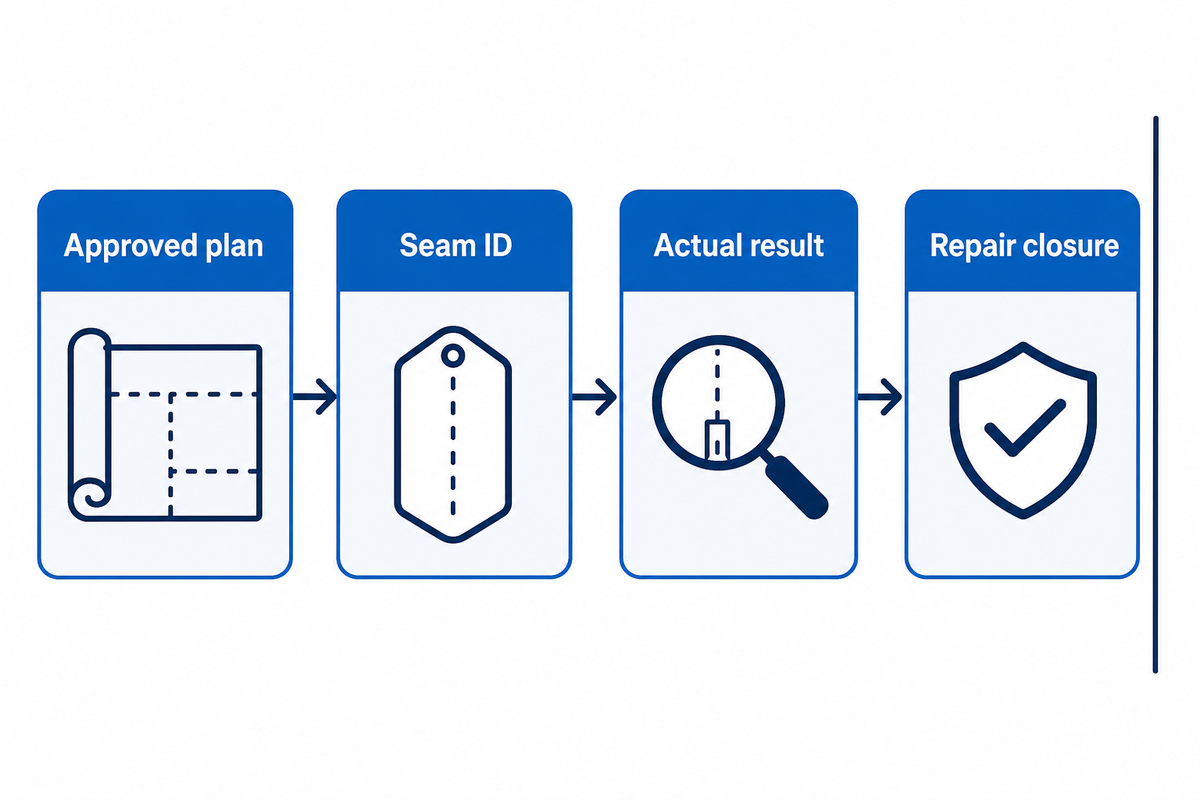
Cada tipo de inspeção e ensaio responde a uma pergunta diferente. Um plano de inspeção e ensaios aprovado (PIE) deve indicar a junta ou característica, o método, a qualificação do inspetor, a abrangência, o momento, o critério de aceitação e o ponto de espera. Uma porcentagem indicada isoladamente em material de vendas não contempla essas escolhas do projeto.
Como um fornecedor comprova que uma solda da torre foi aprovada na inspeção?
Apresente o procedimento aprovado, o mapa das juntas, a qualificação do inspetor, o resultado efetivo vinculado à identificação da junta, o encerramento do reparo e o novo ensaio. O registro deve comprovar que a inspeção foi realizada após o intervalo de espera exigido. O trabalho da TWI sobre trincas por hidrogênio retardadas explica a justificativa para o momento aprovado da inspeção de soldas ferríticas suscetíveis; ele não estabelece um número único e universal de horas.
Se o plano aprovado exigir ensaio ultrassônico, o relatório deve identificar o instrumento, o local e o inspetor, além de informar o nível de aceitação. A declaração “A solda foi ensaiada” não indica o que foi inspecionado nem se o momento aprovado foi respeitado.
A ISO 3834-1 trata da seleção de requisitos de qualidade para soldagem por fusão, enquanto a DNV-ST-0126 pode servir como referência contratual de projeto estrutural. A página de nenhuma das entidades normativas é um registro de aceitação assinado para esta seção. A edição aplicável, a abrangência da inspeção e o nível de aceitação devem constar dos documentos pertinentes ao projeto.
Alguns projetos exigem funções de verificação externa por força de lei ou das condições da licença. Para projetos federais offshore dos EUA aos quais se aplica, o 30 CFR 285,708 -709 trata da revisão da fabricação por um agente de verificação certificado ou por um engenheiro de projeto aprovado. Essas funções podem ser alternativas quando há uma isenção aprovada; os documentos do projeto indicam qual delas se aplica. Verifique o escopo e a jurisdição, em vez de presumir que a assinatura do comprador seja a única autoridade de liberação.
Uma turbina eólica offshore pode seguir um processo de verificação diferente do de uma torre onshore. Antes de usar um registro de fabricação como evidência de liberação, o comprador deve indicar os requisitos aplicáveis ao projeto de energia eólica offshore.
Um relatório bem elaborado com a identificação errada da junta, o método, o momento ou o critério de aceitação incorreto não é uma evidência útil. Oriente a equipe de qualidade a resolver essas divergências antes que o revestimento impeça o acesso à junta, e mantenha os reparos não resolvidos em retenção explícita.
Preparar, revestir e transportar a seção liberada
O revestimento deve começar depois dos pontos de espera de fabricação e inspeção que precisam ser concluídos antes dessa etapa. A especificação de revestimento do projeto define as condições da superfície a ser revestida, o método de preparação de superfície e o sistema de pintura, o ambiente de exposição e outras condições e fatores que podem afetar a durabilidade do revestimento, além da inspeção. Em seguida, o plano de carregamento aborda a proteção e as interfaces de içamento e transporte da seção em questão.
A ISO 12944-5 descreve sistemas de pintura protetora dentro do escopo ambiental declarado. Essa parte exclui algumas categorias de exposição; uma referência apenas à “ISO 12944” não identifica o sistema adequado para todas as zonas offshore. Antes de comparar propostas de sistemas de revestimento, solicite a categoria, a parte aplicável e a edição especificadas.
Um relato da fábrica da DCD descreve lavagem, jateamento, revestimento, inspeção final e carregamento. Essas operações ilustram um processo fabril. Outras abordagens estruturais e de fabricação, inclusive processos documentados de soldagem em espiral, podem transferir ou alterar pacotes de trabalho. Registre na cotação o limite efetivo da expedição.
A “vida útil” ou a espessura do revestimento indicadas em uma cotação não constituem um critério de liberação sem considerar o ambiente do projeto e o método de inspeção. Solicite relatórios de preparação e revestimento, reparos aprovados, proteção durante a movimentação e o registro assinado da transferência para carregamento.
Monte o pacote de liberação da seção da torre com 8 registros
O pacote de liberação da seção da torre com 8 registros é uma planilha editorial para o comprador e o fabricante preencherem juntos. Ele organiza os documentos por decisão, não por tipo de arquivo. O relato da fábrica da DCD Wind Towers descreve uma identificação única para cada anel; esses grupos de registros fazem parte da planilha editorial deste artigo e não afirmam que a DCD exigia exatamente esse pacote. O desenho técnico, a especificação e o plano de inspeção aprovados pelo comprador, além da legislação aplicável, determinam quais registros individuais são obrigatórios. Um campo em branco abaixo não se torna aceitável só porque um folheto menciona a etapa do processo.
| Grupo de registros | Responsável | Critério de aceitação a informar | Arquivo de evidência / identificação a informar | Decisão |
|---|---|---|---|---|
| 1. Identidade do material | Fabricante / qualidade do comprador | Especificação de compra | Rastreabilidade da chapa ao anel | Liberação / retenção |
| 2. Projeto aprovado | Autoridade de projeto / comprador | Revisão do desenho técnico | Lista de desenhos técnicos aprovados | Liberação / retenção |
| 3. Corte e bordas | Fabricante | Desenho técnico e requisitos de corte aplicáveis | Relatório da peça cortada / borda | Liberação / retenção |
| 4. Calandragem e geometria | Qualidade do fabricante | Dimensões definidas no desenho técnico | Relatório de medição do anel / flange | Liberação / retenção |
| 5. Soldagem e rastreabilidade das juntas | Coordenador de soldagem | Procedimento aprovado e escopo de qualificação | Procedimento, soldador, mapa das juntas | Liberação / retenção |
| 6. Encerramento das inspeções | Qualidade / verificador externo, se exigido | Plano aprovado, legislação e nível de aceitação | Resultados, momento, encerramento do reparo/novo ensaio | Liberação / retenção |
| 7. Liberação do revestimento | Qualidade do revestimento | Especificação de revestimento do projeto | Relatórios de preparação e revestimento | Liberação / retenção |
| 8. Transferência para carregamento | Fabricante / logística / comprador | Plano de transporte e liberação | Proteção, içamento e aprovação da expedição | Liberação / retenção |
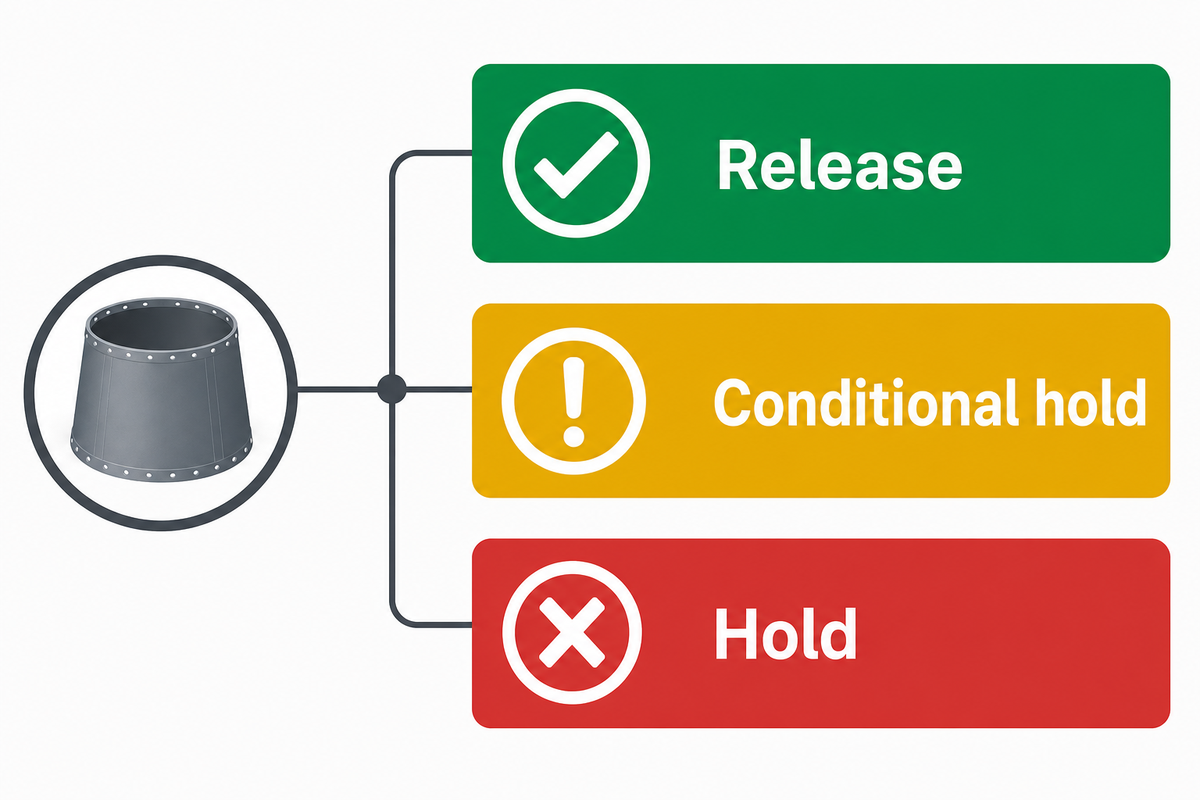
Use 3 decisões: liberação quando todas as evidências obrigatórias forem aceitas; retenção condicional para um item não crítico com um responsável definido e uma decisão acordada; e retenção quando faltar um critério obrigatório ou a aprovação do verificador exigido. O pacote não pode dispensar um ponto de espera aprovado. Use as identificações dos documentos anexados, em vez de aceitar números de outro projeto.
Esta planilha muda a conversa sobre a transferência de etapa. Ela mostra ao setor de compras o que foi prometido; apresenta à equipe de qualidade os critérios de aceitação e os controles; e revela ao gerente da fábrica o que impede a expedição. As 8 linhas são grupos de registros e não significam que um projeto exija exatamente 8 documentos.
Verificar a integração da linha de produção e os requisitos de utilidades
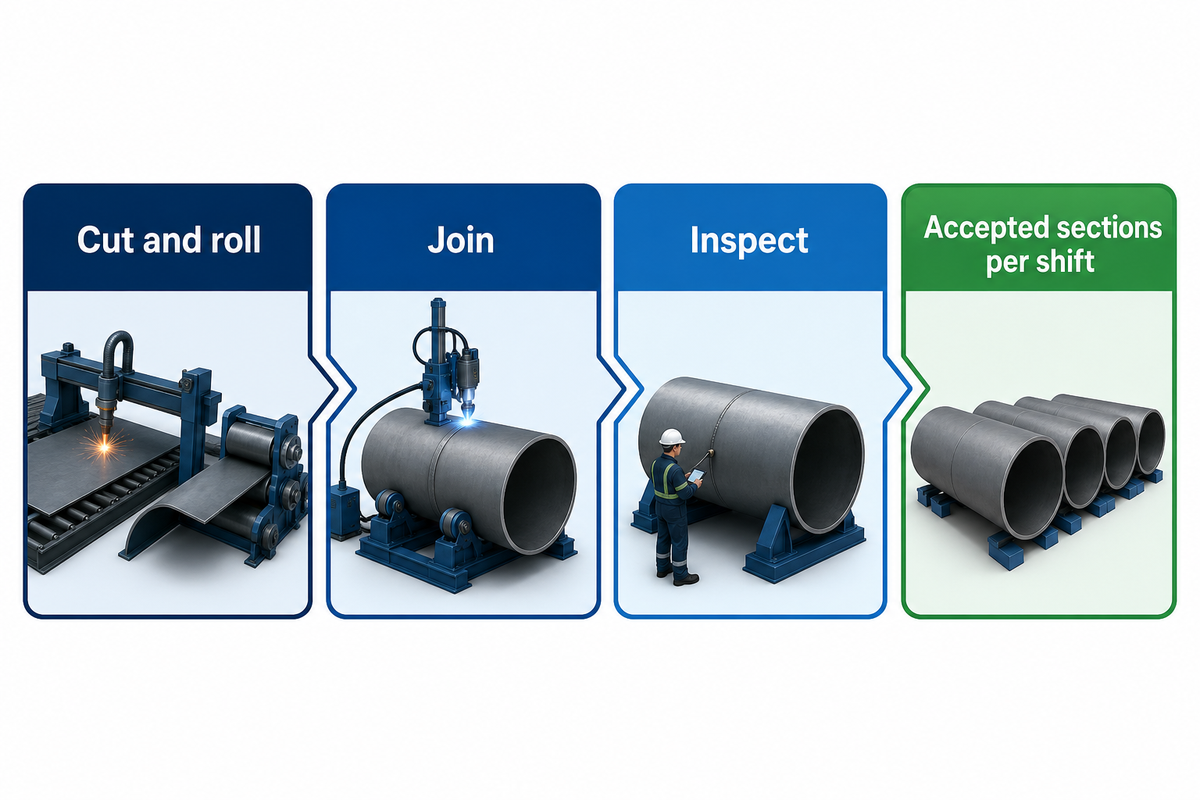
A seleção dos equipamentos se baseia na variedade de torres do comprador e nos tempos de ciclo medidos em cada estação. A Planilha de gargalos medidos e dados de entrada para o projeto da linha mantém a velocidade nominal de soldagem separada do número de seções aprovadas por turno. Uma linha pode apenas deslocar a fila da soldagem para o ajuste e a montagem da junta ou para a inspeção; ou para o reparo e o revestimento; ou para a transferência; meça a fila atual antes de garantir um aumento de produção.
| Dado a preencher | Referência do comprador | Comprovação solicitada ao fornecedor |
|---|---|---|
| Faixa de diâmetro e espessura da parede | Mínimo/máximo conforme o desenho técnico | Faixa operacional verificada |
| Classe do aço, conicidade e variedade de seções | Proporção dos pedidos reais | Peças representativas para teste |
| Peso de manuseio do cilindro e da seção | Elevação máxima e trajeto de transferência | Limites dos equipamentos e de içamento |
| Ciclo de corte e calandragem | Minutos por cilindro aprovado | Ciclo de teste e registro de rejeições |
| Ciclo de ajuste e montagem da junta e de soldagem | Minutos por família de juntas | Teste de junta acompanhado |
| Ciclo de inspeção e reparo | Tempo de espera e taxa de novo teste | Plano de integração da inspeção |
| Revestimento e expedição | Tempo de espera e restrições do trajeto | Layout das interfaces com as etapas seguintes |
| Energia, controles e área ocupada | Desenhos técnicos da fábrica e serviços disponíveis | Desenhos técnicos de serviços e layout |
| Seções aprovadas por turno | Referência medida da variedade de produtos | Resultado acordado do teste de aceitação |
Um estudo de 2025 sobre uma fábrica de torres modela a dependência entre os prazos das estações de produção. Embora possa ajudar a medir a sequência, não permite prever a produção de outra fábrica. A discussão publicada pela DCD sobre balanceamento e união, que também se refere a uma fábrica específica, é outro exemplo. Um analista financeiro só pode comparar o preço de uma linha integrada com o de estações separadas depois que a fábrica fornecer seus próprios dados de filas, sucata, retrabalho e mão de obra.
A automação da soldagem deve ser comparada com todo o processo de fabricação. A referência deve incluir o tempo gasto na movimentação das peças, na espera pela inspeção e na conclusão dos reparos. Da mesma forma, eficiência de produção deve significar mais seções aprovadas liberadas pela linha segundo os mesmos critérios; reduzir o tempo de arco aberto nem sempre significa aumentar a produtividade e a segurança.
A fabricação de seções de torres eólicas para geração de energia é um problema de fluxo: corte, calandragem, união e inspeção compartilham a meta de produção. Portanto, a produção de seções de torres eólicas deve ser cotada como unidades aprovadas dentro de uma variedade de produtos acordada, e não apenas como velocidade nominal de avanço da soldagem.
Há gargalos ocultos no sistema; mapeie-os antes de adicionar automação. Após o comissionamento, teste novamente a mesma variedade de produtos e os mesmos critérios de aceitação. Uma deposição mais rápida só ajuda se o ajuste e a montagem da junta, a inspeção e a expedição permitirem que mais seções aprovadas percorram todo o processo.
Peça ao fornecedor comprovações compatíveis com os projetos de torre do comprador
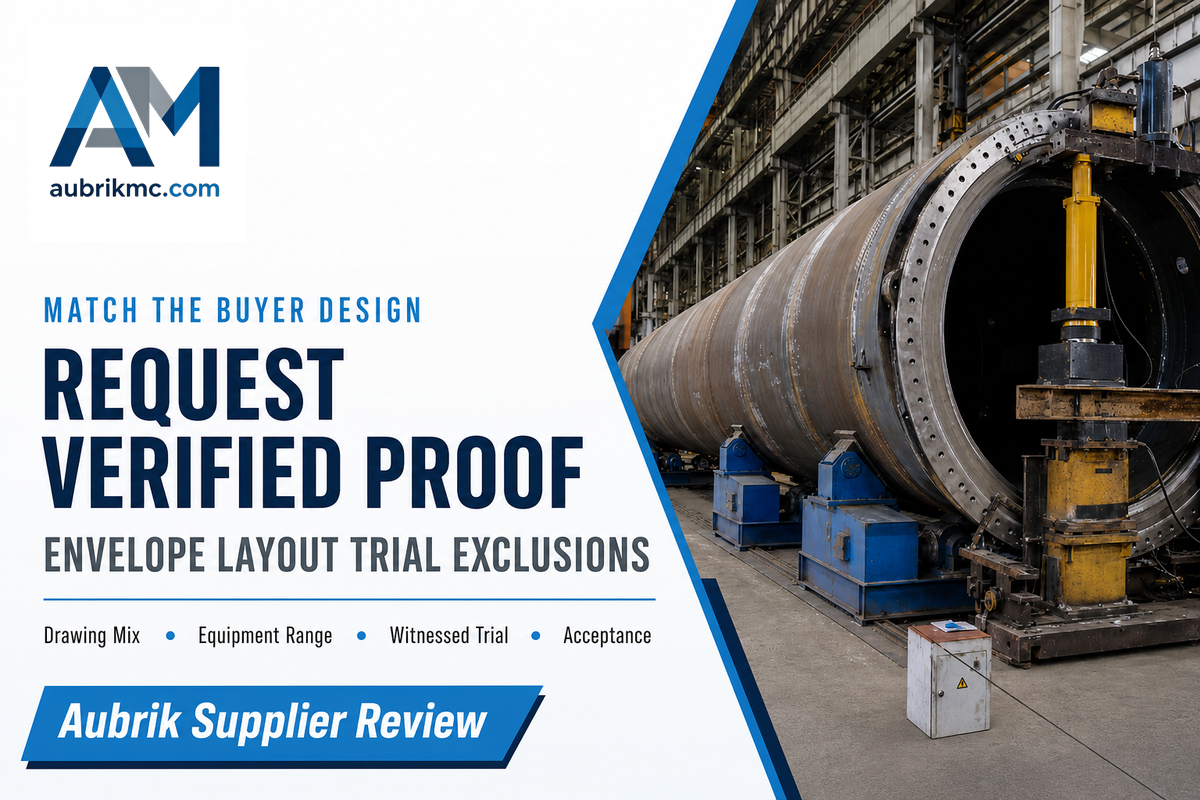
O fornecedor da linha comprova a capacidade dos equipamentos. O fabricante da torre é responsável pelos registros de materiais, soldas, inspeções e revestimentos da seção. O comprador e a autoridade de projeto definem os critérios de aceitação aprovados. Manter essas responsabilidades claras permite avaliar os pedidos de cotação e diferencia uma torre certificada da capacidade da máquina.
Envie ao fornecedor a faixa de desenhos técnicos e a planilha de dados da linha preenchida. Solicite um layout, um cálculo de capacidade com as respectivas premissas, as faixas verificadas de peso e geometria, os limites dos processos de soldagem, os desenhos técnicos de içamento e serviços, as interfaces de inspeção, o plano de teste de aceitação na fábrica, o plano de assistência técnica e peças de reposição e as exclusões. Pergunte quem acompanhará o teste e quais comprovações serão consideradas suficientes para aceitar a variedade real de produtos do comprador.
Aubrik oferece publicamente equipamentos para linhas de produção de torres eólicas. Essa oferta não é uma comprovação independente de seções aprovadas por turno na fábrica de um cliente. Para saber mais sobre a empresa, acesse a página Sobre a Aubrik.
Solicite uma análise da configuração da linha. Informe a faixa de diâmetro e espessura, a variedade de seções, os dados de referência das estações e o plano de aceitação. Converse com a Aubrik sobre sua linha de produção de torres eólicas.
Perguntas frequentes
Como é o processo de fabricação de uma seção tubular de aço para torre eólica?
A chapa de aço especificada é identificada, cortada e preparada; depois, é calandrada para formar virolas, que são soldadas para formar cilindros e unidas em uma seção transportável. Em seguida, são feitas as inspeções e verificações dimensionais exigidas pelo projeto, conforme o plano de inspeção aprovado. Depois, o fabricante da seção executa e registra os revestimentos, conclui a documentação e libera a seção para expedição. A ordem das operações e os critérios de aceitação variam conforme o projeto, o contrato e o processo de fabricação.
Qual é a diferença entre uma linha de produção de torres eólicas e a instalação da torre?
Na fábrica, a linha de produção trabalha com chapas, virolas e seções para expedição. No local da obra, o trabalho começa com os componentes entregues e segue um plano de montagem da torre e dos demais componentes da turbina. Comprar equipamentos para a fábrica não comprova capacidade de instalação. Cada atividade precisa de escopo, desenhos técnicos e comprovações de aceitação próprios, principalmente quando a proposta do fornecedor usa a palavra “completa”.
O que verificar antes de comprar uma linha de produção completa para torres eólicas?
Considere a faixa de desenhos técnicos aprovada para a torre, as classes de aço exigidas, a variedade de seções e os métodos de soldagem; especifique também os pesos de içamento e o plano de inspeção. Inclua o tempo de ciclo, a área ocupada, as interfaces de energia e controle, as restrições de revestimento e os limites de expedição. Peça ao fornecedor que identifique as operações realizadas em cada estação e explique como um teste acompanhado definirá e medirá a aceitação conforme as especificações do comprador.
Existe um percentual de inspeção universal para soldas de torres eólicas?
Não é possível aplicar a todos os projetos de torre um único percentual com base neste artigo. A extensão, o método e o momento da inspeção, assim como o nível de aceitação, seguem o projeto aplicável, o contrato, os procedimentos aprovados e quaisquer requisitos legais ou de verificação externa. Antes de aceitar uma alegação comercial genérica, solicite um mapa das juntas de solda e um plano específico de inspeção e testes para o projeto.
Quando deve começar o revestimento de uma seção de torre?
O revestimento deve respeitar os pontos de espera definidos para fabricação e inspeção. A especificação do revestimento determina a preparação da superfície, as condições ambientais, o sistema, a aplicação e a inspeção. Se ainda houver um reparo de solda pendente, determine sua situação antes que o revestimento restrinja o acesso. Não há valores universais de espessura de película nem um processo de revestimento único para todas as torres.
Referências e fontes
As páginas dos editores foram consultadas em 13 de outubro de 2026; elas descrevem seus escopos, e o relato da DCD trata de uma fábrica específica. Os documentos do projeto determinam a aceitação final.
- African Fusion: relato da fabricação na DCD Wind Towers.
- U.S. Department of Energy: processo de fabricação de torres por soldagem em espiral.
- Escopo publicado da DNV-ST-0126; registro publicado da IEC 61400-6.
- ISO 3834-1; ISO 9013; registros publicados da ISO 12944-5.
- Repositório da University of Seville: pesquisa sobre prazo de fabricação em uma fábrica de torres; análise de fadiga de torres; estudo sobre a fadiga e o nivelamento de flanges.
- TWI: pesquisa sobre inspeção tardia de trincas induzidas por hidrogênio; U.S. Code of Federal Regulations, 30 CFR 285,708–709.
Postagens relacionadas
Em alta agora