Entre em contato com a Aubrik Company

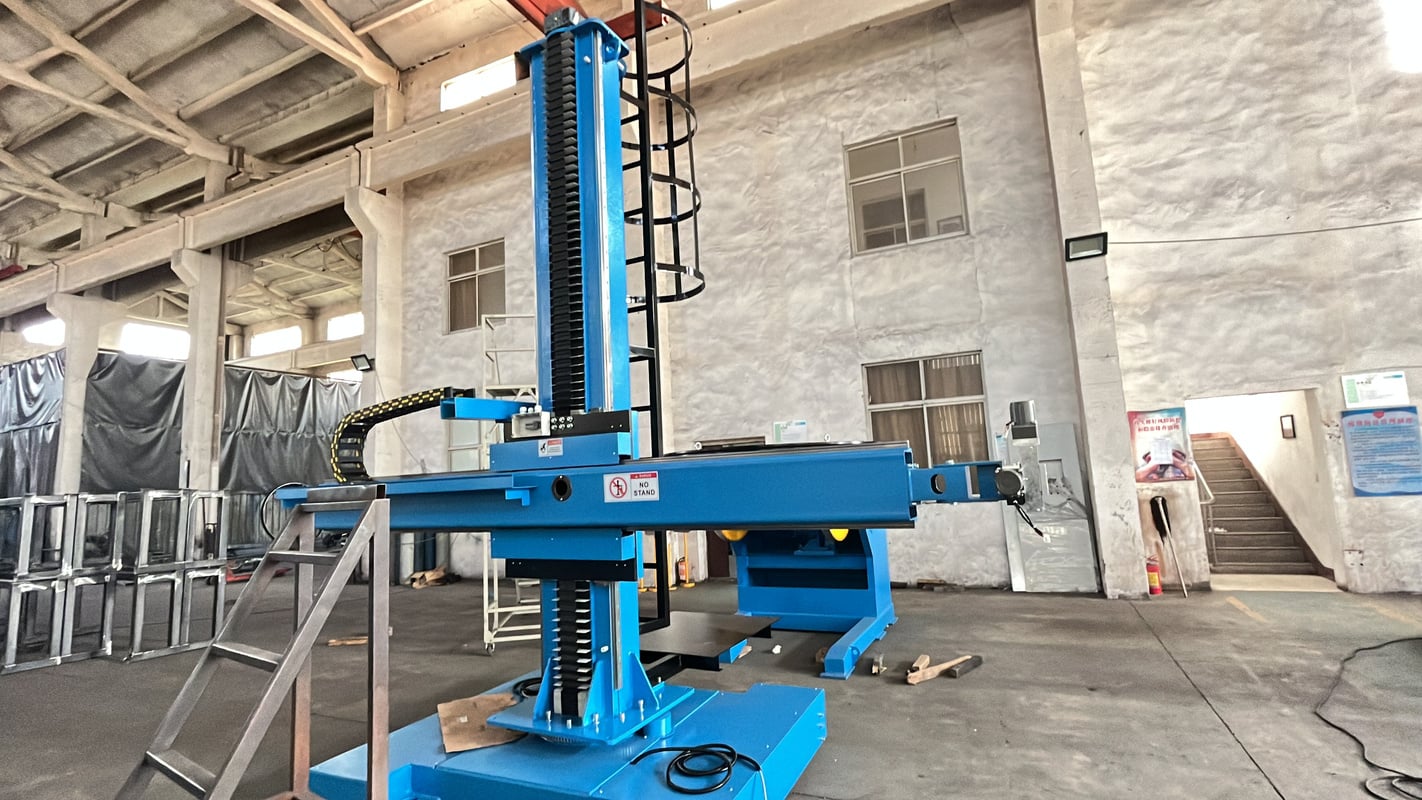
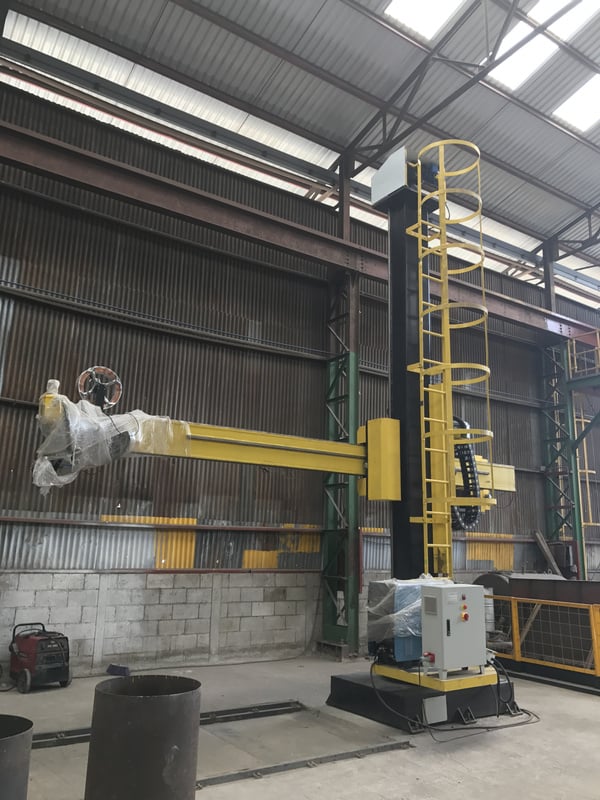
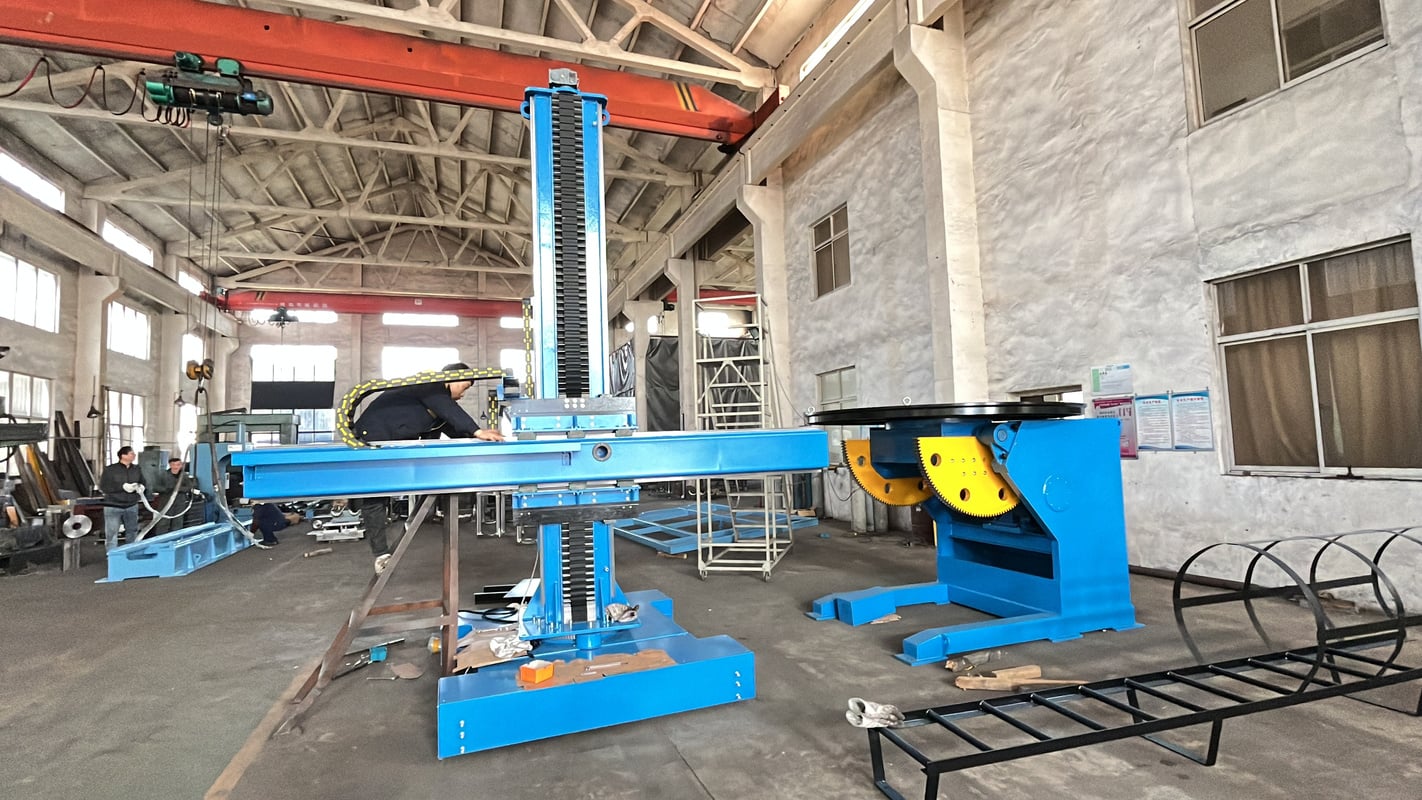
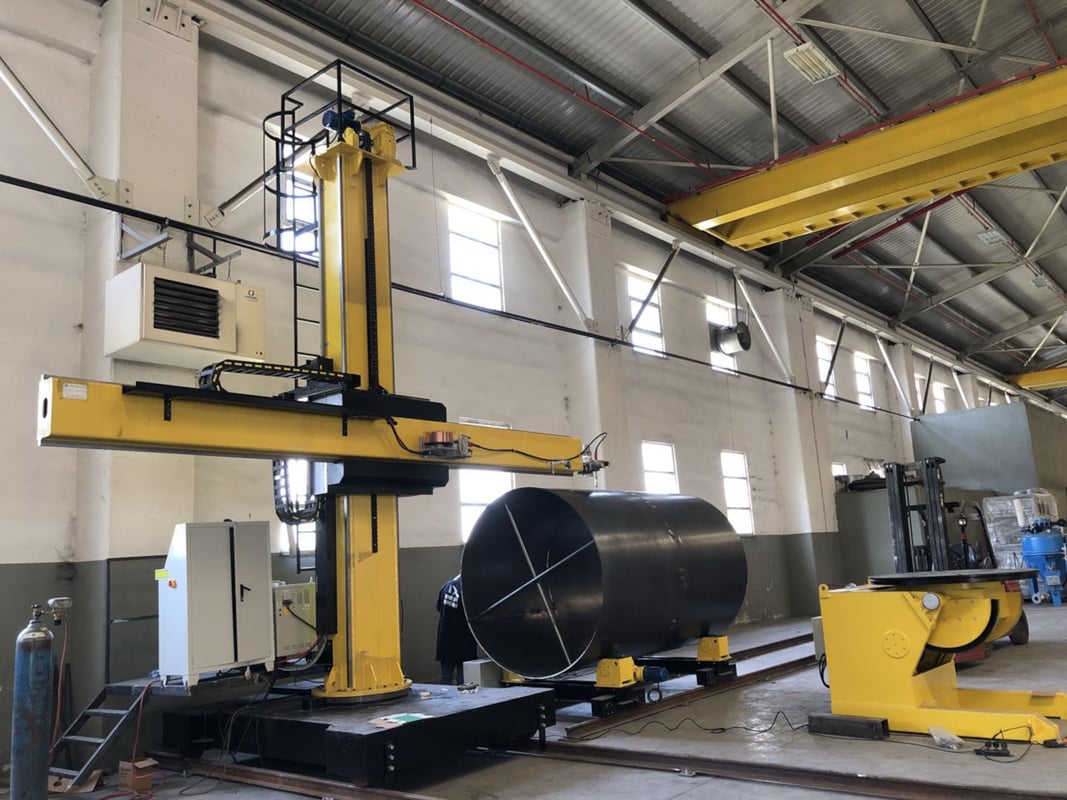
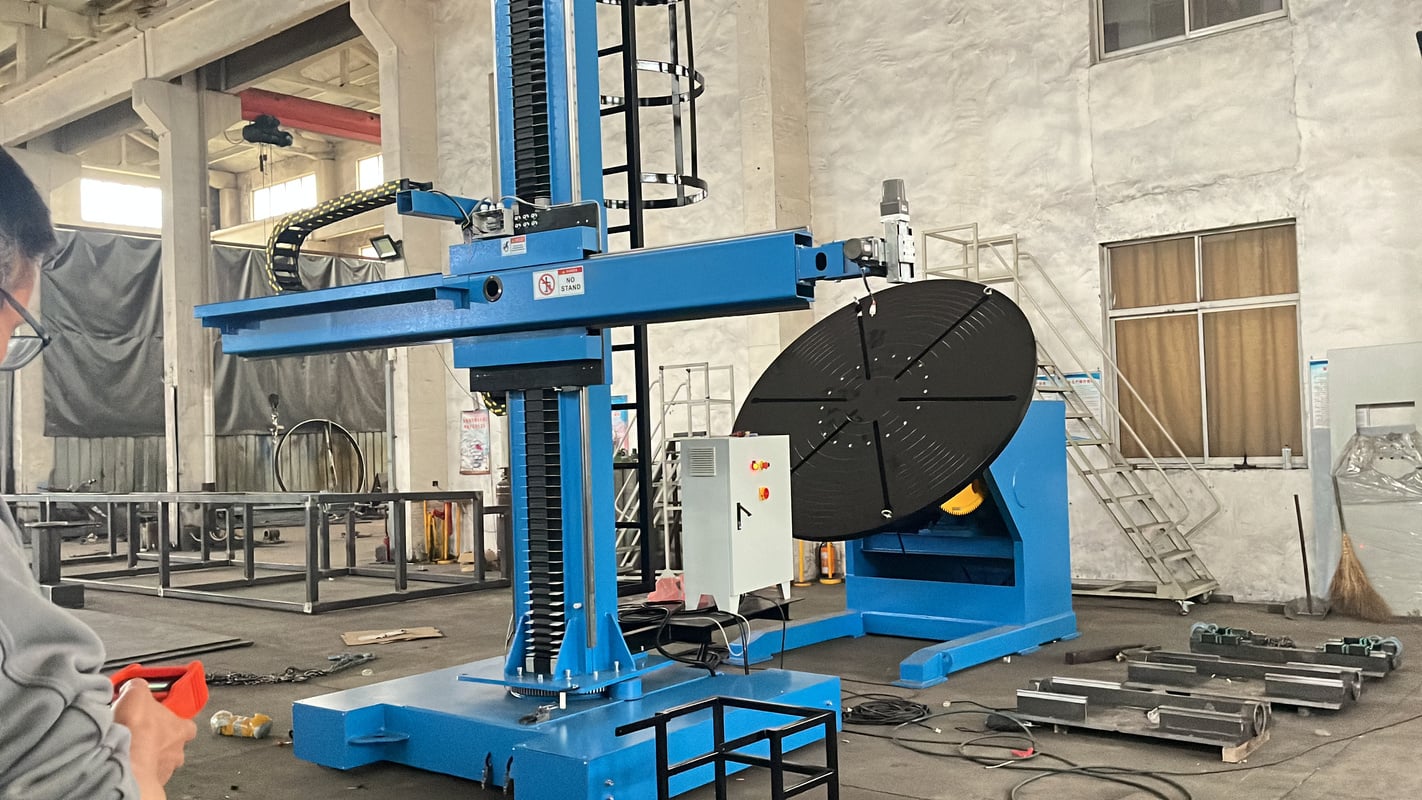
Manipuladores de soldagem tipo coluna e lança
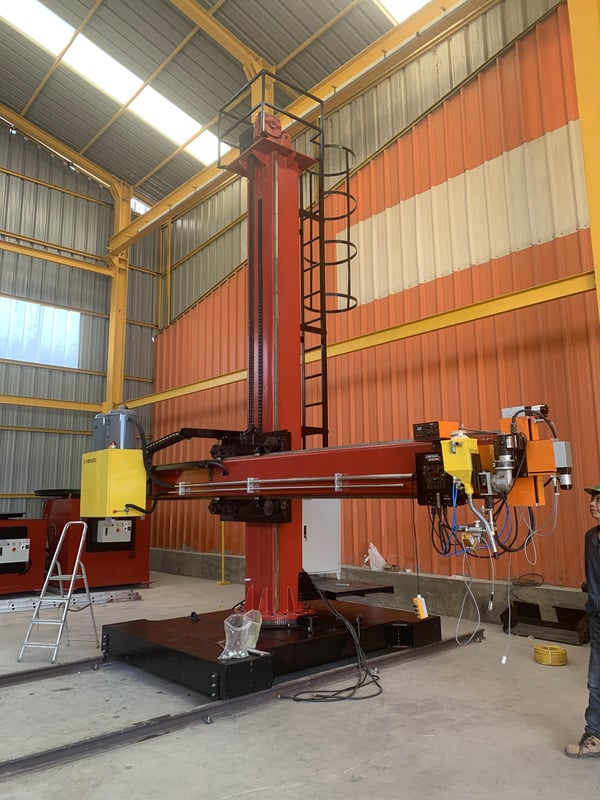
Manipuladores de soldagem tipo coluna e lança fabricados sob medida para automação por arco submerso (SAW), MIG e TIG de tanques, vasos de pressão, spools de tubulação e torres eólicas — projetados, certificados e enviados diretamente da fábrica da Aubrik.
- Certificação CE e ISO 9001
- Desenvolvendo automação de soldagem desde 1999
- Exportado para mais de 8 países
- Garantia de 12 meses
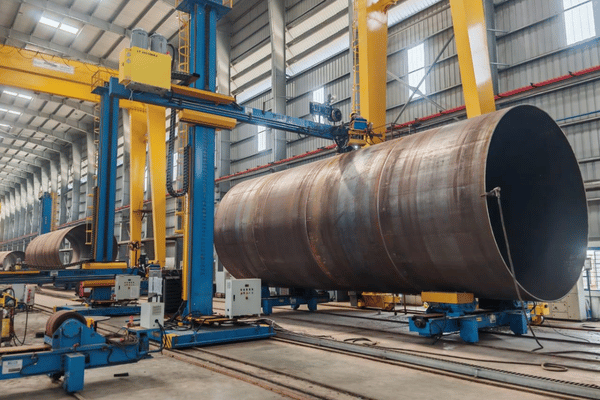
Por que a soldagem manual limita a produtividade em tanques, vasos e juntas longas
Um manipulador de soldagem é uma máquina com coluna e lança que transporta o cabeçote de soldagem — não a peça de trabalho — e o desloca ao longo da junta em velocidade controlada. Em uma fabricação metalmecânica de grande porte, essa diferença determina a produtividade. Quando um soldador trabalha manualmente em juntas longas de tanques ou vasos, o arco permanece efetivamente aberto durante apenas cerca de 25–40% do turno; o restante é consumido pelo reposicionamento, pela troca de eletrodos e pela remoção de escória.
Esse tempo ocioso é o gargalo oculto e dispendioso na fabricação de estruturas pesadas e equipamentos pressurizados. Sempre que o operador sobe, reacende o arco e refaz o alinhamento, o cordão de solda perde uniformidade, enquanto o retrabalho e os atrasos aumentam. Raramente o problema está na habilidade do soldador — está no tempo de arco aberto.
ANÁLISE DO PROBLEMA
Causa principal — por que o arco continua parando
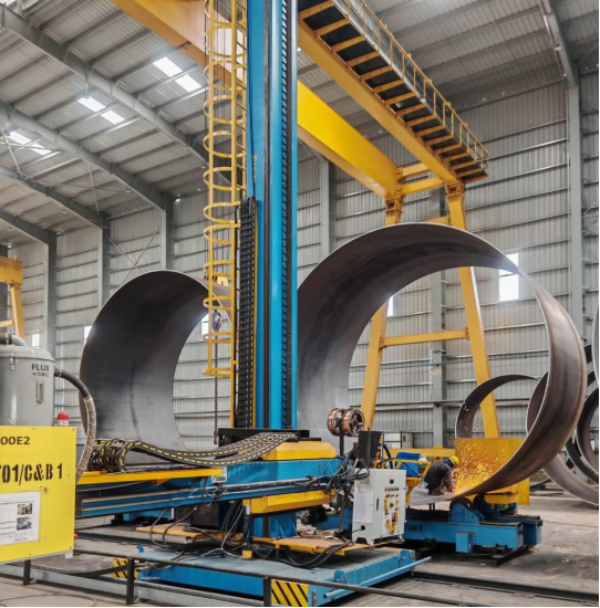
A soldagem por arco submerso só atinge seu potencial quando um manipulador, o rastreamento de junta e o gerenciamento do fluxo trabalham em conjunto, pois o processo exige um arco praticamente contínuo. Sem essa automação, o SAW volta a ser um trabalho manual de paradas e retomadas. O conjunto de coluna e lança mantém o cabeçote em movimento sobre uma junta de 6 metros, para que o arco permaneça aberto em vez de ser reiniciado a cada passe.
SISTEMA Aubrik
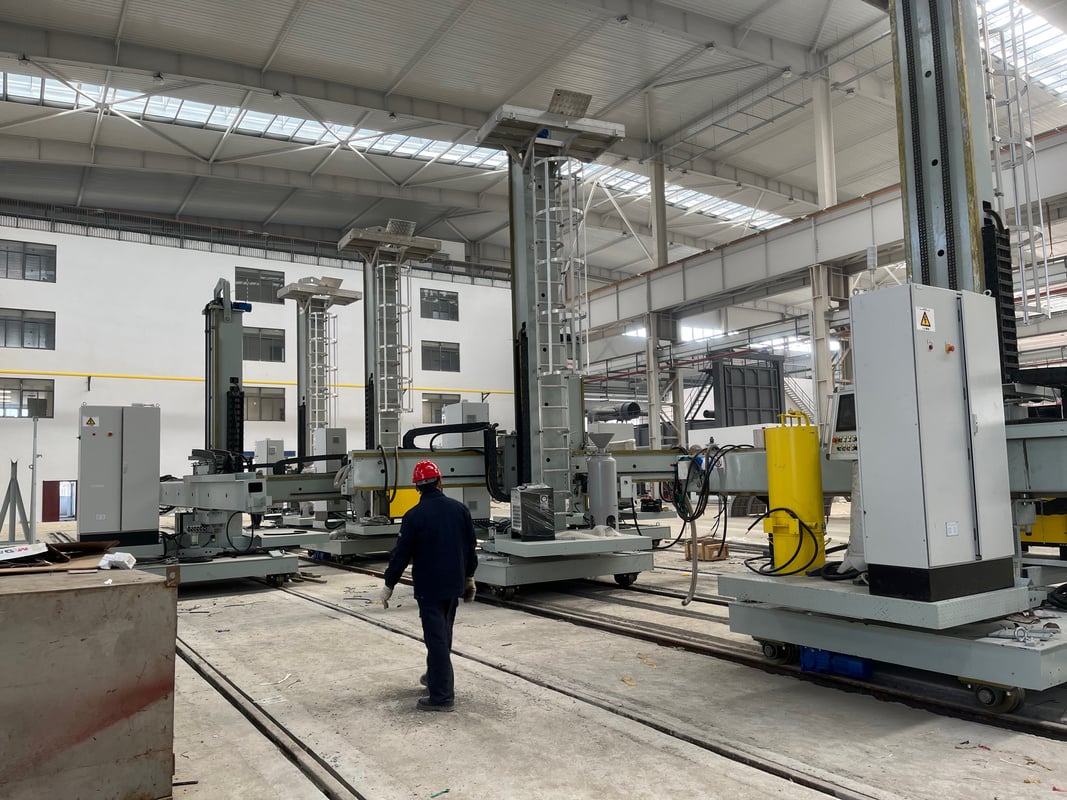
Um manipulador de soldagem tipo coluna e lança da Aubrik elimina o gargalo na origem. Os engenheiros da Aubrik fabricam a lança em nossa própria fábrica para manter a tocha rígida e fazê-la avançar ao longo da junta com velocidade de curso repetível, em conjunto com um rotador de soldagem ou posicionador, permitindo executar soldas circunferenciais e longitudinais sem intervenção do operador. Para compradores industriais que trabalham com juntas longas, elevar uma taxa manual de arco aberto de 25–40% para 70–100% é a forma mais direta de aumentar a produtividade.
Não sabe se um manipulador atende à sua variedade de peças?
Envie as dimensões de suas peças para receber uma estimativa gratuita →Linha de manipuladores tipo coluna e lança Aubrik — modelos, especificações e dimensionamento
Os manipuladores tipo coluna e lança da Aubrik são fabricados em nossa própria fábrica por classes de tamanho e configurados para sua peça de trabalho, em vez de vendidos em configurações fixas de catálogo. A coluna vertical determina a altura de trabalho; a lança horizontal determina o alcance transversal ou longitudinal sobre a peça. Ambos os eixos utilizam acionamentos por cremalheira e pinhão com motores CA de velocidade variável, mantendo o curso suave e sem vibração de 120 a 3000 mm/min.
| Classe do modelo | Coluna × lança (m) | Curso da lança / coluna | Carga na extremidade da lança | Velocidade de curso da soldagem | Aplicação típica |
|---|---|---|---|---|---|
| AM-CB-30 | 3 × 3 | ≈3000 mm | 150–500 kg | 120–3000 mm/min | Tanques pequenos, spools de tubulação |
| AM-CB-40 | 4 × 4 | ≈4000 mm | 300–800 kg | 120–3000 mm/min | Vasos de pressão, tambores |
| AM-CB-50 | 5 × 5 | ≈5000 mm | 500–1200 kg | 120–3000 mm/min | Seções de torres eólicas |
| AM-CB-60 | 6 × 6 | ≈6000 mm | 800–2000 kg | 120–3000 mm/min | Vasos grandes, estruturas pesadas |
Cada eixo, a fonte de soldagem, o conjunto de rastreamento de junta e os sistemas de avanço e recuperação de fluxo são configurados para seu projeto. Configurações maiores de 7×7 m e com carro de translação sobre trilhos estão disponíveis mediante solicitação, e a mesma plataforma funciona como manipulador de soldagem automático para produção repetitiva.
Seletor de dimensionamento de coluna e lança
Dois números determinam o modelo: até onde o cabeçote precisa alcançar e quanto peso fica suspenso na extremidade da lança. A maioria dos erros de dimensionamento ocorre no segundo número, porque os compradores calculam a capacidade da lança considerando apenas o cabeçote de soldagem e esquecem tudo o que será montado ao lado dele. Essa diferença separa uma solda executada com rigidez de um problema dispendioso de deflexão.
Não subdimensione a carga na extremidade da lança
Um conjunto SAW é mais pesado que uma configuração MIG ou TIG. Some o cabeçote de soldagem, o alimentador de arame, a unidade de recuperação de fluxo, a câmera, o carro transversal e qualquer plataforma do operador — juntos, eles podem dobrar a carga estimada inicialmente. Especifique a lança para o conjunto completo, não apenas para a tocha.
- Alcance (lança horizontal): junta longitudinal mais longa, mais a folga da tocha — para trabalhos circunferenciais, considere o raio da maior peça de trabalho a partir da linha de centro do posicionador.
- Elevação (coluna vertical): altura máxima da peça de trabalho no posicionador + folga do cabeçote de soldagem + altura mínima de trabalho.
- Carga: some todos os componentes montados na extremidade da lança e mantenha uma margem para os acessórios acrescentados posteriormente.
- Maior não significa mais seguro: uma lança excessivamente longa aumenta a deflexão e reduz a precisão — dimensione o alcance de acordo com a peça real.
Os engenheiros da Aubrik especificam cada projeto considerando um sistema de rastreamento de junta que mantém a tocha sobre a junta enquanto a peça aquece e se deforma — mecânico, a laser ou baseado no princípio de rastreamento de junta pelo arco documentado em patentes de automação de soldagem como US11623294B2 e US4492847A. Para compradores industriais que operam em turnos de 8 horas, essa é a diferença entre retrabalho constante e uma solda aprovada na primeira execução.
Quer saber qual é a classe correta para sua peça? Envie as dimensões para receber uma recomendação de dimensionamento personalizada →
Coluna e lança versus soldagem manual versus célula robotizada — produtividade e custo
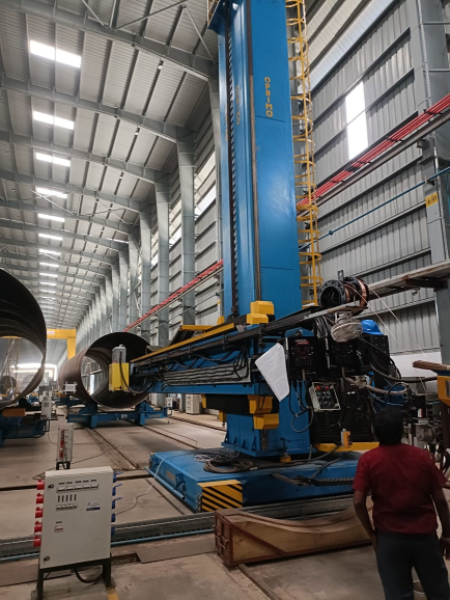
Uma comparação honesta não se resume a dizer que “a automação supera as pessoas”. Toda escolha de automação envolve um equilíbrio entre flexibilidade, investimento e a peça a ser produzida. Um conjunto de coluna e lança Aubrik apresenta vantagens quando as peças são grandes e as juntas são longas, justamente porque nessas condições o tempo de arco aberto da soldagem manual cai para 25–40%, enquanto uma célula robotizada fixa se torna um risco dispendioso e pouco flexível.
| Fator | SMAW manual | Coluna e lança + SAW | Célula robotizada |
|---|---|---|---|
| Tempo de arco aberto | 25–40% | 70–100% | 60–85% |
| Consistência da solda | Dependente do operador | Cordão repetível | Altamente repetível |
| Tamanho de peça adequado | Qualquer tamanho | Grande / junta longa | Pequeno–médio |
| Investimento | Mais baixo | Intermediário | Mais alto |
| Programação | Nenhuma | Minutos (ajuste da velocidade) | Programação para cada peça |
70–100%
Tempo de arco aberto em SAW com coluna e lança, comparado a aproximadamente 25–40% na soldagem manual com eletrodo revestido — o fator de maior impacto na produtividade da fabricação metalmecânica de grande porte.
Fonte: dados do setor sobre regime de trabalho / fator do operador (weldfabworld, The Fabricator). O ganho real varia conforme a peça e a fábrica — solicite uma estimativa baseada na peça de trabalho.
Processos e aplicações de soldagem — SAW, MIG e TIG para vasos, tubos e torres eólicas
A mesma plataforma de coluna e lança Aubrik opera com arco submerso, MIG/MAG e TIG, com arame simples ou tandem, como um manipulador de soldagem automático modular. O processo acompanha a junta e a norma; o manipulador transporta o cabeçote necessário para o trabalho. Na aplicação como manipulador para soldagem de tubos, a lança sustenta o cabeçote enquanto um rotador de soldagem gira o spool.
Adequação do processo
- SAW (arco submerso): estruturas espessas e equipamentos pressurizados — alta taxa de deposição sob fluxo e arco praticamente contínuo, mantendo a qualidade da solda em longas execuções de produção.
- MIG / GMAW: preparação mais rápida e maior velocidade de soldagem em chapas de espessura média, arco visível e sem movimentação de fluxo.
- TIG / GTAW e revestimento metálico por soldagem: passes de raiz, trabalhos com ligas e revestimento por soldagem resistente à corrosão, nos quais a qualidade do cordão é crítica.
As normas do setor determinam a escolha, pois equipamentos pressurizados são reprovados na inspeção sem um procedimento de soldagem qualificado. A AWS D1.1 rege a soldagem de estruturas de aço e abrange diretamente o SAW; vasos de pressão e tubulações seguem o ASME Boiler & Pressure Vessel Code e a Section IX. Os engenheiros da Aubrik constroem cada manipulador para oferecer suporte a procedimentos qualificados em qualquer um dos regimes, com certificação CE e ISO 9001.
Onde demonstram seu valor
O SAW com coluna e lança é padrão em fábricas de tubos, fabricantes de vasos de pressão, estaleiros e linhas de torres eólicas, onde juntas longas se repetem durante turnos de 8 horas e uma velocidade de soldagem estável preserva a qualidade da solda. Em uma linha rotativa de soldagem de tubos, uma estação Aubrik com coluna e lança solda vasos grandes muito mais rápido que uma equipe manual, sem o retrabalho inconsistente e dispendioso causado pelo tempo de arco ocioso. Para compradores industriais e fabricantes regionais de estruturas metálicas, essa produtividade faz a diferença.
“Nas virolas de torres eólicas, mantemos o cabeçote na coluna e lança e deixamos o rotador de soldagem girar a virola por baixo. O arco quase nunca para — é daí que vem a produtividade real, não de um arame mais rápido.”
— Equipe de engenharia de automação de soldagem da Aubrik
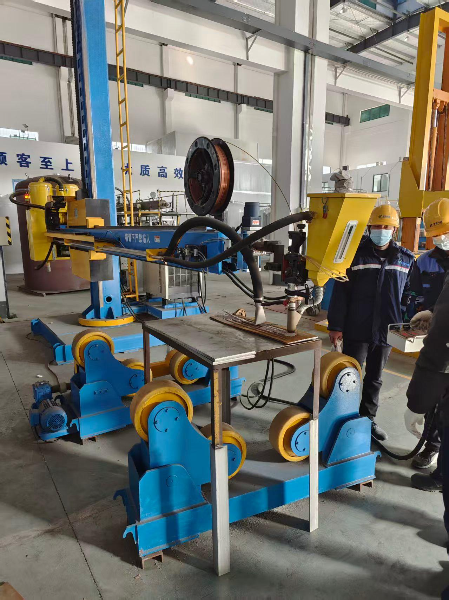
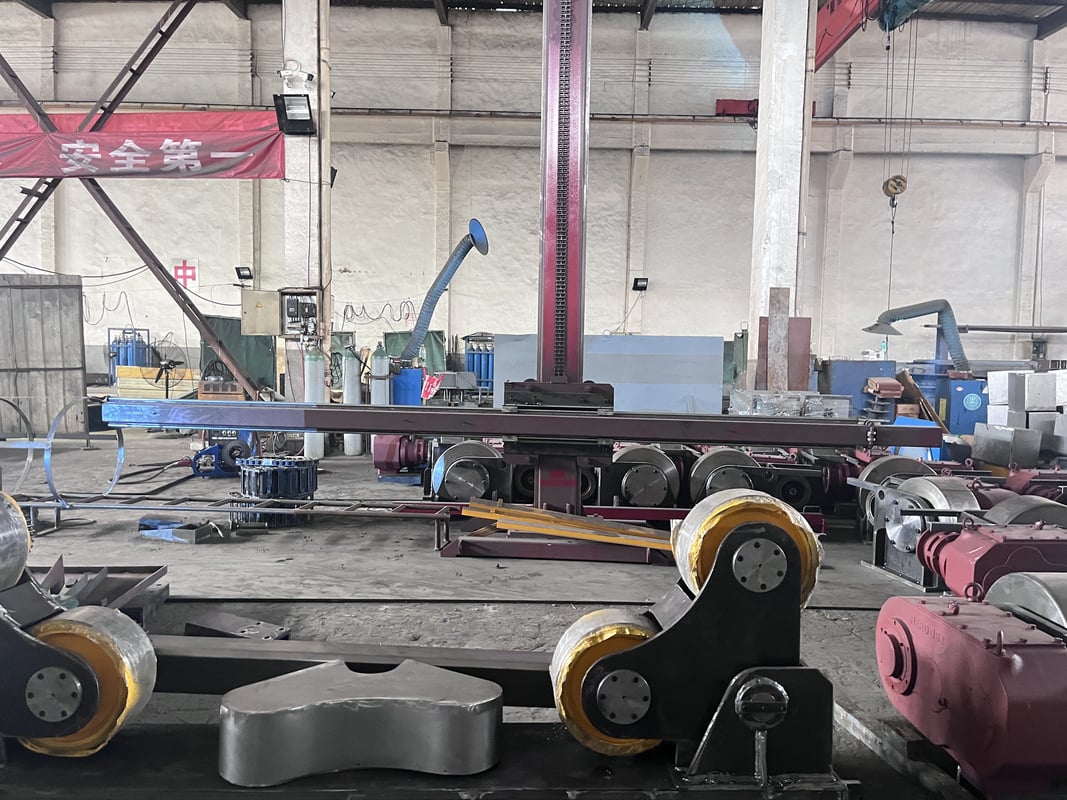
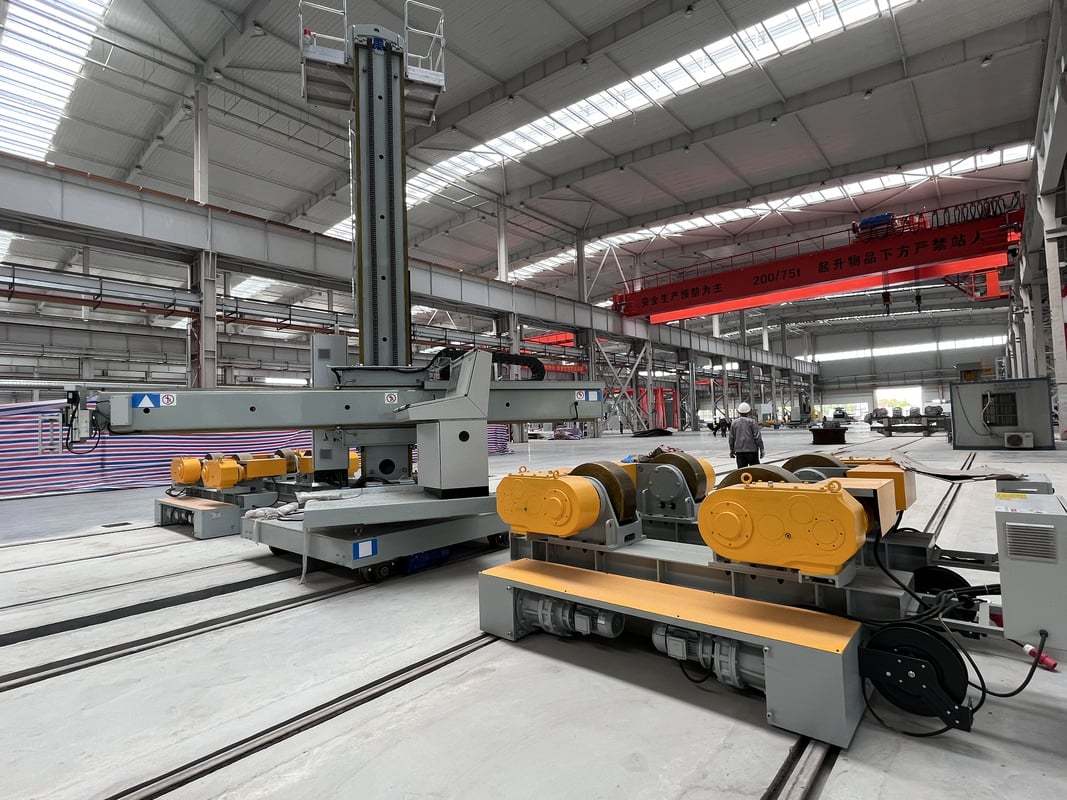
Nas juntas circunferenciais de vasos e tubos, o manipulador trabalha em conjunto com um rotador de soldagem, viradores de roletes ou um posicionador, de modo que a peça gire enquanto a lança permanece posicionada. Essa combinação — manipulador mais rotação — viabiliza juntas com penetração total e execução sem intervenção do operador em peças cilíndricas.
Precisa adequar um processo à sua norma?
Solicite uma recomendação de processo personalizada →Certificações, qualidade de fabricação e motivos para escolher um fornecedor direto da fábrica
Uma qualidade que não pode ser verificada não representa economia — é um risco oculto. Essa é a verdadeira preocupação ao comprar automação de soldagem diretamente da China, e trata-se de uma preocupação justa e legítima. Na Aubrik, respondemos com documentação, não com adjetivos.
ISO 9001 Sistema de gestão da qualidade
CE Conformidade europeia
Desde 1999 Mais de 20 anos em equipamentos de soldagem
Mais de 8 países Alemanha · Índia · Brasil · UE
A Aubrik fabrica equipamentos de soldagem e corte em sua própria fábrica desde 1999, tendo enviado conjuntos de coluna e lança, linhas SAW para perfis H e sistemas de rastreamento de junta a compradores industriais da Alemanha, Índia, Brasil e de toda a UE. As máquinas padrão operam com energia trifásica de 380V / 50Hz, compatível com as redes da UE e da Ásia, pois refazer a instalação elétrica de uma máquina importada gera atrasos dispendiosos e propensos a erros.
Solicite a qualquer fornecedor as comprovações exigidas por um comprador criterioso
Antes de confiar em um manipulador, solicite os resultados do teste de operação contínua de 500 horas, os dados de MTBF e uma macrografia transversal da solda. A Aubrik fornece esses documentos, além dos certificados CE e ISO 9001, que podem ser auditados. A compra direta da fábrica também elimina a margem do revendedor incorporada ao preço de muitas máquinas importadas e revendidas.
Guia de compra — fatores de preço, prazo de entrega, garantia e pós-venda
Um conjunto de coluna e lança Aubrik é configurado sob medida, portanto um único preço de tabela informa pouco — e essa falta de transparência leva compradores a pagar mais. O que altera a cotação é a configuração, e conhecer os fatores determinantes permite comparar propostas na mesma base, sem a margem oculta do revendedor.
Fatores de preço a comparar na mesma base
- Classe de tamanho e curso: a elevação da coluna e o alcance da lança determinam a quantidade de aço e os acionamentos.
- Processo e fonte de soldagem: o SAW com avanço e recuperação de fluxo difere de um conjunto MIG.
- Rastreamento de junta: mecânico, a laser ou pelo arco — a sofisticação do controle aumenta o custo.
- Carro de translação e trilhos: para posicionamento ao longo de várias juntas extensas.
- Integração: compatibilização com rotadores de soldagem, posicionadores e seus controles existentes.
Novo versus usado — e o que confirmar antes da compra
Manipuladores tipo coluna e lança usados são vendidos por preços baixos porque o revendedor reforma a máquina desgastada de outro proprietário, muitas vezes sem certificação vigente nem rastreamento de junta. Um equipamento novo da Aubrik permite especificar o alcance, a carga e o processo exatos — e é fornecido com garantia. Confirme por escrito o prazo de entrega, o suporte ao comissionamento e a disponibilidade de peças de reposição antes de assinar.
A Aubrik oferece para cada máquina uma garantia de 12 meses, instalação e comissionamento gratuitos, treinamento de operadores, suporte técnico 24 horas e estoque de peças de reposição. Fabricamos em nossa própria fábrica para compradores industriais e distribuidores OEM, pois um prazo de entrega longo ou a falta de uma peça de reposição gera atrasos dispendiosos na produção. Para receber uma estimativa de preço configurado e prazo de entrega, envie as dimensões de sua peça de trabalho e o processo desejado.
Pronto para definir o escopo do seu projeto? Solicite uma cotação detalhada →
RECURSOS
Ferramentas e calculadoras de engenharia
Acesse nosso conjunto de ferramentas de engenharia para configurar seus equipamentos, estimar capacidades de carga e calcular ganhos de produtividade para sua variedade específica de peças.
Seletor de dimensionamento de coluna e lança
Abrir ferramenta
Calculadora de carga na extremidade da lança
Abrir ferramenta
Estimador de tempo de arco aberto / produtividade
Abrir ferramenta
RECURSOS
Perguntas frequentes
O que é um manipulador de soldagem tipo coluna e lança e como ele funciona?
É uma máquina com uma coluna vertical e uma lança horizontal que transporta o cabeçote de soldagem e o desloca ao longo da junta em velocidade definida. A lança movimenta a tocha; normalmente, a peça de trabalho gira sobre um rotador de soldagem ou posicionador associado. Juntos, eles automatizam juntas longas e repetitivas.
Qual é a diferença entre um manipulador de soldagem e um posicionador de soldagem?
Um manipulador de soldagem movimenta o cabeçote de soldagem — a lança realiza o curso. Um posicionador de soldagem movimenta a peça de trabalho, girando-a ou inclinando-a sob a tocha. A maioria dos trabalhos de grande porte utiliza ambos: o manipulador sustenta o cabeçote enquanto o posicionador gira a peça.
De qual tamanho de manipulador preciso para minha peça de trabalho?
Dimensione o alcance da lança conforme sua junta mais longa ou seu maior raio, e a elevação da coluna conforme a altura da peça mais a folga de trabalho. Em seguida, dimensione a carga na extremidade da lança considerando todo o conjunto do cabeçote — tocha, alimentador de arame, unidade de fluxo, câmera e carro transversal — e não apenas a tocha. Envie suas dimensões e recomendaremos uma classe.
Quais processos de soldagem podem ser utilizados — SAW, MIG ou TIG?
Todos os três, com arame simples ou tandem. O SAW é indicado para estruturas espessas e equipamentos pressurizados, nos quais a deposição e o tempo de arco aberto são prioritários; o MIG é indicado para trabalhos mais rápidos em chapas de espessura média, sem movimentação de fluxo; e o TIG, com revestimento metálico por soldagem, atende a passes de raiz, trabalhos com ligas e revestimento por soldagem resistente à corrosão. A mesma plataforma de coluna e lança transporta o cabeçote exigido por sua norma e sua junta, permitindo que uma única máquina execute vários processos à medida que sua carteira de contratos muda de uma temporada para outra.
Qual é a capacidade de carga na extremidade da lança?
As classes padrão suportam aproximadamente 150–2000 kg na extremidade da lança, dependendo do tamanho. Como um conjunto SAW é mais pesado que um conjunto MIG ou TIG, o dimensionamento sempre deve considerar todo o peso montado, e não apenas o cabeçote.
Quais são o prazo de entrega, a garantia e o suporte pós-venda?
O prazo de entrega depende da configuração e é confirmado na cotação. Cada máquina é fornecida com garantia de 12 meses, instalação e comissionamento gratuitos, treinamento de operadores e suporte técnico 24 horas, além de peças de reposição mantidas em estoque.
Em alta agora



