Nehmen Sie Kontakt mit der Aubrik Company auf

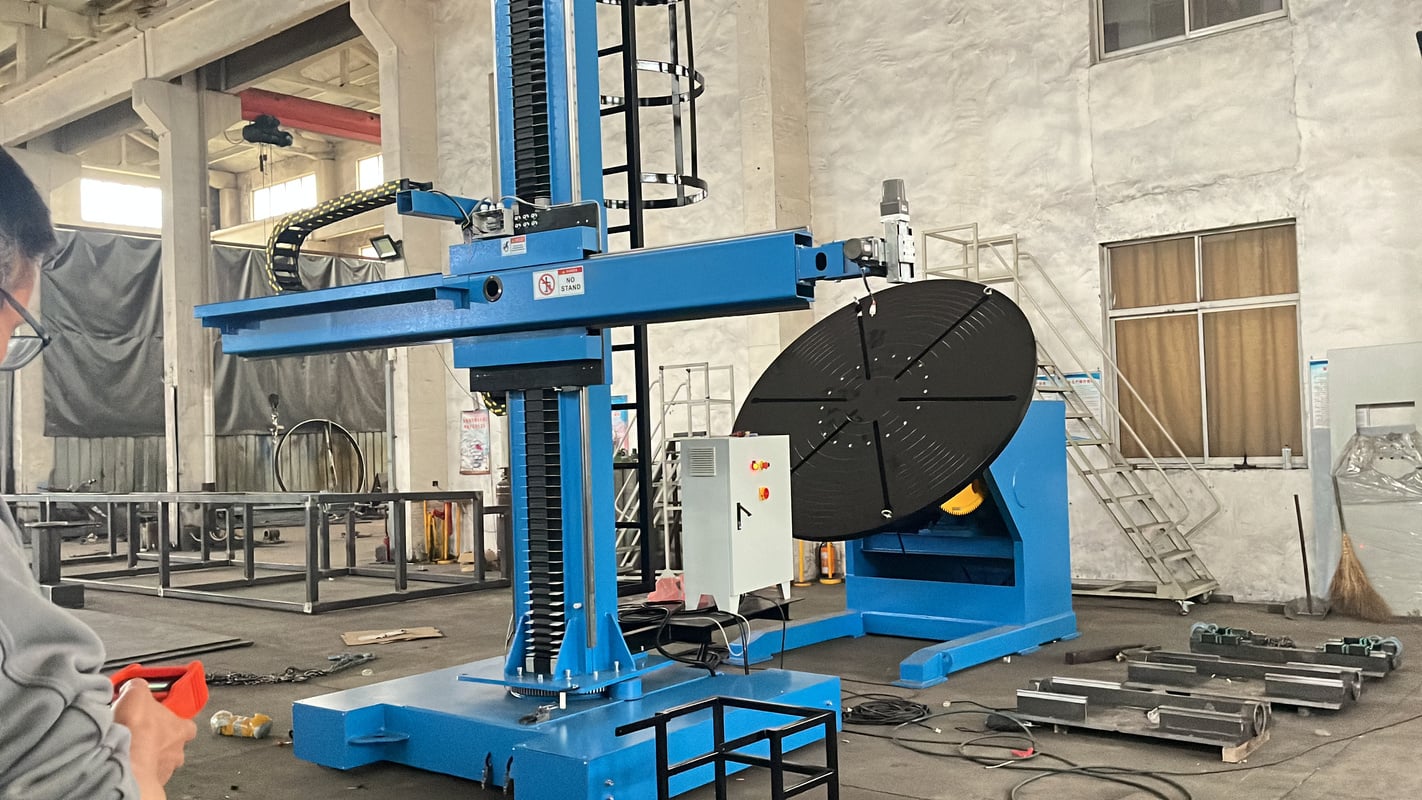
Säulen-und-Ausleger-Schweißmanipulatoren
Kundenspezifisch gefertigte Säulen-und-Ausleger-Schweißmanipulatoren zur Automatisierung des Unterpulver-, MIG- und TIG-Schweißens an Tanks, Druckbehältern, Rohrsegmenten und Türmen von Windenergieanlagen — konstruiert, zertifiziert und direkt ab Aubrik-Werk geliefert.
- CE- und ISO 9001-zertifiziert
- Fertigung von Schweißautomatisierungslösungen seit 1999
- In 8+ Länder exportiert
- 12-monatige Garantie
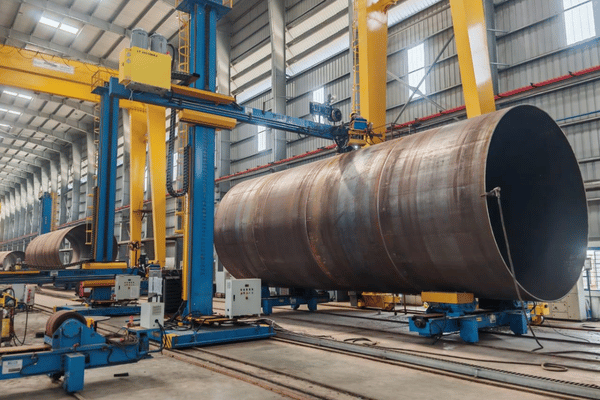
Warum manuelles Schweißen den Durchsatz bei Tanks, Behältern und langen Nähten begrenzt
Ein Schweißmanipulator ist eine Säulen-und-Ausleger-Anlage, die den Schweißkopf — nicht das Werkstück — trägt und ihn mit kontrollierter Geschwindigkeit am Schweißstoß entlangführt. Bei großen Schweißkonstruktionen entscheidet genau dieser Unterschied über den Ausstoß. Wird ein Schweißer für lange Nähte an Tanks oder Behältern eingesetzt, brennt der Lichtbogen tatsächlich nur während etwa 25–40 % der Schicht; die übrige Zeit entfällt auf das Umpositionieren, den Elektrodenwechsel und die Schlackenentfernung.
Diese Stillstandzeit ist der verborgene, kostspielige Engpass bei schweren Stahlbau- und Druckbehälterarbeiten. Jedes Mal, wenn der Bediener hinaufsteigt, den Lichtbogen neu zündet und ihn erneut ausrichtet, wird die Schweißraupe ungleichmäßiger, während Nacharbeit und Verzögerungen zunehmen. Das Problem liegt selten an den Fähigkeiten des Schweißers — entscheidend ist die Lichtbogenbrennzeit.
PROBLEMANALYSE
Grundursache — warum der Lichtbogen immer wieder erlischt
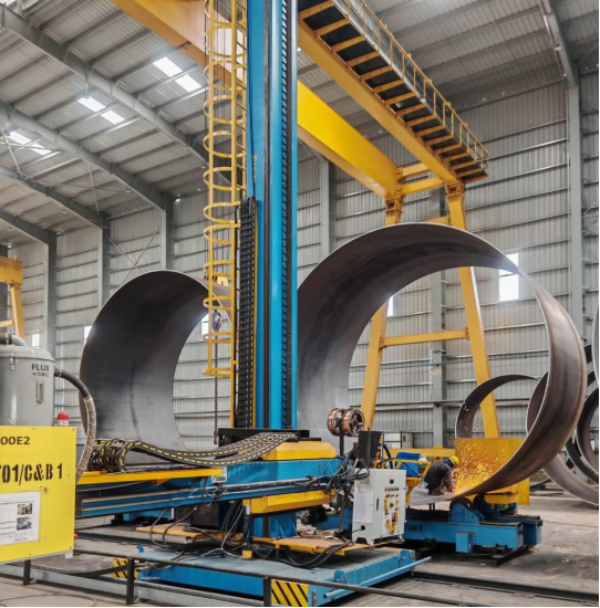
Das Unterpulverschweißen erreicht sein Potenzial nur, wenn ein Schweißmanipulator, die Nahtverfolgung und das Pulvermanagement zusammenwirken, da das Verfahren einen nahezu kontinuierlichen Lichtbogen erfordert. Ohne diese Automatisierung wird SAW wieder zu einer manuellen Arbeit mit ständigen Unterbrechungen. Die Säulen-und-Ausleger-Anlage führt den Kopf über eine 6-Meter-Naht, sodass der Lichtbogen weiterbrennt, statt bei jedem Schweißgang neu gezündet zu werden.
Aubrik-SYSTEM
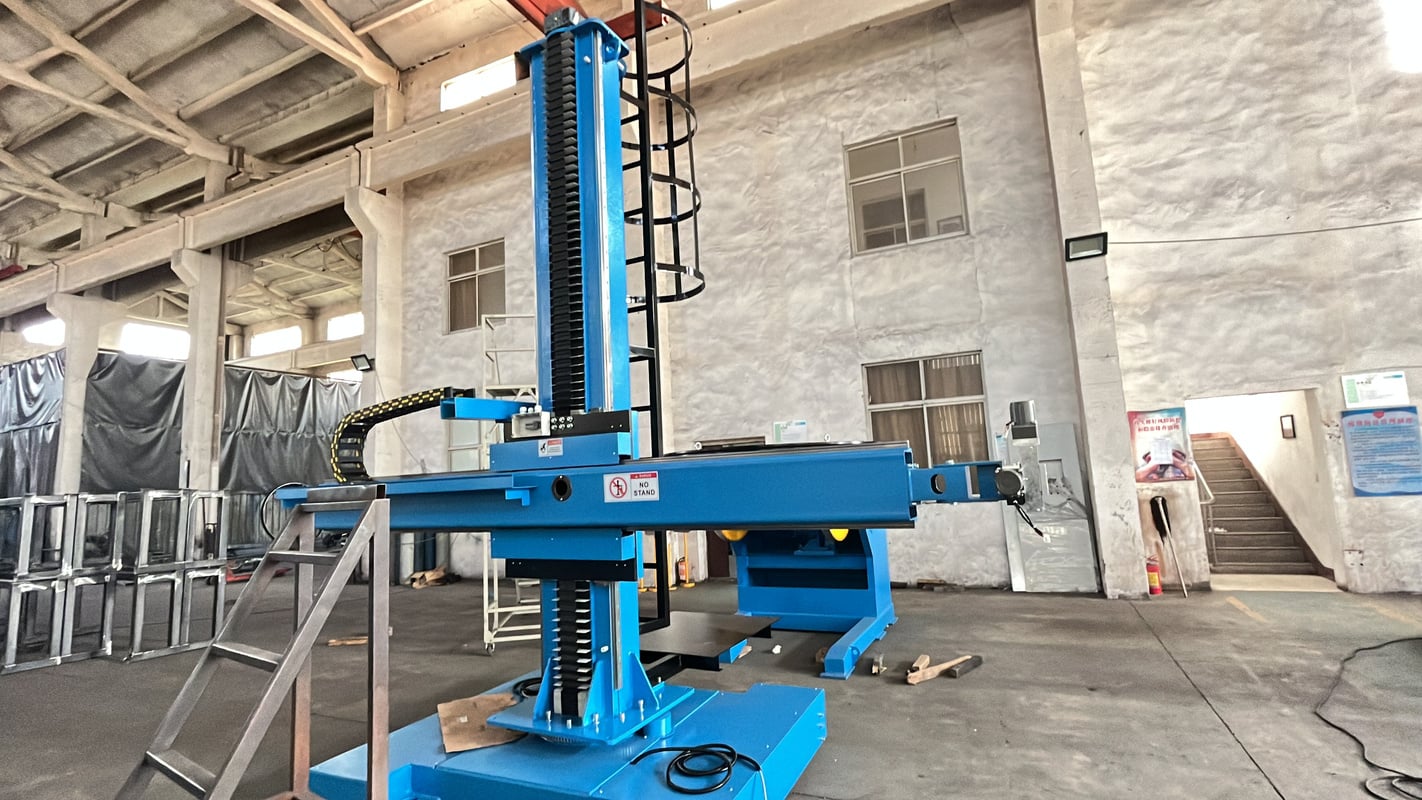
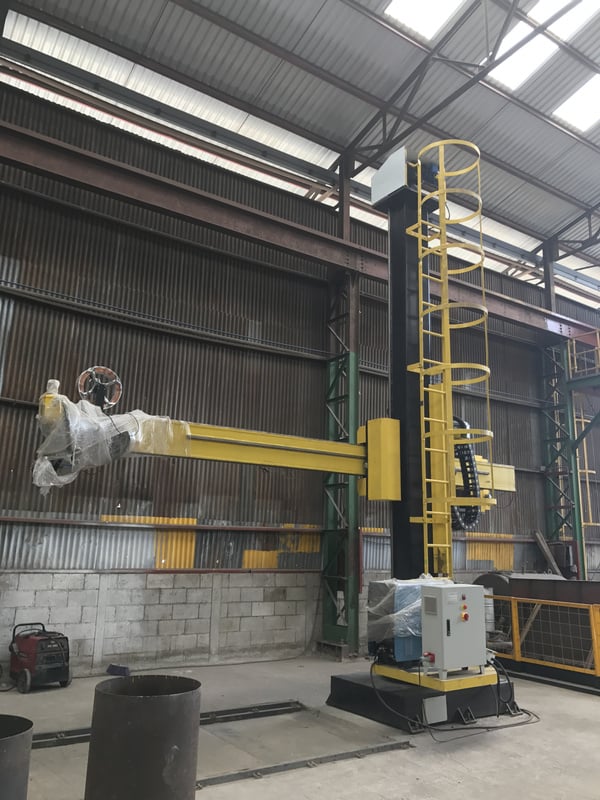
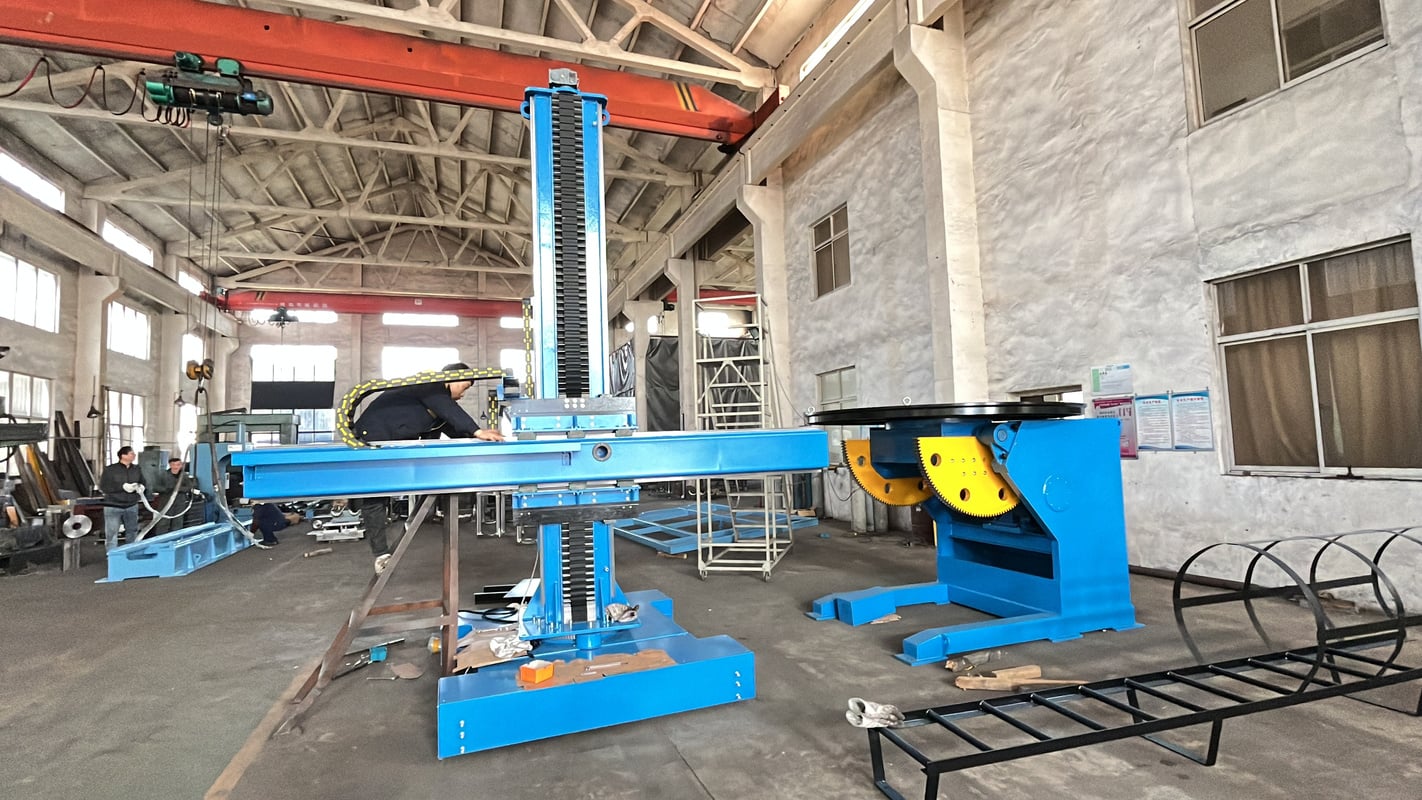
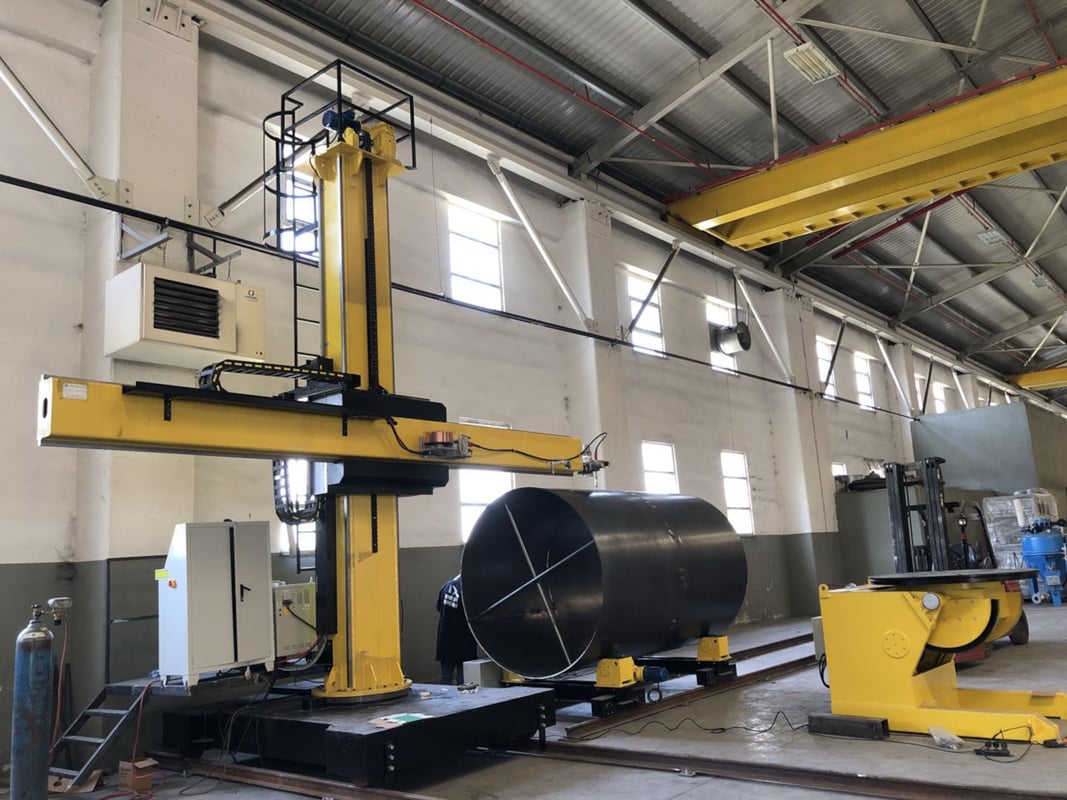
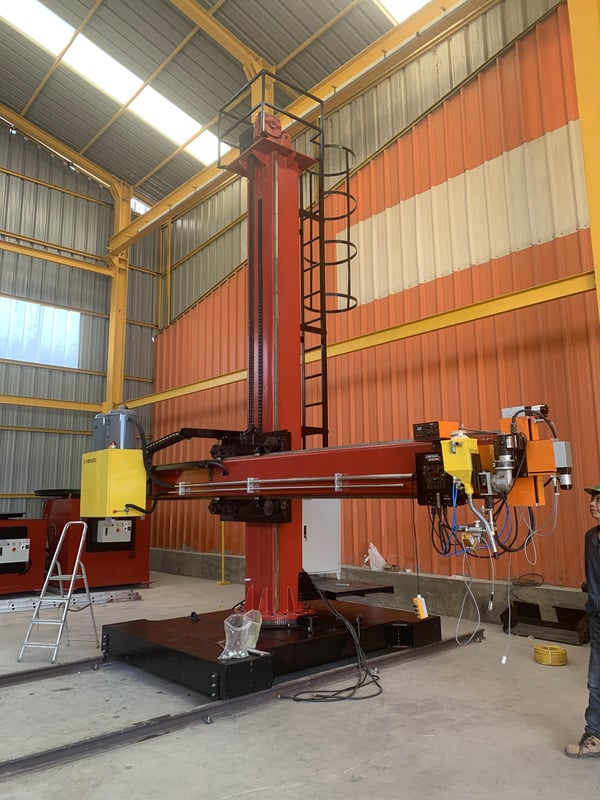
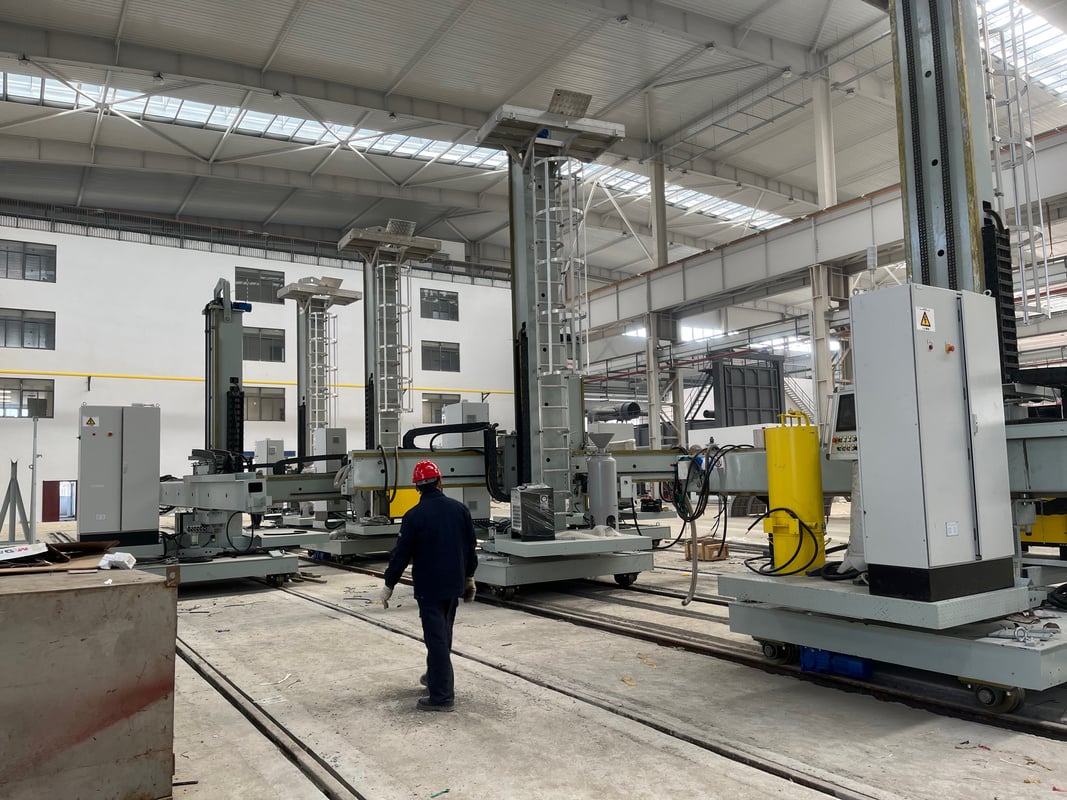
Ein Säulen-und-Ausleger-Schweißmanipulator von Aubrik beseitigt den Engpass an seiner Ursache. Die Aubrik-Ingenieure fertigen den Ausleger im eigenen Werk so, dass er den Schweißbrenner stabil hält und mit reproduzierbarer Verfahrgeschwindigkeit an der Naht entlangführt; in Kombination mit einem Schweißrollenbock oder Schweißpositionierer können Rund- und Längsnähte unbeaufsichtigt geschweißt werden. Für industrielle Einkäufer, die lange Nähte bearbeiten, ist die Steigerung der manuellen Lichtbogenbrennzeit von 25–40 % auf 70–100 % der direkteste Weg zu höherer Produktivität.
Sie sind nicht sicher, ob ein Schweißmanipulator zu Ihrem Werkstückspektrum passt?
Senden Sie uns Ihre Werkstückabmessungen für eine kostenlose Kalkulation →Aubrik-Säulen-und-Ausleger-Schweißmanipulatoren — Modelle, technische Daten und Dimensionierung
Aubrik-Säulen-und-Ausleger-Schweißmanipulatoren werden im eigenen Werk in verschiedenen Größenklassen gefertigt und auf Ihr Werkstück abgestimmt, statt als fest konfigurierte Standardware verkauft zu werden. Die vertikale Säule bestimmt die Arbeitshöhe, der horizontale Ausleger die Reichweite über das Werkstück oder entlang des Werkstücks. Beide Achsen werden über Zahnstangenantriebe mit drehzahlgeregelten Wechselstrommotoren bewegt, sodass der Verfahrweg von 120 bis 3000 mm/min gleichmäßig und vibrationsfrei bleibt.
| Modellklasse | Säule × Ausleger (m) | Hub von Ausleger / Säule | Tragfähigkeit am Auslegerende | Schweißgeschwindigkeit | Typischer Einsatz |
|---|---|---|---|---|---|
| AM-CB-30 | 3 × 3 | ≈3000 mm | 150–500 kg | 120–3000 mm/min | Kleine Tanks, Rohrsegmente |
| AM-CB-40 | 4 × 4 | ≈4000 mm | 300–800 kg | 120–3000 mm/min | Druckbehälter, Trommeln |
| AM-CB-50 | 5 × 5 | ≈5000 mm | 500–1200 kg | 120–3000 mm/min | Sektionen von Türmen für Windenergieanlagen |
| AM-CB-60 | 6 × 6 | ≈6000 mm | 800–2000 kg | 120–3000 mm/min | Große Behälter, schwere Stahlbaukonstruktionen |
Jede Achse, die Schweißstromquelle, das Nahtverfolgungspaket sowie die Pulverzuführung und -rückgewinnung werden auf Ihre Fertigung abgestimmt. Größere Ausführungen mit 7×7 m und schienengeführtem Fahrwagen sind auf Anfrage erhältlich; dieselbe Plattform lässt sich für die Serienfertigung als automatischer Schweißmanipulator betreiben.
Auswahlhilfe für Säulen-und-Ausleger-Anlagen
Zwei Werte bestimmen das Modell: wie weit der Kopf reichen muss und wie viel Gewicht am Ende des Auslegers hängt. Die meisten Dimensionierungsfehler betreffen den zweiten Wert, weil Käufer den Ausleger nur für den Schweißkopf auslegen und alle daneben montierten Komponenten vergessen. Diese Differenz entscheidet zwischen einer stabilen Schweißung und einem kostspieligen Durchbiegungsproblem.
Tragfähigkeit am Auslegerende nicht zu knapp bemessen
Ein SAW-Paket ist schwerer als eine MIG- oder TIG-Ausrüstung. Rechnen Sie Schweißkopf, Drahtvorschubgerät, Pulverrückgewinnung, Kamera, Kreuzschlitten und eine gegebenenfalls vorhandene Bedienplattform hinzu — zusammen können sie die ursprünglich geschätzte Last verdoppeln. Legen Sie den Ausleger für das gesamte Aufbaugewicht aus, nicht nur für den Schweißbrenner.
- Reichweite (horizontaler Ausleger): längste Längsnaht plus Freiraum für den Schweißbrenner — bei Rundnähten muss die Reichweite von der Mittellinie des Schweißpositionierers bis zum Radius des größten Werkstücks reichen.
- Hub (vertikale Säule): maximale Werkstückhöhe auf dem Schweißpositionierer + Freiraum für den Schweißkopf + Mindestarbeitshöhe.
- Last: Addieren Sie sämtliche am Auslegerende montierten Komponenten und sehen Sie eine Reserve für später ergänztes Zubehör vor.
- Größer ist nicht sicherer: Ein überlanger Ausleger erhöht die Durchbiegung und mindert die Präzision — stimmen Sie die Reichweite auf das tatsächliche Werkstück ab.
Die Aubrik-Ingenieure legen jede Anlage auf eine Nahtverfolgung aus, die den Schweißbrenner am Schweißstoß hält, während sich das Werkstück erwärmt und verzieht — mechanisch, laserbasiert oder nach dem in Patenten zur Schweißautomatisierung wie US11623294B2 und US4492847A dokumentierten Prinzip der lichtbogenbasierten Nahtverfolgung. Für industrielle Einkäufer mit einer 8-Stunden-Schicht ist das der Unterschied zwischen ständiger Nacharbeit und einer beim ersten Durchgang einwandfreien Schweißnaht.
Welche Klasse passt zu Ihrem Werkstück? Senden Sie uns Ihre Abmessungen für eine individuelle Dimensionierungsempfehlung →
Säulen-und-Ausleger-Anlage vs. manuelles Schweißen vs. Roboterzelle — Produktivität und Kosten
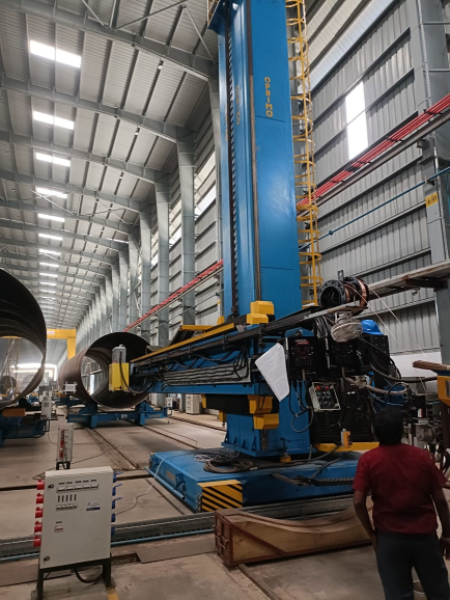
Ein ehrlicher Vergleich lautet nicht: “Automatisierung ist Menschen überlegen.” Jede Automatisierungslösung ist ein Kompromiss zwischen Flexibilität, Investitionskosten und dem konkret zu bearbeitenden Werkstück. Ein Aubrik-Säulen-und-Ausleger-Schweißmanipulator bietet Vorteile bei großen Werkstücken und langen Nähten, weil genau dort die manuelle Lichtbogenbrennzeit auf 25–40 % sinkt und eine fest installierte Roboterzelle zu einem kostspieligen, unflexiblen Risiko wird.
| Faktor | Manuelles SMAW | Säulen-und-Ausleger-Anlage + SAW | Roboterzelle |
|---|---|---|---|
| Lichtbogenbrennzeit | 25–40% | 70–100% | 60–85% |
| Konstanz der Schweißnaht | Bedienerabhängig | Reproduzierbare Schweißraupe | Sehr gut reproduzierbar |
| Geeignete Werkstückgröße | Beliebig | Groß / lange Naht | Klein–mittelgroß |
| Investitionskosten | Am niedrigsten | Mittel | Am höchsten |
| Programmierung | Keine | Minuten (Geschwindigkeit einstellen) | Einlernen je Werkstück |
70–100%
SAW-Lichtbogenbrennzeit an einer Säulen-und-Ausleger-Anlage gegenüber etwa 25–40 % beim manuellen E-Hand-Schweißen — der wichtigste einzelne Hebel für den Durchsatz bei großen Schweißkonstruktionen.
Quelle: Branchendaten zu Einschaltdauer / Bedienerfaktor (weldfabworld, The Fabricator). Der tatsächliche Zugewinn hängt von Werkstück und Betrieb ab — fordern Sie eine werkstückbezogene Kalkulation an.
Schweißverfahren und Anwendungen — SAW, MIG und TIG für Behälter, Rohre und Türme von Windenergieanlagen
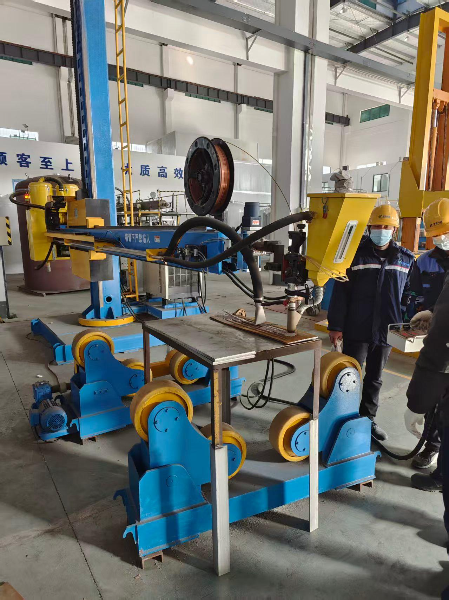
Dieselbe Säulen-und-Ausleger-Plattform von Aubrik unterstützt Unterpulver-, MIG/MAG- und TIG-Schweißen mit Einzel- oder Tandemdraht und arbeitet als modularer automatischer Schweißmanipulator. Das Schweißverfahren richtet sich nach Schweißstoß und Regelwerk; der Schweißmanipulator trägt den jeweils benötigten Kopf. Beim Einsatz als Schweißmanipulator für das Rohrschweißen hält der Ausleger den Kopf, während ein Schweißrollenbock das Rohrsegment dreht.
Eignung der Schweißverfahren
- SAW (Unterpulverschweißen): dickwandige Stahlbau- und druckbeanspruchte Bauteile — hohe Abschmelzleistung unter Schweißpulver und ein nahezu kontinuierlicher Lichtbogen, der die Schweißnahtqualität über lange Strecken konstant hält.
- MIG / GMAW: schnelleres Einrichten und höhere Schweißgeschwindigkeit bei mitteldicken Blechen, sichtbarer Lichtbogen, kein Schweißpulvermanagement.
- TIG / GTAW und Auftragsschweißen / Plattieren: Wurzellagen, Arbeiten an Legierungen und korrosionsbeständige Auftragsschweißungen, bei denen die Qualität der Schweißraupe entscheidend ist.
Die Wahl wird von den branchenspezifischen Regelwerken bestimmt, denn druckbeanspruchte Bauteile bestehen ohne qualifizierte Schweißanweisung keine Prüfung. AWS D1.1 regelt das Schweißen von Baustahl und behandelt SAW ausdrücklich; Druckbehälter und Rohrleitungen fallen unter den ASME Boiler & Pressure Vessel Code und Section IX. Die Aubrik-Ingenieure konstruieren jeden Schweißmanipulator so, dass er qualifizierte Schweißanweisungen nach beiden Regelwerken unterstützt; die Anlagen sind CE- und ISO 9001-zertifiziert.
Wo sie ihren Nutzen entfalten
SAW an einer Säulen-und-Ausleger-Anlage ist Standard in Rohrwerken, Druckbehälterfertigungen, Schiffswerften und Fertigungslinien für Türme von Windenergieanlagen, wo sich lange Nähte während einer 8-Stunden-Schicht wiederholen und eine konstante Schweißgeschwindigkeit die Schweißnahtqualität sichert. In einer rotierenden Rohrschweißanlage schweißt eine Aubrik-Säulen-und-Ausleger-Station große Behälter deutlich schneller als ein manuelles Team und vermeidet die ungleichmäßige, kostspielige Nacharbeit, die durch geringe Lichtbogenbrennzeiten entsteht. Für industrielle Einkäufer und regionale Fertigungsbetriebe ist dieser Durchsatz ausschlaggebend.
“Bei Segmenten von Türmen für Windenergieanlagen halten wir den Kopf an einer Säulen-und-Ausleger-Anlage und lassen den Schweißrollenbock das Segment darunter drehen. Der Lichtbogen erlischt fast nie — daher kommt die tatsächliche Produktivität, nicht von einem schnelleren Draht.”
— Entwicklungsteam für Schweißautomatisierung von Aubrik
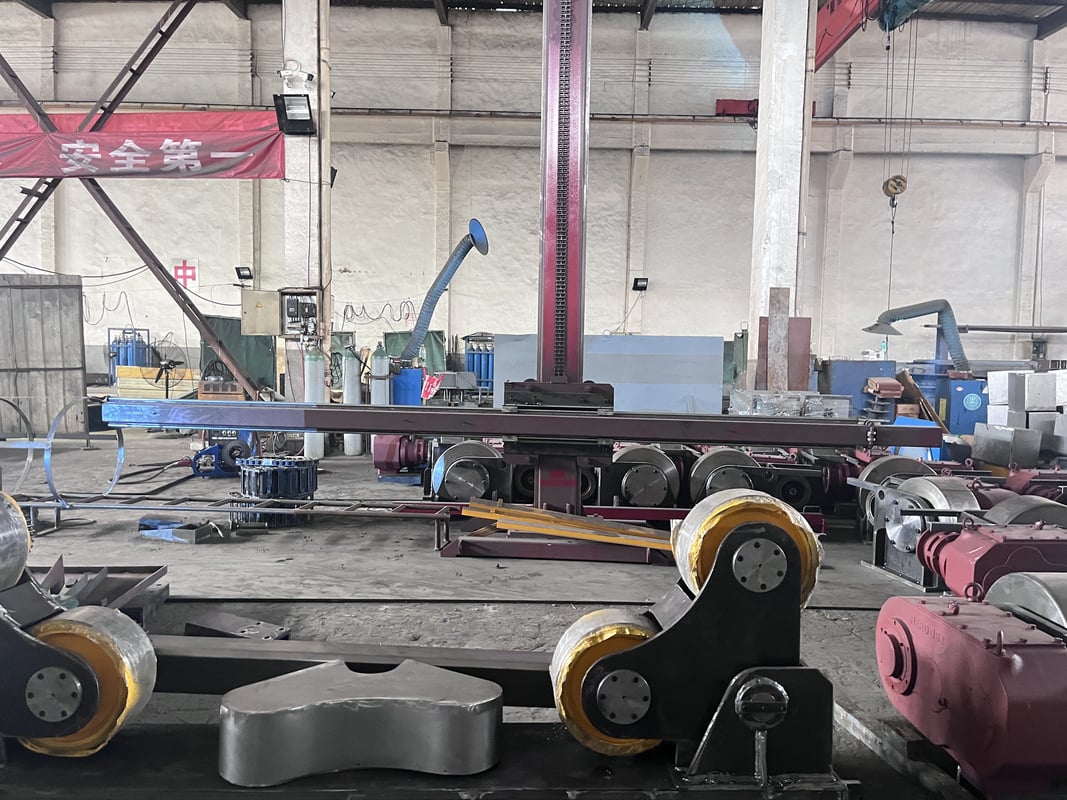
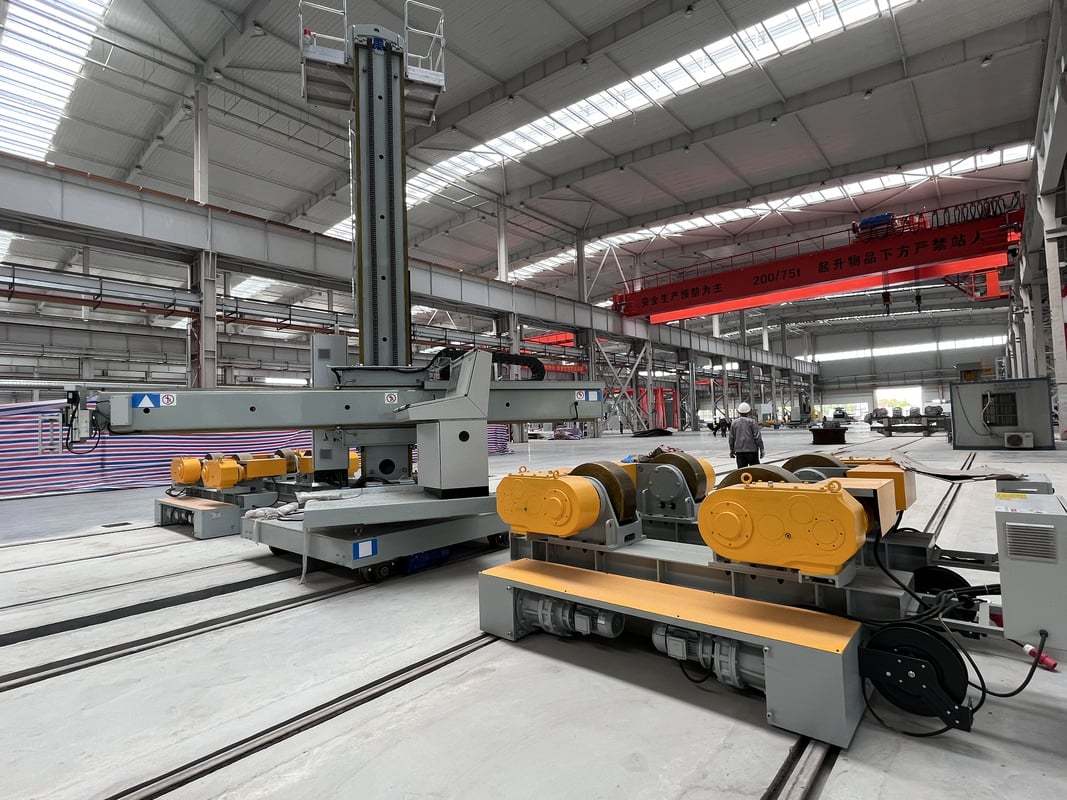
Bei Rundnähten an Behältern und Rohren arbeitet der Schweißmanipulator mit einem Schweißrollenbock, Rollenböcken oder einem Schweißpositionierer zusammen, sodass sich das Werkstück dreht, während der Ausleger seine Position hält. Diese Kombination — Schweißmanipulator plus Drehbewegung — ermöglicht das unbeaufsichtigte Schweißen von Nähten mit vollständiger Durchschweißung an zylindrischen Werkstücken.
Welches Schweißverfahren passt zu Ihrem Regelwerk?
Individuelle Schweißverfahrensempfehlung anfordern →Zertifizierungen, Fertigungsqualität und Gründe für die Wahl eines Direktlieferanten ab Werk
Qualität, die sich nicht überprüfen lässt, ist keine Einsparung — sie ist ein verborgenes Risiko. Genau diese berechtigte Sorge besteht beim direkten Kauf von Schweißautomatisierung aus China. Bei Aubrik begegnen wir ihr mit Dokumentation, nicht mit Adjektiven.
ISO 9001 Qualitätsmanagementsystem
CE Europäische Konformität
Seit 1999 20+ Jahre Schweißausrüstung
8+ Länder Deutschland · Indien · Brasilien · EU
Aubrik fertigt seit 1999 Schweiß- und Schneidausrüstung im eigenen Werk und liefert Säulen-und-Ausleger-Anlagen, SAW-Fertigungslinien für H-Träger und Nahtverfolgungssysteme an industrielle Einkäufer in Deutschland, Indien, Brasilien und der gesamten EU; Standardmaschinen werden mit 380V / 50Hz Drehstrom betrieben und sind an die Stromnetze in der EU und Asien angepasst, denn die Neuverkabelung einer importierten Maschine verursacht kostspielige, fehleranfällige Verzögerungen.
Fordern Sie von jedem Lieferanten die Nachweise, die ein professioneller Käufer verlangt
Bevor Sie einem Schweißmanipulator vertrauen, sollten Sie die Ergebnisse eines 500-Stunden-Dauerlauftests, MTBF-Daten und einen Makroschliff des Schweißnahtquerschnitts anfordern. Aubrik stellt diese zusammen mit überprüfbaren CE- und ISO 9001-Zertifikaten bereit. Beim Direktkauf ab Werk entfällt außerdem der in vielen importierten und weiterverkauften Maschinen enthaltene Händleraufschlag.
Kaufratgeber — Preisfaktoren, Lieferzeit, Garantie und Kundendienst
Eine Aubrik-Säulen-und-Ausleger-Anlage wird individuell konfiguriert, daher sagt ein einzelner Listenpreis wenig aus — und diese Intransparenz führt dazu, dass Käufer zu viel bezahlen. Der Angebotspreis hängt von der Ausführung ab; wer die Einflussfaktoren kennt, kann Angebote auf derselben Grundlage und ohne verborgenen Händleraufschlag vergleichen.
Preisfaktoren für einen Vergleich auf einheitlicher Grundlage
- Größenklasse und Hub: Säulenhub und Auslegerreichweite bestimmen die Dimensionierung des Stahls und der Antriebe.
- Schweißverfahren und Schweißstromquelle: SAW mit Pulverzuführung und -rückgewinnung unterscheidet sich von einem MIG-Paket.
- Nahtverfolgung: mechanisch, laserbasiert oder lichtbogenbasiert — eine anspruchsvollere Steuerung erhöht die Kosten.
- Fahrwagen und Schienen: zur schrittweisen Positionierung entlang mehrerer langer Nähte.
- Integration: Abstimmung auf Schweißrollenböcke, Schweißpositionierer und Ihre vorhandenen Steuerungen.
Neu oder gebraucht — und was Sie vor dem Kauf prüfen sollten
Gebrauchte Säulen-und-Ausleger-Anlagen werden günstig verkauft, weil der Händler die verschlissene Maschine eines anderen Besitzers aufarbeitet, häufig ohne aktuelle Zertifizierung oder Nahtverfolgung. Bei einer neuen Aubrik-Anlage können Sie die genaue Reichweite, Tragfähigkeit und das Schweißverfahren festlegen — außerdem wird sie mit Garantie geliefert. Lassen Sie sich Lieferzeit, Unterstützung bei der Inbetriebnahme und Ersatzteilverfügbarkeit vor der Unterzeichnung schriftlich bestätigen.
Aubrik bietet für jede Maschine eine 12-monatige Garantie, kostenlose Installation und Inbetriebnahme, Bedienerschulung, technischen Support rund um die Uhr an 24 Stunden sowie eine bevorratete Ersatzteilversorgung. Wir fertigen in unserem eigenen Werk für industrielle Abnehmer und OEM-Händler, da eine lange Lieferzeit oder ein fehlendes Ersatzteil zu einer kostspieligen Produktionsverzögerung führt. Senden Sie uns Ihre Werkstückabmessungen und Angaben zum Verfahren, um einen Preis für die konfigurierte Anlage und eine voraussichtliche Lieferzeit zu erhalten.
Möchten Sie den Umfang Ihrer Anlage festlegen? Detailliertes Angebot anfordern →
RESSOURCEN
Technische Tools und Rechner
Nutzen Sie unsere technischen Tools, um Ihre Ausrüstung zu konfigurieren, Tragfähigkeiten abzuschätzen und Produktivitätssteigerungen für Ihr spezifisches Werkstückspektrum zu berechnen.
Auswahlhilfe für Säulen-und-Ausleger-Anlagen
Berechnungstool öffnen
Tragfähigkeitsrechner für das Auslegerende
Berechnungstool öffnen
Rechner für Lichtbogenbrennzeit / Produktivität
Berechnungstool öffnen
RESSOURCEN
Häufig gestellte Fragen
Was ist ein Säulen-und-Ausleger-Schweißmanipulator und wie funktioniert er?
Es handelt sich um eine Maschine mit vertikaler Säule und horizontalem Ausleger, die den Schweißkopf trägt und mit festgelegter Geschwindigkeit am Schweißstoß entlangführt. Der Ausleger bewegt den Schweißbrenner; das Werkstück dreht sich üblicherweise auf einem zugehörigen Schweißrollenbock oder Schweißpositionierer. Gemeinsam automatisieren sie lange, wiederkehrende Nähte.
Worin unterscheidet sich ein Schweißmanipulator von einem Schweißpositionierer?
Ein Schweißmanipulator bewegt den Schweißkopf — die Verfahrbewegung erfolgt durch den Ausleger. Ein Schweißpositionierer bewegt das Werkstück, indem er es unter dem Schweißbrenner dreht oder neigt. Bei den meisten großen Aufträgen werden beide eingesetzt: Der Schweißmanipulator hält den Kopf, während der Schweißpositionierer das Werkstück dreht.
Welche Größe des Schweißmanipulators benötige ich für mein Werkstück?
Stimmen Sie die Auslegerreichweite auf Ihre längste Naht oder den größten Radius und den Säulenhub auf die Werkstückhöhe zuzüglich des erforderlichen Arbeitsfreiraums ab. Legen Sie anschließend die Tragfähigkeit am Auslegerende für den gesamten Kopfaufbau aus — Schweißbrenner, Drahtvorschubgerät, Pulvereinheit, Kamera und Kreuzschlitten — und nicht nur für den Schweißbrenner. Senden Sie uns Ihre Abmessungen, und wir empfehlen Ihnen eine geeignete Klasse.
Welche Schweißverfahren unterstützt die Anlage — SAW, MIG oder TIG?
Alle drei, mit Einzel- oder Tandemdraht. SAW eignet sich für dickwandige Stahlbau- und druckbeanspruchte Bauteile, bei denen Abschmelzleistung und Lichtbogenbrennzeit entscheidend sind; MIG eignet sich für schnellere Arbeiten an mitteldicken Blechen ohne Schweißpulvermanagement; TIG mit Auftragsschweißen / Plattieren deckt Wurzellagen, Arbeiten an Legierungen und korrosionsbeständige Auftragsschweißungen ab. Dieselbe Säulen-und-Ausleger-Plattform trägt jeden Kopf, den Ihr Regelwerk und Ihr Schweißstoß erfordern, sodass eine einzige Maschine mehrere Schweißverfahren abdeckt, wenn sich Ihr Auftragsspektrum von Saison zu Saison ändert.
Wie hoch ist die Tragfähigkeit am Ende des Auslegers?
Die Standardklassen tragen je nach Größe am Auslegerende ungefähr 150–2000 kg. Da ein SAW-Paket schwerer als eine MIG- oder TIG-Ausrüstung ist, muss die Dimensionierung stets auf dem vollständigen montierten Gewicht und nicht nur auf dem Kopf basieren.
Wie sind Lieferzeit, Garantie und Kundendienst geregelt?
Die Lieferzeit hängt von der Konfiguration ab und wird mit dem Angebot bestätigt. Jede Maschine wird mit einer 12-monatigen Garantie, kostenloser Installation und Inbetriebnahme, Bedienerschulung, technischem Support rund um die Uhr an 24 Stunden sowie bevorrateten Ersatzteilen geliefert.



