Entrez en contact avec Aubrik Company

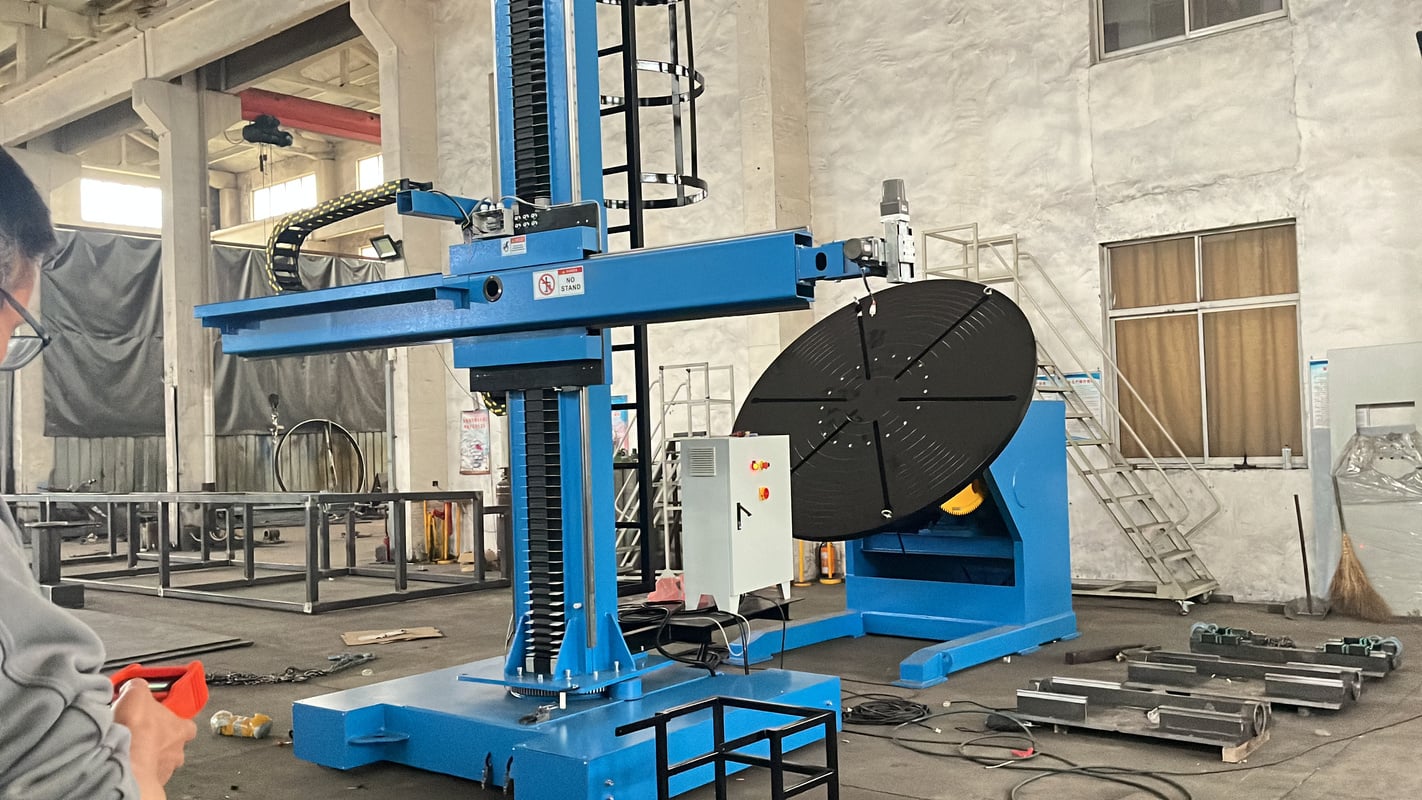
Manipulateurs de soudage colonne-flèche
Manipulateurs de soudage colonne-flèche sur mesure pour l’automatisation du soudage à l’arc submergé (SAW), MIG et TIG de cuves, d’appareils à pression, de tronçons de tuyauterie et de tours éoliennes — conçus, certifiés et expédiés directement depuis l’usine Aubrik.
- Certifiés CE et ISO 9001
- Fabrication de systèmes d’automatisation du soudage depuis 1999
- Exportés dans 8+ pays
- Garantie de 12 mois
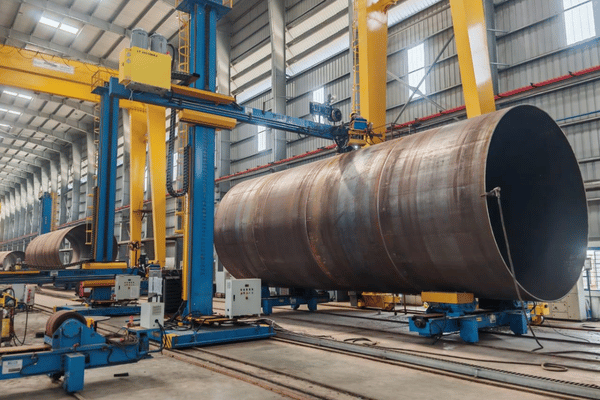
Pourquoi le soudage manuel limite le rendement sur les cuves, les appareils à pression et les longs assemblages
Un manipulateur de soudage est une machine à colonne et flèche qui porte la tête de soudage — et non la pièce — et la déplace le long de l’assemblage à une vitesse contrôlée. Pour une construction métallique de grande taille, cette seule distinction détermine le rendement. Affectez un soudeur manuel aux longs assemblages d’une cuve ou d’un appareil à pression et l’arc ne fonctionne réellement que pendant environ 25–40 % du poste ; le reste du temps est absorbé par les repositionnements, les changements d’électrode et le nettoyage du laitier.
Ce temps improductif constitue le goulet d’étranglement caché et coûteux des travaux lourds de construction métallique et des équipements sous pression. Chaque fois que l’opérateur monte, réamorce et réaligne, le cordon devient irrégulier, tandis que les reprises et les retards augmentent. Le problème vient rarement des compétences du soudeur — il tient au temps d’arc.
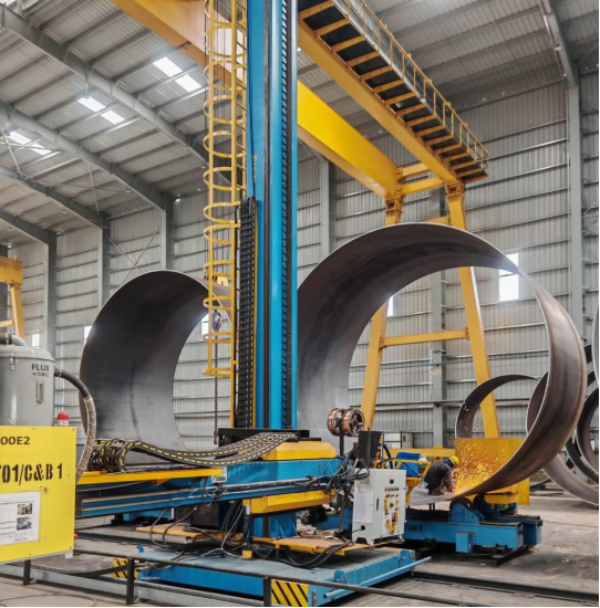
ANALYSE DU PROBLÈME
Cause première — pourquoi l’arc s’interrompt sans cesse
Le soudage à l’arc submergé n’atteint son plein potentiel que lorsqu’un manipulateur, un système de suivi de joint et la gestion du flux fonctionnent ensemble, car le procédé exige un arc presque continu. Sans cette automatisation, le SAW redevient une opération manuelle ponctuée d’arrêts et de redémarrages. La colonne et la flèche maintiennent la tête en mouvement sur un assemblage de 6 mètres, afin que l’arc reste allumé au lieu d’être réamorcé à chaque passe.
SYSTÈME Aubrik
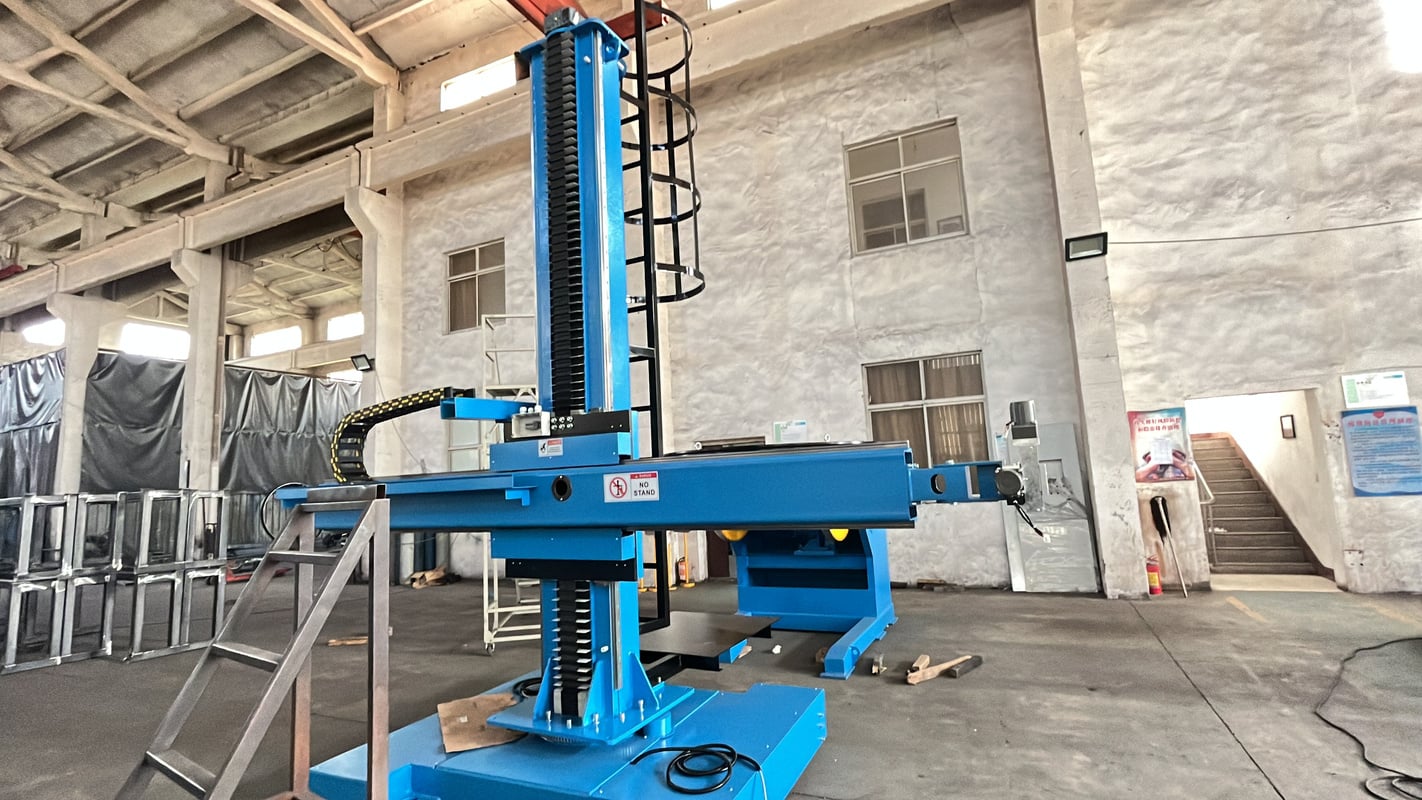
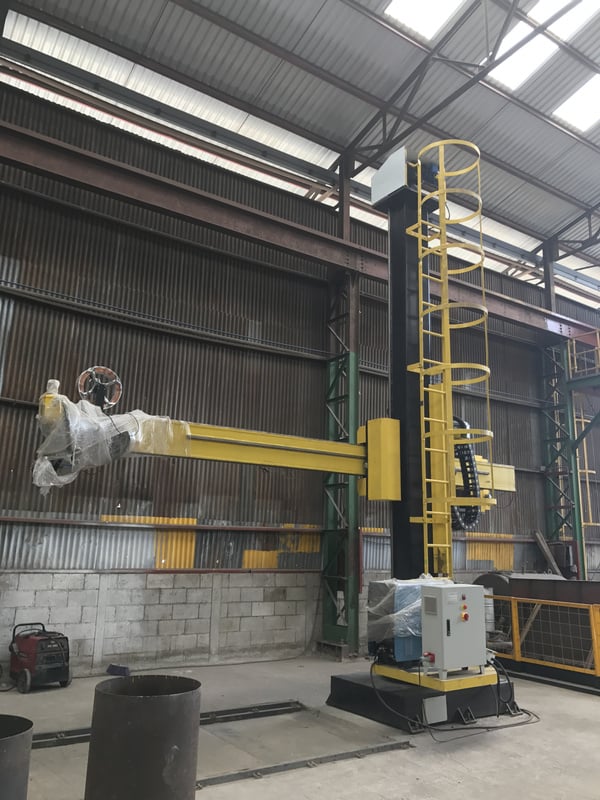
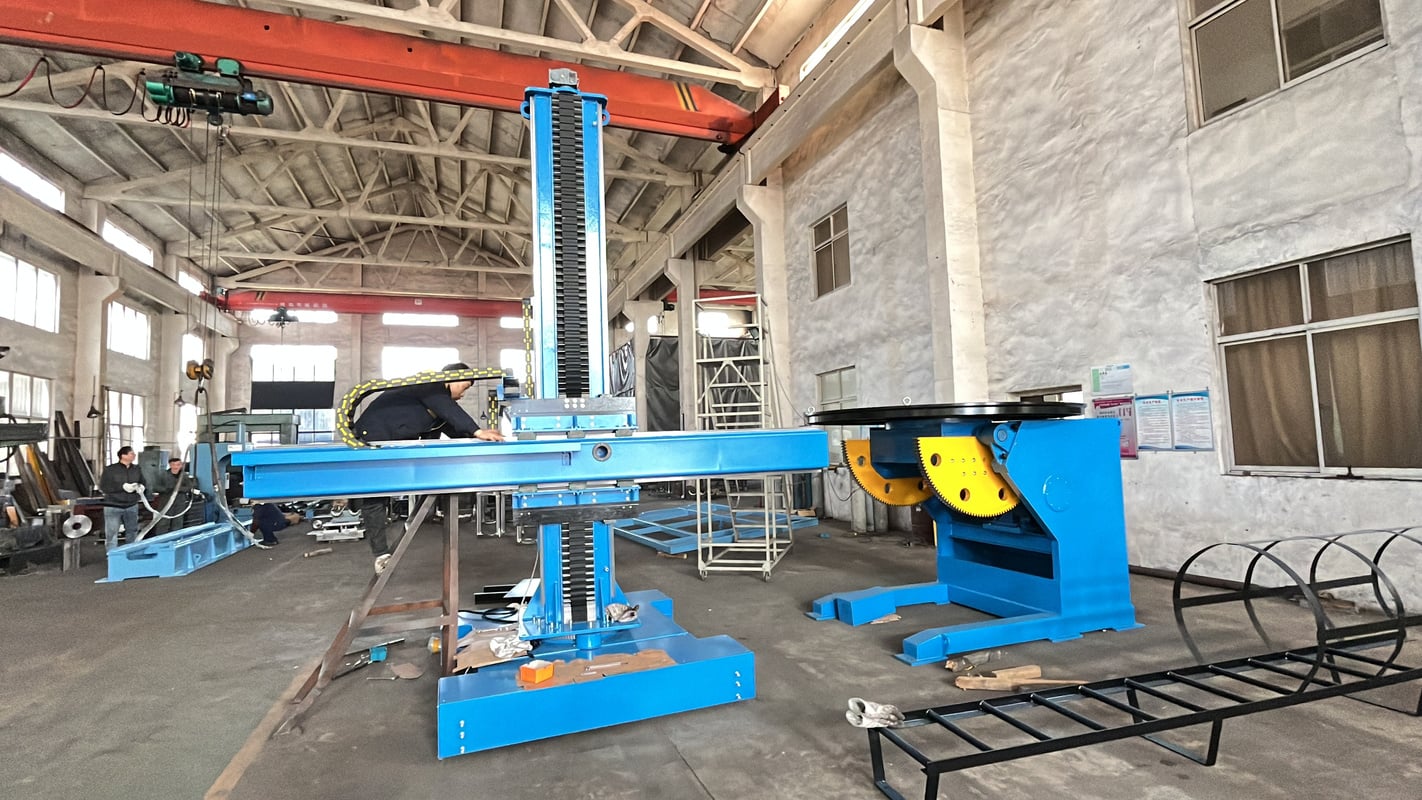
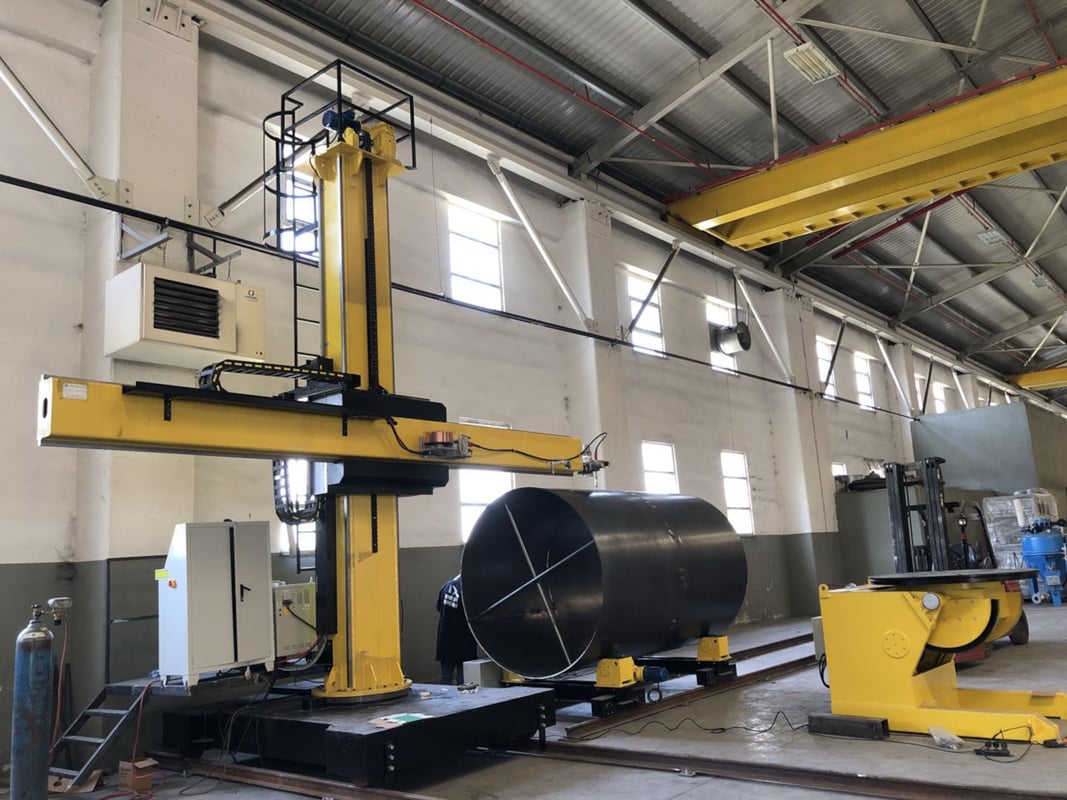
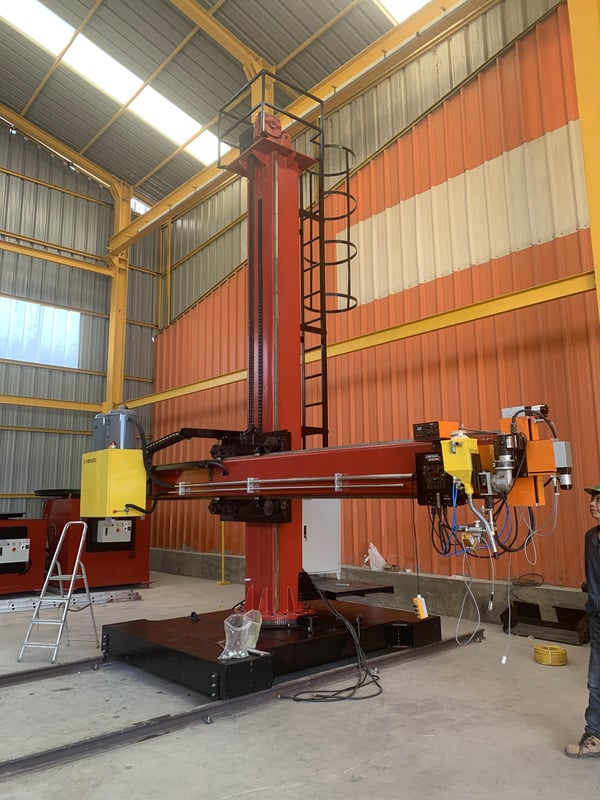
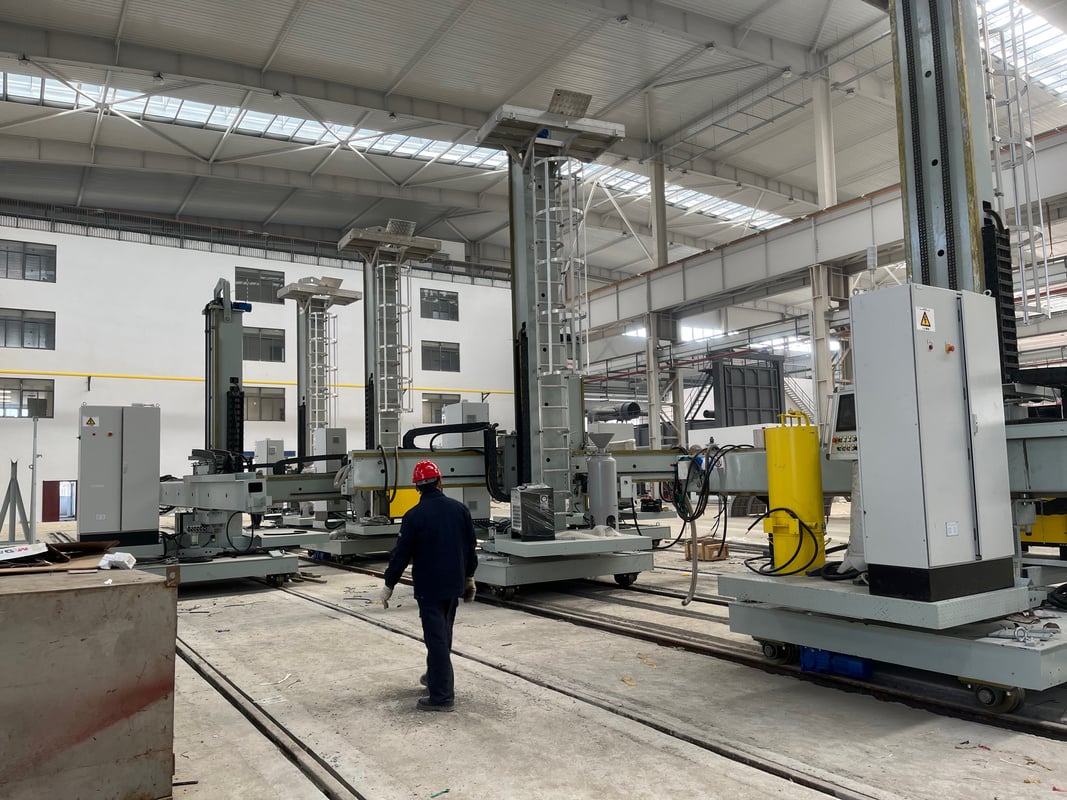
Un manipulateur de soudage colonne-flèche Aubrik élimine le goulet d’étranglement à sa source. Les ingénieurs Aubrik fabriquent la flèche dans notre propre usine afin de maintenir la torche rigide et de la guider le long de l’assemblage à une vitesse de déplacement reproductible, en association avec un vireur de soudage ou un positionneur pour réaliser sans surveillance les soudures circonférentielles et longitudinales. Pour les acheteurs industriels travaillant sur de longs assemblages, faire passer le taux de temps d’arc manuel de 25–40 % à 70–100 % constitue le moyen le plus direct d’accroître la productivité.
Vous ne savez pas si un manipulateur convient à votre gamme de pièces ?
Envoyez les dimensions de vos pièces pour obtenir une estimation gratuite →Gamme de manipulateurs colonne-flèche Aubrik — modèles, caractéristiques et dimensionnement
Les manipulateurs colonne-flèche Aubrik sont fabriqués par catégories dimensionnelles dans notre propre usine et configurés selon vos pièces, plutôt que vendus dans des configurations standard. La colonne verticale détermine la hauteur de travail ; la flèche horizontale détermine la portée au-dessus ou le long de la pièce. Les deux axes utilisent des entraînements à crémaillère avec moteurs CA à vitesse variable, pour un déplacement fluide et sans vibrations de 120 à 3000 mm/min.
| Catégorie de modèle | Colonne × flèche (m) | Course de la flèche/colonne | Charge en bout de flèche | Vitesse de déplacement en soudage | Utilisation type |
|---|---|---|---|---|---|
| AM-CB-30 | 3 × 3 | ≈3000 mm | 150–500 kg | 120–3000 mm/min | Petites cuves, tronçons de tuyauterie |
| AM-CB-40 | 4 × 4 | ≈4000 mm | 300–800 kg | 120–3000 mm/min | Appareils à pression, viroles |
| AM-CB-50 | 5 × 5 | ≈5000 mm | 500–1200 kg | 120–3000 mm/min | Tronçons de tours éoliennes |
| AM-CB-60 | 6 × 6 | ≈6000 mm | 800–2000 kg | 120–3000 mm/min | Grands appareils, structures métalliques lourdes |
Chaque axe, la source de courant de soudage, le système de suivi de joint ainsi que l’alimentation et la récupération du flux sont configurés selon votre fabrication. De plus grands modèles 7×7 m et des configurations à chariot mobile sur rails sont disponibles sur demande, et la même plateforme fonctionne comme manipulateur de soudage automatique pour les séries de production répétitives.
Sélecteur de dimensions colonne-flèche
Deux valeurs déterminent le modèle : la portée requise pour la tête et la masse suspendue en bout de flèche. La plupart des erreurs de dimensionnement concernent la seconde, car les acheteurs calculent la capacité de la flèche uniquement pour la tête de soudage et oublient tous les équipements fixés à ses côtés. Cet écart fait toute la différence entre un soudage rigide et un coûteux problème de fléchissement.
Ne sous-dimensionnez pas la charge en bout de flèche
Un ensemble SAW est plus lourd qu’une configuration MIG ou TIG. Ajoutez la tête de soudage, le dévidoir, l’unité de récupération du flux, la caméra, le chariot transversal et toute plateforme destinée à l’opérateur — leur masse cumulée peut doubler la charge initialement estimée. Dimensionnez la flèche pour l’ensemble complet, pas uniquement pour la torche.
- Portée (flèche horizontale) : assemblage longitudinal le plus long, plus le dégagement de la torche — pour les travaux circonférentiels, couvrez le rayon de la plus grande pièce depuis l’axe du positionneur.
- Levage (colonne verticale) : hauteur maximale de la pièce sur le positionneur + dégagement de la tête de soudage + hauteur de travail minimale.
- Charge : additionnez chaque composant monté en bout de flèche, puis conservez une marge pour les accessoires ajoutés ultérieurement.
- Plus grand ne signifie pas plus sûr : une flèche trop longue augmente le fléchissement et réduit la précision — adaptez la portée à la pièce réelle.
Les ingénieurs Aubrik définissent chaque configuration autour d’un suivi de joint qui maintient la torche sur l’assemblage lorsque la pièce chauffe et se déforme — suivi mécanique, laser ou selon le principe de suivi de joint à travers l’arc décrit dans des brevets d’automatisation du soudage tels que US11623294B2 et US4492847A. Pour les acheteurs industriels travaillant sur un poste de 8 heures, cela fait la différence entre des reprises constantes et une soudure conforme dès la première passe.
Vous recherchez la catégorie adaptée à votre pièce ? Envoyez vos dimensions pour obtenir une recommandation de dimensionnement personnalisée →
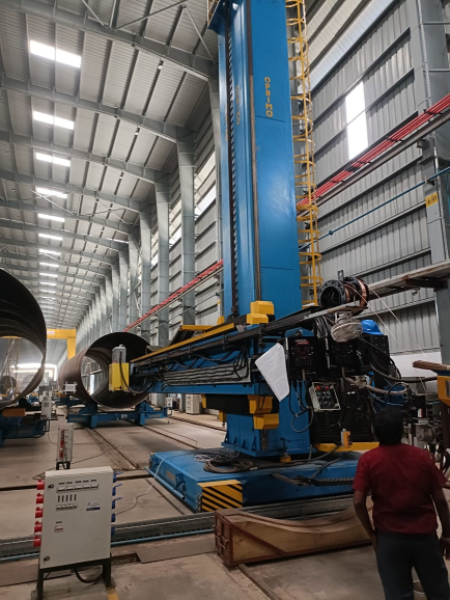
Colonne-flèche, soudage manuel ou cellule robotisée — productivité et coût
Une comparaison honnête ne se résume pas à « l’automatisation surpasse les personnes ». Chaque choix d’automatisation suppose un compromis entre flexibilité, investissement et pièce à traiter. Un système colonne-flèche Aubrik s’impose lorsque les pièces sont grandes et les assemblages longs, tout simplement parce que c’est précisément dans ces conditions que le temps d’arc manuel tombe à 25–40 % et qu’une cellule robotisée fixe devient un risque coûteux et peu flexible.
| Critère | SMAW manuel | Colonne-flèche + SAW | Cellule robotisée |
|---|---|---|---|
| Temps d’arc | 25–40% | 70–100% | 60–85% |
| Régularité des soudures | Dépend de l’opérateur | Cordon reproductible | Très reproductible |
| Taille de pièce adaptée | Toutes | Grande pièce/assemblage long | Petite–moyenne |
| Investissement | Le plus faible | Moyen | Le plus élevé |
| Programmation | Aucune | Quelques minutes (réglage de la vitesse) | Apprentissage pour chaque pièce |
70–100%
Temps d’arc SAW sur un système colonne-flèche, contre environ 25–40 % pour le soudage manuel à l’électrode enrobée — le principal levier de rendement pour les fabrications métalliques de grande taille.
Source : données industrielles sur le facteur de marche/facteur opérateur (weldfabworld, The Fabricator). Le gain réel varie selon la pièce et l’atelier — demandez une estimation fondée sur votre pièce.
Procédés et applications de soudage — SAW, MIG et TIG pour appareils à pression, tubes et tours éoliennes
La même plateforme colonne-flèche Aubrik exécute le soudage à l’arc submergé, MIG/MAG et TIG, avec fil simple ou tandem, en tant que manipulateur de soudage automatique modulaire. Le procédé respecte l’assemblage et le code applicable ; le manipulateur porte la tête requise pour le travail. Dans une application de manipulateur pour le soudage de tubes, la flèche maintient la tête tandis qu’un vireur fait tourner le tronçon.
Adéquation du procédé
- SAW (arc submergé) : travaux épais de construction métallique et d’équipements sous pression — taux de dépôt élevé sous flux et arc presque continu préservant la qualité des soudures sur de grandes longueurs.
- MIG / GMAW : mise en œuvre plus rapide et vitesse de soudage supérieure sur les tôles d’épaisseur moyenne, arc visible, aucune gestion du flux.
- TIG / GTAW et rechargement ou placage par soudage : passes de fond, travaux sur alliages et rechargement soudé résistant à la corrosion lorsque la qualité du cordon est déterminante.
Les codes industriels déterminent le choix, car les équipements sous pression échouent au contrôle sans mode opératoire de soudage qualifié. AWS D1.1 régit le soudage des structures en acier et couvre directement le SAW ; les appareils à pression et les tuyauteries relèvent du code ASME des chaudières et appareils à pression et de sa section IX. Les ingénieurs Aubrik conçoivent chaque manipulateur pour prendre en charge les modes opératoires qualifiés dans l’un ou l’autre cadre, avec les certifications CE et ISO 9001.
Les applications où ils s’imposent
Le SAW sur système colonne-flèche est la norme dans les usines de tubes, les ateliers d’appareils à pression, les chantiers navals et les lignes de tours éoliennes, où les longs assemblages se répètent pendant un poste de 8 heures et où une vitesse de soudage constante préserve la qualité des soudures. Sur une ligne rotative de soudage de tubes, une station colonne-flèche Aubrik soude de grands appareils bien plus rapidement qu’une équipe manuelle, sans les reprises irrégulières et coûteuses dues au temps d’arc improductif. Pour les acheteurs industriels et les fabricants régionaux, ce rendement fait toute la différence.
« Sur les viroles de tours éoliennes, nous maintenons la tête sur un manipulateur de soudage à colonne et flèche, tandis que le vireur de soudage fait tourner la virole en dessous. L’arc ne s’arrête pratiquement jamais : c’est de là que vient la véritable productivité, et non d’un fil plus rapide. »
— Équipe d’ingénierie en automatisation du soudage Aubrik
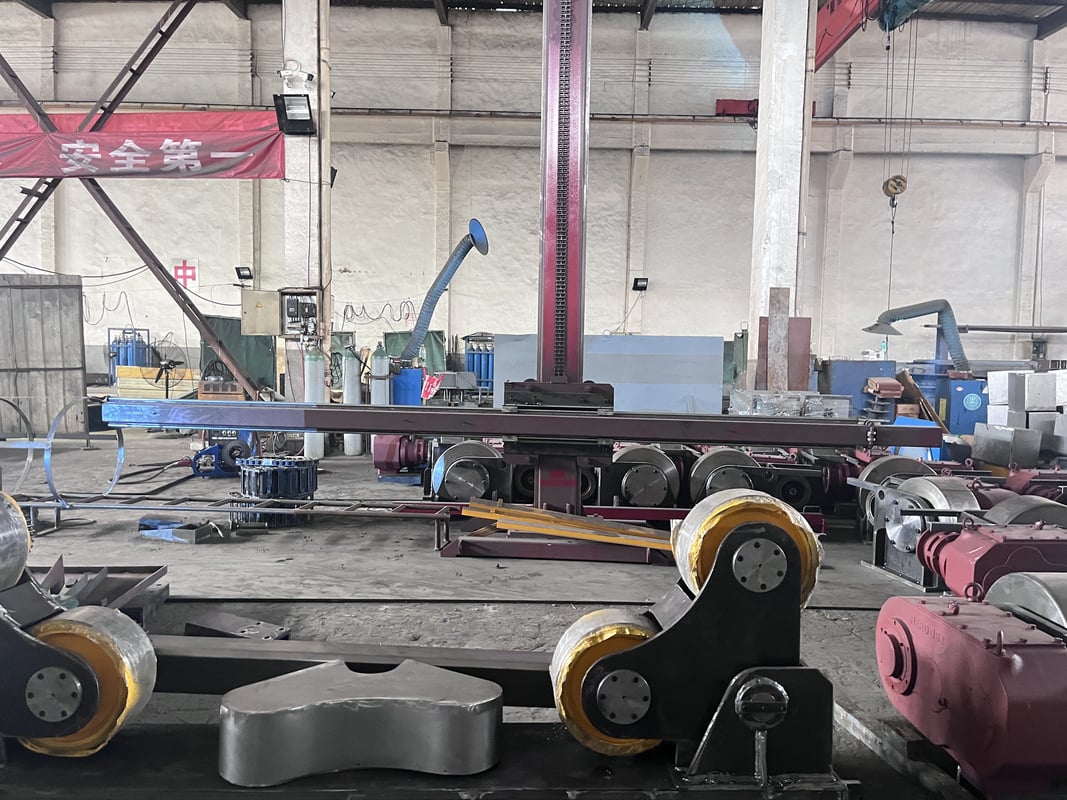
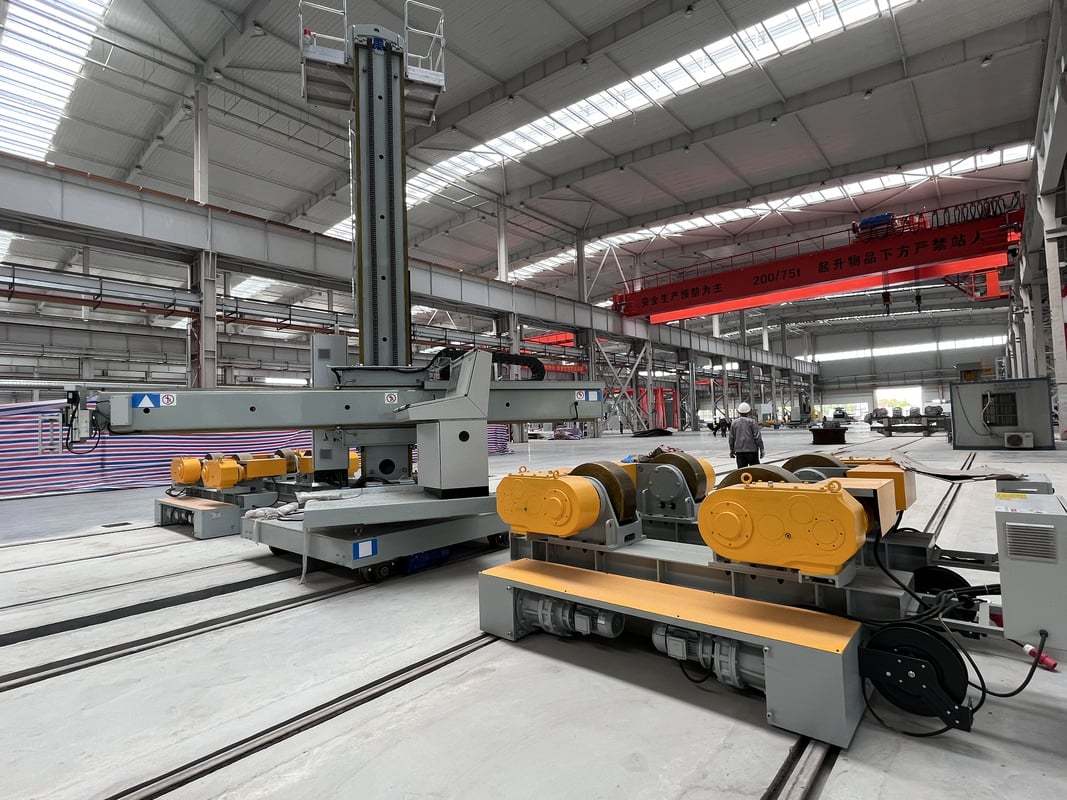
Pour les assemblages circonférentiels d’appareils et de tubes, le manipulateur fonctionne avec un vireur de soudage ou un positionneur, afin que la pièce tourne pendant que la flèche reste en position. Cette association — manipulateur et rotation — rend possible la réalisation sans surveillance d’assemblages à pleine pénétration sur des pièces cylindriques.
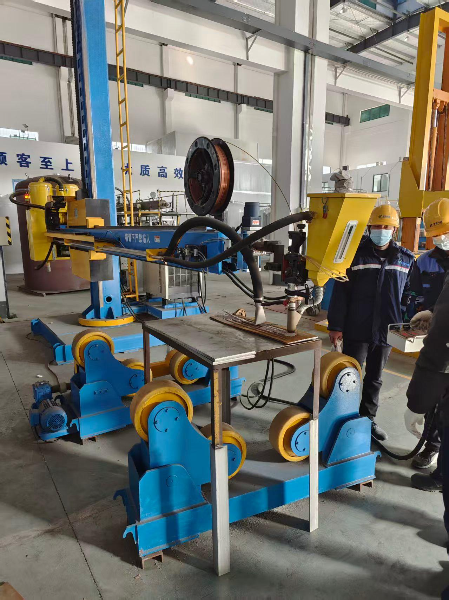
Vous devez adapter un procédé à votre code ?
Demandez une recommandation de procédé personnalisée →Certifications, qualité de fabrication et raisons de choisir un fournisseur en direct de l’usine
Une qualité invérifiable ne constitue pas une économie — c’est un risque caché. Voilà la véritable inquiétude que suscite l’achat direct en Chine de systèmes d’automatisation du soudage, et cette inquiétude est juste et légitime. Chez Aubrik, nous y répondons par des documents, pas par des adjectifs.
ISO 9001 Système de management de la qualité
CE Conformité européenne
Depuis 1999 20+ ans de matériel de soudage
8+ pays Allemagne · Inde · Brésil · UE
Depuis 1999, Aubrik fabrique du matériel de soudage et de coupage dans sa propre usine, et expédie à des acheteurs industriels en Allemagne, en Inde, au Brésil et dans toute l’UE des systèmes colonne-flèche, des lignes SAW pour poutres en H et des systèmes de suivi de joint. Les machines standard fonctionnent sur une alimentation triphasée 380V / 50Hz, adaptée aux réseaux de l’UE et d’Asie, car le recâblage d’une machine importée entraîne des retards coûteux et présente un risque d’erreur.
Demandez à chaque fournisseur les preuves exigées par tout acheteur sérieux
Avant d’accorder votre confiance à un manipulateur, demandez les résultats d’un essai de fonctionnement continu de 500 heures, les données MTBF et une macrographie de coupe de la soudure. Aubrik les fournit, avec des certificats CE et ISO 9001 vérifiables. Acheter directement auprès de l’usine supprime également la marge du revendeur intégrée au prix de nombreuses machines importées et revendues.
Guide d’achat — facteurs de prix, délai de livraison, garantie et service après-vente
Un système colonne-flèche Aubrik étant configuré sur mesure, un prix catalogue unique vous renseigne peu — et c’est cette opacité qui conduit les acheteurs à payer trop cher. Le devis varie selon la configuration, et connaître les facteurs déterminants permet de comparer les offres sur une même base, sans la marge cachée du revendeur.
Facteurs de prix à comparer sur une même base
- Catégorie dimensionnelle et course : la levée de la colonne et la portée de la flèche déterminent la quantité d’acier et le dimensionnement des entraînements.
- Procédé et source de courant de soudage : un équipement SAW avec alimentation/récupération du flux diffère d’un ensemble MIG.
- Suivi de joint : mécanique, laser ou à travers l’arc — le perfectionnement du système de commande augmente le coût.
- Chariot mobile et rails : pour le déplacement entre plusieurs longs assemblages.
- Intégration : adaptation aux vireurs de soudage, aux positionneurs et à votre système de commande existant.
Neuf ou d’occasion — les points à confirmer avant l’achat
Les systèmes colonne-flèche d’occasion sont peu coûteux parce que le revendeur reconstruit la machine usée d’un autre utilisateur, souvent sans certification en vigueur ni suivi de joint. Une machine Aubrik neuve permet de définir précisément la portée, la charge et le procédé — et elle est livrée sous garantie. Confirmez par écrit le délai de livraison, l’assistance à la mise en service et la disponibilité des pièces de rechange avant de signer.
Aubrik soutient chaque machine avec une garantie de 12 mois, une installation et une mise en service gratuites, une formation des opérateurs, un support technique 24 heures sur 24 et une fourniture de pièces de rechange approvisionnées. Nous construisons pour les acheteurs industriels et les distributeurs OEM dans notre propre usine, car un long délai ou une pièce de rechange manquante devient un délai de production coûteux. Pour une estimation de prix et de délai configurée, envoyez les dimensions et le processus de votre pièce.
Prêt à définir votre configuration ? Demandez un devis détaillé →
RESSOURCES
Outils et calculateurs d’ingénierie
Accédez à notre gamme d’outils d’ingénierie pour configurer votre équipement, estimer les capacités de charge et calculer les gains de productivité pour votre gamme de pièces spécifique.
Sélecteur de dimensions colonne-flèche
Ouvrir l’outil
Calculateur de charge en bout de flèche
Ouvrir l’outil
Estimateur du temps d’arc/de la productivité
Ouvrir l’outil
RESSOURCES
Questions fréquentes
Qu’est-ce qu’un manipulateur de soudage colonne-flèche et comment fonctionne-t-il ?
Il s’agit d’une machine dotée d’une colonne verticale et d’une flèche horizontale qui porte la tête de soudage et la déplace le long de l’assemblage à une vitesse définie. La flèche déplace la torche ; la pièce tourne généralement sur un vireur de soudage ou un positionneur associé. Ensemble, ils automatisent les assemblages longs et répétitifs.
Quelle est la différence entre un manipulateur de soudage et un positionneur de soudage ?
Un manipulateur de soudage déplace la tête de soudage — c’est la flèche qui assure la course. Un positionneur de soudage déplace la pièce, en la faisant tourner ou basculer sous la torche. La plupart des travaux de grande taille utilisent les deux : le manipulateur maintient la tête tandis que le positionneur fait tourner la pièce.
Quelle taille de manipulateur faut-il pour ma pièce ?
Adaptez la portée de la flèche à votre assemblage le plus long ou au rayon le plus grand, et la levée de la colonne à la hauteur de la pièce plus le dégagement nécessaire. Dimensionnez ensuite la charge en bout de flèche pour l’ensemble complet de la tête — torche, dévidoir, unité de flux, caméra et chariot transversal — et non pour la seule torche. Envoyez-nous vos dimensions et nous vous recommanderons une catégorie.
Quels procédés de soudage peut-il exécuter — SAW, MIG ou TIG ?
Les trois, avec fil simple ou tandem. Le SAW convient aux travaux épais de construction métallique et d’équipements sous pression, pour lesquels le taux de dépôt et le temps d’arc sont essentiels ; le MIG convient aux travaux plus rapides sur tôles d’épaisseur moyenne, sans gestion du flux ; et le TIG, avec rechargement ou placage par soudage, couvre les passes de fond, les travaux sur alliages et le rechargement soudé résistant à la corrosion. La même plateforme colonne-flèche porte la tête exigée par votre code et votre assemblage, de sorte qu’une seule machine couvre plusieurs procédés au fil des variations saisonnières de votre portefeuille de contrats.
Quelle est la capacité de charge en bout de flèche ?
Selon leur taille, les catégories standard supportent environ 150–2000 kg en bout de flèche. Comme un ensemble SAW est plus lourd qu’un équipement MIG ou TIG, dimensionnez toujours la machine en fonction de la masse totale montée, et non de la seule tête.
Quels sont le délai de livraison, la garantie et le service après-vente ?
Le délai d’exécution dépend de la configuration et est confirmé au devis Chaque machine est expédiée avec une garantie de 12 mois, une installation et une mise en service gratuites, une formation des opérateurs et un support technique 24 heures sur 24, avec des pièces de rechange en stock.
Tendance actuelle



