
Entrez en contact avec Aubrik Company

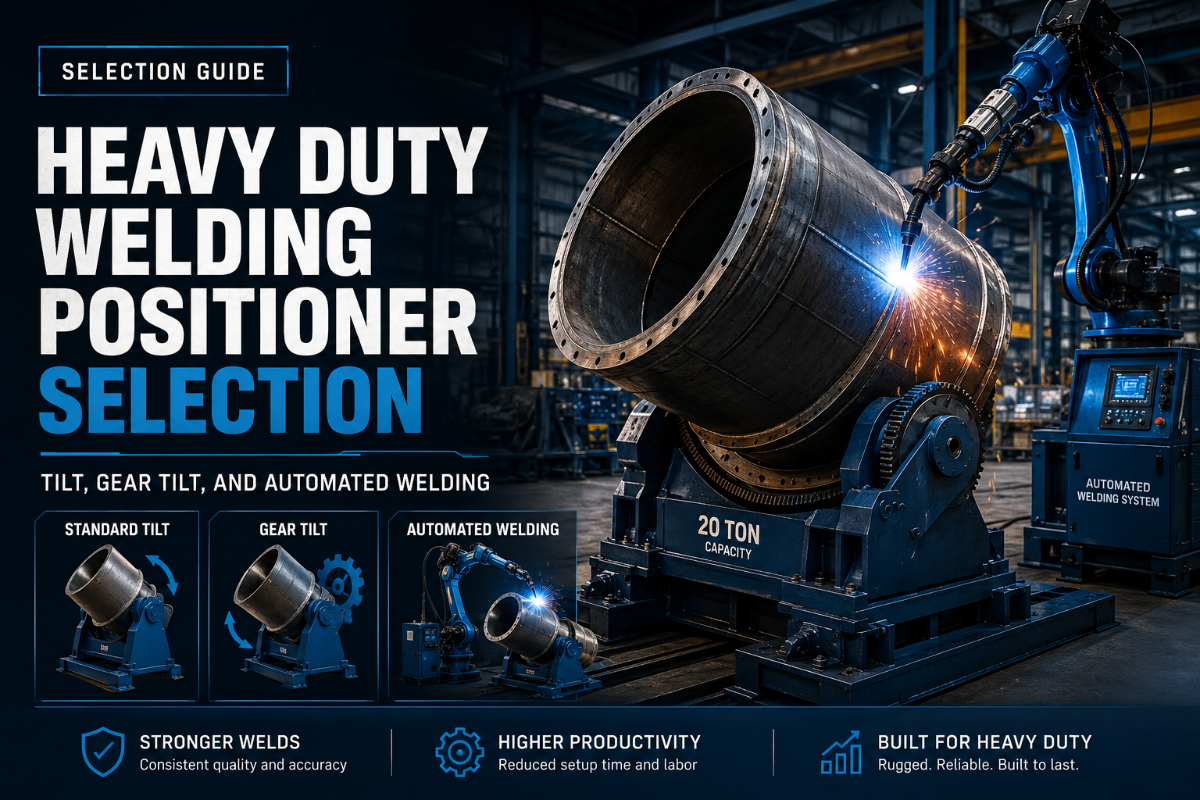
Caractéristiques essentielles : données à préparer par l’acheteur
| Données de charge | Masse de la pièce, masse de l’outillage, centre de gravité et catégorie de charge future prévue |
| Données de mouvement | Angle d’inclinaison requis, nécessité d’une rotation à 360 degrés, hauteur de travail et plage contrôlée de tr/min à basse vitesse |
| Méthode de maintien | Mandrin à 3 mors, plateau à rainures en T, outillage pour semelle de tube, outillage sur mesure ou outillage de cellule robotisée |
| Contrôles de réception | Protecteurs, ventilation, mise à la terre, stabilité de la vitesse, arrêt d’urgence et contrôles documentés de la qualité du soudage |
Pourquoi ce guide complète la page produit des positionneurs de soudage pour charges lourdes
Il s’agit d’une fiche d’aide au choix, et non d’une seconde liste de produits. Elle vise à aider les acheteurs des secteurs de la fabrication métallique, des appareils à pression, des tours éoliennes, de la construction navale et des équipements lourds à préciser clairement la pièce et la position de soudage au commercial avant d’aborder les modèles, le délai de livraison et les devis. Les pages produits répondent à la question « quel modèle puis-je acheter ? » Cet article d’accompagnement répond à la question « quelles données dois-je préparer afin que le positionneur de soudage choisi ne soit pas sous-dimensionné, difficile à équiper d’un outillage ou difficile à réceptionner après son acheminement ? » Cette distinction est importante, car les résultats de recherche visibles pour cette requête sont principalement commerciaux ; l’article prépare l’acheteur, puis oriente la discussion d’achat vers la bonne page produit.La capacité de charge avant tout : masse, charge utile et centre de gravité
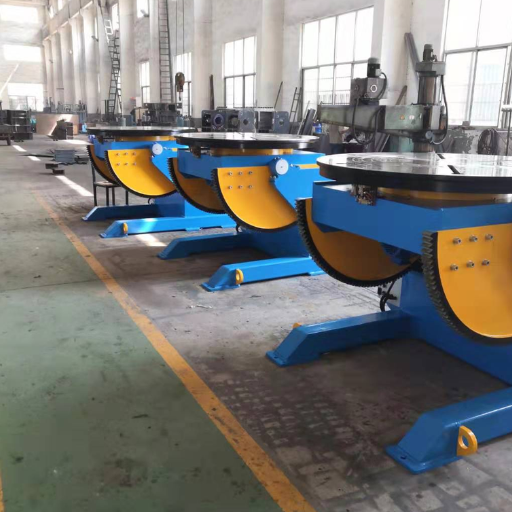 La charge nominale est le point de départ, mais elle ne suffit pas pour effectuer le choix. Un positionneur de soudage lourd doit supporter la pièce, l’outillage et le moment variable créé lorsque cette masse s’incline ou tourne en s’éloignant de l’axe central. Si l’outillage déporte le centre de gravité vers l’extérieur, deux machines affichant la même charge nominale peuvent se comporter très différemment.
Avant de demander un modèle, distinguez quatre valeurs : la masse de la pièce, la masse de l’outillage, la distance entre la face du plateau et le centre de gravité, ainsi que la distance entre l’axe de rotation et le centre de gravité. Sans ces données, le fournisseur doit procéder par estimation. C’est à ce stade que les projets pour charges lourdes prennent du retard, notamment lorsqu’un bâti de 3 tonnes ou un assemblage de semelle de tube est traité comme une tôle plate équilibrée.
Note technique
Un positionneur de soudage grande capacité se choisit selon le moment de charge autant que selon la charge utile. Vérifiez, dans la position réelle de soudage, le déport du centre de gravité en charge, la masse de l’outillage, la capacité d’inclinaison exploitable, l’ancrage et le couple à basse vitesse ; une pièce dont la masse est inférieure à la valeur annoncée peut néanmoins surcharger l’entraînement. Demandez, avec le devis, le diagramme de charge, l’excentricité admissible et les hypothèses relatives aux fondations.
- Charge utile totale = pièce plus outillage, mandrin, supports temporaires et éventuel contrepoids.
- Le déport par rapport à l’axe central a une incidence plus importante sur la chaîne cinématique que la plupart des gens ne l’auraient supposé.
- Les travaux futurs doivent être pris en compte si l’atelier s’oriente vers des assemblages mécano-soudés plus grands pour des appareils à pression, des tours éoliennes ou des machines.
Plage d’inclinaison, hauteur du plateau et rotation à 360 degrés
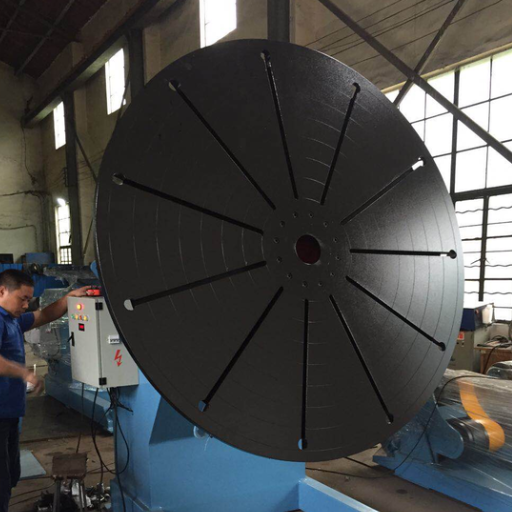 Les positionneurs trouvent toute leur utilité lorsqu’ils placent la soudure dans une meilleure position de travail sans recourir à un levage dangereux. La plage d’inclinaison détermine si l’assemblage peut être présenté selon un angle pratique. La hauteur du plateau détermine si l’opérateur travaille dans une zone de portée confortable ou s’étire au point de se fatiguer. La rotation permet de déplacer de façon maîtrisée les longues soudures, les assemblages mécano-soudés circulaires et les semelles de tube, au lieu de faire appel encore et encore au pont roulant.
Pour un grand assemblage mécano-soudé, il ne suffit pas de demander « peut-il s’incliner ? » Demandez : « peut-il atteindre l’angle de soudage exigé par ma séquence tout en maintenant la pièce et l’outillage dans les limites du diagramme de charge approuvé ? » Cette formulation oblige le fournisseur à considérer ensemble l’inclinaison, le centre de gravité et la géométrie de l’outillage.
| Question de l’acheteur | Pourquoi est-ce important ? | Donnée à inclure dans la demande de devis |
|---|---|---|
| Ai-je besoin d’une inclinaison vers l’avant ? | L’accès à une passe de fond ou à la face d’une semelle peut dépendre de l’angle de travail. | Plage angulaire visée et séquence de soudage. |
| Ai-je besoin d’une rotation complète ? | Les assemblages circulaires peuvent nécessiter un accès continu tout autour de l’assemblage. | Diamètre, longueur de la soudure et mode de rotation requis. |
| Une hauteur fixe suffit-elle ? | La hauteur influe sur la posture, l’accès de la torche et le chargement de l’outillage. | Hauteur de plateau souhaitée ou nécessité d’un réglage en hauteur. |
Comment fonctionne un positionneur de soudage ?
En pratique, le positionneur de soudage maintient la pièce sur un plateau, un mandrin ou un outillage, puis la fait tourner ou l’incline afin que le soudeur ou le système d’automatisation puisse atteindre l’assemblage depuis une position plus stable. Les principales fonctions de la machine sont le maintien, la rotation, l’inclinaison et la régulation de la vitesse. L’étude technique commence par la vérification de la sécurité de ces mouvements dans les conditions réelles de charge utile et de centre de gravité.Tr/min, soudage en rotation et maîtrise du procédé de soudage
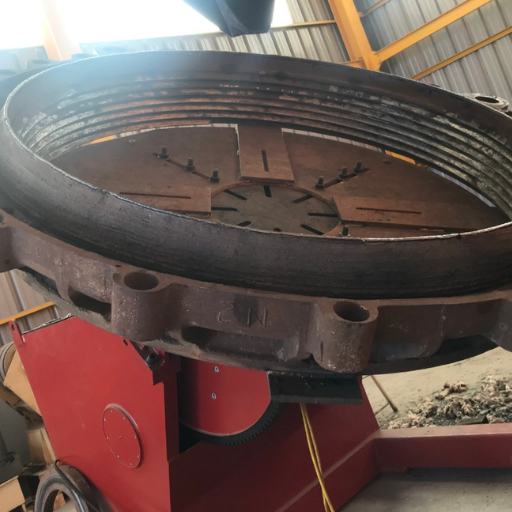 Il n’existe pas de vitesse de rotation universelle. Un petit tube, une grande semelle et une virole de réservoir large peuvent afficher des valeurs similaires en tr/min au niveau du plateau, tout en exigeant des vitesses périphériques très différentes. C’est pourquoi les acheteurs doivent demander si l’entraînement peut maintenir une rotation lente et stable sous la charge réelle de la pièce, et pas seulement si le moteur atteint une vitesse maximale élevée.
Pour le soudage TIG, MIG, à l’arc submergé ou automatique, le mouvement doit correspondre au procédé. L’opérateur peut avoir besoin d’une rotation lente et continue, d’une rotation indexée ou d’une commande manuelle par impulsions. La qualité des soudures dépend toujours de l’accostage, de la préparation de l’assemblage, du gaz de protection, du courant, de la vitesse de déplacement et de l’accès ; le positionnement n’est utile que s’il offre au soudeur un repère stable.
Point à vérifier par l’acheteur
Demandez la plage de basse vitesse utilisable sous charge, et pas seulement les caractéristiques nominales du moteur. Les échanges en atelier sur les tr/min d’un positionneur de soudage aboutissent souvent à la même conclusion : une rotation lente et régulière, adaptée au diamètre de la pièce et au procédé de soudage, compte davantage que la vitesse maximale.
Puis-je utiliser un positionneur de soudage pour le soudage MIG, à l’électrode enrobée et TIG ?
Souvent oui, mais l’adéquation dépend de la mise à la terre, de la conception de l’outillage, de la régulation de la vitesse, de l’accès au plateau et de l’apport thermique. Pour les travaux TIG, la régularité du mouvement à basse vitesse et l’angle de la torche peuvent être les critères essentiels. Pour les travaux MIG ou à l’arc submergé, le facteur de marche, la mise à la terre, l’exposition aux projections et la répétabilité de l’outillage peuvent être plus importants. Communiquez au fournisseur le procédé, la plage de courant, le plan de la pièce et la séquence de soudage avant de choisir la machine.Mandrin, outillage et géométrie de la pièce
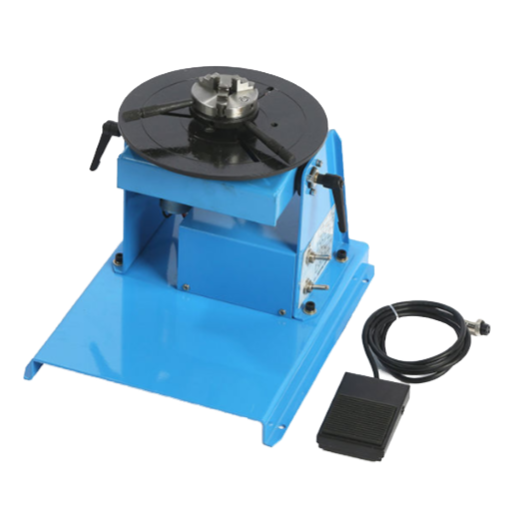 Utilisez un mandrin à 3 mors lorsque la pièce est ronde et peut être serrée en toute sécurité. Les semelles de tube, les anneaux et les petites pièces tubulaires en sont des exemples courants. Les assemblages mécano-soudés en tôle forte, les fonds de réservoir, les bâtis et les assemblages décentrés peuvent plutôt nécessiter un plateau à rainures en T, un outillage sur mesure, des pions de positionnement ou une tôle d’outillage soudée.
Un mauvais bridage peut donner l’impression qu’un positionneur de haute qualité manque de puissance. Si la pièce ne repose pas à plat, si les points de serrage la déforment ou si l’outillage crée un déport excessif, la machine peut subir une charge de moment supérieure à celle prévue par l’acheteur. En fabrication métallique lourde, la conception de l’outillage doit faire partie de la discussion sur l’équipement et ne pas être traitée après coup dans l’atelier.
| Géométrie de la pièce | Méthode de maintien probable | Question à poser |
|---|---|---|
| Tube ou semelle | Mandrin à 3 mors ou outillage pour tube | Quelle plage de serrage et quel type de mors conviennent à la pièce ? |
| Bâti caisson ou assemblage mécano-soudé avec support | Plateau à rainures en T avec tôle d’outillage | Où se trouve le centre de gravité après le bridage ? |
| Fond ou tronçon de virole de réservoir | Association avec un support sur mesure, un vireur de soudage ou un manipulateur de soudage | Un positionneur ou un vireur de soudage constitue-t-il l’outil principal le plus sûr ? |
Positionneurs d’établi, à inclinaison par engrenage, à plateau tournant, à vireur ou compacts : quel type convient ?
Tous les positionneurs de soudage ne sont pas conçus pour les charges lourdes, et toutes les machines pour charges lourdes ne conviennent pas à l’application. Les positionneurs d’établi conviennent aux petites pièces et aux outillages légers. Les plateaux tournants au sol conviennent aux assemblages circulaires plus lourds. Les positionneurs à inclinaison par engrenage assurent à la fois l’inclinaison et la rotation. Les vireurs de soudage supportent des pièces cylindriques telles que des tubes ou des tronçons d’appareil, tandis que les manipulateurs de soudage déplacent la torche ou la tête de soudage plutôt que la pièce. Le choix doit d’abord tenir compte de la forme de la pièce, puis de la charge et enfin du procédé. Un cylindre long sera parfois mieux pris en charge par un vireur de soudage. Une pièce compacte mais lourde peut nécessiter un positionneur inclinable et rotatif. Si la pièce doit être alignée avec une tête de soudage automatique, le manipulateur de soudage et le positionneur peuvent devoir fonctionner ensemble.Quels sont les différents types de positionneurs de soudage ?
Les catégories courantes comprennent les plateaux tournants au sol, les positionneurs d’établi, les systèmes à poupée fixe et poupée mobile, les systèmes de soudage avec manipulateur, les vireurs de soudage pour tubes et les positionneurs inclinables et rotatifs. Les désignations commerciales se recoupent ; décrivez donc le mouvement requis : faire tourner une pièce ronde, incliner un assemblage mécano-soudé lourd, maintenir une semelle de tube ou coordonner le mouvement avec une tête de soudage automatique.
Avantages et limites
Positionneur inclinable et rotatif
Convient particulièrement lorsqu’une pièce compacte et lourde nécessite une inclinaison et une rotation contrôlées sur le plateau. Vérifiez le centre de gravité et le déport de l’outillage.
Vireur de soudage
Idéal pour les longues pièces cylindriques nécessitant un soutien sur toute leur longueur, mais il peut ne pas convenir aux outillages destinés à un assemblage mécano-soudé non circulaire.
Remarques sur la productivité des positionneurs de soudage rotatifs et la manutention des matériaux
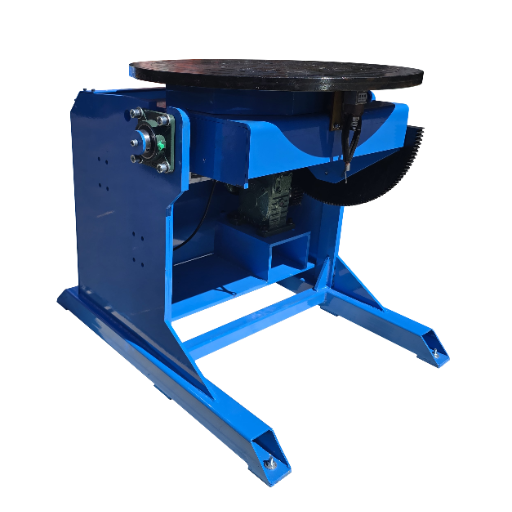 Le vocabulaire des acheteurs peut manquer de cohérence ; il est donc utile de convertir les formulations courantes des catalogues en décisions d’atelier. Les catalogues peuvent désigner le plateau tournant comme le plateau tournant d’un positionneur de soudage, ce qui correspond généralement à un plateau de positionneur conçu pour faire tourner une pièce sur place. Il est question de positionneurs de soudage rotatifs lorsque le trajet de soudage bénéficie d’une rotation régulière, en particulier pour les pièces rondes, les tronçons de tuyauterie et les outillages de fabrication de canalisations.
Ne considérez pas la productivité comme une promesse résultant de la seule machine. Toute soudure de haute qualité dépend toujours de la préparation de l’assemblage, du courant de soudage, de l’accostage, du gaz de protection et du contrôle. Un mouvement adapté peut améliorer la qualité des soudures en facilitant l’accès à l’assemblage, mais l’outillage et le procédé de soudage doivent toujours convenir à la pièce.
Pour les projets de soudage industriel, comparez chaque série de positionneurs selon le diamètre du plateau, la hauteur fixe, les options à axe surbaissé, les capacités de rotation et d’inclinaison, ainsi que la possibilité pour le plateau de tourner à 360 degrés. Certains plateaux inclinables annoncent un angle d’inclinaison de 135°, tandis que d’autres modèles sont conçus pour faciliter le positionnement depuis une configuration de travail en hauteur ou verticale vers une position plus horizontale. Les assemblages mécano-soudés de petite taille peuvent convenir à des positionneurs compacts ; les assemblages grands et lourds nécessitent généralement une vérification plus prudente de la charge.
La précision de la commande et le confort de l’opérateur doivent être abordés en même temps que la manutention des matériaux. Si l’atelier souhaite accroître son efficacité sans augmenter les risques, la demande de devis doit décrire les opérations de soudage, la méthode de bridage et la façon dont la pièce passe du pont roulant, du vireur ou du manipulateur de soudage au poste de soudage.
Échelle des charges de moment pour choisir un positionneur pour charges lourdes
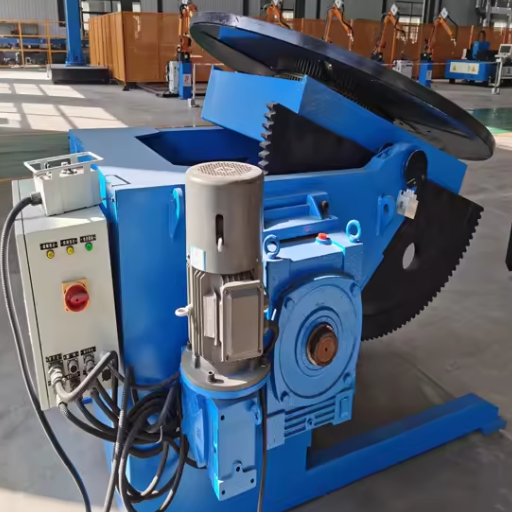 Utilisez une échelle des charges de moment pour structurer les échanges relatifs à la demande de devis, plutôt qu’un formulaire demandant simplement un positionneur pour charges lourdes. Passez des données de la pièce aux données de mouvement. Les fournisseurs peuvent utiliser ces informations pour dimensionner le positionneur, l’entraînement, le plateau, l’outillage et le système de commande.
| Étape | Donnée | Décision déterminée |
|---|---|---|
| 1 | Masse de la pièce | Catégorie de charge utile de base |
| 2 | Masse de l’outillage et du mandrin | Masse réelle supportée |
| 3 | Centre de gravité par rapport à la face du plateau | Vérification de la charge d’inclinaison |
| 4 | Déport par rapport à l’axe de rotation | Vérification du couple de rotation |
| 5 | Plage d’inclinaison requise | Choix du mécanisme d’inclinaison par engrenage et du bâti |
| 6 | Rotation à basse vitesse requise | Choix de l’entraînement et du système de commande |
| 7 | Procédé de soudage et plage de courant | Vérification de la mise à la terre et du facteur de marche |
| 8 | Exigences de sécurité de l’atelier | Vérification des protecteurs, de l’arrêt d’urgence et des accès |
| 9 | Future famille de pièces | Dimensionnement pour un seul travail ou pour une cellule de production répétitive |
Informations à transmettre avant de demander un devis pour un positionneur pour charges lourdes
Une demande de devis utile est courte, mais précise. Indiquez au fournisseur ce que le positionneur doit maintenir, comment le soudage sera effectué, comment la pièce est serrée et si le poste fonctionnera de manière autonome ou sera raccordé à un système de soudage plus vaste. Fondée en 1999 sous le nom de Wuxi ABK Machinery, Aubrik est spécialisée dans le matériel de soudage, les machines de coupage CNC, les lignes de production de tours éoliennes, les lignes de soudage de poutres en H, le matériel de soudage de tubes, les rectifieuses, les profileuses à galets et les rouleuses de tôles. L’entreprise annonce une capacité annuelle de 1 000 ensembles de matériel de soudage et de 200 ensembles de matériel de coupage, ainsi que des produits certifiés ISO9001 et CE, un service OEM et une garantie gratuite d’un an. Les valeurs d’exemple ci-dessous ne correspondent pas aux caractéristiques nominales des modèles Aubrik. Elles illustrent le format qu’un acheteur peut utiliser pour transmettre les données d’un plan au fournisseur afin qu’il les examine. Remplacez chaque nombre par les données réelles de la pièce, de l’outillage, de l’alimentation et de réception en atelier avant de demander un devis.| Champ de la demande de devis | Exemple indicatif | Pourquoi le fournisseur le demande |
|---|---|---|
| Masse de la pièce | 3 000 kg | Définit la vérification de la charge utile de base. |
| Masse de l’outillage et du mandrin | 500 kg | Évite un sous-dimensionnement dû à la masse non prise en compte de l’outillage. |
| Masse totale supportée | 3 500 kg | Garantit que l’ensemble complet est pris en compte lors de la vérification du diagramme de charge. |
| Centre de gravité par rapport à la face du plateau | 450 mm | Indique le moment d’inclinaison créé par la pièce. |
| Déport par rapport à l’axe de rotation | 300 mm | Indique les conditions de couple de rotation. |
| Encombrement de la pièce | 1 200 mm de diamètre ; 900 mm de hauteur de travail | Permet de vérifier l’accès au plateau, la portée et l’espace requis pour les protecteurs. |
| Encombrement de la tôle d’outillage | 1 500 mm sur 1 500 mm | Permet de vérifier les dimensions du plateau et la compatibilité du plan de perçage. |
| Plage de courant de soudage | 250 A à 600 A | Permet de vérifier la mise à la terre, le câble et le facteur de marche. |
| Alimentation électrique de l’usine | 380 V, 50 Hz | Harmonise la planification du moteur et du système de commande. |
| Préférence pour le circuit de commande | 24 V ou 48 V | Aide le fournisseur à respecter les pratiques de commande de l’usine. |
| Marge de charge demandée | 20 % de réserve | Laisse une marge technique pour les variations de l’outillage. |
| Critère de réception pour la stabilité de la vitesse | dans une limite de 5 % pendant le soudage d’essai | Transforme une « rotation régulière » en exigence vérifiable. |
| Dégagement visé autour du protecteur | Accès de maintenance de 200 mm | Maintient visibles les exigences de maintenance et la vérification des points de pincement. |
| Vérification du câble de mise à la terre | Maximum de 600 A dans l’atelier | Permet d’examiner ensemble le courant de soudage et le trajet de mise à la terre. |
| Portée du câble de la télécommande pendante | Portée de 5 m pour l’opérateur | Permet de vérifier si le point de commande convient à la zone de chargement. |
| Marge prévue pour un futur outillage | 200 kg d’outillage supplémentaire | Tient compte des travaux répétitifs nécessitant une tôle d’outillage plus lourde. |
| Marge prévue dans l’armoire de commande | Charge auxiliaire de 1,5 kW | Signale le matériel de commande supplémentaire avant de figer l’implantation. |
| Exemple de durée d’utilisation par poste | 8 heures par poste | Définit l’utilisation prévue sans annoncer un facteur de marche fixe. |
- Plan ou photo de la pièce avec ses dimensions principales.
- Masse maximale de la pièce et de l’outillage.
- Estimation du centre de gravité ou plan d’implantation de l’outillage.
- Plage d’inclinaison, hauteur du plateau et mode de rotation requis.
- Procédés proposés : soudage automatique, soudage robotisé, soudage à l’arc submergé, TIG et MIG/MAG.
- Alimentation électrique de l’usine, préférence de commande, besoins en protecteurs et marché de destination.
Contrôles de réception, des protecteurs et de la sécurité de l’opérateur
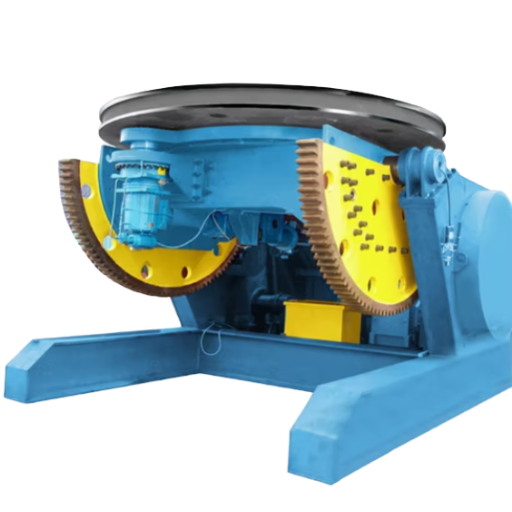 L’évaluation de la sécurité doit considérer le positionneur comme une machine industrielle rotative, et non comme un simple accessoire de soudage. OSHA 1910.212 traite des risques liés aux machines, tels que le point de fonctionnement, les points rentrants, les pièces rotatives, les copeaux projetés et les étincelles. Cette formulation est importante lorsqu’un plateau, un mandrin ou un outillage tourne à proximité d’un opérateur.
Les risques liés au soudage ne sont pas uniquement mécaniques. OSHA 1926.353 décrit la ventilation applicable au soudage, au coupage et au chauffage, notamment des hottes d’aspiration locale placées près du travail afin de capter les fumées à la source. Si un positionneur modifie l’emplacement de la soudure, le dispositif de captage des fumées peut devoir se déplacer avec celle-ci.
Les contrôles qualité doivent également être documentés. ISO 3834-1:2021 définit le cadre de sélection des niveaux d’exigences de qualité pour le soudage par fusion des matériaux métalliques et s’applique à la fabrication en atelier comme aux chantiers d’installation sur site. Pour les travaux sur des structures en acier, la page du code de soudage des structures AWS D1.1/D1.1M:2025 constitue un repère utile lorsque les acheteurs doivent examiner le contexte normatif avec leur ingénieur en soudage.
Liste de contrôle de réception
- Confirmez les hypothèses relatives à la charge utile, à l’outillage et au centre de gravité à l’aide du diagramme de charge approuvé du fournisseur.
- Vérifiez l’arrêt d’urgence, la télécommande pendante, le trajet de mise à la terre et la maîtrise des mouvements avant le soudage en production.
- Examinez les protecteurs autour des pièces rotatives, des points de pincement et du bord du plateau.
- Vérifiez la ventilation et le captage des fumées avant de commencer ou après avoir fait tourner la pièce.
- Consignez les observations de réception dans le dossier qualité de soudage de l’atelier.
Évolutions en cours : soudage automatisé, cellules robotisées et équipements de positionnement
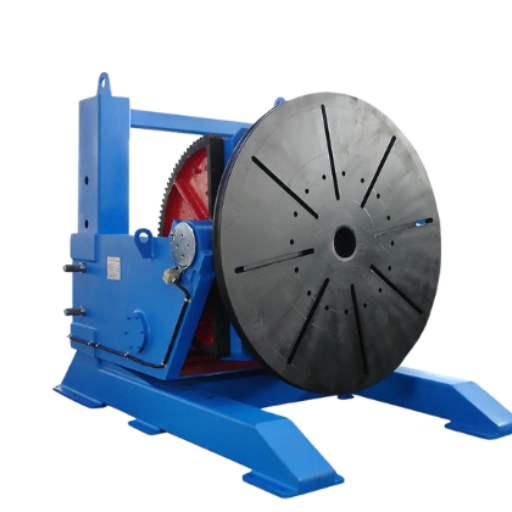 Les équipements de positionnement pour charges lourdes sont de plus en plus souvent envisagés comme des composants d’une cellule de soudage plutôt que comme des plateaux autonomes. Les acheteurs peuvent commencer par le soudage manuel, puis ajouter ultérieurement le soudage automatique, le soudage robotisé ou un manipulateur de soudage. La question pratique à poser lors de la planification n’est pas « ce positionneur pourra-t-il fonctionner un jour avec des robots ? » Elle est plutôt : « quels signaux, quelle mise à la terre, quelle répétabilité de l’outillage et quel volume d’accès une future cellule exigera-t-elle ? »
L’ergonomie doit également intervenir dans la décision. Le CCOHS cite les postures contraignantes, les positions statiques et les efforts continus parmi les facteurs de risque du soudage, et recommande, lorsque cela est possible, de placer l’élément à souder aussi horizontalement que possible, entre la hauteur de la taille et celle des coudes. Un positionneur ne peut remplacer la formation, les protecteurs ou la ventilation, mais il peut aider à placer le travail dans une meilleure zone lorsque la pièce et l’outillage sont correctement dimensionnés.
N’annoncez pas de tendance chiffrée en matière d’automatisation sans source crédible portant précisément sur cette catégorie d’équipements. Appliquez plutôt une règle de planification pratique : si l’atelier prévoit des travaux répétitifs, des familles de pièces documentées ou un futur soudage robotisé, définissez dès maintenant dans la demande de devis les exigences de compatibilité avec l’automatisation. Celles-ci peuvent inclure une télécommande pendante, des points de bridage répétables, une rotation stable à basse vitesse, des exigences d’interface et une capacité de réserve pour la prochaine famille de pièces.
Ressources Aubrik associées
Utilisez ces pages pour distinguer la recherche d’aide au choix, l’examen des produits et le choix des équipements connexes avant d’envoyer une demande de devis.
- Caractéristiques des positionneurs de soudage pour charges lourdes
- Catégorie des positionneurs de soudage Aubrik
- Guide des positionneurs de soudage rotatifs
- Guide de choix d’un plateau tournant de soudage
- Guide des positionneurs pour le soudage de tubes
- Comparatif des positionneurs de soudage et des plateaux tournants
- Guide des vireurs de soudage pour tubes
- Guide des vireurs de soudage
À propos de ce guide de choix
Ce guide porte sur le travail de sélection préalable à la demande de devis pour les acheteurs de positionneurs de soudage pour charges lourdes. Il s’appuie sur les informations d’entreprise fournies par Aubrik, sur des sources publiques relatives à la sécurité et à la qualité du soudage, ainsi que sur une logique de décision du point de vue de l’acheteur. Le dimensionnement exact du modèle doit toujours être confirmé à partir du plan de la pièce, du plan de l’outillage et du diagramme de charge du fournisseur.
FAQ
Q : À quoi sert un positionneur de soudage pour charges lourdes ?
Voir la réponse
Il maintient, fait tourner ou incline de grandes pièces afin que l’assemblage à souder soit accessible depuis une position plus sûre et plus stable. Les applications courantes comprennent les machines lourdes, les appareils à pression, les travaux sur tubes et semelles, la fabrication de tours éoliennes, la construction navale et le soudage de structures métalliques. Dans de nombreux ateliers, le gain pratique réside dans la réduction des repositionnements au pont roulant et dans l’obtention d’un angle d’assemblage reproductible par le soudeur.
Q : Comment calculer la capacité de charge d’un positionneur de soudage ?
Voir la réponse
Commencez par la masse de la pièce, puis ajoutez celle de l’outillage, du mandrin, des supports temporaires ainsi que tout déport dû au centre de gravité. Communiquez ces valeurs au fournisseur afin qu’il puisse vérifier les charges d’inclinaison et de rotation par rapport au diagramme de charge approuvé.
Q : Quelle est la différence entre un positionneur de soudage et un vireur de soudage ?
Voir la réponse
Les positionneurs maintiennent la pièce sur un plateau, un mandrin ou un outillage et peuvent l’incliner et la faire tourner. Les vireurs de soudage supportent les pièces cylindriques, telles que les tronçons de tubes ou de cuves, sur des galets motorisés ou libres. Certaines lignes de production utilisent les deux équipements lorsque la famille de pièces nécessite à la fois le support de pièces cylindriques et un positionnement sur plateau fixe.
Q : Ai-je besoin d’un mandrin à 3 mors pour le soudage de tubes ou de semelles ?
Voir la réponse
Utilisez un mandrin à 3 mors pour les pièces rondes pouvant être serrées solidement et libérées sans déformation. Il est couramment utilisé pour les semelles de tubes, les anneaux et les pièces cylindriques courtes. Les assemblages mécano-soudés plus grands, excentrés ou irréguliers peuvent nécessiter un plateau à rainures en T, une tôle d’outillage, des pions de positionnement ou des brides de serrage sur mesure, afin que les efforts réels soient transmis par l’outillage.
Q : Quelle plage de vitesses de rotation un positionneur de soudage doit-il offrir ?
Voir la réponse
Aucune vitesse de rotation unique ne convient à tous les besoins. Le choix des vitesses dépend du diamètre, du type de soudage, de la vitesse d’avance et du profil de cordon souhaité.
Q : Un positionneur de soudage peut-il être utilisé pour le soudage robotisé ?
Voir la réponse
Oui, à condition que le positionneur, l’outillage, le système de commande, la mise à la terre, l’enveloppe d’accès et l’interface avec la cellule robotisée soient conçus pour cet usage. Les acheteurs qui envisagent une future cellule robotisée doivent le préciser dès l’étape de la demande de prix, afin que la capacité de réserve, l’accès aux signaux et la répétabilité de l’outillage soient examinés avant la fabrication de l’équipement.
Q : Quels points dois-je vérifier avant la réception d’un positionneur pour fortes charges ?
Voir la réponse
Vérifiez les hypothèses de charge, la sécurité de l’outillage, les données relatives au centre de gravité, l’arrêt d’urgence, la mise à la terre, la maîtrise des mouvements, les dispositifs de protection, la position du système de ventilation et le dossier qualité de soudage de l’atelier.
Références et sources
- OSHA 1910.212 : Exigences générales applicables à toutes les machines
- OSHA 1926.353 : Ventilation et protection lors des opérations de soudage, de coupage et de chauffage
- OSHA 1910, sous-partie Q : Soudage, coupage et brasage
- ISO 3834-1:2021 : Exigences de qualité en soudage par fusion
- AWS D1.1/D1.1M:2025 : Code de soudage des structures – Acier
- Guide du CCOHS sur l’ergonomie du soudage



