Entrez en contact avec Aubrik Company

Le soudage par rechargement consiste à déposer du métal pour résister à la corrosion, réduire l’usure ou restaurer des dimensions. Pour choisir le rechargement adapté, il faut d’abord déterminer la fonction de la surface en service. Une vanne en contact avec un fluide corrosif, une dent de godet travaillant dans un sol abrasif et un arbre usé nécessitent, par exemple, des dépôts différents, même si tous sont décrits comme des rechargements par soudage.
Mis à jour en octobre 2026
Guide pratique
- Corrosion : choisissez l’alliage déposé en fonction du fluide et des conditions d’utilisation.
- Usure : choisissez le matériau de rechargement dur en fonction de l’abrasion, des chocs ou du frottement.
- Restauration dimensionnelle : choisissez un métal d’apport compatible et prévoyez la surépaisseur nécessaire à la finition.
- Équipement : adaptez l’accès de la torche, le mouvement de la pièce et le procédé de soudage.
Le soudage par rechargement ajoute une couche superficielle fusionnée à une pièce existante. Le rechargement anticorrosion modifie la composition chimique de la surface exposée ; le rechargement dur résiste à l’usure ; le rechargement de restauration rétablit les dimensions. Déterminez la fonction de la surface avant de choisir le procédé ou la machine.
Points clés
- Une faible dilution peut s’accompagner d’une mauvaise fusion entre des cordons adjacents.
- Une dureté identique ne garantit pas la même résistance à l’usure pour des familles d’alliages différentes.
- L’épaisseur finale et l’épaisseur déposée diffèrent lorsque l’usinage enlève de la matière.
- Une plateforme de positionnement et un ensemble complet d’équipements de soudage répondent à des besoins d’achat différents.
À quoi sert le soudage par rechargement ?
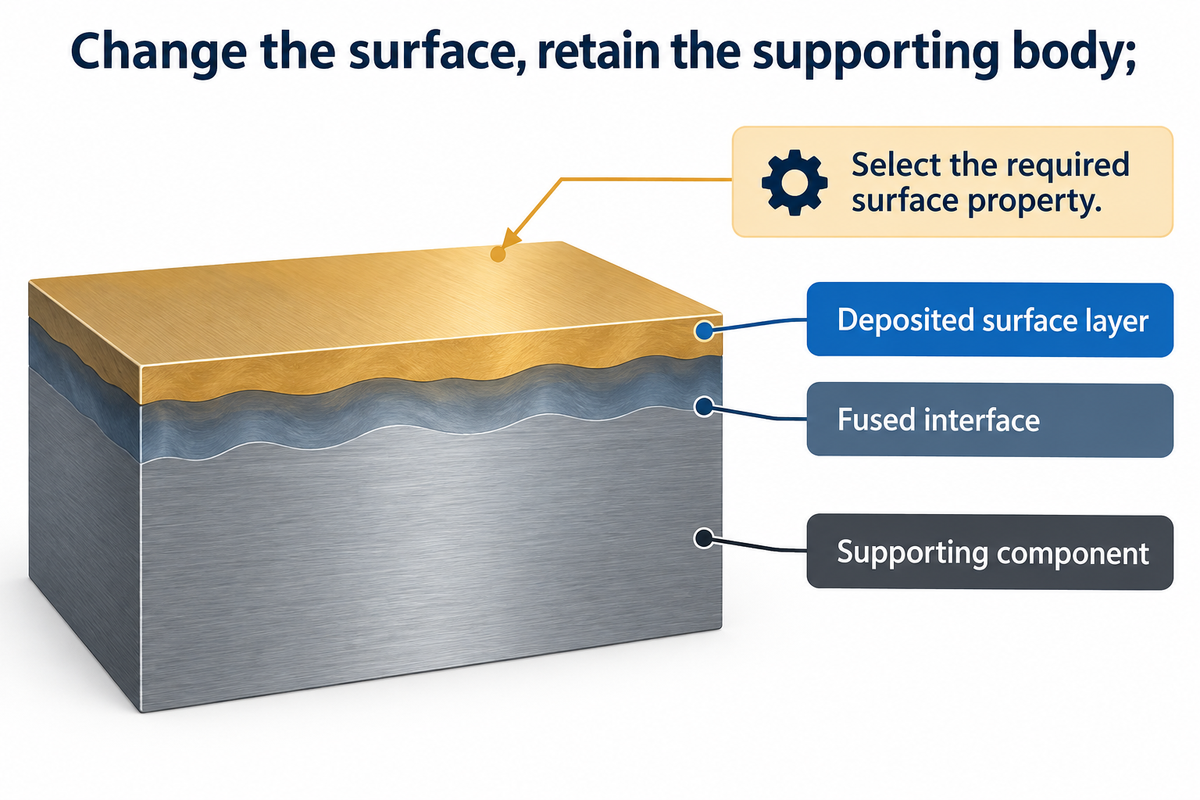
Le soudage par rechargement permet de modifier la surface fonctionnelle d’une pièce tout en conservant son corps porteur. Un alliage résistant à la corrosion peut protéger le passage d’une vanne. Un dépôt dur peut résister à l’usure abrasive. Un métal compatible peut reconstituer un diamètre avant usinage. La propriété requise pour la surface de la pièce détermine le choix du matériau et du procédé.
Qu’est-ce qu’un rechargement par soudage ?
Un rechargement par soudage est un métal déposé et fusionné sur la surface d’un autre métal. Dans ce procédé de soudage par fusion, le métal d’apport et une partie du matériau de base fondent à l’interface. La liaison diffère de la fixation d’une doublure libre ou d’un revêtement projeté sans fusion. Le métal déposé conserve les propriétés de surface souhaitées, tandis que le composant sous-jacent le soutient.
Le soudage sert depuis longtemps à assembler des pièces distinctes, tandis que le rechargement couvre une zone d’une pièce existante. Les deux peuvent utiliser des types de sources de courant et de consommables similaires, mais leurs objectifs diffèrent : une forte pénétration dans un assemblage peut entraîner un mélange excessif du matériau de base dans le rechargement. Le TWI décrit ce lien entre matériau et procédé dans sa présentation du rechargement par soudage.
Le soudage par rechargement est notamment utilisé sur les surfaces de vannes, les composants de pompes et les pièces industrielles usées. Dans tous ces secteurs et toutes ces applications, l’observation d’une surface métallique endommagée n’est qu’un point de départ. La corrosion enlève de la matière par réaction chimique, tandis que l’abrasion l’enlève par action mécanique. Restaurer la matière manquante sans traiter le mécanisme de dégradation peut exposer la surface de remplacement au même problème.
Rechargement anticorrosion, rechargement dur et rechargement de restauration : choisir la fonction
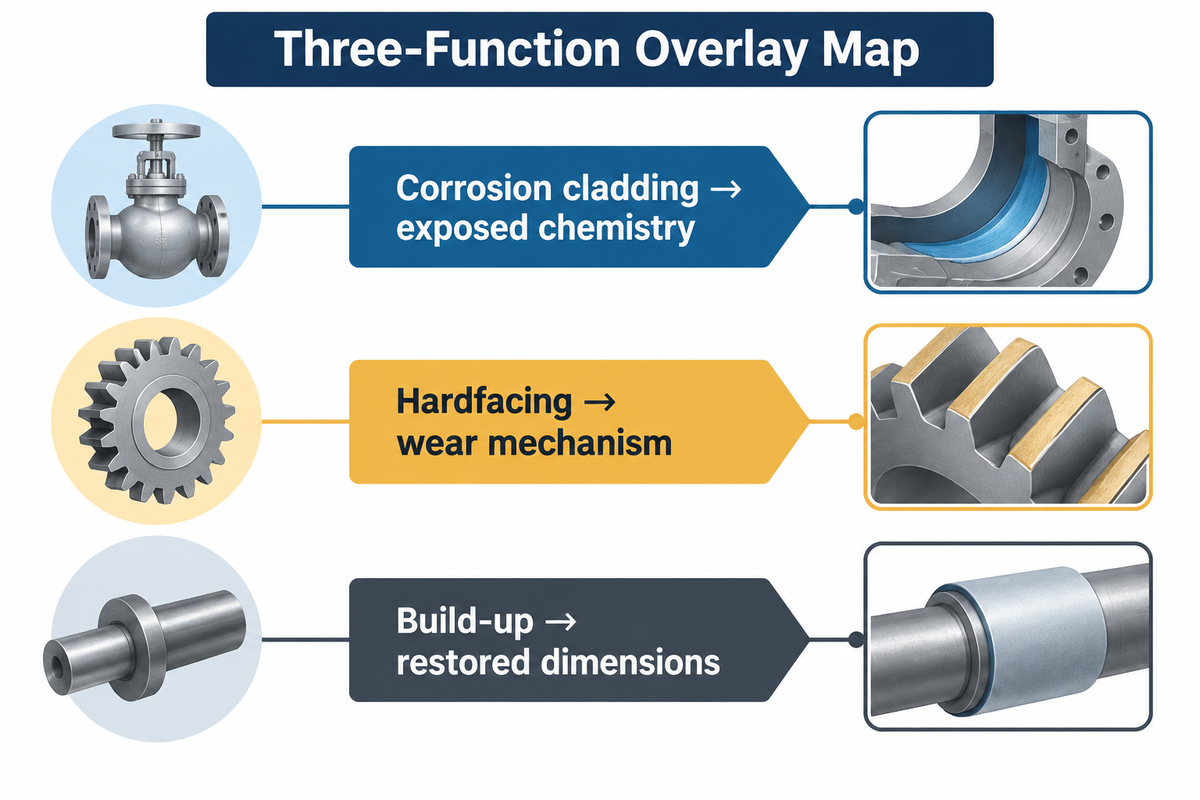
Choisissez le rechargement anticorrosion lorsque la surface exposée doit présenter une composition chimique différente, le rechargement dur lorsque l’usure détermine le remplacement, et le rechargement de restauration lorsque les dimensions de la pièce doivent être rétablies. Ces fonctions peuvent être combinées sur un même composant. Une couche de reconstitution peut servir de support à une couche finale plus dure, mais ces deux couches ne sont pas interchangeables.
Carte des trois fonctions du rechargement
La carte des trois fonctions du rechargement détermine la fonction d’une opération selon la sollicitation de la surface et précise les propriétés que doit présenter la couche finale.
| Catégorie fonctionnelle | Situation de la pièce | Choix du matériau | Question sur la pièce finie |
|---|---|---|---|
| Rechargement anticorrosion | Passage de vanne | Choisissez la composition chimique du métal déposé en fonction du fluide | Conservez la composition requise après finition |
| Rechargement anticorrosion | Surface de pompe en contact avec le fluide | Tenez compte du fluide et des conditions d’utilisation | Définissez la zone à couvrir et l’état de surface après finition |
| Rechargement anticorrosion | Pièce exposée à la corrosion et à l’abrasion | Évaluez les effets combinés des dégradations, et pas seulement la dureté | Déterminez quel mécanisme en service guide le choix du matériau |
| Rechargement dur | Dent de godet dans un sol abrasif | Équilibrez résistance à l’abrasion et résistance aux chocs | Assurez-vous que le dépôt repose sur un matériau sain |
| Rechargement dur | Surface soumise au frottement entre métaux | Choisissez le matériau en fonction du mécanisme de contact | Précisez les conditions de charge et de contact |
| Rechargement dur | Surface abrasive présentant des fissures de refroidissement | Distinguez les fissures de retrait admissibles des dommages inacceptables | Appliquez des critères d’acceptation adaptés à l’usure prévue |
| Rechargement de restauration | Diamètre d’arbre usé | Choisissez un dépôt compatible et usinable | Prévoyez une surépaisseur suffisante pour obtenir les dimensions finales |
| Rechargement de restauration | Dent usée sous une couche de rechargement dur | Adaptez le métal de reconstitution au matériau de base et au rechargement final | Rétablissez le support avant d’appliquer la couche résistante à l’usure |
| Rechargement de restauration | Réparation sur une couche tampon existante | Identifiez la couche conservée et la profondeur d’enlèvement | Déterminez le matériau restant avant de choisir le mode opératoire |
Quelle est la différence entre le rechargement par soudage et le placage ?
La différence entre le placage et le rechargement par soudage tient au sens des termes. Le rechargement par soudage désigne un procédé basé sur la fusion, tandis que le placage désigne plus largement l’ajout d’un matériau différent en surface. Dans les devis de soudage, les termes « placage » et « rechargement par soudage » sont souvent employés de manière interchangeable, mais d’autres procédés de placage assemblent les couches par d’autres moyens. Une description d’achat doit donc préciser la méthode de liaison ainsi que l’alliage de surface.
L’expression « procédés de placage et de rechargement » peut aussi masquer la différence entre les fonctions de la surface. Le rechargement dur maîtrise l’usure, tandis que le rechargement par soudage anticorrosion protège contre les conditions de service. Un rechargement de restauration peut précéder l’un ou l’autre. Dans ses recommandations sur le rechargement dur, l’American Welding Society indique que le choix du matériau de reconstitution dépend de sa compatibilité avec le métal de base et le rechargement final.
Comparer les procédés de rechargement par soudage en fonction de la pièce
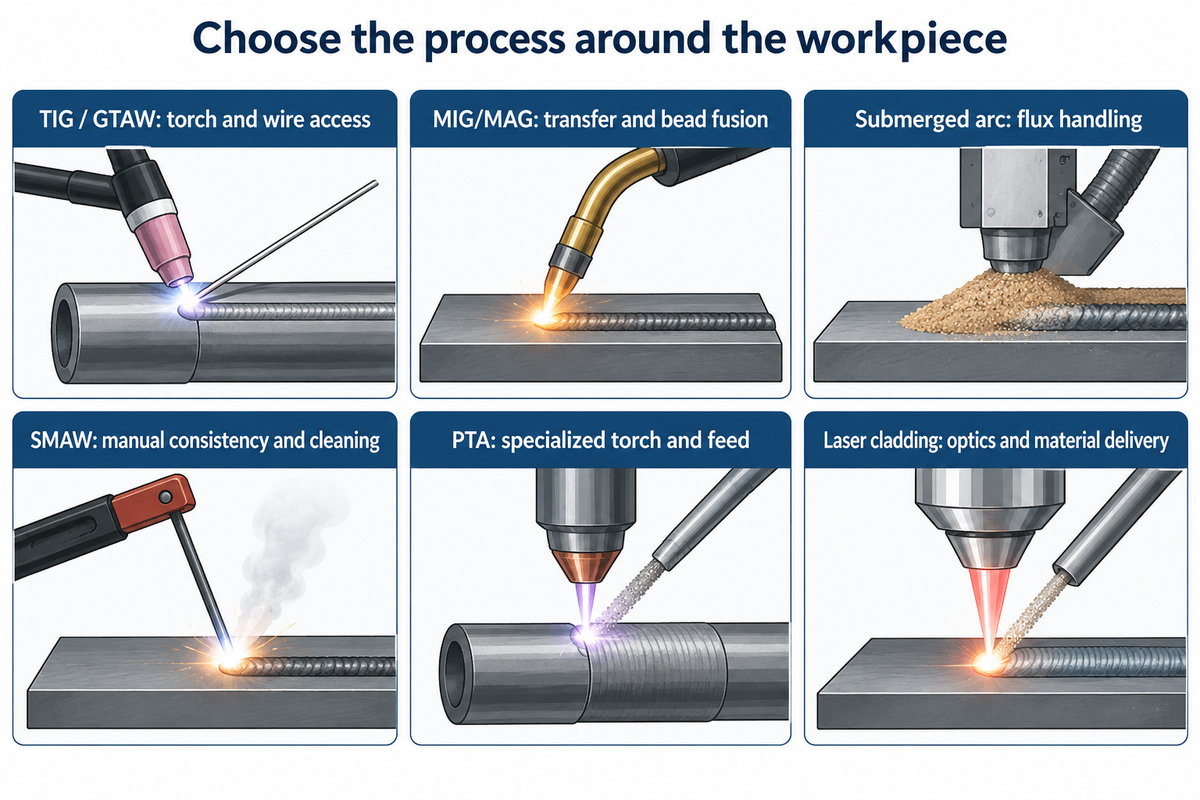
L’accès et la forme de la surface déterminent les procédés à présélectionner. Le TIG peut convenir au dépôt contrôlé dans des alésages accessibles et sur des surfaces détaillées ; les procédés à l’arc avec fil conviennent à une couverture répétable ; pour le soudage à l’arc submergé, il faut prévoir de la place pour la tête et la gestion du flux. Une réparation locale peut justifier un équipement portable, tandis que les systèmes spécialisés au plasma ou au laser nécessitent une intégration spécifique. Pour orienter manuellement la pièce, un positionneur rotatif manuel constitue une solution de maintien alternative.
| Procédé de soudage | Adéquation à vérifier pour la pièce | Contrainte cachée | Décision d’achat |
|---|---|---|---|
| TIG / soudage à l’arc avec électrode de tungstène | Alésages, surfaces d’étanchéité et dépôts locaux contrôlés | Accès à la torche et au fil sur toute la trajectoire | Comparez l’encombrement réel de la tête à la plus petite ouverture |
| MIG/MAG / soudage à l’arc avec fil-électrode fusible | Couverture répétable de la surface avec alimentation en fil | Transfert stable, protection gazeuse et fusion entre les cordons | Comparez la géométrie du dépôt, ainsi que la puissance nominale |
| Soudage à l’arc submergé | Surfaces étendues avec suffisamment d’espace pour la tête et la gestion du flux | Confinement et récupération du flux, et orientation de la pièce | Intégrez la gestion du flux à l’implantation et au cycle |
| Soudage à l’arc avec électrode enrobée (SMAW) | Réparations locales accessibles et travaux intermittents | Régularité manuelle et nettoyage entre les passes | Comparez l’ensemble du cycle de réparation avant d’acheter une solution d’automatisation |
| Soudage PTA à l’arc transféré au plasma | Applications dédiées au rechargement dur et au rechargement de surface | Torche spécialisée, alimentation en consommables et accès | Spécifiez l’ensemble complet du procédé |
| Rechargement laser | Dépôt localisé avec un faisceau et une trajectoire d’alimentation adaptés | Optique, acheminement du matériau et intégration du procédé | Évaluez les exigences de surface avec le fournisseur du système laser |
Le soudage à l’arc avec électrode de tungstène utilise une électrode non fusible en tungstène. Le soudage TIG utilise un métal d’apport alimenté séparément de l’arc électrique. En soudage MIG, le fil-électrode fusible est introduit dans le bain de fusion. Le gaz de protection peut être inerte (MIG, metal inert gas) ou actif (MAG, metal active gas). Ces différences entre procédés influent sur la source de courant, l’alimentation en fil et le dispositif de gaz.
Pour approfondir le TIG avec fil froid ou chaud, la dilution, les critères d’acceptation et les coûts par lot, consultez le guide sur le soudage par rechargement TIG. Cette comparaison plus large présente les familles de procédés à présélectionner. Il ne faut pas classer les procédés de soudage à l’arc selon un seul taux de dépôt annoncé, sans tenir compte de la pièce. Les positions de soudage possibles influent également sur le choix des familles à présélectionner.
Prenons l’exemple d’un atelier qui étudie deux possibilités : un alésage de vanne et l’extérieur d’une virole cylindrique. L’alésage détermine la taille de la torche et la manière d’approcher le fil avant le début du soudage. La virole offre davantage d’espace, mais sa rotation doit maintenir le dépôt dans une position adaptée pendant le déplacement de la tête. Un procédé adapté à la virole ne pourra peut-être pas être positionné à l’intérieur de la vanne. Pour la virole, un manipulateur de soudage à colonne et flèche porte la tête, tandis que des rotateurs de soudage et rouleaux de rotation assurent le mouvement de la pièce. Pour la vanne, il faut d’abord une tête compacte et un montage adapté. Augmenter la vitesse du procédé ne fait pas gagner de temps au responsable de production si le chargement, l’accès ou le repositionnement absorbent le temps économisé pendant le dépôt.
Choisir l’alliage de rechargement en fonction du mécanisme de dégradation
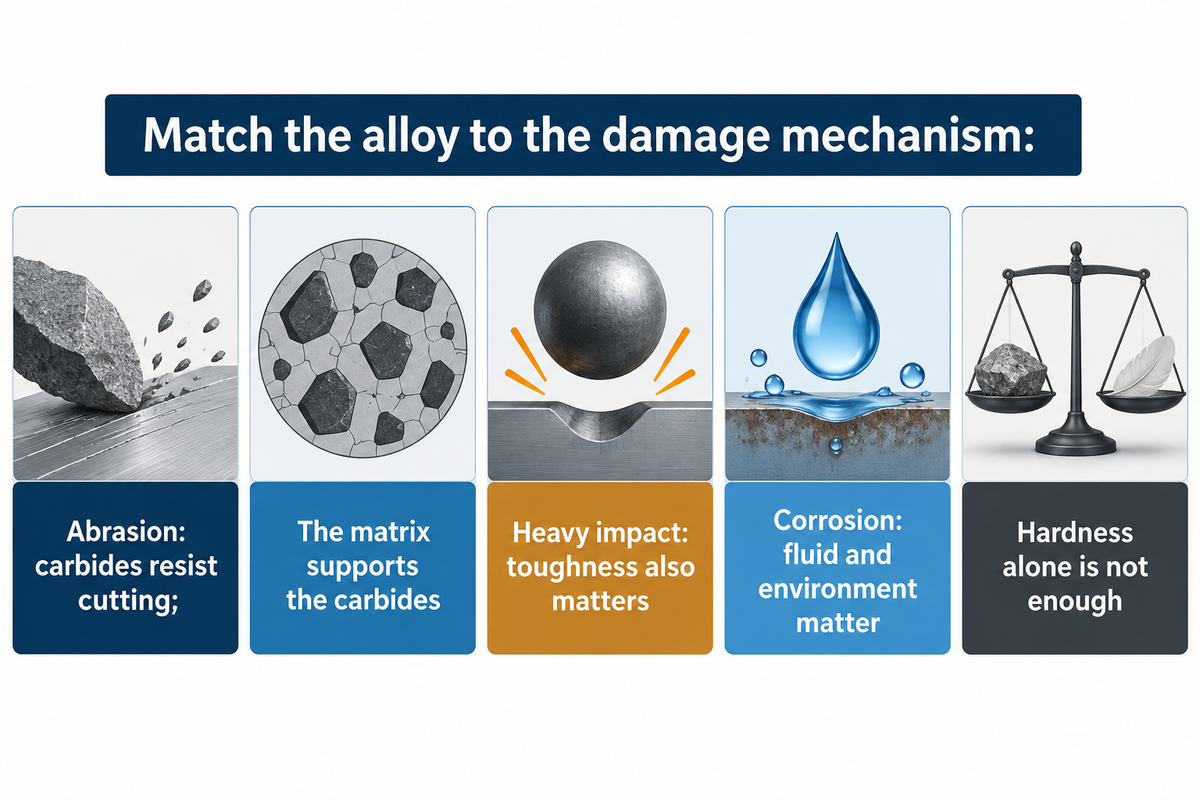
Choisissez l’alliage de rechargement en fonction du dommage qui limite la durée de vie de la pièce. L’abrasion favorise généralement une combinaison de carbures et de propriétés de matrice différente de celle requise en cas de chocs violents ou de frottement entre métaux. La résistance à la corrosion dépend des propriétés du fluide et des conditions d’utilisation. La valeur de dureté la plus élevée ne suffit pas, à elle seule, à répondre à ces exigences.
Dans un guide d’introduction au rechargement dur publié par The Fabricator, l’ingénieur matériaux Bob Miller explique pourquoi un dépôt martensitique et un dépôt de carbure de chrome peuvent présenter des performances différentes malgré une dureté similaire. Les carbures résistent à l’abrasion par coupe, tandis que la matrice les soutient ; en cas de chocs violents, la ténacité peut compter autant que la résistance aux rayures.
« La dureté d’un dépôt dur n’est pas le facteur déterminant de sa résistance à l’usure. »
Les métaux d’apport à base de nickel et de cobalt conviennent à des applications combinant corrosion et usure. Le TWI cite l’alliage 625 pour des applications de pompage et de robinetterie, ainsi que les alliages de cobalt pour les environnements combinant corrosion et abrasion. Il s’agit de familles de matériaux à envisager, et non de substituts à choisir uniquement en fonction d’un nom commercial. Les équipements pétroliers et gaziers sont également soumis à des conditions d’exploitation différentes de celles d’une usure à sec ordinaire.
Une dent de godet exposée à un sol abrasif et à des chocs occasionnels contre des roches illustre bien ce compromis. Choisir uniquement le dépôt le plus dur ne tient pas compte des contraintes susceptibles de l’écailler ou de le détacher. Une couche de reconstitution peut d’abord restaurer la forme de la dent, puis le rechargement dur résister à l’usure en service. Le métal d’apport de la couche de support doit être compatible avec le matériau de base et le dépôt final. En revanche, ce même rechargement dur ne convient pas pour créer rapidement une barrière étanche aux fluides contre la corrosion. Certains alliages de rechargement dur au carbure de chrome présentent des fissures de retrait au refroidissement. Une couche anticorrosion remplit une fonction différente ; ses critères d’acceptation ne peuvent donc pas être repris de cette application particulière de résistance à l’usure.
Pourquoi la dilution et le recouvrement des cordons modifient le résultat
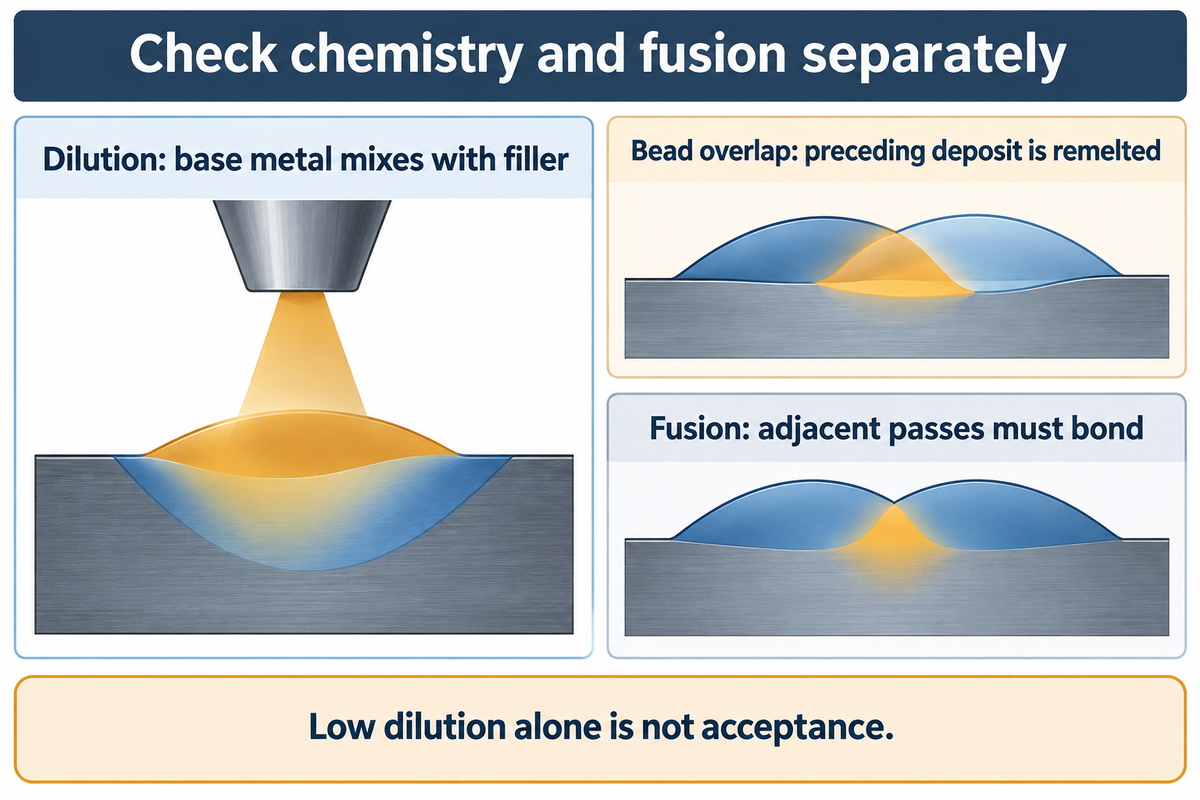
La composition chimique d’un rechargement varie avec la dilution. Lors de la dilution, le métal de base fond et se mélange au métal d’apport déposé. Le recouvrement des cordons modifie la quantité du dépôt précédent qui refond et détermine si les passes adjacentes fusionnent. Ces deux facteurs influent sur la couche finale après finition. Réduire la dilution peut entraîner un autre problème si la fusion n’est pas maintenue.
Les effets de la dilution observés dans les essais de rechargement en alliage 625 du TWI en 2010 ont montré qu’une variation combinée du courant et de la vitesse de soudage entraînait des niveaux de dilution différents pour un apport thermique approximativement identique. Les essais ont aussi révélé qu’un cordon haut réalisé avec un transfert contrôlé par court-circuit à faible dilution pouvait présenter une forme augmentant le risque de manque de fusion au pied du cordon lors du dépôt du cordon suivant.
Ce résultat explique pourquoi les paramètres de soudage doivent être considérés ensemble. Une valeur d’apport énergétique ne permet pas d’expliquer toutes les transformations dans le bain de fusion. Le premier cordon fond également immédiatement dans le matériau de base, tandis que les passes suivantes recouvrent le métal déposé. La composition chimique mesurée à un endroit peut donc différer de celle mesurée ailleurs dans la couche.
Les rechargements réalisés par soudage à l’arc doivent présenter une fusion suffisante et la composition finale requise. Un mélange excessif peut réduire la teneur prévue en éléments d’alliage ; une fusion insuffisante laisse un défaut à l’interface. Ces deux facteurs affectent les performances de la soudure. Une coupe dans un dépôt représentatif révèle des éléments différents de ceux visibles sur une image de sa surface.
Peut-on souder par-dessus une autre soudure ?
Oui, des modes opératoires de rechargement peuvent déposer du métal supplémentaire sur une soudure existante saine ou une couche de support. Le matériau existant doit être identifié et adapté au mode opératoire. Réparer par-dessus un métal fissuré ou dégradé est une opération complètement différente de l’ajout de la passe prévue. Les défauts conservés et les dépôts antérieurs non identifiés peuvent affecter la nouvelle couche de métal.
Dans une discussion sur la réparation au Stellite sur Eng-Tips, les résultats possibles de l’enlèvement avant réparation sont liés à l’alliage sous-jacent et au fait que l’opération atteigne une couche tampon ou le matériau de base. La question utile à poser lors de l’achat porte sur la profondeur et l’état de la réparation, et non sur une température citée par un autre atelier.
Quels facteurs déterminent le coût du soudage par rechargement ?
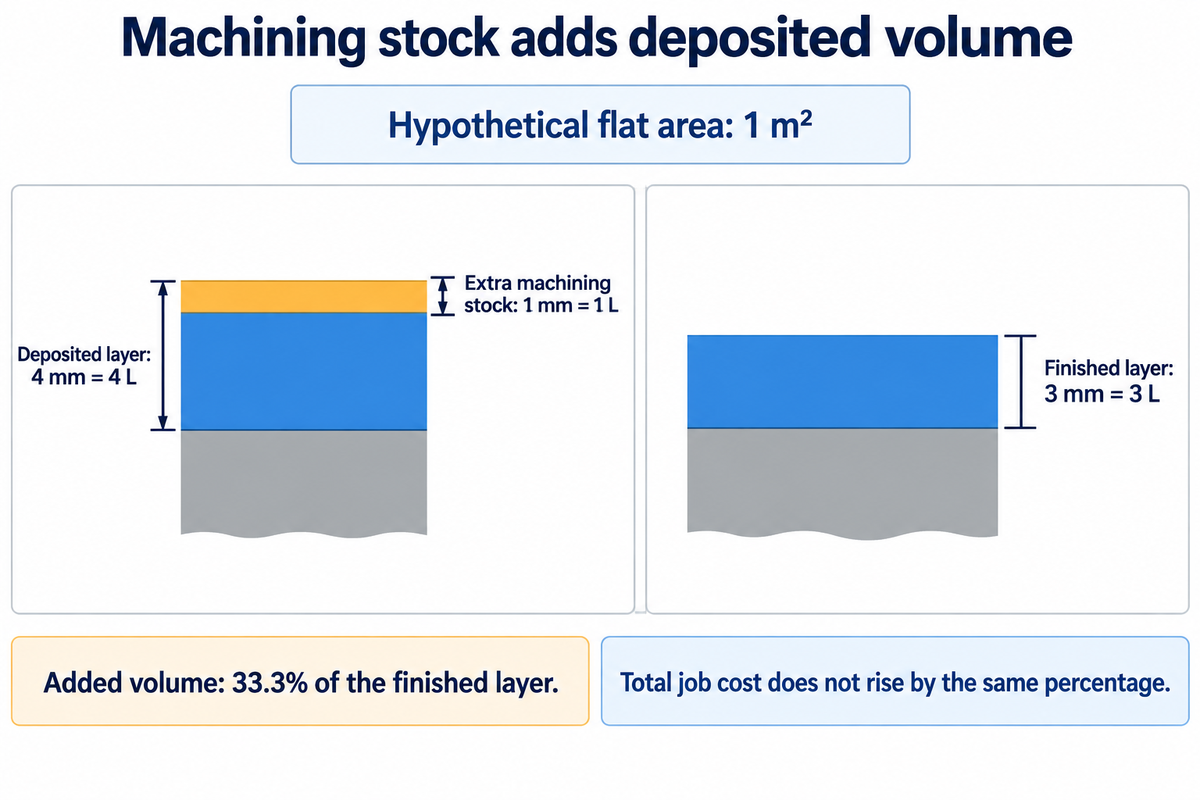
Le volume déposé, le coût du métal d’apport, la préparation, le temps de soudage et la finition déterminent le coût de l’opération. La possession des équipements ajoute les coûts d’installation, de formation et de maintenance. Les dépôts plus épais nécessitent davantage de matériau et peuvent demander plus d’usinage. Le coût de l’opération terminée ne doit donc pas se fonder sur le coût de l’opération à l’arc la plus rapide.
Calculer la matière enlevée lors de la finition
Exemple : une surface plane de 1 m² nécessite un rechargement fini de 3 mm. Le volume géométrique conservé est de 1 m² × 0,003 m = 0,003 m³ = 3 L. Si 1 mm de matière est retiré lors de l’usinage, le dépôt initial mesure 4 mm (4 L). Le 1 L supplémentaire déposé représente une augmentation de 33,3 % par rapport au volume de la couche finie (3 L).
Le tableau de sensibilité conserve une surface de 1 m² et fait varier l’épaisseur finie supposée ainsi que la surépaisseur d’usinage. Ces valeurs sont des paramètres de calcul, et non des épaisseurs de couche soudée ou des surépaisseurs d’usinage recommandées. Les valeurs réelles dépendent des exigences du composant et du mode opératoire qualifié.
| Épaisseur finie | Surépaisseur ajoutée supposée | Épaisseur déposée | Volume déposé pour 1 m² | Augmentation du volume par rapport à la couche finie |
|---|---|---|---|---|
| 3 mm | 0,5 mm | 3,5 mm | 3,5 L | 16,7 % |
| 3 mm | 1 mm | 4 mm | 4 L | 33,3 % |
| 3 mm | 1,5 mm | 4,5 mm | 4,5 L | 50 % |
| 3 mm | 2 mm | 5 mm | 5 L | 66,7 % |
| 5 mm | 0,5 mm | 5,5 mm | 5,5 L | 10 % |
| 5 mm | 1 mm | 6 mm | 6 L | 20 % |
| 5 mm | 1,5 mm | 6,5 mm | 6,5 L | 30 % |
| 5 mm | 2 mm | 7 mm | 7 L | 40 % |
Le calcul porte sur la surépaisseur d’usinage. Il ne signifie pas que le coût total augmente dans la même proportion : la main-d’œuvre, la mise en place, les pertes au dépôt et les contrôles répondent à d’autres facteurs de coût. Le service financier peut comparer les volumes de matière supplémentaires pour évaluer la consommation, tandis que la production peut estimer le temps nécessaire au dépôt et à l’enlèvement de ce volume. Pour une pièce courbe, le calcul du volume doit tenir compte de la géométrie du composant plutôt que de cette approximation pour une surface plane.
Le guide d’achat des équipements du NIST distingue les équipements auxiliaires, les services, la formation et la maintenance dans la décision d’achat. Le même principe peut servir à comparer des machines de soudage. Le prix d’une unité de positionnement ne peut pas être comparé directement à celui d’une tête de procédé complète avec commandes et mise en service.
Sous-traiter le rechargement
- Achetez un composant fini ou une prestation de réparation définie.
- Incluez le transport et le délai de livraison du fournisseur.
- Comparez la disponibilité pour les commandes répétées et le périmètre de finition.
Réaliser les dépôts en interne
- Achetez les équipements et établissez la capacité de production du procédé.
- Incluez l’installation, la formation et la maintenance.
- Comparez la charge de travail prévue et les opérations de soutien nécessaires.
Adapter l’automatisation à la pièce et à l’ensemble fourni
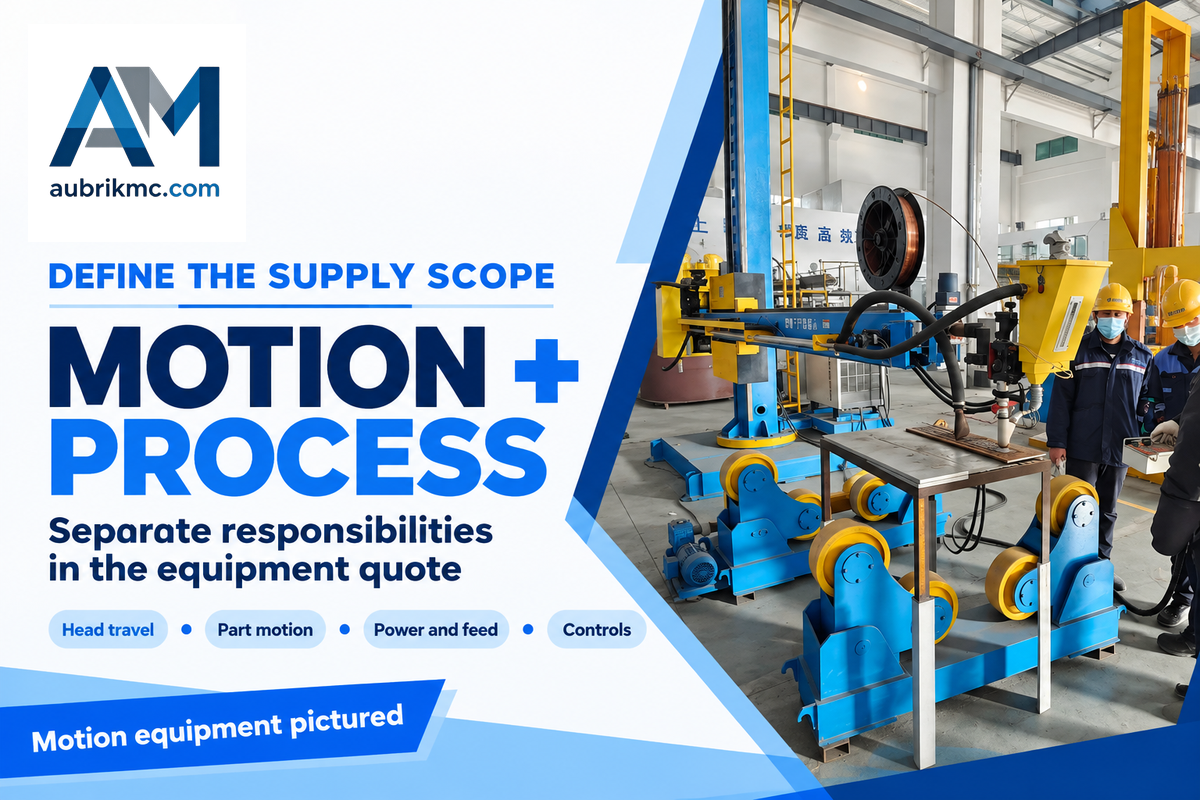
Adaptez un système de soudage automatisé à la trajectoire de la pièce, à la méthode de chargement et aux équipements de soudage du procédé. Un manipulateur à colonne et flèche déplace la tête de soudage ; un positionneur ou un rotateur déplace la pièce. Un ensemble complet de procédé nécessite également une source de courant, une alimentation en consommables et des commandes adaptées. Ces responsabilités doivent être distinguées dans le devis.
Aubrik fournit des manipulateurs de soudage à colonne et flèche destinés au déplacement de la tête de soudage, notamment pour les applications TIG et de rechargement. Une bride ou une autre pièce compacte peut plutôt nécessiter une orientation contrôlée sur un positionneur de soudage. Le rayon d’action et les dégagements nécessaires sont définis à partir du plan de la pièce. Le choix de la technique de rechargement détermine la configuration de la tête et de l’alimentation.
Dans une cellule de production interne, le fournisseur de matériel de soudage et le spécialiste du procédé peuvent couvrir des tâches différentes. Le devis d’équipement décrit le matériel fourni et son intégration. Le mode opératoire de soudage décrit la manière dont le dépôt est réalisé. La norme ISO 15609-1:2019 précise le contenu des descriptifs de modes opératoires de soudage à l’arc ; cette tâche est distincte du choix du bâti de la machine.
Pour des réparations ponctuelles, des services de rechargement par soudage peuvent être plus adaptés qu’une cellule dédiée. Un atelier qui traite des pièces répétitives peut comparer un cycle de production interne au délai de livraison lié à la sous-traitance. Même avec le déplacement automatisé de la tête, le soudeur doit pouvoir accéder à la pièce pour la nettoyer, remplacer les consommables et observer l’opération. Le chargement et la finition font toujours partie du processus de production.
Définir l’état de surface final avant un essai de production
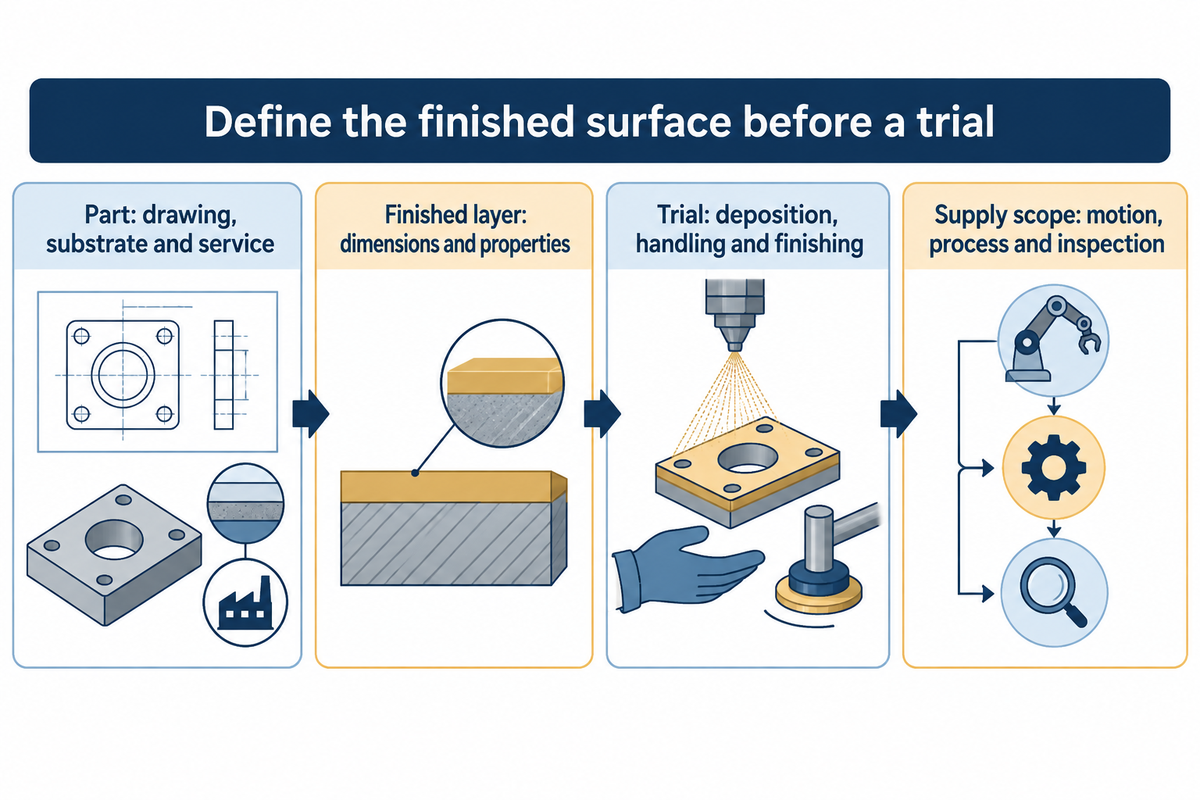
Avant de comparer les essais de soudage, précisez les dimensions finales, le matériau de base, l’environnement de service et les propriétés de surface requises. Consignez les conditions après l’usinage final, car celui-ci peut mettre au jour une couche déposée à une profondeur différente. L’essai doit reproduire la géométrie de la pièce de production et inclure une méthode de contrôle permettant de détecter les défauts pertinents.
La norme ISO 15614-7:2016 traite de la qualification des modes opératoires de soudage par rechargement par des essais. Les essais de mode opératoire réalisés selon les éditions précédentes de cette norme ne sont pas invalidés par cette édition. Les métaux de base sont rechargés et réparés selon les méthodes définies dans le domaine d’application de la norme. Le domaine de qualification applicable détermine les travaux envisagés.
Les capacités de contrôle dépendent de la méthode employée. Une étude de 2012 du Pacific Northwest National Laboratory portant sur deux éprouvettes en métaux dissemblables avec rechargement a montré que les sondes à basse fréquence produisaient des signaux cohérents, mais ne permettaient pas de détecter de manière fiable les plus petits défauts de cette étude. Un signal fort ne suffit donc pas à justifier le choix du dispositif de contrôle. TWI décrit également le décollement d’une interface en service à haute température sous hydrogène ; un dépôt d’aspect satisfaisant au départ n’écarte pas ce risque en service.
- Décrivez la pièce. Fournissez un plan, l’identification du matériau de base, l’état du dépôt existant et l’environnement de service.
- Définissez la couche finale. Indiquez les dimensions finales requises, les propriétés de surface et la surépaisseur d’usinage.
- Comparez les essais. Consignez le dépôt, la manutention, la finition et le contrôle comme des opérations distinctes.
- Définissez le périmètre de fourniture. Confirmez qui fournit l’équipement de déplacement, l’ensemble du procédé, la qualification du mode opératoire et le contrôle.
Pour demander un équipement, indiquez le plus petit alésage, l’encombrement maximal de la pièce et la configuration de chargement. Si plusieurs types de soudage ou de réparation doivent être réalisés sur un même poste, précisez lesquels doivent être pris en charge par le même montage. Ces informations permettent au fournisseur de comparer différentes techniques à partir des pièces réelles, et non d’une description générique des capacités.
Questions fréquentes
Le soudage par rechargement est-il la même chose qu’un défaut de recouvrement ?
Non. Le rechargement est un dépôt de surface intentionnel ; un défaut de recouvrement correspond à du métal non fusionné au bord du cordon.
Le soudage par rechargement consiste à déposer délibérément du métal sur un matériau de base. Le chevauchement de cordons adjacents est une méthode courante pour couvrir la surface, à condition que les cordons fusionnent correctement. Un défaut de recouvrement se produit lorsque le métal déborde du pied du cordon sans fusion suffisante. Ces termes proches désignent deux réalités différentes : l’un décrit l’opération souhaitée, l’autre une discontinuité indésirable dans le dépôt obtenu.
Quels métaux de base peuvent recevoir un rechargement par soudage ?
Les aciers au carbone, les aciers alliés et plusieurs autres familles de métaux peuvent recevoir des rechargements adaptés.
Les recommandations relatives au rechargement dur mentionnent l’acier inoxydable, l’acier au manganèse, la fonte et les matériaux à base de nickel parmi les substrats possibles. Cette liste constitue un point de départ pour la sélection. Le matériau de base exact détermine la compatibilité et le traitement thermique, tandis que les exigences de service déterminent le métal déposé. Le fait qu’un matériau accepte un type de rechargement ne signifie pas qu’il accepte automatiquement un autre métal d’apport ou une autre méthode de réparation. Les dommages présents à la surface doivent également être traités avant le dépôt.
Quels sont les avantages du rechargement par soudage ?
Le rechargement par soudage peut améliorer les performances de surface ou rétablir les dimensions tout en conservant la pièce de base.
L’avantage vient du dépôt du matériau choisi là où la surface en a besoin. Une couche résistante à la corrosion peut isoler le fluide de service du substrat sous-jacent. Le rechargement dur peut réduire l’usure, tandis qu’un rechargement de compensation peut restituer le métal nécessaire à l’usinage final. Les économies dépendent de l’ensemble du procédé de réparation ou de fabrication, y compris la préparation, le dépôt et la finition. L’avantage recherché dépend donc du mécanisme d’endommagement du composant et des exigences de service.
Existe-t-il une épaisseur de rechargement idéale ?
Non. L’épaisseur finale requise et la surépaisseur d’usinage déterminent l’épaisseur à déposer.
La géométrie, la composition de l’alliage dans l’épaisseur de la couche et le mode opératoire qualifié influent sur le résultat. Pour comparer les dépôts, prenez comme référence la dimension finale plutôt que de considérer l’épaisseur après soudage comme l’exigence définitive.
Un manipulateur de soudage comprend-il l’ensemble du procédé de rechargement ?
Un manipulateur assure le déplacement de la tête ; le périmètre complet du procédé doit être défini séparément.
Un ensemble peut comprendre des équipements supplémentaires, mais c’est le périmètre indiqué dans le devis qui détermine ce qui sera livré. La source de courant, l’amenée du métal d’apport, le dispositif de protection gazeuse, les commandes du procédé et les responsabilités de mise en service doivent être précisés dans ce périmètre.
Échangez sur l’équipement de déplacement adapté à votre application de rechargement
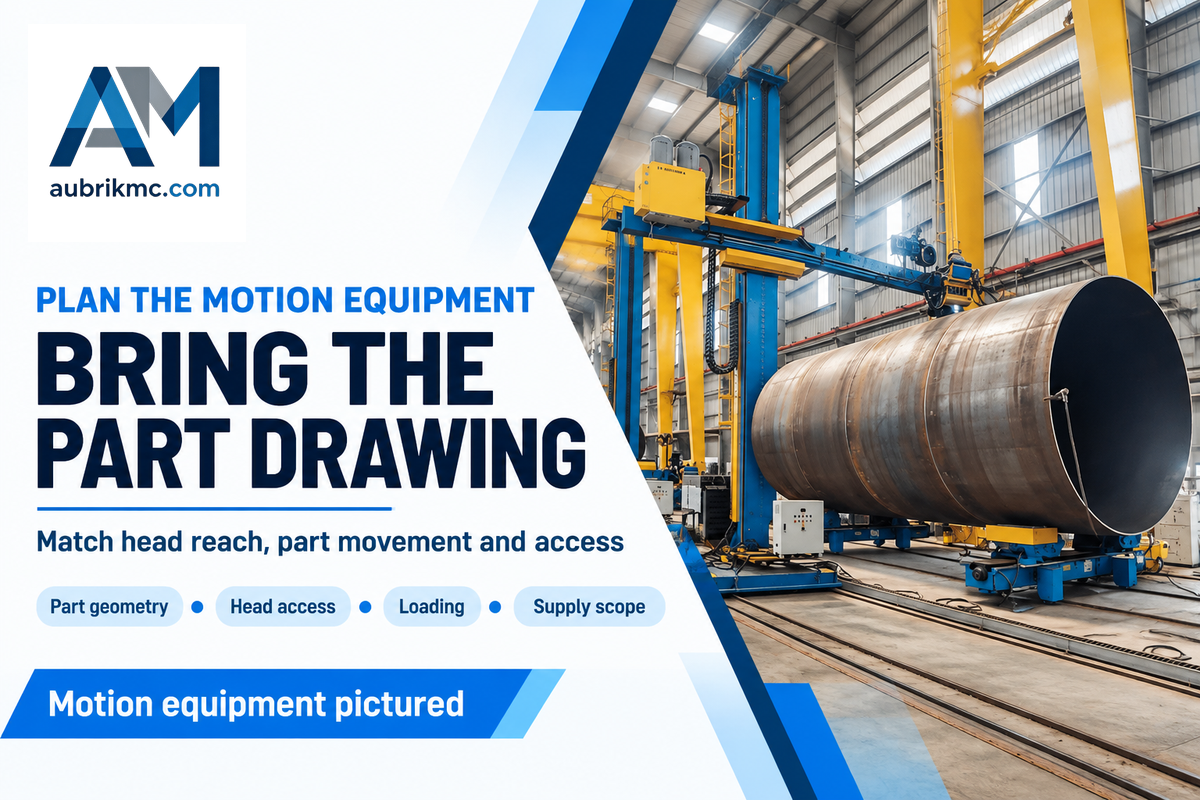
Envoyez à Aubrik le plan de la pièce, le procédé de soudage envisagé et la configuration de chargement afin d’échanger sur la course de la tête, sa portée et le positionnement de la pièce.
Échangez avec Aubrik sur votre applicationBase technique : ces conseils s’appuient sur des recommandations publiées en matière de soudage et sur les études citées. L’exemple utilise des dimensions hypothétiques. Aucun essai de production n’a été réalisé pour cet article.
Références et sources
- Introduction au rechargement dur, Bob Miller, The Fabricator.
- 25 conseils pour le rechargement dur, Guy Chouinard, American Welding Society, 2024.
- Fabricants : guide d’achat des équipements, National Institute of Standards and Technology, 2020.
- ISO 15609-1:2019, International Organization for Standardization.
- ISO 15614-7:2016, International Organization for Standardization.
- Évaluation par ultrasons de deux éprouvettes de rechargement par soudage de métaux dissemblables, Pacific Northwest National Laboratory, 2012.