Aubrik Şirketi ile İletişime Geçin

Kaynakla kaplama, korozyon direnci sağlamak, aşınmayı azaltmak veya boyutları eski hâline getirmek için metal yığılmasını kullanır. Kaplama seçimine, çalışma yüzeyinin hangi işlevi yerine getirmesi gerektiğini belirleyerek başlamak önemlidir. Örneğin, aşındırıcı bir sıvıyla temas eden vana, aşındırıcı zeminde çalışan kova dişi ve aşınmış bir mil farklı dolgu metalleri gerektirir; oysa bunların tümü kaynakla kaplama olarak tanımlanabilir.
Ekim 2026’da güncellendi
Kısa rehber
- Korozyon: Yığılan alaşımı sıvıya ve çalışma ortamına göre seçin.
- Aşınma: Sert dolgu malzemesini aşınma, darbe veya kaymalı temasa göre belirleyin.
- Boyutların eski hâline getirilmesi: Uyumlu dolgu metalini seçin ve gerekli son işlem payını bırakın.
- Ekipman: Torç erişimini, iş parçası hareketini ve kaynak yöntemini eşleştirin.
Kaynakla kaplama, mevcut bir parçaya kaynaşmış bir yüzey katmanı ekler. Korozyon kaplaması, açıkta kalan yüzeyin kimyasal bileşimini değiştirir; sert dolgu aşınmaya karşı direnç sağlar; dolgu ise boyutları eski hâline getirir. Yöntemi veya makineyi seçmeden önce yüzeyin işlevini belirleyin.
Önemli noktalar
- Düşük seyrelme, bitişik kaynak pasosuları arasında yetersiz kaynaşmayla birlikte görülebilir.
- Farklı alaşım ailelerinde aynı sertlik, aynı aşınma direnci anlamına gelmez.
- Talaşlı imalat malzeme kaldırdığında, son kalınlık ile yığılan kalınlık farklı olur.
- Hareket platformu ile eksiksiz bir kaynak yöntemi paketi farklı satın alma ihtiyaçlarını karşılar.
Kaynakla kaplama ne için kullanılır?
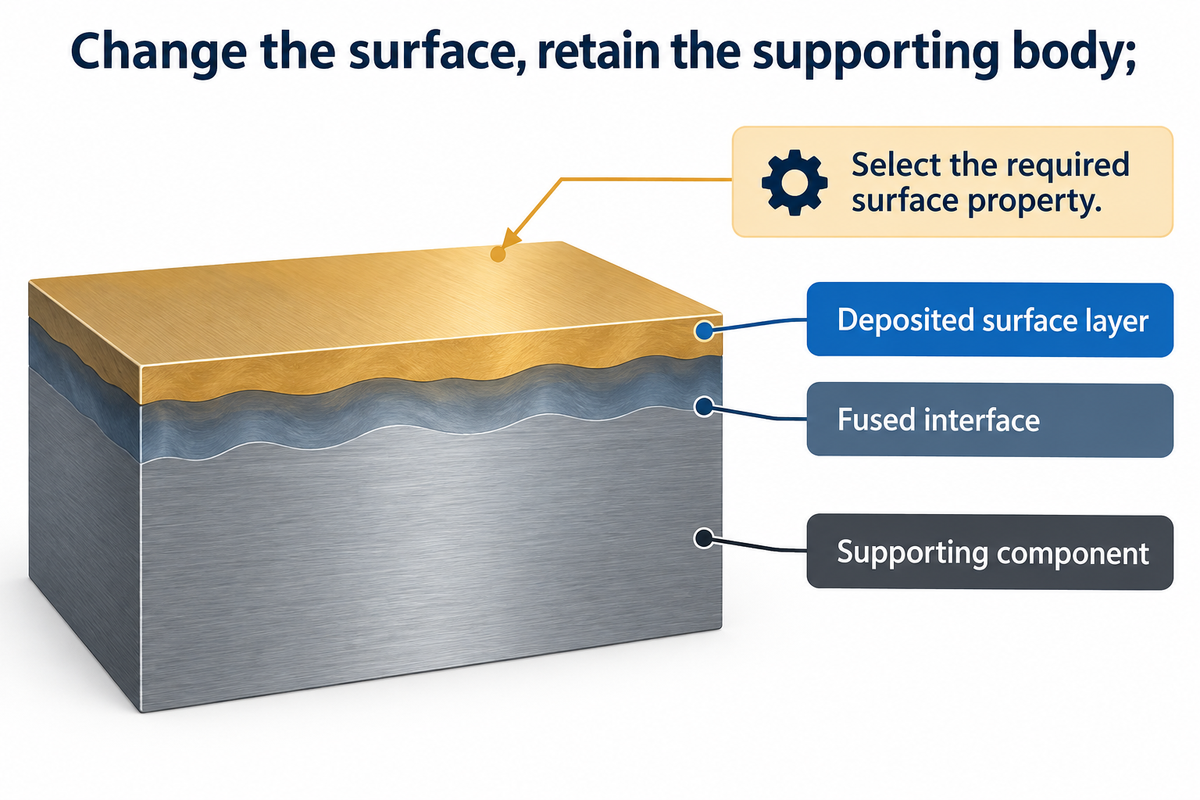
Kaynakla kaplama, parçanın taşıyıcı gövdesini korurken çalışma yüzeyini değiştirmek için kullanılan bir yöntemdir. Korozyona dayanıklı bir alaşım, vana geçişini koruyabilir. Sert dolgu, aşındırıcı aşınmaya direnç sağlayabilir. Uyumlu bir metal, talaşlı imalat öncesinde çapı artırmak için yığılabilir. Sonraki malzeme ve yöntem seçimini parçanın gerektirdiği yüzey özelliği belirler.
Kaynakla kaplama nedir?
Kaynakla kaplama, başka bir metal yüzeye yığılıp kaynaştırılan metaldir. Bu ergitme kaynağı yönteminde, ara yüzeyde dolgu metali ile alt malzemenin bir bölümü erir. Oluşan bağ, gevşek astar bağlantısından veya kaynaşmamış püskürtme kaplamalardan farklıdır. Yığılan metal, istenen yüzey özelliklerini korurken alttaki bileşen tarafından desteklenir.
Kaynak, ayrı parçaları birleştirmek için uzun zamandır kullanılır; yüzey kaplama ise mevcut bir parçanın bir alanını kaplar. Bu işlemlerde aynı tür güç kaynakları ve sarf malzemeleri kullanılabilse de amaçları farklıdır: Bir kaynak birleştirmesinde derin nüfuziyet, alt malzemenin fazla miktarda kaplamaya karışmasına yol açabilir. TWI, malzeme ile yöntem arasındaki bu ilişkiyi kaynakla kaplama genel bakışında açıklıyor.
Kaynakla kaplama; vana yüzeyleri, pompa bileşenleri ve aşınmış endüstriyel parçalar gibi alanlarda kullanılır. Bu sektör ve uygulamalarda hasarlı metal yüzey, yalnızca başlangıçtaki gözlemdir. Korozyon malzemeyi kimyasal olarak, aşınma ise mekanik olarak kaldırır. Hasara yol açan mekanizmayı ele almadan eksik metali tamamlamak, yenilenen yüzeyi aynı soruna yeniden maruz bırakabilir.
Kaplama, sert dolgu ve dolgu: işlevi seçin
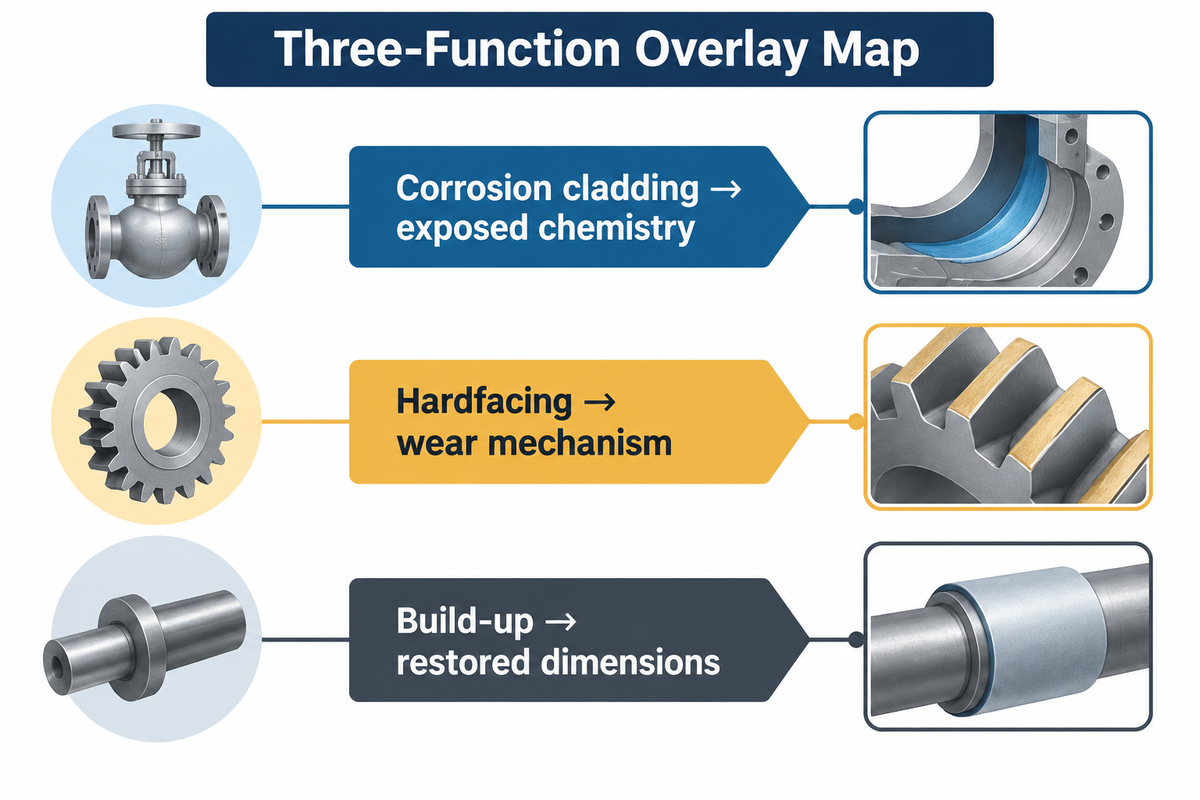
Açıkta kalan yüzey farklı bir kimyasal bileşim gerektiriyorsa korozyon kaplamasını, aşınma parça değişimini belirliyorsa sert dolguyu, parçanın boyutlarının eski hâline getirilmesi gerekiyorsa dolgu yöntemini seçin. Bu işlevler aynı bileşende birleştirilebilir. Yeniden dolgu katmanı daha sert bir son katmanı destekleyebilir; ancak bu iki katman birbirinin yerine kullanılamaz.
Üç İşlevli Kaplama Haritası
Üç İşlevli Kaplama Haritası, bir işin işlevini yüzeyin çalışma koşullarına göre belirler ve son yüzey katmanının hangi özellikleri göstermesi gerektiğini saptar.
| İşlev kategorisi | İş parçasının durumu | Malzeme seçimi | Bitmiş parçayla ilgili soru |
|---|---|---|---|
| Korozyon kaplaması | Vana geçişi | Yığılan metalin kimyasal bileşimini sıvıya göre seçin | Son işlemden sonra gerekli bileşimi koruyun |
| Korozyon kaplaması | Pompanın sıvıyla temas eden yüzeyi | Sıvıyı ve çalışma ortamını dikkate alın | Kaplama alanını ve bitmiş yüzey koşulunu tanımlayın |
| Korozyon kaplaması | Hem korozyona hem aşınmaya maruz kalan parça | Yalnızca sertliği değil, birleşik hasarı değerlendirin | Malzeme seçimini hangi çalışma koşulunun belirlediğine karar verin |
| Sert dolgu | Aşındırıcı zeminde çalışan kova dişi | Aşınma direncini darbe dayanımıyla dengeleyin | Dolgu metalini sağlam malzemeyle destekleyin |
| Sert dolgu | Kaymalı metal temas yüzeyi | Malzemeyi temas mekanizmasına göre seçin | Yükü ve temas koşullarını belirtin |
| Sert dolgu | Soğuma sırasında kontrol çatlakları oluşan aşındırıcı yüzey | İzin verilen kontrol çatlaklarıyla kabul edilemez hasarı birbirinden ayırın | Amaçlanan aşınma koşuluna yönelik kabul ölçütlerini kullanın |
| Dolgu | Aşınmış mil çapı | Uyumlu ve talaşlı imalata elverişli dolgu metali seçin | Son boyutlara ulaşmak için yeterli işleme payı bırakın |
| Dolgu | Sert dolgu katmanının altındaki aşınmış diş | Yeniden dolgu metalini alt malzeme ve son kaplama ile uyumlu seçin | Aşınma katmanını uygulamadan önce desteği eski hâline getirin |
| Dolgu | Mevcut ara katman üzerine onarım yapın | Korunacak katmanı ve kaldırılacak derinliği belirleyin | Yöntemi seçmeden önce kalan malzemeyi tanımlayın |
Kaplama ile kaynakla kaplama arasındaki fark nedir?
Kaplama ile kaynakla kaplama arasındaki fark, terimlerin kapsamıyla ilgilidir. Kaynakla kaplama, ergitmeye dayalı bir yöntemi ifade ederken kaplama, farklı bir yüzey malzemesi eklemeyi daha genel olarak tanımlar. Kaynak tekliflerinde kaplama ve kaynakla kaplama terimleri sık sık birbirinin yerine kullanılır; ancak diğer kaplama yöntemleri katmanları farklı yollarla birleştirir. Bu nedenle satın alma tanımı, yüzey alaşımının yanı sıra bağlama yöntemini de belirtmelidir.
Kaplama ve kaynakla kaplama yöntemlerinden söz etmek, yüzeyin hangi işlevi yerine getireceği arasındaki farkı da belirsizleştirebilir. Sert dolgu aşınmaya karşı direnç sağlarken, korozyona dayanıklı kaynakla kaplama çalışma ortamına uyum sağlar. Her iki yöntemin öncesinde de dolgu yapılabilir. American Welding Society, sert dolgu rehberinde yeniden dolgu malzemesi seçiminde ana metalle ve son kaplamayla uyumluluğun dikkate alınması gerektiğini belirtiyor.
Kaynakla kaplama yöntemlerini iş parçasına göre karşılaştırın
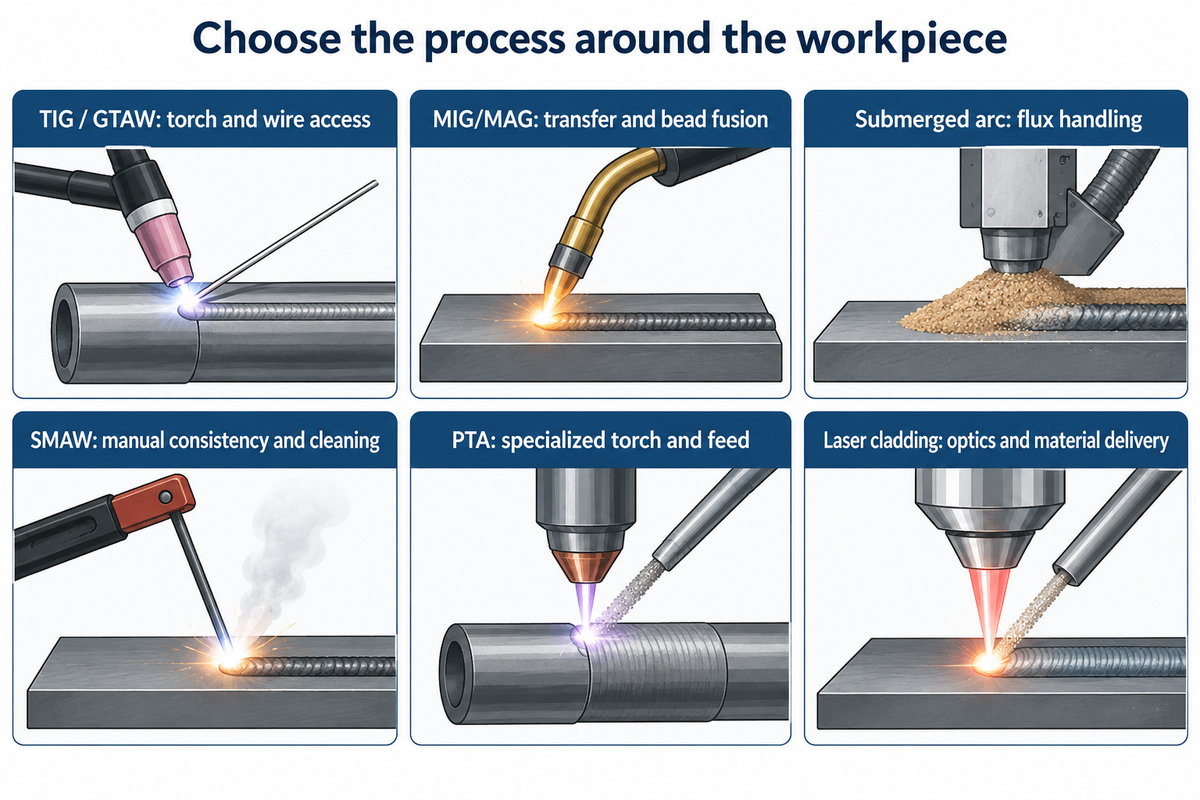
Yöntemleri ön elemeden geçirirken erişim ve yüzey şekli belirleyicidir. TIG, erişilebilir deliklerin çevresinde ve ayrıntılı yüzeylerde kontrollü metal yığılması için düşünülebilir; tel beslemeli ark yöntemleri tekrarlanabilir kaplama için uygundur; tozaltı kaynakta ise kaynak kafası ve tozun kullanımı için alan gerekir. Yerinde onarımda taşınabilir ekipman avantaj sağlayabilir; özel plazma veya lazer sistemlerinin ise kendi entegrasyon çözümlerine ihtiyacı vardır. Yönelimin elle ayarlandığı uygulamalarda manuel döner pozisyoner alternatif bir iş parçası bağlama seçeneğidir.
| Kaynak yöntemi | İş parçasına uygunluk açısından incelenecekler | Gizli darboğaz | Alıcı için karar |
|---|---|---|---|
| TIG / gaz tungsten ark kaynağı | Delikler, sızdırmazlık yüzeyleri ve kontrollü yerel metal yığılması | Güzergâhın tamamında torç ve tel erişimi | Kaynak kafasının gerçek dış ölçülerini en dar açıklıkla karşılaştırın |
| MIG/MAG / gaz metal ark kaynağı | Tel beslemeli ve tekrarlanabilir yüzey kaplaması | Kararlı metal geçişi, koruyucu gaz ve kaynak pasosuları arasında kaynaşma | Nominal çıkışın yanı sıra yığılan metalin geometrisini de karşılaştırın |
| Tozaltı kaynağı | Kaynak kafası ve toz kullanımı için alan bulunan geniş yüzeyler | Tozun muhafazası, geri kazanımı ve iş parçasının yönelimi | Toz kullanımını yerleşim planına ve çevrim süresine dahil edin |
| Örtülü elektrot kaynağı (SMAW) | Erişilebilir yerel onarım ve aralıklı işler | Manuel tutarlılık ve pasolar arasında temizlik | Otomasyona yatırım yapmadan önce onarımın tamamını karşılaştırın |
| Plazma arkıyla aktarılan kaynak yöntemi / PTA kaynağı | Özel sert dolgu ve yüzey kaplama uygulamaları | Özel torç, sarf malzemesi beslemesi ve erişim | Eksiksiz yöntem paketini belirtin |
| Lazerle kaplama | Uygun bir ışın ve besleme güzergâhıyla yerel metal yığılması | Optik bileşenler, malzeme beslemesi ve yöntem entegrasyonu | Yüzey gereksinimini lazer sistemi tedarikçisiyle değerlendirin |
Gaz tungsten ark kaynağında, tükenmeyen bir tungsten elektrot kullanılır. Tungsten inert gaz (TIG) kaynağında dolgu metali elektrik arkından ayrı beslenir. MIG kaynağında tükenen tel elektrot kaynak havuzuna beslenir. Koruyucu gaz inert (metal inert gaz) veya aktif (metal aktif gaz, MAG) olabilir. Bu yöntemler arasındaki farklar güç kaynağını, tel beslemesini ve gaz düzenini etkiler.
Soğuk ve sıcak telli TIG, seyrelme, kabul ve parti maliyetleri hakkında daha ayrıntılı bilgi için TIG ile kaynakla kaplama rehberine bakın. Bu geniş kapsamlı karşılaştırma, hangi yöntem ailelerinin kısa listeye alınması gerektiğini açıklar. Ark kaynağı yöntemleri, iş parçasını dikkate almadan yalnızca duyurulan bir metal yığma hızıyla sıralanmamalıdır. Kısa listeye alınan yöntem ailelerinde kullanılabilen kaynak pozisyonları da seçimde rol oynar.
Bir atölyenin iki işi değerlendirdiğini düşünelim: vana deliği ve silindirik gövdenin dış yüzeyi. Kaynak başlamadan önce delik, torcun boyutunu ve telin yaklaşma yönünü belirler. Gövde daha geniş bir çalışma alanı sunar; ancak kaynak kafası ilerlerken kaplamanın uygulanabilir bir pozisyonda kalması için gövdenin dönmesi gerekir. Gövdeye uygun bir kaynak yöntemi vananın içine konumlandırılamayabilir. Gövdede kolon bom kaynak manipülatörü kaynak kafasını taşırken, kaynak pozisyonerleri ve döndürme ruloları iş parçasının hareketini sağlar. Vana içinse önce kompakt bir kaynak kafası ve uygun bir fikstür gerekir. Yükleme, erişim veya yeniden konumlandırma, metal yığma sırasında kazanılan zamanı tüketiyorsa süreç hızını artırmak üretim yöneticisine fayda sağlamaz.
Kaplama alaşımını hasar mekanizmasına göre seçin
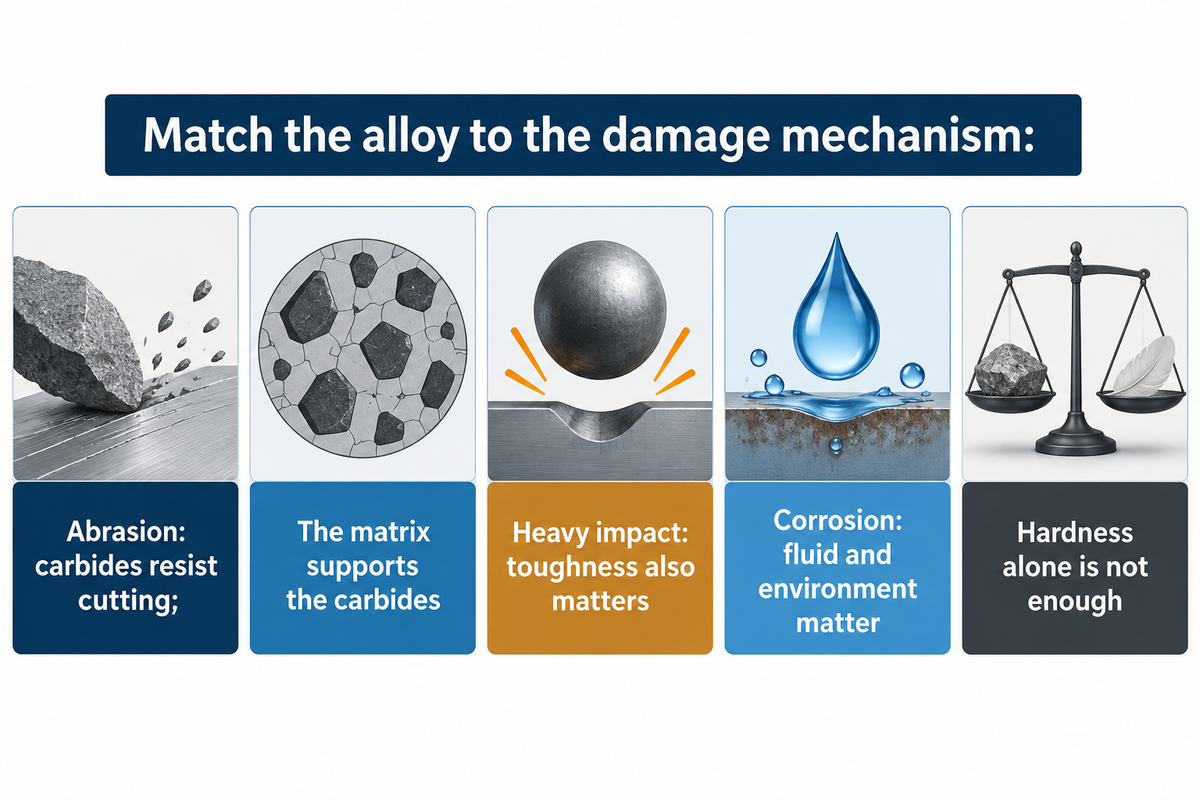
Kaplama alaşımını, parçanın hizmet ömrünü sınırlayan hasara göre seçin. Aşınma, ağır darbeye veya kaymalı metal temasına kıyasla farklı karbürlerle matris özelliklerinin bir arada kullanılmasını gerektirebilir. Korozyon direnci, sıvının özelliklerine ve çalışma ortamına bağlıdır. En yüksek sertlik değeri tek başına bu gereksinimleri karşılamaz.
The Fabricator’da yayımlanan sert dolguya giriş yazısında, malzeme mühendisi Bob Miller martenzitik dolgu ile krom karbürlü dolgunun benzer sertlik değerlerine rağmen neden farklı performans gösterebildiğini ele alıyor. Karbürler aşındırıcı kesmeye karşı direnç gösterirken matris onları destekler; ağır darbelerde ise tokluk, çizilmeye karşı direnç kadar önemli olabilir.
“Sert dolgu metalinin sertliği, aşınma direncini belirleyen tek unsur değildir.”
Nikel ve kobalt esaslı dolgu malzemeleri, korozyon ve aşınmanın birlikte görüldüğü uygulamalarda kullanılabilir. TWI, pompa ve vana uygulamalarını Alloy 625 için, korozyonla aşınmanın birlikte görüldüğü uygulamaları ise kobalt alaşımları için örnek gösteriyor. Bunlar yalnızca ticari adlarına göre seçilecek ikameler değil, değerlendirilmesi gereken malzeme aileleridir. Petrol ve gaz ekipmanlarında ayrıca sıradan kuru aşınmadan farklı çalışma koşulları görülür.
Aşındırıcı toprakla ve ara sıra kaya darbeleriyle karşılaşan bir kova dişi, ödünleşimin bir örneğidir. Yalnızca en sert dolguyu kullanmak, dolgunun kırılmasına veya kopmasına yol açabilecek yükleri göz ardı eder. Önce yeniden dolgu katmanıyla dişin biçimi eski hâline getirilebilir; ardından sert dolgu, çalışma sırasında aşınmaya karşı görev yapabilir. Destek katmanı için kullanılan dolgu metali, alt malzeme ve son katmanla uyumlu olmalıdır. Öte yandan, aynı sert dolgu seçimi sıvı geçirmez bir korozyon bariyeri oluşturmanın kestirme yolu olarak uygun değildir. Bazı krom karbürlü sert dolgu alaşımlarında soğuma sırasında kontrol çatlakları oluşur. Korozyon katmanının işlevi farklıdır; bu nedenle kabul ölçütleri, belirli bir aşınma uygulamasından alınarak burada kullanılamaz.
Seyrelme ve kaynak pasosu bindirmesi sonucu neden değiştirir?
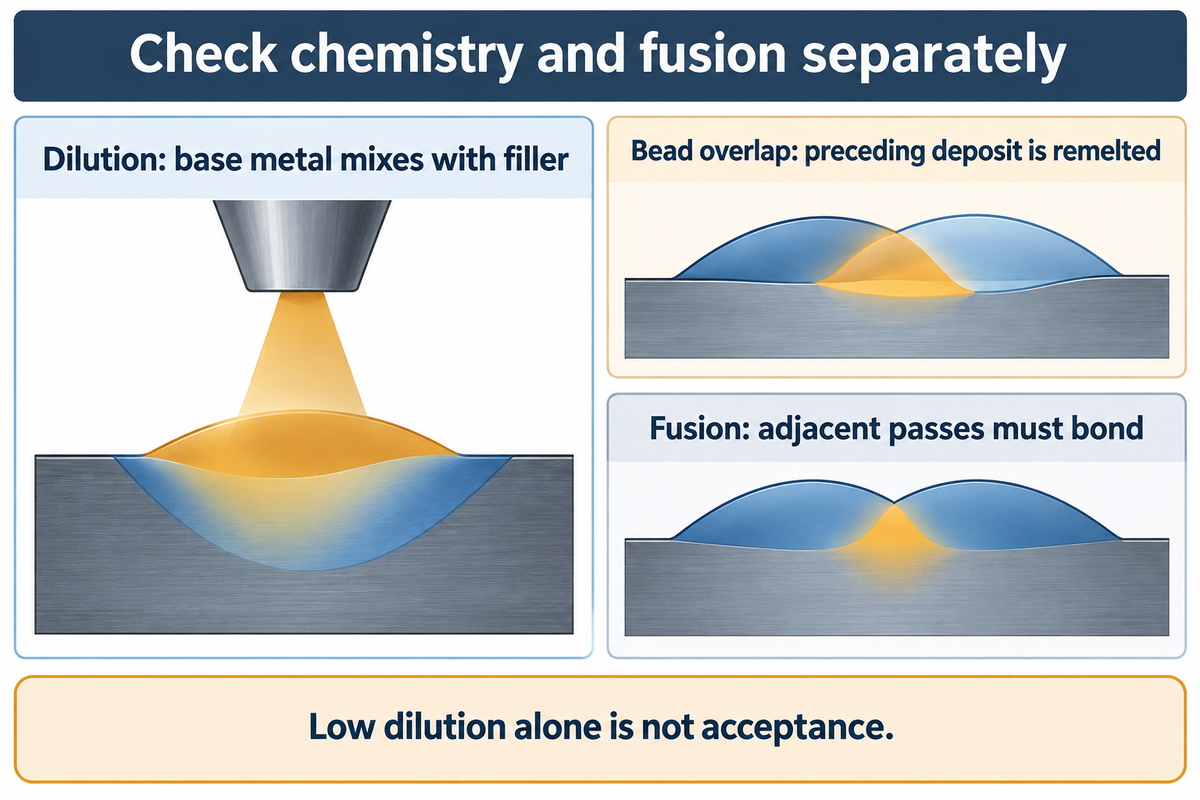
Kaplamanın kimyasal bileşimi seyrelmeyle değişir. Seyrelme sırasında ana metal eriyerek yığılan dolgu metaliyle karışır. Kaynak pasosunun bindirmesi, önceki dolgunun ne kadarının yeniden eriyeceğini ve bitişik pasoların kaynaşıp kaynaşmayacağını etkiler. Her iki etken de son katmanı etkiler. Kaynaşma korunmazsa seyrelmeyi azaltmak, bir sorunu diğeriyle değiştirebilir.
TWI’nin 2010 Alloy 625 kaplama deneylerinde seyrelme etkileri incelendi. Kaynak akımı ve hızı farklı biçimlerde birleştirildiğinde, yaklaşık aynı ısı girdisinde farklı seyrelme değerleri elde edildi. Çalışmada ayrıca düşük seyrelmeli, kontrollü kısa devre metal geçişli yöntemde yüksek bir kaynak pasosunun şeklinin, sonraki kaynak pasosu sırasında kaynak ayağında kaynaşma eksikliği olasılığını artırabileceği görüldü.
Bu bulgu, kaynak parametrelerinin neden birlikte değerlendirildiğini açıklar. Enerji girdisi değeri, kaynak havuzundaki tüm dönüşümleri açıklayamaz. İlk kaynak pasosu doğrudan alt malzemeyle kaynaşırken sonraki pasolar, yığılmış kaynak metalinin üzerine bindirilir. Bu nedenle bir noktada ölçülen kimyasal bileşim, katmanın başka bir bölümündekinden farklı olabilir.
Ark kaynağıyla yapılan kaplamalarda yeterli kaynaşma ve gerekli son bileşim sağlanmalıdır. Aşırı karışma, amaçlanan alaşım oranını düşürebilir; yetersiz kaynaşma ise ara yüzeyde kusur bırakır. Kaynağın performansını her ikisi de etkiler. Temsili bir dolgunun kesit incelemesi, dolgu yüzeyinin fotoğrafından farklı bilgiler verir.
Başka bir kaynak dikişinin üzerine kaynak yapılabilir mi?
Evet, kaynakla kaplama prosedürleri sağlam bir mevcut kaynak veya destek katmanı üzerine ilave metal yığabilir. Mevcut malzeme tanımlanmalı ve uygulanacak prosedüre uygun olmalıdır. Çatlak veya bozulmuş metal üzerine onarım yapmak, planlanan sonraki kaynak pasosunu eklemekten tamamen farklı bir iştir. Korunmuş kusurlar ve önceki dolgunun bilinmeyen özellikleri yeni metal katmanını etkileyebilir.
Eng-Tips’te yayımlanan Stellite onarımı tartışmasında, onarımın kaldırılmasıyla elde edilen farklı sonuçlar alttaki alaşıma ve kaldırma işleminin bir ara katmana mı yoksa alt malzemeye mi ulaştığına bağlanıyor. Satın alma açısından sorulması gereken, başka bir atölyeden alınmış bir sıcaklık değeri değil; onarımın derinliği ve durumudur.
Kaynakla kaplama maliyetini neler belirler?
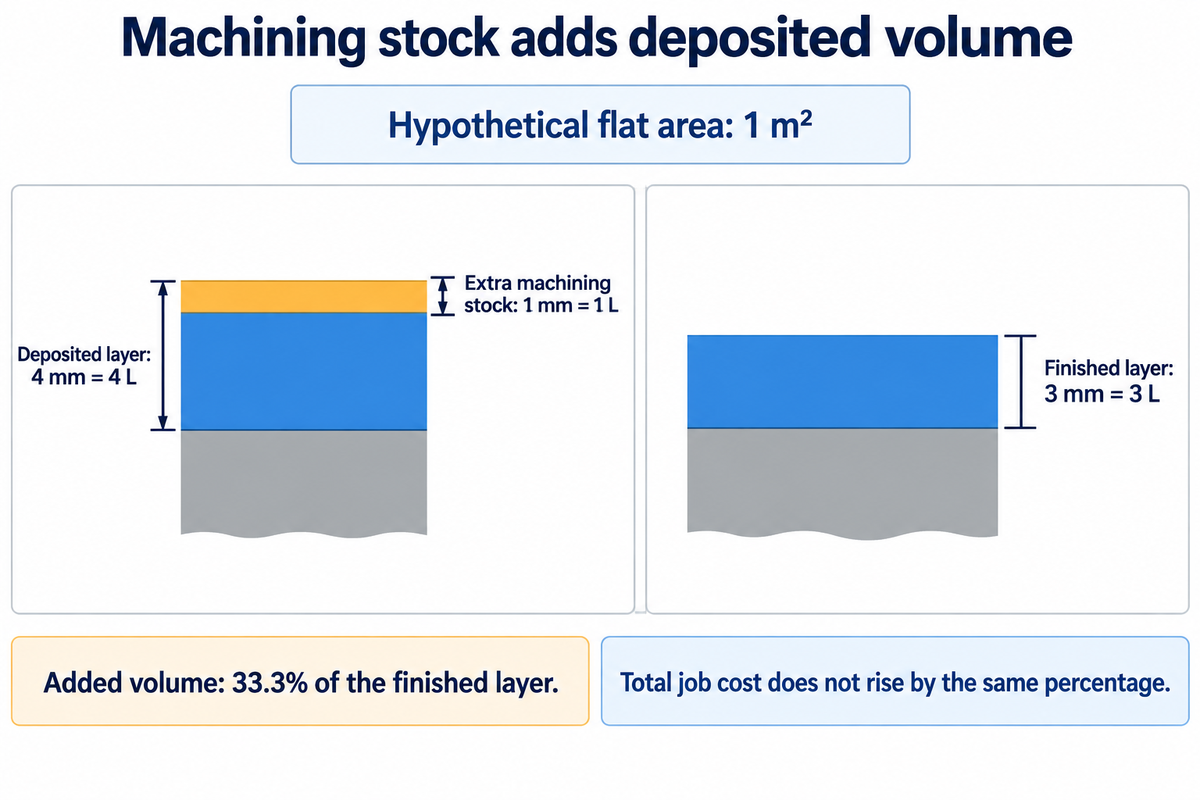
Yığılan hacim, dolgu metali maliyeti, hazırlık, kaynak süresi ve son işlem iş maliyetini belirler. Ekipman sahipliği kurulum, eğitim ve bakım maliyetlerini de ekler. Daha kalın dolgular daha fazla malzeme gerektirir ve daha fazla talaşlı işlem yapılmasını gerektirebilir. Bu nedenle bitmiş işin maliyeti, arkın en kısa süre çalıştığı işlemin maliyetine göre belirlenmemelidir.
Son işlemde kaldırılan malzemeyi hesaplayın
Örnek: 1 m² düz bir alanda son katman kalınlığının 3 mm olması gerekir. Geometrik olarak kalan hacim 1 m² × 0,003 m = 0,003 m³ = 3 L olur. Talaşlı işlem sırasında 1 mm işleme payı kaldırılırsa başlangıçtaki dolgu 4 mm (4 L) olur. Yığılan hacimdeki ilave 1 L, bitmiş katman hacmine (3 L) göre %33.3 artış sağlar.
Hassasiyet tablosunda alan 1 m² olarak sabit tutulur; varsayılan bitmiş kalınlık ve işleme payı değiştirilir. Bunlar hesaplama girdileridir; önerilen kaynak katmanı kalınlıkları veya işleme payları değildir. Gerçek değerler, bileşen gereksinimlerine ve onaylanmış prosedüre göre belirlenir.
| Bitmiş kalınlık | Varsayılan ilave işleme payı | Yığılmış kalınlık | 1 m² alanda yığılan hacim | Bitmiş katmana göre hacim artışı |
|---|---|---|---|---|
| 3 mm | 0,5 mm | 3,5 mm | 3,5 L | 16,7% |
| 3 mm | 1 mm | 4 mm | 4 L | 33,3% |
| 3 mm | 1,5 mm | 4,5 mm | 4,5 L | 50% |
| 3 mm | 2 mm | 5 mm | 5 L | 66,7% |
| 5 mm | 0,5 mm | 5,5 mm | 5,5 L | 10% |
| 5 mm | 1 mm | 6 mm | 6 L | 20% |
| 5 mm | 1,5 mm | 6,5 mm | 6,5 L | 30% |
| 5 mm | 2 mm | 7 mm | 7 L | 40% |
Hesaplamada işleme payına odaklanılır. Bu, toplam maliyetin de aynı oranda artacağı anlamına gelmez: işçilik, kurulum, yığma kayıpları ve muayenelerin maliyet etkenleri farklıdır. Finans ekibi, malzeme kullanımını değerlendirmek için ilave malzeme hacmini karşılaştırabilir; üretim ekibi ise bu hacmi yığmak ve kaldırmak için gereken süreyi değerlendirebilir. Eğri bir parçada hacim hesabı, bu düz alan yaklaşımı yerine bileşen geometrisini temel almalıdır.
NIST’in ekipman satın alma rehberi, satın alma kararında yardımcı ekipmanı, tesisat ve hizmetleri, eğitimi ve bakımı ayrı ayrı ele alır. Aynı yaklaşım kaynak makinelerini karşılaştırmak için de kullanılabilir. Hareket ünitesinin fiyatı, eksiksiz bir kaynak kafası, kontrol sistemleri ve devreye alma hizmetini kapsayan bir fiyatla doğrudan karşılaştırılamaz.
Kaplama işini dışarıya yaptırın
- Bitmiş bileşen veya kapsamı tanımlanmış bir onarım hizmeti satın alın.
- Nakliye ve tedarikçi teslim süresini hesaba katın.
- Yeniden sipariş olanağını ve son işlem kapsamını karşılaştırın.
Metal yığma işlemini kendi bünyenize alın
- Ekipman satın alın ve süreç kapasitesini oluşturun.
- Kurulum, eğitim ve bakımı hesaba katın.
- Beklenen iş yükünü ve gerekli destek operasyonlarını karşılaştırın.
Otomasyonu parçaya ve tedarik paketine göre belirleyin
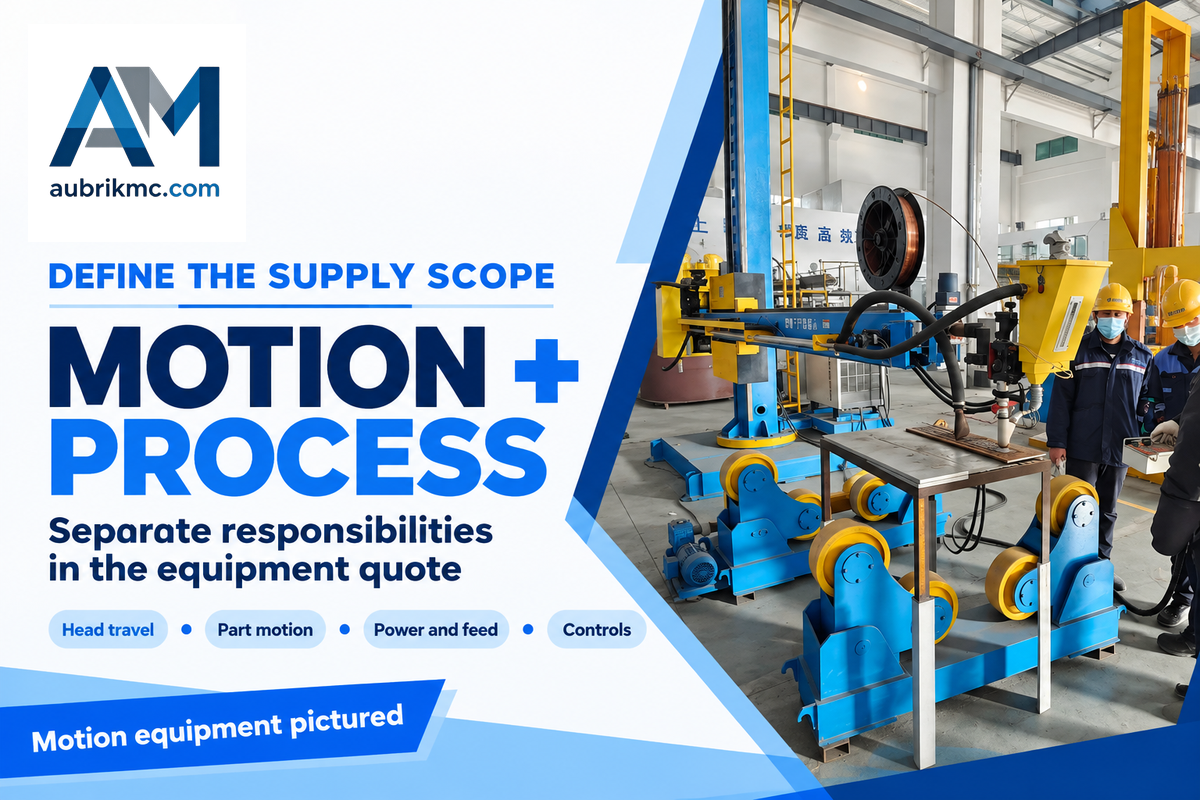
Otomatik kaynak sistemini iş parçasının güzergâhına, yükleme yöntemine ve kaynak ekipmanına göre belirleyin. Kolon bom manipülatörü kaynak kafasını hareket ettirir; pozisyoner veya döndürücü parçayı hareket ettirir. Eksiksiz bir yöntem paketi için uygun güç kaynağı, sarf malzemesi beslemesi ve kontrol sistemleri de gerekir. Teklifte bu sorumluluklar ayrı ayrı belirtilmelidir.
Aubrik, TIG ve kaplama uygulamaları dahil olmak üzere kaynak kafasını hareket ettirmek için kolon bom kaynak manipülatörleri tedarik eder. Flanş gibi daha küçük bir parçada, bunun yerine kaynak pozisyoneri üzerinde kontrollü yönlendirme gerekebilir. Erişim mesafesi ve boşluklar, iş parçasının teknik çizimiyle belirlenir. Seçilen kaplama yöntemi, kaynak kafası ve besleme düzenini belirler.
Kendi bünyesinde kaynak hücresi kuran bir işletmede kaynak ekipmanı tedarikçisi ile yöntem uzmanının görevleri farklı olabilir. Ekipman teklifi, tedarik edilen donanımı ve entegrasyonu açıklar. Kaynak prosedürü ise dolgunun nasıl yapılacağını belirtir. ISO 15609-1:2019, ark kaynağı prosedür şartnamelerinin içeriğini tanımlar; bu, makine şasisi seçmekten ayrı bir iştir.
Aralıklı onarımlarda, özel bir hücre kurmak yerine kaynakla kaplama hizmetlerinden yararlanmak daha uygun olabilir. Tekrarlanan parçalarla çalışan bir atölye, kendi bünyesindeki çevrim süresini dış kaynak teslim süresiyle karşılaştırabilir. Kaynak kafası otomatik olarak ilerlese bile kaynakçının temizlik, sarf malzemesi değişimi ve gözlem için erişime ihtiyacı vardır. Yükleme ve son işlem de süreç planının parçasıdır.
Üretim denemesinden önce bitmiş yüzeyi tanımlayın
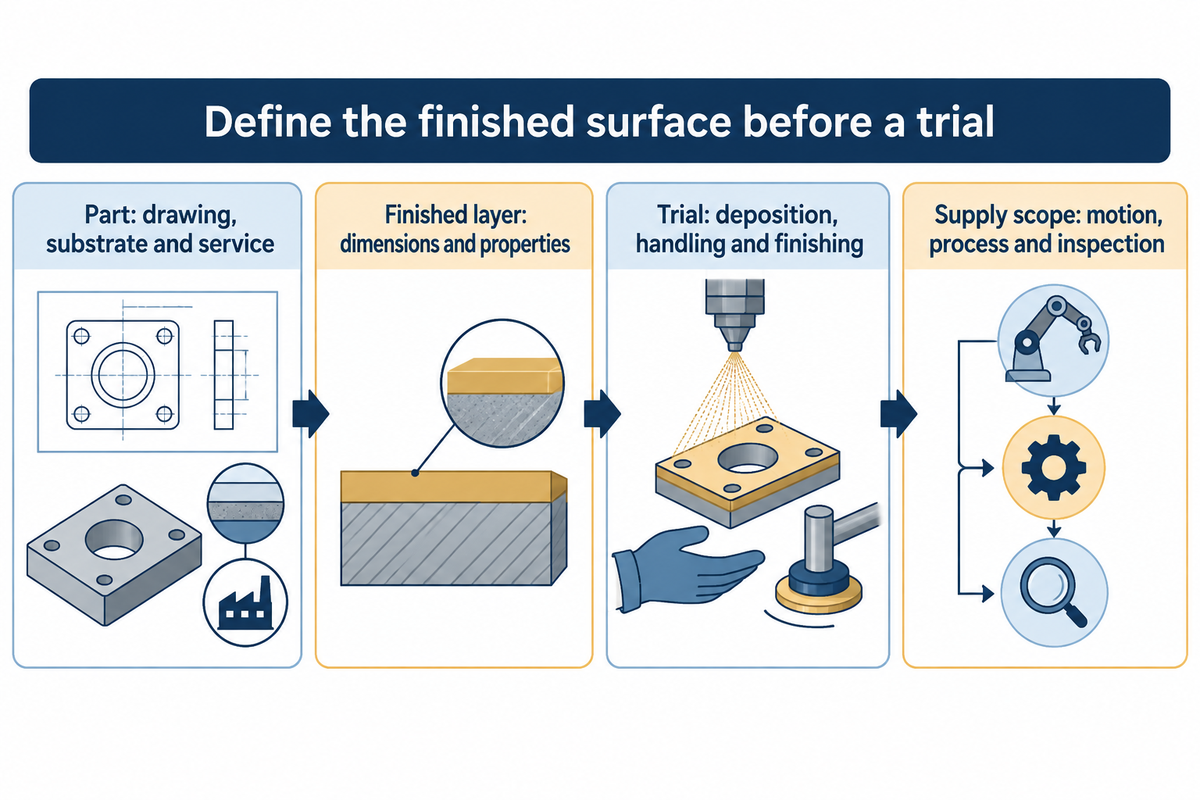
Kaynak denemelerini karşılaştırmadan önce tamamlanmış ölçüleri, ana malzemeyi, çalışma ortamını ve gerekli yüzey özelliklerini belirtin. Talaşlı imalat farklı bir dolgu derinliğini açığa çıkarabileceğinden, son talaşlı imalat sonrasındaki koşulları kaydedin. Deneme, üretim parçasının geometrisini temsil etmeli ve ilgili kusurları ortaya çıkaracak bir muayene yöntemi içermelidir.
ISO 15614-7:2016, kaplama kaynağı prosedürlerinin deney yoluyla yeterlilik kazanmasını ele alır. Bu standardın önceki baskılarına göre yapılan prosedür deneyleri, bu baskıyla geçersiz hâle gelmez. Ana metaller, bu standardın kapsamındaki yöntemlere göre dolgu yapılarak yükseltilir ve onarılır. Önerilen işe uygulanacak yeterlilik aralığı belirleyici olacaktır.
Muayene kapasitesi uygulamaya özeldir. Pacific Northwest National Laboratory’nin 2012 tarihli bir çalışması, farklı metallerden oluşan kaplamalı 2 numuneyi inceledi ve düşük frekanslı probların tutarlı sinyaller verdiğini, ancak çalışmadaki en küçük kusurları güvenilir biçimde tespit edemediğini ortaya koydu. Bu nedenle yalnızca güçlü bir sinyal, muayene düzenini seçmek için yeterli bir dayanak değildir. TWI, yüksek sıcaklıkta hidrojen ortamında arayüz ayrılmasını da açıklamaktadır; ilk katmanın iyi görünmesi, bu çalışma koşulundaki riski ortadan kaldırmaz.
- Parçayı tanımlayın. Teknik resim, ana malzeme bilgisi, mevcut dolgu katmanının durumu ve çalışma ortamını sağlayın.
- Tamamlanmış katmanı tanımlayın. Gerekli son ölçüleri, yüzey özelliklerini ve talaşlı imalat payını belirtin.
- Deneme çalışmalarını karşılaştırın. Dolgu, elleçleme, son işlem ve muayene adımlarını ayrı işlemler olarak kaydedin.
- Tedarik kapsamını belirleyin. Hareket ekipmanını, proses paketini, prosedür yeterlilik çalışmalarını ve muayeneyi kimin sağlayacağını teyit edin.
Ekipman talebinde en küçük iç çapı, iş parçasının en büyük dış ölçülerini ve yükleme düzenini belirtin. Bir istasyonda birden fazla kaynak veya onarım türü yapılacaksa, hangilerinin aynı fikstürde desteklenmesi gerektiğini açıklayın. Bu bilgiler, tedarikçinin farklı teknikleri genel bir kapasite tanımına göre değil, gerçek parçalar üzerinden karşılaştırmasını sağlar.
Sıkça sorulan sorular
Kaplama kaynağı, bindirme kusuruyla aynı şey midir?
Hayır. Kaplama, yüzeye bilerek metal bırakma işlemidir; bindirme kusuru ise kenarda erimemiş metaldir.
Kaplama kaynağı yöntemi, metalin bir ana malzemenin üzerine bilerek bırakılmasını sağlar. Bitişik kaynak pasosu izlerinin üst üste bindirilmesi, bu pasoların uygun şekilde birleşmesi koşuluyla yüzeyi kaplamanın olağan bir yoludur. Bindirme kusuru, kaynak ayağının ötesine yeterli birleşme olmadan akan metali tanımlar. Benzer sözcükler farklı şeyleri anlatır: Biri amaçlanan işlemdir, diğeri ise ortaya çıkan dolgu katmanındaki istenmeyen bir süreksizliktir.
Hangi ana metallere kaynak kaplaması uygulanabilir?
Karbon çelikleri, alaşımlı çelikler ve diğer bazı metal gruplarına uygun kaplamalar uygulanabilir.
Sert dolgu kaynaklarına ilişkin kılavuzlarda olası ana malzemeler arasında paslanmaz çelik, manganlı çelik, dökme demir ve nikel esaslı malzemeler yer alır. Bu liste, seçim için bir başlangıç noktasıdır. Uyumluluğu ve ısıl işlemi ana metalin tam türü, dolgu malzemesini ise çalışma gereksinimi belirler. Bir kaplama kaynağına uygun olan malzeme, başka bir dolgu malzemesini veya onarım yöntemini otomatik olarak kabul etmez. Dolgu işleminden önce mevcut yüzey hasarının da giderilmesi gerekir.
Kaynak kaplamasının faydaları nelerdir?
Kaynak kaplaması, taşıyıcı parçayı koruyarak yüzey performansını iyileştirebilir veya ölçüleri eski hâline getirebilir.
Fayda, seçilen malzemenin yüzeyin ihtiyaç duyduğu yere uygulanmasından kaynaklanır. Korozyona dayanıklı bir katman, çalışma akışkanı ile alttaki ana malzeme arasına bariyer oluşturabilir. Sert dolgu aşınmayı azaltabilir; dolgu ile yükseltme ise son talaşlı imalat için gereken metali geri kazandırabilir. Maliyet tasarrufu; hazırlık, dolgu ve son işlem dâhil olmak üzere onarım veya üretim yönteminin tamamına bağlıdır. Bu nedenle sağlanacak fayda, parçanın hasar mekanizmasına ve çalışma gereksinimine göre belirlenir.
Kaplama için tek bir doğru kalınlık var mıdır?
Hayır. Dolgu hedefini, tamamlanmış parçanın gerekli kalınlığı ve talaşlı imalat payı belirler.
Geometri, katman boyunca alaşım bileşimi ve yeterlilik kazanmış prosedür sonucu etkiler. Dolgu katmanlarını karşılaştırırken kaynak sonrası kalınlığı nihai gereklilik olarak kabul etmek yerine tamamlanmış parçanın ölçüsünü esas alın.
Kaynak manipülatörü, kaplama işleminin tamamını kapsar mı?
Manipülatör, kaynak kafasının hareketini sağlar; prosesin tamamını kapsayan tedarik kapsamı ayrıca belirtilmelidir.
Pakete ek ekipmanlar dâhil edilebilir, ancak teslim edilecekleri teklif kapsamı belirler. Güç kaynağı, dolgu malzemesi beslemesi, koruyucu gaz düzeni, proses kontrolleri ve devreye alma sorumlulukları bu kapsamda belirtilmelidir.
Kaplama uygulamanız için hareket ekipmanını görüşün
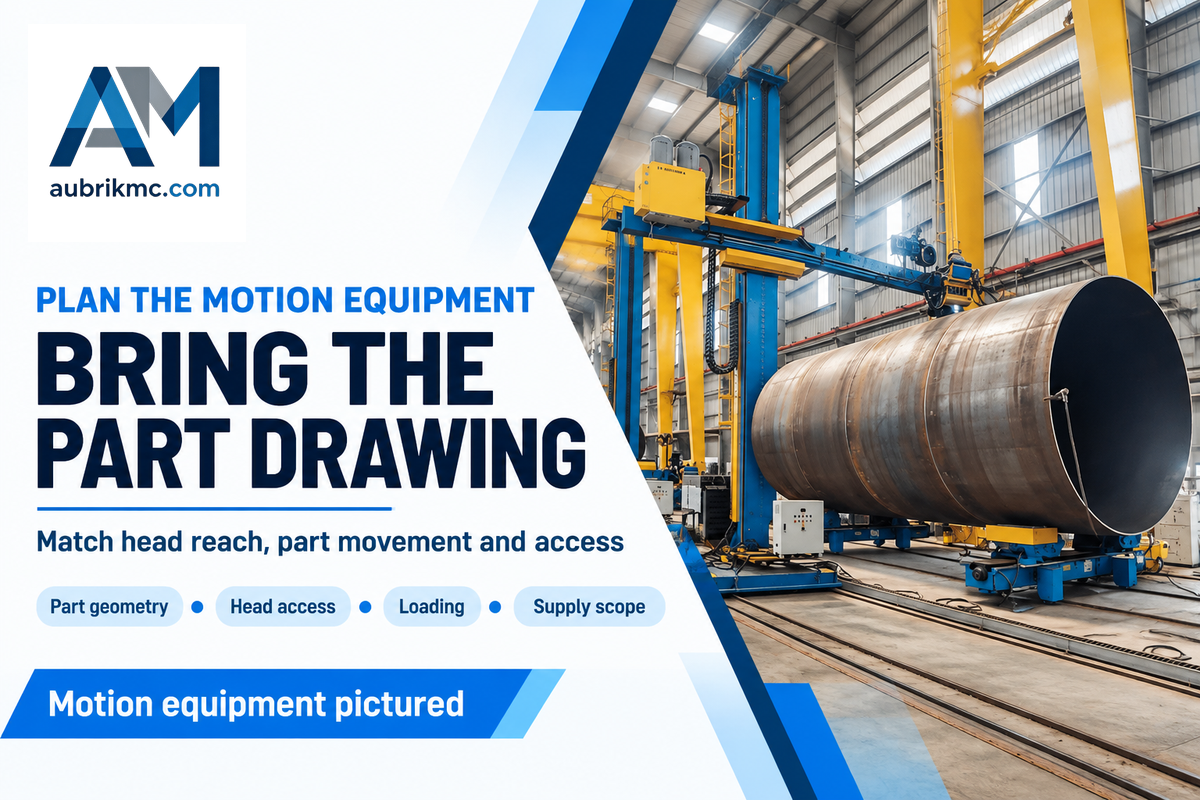
Kaynak kafasının ilerlemesini ve erişim mesafesini, ayrıca iş parçasının konumlandırılmasını görüşmek için iş parçasının teknik resmini, önerilen kaynak yöntemini ve yükleme düzenini Aubrik’e gönderin.
Uygulamanızı Aubrik ile görüşünTeknik dayanak: Bu öneriler, yayımlanmış kaynak kılavuzlarına ve atıf yapılan araştırmalara dayanmaktadır. Örnek, varsayımsal ölçüler kullanır. Bu makale için üretim denemesi yapılmamıştır.
Kaynaklar ve referanslar
- Sert dolgu metalleri hakkında temel bilgiler, Bob Miller, The Fabricator.
- Sert Dolgu Kaynağı İçin 25 İpucu, Guy Chouinard, American Welding Society, 2024.
- Üreticiler: Ekipmanlar İçin Satın Alma Öncesi Kılavuz, National Institute of Standards and Technology, 2020.
- ISO 15609-1:2019, International Organization for Standardization.
- ISO 15614-7:2016, International Organization for Standardization.
- Farklı Metallerden Oluşan 2 Kaynak Kaplaması Numunesinin Ultrasonik Değerlendirmesi, Pacific Northwest National Laboratory, 2012.