Entre em contato com a Aubrik Company

A soldagem de revestimento aplica camadas para resistir à corrosão, reduzir o desgaste ou recuperar dimensões. Para escolher o revestimento, é essencial começar pela função da superfície de trabalho. Por exemplo, uma válvula em contato com fluido corrosivo, um dente de caçamba que trabalha em solo abrasivo e um eixo desgastado exigem depósitos diferentes, embora todos sejam descritos como revestimento por soldagem.
Atualizado em outubro de 2026
Guia rápido
- Corrosão: selecione a liga depositada de acordo com o fluido e as condições de operação.
- Desgaste: escolha o material de revestimento duro conforme a abrasão, o impacto ou o contato por deslizamento.
- Recuperação dimensional: selecione um metal de preenchimento compatível e deixe sobremetal suficiente para o acabamento.
- Equipamento: compatibilize o acesso da tocha, o movimento da peça e o processo de soldagem.
A soldagem de revestimento adiciona uma camada superficial fundida a uma peça existente. O revestimento contra corrosão altera a composição química exposta; o revestimento duro resiste ao desgaste; e o preenchimento recupera dimensões. Defina a função da superfície antes de escolher o processo ou a máquina.
Pontos principais
- Uma diluição baixa pode coexistir com uma fusão deficiente entre cordões adjacentes.
- A mesma dureza não significa a mesma resistência ao desgaste em famílias de ligas diferentes.
- A espessura final e a espessura depositada diferem quando a usinagem remove material.
- Uma plataforma de movimentação e um pacote completo para o processo de soldagem atendem a necessidades de compra diferentes.
Para que serve a soldagem de revestimento?
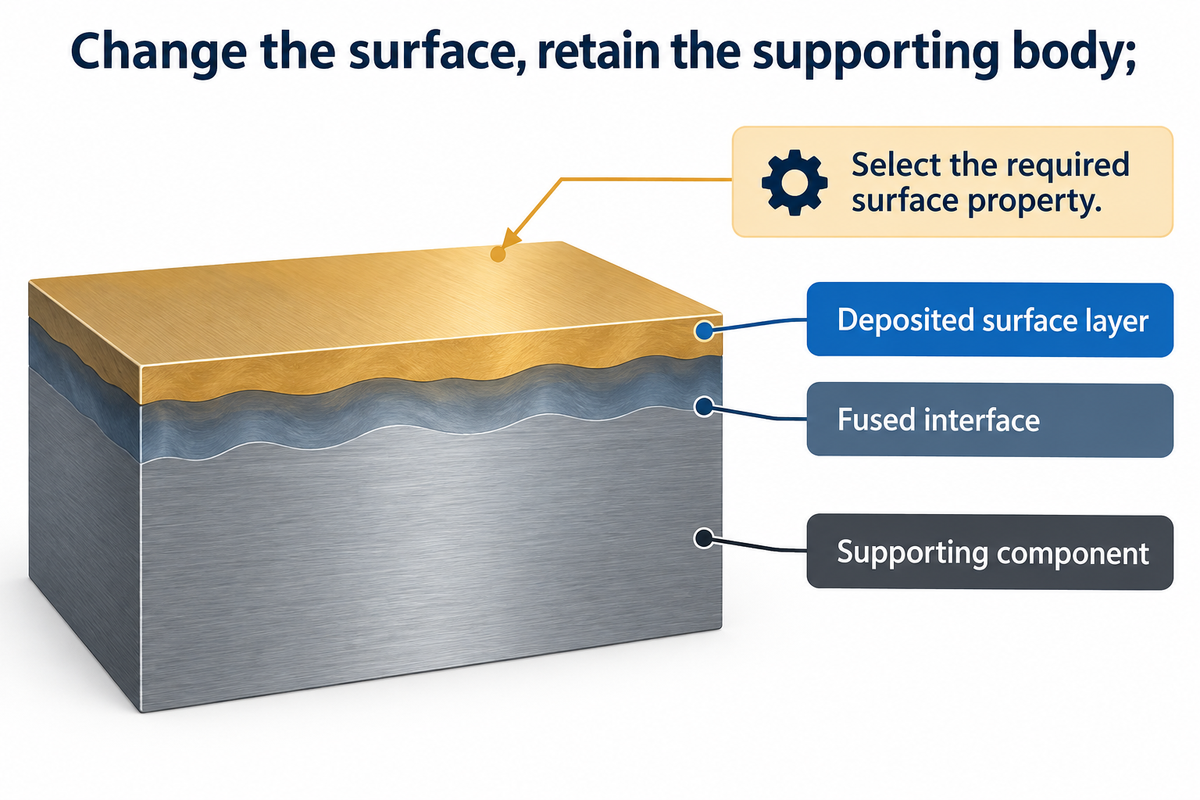
A soldagem de revestimento é um processo usado para modificar a superfície de trabalho de uma peça sem alterar seu corpo de suporte. Uma liga resistente à corrosão pode proteger a passagem de uma válvula. Um depósito de revestimento duro pode oferecer resistência à abrasão. Um metal compatível pode recuperar o diâmetro antes da usinagem. A propriedade necessária para a superfície da peça determina as escolhas seguintes de material e processo.
O que é um revestimento por soldagem?
Um revestimento por soldagem é metal depositado e fundido sobre a superfície de outro metal. Nesse processo de soldagem por fusão, o metal de adição e uma parte do substrato se fundem na interface. A união é diferente da fixação de um revestimento solto ou de camadas aplicadas por aspersão sem fusão. O metal depositado mantém as propriedades superficiais desejadas, enquanto o componente subjacente lhe dá suporte.
A soldagem é usada há muito tempo para unir peças separadas, enquanto o revestimento cobre uma área de uma peça existente. Os dois podem usar tipos semelhantes de fontes de soldagem e consumíveis, mas têm finalidades diferentes: a penetração profunda em uma junta pode misturar substrato em excesso ao revestimento. A TWI descreve essa relação entre material e processo em sua visão geral sobre revestimento por soldagem.
Entre as aplicações da soldagem de revestimento estão superfícies de válvulas, componentes de bombas e peças industriais desgastadas. Em todos esses setores e aplicações, observar uma superfície metálica danificada é apenas o ponto de partida. A corrosão remove material por ação química, enquanto a abrasão o remove mecanicamente. Recuperar o metal perdido sem considerar o mecanismo de dano pode deixar a superfície reparada exposta ao mesmo problema.
Revestimento contra corrosão, revestimento duro e preenchimento: escolha a função
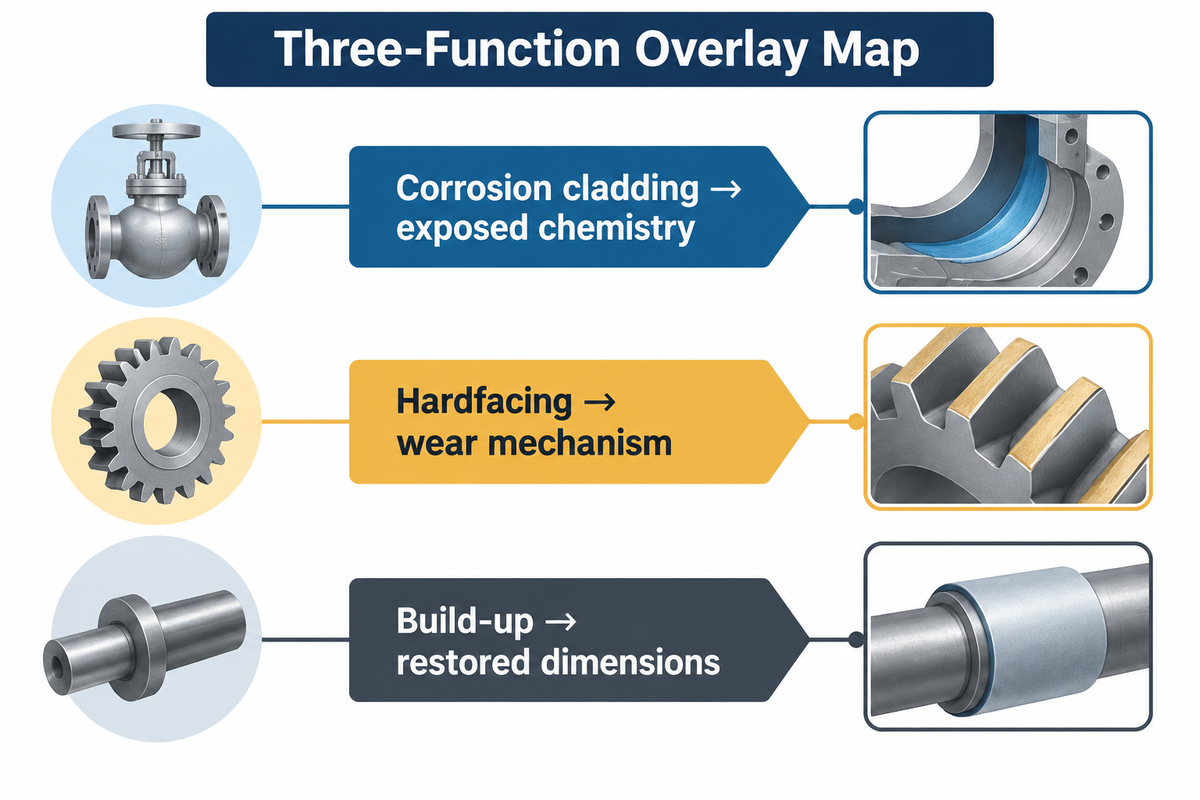
Escolha o revestimento contra corrosão quando a superfície exposta precisar de uma composição química diferente; o revestimento duro, quando o desgaste determinar a substituição; e o preenchimento, quando for necessário recuperar as dimensões da peça. Essas funções podem ser combinadas no mesmo componente. Uma camada de recuperação pode servir de suporte para uma camada final mais dura, mas elas não são intercambiáveis.
Mapa das três funções do revestimento
O Mapa das três funções do revestimento determina a finalidade do trabalho com base nas condições de uso da superfície e identifica o que a camada superficial final deve demonstrar.
| Categoria da função | Condição da peça | Decisão sobre o material | Questão sobre a peça acabada |
|---|---|---|---|
| Revestimento contra corrosão | Passagem da válvula | Selecione a composição química do depósito de acordo com o fluido | Mantenha a composição exigida após o acabamento |
| Revestimento contra corrosão | Superfície molhada da bomba | Considere o fluido e as condições de operação | Defina a cobertura e as condições da superfície acabada |
| Revestimento contra corrosão | Peça exposta à corrosão e à abrasão | Avalie os danos combinados, não apenas a dureza | Determine qual mecanismo de serviço orienta a escolha do material |
| Revestimento duro | Dente de caçamba em solo abrasivo | Equilibre a resistência à abrasão com a tolerância ao impacto | Mantenha o depósito apoiado em material íntegro |
| Revestimento duro | Superfície de contato entre metais com deslizamento | Selecione o material conforme o mecanismo de contato | Especifique as condições de carga e de contato |
| Revestimento duro | Superfície abrasiva com trincas de alívio formadas durante o resfriamento | Diferencie trincas de alívio aceitáveis de danos inaceitáveis | Use critérios de aceitação adequados às condições de desgaste previstas |
| Preenchimento | Diâmetro de eixo desgastado | Escolha um depósito compatível e usinável | Deixe sobremetal suficiente para atingir as dimensões finais |
| Preenchimento | Dente desgastado sob uma camada de revestimento duro | Compatibilize o metal de recuperação com o substrato e o revestimento final | Recupere o suporte antes de aplicar a camada resistente ao desgaste |
| Preenchimento | Reparo sobre uma camada de amanteigamento existente | Identifique a camada que será mantida e a profundidade de remoção | Defina o material remanescente antes de selecionar o procedimento |
Qual é a diferença entre revestimento e revestimento por soldagem?
A diferença entre revestimento e revestimento por soldagem está no escopo dos termos. O revestimento por soldagem designa um processo baseado em fusão, enquanto revestimento é um termo mais amplo para a adição de um material superficial diferente. Em orçamentos de soldagem, revestimento e revestimento por soldagem são muitas vezes usados como sinônimos, mas há outros processos de revestimento que unem camadas por meios diferentes. Por isso, a descrição de compra deve especificar o método de união e a liga superficial.
A expressão “processos de revestimento e de revestimento por soldagem” também pode ocultar a diferença entre as finalidades da superfície. O revestimento duro controla o desgaste, enquanto o revestimento por soldagem resistente à corrosão atende às condições de serviço. O preenchimento pode anteceder qualquer um deles. Nas orientações sobre revestimento duro, a American Welding Society descreve que a seleção do material de recuperação depende da compatibilidade com o metal de base e o revestimento final.
Compare os processos de soldagem de revestimento conforme a peça
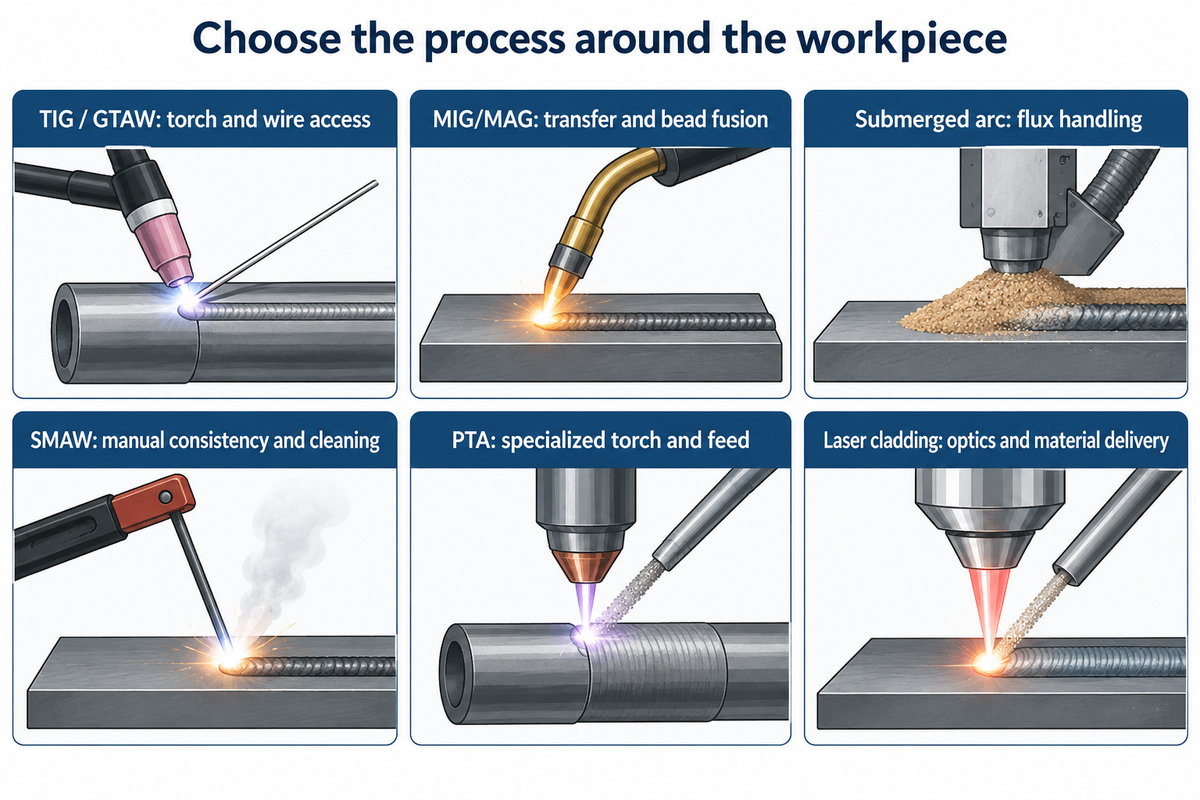
O acesso e o formato da superfície orientam a seleção inicial. A soldagem TIG é uma opção para depósitos controlados em furos acessíveis e superfícies detalhadas; processos a arco com alimentação de arame são viáveis para cobertura repetitiva; para a soldagem por arco submerso, é preciso reservar espaço para o cabeçote e o fluxo. Reparos locais podem favorecer equipamentos portáteis, enquanto sistemas especializados de plasma ou laser exigem integração própria. Para ajustar manualmente a orientação, um posicionador rotativo manual é uma alternativa para fixação da peça.
| Processo de soldagem | Aspecto da peça a avaliar | Gargalo oculto | Decisão de compra |
|---|---|---|---|
| TIG / soldagem a arco de tungstênio com gás | Furos, superfícies de vedação e depósitos locais controlados | Acesso da tocha e do arame ao longo de todo o percurso | Compare as dimensões reais do cabeçote com a menor abertura |
| MIG/MAG / soldagem a arco metálico com gás | Cobertura superficial repetitiva com alimentação de arame | Estabilidade da transferência, proteção gasosa e fusão entre cordões | Compare a geometria do depósito e também a potência nominal |
| Soldagem por arco submerso | Superfícies amplas com espaço para o cabeçote e o manuseio do fluxo | Contenção e recuperação do fluxo, além da orientação da peça | Inclua o manuseio do fluxo no leiaute e no ciclo |
| Soldagem a arco com eletrodo revestido (SMAW) | Reparos locais acessíveis e trabalhos intermitentes | Consistência do trabalho manual e limpeza entre passes de solda | Compare todo o ciclo de reparo antes de comprar a automação |
| Soldagem por arco transferido a plasma / PTA | Aplicações específicas de revestimento duro e deposição superficial | Tocha especializada, alimentação de consumíveis e acesso | Especifique o pacote completo do processo |
| Revestimento a laser | Deposição localizada com feixe e percurso de alimentação adequados | Óptica, fornecimento de material e integração do processo | Avalie os requisitos da superfície com o fornecedor do sistema a laser |
A soldagem a arco de tungstênio utiliza um eletrodo não consumível de tungstênio. A soldagem TIG (Tungsten Inert Gas) usa metal de adição alimentado separadamente do arco elétrico. Na soldagem MIG, o eletrodo consumível de arame é alimentado na poça de solda. O gás de proteção pode ser inerte (Metal Inert Gas, MIG) ou ativo (Metal Active Gas, MAG). As diferenças entre esses processos afetam a fonte de soldagem, a alimentação de arame e a configuração do gás.
Para uma discussão mais detalhada sobre TIG com arame frio e quente, diluição, critérios de aceitação e custos por lote, consulte o guia de soldagem TIG de revestimento. Esta comparação mais ampla mostra quais famílias de processos devem entrar na seleção inicial. Os processos de soldagem a arco não devem ser classificados apenas por uma taxa de deposição anunciada, sem considerar a peça. As posições de soldagem possíveis também influenciam as famílias selecionadas.
Considere uma oficina avaliando duas oportunidades: o furo de uma válvula e a parte externa de uma virola cilíndrica. O furo determina o tamanho da tocha e o acesso do arame antes do início da soldagem. A virola oferece mais espaço, mas sua rotação precisa manter o depósito em uma posição adequada enquanto o cabeçote se desloca. Uma técnica de soldagem adequada à virola pode não permitir o posicionamento dentro da válvula. Para a virola, um manipulador de soldagem com coluna e lança sustenta o cabeçote, enquanto viradores de soldagem e viradores de roletes movimentam a peça. Para a válvula, a prioridade é um cabeçote compacto e um dispositivo de fixação adequado. Aumentar a velocidade do processo não ajuda o gerente de produção se o tempo economizado na deposição for consumido pelo carregamento, pelo acesso ou pelo reposicionamento.
Selecione a liga de revestimento conforme o mecanismo de dano
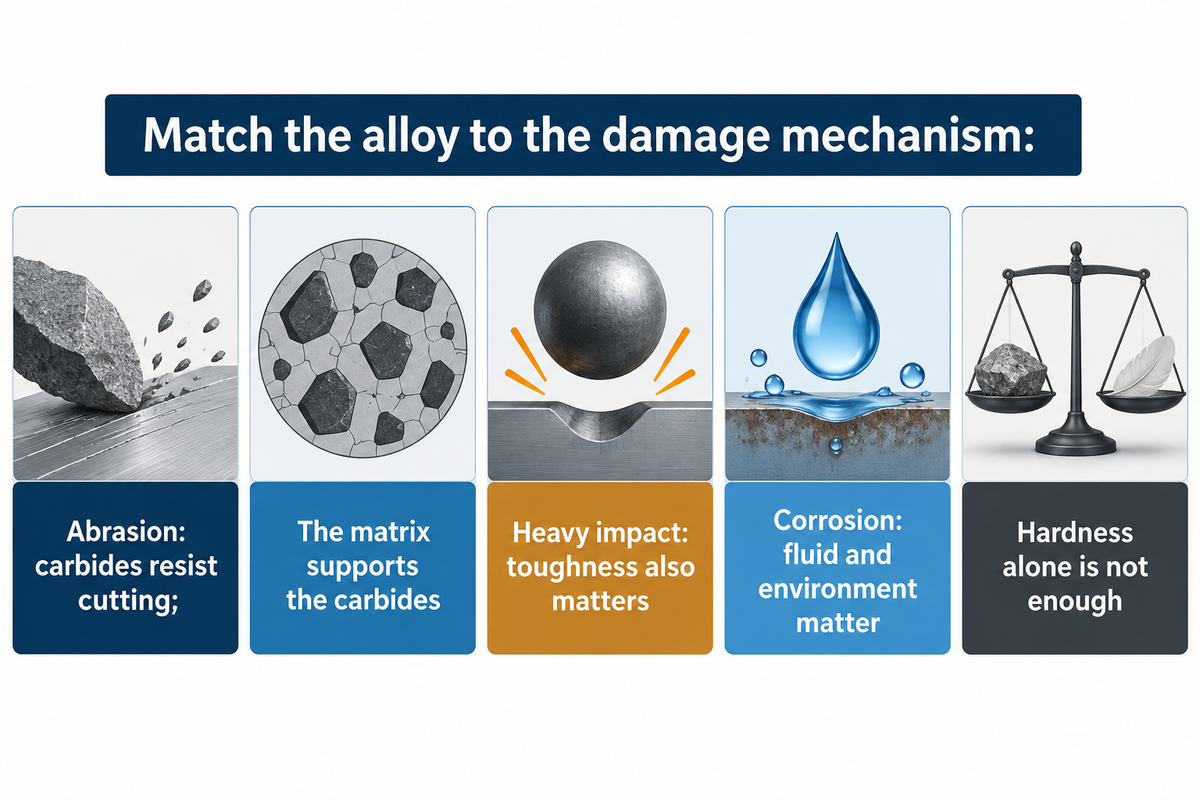
Selecione a liga de revestimento de acordo com o dano que limita a vida útil da peça. A abrasão tende a exigir uma combinação de diferentes carbonetos e propriedades da matriz, ao contrário do impacto intenso ou do contato deslizante entre metais. A resistência à corrosão depende das propriedades do fluido e das condições de operação. A maior medição de dureza, por si só, não atende a esses requisitos.
Em um guia introdutório sobre revestimento duro publicado pela The Fabricator, o engenheiro de materiais Bob Miller explica por que um depósito martensítico e um depósito de carboneto de cromo podem apresentar desempenhos diferentes, apesar de terem dureza semelhante. Os carbonetos resistem ao corte abrasivo, enquanto a matriz lhes dá suporte; sob impacto intenso, a tenacidade pode ser tão importante quanto a resistência a riscos.
“A dureza de um depósito de revestimento duro não é o fator determinante da resistência ao desgaste.”
Materiais de adição à base de níquel e cobalto podem atender a aplicações com corrosão e desgaste. A TWI cita a Alloy 625 em aplicações com bombas e válvulas como exemplo e ligas de cobalto para casos de corrosão e abrasão combinadas como outro exemplo. Essas são famílias de materiais a considerar, não substitutos escolhidos apenas pelo nome comercial. Equipamentos para petróleo e gás também apresentam condições operacionais diferentes do desgaste seco comum.
Um exemplo de compromisso é um dente de caçamba exposto a solo abrasivo e a impactos ocasionais contra rochas. Usar apenas o depósito mais duro ignora as cargas que podem lascá-lo ou destacá-lo. Uma camada de recuperação pode primeiro restaurar o formato do dente, e o revestimento duro pode resistir ao desgaste em serviço. O material de adição da camada de suporte precisa ser compatível com o substrato e o depósito final. Por outro lado, a mesma escolha de revestimento duro não serve como atalho para criar uma barreira impermeável à corrosão causada por fluidos. Algumas ligas de revestimento duro com carboneto de cromo desenvolvem trincas de alívio durante o resfriamento. Como a camada contra corrosão tem outra função, não se pode aplicar a ela os critérios de aceitação específicos dessa aplicação de desgaste.
Como a diluição e a sobreposição de cordões alteram o resultado
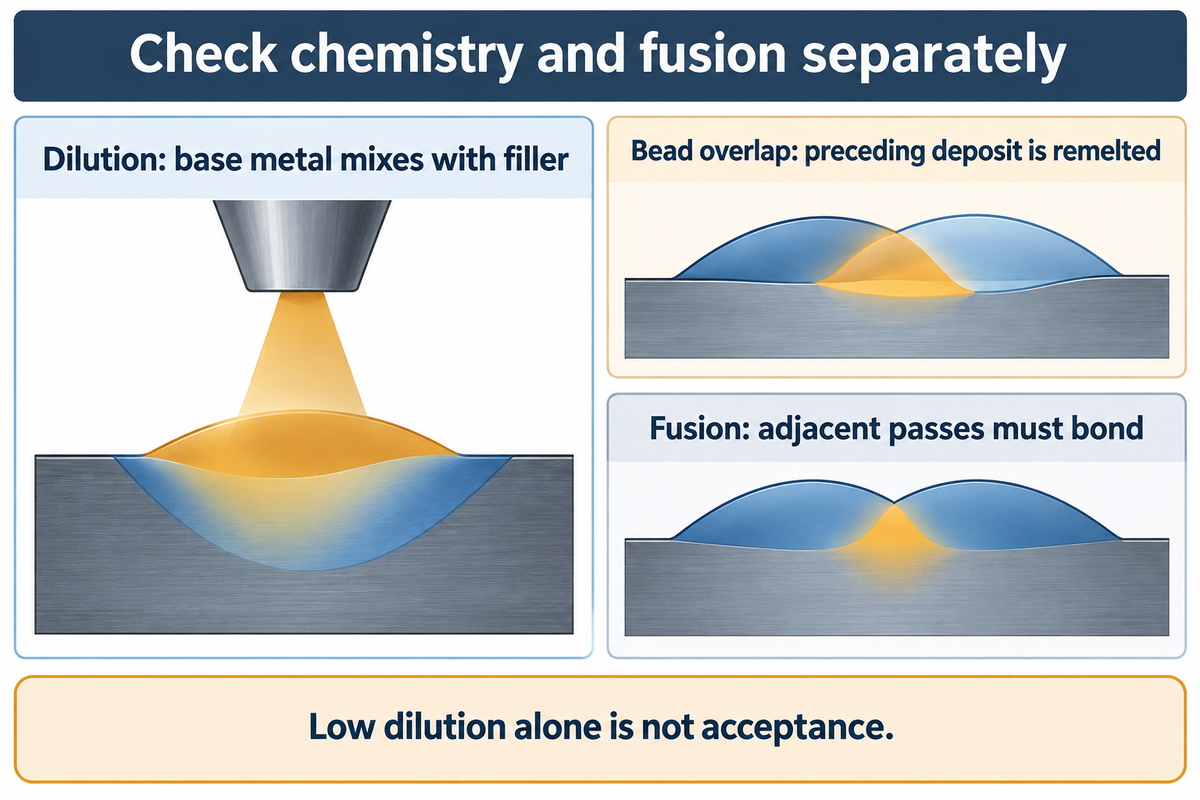
A diluição altera a composição química do revestimento. Durante esse processo, o metal de base se funde e se mistura ao metal de adição depositado. A sobreposição dos cordões altera quanto do depósito anterior volta a fundir e se ocorre fusão entre passes adjacentes. Os dois fatores afetam a camada final acabada. Reduzir a diluição pode trocar um problema por outro se a fusão não for mantida.
Os efeitos da diluição nos experimentos da TWI de 2010 com revestimento de Alloy 625 mostraram que diferentes combinações de corrente e velocidade de soldagem produziram níveis distintos de diluição com aporte térmico aproximadamente igual. O estudo também revelou que um cordão alto produzido com transferência por curto-circuito controlada e baixa diluição pode formar um perfil que aumenta a probabilidade de falta de fusão no pé da solda durante a deposição do cordão seguinte.
Esse resultado explica por que os parâmetros de soldagem são combinados. Um valor de aporte de energia não explica todas as transformações na poça de solda. O primeiro cordão também se funde diretamente ao substrato, enquanto os passes seguintes se sobrepõem ao metal de solda depositado. Por isso, a composição química medida em um ponto pode diferir da observada em outras partes da camada.
Os revestimentos soldados a arco exigem fusão adequada e a composição final especificada. A mistura excessiva pode reduzir o teor previsto de liga; a fusão insuficiente deixa um defeito na interface. Ambos afetam o desempenho da solda. Uma seção transversal de um depósito representativo revela informações diferentes das que aparecem em uma imagem de sua superfície.
É possível soldar sobre outra solda?
Sim, procedimentos de revestimento podem depositar metal adicional sobre uma solda ou camada de suporte existente e íntegra. O material existente precisa ser identificado e adequado ao procedimento. Reparar sobre metal trincado ou degradado é um trabalho completamente diferente de adicionar o passe seguinte previsto. Defeitos remanescentes e depósitos anteriores desconhecidos podem afetar a nova camada de metal.
Em uma discussão sobre reparo com Stellite no Eng-Tips, diferentes resultados da remoção para reparo são atribuídos à liga subjacente e ao fato de a remoção alcançar uma camada de amanteigamento ou o substrato. A pergunta útil na compra é sobre a profundidade e as condições do reparo, não sobre uma temperatura citada por outra oficina.
O que determina o custo da soldagem de revestimento?
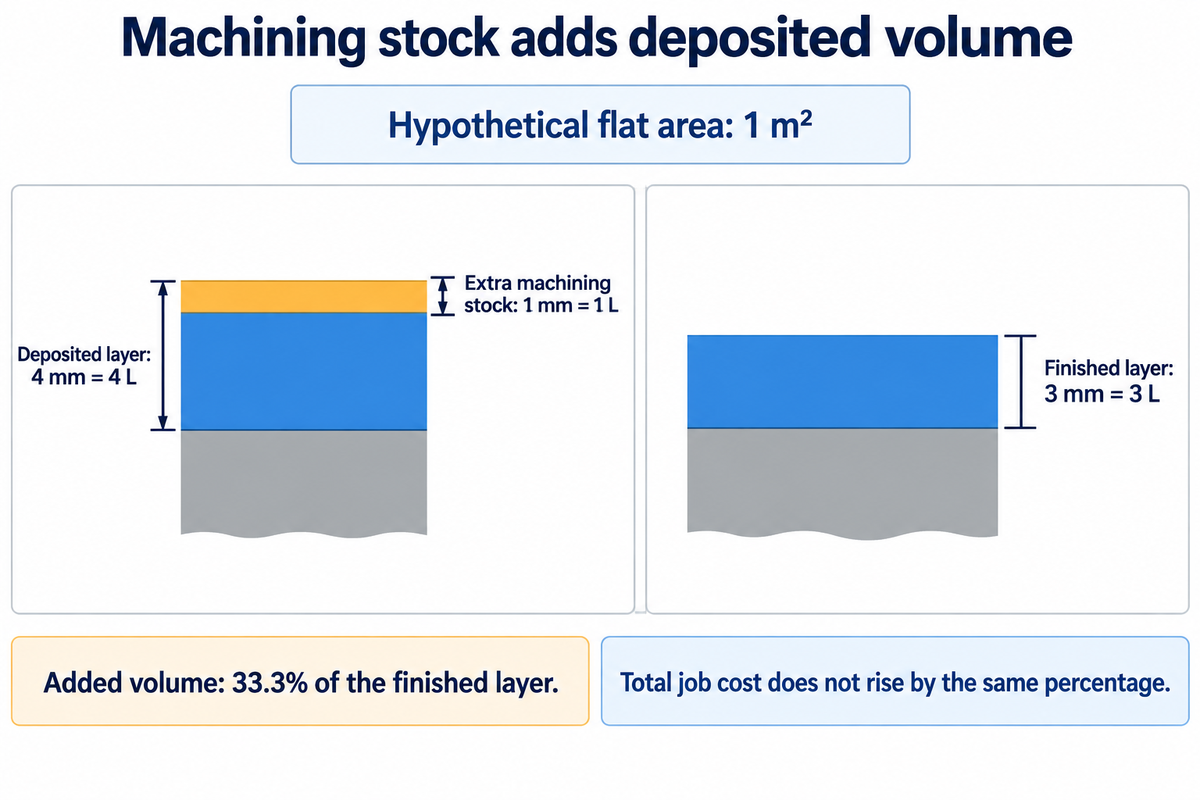
O volume depositado, o custo do material de adição, a preparação, o tempo de soldagem e o acabamento determinam o custo do trabalho. A propriedade do equipamento também gera custos de instalação, treinamento e manutenção. Depósitos mais espessos exigem mais material e podem exigir mais usinagem. Por isso, o custo do trabalho acabado não deve ser calculado com base no custo da operação mais rápida com o arco aberto.
Calcule o material removido no acabamento
Exemplo: uma área plana de 1 m² precisa de um revestimento final de 3 mm. O volume geométrico retido é 1 m² × 0,003 m = 0,003 m³ = 3 L. Se 1 mm de sobremetal for removido durante a usinagem, o depósito original terá 4 mm (4 L). O 1 L adicional de volume depositado representa um aumento de 33,3% em relação ao volume da camada final (3 L).
A tabela de sensibilidade mantém a área em 1 m² e varia as espessuras finais e o sobremetal de usinagem considerados. São dados de cálculo, não recomendações de espessura da camada de solda ou de sobremetal para usinagem. Os valores reais dependem dos requisitos do componente e do procedimento qualificado.
| Espessura final | Sobremetal adicional considerado | Espessura depositada | Volume depositado em 1 m² | Aumento de volume em relação à camada final |
|---|---|---|---|---|
| 3 mm | 0,5 mm | 3,5 mm | 3,5 L | 16,7% |
| 3 mm | 1 mm | 4 mm | 4 L | 33,3% |
| 3 mm | 1,5 mm | 4,5 mm | 4,5 L | 50% |
| 3 mm | 2 mm | 5 mm | 5 L | 66,7% |
| 5 mm | 0,5 mm | 5,5 mm | 5,5 L | 10% |
| 5 mm | 1 mm | 6 mm | 6 L | 20% |
| 5 mm | 1,5 mm | 6,5 mm | 6,5 L | 30% |
| 5 mm | 2 mm | 7 mm | 7 L | 40% |
O cálculo considera o sobremetal de usinagem. Isso não significa que o custo total aumente na mesma proporção: mão de obra, preparação, perdas na deposição e inspeções têm fatores de custo diferentes. A equipe financeira pode comparar o volume adicional de material para avaliar o consumo, enquanto a produção pode calcular o tempo necessário para depositar e remover esse volume. Em uma peça curva, o cálculo de volume precisa considerar a geometria do componente, em vez desta aproximação para uma área plana.
As orientações do NIST para compra de equipamentos consideram equipamentos auxiliares, serviços públicos, treinamento e manutenção na decisão de compra. O mesmo conceito pode ser usado para comparar máquinas de soldagem. Não é possível comparar diretamente o preço de uma unidade de movimentação ao de um cabeçote de processo completo, com controles e comissionamento.
Terceirize o trabalho de revestimento
- Compre um componente acabado ou contrate um serviço de reparo definido.
- Inclua o transporte e o prazo de entrega do fornecedor.
- Compare a disponibilidade para pedidos recorrentes e o escopo do acabamento.
Faça a deposição internamente
- Compre o equipamento e estabeleça a capacidade do processo.
- Inclua a instalação, o treinamento e a manutenção.
- Compare a carga de trabalho prevista e as operações de apoio necessárias.
Compatibilize a automação com a peça e o pacote de fornecimento
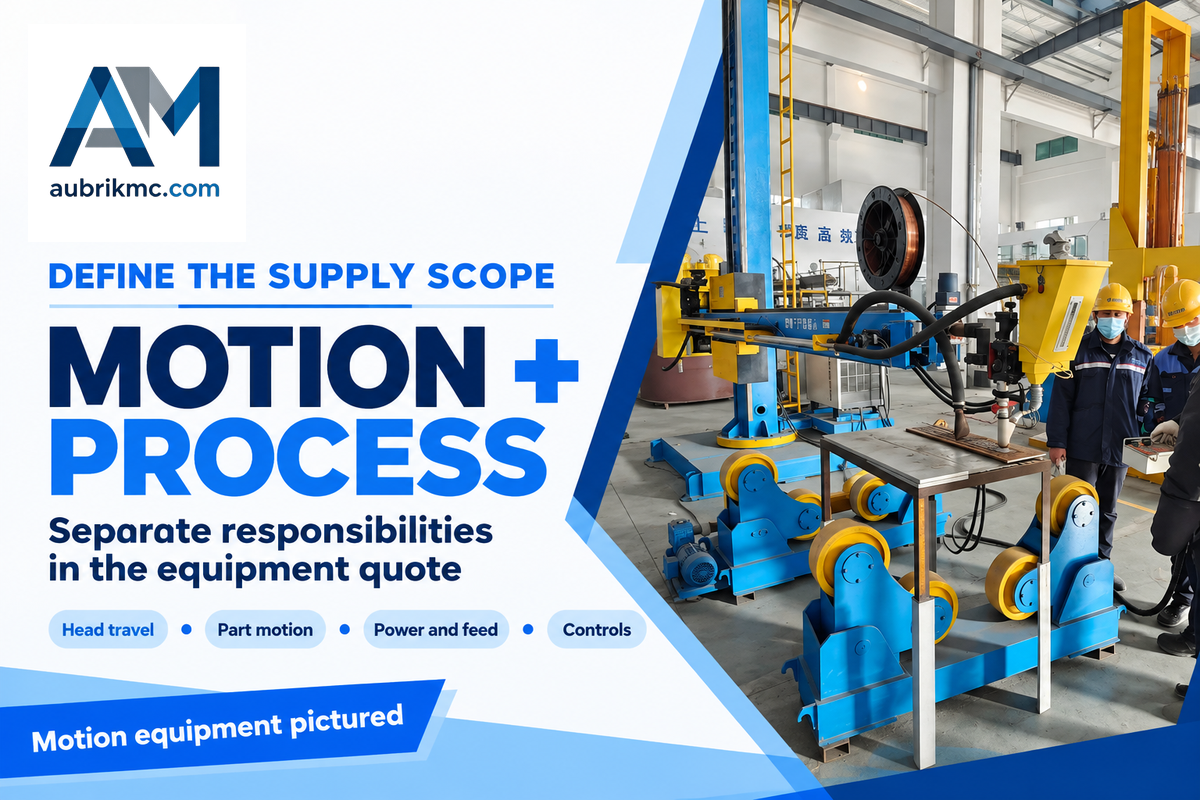
Compatibilize o sistema de soldagem automatizado com o percurso da peça, o método de carregamento e o equipamento de processo. Um manipulador de soldagem com coluna e lança movimenta o cabeçote; um posicionador ou virador movimenta a peça. Um pacote de processo completo também exige a fonte de soldagem, a alimentação de consumíveis e os controles adequados. Essas responsabilidades devem ser discriminadas no orçamento.
Aubrik fornece manipuladores de soldagem com coluna e lança para movimentar o cabeçote de soldagem, inclusive em aplicações de TIG e revestimento. Uma flange ou outra peça compacta pode exigir orientação controlada em um posicionador de soldagem. O alcance e as folgas são definidos pelo desenho técnico da peça. A técnica de revestimento escolhida determina a configuração do cabeçote e da alimentação.
Em uma célula interna, o fornecedor do equipamento de soldagem e o especialista em processo podem cobrir trabalhos diferentes. O orçamento do equipamento descreve os itens fornecidos e a integração. O procedimento de soldagem descreve como o depósito é aplicado. A ISO 15609-1:2019 especifica o conteúdo das especificações de procedimentos de soldagem a arco, uma tarefa separada da escolha da estrutura da máquina.
Para reparos intermitentes, contratar serviços de revestimento por soldagem pode ser mais adequado do que manter uma célula dedicada. Uma oficina que processa peças repetitivas pode comparar o ciclo interno ao prazo de terceirização. Mesmo com o deslocamento automatizado do cabeçote, o soldador ainda precisa de acesso para limpeza, troca de consumíveis e observação. O carregamento e o acabamento também fazem parte do fluxo do processo.
Defina a superfície acabada antes de iniciar um teste de produção
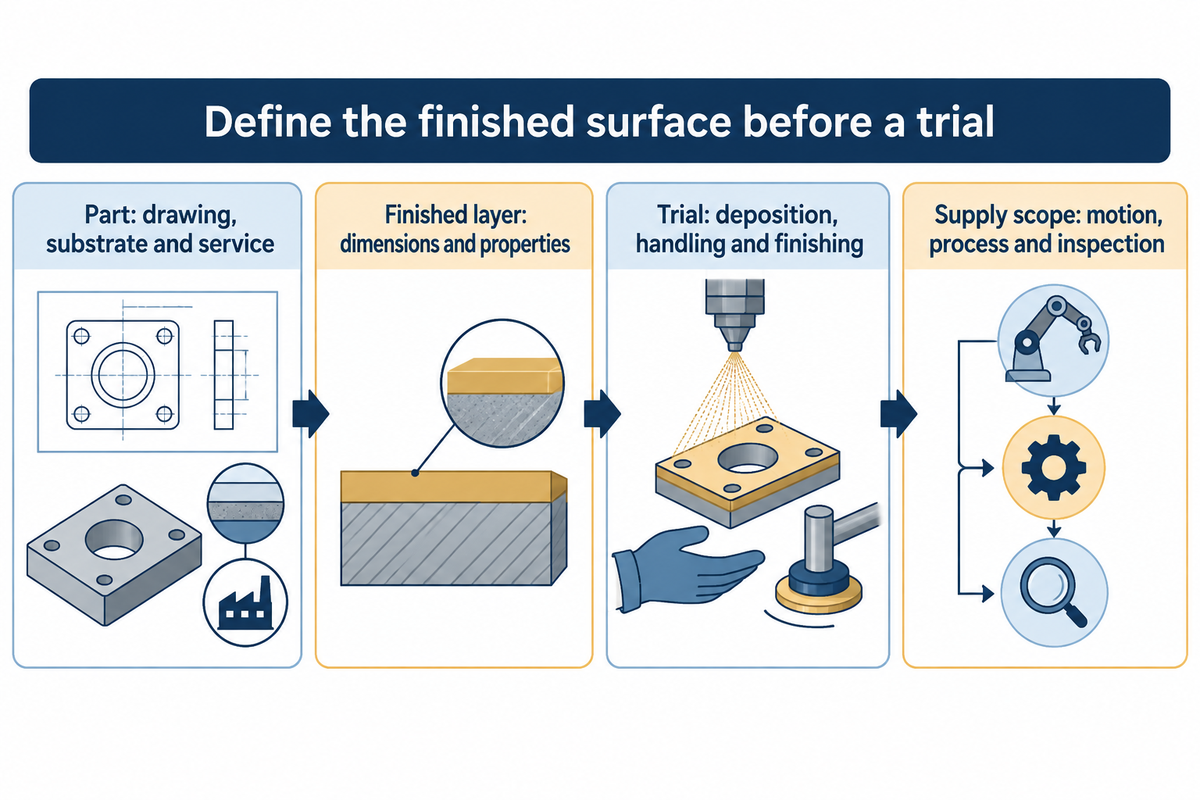
Informe as dimensões finais, o material de base, o ambiente de serviço e as propriedades de superfície exigidas antes de comparar testes de soldagem. Registre as condições após a usinagem final, pois ela pode expor uma profundidade diferente do depósito. O teste deve representar a geometria da peça de produção e incluir um método de inspeção capaz de revelar os defeitos relevantes.
A ISO 15614-7:2016 trata da qualificação de procedimentos de soldagem de revestimento por meio de ensaios. Os ensaios de procedimento realizados conforme edições anteriores desta norma não são invalidados por esta edição. Os metais de base são revestidos e reparados de acordo com os métodos definidos no escopo da norma. A faixa de qualificação aplicável determinará o trabalho proposto.
A capacidade de inspeção depende do caso. Um estudo de 2012 do Pacific Northwest National Laboratory com dois corpos de prova de revestimento soldado de metais dissimilares constatou que sondas de baixa frequência produziram sinais coerentes, mas não detectaram de forma confiável as menores descontinuidades daquele estudo. Portanto, um sinal forte, por si só, não basta para escolher a configuração de inspeção. A TWI também descreve a descolagem da interface em serviço com hidrogênio a alta temperatura; um depósito inicialmente atraente não elimina esse risco durante o serviço.
- Descreva a peça. Forneça o desenho técnico, a identificação do material de base, as condições do depósito existente e o ambiente de serviço.
- Defina a camada final. Informe as dimensões finais exigidas, as propriedades de superfície e a sobremedida para usinagem.
- Compare os testes. Registre a deposição, o manuseio, o acabamento e a inspeção como operações separadas.
- Defina o escopo de fornecimento. Confirme quem fornecerá o equipamento de movimentação, o pacote de processo, a qualificação do procedimento e a inspeção.
Ao solicitar equipamentos, informe o menor diâmetro interno, o maior envelope da peça e o método de carregamento. Se vários tipos de solda ou reparo forem realizados na mesma estação, especifique quais precisam ser executados no mesmo dispositivo de fixação. Essas informações permitem que o fornecedor compare diferentes técnicas com base em peças reais, em vez de uma descrição genérica de capacidade.
Perguntas frequentes
A soldagem de revestimento é o mesmo que um defeito de sobreposição?
Não. O revestimento é uma aplicação intencional; o defeito de sobreposição é metal sem fusão adequada na borda.
Um processo de soldagem de revestimento deposita metal deliberadamente sobre um material de base. A sobreposição de cordões adjacentes é uma maneira normal de cobrir a superfície, desde que os cordões tenham fusão adequada. Um defeito de sobreposição ocorre quando o metal ultrapassa o pé da solda sem fusão suficiente. Embora as palavras sejam parecidas, descrevem coisas diferentes: uma é a operação pretendida; a outra, uma descontinuidade indesejada no depósito resultante.
Quais metais de base podem receber revestimento por soldagem?
Aços-carbono, aços-liga e vários outros grupos de metais podem receber revestimentos adequados.
As orientações sobre revestimento contra desgaste incluem aço inoxidável, aço-manganês, ferro fundido e materiais à base de níquel entre os possíveis materiais de base. Essa lista serve como ponto de partida para a seleção. O metal de base específico determina a compatibilidade e o tratamento térmico, enquanto os requisitos de serviço determinam o depósito. Um material que aceita um tipo de revestimento por soldagem não aceita automaticamente outro metal de adição ou método de reparo. Os danos existentes na superfície também precisam ser tratados antes da deposição.
Quais são os benefícios do revestimento por soldagem?
O revestimento por soldagem pode melhorar o desempenho da superfície ou restaurar as dimensões, mantendo a peça de suporte.
O benefício vem da aplicação do material escolhido exatamente onde a superfície precisa dele. Uma camada resistente à corrosão pode separar o fluido de trabalho do material de base. O revestimento contra desgaste pode reduzir o desgaste, enquanto a deposição de material pode restaurar o metal necessário para a usinagem final. A economia depende de todo o processo de reparo ou fabricação, incluindo preparação, deposição e acabamento. Portanto, o benefício adequado depende do mecanismo de dano do componente e dos requisitos de serviço.
Existe uma espessura de revestimento correta para todos os casos?
Não. A espessura final exigida e a sobremedida para usinagem determinam a quantidade a depositar.
A geometria, a composição da liga ao longo da camada e o procedimento qualificado influenciam o resultado. Ao comparar depósitos, use a dimensão final em vez de considerar a espessura após a soldagem como requisito definitivo.
Um manipulador de soldagem inclui todo o processo de revestimento?
O manipulador movimenta o cabeçote; o escopo completo do processo deve ser especificado separadamente.
O pacote pode incluir equipamentos adicionais, mas o escopo da proposta determina o que será fornecido. A fonte de soldagem, o fornecimento de material de adição, a configuração de proteção, os controles do processo e as responsabilidades pelo comissionamento devem constar nesse escopo.
Converse sobre os equipamentos de movimentação para sua aplicação de revestimento
Envie à Aubrik o desenho técnico da peça, o processo de soldagem proposto e o método de carregamento para conversar sobre o deslocamento e o alcance do cabeçote e o posicionamento da peça.
Converse com a Aubrik sobre sua aplicaçãoBase técnica: estas recomendações se baseiam em orientações publicadas sobre soldagem e nas pesquisas citadas. O exemplo usa dimensões hipotéticas. Não foram realizados testes de produção para este artigo.
Referências e fontes
- Introdução ao revestimento contra desgaste metálico, Bob Miller, The Fabricator.
- 25 dicas sobre revestimento contra desgaste, Guy Chouinard, American Welding Society, 2024.
- Fabricantes: guia de pré-compra de equipamentos, National Institute of Standards and Technology, 2020.
- ISO 15609-1:2019, International Organization for Standardization.
- ISO 15614-7:2016, International Organization for Standardization.
- Avaliação ultrassônica de dois corpos de prova de revestimento soldado de metais dissimilares, Pacific Northwest National Laboratory, 2012.