Entre em contato com a Aubrik Company

Vendemos sistemas para fabricação de perfis H em aço soldado. Use este guia para comparar as propostas de equipamentos que já estão na sua lista. Com base nos desenhos das vigas e no mix de produção, considere soluções como uma estação de soldagem para modernização, uma unidade 3 em 1 e uma linha com estações separadas. Analise todo o processo, da preparação das chapas até a aprovação da viga, e depois avalie o custo.
A linha de produção de perfis H da Aubrik reúne montagem, soldagem e equipamentos das etapas seguintes em uma única negociação de compra. Este guia mostra como compatibilizar os limites das estações, calcular o tempo de soldagem e definir um teste que as equipes de produção, finanças e qualidade possam usar.
O que uma máquina para fabricação de perfil H realmente inclui
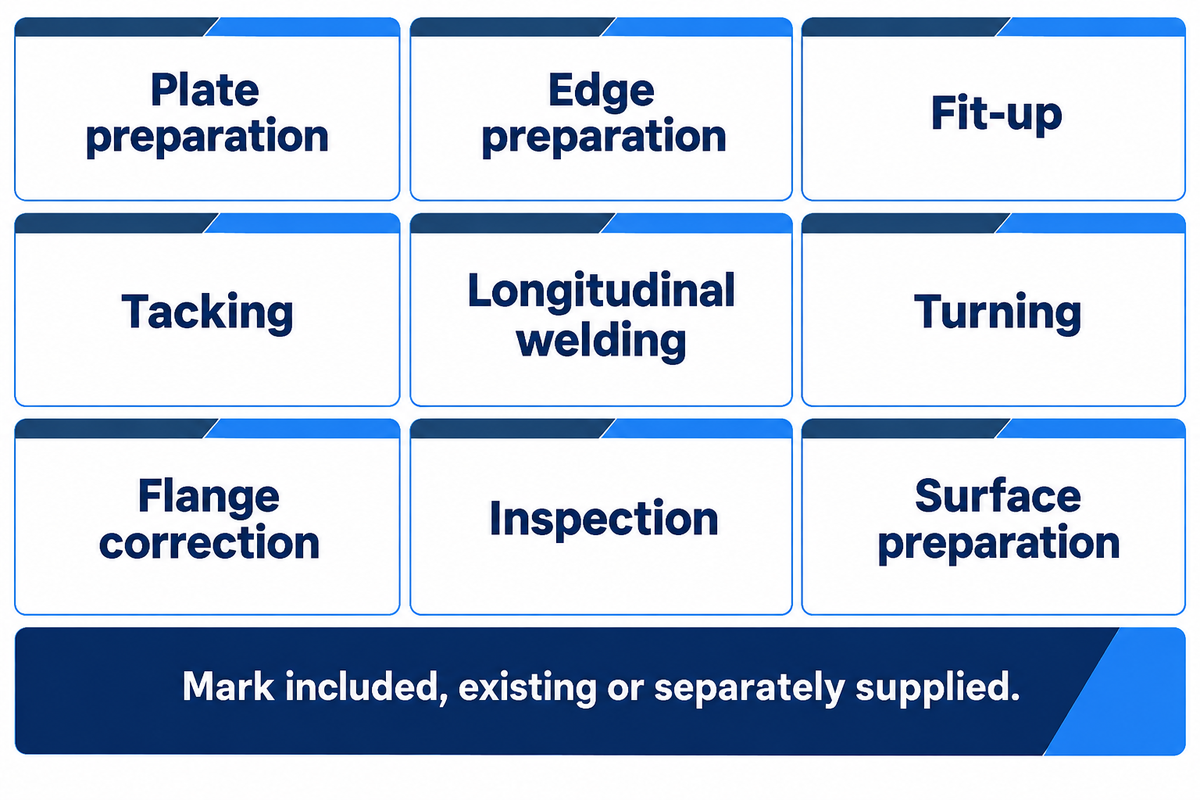
A fabricação de uma viga H soldada tem cinco etapas principais: preparação das chapas, montagem, soldagem longitudinal, correção dimensional e inspeção. A movimentação conecta essas etapas. Uma linha completa de produção de perfis H precisa atender a essas funções, embora uma máquina possa combinar várias etapas e sua oficina já possa ter parte dos equipamentos.
Para que serve uma máquina de soldagem de perfil H?
Uma máquina de soldagem de perfil H une a alma às mesas de uma viga H montada, ao longo das juntas de solda especificadas. Ela não transforma um tarugo quente em uma viga por laminação. O desenho técnico determina o processo de soldagem e os requisitos da junta; o equipamento precisa manter e processar esse conjunto de forma consistente.
De acordo com o guia de soldagem a arco submerso da American Welding Society, a fonte de soldagem, a alimentação de arame e os equipamentos de fornecimento de fluxo e deslocamento são elementos essenciais do processo. Em linhas de soldagem de vigas com juntas longas, esses itens são comprados separadamente, mesmo quando o vendedor chama o pacote de máquina de soldagem automática.
| Operação | Equipamento ou interface | Definição do escopo pelo comprador |
|---|---|---|
| Preparação de chapas | Máquinas de corte CNC e preparação de bordas | Confirme as dimensões das chapas, a qualidade do corte e o grau do material. |
| Preparação de bordas | Fresadora de bordas, quando exigida pela junta | Não compre uma fresadora apenas porque ela aparece no diagrama da linha. |
| Ajuste e montagem da junta | Máquina de montagem de perfil H | Compatibilize as dimensões da alma e das mesas. |
| Pontos de solda de fixação | Configuração de soldagem da montagem | Identifique quem fornecerá o procedimento de soldagem aprovado para os pontos de fixação. |
| Soldagem longitudinal | Máquina de soldagem tipo pórtico ou de lança | Especifique o acesso às juntas e quantas cabeças de soldagem operarão simultaneamente. |
| Virada | Dispositivo de virada e equipamento de transferência | Defina a capacidade, os apoios e as responsabilidades do operador. |
| Correção das mesas | Máquina de desempeno de perfil H | Compatibilize a espessura das mesas com o grau do aço. |
| Inspeção | Medição e inspeção das soldas | Especifique os requisitos de aceitação do contrato. |
| Preparação de superfície | Jateadora, quando necessária | Separe a preparação da superfície da aceitação das soldas. |
O corte CNC pode ser feito com equipamentos de corte oxicombustível, plasma ou laser, adequados à chapa e à preparação da junta. Uma máquina selecionada para chapas finas pode não atender ao corte de chapas grossas de aço. Escolha o equipamento considerando o plano de recebimento das chapas, e não apenas a viga acabada de maior dimensão.
Máquinas de soldagem de perfil H 3 em 1 ou separadas?
Há três configurações práticas que atendem à grande maioria das necessidades de compra: adicionar uma estação de soldagem à configuração existente, combinar montagem e correção em uma unidade integrada ou separar as funções ao longo de uma linha. Certifique-se de que a configuração resolva o processo que já limita a produção na sua oficina de fabricação de perfis H e comporte as menores e as maiores seções previstas.
| Configuração | Situação inicial adequada | Limitação a resolver |
|---|---|---|
| Modernização com equipamento independente | A preparação das chapas e o ajuste e montagem da junta já funcionam bem | A movimentação existente precisa abastecer a estação de soldagem adicionada. |
| Unidade integrada 3 em 1 | Seções recorrentes podem seguir a mesma rota de montagem, soldagem e correção | Todas as funções combinadas precisam aceitar a mesma seção e o mesmo grau do material. |
| Linha com estações separadas | Operações diferentes precisam de programação independente | Transferências, áreas de espera e espaço no piso passam a integrar o planejamento da capacidade. |
Uma configuração integrada de montagem e soldagem de perfil H reduz as transferências entre as operações combinadas de soldagem e desempeno. Funções separadas permitem que a máquina de montagem prepare a próxima peça enquanto a soldagem continua em outra estação, desde que haja área de espera e movimentação suficientes para sobrepor as operações. Compare a produtividade e a alta eficiência com a produção aprovada do mix de trabalho.
Considere uma oficina que já tenha um barramento utilizável para ajuste e montagem da junta e capacidade de corte de chapas. Nesse cenário de compra, a fila se forma na soldagem longitudinal, enquanto as chapas aguardam a liberação da área de soldagem. O objetivo é aumentar a eficiência da soldagem. Vale testar uma máquina de soldagem tipo pórtico independente antes de substituir todo o processo. Por outro lado, se as fixações repetidas e as transferências por ponte rolante consomem o turno, a integração pode resolver a perda real. A análise financeira deve incluir os equipamentos mantidos, as mudanças na movimentação e as interrupções durante a instalação. Comprar uma linha completa para eliminar uma fila na soldagem pode deixar equipamentos úteis ociosos sem resolver o problema das transferências.
O seletor de configuração de linhas de perfil H da Aubrik pode ajudar na discussão sobre o layout. O artigo de 2011 de Sean Moran sobre soldagem por arco submerso em estruturas explica vários sistemas e sua relação com diferentes orientações de vigas. As descrições de linhas de soldagem de perfil H continuam relevantes; exemplos históricos de desempenho não devem ser usados como previsão para uma nova instalação.
Compatibilize a altura da alma, a mesa e o comprimento da viga
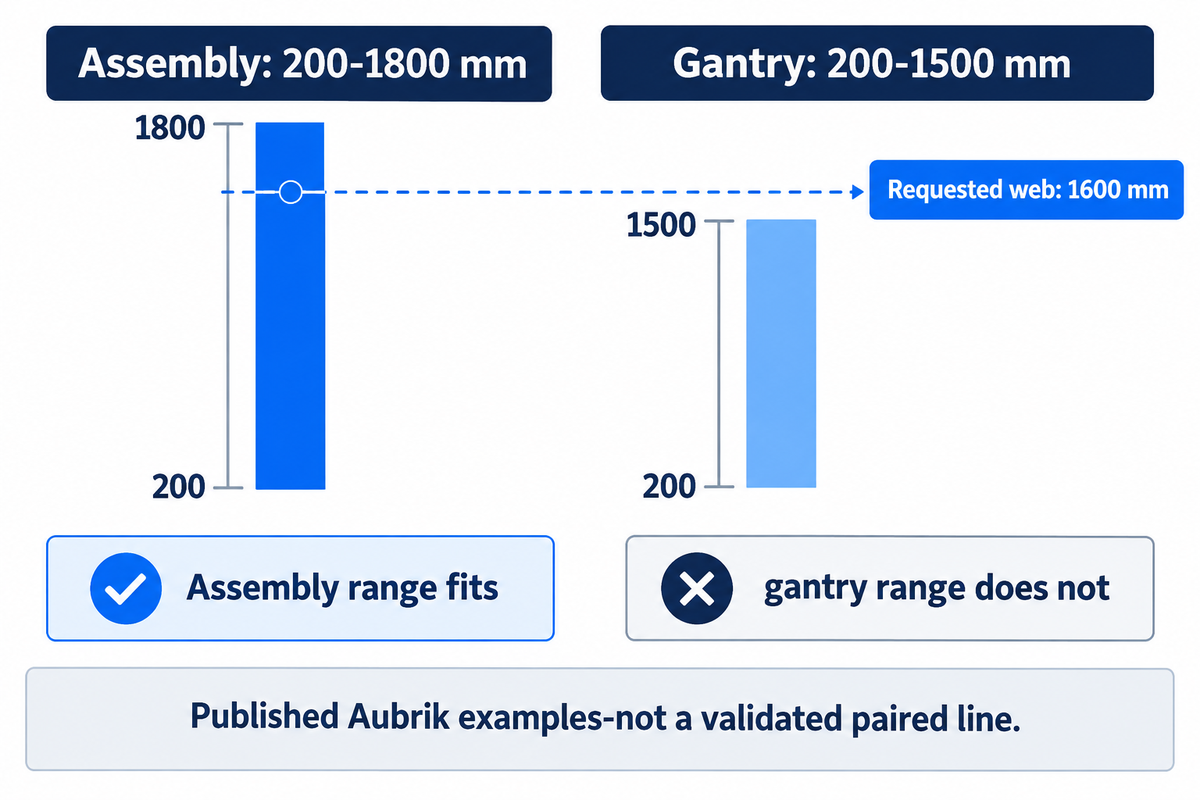
A Aubrik informa uma faixa de altura da alma de 200-1800 mm para a máquina de montagem AUB-HB2000 e de 200-1500 mm para o pórtico AM-HG4000. Portanto, é preciso compatibilizar cada estação individualmente; o fato de uma estação de montagem aceitar uma seção de viga não significa que a estação de soldagem seguinte seja adequada para ela.
| Parâmetro publicado | Montagem AUB-HB2000 | Soldagem em pórtico AM-HG4000 |
|---|---|---|
| Altura da alma | 200–1800 mm | 200–1500 mm |
| Largura da mesa | 200–800 mm | 200–800 mm |
| Comprimento da viga | 4000–15000 mm | 2000–12000 mm |
| Velocidade de movimentação | Alimentação da montagem: 0,5–5,5 m/min | Deslocamento de soldagem: 300–600 mm/min |
Estes valores constam das especificações da máquina de montagem de perfil H e das especificações de soldagem em pórtico. A velocidade de alimentação e o deslocamento de soldagem descrevem operações diferentes. Também é preciso confirmar a altura, a espessura e o comprimento máximos em conjunto para a peça, incluindo o peso e o grau do aço.
Considere uma cotação para uma alma de 1600 mm e uma viga de 12 m. A altura está dentro da faixa publicada para o modelo menor de montagem, mas supera o limite de 1500 mm do pórtico usado como exemplo. Antes de comparar preços, é necessário cotar um pórtico maior ou outra configuração documentada. Reduzir a altura da alma na peça de demonstração do fornecedor ocultaria a incompatibilidade. Inclua o desenho original na solicitação de teste, com a espessura das mesas, a espessura da alma e qualquer conicidade, para que o vendedor forneça uma amostra da família de seções correta. A equipe de qualidade deve documentar a geometria final medida e os ajustes dos equipamentos que a produziram.
Para trabalhos pesados com perfil H, a capacidade de desempeno deve ser especificada para a resistência do material relevante, além da espessura. Aço-carbono é uma descrição ampla, não um limite de correção para um grau específico. Use a ferramenta de verificação de capacidade e normas para perfil H para preparar suas perguntas e inclua no pedido o desenho aprovado e a lista de equipamentos correspondentes do fornecedor.
Converta a velocidade de soldagem em uma estimativa de tempo por viga
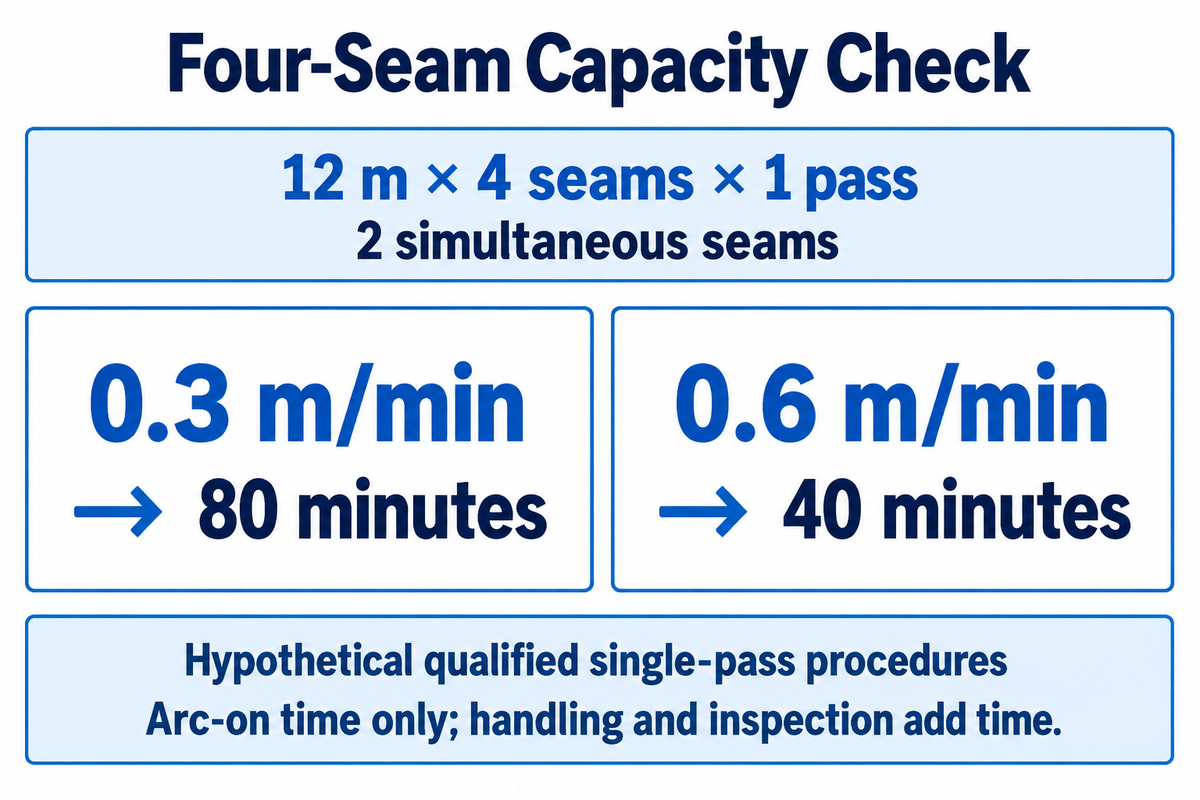
Para uma viga de 12 metros com quatro juntas longitudinais, duas cabeças soldando juntas diferentes simultaneamente e um passe por junta, o tempo calculado com o arco ligado é de 80 minutos a 0,3 m/min ou 40 minutos a 0,6 m/min. Antes disso, cada velocidade precisa ter seu próprio procedimento qualificado, atendendo aos mesmos requisitos do desenho.
Isso é chamado de verificação de capacidade para quatro juntas. Os dados de entrada incluem o comprimento da viga, o número de juntas, o número de passes e o número de cabeças que operam de forma independente. O exemplo pressupõe passes contínuos de igual comprimento. Dois arames de soldagem alimentando a mesma junta não equivalem à conclusão simultânea de duas juntas.
Verificação de capacidade para quatro juntas
Tempo com o arco ligado = comprimento da viga × número de juntas × passes por junta ÷ (juntas soldadas simultaneamente × velocidade de deslocamento).
A 0,3 m/min: 12 × 4 × 1 ÷ (2 × 0.3) = 80 minutos.
A 0,6 m/min: 12 × 4 × 1 ÷ (2 × 0.6) = 40 minutos.
Os dados de entrada descrevem procedimentos hipotéticos qualificados de passe único. Eles não comprovam que qualquer uma das velocidades produzirá a solda exigida na sua viga.
A faixa publicada do pórtico, de 300–600 mm/min, equivale a 0,3–0,6 m/min. A velocidade de soldagem, por si só, não determina o tamanho nem a qualidade da solda: como explica o guia da AWS, o processo também envolve corrente, tensão, alimentação de arame e consumíveis. Passes adicionais aumentam o tempo necessário com o arco ligado, e outros fatores, como carregamento, virada, limpeza e inspeções, também consomem tempo.
Meyer e Koltz explicam a diferença entre deposição com o arco ligado e produção em horas de trabalho em seu artigo de 2023 sobre produção de soldagem. Por isso, uma linha automática de soldagem de perfil H deve ser avaliada com registros de tempo, e não apenas pela velocidade de soldagem.
| Etapa | Medição a registrar | Decisão apoiada pelo resultado |
|---|---|---|
| Corte de chapas | Chapas prontas por hora programada | Se o corte CNC consegue abastecer a linha de soldagem. |
| Preparação das chapas | Minutos de espera antes do ajuste e montagem da junta | Se a disponibilidade da ponte rolante limita o abastecimento. |
| Montagem | Minutos do início até a conclusão dos pontos de solda de fixação | Se o ajuste e a montagem da junta se tornam a próxima fila. |
| Preparação do fluxo e do arame | Minutos de preparação por troca | Se lotes pequenos reduzem o tempo útil de soldagem. |
| Primeira orientação de soldagem | Minutos qualificados com o arco ligado | Se o procedimento corresponde à rota calculada. |
| Virada | Tempo entre desligar o arco e posicionar a próxima peça | Se a movimentação anula o ganho de um passe de solda mais rápido. |
| Juntas restantes | Número de passes e minutos com o arco ligado | Se as quatro juntas foram incluídas. |
| Correção | Minutos de desempeno e reinspeção | Se a correção limita a produção aprovada. |
| Liberação | Vigas aprovadas por turno programado | Se a eficiência da produção se mantém após inspeção e retrabalho. |
Quantos operadores são necessários para trabalhar no corte CNC de chapas, na montagem de perfil H, na soldagem por arco submerso e no desempeno?
O dimensionamento da equipe deve considerar as tarefas simultâneas e a cobertura segura, e não um único número de operadores para toda a linha. Durante o teste cronometrado, mapeie quem carrega as peças, controla a soldagem, vira as vigas, verifica as dimensões e manuseia os consumíveis. Se duas tarefas exigirem o mesmo operador da ponte rolante ao mesmo tempo, considere o tempo de espera ou ajuste a equipe. A ferramenta de estimativa de mão de obra e produção é um ponto de partida; os dados reais vêm de um teste de produção.
Compare cotações de linhas de produção de perfil H
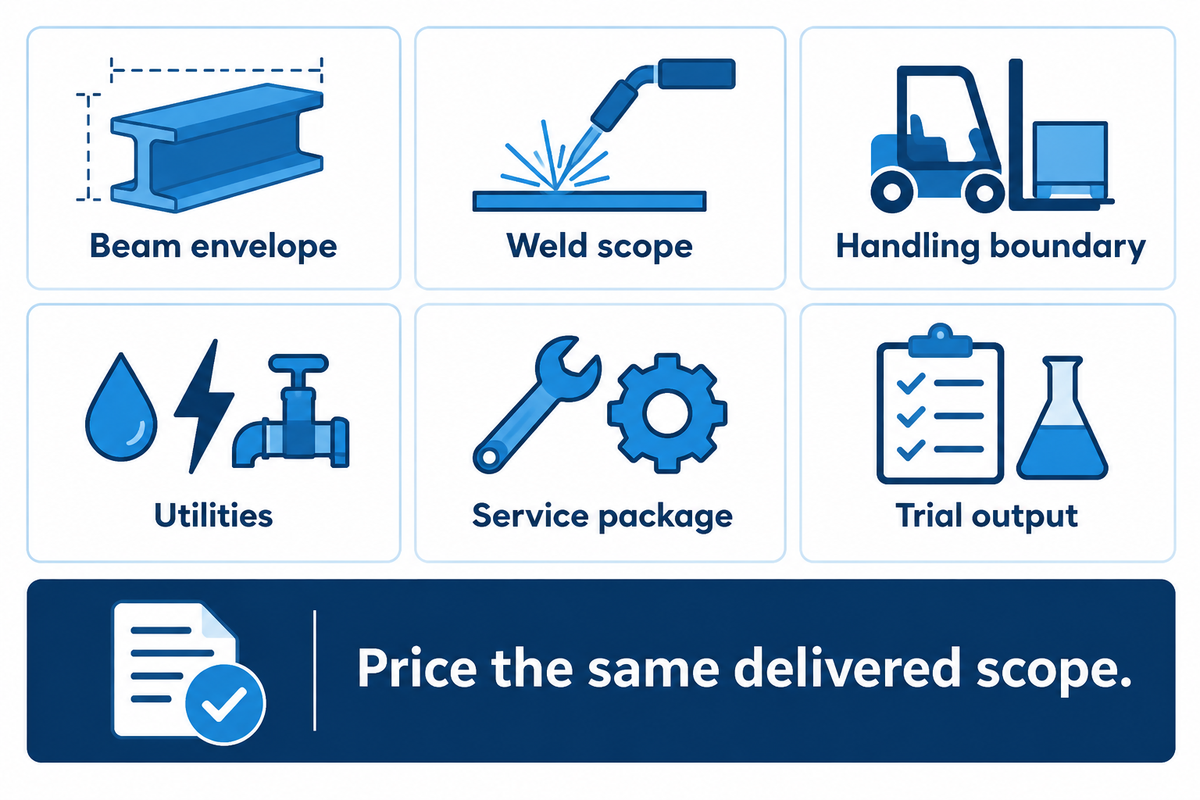
Ao comparar cotações com um plano de aceitação e limites de fornecimento bem definidos, considere que um preço baixo de soldagem pode incluir o carro, enquanto outra cotação cobre a fonte de soldagem e a instalação. O setor de compras deve comparar o mesmo escopo de entrega antes de o financeiro avaliar o retorno ou o gerente da fábrica comparar a produção prometida. Para fabricantes de estruturas de aço, a comparação útil é a produção aprovada.
Separe as fontes de soldagem dos acionamentos do pórtico. Liste separadamente os equipamentos de recuperação de fluxo, transportadores, equipamentos de virada, roletes de desempeno, consumíveis sobressalentes, frete e comissionamento. Se o cliente exigir uma superfície preparada, inclua os equipamentos de jateamento selecionados e o sistema de exaustão como pacote de acabamento.
| Parâmetro | Faixa ou dado recomendado | Por que é importante | Como verificar |
|---|---|---|---|
| Envelope dimensional da viga | Desenhos das dimensões mínima, típica e máxima | Revela incompatibilidades entre estações | Anexe as dimensões, o grau e a massa. |
| Escopo das soldas | Dimensões das soldas no desenho e plano de passes | Determina o tempo e a aceitação | Analise o procedimento qualificado e o teste. |
| Limites da movimentação | Do carregamento até a liberação da viga | Permite comparar as propostas | Defina as responsabilidades do fornecedor e do comprador. |
| Utilidades | Lista completa de cargas conectadas | Evita itens esquecidos na instalação | Separe acionamentos, soldagem e equipamentos auxiliares. |
| Pacote de assistência técnica | Peças sobressalentes identificadas e condições de atendimento | Torna concreto o planejamento de paradas | Solicite os números das peças e o escopo por escrito. |
| Produção no teste | Vigas aprovadas e ciclo registrado | Relaciona o preço à capacidade útil | Cronometre o mix de trabalho representativo acordado. |
Para comparar financeiramente, divida o adicional de preço do equipamento pela economia líquida mensal verificada para estimar o prazo simples de retorno. O adicional varia conforme a especificação; solicite uma cotação comparável. Considere também manutenção, financiamento e troca de configuração antes de avaliar a economia líquida possível. Uma proposta com uma cabeça de soldagem mais rápida, mas sem aumento da produção aprovada, não acrescenta capacidade a esse cálculo.
Verifique a qualidade das soldas e o desempeno antes do embarque
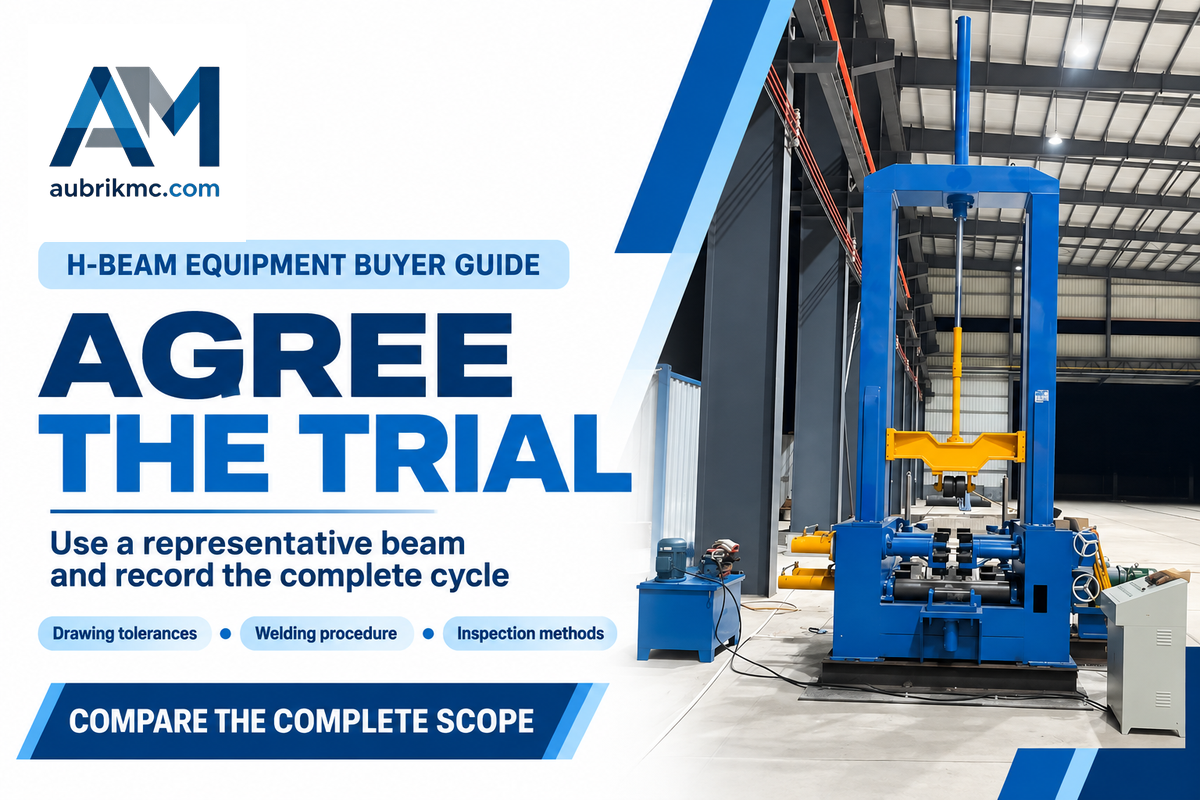
Um teste eficiente na fábrica produz a solda exigida e a geometria final em uma viga representativa, além de registrar todo o ciclo de operação. Antes do teste na fábrica, chegue a um acordo sobre os itens de teste, incluindo tolerâncias do desenho, procedimento de soldagem, métodos de inspeção e responsabilidades pela correção. A equipe de qualidade precisa dessas condições de aceitação tanto quanto o setor de compras precisa da lista de equipamentos.
As orientações de inspeção do American Institute of Steel Construction observam que a inspeção visual é apenas um dos vários métodos de exame. Selecione os requisitos de exame com base na especificação do projeto e no código aplicável; não imponha uma única porcentagem de ensaio a todas as soldas nem trate a precisão de rastreamento da máquina como uma tolerância da viga acabada.
Antes do primeiro arco, deve-se dar atenção especial ao ajuste e à montagem da junta. Conforme explica a TWI, pontos de solda de fixação insuficientes podem permitir que uma junta se abra durante a soldagem a arco submerso. As orientações da TWI para evitar distorções explicam os motivos para equilibrar as soldas e restringir a peça. Uma máquina de desempeno corrige defeitos geométricos especificados; ela não substitui o controle do tamanho e da sequência das soldas.
“A sequência dos pontos de solda de fixação é importante para manter uma abertura uniforme na raiz ao longo da junta.”
Durante um teste, documente as condições iniciais das chapas, as medições da montagem, os parâmetros de soldagem e os ajustes de correção. Registre também os resultados da inspeção e o tempo de retrabalho. Um retrabalho malfeito pode danificar um componente, segundo as orientações da TWI sobre correção de distorções. Para o desempeno de perfil H, defina o método de correção e a sequência de reinspeção com a equipe de fabricação responsável.
Escolha um fornecedor e planeje a manutenção
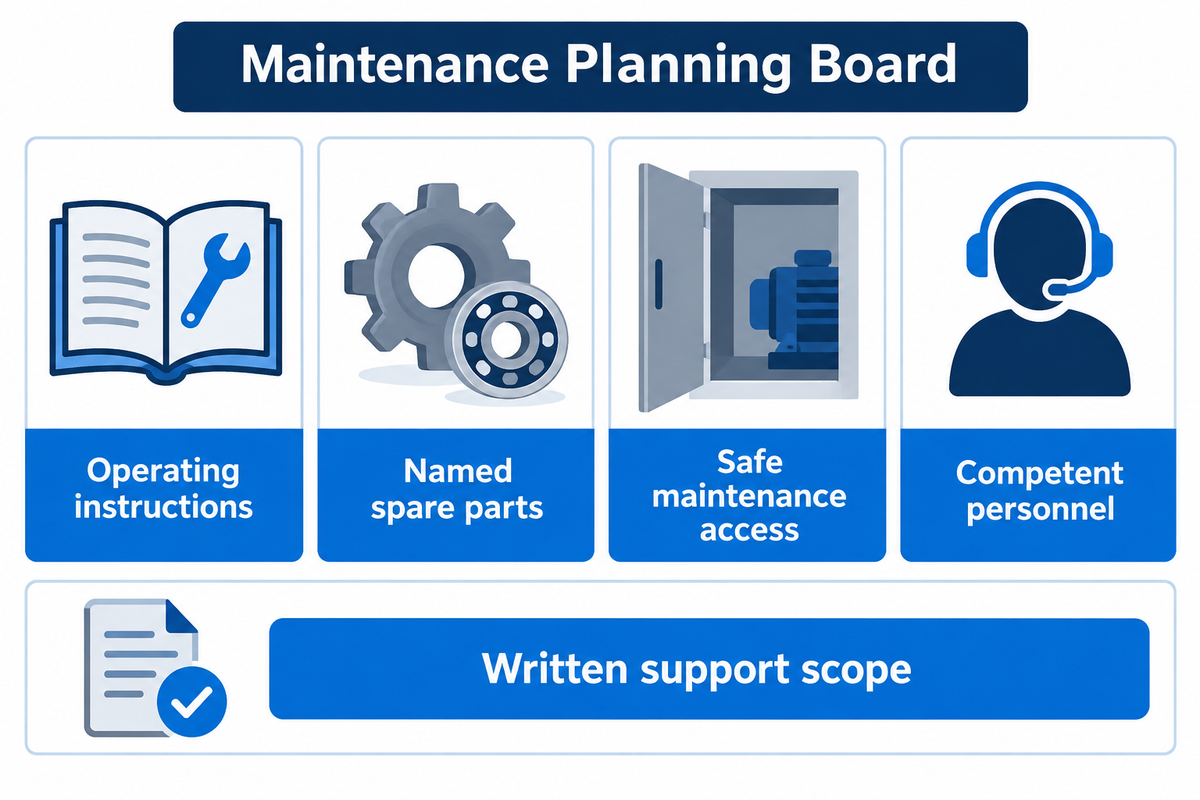
Um fornecedor adequado deve demonstrar sua família de seções e oferecer um pacote de assistência técnica que inclua instruções de operação, identificação de componentes, acesso para manutenção e suporte. Uma viga de demonstração sem defeitos responde a uma questão de qualidade. Manter o mesmo equipamento produtivo após desgaste, falha ou substituição do controlador exige outros compromissos.
Ao comparar fornecedores de Wuxi, como Aubrik e Zhouxiang, use o mesmo desenho e escopo em cada solicitação. Nossa comparação de fabricantes de linhas de produção de perfil H ajuda a montar uma lista de opções. A escolha final depende das máquinas e das condições de suporte oferecidas para sua oficina.
Para máquinas de soldagem por arco submerso, identifique as peças sujeitas a desgaste relacionadas à alimentação de arame, aos bicos de contato, ao gerenciamento do fluxo e às guias. Para equipamentos de correção, identifique a configuração dos roletes de desempeno e o procedimento de substituição. Pergunte quais peças estão disponíveis localmente, quais dependem do fornecedor original e quais informações são necessárias para solicitar a versão correta.
As orientações de manutenção do HSE do Reino Unido destacam a importância de pessoal qualificado e acesso seguro. As orientações do Reino Unido permitem o uso de equipes de manutenção internas e reconhecem a necessidade de suporte especializado para equipamentos mais complexos. Considere essa experiência e avalie o acesso e o treinamento antes de aceitar um equipamento. Vincule as frequências de manutenção ao manual do equipamento e às condições de operação, em vez de aceitar uma vida útil universal sem comprovação.
Perspectivas do setor: planejamento de instalação e aceitação para 2026
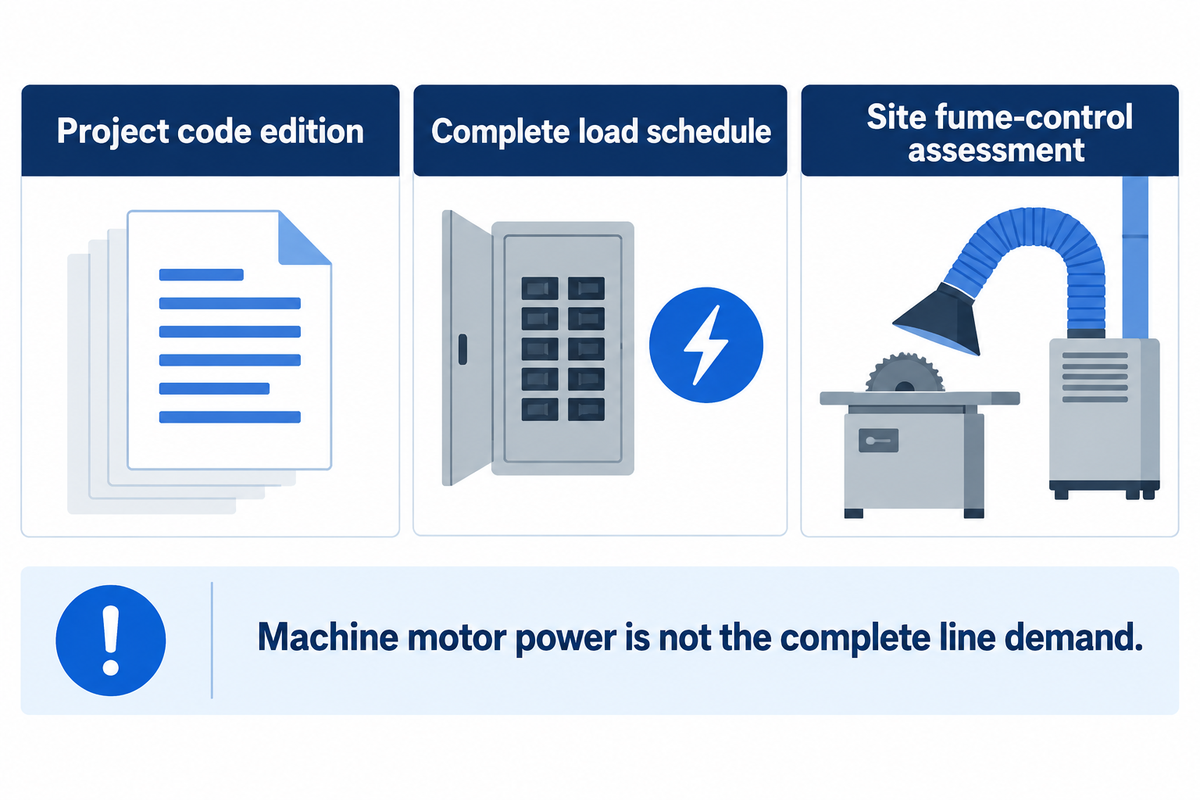
Nas compras de 2026, inclua na solicitação de cotação a edição do código de soldagem aplicável ao projeto, junto com o plano de instalação na oficina. A AWS lista D1.1/D1.1M:2025-AMD1, com destaques públicos das mudanças em qualificação e inspeção. Quando o projeto especificar essa edição, o procedimento e a documentação de aceitação devem estar alinhados desde o início.
A página da publicação D1.1 da AWS informa a edição de referência. Definir a edição exigida com a equipe do projeto alinha os critérios de aceitação para comparar fornecedores. Na prática, a mudança nas compras é o alinhamento da documentação, e não uma afirmação de que toda máquina nova tem certificação conforme o código.
A etapa inicial da integração na oficina é desenvolver um layout de referência que identifique a entrada e a virada das vigas, o deslocamento da ponte rolante e os acessos e pontos de descarga. Mantenha o fluxo do aço sem bloquear o acesso para manutenção. Solicite uma lista de cargas dos acionamentos, das fontes de soldagem e dos equipamentos auxiliares. Na compra de uma máquina para produção de estruturas de aço, a potência instalada do motor de um pórtico não deve ser usada como demanda elétrica de uma linha completa de produção de estruturas de aço. Informe na solicitação de compra as restrições da rede elétrica, incluindo tensão e frequência, para que o projeto elétrico seja desenvolvido com base nas condições do local.
Inclua o controle dos fumos de soldagem nesse layout. As orientações do HSE do Reino Unido sobre controles de soldagem consideram o processo, a carga de trabalho, o tamanho dos componentes, o material e os consumíveis, além das pessoas próximas aos equipamentos de soldagem automatizada. Faça com que a avaliação no local de instalação determine os sistemas de exaustão e ventilação. A cobertura de fluxo sobre o arco não elimina a necessidade de considerar os trabalhadores próximos nem as tarefas de fabricação relacionadas.
Da mesma forma, uma nova tecnologia de soldagem exige limites de processo bem definidos. Uma proposta de robô de soldagem ou soldagem a laser deve incluir uma demonstração própria de acesso, junta e qualificação; não é automaticamente intercambiável com um pórtico de soldagem a arco submerso. O mesmo vale para um manipulador de soldagem e um posicionador de soldagem destinados a outra família de peças. É necessário um estudo do processo para avaliar o impacto na rota de fabricação de perfis H. Explicamos onde incluir automação em nosso guia de planejamento de automação de soldagem.
Perguntas frequentes
A WUXI ABK MACHINERY oferece soluções personalizadas para linhas de produção de perfil H?
A Aubrik oferece configurações de linhas de produção de perfil H adequadas ao mix de vigas e ao layout da oficina.
Inicie a conversa com desenhos cotados, graus de aço e metas de produção. As faixas publicadas para montagem e pórtico permitem fazer uma seleção inicial dos equipamentos. Uma proposta compatível deve identificar os modelos selecionados, a configuração de movimentação e os equipamentos opcionais de acabamento. Inclua no pacote de desenhos qualquer seção personalizada, conicidade ou detalhe incomum de junta, para que a cotação e o teste de aceitação abranjam o mesmo trabalho.
A máquina inclui rastreamento automático das juntas?
O equipamento de rastreamento depende do modelo de soldagem selecionado e da configuração cotada.
A página de produtos de soldagem em pórtico da Aubrik descreve funções de rastreamento da junta de solda. Peça uma demonstração da configuração proposta na sua junta real, incluindo variações normais no ajuste e na montagem da junta e o acesso ao longo do perfil. Registre como o sistema acompanha a junta e lida com inícios ou interrupções. O desempenho do rastreamento, a aceitação da solda e a tolerância dimensional da peça acabada são verificações distintas e devem constar do registro do teste.
Qual é a vida útil típica e quais são os requisitos de manutenção dos equipamentos para produção de perfis H?
Use o manual do equipamento e o histórico de operação para planejar a manutenção; não existe uma vida útil única e confiável para todas as linhas.
O regime de trabalho, as cargas, o ambiente, a seleção dos componentes e a manutenção afetam a vida útil. Defina tarefas de inspeção e substituição para os equipamentos fornecidos, mantenha registros de falhas e serviços e identifique as peças cuja falta pode interromper a produção enquanto as reposições não chegam. O treinamento deve abordar o isolamento seguro do equipamento e o relato de danos. Um plano por escrito para peças de reposição e suporte é mais útil para planejar a operação do que uma promessa de vida útil sem ressalvas.
Uma máquina para fabricar perfis H também pode produzir vigas cônicas?
Vigas cônicas exigem uma configuração que aceite a variação da geometria.
Especifique a conicidade, as dimensões das extremidades, o comprimento e o acesso às juntas antes de selecionar a máquina. Da mesma forma, a produção de vigas-caixão exige uma rota própria de montagem e soldagem; não se deve presumir que os equipamentos para perfis H abertos componham uma linha de produção completa para vigas-caixão.
O que devo enviar na primeira solicitação de cotação?
Envie os desenhos, as classes dos materiais, os requisitos de soldagem, o mix de produção, as utilidades disponíveis na fábrica e o escopo de fornecimento necessário.
Inclua as seções mínima, típica e máxima, com a altura da alma, a largura das mesas, a espessura de ambas as chapas e o comprimento da viga. Acrescente a massa da peça, os detalhes de conicidade ou arqueamento e as dimensões das soldas indicadas no desenho. Explique quais operações sua oficina já realiza e em que etapa ocorre o gargalo atual. Para uma oficina nova, informe a área disponível no piso e os equipamentos de movimentação planejados. Indique os turnos previstos e as metas de produção aceitas, sem convertê-los em uma velocidade de soldagem presumida. Anexe os critérios de inspeção exigidos e a edição do código de projeto aplicável. Liste a alimentação elétrica, as interfaces de ventilação, o destino e as responsabilidades pela instalação. Peça ao fornecedor uma programação das estações compatível com esses requisitos, a lista de exclusões, o pacote de peças de reposição e um plano de teste representativo. Essa resposta dá às equipes de compras, produção e qualidade o mesmo escopo para avaliar antes da emissão do pedido.
Planeje sua linha de perfis H
Envie os desenhos das vigas e as limitações da oficina pela nossa página de consulta sobre equipamentos para perfis H. A Aubrik pode usá-los para avaliar uma máquina de soldagem de perfis H adequada e os equipamentos da linha. Mantenha o desenho, a cotação e o teste cronometrado juntos durante o andamento do projeto, da seleção à compra.
Artigos relacionados
- Guia de planejamento de linha de produção de perfis H
- Faixas de máquinas para montagem de perfis H
- Configurações de máquinas de soldagem em pórtico
- Fabricantes de equipamentos para perfis H
Referências e fontes
- American Welding Society: Guia prático de soldagem a arco submerso, julho de 2025.
- American Institute of Steel Construction: Inspeção de soldagem e ensaios não destrutivos.
- TWI: Controle de distorções: prevenção por meio de técnicas de fabricação.
- David Meyer e Robert Koltz: Taxa de deposição, eficiência de deposição e produção, 2023.
- Health and Safety Executive: Manutenção de equipamentos de trabalho.
Conteúdo preparado pela Aubrik com base nas especificações de equipamentos publicadas e nas fontes técnicas citadas, com verificação em outubro de 2026. Os exemplos de produção e finanças usam premissas declaradas; não são resultados de testes com clientes.