Póngase en contacto con la empresa Aubrik

Vendemos sistemas para fabricar secciones de acero soldadas en H. Use esta guía para comparar las propuestas de equipos que ya tiene en su lista de opciones. A partir de los planos de las vigas y la combinación de producción, considere soluciones como una estación de soldadura para modernizar su instalación, una unidad 3 en 1 y una línea con estaciones independientes. Analice todo el proceso, desde la preparación de placas hasta la viga aprobada, y después considere el costo.
La línea de producción de vigas H de Aubrik reúne los equipos de ensamble, soldadura y procesos posteriores en una sola negociación. Esta guía explica cómo comparar los límites de cada estación, calcular el tiempo de soldadura y definir una prueba que puedan aprovechar sus equipos de producción, finanzas y calidad.
Qué incluye realmente una máquina para fabricar vigas H
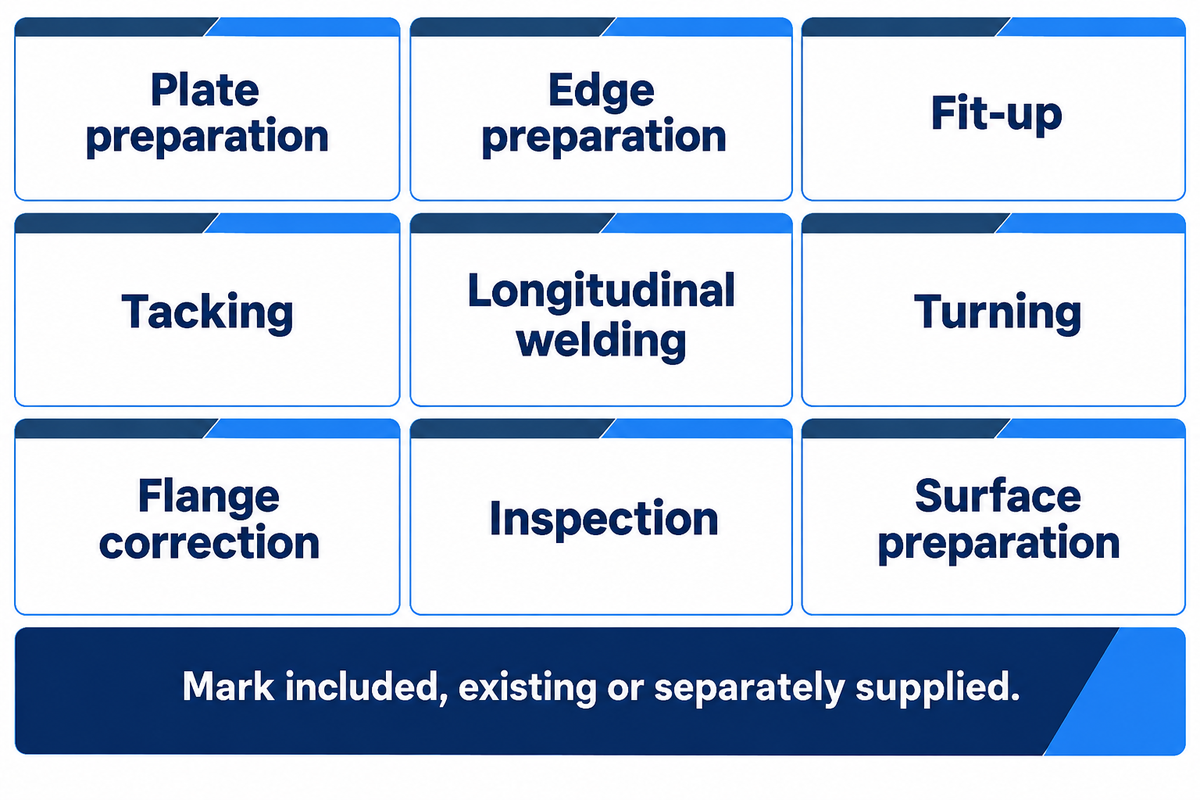
La fabricación de una viga H soldada consta de cinco etapas principales: preparación de placas, ensamble, soldadura longitudinal, corrección dimensional e inspección. El manejo de las piezas conecta estas etapas. Una línea completa de producción de vigas H debe cubrir esas funciones, aunque una sola máquina puede combinar varias etapas y es posible que su taller ya cuente con algunos equipos.
¿Para qué se utiliza una máquina de soldadura para vigas H?
Una máquina de soldadura para vigas H une el alma y las bridas de una viga H ensamblada a lo largo de las juntas de soldadura especificadas. No transforma un tocho caliente en una viga mediante laminado. El plano determina el proceso de soldadura y los requisitos de las juntas; el equipo debe sujetar y procesar el conjunto de manera uniforme.
Según la guía de soldadura por arco sumergido de American Welding Society, la fuente de energía, la alimentación de alambre y el equipo para suministrar fundente y desplazar la antorcha son elementos clave del proceso. En las líneas de soldadura de vigas, estos son conceptos de compra independientes para las juntas largas, aunque el vendedor llame al paquete máquina de soldadura automática.
| Operación | Equipo o interfaz | Decisión sobre el alcance de compra |
|---|---|---|
| Preparación de placas | Máquinas de corte CNC y preparación de bordes | Confirme el tamaño de las placas, la calidad del corte y el grado del material. |
| Preparación de bordes | Fresadora de bordes cuando la junta lo requiera | No compre una fresadora solo porque aparezca en el diagrama de la línea. |
| Ajuste de piezas | Máquina de ensamble de vigas H | Verifique las dimensiones tanto del alma como de las bridas. |
| Punteo | Configuración de soldadura de ensamble | Identifique quién proporcionará el procedimiento de punteo aprobado. |
| Soldadura longitudinal | Máquina de soldadura de tipo pórtico o de brazo voladizo | Especifique el acceso a las juntas y cuántas cabezas de soldadura operarán simultáneamente. |
| Volteo | Dispositivo de volteo y equipo de transferencia | Asigne la capacidad, los soportes y las responsabilidades del operador. |
| Corrección de bridas | Máquina enderezadora de vigas H | Compare el espesor de las bridas con el grado del acero. |
| Inspección | Medición y examen de soldaduras | Indique los requisitos de aceptación del contrato. |
| Preparación de superficies | Granalladora cuando se requiera | Separe la preparación de superficies de la aceptación de las soldaduras. |
El corte CNC puede realizarse con equipos de corte por flama, plasma o láser adecuados para la placa y la preparación de las juntas. Una máquina seleccionada para láminas delgadas podría no ser adecuada para cortar placas gruesas de acero. Elija el equipo teniendo en cuenta el programa de entrada de placas, no solo las dimensiones máximas de la viga terminada.
¿Máquinas de soldadura para vigas H 3 en 1 o estaciones independientes?
Hay tres configuraciones prácticas que cubren la gran mayoría de las opciones de compra: agregar una estación de soldadura a la instalación existente, combinar el ensamble y la corrección en una unidad integrada o separar las funciones a lo largo de una línea. Asegúrese de que la configuración resuelva el trabajo que actualmente limita la producción en su taller de fabricación de vigas H y que admita las secciones más grandes y más pequeñas previstas.
| Configuración | Situación inicial adecuada | Limitación que debe resolverse |
|---|---|---|
| Modernización con equipo independiente | La preparación de placas y el ajuste de piezas ya funcionan bien | El sistema de manejo existente debe alimentar la nueva estación de soldadura. |
| Sistema integrado 3 en 1 | Las secciones recurrentes pueden seguir una misma ruta de ensamble, soldadura y corrección | Todas las funciones combinadas deben admitir la misma sección y el mismo grado de acero. |
| Línea con estaciones independientes | Las distintas operaciones requieren programación independiente | Las transferencias, las zonas de espera y el espacio en planta forman parte del plan de capacidad. |
Un sistema integrado de ensamble y soldadura para vigas H reduce las transferencias entre las operaciones combinadas de soldadura y enderezado. Con funciones separadas, la máquina de ensamble puede preparar la siguiente pieza mientras continúa la soldadura en otra estación, si hay suficiente espacio de espera y equipo de manejo para trabajar en paralelo. Compare la productividad y la alta eficiencia con la producción aprobada para la combinación de piezas.
Supongamos que un taller ya cuenta con una mesa de ajuste funcional y capacidad para cortar placas. En este caso de compra, la fila de trabajo se acumula en la soldadura longitudinal, mientras las placas esperan a que se libere el área de soldadura. El objetivo es mejorar la eficiencia de soldadura. Antes de cambiar toda la ruta de producción, conviene probar una máquina de soldadura de pórtico independiente. En cambio, si los cambios repetidos de sujeción y las transferencias con grúa consumen el turno, la integración podría resolver la pérdida real. La evaluación financiera debe incluir los equipos que se conservarán, los cambios en el manejo y las interrupciones durante la instalación. Comprar una línea completa para eliminar una sola fila de soldadura puede dejar equipos útiles sin uso y no resolver el problema de las transferencias.
El selector de configuración de líneas para vigas H de Aubrik puede ayudar a analizar la distribución de la planta. El artículo de Sean Moran de 2011 sobre soldadura por arco sumergido en estructuras explica varios sistemas y su relación con las distintas orientaciones de las vigas. Las descripciones de las líneas de soldadura para vigas H siguen siendo pertinentes; los ejemplos históricos de rendimiento no deben tomarse como pronóstico para una nueva instalación.
Compare la altura del alma, las bridas y la longitud de la viga
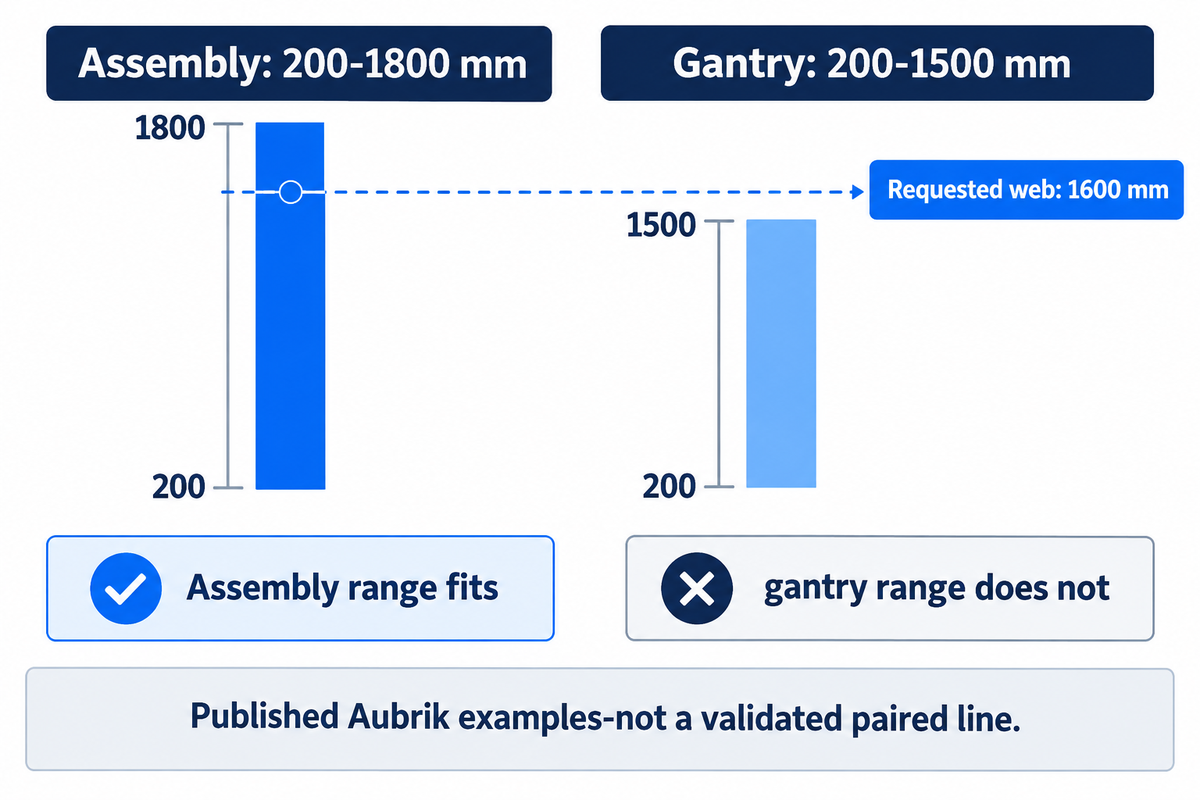
Aubrik publica un rango de altura de alma de 200-1800 mm para la máquina de ensamble AUB-HB2000 y de 200-1500 mm para el pórtico AM-HG4000. Por lo tanto, cada combinación debe verificarse estación por estación: que una estación de ensamble admita una sección de viga no significa que la estación de soldadura posterior también sea adecuada.
| Parámetro publicado | Ensamble AUB-HB2000 | Soldadura con pórtico AM-HG4000 |
|---|---|---|
| Altura del alma | 200–1800 mm | 200–1500 mm |
| Ancho de brida | 200–800 mm | 200–800 mm |
| Longitud de la viga | 4000–15000 mm | 2000–12000 mm |
| Velocidad de desplazamiento | Alimentación de ensamble de 0.5–5.5 m/min | Desplazamiento de soldadura de 300–600 mm/min |
Estos valores provienen de las especificaciones de la máquina de ensamble de vigas H y las especificaciones de soldadura con pórtico. La velocidad de alimentación y el desplazamiento de soldadura corresponden a operaciones distintas. También debe confirmarse que la altura, el espesor y la longitud máximos sean compatibles en una misma pieza, considerando su peso y grado de acero.
Considere una cotización para un alma de 1600 mm y una viga de 12 m. La altura está dentro del rango publicado para el modelo de ensamble más pequeño, pero supera el límite de 1500 mm del ejemplo de pórtico. Antes de comparar precios, se necesita un pórtico más grande u otra configuración documentada. Reducir la altura del alma en la pieza de demostración del proveedor ocultaría la incompatibilidad. Incluya el plano original en la solicitud de prueba, con el espesor de las bridas y del alma, además de cualquier conicidad, para que el vendedor presente una muestra de la familia de secciones correcta. El equipo de calidad debe documentar las dimensiones finales medidas y los ajustes del equipo que las produjo.
Para trabajos pesados con vigas H, la capacidad de enderezado debe especificarse para la resistencia del material correspondiente, además del espesor. Acero al carbono es una descripción general, no un límite de corrección específico para un grado. Use la herramienta para verificar la capacidad y las normas de vigas H para preparar sus preguntas, y adjunte al pedido el plano aprobado y la lista de equipos relacionados del proveedor.
Convierta la velocidad de soldadura en una estimación del tiempo por viga
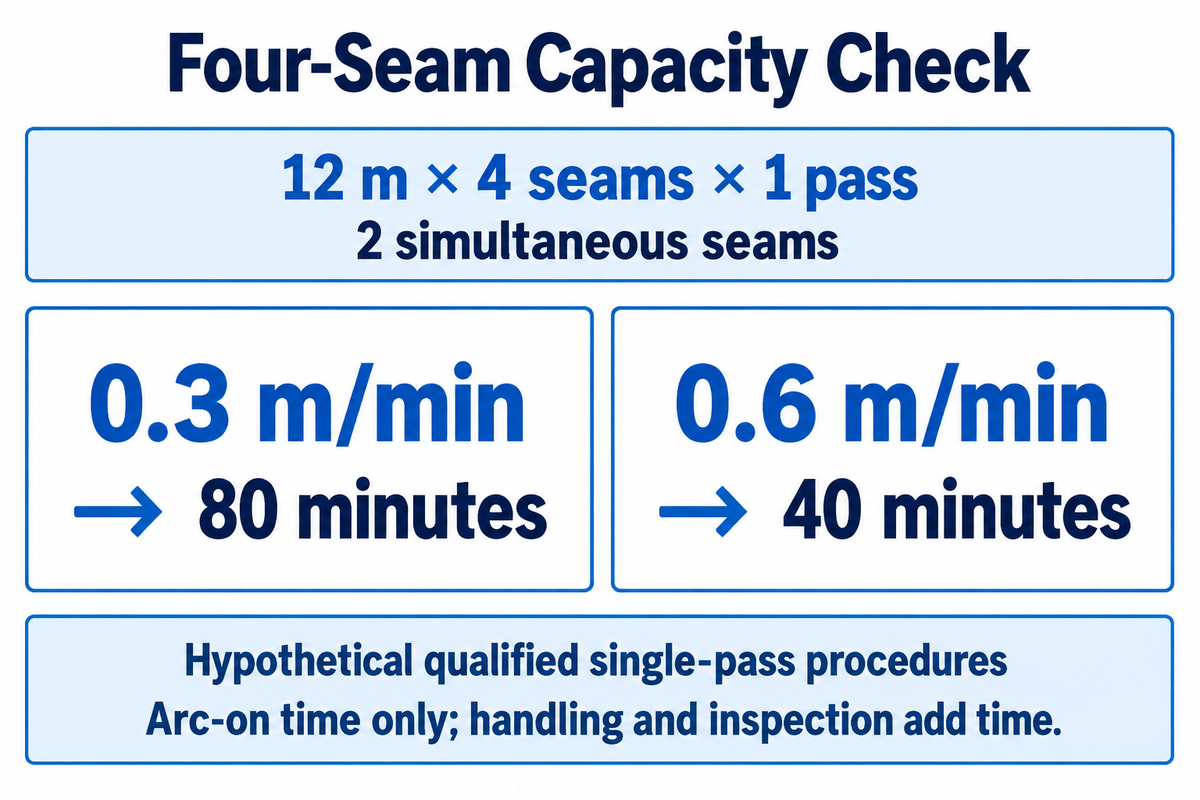
Para una viga de 12 metros con cuatro juntas longitudinales, dos cabezas que sueldan juntas distintas al mismo tiempo y una pasada por junta, el tiempo transcurrido calculado con el arco encendido es de 80 minutos a 0.3 m/min o de 40 minutos a 0.6 m/min. Antes, cada velocidad debe contar con su propio procedimiento calificado que cumpla los mismos requisitos del plano.
Esto se conoce como verificación de capacidad para cuatro juntas. Los datos de entrada incluyen la longitud de la viga, la cantidad de juntas, las pasadas por junta y las cabezas que operan de forma independiente. El ejemplo supone pasadas continuas de la misma longitud. Dos alambres de soldadura que alimentan una misma junta no equivalen a completar dos juntas simultáneamente.
Verificación de capacidad para cuatro juntas
Tiempo transcurrido con el arco encendido = longitud de la viga × cantidad de juntas × pasadas por junta ÷ (juntas soldadas simultáneamente × velocidad de desplazamiento).
A 0.3 m/min: 12 × 4 × 1 ÷ (2 × 0.3) = 80 minutos.
A 0.6 m/min: 12 × 4 × 1 ÷ (2 × 0.6) = 40 minutos.
Los datos corresponden a procedimientos hipotéticos calificados de una sola pasada. No demuestran que ninguna de las dos velocidades permita realizar la soldadura requerida en su viga.
El rango publicado del pórtico, de 300–600 mm/min, equivale a 0.3–0.6 m/min. La velocidad de soldadura por sí sola no determina el tamaño ni la calidad de la soldadura: el proceso también incluye corriente, voltaje, alimentación de alambre y consumibles, como explica la guía de AWS. Las pasadas adicionales aumentan el tiempo de arco requerido; otras tareas, como carga, volteo, limpieza e inspecciones, también agregan tiempo.
Meyer y Koltz explican la diferencia entre el tiempo con el arco encendido durante la deposición y la producción por hora de mano de obra en su explicación de 2023 sobre producción de soldadura. Por eso, una línea automática de soldadura para vigas H debe evaluarse con registros de tiempo, no solo con la velocidad de soldadura.
| Etapa | Medición que debe registrarse | Decisión que permite tomar el resultado |
|---|---|---|
| Corte de placas | Placas listas por hora programada | Determina si el corte CNC puede abastecer la línea de soldadura. |
| Preparación de placas | Minutos de espera antes del ajuste de piezas | Determina si la disponibilidad de la grúa limita la alimentación. |
| Ensamble | Minutos desde el inicio hasta completar el punteo | Determina si el ajuste de piezas se convierte en la siguiente fila de trabajo. |
| Preparación de fundente y alambre | Minutos de preparación por cambio | Determina si los lotes pequeños reducen el tiempo de soldadura aprovechable. |
| Primera orientación de soldadura | Minutos calificados con el arco encendido | Determina si el procedimiento coincide con la ruta calculada. |
| Volteo | Tiempo desde que se apaga el arco hasta que la pieza queda lista en la siguiente posición | Determina si el manejo anula el beneficio de una pasada de soldadura más rápida. |
| Juntas restantes | Cantidad de pasadas y minutos con el arco encendido | Determina si se incluyeron las cuatro juntas. |
| Corrección | Minutos de enderezado y nueva verificación | Determina si la corrección limita la producción aprobada. |
| Liberación | Vigas aprobadas por turno programado | Determina si la eficiencia de producción se mantiene después de la inspección y el retrabajo. |
¿Cuántos operadores se necesitan para trabajar en el corte CNC de placas, el ensamble de vigas H, la soldadura SAW y el enderezado?
La asignación de personal debe basarse en las tareas simultáneas y la cobertura segura, no en una cantidad fija de operadores para cada línea. Durante la prueba cronometrada, registre quién carga las piezas, controla la soldadura, voltea las vigas, verifica las dimensiones y maneja los consumibles. Si dos tareas requieren al mismo operador de grúa al mismo tiempo, agregue el tiempo de espera o ajuste la asignación del personal. La herramienta para estimar mano de obra y producción sirve como punto de partida; una prueba de producción aporta los datos reales.
Compare cotizaciones para líneas de producción de vigas H
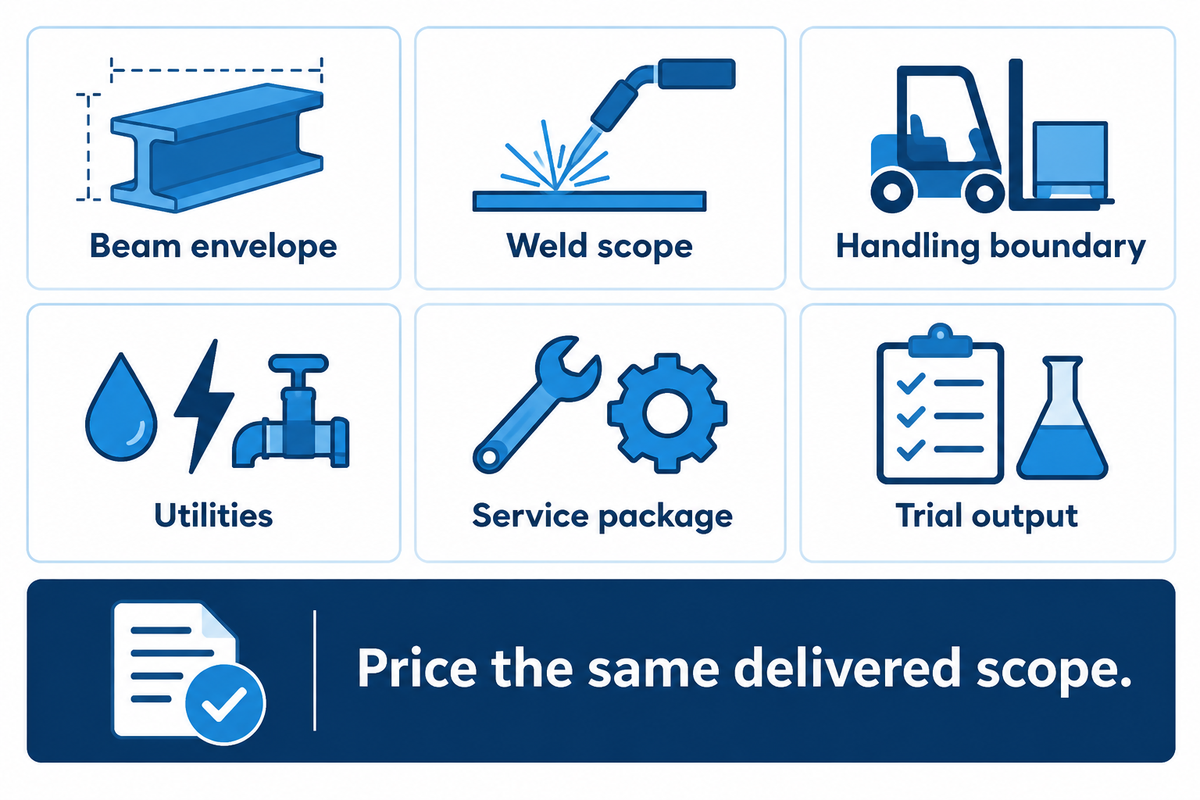
Al solicitar cotizaciones con un plan de aceptación y un límite claro para el alcance del equipo, tenga en cuenta que un precio bajo de soldadura puede incluir el carro de desplazamiento, mientras que otra cotización solo cubre la fuente de energía y la instalación. Antes de comparar el periodo de recuperación financiera o la producción prometida por el gerente de planta, compras debe cotizar el mismo alcance entregado. Para los fabricantes de estructuras de acero, la comparación útil es la producción aprobada.
Separe las fuentes de energía para soldadura de los accionamientos del pórtico. Desglose por separado los equipos de recuperación de fundente, los transportadores, los equipos de volteo, los rodillos de enderezado, los consumibles de repuesto, el flete y la puesta en marcha. Si el cliente requiere una superficie preparada, incluya los equipos de granallado seleccionados y su sistema de extracción como paquete de acabado.
| Parámetro | Rango o dato recomendado | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Dimensiones máximas de la viga | Planos mínimos, típicos y máximos | Permite detectar incompatibilidades entre estaciones | Adjunte las dimensiones, el grado y el peso. |
| Alcance de soldadura | Tamaños de soldadura indicados en el plano y plan de pasadas | Controla el tiempo y la aceptación | Revise el procedimiento calificado y la prueba. |
| Límite del manejo | Desde la carga hasta la liberación de la viga | Permite comparar las ofertas | Indique las responsabilidades del proveedor y del comprador. |
| Servicios | Programa completo de cargas conectadas | Evita omisiones durante la instalación | Desglose los accionamientos, la soldadura y los equipos auxiliares. |
| Paquete de servicio | Refacciones identificadas y condiciones de respuesta | Permite planificar concretamente las interrupciones | Solicite números de pieza y el alcance por escrito. |
| Producción de prueba | Vigas aprobadas y ciclo registrado | Relaciona el precio con la capacidad útil | Cronometre la combinación de trabajo representativa acordada. |
Para comparar opciones financieras, divida el sobreprecio cotizado del equipo entre el ahorro neto mensual verificado para estimar el periodo simple de recuperación. El sobreprecio varía según las especificaciones; solicite una cotización comparable. Antes de considerar el ahorro neto posible, incluya los efectos adicionales del mantenimiento, el financiamiento y los cambios de configuración. Una oferta con una cabeza de soldadura más rápida, pero sin aumento en la producción aprobada, no aporta capacidad adicional a ese cálculo.
Verifique la calidad de las soldaduras y el enderezado antes del envío
Una prueba eficiente en fábrica produce la soldadura requerida y la geometría final en una viga representativa, y registra el ciclo completo de operación. Antes de la prueba, acuerde los aspectos que se evaluarán, incluidas las tolerancias del plano, el procedimiento de soldadura, los métodos de inspección y las responsabilidades de corrección. El equipo de calidad necesita esas condiciones de aceptación tanto como compras necesita la lista de equipos.
La guía de inspección de American Institute of Steel Construction señala que la inspección visual es solo uno de muchos métodos de examen. Elija los requisitos de examen de acuerdo con las especificaciones del proyecto y el código aplicable; no imponga un porcentaje de pruebas universal a todas las soldaduras ni trate la precisión de seguimiento de una máquina como si fuera una tolerancia para la viga terminada.
Antes del primer arco, preste especial atención al ajuste de las piezas. Como señala TWI, un punteo insuficiente puede hacer que una junta se abra durante la soldadura por arco sumergido. La guía de TWI para prevenir la distorsión explica por qué se debe equilibrar la soldadura y aplicar sujeción. Una máquina enderezadora corrige defectos geométricos especificados; no sustituye el control del tamaño y la secuencia de las soldaduras.
“La secuencia de punteo es importante para mantener una abertura de raíz uniforme a lo largo de la junta.”
Durante una prueba, documente el estado inicial de las placas, las mediciones de ensamble, los parámetros de soldadura y los ajustes de corrección. Asegúrese de registrar los resultados de inspección y el tiempo de retrabajo. Según la guía de TWI sobre corrección de distorsiones, un retrabajo deficiente puede dañar un componente. Para el enderezado de vigas H, acuerde el método de corrección y la secuencia de reinspección con el equipo de fabricación responsable.
Elija un proveedor y planifique el mantenimiento
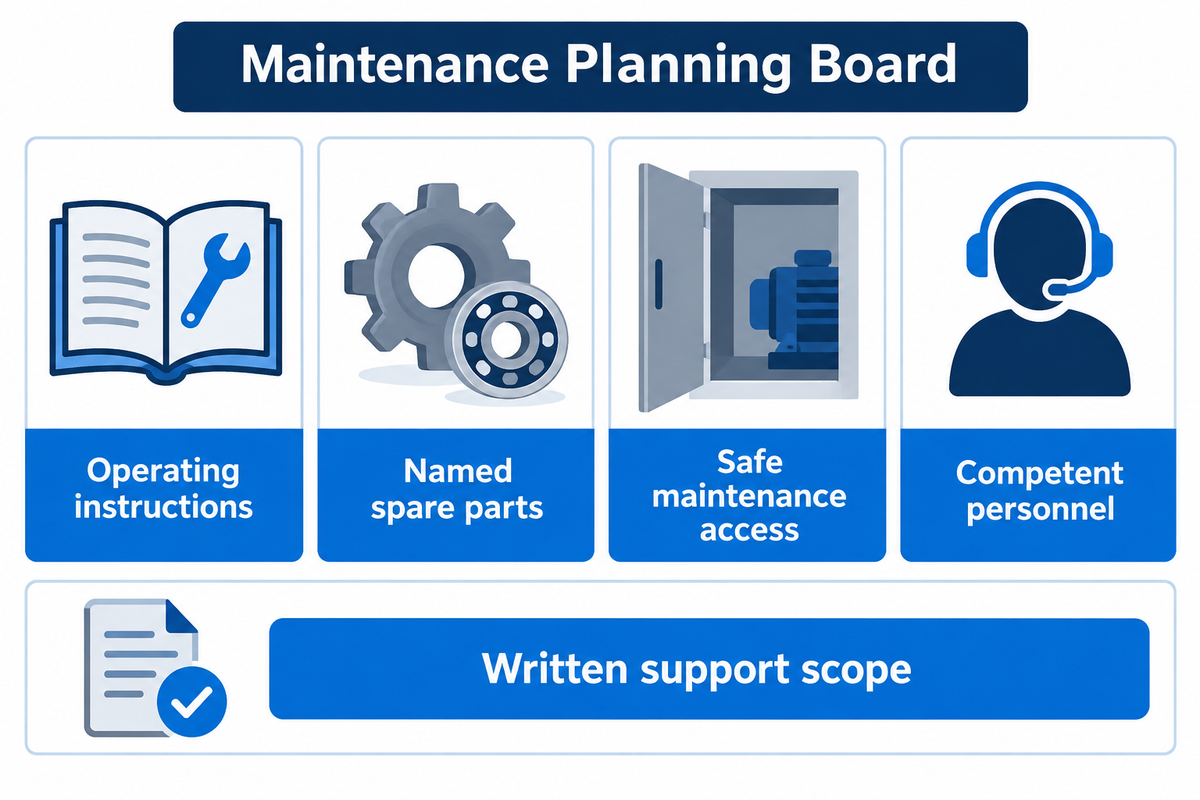
Un proveedor adecuado debe demostrar la familia de secciones que usted fabrica y ofrecer un paquete de servicio con instrucciones de operación, identificación de componentes, acceso para mantenimiento y soporte técnico. Una viga limpia de demostración responde a una pregunta sobre calidad. Mantener la productividad del mismo equipo después del desgaste, una falla o el reemplazo de un controlador requiere otros compromisos.
Al comparar proveedores de Wuxi como Aubrik y Zhouxiang, envíe el mismo plano y alcance en cada solicitud. Nuestra comparación de fabricantes de líneas de producción de vigas H le ayuda a preparar una lista de opciones. La decisión final depende de las máquinas y las condiciones de soporte que se ofrezcan para su taller.
Para máquinas de soldadura SAW, identifique las piezas de desgaste relacionadas con la alimentación de alambre, las puntas de contacto, el manejo del fundente y la guía. Para los equipos de corrección, identifique la disposición de los rodillos de enderezado y el procedimiento para reemplazarlos. Pregunte qué piezas están disponibles localmente, cuáles debe suministrar el proveedor original y qué información se necesita para pedir la versión correcta.
La guía de mantenimiento de UK HSE destaca la importancia de contar con personal calificado y acceso seguro. Las directrices del Reino Unido permiten que el mantenimiento lo realice personal interno y reconocen la necesidad de soporte especializado para equipos más complejos. Aproveche esa experiencia y evalúe el acceso y la capacitación antes de aceptar un equipo. Ajuste la frecuencia del mantenimiento al manual del equipo y a las condiciones de operación, en lugar de aceptar una vida útil universal sin sustento.
Panorama de la industria: planificación de instalación y aceptación para 2026
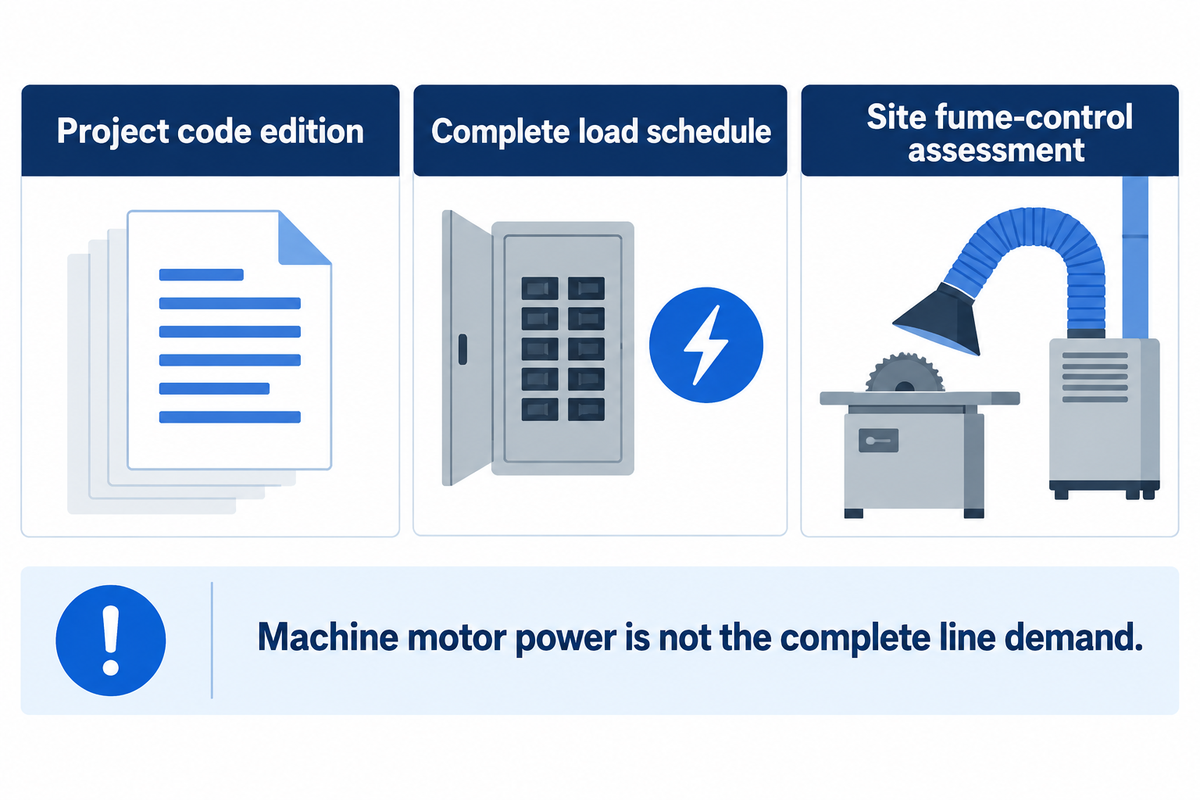
Para las compras de 2026, indique en la solicitud de cotización la edición del código de soldadura aplicable al proyecto y el plan de instalación del taller. AWS incluye D1.1/D1.1M:2025-AMD1 y publica un resumen de los cambios en los requisitos de calificación e inspección. Si el proyecto especifica esa edición, el procedimiento y la documentación de aceptación deben cumplirla desde el inicio.
La página de publicaciones de D1.1 de AWS indica la edición correspondiente. Acordar la edición requerida con el equipo del proyecto establece una base de aceptación común para comparar proveedores. El cambio práctico en la compra consiste en alinear la documentación, no en afirmar que todas las máquinas nuevas cuentan con certificación conforme al código.
La integración inicial del taller consiste en elaborar un plano de referencia que identifique la entrada y el volteo de las vigas, el desplazamiento de las grúas y el acceso y la descarga. Mantenga el flujo del acero sin bloquear el acceso para servicio. Solicite un programa de carga de los accionamientos, las fuentes de energía para soldadura y los equipos auxiliares. Al adquirir una máquina para fabricar estructuras de acero, no use la potencia instalada del motor de un pórtico como si fuera la demanda eléctrica de toda una línea de producción de estructuras de acero. Indique en la solicitud de compra las limitaciones de suministro de la red eléctrica, incluidos el voltaje y la frecuencia, para que el diseño eléctrico se ajuste a las condiciones del sitio.
Incluya el control de humos de soldadura en el plano de distribución. La guía de UK HSE sobre controles de soldadura considera el proceso, la carga de trabajo, el tamaño de los componentes, los materiales y los consumibles, y contempla a las personas que se encuentran cerca de los equipos de soldadura automatizados. Solicite que la evaluación del sitio de destino determine los sistemas de extracción y ventilación. El fundente que cubre el arco no elimina la necesidad de considerar a los trabajadores cercanos ni las tareas de fabricación relacionadas.
Del mismo modo, las nuevas tecnologías de soldadura requieren límites de proceso definidos. Una propuesta de robot industrial de soldadura o de soldadura láser debe incluir una demostración de acceso, juntas y calificación propias; no es automáticamente intercambiable con un pórtico de arco sumergido. Lo mismo aplica a un manipulador de soldadura y un posicionador de soldadura diseñados para otra familia de piezas. Se necesita un estudio del proceso para evaluar su impacto en la ruta de producción de vigas H. En nuestra guía para planificar la automatización de soldadura explicamos dónde incorporarla.
Preguntas frecuentes
¿WUXI ABK MACHINERY puede ofrecer soluciones personalizadas para líneas de producción de vigas H?
Aubrik ofrece configuraciones de líneas de producción de vigas H adaptadas a la combinación de vigas requerida y a la distribución del taller.
Para iniciar la conversación, envíe planos acotados, grados de acero y objetivos de producción. Los rangos publicados para las máquinas de ensamble y los pórticos permiten preparar una lista inicial de equipos. Una propuesta compatible debe identificar los modelos seleccionados, la disposición del sistema de manejo y los equipos de acabado opcionales. Incluya en los planos toda sección personalizada, conicidad o detalle inusual de las juntas para que la cotización y la prueba de aceptación consideren las mismas piezas.
¿La máquina incluye seguimiento automático de juntas?
El equipo de seguimiento depende del modelo de soldadura seleccionado y de la configuración cotizada.
La página de productos de soldadura de pórtico de Aubrik describe funciones de seguimiento de costura. Solicite una demostración de la configuración propuesta con su junta real, incluidas las variaciones normales de ajuste y el acceso a lo largo de la viga. Registre cómo sigue el sistema la costura y cómo responde ante inicios o interrupciones. El desempeño del seguimiento, la aceptación de la soldadura y la tolerancia dimensional de la pieza terminada son verificaciones distintas que deben constar en el registro de prueba.
¿Cuál es la vida útil habitual de los equipos para fabricar vigas H y qué mantenimiento requieren?
Planifique el mantenimiento con base en el manual del equipo y su historial de operación; no existe una vida útil única que sea confiable para todas las líneas.
La carga de trabajo, las condiciones de operación, el entorno, la selección de componentes y el mantenimiento influyen en la vida útil. Defina las tareas de inspección y reemplazo para los equipos suministrados, conserve los registros de fallas y servicio e identifique las piezas que podrían detener la producción mientras llegan los repuestos. La capacitación debe incluir el aislamiento seguro del equipo y el reporte de daños. Para planificar la propiedad del equipo, resulta más útil contar con un plan por escrito de repuestos y soporte que con una promesa de vida útil sin fundamento.
¿Una máquina para fabricar vigas H también puede producir vigas ahusadas?
Las vigas ahusadas requieren una configuración que se adapte a los cambios de geometría.
Especifique el ahusamiento, las dimensiones de los extremos, la longitud y el acceso a las juntas antes de seleccionar la máquina. Del mismo modo, la fabricación de vigas cajón requiere su propia ruta de armado y soldadura; no dé por hecho que los equipos para vigas H abiertas conforman una línea completa para fabricar vigas cajón.
¿Qué información debo enviar para solicitar una cotización inicial?
Envíe los planos, los grados de material, los requisitos de soldadura, la combinación de producción, los servicios disponibles en planta y el alcance de entrega requerido.
Incluya las secciones mínimas, habituales y máximas, con la altura del alma, el ancho de las bridas, el espesor de ambas placas y la longitud de la viga. Añada la masa de la pieza, los detalles del ahusamiento o la contraflecha y las dimensiones de soldadura indicadas en los planos. Explique qué operaciones ya realiza su taller y en qué etapa se acumula actualmente el trabajo. Si se trata de un taller nuevo, indique el área disponible y los equipos de manejo previstos. Especifique los turnos programados y los objetivos de producción aceptables sin convertirlos en una velocidad de soldadura supuesta. Adjunte los criterios de inspección requeridos y la edición del código de proyecto aplicable. Indique el suministro eléctrico, las conexiones de ventilación, el destino y las responsabilidades de instalación. Solicite al proveedor un programa de estaciones compatible, la lista de exclusiones, el paquete de repuestos y un plan de pruebas representativas. Así, el personal de compras, producción y calidad podrá revisar el mismo alcance antes de realizar el pedido.
Planifique su línea para fabricar vigas H
Envíe los planos de las vigas y las condiciones de su taller a través de nuestra página de consulta sobre equipos para vigas H. Aubrik puede usarlos para evaluar una máquina adecuada para soldar vigas H y los equipos de la línea. Mantenga juntos el plano, la cotización y los resultados de la prueba cronometrada durante el proceso, desde la selección hasta la compra.
Artículos relacionados
- Guía de planificación de líneas para fabricar vigas H
- Modelos de máquinas para armar vigas H
- Configuraciones de máquinas de soldadura de pórtico
- Fabricantes de equipos para vigas H
Referencias y fuentes
- American Welding Society: Guía práctica para la soldadura por arco sumergido, julio de 2025.
- American Institute of Steel Construction: Inspección de soldaduras y ensayos no destructivos.
- TWI: Control de deformaciones: prevención mediante técnicas de fabricación.
- David Meyer y Robert Koltz: Tasa de deposición, eficiencia de deposición y producción, 2023.
- Health and Safety Executive: Mantenimiento de equipos de trabajo.
Preparado por Aubrik a partir de sus especificaciones de equipos publicadas y las fuentes técnicas citadas; revisado en octubre de 2026. Los ejemplos de producción y finanzas utilizan supuestos explícitos; no son resultados de pruebas con clientes.