
Póngase en contacto con la empresa Aubrik

Actualizado en junio de 2026 · Revisado por el equipo técnico de Aubrik (Wuxi ABK Machinery)
Cómo funcionan los rotadores de soldadura y rodillos viradores: guía para ingenieros de fabricación
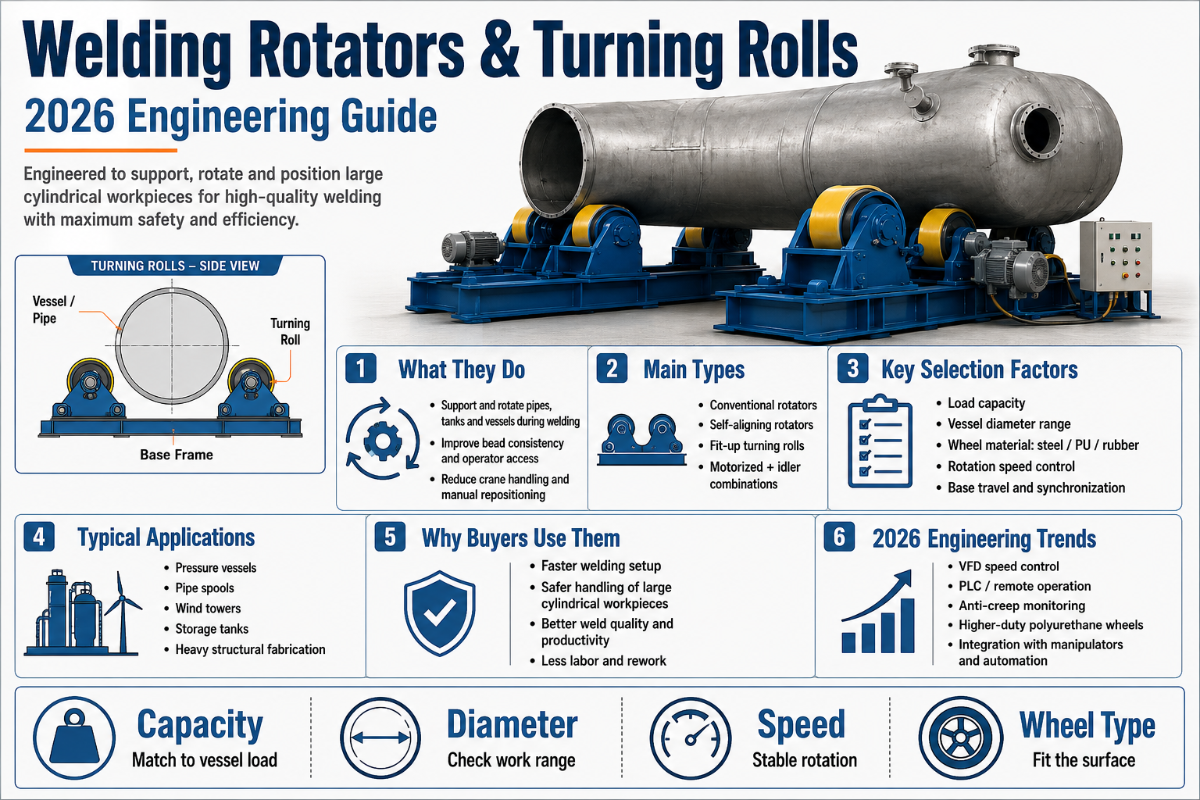
Los rotadores de soldadura y rodillos viradores son bancadas de rodillos motorizadas que hacen girar una pieza de trabajo cilíndrica —una tubería, tanque, caldera o virola de recipiente a presión— a una velocidad superficial controlada, de modo que el soldador y el arco permanezcan en un mismo lugar mientras la junta pasa frente a ellos. Un conjunto de rodillos de accionamiento hace girar la pieza por fricción; los rodillos libres soportan el resto del peso y mantienen una trayectoria recta. Esta sencilla idea —mover la pieza, no al operador— explica por qué los rotadores de soldadura y rodillos viradores son fundamentales en casi todas las líneas de fabricación de componentes cilíndricos pesados, desde carretes de tubería de 1 t hasta virolas de torres eólicas de 1,000 t.
Esta guía es el complemento técnico para tomar una decisión de compra, no un catálogo. Si ya sabe qué necesita y desea consultar modelos y categorías de tonelaje, vea la gama de rotadores de soldadura y rodillos viradores de Aubrik. Si desea entender cómo realiza realmente su trabajo la máquina —los cálculos de velocidad de rotación, la ingeniería de las ruedas, la física de la deriva, la configuración que determina si un recipiente gira correctamente y las normas que rigen la calidad de la soldadura—, continúe leyendo.
Especificaciones rápidas: rotadores de soldadura y rodillos viradores
| Capacidad de carga (por conjunto) | 1–1,000 t estándar; fabricación a la medida hasta ~2,000 t |
| Diámetro de la pieza de trabajo | 200–6,000 mm |
| Velocidad de rotación | 0.5–15 rpm, regulación continua mediante VFD (las piezas grandes funcionan muy por debajo de 1 rpm) |
| Ruedas de accionamiento | Poliuretano de ~70–85A o acero |
| Tipos comunes | Convencionales, autoalineables, antideriva y para armado y ajuste |
| Aplicaciones típicas | Recipientes a presión, tanques de almacenamiento, tuberías, secciones de torres eólicas y calderas |
Qué hacen realmente los rotadores de soldadura y rodillos viradores
La función de los rodillos viradores parece muy sencilla: sostener una pieza redonda sobre dos rodillos paralelos y hacerla girar suavemente para que una junta circunferencial (C) pase debajo de un cabezal de soldadura fijo. Como la pieza gira en lugar de que el soldador camine alrededor de ella, el arco mantiene una velocidad de avance constante, el aporte térmico permanece uniforme y el operador no tiene que reposicionarse a mitad de la pasada. Esto produce una soldadura más uniforme, con menos defectos por paradas y arranques, y reduce considerablemente la manipulación manual.
Los rodillos viradores motorizados que hacen girar piezas cilíndricas a una velocidad de rotación controlada reducen la fatiga de los trabajadores y elevan la productividad en cada estación de soldadura de tuberías, porque un solo operador puede realizar una junta larga que antes requería una grúa y una cuadrilla. En una configuración manual, girar un recipiente pesado un cuarto de vuelta con una grúa entre pasadas puede consumir 30–40% del tiempo de arco encendido y fatigar a una cuadrilla de dos o tres personas durante un turno; con rodillos motorizados, el mismo trabajo se realiza en una sola pasada continua.
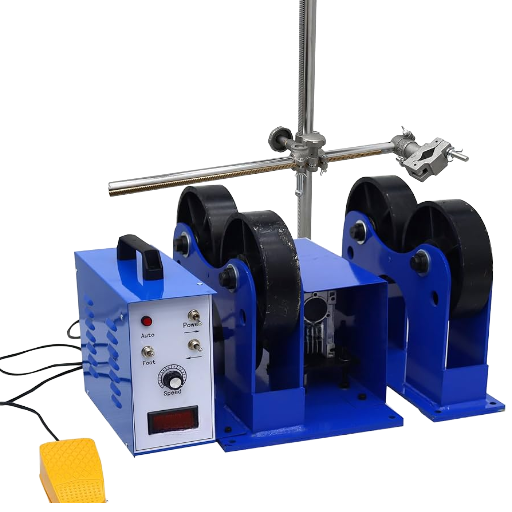
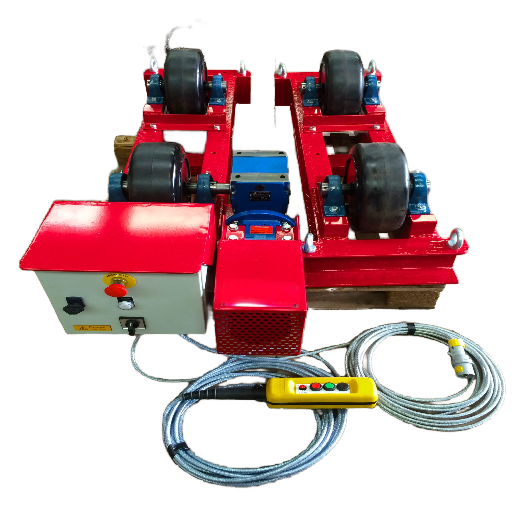
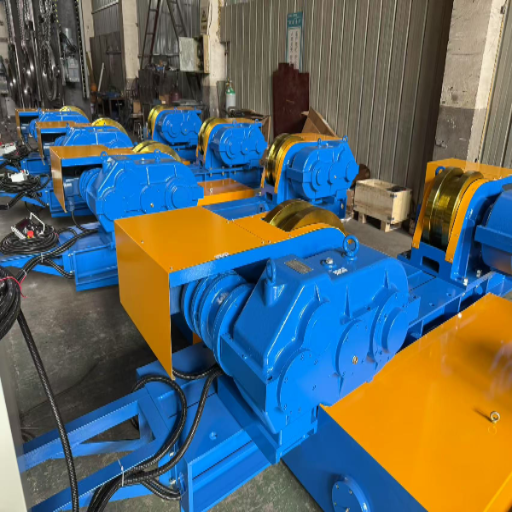
Como mínimo, una configuración consta de cuatro elementos: un rodillo de accionamiento (una rueda motorizada que hace girar la pieza), uno o más rodillos libres (ruedas de giro libre que soportan y equilibran la carga), un motorreductor con control de velocidad y un bastidor. «Rotador de soldadura» y «rodillos viradores» describen la misma familia de máquinas; los términos se usan indistintamente según la región, aunque «rodillos viradores» o «rodillos viradores para tanques» son más comunes en talleres de tanques y recipientes pesados.
En un taller de fabricación, la misma bancada de rodillos recibe varios nombres —rodillos viradores de soldadura, rodillos viradores para tanques, conjunto de rodillos para tuberías o simplemente soporte de rodillos—, pero su función es siempre la misma: hacer girar piezas cilíndricas para soldar una junta en posición plana. Las aplicaciones típicas abarcan desde piezas de diámetro pequeño y carretes de tubería cortos hasta recipientes a presión, tanques de almacenamiento, intercambiadores de calor, tambores de caldera, virolas de torres eólicas y monopilotes marinos que anclan una turbina al lecho marino.
¿Cuál es la diferencia entre un rotador de soldadura y los rodillos viradores?
No existe ninguna diferencia funcional: son dos nombres para la máquina con bancada de rodillos que hace girar un cilindro durante la soldadura. Un posicionador de soldadura es una máquina diferente: sujeta una pieza a una placa frontal inclinable y la hace girar sobre uno o dos ejes, por lo que resulta apropiado para soportes, patines y ensambles cortos. Los rodillos viradores son adecuados para cilindros largos y pesados que no se pueden —o no se deben— montar en voladizo sobre una placa frontal. Para conocer esta elección paso a paso, Aubrik publica un selector entre rotador y posicionador.
Interior de la máquina: tren de accionamiento, rodillos y controles
Todo lo que un rotador de soldadura hace bien depende de un único mecanismo: el accionamiento por fricción. El par se transmite únicamente donde la rueda de accionamiento toca la pieza, por lo que la zona de contacto —su superficie, el material de la rueda y el ángulo entre los dos rodillos— determina cuánto peso se puede hacer girar —la capacidad de carga— antes de que la rueda patine y fluctúe la velocidad superficial. Comprender la zona de contacto permite entender la mayor parte de la máquina.
| Componente | Función | Síntoma si es incorrecto |
|---|---|---|
| Rodillo de accionamiento + motorreductor | Hace girar la pieza por fricción | Patinamiento → velocidad de avance irregular, soldadura deficiente |
| Rodillo libre | Soporta y equilibra la carga | Pandeo, levantamiento de los extremos o desviación del eje |
| VFD / controlador de velocidad | Establece y mantiene la velocidad de rotación | Velocidad superficial incorrecta → perforación por quemado o falta de fusión |
| Ajuste de la separación entre ruedas | Adapta el ángulo de contacto al diámetro | Separación excesiva → par bajo, patinamiento |
La separación entre ruedas es más importante de lo que esperan los compradores. Al separar los dos rodillos, la pieza desciende entre ellos, lo que aumenta el ángulo de envolvimiento, pero reduce el componente de fuerza vertical que genera la tracción; si se acercan demasiado, un recipiente grande pierde estabilidad. Las bancadas ajustables mediante husillo o posiciones de pernos permiten adaptar ese equilibrio a cada diámetro. Debido a que el rodillo de accionamiento es un contacto giratorio motorizado, su protección está sujeta a normas para maquinaria como OSHA 29 CFR 1910.212.
Un accionamiento motorizado hace girar la pieza, pero el operador establece el ritmo. La mayoría de los rotadores de soldadura y rodillos viradores ofrecen controles de velocidad ajustable: un selector de VFD de velocidad variable en el panel, además de opciones de control colgante o pedal para que el soldador pueda ajustar con precisión la rotación sin alejarse del arco. Los buenos controles convierten el par en una rotación precisa y mantienen estable la velocidad de rotación bajo carga; con los controles económicos de lazo abierto se pierde discretamente esa estabilidad.
Ley de la velocidad superficial: cómo adaptar la velocidad de rotación a la soldadura
Para la soldadura importa la velocidad superficial en el punto de soldadura —la velocidad de avance del arco a lo largo de la junta—, no las rpm de los rodillos. Ambas están relacionadas mediante una fórmula que denominaremos ley de la velocidad superficial:
v = π × D × N → N = v ÷ (π × D)
v = velocidad de avance de soldadura · D = diámetro de la pieza · N = velocidad de rotación (rev/min)
La consecuencia es lo que la mayoría interpreta mal: la velocidad de rotación es inversamente proporcional al diámetro. Si se duplica el diámetro, las rpm se reducen a la mitad para mantener la misma velocidad de soldadura. Además, para piezas grandes, los valores son mínimos. Veamos los dos ejemplos:
- 📐Tubería de 6″ (152 mm), MIG a 5 in/min: N = 5 ÷ (π × 6) = 5 ÷ 18.85 = 0.27 rev/min.
- 📐Recipiente de 48″ (1,219 mm), arco sumergido a 24 in/min: N = 24 ÷ (π × 48) = 24 ÷ 150.8 = 0.16 rev/min.
Son fracciones de una rpm, precisamente por eso un torno adaptado funciona mal como rodillo virador: la velocidad mínima del husillo de un torno suele ser de 50–100 rpm, cientos de veces mayor que la necesaria para soldar un recipiente. Los rotadores de soldadura diseñados específicamente alcanzan estas velocidades bajas mediante una gran reducción por engranajes y un VFD.
| Diámetro exterior de la pieza | Proceso / velocidad de avance | Rotación N = v ÷ (πD) |
|---|---|---|
| 6″ (152 mm) | MIG · 5 in/min | 0.27 rpm |
| 24″ (610 mm) | SAW · 20 in/min | 0.27 rpm |
| 48″ (1,219 mm) | SAW · 24 in/min | 0.16 rpm |
| Virola de torre eólica de 120″ (3,048 mm) | SAW · 30 in/min | 0.08 rpm |
📐 Nota técnica
Un accionamiento de CA pierde 2–5% de sus rpm bajo carga (deslizamiento del motor), por lo que la velocidad ajustada sin carga no es la velocidad real de soldadura. Ajuste el valor objetivo ~10% por encima y después verifique la velocidad superficial real con la pieza colocada sobre los rodillos antes de la pasada de producción. En soldadura MIG de acero al carbono, el avance suele ser de 4–8 in/min; una pasada de raíz TIG en acero inoxidable puede bajar a ~2 in/min; el arco sumergido funciona mucho más rápido. Adapte N al proceso que realmente utiliza.
¿Cómo se calcula la velocidad de rotación de un rotador de soldadura?
Divida la velocidad de avance de soldadura entre la circunferencia de la pieza: N = v ÷ (π × D). Utilice una sola unidad de longitud de manera uniforme. Una tubería de 600 mm soldada a 300 mm/min requiere N = 300 ÷ (π × 600) = 0.16 rev/min. Después añada ~10% por el deslizamiento del motor y confirme el valor con la pieza bajo carga. Si prefiere no hacer el cálculo para cada trabajo, la calculadora de correspondencia de capacidad para rotadores de soldadura combina el diámetro y el peso con un conjunto de rodillos adecuado.
Ruedas de poliuretano frente a ruedas de acero: intervalo de dureza 70–85A
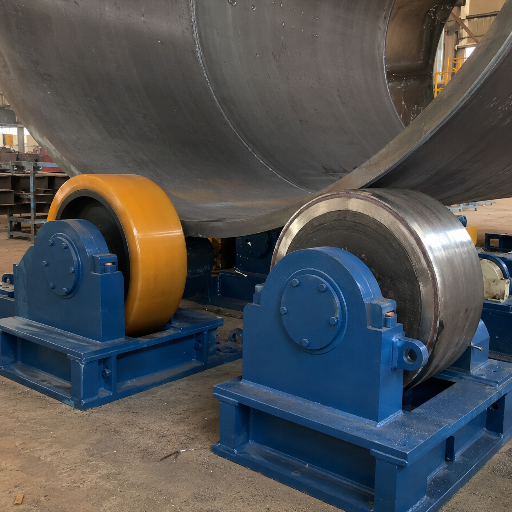
El material de las ruedas de accionamiento es la decisión más discreta de la ficha técnica y una de las más importantes. La mayoría de las ruedas de accionamiento de los rotadores de soldadura industriales utilizan poliuretano dentro de un intervalo aproximado de dureza de 70–85A en la escala Shore, lo que denominamos intervalo de dureza 70–85A. Es lo bastante blando para proporcionar agarre y absorber impactos, pero suficientemente firme para soportar la carga sin aplastarse, y no marca la pieza como puede hacerlo el acero.
Una salvedad que la mercadotecnia de ruedas suele omitir: el durómetro solo mide la dureza. De acuerdo con el marco ISO/ASTM para ensayos de dureza (ASTM D2240), no existe una relación sencilla entre una lectura del durómetro y la capacidad de carga o la vida útil frente al desgaste. El valor 70–85A indica que la rueda tiene una dureza adecuada para generar tracción; no garantiza el tonelaje ni la vida útil, que dependen de la formulación del poliuretano, la geometría de la rueda y la superficie de contacto. Use este intervalo como punto de partida y dimensione según la carga nominal, no según la dureza.
✔ Poliuretano (70–85A)
- Gran agarre; no deja marcas en superficies acabadas
- Vida útil frente al desgaste aproximadamente 3× mayor que la del caucho
- Amortigua la vibración → velocidad superficial más estable
- La zona de contacto adaptable distribuye la carga
⚠ Acero
- La mejor opción para tonelajes extremos y calor cerca del arco
- Tolera las salpicaduras y la cascarilla que degradan el uretano
- Puede abollar, marcar o rayar la pieza
- Menor agarre → mayor tendencia a patinar; transmite los impactos
En la práctica, se utiliza poliuretano para la gran mayoría de los trabajos con recipientes a presión y tuberías; el acero se emplea cuando el tonelaje es muy alto, cuando la rueda está cerca de una zona de soldadura caliente o cuando la cascarilla abrasiva deterioraría el uretano en cuestión de meses.
Convencionales, autoalineables, antideriva y para armado y ajuste: cómo resuelve cada geometría un problema diferente
Estas cuatro geometrías comunes de rodillos no forman una escala de buena, mejor y óptima: cada una responde a una limitación específica. Elija según el problema real que necesita resolver.
Resumen de 9 tipos de rotadores
| Tipo | Accionamiento / mecanismo | Categoría de capacidad | Aplicación más adecuada |
|---|---|---|---|
| Convencional | Separación de ruedas ajustada manualmente | Ligera–pesada | Diámetros estables; presupuesto limitado |
| Autoalineable | Los soportes flotantes se adaptan al diámetro | Ligera–pesada | Diámetros variados; virolas ovaladas |
| Antideriva | Los ejes inclinados de los rodillos libres contrarrestan el desplazamiento axial | Media–pesada | Juntas C largas y de precisión |
| Rotador para armado y ajuste | Alineación de virolas por tornillo/sistema hidráulico | Media–pesada | Unión de secciones de virola de extremo a extremo |
| Rotador de tuberías | Rodillos con poca separación | Ligera–media | Carretes de tubería largos |
| Elevable / para línea de crecimiento | Bastidor de altura ajustable | Pesada | Anillos para construcción de tanques |
| Servicio pesado (rueda de acero) | Rodillos de acero | Muy pesada (>100 t) | Tonelaje extremo; calor cerca del arco |
| Bogie / carro | Carro autoalineable de múltiples ruedas | Muy pesada | Recipientes muy largos y pesados |
| Granallado y pintura | Rodillos con rodamientos sellados | Ligera–media | Rotación para preparación de superficies |
| Ligero / de banco | Rodillos pequeños de poliuretano | Ligera (<1 t) | Tuberías y tubos pequeños |
Un rotador de soldadura autoalineable resulta útil cuando los diámetros cambian con frecuencia: los soportes de las ruedas pivotan para que los rodillos se adapten automáticamente a la pieza, independientemente de su ovalidad, lo que elimina la mayor parte del tiempo dedicado al reajuste manual de la separación. Este principio es antiguo y está bien documentado: la patente estadounidense US 4,407,621 (Conjunto de rodillos viradores autoajustable) describe un soporte flotante que se adapta al diámetro de la pieza sin ajustes manuales. En cambio, un rotador para armado y ajuste se utiliza para controlar la geometría antes de soldar, al hacer concéntricas dos secciones de virola para que la separación de raíz sea uniforme en todo el perímetro.
Para trabajos de producción corta o únicos, un conjunto de rodillos viradores ligero y portátil —comprado, rentado o arrendado— suele ser más rentable que invertir en una línea pesada para fines específicos que solo se utilizará unas cuantas veces al año.
Por qué se desvían las piezas y el triángulo de deriva que lo explica
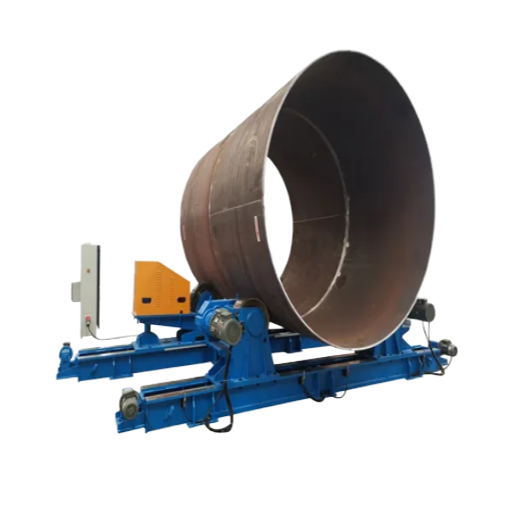
El «desplazamiento» o deriva axial —cuando el recipiente avanza lentamente hacia un extremo de la bancada mientras gira— es el problema clásico de los rodillos viradores y, en una virola larga de recipiente a presión, puede arruinar discretamente una junta C que de otro modo sería impecable. Rara vez existe una sola causa. Considérelo como el triángulo de deriva: tres fuerzas que se combinan y empujan la pieza fuera de su trayectoria prevista:
El triángulo de deriva
- Imperfección en la forma de la virola. Las virolas ovaladas o abarriladas presentan un radio variable ante los rodillos. La bibliografía de patentes antideriva identifica este factor como la causa principal de la deriva.
- Desalineación entre el accionamiento y los rodillos libres. Los rodillos que no están totalmente paralelos o se encuentran a distinta altura guían la pieza lateralmente; incluso una pequeña diferencia de altura hace que el recipiente se desplace.
- Masa desequilibrada de la pieza. El peso descentrado (boquillas, componentes internos o dispositivos de sujeción) carga un rodillo más que otro y desvía la trayectoria.
Ignorar este problema tiene un costo real. Incluso unos cuantos milímetros de desplazamiento por rotación desvían el arco de la junta, y reparar una junta C desviada puede exigir esmerilar y volver a soldar un metro de la junta del recipiente a presión: horas de retrabajo en una sola virola, además del retraso de un trabajo sujeto a código que debe aprobar la inspección radiográfica.
Los rodillos viradores antideriva contrarrestan este problema mediante la geometría, no por fuerza bruta. Como se describe en la patente estadounidense US 8,342,493 (Sistema de rodillos viradores antideriva), los rodillos libres se montan sobre ejes colocados ligeramente oblicuos respecto al eje de la pieza; esta pequeña inclinación introduce un componente de fuerza axial que empuja la pieza en sentido contrario a la deriva. Los trabajos más recientes —por ejemplo, la solicitud coreana KR 2023-0106190 (2023)— automatizan la corrección mediante un sensor de deriva que ajusta la inclinación en tiempo real. Para tramos largos de tubería con mucha deriva, un rotador de tuberías específico con rodillos libres antideriva suele ser la herramienta adecuada; estos sistemas antideriva corrigen la geometría en lugar de combatirla.
«El movimiento axial durante la soldadura de juntas C se debe principalmente a imperfecciones en la forma cilíndrica de la pieza de trabajo; la corrección consiste en orientar oblicuamente los ejes de los rodillos libres para que generen un componente de fuerza axial opuesto».
— Patente estadounidense 8,342,493 B2, Sistema de rodillos viradores antideriva
Configuración y alineación: principio del 70% de errores de configuración
Esta es la realidad que rara vez mencionan las páginas de los proveedores: la mayoría de los problemas con los rodillos viradores son provocados por el usuario. Los equipos de mantenimiento y servicio en campo suelen informar que aproximadamente 70% de los problemas de los rodillos viradores se deben a la configuración y no a fallas del equipo; se trata de una observación de campo, no de una estadística de laboratorio, pero coincide con lo que se observa en la mayoría de los talleres. Denominémoslo principio del 70% de errores de configuración: antes de sospechar de la máquina, revise la configuración.
- ✔Nivelados y paralelos. Revise ambos rodillos con una regla y un nivel; si no están paralelos o se encuentran a distinta altura, guiarán la pieza lateralmente.
- ✔Apoyo a 30–40% de cada extremo. Colocar los rodillos aproximadamente a un tercio de cada extremo evita que el centro se pandee y que los extremos se levanten.
- ✔Verifique la secuencia de fases eléctricas. Una secuencia invertida hace que los rodillos giren en sentido contrario al arrancar: una revisión de cinco segundos que evita un primer movimiento alarmante.
- ✔Adapte la separación de las ruedas al diámetro. Ajuste la separación para obtener estabilidad y un par de tracción adecuado, no solo para que la pieza quepa.
⚠️ Seguridad: los rodillos motorizados tienen puntos de atrapamiento
El espacio donde una rueda giratoria entra en contacto con la pieza constituye un punto de atrapamiento convergente. Las normas estadounidenses de protección de maquinaria —OSHA 29 CFR 1910.212— exigen proteger las piezas giratorias y los puntos de atrapamiento. Mantenga las manos, las mangas y las eslingas alejadas de la línea de rodillos, e informe a los operadores antes de la primera rotación; la seguridad del operador en este caso requiere un procedimiento, no solo una protección física.
Un corolario contraintuitivo: comprar más capacidad no corrige la deriva ni el patinamiento. Un margen de carga de 20–30% sobre el peso real de la pieza (incluidos los dispositivos de sujeción) es una práctica adecuada, pero, más allá de eso, el sobredimensionamiento solo aumenta el costo de capital y el espacio ocupado. La deriva y el patinamiento son problemas de geometría y configuración: se resuelven mediante la alineación, la selección de las ruedas y los rodillos libres antideriva, no con una cifra de tonelaje mayor.
Calidad de la soldadura y normas que la rigen
Una pregunta de los compradores merece una respuesta franca: ¿existe alguna certificación obligatoria para un rotador de soldadura? No: no existe una certificación única de producto para «rotadores de soldadura» y no afirmaremos lo contrario. La máquina lleva el marcado CE correspondiente a su propia seguridad eléctrica y mecánica, pero la calidad de la soldadura se rige por el marco de calidad de soldadura que la rodea, dentro del cual el rotador permite mantener una velocidad de avance constante.
| Norma | Qué regula |
|---|---|
| ISO 3834-2:2021 | Requisitos completos de calidad para la soldadura por fusión (Parte 2) |
| ASME BPVC Sección IX | Calificación de procedimientos de soldadura y soldadores |
| AWS D1.1:2025 | Código de soldadura estructural para acero |
| ISO 17662:2025 | Calibración / verificación / validación de equipos de soldadura |
La más reciente de estas normas, ISO 17662:2025, es la más relevante para los rotadores: abarca la verificación y validación de los equipos utilizados para controlar las variables del proceso de soldadura. Cualquier rotador cuya velocidad superficial pueda documentarse y reproducirse es precisamente el tipo de equipo que contempla este marco, por lo que el control de velocidad instrumentado se está convirtiendo en un requisito de calidad y no en un lujo. El problema que evita resulta costoso: una sola radiografía rechazada en una junta sujeta a código puede obligar a cortar la sección, volver a soldarla y repetir la inspección, lo que supone días de retraso en un único trabajo con un recipiente a presión y el tipo de no conformidad que se señalará en una auditoría ISO 3834.
Integración de rodillos viradores en una celda de soldadura
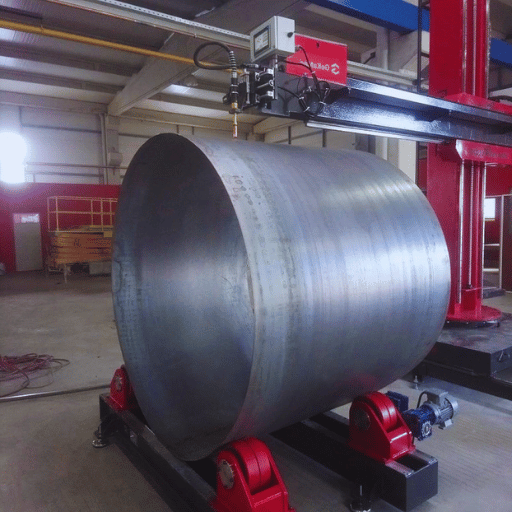
En un taller real, los rodillos viradores rara vez trabajan solos. La mayoría de las celdas de fabricación pesada combinan los rodillos viradores con un manipulador de soldadura de columna y brazo horizontal equipado con un cabezal de soldadura por arco sumergido: los rodillos hacen girar la virola a las rpm calculadas mientras el brazo horizontal mantiene el alambre de soldadura y el fundente inmóviles sobre la junta. Sincronizar la velocidad superficial de los rodillos con la tasa de deposición del proceso SAW es la clave: si se hace bien, una junta longitudinal larga se deposita en una sola pasada continua y uniforme, el tipo de resultado repetible que el marco de calidad ISO 3834 exige de una celda de soldadura.
Dentro de esa celda, los rodillos están diseñados para mantener la junta sobre una línea central constante, de modo que el arco deposite un cordón continuo, pasada tras pasada; en trabajos con revestimiento, esa misma estabilidad permite que un cabezal aplique una capa continua alrededor del diámetro interior. Aquí es donde la automatización resulta rentable: un flujo de trabajo sincronizado entre rodillos y brazo horizontal aumenta la uniformidad de las soldaduras, reduce el tiempo improductivo de los cambios de configuración y hace que fabricar recipientes cilíndricos pesados sea mucho más rentable que realizar la soldadura manualmente mientras se camina junto a la pieza. En una celda de fabricación pesada con mucha actividad, el tiempo perdido en los cambios de configuración puede consumir casi una quinta parte de la jornada laboral; sincronizar los rodillos con el brazo horizontal permite al taller recuperar esa hora, turno tras turno.
Aubrik fabrica rotadores de soldadura como parte de líneas completas —entre ellas, líneas de producción de torres eólicas y líneas de soldadura de vigas H—, en lugar de suministrarlos como unidades independientes, por lo que los conjuntos de rodillos se especifican en función del manipulador de soldadura, el sistema de seguimiento de junta y el sistema de recuperación de fundente con los que trabajarán. En recipientes muy largos, varios conjuntos de rodillos comparten la carga a lo largo de la pieza y cada uno soporta su zona correspondiente del 30–40%, de modo que una virola de torre eólica de 12 metros gira bajo el arco como un solo cuerpo rígido, en vez de combarse entre dos apoyos.
Mantenimiento, solución de problemas y cambios previstos para 2026
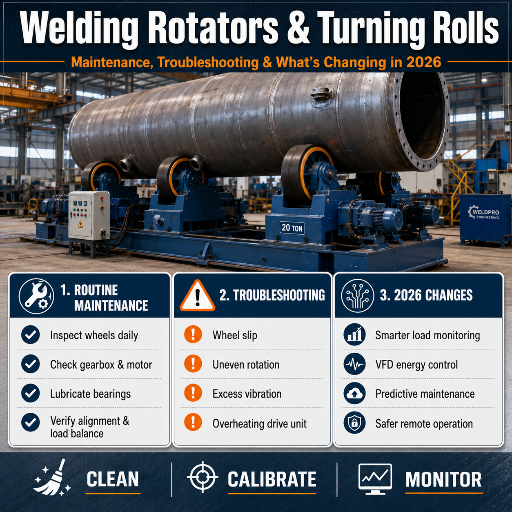
| Síntoma | Causa probable | Primera medida correctiva |
|---|---|---|
| La pieza de trabajo se desliza y la velocidad varía | Desgaste de las ruedas o separación excesiva | Reajustar la separación; sustituir las ruedas con zonas planas |
| La pieza se desplaza hacia un extremo | Altura o paralelismo incorrectos de los rodillos, o desequilibrio de masa | Volver a nivelar; acoplar los rodillos libres antideriva |
| La velocidad superficial fluctúa a bajas rpm | Accionamiento de lazo abierto o deslizamiento del motor | Agregar realimentación mediante encoder; verificar con carga |
| Ruido o vibración en el accionamiento | Desgaste del reductor o de los rodamientos | Inspeccionar el aceite del reductor; sustituir los rodamientos |
La tendencia más clara para 2026 es la transición de los accionamientos de CA de lazo abierto al control de velocidad de lazo cerrado mediante encoder o servomotor. El motivo no es una moda: la velocidad superficial constante se ha convertido en un parámetro documentado de la calidad de la soldadura en marcos como ISO 17662:2025 y en los sistemas de monitoreo durante el proceso, por lo que un rotador de soldadura que simplemente “gira aproximadamente a la velocidad correcta” no satisface un sistema de calidad con trazabilidad. Para los compradores que buscan esa trazabilidad, la medida práctica es concreta: especificar realimentación mediante encoder en el eje de rotación, no solo un VFD, para cualquier celda que se audite conforme a ISO 3834. (El contexto general del mercado de posicionamiento para soldadura —valorado en unos cuantos miles de millones de dólares y con tasas de crecimiento de un solo dígito medio— resulta útil, pero la decisión de compra está determinada por ese requisito de trazabilidad de la calidad, no por la cifra destacada del mercado.)
Preguntas frecuentes
¿Cuál es la diferencia entre los rodillos viradores y un posicionador de soldadura?
Ver respuesta
Los rodillos viradores sostienen horizontalmente un cilindro sobre dos rodillos y lo hacen girar sobre su propio eje, lo que resulta adecuado para tuberías y recipientes largos y pesados. Un posicionador de soldadura sujeta una pieza a una mesa inclinable y la hace girar sobre uno o dos ejes, lo que resulta adecuado para soportes, patines y ensambles más cortos. Los cilindros largos se colocan sobre rodillos viradores; las formas complejas que deben inclinarse se colocan sobre un posicionador de soldadura.
¿Qué velocidad superficial debo usar para soldar con rotadores de soldadura?
Ver respuesta
Ajuste la velocidad superficial a la velocidad de recorrido de su proceso y después conviértala a rpm mediante N = v ÷ (π × D). La soldadura MIG de acero al carbono normalmente se realiza a 4–8 in/min; una pasada de raíz TIG en acero inoxidable puede realizarse a ~2 in/min; la soldadura por arco sumergido es más rápida. Como las rpm disminuyen al aumentar el diámetro, los recipientes grandes giran a una velocidad muy inferior a 1 rpm. Agregue aproximadamente 10% para compensar el deslizamiento del motor y confirme la velocidad con la pieza cargada.
¿Son mejores las ruedas de poliuretano o las de acero para los rodillos motrices de los rotadores de soldadura?
Ver respuesta
El poliuretano de aproximadamente 70–85A es la opción habitual para las ruedas motrices: ofrece buen agarre, absorbe impactos, no marca las superficies acabadas y dura aproximadamente tres veces más que el caucho. Elija acero únicamente cuando el tonelaje sea muy alto, cuando una rueda esté cerca de una zona de soldadura caliente o cuando la cascarilla abrasiva desgaste rápidamente el uretano. Además, recuerde que el durómetro indica la dureza, no la capacidad de carga.
¿Qué margen de seguridad debo agregar a la capacidad de carga?
Ver respuesta
Dimensione el equipo para una capacidad del 20–30% superior al peso real del trabajo, incluidos los dispositivos de sujeción y los componentes internos. Ese margen compensa la imprecisión del pesaje y los trabajos ocasionales de mayor peso. Elegir una capacidad mucho mayor principalmente aumenta el costo de inversión y el espacio ocupado en planta, sin resolver la deriva ni el deslizamiento, que son problemas de configuración y geometría, no de capacidad.
¿Por qué las tuberías se desplazan lateralmente sobre los rodillos viradores?
Ver respuesta
La deriva axial se debe al Triángulo de la deriva: una geometría no circular de la virola (la causa principal según la literatura de patentes), rodillos que no están paralelos o que tienen alturas desiguales y una masa descentrada de la pieza. Vuelva a nivelar los rodillos y, en los casos persistentes, utilice rodillos libres antideriva cuyos ejes inclinados generen una fuerza axial que contrarreste el desplazamiento.
¿Los rotadores de soldadura requieren una norma de certificación específica?
Ver respuesta
No existe una certificación de producto única para los rotadores de soldadura. La propia máquina lleva el marcado CE de seguridad, mientras que la calidad de la soldadura se rige por el marco aplicable: ISO 3834 para los requisitos de calidad, ASME BPVC Sección IX para la calificación de procedimientos y soldadores, AWS D1.1 para acero estructural e ISO 17662:2025 para validar los equipos que controlan las variables de soldadura.
Todo rotador de soldadura con un control de velocidad documentado y reproducible respalda esos sistemas; no los sustituye. En la práctica, solicite al proveedor la declaración CE de conformidad de la máquina y confirme que sus propios procedimientos de soldadura estén calificados conforme a ASME Sección IX o al código aplicable; la función del rotador de soldadura es hacer que ese procedimiento calificado sea repetible, pasada tras pasada.
Origen de esta guía
Aubrik (anteriormente Wuxi ABK Machinery) fabrica equipos de soldadura y corte desde 1999 y produce alrededor de 1,000 conjuntos de equipos de soldadura al año para fabricantes de torres eólicas, recipientes a presión y tuberías en más de 40 países. Los ejemplos resueltos de velocidad de rotación, el Triángulo de la deriva y la lista de verificación de configuración que se presentan aquí reflejan el comportamiento de los rodillos viradores dentro de las líneas de soldadura que diseñamos y certificamos conforme a ISO 9001 y CE. Revisado por el equipo técnico de Aubrik (Wuxi ABK Machinery).
Referencias y fuentes
- US 8,342,493 B2 — Sistema de rodillos viradores antideriva — USPTO
- US 4,407,621 — Conjunto de rodillos viradores autoajustables — USPTO
- KR 2023-0106190 A — Rodillo virador antideriva para piezas de trabajo pesadas (2023) — KIPO
- 29 CFR 1910.212 — Requisitos generales para todas las máquinas — OSHA
- ISO 3834-2:2021 — Requisitos de calidad para la soldadura por fusión — ISO
- ISO 17662:2025 — Calibración, verificación y validación de equipos de soldadura — ISO
- ASME BPVC Sección IX — Calificaciones para soldadura, soldadura fuerte y fusión — ASME
- AWS D1.1/D1.1M:2025 — Código de soldadura estructural, acero — AWS
Artículos relacionados
- Rotadores de soldadura y rodillos viradores — gama de 1 a 1,000 toneladas y criterios de selección
- Rotador de soldadura autoalineable — para diámetros variables
- Rotador para tuberías — rodillos viradores antideriva para tuberías largas
- Selector de rotador de soldadura o posicionador de soldadura — elija el eje de manejo adecuado



