
Aubrik Şirketi ile İletişime Geçin

Haziran 2026’da güncellendi · Aubrik (Wuxi ABK Machinery) teknik ekibi tarafından incelendi
Kaynak Rotatörleri ve Çevirme Ruloları Nasıl Çalışır: İmalat Mühendisi Rehberi
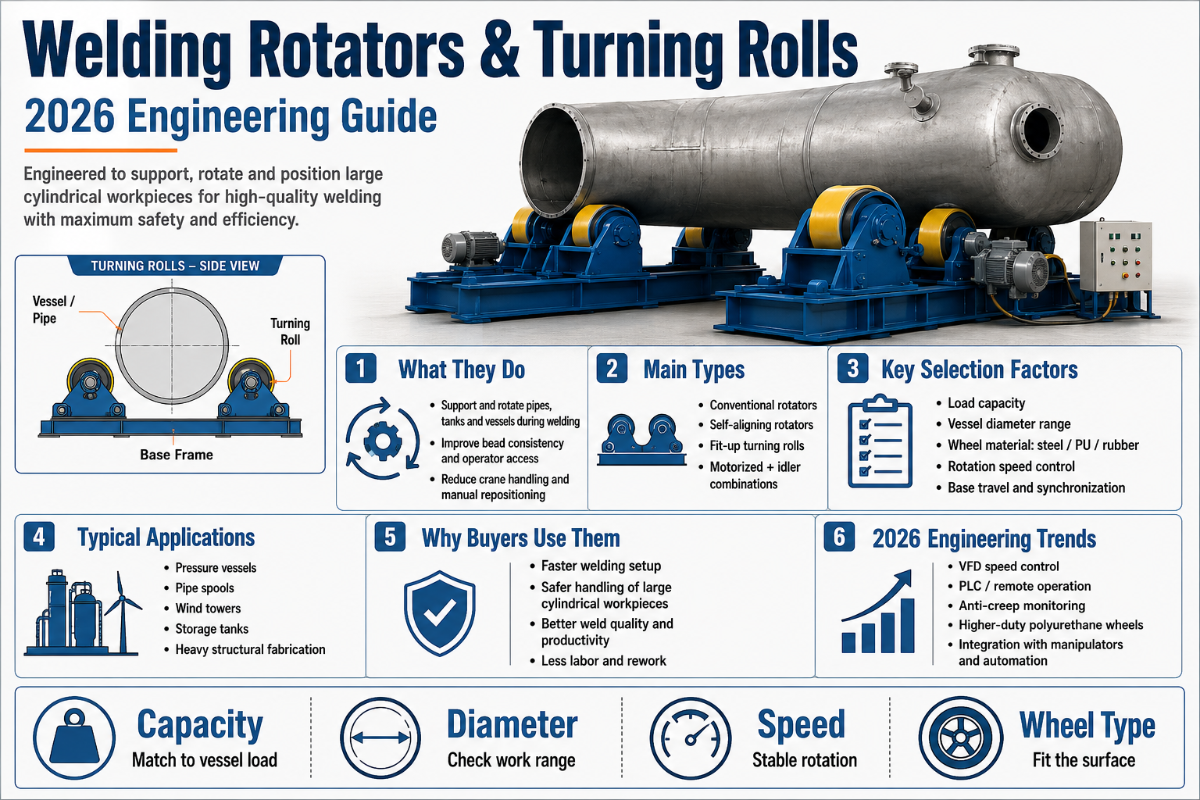
Kaynak rotatörleri ve çevirme ruloları; boru, tank, kazan veya basınçlı kap gövdesi gibi silindirik bir iş parçasını kontrollü yüzey hızında döndüren motorlu rulo yataklarıdır; böylece kaynakçı ve ark sabit kalırken kaynak dikişi bunların altına gelir. Bir tahrik rulosu grubu iş parçasını sürtünmeyle döndürür; avare rulolar ise ağırlığın kalanını taşır ve parçanın düz bir hat üzerinde ilerlemesini sağlar. Operatörü değil parçayı hareket ettirme şeklindeki bu tek fikir, kaynak rotatörleri ile çevirme rulolarını 1 tonluk boru spoollarından 1,000 tonluk rüzgâr türbini kulesi segmentlerine kadar neredeyse tüm ağır silindirik imalat hatlarının merkezine yerleştirir.
Bu rehber bir katalog değil, satın alma kararına yönelik bir mühendislik kılavuzudur. İhtiyaç belliyse ve modeller ile tonaj sınıfları aranıyorsa Aubrik kaynak rotatörleri ve çevirme ruloları ürün grubunu inceleyin. Makinenin işini gerçekte nasıl yaptığını; dönme hızı hesabını, tekerlek mühendisliğini, eksenel kaymanın fiziğini, bir kabın düzgün dönüp dönmeyeceğini belirleyen kurulumu ve kaynak kalitesini düzenleyen standartları anlamak için okumaya devam edin.
Hızlı Teknik Özellikler: Kaynak Rotatörleri ve Çevirme Ruloları
| Taşıma kapasitesi (set başına) | Standart olarak 1–1,000 t; ~2,000 t değerine kadar özel imalat |
| İş parçası çapı | 200–6,000 mm |
| Dönme hızı | 0.5–15 dev/dak, VFD ile kademesiz (büyük iş parçaları 1 dev/dak değerinin çok altında çalışır) |
| Tahrik tekerlekleri | Poliüretan ~70–85A veya çelik |
| Yaygın tipler | Konvansiyonel, kendinden ayarlı, eksenel kayma önleyici, fit-up |
| Tipik uygulamalar | Basınçlı kaplar, depolama tankları, boru hatları, rüzgâr türbini kulesi bölümleri, kazanlar |
Kaynak Rotatörleri ve Çevirme Ruloları Gerçekte Ne Yapar?
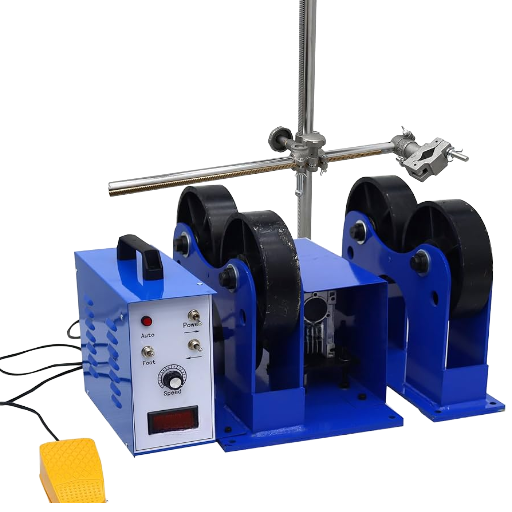
Çevirme rulolarının yaptığı iş görünüşte basittir: Yuvarlak bir parçayı iki paralel rulo üzerinde tutup düzgün biçimde döndürerek çevresel (C-) dikişin sabit bir kaynak kafasının altından geçmesini sağlar. Kaynakçı parçanın çevresinde dolaşmak yerine parça döndüğü için ark sabit bir hareket hızıyla ilerler, ısı girdisi eşit kalır ve operatör paso sırasında yeniden konumlandırma yapmak zorunda kalmaz. Böylece durma/başlama kusurları daha az olan, daha homojen bir kaynak elde edilir ve elle taşıma önemli ölçüde azalır.
Silindirik iş parçalarını kontrollü dönme hızıyla çeviren motorlu çevirme ruloları, her boru kaynağı istasyonunda çalışan yorgunluğunu azaltır ve verimliliği artırır; çünkü daha önce vinç ve ekip gerektiren uzun bir dikişi tek operatör tamamlayabilir. Manuel bir düzende ağır bir kabı pasolar arasında çeyrek tur vinçle çevirmek, arkın açık kaldığı sürenin 30–40% kadarını tüketebilir ve iki veya üç kişilik ekibi tek vardiyada yorabilir; motorlu rulolarda ise aynı iş kesintisiz tek paso hâlinde yürütülür.
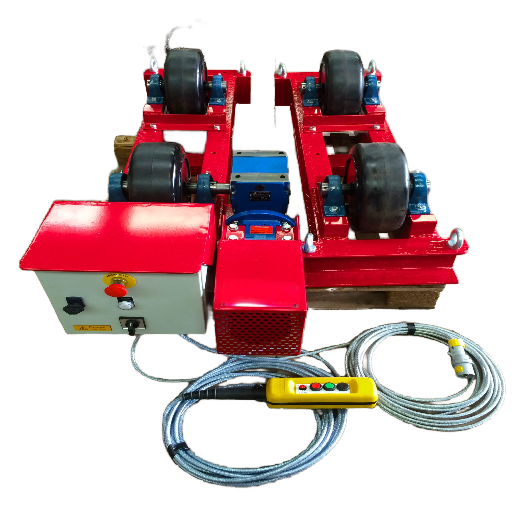
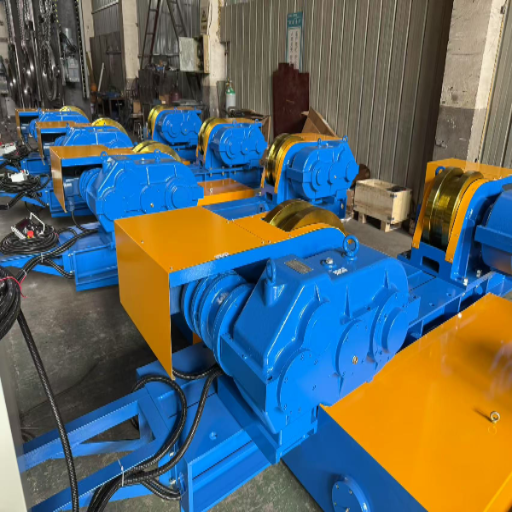
Bir düzenek en az dört unsurdan oluşur: tahrik rulosu (iş parçasını döndüren motor tahrikli tekerlek), bir veya daha fazla avare rulo (yükü destekleyip dengeleyen serbest dönen tekerlekler), hız kontrollü redüktörlü motor ve şase. “Kaynak rotatörü” ile “çevirme ruloları” aynı makine ailesini tanımlar; terimler bölgelere göre birbirinin yerine kullanılır ve ağır tank ve kap imalathanelerinde “çevirme ruloları” veya “tank çevirme ruloları” daha yaygındır.
Aynı rulo yatağı bir imalathanede kaynak çevirme ruloları, tank çevirme ruloları, boru rulo seti veya yalnızca rulo sehpası gibi farklı adlarla anılır; ancak yaptığı iş değişmez: Silindirik iş parçalarını döndürerek bir dikişin düz kaynak konumunda kaynatılmasını sağlamak. Tipik uygulamalar; küçük çaplı iş parçaları ve kısa boru spoollarından basınçlı kaplara, depolama tanklarına, ısı eşanjörlerine, kazan dramlarına ve bir türbini deniz tabanına sabitleyen rüzgâr türbini kulesi segmentleri ile açık deniz monopil temellerine kadar uzanır.
Kaynak rotatörü ile çevirme ruloları arasındaki fark nedir?
İşlevsel bir fark yoktur; her ikisi de kaynak için silindirik parçayı döndüren rulo yataklı makinenin adıdır. Kaynak pozisyoneri farklı bir makinedir: Parçayı eğilebilen bir aynaya bağlar ve bir veya iki eksende döndürür; bu nedenle braketler, flanşlar ve kısa montajlar için uygundur. Çevirme ruloları, bir aynaya konsol biçiminde bağlanamayacak veya bağlanmaması gereken uzun ve ağır silindirler için uygundur. Bu seçim sürecinin yapılandırılmış açıklaması için Aubrik’in rotatör veya pozisyoner seçim rehberini inceleyin.
Makinenin İç Yapısı: Tahrik Sistemi, Rulolar ve Kumanda Sistemi
Bir kaynak rotatörünün başarılı olduğu her iş tek bir mekanizmaya dayanır: sürtünmeli tahrik. Tork yalnızca tahrik tekerleğinin iş parçasına temas ettiği noktadan aktarılır; dolayısıyla tekerlek kayıp yüzey hızı dalgalanmaya başlamadan önce ne kadar ağırlığın döndürülebileceğini, yani taşıma kapasitesini temas alanının büyüklüğü, tekerlek malzemesi ve iki rulo arasındaki açı belirler. Temas alanını anlamak, makinenin büyük bölümünü anlamaktır.
| Bileşen | İşlev | Hatalıysa görülen belirti |
|---|---|---|
| Tahrik rulosu + redüktörlü motor | İş parçasını sürtünmeyle döndürür | Kayma → düzensiz hareket hızı, bozuk kaynak dikişi |
| Avare rulo | Yükü destekler ve dengeler | Sarkma, uç kalkması veya eksen sapması |
| VFD / hız kontrol cihazı | Dönme hızını ayarlar ve sabit tutar | Yanlış yüzey hızı → yanma-delinmesi veya soğuk bindirme |
| Tekerlek aralığı ayarı | Temas açısını çapa uygun hâle getirir | Çok geniş aralık → düşük tork, kayma |
Tekerlek aralığı, alıcıların tahmin ettiğinden daha önemlidir. İki rulo birbirinden uzaklaştırıldığında iş parçası aralarına daha fazla oturur; sarma açısı artar ancak çekiş oluşturan dikey kuvvet bileşeni azalır; rulolar birbirine fazla yaklaştırıldığında ise büyük bir kap kararsız hâle gelir. Vidalı mil veya cıvata delikleriyle ayarlanabilen yataklar, bu dengenin her çapa göre düzenlenmesini sağlar. Bu tahrik rulosu motorlu ve dönen bir temas noktası olduğundan koruyucuları OSHA 29 CFR 1910.212 gibi makine kurallarına tabidir.
Motorlu tahrik iş parçasını döndürür, ancak tempoyu operatör belirler. Kaynak rotatörleri ve çevirme rulolarının çoğunda hız ayarlı kumanda sistemi bulunur: panelde değişken hızlı VFD düğmesinin yanı sıra kaynakçının arkın başından ayrılmadan dönüşü hassas biçimde ayarlayabilmesi için askılı kumanda veya ayak pedalı seçenekleri sunulur. Nitelikli kumanda sistemi, torku hassas dönüşe dönüştürür ve yük altında sabit dönme hızını korur; ucuz açık çevrimli kutularda ise dönüş kararlılığı fark edilmeden kaybolur.
Yüzey Hızı Yasası: Dönme Hızını Kaynağa Uyarlama
Kaynak işlemi için önemli olan ruloların dev/dak değeri değil, kaynak noktasındaki yüzey hızıdır; yani arkın dikiş boyunca hareket hızıdır. Bu iki değer, Yüzey Hızı Yasası olarak adlandıracağımız şu bağıntıyla ilişkilidir:
v = π × D × N → N = v ÷ (π × D)
v = kaynak hareket hızı · D = iş parçası çapı · N = dönme hızı (dev/dak)
Bu bağıntının en sık yanlış anlaşılan sonucu şudur: Dönme hızı, çapla ters orantılıdır. Aynı kaynak hızında çap iki katına çıkarıldığında dev/dak değeri yarıya düşer. Büyük iş parçalarında bu değerler son derece küçüktür. Şu iki örneği hesaplayın:
- 📐5 in/dak MIG kaynağı yapılan 6″ (152 mm) boru: N = 5 ÷ (π × 6) = 5 ÷ 18.85 = 0.27 dev/dak.
- 📐24 in/dak tozaltı kaynağı yapılan 48″ (1,219 mm) kap: N = 24 ÷ (π × 48) = 24 ÷ 150.8 = 0.16 dev/dak.
Bunlar 1 dev/dak değerinin kesirleridir; bu nedenle dönüştürülmüş bir torna tezgâhı çevirme rulosu olarak yetersiz kalır: Bir torna tezgâhının en düşük iş mili hızı genellikle 50–100 dev/dak olup bir kap kaynağının gerektirdiği hızdan yüzlerce kat fazladır. Amaca özel üretilen kaynak rotatörleri, yüksek redüksiyon oranıyla birlikte VFD kullanarak bu düşük hızlara ulaşır.
| İş parçası dış çapı | Yöntem / hareket hızı | Dönme hızı N = v ÷ (πD) |
|---|---|---|
| 6″ (152 mm) | MIG · 5 in/dak | 0.27 dev/dak |
| 24″ (610 mm) | SAW · 20 in/dak | 0.27 dev/dak |
| 48″ (1,219 mm) | SAW · 24 in/dak | 0.16 dev/dak |
| 120″ (3,048 mm) rüzgâr türbini kulesi segmenti | SAW · 30 in/dak | 0.08 dev/dak |
📐 Mühendislik Notu
Bir AC tahrik, yük altında dev/dak değerinin 2–5% kadarını kaybeder (motor kayması); dolayısıyla yüksüz durumda ayarlanan hız, kaynak sırasındaki hız değildir. Hedefi ~10% yüksek ayarlayın, ardından üretim pasosundan önce gerçek iş parçası rulolar üzerindeyken fiilî yüzey hızını doğrulayın. Karbon çeliğinde MIG kaynağının hareket hızı genellikle 4–8 in/dak değerindedir; paslanmaz çelikte TIG kök pasosu ~2 in/dak değerine kadar düşebilir; tozaltı kaynağı ise çok daha hızlı ilerler. N değerini uygulanan kaynak yöntemine göre belirleyin.
Bir kaynak rotatörünün dönme hızı nasıl hesaplanır?
Kaynak hareket hızını iş parçasının çevresine bölün: N = v ÷ (π × D). Tek ve tutarlı bir uzunluk birimi kullanın. 300 mm/dak hızla kaynak yapılan 600 mm çaplı bir boru için N = 300 ÷ (π × 600) = 0.16 dev/dak gerekir. Ardından motor kayması için ~10% ekleyin ve yüklü parçayla doğrulayın. Her iş için hesap yapmak tercih edilmiyorsa kaynak rotatörü kapasite eşleştirme hesaplayıcısı, çap ve ağırlığı uygun bir rulo setiyle eşleştirir.
Poliüretan ve Çelik Tekerlekler: 70–85A Durometre Aralığı
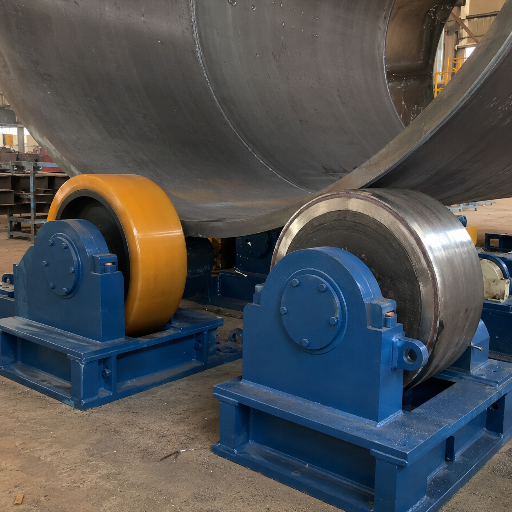
Tahrik tekerleği malzemesi, teknik özellikler listesindeki en az dikkat çeken ancak en önemli sonuçları doğuran kararlardan biridir. Endüstriyel kaynak rotatörü tahrik tekerleklerinin çoğunda Shore ölçeğinde yaklaşık 70–85A sertlik aralığında poliüretan kullanılır; buna 70–85A Durometre Aralığı diyoruz. Kavrama ve darbeyi sönümleme için yeterince yumuşak, ezilmeden yük taşımak için yeterince serttir ve çelik gibi iş parçasında iz bırakmaz.
Tekerlek pazarlamasında genellikle belirtilmeyen açık bir sınırlama vardır: Durometre yalnızca sertlik ölçümüdür. ISO/ASTM sertlik testi çerçevesine (ASTM D2240) göre durometre değeri ile taşıma kapasitesi veya aşınma ömrü arasında basit bir ilişki yoktur. 70–85A değeri, tekerleğin çekiş için uygun sertlikte olduğunu gösterir; poliüretan formülüne, tekerlek geometrisine ve temas alanına bağlı olan tonajı veya hizmet ömrünü garanti etmez. Bu aralığı başlangıç noktası olarak kullanın, ardından boyutlandırmayı sertliğe değil nominal yüke göre yapın.
✔ Poliüretan (70–85A)
- Yüksek kavrama, işlenmiş yüzeylerde iz bırakmama
- Kauçuğun yaklaşık 3× aşınma ömrü
- Titreşimi sönümler → daha kararlı yüzey hızı
- Uyumlu temas alanı yükü dağıtır
⚠ Çelik
- Çok yüksek tonaj ve arka yakın ısı için en uygun seçenek
- Üretanı bozan sıçrantı ve tufale dayanır
- İş parçasında ezik, iz veya çizik oluşturabilir
- Daha düşük kavrama → kaymaya daha yatkın; darbeyi iletir
Uygulamada basınçlı kap ve boru işlerinin büyük çoğunluğu için poliüretan; tonajın çok yüksek olduğu, tekerleğin sıcak kaynak bölgesine yakın bulunduğu veya aşındırıcı tufalin üretanı aylar içinde parçalayacağı durumlar için çelik kullanılır.
Konvansiyonel, Kendinden Ayarlı, Eksenel Kayma Önleyici ve Fit-Up: Her Geometri Farklı Bir Sorunu Nasıl Çözer?
Bu dört yaygın rulo geometrisi iyi/daha iyi/en iyi sıralaması oluşturmaz; her biri belirli bir kısıtı karşılar. Seçimi mevcut soruna göre yapın.
Bir Bakışta 9 Rotatör Tipi
| Tip | Tahrik / mekanizma | Kapasite sınıfı | En uygun uygulama |
|---|---|---|---|
| Konvansiyonel | Elle ayarlanan tekerlek aralığı | Hafif–ağır | Sabit çaplar; maliyet odaklı uygulamalar |
| Kendinden ayarlı | Hareketli braketler çapa uyum sağlar | Hafif–ağır | Değişken çaplar; yuvarlaklığı bozuk gövdeler |
| Eksenel kayma önleyici | Eğik avare rulo eksenleri, eksenel yürümeye karşı koyar | Orta–ağır | Uzun ve hassas C-dikişler |
| Fit-up rotatörü | Vidalı/hidrolik gövde hizalama | Orta–ağır | Gövde bölümlerini uç uca birleştirme |
| Boru rotatörü | Dar aralıklı rulolar | Hafif–orta | Uzun boru spoolları |
| Yükseltilebilir / büyütme hattı tipi | Yüksekliği ayarlanabilir şase | Ağır | Tank imalatı gövde sıraları |
| Ağır hizmet tipi (çelik tekerlekli) | Çelik rulolar | Çok ağır (>100 t) | Aşırı yüksek tonaj; arka yakın ısı |
| Boji / araba tipi | Çok tekerlekli kendinden ayarlı araba | Çok ağır | Çok uzun ve ağır kaplar |
| Kumlama ve boyama | Sızdırmaz yataklı rulolar | Hafif–orta | Yüzey hazırlığı için döndürme |
| Hafif / tezgâh üstü | Küçük poliüretan rulolar | Hafif (<1 t) | Küçük boru ve tüp |
Çapların sık değiştiği uygulamalarda kendinden ayarlı kaynak rotatörü maliyetini karşılar: Tekerlek braketleri dönerek ovallikten bağımsız biçimde ruloların iş parçasına otomatik uyum sağlamasına olanak tanır ve elle yeniden aralama süresinin büyük bölümünü ortadan kaldırır. Bu ilke eski ve iyi belgelenmiştir; US 4,407,621 (Kendinden ayarlı çevirme rulosu tertibatı) numaralı ABD patenti, elle ayar yapılmadan iş parçası çapına uyum sağlayan hareketli bir braketi tanımlar. Buna karşılık fit-up rotatörü, kaynak öncesinde geometriyi kontrol etmek; kök aralığının tüm çevrede eşit olması için iki gövde bölümünü eş merkezli hâle getirmek amacıyla kullanılır.
Kısa süreli veya tek seferlik işlerde satın alınan, kiralanan ya da finansal kiralamayla edinilen hafif ve taşınabilir bir çevirme rulosu seti, yılda yalnızca birkaç kez kullanılacak özel amaçlı ağır bir hatta yatırım yapmaktan genellikle daha ekonomiktir.
İş Parçaları Neden Eksenel Kayar ve Bunun Ardındaki Kayma Üçgeni
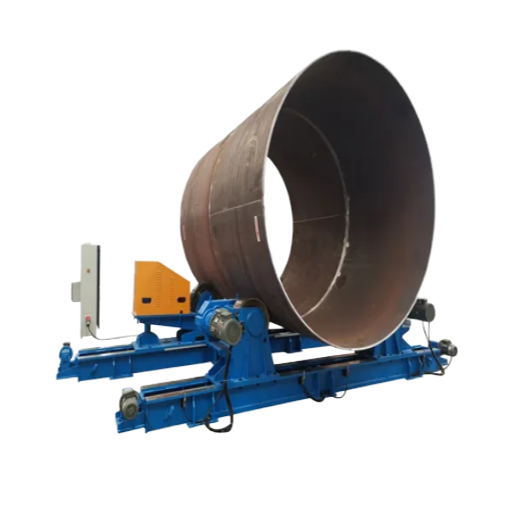
“Yürüme” veya eksenel kayma, yani kap dönerken rulo yatağının bir ucuna doğru ilerlemesi, çevirme rulolarındaki klasik sorundur ve uzun bir basınçlı kap gövdesinde normalde temiz olacak bir C-dikişi fark edilmeden bozabilir. Bunun nedeni nadiren tektir. Bunu Kayma Üçgeni olarak düşünün; birleşerek iş parçasını hedeflenen izden uzaklaştıran üç kuvvet:
Kayma Üçgeni
- Gövde biçimindeki kusur. Yuvarlaklığı bozuk veya fıçılaşmış gövdeler, rulolara sürekli değişen bir yarıçap sunar. Eksenel kayma önleme patentleri, bunu kaymanın başlıca nedeni olarak belirtir.
- Tahrik/avare rulo hizasızlığı. Tam olarak paralel olmayan veya farklı yükseklikteki rulolar parçayı yana yönlendirir; küçük bir yükseklik farkı bile kabın yürümesine neden olur.
- Dengesiz iş parçası kütlesi. Merkez dışındaki ağırlıklar (nozullar, iç bileşenler, fikstürler) bir ruloya diğerinden daha fazla yük bindirerek hareket izini bir yana yönlendirir.
Bunu görmezden gelmenin maliyeti gerçektir. Devir başına birkaç milimetre yürüyüş bile arkı eklemden sürükler ve dolaşan bir C dikişini kurtarmak, bir metrelik basınçlı kap dikişini taşlamak ve yeniden kaynaklamak anlamına gelebilir — tek bir kabuk üzerinde saatlerce yeniden çalışma, artı program radyografiyi geçmek zorunda olan bir kod işine çarptı.
Eksenel kayma önleyici çevirme ruloları buna kaba kuvvetle değil, geometriyle karşı koyar. US 8,342,493 (Eksenel kayma önleyici çevirme rulosu sistemi) numaralı ABD patentinde açıklandığı üzere avare rulolar, iş parçası eksenine göre hafifçe eğik konumlandırılmış millere yataklanır; bu küçük eğim, parçayı kaymanın ters yönüne iten bir eksenel kuvvet bileşeni oluşturur. Daha yeni çalışmalar, örneğin KR 2023-0106190 (2023) numaralı Kore başvurusu, bir kayma sensöründen yararlanarak düzeltmeyi otomatikleştirir ve eğimi gerçek zamanlı olarak ayarlar. Ciddi ölçüde eksenel kayan uzun borular için kayma önleyici avare rulolara sahip özel bir boru rotatörü genellikle doğru ekipmandır; bu kayma önleme sistemleri geometriyle mücadele etmek yerine geometriyi düzeltir.
“C-dikiş kaynağı sırasındaki eksenel hareket, esas olarak iş parçasının silindirik biçimindeki kusurlardan kaynaklanır; çözüm, avare rulo eksenlerini karşıt yönde bir eksenel kuvvet bileşeni oluşturacak biçimde eğik konumlandırmaktır.”
— ABD Patenti 8,342,493 B2, Eksenel kayma önleyici çevirme rulosu sistemi
Kurulum ve Hizalama: 70% Kurulum Hatası İlkesi
Tedarikçi sayfalarında nadiren belirtilen gerçek şudur: Çevirme rulosu sorunlarının çoğuna kullanıcı neden olur. Bakım ve saha ekipleri, çevirme rulosu sorunlarının yaklaşık 70% kadarının ekipman arızasından değil kurulumdan kaynaklandığını sıklıkla bildirir; bu bir laboratuvar istatistiği değil, çoğu imalathanedeki gözlemlerle örtüşen bir saha değerlendirmesidir. Buna 70% Kurulum Hatası İlkesi denebilir: Makineden şüphelenmeden önce kurulumu kontrol edin.
- ✔Terazisinde ve paralel. Her iki ruloyu düz mastar ve su terazisiyle kontrol edin; paralel olmayan veya farklı yükseklikteki rulolar parçayı yana yönlendirir.
- ✔Her uçtan 30–40% içeriden destekleyin. Ruloların her uçtan yaklaşık üçte bir mesafeye yerleştirilmesi, orta bölümün sarkmasını ve uçların kalkmasını önler.
- ✔Elektrik faz sırasını doğrulayın. Ters faz sırası, ilk çalıştırmada ruloları geriye döndürür; bu 5 saniyelik kontrol, ürkütücü bir ilk hareketi önler.
- ✔Tekerlek aralığını çapa göre ayarlayın. Aralığı yalnızca parçanın sığacağı biçimde değil, kararlılık ve yeterli çekiş torku sağlayacak biçimde ayarlayın.
⚠️ Güvenlik: Motorlu rulolarda sıkışma noktaları bulunur
Dönen tekerleğin iş parçasıyla buluştuğu boşluk, içeri çeken bir sıkışma noktasıdır. ABD makine koruyucusu kuralları olan OSHA 29 CFR 1910.212, dönen parçaların ve sıkışma noktalarının korunmasını zorunlu kılar. Elleri, giysi kollarını ve sapanları rulo hattından uzak tutun ve ilk dönüşten önce operatörleri bu konuda bilgilendirin; burada operatör güvenliği yalnızca bir koruyucu değil, bir kaynak prosedürüdür.
Sezgilere aykırı bir sonuç da şudur: Daha fazla kapasite satın almak eksenel kaymayı veya tekerlek kaymasını düzeltmez. Fikstürler dâhil gerçek iş ağırlığının 20–30% üzerinde yük payı bırakmak doğru bir uygulamadır; ancak bunun ötesinde aşırı boyutlandırma yalnızca yatırım maliyetini ve kaplanan zemin alanını artırır. Eksenel kayma ve tekerlek kayması, geometri ve kurulum sorunlarıdır; bunlar daha büyük bir tonaj değeriyle değil, hizalama, tekerlek seçimi ve kayma önleyici avare rulolarla çözülür.
Kaynak Kalitesi ve Kaynak Kalitesini Düzenleyen Standartlar
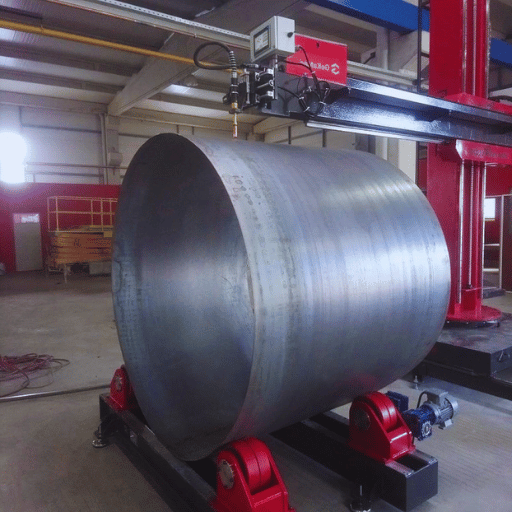
Bir alıcı sorusu açık bir yanıtı hak eder: Kaynak rotatörünün sahip olması gereken bir sertifika var mıdır? Hayır; tek bir “kaynak rotatörü” ürün sertifikası yoktur ve aksini iddia etmiyoruz. Makinenin kendisi elektriksel ve mekanik güvenliği için CE işareti taşır; ancak kaynak dikişi kalitesi, rotatörün tutarlı hareket hızı sağlayan bir yardımcı olduğu çevredeki kaynak kalitesi çerçevesi tarafından düzenlenir.
| Standart | Düzenlediği konu |
|---|---|
| ISO 3834-2:2021 | Ergitme kaynağı için kapsamlı kalite şartları (Bölüm 2) |
| ASME BPVC Bölüm IX | Kaynak prosedürü ve kaynakçı yeterliliği |
| AWS D1.1:2025 | Çelik için yapısal kaynak standardı |
| ISO 17662:2025 | Kaynak ekipmanının kalibrasyonu / doğrulanması / geçerli kılınması |
Bunların en yenisi olan ISO 17662:2025, rotatörlerle en yakından ilgili standarttır: Kaynak yöntemi değişkenlerini kontrol etmek için kullanılan ekipmanın doğrulanmasını ve geçerli kılınmasını kapsar. Yüzey hızı belgelenebilen ve tekrarlanabilen her rotatör, bu çerçevenin öngördüğü ekipman türüne tam olarak uyar; bu nedenle ölçüm donanımlı hız kontrolü lüks değil, bir kalite şartı hâline gelmektedir. Önlediği sorun maliyetlidir: Standart kapsamındaki bir dikişin radyografiden yalnızca 1 kez başarısız olması, kesip çıkarma, yeniden kaynak ve yeniden muayene gerektirebilir; tek bir basınçlı kap işinde günlerce program kaybına ve ISO 3834 denetiminde işaretlenecek türden bir uygunsuzluğa yol açabilir.
Çevirme Rulolarını Bir Kaynak Hücresine Entegre Etme
Gerçek bir atölyede kaynak rotatörleri nadiren tek başına çalışır. Ağır imalat hücrelerinin çoğunda, tozaltı kaynak kafası taşıyan bir kolon-bom kaynak sistemi ile kaynak rotatörleri birlikte kullanılır: kaynak rotatörleri silindirik gövdeyi hesaplanan dev/dak değerinde döndürürken bom, tel ve tozu dikiş üzerinde sabit tutar. Rulo yüzey hızını SAW dolgu hızına senkronize etmek işin özüdür — doğru ayarlandığında uzun bir C dikişi, ISO 3834 kalite çerçevesinin bir kaynak hücresinden beklediği türden tekrarlanabilir bir sonuç sağlayacak şekilde kesintisiz ve düzgün tek pasoda tamamlanır.
Bu hücrede rulolar, kaynak ağzını sabit bir merkez hattında tutacak şekilde tasarlanır; böylece ark, her pasoda kesintisiz bir kaynak dikişi oluşturur; kaplamalı işlerde aynı kararlılık, kaynak kafasının iç yüzey çevresinde kesintisiz kaynak dolgu kaplaması yapmasını sağlar. Otomasyonun kazanç sağladığı nokta budur — senkronize bir rulo ve bom iş akışı kaynak tutarlılığını artırır, iş değişiminden kaynaklanan duruş süresini azaltır ve ağır silindirik kapların imalatını kaynağı elle takip etmeye kıyasla çok daha uygun maliyetli hâle getirir. Yoğun çalışan bir ağır imalat hücresinde iş değişimi sırasında kaybedilen süre, çalışma gününün beşte birine yaklaşabilir; ruloların bomla senkronize edilmesi, atölyenin vardiya üstüne vardiya bu süreyi geri kazanmasını sağlar.
Aubrik, kaynak rotatörlerini bağımsız üniteler olarak değil, aralarında rüzgâr türbini kulesi üretim hatları ile H profil kaynak hatlarının da bulunduğu komple hatların parçası olarak üretir; bu nedenle rulo setleri, birlikte çalışacakları kaynak manipülatörü, dikiş takip sistemi ve toz geri kazanım sistemi dikkate alınarak belirlenir. Çok uzun kaplarda birden fazla rulo seti yükü uzunluk boyunca paylaşır ve her biri kendi 30–40% destek bölgesini taşır; böylece 12 metrelik bir rüzgâr türbini kulesi silindirik gövdesi, iki destek arasında sarkmak yerine arkın altında tek parça rijit bir gövde olarak döner.
Bakım, Sorun Giderme ve 2026’da Değişenler
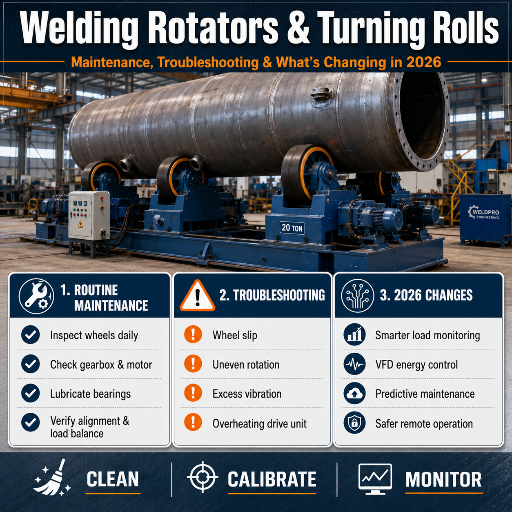
| Belirti | Olası neden | İlk düzeltme |
|---|---|---|
| İş parçası kayıyor, hız değişiyor | Tekerlek aşınması veya aralığın fazla geniş olması | Aralığı yeniden ayarlayın; düzleşmiş tekerlekleri değiştirin |
| İş parçası bir uca doğru ilerliyor | Rulo yüksekliği/paralelliği veya kütle dengesizliği | Yeniden terazileyin; eksenel kaçma önleyici avara rulolarını devreye alın |
| Düşük dev/dak değerinde yüzey hızı dalgalanıyor | Açık çevrim tahrik, motor kayması | Enkoder geri bildirimi ekleyin; yük altında doğrulayın |
| Tahrik sisteminde gürültü / titreşim | Redüktör veya rulman aşınması | Dişli yağını kontrol edin; rulmanları değiştirin |
2026 için en belirgin gelişim yönü, açık çevrim AC tahriklerden kapalı çevrim enkoderli veya servo hız kontrolüne geçiştir. Bunun nedeni moda değildir: sabit yüzey hızı, belgelenen bir kaynak kalitesi girdisi hâline gelmiştir ve ISO 17662:2025 gibi çerçeveler ile proses içi izleme düzenleri kapsamında bu şekilde ele alınır; dolayısıyla yalnızca “yaklaşık doğru hızda dönen” bir kaynak rotatörü, izlenebilir bir kalite sisteminin gerekliliklerini karşılamaz. Bu izlenebilirliği isteyen alıcılar için uygulanacak adım somuttur: ISO 3834’e göre denetlenecek her hücrede yalnızca VFD değil, dönme ekseni için enkoder geri bildirimi de şart koşulmalıdır. (Birkaç milyar dolar mertebesinde olan ve orta tek haneli oranlarda büyüyen daha geniş kaynak konumlandırma pazarı yararlı bir arka plan bilgisi sunsa da satın alma kararını ilan edilen nominal pazar rakamı değil, kalite izlenebilirliği gerekliliği belirler.)
Sık Sorulan Sorular
Kaynak rotatörleri ile kaynak pozisyoneri arasındaki fark nedir?
Yanıtı Görüntüle
Kaynak rotatörleri, silindirik bir iş parçasını iki rulo üzerinde yatay olarak destekler ve kendi ekseni etrafında döndürür; bu yöntem uzun, ağır borular ve kaplar için uygundur. Kaynak pozisyoneri ise iş parçasını eğilebilir bir tablaya bağlar ve bir veya iki eksende döndürür; bu yöntem braketler, flanşlar ve daha kısa montajlar için uygundur. Uzun silindirik parçalar kaynak rotatörlerine; eğilmesi gereken karmaşık şekilli parçalar ise kaynak pozisyonerine yerleştirilir.
Kaynak rotatörleriyle kaynak yaparken hangi yüzey hızı kullanılmalıdır?
Yanıtı Görüntüle
Yüzey hızını kaynak yönteminin hareket hızına ayarlayın, ardından N = v ÷ (π × D) formülüyle dev/dak değerine dönüştürün. Karbon çeliğinde MIG kaynağı genellikle 4–8 in/min hızında yapılır; paslanmaz çelikte TIG kök pasosu ~2 in/min olabilir; tozaltı kaynağı daha hızlı ilerler. Çap büyüdükçe dev/dak değeri düştüğü için büyük kaplar 1 dev/dak değerinin çok altında döner. Motor kaymasını telafi etmek için yaklaşık 10% ekleyin ve yüklü iş parçası üzerinde doğrulayın.
Kaynak rotatörü tahrik rulolarında poliüretan mı yoksa çelik tekerlekler mi daha uygundur?
Yanıtı Görüntüle
Yaklaşık 70–85A sertlikte poliüretan, tahrik tekerlekleri için standart tercihtir: iyi kavrama sağlar, darbeyi sönümler, işlenmiş yüzeyde iz bırakmaz ve kauçuğa göre yaklaşık üç kat daha uzun ömürlüdür. Çeliği yalnızca tonajın çok yüksek olduğu, tekerleğin sıcak bir kaynak bölgesine yakın bulunduğu veya aşındırıcı tufalin üretanı hızla yıpratacağı durumlarda seçin. Durometre değerinin bir sertlik ölçüsü olduğunu, taşıma kapasitesi değeri olmadığını unutmayın.
Taşıma kapasitesine ne kadar güvenlik payı eklenmelidir?
Yanıtı Görüntüle
Fikstürler ve iç bileşenler dâhil olmak üzere gerçek iş ağırlığının 20–30% üzerinde kapasite belirleyin. Bu pay, tartım belirsizliğini ve zaman zaman karşılaşılan daha ağır işleri karşılar. Çok daha yüksek kapasite seçmek, kapasiteden değil kurulum ve geometri sorunlarından kaynaklanan eksenel kaçmayı veya kaymayı çözmeden çoğunlukla yatırım maliyetini ve zemin alanı ihtiyacını artırır.
Borular kaynak rotatörleri üzerinde neden yana doğru ilerler?
Yanıtı Görüntüle
Eksenel kaçma, Kaçma Üçgeni’ndeki etkenlerden kaynaklanır: dairesel olmayan gövde geometrisi (patent literatüründeki birincil neden), paralel olmayan veya farklı yüksekliklerdeki rulolar ve iş parçası kütlesinin merkez dışında olması. Ruloları yeniden terazileyin ve inatçı durumlarda, eğik eksenleriyle ilerleme yönünün tersine eksenel kuvvet oluşturan kaçma önleyici avara ruloları kullanın.
Kaynak rotatörlerinin belirli bir sertifikasyon standardına sahip olması gerekir mi?
Yanıtı Görüntüle
Kaynak rotatörlerine özgü tek bir ürün sertifikası yoktur. Makinenin kendisi güvenlik için CE işareti taşırken kaynak kalitesi, çevresindeki çerçeve tarafından düzenlenir — kalite gereklilikleri için ISO 3834, kaynak prosedürü ve kaynakçı yeterliliği için ASME BPVC Bölüm IX, yapısal çelik için AWS D1.1 ve kaynak değişkenlerini kontrol eden ekipmanın doğrulanması için ISO 17662:2025 uygulanır.
Belgelenmiş ve tekrarlanabilir hız kontrolüne sahip her kaynak rotatörü bu sistemleri destekler; bunların yerini almaz. Uygulamada tedarikçiden makinenin CE uygunluk beyanını isteyin ve kendi kaynak prosedürlerinizin ASME Bölüm IX veya tabi olduğunuz standarda göre yeterlilik aldığını doğrulayın — kaynak rotatörünün görevi, bu yeterlilik onaylı prosedürün her pasoda tekrarlanabilmesini sağlamaktır.
Bu Kılavuzun Dayanağı
Aubrik (eski adıyla Wuxi ABK Machinery), 1999’dan beri kaynak ve kesme ekipmanı üretmekte ve 40’tan fazla ülkedeki rüzgâr türbini kulesi, basınçlı kap ve boru hattı imalatçıları için yılda yaklaşık 1,000 set kaynak ekipmanı imal etmektedir. Buradaki dönme hızı hesaplama örnekleri, Kaçma Üçgeni ve kurulum kontrol listesi; kaynak rotatörlerinin, tasarladığımız ve ISO 9001 ile CE’ye göre belgelendirdiğimiz kaynak hatlarındaki davranışını yansıtmaktadır. Aubrik (Wuxi ABK Machinery) teknik ekibi tarafından incelenmiştir.
Referanslar ve Kaynaklar
- US 8,342,493 B2 — Eksenel kaçma önleyici kaynak rotatörü sistemi — USPTO
- US 4,407,621 — Kendinden ayarlı kaynak rotatörü grubu — USPTO
- KR 2023-0106190 A — Ağır hizmet tipi iş parçaları için eksenel kaçma önleyici çevirme rulosu (2023) — KIPO
- 29 CFR 1910.212 — Tüm makineler için genel gereklilikler — OSHA
- ISO 3834-2:2021 — Ergitme kaynağı için kalite gereklilikleri — ISO
- ISO 17662:2025 — Kaynak ekipmanının kalibrasyonu, doğrulanması ve geçerli kılınması — ISO
- ASME BPVC Bölüm IX — Kaynak, sert lehimleme ve ergiterek birleştirme yeterlilikleri — ASME
- AWS D1.1/D1.1M:2025 — Yapısal Kaynak Kodu, Çelik — AWS



