Aubrik Şirketi ile İletişime Geçin

Fit-Up Kaynak Rotatörü: Tank, Basınçlı Kap ve Rüzgâr Türbini Kulesi İmalatı için Aubrik Hidrolik 3D Hizalama Sistemi
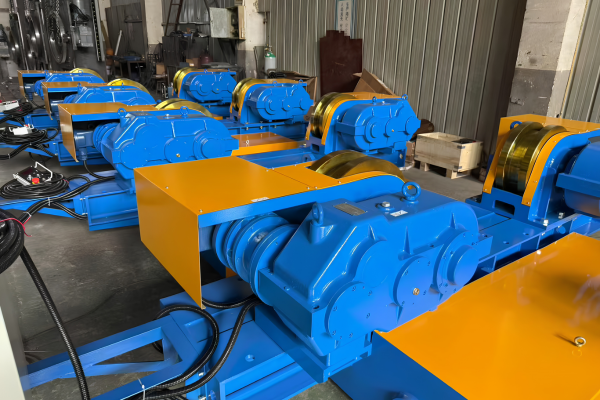
Aubrik fit-up kaynak rotatörü ekipmanı; çok bölümlü tankların, basınçlı kapların ve rüzgâr türbini kulelerinin fit-up süresini ±0,5 mm kenar kaçıklığı düzeltmesiyle 8 saatten 45 dakikaya indirir. Dört hidrolik 3D ayar modeli, 20–100 T iş parçası kapasitesini kapsarken açık deniz rüzgâr türbini kulesi bölümleri için 2.000 T kapasiteye kadar özel sistemler sunulur.


Çözüm Özeti
±0.5 mm
Konumlandırma hassasiyeti
8h → 45 min
Bölüm başına fit-up süresi
4 + Özel
HGKF / ZDG / HGZ modelleri, 2.000 T kapasiteye kadar
ISO 9001 + CE
Sertifikalı, 18 aylık garanti
Kenar Kaçıklığı Maliyet Eğrisi: Kaynak Öncesi Hizalama Diğer Tüm Aşamaları Neden Belirler?
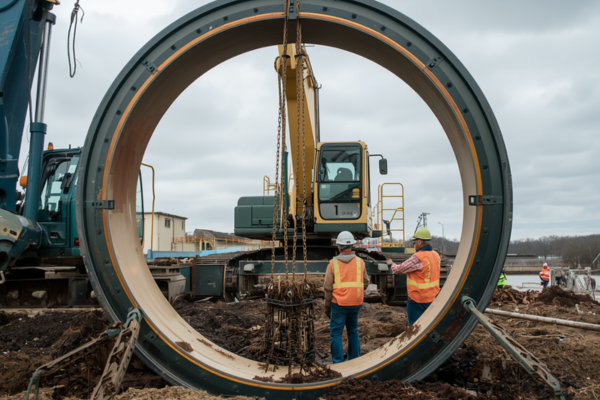
500 m³ hacimli bir tankta veya 50 m uzunluğundaki bir rüzgâr türbini kulesi bölümünde manuel hizalama. Asla “yeterince iyi” değildir.
Saha gerçekliği
Dört çalışan her bölüm için sekiz saat harcar, zincirli ceraskallar kenarı biçimine getirir ve 3 mm’lik kenar kaçıklığı, ancak kök pasodan sonra ortaya çıkan yeniden işleme ihtiyacını sessizce doğurur.
“Hizalı Görünüyor” Yaklaşımının Gizli Maliyeti
Gözle kabul ile standarda göre kabul arasındaki bu fark, kenar kaçıklığı maliyet eğrisinin ifade ettiği unsurdur. Hidrolik destek olmadan sahada yapılan imalatlar genellikle en az 3-5 mm kenar kaçıklığına yol açar; bu da kök pasoda kusurlu bir kaynak dikişine dönüşür.

AWS D1.1 toleransı
AWS D1.1, alın kaynağı birleştirmesindeki kaçıklığı ince sac levhanın 10%’u veya 1/8 in. (3 mm) değerinden hangisi daha küçükse onunla sınırlar.[1] Manuel yöntemler bu eşiği, kaynak muayene raporlarında genellikle belirtilenden daha seyrek karşılar.
Muayene uzmanlarının sözünü ettiği, manuel fit-up işleminin bu “çifte cezasıdır”. Atölyede “işe yarıyor” gibi görünen bir uygulamanın radyografide şartname sınırlarını önemli ölçüde aştığı sıklıkla ortaya çıkabilir ve bu aşamaya gelindiğinde yeniden işleme yükü artık kaynak torcuyla beş dakikada giderilebilecek kadar basit değildir.
Kenar Kaçıklığı Maliyet Eğrisi — kenar kaçıklığının sonraki 30 günlük kaynak çalışmasına etkisi
| Kenar Kaçıklığı (mm) | AWS D1.1 Sonucu | Kaynak Birleştirmesi Başına Yeniden İşleme Saati | UT/RT Muayene Riski | Kusur Türü Olasılığı |
|---|---|---|---|---|
| 0–0.5 | Geçer (3 mm sınırının oldukça içinde) | 0 | Düşük | İhmal edilebilir |
| 0.6–1.0 | Geçer | 0 | Düşük | Düşük |
| 1.1–1.5 | Geçer (tipik hidrolik) | 0–0.5 | Düşük | Düşük |
| 1.6–2.0 | Geçer (manuel yöntemde en iyi durum) | 1–2 | Orta | Hafif yanma oluğu, kökte kaynaşma eksikliği |
| 2.1–3.0 | Geçer (tipik manuel yöntem) | 2–4 | Orta | Kaynaşma eksikliği, kök porozitesi |
| 3.1–4.0 | Başarısız (1/8 inçten fazla). | 4–6 | Yüksek | Ret, kısmi kesip çıkarma, yeniden kaynak ağzı açma |
| 4.1–5.0 | Kalır | 6–10 | Yüksek | Bölüm reddedilir, sac levha yeniden silindirlenir |
| 5.1–7.0 | Kalır (felaket düzeyinde) | 10–20 | Çok yüksek | Bölümün hurdaya ayrılması veya kapsamlı yeniden imalat |
| 7.1–10 | Kalır (felaket düzeyinde) | 20+ | Proje genelinde yeniden planlama | Birden fazla bölüm olumsuz etkilenir |
| >10 | Kalır (standart kapsamı dışında) | Uygulanamaz | Proje genelinde yeniden planlama | Tank veya basınçlı kap hidrostatik testte reddedilir |
Hata Zinciri — Tek Bir Kusurlu Bölüm Tüm Projeyi Neden Geciktirir?
Çok bölümlü ünitelerin yaklaşık yarısında manuel hizalama üç milimetreyi aşar. Kaynak birleştirmesi başına yeniden işleme süresi dört saatin üzerine çıkar; bir rüzgâr türbini kulesindeki 20 ila 40 bölümde veya bir tanktaki 6 ila 12 gövde sırasında süre uzamaya ve maliyetler katlanmaya devam eder.
Hidrostatik testte bir sızıntı ortaya çıktığında sonuçlar kaynak dikişinin ötesine geçmiştir. Proje takvimi aksamış, müşterilerin garanti talepleri artmış ve iş çizelgesindeki ucuz iş için yüksek bedel ödenmiş olur.
“Rüzgâr santrali yüklenicileri, rüzgâr türbini kulesi bölümlerinin ovalleşmesinden kaynaklanan maliyetli proje gecikmeleriyle karşılaşmaktadır; kule bileşenlerini küresel kaynaklardan temin eden rüzgâr sektörü için bu giderek büyüyen bir sorundur. Geleneksel olarak iki ağır silindirin puntalama için hizalanması, tehlikeli manuel müdahale ve saatler süren hassas vinç manevrası gerektirir.
— Kule bölümü montaj kusurları hakkında Wind Power Engineering ve sektör kaynakları
Aubrik’in Hidrolik 3D Ayarı Farkı Nasıl Kapatır?
- Her rulo grubunun altındaki bağımsız silindirler iş parçalarını 3D uzayda kaldırır, indirir ve kaydırır.
- ±0,5 mm kenar kaçıklığı konumlandırması, ABK-FUR-2025-Q2 test raporunda 5.000 çevrim boyunca lazerle doğrulanmıştır.
- Kenar kaçıklığı düzeltmesi, radyografi bir kusuru ortaya çıkardıktan sonra değil, puntalamadan önce gerçekleştirilir.
- Hidrolik kaynak rotatörü mühendisliği, ekteki US7152519B2 hidrolik kaynak rotatörü ve valf tertibatına göre yerleşik bir önceki tekniktir.
Aubrik Fit-Up Kaynak Rotatörü: HGKF, ZDG ve HGZ Serileri — Modeller ve Teknik Özellikler
Mühendislik + Satın Alma · itiraz: “iş parçası ölçü aralığıma uygun mu?”
Atölyeden açık deniz uygulamalarına uzanan dört standart model vardır ve her biri kendine özgü bir iş parçası aralığına sahipken tamamen aynı mühendisliği kullanır.
Uygulama Aralığına Göre 4 Modellik Seri
- HGZ-20 — küçük atölyeler, 500–3.500 mm iş parçaları, 20 T kapasite.
- HGKF-40 / HGKF-60 — rutin basınçlı kap ve tank işleri, 40–60 T aralığı.
- ZDG-100 — petrokimya reaktörleri ve küçük rüzgâr türbini kulesi bölümleri, VFD kademesiz kontrol ile 100 T kapasite.
- 2.000 T kapasiteye kadar özel üretim — açık deniz rüzgâr türbini kulesi bölümleri ve projeye özel büyük sistemler.
Dört standart modelin tümünde aynı hidrolik 3D ayar kullanılır. Modeller büyüdükçe yalnızca kapasite ve kapladığı alan artar; başka hiçbir unsur değişmez.
Aubrik Fit-Up Teknik Özellik Tablosu — 4 standart model × 7 teknik özellik
| Model | Yük (T) | İş Parçası Ø (mm) | Tekerlek Ø (mm) | Motor (kW) | Rulo Hızı (m/h) | Ray Mesafesi (mm) | Ayar Yöntemi |
|---|---|---|---|---|---|---|---|
| HGZ-20 | 20 | 500–3,500 | 350 × 120 | 1.5 | 6–60 | 1,700 | Hidrolik yukarı/aşağı |
| HGKF-40 | 40 | 2,000–4,800 | 400 × 120 | 3 | 6–60 | 1,200 | Hidrolik 3D |
| HGKF-60 | 60 | 2,500–5,000 | 520 × 250 | 4.5 | 6–60 | 1,800 | Hidrolik 3D |
| ZDG-100 | 100 | 3,000–10,000 | 800 × 800 | 2 × 11 | 6–60 | 2,000 | AC VFD kademesiz |
| Özel | 2.000’e kadar | 8.000+’e kadar | Projeye özel | Projeye özel | Projeye özel | Projeye özel | Hidrolik 3D |
4 Değişkenli Fit-Up Süresi Hesaplayıcısı
Fit-up süresi nadiren yalnızca kaynak rotatörüne bağlıdır. Doğrusal olmayan biçimde etkileşime giren dört değişkenin sonucudur ve Aubrik operatörleri aynı sıralamayı bildirir: önce ağırlık, ardından çap, et kalınlığı ve kenar hazırlığı.

01
İş parçası ağırlığı vinç kullanımını belirler. 30 T üzerinde tek bir fit-up kaynak rotatörü, 2 vinç operatörü ile 4 kişilik saha ekibinin yerini alarak kaldırma ve hizalama çevrimini 35 dakikadan 8 dakikaya indirir.

02
İş parçası çapı model seçimini belirler. HGKF-40, 2.000–4.800 mm aralığını kapsar; HGKF-60, 5.000 mm’ye ulaşır; ZDG-100 ise petrokimya reaktörleri ve açık deniz rüzgâr türbini kulesi bölümleri için 10.000 mm’ye kadar olan çapları kapsar.
03
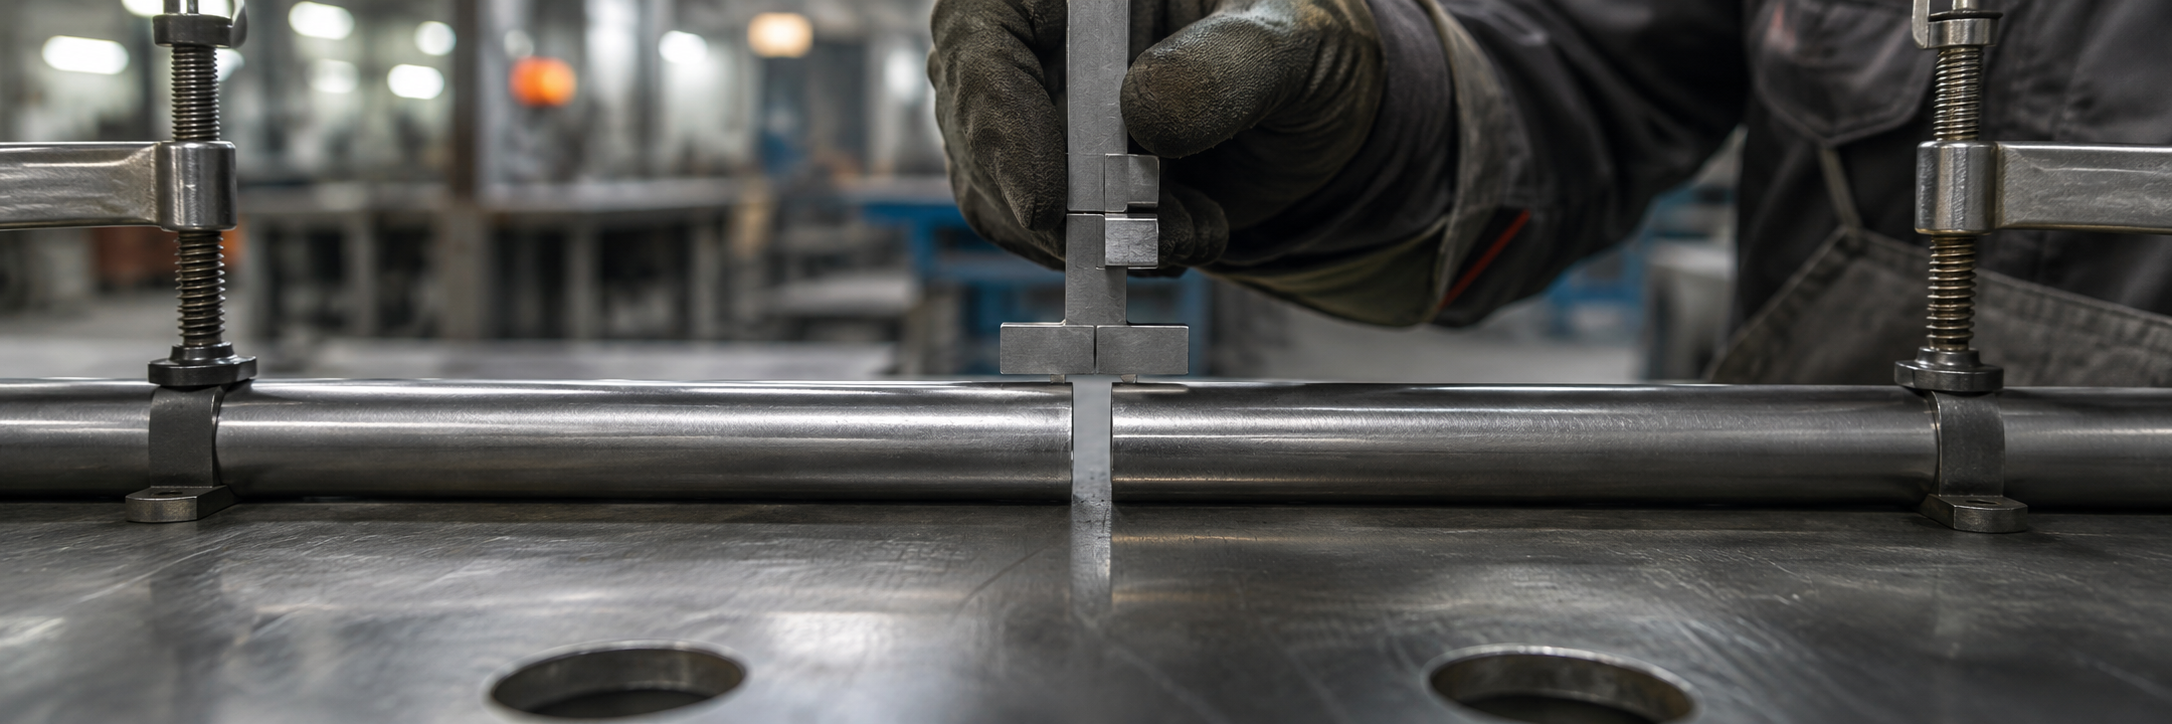
Et kalınlığı AWS D1.1 toleransını daraltır. Daha ince cidarlarda (<15 mm), 1/8 in. kuralından önce 10% kuralı devreye girer; bu nedenle kenar kaçıklığı hassasiyeti daha az değil, daha fazla önem taşır.

04
Kenar hazırlığı aralık genişliği kontrolünü belirler. Tek V kaynak ağızları 3–5 mm aralık gerektirirken çift V kaynak ağızlarında bu değer 2–4 mm’ye daralır. Aubrik’in kablosuz kumanda ünitesi, ilk denemede şartname sınırlarına ulaşmak için her iki ucu bağımsız olarak ayarlar.
Manuel Fit-Up ile Hidrolik Kaynak Rotatörü Karşılaştırması: 8 Saatten 45 Dakikaya Süre Dağılımı
8 saatten 45 dakikaya düşüş hesabı pazarlama amaçlı bir abartı değildir; altı aşamalı manuel fit-up işleminin hidrolik eş değer süreçle karşılaştırmalı dağılımını yansıtır.
Manuel ve Hidrolik Fit-Up — 500 m³ hacimli bir depolama tankı bölümünün 6 aşamalı süre ve işçilik dağılımı
| Aşama | Manuel yöntem | Manuel işlem süresi | Hidrolik yöntem (HGKF-60) | Hidrolik işlem süresi |
|---|---|---|---|---|
| Bölümü kaldırma ve yerleştirme | Vinç + 4 kişilik saha ekibi + zincirler | 35 dk. | Hidrolik yükleme + 1 operatör | 8 dk. |
| Eş merkezlilik ayarı | Zincirli ceraskallar + görsel merkez çizgisi | 4 sa. | Kablosuz 30 m kumanda ünitesi + çapraz çizgi lazeri | 12 dk. |
| Kenar kaçıklığı düzeltmesi | Çekiç + takoz + yeniden kontrol | 3 sa. | Her rulo grubu için bağımsız silindirle kaldırma | 15 dk. |
| Aralık genişliği ayarı | Kamalar + görsel kontrol | 45 dk. | 1 mm adımlarla hidrolik eksenel kaydırma | 6 dk. |
| Puntalama | 4 konumda manuel elektrot kaynağı | 25 dk. | 4 konumda manuel elektrot kaynağı | 22 dk. |
| Tam kaynak (SMAW / SAW) | Ekip + konum değişiklikleri | Değişken | 6–60 m/h sürekli dönme | Değişken |
| Fit-up ara toplamı (kaynak öncesi) | 8 sa. 25 dk. | 45 dk. |
Yatırım Getirisi ve Geri Ödeme — Hidrolik Fit-Up Kaynak Rotatörü ile Manuel Yöntem Karşılaştırması
Aubrik’in 500 m³ depolama tankı örneğine (HGKF-60) dayanır ve tank, basınçlı kap ve rüzgâr türbini kulesi imalatındaki hidrolik fit-up kaynak rotatörleri için yayımlanmış sektör ölçütleriyle çapraz kontrol edilmiştir.
94%
Tasarruf edilen fit-up süresi (bölüm başına 8 sa. → 45 dk.)
60%
Bölüm başına işçilik maliyeti azalması
90%
Yeniden işleme azalması (sektörler arası aralık 85–95%)
6–12 ay
Tek vardiyalı tank imalatçısı için geri ödeme aralığı
Uygulama adımları ve tank projesinin iki hafta erken tamamlanması, aşağıdaki kapsamlı HGKF-60 Vaka Çalışması’nda yer almaktadır.
Üç Bağımsız Veri Katmanı Yatırım Getirisi Hesabını Doğruluyor
Sektörler arası doğrulama
Hidrolik kaynak otomasyonuna ilişkin bağımsız sektör raporları, tek vardiyalı imalatçılar için işçilik saatlerindeki azalmayı 85%, kusur oranındaki azalmayı 95% ve geri ödeme süresini 6–12 ay olarak belirtmektedir.
60% düzeyindeki işçilik azalması değerimiz, bağımsız sektör raporlarında görülen 85% aralığına kıyasla ihtiyatlı bir rakamdır. Bu rakam yalnızca fit-up işçiliğini yansıtır; sonraki kaynak/yeniden işleme tasarruflarını içermez. Buna rağmen 8 sa. 25 dk. olan referans değerimize göre 94% azalma sağlandığını gösterir.
Her Ekipmanın Uygun Olduğu Alan

Boru fit-up kelepçeleri
Tek bir kaynakçının kelepçeyi birkaç dakika içinde elle sıkabildiği, çapı yaklaşık 300 mm’nin altındaki borular.
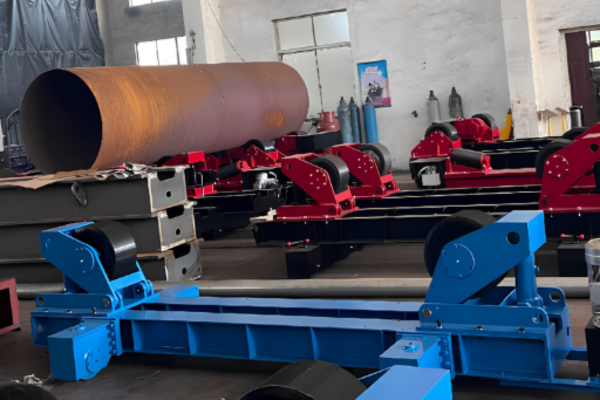
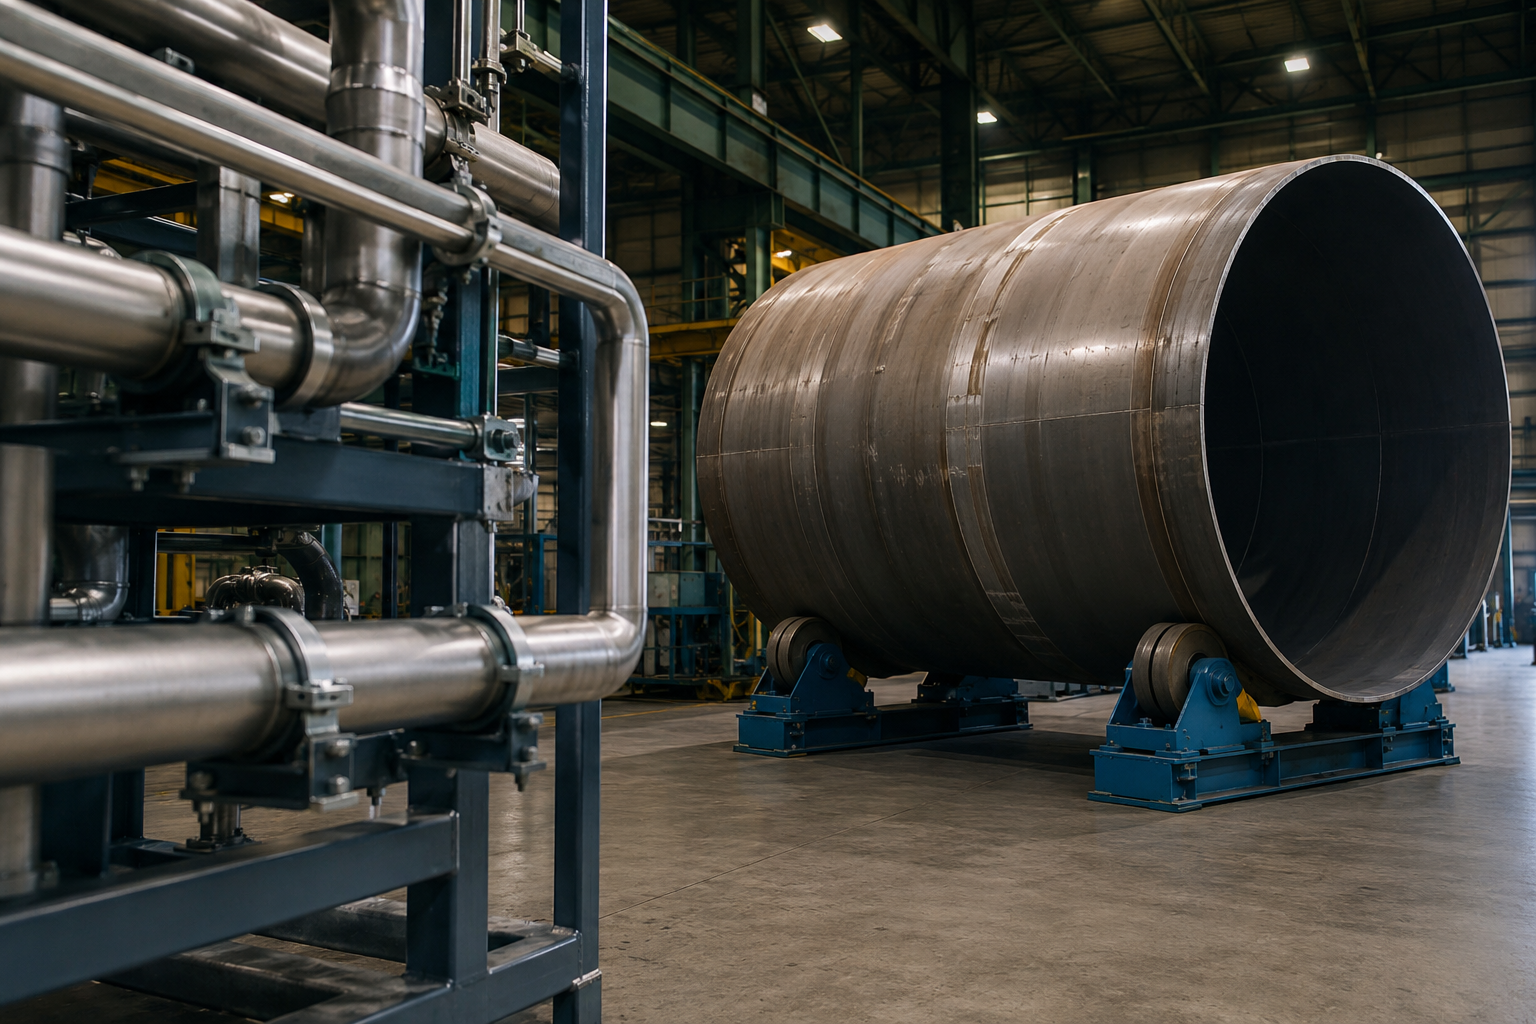
Hidrolik fit-up kaynak rotatörleri
Ağırlık, bölümsel atalet ve eş merkezlilik gereksinimlerinin elle sıkılan ekipmanın kapasitesini aştığı, yaklaşık 500 mm’nin üzerindeki iş parçaları.
Standart referansı
ASME B31.3 Proses Borulaması §328, boru kelepçesi uygulama alanını ağır silindirik fit-up uygulamalarından ayırır.
60 T ağırlığındaki bir tank manuel kelepçeyle hizalanamaz; aynı şekilde 4 inçlik bir iletim borusu da nadiren hidrolik kaynak rotatörü gerektirmeyecektir. Etikete göre değil, iş parçası ölçü ve ağırlık aralığına göre seçim yapın.
Tank, Basınçlı Kap ve Rüzgâr Türbini Kulesi Fit-Up İşlemleri: Uygulama Grupları ve Kullanım Alanları
Mühendis + Üretim Müdürü · itiraz: “sektörüme / iş parçama uygun mu?”
Aubrik fit-up kaynak rotatörünün hidrolik 3D çalışma aralığı, çapları 500 mm ile 10.000 mm arasındaki silindirik iş parçalarına uygundur. Bu aralık, her biri kendi standartlarına tabi ayrı bir eş merkezlilik alanı olan dört geniş endüstriyel segmenti kapsar.

Atmosferik ve Basınçlı Depolama Tankları
Petrol, gaz, su ve kimyasallar için karbon çelik ve paslanmaz çelik tanklar. API 650, dikey kaynak dikişlerindeki tepe oluşumunu ve yatay kaynak dikişlerindeki bantlaşmayı 13 mm[3] ile sınırlar; HGKF serisi bu toleransı rutin olarak karşılar.
En uygun model: HGKF-40 / HGKF-60
Çap: 2.000–5.000 mm
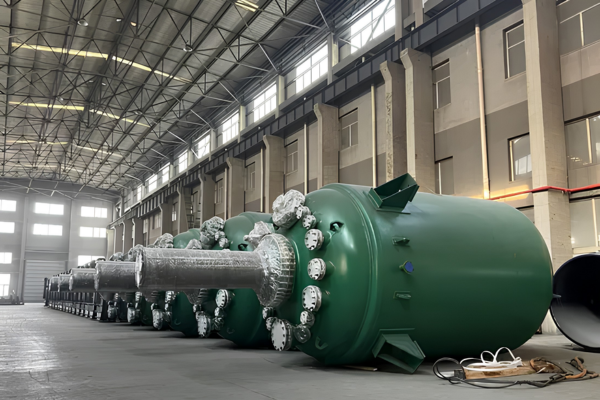
Basınçlı Kaplar ve Kimyasal Reaktörler
ASME BPVC’ye uygun basınçlı kaplar ve daha sıkı eş merkezlilik gerektiren kimyasal reaktörler. ZDG-100, daha kalın ve paso paso uygulanan SAW kaynağı için VFD tahrikli kademesiz dönme sağlayarak kalın cidarlı reaktörleri kapsar.
En uygun model: HGKF-60 / ZDG-100
Çap: 3.000–8.000 mm

Kara ve Açık Deniz Rüzgâr Türbini Kulesi Bölümleri
Uzunluğu 30 m’ye ulaşan rüzgâr türbini kulesi silindirik bölümleri. Sektör kaynakları, kule bölümlerindeki ovalleşmenin proje gecikmelerinin başlıca nedenlerinden biri olduğunu bildirmektedir[4]; USPTO patentleri US8839586 ve US9127650, bu segmentte kullanılan kule montaj yöntemlerini tanımlar. ZDG-100 ve 2.000 T kapasiteye kadar özel sistemler, flanş cıvataları sıkılmadan önce her silindirik bölümü eş merkezli tutar.
En uygun model: ZDG-100 / Özel
Çap: 4.000–10.000+ mm

Petrokimya ve Kazan Silindirik Bileşenleri
Damıtma kolonları, ısı eşanjörü gövdeleri ve kazan tamburları. ZDG-100 ağır, kalın cidarlı bölümleri taşır; HGKF-60 ise orta ağırlıktaki üretim hatlarını kapsar.
En uygun model: HGKF-60 / ZDG-100
Çap: 2.500–7.000 mm
Vaka Çalışması: 500 m³ Depolama Tankı Projesi, HGKF-60
- Müşteri
- Avrupalı petrol ve gaz depolama ekipmanı imalatçısı (petrol ve gaz sektörünün alt akış tesisleri için karbon çelik tanklar)
- Teknik özellikler
- 500 m³ karbon çelik depolama tankı, 8 m çap, 10 m yükseklik, 6 gövde sırası
- Önceki durum
- Bölüm başına 4–6 çalışan, 8+ saat fit-up süresi, yaygın olarak 3 mm kenar kaçıklığı, kaynak birleştirmelerinin ~25%’inde yeniden işleme
- Çözüm
- Mevcut kolon-bom kaynak manipülatörüyle entegre HGKF-60 fit-up kaynak rotatörü
Uygulama
- İlk gövdeyi tahrikli + avare kaynak rotatörlerinin üzerine yerleştirin
- İkinci gövdeyi HGKF-60 hidrolik fit-up kaynak rotatörüne yerleştirin
- Kablosuz uzaktan kumandayla ±0,5 mm kenar kaçıklığı ayarı yapın
- Hidrolik eksenel kaydırmayla 3–5 mm aralık oluşturun
- Dört konumda puntalama yapın
- Sürekli dönme ile manipülatör tahrikli tam kaynak yapın
Sonuçlar
8+ sa. → 45 dk.
Bölüm başına fit-up süresi
−60%
Bölüm başına işçilik maliyeti
±0,5 mm
Kaynak birleştirmesi eş merkezliliği (6 gövde sırası)
−90%
Yeniden işleme oranı
2 hafta erken
Proje takvimi
Sıfır
Vinç kaynaklı güvenlik olayları
*(Bu örnek; basınçlı kaplar, rüzgâr türbini kuleleri ve kimyasal reaktörleri içeren karma bir iş kapsamındaki 500 m³ üretim serisine aittir. Fit-up kaynak rotatörünü basınçlı kabın çapına, toplam iş parçası ağırlığına ve gerekli hizalama hareket mesafesine uygun seçin.)*
Sertifikalar, Standartlar ve Uygunluk: AWS, ASME, API ve CE’ye Göre Üretim
Aubrik, 1999 yılından bu yana sürekli olarak yüksek kaliteli kaynak ekipmanı üretmektedir; bu nedenle Aubrik fit-up kaynak rotatörleri, tüm ürün serimizle aynı ISO 9001 Kalite Standardı’na uyar ve her ünite CE uygunluğuna sahiptir.
ISO 9001
Kalite Yönetim Sistemi — yıllık 1.000 set üretimde imalat, muayene ve izlenebilirlik
CE İşareti
Makine Direktifi 2006/42/EC’nin temel sağlık ve güvenlik gerekliliklerine Avrupa uygunluğu
AWS D1.1 fit-up işlemi
Alın kaynağı birleştirmesindeki kaçıklığı, yeterli emniyet payıyla 1/8 in. (3 mm) sınırı içinde tutacak şekilde tasarlanmıştır
API 650 referansı
Depolama tankı gövde sıralarındaki tepe oluşumu ve bantlaşma, 13 mm’lik standart sınırı içinde tutulur
ASME B31 farkındalığı
Proses borularında eş merkezlilik, uygun Aubrik kaynak pozisyoneri / kaynak rotatörü eşleştirmesiyle sağlanır
18 aylık garanti
Her modelde standarttır — sektördeki tipik 12 aylık referans süreden 6 ay daha uzun
Satın Alma Rehberi: Bütçe Aralıkları, Teslim Süreleri ve Garanti
Aubrik fit-up kaynak rotatörü fiyatları belirli bir tonajdan ziyade teknik özellik tablosuyla ilişkilidir. Tekliflerimizin neredeyse tamamı tek bir SKU yerine konfigürasyona dayanır; aşağıdaki aralık, müşterilerimizin taleplerinde yaygın olarak sipariş edilen seçenekleri temsil eder.

Başlangıç — HGZ-20
Teslim süresi
Fabrika teslimi 4–5 hafta
Garanti
18 ay
Dâhil olanlar
HGZ-20 (1 tahrikli + 1 avare), kablosuz 30 m kumanda ünitesi, metal kelepçeli standart PU tekerlekler, İngilizce kullanım kılavuzu, deniz taşımacılığı sandığı.

Pro — HGKF-40 / HGKF-60
Teslim süresi
Fabrika teslimi 6–7 hafta
Garanti
18 ay
Dâhil olanlar
HGKF-40 veya HGKF-60 tahrikli + avare çifti, 3D hidrolik kumanda ünitesi, PU tekerlekler, isteğe bağlı motorlu hareket arabaları, temel ankrajı için teknik resimler.

Ağır Hizmet Tipi — ZDG-100
Teslim süresi
Fabrika teslimi 8–12 hafta
Garanti
18 ay + sahada devreye alma
Dâhil olanlar
ZDG-100 kademesiz VFD kaynak rotatörü, çift 11 kW tahrik, projelendirilmiş temel teknik resimleri, teknik devir teslim, isteğe bağlı yedek parça paketi.

Özel (2.000 T kapasiteye kadar)
Teslim süresi
Fabrika teslimi 12–16 hafta (mühendislik incelemesinden sonra)
Garanti
18 ay + sahada devreye alma + uzun ömürlü PU paketi
Dâhil olanlar
Çift pompalı hidrolik istasyon ve özel rulo açıklıkları bulunan projeye özel kaynak rotatörü, imalat teknik resimleri, Wuxi tesisimizde gerçekleştirilen fabrika kabul testi (FAT).
Nakliye, Satış Sonrası Hizmetler ve OEM Seçenekleri
Aubrik siparişleri varsayılan olarak FOB Shanghai üzerinden fiyatlandırılır; Güney Amerikalı ve Avrupalı müşterilerimize hem CIF hem de DAP seçenekleri sunarız. Bir 20HQ nakliye konteyneri, bir HGZ-20 veya bir HGKF-40 setini alabilirken 40HQ konteyner bir HGKF-60 veya demonte edilmiş bir ZDG-100 için uygundur.
Kalite yönetimi yöntemimiz, ürünlerin izlenebilirliği ve satış sonrası hizmetler için ISO 9001:2015 8.5 Üretim Kontrolü’ne dayanır. Özel makine üretimleri, fiziksel ölçülere bağlı olarak düz raflı konteynerle veya parça yük şeklinde sevk edilir.
Her Standart Model için Satış Sonrası Hizmet Kapsamı
- Hidrolik silindirler, tahrik motoru, redüktör ve tekerlek braketi montajı için 18 aylık garanti.
- E-posta veya WhatsApp üzerinden 24 saat teknik destek; Avrupa ve Güneydoğu Asya’daki Aubrik distribütörleri aracılığıyla sahaya teknik personel gönderimi.
- Avrupa ve Güneydoğu Asya’daki distribütör depolarında stoktan temin edilebilen aşınma kiti seçeneği (PU tekerlekler, contalar, kumanda pandantifi kablosu).
- Distribütörler ve sistem entegratörleri için OEM markalama mühendisliği sunulur — Aubrik, 2018’den bu yana beş ayrı distribütör markası altında sevkiyat gerçekleştirmiştir.
Mühendislik Hesaplama Araçları
Veriye dayalı karar desteği. İş parçası çalışma sınırlarını belirlemek, yatırım getirisini öngörmek ve hizalama uygunluğuna ilişkin riskleri değerlendirmek için tescilli hesaplama araçlarımızdan yararlanın.
Fit-Up Kaynak Rotatörü Kapasite Boyutlandırma Aracı
İmalat çalışma sınırlarınızı standart veya özel hidrolik rotatör modelleriyle karşılaştırmak için iş parçası ağırlığını, çapını ve et kalınlığını girin.
Fit-Up Yatırım Getirisi Geri Ödeme Hesaplama Aracı
Fit-up süresinin 8 saatten 45 dakikaya düşürülmesine, işçilik ücretlerine ve bağımsız sektör kıyaslamalarına göre öngörülen geri ödeme sürelerini hesaplayın.
Hi-Lo Eksen Kaçıklığı Maliyet Kontrol Aracı
Manuel kenar kaçıklığını ±0,5 mm hassasiyetindeki hidrolik 3D hizalamayla karşılaştırarak sonraki işlemlere yansıyan maliyet etkisini ve AWS D1.1 standardına uygunluk riskini değerlendirin.
Sık Sorulan Sorular
Standart bir kaynak rotatörü (çevirme rulosu veya tank çevirme rotatörü olarak da adlandırılır), kaynakçının aynı konumda kalabilmesi için kaynak sırasında iş parçasını döndürür; kaynak pozisyoneri ise kaynak birleştirmesini düz konuma getirmek için iş parçasını eğer.
Fit-Up Kaynak Rotatörü, dönme hareketine ek olarak kaynak öncesi hizalama aşamasında hidrolik 3D ayar yapar: punta kaynağından önce hi-lo eksen kaçıklığını düzeltmek ve aralık genişliğini ±0,5 mm’ye ayarlamak için iş parçasını üç eksende kaldırır, indirir ve kaydırır. Tipik bir kaynak otomasyon hücresinde üç makine birlikte çalışır—Fit-Up Kaynak Rotatörü Bölümü hizalar, ardından standart kaynak rotatörü ve kaynak pozisyoneri aynı Bölümü tam kaynak işlemi boyunca taşır.
Aynı sorunu farklı ölçeklerde çözerler. Manuel boru fit-up kelepçeleri—zincirli kelepçeler, hizalama kelepçeleri ve iç fit-up kelepçeleri—yaklaşık 300 mm’den küçük çaplı borular için uygundur; kaynakçı kelepçeyi birkaç dakika içinde borunun çevresinde elle sıkabilir.
İş parçası ağırlığının ve eş merkezlilik gereksinimlerinin elle sıkılan takımların taşıyabileceği sınırları aştığı yaklaşık 500 mm üzerindeki çaplarda hidrolik Fit-Up Kaynak Rotatörleri devreye girer. 60 T ağırlığındaki bir tank Bölümü fiziksel olarak manuel kelepçeyle hizalanamaz; 4 inçlik bir iletim borusu ise nadiren hidrolik rotatör gerektirir. İş parçası çalışma sınırlarına göre seçim yapın.
Standart modeller, 20 T ile 100 T arasındaki taşıma kapasitesiyle 500 mm (HGZ-20) ile 10.000 mm (ZDG-100) arasındaki çapları kapsar. Özel imalatlar bu sınırı, açık deniz rüzgâr türbini kulesi segmentleri ve büyük petrokimya reaktörleri dâhil olmak üzere 2.000 T ağırlığındaki ve 8.000+ mm çapındaki iş parçalarına kadar genişletir.
Bu aralıkların dışındaki iş parçaları için Aubrik mühendislik anketini öneriyoruz—özel bir konfigürasyonun hazırlanması 5–7 iş günü sürer.
Hidrolik 3D ayar sistemimiz, ABK-FUR-2025-Q2 dahili test raporumuzdaki lazer ölçümleriyle doğrulanan ±0,5 mm hi-lo konumlandırma hassasiyetini korur. Bu değer, AWS D1.1 standardındaki 1/8 in. (3 mm) alın birleştirmesi eksen kaçıklığı sınırının, API 650 depolama tankları için belirlenen 13 mm tepe ve bant sapması sınırlarının ve ASME basınçlı kap imalatındaki eş merkezlilik gereksinimlerinin oldukça içindedir.
Bunun uygulamadaki önemi şudur: tipik bir atölye, 3 mm AWS sınırıyla bu sınırı okuduğundan çok daha sık karşılaşır—30 mm’nin altındaki her et kalınlığında, ince sac levhanın kalınlığının 10%’u kuralı nedeniyle eşik daralır. HGKF-60 veya HGKF-40 kullanan operatörler genellikle ±0,5 mm hassasiyetin, yıldız işareti gerektiren bir pazarlama iddiası değil, ilk on iki Bölümde yerleşen bir alışkanlık hâline geldiğini bildirir.
Sevkiyattan önce her ünitenin konumlandırma hassasiyetini Wuxi tesisimizdeki QC alanında ölçeriz ve lazer çapraz çizgi ölçüm kaydı, FAT dokümantasyon paketinin parçası olarak üniteyle birlikte gönderilir; böylece alıcının ilk doğrulaması kendi testini yapmak değil, test verilerimizi incelemektir. Müfettişlerin kaynak prosedürü yeterlilik kayıtlarının yanı sıra fit-up kanıtlarını da giderek daha fazla talep ettiği Avrupa’daki basınçlı kap atölyelerinde gerçekleştirilen ASME ve CE saha denetimleri açısından bu dokümantasyon önem taşır.
Yukarıdaki altı aşamalı döküm ilan edilen nominal değeri gösterir: tank Bölümü başına fit-up süresi 8 h 25 min’den 45 min’ye, işçilik maliyeti yaklaşık 60% ve yeniden işleme yaklaşık 90% azalır.
Bağımsız sektör verileri, tek vardiya çalışan tank ve kap imalatçıları için hidrolik fit-up kaynak rotatörünün geri ödeme süresini 6–12 ay olarak gösterirken, işçilik saatlerinde 85% civarında ve hata oranlarında yaklaşık 95% azalma olduğunu ortaya koyar. Aubrik 500 m³ örneği bu aralığın içindedir—60% işçilik değerimiz yalnızca fit-up aşamasındaki işçiliği hesaba kattığından temkinli bir değerdir.
Aubrik rotatörü, kaynak öncesi hizalama aşamasını ve kaynak sırasındaki dönme hareketini gerçekleştirir—belirli bir kaynak yöntemine bağlı değildir. Müşteriler Aubrik Fit-Up Kaynak Rotatörlerini punta kaynağında SMAW, tankların ve basınçlı kapların tam paso kaynağında GMAW ve FCAW, kalın cidarlı reaktörler ile rüzgâr türbini kulesi Bölümlerinde ise SAW ile kullanır.
HGKF-60 modelindeki değişken frekanslı tahrik ile ZDG-100 modelindeki kademesiz kumanda sistemi, SAW yönteminin gerektirdiği 6–60 m/h aralığında düzgün yüzey hızını koruyacak şekilde ayarlanmıştır.
Teslim süreleri Başlangıç HGZ-20 için 4–5 hafta, Pro HGKF serisi için 6–7 hafta, Ağır Hizmet ZDG-100 için 8–12 hafta ve Özel imalatlar için 12–16 haftadır.
Fiyatlandırma konfigürasyona göre belirlenir—tekerlek braketi ayar modu, hareketli bojiler, motorlu eksen mesafesi ve ülkeye özgü belgelendirme evraklarının tümü teklife dâhildir. Aubrik, iş parçası çalışma sınırlarını ve hedef teslim süresini aldıktan sonra yapılandırılmış fiyatı teklif eder.
Günlük bakım dört unsuru kapsar: hidrolik sıvısı seviyesinin kontrolü, boru hattı tıkanmalarını önlemek için filtre temizliği, PU tekerleklerde aşınma kontrolü (metal kelepçeler sürekli kullanımda tekerlek ömrünü ≥18 aya çıkarır) ve hareketli parçaların yağlanması.
Standart 18 aylık garantimiz; hidrolik silindirler, tahrik motoru, redüktör ve tekerlek braketi montajındaki imalat kusurlarını kapsar; Ağır Hizmet ve Özel siparişlere devreye alma eğitimi dâhildir. E-posta veya WhatsApp üzerinden 24 saat teknik destek sunulur; Avrupa ve Güneydoğu Asya’daki Aubrik distribütörleri aracılığıyla sahaya teknik personel gönderilebilir.



