Aubrik Şirketi ile İletişime Geçin

H kiriş montaj kaynak makinesi üretimi: tüm hattı eşleştirin

H kiriş montaj kaynak makinesi üretiminde montaj istasyonunu, ana kaynak istasyonunu ve taşıma ekipmanını aynı kiriş iş programına göre değerlendirin. Montaj şasesine sığan bir kiriş, standart portalın çalışma zarfını aşabilir. Önce üç ölçüyü dikkate alın: gövde yüksekliği, başlık genişliği ve kiriş uzunluğu. Ardından kaynak işlemini ve kurulu maliyeti değerlendirin.
Ekim 2026 tarihinde güncellendi
H kiriş montaj kaynak makinesi neleri kapsar?
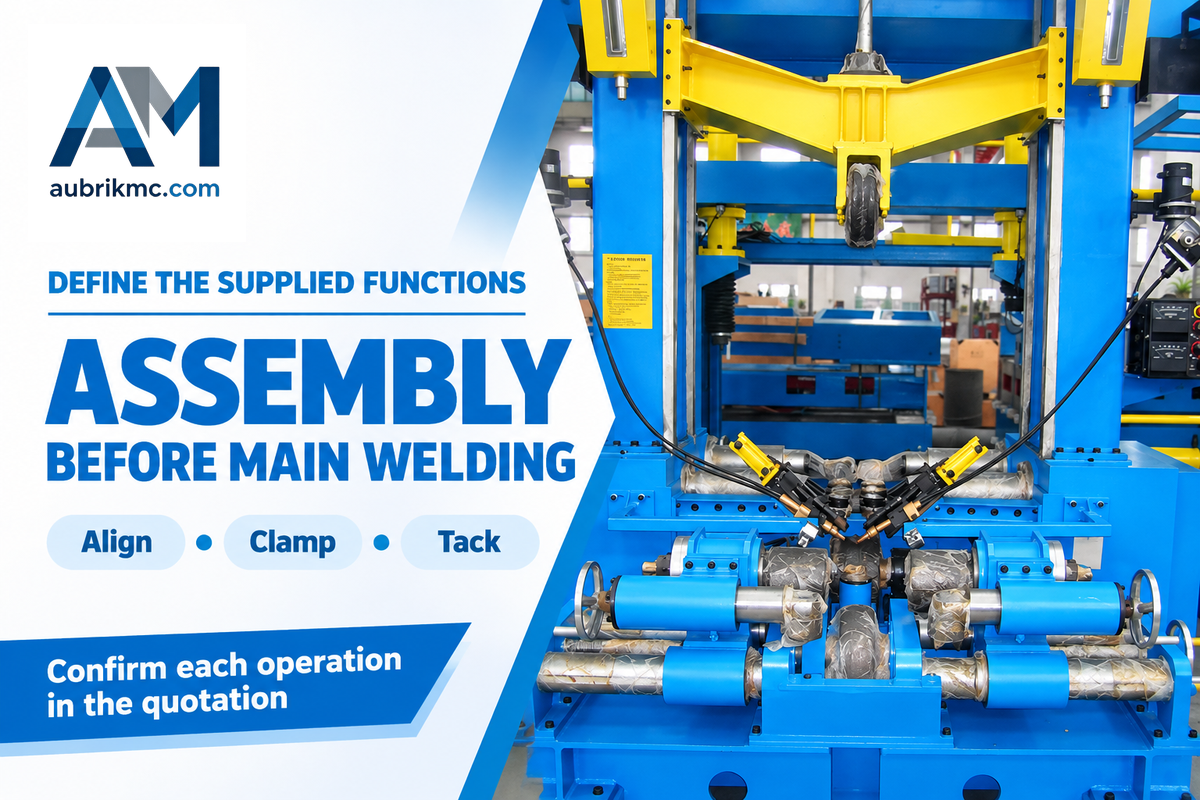
H kiriş montaj makinesi, gövde ve başlık çelik levhalarını hizalayıp puntalar; entegre bir ünite montaj, sürekli kaynak ve doğrultma işlemlerini bir arada yapabilir. Teklif edilen ekipmanın hangi işlemleri gerçekleştirdiği satın alma şartnamesinde belirtilmelidir. Çünkü bir kesitin montajı ile yapısal kaynaklarının tamamlanması farklı ekipman ve kabul kontrolleri gerektirir.
Aubrik’in ayrı istasyonlardan oluşan yerleşiminde montajı portal tozaltı kaynak makinesi, ardından başlık doğrultma makinesi ve yüzey hazırlama istasyonu izler. Hidrolik merkezleme ve bir kelepçe, birleştirme hazırlığı sırasında iş parçasını sabit tutar. Puntalama kaynağı, aktarım sırasında gövde levhasının başlık levhasına göre konumunu korur. Sürekli boyuna kaynak, levhaları belirtilen kaynak ölçüsünde birleştirir; H kiriş doğrultma işlemi oluşan deformasyonu giderir.
Bu işlevleri tedarikçinin yerleşim çiziminde belirtin. Aksi hâlde “montaj kaynak” başlıklı bir kiriş imalat teklifi, alıcının tamamlanmış bir kiriş beklemesine; satıcının ise yalnızca puntalama ekipmanlı bir montaj makinesi fiyatlandırmasına yol açabilir. Altta yatan levha konumlandırma sırası için montaj süreci ve birleştirme hazırlığı kılavuzuna bakın.
Montaj makinesini portal kaynak istasyonuyla eşleştirin
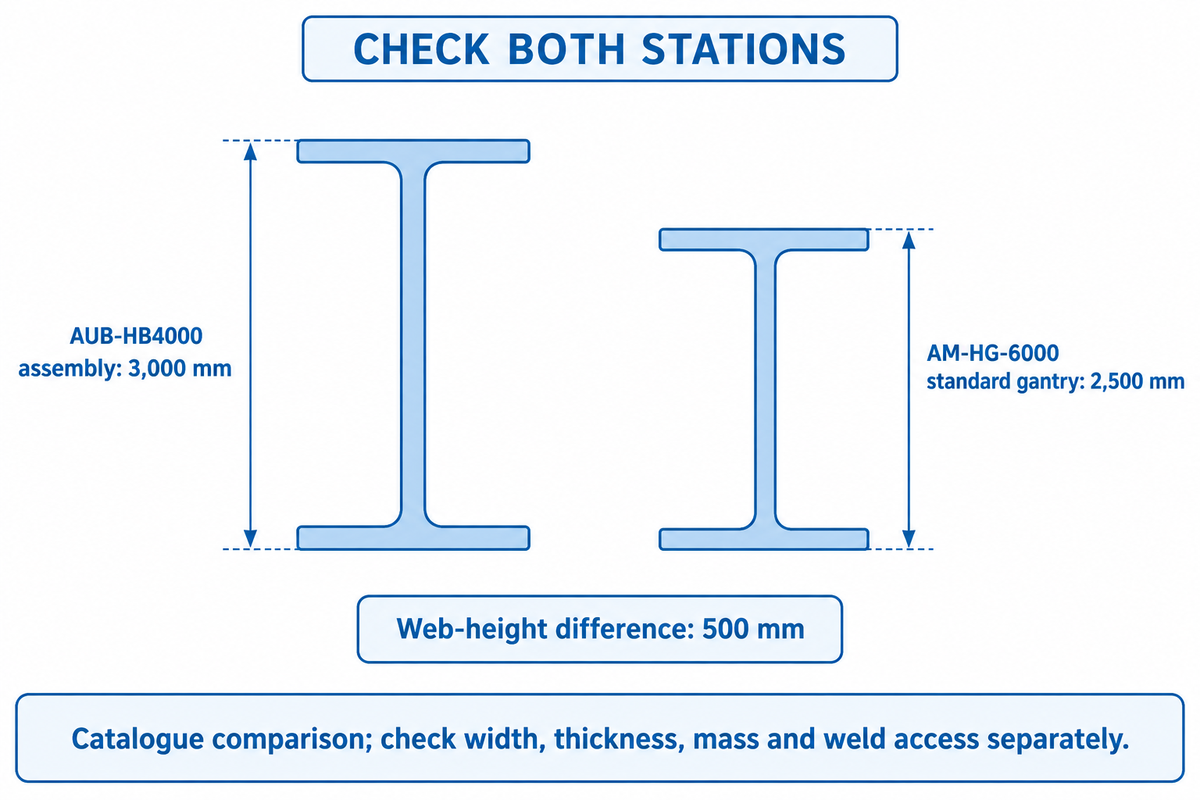
Aubrik, AUB-HB4000 montaj ünitesi için maksimum gövde yüksekliğini 3.000 mm; en büyük standart AM-HG-6000 portal içinse 2.500 mm olarak listeliyor. Buna karşılık gelen maksimum başlık genişlikleri sırasıyla 1.500 ve 800 mm. İstasyonları karşılaştırmak, yalnızca en büyük montaj ünitesini seçmenin gözden kaçırabileceği boyutsal kısıtları ortaya çıkarır.
| Montaj ünitesi | Ölçü | Montaj kataloğu | En büyük standart portal: AM-HG-6000 | Satın alma açısından sonuç |
|---|---|---|---|---|
| AUB-HB2000 | Gövde yüksekliği | 200–1.800 mm | 200–2.500 mm | Bu listelerde üst yükseklik açısından çakışma yok. |
| AUB-HB3000 | Gövde yüksekliği | 300–2.500 mm | 200–2.500 mm | Üst yükseklikler örtüşüyor; diğer sınırlar geçerliliğini koruyor. |
| AUB-HB4000 | Gövde yüksekliği | 400–3.000 mm | 200–2.500 mm | Üstteki 500 mm için farklı bir kaynak çalışma zarfı gerekir. |
| AUB-HB2000 | Başlık genişliği | 200–800 mm | 200–800 mm | Genişlik aralıkları örtüşüyor. |
| AUB-HB3000 | Başlık genişliği | 250–1.200 mm | 200–800 mm | 800 mm üzerindeki genişlikler için farklı bir düzen gerekir. |
| AUB-HB4000 | Başlık genişliği | 300–1.500 mm | 200–800 mm | Üst genişlikler arasındaki fark 700 mm. |
| AUB-HB2000 | Kiriş uzunluğu | 4.000–15.000 mm | 2.000–18.000 mm | Döndürme makarası desteğini ve yüklemeyi ayrıca karşılaştırın. |
| AUB-HB3000 | Kiriş uzunluğu | 5.000–20.000 mm | 2.000–18.000 mm | Üstteki 2.000 mm standart listedeki sınırı aşıyor. |
| AUB-HB4000 | Kiriş uzunluğu | 6.000–25.000 mm | 2.000–18.000 mm | Üst uzunluklar arasındaki fark 7.000 mm. |
Kaynak: Aubrik’in yayımlanmış montaj ve portal teknik özellik tabloları; Ekim 2026 tarihinde incelendi. Tablolardaki her satır belirli bir ölçüyü karşılaştırır. Eşzamanlı maksimum ölçüleri ve onaylı istasyon eşleşmesini tanımlamak için işe özel bir şartname gerekir. Portal üniteleri için listelenen özel ölçüler, standart ünitelerden ayrıdır.
AUB-HB montaj teknik özelliklerinde gövde ve başlık kalınlıkları ayrı ayrı belirtilmiştir. Uygun başlık genişliği, makinenin önerilen levha kalınlığını veya kiriş kütlesini taşıyabileceği anlamına gelmez. Bu durum, özellikle ağır imalat işinde taşıma makinesinin aktarım sırasında tüm kesiti desteklemesi gerektiğinde önem taşır.
En büyük kirişim hem montaj hem de kaynak makinelerine sığar mı?
Her iki istasyonun sınır ölçüleri ve yük kapasiteleri, kaynak başlıkları ile destek makaralarına erişimi mümkün kılmalıdır. Her istasyon için gerçek kesit çizimini karşılaştırın. Yalnızca yüksekliği dikkate almak; başlık erişimini, levha kalınlığını, uzunluğu ve taşımayı çözümsüz bırakır.
Gövdesi 1.800 mm, başlıkları 700 mm ve uzunluğu 12.000 mm olan varsayımsal bir kirişi ele alalım. Bu üç ölçü AUB-HB2000 listelerindeki aralıklara girer; ancak gövde, AM-HG-4000 için belirtilen 1.500 mm sınırını aşar. Gövde yüksekliği 2.000 mm’ye kadar listelenen AM-HG-5000, boyut açısından uygun bir aday hâline gelir. Üretim mühendisi bu kombinasyonu seçmeden önce levha kalınlığını, kiriş ağırlığını, kaynak torcuna erişimi ve belirtilen bağlantıyı yine de değerlendirmelidir. İstisnai işte gövde yüksekliği 2.800 mm ise daha büyük montaj şasesine geçmek standart portal kısıtını ortadan kaldırmaz. Montaj ünitesini yükseltmenin tüm hattın kapasitesini artırmasını beklemek yerine, bu iş için özel kaynak düzeni tanımlayın.
İstasyonları seçmek için AM-HG portal kaynak makinesi teknik özelliklerinden ve montaj çiziminden yararlanın. Kiriş başlığına kaynak torcunun erişimi de kesit çiziminde gösterilmelidir.
Hat gerçekte ne kadar kiriş üretebilir?
H kiriş hesaplamalarında ilerleme hareketi, yükleme, birleştirme hazırlığı, döndürme, düzeltme ve muayene sürelerinin yanı sıra kiriş ilerleme hızı (montaj besleme hızı) ve dikiş boyunca ilerleme hızı (kaynak hızı) da dikkate alınır. Özellikle birden fazla kaynak pasosu veya taşıma ekipmanının ortak kontrolü söz konusuysa, bu hızların hiçbiri tek başına vardiyada üretilecek kabul edilebilir kiriş sayısını vermez.
ESAB’a katkıda bulunan Sean Moran, yapısal çeliklerde tozaltı kaynak başlıklı yazısında malzeme taşıma ve konumlandırmanın ark süresi üzerindeki etkisini açıklıyor. Kısıtları daha iyi anlamak için levhaların yüklenmesinden parçanın muayenesine kadar olan süreli bir işlem sırası isteyin.
Dört boyuna dikişin kaynaklanması ne kadar sürer?
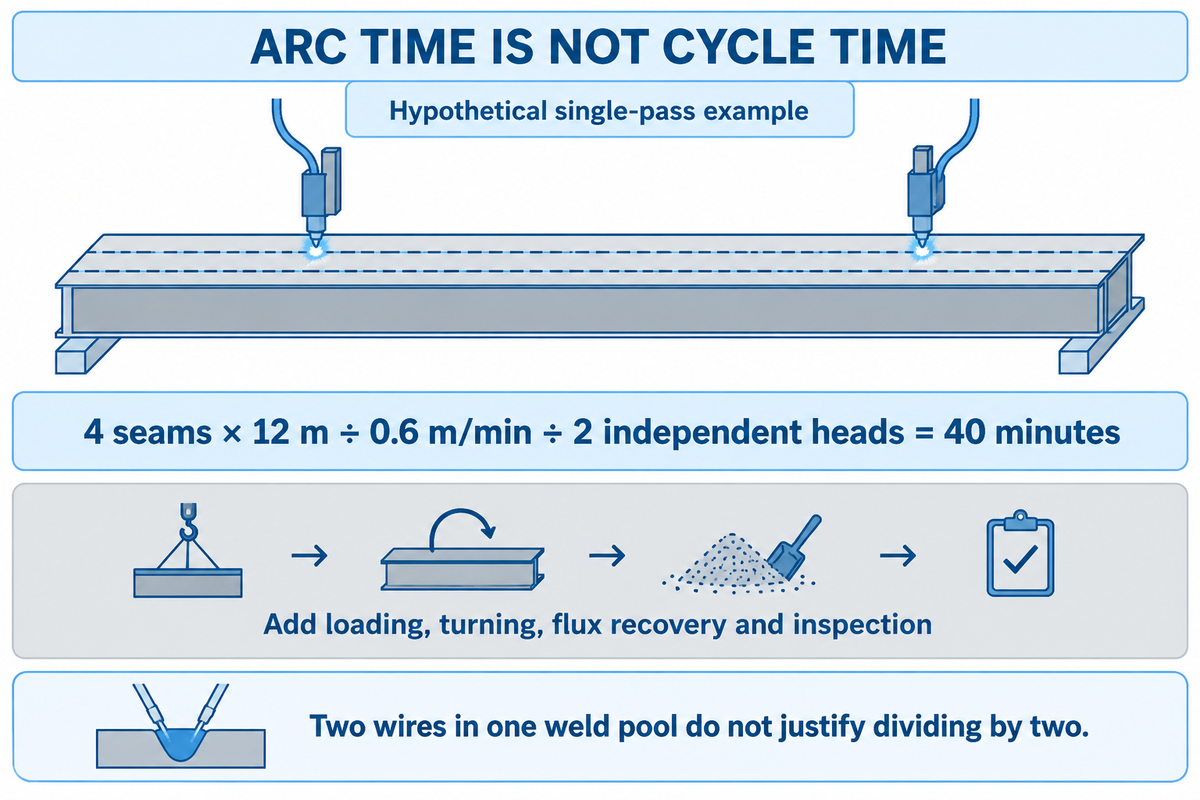
Tek pasosu yapılan dört adet 12 m dikiş için toplam 48 m kaynak ilerlemesi gerekir. Varsayılan 0,6 m/min hızında toplam süre 80 torç-dakikadır. İki bağımsız dikiş başlığının eşzamanlı kaynak yapması, bu varsayımlar altında geçen ark süresini 40 dakikaya indirir.
Bir üretim planlamacısının bu 40 dakikalık sonucu vaat edilen saatlik üretimle karşılaştırdığını düşünün. Hesaplama 4 × 12 ÷ 0.6 ÷ 2 = 40 dakikadır; kirişi döndürme, kaynak arabasını hareket ettirme, kaynak tozunu geri kazanma veya bağlantıyı muayene etme süreleri buna dahil değildir. Her iki tel de tek bir tandem kaynak banyosunu besliyorsa bunlar iki bağımsız dikiş başlığı sayılmaz ve süreyi ikiye bölmek doğru olmaz. Bu tür bir analizde ilerleme süresi ve diğer tüm kısıtlar hesaba katılmalıdır. Ayrıca gerçek ark süresi, aynı deneme kirişi üzerinde diğer tüm kısıtlarla birlikte kaydedilip analiz edilmelidir. Bu çalışmanın amacı teklifi sınamak ve doğru bir üretim programı oluşturmaktır.
Finansal karşılaştırmalarda işçilik ve sarf malzemelerini, kabul edilen kiriş sayısına bölerek değerlendirin. Kaynak dikişinin ilerleme hızı değişmese bile portalı meşgul eden yeniden işleme mevcut kapasiteyi tüketir. Üretim verimliliğini hattın tamamında ölçün. Kaynaklar arasındaki araba hareketinin hızlanması, yalnızca tekrarlanan çevrimi bu hareket kısıtlıyorsa fayda sağlar. Döndürme istasyonundaki kuyruğun uzaması ise ilerleme ayarı iyileştirilmiş olsa bile kaynak ekipmanını bekletebilir.
Ayrı istasyonlar hangi durumlarda 3’ü 1 arada makineden daha iyi sonuç verir?
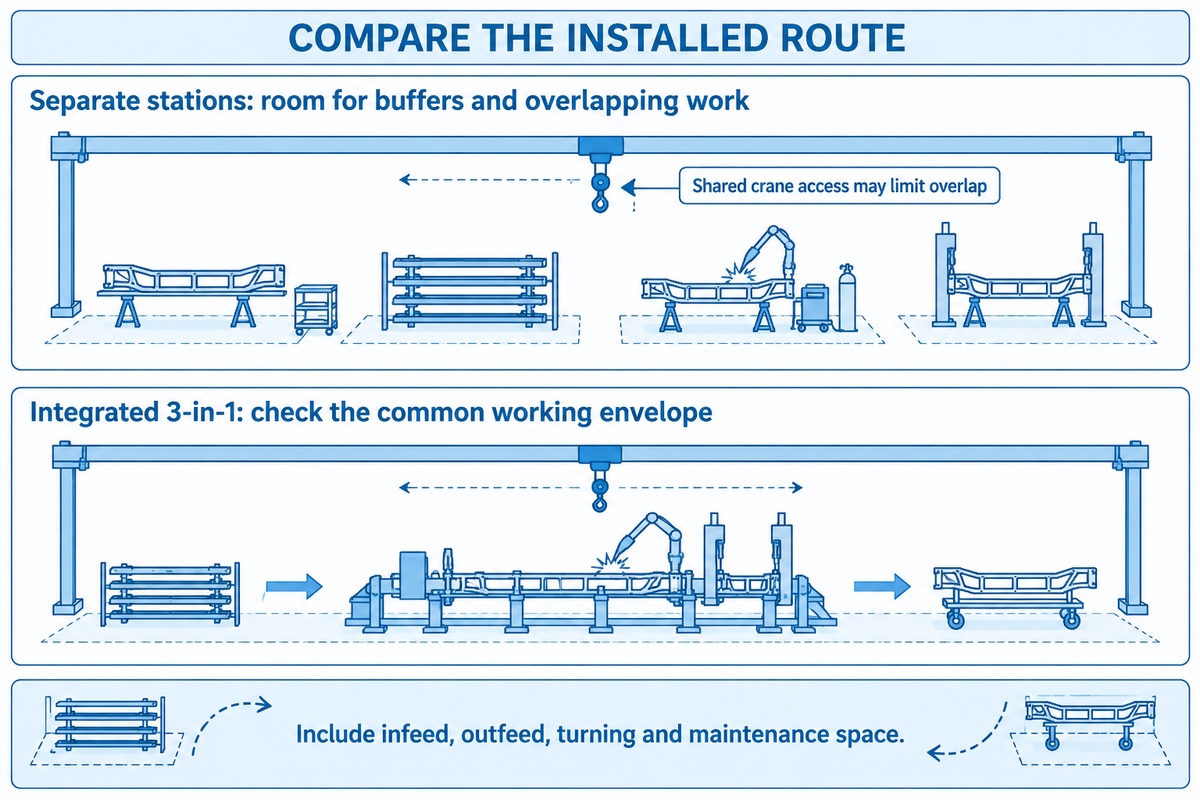
Montaj, kaynak ve doğrultma istasyonları; ara stoktan, bağımsız ayarlardan ve işlerin eşzamanlı yürütülmesinden yararlanan kiriş çeşitlerine uygun olabilir. Entegre kaynak ve doğrultma makinesi ise birleşik çalışma zarfı işleri kapsıyorsa tekrarlanan kesitlere ve dar çalışma alanlarına uygun olabilir. Her iki otomasyon düzenini de aynı çizimler, kaynak gereklilikleri ve taşıma sırasıyla karşılaştırın.
Ayrı istasyonlar
- İstasyonların çalışma zarfları farklıysa veya kiriş aileleri değişiyorsa bunu tercih edin.
- Ara stok, aktarım ve döndürme için alan ayırın.
- Ortak vinç kullanımının işleri eşzamanlı yürütmeyi engelleyip engellemediğini kontrol edin.
Entegre 3’ü 1 arada makine
- Ortak çalışma zarfı düzenli işleri kapsıyorsa bunu tercih edin.
- Yükleme ve boşaltma düzeninin tamamını karşılaştırın.
- Ürün değişimlerini ve entegre ünitenin durmasını hesaba katın.
Kompakt 3’ü 1 arada makine daha az zemin alanı mı gerektirir?
Kompakt 3’ü 1 arada makine, işlemler arasındaki alan ihtiyacını azaltabilir; ancak kurulu alan hesabına kiriş besleme ve çıkışı, döndürme, erişim ve bakım alanları da dahildir. Aynı en uzun parça için yerleşim çizimlerini inceleyin. Makine şasesinin ölçüleri, malzemeyi ekipman boyunca taşımak için gereken alanı göstermez.
Bir imalatçının sürekli olarak 12 m uzunluğunda parçalar ürettiğini, ancak ara sıra derin ve ağır kesitli siparişler de aldığını varsayalım. Entegre çözüm tekrarlanan işlere uygunken ayrı istasyonlu düzen, kaynak öncesinde ara stok için alan bırakır. Fabrika müdürü daha az ilerleme hareketi ister; planlamacı ise zorlu bir bağlantı portalda kaynaklanırken sonraki kirişin montajının sürmesini ister. Her iki yerleşim de aynı tavan vincine bağlıysa önerilen eşzamanlı çalışma mümkün olmayabilir. Her iki yerleşimde de tekrarlanan işi ve derin kesitli işi, vinç güzergâhı ve boşaltma konumu dahil karşılaştırın. Aktarımlardaki azalma bu karşılaştırmada da işe yarıyorsa entegrasyonu; bağımsız istasyon erişimi gerçek kısıtı çözüyor ise ayrı düzeni tercih edin.
H kiriş üretim hattını kesme makinesi ve düzeltme dahil, malzemenin geçtiği yolun tamamı olarak ele alın. Otomatik üretim hattında her manuel malzeme aktarımı belirtilmelidir. “Tam otomatik” olarak tanımlanan işlemlerde operatörlerin hâlâ neler yaptığını karşılaştırın.
ABD’de kurulu makine fiyatını neler değiştirir?
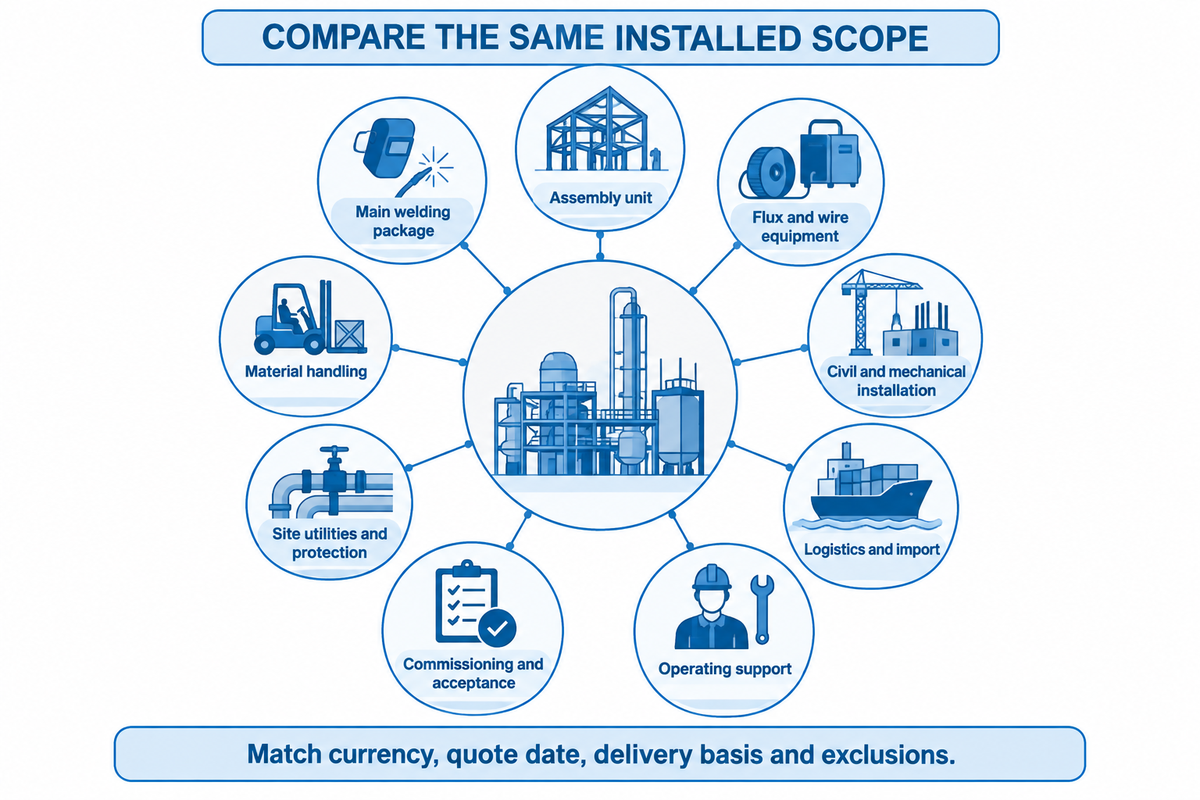
Kurulu H kiriş kaynak hattı fiyatı yalnızca ana üniteyi kapsamaz. Kaynak güç kaynakları, taşıma ekipmanı, navlun, temeller, elektrik işleri ve devreye alma farklı tekliflerde yer alabilir. Tedarik kapsamı benzer fiyatları karşılaştırmak işe yarar; kapsamı eşleşmeyen ana mekanik ünite fiyatı, finans ve proje ekiplerinin farklı projeler için bütçe hazırlamasına neden olur.
| Tedarik kategorisi | Dahil edilen ekipman veya işi tanımlayın | Satın alma kapsamındaki sorumluluğu belirleyin |
|---|---|---|
| Montaj ünitesi | Merkezleme, sıkıştırma, puntalama ve kontroller | Tedarikçi: sağladığı tüm işlevleri belirtin. |
| Ana kaynak paketi | Portal, başlıklar, güç kaynakları ve dikiş takibi | Tedarikçi: miktarları ve ekipman değerlerini listeleyin. |
| Kaynak tozu ve tel ekipmanı | Besleme, geri kazanım ve belirtilen depolama ekipmanı | Tedarikçi/alıcı: ekipman ve ilk sarf malzemelerinin sorumluluğunu belirleyin. |
| Malzeme taşıma | Makaralar, konveyörler, döndürücüler ve vinç bağlantıları | Yerleşimden sorumlu: uzunlukları, yükleri ve aktarımları tanımlayın. |
| İnşaat ve mekanik kurulum | Temeller, raylar, hizalama ve ankraj | Saha yüklenicisi: tedarikçinin kurulum çizimlerini fiyatlandırın. |
| Saha tesisatları ve koruma | Elektrik bağlantısı, havalandırma ve koruyucu donanım bağlantıları | Alıcı/saha uzmanları: kurulum tasarımını netleştirin. |
| Lojistik ve ithalat | Paketleme, navlun, gümrük işlemleri, boşaltma ve yurt içi teslimat | Alıcı/satıcı: Incoterm’i, belirtilen yeri ve kapsam dışı kalemleri yazın. |
| Devreye alma ve kabul | İlerleme hareketi, kurulum desteği, denemeler ve eğitim | Her iki taraf: görevlileri, süreyi ve deneme işlerini belirleyin. |
| İşletme desteği | Aşınan parçalar, yedek parçalar ve arıza giderme | Alıcı/tedarikçi: başlangıç yedek parça listesini ve destek koşullarını fiyatlandırın. |
Kapsam kategorileri, satın alma karşılaştırması için başka bir yöntemdir. The Fabricator’ın süreç kılavuzu ekipman ve konumlandırma seçeneklerini açıklar; ABD Gümrük ve Sınır Koruma Kurumu (CBP) ise ithalat sürecine ilişkin başvuru kaynağı sağlar. Standart satıcı yükümlülüklerini genel ifadelerle varsaymak yerine işleri açıkça taraflara atayın.
Bu kategoriler için teklif isteyin ve aynı para birimini, teklif tarihini, teslim esasını ve kabul kapsamını karşılaştırın. Gerçek sevkiyat için geçerli ithalat ücretlerini ilgili uzmanlara hesaplattırın; genel bir makine gümrük vergisi oranı, tarife sınıflandırması ve menşe farklarını gizler. CBP’nin ithalat ve ihracata ilişkin temel kılavuzu tarafların ortak uyum yükümlülüklerini açıklar.
Kurulum ve servisten hangi tedarikçi sorumlu olmalı?
Montaj ünitesini, kaynak paketini ve saha bağlantılarını entegre edecek tek bir koordinatör belirleyin; satın alma kapsamı her tedarikçinin işini tanımlamalıdır. ABD’de üretim, ABD’de saha servisi ve ABD’de satış birbirinden ayrı yetkinliklerdir. Çelik yapı üreticileri, montaj makinesi üreticileri ve distribütörler arasında karar verirken bu yetkinlikleri ayrı ayrı karşılaştırmalıdır.
Rayları kimin hizalayacağını, kontrol sistemini kimin devreye alacağını, çizimleri kimin sağlayacağını ve başarısız bir kabul testini kimin ele alacağını belirtin. Belirli bir servis için yanıt verecek şirketi, kapsanan ekipmanı ve yedek parça tedarik sürecini tanımlayın. Levhadan birleştirilmiş H kiriş üretmek, haddelenmiş bir kesite bağlantı parçaları kaynaklamaktan farklıdır. Bu nedenle çelik yapı imalatı alıcısı, mevcut kılavuzu kullanarak H kiriş hattı tedarikçilerini karşılaştırmadan önce süreç kapsamını belirlemeli ve farklı işleri yapan ekipman tekliflerini karşılaştırmalıdır.
Kaynak yeterliliğini makine kabulünden ayrı değerlendirin
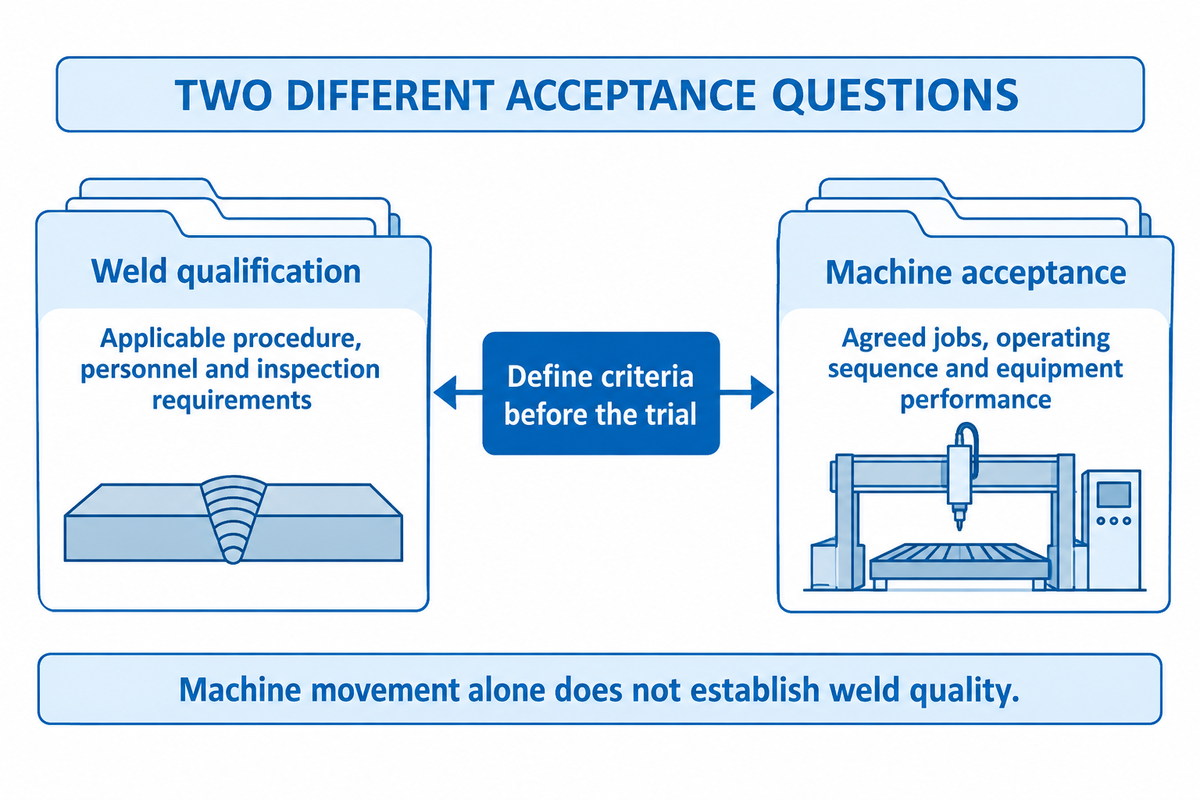
Ekipman kabulü, teslim edilen ekipmanın üzerinde anlaşılan işleri yaptığını gösterir. Kaynak kabulü ise bağlantıların projede geçerli gereklilikleri karşıladığını gösterir. Uygulanacak kodu ve baskısını, kaynak prosesini, personel gerekliliklerini ve muayene ölçütlerini belirleyip makine denemesine dahil edin. Bağlantı muayenesi, makinenin konumlandırma kabiliyetinden veya kalite yönetim sistemi belgelendirmesinden farklı bir gerekliliği ele alır.
AWS, yapısal çelik kaynağı için D1.1/D1.1M:2025-AMD1 standardını listeliyor. Geçerli gereklilikleri yetki alanına, yapı yönetmeliğine ve proje belgelerine göre seçin. Yeni bir makine satın almak, mevcut bir projede geçerli olan kod baskısını otomatik olarak değiştirmez.
Birleştirme hazırlığı deneme kapsamına dahildir; çünkü boşluklardaki değişiklikler kaynak hacmini değiştirir ve distorsiyona verilen tepkiyi etkiler. TWI’nin köşe kaynağı tasarım kılavuzunda açıklandığı üzere, boğaz kalınlığının 5 mm’den 6 mm’ye çıkması biriken kaynak metalinin kesit alanını yaklaşık 45% artırır. Bu, tüm hattın maliyetinin veya çevrim süresinin 45% artacağı anlamına gelmez.
Tozaltı kaynak prosesinde, “yeterince puntalanmazsa bağlantı ağzı açılabilir.”
Bir deneme kaydının kararlaştırılması gerekir. Kesit çizimini, malzemeyi, birleştirme hazırlığını, kaynak ölçüsünü, proses ayarlarını, geçen süreyi ve muayene sonuçlarını içeren bir deneme kaydı üzerinde anlaşın. Boyutsal ve kaynak kabul ölçütlerini denemeden önce tanımlayın. SAW kaynağında, kalite ekibinin gösterilen kaynak teknolojisini yalnızca makine hareketine göre değerlendirmek yerine bağlantıya göre doğrulayabilmesi için kaynak tozunu ve tel kombinasyonunu geçerli kaynak prosedürüyle birlikte kaydedin. Bu, önerilen bir satın alma kaydıdır; standart bir yeterlilik protokolü değildir.
Çelik yapı üretim hattı için tesisat gerekliliklerini belirtin
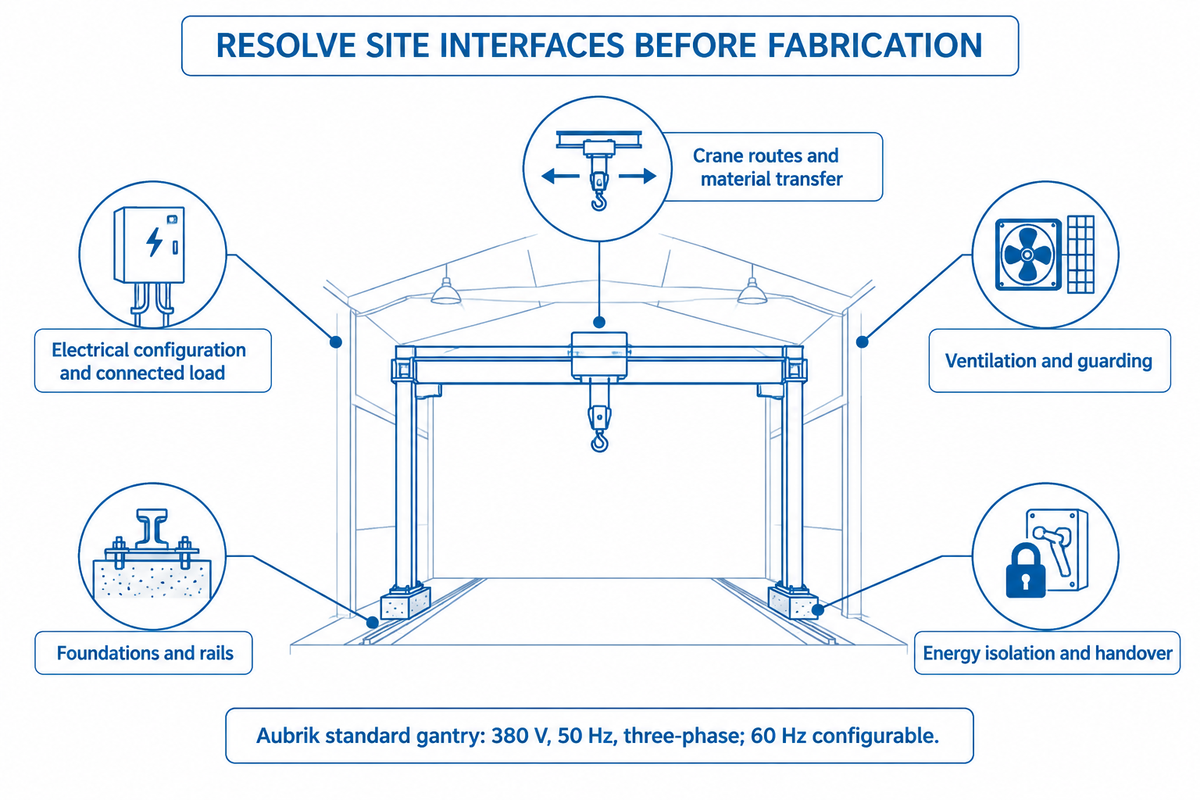
Çelik yapı üretim hattı için elektrik beslemesini, temelleri, rayları, havalandırmayı, koruyucu donanımı ve çelik malzeme hareketini kapsayan bir kurulum tasarımı gerekir. Tedarikçinin imalattan önce bağlantı noktalarını belirleyebilmesi için saha koşullarını kiriş iş programıyla birlikte iletin. ABD’deki kurulumlarda yalnızca etiket gerilimini belirtmek, ekipman onayı, devre gereklilikleri ve bağlantı işlerini çözümsüz bırakır.
Aubrik, standart portal için 380 V, 50 Hz, üç fazlı besleme listeliyor; 60 Hz yapılandırılabiliyor. Bu nedenle 480 V beslemeli bir saha için elektrik yapılandırması açıkça belirtilmelidir. Bu portal türünün toplam bağlantı yükü çizelgesinde hareket ve yardımcı ekipmanların yanı sıra SAW güç kaynakları da hesaba katılmalıdır; hareket gücüne ilişkin bir değer, saha kurulum tasarımının karşılaması gereken elektrik talebinin yalnızca bir bölümünü açıklar.
ABD iş yeri hükümleri elektrik ekipmanı ve kurulumunu, makine koruyucularını ve geçerli ankraj gerekliliklerini ve kaynakta yangın koruması ile havalandırmayı kapsar. OSHA’nın tehlikeli enerji kontrol kuralı kapsamındaki servis işlemlerinde saha personeliyle dışarıdan gelen personelin prosedürlerini koordine edin. Teslim belgelerine elektrik, hidrolik ve depolanmış enerjinin izolasyon bilgilerini ekleyin.
Çelik yapı üretimi için makine seçimi, fabrikanın gerçek iş aralığını belirlemekle başlar. En küçük düzenli kesiti ve istisnai işleri de içerecek şekilde aşağıdaki parametreleri fiyat teklifi talebinize (RFQ) ekleyin. Üst akıştaki CNC kesim sisteminin gaz kesme mi plazma kesme mi kullandığını belirtin ve kestiği levhaların ölçülerini verin. Teklif edilen yardımcı ekipman basınçlı hava kullanıyorsa gerekli pnömatik bağlantıları belirtin. CNC veri aktarımı ve mekanik aktarım, çelik imalatı yerleşiminde ele alınması gereken iki farklı entegrasyon konusudur. H kiriş ve T kiriş işleri aynı atölyede yapılıyorsa ikisini de yerleşim planında belirtin; böylece teklif veren şirket bunların ayrı ayrı nasıl ele alınması gerektiğini değerlendirebilir.
| Parametre | Önerilen aralık | Önemi | Doğrulama yöntemi |
|---|---|---|---|
| Kesit çalışma zarfı | Gerçek minimum/maksimum yükseklik, genişlik ve kalınlık, mm | İstasyonlar arası uyumu belirler. | Onaylı kesit çizimlerini karşılaştırın. |
| Uzunluk ve kütle | Düzenli ve istisnai işler, m ve kg | Destek ve taşıma yüklerini belirler. | Yüklü yerleşimi ve nominal kapasiteleri kontrol edin. |
| Bağlantı şartnamesi | Belirtilen kaynak ölçüleri, mm; malzeme sınıfları | Kaynak pasosu sayısını ve proses gerekliliklerini belirler. | Çizimleri ve geçerli prosedürü kullanın. |
| Üretim hedefi | Vardiyada kabul edilmesi gereken kiriş sayısı; vardiya saati | Üretim görevini tanımlar. | Deneme sürecinin tamamını süreye bağlayın. |
| Saha elektriği | Ölçülen besleme, V/Hz/faz; kullanılabilir kapasite | Elektrik yapılandırmasını belirler. | Tedarikçi verilerini saha elektrik uzmanıyla inceleyin. |
| Atölye yerleşimi | Kullanılabilir uzunluk/genişlik ve vinç açıklıkları, m | Aktarım ve erişim kısıtlarını ortaya çıkarır. | Ölçülendirilmiş kurulum yerleşimini inceleyin. |
| Kabul kapsamı | Üzerinde anlaşılan deneme işleri ve ölçülen toleranslar, mm | Satın alma kapsamını kullanılabilir üretime bağlar. | Sevkiyattan önce ölçütleri ve muayene kayıtlarını kararlaştırın. |
- Üç iş çizimi gönderin — en küçük düzenli, en büyük sık tekrarlanan ve istisnai parçalar.
- İstasyon kısıtlarını netleştirin — güzergâh boyunca ölçüleri, yüklemeyi ve kaynak erişimini doğrulayın.
- Kurulum kapsamını kararlaştırın — tesisat, taşıma, devreye alma ve destek işlerini taraflara atayın.
- Deneme kaydını belirleyin — aynı işleri kullanarak kabul edilen üretimi, işçiliği ve yeniden işlemeyi karşılaştırın.
Aubrik ile kiriş iş programını görüşmek için bu çizimleri ve saha yerleşimini gönderin. Sıradaki önemli karar, teklif edilen istasyonların fabrikanın taşıma ve tesisat kısıtları dahilinde gerçek iş çeşitliliğini karşılayıp karşılamadığıdır.
Sık sorulan sorular
Otomatik montaj sırasında gövde ve başlık levhaları nasıl sabitlenir?
Otomatik H kiriş montaj istasyonunda gövde ve başlık levhalarını puntalamadan önce hizalamak için konumlandırma ve sıkıştırma ekipmanı kullanılır.
Hidrolik merkezleme levhaları gereken konuma getirirken kelepçe, birleştirme hazırlığı sırasında temasın korunmasını sağlar. Ardından puntalar, birleştirilen kesiti sonraki işlem için sabit tutar. Sıkıştırma aralığı ve kaynak erişimi gerçek kesite uygun olmalıdır; bu nedenle levha ölçülerini ve bağlantı düzenini tedarikçiyle birlikte belirtin. Montaj puntaları, boyuna yapısal kaynakların tamamlanmasından farklıdır.
Yatay H kiriş hattı nasıl düzenlenir?
Yatay H kiriş hattında montaj, kaynak, döndürme ve aktarım istasyonları, parçanın gereken konumuna göre yerleştirilir.
Yerleşim, levhaların nasıl beslendiğini, montajı tamamlanan parçanın her kaynak konumuna nasıl ulaştığını ve tamamlanmış kirişin düzeltme ya da muayene için nasıl çıkarıldığını göstermelidir. Makaraların uzunluğu, döndürücünün kapasitesi ve vinç güzergâhları bu düzenin parçalarıdır. Malzeme yolunun tamamını gösteren bir çizim isteyin; yalnızca “yatay” etiketi, aktarımların hangilerinin otomatik olduğunu veya geriye kaç taşıma işlemi kaldığını göstermez.
ABD’de üretilmiş bir H kiriş kaynak makinesi satın alabilir miyim?
ABD’de üretilmiş olma şartı, teklife konu H kiriş ekipmanı için tedarikçiye özgü bir satın alma gerekliliğidir ve teklif aşamasında netleştirilmelidir.
Önce mekanik ünitenin yasal üretici unvanını ve fabrika konumunu isteyin; ardından kaynak güç üniteleri ile kontrol sistemlerinin menşeini ayrı ayrı öğrenin. ABD’deki bir distribütör veya servis adresi, makinenin nerede üretildiğini göstermez. Önceliğiniz sahada yurt içi servis desteğiyse, üretim menşeini servis garantisi olarak değerlendirmek yerine müdahale edecek servis kuruluşunu ve kapsama giren işleri açıkça belirtin.
İlerleme hızı, vardiya başına üretilecek kiriş sayısını tahmin etmek için yeterli mi?
Yalnızca ilerleme hızına bakarak vardiya başına kabul edilebilir kiriş sayısı tahmin edilemez.
Yükleme, birleşim hazırlığı, kaynak pasosu, döndürme ve muayene işlemleri; montaj istasyonunda ilerleme sırasında geçen süreye ek zaman gerektirir. Aynı kirişi ve kabul şartlarını kullanarak yapılan eksiksiz denemeleri karşılaştırın.
Karşılaştırılabilir bir makine teklifi almak için neleri göndermeliyim?
Karşılaştırılabilir bir H kiriş makinesi teklifi için çizimler, kiriş çeşitleri, kaynak gereklilikleri, üretim hedefi ve saha koşulları gerekir.
Düzenli olarak üretilen en küçük kesiti, sık üretilen en büyük kesiti ve istisnai kesiti; gövde ve başlık kalınlıkları, uzunluklar, malzemeler ve ağırlıklarla birlikte belirtin. Hattın tamamlaması gereken kaynakları ve kabul edilebilir kirişi tanımlayan muayene kriterlerini bildirin. Mevcut elektrik beslemesini, atölye ölçülerini, vinç erişimini ve üst akıştaki kesim düzenini paylaşın.
Tüm teklif sahiplerinden aynı kapsam dökümünü sunmalarını isteyin: montaj, ana kaynak, düzeltme, taşıma, kaynak tozu ekipmanı, tesis hizmetleri, nakliye, kurulum, devreye alma ve başlangıç desteği. Kapsam dışı bırakılan kalemleri ve her arayüzden sorumlu tarafı belirtin. Teklif sahibi özel bir çalışma aralığı sunuyorsa, bu konfigürasyonun önerilen yerleşim planında gösterilmesini ve deneme işleriyle ilişkilendirilmesini sağlayın. Böylece satın alma ekibi ekipman ve proje maliyetlerini karşılaştırırken üretim ekibi de fabrika içindeki iş akışını değerlendirebilir.
Kaynaklar ve referanslar
- The Fabricator: Yapısal çelikler için tozaltı ark kaynağı Sean Moran, ESAB; taşıma ve kaynak verimliliği.
- The Fabricator: Tozaltı ark kaynağı sizin için doğru proses mi? Robert Fox, Hobart Brothers; ekipman ve konumlandırma.
- Temel İthalat ve İhracat Bilgileri ABD Gümrük ve Sınır Koruma Kurumu.
- D1.1 yapısal kaynak standardı hakkında bilgi American Welding Society.
- Köşe kaynağı tasarım kılavuzu TWI.
- Distorsiyon kontrolü: imalat teknikleriyle önleme TWI.
- Distorsiyon: türleri ve nedenleri TWI; ağız hazırlığı, büzülme ve kısıtlama.
- 29 CFR 1910.303: elektrik gereklilikleri İş Sağlığı ve Güvenliği İdaresi.
- 29 CFR 1910.212: makine gereklilikleri İş Sağlığı ve Güvenliği İdaresi.
- 29 CFR 1910.252: kaynak gereklilikleri İş Sağlığı ve Güvenliği İdaresi.
- 29 CFR 1910.147: tehlikeli enerjinin kontrolü İş Sağlığı ve Güvenliği İdaresi.
İlgili Yazılar




Şimdi trend



