Nehmen Sie Kontakt mit der Aubrik Company auf

Fertigung von H-Träger-Montageschweißanlagen: Die ganze Linie abstimmen

Bei der Fertigung von H-Träger-Montageschweißanlagen sollten Sie Montagestation, Hauptschweißstation und Handhabungstechnik auf denselben Träger-Maßbereich abstimmen. Ein Träger, der in den Montagerahmen passt, kann den Arbeitsbereich des Standardportals überschreiten. Beginnen Sie mit 3 Maßen: Steghöhe, Flanschbreite und Trägerlänge. Prüfen Sie anschließend die Schweißnaht und die installierten Kosten.
Aktualisiert im Oktober 2026
Was umfasst eine H-Träger-Montageschweißanlage?
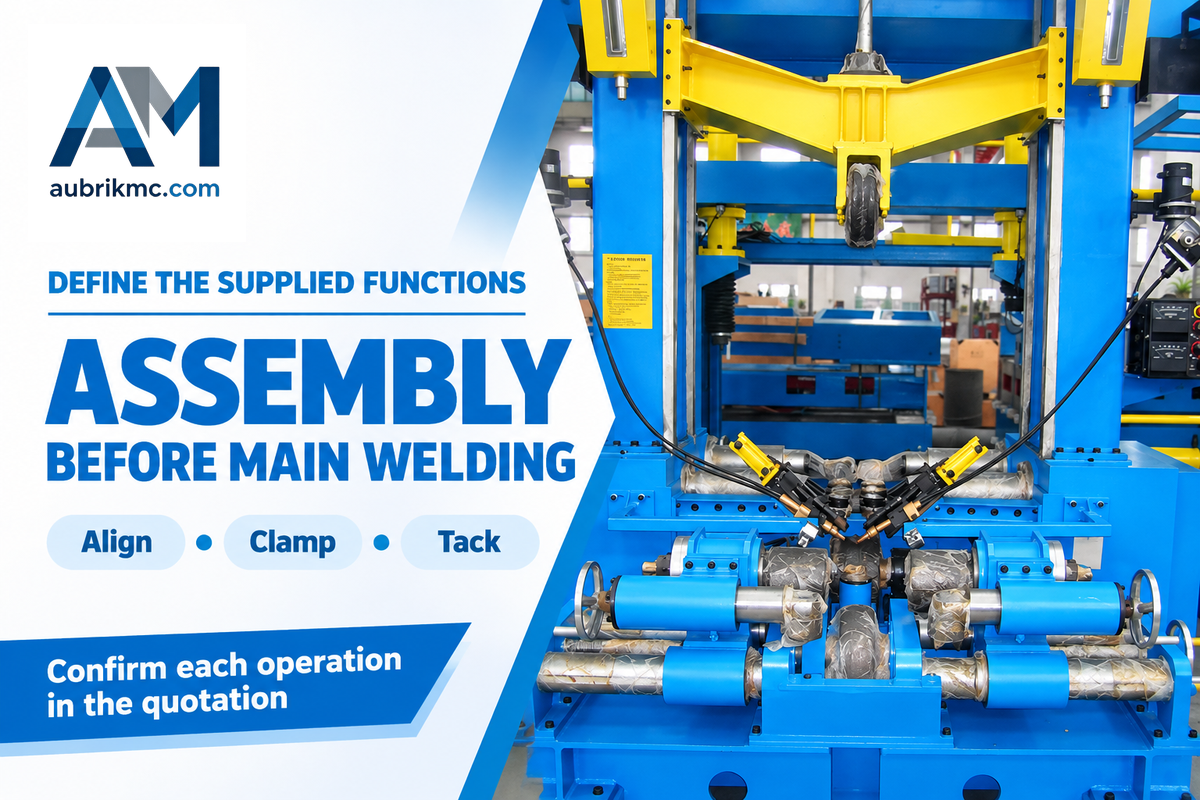
Eine H-Träger-Montageanlage richtet Steg- und Flanschbleche aus und heftet sie; eine integrierte Anlage kann Montage, kontinuierliches Schweißen und Richten kombinieren. In der Kaufspezifikation muss stehen, welche Arbeitsschritte die angebotene Anlage ausführt, denn für die Montage eines Querschnitts und das Fertigschweißen seiner tragenden Nähte sind unterschiedliche Ausrüstungen und Abnahmekriterien erforderlich.
Bei der Anordnung der getrennten Stationen von Aubrik folgt auf die Montage das Portal zum Unterpulverschweißen, danach eine Flanschrichtmaschine und die Oberflächenvorbereitung. Hydraulische Zentrierung und eine Klemme halten das Werkstück beim Ausrichten. Heftschweißungen fixieren das Stegblech am Flanschblech für den Weitertransport. Durchgehende Längsnähte verbinden die Bleche in der vorgegebenen Nahtgröße; die H-Träger-Richtmaschine korrigiert die dadurch entstandene Verformung.
Lassen Sie diese Funktionen in der Aufstellungszeichnung des Lieferanten eintragen. Andernfalls kann ein Angebot zur Trägerfertigung mit der Überschrift „Montageschweißen“ beim Käufer die Erwartung wecken, einen fertig geschweißten Träger zu erhalten, obwohl der Verkäufer nur eine Montageanlage mit Heftausrüstung kalkuliert hat. Eine Beschreibung der zugrunde liegenden Blechpositionierung finden Sie im Leitfaden zu Montageablauf und Ausrichtung.
Montageanlage und Portal-Schweißstation aufeinander abstimmen
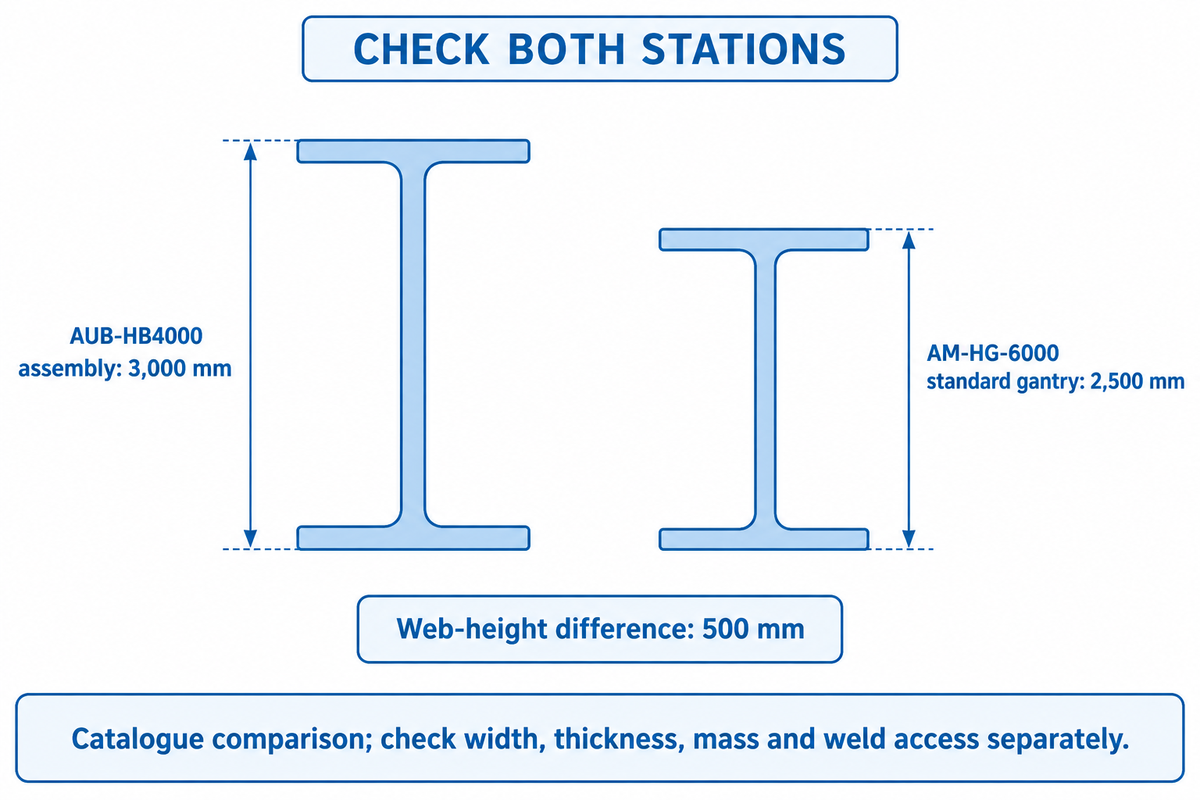
Aubrik gibt für die Montageanlage AUB-HB4000 eine maximale Steghöhe von 3.000 mm an, gegenüber 2.500 mm beim größten Standardportal AM-HG-6000. Die entsprechenden maximalen Flanschbreiten betragen 1.500 und 800 mm. Der Vergleich der Stationen zeigt Maßgrenzen auf, die bei alleiniger Auswahl der größten Montageanlage unberücksichtigt blieben.
| Montageanlage | Maß | Montageanlagen-Katalog | Größtes Standardportal: AM-HG-6000 | Bedeutung für den Kauf |
|---|---|---|---|---|
| AUB-HB2000 | Steghöhe | 200–1.800 mm | 200–2.500 mm | Laut diesen Angaben gibt es keinen Konflikt bei der maximalen Höhe. |
| AUB-HB3000 | Steghöhe | 300–2.500 mm | 200–2.500 mm | Die maximalen Höhen stimmen überein; andere Grenzen bleiben bestehen. |
| AUB-HB4000 | Steghöhe | 400–3.000 mm | 200–2.500 mm | Für die obersten 500 mm ist ein anderer Schweißarbeitsbereich erforderlich. |
| AUB-HB2000 | Flanschbreite | 200–800 mm | 200–800 mm | Die Breitenbereiche stimmen überein. |
| AUB-HB3000 | Flanschbreite | 250–1.200 mm | 200–800 mm | Für Breiten über 800 mm ist eine andere Anordnung erforderlich. |
| AUB-HB4000 | Flanschbreite | 300–1.500 mm | 200–800 mm | Der Unterschied bei der maximalen Breite beträgt 700 mm. |
| AUB-HB2000 | Trägerlänge | 4.000–15.000 mm | 2.000–18.000 mm | Rollenauflage und Beschickung separat vergleichen. |
| AUB-HB3000 | Trägerlänge | 5.000–20.000 mm | 2.000–18.000 mm | Die oberen 2.000 mm überschreiten die Standardangabe. |
| AUB-HB4000 | Trägerlänge | 6.000–25.000 mm | 2.000–18.000 mm | Der Unterschied bei der maximalen Länge beträgt 7.000 mm. |
Quelle: veröffentlichte Spezifikationstabellen von Aubrik zu Montageanlagen und Portalen, geprüft im Oktober 2026. Jede Tabellenzeile vergleicht ein bestimmtes Maß. Für die Festlegung gleichzeitig erreichbarer Maximalmaße und einer freigegebenen Stationskombination ist eine auftragsbezogene Spezifikation erforderlich. Aufgeführte Sondermaße für Portal-Schweißanlagen gelten zusätzlich zu den Standardanlagen.
Laut den Spezifikationen für AUB-HB-Montageanlagen sind Steg- und Flanschblechdicke getrennt angegeben. Eine passende Flanschbreite bedeutet nicht automatisch, dass die Anlage die vorgesehene Blechdicke oder das Trägergewicht bewältigen kann. Das gilt besonders bei schweren Fertigungsaufträgen, bei denen die Handhabungsanlage den gesamten Querschnitt während des Transports tragen muss.
Passt mein größter Träger sowohl in die Montage- als auch in die Schweißanlage?
Die Maß- und Belastungsgrenzen beider Stationen müssen genügend Zugang für die Schweißköpfe und Auflagerollen lassen. Vergleichen Sie für jede Station die tatsächliche Querschnittszeichnung. Die Höhe allein lässt Fragen zu Flanschreichweite, Blechdicke, Länge und Handhabung offen.
Nehmen wir beispielhaft einen Träger mit einem 1.800 mm hohen Steg, 700 mm breiten Flanschen und einer Länge von 12.000 mm an. Diese 3 Maße liegen innerhalb der Angaben für AUB-HB2000, doch der Steg überschreitet die Grenze von 1.500 mm des AM-HG-4000. Das AM-HG-5000, das für Stege bis 2.000 mm ausgelegt ist, kommt als Maßkandidat infrage. Vor der Auswahl dieser Kombination muss der Produktionsingenieur noch Blechdicke, Trägergewicht, Zugang für den Schweißbrenner und die vorgegebene Schweißnaht klären. Hat der Sonderauftrag stattdessen einen 2.800 mm hohen Steg, bleibt bei einem größeren Montagerahmen eine Einschränkung des Standardportals bestehen. Spezifizieren Sie für diesen Auftrag eine kundenspezifische Schweißanlage, statt davon auszugehen, dass eine größere Montageanlage die gesamte Linie erweitert.
Wählen Sie die Stationen anhand der Spezifikationen der AM-HG-Portal-Schweißanlagen und der Montagezeichnung aus. Der Zugang der Schweißpistole zum Trägerflansch muss ebenfalls in der Querschnittsskizze dargestellt sein.
Welchen Trägerausstoß kann die Linie tatsächlich erreichen?
Berechnungen für H-Träger müssen neben Verfahrzeit, Beschickung, Ausrichtung, Wenden, Korrektur und Prüfung auch die Vorschubgeschwindigkeit des Trägers (Montagevorschub) und die Fahrgeschwindigkeit entlang einer Schweißnaht (Schweißgeschwindigkeit) berücksichtigen. Keine dieser Geschwindigkeiten für sich ergibt eine verlässliche Zahl gefertigter Träger pro Schicht, insbesondere bei mehreren Schweißlagen oder gemeinsam genutzter Handhabungstechnik.
In Unterpulverschweißen im Stahlbau erläutert ESAB-Autor Sean Moran, wie Materialhandhabung und Positionierung die Lichtbogenzeit beeinflussen. Eine zeitlich erfasste Abfolge vom Beschicken der Bleche bis zum geprüften Bauteil würde ein besseres Bild der Engpässe liefern.
Wie lange dauert das Schweißen von 4 Längsnähten?
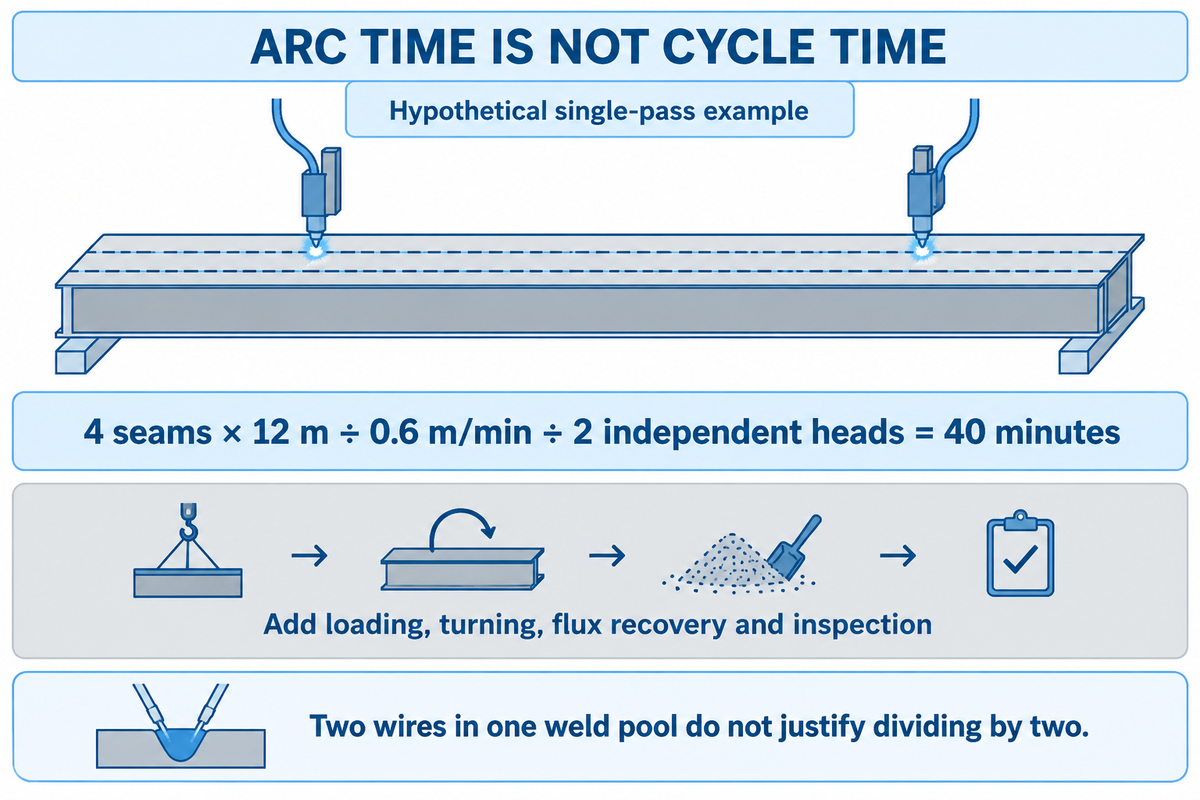
Bei 4 Schweißnähten von je 12 m beträgt die Fahrstrecke für je einen Schweißdurchgang entlang jeder Naht 48 m. Bei angenommenen 0,6 m/min ergibt das insgesamt 80 Brenner-Minuten. Schweißen 2 unabhängige Nahtköpfe gleichzeitig, sinkt die verstrichene Lichtbogenzeit unter diesen Annahmen auf 40 Minuten.
Stellen Sie sich vor, ein Produktionsplaner vergleicht dieses Ergebnis von 40 Minuten mit einem zugesagten Stundenausstoß. Die Rechnung lautet 4 × 12 ÷ 0,6 ÷ 2 = 40 Minuten, ohne das Wenden des Trägers, das Verfahren des Schweißwagens, die Rückgewinnung des Flussmittels oder die Prüfung der Schweißnaht. Werden beide Drähte in ein gemeinsames Tandem-Schweißbad geführt, handelt es sich nicht um 2 unabhängige Nahtköpfe; eine Division durch 2 ist dann nicht gerechtfertigt. Bei dieser Analyse müssen Fahrzeit und alle weiteren Einschränkungen berücksichtigt werden. Außerdem müssen die tatsächliche Lichtbogenzeit und alle weiteren Einschränkungen am selben Probeträger erfasst und ausgewertet werden. Die gesamte Übung dient dazu, das Angebot zu prüfen und einen realistischen Produktionsplan zu erstellen.
Für die Kostenkalkulation sollten Sie die angenommenen und abgenommenen Träger als Bezugsgröße für Arbeits- und Verbrauchsmittelkosten verwenden. Nacharbeit beansprucht verfügbare Kapazität am Portal, auch wenn die Fahrgeschwindigkeit entlang der Schweißnaht unverändert bleibt. Messen Sie die Produktionseffizienz über den gesamten Ablauf. Schnellere Fahrbewegungen des Wagens zwischen Schweißnähten helfen nur, wenn sie den wiederkehrenden Zyklus begrenzen. Eine längere Warteschlange an der Wendevorrichtung kann die Schweißanlage trotz höherer Fahrgeschwindigkeit warten lassen.
Wann sind getrennte Stationen einer 3-in-1-Anlage überlegen?
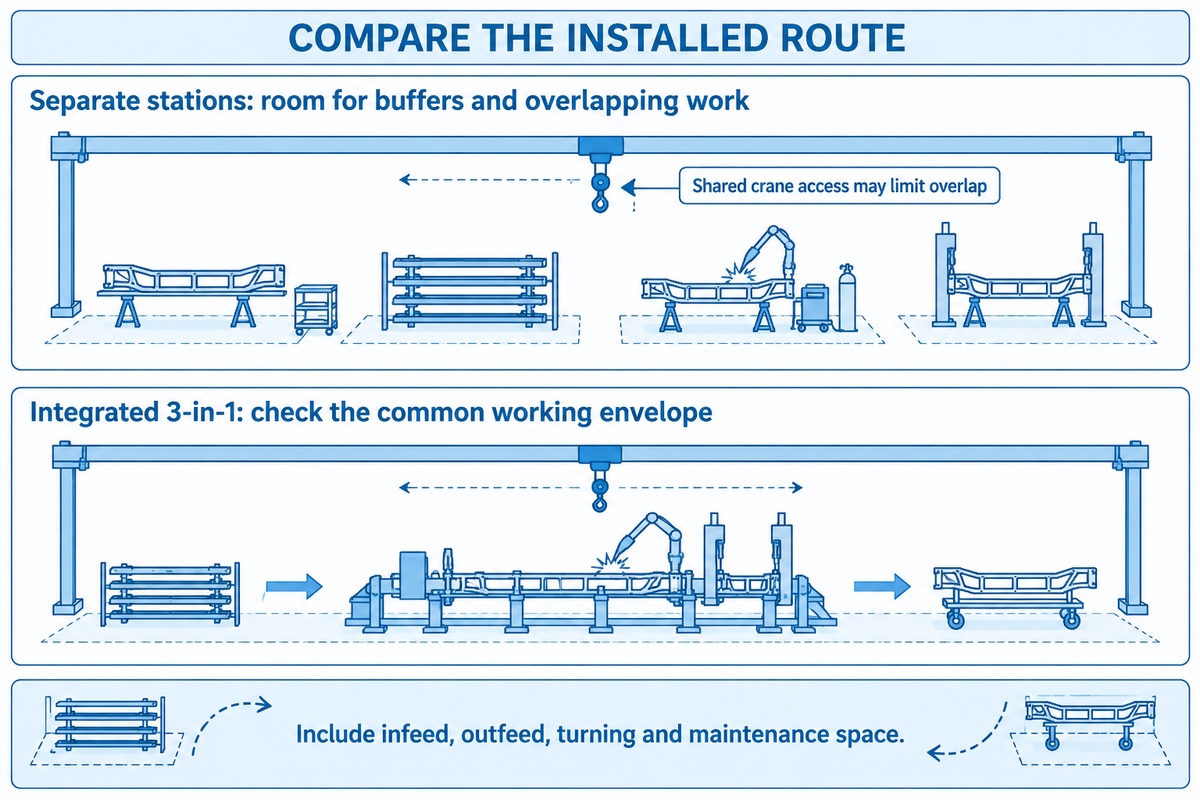
Montage-, Schweiß- und Richtstationen können sich für eine Trägervielfalt eignen, bei der Puffer, unabhängige Einstellungen und überlappende Arbeitsabläufe vorteilhaft sind. Eine integrierte Schweißrichtmaschine kann bei wiederkehrenden Querschnitten und wenig Platz geeignet sein, sofern ihr gemeinsamer Arbeitsbereich die Aufträge abdeckt. Vergleichen Sie beide Automatisierungskonzepte anhand derselben Zeichnungen, Schweißanforderungen und Handhabungsabläufe.
Getrennte Stationen
- Geeignet bei unterschiedlichen Arbeitsbereichen der Stationen oder wechselnden Trägerfamilien.
- Platz für Puffer, Transport und Wenden einplanen.
- Prüfen, ob gemeinsam genutzte Krane überlappende Arbeitsabläufe verhindern.
Integrierte 3-in-1-Anlage
- Geeignet, wenn der gemeinsame Arbeitsbereich die üblichen Aufträge abdeckt.
- Komplette Beschickungs- und Entladevorrichtungen vergleichen.
- Rüstzeiten und Unterbrechungen der integrierten Anlage berücksichtigen.
Benötigt eine kompakte 3-in-1-Anlage weniger Stellfläche?
Ein kompakter 3-in-1-Rahmen kann den Platz zwischen den Arbeitsschritten verringern. Zur installierten Stellfläche gehören jedoch auch Einlauf, Auslauf, Wendevorrichtung, Zugangs- und Wartungsbereiche für die Träger. Vergleichen Sie die Layouts anhand desselben längsten Bauteils. Die Rahmenmaße geben nicht den Platzbedarf für den Materialtransport durch die Anlage wieder.
Nehmen wir an, ein Fertigungsbetrieb stellt regelmäßig 12 m lange Bauteile her, übernimmt aber auch gelegentlich tiefe, schwere Querschnitte. Das integrierte Angebot eignet sich für die wiederkehrenden Aufträge; die getrennte Anordnung bietet vor dem Schweißen Platz für einen Puffer. Der Werksleiter möchte kürzere Transportwege, der Produktionsplaner währenddessen den nächsten Träger montieren, solange an einer schwierigen Schweißnaht am Portal gearbeitet wird. Nutzen beide Layouts denselben Hallenkran, kann die geplante Überschneidung der Arbeitsabläufe entfallen. Vergleichen Sie für jedes Layout einen wiederkehrenden und einen tiefen Querschnitt, einschließlich Kranweg und Entladeposition. Wählen Sie die Integration, wenn sich die geringere Zahl an Transportvorgängen in diesem Vergleich bestätigt; entscheiden Sie sich für getrennte Stationen, wenn deren unabhängiger Zugang den tatsächlichen Engpass beseitigt.
Betrachten Sie die H-Träger-Fertigungslinie als vollständigen Materialfluss, einschließlich Schneidanlage und Richten. Eine automatische Fertigungslinie muss jeden manuellen Materialtransport ausweisen. Prüfen Sie, welche Arbeiten die Bediener bei den als „vollautomatisch“ bezeichneten Arbeitsschritten weiterhin ausführen.
Was beeinflusst den Preis einer installierten Anlage in den Vereinigten Staaten?
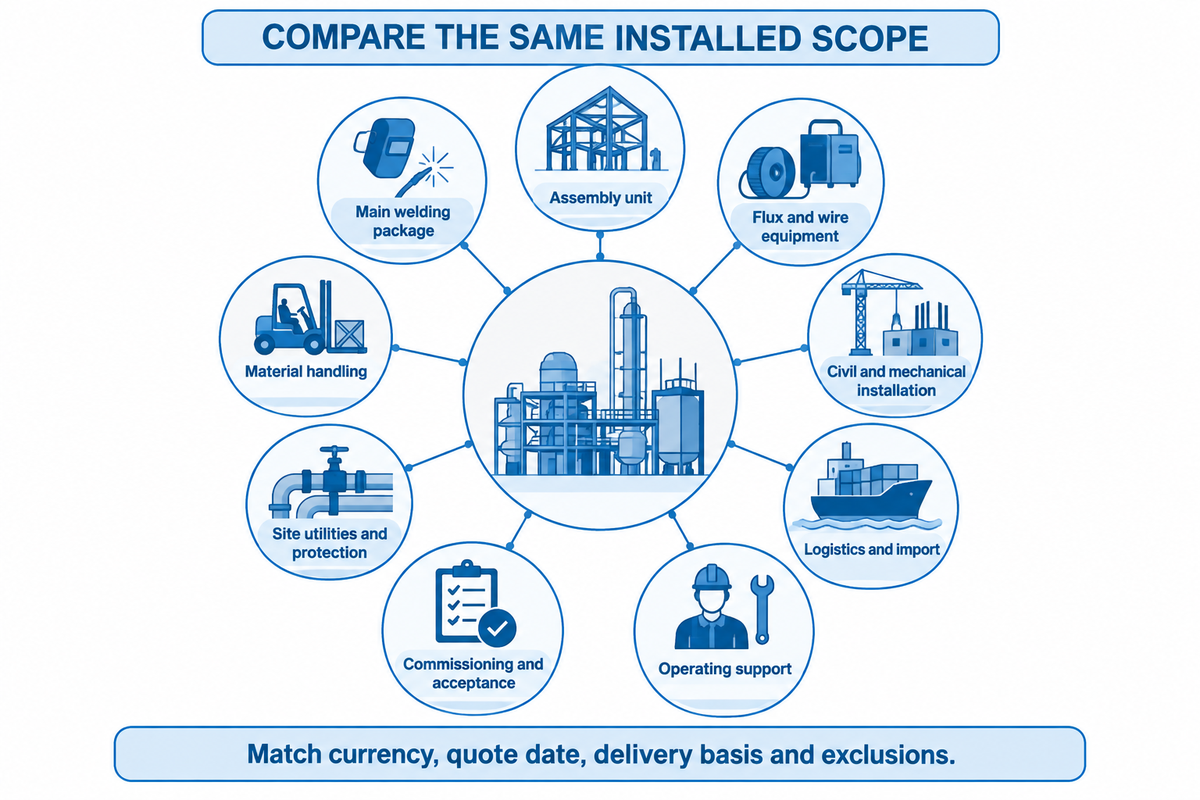
Der Preis einer installierten H-Träger-Schweißlinie umfasst mehr als nur die Hauptanlage. Schweißstromquellen, Handhabungstechnik, Fracht, Fundamente, Elektroarbeiten und Inbetriebnahme können in unterschiedlichen Angeboten aufgeführt sein. Preisvergleiche mit ähnlichem Lieferumfang sind aussagekräftig; bei unterschiedlichen Preisen für die Hauptmaschine planen Finanz- und Projektteams möglicherweise unterschiedliche Projekte.
| Lieferkategorie | Enthaltene Ausrüstung oder Arbeit festlegen | Im Beschaffungsumfang zuordnen |
|---|---|---|
| Montageanlage | Zentrierung, Spannen, Heften und Steuerungen | Lieferant: alle gelieferten Funktionen aufführen. |
| Hauptschweißpaket | Portal, Köpfe, Stromquellen und Nahtverfolgung | Lieferant: Mengen und Leistungsdaten der Ausrüstung aufführen. |
| Flussmittel- und Drahtausrüstung | Zuführung, Rückgewinnung und spezifizierte Lagereinrichtung | Lieferant/Käufer: Ausrüstung und Erstausstattung mit Verbrauchsmitteln zuordnen. |
| Materialhandhabung | Rollen, Förderer, Wendevorrichtungen und Kranschnittstellen | Layoutverantwortlicher: Längen, Lasten und Übergaben festlegen. |
| Bau- und mechanische Installation | Fundamente, Schienen, Ausrichtung und Verankerung | Baustellenunternehmen: Installation anhand der Zeichnungen des Lieferanten kalkulieren. |
| Versorgungsanschlüsse und Schutzmaßnahmen am Standort | Elektrischer Anschluss, Lüftung und Schnittstellen für Schutzeinrichtungen | Käufer/Fachkräfte vor Ort: Installationsplanung klären. |
| Logistik und Einfuhr | Verpackung, Fracht, Einfuhrabfertigung, Entladung und Inlandstransport | Käufer/Verkäufer: Incoterm, benannten Ort und Ausschlüsse angeben. |
| Inbetriebnahme und Abnahme | Anreise, Installationsunterstützung, Probeläufe und Schulung | Beide Parteien: Personal, Dauer und Prüfaufträge festlegen. |
| Betriebsunterstützung | Verschleißteile, Ersatzteile und Fehlerbehebung | Käufer/Lieferant: Erstausstattung mit Ersatzteilen und Supportbedingungen kalkulieren. |
Kategorien des Lieferumfangs sind eine weitere Möglichkeit zum Angebotsvergleich. Der Prozessleitfaden von The Fabricator erläutert Ausrüstungs- und Positionierungsoptionen; die US-Zoll- und Grenzschutzbehörde (CBP) bietet Informationen zum Einfuhrverfahren. Ordnen Sie die Arbeiten konkret zu, statt allgemein von einer üblichen Verpflichtung des Verkäufers auszugehen.
Fordern Sie Angebote für diese Kategorien an und vergleichen Sie dieselbe Währung, dasselbe Angebotsdatum, dieselbe Lieferbasis und denselben Abnahmeumfang. Lassen Sie die relevanten Einfuhrabgaben für die konkrete Sendung ermitteln; ein allgemeiner Zollsatz für Maschinen würde Unterschiede bei Zolltarifnummer und Ursprung verschleiern. Die Grundlagen der Ein- und Ausfuhr der CBP erläutern die gemeinsamen Pflichten.
Welcher Lieferant sollte Installation und Service verantworten?
Ein namentlich benannter Koordinator sollte Montageanlage, Schweißpaket und Schnittstellen vor Ort integrieren, während der Beschaffungsumfang die Arbeiten jedes Lieferanten zuordnet. Zu unterscheiden sind Fertigung in den USA, Kundendienst vor Ort in den USA und Vertrieb in den USA. Bei der Wahl zwischen Herstellern und Händlern von Montageanlagen sollten Stahlbauunternehmen diese Punkte getrennt vergleichen.
Benennen Sie die Verantwortlichen für das Ausrichten der Schienen, die Inbetriebnahme der Steuerung, die Bereitstellung von Zeichnungen und die Bearbeitung einer nicht bestandenen Abnahmeprüfung. Legen Sie für jeden Servicefall das zuständige Unternehmen, die abgedeckte Ausrüstung und den Ersatzteilweg fest. Die Fertigung geschweißter H-Träger aus Blechen unterscheidet sich vom Anschweißen von Anbauteilen an ein gewalztes Profil. Käufer von Stahlbauanlagen sollten daher den Prozessumfang festlegen und Angebote für Anlagen mit unterschiedlichen Aufgaben vergleichen, bevor sie den vorhandenen Leitfaden zum Vergleich von H-Träger-Lieferanten heranziehen.
Schweißqualifizierung und Anlagenabnahme getrennt behandeln
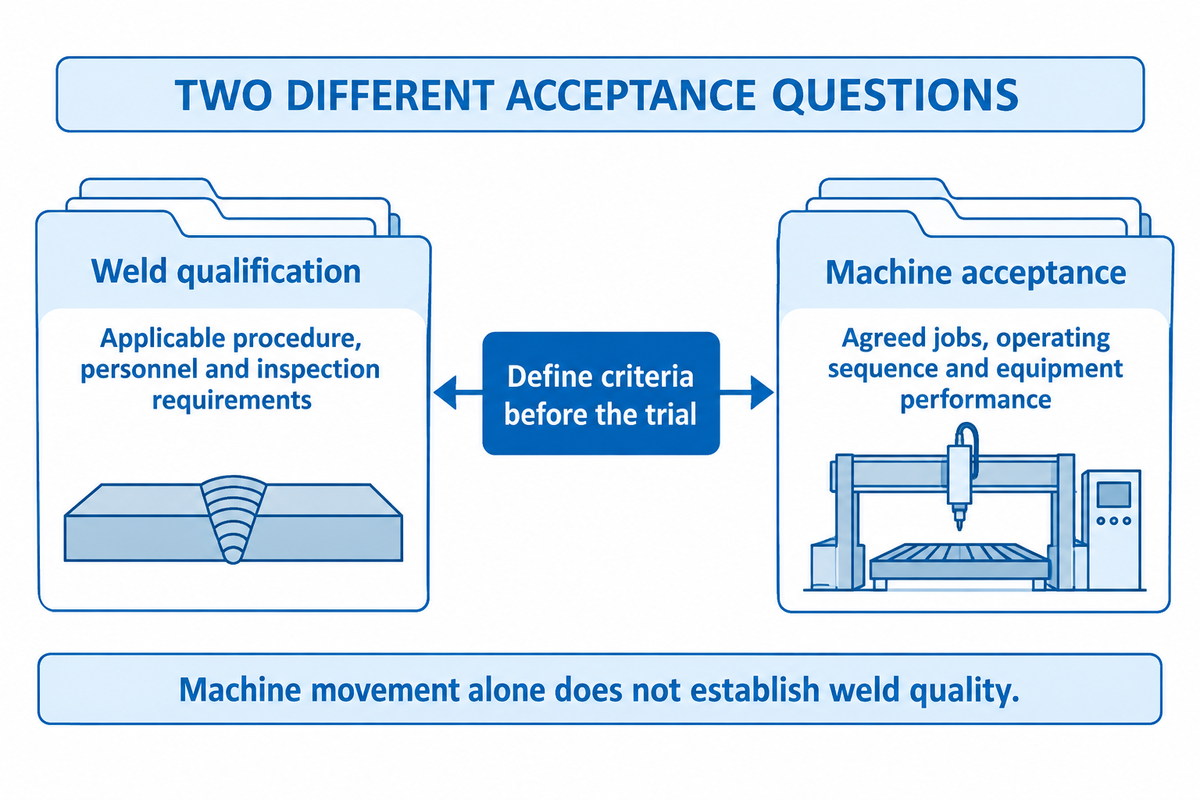
Die Anlagenabnahme weist nach, dass die gelieferte Ausrüstung die vereinbarten Aufträge ausführt. Die Schweißnahtabnahme bestätigt, dass die Schweißverbindungen die geltenden Projektanforderungen erfüllen. Legen Sie Regelwerk und Ausgabe, Schweißverfahren, Anforderungen an das Personal und Prüfkriterien fest und nehmen Sie diese in den Anlagenversuch auf. Die Prüfung der Schweißverbindung betrifft andere Anforderungen als die Positionierung der Anlage oder die Zertifizierung des Qualitätsmanagementsystems.
AWS führt D1.1/D1.1M:2025-AMD1 für das Schweißen von Baustahl auf. Maßgeblich sind die Anforderungen aus Zuständigkeit, Bauordnung und Projektunterlagen. Der Kauf einer neuen Anlage ändert nicht automatisch die für ein laufendes Projekt geltende Ausgabe des Regelwerks.
Die Fugenvorbereitung gehört zum Umfang des Versuchs, da veränderte Spalte das Schweißnahtvolumen und das Verhalten bei Verzug beeinflussen. Im Leitfaden von TWI zur Kehlnahtauslegung wird veranschaulicht, dass eine Vergrößerung der Kehlnahtdicke von 5 auf 6 mm die aufgetragene Fläche um etwa 45 % erhöht. Die Kosten oder Zykluszeit der gesamten Linie steigen dadurch nicht um 45 %.
Beim Unterpulverschweißen „kann sich die Schweißfuge öffnen, wenn sie nicht ausreichend geheftet ist“.
Das Prüfprotokoll für den Anlagenversuch muss vereinbart werden. Es sollte die Querschnittszeichnung, den Werkstoff, die Fugenvorbereitung, die Nahtgröße, die Prozessparameter, den zeitlichen Ablauf und die Prüfergebnisse enthalten. Legen Sie die Abnahmekriterien für Maße und Schweißnähte vor dem Versuch fest. Dokumentieren Sie beim Unterpulverschweißen die Kombination aus Schweißpulver und Draht zusammen mit der geltenden Schweißanweisung, damit das Qualitätsteam die nachgewiesene Schweißtechnik für die jeweilige Schweißverbindung beurteilen kann, statt die Anlagenleistung allein anhand der Maschinenbewegung zu bewerten. Dies ist ein Vorschlag für die Kaufdokumentation und kein standardisiertes Qualifizierungsverfahren.
Versorgungsanschlüsse für eine Stahlbau-Fertigungslinie spezifizieren
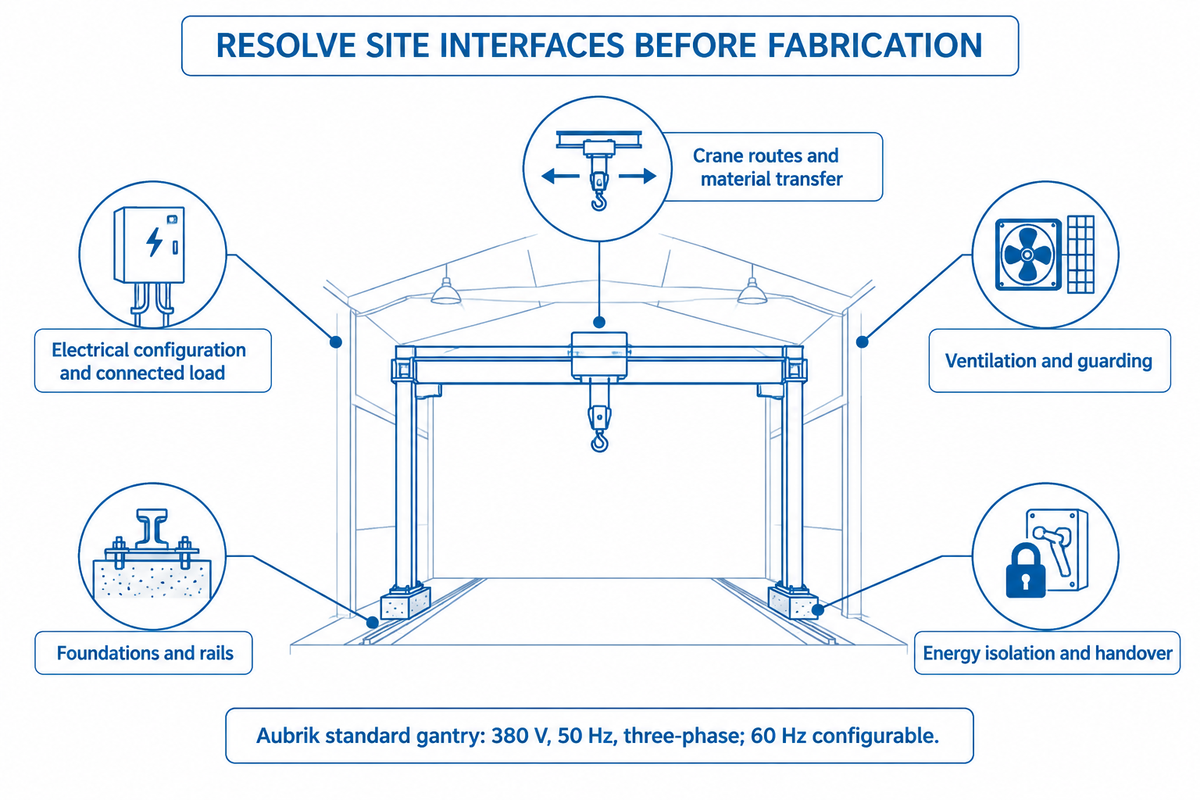
Für die Installation einer Stahlbau-Fertigungslinie ist eine Planung für Stromversorgung, Fundamente, Schienen, Lüftung, Schutzeinrichtungen und den Stahltransport erforderlich. Teilen Sie dem Lieferanten zusammen mit dem Träger-Maßbereich die Bedingungen vor Ort mit, damit Schnittstellen vor der Fertigung geklärt werden können. Bei Installationen in den USA lässt die Nennspannung auf dem Typenschild Fragen zu Anlagenzulassung, Stromkreis und Anschlussarbeiten offen.
Aubrik gibt für das Standardportal eine dreiphasige Versorgung mit 380 V, 50 Hz an; 60 Hz sind konfigurierbar. Für einen Standort mit 480 V muss daher ausdrücklich eine passende elektrische Auslegung spezifiziert werden. Der vollständige Anschlussleistungsplan für diesen Portaltyp muss neben Antrieben und Hilfsausrüstung auch die SAW-Stromquellen berücksichtigen. Eine Angabe zur Antriebsleistung deckt nur einen Teil des elektrischen Bedarfs ab, den die Installationsplanung am Standort berücksichtigen muss.
Die US-amerikanischen Arbeitsplatzvorschriften behandeln elektrische Ausrüstung und Installation, Maschinenschutz und geeignete Verankerung sowie Brandschutz und Lüftung beim Schweißen. Bei Wartungsarbeiten, die unter die Vorschrift der OSHA zur Kontrolle gefährlicher Energie fallen, müssen die Verfahren des Standortpersonals und externer Fachkräfte aufeinander abgestimmt werden. Nehmen Sie Informationen zur elektrischen, hydraulischen und gespeicherten Energie in die Übergabeunterlagen auf.
Die Auswahl einer Anlage für den Stahlbau beginnt mit dem tatsächlichen Auftragsbereich des Werks. Übernehmen Sie die folgenden Angaben in Ihre Angebotsanfrage (RFQ), einschließlich des kleinsten regelmäßig gefertigten Querschnitts und außergewöhnlicher Aufträge. Geben Sie an, ob die vorgeschaltete CNC-Schneidanlage mit Brennschneiden oder Plasmaschneiden arbeitet, und nennen Sie die Abmessungen der geschnittenen Bleche. Erforderliche Druckluftanschlüsse sind anzugeben, wenn angebotene Zusatzausrüstung Druckluft nutzt. Die Übertragung von CNC-Daten und der mechanische Transport sind zwei weitere Integrationsfragen für das Layout der Stahlfertigung. Werden H-Träger und T-Träger in derselben Werkstatt gefertigt, weisen Sie beide im Layout aus, damit das anbietende Unternehmen die getrennte Bearbeitung berücksichtigen kann.
| Parameter | Empfohlener Bereich | Bedeutung | Prüfmethode |
|---|---|---|---|
| Querschnittsmaße | Tatsächliche Mindest-/Höchstwerte für Höhe, Breite und Dicke, mm | Bestimmt die Passung über die Stationen hinweg. | Freigegebene Querschnittszeichnungen vergleichen. |
| Länge und Masse | Regelmäßige und außergewöhnliche Aufträge, m und kg | Bestimmt Auflage- und Handhabungslasten. | Layout unter Last und zulässige Tragfähigkeiten prüfen. |
| Schweißnahtvorgabe | Vorgegebene Nahtgrößen, mm; Werkstoffgüten | Bestimmt Schweißlagen und Prozessanforderungen. | Zeichnungen und geltende Schweißanweisung verwenden. |
| Ausstoßziel | Erforderliche abgenommene Träger pro Schicht; Schichtstunden | Definiert die Produktionsaufgabe. | Den vollständigen Ablauf des Anlagenversuchs zeitlich erfassen. |
| Stromversorgung am Standort | Gemessene Versorgung, V/Hz/Phasen; verfügbare Leistung | Bestimmt die elektrische Auslegung. | Lieferantendaten mit der Elektrofachkraft vor Ort prüfen. |
| Werkstattlayout | Verfügbare Länge/Breite und Kranfreiräume, m | Zeigt Einschränkungen bei Transport und Zugang auf. | Bemaßtes Layout der installierten Anlage prüfen. |
| Abnahmeumfang | Vereinbarte Prüfaufträge und gemessene Toleranzen, mm | Verknüpft den Beschaffungsumfang mit nutzbarem Ausstoß. | Kriterien und Prüfprotokolle vor dem Versand vereinbaren. |
- 3 Auftragszeichnungen senden – kleinste regelmäßige, größte häufige und außergewöhnliche Bauteile.
- Stationsgrenzen klären – Maße, Beschickung und Schweißzugang entlang des gesamten Ablaufs bestätigen.
- Installierten Lieferumfang vereinbaren – Versorgungsanschlüsse, Handhabung, Inbetriebnahme und Support zuordnen.
- Prüfprotokoll festlegen – abgenommenen Ausstoß, Arbeitsaufwand und Nacharbeit anhand derselben Aufträge vergleichen.
Um mit Aubrik einen Träger-Maßbereich zu besprechen, senden Sie diese Zeichnungen und das Standortlayout. Als Nächstes ist zu klären, ob die angebotenen Stationen das tatsächliche Auftragsspektrum unter den Handhabungs- und Versorgungsbedingungen des Werks abdecken.
Häufig gestellte Fragen
Wie werden Steg- und Flanschbleche bei der automatischen Montage gehalten?
Eine automatische H-Träger-Montagestation richtet Steg- und Flanschbleche mit Positionier- und Spanneinrichtungen aus, bevor sie geheftet werden.
Die hydraulische Zentrierung bringt die Bleche in die erforderliche Position, während die Klemme sie beim Ausrichten in Kontakt hält. Anschließend fixieren Heftschweißungen den montierten Querschnitt für den nächsten Arbeitsschritt. Geben Sie dem Lieferanten Blechmaße und Schweißnahtanordnung vor, damit Spannbereich und Schweißzugang zum tatsächlichen Querschnitt passen. Montage-Heftschweißungen sind nicht mit fertig ausgeführten Längsnähten gleichzusetzen.
Wie ist eine horizontale H-Träger-Linie angeordnet?
Eine horizontale H-Träger-Linie ordnet Montage, Schweißen, Wenden und Transport entsprechend der erforderlichen Bauteilorientierung an.
Das Layout muss zeigen, wie die Bleche zugeführt werden, wie der montierte Träger die einzelnen Schweißpositionen erreicht und wie der fertige Träger zum Richten oder zur Prüfung weitertransportiert wird. Rollenlängen, Tragfähigkeit der Wendevorrichtung und Kranwege gehören ebenfalls zur Anordnung. Fordern Sie eine Zeichnung des vollständigen Materialflusses an; die Bezeichnung „horizontal“ sagt allein nichts darüber aus, welche Transporte automatisch erfolgen oder wie viele Handhabungsschritte verbleiben.
Kann ich eine in den USA hergestellte H-Träger-Schweißanlage kaufen?
Die Herstellung in den USA ist eine lieferantenspezifische Einkaufsanforderung, die für das angebotene H-Träger-Equipment geklärt werden muss.
Fragen Sie nach dem Namen des rechtlichen Herstellers und dem Standort des Werks für die mechanische Einheit. Lassen Sie anschließend den Ursprung der Schweißstromquellen und Steuerungen gesondert angeben. Ein US-Vertriebspartner oder eine Serviceadresse in den USA belegt nicht, wo die Maschine hergestellt wurde. Hat der Vor-Ort-Service im Inland Vorrang, legen Sie direkt fest, welche Serviceorganisation reagiert und welche Arbeiten abgedeckt sind, statt die Herkunft der Maschine als Servicegarantie zu behandeln.
Reicht die Vorschubgeschwindigkeit aus, um die Anzahl der Träger pro Schicht vorherzusagen?
Allein anhand der Vorschubgeschwindigkeit lässt sich nicht vorhersagen, wie viele Träger pro Schicht die Abnahme bestehen.
Das Beladen, die Nahtvorbereitung, die Schweißlagen, das Wenden und die Prüfung beanspruchen zusätzlich Zeit, die über die Bewegung durch die Heftstation hinausgeht. Vergleichen Sie vollständige Versuchsläufe mit demselben Träger und denselben Abnahmeanforderungen.
Welche Unterlagen sollte ich für ein vergleichbares Maschinenangebot einsenden?
Für ein vergleichbares Angebot für eine H-Träger-Maschine benötigen Sie Zeichnungen, die Trägervarianten, Schweißanforderungen, ein Produktionsziel und die Bedingungen am Standort.
Geben Sie das kleinste regelmäßig gefertigte Bauteil, das größte häufig gefertigte Bauteil und den Ausnahmequerschnitt an, jeweils mit Steg- und Flanschdicken, Längen, Werkstoffen und Gewichten. Führen Sie auf, welche Schweißnähte die Linie fertigstellen muss und welche Prüfkriterien einen Träger als abnahmefähig definieren. Machen Sie Angaben zur verfügbaren Stromversorgung, zu den Werkstattmaßen, zum Kran-Zugang und zur vorgeschalteten Schneidanlage.
Bitten Sie alle Anbieter um dieselbe Aufschlüsselung des Lieferumfangs: Montage, Hauptschweißen, Richten, Werkstückhandhabung, Flussmittelanlage, Versorgungseinrichtungen, Fracht, Installation, Inbetriebnahme und Erstbetreuung. Führen Sie Ausschlüsse und die jeweils für die Schnittstelle verantwortliche Partei auf. Bietet ein Anbieter einen kundenspezifischen Arbeitsbereich an, lassen Sie diese Konfiguration im vorgeschlagenen Layout darstellen und den Versuchsteilen zuordnen. So kann der Einkauf die Ausrüstung und Projektkosten vergleichen, während die Produktion den Materialfluss durch das Werk prüft.
Referenzen und Quellen
- The Fabricator: Unterpulverschweißen für den Stahlbau Sean Moran, ESAB; Werkstückhandhabung und Schweißproduktivität.
- The Fabricator: Ist das Unterpulverschweißen das richtige Verfahren für Sie? Robert Fox, Hobart Brothers; Ausrüstung und Positionierung.
- Grundlagen des Importierens und Exportierens US-Zoll- und Grenzschutzbehörde.
- Informationen zum Stahlbau-Schweißcode D1.1 American Welding Society.
- Auslegungshinweise für Kehlnähte TWI.
- Verzugskontrolle: Vorbeugung durch Fertigungstechniken TWI.
- Verzug: Arten und Ursachen TWI; Heftung, Schrumpfung und Einspannung.
- 29 CFR 1910.303: Anforderungen an elektrische Anlagen Arbeitsschutzbehörde der Vereinigten Staaten.
- 29 CFR 1910.212: Anforderungen an Maschinen Arbeitsschutzbehörde der Vereinigten Staaten.
- 29 CFR 1910.252: Anforderungen an Schweißarbeiten Arbeitsschutzbehörde der Vereinigten Staaten.
- 29 CFR 1910.147: Kontrolle gefährlicher Energie Arbeitsschutzbehörde der Vereinigten Staaten.







