
Nehmen Sie Kontakt mit der Aubrik Company auf

Ein Schwenktrieb für Schweißpositionierer besteht aus einem tragenden Lager und einem Getriebeantrieb für Drehbewegungen. Wählen Sie ihn anhand der Lagerbelastung, des erforderlichen Drehmoments, der Schweißgeschwindigkeit, des Umkehrspiels und der Haltevorrichtung der Maschine aus. Die Nutzlast allein reicht für die Auswahl nicht aus: Der Versatz der Spannvorrichtung und die Ausrichtung der Achse können den maßgeblichen Lastfall verändern.
Ein kompaktes Drehgelenk kann den Aufbau eines Schweißpositionierers vereinfachen. Für den Kauf müssen Motor, Bremse und Steuerung dennoch eindeutig festgelegt sein. Betrachten Sie zunächst die gesamte bewegte Baugruppe und den Schweißablauf. Vergleichen Sie anschließend die Antriebsdaten mit den Anforderungen.
Aufgabe eines Schwenktriebs im Schweißpositionierer
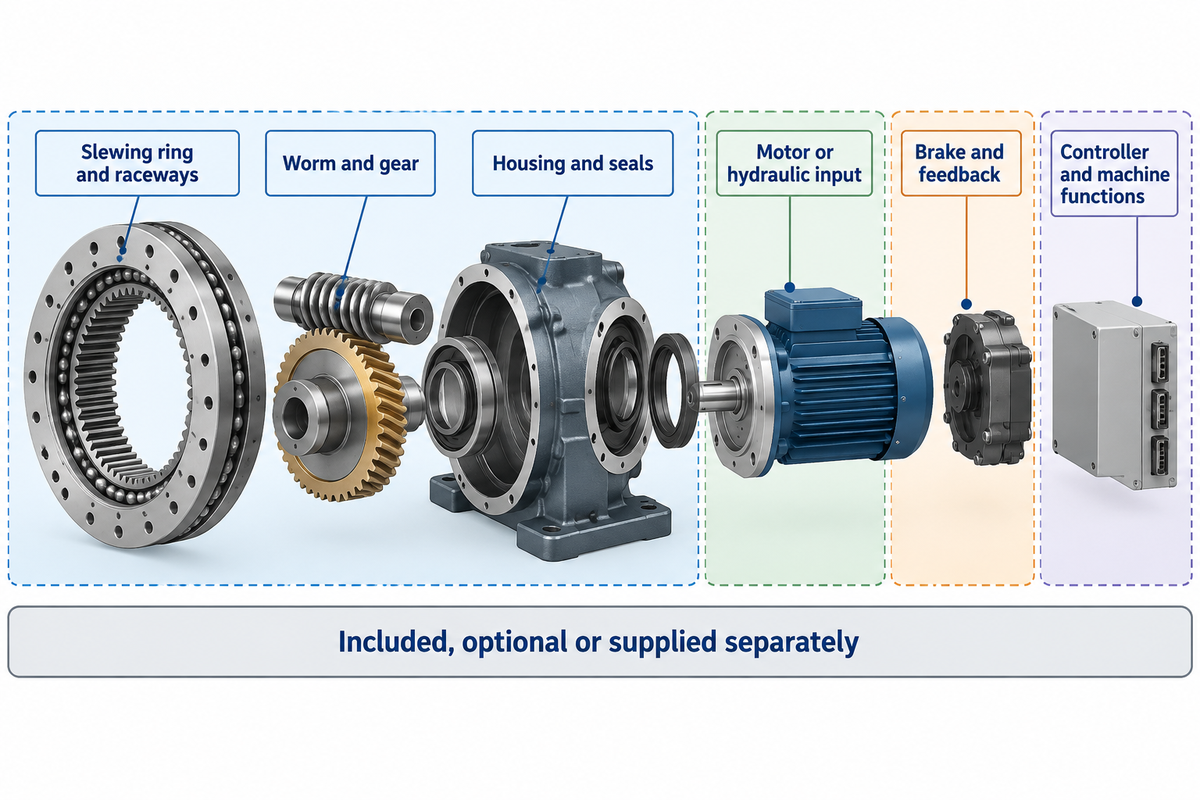
Ein Schwenktrieb trägt die bewegte Baugruppe und überträgt die Drehbewegung über eine Getriebelageranordnung. Bei einer Ausführung mit Schneckengetriebe sind Drehverbindung, Schnecke und Gehäuse in der Regel integriert. Der Motor liefert die Antriebsleistung. Ob Motor, Bremse und Encoder enthalten sind, muss im Angebot ausdrücklich angegeben sein und darf nicht aus einer Abbildung des Antriebs abgeleitet werden.
| Bauteil | Funktion | Im Lieferumfang prüfen |
|---|---|---|
| Drehverbindung und Laufbahnen | Nimmt die festgelegten Axial-, Radial- und Momentenlasten auf | Belastungsdiagramme und Einbaubedingungen |
| Schnecke und Zahnrad | Übertragen das Drehmoment über eine Übersetzung | Übersetzung, Einschaltdauer und Abtriebsdrehmoment |
| Gehäuse und Dichtungen | Positionieren die Baugruppe und schützen die inneren Bauteile | Anschlussflächen und Schutzart |
| Motorischer oder hydraulischer Antrieb | Stellt die Antriebsquelle bereit | Enthalten, optional oder separat geliefert |
| Bremse und Rückmeldung | Erfüllen die festgelegten Halte- und Positionierfunktionen | Bremsbetrieb, Encoderposition und Schnittstellen |
| Steuerung und Maschinenfunktionen | Koordinieren Drehzahl, Befehle und Stopps | Verantwortung des Integrators und Abnahmeumfang |
Der hohe Integrationsgrad verringert die Anzahl einzelner mechanischer Schnittstellen. Dadurch werden jedoch nicht alle Kombinationen aus Drehverbindung, Getriebe und Steuerung austauschbar. Für einen einfachen Drehkranz ist ein separater Antriebsmechanismus erforderlich. Auch ein modularer Antrieb kann ohne Schaltschrank geliefert werden. Vergleichen Sie bei einer vollständigen Maschine den Antriebsvorschlag mit der Spannvorrichtung, dem Arbeitstisch und der Steuerung der Schweißpositionierer von Aubrik.
Auswahlhilfe für Schwenktriebe in 5 Prüfpunkten
Die Auswahlhilfe für Schwenktriebe in 5 Prüfpunkten ordnet die Angaben des Käufers den Bereichen Lagerbelastung, Antriebsdrehmoment, Drehzahl und Einschaltdauer, Präzision sowie Haltefunktion und Integration zu.
Verwenden Sie die fünf Prüfpunkte in Ihrer Anfrage an den Lieferanten. Die Auswahlhilfe ist eine Informationscheckliste. Über die freigegebene Konfiguration entscheiden die Belastungsbewertung des Herstellers und die Maschinenauslegung des Integrators.
Belastung und Drehmoment: Jede Achse separat auslegen
Legen Sie jede Achse des Schweißpositionierers anhand ihres eigenen Belastungsdiagramms aus. Werkstück und Spannvorrichtung zusammen bestimmen Gewicht und Schwerpunkt. Die Achsrichtung legt fest, welche Komponenten axial oder radial wirken und ob die Schwerkraft ein Drehmoment erzeugt. Ein auf das Lager wirkendes Kippmoment ist eine andere Belastung als das über das Getriebe übertragene Drehmoment.
Welche Lasten sind für einen Schwenktrieb im Schweißpositionierer maßgeblich?
Geben Sie die gesamte bewegte Masse, den Schwerpunkt sowie die radialen und axialen Kräfte an. Ergänzen Sie Kippmoment, Beschleunigung und äußere Prozesskräfte. Axialkräfte wirken entlang der Lagerachse, Radialkräfte senkrecht dazu. Diese Definitionen gelten auch bei geneigter Maschine. Erfassen Sie die ungünstigste Konfiguration, wenn weitere Bauteile an die Schweißbaugruppe kommen.
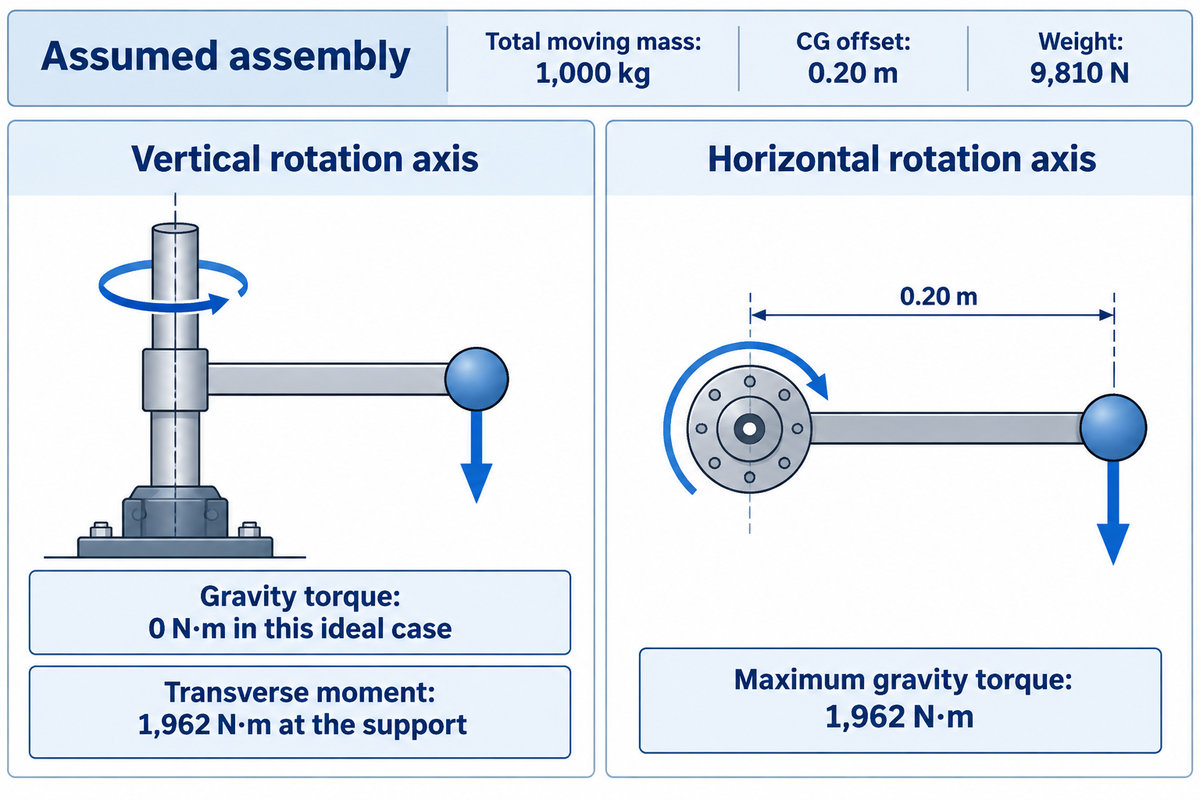
Angenommen, ein Werkstück mit 800 kg liegt auf einer Spannvorrichtung mit 200 kg. Die Gesamtmasse beträgt damit 1.000 kg. Der gemeinsame Schwerpunkt liegt 0,20 m von der Drehachse entfernt. Für die Erdbeschleunigung gilt 9,81 m/s². Das Gewicht beträgt 1.000 × 9.81 = 9.810 N. Bei einer idealen vertikalen Achse erzeugt die Schwerkraft kein Drehmoment um diese Achse. Das außermittige Gewicht belastet die Lagerung jedoch mit einem quer wirkenden Kippmoment von 9.810 × 0.20 = 1.962 N·m. Wird die Drehachse horizontal ausgerichtet, beträgt das maximale durch die Schwerkraft erzeugte Drehmoment 1.962 N·m, wenn der Hebelarm senkrecht zur Schwerkraft steht. Bei gleicher Masse ist nun ein anderer Antriebsbetrieb erforderlich.
Das Drehmoment nach NASA Glenn ergibt sich aus Kraft und senkrechtem Hebelarm. Die obige Beispielrechnung berücksichtigt nur die Schwerkraft. Weitere Faktoren wie Beschleunigung, Reibung, Kabel und Prozesskräfte müssen für den vollständigen Lastfall ebenfalls bewertet werden.
| Eingabe oder Ergebnis | Vertikale Drehachse | Horizontale Drehachse |
|---|---|---|
| Werkstückmasse | 800 kg | 800 kg |
| Masse der Spannvorrichtung | 200 kg | 200 kg |
| Gesamtmasse der bewegten Baugruppe | 1.000 kg | 1.000 kg |
| Schwerpunktversatz zur Drehachse | 0,20 m | 0,20 m |
| Gewichtskraft | 9.810 N | 9.810 N |
| Drehmoment der Schwerkraft um die Drehachse | 0 N·m in diesem Idealfall | Maximal 1.962 N·m |
| Quermoment durch außermittige Gewichtskraft | 1.962 N·m an der Lagerung | Aus Lagerungs- und Schwerpunktgeometrie ermitteln |
| Beschleunigungsdrehmoment | Aus Massenträgheitsmoment und Beschleunigung berechnen | Aus Massenträgheitsmoment und Beschleunigung berechnen |
| Reibungs- und Prozesskräfte | Für den gewählten Mechanismus berücksichtigen | Für den gewählten Mechanismus berücksichtigen |
Übermitteln Sie die Lastfälle gemeinsam, statt jeden Kataloghöchstwert einzeln zu prüfen. ISO 17956:2025 behandelt die Berechnung eines wirksamen statischen Sicherheitsfaktors für Wälzlager und berücksichtigt dabei unter anderem Fluchtungsfehler und die interne Lastverteilung. Der statische Anwendungsbereich ersetzt keine Bewertung von Ermüdung oder Verschleiß. Ein Auswahlleitfaden für Drehpositionierer hilft, die umgebende Maschine festzulegen. Der Antriebslieferant benötigt weiterhin die achsspezifischen Lasten.
Schweißgeschwindigkeit, Einschaltdauer und Motorauswahl
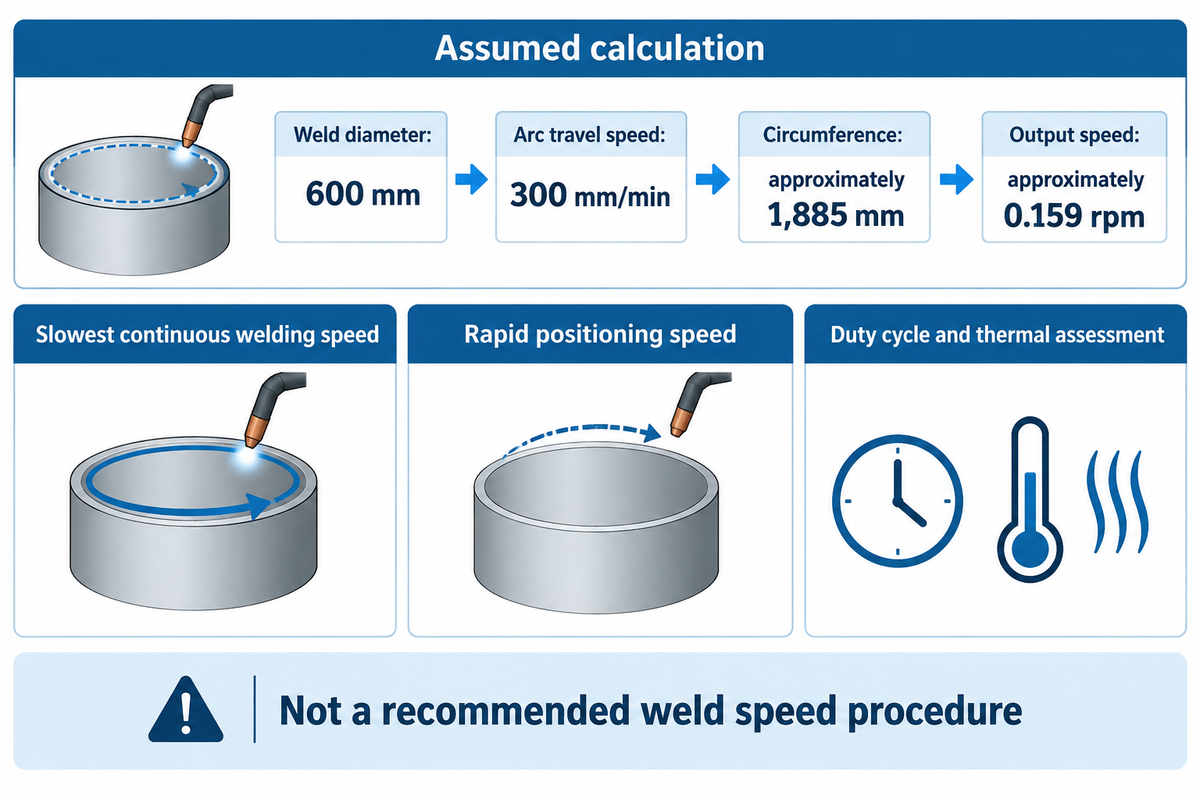
Die erforderliche Schweißgeschwindigkeit ist die stabile Abtriebsdrehzahl des Tisches unter Produktionslast, nicht die maximale Drehzahl des Motors. Berechnen Sie sie anhand der Schweißgeschwindigkeit und des Nahtumfangs. Geben Sie außerdem Beschleunigung, Positioniergeschwindigkeit und Betriebsdauer an. Ein Antrieb kann zwar die Höchstdrehzahl erreichen, bei einer langsamen Rundnaht aber trotzdem ungleichmäßig regeln.
„Die Drahtvorschubgeschwindigkeit ist nicht mit der Brennergeschwindigkeit gleichzusetzen.“
Bei einem angenommenen kreisförmigen Schweißdurchmesser von 600 mm und einer Brennergeschwindigkeit von 300 mm/min beträgt der Umfang π × 600 ≈ 1.885 mm. Die erforderliche Abtriebsdrehzahl ist 300 ÷ 1.885 ≈ 0,159 rpm. Dies sind Eingabewerte für die Berechnung und keine Empfehlung für ein Schweißverfahren. Ermitteln Sie die Schweißgeschwindigkeit anhand des freigegebenen Schweißverfahrens. Lassen Sie sich vom Antriebslieferanten die Drehzahlregelung nahe 0,159 rpm unter der angegebenen Last vorführen, statt nur eine Vorführung mit hoher Drehzahl ohne Last anzuführen. Muss die Spannvorrichtung zwischen den Nähten die Richtung wechseln oder beschleunigen, berücksichtigen Sie diese Bewegungen bei der Einschaltdauer und der thermischen Bewertung.
Laut den technischen Angaben von QCB ist die Lastdrehzahl seiner Schwenktriebe in der Regel auf 3 rpm begrenzt; für höhere Drehzahlen werden Stirnradoptionen genannt. Diese Einschränkung gilt für diese Produktfamilie und nicht für die gesamte Branche. Berücksichtigen Sie bei der Auswahl eines Elektromotors, Hydraulikmotors oder Servoantriebs die gewählte Übersetzung und den Wirkungsgrad des Systems. Die Anforderungen an Antrieb und Steuerung können sich deutlich unterscheiden.
Geben Sie bei Drehpositionierern zum Schweißen die niedrigste kontinuierliche Schweißgeschwindigkeit getrennt von der schnellen Positioniergeschwindigkeit an. Begriffe wie stufenlose Drehzahl oder präzise Bewegung legen keine messbare Toleranz fest. Geben Sie die zulässige Abweichung an der Schweißnaht, an der positionierten Last und für das Messverfahren vor.
Umkehrspiel und Steifigkeit an der Schweißnaht
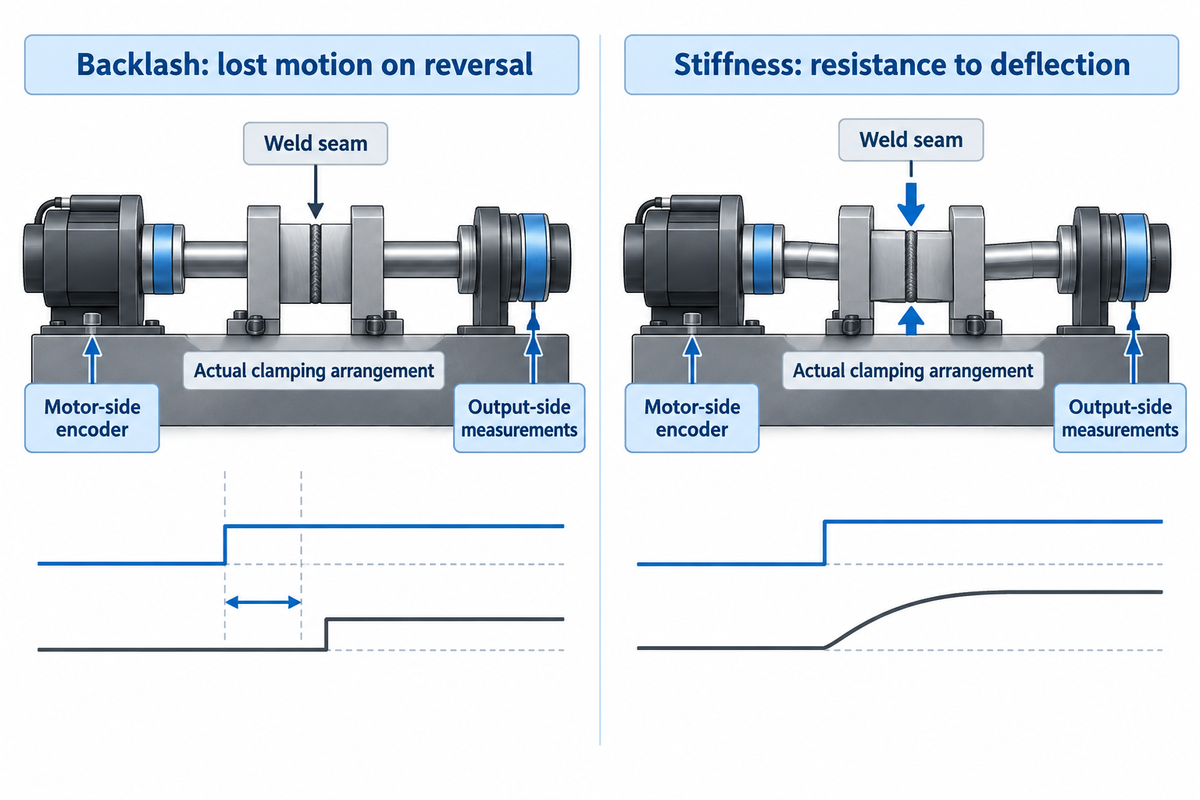
Umkehrspiel ist der Bewegungsverlust beim Richtungswechsel eines Antriebs. Steifigkeit bezeichnet den Widerstand gegen Verformung unter Last. Diese Unterscheidung findet sich auch in der Forschung zu Nachgiebigkeit und Umkehrspiel bei der Roboterbearbeitung. Die Ergebnisse beziehen sich auf Bearbeitungsroboter und geben keine Auskunft über die Genauigkeit von Schweißpositionierern. Beide Effekte können die Lage der Schweißnaht verändern. Die Korrektur des einen behebt nicht zwangsläufig den anderen. Vergleichen Sie Messungen am Abtrieb unter gleicher Last und in gleicher Richtung. Unterscheiden Sie außerdem zwischen Positioniergenauigkeit und Wiederholgenauigkeit, bevor Sie eine Aussage zu hoher Präzision akzeptieren.
Die Messhinweise von QCB unterscheiden zwischen dem Nachführwinkel und dem an der Schneckenwelle gemessenen Winkel. Der Winkel an der Eingangswelle hängt von der Übersetzung ab und lässt sich nicht direkt als Abtriebs-Umkehrspiel angeben. Klären Sie, wo Messuhr oder Encoder angebracht sind, welche Komponente festgehalten wird und welche Last während der Prüfung anliegt.
Nehmen wir eine Spannvorrichtung, mit der Schweißnähte kontinuierlich in eine Richtung ausgeführt werden können und die für eine zweite Naht die Richtung wechselt. Eine gelungene erste Naht zeigt, dass der belastete Antrieb sich in dieser Richtung gleichmäßig drehen kann. Sie zeigt nicht, in welcher Position sich die Verbindung nach dem Richtungswechsel einpendelt. Ein Konstrukteur kann Getriebespiel und elastische Verformung der Spannvorrichtung getrennt untersuchen. Anschließend kann das Produktionsteam eine Abnahmeprüfung am Werkstückradius festlegen, bei der die tatsächliche Spannvorrichtung verwendet wird. Eine höhere Encoderauflösung beseitigt keine strukturellen Fehler, wenn ein motorseitiger Encoder die Sollposition meldet, während sich die Spannvorrichtung verformt. In der Bestellspezifikation muss stehen, welche Messung am Abtrieb bestanden werden muss.
Lagerabstützung, Gehäusebefestigung, Steifigkeit der Spannvorrichtung und Verzahnung sollten mit derselben Sorgfalt geprüft werden. Ein nominell hohes Drehmoment sagt nichts über die Genauigkeit der Nahtposition aus. Berücksichtigen Sie bei größeren Werkstücken auch den Fall, dass sich die Belastungsrichtung während der Drehung der Baugruppe ändert.
Selbsthemmung, Bremsen und alternative Antriebe
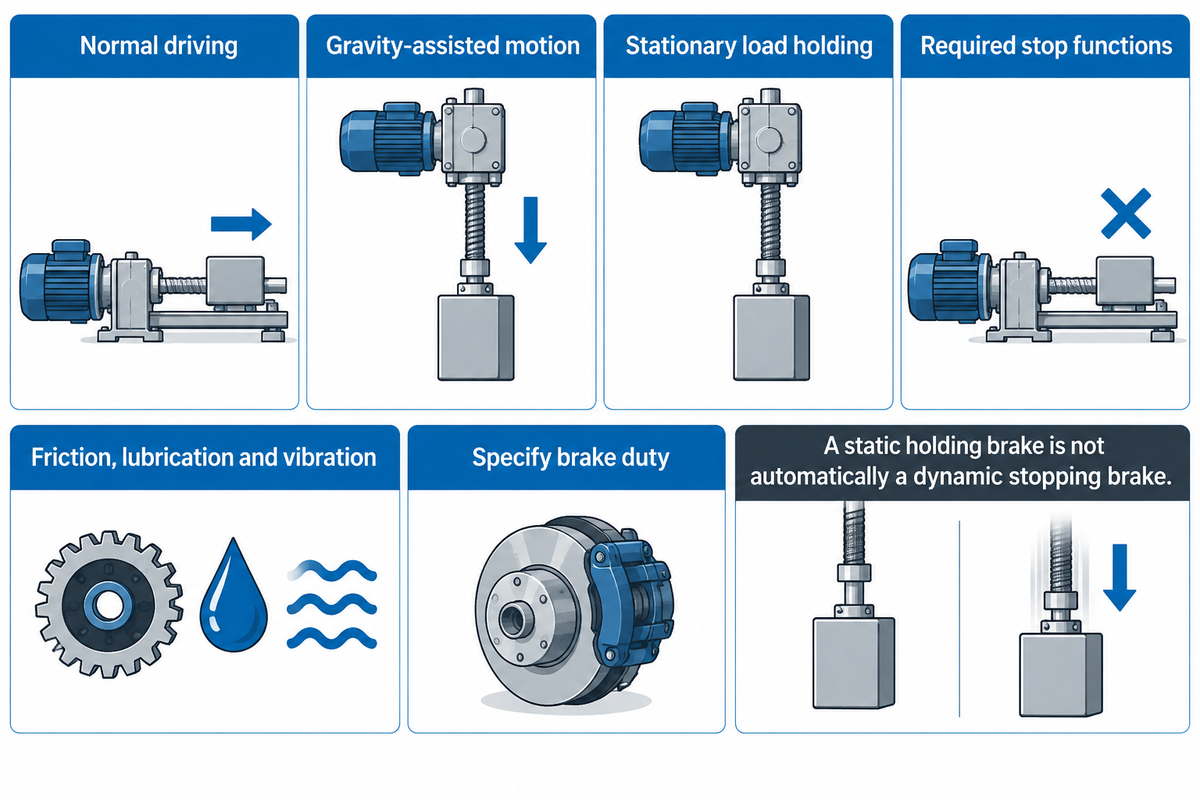
Bei einem selbsthemmenden Schneckengetriebe kann ein Rücktrieb unter bestimmten Bedingungen verhindert werden. Diese Eigenschaft sagt jedoch nichts über das Abbremsen oder Halten der Maschine aus. Reibung, Schmierung und Vibration beeinflussen das Verhalten. Bewerten Sie den regulären Antrieb, eine durch die Schwerkraft unterstützte Bewegung, das Halten im Stillstand und die erforderlichen Stoppfunktionen als getrennte Betriebsfälle.
Unter Selbsthemmung bei Schneckengetrieben werden die Auswirkungen von Steigungswinkel und Reibung beschrieben. Der Einsatz einer Bremse wird dem Vertrauen auf Selbsthemmung vorgezogen. Die Bremse muss für den vorgesehenen Einsatz ausgelegt sein. Eine statische Haltebremse kann nicht ohne Weiteres als dynamische Bremse für wiederholte Stopps eingesetzt werden.
QCB beschreibt Stick-Slip, wenn Trägheits- oder Schwerkraftlasten die Last bei einem Schneckengetriebe mit niedrigem Wirkungsgrad vorantreiben. Für elektrisch angetriebene horizontale Drehachsen empfiehlt QCB ausdrücklich Schneckengetriebe mit doppeltem Schneckengang. Das ist die Auslegungsregel dieses Herstellers. Fragen Sie den ausgewählten Hersteller, wie die vorgeschlagene Anordnung mit einer unterstützenden Last umgeht, statt diese Regel auf jede kundenspezifische Schwenkkonstruktion zu übertragen.
Integrierter Schneckengetriebe-Schwenktrieb
- Kombiniert Lagerabstützung und getriebene Drehbewegung.
- Rücktrieb und Betrieb bei niedriger Drehzahl müssen produktspezifisch geprüft werden.
- Umfang von Bremse und Steuerung muss festgelegt sein.
Separater Antrieb für Getriebelager
- Ermöglicht eine separate Auswahl von Getriebe und Antriebseinheit.
- Erfordert eine abgestimmte Auslegung von Lager, Ritzel und Befestigung.
- Umfang von Bremse und Steuerung muss festgelegt sein.
Auch ein Planetengetriebe kann die Übersetzung in einer Antriebseinheit bereitstellen. Es ersetzt jedoch nicht die Tragfunktion der Drehverbindung. Vergleichen Sie Stirnrad- und Schneckengetriebelösungen anhand derselben Anforderungen an Drehzahl, Lastenhaltung und Einschaltdauer, statt sie pauschal zu bewerten.
Katalogwerte der Aubrik SE-Serie verwenden
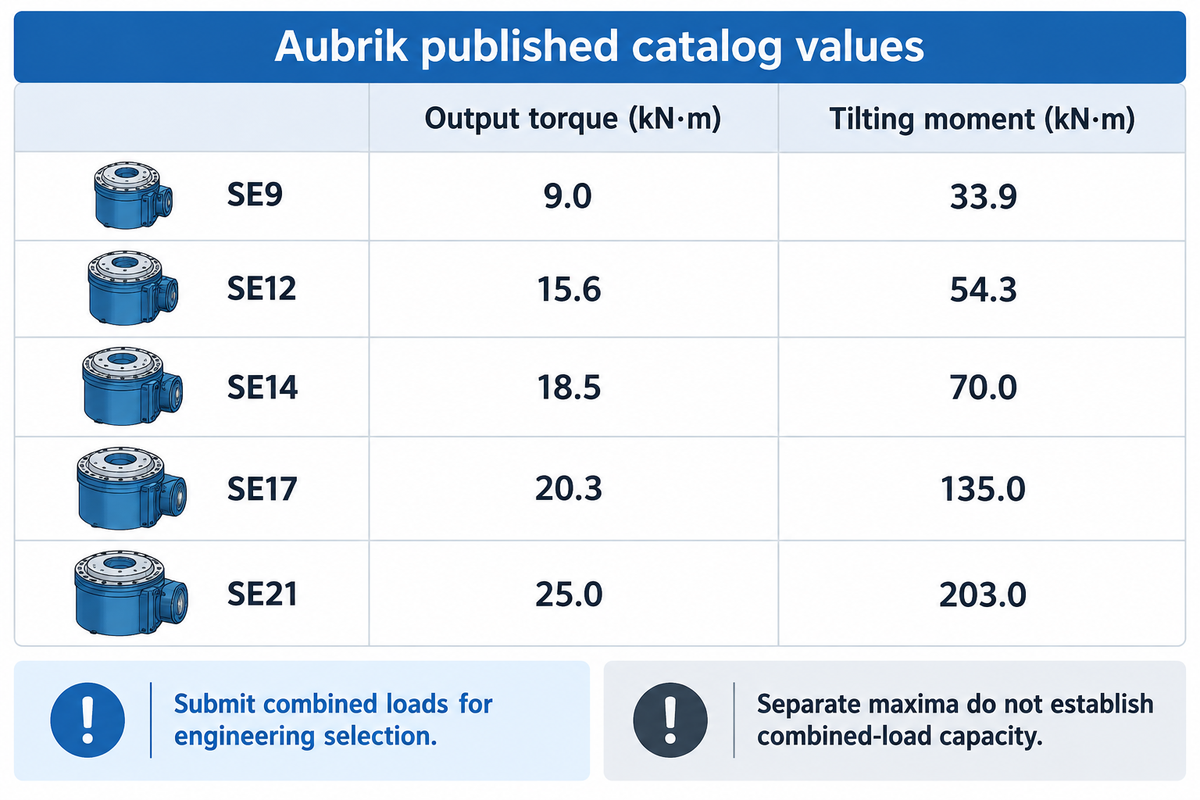
Die Aubrik SE-Serie umfasst fünf Modelle mit jeweils eigenen Angaben zu Kippmoment, Axiallast, Radiallast und Abtriebsdrehmoment. Verwenden Sie diese Werte zur Vorauswahl und übermitteln Sie anschließend die kombinierten Lasten zur technischen Auslegung. Höchstwerte allein gewährleisten nicht, dass ein Antrieb alle kombinierten Lasten während des erforderlichen Schweißbetriebs aufnehmen kann.
| Modell | Kippmoment (kN·m) | Axiallast (kN) | Radiallast (kN) | Abtriebsdrehmoment (kN·m) | Übersetzung | Masse (kg) |
|---|---|---|---|---|---|---|
| SE9 | 33.9 | 338 | 159 | 9.0 | 61:1 | 48 |
| SE12 | 54.3 | 475 | 190 | 15.6 | 78:1 | 60 |
| SE14 | 70.0 | 555 | 220 | 18.5 | 85:1 | 65 |
| SE17 | 135.0 | 900 | 350 | 20.3 | 102:1 | 98 |
| SE21 | 203.0 | 1.598 | 640 | 25.0 | 125:1 | 120 |
Der Auslegungsrechner für Schwenktriebe der SE-Serie ist der Einstieg in den veröffentlichten Produktbereich. Abtriebsdrehmoment und Kippmoment erfüllen unterschiedliche Funktionen. Das Beispiel mit 1.962 N·m reicht ohne Angaben zu den übrigen Lagerlasten, zum Betrieb und zu den Einbauanforderungen nicht für eine Modellauswahl aus.
Bei Schweißpositionierern für hohe Belastungen sollten Sie die vollständige Zeichnung der Spannvorrichtung und alle Betriebsstellungen bereitstellen. Ein großer Versatz und hohe Lasten können die Lagerauslegung zum begrenzenden Faktor machen, bevor der Motor seine Drehmomentgrenze erreicht.
Kosten und Auswahl des Schwenktriebherstellers
Vergleichen Sie Angebote für Schwenktriebe anhand des vollständigen Lieferumfangs. Bei einer vollständigen Maschine müssen die Anforderungen an Spannvorrichtung und Steuerung mit dem kompletten Lieferumfang des Schweißpositionierers abgeglichen werden. Im Komponentenpreis sind Kosten für Motor, Bremse, Steuerung oder Befestigung möglicherweise nicht enthalten und können an anderer Stelle anfallen. Einige der geprüften Herstellerseiten bieten konfigurierte Produkte oder die Möglichkeit, ein Angebot anzufordern. Einen allgemeinen Vergleichspreis für eine installierte Einheit nennen sie jedoch nicht.
| Angebotsposition | Anzufordernde Nachweise | Verantwortlich für die Entscheidung |
|---|---|---|
| Antrieb und Drehverbindung | Genaues Modell, Übersetzung und Belastungsbewertung | Mechanische Konstruktion |
| Motor und Adapter | Motordaten, Kupplung und Schnittstellenzeichnung | Mechanik und Steuerung |
| Bremse | Halte- oder Stoppbetrieb und Umfang der Integration | Maschinenintegrator |
| Encoder | Typ, Einbauort und Kompatibilität mit der Steuerung | Steuerungstechnik |
| Steuerung und Schaltschrank | Enthaltene Funktionen und elektrische Schnittstellen | Steuerung und Produktion |
| Befestigungsteile | Flansche, Abstützungen und Umfang der Befestigungselemente im Lieferumfang | Mechanische Konstruktion |
| Schweißstromrückleitung | Für den Prozess ausgelegte Rückleitung des Schweißstroms | Schweißtechnik |
| Inbetriebnahme | Abnahme von Drehzahl unter Last, Richtungswechsel und Maschinenfunktionen | Produktion und Integrator |
| Service und Support | Schmierstoffangaben, Ersatzteile und Dokumentation | Instandhaltung und Einkauf |
Angenommen, der Einkauf erhält ein Angebot für einen abgedichteten Antrieb mit Eingangsflansch und ein zweites für einen Antrieb mit Motor und Bremse. Würde man bei einem Kostenvergleich für den ersten Antrieb den fehlenden Motor und die Bremse mit null ansetzen, wären die Gesamtkosten im eingebauten Zustand zu niedrig angesetzt. Besser ist es, beide Anbieter das Arbeitsblatt ausfüllen zu lassen und für jede Position anzugeben, ob sie enthalten, optional oder vom Integrator zu liefern ist. Erst wenn der Maschinenbauer den Umfang der Arbeiten an Schaltschrank, Befestigung und Inbetriebnahme festgelegt hat, kann die Finanzabteilung die Leistungsumfänge vergleichen. Vor der Bestellung sollte die Instandhaltung außerdem die Dokumentation und die Ersatzteilliste prüfen. Niedrige Komponentenpreise können von Vorteil sein, aber erst, wenn der Lieferumfang und die damit verbundenen Kosten feststehen und ein entsprechendes Angebot vorliegt.
Ein Schwenktriebhersteller liefert die Drehbaugruppe. Der Integrator des Schweißpositionierers koordiniert Spannvorrichtung, Bewegungssteuerung und Maschinenfunktionen. IMO führt Motoren, Bremsen, Planetengetriebestufen und Encoder als Konfigurationsoptionen auf. Slewmaster beschreibt Antriebsanwendungen für Schweißpositionierer. Diese Beispiele zeigen unterschiedliche Lieferumfänge und sind keine beliebig austauschbaren, freigegebenen Komplettsysteme. Vergleichen Sie kundenspezifische Lösungen anhand derselben Zeichnung und Abnahmekriterien.
Wartung und Fehlerdiagnose
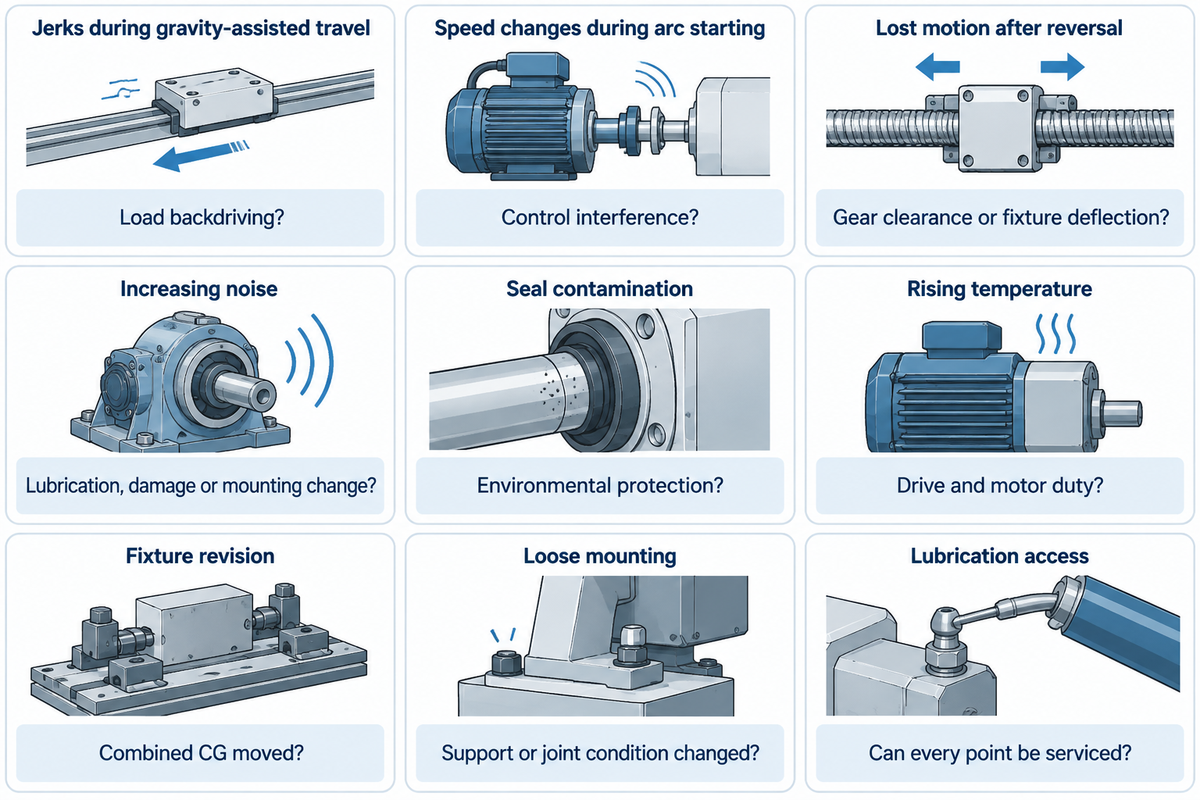
Die Schmier- und Prüfanweisungen für den ausgewählten Antrieb sind die Grundlage der planmäßigen Wartung. Laufbahnen, Schneckengetriebe und Schneckenlager können unterschiedliche Schmierstellen und Schmierstoffmengen erfordern. Ungewöhnliche Geräusche, übermäßige Erwärmung oder unregelmäßige Bewegungen können auf einen Fehler hindeuten, der untersucht werden muss. Allein durch Nachschmieren lässt sich nicht feststellen, ob die Ursache mechanisch oder elektrisch ist. Unregelmäßige Bewegungen können auch durch eine unausgeglichene Last entstehen.
QCB gibt je nach Umgebungsbedingungen unterschiedliche Schmierintervalle an: Unter trockenen und sauberen Bedingungen gelten 1.000 Stunden oder 12 Monate, unter aggressiven Bedingungen 50 Stunden oder 2 Monate. Diese Intervalle beziehen sich auf Produkte und Betriebsbedingungen von QCB. Für die Baureihe WGR gelten andere Empfehlungen. Übertragen Sie diese Grenzwerte nicht auf Aubrik-Baugruppen. Schweißbetriebe sollten bei der Anfrage nach dem Wartungsplan ihre Bedingungen hinsichtlich Staub, Schweißspritzern und Reinigung nennen.
| Festgestellter Zustand | Zu klärende Frage | Erforderlicher Nachweis |
|---|---|---|
| Ruckeln bei schwerkraftunterstützter Bewegung | Treibt die Last den Mechanismus rückwärts an? | Lastrichtung und Angaben des ausgewählten Antriebsherstellers |
| Drehzahl ändert sich nur beim Zünden des Lichtbogens | Beeinträchtigen Störungen das Steuerungssystem? | Abnahmeergebnisse des Integrators bei eingeschaltetem Schweißprozess |
| Bewegungsverlust nach Richtungswechsel | Getriebespiel oder Verformung der Spannvorrichtung? | Messungen am Abtrieb und an der Struktur getrennt durchführen |
| Zunehmende Geräuschentwicklung | Schmierung, Schäden oder Veränderungen an der Befestigung? | Prüfung gemäß Wartungsanleitung |
| Verunreinigung der Dichtung | Ist der Schutz auf die Umgebungsbedingungen abgestimmt? | Zustand der Dichtung und Reinigungsverlauf |
| Steigende Temperatur | Entspricht der Betrieb den Kenndaten von Antrieb und Motor? | Betriebsdaten unter Last und Grenzwerte des Lieferanten |
| Laständerung nach einer Überarbeitung der Spannvorrichtung | Hat sich der gemeinsame Schwerpunkt verschoben? | Aktualisierte Massenangaben und Lastfallzeichnung |
| Lose Befestigung | Haben sich Zustand der Abstützung oder der Verbindung verändert? | Prüfung gemäß vorgeschriebener Montageanweisung |
| Schmierstellen schwer zugänglich | Sind alle erforderlichen Schmierstellen erreichbar? | Einbauzeichnung und Schmierstoffanweisungen |
Ein Nutzer namens dkmc berichtete in einer Diskussion von 2024 auf Practical Machinist, dass sein selbst gebauter DC-Schweißpositionierer mit MIG funktionierte, bei WIG-Hochfrequenzzündung jedoch mit voller Drehzahl anlief. Derselbe Nutzer stellte 2025 weitere Fragen zur Steuerung. Die Beiträge liefern einen sinnvollen Ansatz für Integrationstests, belegen aber weder eine verifizierte Reparatur noch eine Ausfallrate moderner Schweißsysteme. Lassen Sie den Integrator die vollständige Steuerung mit dem vorgesehenen Schweißverfahren prüfen.
Tun
- Erfassen Sie Symptome zusammen mit Lastrichtung und Prozesszustand.
- Befolgen Sie die Schmier- und Wartungsanweisungen des ausgewählten Antriebs.
- Bewerten Sie die Last nach einer Änderung der Spannvorrichtung erneut.
Nicht tun
- Das Schmierintervall eines anderen Herstellers übernehmen.
- Eine Änderung der Steuerung als Nachweis für eine mechanische Reparatur ansehen.
- Annehmen, Selbsthemmung mache Wartungsarbeiten sicher.
Anforderungen an Integration und Inbetriebnahme
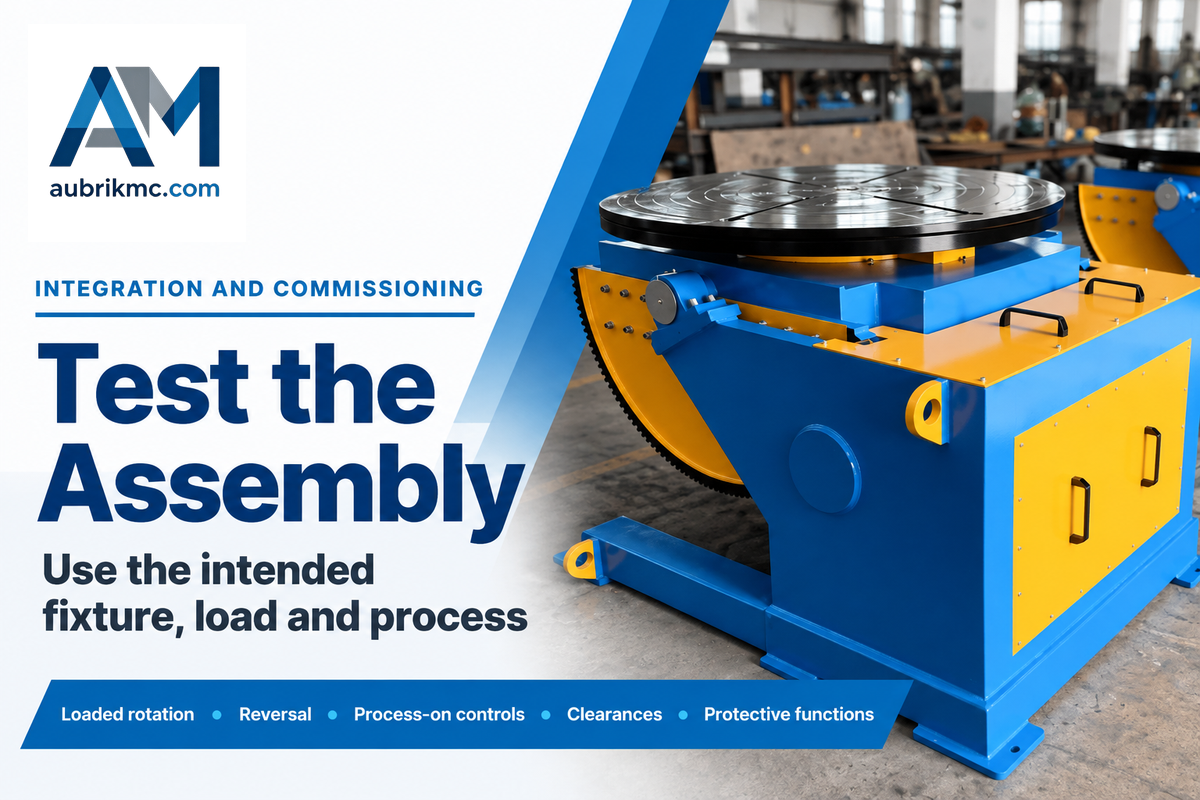
Vor der Freigabe eines Schweißpositionierers für die Produktion muss der Integrator die Steifigkeit der Befestigung, Abstände, Schweißstromrückleitung, Steuerung und Schutzfunktionen koordinieren. Die Kenndaten des montierten Antriebs decken nur einen Teil dieser Anforderungen ab. Die Abnahme sollte mit der vorgesehenen Spannvorrichtung, einer repräsentativen Last und dem vorgesehenen Schweißverfahren erfolgen. Dazu gehören auch langsame Bewegungen und das erforderliche Stoppverhalten.
Gibt es eine optimale Einbaulage für den Schwenktrieb?
Die Einbaulage muss den freigegebenen Lastfällen und Schmierbedingungen des Herstellers entsprechen. Bei einer vertikalen und einer horizontalen Achse wirken unterschiedliche Schwerkraft- und Lagerlasten. In einem montierten Schweißpositionierer verändert sich der Lastpfad mit der Bewegung der Kippachse. Prüfen Sie, ob Schmierstellen zugänglich sind und Lagerflächen abgestützt werden. Kontrollieren Sie außerdem die Freiräume über den gesamten Betriebsbereich.
Honharts Beitrag zu Schweißpositionierern weist darauf hin, dass durch Lager fließender Schweißstrom diese beschädigen kann. Empfohlen wird eine ausreichend dimensionierte Schweißstromrückleitung, statt auf zufälligen Kontakt über den Antrieb zu vertrauen. Drehschweißen kommt in vielen Branchen zum Einsatz. Vorrichtungen für Baumaschinen und kleine Rohrwerkstücke erfordern jedoch unterschiedliche Schnittstellen und Freiräume.
ISO 12100:2010 enthält einen Rahmen für Risikobeurteilung und Risikominderung an Maschinen. IEC 60204-1:2016+AMD1:2021 behandelt die elektrische Ausrüstung von Maschinen. Der Verweis auf diese Dokumente definiert relevante Konstruktionsaufgaben, belegt jedoch keine Produktzertifizierung.
OSHA 1910.212 (USA) betrifft den Schutz vor Gefahren, unter anderem durch rotierende Teile und Einzugsstellen. OSHA 1910.147 (USA) bezieht sich auf festgelegte Wartungsarbeiten an Maschinen, bei denen unerwartetes Anlaufen oder das Freisetzen gespeicherter Energie eine Gefahr darstellen kann. Ein Bedienknopf ist keine Vorrichtung zur Energietrennung. Bei einer maschinenspezifischen Bewertung muss zwischen dem normalen Produktionsbetrieb und Wartungsarbeiten unterschieden werden.
Lassen Sie sich vom Integrator die Abnahme der Drehbewegung unter Last, der Richtungsumkehr, des Steuerungsverhaltens bei laufendem Schweißprozess, der Freiräume und der erforderlichen Schutzfunktionen dokumentieren. Erst wenn der Lieferant einem konkreten Prüfverfahren zugestimmt hat, lohnt es sich, eine lange Lebensdauer sowie Schweißqualität und Effizienz anzufragen.
Häufig gestellte Fragen
Was ist ein Schwenktrieb?
Ein Schwenktrieb kombiniert ein tragendes Drehkranzlager mit einem Getriebeantrieb und einem Gehäuse.
Komponenten und Lieferumfang
Die Baugruppe nimmt die angegebenen Lasten auf und überträgt über ihre Verzahnung eine Drehbewegung. Eine Schwenktriebausführung mit Schneckengetriebe ist eine gängige Konfiguration. Motor, Encoder und Bremse hängen vom Lieferumfang ab. Ein Getriebelager allein bleibt eine Komponente und erzeugt keine eigenangetriebene Drehbewegung. Prüfen Sie Zeichnung und Angebot, um die mechanische Baugruppe von der vollständigen, geregelten Achse zu unterscheiden.
Warum werden Schwenktriebe in Schweißpositionierern eingesetzt?
Schwenktriebe bieten eine kompakte Möglichkeit, eine Spannvorrichtung und ein Werkstück zu tragen und zu drehen.
Für welche Anwendungen eignet sich diese Bauweise?
Lager und Verzahnung sind in einer Baugruppe vereint. Dadurch lassen sich separate mechanische Schnittstellen im Drehantrieb reduzieren. Ob sich der Antrieb eignet, hängt weiterhin von der Achsausrichtung, der gesamten bewegten Masse, der Betriebsgeschwindigkeit und dem Einschaltdauerverhältnis ab. Ein hochintegrierter Mechanismus erfordert kompatible Steuerungen und Spannvorrichtungen. Die modulare Bauweise kann die Integration der Achse erleichtern. Der Maschinenbauer muss jedoch die erforderliche Haltevorrichtung und das Verhalten unter Last festlegen.
Welchen Wirkungsgrad hat ein Schwenktrieb?
Der Wirkungsgrad hängt vom jeweiligen Produkt ab. QCB gibt für viele seiner eingängigen Schneckengetriebe einen Wirkungsgrad von etwa 40 Prozent an.
So ist ein Wirkungsgradwert einzuordnen
Dieser Getriebewert gilt für die von QCB beschriebenen Produkte und Bedingungen. Er steht nicht für den Wirkungsgrad jedes Drehkranzantriebs, Elektromotors oder vollständigen Schweißpositionierers. Eine einzelne Getriebestufe unterscheidet sich zudem von einem Lieferumfang mit zusätzlichen Untersetzungsstufen. Für die Motorauslegung und thermische Berechnungen benötigen Sie die Leistungsdaten der gewählten Konfiguration. Allein anhand des Wirkungsgrads lässt sich keine sichere Bremsfunktion nachweisen.
Wie hoch ist die maximale Drehzahl eines Schwenktriebs?
Maßgeblich sind die Nenndrehzahl am Abtrieb und die Einschaltdauergrenze des gewählten Antriebs.
Drehzahl am Antrieb und am Abtrieb
QCB begrenzt die Drehzahl seiner Schwenktriebe unter Last in der Regel auf 3 rpm und weist auf schnellere Stirnradoptionen hin. Diese Angabe gilt für bestimmte Produkte. Die Eingangsdrehzahl des Motors entspricht nicht der Abtriebsdrehzahl des Arbeitstisches.
Muss ich das gesamte interne Fett verwenden, um die Lagerlaufbahn zu schmieren?
Verwenden Sie für jede Schmierstelle die in der Anleitung des gewählten Antriebs angegebene Menge.
Schmierung von Laufbahn und Verzahnung
QCB unterscheidet zwischen der Lagerlaufbahn, dem Schneckengetriebe und den Schneckenlagerungen und gibt für diese jeweils separate Fettmengen an. Dieselbe Menge an jeder Schmierstelle einzubringen, wird diesen Unterschieden nicht gerecht. Informieren Sie sich vor der Wartung über das vorgeschriebene Schmiermittel, die Menge, das Intervall und das Verteilungsverfahren. Ermitteln Sie den internen Aufbau von Getriebe und Laufbahn anhand der Baugruppenzeichnung, statt ihn von einem anderen Modell abzuleiten. Dokumentieren Sie die gewarteten Schmierstellen und festgestellte Verunreinigungen, damit Veränderungen bei derselben Konfiguration nachvollziehbar bleiben.
Ist ein Schwenktrieb dasselbe wie ein Schneckengetriebe?
Ein Schneckengetriebe sorgt für die Untersetzung. Ein montierter Schwenktrieb umfasst zusätzlich die tragende Lageranordnung.
Getrennte Mechanismen
Ein separates Getriebe kann ein verzahntes Lager antreiben. Schnittstellen, Lagerbelastungen, Montage und Haltefunktionen müssen dabei weiterhin aufeinander abgestimmt werden.
Lässt sich ein vorhandener Schweißpositionierer mit einem anderen Antrieb nachrüsten?
Für eine Nachrüstung muss der Ersatzantrieb zu den Lasten, Schnittstellen und Funktionen der geänderten Maschine passen.
Welche Informationen Sie für eine Nachrüstung benötigen
Vergleichen Sie die Montageabmessungen, Motorschnittstellen, Übersetzungsverhältnisse, den Abtriebsdrehzahlbereich und die Haltevorrichtung. Berücksichtigen Sie die Geometrie von Spannvorrichtung und Werkstück, statt lediglich die alte Nutzlastangabe zu übernehmen. Lassen Sie die kombinierte Belastung für die geplante Konfiguration bewerten. Nach dem Einbau des Ersatzantriebs muss der Integrator außerdem Steifigkeit, Freiräume, Kabelführung, Schweißstromrückleitung und Stoppverhalten prüfen. Bewahren Sie die überarbeiteten Zeichnungen, Einstellungen und Abnahmeunterlagen zusammen mit der Wartungsdokumentation auf, damit künftige Änderungen anhand der richtigen Maschinendaten bewertet werden.
Referenzen und Quellen
- Drehmoment, NASA Glenn Research Center.
- ISO 17956:2025, Wälzlager: wirksame statische Sicherheit, International Organization for Standardization, öffentlich zugänglicher Anwendungsbereich.
- Drehpositionierer für das Schweißen von Rohren auf der Werkbank, Keith Honhart, The Fabricator, Mai 2003.
- Hybride Nachgiebigkeitskompensation zur Verbesserung der Bahnführungsgenauigkeit bei der Roboterbearbeitung, Production Engineering; thematisch angrenzende Forschung zur Robotik.
- Selbsthemmung bei Schneckengetrieben: Wie funktioniert sie und wo ist sie nützlich?, Motion Control Tips.
- ISO 12100:2010, Risikobeurteilung und Risikominderung bei Maschinen, International Organization for Standardization, öffentlich zugänglicher Anwendungsbereich.
- IEC 60204-1:2016+AMD1:2021, elektrische Ausrüstung von Maschinen, International Electrotechnical Commission, öffentliche Produktbeschreibung.
- 29 CFR 1910.212, allgemeine Anforderungen an alle Maschinen, US Occupational Safety and Health Administration.
- 29 CFR 1910.147, Kontrolle gefährlicher Energien, US Occupational Safety and Health Administration.
Weiterführende Artikel
- Auswahl eines Schweißpositionierers für hohe Traglasten
- So verwenden Sie einen Schweißpositionierer
- Schweißrollenböcke für Rohre
- Schweißpositionierer und Drehtische
Besprechen Sie Ihre Anforderungen an den Positionierantrieb
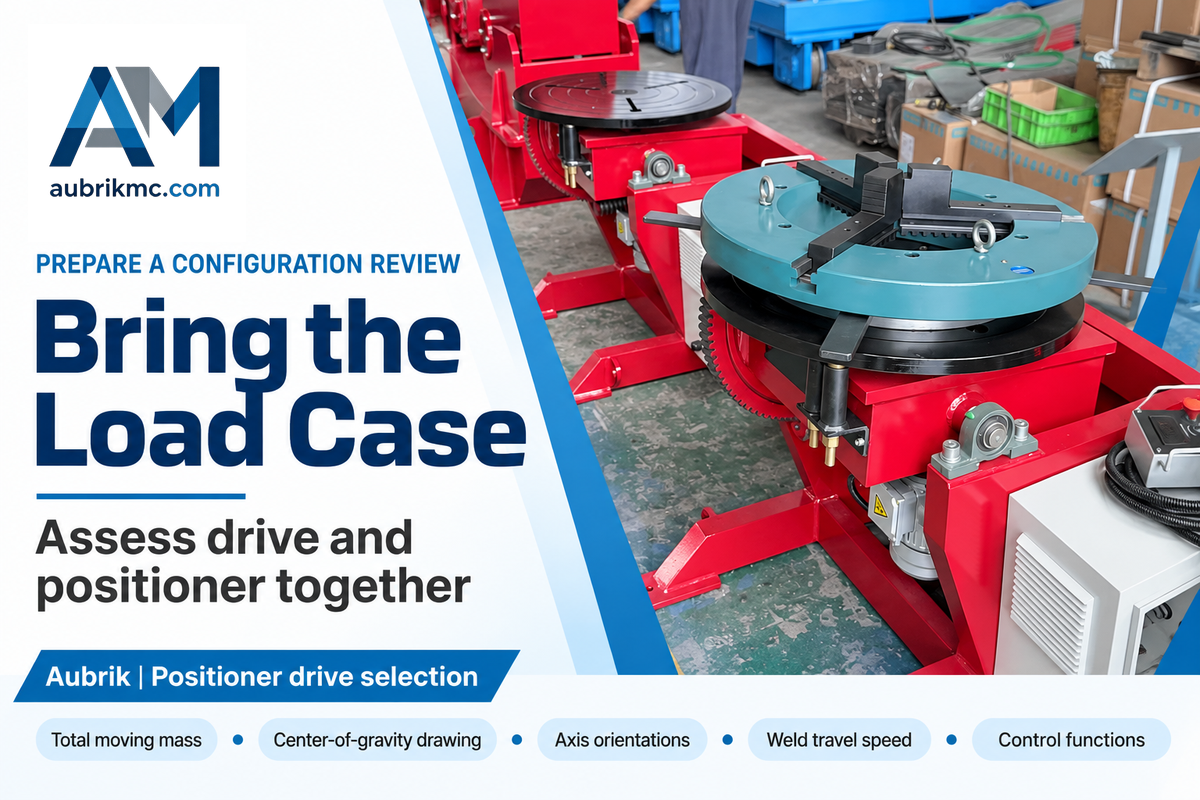
Übermitteln Sie Aubrik die gesamte bewegte Masse, eine Zeichnung mit den Schwerpunktangaben, die Achsausrichtungen, die Schweißfahrgeschwindigkeit und die erforderlichen Steuerungsfunktionen. Geben Sie auch die vorgesehene Spannvorrichtung und das Schweißverfahren an, damit Antrieb und vollständiger Positionierer gemeinsam bewertet werden können.







