Nehmen Sie Kontakt mit der Aubrik Company auf

Verfahrensmöglichkeiten
Anlagen für die Kesselfertigung — schlüsselfertige Fertigungslinien von Aubrik
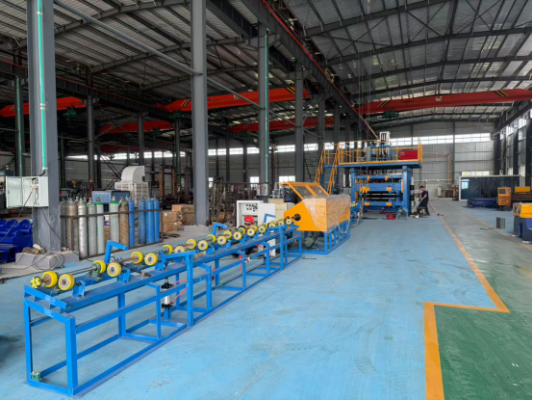
Anlagen für die Kesselfertigung bilden die Maschinenkette, die Ihre Stahlbleche und Rohre in normgerechte drucktragende Kesselbauteile verwandelt. Wir fertigen die gesamte Anlage – von Doppeldraht-Unterpulver-Schweißanlagen (SAW) für Membranwände über Orbital-Schweißmaschinen für Rohr-Rohr- und Rohr-Rohrboden-Verbindungen bis hin zu Blechwalzen, Paneel-Biegemaschinen und CNC-Schneidanlagen.
Eine Fertigungslinie aus einem Werk statt sechs Maschinen von sechs Anbietern. Sämtliche Anlagen sind nach CE und ISO 9001 zertifiziert. Ein Jahr Garantie und technischer Support rund um die Uhr, 24/7.
Angebot anfordern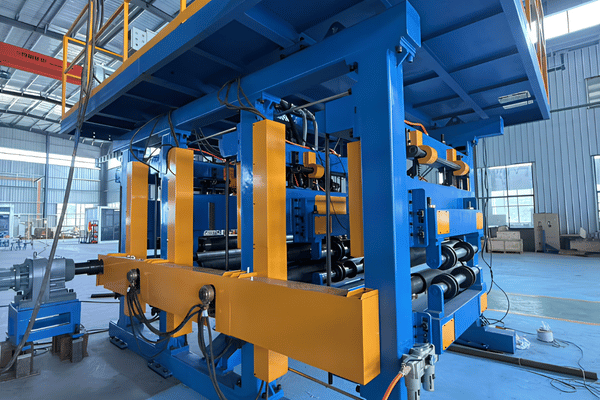
—— HERAUSFORDERUNG DER BRANCHE
Warum manuelles Schweißen den Engpass bei der Fertigung von Kesseln und Druckbehältern bildet
Der schwere Kesselbau ist auf Schweißer angewiesen, die nur schwer zu finden sind. Die American Welding Society prognostiziert bis 2028 einen Bedarf an 330.000 neuen Schweißern; das Durchschnittsalter liegt bei 55 Jahren; 32 % werden bis Ende 2025 in den Ruhestand gehen.
Kesselbaubetriebe benötigen besonders viele von ihnen, da Membranwände und Kesselrohre zu den anspruchsvollsten Aufgaben gehören. Bei einer manuell ausgeführten Schweißstunde liegt der Lichtbogenanteil üblicherweise bei 20-30 %, während die verbleibende Zeit für das Ausrichten und Zusammenbauen, Umpositionieren und Reinigen der Schweißraupe aufgewendet wird.
Die tatsächlichen Kosten des manuellen Schweißens
Lohn- und Gemeinkosten machen etwa 85 % der gesamten Schweißkosten aus. Werden Schweißer knapp, nehmen sowohl die Überstunden als auch ermüdungsbedingte Schweißfehler weiter zu.
Ausrichten und Zusammenbauen von Druckbehältern: 3 – 6 Stunden mit 3-4 Personen je Schweißstoß gegenüber ~ 30 Minuten mit 1 Bediener je Station bei automatisierten Anlagen.
Übliche Fehlerquote beim manuellen Schweißen: 5 – 10 % (bei einigen Kesselrohren bis zu 30 %+ Porosität).
Kraftwerke planen für Stillstände häufig weniger Zeit ein, als für manuelle Reparaturen erforderlich ist.
Unabhängig von der Größenordnung – ob 10 t/h-Paketkessel für regionale Hersteller oder 130 t/h-Wasserwände für Großkraftwerke bei 540 C – begrenzen die Kapazitäten einzelner Zulieferer die gesamte Produktion. Unsere Linien lassen sich vom Einstiegssegment bis zum Kraftwerksmaßstab skalieren.
Herstelleraussage und Lösung
Ein Kesselhersteller formulierte es so: „Unsere Produktivität und Schweißqualität waren mit der bisherigen MIG-basierten Linie nicht hoch genug.“ Die Anlagen für die Kesselfertigung von Aubrik beseitigen diese Begrenzung – automatisiertes SAW- und Orbitalschweißen erhöht den Lichtbogenanteil von 20–30 % auf 80–85 %, sodass Ihre Ausbringung nicht mehr davon abhängt, wie viele erfahrene Schweißer Sie einstellen können.
Eine Linie für Ihre Kesselausbringung dimensionieren?
Detaillierte Durchsatzberechnung anfordern →
// SYSTEMFUNKTIONEN
Die Kesselfertigungslinie von Aubrik im Detail — vom Blech bis zur Druckprüfung
Jedes Rohr und jedes Blech in Kesselwerkstoffgüte erfordert einen eigenen Maschinentyp und eine eigene Schweißanweisung. Die sieben miteinander verbundenen Stationen der Kesselfertigungsanlage, die Werkstücke nacheinander ohne zwischengeschaltete Anlagen anderer Anbieter bearbeiten, bezeichnen wir als Aubrik Boiler-Shop Equipment Stack.
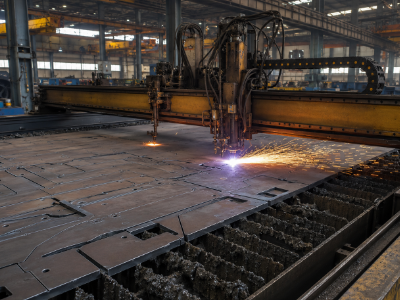
1 CNC-Schneiden
CNC-Plasma- und Brennschneidanlagen schneiden Bleche nach Zeichnung und erreichen dabei eine Werkstoffausnutzung von nahezu 100 %. Plasma schneidet 5–10× schneller als das Brennschneiden; Autogenschneiden bearbeitet weiterhin 200–300 mm dicken Kohlenstoffstahl mit einer sauberen rechtwinkligen Kante.
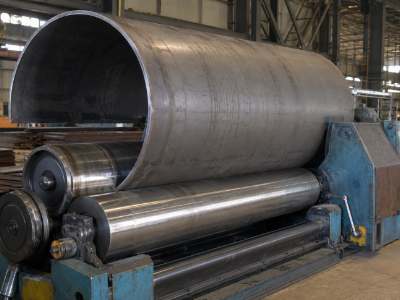
2 Walzen und Umformen
Eine mikrocomputergesteuerte Dreiwalzen-CNC-Blechwalze formt Mäntel und Feuerraumauskleidungen mit hoher Rundheit; eine Kantenfräse bereitet die Schweißkanten vor.
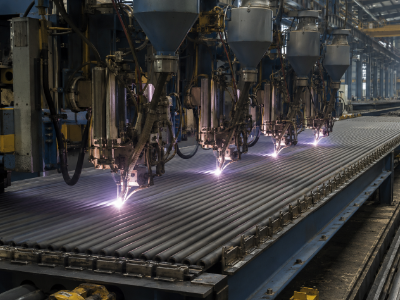
3 Schweißen von Membranwänden
Doppeldraht-SAW mit 4–6 Schweißbrennern verbindet Stege und Rohre zu Wasserwandpaneelen. Dieser Prozess bildet das produktive Herzstück der Linie – Einzelheiten folgen weiter unten.
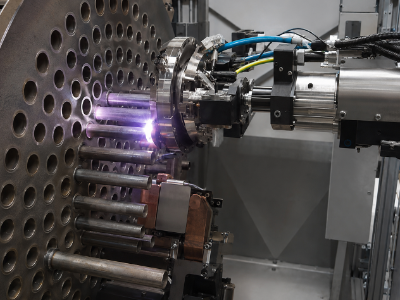
4 Schweißen von Rohren und Rohrböden
Geschlossene Schweißmaschinen für Rohr-Rohr- und Rohr-Rohrboden-Verbindungen fügen Wasser-, Dampf- und Überhitzerrohre durch orbitales WIG- und Widerstandsschweißen.
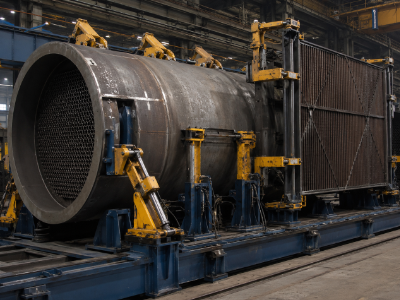
5 Montage
Ein hydraulisches Spannsystem mit 21 MPa hält Trommeln, Membranwände und Rohrbündel in Position, sodass die Gesamtbaugruppe beim Schweißen maßhaltig bleibt.
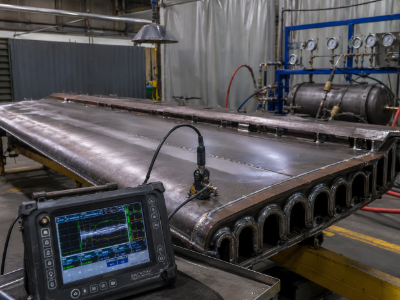
6 Prüfung
Durchstrahlungs- und Ultraschallprüfgeräte sowie Druck- und Dichtheitsprüfungen erkennen Fehler, bevor ein Paneel die hydrostatische Prüfung erreicht.
Wenn Sie den vollständigen Maschinensatz von einem Anbieter beziehen, trägt eine einzige Partei die Verantwortung für das Ergebnis. Schlägt eine Prüfung fehl, müssen Sie nicht mehrere Anbieter anrufen, sondern wenden sich an ein einziges Engineering-Team.
Modularer Ansatz: Sie müssen nicht sofort die komplette Ausstattung für Ihre Kesselfertigung erwerben. Die meisten Unternehmen beginnen mit der Schweißanlage für Membranwände und der Kesselrohr-Schweißmaschine, können später jedoch weitere Stationen ergänzen – wir stellen sicher, dass die erste Station nahtlos zu allen nachfolgenden passt.
Zuordnung von Kesseldruckteil → Anlage → Verfahren
| Druckteil | Aubrik Anlage | Schweißverfahren |
|---|---|---|
| Kesselmantel / Dampftrommel | CNC-Schneiden + 3-Rollen-Rundbiegen + Längsnaht-Schweißmaschine | Doppeldraht-SAW |
| Gewölbte Böden | Pressen + Kantenfräsen | SAW / GTAW |
| Feuerraumauskleidung | CNC-Blechwalzen (Mikrocomputersteuerung) | Doppeldraht-SAW |
| Membran-Wasserwandpaneel | Schweißmaschine für Membranwände (4–6 Schweißbrenner) | Doppeldraht-SAW |
| Wasser- / Steigrohre | Schweißmaschine für Rohr-Rohr-Verbindungen | Orbitales WIG-Schweißen |
| Überhitzer- / Zwischenüberhitzerrohre | Rohr-Rohr-Schweißen + Rohrbiegen | Orbitales WIG- / Widerstandsschweißen |
| Economiser / Rippenrohre | Rippenrohrschweißen | HF / SAW |
| Rohr-Rohrboden-Verbindungen (Sammler, Wärmetauscher) | Rohrboden-Schweißmaschine | Orbitales WIG-Schweißen |
| Sammler / Stutzen | CNC-Schneiden + Nahtschweißanlage | SAW + GTAW |
| Montagenähte der Gesamtbaugruppe | Spannen mit 21 MPa + Schweißroboter | SAW |
| Endprüfung | RT- / UT-Prüfgeräte + Druckprüfung | ZfP |
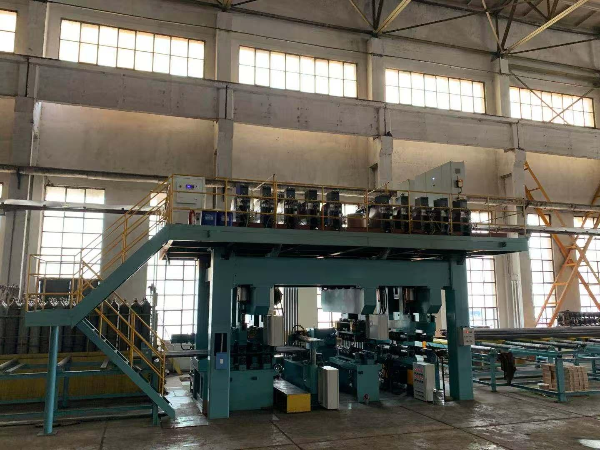
„Entscheidend ist, dass unsere automatische Nahtverfolgung mit 0,5 mm arbeitet, nicht mit 1 mm und auch nicht mit 1,5 mm“, erklärt er. „Wenn die Maschine bei einem 12 Meter langen Wasserwandpaneel um 1 mm in die eine und wieder in die andere Richtung abweicht, summiert sich der Fehler über die Breite des Paneels.“ Aufgrund dieser Abweichung wird ein Fehler am Stegspalt erst bei der kostspieligen hydrostatischen Prüfung sichtbar.
— Anwendungstechnik-Team von Aubrik
// SYSTEMSPEZIFIKATIONEN
Schweißmaschine für Membranwände — Doppeldraht-SAW mit etwa 5:1 höherer Abschmelzleistung als MIG
Bei der Membran-Wasserwand entscheidet sich die Durchsatzleistung einer Kesselfertigungslinie. Die Schweißanlage für Membranwände von Aubrik arbeitet mit vier Lincoln PowerWave AC/DC-Schweißbrennern für Doppeldraht-SAW, die jeweils eine Abschmelzleistung von mindestens 28 kg/h erreichen; eine Standardmaschine mit 1.600 mm Arbeitsbreite erzeugt in einer Acht-Stunden-Schicht deutlich mehr als 1.000 Meter Schweißnaht.
Diese um das 6- bis 8-Fache höhere Abschmelzleistung gegenüber dem Schutzgas-MIG/MAG-Schweißen (3,6-5,4 kg/h je Schweißbrenner) bietet klare Vorteile: Ein einzelner SAW-Schweißbrenner erreicht die Leistung von fünf MIG-Brennern; das SAW-Schmelzbad wird durch eine wiederverwendbare Flussmitteldecke geschützt, die aus dem Behälter zugeführt und anschließend zurückgeführt wird.
Standard- und kundenspezifische Konfigurationen der Membranwand-Schweißanlage
| Konfiguration | Arbeitsbreite | Schweißbrenner | Paneeldicke | Rohrdurchmesser | Leistung | Geeigneter Einsatzbereich |
|---|---|---|---|---|---|---|
| Standard-SAW mit 4 Schweißbrennern | 1600 mm | 4 | 3–12 mm | 22–89 mm | 4×650 A | Die meisten Kesselbau- und Kraftwerksbetriebe |
| Kundenspezifisches SAW mit 6 Schweißbrennern | 2500 mm | 6 | 3–16 mm | 22–108 mm | 6×650 A | Große Wasserwände für Kraftwerke |
| Hybrid-SAW + MAG | 1600–2500 mm | 4 SAW + 2 MAG | 3–16 mm | 22–108 mm | 4×650 + 2×500 A | Gemischte Aufträge mit dünnem/dickem Werkstoff |
Jede Konfiguration verfügt über zwei Hiwin C3-Linearführungen für eine Positioniergenauigkeit von ±0,2 mm/m, einen spannungsarmgeglühten Q690-Rahmen und ein Siemens Simatic HMI mit mehr als 50 gespeicherten Schweißprofilen. Die tägliche Ausbringung der Standardmaschine mit 1600 mm Arbeitsbreite beträgt 800–1200 m²; das Flussmittel-Rückgewinnungssystem mit 260 Litern reduziert den Werkstoffabfall um 15–20 %. Ein regionaler Hersteller, der Paneele für 10 t/h-Paketkessel schweißt, und ein Industriekunde, der Wasserwände für 130 t/h-Großkraftwerkskessel bei 540 °C fertigt, nutzen dieselbe Aubrik Plattform, da sich Anzahl der Schweißbrenner und Arbeitsbreite an den jeweiligen Auftrag anpassen lassen.
Wo SAW das falsche Verfahren ist — und was wir stattdessen einsetzen
Unterpulverschweißen ist keine Universallösung, und jeder ehrliche Anlagenanbieter wird Ihnen das bestätigen. SAW erfordert eine Wannen- oder Horizontalposition und eine ausreichend lange Schweißnaht, damit sich die Zwischenlagenreinigung lohnt; zudem ist das Verfahren bei Rohrdurchmessern unter etwa 200 mm nur eingeschränkt geeignet.
Genau deshalb kombiniert die Linie SAW für Paneele mit orbitalem WIG- und Widerstandsschweißen für Rohre. Der erzwungene Einsatz nur eines Verfahrens birgt das Risiko langsamer und fehleranfälliger Schweißstöße – die Wahl des jeweils geeigneten Verfahrens für jeden Schweißstoß ist der Grund dafür, dass ASME Section IX SAW, GTAW, GMAW und SMAW qualifiziert, statt ein einziges Verfahren vorzuschreiben.
Die Umkehrung der Schweißkosten
Bei einem schnelleren Verfahren mit höherer Qualität ist möglicherweise mit Investitionen in Werkzeuge zu rechnen; für Doppeldraht-SAW gilt dies jedoch nicht. Mit Verbrauchswerkzeugkosten von $500 gegenüber fast $20.000 für die entsprechende MIG/MAG-Lösung kostet auch das Werkzeug für das SAW-Schweißen von Membranwänden weniger.
Darüber hinaus bietet das SAW-Schweißen gegenüber MIG eine größere Abschmelztiefe: 3-5mm gegenüber 1-1,5mm je Lage beim MIG-Schweißen; bei Kesselsegmenten sind weniger Lagen in Verbindung mit geringerem Verzug und niedrigeren Schweißkosten daher zweifellos eine erwägenswerte Option.
SAW mit Ihrer aktuellen MIG-Linie vergleichen?
Detailliertes Datenblatt anfordern →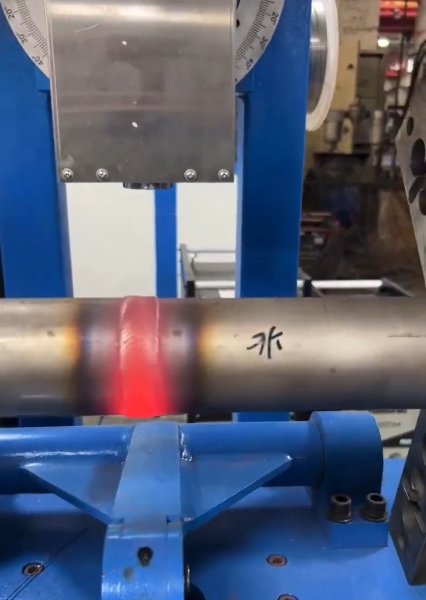
Schweißen von Rohren und Rohrböden — orbitales WIG- und Widerstandsschweißen für leckdichte Kesselverbindungen
Kesselrohre sind extremen Belastungen ausgesetzt: Bereits der anfängliche Fügeschritt entscheidet darüber, ob eine Rohr-Rohrboden-Verbindung jahrzehntelang hält oder schon nach wenigen Jahren undicht wird. Einige Ausfallarten von Rohrbodenverbindungen treten besonders schnell auf: Vier Jahre nach der Inbetriebnahme zeigten die Rohr-Rohrboden-Schweißnähte eines Abhitzekessels aufgrund alkalischer Spannungsrisskorrosion erste Leckagen; ein Wärmetauscher fiel innerhalb eines Jahres aus, weil durch eine falsche Position der WIG-Elektrode ein Bindefehler infolge unzureichender Durchschweißung (LOP) entstanden war.
Die geschlossene Schweißmaschine für Rohr-Rohr-Verbindungen von Aubrik wirkt beiden Ausfallarten mit einer vierkanaligen Argon-Schutzgasabdeckung, Umlaufwasserkühlung und einer digitalen Steuerung mit Expertendatenbank für das Schweißen entgegen. Die intelligente Lichtbogenspannungsregelung (AVC) hält die Höhe des Schweißbrenners auch bei leicht ovalen oder fehlausgerichteten Rohren konstant.
Modellprogramm für Rohr-Rohr-Verbindungen
| Modell | Rohrdurchmesser | Wanddicke | Maximalstrom | Drehzahl | Verfahren | Werkstoffe |
|---|---|---|---|---|---|---|
| TTW-65 | ⌀15–65 mm | 1–8 mm | 315 A | 0,3–6 U/min | Orbitales WIG-Schweißen | Kohlenstoffstahl, Edelstahl |
| TTW-80 | ⌀17–80 mm | 1–10 mm | 315 A | 0,3–6 U/min | WIG / Widerstandsschweißen | + legierter Stahl |
| TTW-125 | ⌀35–125 mm | 3–15 mm | 350 A | 0,5–5 U/min | WIG / Widerstandsschweißen | + Titan |
| TTW-165 | ⌀45–170 mm | 5–20 mm | 350 A | 0,5–4 U/min | Orbitales WIG-Schweißen | Edelstahl, legierter Stahl, Ti |
Jeder Schweißkopf ist mit 4,5–14,5 kg tragbar und erreicht daher auch schwer zugängliche Rohrbündel; das Heißdraht-WIG-Schweißen steigert die Abschmelzleistung gegenüber dem Kaltdrahtverfahren um etwa 40 %, ohne die Schweißqualität zu beeinträchtigen. Gegenüber dem manuellen Rohrschweißen erhöht das geschlossene System die Effizienz um mehr als 300 %, senkt den Arbeitsaufwand um mindestens 30 % und erreicht ohne Elektrodenverbrauch eine Qualifikationsquote von nahezu 100 %. Sowohl ein Industriekunde, der Wärmetauscher fertigt, als auch ein regionaler Kraftwerksbetrieb schweißen Überhitzerrohre bei 540 °C und Sammler für mehr als 100 t/h, da Kesselrohrverbindungen unter thermischer Wechselbelastung versagen, wenn die Einbrandtiefe schwankt.
Orbitalschweißen ist nicht „Plug-and-play“ — berücksichtigen Sie das bei der Planung
Die leistungsfähigsten Lösungen für das Orbitalschweißen setzen konstante Werkstoffbedingungen voraus: zentrierte, saubere Rohre sowie eine anwendungsspezifisch ausgelegte Zentrierspannvorrichtung. Aubrik liefert die erforderliche Spannvorrichtungskonstruktion und Parameterdatenbank, damit Sie schweißen können, ohne diese intern entwickeln zu müssen; eine sorgfältige Rohrvorbereitung in Ihrem Betrieb bleibt jedoch unerlässlich! Diese Verbindungen sind für eine Fertigung nach ASME Section VIII und EN 12952 ausgelegt.
// INVESTITIONSANALYSE
Kesselanlagen von Aubrik im Vergleich zu manueller Fertigung und importierten Premiumlinien
Wenn Käufer zu mir kommen, um die Fertigung von Kesselrohren zu automatisieren, erwägen sie meiner Erfahrung nach nur drei Ansätze: unverändert weiterarbeiten und manuell fertigen, eine erstklassige europäische Linie kaufen oder eine direkt ab Werk gelieferte Linie aus China beziehen. Meines Erachtens sollte sich ein ehrliches Gespräch mit potenziellen Käufern um objektive Daten statt um Verkaufsslogans drehen. Die folgenden Informationen sollen Ihnen als Entscheidungsgrundlage dienen.
Die ehrliche Abwägung ist einfach: Bei einer direkt ab Werk gelieferten Aubrik Linie müssen Sie Dokumentation und Referenzen vorab prüfen; dafür kostet sie deutlich weniger als eine vergleichbare europäische Anlage. Wir behaupten nicht, dass es keinerlei Unterschiede gibt – wir zeigen Ihnen genau, wo Aubrik dem Premiumsegment entspricht und wodurch die Einsparung entsteht.
| Kriterium | Manuelles Schweißen | Automatisierte Linie von Aubrik | Importierte Premiumlinie (PEMA-Niveau) |
|---|---|---|---|
| Abschmelzleistung (Membranwand) | 3–5 kg/h (SMAW) | ≥28 kg/h je Schweißbrenner | Vergleichbares Doppeldraht-SAW |
| Lichtbogenzeit | 20–30% | 80–85% | 80–85% |
| Automatische Nahtverfolgung | Keine | ±0,5 mm | Vergleichbar |
| Membranwand-Ausbringung | ~200 m²/Tag äquiv. | 800–1200 m²/Tag | Vergleichbar / höhere Anzahl an Schweißbrennern |
| Qualitätssystem | Vom Betrieb abhängig | ISO 9001 / ISO 3834 / CE | CE / ISO (EU) |
| Lieferzeit | - | Direkt ab Werk, konfigurierbar | Längere europäische Fertigungswarteschlange |
| Preispositionierung | Niedrige Investitionskosten, hoher Arbeitsaufwand | Direkt ab Werk | Premiumsegment |
Das heikle Thema
Jetzt ist der Elefant im Raum “gewonnene, riskante, aber riskante”chinesische Ausrüstung ist billiger“ Dieser Ruf: Der Markt ist voller Geschichten von Schweißern, die bei ihrer Ankunft tot ankommen, vagen Spezifikationen und keiner Werksunterstützung, wobei ein Käufer vor ”Albträumen warnt, die sich mit der Verschiffung eines toten Schweißers befassen.“zurück nach China”
Aubrik liefert Nachweise statt bloßer Erwartungen. Unsere Maschinen tragen die ISO 9001– und CE-Kennzeichnung und verwenden Originalsteuerungen von Siemens sowie Lincoln PowerWave Schweißstromquellen. Bei Rohrschweißnähten liegt unsere Fehlerquote unter 0,5 %; seit 1999 haben wir Kunden in mehr als 21 Ländern beliefert.
Obwohl sich die Leistungsunterschiede zwischen internationalen Qualitätsherstellern im vergangenen Jahrzehnt weitgehend angeglichen haben, unterscheiden sich die Anbieter vor allem durch die Klarheit ihrer Spezifikationen und die Erreichbarkeit ihres Werksservice – diesen beiden Themen sind die folgenden Abschnitte gewidmet.
Möchten Sie diesen direkten Vergleich für Ihre Paneelgrößen?
Kostenvergleich SAW gegenüber MIG/MAG anfordern →
Nachgewiesene Felddaten
Nachgewiesene Ergebnisse in Kraftwerken sowie petrochemischen, lebensmittelverarbeitenden und pharmazeutischen Anlagen
Die Argumente für automatisierte Anlagen zur Kesselfertigung sind am überzeugendsten, wenn bereits in Betrieb befindliche Linien betrachtet werden. Die folgenden Zahlen stammen aus Projekten von Aubrik und sind keine Branchendurchschnittswerte.
+60%
Produktionseffizienz, bei 80 % weniger Nacharbeit und 15 % geringerem Energieverbrauch je Einheit — Modernisierung einer Kraftwerkslinie in Südostasien
Quelle: von Aubrik geliefertes Projekt für eine Kesselfertigungslinie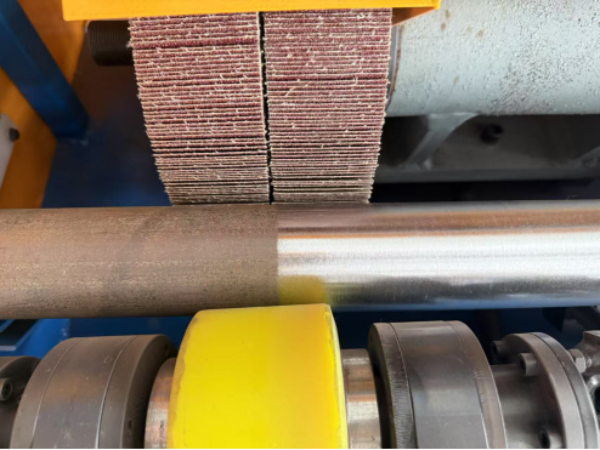
Kesseltypen, die auf diesen Linien gefertigt werden
Eine Linie fertigt sowohl Wasserrohr- als auch Rauchrohrkessel – industrielle Dampfkessel, Heißwasserkessel, Wasserwände für Hochdruckkraftwerkskessel und Abhitzedampferzeuger.
- Druckteile, die Dampf für Turbinen oder Warmwasser für Prozesswärme erzeugen
- Sammler, Trommeln und Hilfsrohrleitungen, die das Kesselsystem verbinden
- Ein komplettes industrielles Kesselsystem, durchgängig auf derselben Anlagenlinie geschweißt
Drei Linien, drei unterschiedliche Probleme
Kraftwerk, Südostasien
Eine langsame Kesselfertigungslinie mit schwankender Qualität wurde durch Doppeldraht-SAW-Schweißmaschinen für Membranwände, Rohrschweißtechnik sowie CNC-Schneid- und Prüfgeräte ersetzt. Die Ausbringung stieg um 60 %, die Nacharbeit sank um 80 %, und das Werk erfüllt nun die lokalen Emissionsnormen.
Petrochemie, China
Ein Hersteller von Hochdruckkesseln benötigte korrosionsbeständiges Schweißen von Rohrböden und Membranwänden. Die gelieferte Linie ist unter rauen Betriebsbedingungen seit mehr als zwei Jahren ohne größeren Ausfall in Betrieb.
Wärmetauscherhersteller, Petrochemie
Eine TTW-80 erreichte bei fünfzig Rohrbündelapparaten aus Edelstahl 304 (⌀25 mm × 3 mm Wanddicke) eine Abnahmequote der Schweißnähte von 99,5 %. Zudem senkte sie den Arbeitsaufwand um 50 %, schloss den Auftrag 15 Tage früher ab und steigerte die Wärmeübertragungseffizienz gegenüber den bisherigen manuellen Schweißnähten um 30 %.
„Die Paneele sind gerade und die Qualität der Schweißnähte ist ausgezeichnet, wodurch wir in der Montagephase erheblich Zeit sparen.“
— So fasste ein Kesselhersteller, der das Schweißen seiner Paneele automatisiert hat, die Vorteile für die nachfolgenden Arbeitsschritte zusammen.
Branchenweit erreichen automatisierte Linien üblicherweise eine Amortisation innerhalb von 1,4–3 Jahren; die im Zweischichtbetrieb arbeitenden Membranwand-Kunden von Aubrik liegen am schnellen Ende dieser Spanne. Diese Ergebnisse gelten für befeuerte Kessel und Biomassekessel in der Energieerzeugung, Petrochemie, Lebensmittel- und Getränkeindustrie sowie für Dampf in GMP-konformen pharmazeutischen Anwendungen – überall dort, wo die Integrität der Schweißnähte gemäß ASME Section I nicht verhandelbar ist.
Amortisationsrechnung für Ihr Produktionsvolumen ansehen —
Angebot auf Grundlage Ihrer Ausbringung anfordern →
AUDIT UND NORMEN
Zertifizierungen und Konformität — wie die Anlage Sie bei der normgerechten Abnahme unterstützt
Viele Anbieterseiten verwischen eine wichtige Unterscheidung, deren korrekte Beachtung Sie bei Audits schützt. ASME Section I, ASME Section VIII, EN 12952 und GB/T 16507 sind Bauvorschriften für das fertige Produkt – nicht für die Maschine, die es herstellt. Eine nicht normgerechte Schweißnaht besteht die Prüfung durch das National Board nicht und verzögert die Inbetriebnahme; dieses kostspielige Risiko ist für einen Käufer aus der EU oder den USA bei einem 130 t/h-Kessel mit 540 °C nicht tragbar, da ein abgelehntes Druckteil wieder aus dem fertigen Werkstück herausgetrennt werden muss.
Daher behaupten wir nicht, die Maschine sei „ASME-zertifiziert“ – die Maschine eines seriösen Anbieters ist das nicht, denn der Stempel gilt für Ihren fertigen Kessel. Die Anlage bietet Ihnen stattdessen Prozesskontrolle: reproduzierbare Lichtbogenparameter, eine Nahtverfolgung mit ±0,5 mm, protokollierte Schweißnähte und eine orbitale AVC, die eine prüfgerechte, gleichbleibende Einbrandtiefe gewährleistet.
Die Maschine ist das Werkzeug für das Verfahren; mit der ISO 9001-Zertifizierung und der Schweißerqualifikation nach ASME Section IX nutzt Ihr Betrieb dieses Werkzeug zur Herstellung eines zertifizierten Druckteils. Aubrik selbst verfügt über ISO 9001 und CE, und seine Produkte erfüllen die einschlägigen europäischen Normen.
ISO 9001
Qualitätsmanagementsystem für die Anlage
ISO 3834
Qualität beim Schmelzschweißen
CE
EU-Maschinenrecht / PED
ASME Sec I / IX
Unterstützt die normgerechte Fertigung
EN 12952
Fertigung von Wasserrohrkesseln
GB/T 16507
Chinesische Kesselnorm
Benötigen Sie das vollständige Konformitätsdokumentationspaket für Ihr Audit?
Detaillierten Zertifizierungsleitfaden anfordern →
——BESCHAFFUNG UND GESAMTKOSTEN
Beschaffungsleitfaden — kundenspezifische Ausführung, Lieferzeit, Installation und Garantie
Statt bloßer Listenpreise räumt Aubrik der Lieferzeit, dem Kundendienst und den Gesamtbetriebskosten hohe Priorität ein. Das Unternehmen ist sich bewusst, dass die Fertigungslinie bei einer Lieferzeit von sechs Monaten für ein Ersatzteil stillstehen kann und dadurch Kosten entstehen, die den Teilepreis deutlich übersteigen; zudem werden viele Käufer durch zu niedrig ausgewiesene Preise in der ersten Angebotsphase mit unerwarteten Kosten konfrontiert.
Bei der Preisgestaltung liefert Aubrik direkt ab Werk, sodass eine komplette Linie bei vergleichbarer Anzahl von Schweißbrennern und gleicher Genauigkeit der Nahtverfolgung üblicherweise deutlich weniger kostet als eine europäische Premiumanlage. Der genaue Preis hängt von Arbeitsbreite, Anzahl der Schweißbrenner, Verfahrenskombination und Automatisierungsgrad ab.
Kontaktieren Sie uns für ein konfiguriertes Angebot →Was zum Lieferumfang einer Aubrik Linie gehört
Möglichkeiten zur kundenspezifischen Anpassung
Optionen wie eine Arbeitsbreite von bis zu 2500 mm, mehrere (2-6) Schweißbrenner, hybride MAG/SAW-Funktionalität, eine Roboter-Tragfähigkeit von bis zu 500 kg, KI-gestützte Sichtprüfung und die Integration von MES-Dashboards.
Installation und Schulung
Optionen für kostenlose Installation, Inbetriebnahme vor Ort und Bedienerschulung, durch die auch weniger erfahrene Mitarbeiter normgerechte Schweißnähte fertigen können.
Kundendienstprogramm
Abgesichert durch eine einjährige Garantie, 24/7-Onlinesupport, Vor-Ort-Serviceeinsätze und eine umfassende Ersatzteilverfügbarkeit.
OEM-Kompetenz
Komplette Ausführungen als Originalausrüstungshersteller (OEM), ausgelegt für spezifische Produktionsanforderungen und Budgets.
Fertigungsstätte
RESSOURCEN & RECHNER
Technische Berechnungs- und ROI-Tools
Mit diesen firmeneigenen Rechnern und Konfiguratoren können Sie die Amortisation der Ausrüstung bewerten, Schweißverfahren vergleichen und Ihre Fertigungslinie für Membranwände anhand objektiver Produktionsdaten konfigurieren.
SYSTEMANFRAGEN
Häufig gestellte Fragen
01
Welche Ausrüstung benötige ich zur Fertigung von Kesselmembranwänden und Rohren?
Welche Ausrüstung benötige ich zur Fertigung von Kesselmembranwänden und Rohren?
Vollintegrierte Systeme, die CNC-Schneiden, Blechwalzen, Kantenfräsen, das Schweißen von Membranwänden (Doppeldraht-SAW), das Rohr-an-Rohr- und Rohr-an-Rohrboden-Schweißen (Widerstands-/Orbital-WIG), Montage- und Spannlösungen sowie zerstörungsfreie Prüfungen umfassen. Aubrik bietet diese als integrierte Gesamtsysteme oder einzeln an.
02
SAW oder MIG/MAG für Membranwände – welches Verfahren sollte ich einsetzen?
SAW oder MIG/MAG für Membranwände – welches Verfahren sollte ich einsetzen?
Doppeldraht-SAW eignet sich am besten für lange, ebene Nähte an Wasserwänden aus Werkstoff ab 3 mm, da es bei der Abschmelzleistung (≥28 kg/h je Schweißbrenner gegenüber 3,6–5,4 kg/h bei MIG/MAG) und beim Einbrand überlegen ist. Für kurze Schweißnähte, Rohre mit einem Durchmesser unter ~200 mm oder Schweißstöße in Zwangslagen ist SAW das falsche Verfahren – für diese Arbeiten kommen Orbital-WIG- oder Widerstandsschweißen zum Einsatz.
03
Welche Rohrdurchmesser und Wanddicken kann die Rohr-an-Rohr-Schweißanlage verarbeiten?
Welche Rohrdurchmesser und Wanddicken kann die Rohr-an-Rohr-Schweißanlage verarbeiten?
Vier TTW-Modelle decken Rohre mit einem Durchmesser von ⌀15–170 mm und einer Wanddicke von 1–20 mm aus Kohlenstoffstahl, Edelstahl, legiertem Stahl und Titan ab. Die Modelle TTW-80, TTW-125 und TTW-165 schweißen außerdem unterschiedliche Metalle miteinander – eine Fähigkeit, die im Kessel- und Wärmetauscherbau häufig benötigt wird.
04
Erfüllt die Ausrüstung von Aubrik ASME Section I und EN 12952?
Erfüllt die Ausrüstung von Aubrik ASME Section I und EN 12952?
Regelwerke wie diese gelten für das Endprodukt Ihres Kesselbaus, nicht für die zu dessen Herstellung eingesetzte Ausrüstung. Aubrik-Produkte werden so entwickelt, dass sie die Einhaltung der Regelwerke durch reproduzierbare, geprüfte und dokumentierte Schweißnähte erleichtern; Aubrik ist nach ISO 9001 zertifiziert und verfügt über die CE-Kennzeichnung, während in Ihrem Werk Schweißarbeiten mit Qualifikation nach ASME Section IX durchgeführt werden.
05
Wie bewerte ich einen chinesischen Lieferanten im Vergleich zu einem europäischen?
Wie bewerte ich einen chinesischen Lieferanten im Vergleich zu einem europäischen?
Es ist sinnvoll, beide Optionen nach denselben Kriterien zu bewerten, da Ihr Risiko von der Zuverlässigkeit des Lieferanten und nicht vom Herkunftsland abhängt. Fordern Sie unbedingt die neuesten Zertifikate nach ISO 9001 und ISO 3834 an, bestätigen Sie den OEM der Schweißstromquelle und des Steuerungssystems, verlangen Sie eine Dokumentation der Schweißfehler, lassen Sie sich die Lieferzeit für Ersatzteile schriftlich geben und holen Sie Referenzen aus Ihrer Region ein. Während chinesische Lieferanten die vor zehn Jahren bestehende Qualitätslücke weitgehend geschlossen haben, weisen sie bei Dokumentation und Kundendienst häufig weiterhin Defizite auf. Aubrik verwendet beispielsweise Lincoln PowerWave-Schweißstromquellen und Siemens-Steuerungen, verzeichnet bei seinen Rohrschweißnähten seit der Gründung im Jahr 1999 eine Fehlerquote von weniger als 0,5 % und exportiert in über 21 Länder.
06
Wie lang ist die Lieferzeit und welcher Kundendienst ist enthalten?
Wie lang ist die Lieferzeit und welcher Kundendienst ist enthalten?
Die tatsächliche Lieferzeit hängt von Ihrer Konfiguration ab und wird bei der Bestellung angegeben. Jede Konfiguration umfasst die kostenlose Installation, Inbetriebnahme und Bedienerschulung, eine einjährige Garantie, technische Unterstützung rund um die Uhr an 24/7, Vor-Ort-Service und vorrätige Ersatzteile.
07
Kann die Fertigungslinie kundenspezifisch angepasst oder als OEM-Ausführung geliefert werden?
Kann die Fertigungslinie kundenspezifisch angepasst oder als OEM-Ausführung geliefert werden?
Ja, Breite, Anzahl der Schweißbrenner, Kombination der Verfahren, Einbindung von Robotern, Bildverarbeitungsfunktionen und Integration in ein MES-System sind anpassbar. Wir können außerdem komplette OEM-Systeme nach Ihren spezifischen Anforderungen fertigen.
08
Wie hoch ist der ROI im Vergleich zum manuellen Schweißen?
Wie hoch ist der ROI im Vergleich zum manuellen Schweißen?
Die Investition in automatisiertes Kesselschweißen amortisiert sich aufgrund von Einsparungen bei den Arbeitskosten, einer längeren Lichtbogenbrennzeit und weniger Nacharbeit häufig innerhalb von 1.4 bis 3 Jahren. Kunden mit Mehrschichtbetrieb und Membranwandfertigung liegen meist im schnelleren Bereich – wenden Sie sich an Aubrik, um eine auf Ihrer Produktion basierende Amortisationsschätzung zu erhalten.
Im Trend



