Nehmen Sie Kontakt mit der Aubrik Company auf

Rohr-zu-Rohr-Schweißmaschine
Rohr-zu-Rohr-Schweißmaschine – Systeme für Orbital-WIG- und Widerstandsschweißen
Eine Rohr-zu-Rohr-Schweißmaschine verbindet zwei Metallrohre zu einem durchgehenden, leckdichten Schweißstoß – das grundlegende Verfahren bei jedem Wärmetauscher, Kessel und jeder druckbeaufschlagten Rohrleitung. Aubrik fertigt diese Ausrüstung als Systeme für Orbital-WIG- und Widerstandsschweißen, die Rohr für Rohr eine gleichmäßige Einbrandtiefe gewährleisten – bei Kohlenstoffstahl, Edelstahl, legiertem Stahl und Titan.
Leckdichte, druckbeständige Rohrverbindungen für Wärmetauscher, Kessel und industrielle Rohrleitungen – hergestellt durch automatisiertes Orbital-WIG- und Widerstandsschweißen, nach ASME und CE zertifiziert und mit einer Nahtprüfquote von 99,5 % im Einsatz bewährt.
Ø15–170mm Schweißbarer Rohrdurchmesser (4 Modelle)
1–20mm Wanddickenbereich
315–350A Maximaler Schweißstrom
WIG + Widerstand Zwei Schweißverfahren
99,5 % Nahtprüfquote (Praxisbeispiel)
ASME · CE Normgerecht, ISO 9001
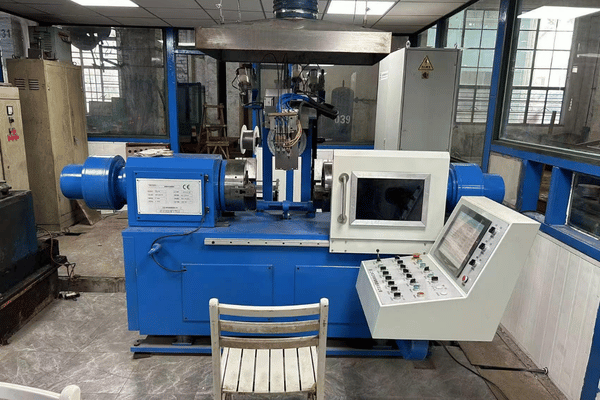
Wenn manuelles Rohrschweißen versagt – die automatisierte Lösung für Rohr-zu-Rohr-Verbindungen
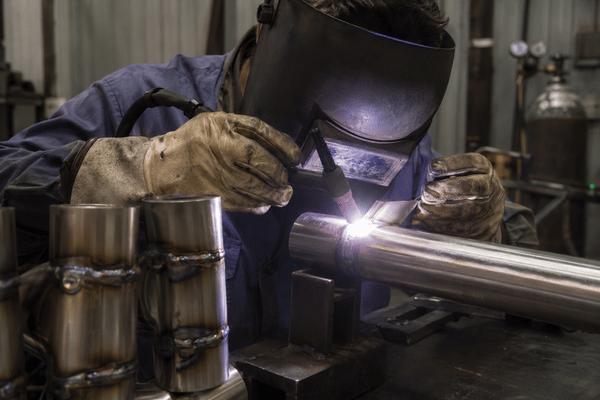
Beim manuellen Rohrschweißen hängt alles von der Hand des Schweißers ab. Selbst ein erfahrener Bediener verursacht geringfügige Abweichungen bei Nahtgröße, Wärmeeinbringung und Schweißgeschwindigkeit – und bei Hunderten gleichartiger Schweißstöße summieren sich diese Schwankungen zu Ausschuss.
Bei Rohr-zu-Rohr-Arbeiten mit hohem Durchsatz entstehen dadurch Kosten für Ausschuss, erneute Prüfungen und nicht bestandene Druckprüfungen. Ein Raffinerieausrüster, mit dem wir zusammengearbeitet haben, verzeichnete vor der Automatisierung bei manuell geschweißten Wärmetauscherrohren eine Fehlerquote von 4 %.
01 / PROBLEM
Die Schwachstelle
Ungleichmäßige Einbrandtiefe und Bindefehler bei wiederholten Schweißnähten – zurückzuführen auf Ermüdung des Bedieners und schwankende Lichtbogenlänge.

02 / DIAGNOSE
Die Ursache
Beim manuellen WIG-Schweißen lassen sich Lichtbogenlänge und Umlaufgeschwindigkeit um ein feststehendes Rohr nicht so konstant halten wie mit einem mechanisierten Schweißkopf.

03 / LÖSUNG
Die Abhilfe
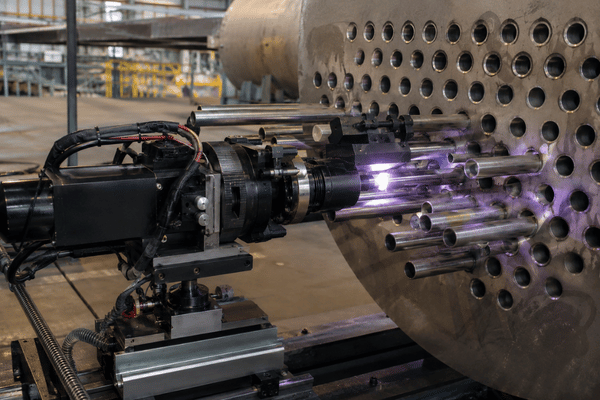
Eine Orbital-Schweißmaschine führt den Lichtbogen programmgesteuert um 360° um den Schweißstoß – für dickwandige, gerade Verbindungen in hohen Stückzahlen.
04 / VALIDIERUNG
Der Nachweis
In derselben Raffinerielinie stieg die Nahtprüfquote nach der Umstellung auf eine Aubrik TTW-80 auf 99,5 %.
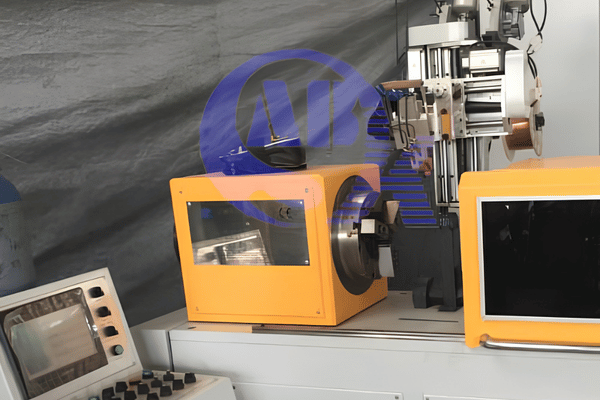
Vereinfacht gesagt besteht eine Orbital-Schweißmaschine aus einer Schweißstromquelle und einem rotierenden Schweißkopf, der eine nicht abschmelzende Wolframelektrode um ein feststehendes Rohr führt.
Technischer Hinweis – warum das Aufweiten vor dem Schweißen automatische Schweißnähte beeinträchtigt
Auf diese Gefahr in der Praxis sollte hingewiesen werden: Das starke mechanische Aufweiten von Rohren im Rohrboden vor dem Schweißen führt während des Schweißens fast immer zu einer schlagartigen Entgasung – dadurch wird sauberes automatisches Schweißen unmöglich. Aubrik Maschinen sind so programmiert, dass zuerst geschweißt wird (oder nur kontrolliert und geringfügig aufgeweitet wird) und das Aufweiten danach erfolgt – so bleibt eine einwandfreie, gasfreie Schmelzzone erhalten.
01 // Systemübersicht
Aubrik Orbitalmaschinen für das Rohr-zu-Rohr-Schweißen – Modelle TTW-65 bis TTW-165
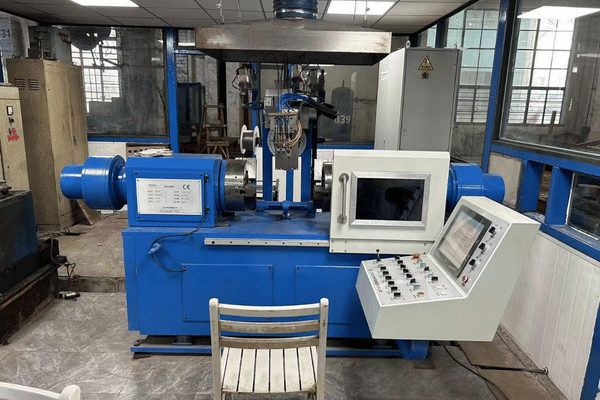
Die TTW Baureihe umfasst vier Orbital-Schweißköpfe – von Kapillarrohren mit 15mm bis zu Rohren mit 170mm – die jeweils auf eine programmierbare, wassergekühlte Schweißstromquelle abgestimmt sind. Die Schweißleistung ist auf Rohrdurchmesser und Wanddicke ausgelegt, sodass die Schweißstromquellen bei jedem Schweißstoß innerhalb ihrer Einschaltdauer bleiben.
Jede Maschine verfügt serienmäßig über eine intelligente Lichtbogenspannungsregelung (AVC), einen von 0-45° einstellbaren Schweißbrennerwinkel und Argon als Schutzgas. Dieselben Schweißstromquellen versorgen sowohl Anlagen zum Rohr-zu-Rohr-Schweißen als auch zum Rohrschweißen.
Modellvergleich
TTW-65
Rohr Ø15–65mm
Wand1–8mm
Leistung315A
Drehzahl0.3–6rpm
VerfahrenOrbital-WIG
Gewicht4.5kg
WerkstoffeKohlenstoffstahl & Edelstahl
TTW-80
Rohr Ø17–80mm
Wand1–10mm
Leistung315A
Drehzahl0.3–6rpm
VerfahrenWIG + Widerstand
Gewicht6.1kg
Werkstoffe+ legierter Stahl
TTW-125
Rohr Ø35–125mm
Wand3–15mm
Leistung350A
Drehzahl0.5–5rpm
VerfahrenWIG + Widerstand
Gewicht8.0kg
Werkstoffe+ Titan
TTW-165
Rohr Ø45–170mm
Wand5–20mm
Leistung350A
Drehzahl0.5–4rpm
VerfahrenOrbital-WIG
Gewicht14.5kg
WerkstoffeEdelstahl, legierter Stahl, Titan
Vollständige Spezifikationstabelle
| Modell | Rohr-Ø | Wanddicke | Max. Strom | Drehzahl | Verfahren | Kopfgewicht | Werkstoffe |
|---|---|---|---|---|---|---|---|
| TTW-65 | 15–65mm | 1–8mm | 315A | 0,3–6rpm | Orbital-WIG | 4,5kg | Kohlenstoffstahl, Edelstahl |
| TTW-80 | 17–80mm | 1–10mm | 315A | 0,3–6rpm | WIG / Widerstand | 6,1kg | Kohlenstoffstahl, Edelstahl, legierter Stahl |
| TTW-125 | 35–125mm | 3–15mm | 350A | 0,5–5rpm | WIG / Widerstand | 8,0kg | + Titan |
| TTW-165 | 45–170mm | 5–20mm | 350A | 0,5–4rpm | Orbital-WIG | 14,5kg | Edelstahl, legierter Stahl, Titan |
Aubrik TTW Auswahlmatrix für 4 Modelle
Wählen Sie die Maschine passend zum Schweißstoß, nicht nach der Broschüre. Die Übersicht ordnet Rohrspezifikationen und Anwendungen dem empfohlenen Modell und Verfahren zu.
| Anwendung | Typisches Rohr | Wanddicke | Empfohlenes Modell | Verfahren |
|---|---|---|---|---|
| Dünnwandige Wärmetauscherrohre | Ø15–80mm | 1–3mm | TTW-65 / TTW-80 | Orbital-WIG |
| Rohrboden eines Rohrbündelwärmetauschers, unterschiedliche Metalle | Ø17–80mm | 2–10mm | TTW-80 | WIG + Widerstand |
| Wasser-/Dampfrohre für Kessel | Ø35–125mm | 3–15mm | TTW-125 | WIG / Widerstand |
| Groß dimensioniertes Überhitzerrohr / Rohr | Ø45–170mm | 5–20mm | TTW-165 | Orbital-WIG |
| Kritische Schweißstöße aus Titan / hochlegierten Werkstoffen | Ø35–125mm | 3–15mm | TTW-125 | Orbital-WIG (Heißdraht) |
Welchen konkreten Nutzen AVC und Heißdraht bieten
[CAM-02] LIVE-ÜBERTRAGUNG
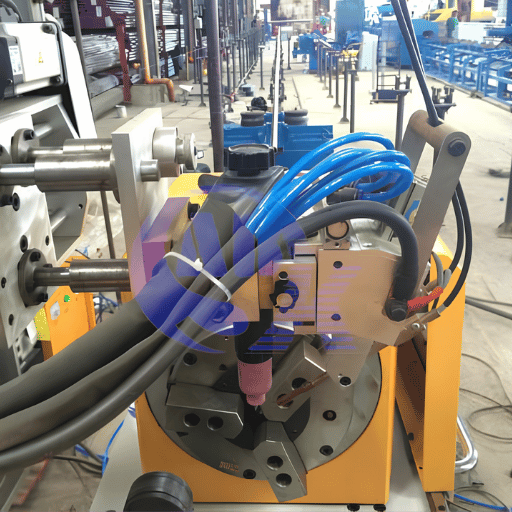
Die intelligente Lichtbogenspannungsregelung passt die Schweißbrennerhöhe in Echtzeit an, sodass die Einbrandtiefe selbst bei leicht ovalen oder nicht fluchtenden Rohren gleichmäßig bleibt – genau dort versagen manuelle Schweißnähte.
Bei den WIG-fähigen Modellen erhöht die Heißdrahtzuführung die Abschmelzleistung gegenüber Kaltdraht-WIG um etwa 40 %; der allgemeine Branchenrichtwert für Heißdraht-WIG liegt bei 2-3, daher ist diese Angabe bewusst konservativ. Eine selbstlernende Software optimiert die Parameter anschließend nach jeder Charge erneut, um die Rüstzeit zu verkürzen.
[+] AUFKLAPPENDas Rohr-zu-Rohr- und Rohr-an-Rohrboden-Schweißen ist ein ausgereiftes, patentreiches Gebiet – von Vorrichtungen zum kontinuierlichen Schweißen von Rohrreihen (US4327269) bis zu speziellen Verfahren zum Einschweißen von Wärmetauscherrohren in Rohrböden (US7253372). Die Schweißköpfe von Aubrik stehen eindeutig in dieser Entwicklungslinie der orbitalen WIG-Technik.
[+] AUFKLAPPENDer eigentliche Unterschied liegt hier: Aubrik integriert sowohl Orbital-WIG- als auch Widerstandsschweißen in eine Modellreihe, weil ein Fertigungsbetrieb mit dieser Ausrüstung dünnwandige Wärmetauscherrohre und dickwandige Kesselüberhitzerrohre, die bei über 540°C betrieben werden, über einen einzigen Lieferanten abdecken will. Deshalb reicht die TTW Baureihe von Ø15–170mm, anstatt Sie zum Kauf von zwei Maschinen zu zwingen, und genau diesen Vorteil können hochpreisige importierte Einverfahrenssysteme nicht bieten.
[+] AUFKLAPPEN“
Wir programmieren die Maschine so, dass sie vor jedem starken Aufweiten schweißt – wird ein Rohr im Rohrboden zu stark aufgeweitet, entweicht das eingeschlossene Gas durch das Schweißbad, und kein automatischer Schweißkopf kann den Schweißstoß mehr retten. Dank AVC können wir die Einbrandtiefe auch dann konstant halten, wenn ein Rohr um einige Zehntel unrund ist.
Orbital-WIG vs. Widerstand vs. manuelles Schweißen – und wie Aubrik im Vergleich zu Premiumsystemen abschneidet
Zunächst ganz offen: Eine Orbital-Schweißmaschine ist nicht immer die richtige Lösung. Bei Einzelverbindungen, unregelmäßigen Geometrien oder Arbeiten, die eine laufende Anpassung beim Ausrichten und Zusammenbauen erfordern, bleibt ein qualifizierter WIG-Handschweißer im Vorteil.
Orbital- und Widerstandsschweißen sind bei wiederholbaren, kreisförmigen Rohrverbindungen in großen Stückzahlen überlegen – genau für diese Arbeiten an Wärmetauschern und Kesseln wurde die TTW Baureihe entwickelt. Die Übersicht beschreibt den Kompromiss mit Zahlen statt mit Adjektiven. Das ist die sachliche Darstellung des Kompromisses und kein Verkaufsgespräch.
Entscheidungshilfe: Orbital-WIG oder Widerstandsschweißen
| Faktor | Orbital-WIG (TTW) | Widerstand (TTW-80/125) | Manuelles WIG |
|---|---|---|---|
| 01 Konstanz der Einbrandtiefe | Gleichmäßig, AVC-geregelt | Bei dicken Wänden gleichmäßig | Vom Bediener abhängig |
| 02 Geeignete Wanddicke | 1–20mm | Dickwandig, hohe Stückzahl | Beliebig, aber langsam |
| 03 Relative Geschwindigkeit | Hoch, kontinuierlich | Am höchsten | Niedrig |
| 04 Fehlerrisiko bei wiederholten Schweißnähten | Sehr niedrig | Niedrig | Steigt mit der Stückzahl |
| 05 Zusatzwerkstoffregelung | Autogen oder Heißdraht | Kein Zusatzwerkstoff | Manuelle Zuführung |
| 06 Am besten geeignet für | Dünnwandige, leckdichte Verbindungen unterschiedlicher Metalle | Gerade Verbindungen in hohen Stückzahlen | Komplexe Geometrie / Einzelanfertigung |
Unabhängig von der Wahl können beide Verfahren nach Schweißanweisungen gemäß ASME Section IX qualifiziert werden – die Schweißnorm ändert sich nicht mit der Marke auf dem Schaltschrank. Die zweite Frage der Käufer lautet, wie sich eine in China gefertigte TTW gegenüber europäischen Premiumsystemen schlägt. Der Unterschied liegt selten in der Schweißnaht, sondern meist in den begleitenden Leistungen des Lieferanten.
| Anliegen des Käufers | Aubrik TTW | Typisches Premium-Importsystem |
|---|---|---|
| 01 Schweißverfahren | Orbital-WIG und Widerstand in einer Baureihe | Meist nur Orbital-WIG |
| 02 Abgedeckter Durchmesserbereich | Ø15–170mm über 4 Modelle | Mehrere Schweißköpfe mit separater Preisberechnung |
| 03 Werkstoffbereich | Kohlenstoffstahl, Edelstahl, legierter Stahl, Titan | Oft allgemein gehalten / nicht angegeben |
| 04 Preisgestaltung | Transparenter Preisbereich, flexible OEM-Ausführung | Häufig nur auf Anfrage / undurchsichtig |
| 05 Zertifizierung | ISO 9001 + CE, nach ASME/EN gefertigt | ISO/ASME werden häufig genannt, aber nicht näher erläutert |
Bewährte Ergebnisse – 99,5 % Nahtprüfquote bei der Fertigung von Wärmetauschern und Kesseln
Ein führender petrochemischer Anlagenbauer wandte sich an Aubrik, weil er 50 Rohrbündelwärmetauscher für den Einsatz in einer Raffinerie benötigte. Der Auftrag umfasste das Schweißen von Rohren aus Edelstahl 304 (25mm, 3mm Wanddicke) an Rohrbogen und Rückführbogen nach ASME Section VIII bei engem Terminplan.
Bei der manuellen Ausgangslösung lagen die Fehlerquote bei 4 %, die Schweißnähte waren uneinheitlich und die Auslieferung verzögerte sich. Wir spezifizierten die TTW-80, damit der Kunde bei schwer zugänglichen Schweißstößen Orbital-WIG und bei geraden Strecken in hohen Stückzahlen Widerstandsschweißen einsetzen konnte.
Die Wirtschaftlichkeit lässt sich auch ohne Fallstudie leicht berechnen. Bei repräsentativen Nacharbeitskosten von etwa $50 je abgelehnter Schweißnaht verursacht eine Ausschussquote von 12 % bei 5.000 Schweißnähten rund $30.000 für erneutes Schleifen, erneute Prüfungen und Ausschuss. Wenn der Ausschuss nahezu null bleibt, amortisiert sich eine Orbital-Schweißmaschine.
99,5 % Nahtprüfquote (zuvor 96 %)
−50 % Arbeitskosten gegenüber manuellem Schweißen
15 Tage Vor dem Zeitplan
+30 % Wärmeübertragungseffizienz gegenüber früheren Einheiten
[APP-MATRIX] EINSATZBEREICHE
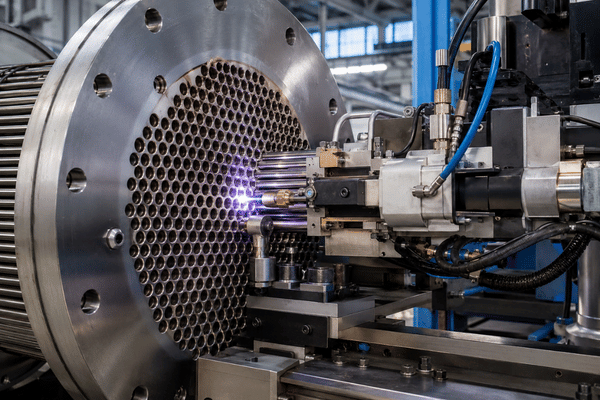
Wärmetauscher (Petrochemie, Energietechnik, HLK)
Leckdichte Rohr-an-Rohrboden-Verbindungen, die die Wärmeübertragungseffizienz sichern und eine Kreuzkontamination der Medien verhindern.
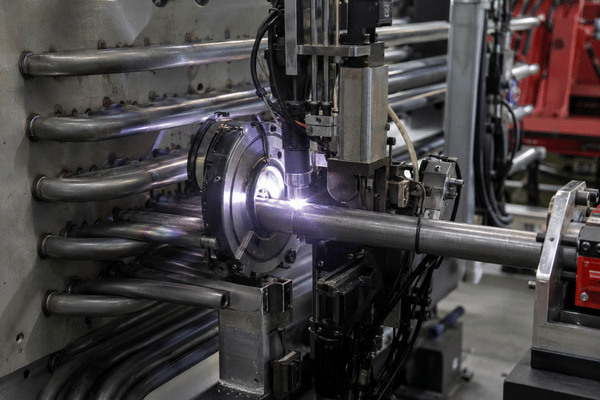
Kessel (Wasser-, Dampf- und Überhitzerrohre)
Schweißnähte an Überhitzerrohren mit Betriebstemperaturen über 540°C, die Temperaturwechseln und Druck gemäß ASME Section I und EN 12952 standhalten.
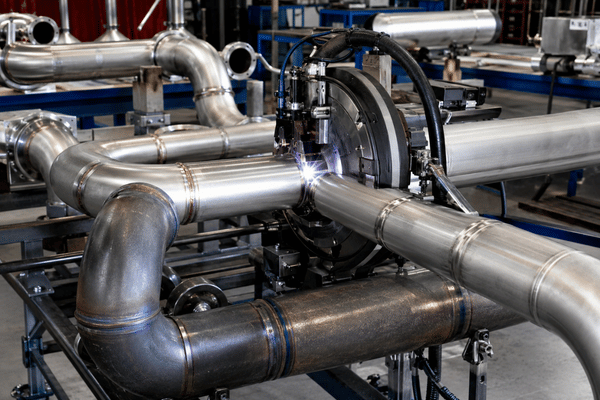
Industrielle Rohrleitungen
Ausreichende Wiederholgenauigkeit der Schweißstöße bei Kohlenstoffstahl, Edelstahl und legiertem Stahl sowie dokumentierte Rückverfolgbarkeit.
[TECH-SPEC] DYNAMIK DES SCHWEISSSTOSSES
Aufbau der Rohr-an-Rohrboden-Verbindung
Das Einschweißen der Rohre in den Rohrboden ist bei jedem Wärmetauscher die anspruchsvollste Arbeit, da jedes Rohr mittig zu seiner Bohrung ausgerichtet werden muss und der Schweißkopf bei jeder Schweißnaht exakt dieselbe Bewegung ausführen muss. Schon eine Abweichung von wenigen Zehnteln von der Mittellinie führt dazu, dass Einbrandtiefe und Schenkellänge von Schweißnaht zu Schweißnaht variieren.
Die Aubrik Schweißköpfe für Rohr-an-Rohrboden-Verbindungen können überstehende, bündige oder leicht zurückgesetzte Rohrenden mit oder ohne Zusatzdraht einschweißen. Autogenes Schweißen eignet sich für dünnwandigen Stahl; bei dickeren Bauteilen oder unterschiedlichen Werkstoffen erzeugt der Einsatz von Zusatzwerkstoff eine festere Kehlnaht.
Da sich die Schweißposition bei Hunderten Rohr-an-Rohrboden-Schweißnähten automatisch wiederholt, bleibt eine Gleichmäßigkeit erhalten, die beim manuellen Schweißen mit zunehmendem Auftragsumfang und steigender Anzahl von Schweißnähten nicht erreichbar ist.
SYS-DATA // KONFORMITÄT
Zertifizierungen, Konformität und weltweite Referenzen
Die mit Abstand größte Hürde für Käufer ist die Frage, ob sie importierter Ausrüstung vertrauen können – und das sollten sie! Nicht jeder Anbieter, der Werbung macht, sagt tatsächlich die Wahrheit darüber, ob er diese Zertifizierung besitzt. Aubrik Maschinen hingegen werden nach denselben Regelwerken gefertigt und zertifiziert, die für alle Arbeiten an druckbeaufschlagten Rohren gelten.
ISO 9001
Qualitätsmanagementsystem
CE
Europäische Konformität
ASME Sec. I
Geltungsbereich für Kraftwerkskessel
ASME Sec. VIII
Geltungsbereich für Druckbehälter
EN 12952
Wasserrohrkessel
Konformitätsspezifikationen
Die Geltungsbereiche dieser Schweißanweisungen unterscheiden sich ebenso wie die von Aubrik angewandten Regelwerke: Für Rohre in Kraftwerkskesseln gilt ASME Section I; für Druckbehälter und Wärmetauscher ASME Section VIII; für Wasserrohrkessel EN 12952. Schweißanweisungen für Rohr-an-Rohrboden-Verbindungen werden gemäß ASME Section IX nach QW-193 / QW-200 qualifiziert, wobei für das WIG-Verfahren die wesentlichen Variablen nach QW-288 gelten. Das Qualitätsmanagement entspricht ISO 9001.
Auch in der Praxis muss Glaubwürdigkeit erworben werden. Die geschweißten Bauteile, ob mit Schneidausrüstung von Aubrik oder mit den gelieferten Schweiß- und Schneidlösungen gefertigt, sind in Spanien, Deutschland, Russland, Indien, Brasilien, Frankreich, Italien und Vietnam im Einsatz. Dieses zuverlässige Angebot wird durch eine Produktion nach ISO 9001 und eine Garantiezeit von 1 Jahr abgesichert.
Beschaffungsleitfaden – Preisfaktoren, Lieferzeit, Garantie und OEM
Orbital- und Rohr-an-Rohrboden-Schweißmaschinen haben keinen einheitlichen Preispunkt – der Preis richtet sich nach Ihren Anforderungen. Typischerweise reichen die Preise von $7.700 für einen offenen Schweißkopf im unteren Segment bis zu $50.000+ für eine europäische Maschine im oberen Segment – die meisten Maschinen für Rohrböden werden als Satz für $13.000-$20,000 angeboten.
Die andere Hälfte der Kosten entsteht nach dem Versand der Maschine – und dort verbergen sich die Folgekosten. Rund 30 % der Käufer berichten bei importierter Schweißausrüstung von Lücken im Support, daher sind die entscheidenden Fragen die Verfügbarkeit von Ersatzteilen, die Reaktionszeit bei Störungen und die Schulung der Bediener.
Aubrik begegnet diesen Bedenken mit einer kostenlosen Garantie von einem Jahr, einer OEM-Anpassung an Ihre Spannvorrichtung und Rohrspezifikation sowie einer bedienungs- und wartungsfreundlich konstruierten Ausrüstung. Jede Einheit wird mit einer Dokumentation nach ISO 9001 ausgeliefert, und die Lieferzeit wird für jeden Auftrag anhand unserer Jahreskapazität von 1.000 Schweißanlagen bestätigt.
Rahmen für Preisfaktoren – was das Angebot tatsächlich bestimmt
01
Verfahrensumfang:
nur Orbital-WIG oder Orbital-WIG + Widerstand in einem System.
02
Durchmesser- und Wanddickenbereich:
das für Ihre Rohrdurchmesser und Wanddicken erforderliche Modell (TTW-65 bis TTW-165).
03
Werkstoffkombination:
Standardstähle gegenüber Eignung für Titan / hochlegierte Werkstoffe.
04
Automatisierungsgrad:
AVC, Heißdraht, selbstlernende Parameterspeicherung.
05
Servicepaket:
Inbetriebnahme, Bedienerschulung, Ersatzteilbestand.
Nennen Sie uns die vier oben aufgeführten Angaben, und wir erstellen statt eines Listenpreises ein konfiguriertes Angebot.
Sofortangebot erhaltenAuswahlwerkzeuge für Rohr-zu-Rohr-Schweißmaschinen
Finden Sie schnell das passende automatisierte Rohrschweißsystem für Ihre Kessel- und Rohrfertigung.
Berechnen Sie präzise den ROI, die Einsparungen bei den Arbeitskosten und die Effizienzsteigerungen durch unsere Orbitalschweißtechnik.
Ermitteln Sie anhand präziser Werkstoffspezifikationen die optimalen Schweißparameter und Schutzgasverfahren.
FAQ – Auswahl und Anwendung von Rohr-zu-Rohr-Schweißmaschinen
Worin unterscheiden sich Orbital-WIG- und Widerstandsschweißen bei Rohr-zu-Rohr-Verbindungen?
Beim Orbital-WIG-Schweißen wird eine Wolframelektrode um den Schweißstoß geführt, um präzise, leckdichte Schweißnähte an dünnwandigen Rohren und Rohren aus unterschiedlichen Metallen herzustellen – ideal für Wärmetauscher und Kesselrohre. Beim Widerstandsschweißen wird der Schweißstoß durch elektrischen Widerstand erwärmt; das Verfahren ist schneller und eignet sich daher für dickwandige, gerade Verbindungen in hohen Stückzahlen. Sowohl die TTW-80 als auch die TTW-125 unterstützen beide Verfahren, sodass je nach Schweißstoß gewechselt werden kann.
Können Aubrik Maschinen unterschiedliche Metalle wie Titan und legierten Stahl schweißen?
Ja. Die TTW-80, TTW-125 und TTW-165 schweißen Kohlenstoffstahl, Edelstahl und legierten Stahl; die TTW-125 und TTW-165 zusätzlich Titan. Die Eignung für unterschiedliche Metalle ist bei Kesseln und Wärmetauschern wichtig, in denen verschiedene Legierungen zur Verbesserung der Korrosionsbeständigkeit kombiniert werden.
Welche Rohrgrößen können die Maschinen verarbeiten?
Unsere vier Modelle decken den Bereich von Ø15mm (TTW-65) bis Ø170mm (TTW-165) bei Wanddicken von 1mm bis 20mm ab. Für Rohre außerhalb dieses Bereichs liefert Aubrik kundenspezifische OEM-Schweißköpfe nach Ihrer Zeichnung, die nach denselben ASME- und EN-Schweißanweisungen wie die Standardbaureihe qualifiziert werden.
Ist Orbitalschweißen immer besser als manuelles WIG-Schweißen?
Nein – und jeder seriöse Lieferant wird das bestätigen. Manuelles WIG-Schweißen bleibt bei komplexen oder unregelmäßigen Geometrien, Einzelaufträgen und Anwendungen im Vorteil, die eine laufende Anpassung beim Ausrichten und Zusammenbauen erfordern. Orbital- und Widerstandsschweißen sind bei wiederholbaren, kreisförmigen Rohrverbindungen in hohen Stückzahlen überlegen, da sich die Vorteile bei Gleichmäßigkeit und Geschwindigkeit summieren.
Wie gewährleisten die Maschinen eine gleichbleibende Schweißqualität?
Die intelligente Lichtbogenspannungsregelung passt die Schweißbrennerhöhe in Echtzeit an, die automatische Drehbewegung stoppt nach einem vollständigen Umlauf, und eine selbstlernende Software optimiert die Parameter nach jeder Charge erneut. Gemeinsam gewährleisten diese Funktionen auch bei leicht ovalen oder nicht fluchtenden Rohren eine gleichmäßige Einbrandtiefe – ein Bereich, in dem manuelle Schweißnähte häufig versagen.
Sind die Schweißköpfe für Arbeiten vor Ort transportabel?
Ja. Die TTW Schweißköpfe wiegen zwischen 4,5kg und 14,5kg und sind damit leicht genug, um sie innerhalb einer Fertigungshalle zu versetzen oder bei der Instandhaltung Rohrverbindungen an großen Wärmetauschern und Kesseln zu erreichen.
Nach welchen Normen werden Rohr-an-Rohrboden-Schweißnähte qualifiziert?
Die Schweißanweisungen werden gemäß ASME Section IX qualifiziert (QW-193 oder QW-200, mit den wesentlichen Variablen nach QW-288 für WIG), worauf ASME Section VIII für Wärmetauscher sowie Section I oder EN 12952 für Kessel verweisen. Aubrik fertigt und dokumentiert nach diesen Regelwerken.
Im Trend



