Póngase en contacto con la empresa Aubrik

Máquina de soldadura de tubo a tubo
Máquina de soldadura de tubo a tubo — Sistemas TIG orbital y por resistencia
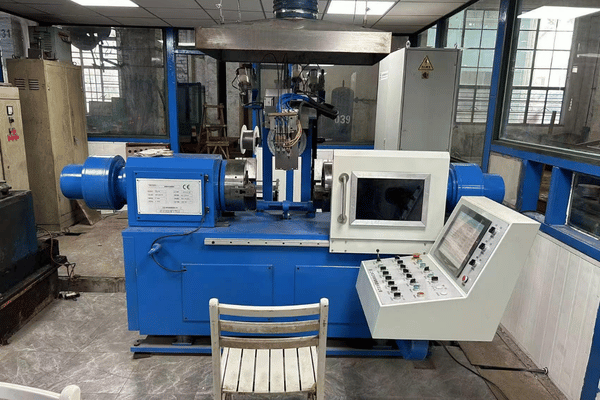
Una máquina de soldadura de tubo a tubo une dos tubos metálicos para formar una junta continua y hermética, el proceso fundamental detrás de cada intercambiador de calor, caldera y tramo de tubería presurizada. Aubrik fabrica estos equipos como sistemas de soldadura TIG orbital y por resistencia que mantienen una penetración uniforme tubo tras tubo, en acero al carbono, acero inoxidable, acero aleado y titanio.
Juntas de tubos herméticas y aptas para la presión en intercambiadores de calor, calderas y tuberías industriales, realizadas mediante soldadura TIG orbital automatizada y por resistencia, certificadas según ASME y CE, y con una tasa comprobada de aceptación de soldaduras del 99.5%.
Ø15–170mm Diámetro de tubo soldable (4 modelos)
1–20mm Rango de espesor de pared
315–350A Corriente máxima de soldadura
TIG + resistencia Proceso de soldadura doble
99.5% Tasa de aceptación de soldaduras (caso de campo)
ASME · CE Conforme a códigos, ISO 9001
Cuando falla la soldadura manual de tubos: la solución automatizada de tubo a tubo
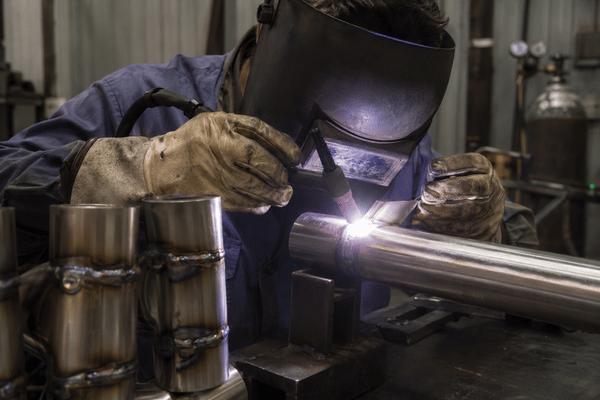
La soldadura manual de tubos depende por completo de la destreza del soldador. Incluso un operador experimentado introduce pequeñas variaciones en el tamaño del cordón, el aporte térmico y la velocidad de recorrido, y al repetir cientos de juntas estas variaciones se acumulan hasta producir rechazos.
En trabajos de tubo a tubo de gran volumen, el costo se manifiesta en desperdicio, reinspecciones y pruebas de presión no superadas. Antes de automatizar, un fabricante para refinerías con el que trabajamos registraba una tasa de defectos del 4% en tubos de intercambiadores de calor soldados manualmente.
01 / PROBLEMA
El problema
Penetración irregular y falta de fusión en soldaduras repetitivas, atribuibles a la fatiga del operador y a las variaciones en la longitud del arco.

02 / DIAGNÓSTICO
La causa raíz
La soldadura GTAW manual no puede mantener una longitud de arco ni una velocidad de rotación constantes alrededor de un tubo fijo como lo hace un cabezal de soldadura mecanizado.

03 / SOLUCIÓN
La solución
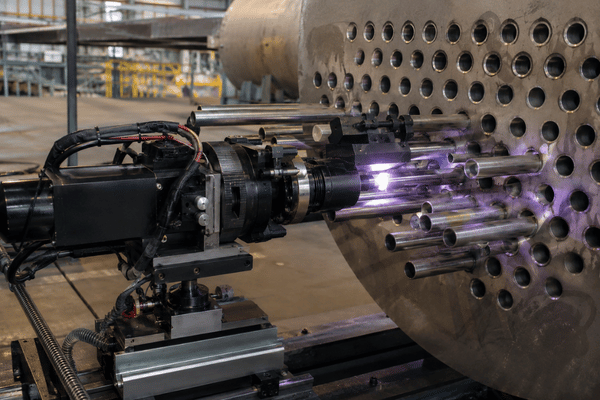
Una máquina de soldadura orbital hace girar el arco 360° alrededor de la junta bajo control programado para juntas rectas de pared gruesa y gran volumen.
04 / VALIDACIÓN
La prueba
En esa misma línea de refinería, el cambio a una Aubrik TTW-80 elevó al 99.5% la tasa de aceptación de soldaduras.
En términos sencillos, una máquina orbital consta de una fuente de poder para soldadura y un cabezal de soldadura giratorio que desplaza un electrodo de tungsteno no consumible alrededor de un tubo estático.
Nota de ingeniería: por qué la expansión previa arruina las soldaduras automáticas
Conviene advertir sobre un problema de campo: la expansión mecánica intensa de los tubos dentro de la placa tubular antes de soldar casi siempre provoca una desgasificación explosiva durante la soldadura, lo que imposibilita una soldadura automática limpia. Las máquinas Aubrik se programan para soldar primero (o con una expansión ligera y controlada) y expandir después, preservando una zona de fusión íntegra y sin gas.
01 // Descripción general del sistema
Máquinas Aubrik de soldadura orbital de tubo a tubo — Modelos TTW-65 a TTW-165
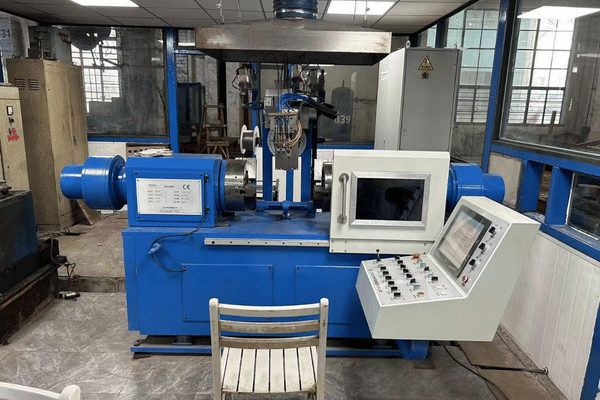
La línea TTW incluye cuatro cabezales de soldadura orbital, desde tubos capilares de 15mm hasta tuberías de 170mm, cada uno combinado con una fuente de poder para soldadura programable y refrigerada por agua. La potencia de soldadura se ajusta al diámetro y al espesor de pared del tubo, por lo que las fuentes de poder para soldadura se mantienen dentro de su factor de trabajo en cada junta.
Cada máquina incluye de serie control inteligente de voltaje del arco (AVC), ángulo ajustable de la antorcha de soldadura de 0-45° y protección con argón. Las mismas fuentes de poder para soldadura alimentan configuraciones para soldadura de tubo a tubo y soldadura de tuberías.
Matriz comparativa de modelos
TTW-65
Tubo Ø15–65mm
Pared1–8mm
Potencia315A
Velocidad0.3–6rpm
ProcesoTIG orbital
Peso4.5kg
MaterialesAcero al carbono e inoxidable
TTW-80
Tubo Ø17–80mm
Pared1–10mm
Potencia315A
Velocidad0.3–6rpm
ProcesoTIG + resistencia
Peso6.1kg
Materiales+ Acero aleado
TTW-125
Tubo Ø35–125mm
Pared3–15mm
Potencia350A
Velocidad0.5–5rpm
ProcesoTIG + resistencia
Peso8.0kg
Materiales+ Titanio
TTW-165
Tubo Ø45–170mm
Pared5–20mm
Potencia350A
Velocidad0.5–4rpm
ProcesoTIG orbital
Peso14.5kg
MaterialesAcero inoxidable, acero aleado, titanio
Tabla completa de especificaciones
| Modelo | Ø del tubo | Pared | Corriente máxima | Velocidad | Proceso | Peso del cabezal | Materiales |
|---|---|---|---|---|---|---|---|
| TTW-65 | 15–65mm | 1–8mm | 315A | 0.3–6rpm | TIG orbital | 4.5kg | Acero al carbono, acero inoxidable |
| TTW-80 | 17–80mm | 1–10mm | 315A | 0.3–6rpm | TIG / resistencia | 6.1kg | Acero al carbono, acero inoxidable, acero aleado |
| TTW-125 | 35–125mm | 3–15mm | 350A | 0.5–5rpm | TIG / resistencia | 8.0kg | + Titanio |
| TTW-165 | 45–170mm | 5–20mm | 350A | 0.5–4rpm | TIG orbital | 14.5kg | Acero inoxidable, acero aleado, titanio |
Matriz de selección de los 4 modelos Aubrik TTW
Elija la máquina según la junta, no según el folleto. La tabla relaciona las especificaciones y la aplicación del tubo con el modelo y el proceso recomendados.
| Aplicación | Tubo típico | Pared | Modelo recomendado | Proceso |
|---|---|---|---|---|
| Tubos de pared delgada para intercambiadores de calor | Ø15–80mm | 1–3mm | TTW-65 / TTW-80 | TIG orbital |
| Placa tubular de intercambiador de carcasa y tubos, metales distintos | Ø17–80mm | 2–10mm | TTW-80 | TIG + resistencia |
| Tubos de agua/vapor para calderas | Ø35–125mm | 3–15mm | TTW-125 | TIG / resistencia |
| Sobrecalentador / tubería de gran diámetro | Ø45–170mm | 5–20mm | TTW-165 | TIG orbital |
| Juntas críticas de titanio / aleaciones de alta resistencia | Ø35–125mm | 3–15mm | TTW-125 | TIG orbital (alambre caliente) |
Qué beneficios aportan realmente el AVC y el alambre caliente
[CAM-02] TRANSMISIÓN EN VIVO
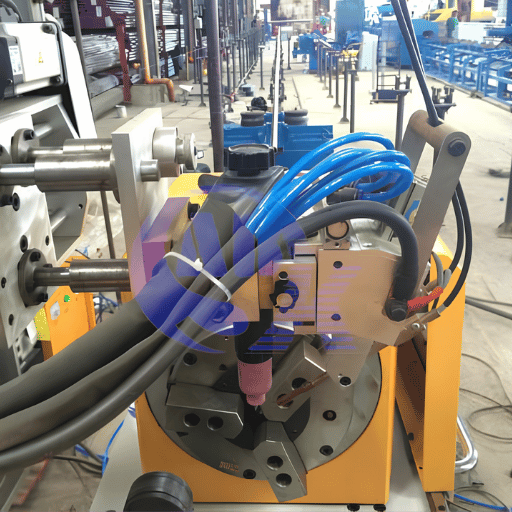
El control inteligente de voltaje del arco ajusta en tiempo real la altura de la antorcha de soldadura para mantener una penetración uniforme incluso en tubos ligeramente ovalados o desalineados, el tipo de problema que arruina las soldaduras manuales.
En los modelos compatibles con TIG, la alimentación de alambre caliente aumenta aproximadamente un 40% la deposición de material de aporte frente al TIG con alambre frío; el parámetro de referencia general del sector para GTAW con alambre caliente es 2-3, por lo que esta valoración es deliberadamente conservadora. Después, el software de autoaprendizaje vuelve a optimizar los parámetros tras cada lote para reducir el tiempo de preparación.
[+] AMPLIARLa soldadura de tubo a tubo y de tubo a placa tubular es un campo consolidado y con numerosas patentes, desde equipos de soldadura continua por hileras (US4327269) hasta métodos específicos para soldar tubos a placas tubulares de intercambiadores de calor (US7253372). Los cabezales de soldadura Aubrik forman parte directa de esa trayectoria del diseño GTAW orbital.
[+] AMPLIAREste es el verdadero factor diferenciador: Aubrik integra tanto TIG orbital como soldadura por resistencia en una sola línea de modelos, porque la razón estructural por la que un fabricante compra este equipo es cubrir con un solo proveedor tanto los tubos de pared delgada de intercambiadores de calor como los tubos de pared gruesa de sobrecalentadores de calderas que operan por encima de 540°C. Por eso la gama TTW abarca Ø15–170mm en vez de obligarlo a comprar dos máquinas, una ventaja que los equipos importados prémium de un solo proceso no pueden igualar.
[+] AMPLIAR“
Programamos la máquina para soldar antes de cualquier expansión intensa: cuando un tubo se expande en exceso dentro de la placa, el gas atrapado sale a través del baño de fusión y ningún cabezal automático puede salvar la junta. El AVC nos permite mantener la penetración cuando un tubo presenta unas décimas de ovalidad.
TIG orbital frente a resistencia y soldadura manual, y comparación de Aubrik con sistemas prémium
Ante todo, seamos francos: una máquina de soldadura orbital no siempre es la respuesta adecuada. Para juntas únicas, geometrías irregulares o trabajos que requieren ajustar el armado sobre la marcha, un soldador TIG manual calificado sigue siendo la mejor opción.
La soldadura orbital y por resistencia supera a la manual en juntas circulares de tubos, repetitivas y de gran volumen: exactamente el trabajo para intercambiadores de calor y calderas para el que se diseñó la línea TTW. La tabla cuantifica la diferencia con cifras, no con adjetivos. Esta es la versión franca de la comparación, no un argumento de venta.
Marco de decisión: TIG orbital frente a resistencia
| Factor | TIG orbital (TTW) | Resistencia (TTW-80/125) | TIG manual |
|---|---|---|---|
| 01 Uniformidad de la penetración | Uniforme, controlada por AVC | Uniforme en pared gruesa | Depende del operador |
| 02 Espesor de pared más adecuado | 1–20mm | Pared gruesa, gran volumen | Cualquiera, pero lentamente |
| 03 Velocidad relativa | Alta y continua | La más alta | Baja |
| 04 Riesgo de defectos en soldaduras repetitivas | Muy bajo | Bajo | Aumenta con el volumen |
| 05 Control del material de aporte | Autofusión o alambre caliente | Sin material de aporte | Alimentación manual |
| 06 Ideal para | Pared delgada, hermeticidad, metales distintos | Juntas rectas de gran volumen | Geometría compleja / pieza única |
En ambos casos, los dos procesos cumplen los procedimientos de la Sección IX de ASME: la norma de soldadura no cambia según la marca del gabinete. La segunda pregunta de los compradores es cómo se compara una TTW fabricada en China con los sistemas europeos prémium. La diferencia rara vez está en la soldadura, sino en lo que el proveedor ofrece alrededor de ella.
| Inquietud del comprador | Aubrik TTW | Equipo importado prémium típico |
|---|---|---|
| 01 Procesos de soldadura | TIG orbital y resistencia en una sola línea | Por lo general, solo TIG orbital |
| 02 Cobertura de diámetros | Ø15–170mm en 4 modelos | Varios cabezales de soldadura, cotizados por separado |
| 03 Gama de materiales | Acero al carbono, acero inoxidable, acero aleado, titanio | A menudo genérica / sin especificar |
| 04 Precios | Rango transparente, flexibilidad OEM | Con frecuencia, solo se informa mediante cotización / poco transparente |
| 05 Certificación | ISO 9001 + CE, fabricación según ASME/EN | A menudo se mencionan ISO/ASME, pero sin detalles |
Resultados comprobados: 99.5% de aceptación de soldaduras en la fabricación de intercambiadores de calor y calderas
Un importante fabricante del sector petroquímico acudió a Aubrik porque necesitaba 50 intercambiadores de calor de carcasa y tubos para servicio en refinería. El trabajo requería soldar tubos de acero inoxidable 304 (25mm, pared de 3mm) a codos y curvas de retorno conforme a la Sección VIII de ASME, con un plazo ajustado.
Su punto de partida con soldadura manual era una tasa de defectos del 4%, soldaduras irregulares y retrasos en las entregas. Especificamos la TTW-80 para que pudieran alternar entre TIG orbital en juntas de difícil acceso y soldadura por resistencia en los tramos rectos de gran volumen.
La rentabilidad es fácil de calcular incluso antes de consultar un caso práctico. Con un costo representativo de retrabajo de aproximadamente $50 por soldadura rechazada, una tasa de rechazo del 12% en 5,000 soldaduras consume cerca de $30,000 en rectificado, reinspección y desperdicio. Mantener los rechazos cerca de cero es lo que permite que una máquina de soldadura orbital se amortice.
99.5% Tasa de aceptación de soldaduras (antes 96%)
−50% Costo de mano de obra frente a soldadura manual
15 días Antes de lo previsto
+30% Eficiencia de transferencia de calor frente a unidades anteriores
[APP-MATRIX] ZONAS DE IMPLEMENTACIÓN
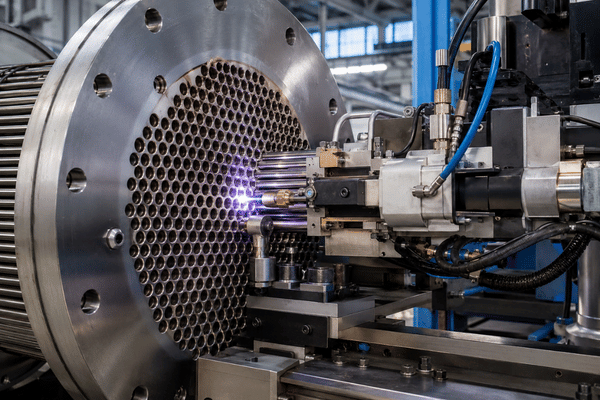
Intercambiadores de calor (petroquímica, energía, HVAC)
Juntas de tubo a placa tubular herméticas que protegen la eficiencia de transferencia de calor y evitan la contaminación cruzada de fluidos.
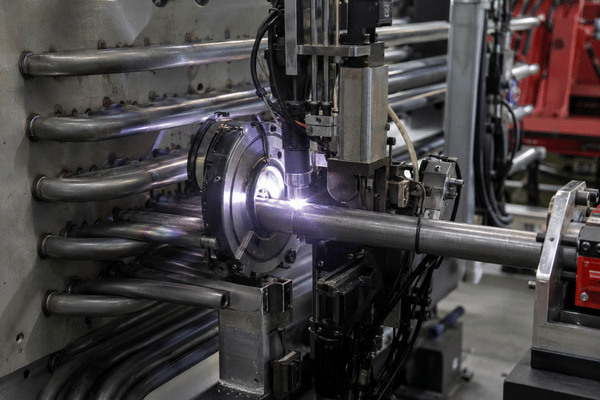
Calderas (tubos de agua, vapor y sobrecalentadores)
Soldaduras que resisten ciclos térmicos y presión conforme a la Sección I de ASME y EN 12952, en tubos de sobrecalentadores que operan por encima de 540°C.
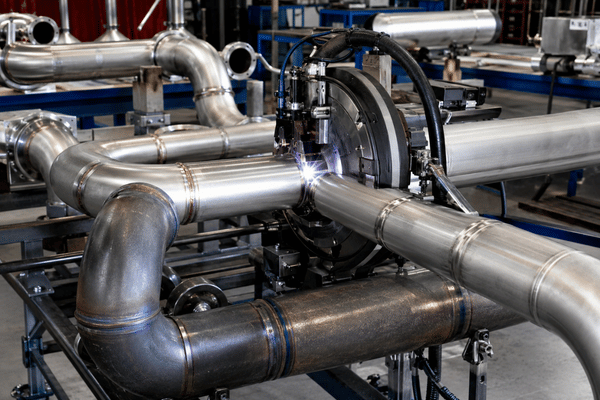
Tuberías industriales
Nivel aceptable de repetibilidad en las juntas de acero al carbono, acero inoxidable y acero aleado, con trazabilidad documentada.
[TECH-SPEC] DINÁMICA DE LA JUNTA
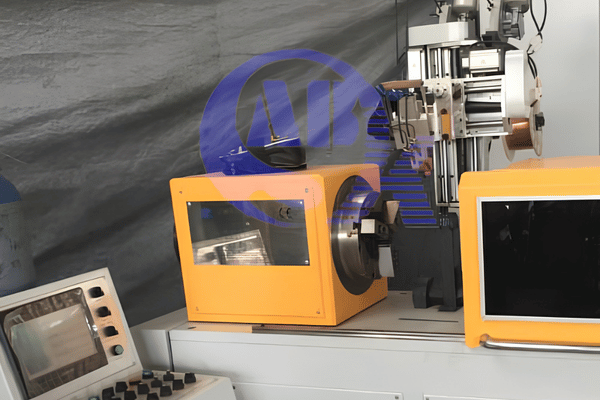
Dentro de la junta de tubo a placa tubular
Soldar los tubos a la placa tubular es el trabajo más difícil de cualquier intercambiador de calor, ya que cada tubo debe quedar centrado en su orificio y el cabezal de soldadura debe ejecutar exactamente el mismo movimiento en cada soldadura. Incluso una desviación de unas décimas respecto al eje hace que la penetración y la longitud de los catetos varíen de una soldadura a otra.
Los cabezales Aubrik para tubo a placa tubular pueden soldar extremos de tubos salientes, al ras o ligeramente retraídos, con o sin alambre de aporte. La autofusión es adecuada para acero de pared delgada; el uso de material de aporte genera una soldadura de filete más resistente en piezas de mayor espesor o de materiales distintos.
Como la posición de soldadura se repite automáticamente en cientos de soldaduras de tubo a placa tubular, se mantiene una uniformidad imposible de lograr con soldadura manual a medida que aumenta el tamaño de la operación y el número de soldaduras.
DATOS-SISTEMA // CUMPLIMIENTO
Certificaciones, cumplimiento y trayectoria internacional
Con diferencia, la mayor preocupación de los compradores es si pueden confiar en el equipo importado, ¡y deberían hacerlo! No todos los vendedores que se anuncian dicen la verdad sobre la posesión de esa certificación. En cambio, las máquinas Aubrik se fabrican y certifican conforme a los mismos códigos aplicados a todos los trabajos con tubos presurizados.
ISO 9001
Sistema de gestión de calidad
CE
Conformidad europea
ASME Sec. I
Alcance para calderas de potencia
ASME Sec. VIII
Alcance para recipientes a presión
EN 12952
Caldera acuotubular
Especificaciones de cumplimiento
Los alcances de estos procedimientos difieren, al igual que los códigos aplicados por Aubrik: para los tubos utilizados en calderas de potencia, el alcance corresponde a la sección I de ASME; para recipientes a presión e intercambiadores de calor, a la sección VIII; y para calderas acuotubulares, a la sección EN 12952. Los procedimientos de tubo a placa tubular se califican conforme a la Sección IX de ASME según QW-193 / QW-200, con las variables esenciales QW-288 para el proceso GTAW. La gestión de calidad se rige por ISO 9001.
Incluso en la práctica, la credibilidad debe ganarse. Los componentes soldados, ya sea con equipos de corte Aubrik o mediante las soluciones de soldadura y corte suministradas, operan en España, Alemania, Rusia, India, Brasil, Francia, Italia y Vietnam. Esta gama confiable cuenta con el respaldo de una producción conforme a ISO 9001 y un periodo de garantía de 1 año.
Guía de compra: factores de precio, plazo de entrega, garantía y OEM
Las máquinas de soldadura orbital y de tubo a placa tubular no tienen un único precio fijo: este cambia según sus necesidades. El precio suele ir desde $7,700 para un cabezal abierto básico hasta $50,000+ si necesita una máquina europea de gama alta, mientras que la mayoría de las máquinas para placas tubulares cuestan entre $13,000-$20,000.
La otra mitad del costo corresponde a todo lo que sucede después del envío de la máquina, y ahí se esconden los costos. Cerca del 30% de los compradores informa una falta de soporte para equipos de soldadura importados, por lo que las preguntas importantes se refieren a la disponibilidad de refacciones, el tiempo de respuesta ante fallas y la capacitación del operador.
Aubrik resuelve esas inquietudes con una garantía gratuita de un año, personalización OEM según su dispositivo de sujeción y programa de tubos, y equipos diseñados para facilitar su operación y mantenimiento. Cada unidad se entrega con documentación ISO 9001, y el plazo de entrega se confirma para cada pedido con base en nuestra capacidad anual de 1,000 equipos de soldadura.
Marco de factores de precio: qué determina realmente la cotización
01
Alcance del proceso:
solo TIG orbital, o TIG orbital + resistencia en un mismo sistema.
02
Rango de diámetro y pared:
el modelo (TTW-65 a TTW-165) que requieren los diámetros y espesores de pared de sus tubos.
03
Combinación de materiales:
aceros convencionales frente a capacidad para titanio / aleaciones de alta resistencia.
04
Nivel de automatización:
AVC, alambre caliente, almacenamiento de parámetros con autoaprendizaje.
05
Paquete de servicio:
puesta en marcha, capacitación del operador, inventario de refacciones.
Indíquenos los cuatro puntos anteriores y le entregaremos una cotización configurada en lugar de un precio de lista.
Obtenga una cotización inmediataHerramientas para seleccionar máquinas de soldadura de tubo a tubo
Encuentre rápidamente el sistema automatizado de soldadura de tubos ideal para sus necesidades de fabricación de calderas y tuberías.
Calcule con precisión el ROI, el ahorro de mano de obra y las mejoras de eficiencia que ofrece nuestra tecnología de soldadura orbital.
Identifique los parámetros óptimos de soldadura y los procesos con gas de protección según las especificaciones precisas del material.
Preguntas frecuentes: selección y aplicación de máquinas de soldadura de tubo a tubo
¿Cuál es la diferencia entre la soldadura TIG orbital y por resistencia para juntas de tubo a tubo?
La soldadura TIG orbital hace girar un electrodo de tungsteno alrededor de la junta para producir soldaduras precisas y herméticas en tubos de pared delgada y metales distintos, por lo que resulta ideal para intercambiadores de calor y tubos de calderas. La soldadura por resistencia calienta la junta mediante resistencia eléctrica y es más rápida, lo que la hace adecuada para juntas rectas de pared gruesa y gran volumen. Tanto la TTW-80 como la TTW-125 incluyen los dos procesos, por lo que puede alternarlos según el tipo de junta.
¿Pueden las máquinas Aubrik soldar metales distintos, como titanio y acero aleado?
Sí. La TTW-80, la TTW-125 y la TTW-165 sueldan acero al carbono, acero inoxidable y acero aleado; la TTW-125 y la TTW-165 también admiten titanio. La capacidad para soldar metales distintos es importante en calderas e intercambiadores de calor donde se combinan diferentes aleaciones para resistir la corrosión.
¿Qué tamaños de tubo pueden procesar las máquinas?
Nuestros cuatro modelos abarcan desde Ø15mm (TTW-65) hasta Ø170mm (TTW-165), con espesores de pared de 1mm a 20mm. Para tubos fuera de ese rango, Aubrik ofrece cabezales de soldadura OEM personalizados, dimensionados según su plano y calificados conforme a los mismos procedimientos ASME y EN que la línea estándar.
¿La soldadura orbital siempre es mejor que la TIG manual?
No, y cualquier proveedor honesto se lo dirá. La TIG manual sigue siendo la mejor opción para geometrías complejas o irregulares, trabajos únicos y situaciones que requieren ajustar el armado sobre la marcha. La soldadura orbital y por resistencia destaca en juntas circulares de tubos, repetitivas y de gran volumen, donde las ventajas de uniformidad y velocidad se acumulan.
¿Cómo mantienen las máquinas una calidad de soldadura uniforme?
El control inteligente de voltaje del arco ajusta la altura de la antorcha de soldadura en tiempo real, la rotación automática se detiene después de un ciclo completo y el software de autoaprendizaje vuelve a optimizar los parámetros tras cada lote. En conjunto, estas funciones mantienen una penetración uniforme incluso en tubos ligeramente ovalados o desalineados, donde suelen fallar las soldaduras manuales.
¿Los cabezales de soldadura son portátiles para trabajar en campo?
Sí. Los cabezales de soldadura TTW pesan entre 4.5kg y 14.5kg, lo suficientemente poco para trasladarlos por un taller de fabricación o alcanzar juntas de tubos en intercambiadores de calor y calderas grandes durante el mantenimiento.
¿Con qué normas se califican las soldaduras de tubo a placa tubular?
Los procedimientos se califican conforme a la Sección IX de ASME (QW-193 o QW-200, con las variables esenciales QW-288 para GTAW), citada por la Sección VIII de ASME para intercambiadores de calor y por la Sección I o EN 12952 para calderas. Aubrik fabrica y documenta conforme a estos códigos.
Tendencia ahora



