Póngase en contacto con la empresa Aubrik
Guía de Ingeniería del Manipulador de Soldadura de Columna y Pluma: Dimensionamiento de Carrera, Control de Deflexión en Voladizo e Integración con Rodillos Viradores

Referencia de Selección de Ingeniería y FAT | Equipo de Ingeniería de Automatización de Soldadura de Wuxi ABK Machinery (Aubrik) | Revisado en Octubre de 2026
Respuesta Rápida de Ingeniería (TL;DR)
Un manipulador de soldadura de columna y pluma es una torre de posicionamiento estructural multieje. Transporta un cabezal de soldadura a lo largo de la elevación vertical de la columna (
1,000–15,000 mm
) y del alcance horizontal de la pluma (
1,000–15,000 mm
). Estos sistemas automatizados regulan el recorrido horizontal entre
50–1,200 mm/min
, o
300–3,000 mm/min
en modelos de alta velocidad con piñón y cremallera. La caída del extremo de la pluma a plena carga se mantiene por debajo de
0.5 mm por metro
de alcance (
1.5–3.0 mm
de flecha estática máxima).
- Fórmula de Dimensionamiento de Carrera: La elevación vertical debe superar la altura de la bancada de los rodillos viradores más el diámetro exterior máximo de la virola más la altura del conjunto de la antorcha (
Hlift ≥ Dmax + Hroller + Htorch - Hmin). - Presupuesto de Carga Útil en el Extremo de la Pluma: Los cabezales de soldadura simples pesan
35–55 kg. Los paquetes completos de arco sumergido con tolvas de fundente calefactadas, recuperación por vacío, bobinas de alambre de soldadura y carros cruzados pesan180–750 kg. - Desplazamiento Circunferencial a las 12 en Punto: Las juntas circunferenciales externas de recipientes requieren un desplazamiento ascendente de la antorcha de
15–45 mmdesde el punto muerto superior para evitar que la escoria fundida inunde el arco. - Protección Anticaída Vertical: Evita caídas del carro en mástiles pesados mediante tuercas de seguridad dobles ACME con sensores de desgaste o cadenas contrapesadas con bloqueos de trinquete.
Pedir una pluma de soldadura nominal de 4,000 × 4,000 mm igualando la carrera de catálogo al diámetro del tanque es un error costoso. Una vez que un recipiente a presión descansa sobre rodillos viradores autoalineables, la bancada de rodillos añade 550–850 mm a la elevación de la virola.
550–850 mm
ensamblan los soportes a la altura deseada. Mientras tanto, el conjunto de la antorcha de soldadura por arco sumergido, los carros cruzados motorizados y la boquilla de fundente cuelgan 300–450 mm por debajo de la pluma ajustable. Sin contabilizar ambos márgenes verticales, la columna de soldadura no puede superar el punto muerto superior en su virola más grande. Los equipos pesados de soldadura y los sistemas CNC exigen verificaciones geométricas exactas de holgura antes de iniciar la fabricación.
El alcance horizontal y la rigidez en voladizo fallan del mismo modo cuando los compradores solo revisan el peso de la antorcha simple. Una tabla de catálogo puede indicar una carga estática fija de 454 kg (1,000 lbs) en múltiples tamaños de pluma y columna. Sin embargo, añadir una tolva de fundente calefactada, separador por vacío, bobinas dobles de alambre de soldadura y asiento del operador eleva el peso en el extremo de la pluma a 450–750 kg.
Ese momento de vuelco provoca una caída elástica durante el trabajo pesado de soldadura. Esto lleva al punto en que el sistema se vuelve inestable.
Incluso 2–3 mm
de flecha vertical hacen que la distancia tubo de contacto-pieza (CTWD) aumente lo suficiente como para arruinar la soldadura de calidad a lo largo de una junta de
9 m
. Dado que la pluma permite un largo alcance interno en aplicaciones exigentes de soldadura, cada procedimiento específico requiere límites de deflexión verificados. Esta guía proporciona ecuaciones de carrera, presupuestos de carga útil y Pruebas de Aceptación en Fábrica (FAT) para ayudarle a definir sus herramientas y equipos de soldadura.
Cómo un Manipulador de Soldadura de Columna y Pluma Mueve el Cabezal de Soldadura en Tres Ejes
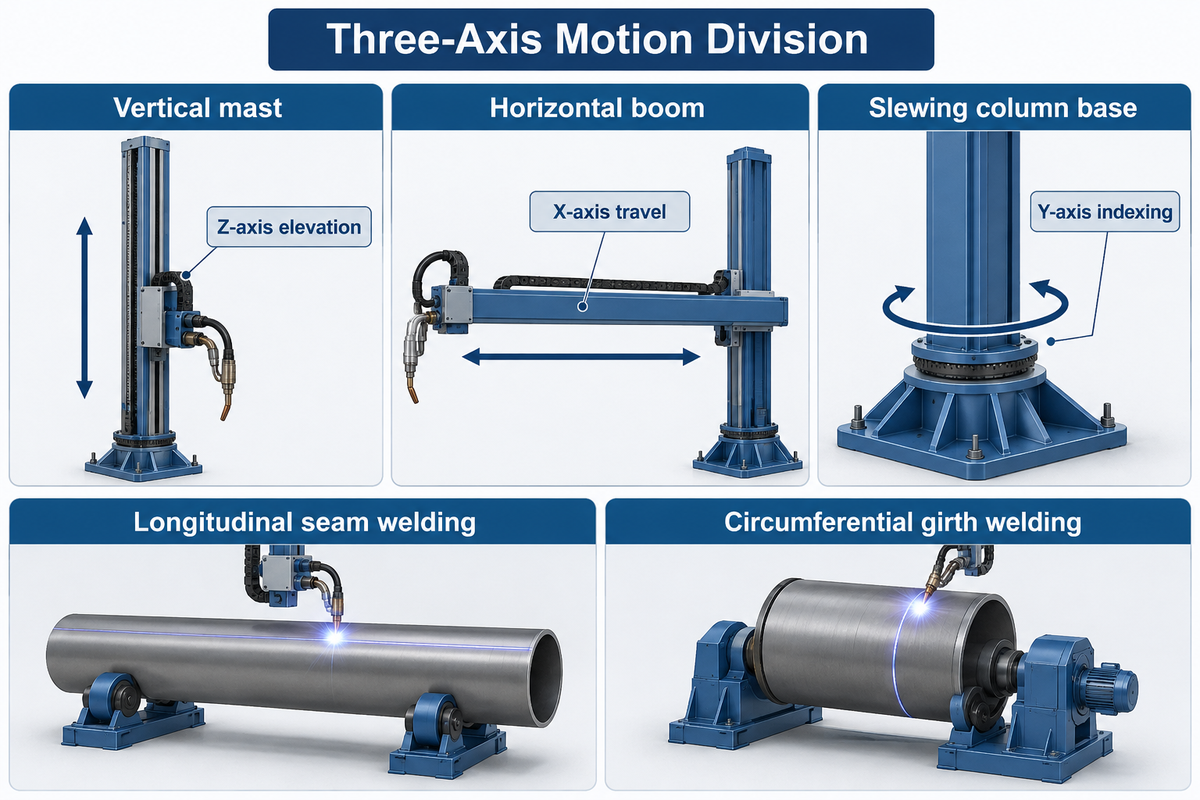
Un manipulador de soldadura de columna y pluma industrial mueve el cabezal de soldadura en tres ejes a velocidades de variador de frecuencia (VFD) de 50–1,200 mm/min. Los carros de alta velocidad con piñón y cremallera alcanzan 300–3,000 mm/min, según las especificaciones de la serie Wuxi ABK AM-CB y de AMET Inc. publicadas. Un mástil vertical controla la elevación en el eje Z y una pluma horizontal proporciona el recorrido en el eje X.
Una base de columna giratoria o un carro motorizado sobre rieles permite la indexación en el eje Y con esta máquina de soldadura pesada. Utiliza un mástil vertical con una estructura rígida tipo pórtico de máquina-herramienta. Los manipuladores de soldadura están diseñados para mantener una calidad de soldadura uniforme en juntas multipasada, incluidos los procesos MIG, TIG y arco sumergido. En los talleres de recipientes, la división del trabajo entre la torre de soldadura de columna y la bancada de rodillos es estricta. Según documentan el American Welding Society (AWS) Welding Digest (Octubre de 2026) y la AWS Practical Reference Guide to Positioning, el manipulador mueve la antorcha a lo largo de la trayectoria de soldadura. Un posicionador de soldadura o juego de rodillos viradores, por el contrario, gira la pieza de trabajo hacia la orientación plana bajo mano (1G/PA).
“El brazo (Manipulador) está compuesto por múltiples articulaciones que permiten el movimiento en varios ejes. Posicionador (Utillaje): Sujeta y gira la pieza de trabajo para situar la junta de soldadura en la posición más ventajosa (plana, horizontal, etc.). Los manipuladores de cabezal de soldadura sujetan y mueven el cabezal y la antorcha de soldadura (mientras se realiza la soldadura).”
Durante la soldadura de juntas longitudinales en una tubería o virola de tanque, los rodillos viradores bloquean el cilindro en posición estacionaria. La pluma horizontal o columna MIG impulsa entonces el cabezal de soldadura a lo largo del eje X a una velocidad de crucero regulada. Según se informa en la revisión técnica de The Fabricator sobre controles de seguridad y velocidad de manipuladores, los accionamientos industriales de pluma operan en dos regímenes de velocidad. Un modo de posicionamiento rápido funciona cerca de
10 FPM
(
3,048 mm/min
). El posicionamiento rápido entre juntas reduce el tiempo de inactividad, mientras que el modo de soldadura regula el recorrido
entre 6–30 IPM
(
152–762 mm/min
) para lograr una soldadura uniforme con penetración profunda.
Durante la soldadura circunferencial, los papeles se invierten. La pluma horizontal queda bloqueada mientras los rodillos viradores giran la virola cilíndrica bajo la antorcha. El Controlador Lógico Programable (PLC) sincroniza la velocidad de rotación
n
(en RPM) con la velocidad lineal
v
(en
mm/min
) y el diámetro de la virola
D
(en
mm
). Utiliza la ecuación de lazo cerrado
n = v / (π · D)
para pasadas circunferenciales totalmente automatizadas. Los operadores desplazan la antorcha
15–45 mm
en el punto muerto superior a las 12 en punto en soldaduras externas. Las juntas circunferenciales internas emplean un desplazamiento ascendente de 15–45 mm por delante del punto muerto inferior a las 6 en punto. La retroalimentación por encoder en lazo cerrado en los rodillos viradores antideslizamiento limita la deriva espiral axial del recipiente a ±1.5 mm por revolución.
±1.5 mm
por revolución.
Verifique la altura del gancho de la grúa puente del taller y el espacio entre pasillos antes de seleccionar una clase de bastidor. La altura total del mástil vertical equivale a la carrera vertical más
1,100–1,600 mm
para cubrir los conjuntos de poleas superiores. También debe confirmar el radio de giro trasero de la cola de la pluma.
| Modelo / Clase de Servicio | Carrera de Elevación Vertical (Z) | Alcance Horizontal de la Pluma (X) | Carga Útil Nominal en Punta de Pluma | Velocidad de Recorrido Horizontal | Aplicación Industrial Principal |
|---|---|---|---|---|---|
| Portátil Ligero (ej., LJ MNP-600) |
1,220 mm
(4 ft) |
1,520 mm
(5 ft) |
272 kg
(600 lbs) |
100–1,500 mm/min
|
Spools de tubería pequeños, subconjuntos de taller |
| Estándar Compacto (AM-CB-20 / Key Plant SD) |
2,000 mm
|
2,000 mm
|
150–300 kg
|
50–1,200 mm/min
|
Tanques ligeros, juntas longitudinales GTAW/MIG |
| Servicio Medio (Aubrik AM-CB-30 / LJ MN30-100) |
3,000 mm
(10 ft) |
3,000 mm
(10 ft) |
300–500 kg
|
50–1,200 mm/min
|
Recipientes a presión SAW de un alambre, calderas |
| Serie Modular ACME (AMET Systems) |
1,000–4,000 mm
|
1,000–4,000 mm
|
150–600 kg
(+
50 kg
contrapeso) |
300–3,000 mm/min
|
SAW de precisión, PAW, GTAW, plaqueado interior |
| Recipiente Pesado (Aubrik AM-CB-40) |
4,000 mm
|
4,000 mm
|
500–800 kg
|
120–3,000 mm/min
|
Intercambiadores de calor de 3.2 m DE, virolas químicas |
| Industrial Pesado (Aubrik AM-CB-50 / LJ MN16-100) |
4,880–5,000 mm
|
4,880–5,000 mm
|
454–1,000 kg
|
120–3,000 mm/min
|
Tambores petroquímicos, SAW de doble cabezal |
| Servicio Extra Pesado (Aubrik AM-CB-60 / PEMA HD) |
6,000 mm
|
6,000 mm
|
800–2,000 kg
|
120–3,000 mm/min
|
SAW tándem con asiento de operador, virolas eólicas |
| Ultra Torre (Pemamek PEMA EHD) |
8,000–10,000 mm
|
8,000–10,000 mm
|
1,200–2,000 kg
|
100–2,500 mm/min
|
Monoppilotes eólicos marinos, recipientes nucleares |
| Mega Torre de Astillero (Key Plant EHD) |
12,000–15,000 mm
|
12,000–15,000 mm
|
1,500–2,500 kg
|
100–2,000 mm/min
|
Esferas de almacenamiento de GNL, bloques de casco naval |
Dimensionamiento de Carrera Vertical, Alcance Horizontal de la Pluma y Holgura Interna Mínima de Tubería
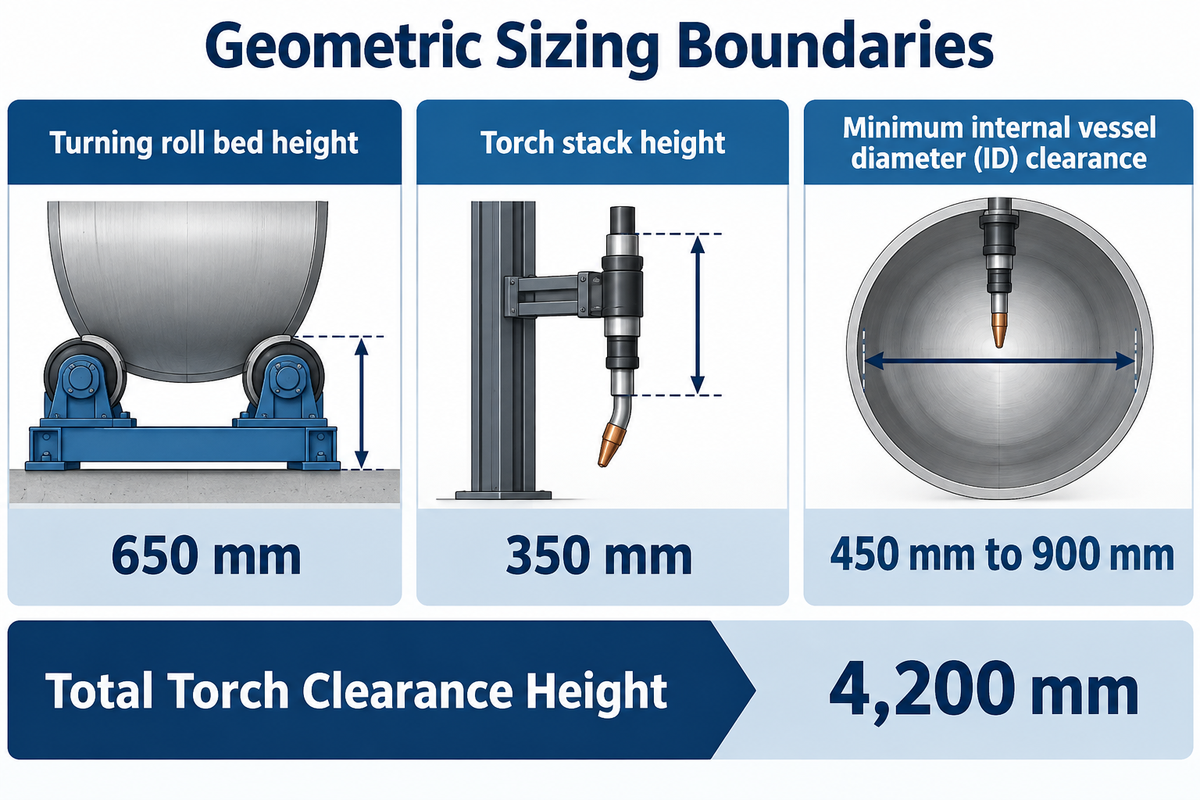
La holgura mínima del diámetro interno (ID) del recipiente varía de
450 mm to 900 mm
Estos parámetros dependen de la altura de la viga cajón de la pluma y de la posición de la antorcha. Se basan en las especificaciones de Key Plant, LJ Welding y las especificaciones del manipulador de soldadura de columna y pluma de la serie AM-CB. Una holgura adecuada permite la soldadura longitudinal y circunferencial de tuberías sin interferencia de la pluma.
Dimensionar un sistema de manipulador de soldadura de pluma o manipulador con cabina exige verificar tres límites geométricos: altura vertical externa máxima, alcance horizontal interno efectivo y holgura interna mínima de la tubería. Los compradores suelen confundir la carrera de recorrido vertical (Sv) con la altura máxima bajo la pluma (Hmax). La altura máxima bajo la pluma equivale a la elevación mínima del carro vertical (Hmin, típicamente 650–950 mm sobre el piso) más la carrera vertical (Hmax = Hmin + Sv). Del mismo modo, la longitud útil de soldadura interna de tubería es siempre
350–600 mm
menor que la carrera horizontal nominal (
Sh
1. La Base de la Columna: El voladizo frontal del carro de la antorcha y el bucle trasero de la cadena portacables reducen el margen de recorrido disponible.
¿Cómo Calcular la Elevación Vertical Requerida de la Columna al Combinar un Manipulador con Rodillos Viradores?
Calcule la altura vertical requerida de la pluma sumando tres dimensiones verticales: altura de la bancada de los rodillos viradores (Hroller), diámetro exterior máximo del recipiente (Dmax) y holgura inferior del conjunto de la antorcha (Htorch).
Hmin
) para hallar la carrera mínima de elevación vertical (
Sv
):
H_max_required = H_roller + D_max + H_torch / S_v_required ≥ H_roller + D_max + H_torch – H_min
Ejemplo Práctico de Dimensionamiento (
3,200 mm
Virola de Recipiente a Presión DE): ¿Qué taller suelda virolas de recipientes a presión con diámetro exterior?
Dmax = 3,200 mm
y longitud de virola
Lshell = 3,500 mm
. El recipiente descansa sobre una bancada de rodillos viradores autoalineables de
60-ton
. Primero, suponga que la cuna de rodillos eleva el fondo de la virola hasta la superficie de apoyo.
Hroller = 650 mm
sobre el piso. 2) Imagine que un cabezal de soldadura por arco sumergido (SAW) tándem, carros cruzados y boquilla sobresalen.
Htorch = 350 mm
por debajo de la pluma. Tercero, suponga que la altura mínima del tope inferior del carro del manipulador es
Hmin = 700 mm
.
- Paso 1 (Altura Total de Holgura de la Antorcha):
Hmax_required = 650 mm + 3,200 mm + 350 mm = 4,200 mmde elevación mínima bajo la pluma. - Paso 2 (Carrera Neta de Recorrido Vertical):
Sv ≥ 4,200 mm - 700 mm = 3,500 mmde carrera vertical mínima. - Paso 3 (Alcance Horizontal de la Pluma): Añadir
500 mmde separación de la base de la columna a la longitud de virola de3,500 mmrequiereSh = 3,500 mm + 500 mm = 4,000 mmde carrera horizontal. - Paso 4 (Selección del Modelo y Alcance Estructural): Una unidad nominal de
3,000 × 3,000 mmse queda500 mmcorta en elevación vertical. Seleccione una unidad de clase4,000 × 4,000 mm(como elAM-CB-40) y combine este cálculo de carrera con los límites de momento flector de la Tabla 3 y las verificaciones de pernos de anclaje de la Sección 8.
Verifique la sección transversal de la pluma en la Tabla 2 antes de pedir una viga cajón pesada para operaciones de soldadura interna de tuberías. Una viga cajón estándar de
500 × 400 mm
no puede entrar en una tubería con DI de
600 mm
. En su lugar, especifique una lanza estrecha atornillada (perfil de 120 × 120 mm) con tolva de fundente externa y monitor de cámara.
| Configuración de Pluma / Lanza | Perfil Estructural de la Viga (A × A) | Altura del Conjunto de Cabezal Montado | DI Mínimo Interno de Tubería | Alcance Máximo en Voladizo | Proceso de Soldadura Típico |
|---|---|---|---|---|---|
| Lanza de Recubrimiento para Microperforaciones |
90 × 90 mm
barra de aleación mecanizada |
110 mm
antorcha de bajo perfil |
280–350 mm
ID |
1,800 mm
|
GTAW alambre caliente / recargue interno Inconel |
| Lanza de Alcance Estrecho para Tuberías |
130 × 130 mm
lanza tubular |
160 mm
GMAW/SAW compacto |
400–450 mm
ID |
2,500 mm
|
Soldadura automática de tuberías (MIG / mini-SAW) |
| Pluma Cajón Compacta (Manipuladores Pequeños) |
220 × 180 mm
sección cajón |
220 mm
cabezal compacto |
550–650 mm
ID |
2,500 mm
|
GMAW/GTAW/SAW de un solo alambre |
| Pluma de Servicio Estándar (Clase 3×3 m) |
320 × 260 mm
viga cajón |
280 mm
SAW + tolva remota |
750–850 mm
ID |
3,000 mm
|
SAW de un alambre con sonda táctil |
| Pluma de Servicio Medio (Clase 4×4 m) |
420 × 340 mm
cajón rigidizado |
340 mm
SAW + tolva local |
900–1,050 mm
ID |
4,000 mm
|
SAW de un alambre + recuperación de fundente por vacío |
| Pluma de Servicio Pesado (Clase 5×5 m) |
520 × 420 mm
viga nervada |
400 mm
paquete SAW pesado |
1,150–1,300 mm
ID |
5,000 mm
|
SAW de alta deposición CC/CA simple o doble |
| Pluma Extra Pesada (Clase 6×6 m) |
650 × 500 mm
viga cajón maestra |
480 mm
SAW tándem + carros |
1,400–1,600 mm
ID |
6,000 mm
|
SAW tándem de doble arco + seguidor láser |
| Pluma con Asiento / Cabina de Operador |
650 × 550 mm
+ jaula de cabina |
1,350 mm
holgura sentado |
2,400–2,800 mm
ID |
6,000–8,000 mm
|
Juntas internas de torres eólicas y tuberías forzadas |
| Ultra Viga Eólica/Nuclear (10×10 m) |
850 × 650 mm
viga de doble alma |
600 mm
tándem multialambre |
3,000–4,500+ mm
ID |
10,000–15,000 mm
|
Monopilotes marinos, SAW de bisel estrecho |
Control de Deflexión en el Extremo de la Pluma, Caída en Voladizo y Ondulación de Velocidad a Alcance Total
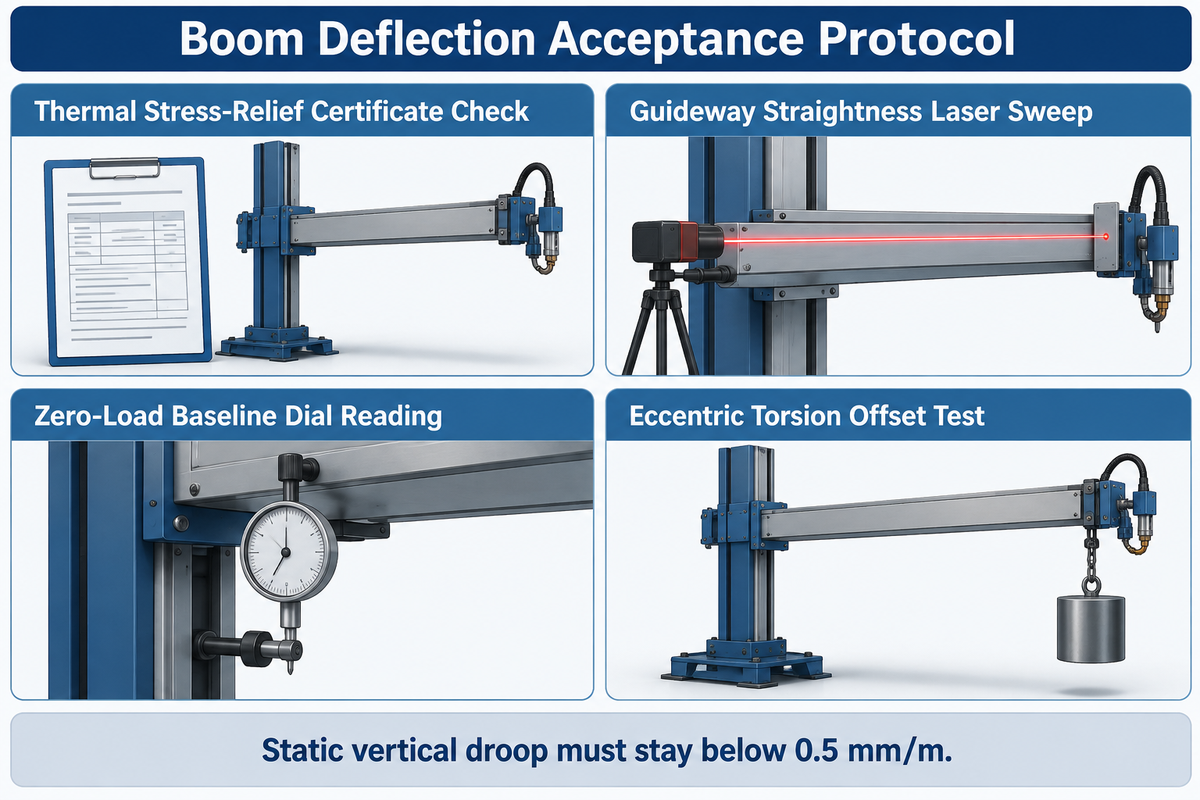
La caída vertical estática en el extremo de la pluma al 100% de extensión horizontal bajo la carga nominal del cabezal no debe superar
1.5–3.0 mm
. Eso equivale a menos de 0.5 mm por metro de alcance de la pluma, según los parámetros de ingeniería de manipuladores industriales de Aboke. Cuando una pluma de soldadura cede 2–3 mm a lo largo de una junta longitudinal de tanque de 9 m, la distancia tubo de contacto-pieza (CTWD) se alarga. El voltaje del arco aumenta y la junta sufre porosidad o socavación.
Los estándares de precisión industrial publicados por WeldMC especifican tolerancias estrictas de movimiento para sistemas de soldadura de columna y pluma de precisión. La precisión de posicionamiento uniaxial se mantiene dentro de
±0.05 to ±0.5 mm
, y la repetibilidad de posicionamiento se mantiene dentro de
±0.1 to ±1.0 mm
. Además, la Instrucción NAVCRANECENINST 11450.2A del US Navy Crane Center advierte que las cargas pesadas en voladizo sobre estructuras de columna y pluma provocan deriva del soporte. Antes de soldar, el par de inercia de giro rotacional debe bloquearse y precargarse mecánicamente.
¿Una Pluma de Soldadura Más Larga Siempre Soporta Menos Peso en Extensión Total?
Sí, una pluma más larga experimenta una deflexión por flexión exponencialmente mayor a menos que el fabricante aumente el módulo de sección de la viga cajón. Las tablas de catálogo suelen imprimir la misma carga nominal —como 454 kg (1,000 lbs) tanto en una unidad de 3.0 × 3.0 m como en una de 4.9 × 4.9 m.
δ
sigue la ecuación cúbica de la viga
δ = (F · L3) / (3 · E · I)
. Duplicar la extensión horizontal
L
de
2.5 m
a
5.0 m
bajo la misma fuerza en la punta
F
multiplica por ocho la caída elástica a menos que el momento de inercia
I
aumente proporcionalmente.
Los cabezales de soldadura montados lateralmente también generan torsión excéntrica (
θtwist
Según se describe en la patente de modelo de utilidad chino CN211387216U, los manipuladores de servicio pesado contrarrestan la caída en voladizo soldando nervaduras diagonales internas de refuerzo en una viga cajón con alivio de tensiones. Asimismo, los fabricantes mecanizan rieles guía cuadrados estirados en frío o montan guías lineales de bolas, como se emplea en las unidades Pemamek PEMA HD/EHD. Además, precargan rodillos seguidores de leva excéntricos para eliminar la holgura del carro. Utilice la Envolvente de Momento en Voladizo frente a Caída de la Tabla 3 para fijar las tolerancias de su orden de compra.
| Alcance Horizontal de la Pluma (L) | Carga Útil Nominal | Carga Operativa Segura Máx. (Regla 80%) | Momento Flector en Punta (M = F · L) | Caída Máx. FAT de Precisión (<0.5 mm/m) | Ondulación de Velocidad de Recorrido VFD |
|---|---|---|---|---|---|
2.0 m
(6.5 ft) |
200 kg
|
160 kg
|
3.92 kN·m
|
≤1.0 mm
|
±1.0%
|
3.0 m
(10 ft) |
350 kg
|
280 kg
|
10.30 kN·m
|
≤1.5 mm
|
±1.0%
|
4.0 m
(13.1 ft) |
500 kg
|
400 kg
|
19.62 kN·m
|
≤2.0 mm
|
±1.0%
|
5.0 m
(16.4 ft) |
650 kg
|
520 kg
|
31.88 kN·m
|
≤2.5 mm
|
±1.2%
|
6.0 m
(19.7 ft) |
1,000 kg
|
800 kg
|
58.86 kN·m
|
≤3.0 mm
|
±1.2%
|
7.0 m
(23.0 ft) |
1,200 kg
|
960 kg
|
82.40 kN·m
|
≤3.5 mm
|
±1.5%
|
8.0 m
(26.2 ft) |
1,500 kg
|
1,200 kg
|
117.72 kN·m
|
≤4.0 mm
|
±1.5%
|
9.0 m
(29.5 ft) |
1,800 kg
|
1,440 kg
|
158.92 kN·m
|
≤4.5 mm
|
±1.5%
|
10.0 m
(32.8 ft) |
2,000 kg
|
1,600 kg
|
196.20 kN·m
|
≤5.0 mm
|
±1.8%
|
Antes de aprobar el embarque desde la planta del fabricante, ejecute el Protocolo de Aceptación de Deflexión de Pluma de 8 Puntos para garantizar la estabilidad del cabezal de soldadura y eliminar el retrabajo:
- Verificación del Certificado de Alivio Térmico de Tensiones: Inspeccione las gráficas de recocido en horno (
580–620 °Cde mantenimiento térmico en las vigas cajón soldadas de la columna y la pluma antes del fresado de las guías. - Barrido Láser de Rectitud de Guías: La rectitud del riel estirado en frío mecanizado o de la guía lineal debe mantenerse dentro de
≤0.15 mmpor cada1,000 mmde longitud. - Lectura Base del Reloj Comparador sin Carga: Retraiga la pluma al
0%de carrera y ponga a cero un reloj comparador magnético en el soporte de la antorcha. Luego extienda la pluma hasta el100%de carrera en vacío. - Prueba Estática de Peso Muerto al 100%: Suspenda pesas de prueba calibradas equivalentes a
1.0xla carga útil nominal en el extremo de la pluma al100%de extensión. La caída vertical estática debe mantenerse por debajo de0.5 mm/m. - Prueba de Sobrecarga al 125%: Aplique
1.25xla carga nominal en extensión total durante30 minutes. - Prueba de Desplazamiento de Torsión Excéntrica: Desplace la pesa de prueba
250 mmlateralmente respecto al eje central de la pluma para representar un cabezal SAW montado de lado. La torsión angular debe mantenerse constante por debajo de0.08°. - Prueba de Stick-Slip a Baja Velocidad VFD: Accione la pluma cargada a la velocidad mínima de soldadura (
50–100 mm/min). Las lecturas del tacómetro deben mostrar una ondulación de velocidad dentro de±1.0%. - Prueba de Disparo Anticaída de Emergencia: Simule el aflojamiento de la cadena o la activación del interruptor de desgaste de la tuerca. El bloqueo mecánico del carro debe actuar dentro de
≤15 mmde caída vertical.
Opciones de Montaje de Base, Plumas Telescópicas y Bloqueos Mecánicos de Seguridad Anticaída
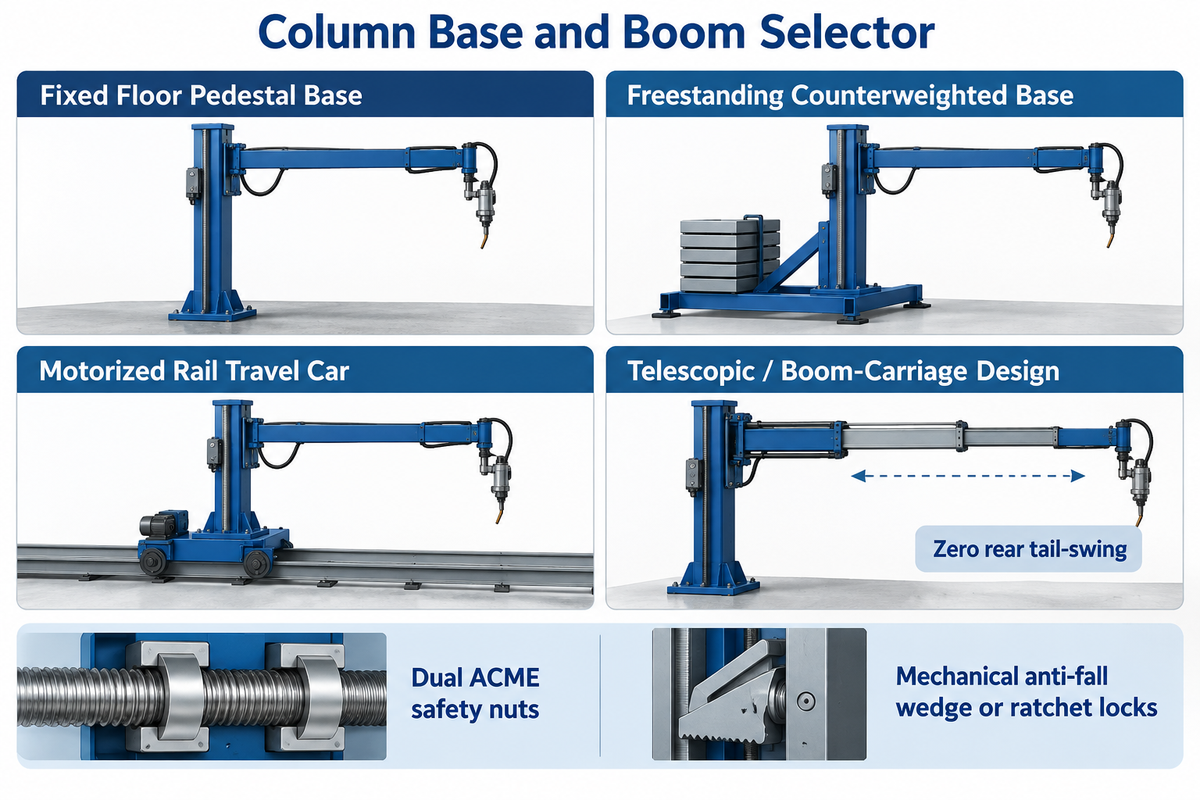
Los bloqueos mecánicos anticaída por cuña o trinquete actúan en
0.05–0.15 seconds
ante el aflojamiento de la cadena de elevación o sobrevelocidad. Las tuercas de seguridad dobles ACME proporcionan respaldo continuo contra el desgaste de rosca en mástiles de husillo según la patente CN108941936A y las especificaciones de ingeniería de AMET Inc. La elección correcta en la arquitectura de base de columna y seguridad de elevación vertical protege tanto el espacio de piso del taller como la vida del operador.
Existen dos tipos de diseños de ingeniería mecánica para la elevación vertical de la columna. Comprender estos diseños ayudará a evaluar por qué cuesta el doble instalar un sistema de husillo del mismo tamaño.
- Arquitectura de Husillo Trapezoidal Doble ACME (Estilo AMET): Un husillo vertical ACME de precisión eleva el carro de la pluma a una velocidad fija de
1,000 mm/min(39 in/min). Cualquier desgaste en la rosca transfiere la carga a la tuerca de respaldo y activa el freno del accionamiento. - Contrapeso + Elevación por Doble Cadena/Cable + Trinquete Anticaída (Estilo Key Plant / Pemamek / Aubrik): En torres de servicio pesado (
3×3 ma15×15 m), un contrapeso interno de hierro fundido equilibra el peso del carro de la pluma dentro del mástil. Cadenas de rodillos dobles o cables de acero elevan el carro vertical. Un dispositivo anticaída mecánico de leva / cuña independiente accionado por resorte supervisa la tensión de las cadenas y se bloquea sobre la cremallera vertical de seguridad. Se bloquea directamente sobre la cremallera vertical de seguridad dentro de10–20 mmsi una cadena se estira o se rompe.
Un fallo frecuente en la distribución de planta ocurre cuando los compradores instalan un manipulador de pluma fija cerca de un muro del taller o de una columna de la nave. Cuando una pluma horizontal estándar de 5,000 mm se retrae para soldar una virola cerca del mástil, la cola trasera sobresale 4,800–5,300 mm por la parte posterior.
Si el pasillo de su taller carece de espacio para el giro trasero de la pluma, especifique una pluma telescópica que aloje tubos multietapa dentro del carro. También puede elegir un carro motorizado montado en la pluma donde el cabezal de soldadura se desplaza sobre una pluma estacionaria, tal como se utiliza en las celdas de carro sobre pluma de LJ Welding.
| Tipo de Configuración | Rotación de Columna (θ) | Recorrido en Piso (Eje Y) | Espacio Trasero Necesario | Mejor Escenario de Nave de Fabricación |
|---|---|---|---|---|
| Base de Pedestal Fija al Piso | Fija (
0°
) |
Ninguno (anclado a la losa) | Carrera total de pluma +
600 mm
|
Estación dedicada de una sola nave para soldadura circunferencial y longitudinal |
| Base Autoportante Contrapesada | Manual
±90°
o
360°
|
Reubicable con montacargas / grúa puente | Carrera total de pluma +
600 mm
|
Talleres alquilados o soldadura de tuberías en múltiples naves sin anclajes de piso |
| Base con Corona de Giro Motorizada de 360° |
360°
giro VFD + bloqueo |
Pedestal estacionario | Radio circular =
Sh + 700 mm
|
Diseño de doble estación que atiende dos bancadas paralelas de rodillos viradores |
| Carro Motorizado sobre Rieles (Bogie) |
360°
motorizado + bloqueo neumático/eléctrico |
Recorrido VFD sobre rieles
50–3,000 mm/min
|
Carrera total de pluma +
600 mm
|
Torres eólicas largas (
20–60 m
) y líneas de ensamblaje de múltiples recipientes |
| Diseño Telescópico / Carro en Pluma | Fija o
360°
de giro |
Estacionaria o bogie sobre rieles | Cero giro trasero (
≤400 mm
) |
Naves de taller estrechas donde el mástil queda al ras contra un muro |
Selección del Cabezal de Proceso de Soldadura: SAW Simple/Tándem, GTAW/MIG y Recubrimiento Interno
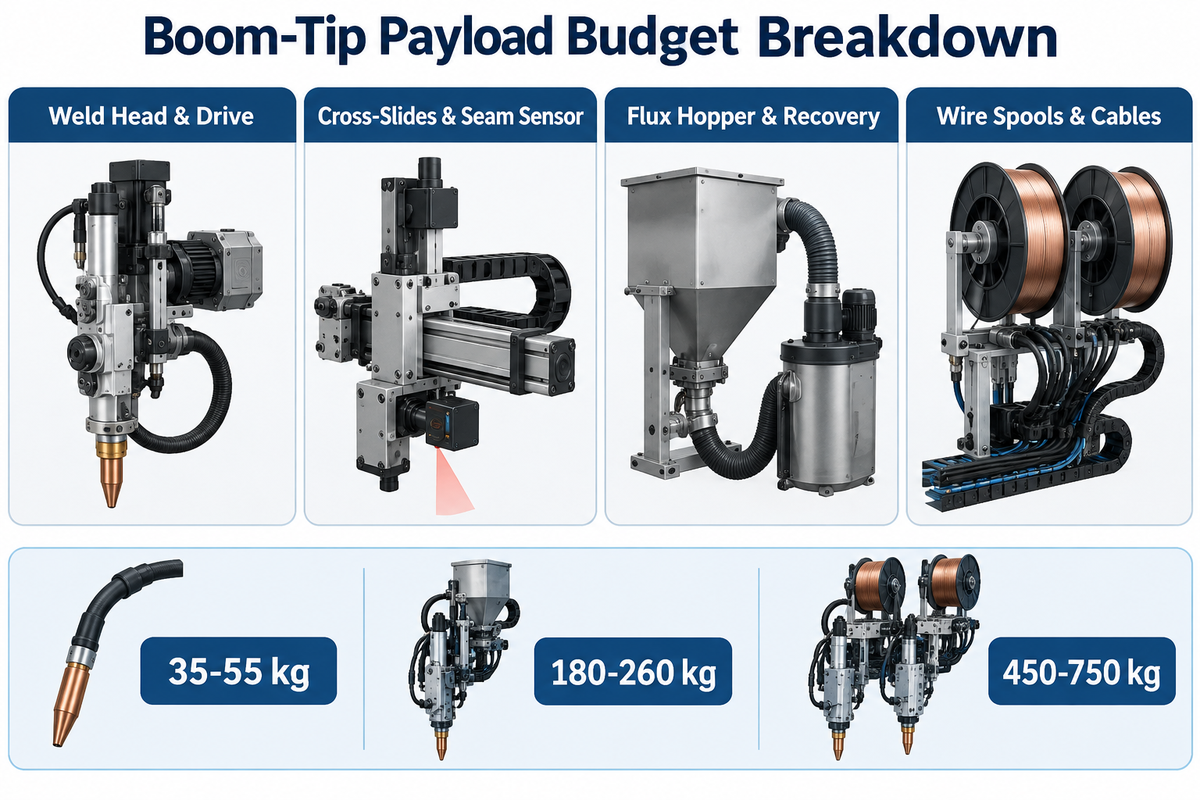
El peso total del paquete en el extremo de la pluma abarca de
180–260 kg
para soldadura por arco sumergido (SAW) de un solo alambre y alcanza
450–750 kg
para SAW de doble alambre con asiento del operador. Estas cifras provienen de los catálogos de integración de Lincoln Electric, ESAB, AMET y Aubrik. Dimensionar la capacidad de la pluma utilizando únicamente el peso de la antorcha simple (
35–55 kg.
) sobrecarga el voladizo en más de un
200%
.
Las distintas técnicas de soldadura imponen cargas mecánicas y térmicas muy diferentes a la máquina de pluma en celdas de soldadura automatizadas. En la soldadura pesada por arco sumergido, las estaciones mecanizadas elevan el factor de trabajo de arco encendido al
70–100%
frente al
25–40%
de la soldadura manual, que no requiere transportar tolva de fundente calefactada, mientras que el arco sumergido sí lo exige.
Sin embargo, el arco sumergido requiere transportar una tolva de fundente calefactada (capacidad de 50–100 L) y un separador de recuperación de fundente por vacío de 5 HP (según se especifica en los sistemas AMET). La pluma también soporta pesadas bobinas de alambre de soldadura de
25–30 kg
, carros cruzados motorizados de
±100 mm
y gruesos conductores de cobre en la cadena portacables.
Por el contrario, un manipulador de soldadura MIG (o cabezal de soldadura TIG oscilante) transporta una carga útil más ligera de
80–150 kg
para aprovechar al máximo sus mayores tasas de deposición MIG sin tolvas de fundente. Aun así, exige cero vibraciones de alta frecuencia a lo largo de la pluma para que la longitud del arco y la columna de gas de protección permanezcan estables. Según las reglas de dimensionamiento de ingeniería de Aboke, añada siempre al menos un 25% de margen de carga útil al peso total medido del paquete en el extremo de la pluma en extensión total. La Tabla 5 detalla el peso de cada componente para nueve configuraciones industriales.
| Paquete de Proceso / Subconjunto | Cabezal y Accionamiento | Carros Cruzados y Sensor de Junta | Tolva de Fundente y Recuperación | Bobinas de Alambre y Conductores | Peso Total Montado | Capacidad Mín. Recomendada de Pluma (+25%) |
|---|---|---|---|---|---|---|
| 1. Sistema GMAW / MIG de Antorcha Simple |
22 kg
|
28 kg
(oscilador + carro) |
0 kg
(protección gaseosa) |
35 kg
|
85 kg
|
150 kg
(330 lbs) |
| 2. GTAW (TIG) Alambre Frío / Alambre Caliente |
26 kg
|
34 kg
(AVC + carro oscilador) |
0 kg
(argón + líneas enfriador) |
40 kg
|
100 kg
|
150 kg
(330 lbs) |
| 3. Cabezal Plasma Keyhole (PAW) para Recipientes |
35 kg
|
42 kg
(láser + carro cruzado) |
0 kg
|
48 kg
|
125 kg
|
200 kg
(440 lbs) |
| 4. Lanza de Recubrimiento Interno (ID) |
65 kg
(lanza + antorcha) |
35 kg
(carro base pesado) |
0–30 kg
|
45 kg
(+ monitor de cámara) |
145–175 kg
|
300 kg
(alto momento en voladizo) |
| 5. SAW de Un Alambre (Tolva Estándar) |
45 kg
|
38 kg
(carros
±100 mm
+ sonda) |
65 kg
(tolva + vacío) |
52 kg
(bobina
25 kg
+ conductores) |
200 kg
|
300 kg
(660 lbs) |
| 6. SAW de Un Alambre (Recuperación Calefactada 5 HP) |
48 kg
|
45 kg
(carros cruzados pesados) |
105 kg
(tolva calefactada + separador) |
62 kg
|
260 kg
|
350–400 kg
|
| 7. Celda de Tuberías de Doble Cabezal MIG + SAW |
72 kg
(raíz MIG + relleno SAW) |
58 kg
(carros dobles independientes) |
95 kg
|
85 kg
(bobinas dobles + conductores) |
310 kg
|
450 kg
(1,000 lbs) |
| 8. SAW Tándem de Doble Alambre (Sin Asiento) |
95 kg
(líder CC + seguidor CA) |
68 kg
(servicio pesado + láser) |
145 kg
(presurizado + recuperación) |
142 kg
(tambores/bobinas dobles + conductores) |
450 kg
|
600 kg
(1,320 lbs) |
| 9. SAW Tándem + Asiento/Cabina de Operador en Pluma |
110 kg
(tándem de bisel estrecho) |
75 kg
|
165 kg
|
150 kg
+
220 kg
(cabina + operador) |
720 kg
|
1,000–1,200 kg
|
Manipulador de Columna y Pluma frente a Posicionador de Soldadura, Rodillos Viradores, Pórtico de Soldadura y Robot de 6 Ejes
Durante la soldadura circunferencial de recipientes sobre rodillos viradores, el manipulador sitúa la antorcha
15–45 mm
en el punto muerto superior a las 12 en punto. La escoria fundida y el metal de soldadura se solidifican sin escurrir por delante del arco. Los comités de inversión suelen preguntar si un taller de fabricación debe adquirir un manipulador de columna y pluma, un pórtico de soldadura, un posicionador autónomo o un brazo robótico de 6 ejes.
El límite físico se reduce a tres cifras: peso de la carga útil, profundidad del diámetro interior y geometría de la pieza de trabajo. Un brazo robótico articulado de 6 ejes suele soportar únicamente
10–25 kg
en la muñeca. Su codo colisiona con las paredes de la tubería al penetrar más de 1,200–1,500 mm dentro de una virola. Un manipulador de columna y pluma transporta 150–2,000 kg de equipo de arco sumergido y alcanza 3,000–15,000 mm axialmente dentro de un cilindro. Por el contrario, cuando un panel de chapa de acero plana o una viga cajón supera los 8,000–10,000 mm de ancho, la caída en voladizo de la pluma favorece a un pórtico de soldadura de doble columna.
Los fondos bombeados, boquillas y válvulas deben inclinarse y girarse simultáneamente para adaptarse a diversas posiciones de soldadura. Para esas piezas, los talleres combinan el manipulador con posicionadores rotativos de soldadura para cabezales con ala y boquillas. Al dimensionar esa mesa giratoria complementaria, siga nuestras fórmulas de ingeniería sobre dimensionamiento de par y centro de gravedad de posicionadores rotativos de soldadura.
¿Cuándo Combinar un Manipulador de Columna y Pluma con Rodillos Viradores Autoalineables en un Centro de Soldadura 1+2?
Combine un manipulador de columna y pluma con dos juegos de viradores de soldadura de tuberías autoalineables y convencionales (con capacidad de 2.5 ton to 150+ ton por bancada) siempre que su taller suelde virolas cilíndricas en secuencias continuas multipasada.
En un centro de soldadura 1+2, el manipulador se monta sobre un carro motorizado sobre rieles entre dos bancadas de rodillos paralelas. Mientras la pluma suelda juntas longitudinales y circunferenciales en el Recipiente A en la Bancada 1, los armadores cargan, puntean y precalientan el Recipiente B en la Bancada 2. Una vez que el Recipiente A termina de soldarse, la columna gira 180° o avanza por la vía de rieles para iniciar el Recipiente B de inmediato. Esta disposición duplica la utilización de arco encendido y reduce el tiempo de espera de grúa en un 40–55%.
40–55%
.
| Arquitectura de Automatización | ¿Quién Mueve la Antorcha frente a la Pieza? | Capacidad de Carga Útil de la Antorcha | Alcance Interno Máximo en el Diámetro Interior | Geometría Principal de la Junta de Soldadura | Cuándo Especificar / Cuándo Evitar |
|---|---|---|---|---|---|
| 1. Columna y Pluma + Rodillos Viradores (Celda 1+1 / 1+2) | La pluma mueve la antorcha (X/Z); los rodillos giran la virola (θ) |
150–2,000 kg
|
2,000–15,000 mm
|
Juntas longitudinales y circunferenciales DI/DE en cilindros | Especificar: Tanques, recipientes a presión, torres eólicas, tuberías. |
| 2. Columna y Pluma + Posicionador Rotativo | La pluma mueve la antorcha; el posicionador inclina (
0–135°
) y gira |
150–800 kg
|
1,500–6,000 mm
|
Fondos bombeados, casquetes hemisféricos, cuerpos de válvulas, boquillas | Especificar: Conjuntos soldados complejos con ala que requieren inclinación a posición plana 1G. |
| 3. Posicionador Rotativo de Soldadura Autónomo | La pieza se inclina/gira; soldador manual o soporte fijo | N/A (carga de pieza
0.1–50 t
) |
Ninguno (acceso externo) | Soldaduras en ángulo circulares cortas, uniones de tuberías con ala, codos | Evitar: Juntas longitudinales largas (>
1,000 mm
) que requieren recorrido lineal. |
| 4. Pórtico de Soldadura Superior de Doble Columna | El puente y los mástiles dobles mueven la antorcha en X/Y/Z |
500–2,500 kg
|
Cero alcance interno (el puente bloquea la entrada) | Vigas H anchas de puentes, paneles navales rigidizados, vigas cajón | Evitar: Juntas internas de recipientes donde el puente no entra en el DI de la virola. |
| 5. Carro Lineal de Soldadura en Viga Lateral (Side-Beam) | El carro corre a lo largo de una viga horizontal de altura fija |
100–400 kg
|
Solo externo o mandril fijo | Juntas longitudinales rectas de un solo diámetro | Evitar: Diámetros mixtos de tanques que requieren cambios frecuentes de altura Z. |
| 6. Brazo Robótico Articulado de 6 Ejes | La muñeca de 6 ejes mueve la antorcha GMAW/GTAW en trayectoria 3D |
10–25 kg
límite en muñeca |
≤1,200 mm
(colisión del codo) |
Soportes estructurales multiángulo, boquillas, bastidores automotrices | Evitar: Paquetes pesados de fundente SAW (>
150 kg
) o diámetros internos profundos. |
| 7. Brazo Robótico Montado en Pluma (Torre Híbrida) | La columna/pluma actúa como macroposicionador de 3 ejes para el robot |
250–600 kg
(transporta brazo robótico) |
3,000–8,000 mm
|
Cucharones mineros grandes, carcasas de turbinas, virolas multiboquilla | Especificar: Grandes conjuntos soldados 3D que requieren largo alcance y muñeca de 6 ejes. |
| 8. Tractor Portátil de Soldadura sobre Pista Magnética | El tractor portátil trepa por la virola sobre banda guía magnética |
15–35 kg
|
Colocación manual dentro de la virola | Montaje en campo de tanques de almacenamiento, empalmes de casco naval | Evitar: SAW de alta velocidad en taller que requiere recuperación de fundente tándem de
500 kg
. |
| 9. Manipulador de Recubrimiento Interno con Lanza Estrecha | La lanza de aleación rigidizada avanza dentro de la tubería en rotación |
50–150 kg
|
1,500–4,500 mm
in
≥280 mm
ID |
Recubrimiento interno CRA / Inconel 625 en tuberías y válvulas | Especificar: Recargue resistente a la corrosión en diámetros pequeños donde las plumas cajón no caben. |
Bandas de Precios, Plazos de Entrega, Límites de Transporte en Contenedor y Criterios de Selección de Proveedores
Los plazos de entrega estándar de fabricación van de
45–90 days
para manipuladores de columna y pluma de
2×2 m
a
5×5 m
. Las celdas de soldadura personalizadas superiores a
6×6 m
requieren
100–150 days
. Los precios de los equipos Ex-Works abarcan desde
$8,500 to $135,000+ USD
(Estimado para el 4º trimestre de 2026 (con fluctuaciones de precios del acero e índices de fuentes de energía para soldadura)). Conocer las razones de las diferencias de precio y los recargos por flete marítimo ayudará a evitar sobrecostos presupuestarios.
Un límite logístico crítico ignorado en las guías de compra genéricas es el límite dimensional del contenedor marítimo 40HQ. Un contenedor estándar de 40 pies High-Cube (40HQ) tiene una longitud interna de
11,800 mm
, un ancho de
2,340 mm
y una altura de puerta de
2,580 mm
. Un manipulador con una carrera de elevación vertical de
5,000–6,000 mm
tiene una altura total de columna de
6,400–7,600 mm
y un patín de base ancho. Los mástiles soldados de una sola pieza con poleas superiores montadas que superan los
2,550 mm
de ancho —o los mástiles de
10 m
que exceden los
11.8 m
de longitud— se embarcan como carga sobredimensionada (OOG). Eso genera recargos de
$8,000–$18,000 USD
por flete en contenedor flat-rack u open-top. Especifique un empalme de columna atornillado con pasadores guía mecanizado con precisión y estabilizadores de base atornillados en cualquier torre que supere los 5.0 m de carrera vertical.
¿Cómo Comparar Cotizaciones de Manipuladores de Columna y Pluma entre Fabricantes OEM e Integradores de Sistemas?
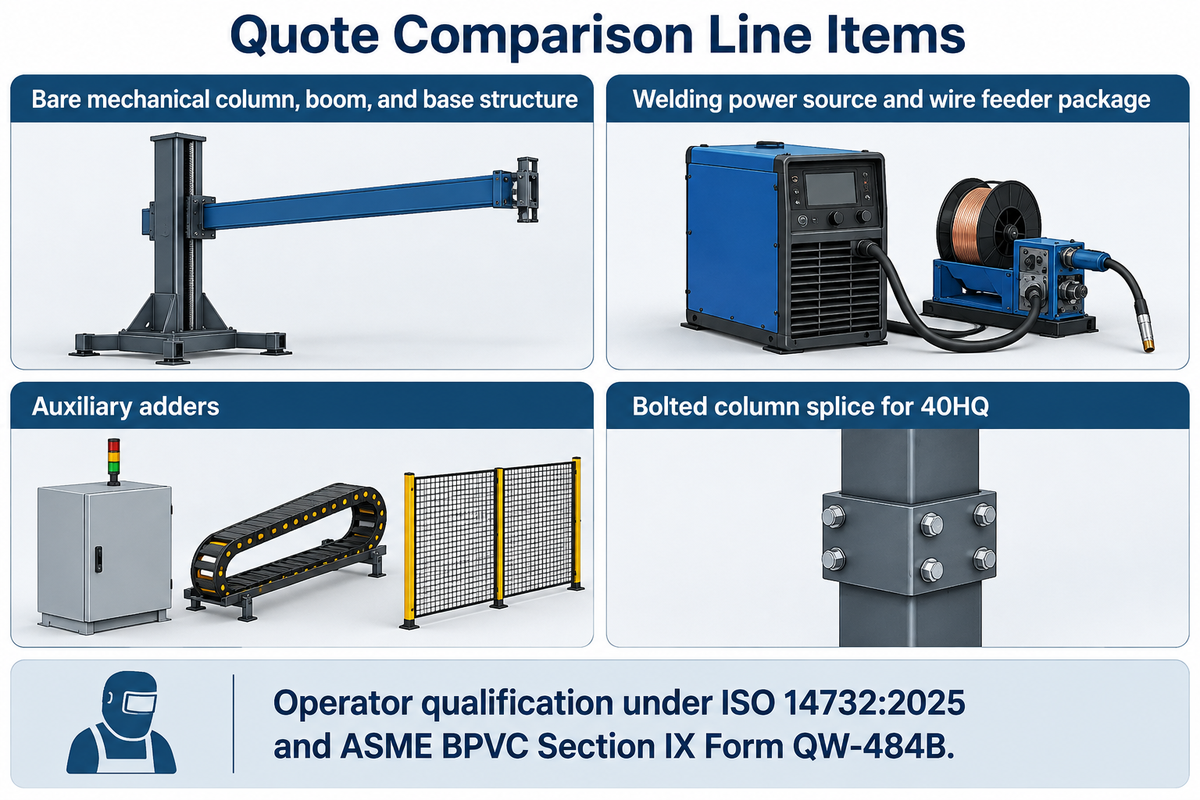
Compare las cotizaciones desglosando el precio global en cuatro partidas separadas. Primero, cotice la estructura mecánica básica de columna, pluma y base. Segundo, separe el paquete de fuente de poder para soldadura y alimentador de alambre de soldadura (como Lincoln Electric PowerWave, ESAB Aristo/LAF o rectificadores SAW OEM de 1,000 A / 1,250 A). Enumere los accesorios auxiliares.
Tercero, detalle los opcionales auxiliares como carros motorizados sobre rieles, recuperación de fundente calefactada de 5 HP, seguimiento de junta y cámara de video para manipulador de soldadura. Cuarto, confirme la documentación de seguridad y calificación del operador.
Los integradores llave en mano occidentales —como Pemamek (PEMA), Key Plant Automation, LJ Welding Automation y AMET Inc.— ofrecen servicio técnico regional en campo, controles Lincoln/ESAB/Fronius preintegrados y flotas de alquiler. Sus paquetes llave en mano suelen oscilar entre
$50,000 to $160,000+ USD
Los fabricantes OEM directos como Wuxi ABK Machinery (Aubrik) mecanizan internamente vigas cajón estructurales, guías estiradas en frío y bancadas de rodillos a precios Ex-Works de
$8,500 to $65,000 USD
Están equipados con PLC Siemens/Schneider con soporte global, variadores Yaskawa/Delta y cabezales de soldadura Lincoln o ESAB bajo pedido. Independientemente del nivel del proveedor, verifique que el sistema de control admita pruebas de calificación de operadores según ISO 14732:2025 (Edición 3, publicada en Junio de 2025) y el Formulario QW-484B de ASME BPVC Sección IX. La calificación simultánea sigue el Apéndice L de ASME Sección IX.
| Nivel del Sistema / Paquete Opcional | Rango Ex-Works OEM Directo (USD) | Rango Integrador Llave en Mano Occidental | Plazo de Entrega Típico | Estado de Embarque en Contenedor 40HQ |
|---|---|---|---|---|
| Servicio Ligero Compacto (2×2 m a 3×3 m, Estructura Básica) |
$8,500–$15,000
|
$28,000–$48,000
|
30–45 days
|
Se embarca en 1× 20GP o 40HQ (mástil/pluma desmontados) |
| Celda Media para Recipientes (4×4 m a 5×5 m + SAW Simple + Recuperación) |
$22,000–$42,000
|
$65,000–$110,000
|
45–65 days
|
1× 40HQ (requiere estabilizadores de base atornillados) |
| Torre Pesada Eólica/Tanques (6×6 m a 8×8 m + Bogie sobre Rieles + SAW Tándem) |
$48,000–$95,000
|
$125,000–$240,000+
|
75–120 days
|
Requiere empalme de columna atornillado mecanizado para 40HQ |
| Opcional: Carro Motorizado sobre Rieles + 12 m de Vía |
+$3,800–$7,500
|
+$12,000–$22,000
|
Incluido en el montaje | Los tramos de riel de 6 m se apilan en el piso del contenedor |
| Opcional: Seguidor de Junta por Sonda Táctil de 2 Ejes + Carros Cruzados |
+$2,800–$5,200
|
+$8,500–$16,000
|
Incluido en el montaje | Embalado en caja de madera sellada contra la humedad |
| Opcional: Seguidor de Junta por Visión Láser sin Contacto |
+$9,500–$18,500
|
+$22,000–$38,000
|
+15 days
de calibración |
Maletín de instrumentos amortiguado contra impactos por aire |
Requisitos de Integración y Servicios: Energía, Anclajes de Cimentación, Seguimiento de Junta y Lista de Verificación RFQ
Los manipuladores de servicio pesado requieren aire comprimido seco a
0.5–0.7 MPa
con un caudal de
300–600 L/min
cuando se monta la recuperación neumática de fundente. Los accionamientos de los ejes requieren
3–12 kW
de energía trifásica de 3 fases (
380V/50Hz
o
460V–480V/60Hz
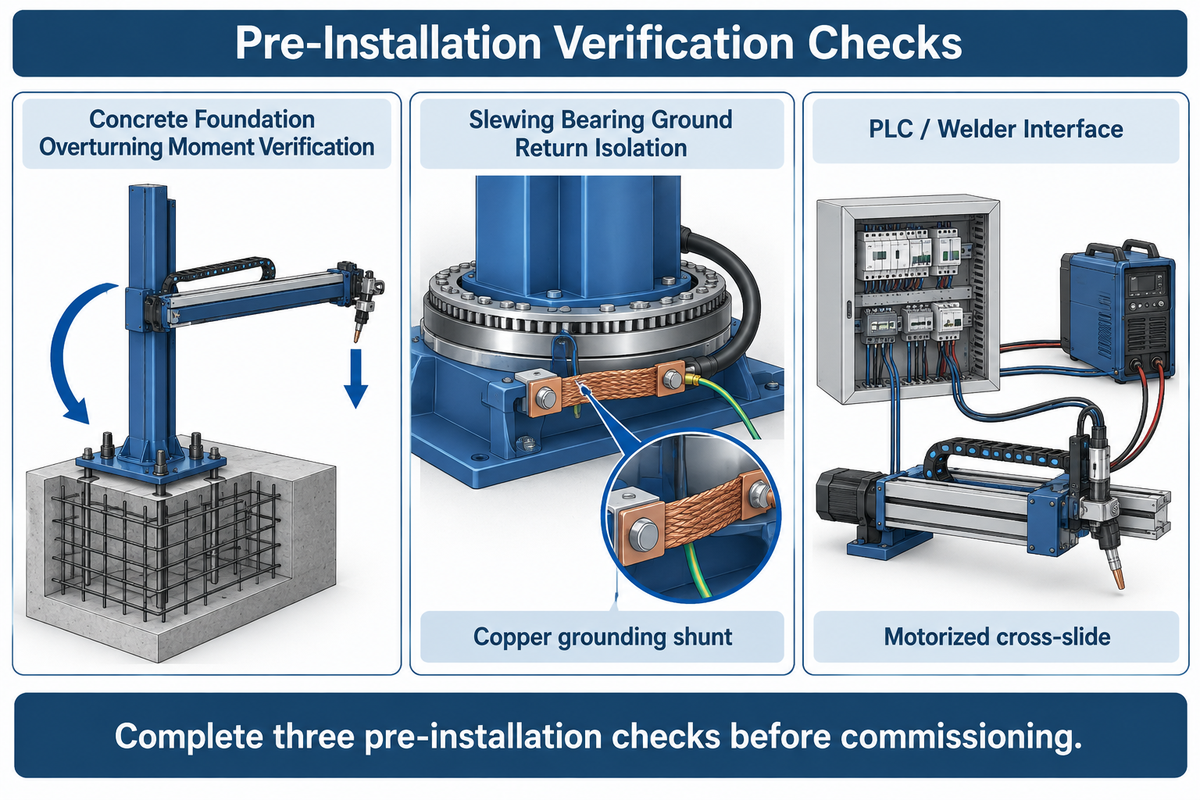
(excluyendo el rectificador de soldadura) según los manuales de instalación industrial. Completar tres verificaciones previas a la instalación y fijar sus parámetros de soldadura evita retrasos en la puesta en marcha y daños en los rodamientos.
1. Verificación del Momento de Vuelco en la Cimentación de Hormigón: Una base de columna estacionaria debe resistir el momento total de vuelco en voladizo
Moverturn = (Wboom · xcg) + (Wtip · Lmax)
con un factor de seguridad de
≥2.5
. Una torre de
5×5 m
o
6×6 m
que soporta un paquete SAW tándem de
600 kg
requiere una losa de hormigón armado C30/C35 con un espesor de
300–500 mm
. Asegure la base con pernos de anclaje químicos o tipo J (M24 to M36 Grado 8.8) tensados según especificación.
2. Aislamiento del Retorno de Masa del Rodamiento de Giro: Nunca permita que una corriente normal de
600–1,200 A
circule a través del rodamiento de la corona de giro de la columna o de los rodamientos de los rodillos viradores en el retorno de la soldadura por arco sumergido. El chisporroteo por corrientes parásitas en las pistas de bolas de acero templado provoca micropitting y el agarrotamiento del rodamiento en pocas semanas. Instale zapatas de cobre con resorte para conexión de retorno sobre la virola giratoria del recipiente. Instale una trenza de cobre de derivación de masa a través de la corona de giro de la columna, siguiendo nuestra guía sobre diseño del circuito rotativo de retorno de masa de alta corriente.
3. Seguimiento de Junta y Enlace PLC: Para recipientes a presión de acero al carbono con bordes biselados limpios, una sonda táctil mecánica de 2 ejes que acciona un carro cruzado motorizado de
±100 to ±150 mm
mantiene la antorcha centrada dentro de
±0.25 mm
. Para recipientes de aleación con alto precalentamiento (
150–250 °C
de precalentamiento o ajustes de separación variable, especifique un seguidor de visión láser refrigerado por agua con control adaptativo de relleno.
| Parámetro de Servicio / Integración | Estándar / Medio (2×2 m a 4×4 m) | Pesado / Extra Pesado (5×5 m a 8×8 m) | Requisito de Verificación de Ingeniería |
|---|---|---|---|
| Alimentación Trifásica (3 Fases) de Ejes |
380V/415V/480V
,
3.0–5.5 kW
|
380V/415V/480V
,
7.5–15.0 kW
|
Disyuntor dedicado independiente del rectificador SAW de
1,000 A |
| Suministro de Aire Comprimido |
0.5–0.6 MPa
@
250 L/min
|
0.6–0.7 MPa
@
450–600 L/min
|
Se requiere secador de aire frigorífico para evitar fundente SAW húmedo |
| Losa de Cimentación de Hormigón |
Losa C30 de
250–350 mm
, 4–8 pernos
M24 |
Pilote/losa C35 de
400–600 mm
, 8–12×
M30/M36
|
Nivelación
≤1.0 mm/m
a lo largo de la vía de rieles del bogie |
| Carrera del Carro Cruzado Motorizado |
100 × 100 mm
(
±50 mm
Y/Z) |
200 × 200 mm
or
300 × 300 mm
|
Accionamiento por husillo de bolas con fuelle antipolvo y finales de carrera |
| Interfaz PLC / Soldadora | Relé de contacto seco 24V CC + analógico
0–10V |
Profinet / Modbus TCP / DeviceNet + encoder | Retardo de encendido de arco sincronizado y temporizador de llenado de cráter |
Lista de Verificación de Especificaciones de Ingeniería para RFQ (Copie y Envíe a los Proveedores)
Incluir estos 8 parámetros técnicos en su Solicitud de Cotización (RFQ) permitirá recibir planos de ingeniería precisos y evitar propuestas de plumas subdimensionadas:
- 1. Rango Dimensional del Recipiente / Tubería: Diámetro exterior mínimo y máximo de la virola (
OD), diámetro interno mínimo (ID), espesor de pared (t), longitud de virola individual y peso máximo del recipiente (toneladas). - 2. Geometría de la Bancada de Rodillos Viradores: Modelo de rodillos viradores existente o previsto, diámetro de rueda, distancia entre centros y elevación del piso a la base de la virola (
Hroller). - 3. Proceso de Soldadura y Paquete de Cabezal: SAW de un alambre, SAW tándem, GMAW/MIG, GTAW/TIG de alambre caliente o recubrimiento interno. Indique marca y amperaje de la fuente de poder para soldadura (
1,000 Ao1,250 A). - 4. Carga Útil Total en el Extremo de la Pluma y Límite de Deflexión: Exija capacidad de carga útil nominal
≥1.25xdel peso total del paquete montado. Exija caída vertical estática<0.5 mm/mal100%de alcance horizontal. - 5. Configuración de Base y Pluma: Pedestal estacionario, corona de giro motorizada de
360°, bogie motorizado sobre rieles (indique longitud de vía) o pluma telescópica para cero giro trasero. - 6. Especificación de Guías y Anticaída Vertical: Estipule guías lineales o estiradas en frío templadas. Exija un dispositivo mecánico anticaída por trinquete o tuercas de seguridad dobles ACME con interruptor de desgaste.
- 7. Requisito de Embarque en Contenedor: Exija un empalme de columna atornillado con pasadores guía mecanizado con precisión para carreras verticales
≥5,000 mma fin de caber en un contenedor estándar 40HQ. - 8. Energía del Taller y Normas de Calificación: Especifique el voltaje y la frecuencia trifásica (3 fases) de la planta (
380V/50Hzo480V/60Hz). Debe cumplir con ISO 14732:2025 y ASME Sección IX QW-484B.
Preguntas Frecuentes sobre Manipuladores de Soldadura de Columna y Pluma
¿Cuál es la diferencia entre un manipulador de columna y pluma y un posicionador de soldadura?
Un manipulador de columna y pluma mueve el cabezal de soldadura a lo largo de ejes lineales vertical y horizontal, mientras que un posicionador de soldadura gira e inclina la propia pieza de trabajo.
Según las definiciones de la American Welding Society (AWS), el manipulador actúa como un portador rígido de antorcha de tres ejes que abarca 2,000–15,000 mm. Por el contrario, un posicionador rotativo o virador sujeta conjuntos soldados que pesan de
100 kg to 50+ tons
sobre una mesa giratoria motorizada. Esa mesa se inclina de
0–135°
y gira
360°
para situar boquillas y fondos complejos en la posición plana 1G para pasadas de soldadura de alta deposición.
¿Pueden utilizarse manipuladores de soldadura pequeños para la soldadura interna automática de tuberías?
Sí, los manipuladores de soldadura pequeños realizan soldadura interna automática de tuberías cuando se equipan con una pluma compacta o una lanza de alcance estrecho que libra el diámetro interior del tubo.
Las plumas cajón compactas estándar (sección transversal de
220 × 180 mm
) entran en tramos de tubería con diámetros internos de
550–650 mm
o mayores. Para tuberías más pequeñas de hasta 280–450 mm de DI, los talleres atornillan una lanza tubular de aleación en el extremo de la pluma. La tolva de fundente y el alimentador de alambre de soldadura se montan externamente en el carro trasero. Las pasadas internas de raíz y relleno se controlan mediante una cámara de soldadura con monitor de video.
¿Cómo evitar que la corriente de retorno de masa dañe el rodamiento de giro de la columna?
Evite daños por arco en el rodamiento de giro acoplando zapatas de cobre con resorte directamente sobre la pieza de trabajo y aislando del mástil el circuito de retorno de soldadura.
Las corrientes de soldadura por arco sumergido de 600–1,200 A pican las pistas de rodadura templadas si la corriente de retorno viaja por la pluma hacia la corona de giro de la columna. Para evitarlo, incorpore placas de aislamiento dieléctrico fenólico en el soporte del cabezal de soldadura para frenar la corriente de retorno parásita. Conecte la base de la columna a la red de puesta a masa del taller con pletinas de cobre y compruebe la resistencia de contacto de las pinzas de masa antes de cebar el arco.
¿Qué función cumple un carro cruzado motorizado en un cabezal de soldadura de columna y pluma?
Un carro cruzado motorizado proporciona un ajuste micrométrico fino en dos ejes (Y/Z) en el extremo de la pluma para mantener la antorcha centrada en el bisel.
Con un recorrido por husillo de bolas de 100 × 100 mm a 300 × 300 mm, el carro cruzado recibe señales en tiempo real de una sonda táctil o de un seguidor de junta láser. Además, compensa la deriva axial del recipiente en el eje Z. Lo hace sin mover el mástil principal de la columna.
¿Cuál es el rango típico de velocidad de recorrido horizontal de la pluma para la soldadura por arco sumergido?
La velocidad industrial de recorrido horizontal de la pluma abarca de 50 a 1,200 mm/min para soldadura de precisión y hasta 3,000 mm/min para posicionamiento rápido.
Los accionamientos de piñón y cremallera CA VFD en lazo cerrado mantienen la ondulación de velocidad dentro de
±1%
en pasadas SAW de un solo alambre (
350–650 mm/min
) y SAW tándem de doble alambre (
700–1,400 mm/min
).
¿Con qué frecuencia deben inspeccionarse las cadenas de elevación vertical, los contrapesos y los bloqueos anticaída en un manipulador de servicio pesado?
Los operadores deben revisar visualmente las cadenas de elevación y los finales de carrera antes de cada turno, mientras que los ingenieros de mantenimiento realizan pruebas de desgaste y caída cada 500 horas.
Durante la ronda diaria previa al turno, revise las cadenas de rodillos dobles o los cables de acero en busca de polvo de fundente, eslabones rotos y tensión equilibrada del contrapeso. En los mástiles de husillo ACME, mida la holgura axial de la tuerca principal de bronce y pruebe el interruptor de enclavamiento eléctrico de la tuerca secundaria de seguridad.
Cada 12 months, ejecute una prueba de disparo mecánico sin soldadura del trinquete anticaída accionado por resorte. Las mordazas de leva deben engranar limpiamente en la cremallera vertical de seguridad dentro de 15 mm de recorrido.
15 mm
de recorrido.
¿Necesita un Diseño Personalizado de Carrera y Rodillos Viradores para su Nave de Recipientes?
Configurar una estación compacta SAW de un alambre de
3,000 × 3,000 mm
o un sistema sobre rieles de
6,000 × 6,000 mm
para línea de ensamblaje exige una verificación exacta de holguras. Wuxi ABK Machinery (Aubrik) proporciona planos de disposición general 2D/3D directos de fábrica, mástiles pesados con empalme para contenedor e informes completos de deflexión FAT. Explore nuestra línea completa de manipulador de soldadura de columna y pluma o envíe las dimensiones de su virola a nuestro equipo de ingeniería para recibir una propuesta personalizada.
Referencias y Fuentes
- American Welding Society (AWS) — Welding Digest: The Future of Fabrication (Manipulator vs. Positioner & AWS D16 / CRAW Mechanized Welding Framework). (Octubre de 2026). Disponible en https://www.aws.org/magazines-and-media/welding-digest/2026/october/the-future-of-fabrication/
- American Welding Society (AWS) — Practical Reference Guide to Positioning (PRGP2008PV): Welding Head Manipulators and Turning Rolls. Disponible en https://files.aws.org/technical/errata/PRGP2008PV.pdf
- International Organization for Standardization (ISO) — ISO 14732:2025 (Edición 3, Junio de 2025): Welding personnel — Qualification testing of welding operators and weld setters for mechanized and automatic welding of metallic materials. Disponible en https://www.iso.org/standard/82980.html
- American Society of Mechanical Engineers (ASME) — BPVC Section IX: Welding, Brazing, and Fusing Qualifications (Form QW-484B & Appendix L Mechanized Operator Qualification). Disponible en https://www.asme.org/codes-standards/find-codes-standards/bpvc-ix-bpvc-section-ix-welding-brazing-fusing-qualifications
- The National Board of Boiler and Pressure Vessel Inspectors — Calificación Simultánea de Operadores de Soldadura bajo ASME Sección IX Apéndice L e ISO 14732. https://www.nationalboard.org/Index.aspx?pageID=164&ID=470
- U.S. Navy Naval Facilities Engineering Systems Command (NAVFAC) — NAVCRANECENINST 11450.2A: Directrices de Seguridad sobre Deriva de Soporte y Par de Inercia Rotacional de Columna y Pluma. https://navfac.navy.mil/Portals/68/Documents/Business-Lines/Weight-Handling/WH_ Docs/NAVCRANECENINST_11450.2A.pdf
- The Fabricator / The Welder (FMA Communications) — Dos Eslingas y Rotación Controlada Aumentan la Seguridad y el Control de Velocidad del Manipulador de Soldadura (10 FPM Posicionamiento vs. 6 -30 IPM Soldadura). https://www.thefabricator.com/thewelder/product/arcwelding/two-slings-controlled-rotation-increase-welding-manipulator-safety
- China National Intellectual Property Administration / Google Patents — Patente CN108941936A: Mecanismo Anticaída para Manipulador de Soldadura de Junta Longitudinal. https://patents.google.com/patent/CN108941936A/en
- China National Intellectual Property Administration / Google Patents — Modelo de Utilidad CN211387216U: Mecanismo Antideflexión y Precarga de Guías para Columna y Pluma de Manipulador de Soldadura Pesado. https://patents.google.com/patent/CN211387216U/en
Publicaciones relacionadas
Tendencia ahora