Póngase en contacto con la empresa Aubrik

Datos clave de esta guía
Unidad de decisión: producción de soldadura aceptada en piezas comparables. Muestra de prueba: tres familias de piezas representativas, repetidas en distintos lotes o turnos. Rutas comparadas: manipulación de piezas, celda robótica fija, robot colaborativo y control asistido por sensores. Todas las cifras de costos que aparecen a continuación son ilustrativas; no representan datos de desempeño de Aubrik.
Unidad de decisión: producción de soldadura aceptada en piezas comparables. Muestra de prueba: tres familias de piezas representativas, repetidas en distintos lotes o turnos. Rutas comparadas: manipulación de piezas, celda robótica fija, robot colaborativo y control asistido por sensores. Todas las cifras de costos que aparecen a continuación son ilustrativas; no representan datos de desempeño de Aubrik.
La automatización de la soldadura es más fácil de definir que de implementar. Una cámara puede localizar una junta de soldadura, pero una fila de conjuntos sin puntos de soldadura puede dejar la celda sin trabajo. Un robot rápido puede repetir una trayectoria, pero el inspector aún podría rechazar la junta. Por eso, la pregunta clave que debe hacerse un fabricante es qué estación limita la producción aceptada de sus propias piezas.
Las tendencias de automatización de soldadura en 2026 se centran en la detección, las celdas flexibles, la manipulación de piezas y los registros de soldadura. La Federación Internacional de Robótica contabilizó 542,000 instalaciones de robots industriales en todo el mundo en 2024, para todas las aplicaciones, no solo la soldadura. Elija un piloto midiendo la producción aceptada y la restricción alrededor del arco.
En resumen
- La cifra de instalaciones de robots que suele citarse para 2024 abarca todas las aplicaciones industriales; no es una tasa de adopción de la soldadura.
- La visión y el seguimiento de juntas funcionan en sistemas configurados, pero siguen requiriendo una preparación controlada de las piezas, ajustes del proceso e inspección.
- Un posicionador o un rodillo de giro puede ser la mejor primera compra si el acceso y la manipulación retrasan la soldadura.
- Compare el costo por producción aceptada de soldaduras comparables después de la carga, los cambios de configuración, la inspección y el retrabajo.
Aubrik fabrica equipos de soldadura en Wuxi, China. Sus listados de productos describen los equipos y las configuraciones disponibles, pero para afirmar que tendrán cierto desempeño en el trabajo del comprador se necesita probar una pieza representativa.
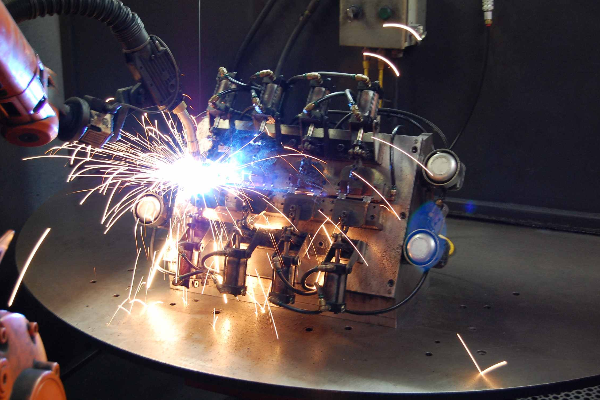
¿Qué tendencias de automatización de soldadura son relevantes para un fabricante en 2026?
Los distintos problemas requieren distintas soluciones. Un taller con variaciones en el ajuste de las piezas debería empezar por los dispositivos de sujeción y la medición; en cambio, un taller con conjuntos repetibles y tiempo de soldadura ocioso podría justificar una celda robótica.
La Federación Internacional de Robótica informó que en 2024 se instalaron 542,000 robots industriales en todo el mundo. Sin embargo, aunque algunas aplicaciones de soldadura pueden ofrecer un retorno de la inversión (ROI) positivo, esta cifra de robots industriales no indica cuántos robots de soldadura se instalaron. El informe sirve para entender la implementación de robots industriales, no para elaborar un pronóstico de ventas del mercado de automatización de soldadura.
Hay varias formas de interpretar una nueva inversión en automatización y robótica para soldadura. Los sistemas de soldadura automatizada controlan el movimiento de la pieza o de la antorcha. En cambio, un sistema de soldadura robótica incorpora un brazo programable a un sistema de soldadura. Ambos son sistemas, pero quizá el primer tipo de automatización que necesita un taller sea un dispositivo de sujeción o un posicionador. Compare las soluciones de automatización con un problema medido en una estación antes de pedir a los proveedores una categoría de máquina.
La industria de la soldadura abarca tanto líneas automotrices de gran volumen como operaciones de fabricación pesada con conjuntos cambiantes, y los requisitos tecnológicos varían según el entorno. Un proceso adecuado para soldar una junta repetitiva de una carrocería no se aplica automáticamente a un recipiente a presión de gran tamaño. Especifique los tipos de soldadura que requieren las piezas, además del acceso a las juntas y la combinación de lotes, antes de usar el titular de una tendencia para definir el presupuesto de equipos.
| Ruta | Problema que puede resolver | Qué debe demostrar el piloto |
|---|---|---|
| Posicionador o rodillo de giro | Acceso y orientación de la pieza | Manipulación más segura y una posición de soldadura adecuada para el conjunto real |
| Celda robótica fija | Trayectoria repetible de la antorcha en piezas adecuadas | Producción aceptada después de la carga, la configuración y la inspección |
| Robot colaborativo | Dificultades de programación y cambio de configuración en algunos lotes pequeños | Tiempo de ciclo, alcance, ajuste de las piezas y controles de seguridad específicos de la aplicación |
| Celda asistida por sensores | Variación medida en la junta o en la posición de la pieza | Rango de corrección y aceptación de la soldadura en las piezas del comprador |
¿Cómo mejoran la visión y el seguimiento de juntas una celda robótica de soldadura?
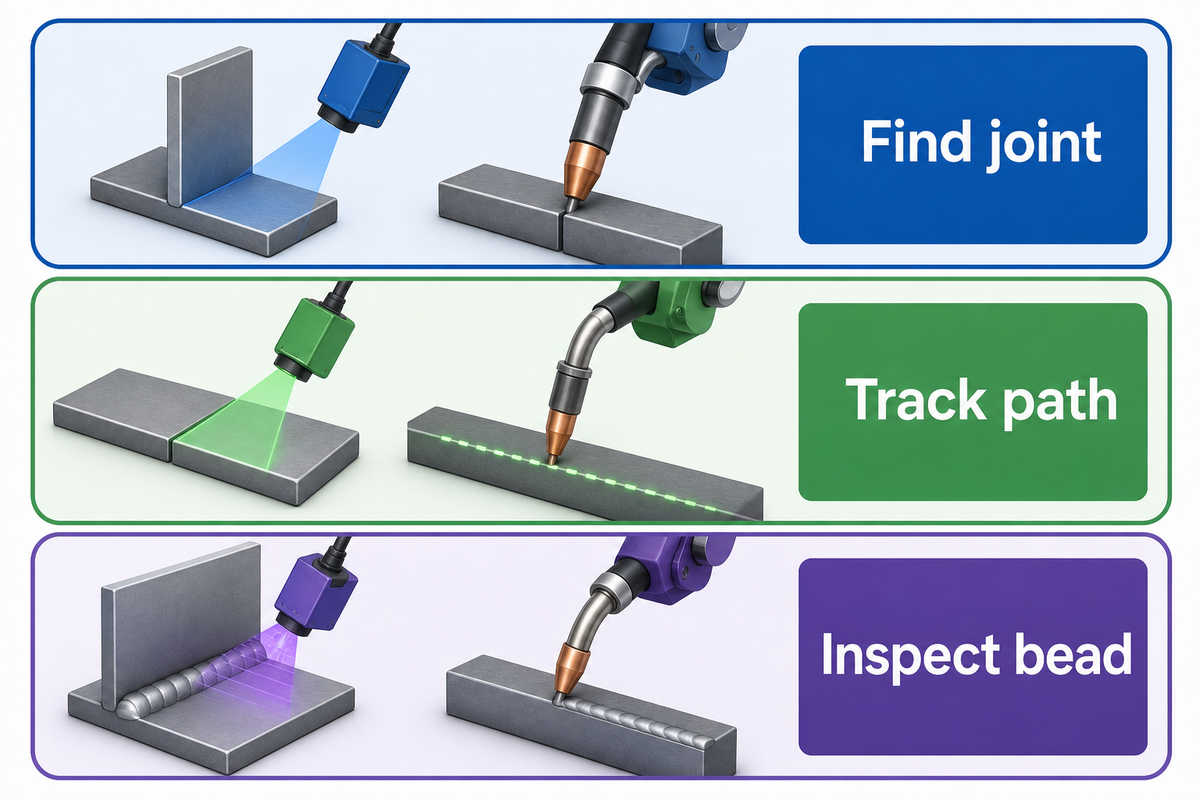
La visión puede localizar una junta antes de soldar; el seguimiento de juntas puede ajustar una trayectoria configurada durante la soldadura; y los sensores de inspección pueden medir características del cordón de soldadura terminado. Estas capacidades dependen del sistema. El proveedor aún debe demostrar qué variación puede manejar el sistema, qué calibración requiere y qué calidad de soldadura logra con el material y la junta del comprador.
Un artículo publicado por la American Welding Society analiza la localización de juntas, su seguimiento y la medición del cordón como tres funciones distintas. Jeff Noruk, presidente de Servo-Robot Corp, describe cómo los robots repiten una trayectoria enseñada sin detectar las variaciones de la junta. Un sensor resuelve parte de esa limitación; no convierte un procedimiento no calificado ni un dispositivo de sujeción flojo en una soldadura sólida.
Aubrik incluye en su catálogo máquinas y celdas de soldadura robótica, así como opciones con cobots. Además de esas configuraciones, la empresa ofrece opciones de visión y seguimiento de juntas. No dé por sentado que una ruta incluye todas las opciones posibles. Pregunte qué sensor, paquete de software y opción de resguardo se incluyen en la cotización. Después, pruebe la pieza con esa configuración para comprobar si es viable.
Pregunte al proveedor qué mediciones y registros reales genera el controlador durante la corrección en tiempo real. Una función de inteligencia artificial puede clasificar una junta o proponer una trayectoria, mientras que un sensor convencional puede seguir una regla más acotada. Las etiquetas del proveedor, como «soldadura con IA» y «soldadura avanzada», no responden esa pregunta de ingeniería. Solicite un registro de antes y después de las tareas de soldadura (y del software), así como de lo que hace el operador cuando se alcanza el límite de corrección.
¿Qué tanta variación de las piezas puede manejar realmente el seguimiento de juntas?
La respuesta debe ser un rango medido para una junta, un material, un dispositivo de sujeción y un proceso específicos, no una tolerancia universal. Defina el rango previsto de desalineación, separación y variación. Registre qué detecta la inspección después de soldar, dónde localiza el sensor la junta y dónde se detiene la corrección. Si el proveedor no especifica el rango de prueba, considere que esa opción no está verificada para el caso de negocio.
- Presente la pieza — registre el ajuste y la posición del dispositivo de sujeción.
- Mida la junta — registre qué localiza el sensor antes de que se inicie el arco.
- Corrija la trayectoria — registre el desplazamiento ordenado y cualquier límite de parada.
- Verifique la soldadura — inspecciónela según el plano y el procedimiento aplicable.
¿Puede un cobot de soldadura manejar mejor las piezas de alta variedad que una celda fija?
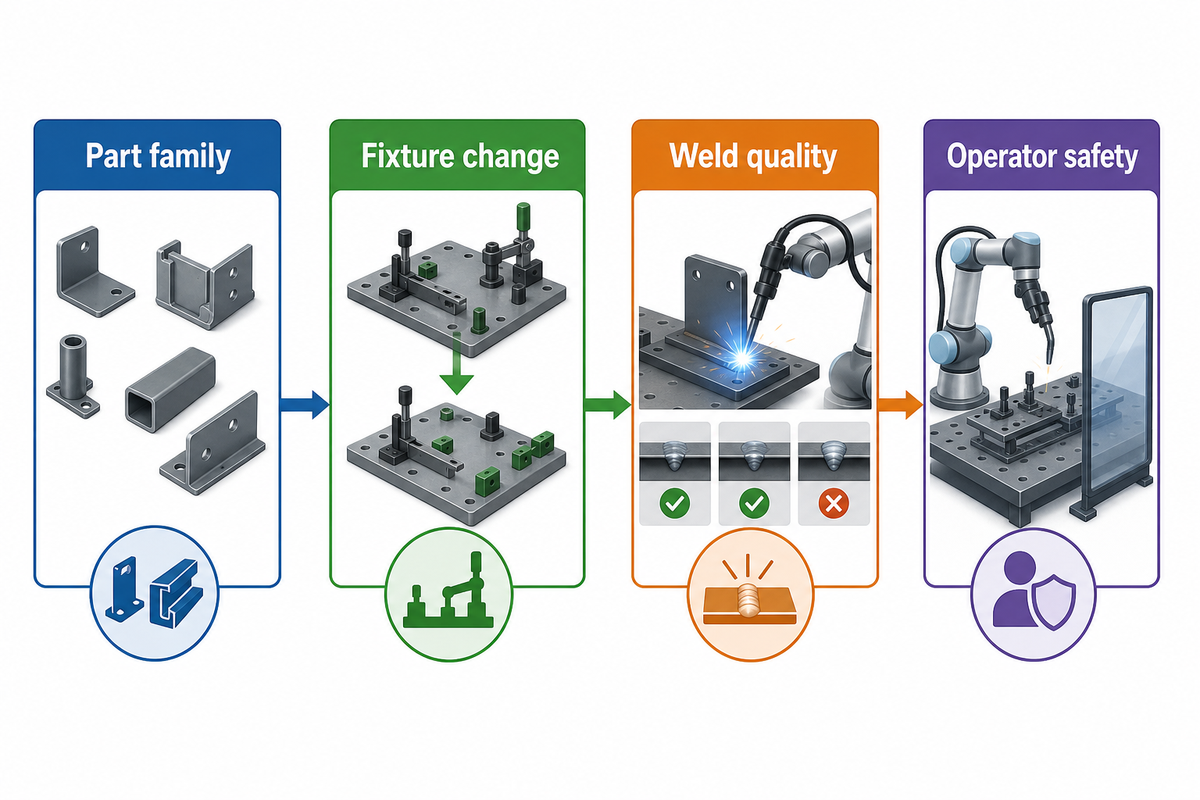
En la producción de lotes pequeños con soldaduras similares y repetitivas, los robots colaborativos (cobots) pueden ser una opción atractiva. Los cambios en los dispositivos de sujeción y la programación pueden ser un obstáculo. Una celda de soldadura automatizada fija puede funcionar cuando se repite una familia de piezas y la carga se realiza mientras se suelda. Ninguna de las dos rutas tiene una ventaja automática. Evalúe el alcance, la capacidad de carga, el acceso a la antorcha de soldadura, los cambios de configuración, la calidad de soldadura aceptada y el trabajo que aún debe realizar el operador en los lotes reales.
Un taller que fabrica soportes estructurales puede tener cinco conjuntos distintos, pero la misma soldadura corta alrededor de una característica común. Un dispositivo de sujeción reutilizable y una prueba de esa característica repetida podrían justificar una automatización parcial. Otra soldadura más incómoda podría seguir siendo completamente manual. Este ejemplo hipotético de un soporte ilustra un posible beneficio de la automatización parcial, pero no significa que se justifique un cobot en todos los talleres con alta variedad y bajo volumen. Una conversación de profesionales en Eng-Tips plantea la misma posibilidad como anécdota; no establece un umbral de lotes que pueda aplicarse a otros casos.
La cotización de un soldador cobot debe incluir las herramientas y los dispositivos de sujeción que los soldadores experimentados siguen cambiando. Los brazos robóticos pueden hacerse cargo de tareas repetitivas, pero encontrar soldadores calificados es solo una parte de un plan de personal. La falta de soldadores calificados no significa que ya no se necesiten soldadores ni otros profesionales de la soldadura para establecer procedimientos de trabajo, supervisar y evaluar el trabajo. Calcule los costos de mano de obra con base en el tiempo real dedicado a la preparación, supervisión, mantenimiento y soldadura, no en una reducción proyectada de la cantidad de empleados.
La revisión de seguridad debe considerar todo el proceso de soldadura. La guía de la Administración de Seguridad y Salud Ocupacional de Estados Unidos sobre robots recomienda analizar los peligros de los sistemas robóticos. Limitar la fuerza de un brazo robótico no elimina la exposición a una antorcha activa, la radiación del arco, las salpicaduras, las piezas calientes ni los humos. Pregunte al integrador cómo aborda la celda propuesta cada uno de estos peligros y dónde se ubica el operador durante la carga y la soldadura. La guía de OSHA sobre humos de soldadura sirve para evaluar la exposición y los controles; no constituye una especificación de ventilación para una planta en particular.
Ruta con cobot
- Mida los cambios de programación y de dispositivos de sujeción por lote.
- Compruebe el alcance y el acceso con la pieza representativa más grande.
- Especifique las medidas de protección contra el arco, los humos y las piezas calientes.
Ruta con celda fija
- Mida la producción repetida en toda la familia de piezas prevista.
- Mida el tiempo de carga, descarga y cambio de dispositivos de sujeción.
- Verifique los resguardos de la celda y las tareas del operador.
¿Por qué los registros de soldadura y la inspección influyen en la selección de una celda?
Una soldadura aceptable es un resultado de calidad. Los compradores necesitan el procedimiento y el registro de parámetros, un vínculo entre cada pieza y su inspección, y un recuento de las juntas rechazadas o retrabajadas. El método de inspección debe ajustarse al plano, al código y a las normas. Una cámara u otro sistema de visión no debería ser el único medio para demostrar la conformidad y la integridad completas.
Las coordenadas del robot pueden repetirse aunque cambien el punto central de la antorcha, la posición del alambre o el dispositivo de sujeción. JR Automation explica este problema del punto central de la herramienta desde la perspectiva de un integrador. Es una razón para probar e inspeccionar, no una afirmación de una tasa de defectos medida de forma independiente. La documentación de Bead Eye de Panasonic limita expresamente la detección basada en geometría en el caso de defectos internos y falta de penetración; este límite específico del producto ilustra por qué el comprador debe especificar el método de inspección requerido.
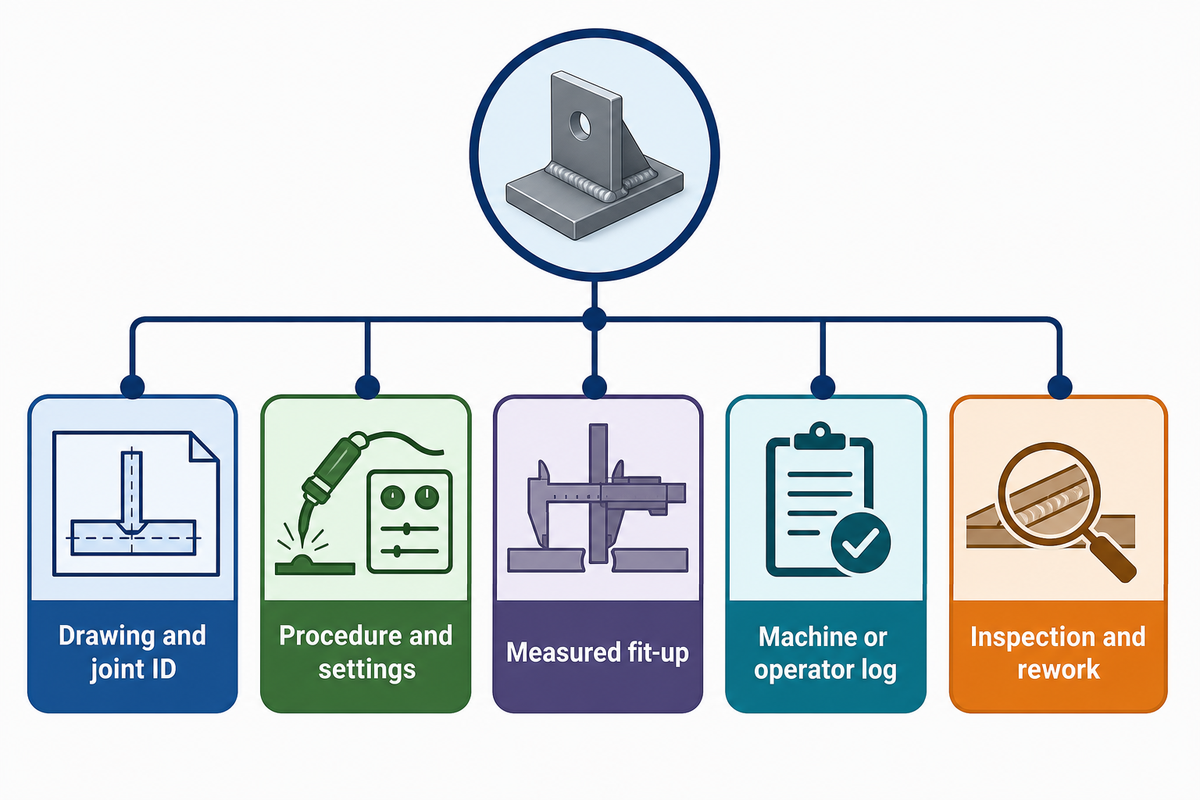
Para cada pieza de prueba se solicitan cinco registros vinculados: su plano e ID de junta; el procedimiento de soldadura aprobado y los cambios de ajustes; el ajuste medido y el estado del dispositivo de sujeción; el registro de la máquina o del operador; y el resultado de inspección, incluido cualquier retrabajo. Si la imagen atractiva de un cordón de soldadura es la única información que proporciona el proveedor, el comité de compras no tiene pruebas de la producción aceptada.
Un tablero del Internet de las cosas podría facilitar la obtención de esos registros, pero la conectividad es un medio de transmisión, no un resultado de inspección. Una pantalla que solo informa el tiempo de actividad de la máquina no puede indicar al equipo de calidad qué juntas se aprobaron.
En lugar de aceptar cada imagen de cámara como una aprobación, el control de calidad debe vincular esos registros con la calidad del producto. La exigencia del comprador de juntas de alta calidad y precisión debe traducirse en tolerancias del plano y en un método de inspección definido. El conocimiento del proceso de soldadura por parte del inspector puede ser importante cuando un cordón parece sólido, pero el examen especificado busca otra cosa.
¿Cuándo conviene usar un posicionador, un rodillo de giro o un manipulador antes que un robot?
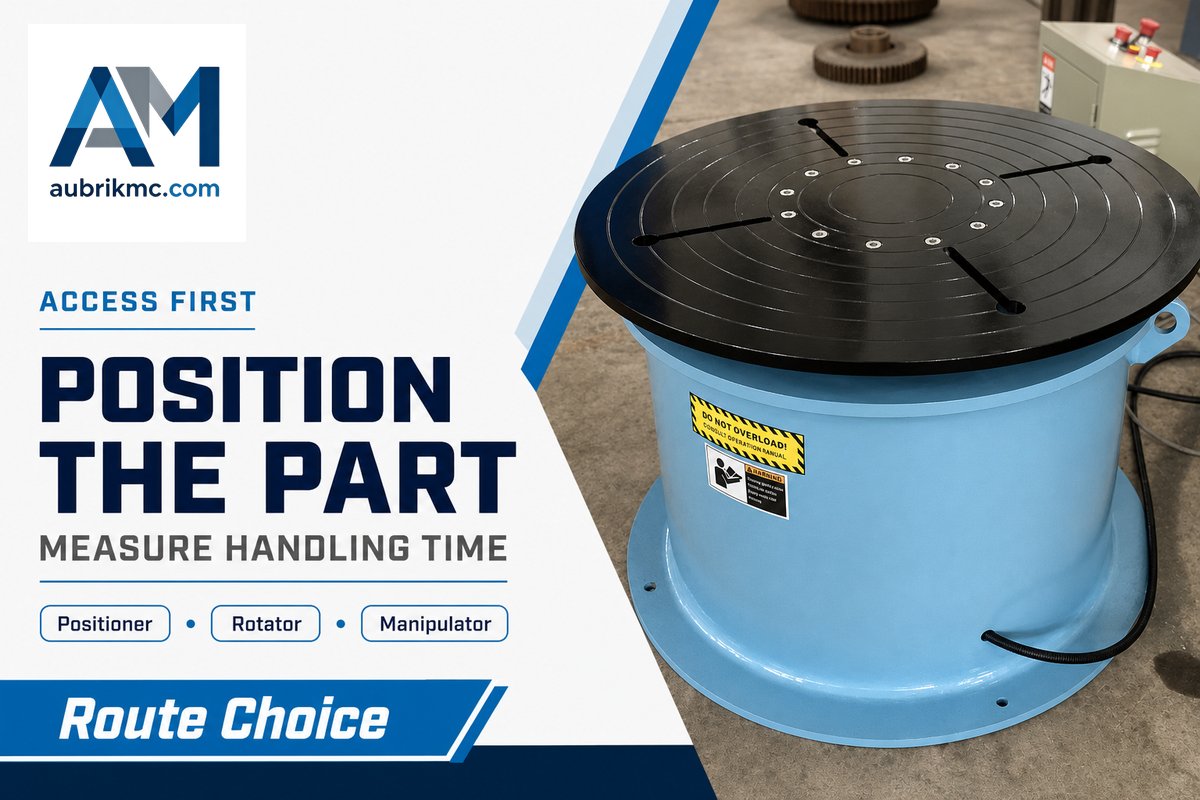
Elija una ruta después de medir cuánto tarda la pieza en llegar a una posición adecuada para soldar. Un posicionador puede reorientar un conjunto pesado y un rodillo de giro puede hacer girar una pieza cilíndrica. Un manipulador de columna y brazo puede ubicar una antorcha a lo largo de una junta extensa. También puede usarse un robot con un posicionador. La secuencia óptima depende de varios factores, entre ellos la posición de soldadura, el acceso, los cambios de dispositivos de sujeción y la producción aceptada de la familia de piezas.
Estos son tres ejemplos típicos. Un rodillo de giro puede permitir la rotación de la junta de un tubo largo, y un posicionador también puede facilitar el acceso a una posición deseada antes de que la trayectoria del robot se convierta en la limitación. Un manipulador de columna y brazo puede colocar la antorcha en la junta de soldadura mientras la pieza gira para soldar la junta de un recipiente a presión. Aubrik puede ofrecer los productos mencionados, pero eso no significa que el conjunto del comprador vaya a lograr una mejora en la productividad.
Las rutas se pueden combinar. El ejemplo de posicionador de doble estación de FANUC para 2026 combina la carga en un lado con la soldadura robótica por arco en el otro. Es una configuración conocida de la industria, no una especificación de Aubrik. The Welding Institute señala que la posición de soldadura también cambia la economía del proceso, por lo que la prueba debe registrar tanto el tiempo de manipulación como la posición de soldadura. Un lote pequeño aún puede justificar un robot si las herramientas de cambio rápido y las características de soldadura repetitivas permiten que el ciclo completo funcione.
Use el mapa de capacidad de soldadura de 7 estaciones antes de elegir equipos
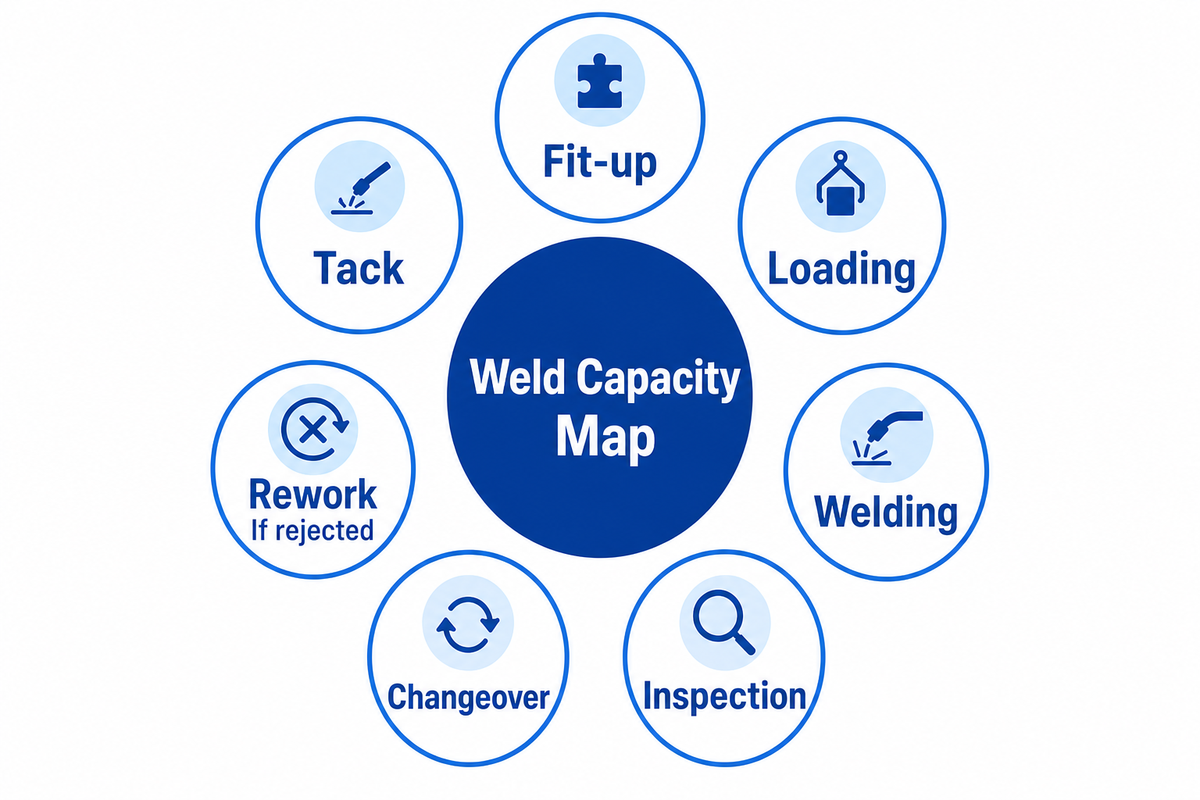
El «Mapa de capacidad de soldadura de 7 estaciones» es una lista de verificación para que los compradores midan el ajuste, los puntos de soldadura, la carga, la soldadura, la inspección, los cambios de configuración y el retrabajo. Este ejemplo es una herramienta original, no una norma de la industria ni un conjunto de datos de campo de Aubrik. Mida cada estación en tres familias de piezas representativas y después repita la muestra en distintos lotes o turnos para confirmar que los resultados sean estables.
El mapa permite que la gerencia de planta, el área de calidad y el área de compras identifiquen los cambios necesarios para una celda propuesta y acuerden el alcance. Use marcas de tiempo y recuentos de piezas aceptadas reales. No acepte como referencia el tiempo de ciclo ideal del proveedor. El mapa evita que un arco rápido oculte una fila de espera lenta.
En esta etapa de la planificación de la robótica y la automatización se empieza a diseñar el sistema de producción. La automatización moderna de la soldadura puede mover una antorcha con precisión mientras las operaciones de soldadura circundantes siguen siendo manuales. Mida esas operaciones por separado. El mapa ayuda a comparar los sistemas de automatización y las herramientas de automatización más pequeñas con la estación que realmente retrasa las piezas aceptadas, en lugar de tratar cada actividad de soldadura como una tarea robótica.
| Estación | Qué medir | Respuesta posible | Observación que refutaría la hipótesis |
|---|---|---|---|
| Ajuste de las piezas | Variación de la separación y minutos por pieza | Dispositivo de sujeción o preparación de la pieza | El dispositivo de sujeción agrega tiempo sin reducir la variación |
| Puntos de soldadura | Minutos para los puntos de soldadura y errores de posición | Plan repetible para los puntos de soldadura | Las correcciones posteriores no cambian |
| Carga y posicionamiento | Minutos para levantar, sujetar y orientar | Posicionador o carga en paralelo | La celda sigue esperando la siguiente pieza |
| Soldadura | Minutos con el arco encendido y minutos de interrupción | Trayectoria programada o detección por sensores | La cantidad de piezas aceptadas por turno no aumenta |
| Inspección | Minutos de espera y de inspección | Planificación de registros e inspección | El atraso en la inspección aumenta después del piloto |
| Cambio de configuración | Minutos por lote para cambiar dispositivos de sujeción y programas | Herramental o programación reutilizable | La producción total por turno disminuye con la combinación real de piezas |
| Retrabajo | Juntas rechazadas y minutos de reparación | Control del proceso y acciones para encontrar la causa raíz | La tasa de rechazo o la carga de reparaciones persiste |
¿La soldadura es realmente su cuello de botella?
Compare la fila de espera antes de cada estación con las piezas aceptadas que salen de la última. Suponga que una prueba reduce el tiempo con el arco encendido, pero el ajuste de las piezas sigue liberando un conjunto al ritmo anterior. La capacidad adicional del robot queda sin utilizar. Este es un ejemplo de flujo, no un caso de Aubrik.Una investigación del Instituto Nacional de Estándares y Tecnología indica que la variación en la combinación de productos también hace que cambien los cuellos de botella, otra razón para medir distintas familias de piezas.
Calcule el costo por metro de soldadura aceptado, no solo la velocidad del arco
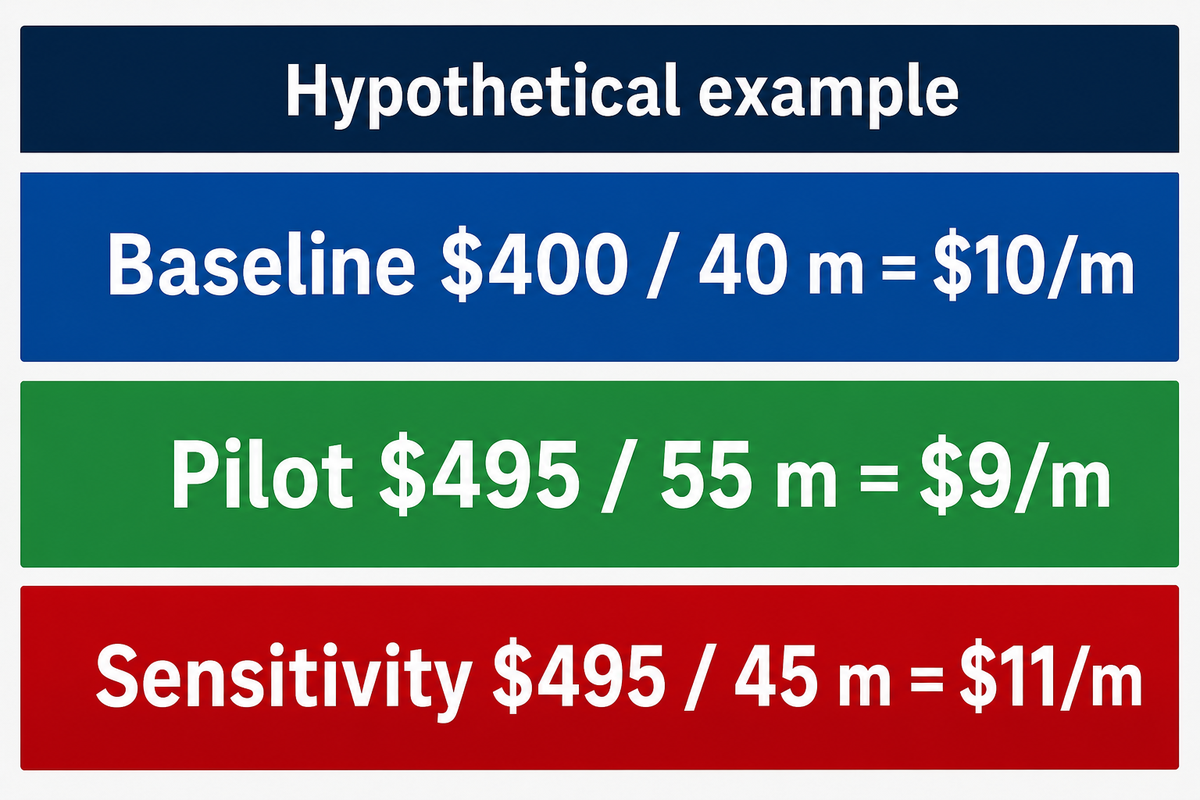
Para juntas similares, divida el costo total de un periodo de producción entre los metros de soldadura aceptados. Incluya mano de obra, propiedad de los equipos, consumibles, inspección y retrabajo. Un menor costo por metro solo es significativo si son comparables la familia de juntas, el material, el tamaño de la soldadura o la masa depositada, los requisitos de calidad y la combinación de producción.
Costo por metro de soldadura comparable aceptado = (mano de obra + propiedad de los equipos + consumibles + inspección + retrabajo) ÷ metros de soldadura aceptados. El equipo de finanzas puede sustituir los ejemplos por registros de la planta. Si los trabajos difieren de manera sustancial, compare el costo por pieza comparable aceptada o por masa depositada aceptada; el análisis de The Welding Institute sobre soldaduras de filete muestra por qué el tamaño de la soldadura modifica el material y el costo.
| Dato | Ruta actual | Ruta piloto |
|---|---|---|
| Costo total del turno | $400 | $495 |
| Longitud de soldadura aceptada | 40 m | 55 m |
| Costo por metro aceptado | $400 ÷ 40 = $10 | $495 ÷ 55 = $9 |
En este ejemplo artificial, el piloto parece costar $1 menos por metro aceptado, a pesar de que el costo del turno es mayor. Por ejemplo, si la inspección o el retrabajo reducen la producción del piloto a 45 metros aceptados, el costo pasa a ser $495 ÷ 45, es decir, $11 por metro, y la decisión se invierte. Finanzas también debe modelar los costos de capital, servicio y utilización durante el periodo previsto de propiedad. Una estimación del periodo de recuperación basada solo en el tiempo de desplazamiento de la antorcha no contempla todas las variables.
Cuando los proveedores citan una tasa de crecimiento para una categoría de máquinas, mantenga esa cifra fuera del cálculo de la planta. Ninguna estimación del mercado puede reemplazar la producción de soldadura aceptada, una comparación en condiciones equivalentes y el registro real de costos del trabajo en cuestión. Que una ruta más rápida aporte un beneficio comercial depende de esos datos.
Del mismo modo, el tamaño del mercado no es pertinente para calcular el costo unitario: incluso en un sector grande, una planta específica puede no tener suficiente trabajo repetible para la celda propuesta. Pruebe la ruta cotizada con la utilización prevista antes de comprometer el capital.
¿Qué pruebas debe presentar un proveedor de automatización de soldadura durante una corrida de muestra?
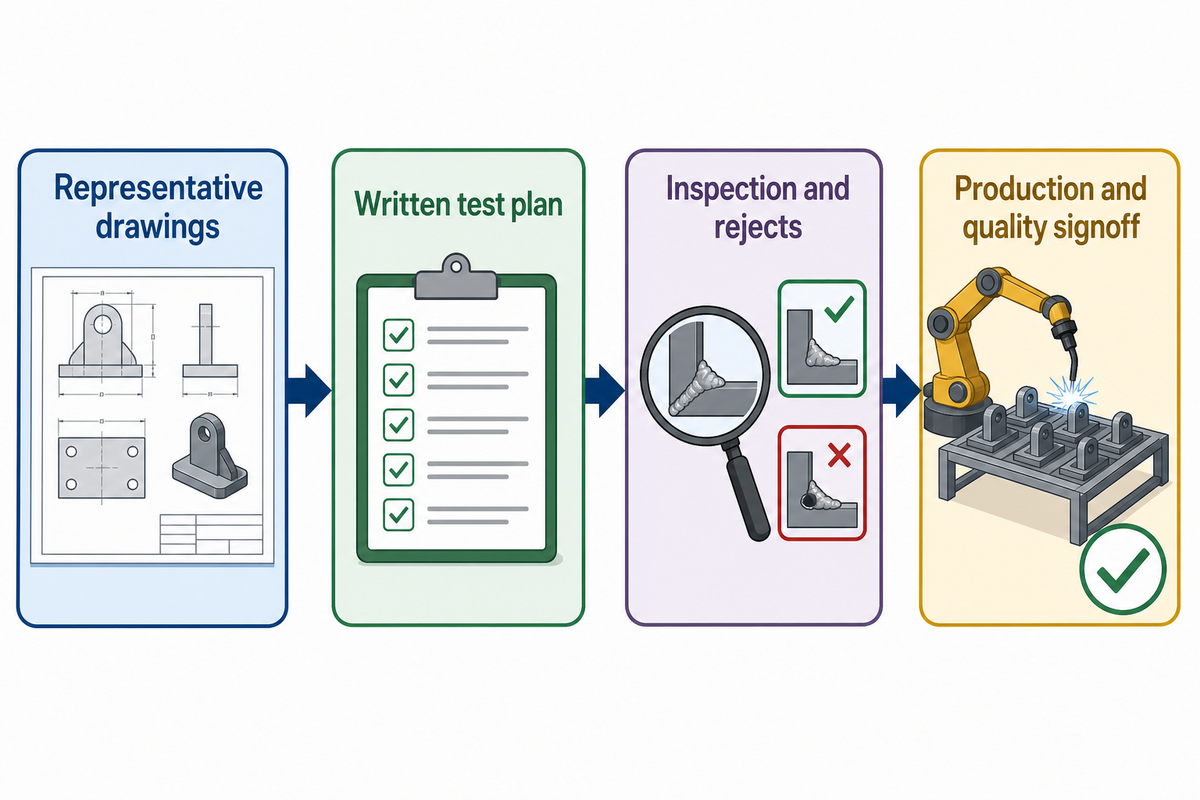
En una prueba útil se sueldan piezas representativas del propio comprador conforme a un plan de pruebas por escrito. Se registran la preparación, el cambio de producto, el flujo completo de las siete estaciones, los parámetros del proceso, la inspección, los rechazos, el trabajo del operador y los controles de seguridad. El área de Compras debe establecer los criterios de aprobación o rechazo antes de la demostración y pedir que las áreas de Calidad y Producción aprueben los resultados por separado.
Envíe tres planos que representen la variedad de geometrías de junta, tamaños, materiales y ajustes esperados. Proporcione la combinación prevista de piezas y los tamaños de lote esperados. Una demostración pulida con una pieza ideal responde a otra pregunta.
| Categoría de evidencia | Evidencia que se debe registrar | Criterio de aprobación que se debe establecer antes de la prueba |
|---|---|---|
| Producción | Tiempo de ajuste, punteo, carga, arco, inspección, cambio de producto y retrabajo | Piezas aceptadas por turno con la combinación de productos prevista |
| Calidad | Plano, procedimiento, registro de parámetros, resultado de inspección y motivo de rechazo | Criterios de aceptación definidos por el comprador para cada junta de la muestra |
| Seguridad | Revisión de riesgos de la aplicación, resguardos y controles del arco, los humos y las piezas calientes | Controles acordados para la planta y la tarea reales |
| Mantenimiento | Limpieza de sensores, calibración, repuestos, recuperación ante fallas y capacitación | Plan de soporte y recuperación aprobado por el comprador |
| Compras | Opciones incluidas, costos de inversión, servicio y propiedad | La configuración cotizada coincide con la que se probó |
| Ingeniería de procesos | Rango de juntas, referencia del dispositivo de sujeción y límites de corrección del sensor | No queda ninguna variante de junta sin evaluar en la familia de piezas propuesta |
| Datos y trazabilidad | Identificación de la pieza vinculada con las exportaciones de parámetros e inspección | El comprador puede recuperar el registro completo mediante la identificación de la pieza |
| Capacitación | Cambio de producto, respuesta a fallas y autorización para modificar parámetros | El personal designado de la planta puede operar la celda cotizada y recuperarla después de una falla |
| Finanzas | Costo por unidad aceptada con la utilización prevista | El caso de negocio se sostiene con los costos y la combinación de productos registrados por el comprador |
Una demostración del proveedor y la calificación de un procedimiento de soldadura son actividades distintas. ISO 15614-1:2017 describe los ensayos de procedimientos dentro de su alcance, mientras que ISO 14732:2025 aborda la calificación de operadores y ajustadores de soldadura para la soldadura mecanizada y automática. Aclare qué normas y requisitos contractuales se aplican al proyecto, quién tiene autoridad para modificar los parámetros y qué registros recibirá el comprador. ISO 10218-2:2025 abarca las aplicaciones y celdas con robots industriales; su publicación no establece por sí sola un plazo legal universal para todas las plantas.
Si mañana duplicara la capacidad de soldadura, ¿dónde aparecería el siguiente cuello de botella?
Mida primero las otras 6 estaciones. La inspección podría acumular piezas en espera, la carga podría dejar esperando al robot industrial o el retrabajo podría consumir la producción adicional de soldadura. Repita la prueba en distintos lotes o turnos antes de dar por hecho que una demostración breve refleja una capacidad estable. Las directrices sobre procesos del Instituto Nacional de Estándares y Tecnología distinguen la estabilidad del proceso a lo largo del tiempo de una sola muestra favorable; son directrices estadísticas generales, no un código de aceptación de soldadura.
¿Qué deberían observar los fabricantes en la soldadura adaptativa?
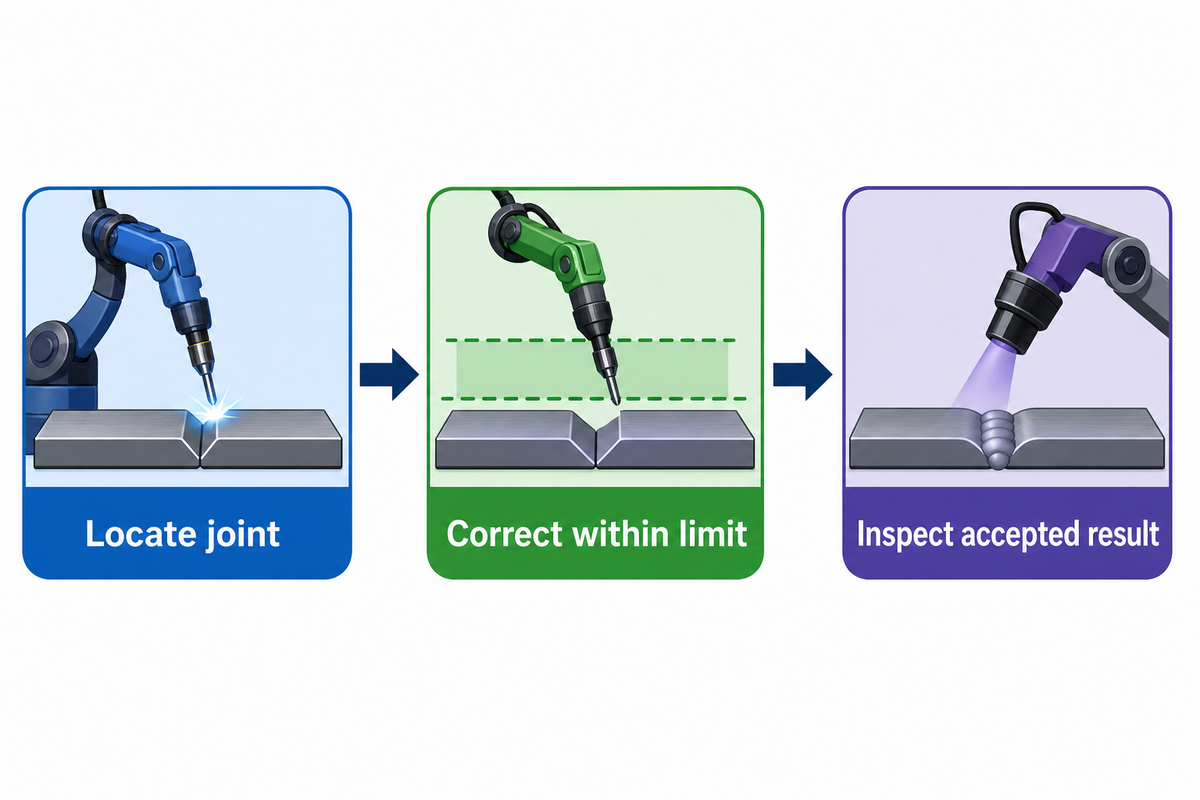
Busque pruebas de que el sistema puede localizar juntas variables, corregir una trayectoria dentro de los límites especificados y vincular el resultado con los registros de inspección. Esto es una señal de compra más sólida que llamar al sistema «autónomo». Un método emergente puede resultar atractivo y aun así no demostrar plena capacidad ante un ensamble grande, reflectante o variable.
Un artículo de septiembre de 2026 de la American Welding Society describe ejemplos concretos de orientación adaptativa y la dificultad persistente de demostrar una operación totalmente autónoma a lo largo del tiempo. Solicite el rango de piezas probado, un límite de corrección registrado y resultados aceptados en pruebas repetidas.
La soldadura autónoma es una línea de investigación útil, pero afirmar que la soldadura es totalmente autónoma va mucho más allá de decir que una cámara corrige una junta de soldadura. La misma distinción se aplica a los robots industriales de soldadura por arco que se ofrecen con detección opcional. Si una propuesta promete operaciones de soldadura autónomas, pregunte qué decisiones toma el software, cuáles siguen a cargo del operador y cómo se registran las excepciones. Evalúe la robótica y la IA según cómo se presentan en el sistema, no como propiedades generales de todos sus componentes.
Conclusión clave
Elija la opción que aumente la producción aceptada en todo el flujo de producción. Mida el tiempo de tres familias representativas de piezas, pruebe la configuración cotizada y permita que Producción y Calidad evalúen la misma prueba.
Preguntas frecuentes sobre automatización de soldadura
¿Qué es la automatización de soldadura?
Leer la respuesta
La automatización de soldadura utiliza equipos para mover una antorcha de soldadura o una pieza de trabajo, controlar una secuencia de soldadura o guiar un robot industrial mediante sensores. Abarca desde un posicionador que mantiene la pieza en una orientación adecuada hasta una celda programada. El nivel de automatización no demuestra por sí solo que una soldadura cumpla con el plano, el procedimiento o los requisitos de inspección.
¿Cuáles son los beneficios de la automatización de soldadura?
Leer la respuesta
El beneficio depende de la estación que limita la producción aceptada. Un posicionador puede reducir la manipulación, mientras que una celda robotizada puede repetir una trayectoria comprobada en piezas similares. Un robot colaborativo puede facilitar los cambios de producto en algunos lotes. Mida el trabajo del operador, la inspección, el retrabajo y la producción aceptada antes de atribuir una mejora a la máquina.
¿Qué desafíos implica la automatización de soldadura?
Leer la respuesta
Las variaciones en el ajuste, el acceso deficiente, los cambios en las familias de piezas y los dispositivos de sujeción inadecuados pueden consumir el tiempo que ahorra una trayectoria rápida. Una celda también requiere control del proceso, medidas de seguridad específicas para la aplicación, evaluación de humos, inspección, capacitación y soporte. Una prueba con piezas representativas puede revelar estos límites antes de tomar la decisión de compra. Registre la condición limitante y repita la prueba en más de un lote.
¿La automatización puede resolver la escasez de soldadores?
Leer la respuesta
La automatización puede transferir movimientos repetitivos de las personas a los equipos. Aun así, requiere personal capaz de preparar piezas, establecer y controlar procedimientos de soldadura, mantener dispositivos de sujeción, supervisar la celda y evaluar la calidad, incluso cuando escasean los soldadores calificados. Un plan de personal debe contabilizar esas tareas en lugar de suponer que puede reemplazarse un número fijo de soldadores en cualquier situación.
¿Qué industrias utilizan la automatización de soldadura?
Leer la respuesta
La fabricación de tuberías, las estructuras de acero, la producción de recipientes a presión y otros trabajos de fabricación pesada pueden aprovechar la manipulación mecanizada o la soldadura robotizada cuando la geometría y el volumen de las piezas se ajustan al proceso. El nivel de automatización adecuado varía según la junta, la combinación de piezas, los requisitos de seguridad y los criterios de inspección.
¿La soldadura robotizada es lo mismo que la soldadura automatizada?
Leer la respuesta
La soldadura robotizada es un tipo de soldadura automatizada. La automatización también incluye el movimiento mecanizado de piezas, como el que realizan posicionadores y rodillos giratorios, y el movimiento controlado de la antorcha mediante manipuladores. Una planta puede combinar estas opciones o automatizar solo una parte repetible del trabajo.
Traiga sus piezas y mediciones para conversar
Aubrik puede analizar una solución con posicionador, rodillos giratorios, manipulador, celda robotizada o una combinación de equipos a partir de tres planos representativos. Comparta los tiempos de las siete estaciones, los criterios de inspección requeridos y la combinación de productos prevista para que la configuración propuesta se pueda probar frente a su restricción real.
Consulte a Aubrik sobre una pruebaNota sobre la evidencia: Este artículo cita páginas públicas de fabricantes para describir las líneas de productos que ofrecen, utiliza fuentes externas como contexto técnico e incluye un ejemplo de costos explícitamente hipotético. No presenta el Mapa de las Siete Estaciones como una norma industrial aceptada, ni representa los números de ejemplo la experiencia de clientes. La seguridad específica de la planta, los procedimientos de soldadura y los criterios de aceptación de inspección requieren una revisión del proyecto.
Referencias y fuentes
- Federación Internacional de Robótica, publicación de World Robotics 2025
- American Welding Society, automatización e inspección de soldadura
- Administración de Seguridad y Salud Ocupacional de Estados Unidos, guía de seguridad para robots industriales
- Administración de Seguridad y Salud Ocupacional de Estados Unidos, humos de soldadura
- The Welding Institute, diseño y posición de soldaduras
- Instituto Nacional de Estándares y Tecnología, combinación de productos y cuellos de botella
- Organización Internacional de Normalización, ISO 15614-1:2017
- Organización Internacional de Normalización, ISO 14732:2025
- Organización Internacional de Normalización, ISO 10218-2:2025
- Instituto Nacional de Estándares y Tecnología, directrices sobre estabilidad de procesos
- American Welding Society, automatización de soldadura adaptativa