Póngase en contacto con la empresa Aubrik

Cómo dimensionar y especificar una mesa giratoria TIG y un posicionador de soldadura rotativo para soldaduras circulares de precisión

Una mesa giratoria TIG es un posicionador de soldadura rotativo motorizado que hace girar tuberías y bridas debajo de la antorcha. Los modelos BY de Aubrik enumerados cubren un rango de 0.08 a 5 RPM y presentan distintos límites de velocidad. Al seleccionar una mesa giratoria de soldadura, se requiere un margen de carga útil de 1.5x a 2x para dispositivos descentrados y cálculos precisos del par gravitacional. Los compradores también deben especificar regulación en lazo cerrado a baja velocidad y aislamiento de tierra para alta frecuencia (HF).
Qué hace un posicionador de soldadura de mesa giratoria TIG en la fabricación de precisión
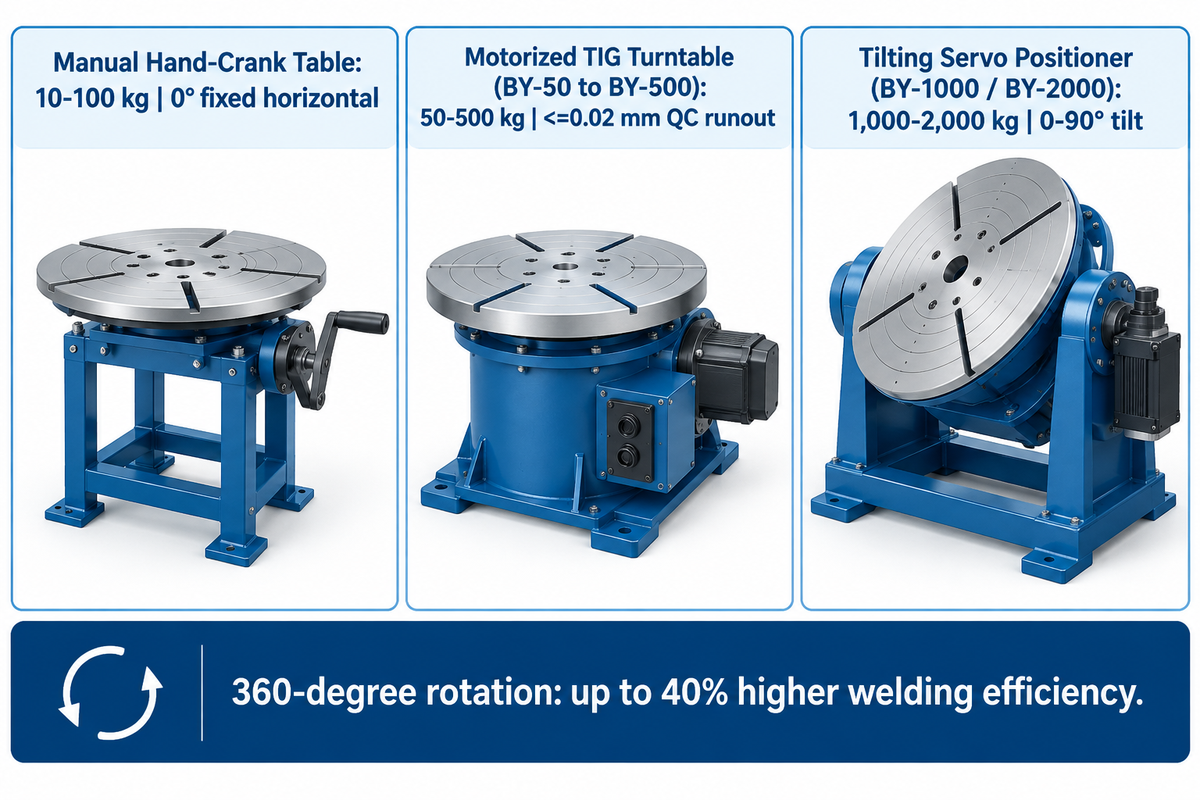
Una mesa giratoria TIG dedicada (o posicionador de soldadura) hace girar una pieza de trabajo circular alrededor de un husillo central. Este movimiento permite al soldador mantener un ángulo de antorcha constante en la posición plana (1G) o de filete horizontal (2F). Según datos de producción de mesas giratorias de soldadura industrial de Aubrik, los cordones circulares consumen entre el 30% y el 50% del tiempo de taller. La rotación de 360 grados motorizada eleva la eficiencia de soldadura hasta en un 40%.
Los planes de estudio de soldadura de tuberías GTAW y posicionadores robóticos técnicos y automatizados emplean velocidad superficial constante para asegurar un aporte térmico uniforme en acero inoxidable de pared delgada y titanio. Una corriente de soldadura y un voltaje de arco estables son necesarios para mantener un arco estable. La rampa descendente controlada de corriente y la adición de material de aporte ayudan a rellenar el cráter al final del cordón. Los estudios de caso en The Fabricator demuestran que posicionar en plano reduce el tiempo de maniobra con grúa y mejora la consistencia y la calidad de la soldadura.
¿Qué es una mesa giratoria de soldadura y cómo se utiliza en la fabricación TIG?
Una mesa giratoria de soldadura es una mesa rotativa de un solo eje o abatible que sujeta piezas redondas en un mandril de 3 mordazas o en un plato con ranuras en T. Soporta la soldadura circunferencial por arco de tungsteno con gas (GTAW) en la industria. Para utilizarla, el operador ajusta la velocidad de rotación en RPM, inicia el arco y presiona un pedal. A continuación, el componente gira con suavidad debajo de la antorcha de soldadura. Resulta de especial interés la uniformidad con la que se transmite la velocidad de rotación en tubos de escape delgados y conexiones. La excentricidad de la pieza, la altura libre de la antorcha y el control de corriente influyen en el contacto del tungsteno y en los picos locales de aporte térmico. Hacer girar la pieza debajo de la antorcha permite al soldador mantener un ángulo de antorcha estable durante toda la serie de producción.
| Tipo de equipo | Rango de carga útil | Control de velocidad y repetibilidad | Rango de inclinación | Aplicación en taller y base de costos |
|---|---|---|---|---|
| Mesa manual de manivela / con rodamientos | 10–100 kg | Indexación manual a mano | 0° horizontal fijo | Solo para punteado de bajo volumen y trazado |
| Mesa giratoria TIG horizontal motorizada (BY-50 a BY-500) | 50–500 kg | Accionamiento AC continuo de 0.5–5 RPM (BY-50) y 0.3–4 RPM (BY-100); excentricidad QC ≤0.02 mm | 0° horizontal fijo | Base comparativa horizontal fija; cordones circunferenciales continuos |
| Posicionador de soldadura rotativo servo abatible (BY-1000 / BY-2000) | 1,000–2,000 kg (5,000 kg personalizado) | Servoaccionamiento DC de 0.1–2 RPM (BY-1000) y 0.08–1.5 RPM (BY-2000) | 0–90° motorizado (135° personalizado) | Spools de tubería pesados descentrados, soldadura de filete en plano y celdas robóticas |
Capacidad de carga, par excéntrico y dimensionamiento de inclinación en mesas giratorias TIG
Las capacidades de carga en la placa de datos de un posicionador de soldadura rotativo y mesa giratoria solo se aplican si el centro de gravedad (CG) se ubica sobre el eje del husillo. Cuando un colector se monta descentrado o se inclina desde la horizontal hacia la vertical, la gravedad genera un par de rotación y un momento flector que contribuyen al vuelco. El tutorial de par rotacional de la University of Guelph y la guía de dimensionamiento de Koike Aronson separan ambos tipos de vectores de carga.
Comience determinando la carga bruta sumando las masas de la pieza de trabajo, el mandril de 3 mordazas y cualquier dispositivo especial o contrapeso. Las guías de distribuidores de EE. UU. en WeldingMart sugieren un margen de seguridad de 1.5X-2X en dispositivos descentrados. Los ingenieros establecen por separado el margen de diseño para el par. A continuación, evalúe el par de rotación y el par de inclinación en todos los ejes.
- El par gravitacional máximo actúa a una distancia eradial del husillo y a lo largo del plato, el cual está inclinado un ángulo θ respecto a la horizontal. Aquí, eradial es la distancia radial del centro de gravedad al husillo y W es el peso de la pieza.
- El par gravitacional de inclinación es igual al peso del conjunto soldado multiplicado por el brazo de palanca horizontal con signo desde el eje de inclinación hasta el centro de gravedad. A medida que la pieza se inclina y gira, tanto el voladizo axial como la excentricidad radial afectan dicho brazo de palanca.
Considere un ejemplo práctico para un conjunto combinado de tubería de acero inoxidable 316L y dispositivo de fijación de 85 kg con un desplazamiento radial del CG de 120 mm (0.12 m). La fuerza gravitacional equivale a 85 kg × 9.81 m/s² = 833.85 N. Con el husillo horizontal, 833.85 N actuando a una excentricidad radial de 0.12 m producen un par gravitacional pico de 100.1 N·m alrededor del husillo. Al aplicar un factor de seguridad de par seleccionado por separado de 1.25× se obtienen 125.1 N·m, y el dimensionamiento del accionamiento incluye además el par de fricción y de aceleración. Con el husillo vertical, la gravedad no produce par alrededor de ese eje. Distinga el margen de capacidad de carga útil del margen de diseño de par. Para este conjunto excéntrico, aplique el margen de carga útil de 1.5× a 2× y consulte la curva de carga excéntrica del fabricante. La soldadura de tubería girada en posición 1G utiliza un eje de tubería horizontal y rotación para mantener el cordón en la parte superior. Entre los modelos de Aubrik aquí listados, el BY-1000 y el BY-2000 ofrecen inclinación motorizada del plato (hasta 500 N·m de par de engranaje) para orientar horizontalmente una tubería montada en el husillo. Consulte el dimensionamiento de par y diámetro interior de mandril para mesas giratorias de soldadura de tuberías y las señales y causas raíz de sobrecarga en posicionadores de soldadura al verificar cargas descentradas.
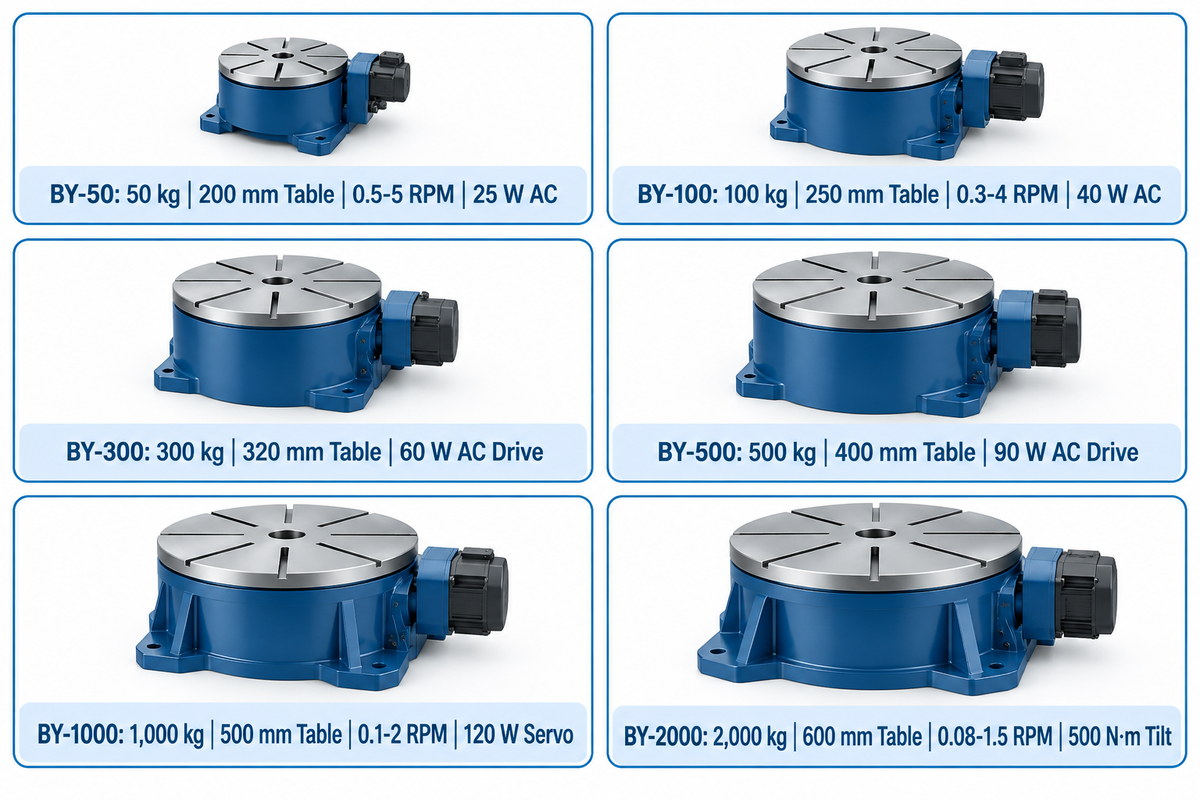
| Modelo | Capacidad de carga nominal | Diámetro de la mesa | Rango de velocidad de rotación | Potencia del motor de accionamiento | Ángulo de inclinación y clase de accionamiento |
|---|---|---|---|---|---|
| BY-50 | 50 kg | 200 mm | 0.5–5 RPM | 25 W | 0° horizontal fijo; regulación continua AC |
| BY-100 | 100 kg | 250 mm | 0.3–4 RPM | 40 W | 0° horizontal fijo; regulación continua AC |
| BY-300 | 300 kg | 320 mm | Confirmar según la ficha técnica específica del modelo (la serie abarca 0.08–5 RPM) | 60 W | 0° horizontal fijo; regulación continua AC |
| BY-500 | 500 kg | 400 mm | Confirmar según la ficha técnica específica del modelo (la serie abarca 0.08–5 RPM) | 90 W | 0° horizontal fijo; regulación continua AC |
| BY-1000 | 1,000 kg | 500 mm | 0.1–2 RPM | 120 W | Inclinación motorizada 0–90°; servoaccionamiento DC |
| BY-2000 | 2,000 kg (5,000 kg personalizado) | 600 mm | 0.08–1.5 RPM | 180 W | Inclinación motorizada 0–90° / 135°; servoaccionamiento DC (par de engranaje de 500 N·m) |
Control de velocidad de la mesa giratoria de soldadura, fórmula de RPM y selección del motor
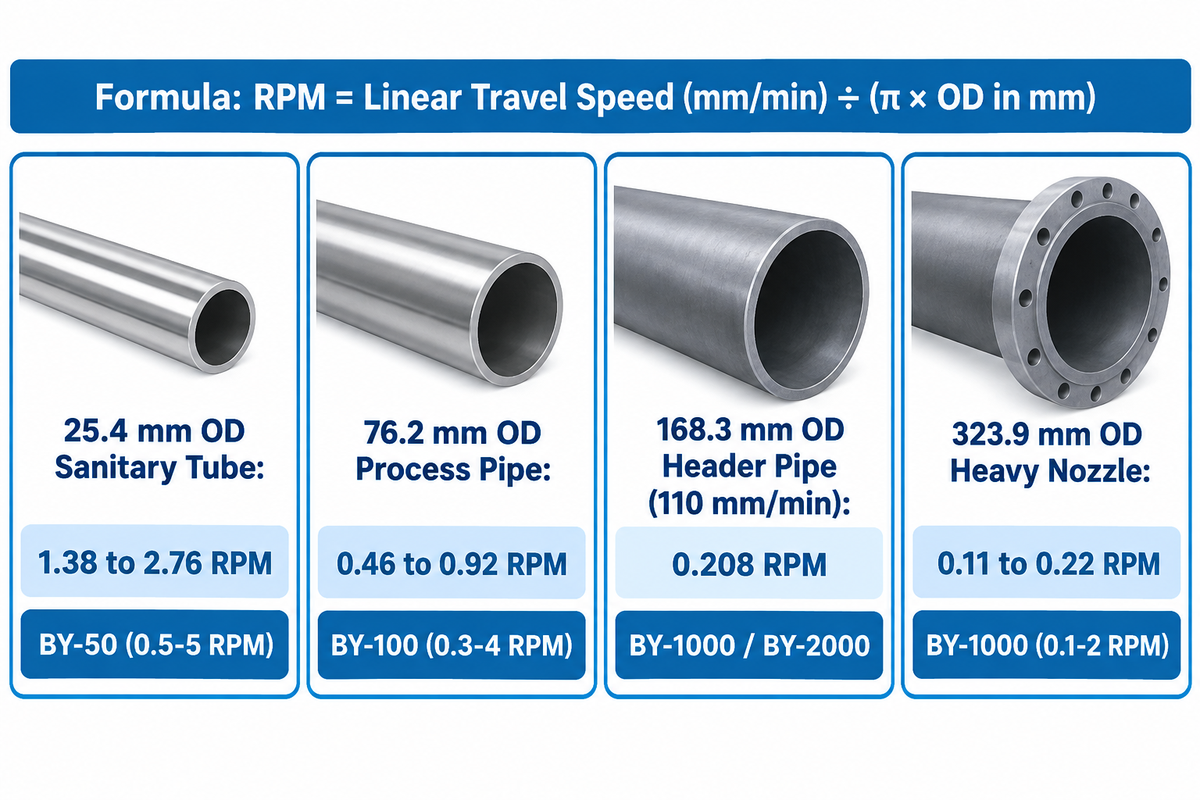
Elegir el rango de velocidad y la arquitectura de control de velocidad de una mesa giratoria de velocidad variable reduce las fluctuaciones a baja velocidad en tuberías grandes y asegura suficientes RPM máximas en conexiones pequeñas. Los ingenieros convierten la velocidad de avance lineal de soldadura tig en velocidad de rotación del husillo mediante cinemática circunferencial estándar: las RPM equivalen a la velocidad de avance lineal (mm/min) dividida entre la circunferencia de la pieza (π × diámetro exterior en mm).
Considere una tubería de acero inoxidable Schedule 10S de 6 pulgadas (168.3 mm DE, circunferencia 528.7 mm) soldada a una velocidad de avance lineal de 110 mm/min. La velocidad de husillo requerida es 110 ÷ 528.7 = 0.208 RPM. Si se utiliza un anillo de recipiente de 1,520 mm DE, su circunferencia es de aproximadamente 4,775.2 mm (188.0 in). Ese anillo requiere aproximadamente 0.0628 RPM a 300 mm/min según el cálculo de RPM de Koike Aronson. Por el contrario, la tubería pequeña de 25 mm a 150 mm DE soldada de 75 a 350 mm/min requiere de 0.16 a 4.46 RPM. Las listas de capacitación aprobadas por el estado, como el informe de fabricación de soldadura de la BPPE de California, combinan estaciones de tubería GTAW con posicionadores motorizados en todos estos diámetros.
Los operadores ajustan la velocidad (o realizan un ajuste fino en el panel) del controlador según el diámetro de la tubería. A bajas velocidades de salida, los accionamientos DC con escobillas en lazo abierto pueden desacelerarse bajo carga o girar de forma irregular cuando el par disponible no logra superar la fricción y el par de dentado. Este comportamiento depende de la reducción de engranajes y del desempeño del controlador. Una reducción de engranajes adecuada y un control de velocidad en lazo cerrado ayudan a mantener una rotación suave a baja velocidad bajo cargas variables. Bajo cargas variables, el control de velocidad puede mantener una rotación estable a bajas velocidades. El frenado dinámico puede emplearse para disipar energía durante la desaceleración. Para una operación manual y semiautomática suave, Aubrik utiliza motorreductores AC de regulación continua en los modelos BY-50 a BY-500. Para el BY-1000 y el BY-2000, Aubrik emplea servoaccionamientos DC de precisión. La precisión del sistema de posicionamiento varía con la carga y se ve afectada por la resolución de retroalimentación, la holgura del tren de transmisión y la rigidez estructural. Un error angular determinado provoca un mayor desplazamiento lineal cuanto más lejos se encuentre del eje del husillo.
| Categoría de tubería y diámetro exterior (DE) de la pieza | Circunferencia (π × DE) | RPM a 110 mm/min (Pase de raíz GTAW) | RPM a 150 mm/min (Pase de relleno estándar) | RPM a 220 mm/min (Vista rápida / TIG pulsado) | Nivel de modelo Aubrik correspondiente (rango continuo) |
|---|---|---|---|---|---|
| Tubo sanitario pequeño — 25.4 mm DE | 79.8 mm | 1.38 RPM | 1.88 RPM | 2.76 RPM | BY-50 (0.5–5 RPM cubre las tres velocidades) |
| Tubo de escape delgado — 38.1 mm DE | 119.7 mm | 0.92 RPM | 1.25 RPM | 1.84 RPM | BY-50 (0.5–5 RPM cubre las tres velocidades) |
| Línea de proceso lácteo — 50.8 mm DE | 159.6 mm | 0.69 RPM | 0.94 RPM | 1.38 RPM | BY-50 (0.5–5 RPM) o BY-100 (0.3–4 RPM) |
| Tubo colector sanitario — 63.5 mm DE | 199.5 mm | 0.55 RPM | 0.75 RPM | 1.10 RPM | BY-50 (0.5–5 RPM) o BY-100 (0.3–4 RPM) |
| Tubería de proceso Schedule — 76.2 mm DE | 239.4 mm | 0.46 RPM | 0.63 RPM | 0.92 RPM | BY-100 (0.3–4 RPM cubre las tres velocidades) |
| Tubería de servicios mediana — 101.6 mm DE | 319.2 mm | 0.34 RPM | 0.47 RPM | 0.69 RPM | BY-100 (0.3–4 RPM cubre las tres velocidades) |
| Tubería spool estándar — 114.3 mm DE | 359.1 mm | 0.31 RPM | 0.42 RPM | 0.61 RPM | BY-100 (0.3–4 RPM cubre las tres velocidades) |
| Tubería colectora química — 168.3 mm DE | 528.7 mm | 0.21 RPM | 0.28 RPM | 0.42 RPM | BY-1000 (0.1–2 RPM) o BY-2000 (0.08–1.5 RPM) |
| Boquilla pesada de recipiente — 323.9 mm DE | 1,017.6 mm | 0.11 RPM | 0.15 RPM | 0.22 RPM | BY-1000 (0.1–2 RPM) o BY-2000 (0.08–1.5 RPM) |
Prevención de interferencias de alta frecuencia TIG y daños en la tierra rotativa
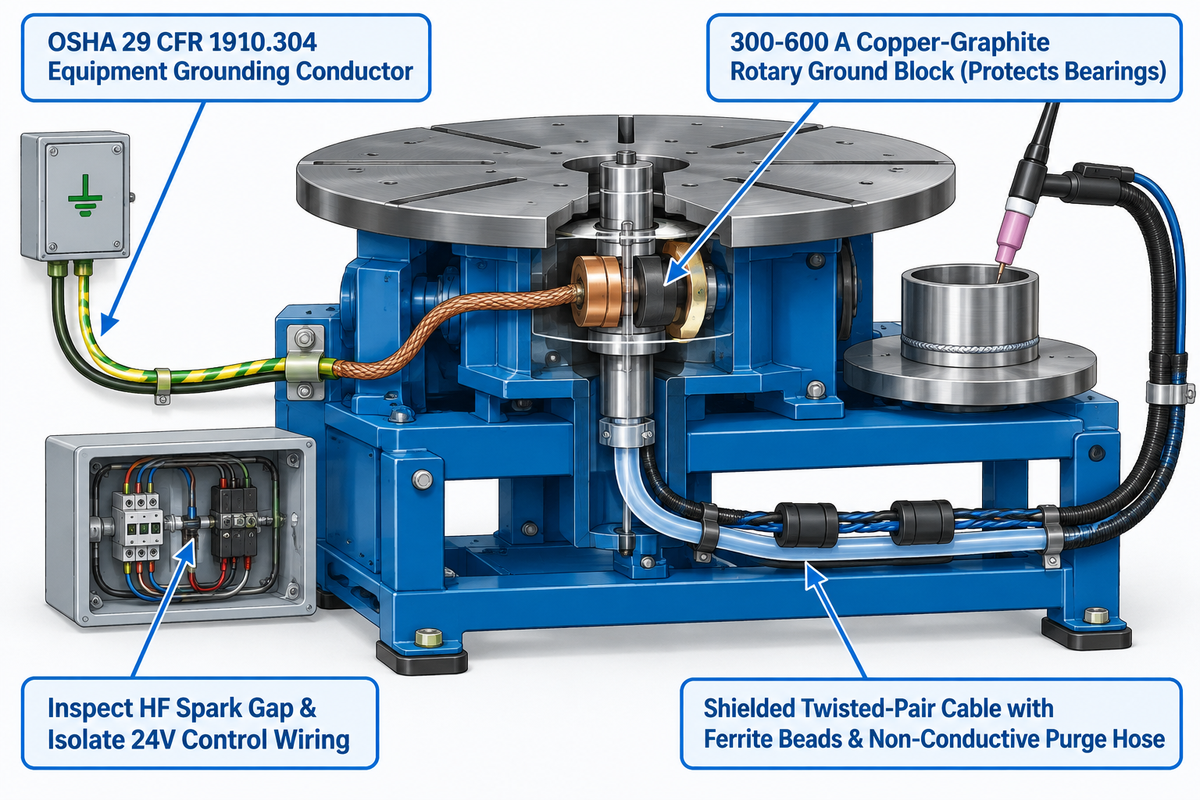
El encendido de arco por alta frecuencia (HF) en GTAW produce ráfagas de radiofrecuencia de alto voltaje que se acoplan en tarjetas de velocidad de motor, codificadores y cables de pedal sin blindaje. Al mismo tiempo, una corriente de retorno de soldadura de 100 A a 350 A que atraviesa los rodamientos de bolas provoca microarcos que generan picaduras y arruinan la suavidad mecánica. Estas picaduras también degradan la forma en que un rodamiento de orientación soporta momentos axiales y de vuelco.
¿Por qué mi mesa giratoria TIG no funciona o gira de forma errática durante el inicio del arco?
Una mesa giratoria TIG se detiene, reinicia su pantalla o se comporta de manera errática durante el encendido del arco cuando la interferencia electromagnética (EMI) de alta frecuencia ingresa a un controlador PWM sin blindaje. El movimiento errático también ocurre cuando la corriente de retorno de soldadura forma arco a través de los rodamientos del eje principal. Los boletines técnicos de Bancroft Engineering confirman que la estabilización por alta frecuencia en GTAW causa severas interferencias de radiofrecuencia en accionamientos de estado sólido de posicionadores. Para evitar la falla de la tarjeta, se debe implementar una ruta de tierra de baja impedancia y circuitos de control aislados. Los boletines técnicos de Bancroft Engineering lo confirman.
Las siguientes cuatro medidas ayudan a proteger al operador y la electrónica de la máquina.
Matriz de puesta a tierra HF de 4 puntos y perforación de purga
- Según OSHA 29 CFR 1910.304(g)(5) y (g)(8)(i), los bastidores metálicos fijos requieren un conductor de puesta a tierra de equipos permanente y continuo. Tienda este conductor junto con los conductores del circuito de alimentación; una varilla de tierra independiente nunca reemplaza esta vía de falla.
- Sujete el cable de masa de la fuente de poder de soldadura al bloque de tierra rotativo de cobre-grafito con resorte (300-600 A) ubicado en la mesa giratoria. Una escobilla rotativa dedicada, con buen contacto eléctrico, proporcionará una vía de retorno de baja resistencia y reducirá la formación de arcos en los rodamientos.
- Se debe inspeccionar el explosor de alta frecuencia (HF) de la soldadora y aislar el cableado de control de 24V respecto de los cables de la antorcha como parte del protocolo de protección RFI de Bancroft Engineering. También se puede implementar puesta a tierra adicional según lo requieran los diagramas de cableado del fabricante.
- Se debe utilizar cable de par trenzado blindado con núcleos de ferrita para transmitir las señales del pedal y de la interfaz con el robot. Deben emplearse conexiones de manguera de gas no conductoras a través de la perforación del husillo hueco para asegurar que la línea de purga nunca conduzca corrientes parásitas.
Mandriles de soldadura de 3 mordazas, límites de excentricidad radial y purga por husillo hueco
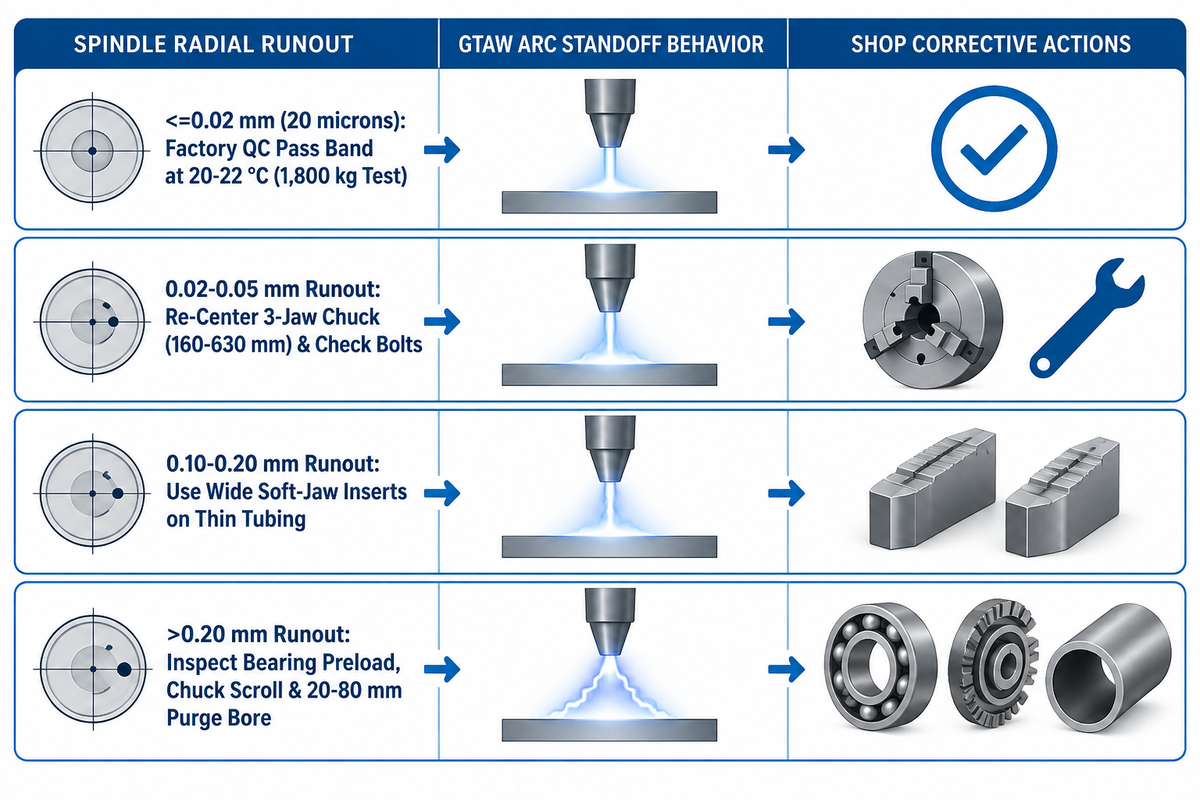
En GTAW manual y mecanizado, la longitud de arco entre el tungsteno y la pieza se sitúa entre 1.0 mm y 2.0 mm. El alabeo del plato o la excentricidad del mandril altera la altura de la antorcha durante la rotación. La investigación suministrada reporta una excentricidad radial de ≤0.02 mm (20 micras) a 20–22 °C durante una prueba de esfuerzo de 24 horas con una carga de 1,800 kg. Esa calificación en 14 configuraciones de transmisión por engranajes definió el par de engranajes de acero aleado endurecido para una durabilidad a largo plazo.
Los ingenieros deben distinguir dos métricas de precisión de máquina—la repetibilidad de pose y la excentricidad radial del husillo—de los requisitos de ajuste de junta propios de cada aplicación. En la literatura sobre robótica, las pruebas de desempeño de manipuladores ISO 9283:1998 (y los estudios de repetibilidad de pose de robots de 14 criterios) describen métodos de ensayo para la repetibilidad de pose de manipuladores. La precisión rotacional en la junta soldada también refleja el radio de medición y la sujeción del mandril. Cuando un tubo delgado se sujeta en un mandril de 3 mordazas, una presión excesiva de las mordazas puede ovalizar la tubería de pared delgada. Los fabricantes especifican la estabilidad a baja velocidad de manera cualitativa como rotación continua suave en lugar de una tolerancia numérica porcentual de RPM. Los conjuntos de acero al carbono bajo el Código de Soldadura Estructural—Acero AWS D1.1/D1.1M:2025 (y sus actualizaciones de la edición 2025) siguen las tolerancias de juntas estructurales. Por su parte, los estudios de GTAW rotativo en MDPI Materials y las investigaciones de GTAW multipase en PubMed muestran que la orientación gravitacional y la variación en la distancia de la antorcha alteran la geometría del cordón.
¿Qué mesas giratorias de soldadura rotativas incluyen mandriles autocentrantes de tres mordazas?
Los paquetes de mesas giratorias de soldadura industrial de Aubrik (BY-50 a BY-2000), MK Products (CobraTurn con mandril opcional 005-0812) y Arc-Zone / PROFAX se combinan con mandriles de soldadura autocentrantes de 3 mordazas de acción rápida. Estos mandriles se atornillan al plato mediante una placa adaptadora maquinada y abarcan diámetros de sujeción de 160 mm a 630 mm. Las mordazas reversibles permiten un mayor espacio libre para la antorcha. Aubrik ofrece husillos huecos de purga configurables de 20 mm a 80 mm y gabinetes de control blindados contra HF para la serie BY. Se recomienda a los clientes solicitar curvas de carga excéntrica específicas del modelo durante una solicitud de cotización (RFQ).
Al soldar tuberías de acero inoxidable austenítico (304L/316L), aleaciones dúplex o titanio, una perforación pasante de husillo hueco de 20 mm a 80 mm canaliza una manguera interna de purga a través del eje de rotación. Este paso interno reduce el enrollamiento de la manguera mientras usted hace girar la pieza de trabajo. La publicación de patente CN103600196A sobre sistemas de control de posicionadores de soldadura es una publicación de solicitud de patente de invención que describe un sistema de control de posicionador de soldadura con regulación coordinada de velocidad de plataforma rotativa. Las soldaduras de raíz limpias también requieren tapones de purga locales, un difusor sinterizado para evitar turbulencias y un puerto de venteo dimensionado para prevenir sobrepresión. Combine estos accesorios con verificaciones de gas de protección en recargue por arco de argón.
| Banda de excentricidad radial | Comportamiento de la separación de arco | Factores del baño de fusión y geometría del cordón | Acción recomendada en taller |
|---|---|---|---|
| ≤0.02 mm (20 micras) | Limita la variación de la separación de arco atribuible al husillo | La penetración de raíz y el ancho de corona también reflejan la excentricidad de la pieza cargada y los parámetros de soldadura | Aubrik reporta esta banda de aprobación de excentricidad de fábrica desde el BY-50 hasta el BY-2000 a 20–22 °C |
| 0.02–0.05 mm | Variación periódica menor de la distancia de antorcha en montajes de antorcha fija | La apariencia del cordón refleja la velocidad de avance, la estabilidad de corriente y el ajuste de la junta | Recentrar las mordazas del mandril de 3 mordazas y revisar los pernos de montaje del plato |
| 0.10–0.20 mm | Variación periódica de distancia con antorcha fija; una deriva >1.5 mm requiere compensación adicional | La penetración y la forma del cordón también reflejan los parámetros de soldadura y el ajuste de la junta | Los insertos anchos de mordaza blanda distribuyen la fuerza de sujeción en tubería delgada |
| >0.20 mm | Variación notable del espacio entre electrodo y pieza durante la rotación | Mayor riesgo de fusión irregular o contacto del electrodo cuando la altura de la antorcha es fija | Inspeccionar la precarga de rodamientos del husillo, el desgaste de la espiral del mandril y la concentricidad del dispositivo |
Pedales, soportes de antorcha e integración de bus de campo en celdas robóticas
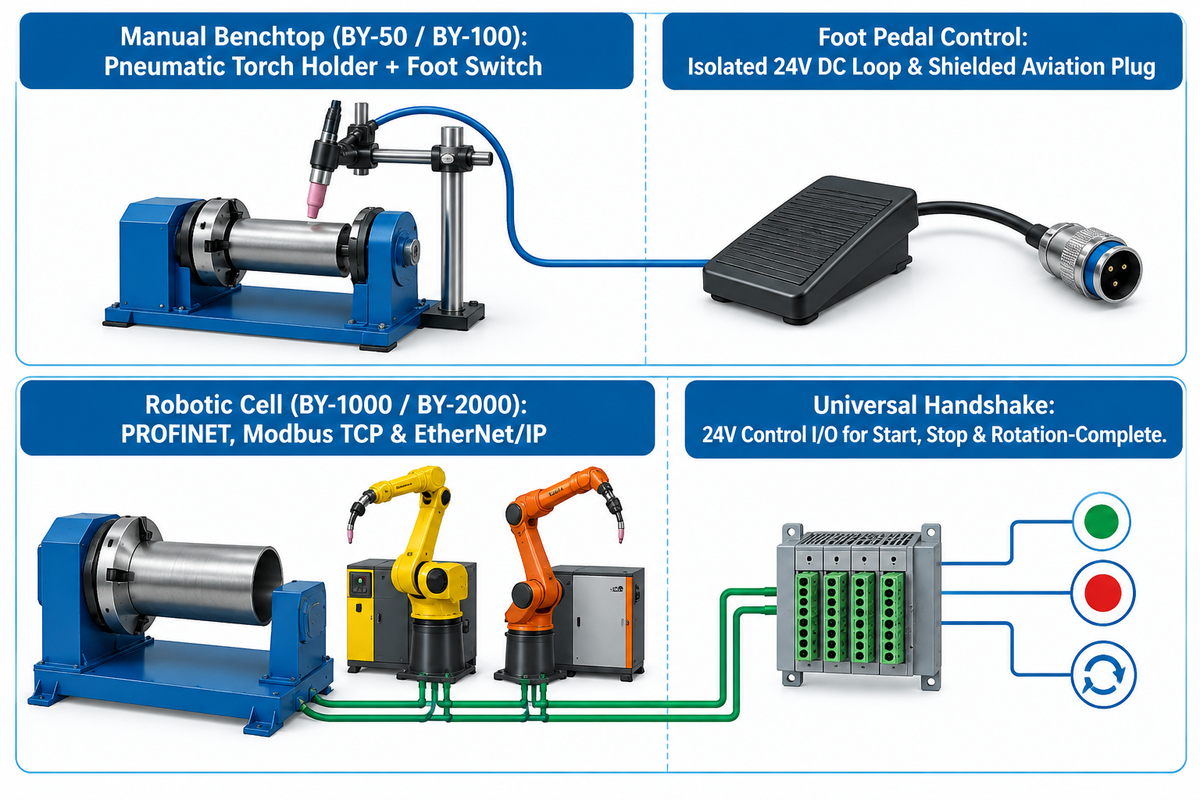
Adapte el control del operador de una mesa giratoria motorizada al volumen de lote del taller: utilice pedales para tareas manuales y señales de interfaz de controlador para celdas automatizadas y de cobots. Para trabajos manuales de banco en colectores de escape automotrices, adaptadores de junta deslizante vehicular y soportes aeroespaciales, utilice un BY-50 o BY-100 compacto con soporte neumático ajustable para antorcha. Esta configuración ofrece una buena confiabilidad.
¿Se puede usar un pedal con una mesa de soldadura rotativa?
Los posicionadores de soldadura rotativos con una entrada de conmutación compatible permiten el uso de un pedal de arranque/paro, como el interruptor de pedal estándar de Aubrik o el MK Products 005-0747. Los modelos con una entrada compatible de velocidad variable permiten el uso de un pedal de control de velocidad por potenciómetro de uso rudo, como el MK Products 005-0746. Esto permite al soldador ajustar las RPM dinámicamente a mitad de la soldadura. Para trabajos TIG con HF, verifique que el pedal emplee un lazo de control aislado de 24V DC y un conector tipo aviación blindado.
En celdas automatizadas y de cobots, las incompatibilidades de protocolo durante la puesta en marcha pueden retrasar la integración con controladores FANUC R-2000iC, cobots FANUC CRX o KUKA KR CYBERTECH. La literatura arbitrada sobre calibración y posicionamiento de robots industriales demuestra que el movimiento multieje sincronizado requiere comunicación determinista entre controladores. Aubrik instala de forma nativa pilas de protocolo PROFINET, Modbus TCP y EtherNet/IP en los controladores BY-1000 y BY-2000. Los seis modelos BY también proporcionan E/S de control de 24V para disparos simples de arranque, paro y rotación completada.
Mesa giratoria TIG frente a rodillos giratorios frente a cabezales de soldadura orbital
Los modelos de mesa giratoria de soldadura horizontal fija cubren la mayor parte de la fabricación de bridas y spools cortos a aproximadamente el 60% del costo de capital de un posicionador abatible de dos ejes. Los conjuntos largos o pesados pueden utilizar un posicionador de capacidad adecuada con soportes auxiliares. Los rodillos giratorios para tubería soportan y hacen girar piezas cilíndricas, mientras que un cabezal orbital de cámara cerrada mueve la antorcha alrededor de una pieza fija que pasa por su interior.
Un plato en voladizo supera su capacidad nominal de flexión cuando la fuerza del peso combinado de pieza y dispositivo multiplicada por su brazo de palanca perpendicular excede el momento flector nominal. Evalúe el momento de voladizo y los requisitos de soporte adicional antes de cargar spools largos. Utilice una contrapunta adecuada o rodillos giratorios cuando el conjunto sin soporte supere los límites nominales del posicionador. Cuando la masa del recipiente sube al rango de 5 toneladas a 1,000 toneladas (según se documenta en The Fabricator), las camas de rodillos soportan el cilindro sin sobrecargar el husillo. Los compradores pueden verificar piezas limítrofes mediante la herramienta selectora de rodillos giratorios frente a posicionador de Aubrik.
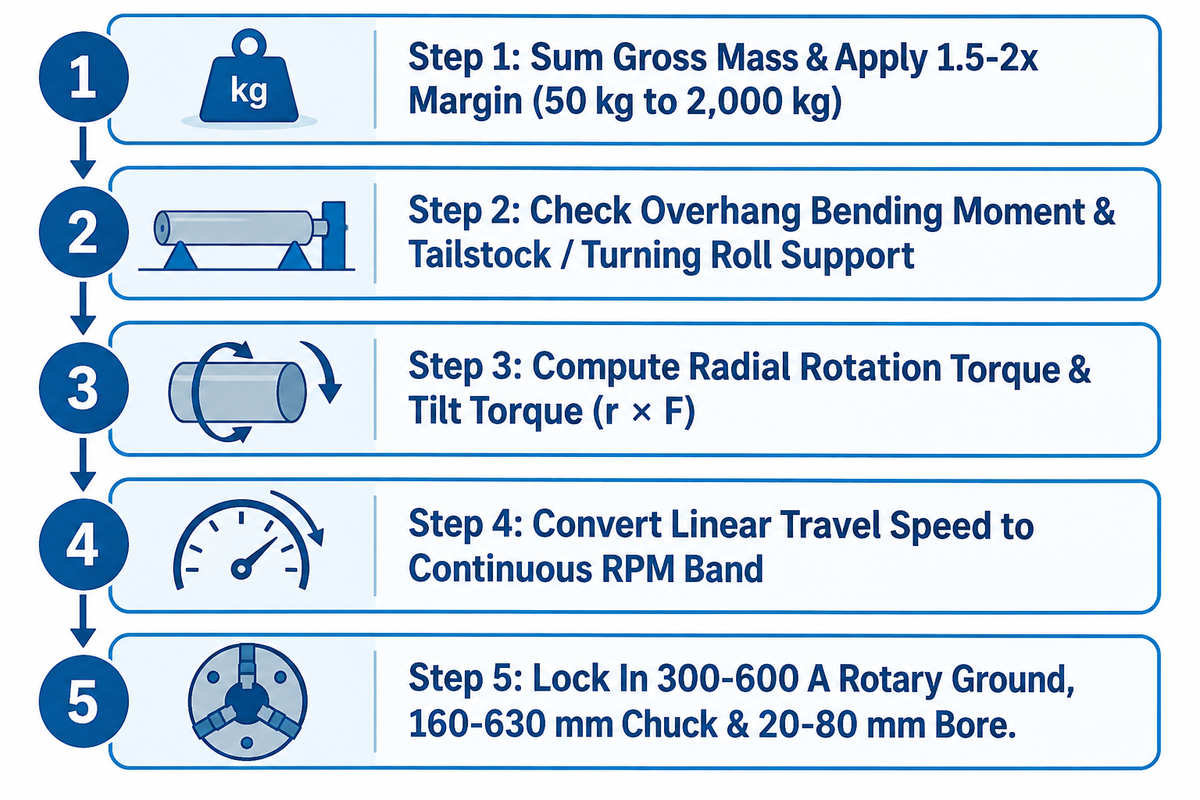
Dimensionador de RPM a par en 5 pasos para mesa giratoria TIG
- Paso 1 – Sumar la masa bruta y aplicar margen de 1.5-2x: Sume el peso de la pieza, el mandril de 3 mordazas y el dispositivo. Aplique un margen de 1.5-2x para dispositivos excéntricos a fin de seleccionar la clase de carga útil base (50 kg a 2,000 kg).
- Paso 2 – Verificar el momento de voladizo y la necesidad de soporte: Compare la fuerza del peso combinado por el brazo de palanca perpendicular del CG contra el momento flector nominal de la máquina. Agregue una contrapunta o rodillos giratorios si un cilindro sin apoyo supera los límites nominales.
- Paso 3 – Calcular el par de rotación radial y el par de inclinación: El par gravitacional alrededor de cada eje es igual a la componente a lo largo de dicho eje del momento combinado de pieza y dispositivo r × F, donde r es el vector desde el pivote hasta el CG combinado y F es la fuerza del peso. Un eje de rotación vertical no tiene par motriz gravitacional, pero el par de fricción y de aceleración sigue requiriendo par de accionamiento.
- Paso 4 – Convertir la velocidad de avance en banda de RPM: Calcule RPM = v ÷ (π × DE) utilizando los diámetros mínimo y máximo de tubería. Asocie cada requisito de velocidad de avance con las RPM continuas nominales de un modelo específico.
- Paso 5 — Definir tierra HF, mandril y perforación pasante: Especifique una escobilla de tierra rotativa de 300–600 A y un mandril de soldadura de 160–630 mm. Agregue una perforación de husillo hueco de 20–80 mm para el paso interno de gas de purga.
| Criterio de selección | Posicionador de mesa giratoria TIG (Serie BY de Aubrik) | Rodillos giratorios para tuberías / recipientes (Series ZT / AD / PP) | Cabezal de soldadura TIG orbital de cámara cerrada |
|---|---|---|---|
| Geometría ideal de la pieza | Bridas, conexiones, fondos bombeados y spools dentro del momento de voladizo nominal | Virolas cilíndricas horizontales largas, tanques, calderas y tuberías pesadas | Tubería fija de sala limpia que no puede girar |
| Rango de carga nominal | 50 kg a 2,000 kg estándar (5,000 kg personalizado) | 1 tonelada a 1,000+ toneladas mediante camas de rodillos motorizados y locos | Tubo estacionario soportado por colgadores; el cabezal de soldadura se sujeta al tubo |
| Flexibilidad de proceso | TIG manual, TIG mecanizado, mig, SAW y soldadura con cobot | SAW circunferencial, MIG y TIG mecanizado en virolas cilíndricas | Solo GTAW autógeno o con alimentación de alambre; rango estrecho de diámetro por cabezal |
| Costo de capital relativo | Los modelos horizontales fijos ofrecen la base de comparación; cotizar por separado las configuraciones abatibles BY-1000/2000 | Comparar cotizaciones con requisitos equivalentes de carga y soporte | Incluir la fuente de poder orbital dedicada en la cotización |
Niveles de precios, tiempos de entrega y selección de fabricante de mesas giratorias TIG
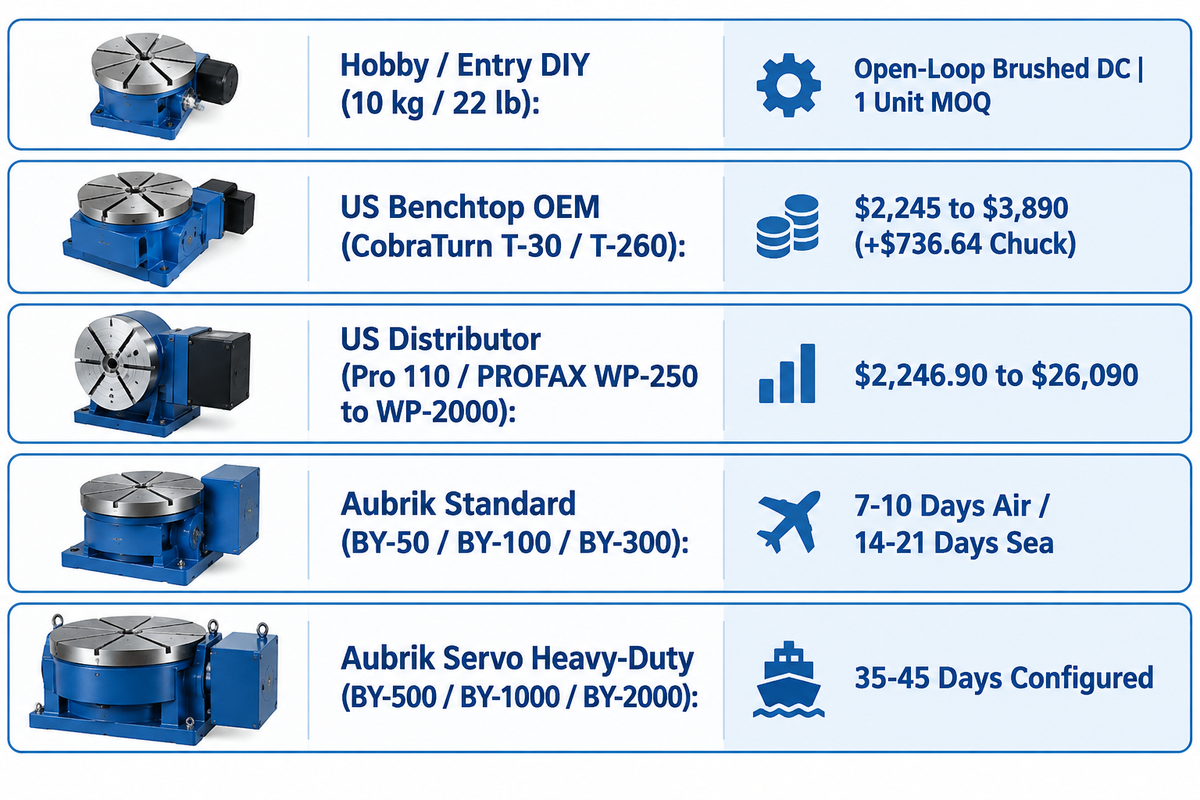
Esta guía agrupa los equipos de soldadura rotativa en tres niveles de precio: pasatiempo, banco de EE. UU. e industrial pesado. Las mesas de importación básicas de 10kg y las unidades de posicionador de soldadura rotativo vevor sirven para soldadura ligera de bricolaje y punteado. Las unidades fabricadas en EE. UU., junto con las respaldadas por distribuidores como el posicionador de soldadura rotativo tig turret, ofrecen un alto desempeño en banco.
Los precios de catálogo publicados en EE. UU. por MK Products listan el CobraTurn T-30 (30 lb) en $2,245 y el T-260 (260 lb) en $3,890. WeldingMart publica el mandril de 3 mordazas de 5 pulgadas (005-0812) en $736.64. En Arc-Zone, el posicionador Pro 110 lb se lista en $2,246.90–$2,939.80, y el PROFAX WP-250 de 440 lb se lista en $2,558.99–$3,936.99. En la misma página de catálogo de Arc-Zone, el WP-500 de 900 lb figura en $7,474.99–$8,594.99, y el WP-2000 de 3,500 lb figura en $21,100–$26,090. Cuando los talleres buscan motorizar spools de tubería pesados, las unidades de mesa giratoria de soldadura industrial de la planta de Aubrik en Wuxi cubren la serie BY de 50 kg a 2,000 kg mediante cotización directa de fábrica. La planta opera bajo un sistema de gestión de calidad certificado según ISO 9001:2015. Los precios de paquetes completos que integran mandril de soldadura, soporte de antorcha y contrapunta neumática se cotizan según cada configuración de dispositivo en lugar de publicarse en paquetes fijos de catálogo.
| Nivel de mercado y modelos representativos | Carga horizontal nominal | Precio publicado / estructura de costos | Especificación de accionamiento y excentricidad | Tiempo de entrega estándar y pedido mínimo (MOQ) |
|---|---|---|---|---|
| Pasatiempo / Bricolaje inicial (minimesas de 10 kg) | 10 kg (22 lb) | El precio minorista de catálogo varía según el vendedor; solicitar cotización | Motor DC con escobillas en lazo abierto; — | Inventario para envío por paquetería; MOQ de 1 unidad |
| OEM de banco en EE. UU. (MK Products CobraTurn T-30 / T-260) | 13.6 kg (30 lb) / 118 kg (260 lb) | $2,245 (T-30) / $3,890 (T-260); mandril de 3 mordazas $736.64 adicional | Pantalla digital de RPM; inclinación manual 0–90°; mesa de 5 in o 10 in | Consultar tiempo de entrega del distribuidor; MOQ de 1 unidad |
| Distribuidor en EE. UU. ligero a pesado (Arc-Zone Pro 110 / PROFAX WP-250 a WP-2000) | 50 kg (110 lb) a 1,588 kg (3,500 lb) | $2,246.90–$2,939.80 (110 lb); $2,558.99–$3,936.99 (440 lb); $7,474.99–$26,090 (900–3,500 lb) | 0.5–8 RPM (Pro 110) o 0–5.5 RPM (WP-250); control de velocidad de estado sólido | Consultar tiempo de entrega del distribuidor; MOQ de 1 unidad |
| Estándar de banco y taller directo de fábrica Aubrik (BY-50 / BY-100 / BY-300) | 50 kg / 100 kg / 300 kg | Cotización directa de fábrica (solicitar cotización según especificación de mandril y perforación) | 0.5–5 RPM (BY-50) / 0.3–4 RPM (BY-100) AC continuo; excentricidad QC ≤0.02 mm | 7–10 días aéreo / 14–21 días marítimo; MOQ 1 unidad |
| Configurado y servo de servicio pesado Aubrik (BY-500 / BY-1000 / BY-2000) | 500 kg / 1,000 kg / 2,000 kg (5,000 kg personalizado) | Cotización directa de fábrica (solicitar cotización para opción de servo DC) | 0.1–2 RPM (BY-1000) / 0.08–1.5 RPM (BY-2000); inclinación 0–90° / 135°; servo DC | 35–45 días configurado; MOQ 1 unidad |
Requisitos de integración y servicios para la puesta en marcha en planta
Antes de atornillar un nuevo posicionador junto a una mesa de soldadura del taller, los equipos de mantenimiento deben verificar la alimentación eléctrica, la puesta a tierra y la documentación de pruebas de aceptación en fábrica (FAT). Aubrik fabrica las mesas giratorias de la serie BY para suministros de taller variables de 110V, 220V o 380V (50/60 Hz). La potencia del motor de accionamiento va desde 25 W en el BY-50 portátil y ligero (con un diseño compacto) hasta 180 W en el BY-2000 de servicio pesado.
Todas las conexiones eléctricas deben cumplir con las normas de puesta a tierra OSHA 29 CFR 1910.304 junto con la tierra de soldadura rotativa dedicada. La investigación citada reporta una excentricidad radial ≤0.02 mm a 20–22 °C durante una prueba de esfuerzo de 24 horas con una carga de 1,800 kg. La documentación de conformidad CE del producto y de gestión de calidad ISO 9001:2015 se mantiene por separado. Los compradores pueden combinar la lista de verificación siguiente con nuestra guía práctica de RFQ y evaluación de proveedores de posicionadores de soldadura al emitir una orden de compra.
Lista de verificación de ingeniería para RFQ y puesta en marcha de una mesa giratoria TIG
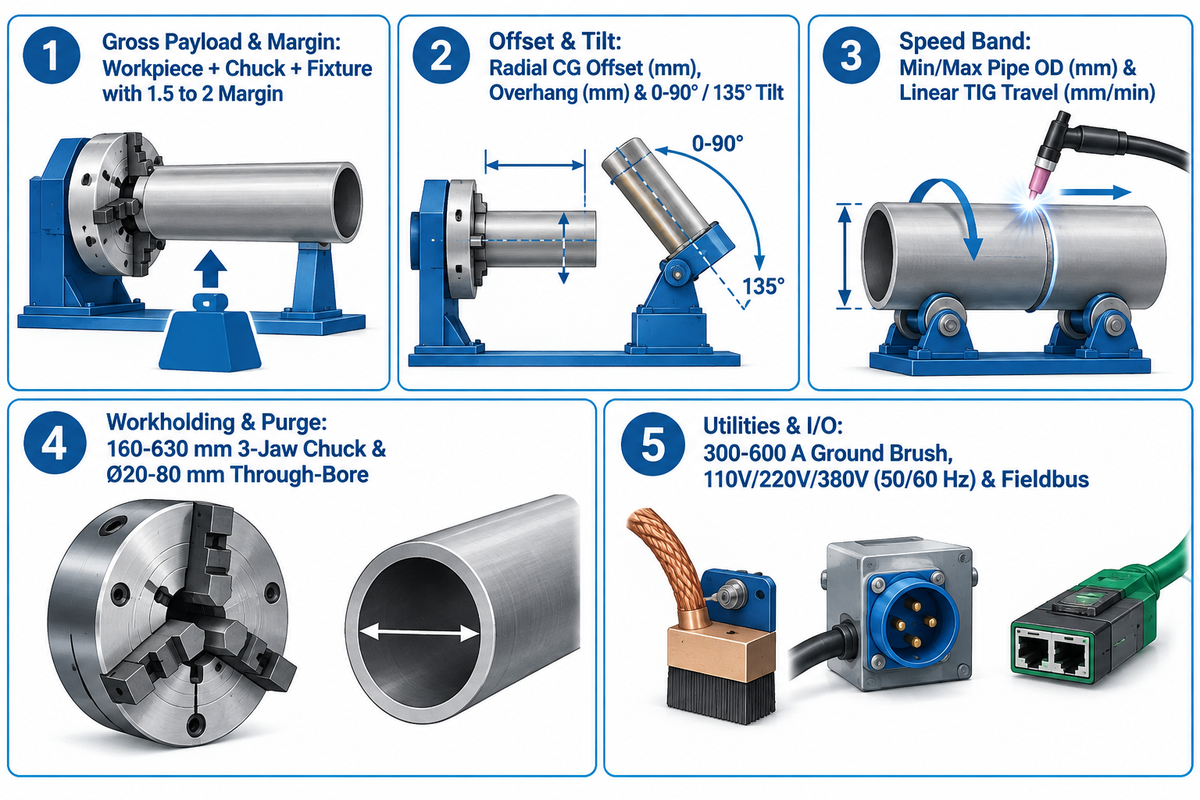
- Indique el peso máximo de la pieza más el peso del mandril de 3 mordazas y del dispositivo, y aplique un margen de carga útil de 1.5 a 2 para conjuntos excéntricos.
- Indique el desplazamiento radial del CG (mm) y el voladizo axial (mm). Especifique rotación horizontal de 0° (BY-50 a BY-500) o inclinación motorizada de 0-90° / 135° (BY-1000 / BY-2000).
- Proporcione el DE mínimo y máximo de la tubería (mm) y el avance lineal TIG (mm/min). Utilice el rango de RPM para seleccionar el accionamiento, especificando por separado la regulación a baja velocidad con carga y la repetibilidad de posicionamiento angular.
- Elija un diámetro de mandril autocentrante de 3 mordazas (160-630 mm), el patrón de placa adaptadora y una perforación pasante hueca (Ø20-80 mm) para la purga interna de respaldo con argón.
- Especifique una capacidad de escobilla de tierra rotativa de 300–600 A, el voltaje del taller (110V / 220V / 380V, 50/60 Hz), el tipo de pedal y la interfaz de comunicación con robot.
Preguntas frecuentes
¿Cómo calculo la velocidad de rotación (RPM) correcta para una mesa giratoria TIG?
Divida su velocidad de avance lineal TIG objetivo (en mm/min) entre la circunferencia de la pieza (π x diámetro exterior en mm). Por ejemplo, soldar una tubería de acero inoxidable de 168.3 mm de diámetro exterior a 110 mm/min requiere 0.208 RPM. Asocie cada requisito de velocidad de avance con un modelo específico de mesa giratoria cuyo rango nominal de RPM continuas cubra dicha velocidad.
¿Por qué el encendido TIG de alta frecuencia provoca velocidades erráticas en un posicionador de soldadura rotativo?
El encendido de arco TIG por alta frecuencia genera intensas ráfagas de radiofrecuencia que se acoplan a tarjetas electrónicas y pedales sin blindaje. La corriente de retorno que atraviesa los rodamientos de bolas también provoca microarcos. Un retorno rotativo de corriente de soldadura mantiene la corriente alejada de los rodamientos del husillo. El cableado de control blindado y una conexión equipotencial adecuada, junto con núcleos de ferrita, ayudan a controlar la interferencia HF.
¿Qué margen de capacidad de carga debo usar al dimensionar una mesa giratoria de soldadura para spools de tubería inclinados?
Utilice un factor de seguridad de carga útil de 1.5x a 2x por encima del peso combinado de pieza, mandril y dispositivo para conjuntos descentrados. A 90° de inclinación, la fuerza gravitacional multiplicada por el desplazamiento radial del CG determina el par excéntrico pico alrededor del eje de rotación. Un par en el eje de inclinación requiere un brazo de palanca del CG. Considere el momento flector por voladizo y el par del eje de inclinación en conjuntos descentrados.
¿Cuánta excentricidad radial es aceptable en una mesa giratoria de soldadura TIG?
Aubrik reporta una excentricidad radial del husillo de ≤ 0.02 mm (20 micras) como especificación de control de calidad de fábrica. La excentricidad de la pieza en la junta soldada incluye el amarre del mandril y modifica la distancia de la antorcha durante la rotación.
¿Cuándo debo pedir una mesa giratoria TIG de husillo hueco en lugar de una mesa de eje sólido?
Una mesa giratoria de husillo hueco con perforación pasante de 20 mm a 80 mm permite pasar una manguera interna de purga a través del eje de rotación. Esto reduce el enrollamiento de la manguera al soldar tuberías de acero inoxidable, acero dúplex o titanio. Esta perforación central también resulta útil para pasar spools largos de tubería directamente por la línea central del mandril durante el giro continuo. Al realizar purga de respaldo en aleaciones reactivas, los operadores deben combinar el suministro de purga con tapones internos, un difusor sinterizado y un orificio de venteo dimensionado.
¿Cuál es el tiempo de entrega y el pedido mínimo (MOQ) para una mesa giratoria de soldadura industrial serie BY?
Las mesas giratorias estándar BY-50, BY-100 y BY-300 de Aubrik se envían en un plazo de 7 a 10 días por vía aérea, o de 14 a 21 días por vía marítima. La cantidad mínima de pedido es de 1 unidad.
¿Puede una mesa giratoria TIG de banco o de servicio pesado integrarse directamente con un cobot o un robot de soldadura de 6 ejes?
Para la integración de la serie BY de Aubrik con cobots como la serie FANUC CRX, las E/S industriales de 24V, la lógica TTL y los contactos de relevador requieren conexiones eléctricas diferentes. Para celdas multieje pesadas que utilizan robots FANUC R-2000iC o KUKA KR CYBERTECH, los modelos servomotorizados BY-1000 y BY-2000 ofrecen interfaces nativas de bus de campo PROFINET, Modbus TCP y EtherNet/IP. Las interfaces de bus de campo soportan la comunicación entre el controlador de la mesa giratoria y el controlador del robot. Todo lo demás, incluida la programación del robot y el mapeo de señales, sigue formando parte de la puesta en marcha.
Referencias y fuentes
- Northcentral Technical College — Plan de estudios de grado asociado en fabricación de soldadura y robótica (GTAW y posicionadores programables)
- California Bureau for Private Postsecondary Education (BPPE) — Normas de equipos para posicionadores de soldadura y tuberías GTAW
- U.S. Occupational Safety and Health Administration (OSHA) — 29 CFR 1910.304 Diseño de cableado y protección de puesta a tierra de equipos
- University of Guelph Department of Physics — Tutorial de vectores de par y movimiento rotacional
- National Center for Biotechnology Information (PMC / NIH) — Evaluación de precisión y repetibilidad de posicionamiento de manipuladores industriales según ISO 9283
- National Center for Biotechnology Information (PMC / NIH) — Criterios de desempeño y condiciones ambientales de prueba en ISO 9283
- American Welding Society (AWS) — Código de soldadura estructural AWS D1.1/D1.1M — Acero
- American National Standards Institute (ANSI) — Código de soldadura estructural AWS D1.1/D1.1M:2025 – Actualizaciones
- MDPI Materials — Uniformidad del cordón en soldadura circunferencial de tuberías y posicionamiento rotacional
- PubMed/National Library of Medicine — Efecto de la orientación gravitacional sobre la geometría del cordón en GTAW orbital multipase
- Google Patents — CN103600196A Sistema de control para posicionador de soldadura
Publicaciones relacionadas




Tendencia ahora



