Aubrik Şirketi ile İletişime Geçin

Hassas Dairesel Kaynaklar İçin TIG Döner Tabla ve Döner Kaynak Pozisyoneri Nasıl Boyutlandırılır ve Belirlenir

Bir TIG döner tabla, boruları ve flanşları torcun altında döndüren motorlu bir döner kaynak pozisyoneridir. Listelenen Aubrik BY modelleri 0.08 ile 5 RPM aralığını kapsar ve farklı hız sınırlarına sahiptir. Bir kaynak döner tablası seçerken, kaçık eksenli fikstürler için 1.5x ile 2x yük kapasitesi payı ve doğru yerçekimi torku hesaplamaları gereklidir. Alıcılar ayrıca kapalı çevrim düşük hız regülasyonu ve yüksek frekans (HF) topraklama izolasyonu talep etmelidir.
Hassas İmalatta TIG Döner Tabla Kaynak Pozisyoneri Ne İşe Yarar
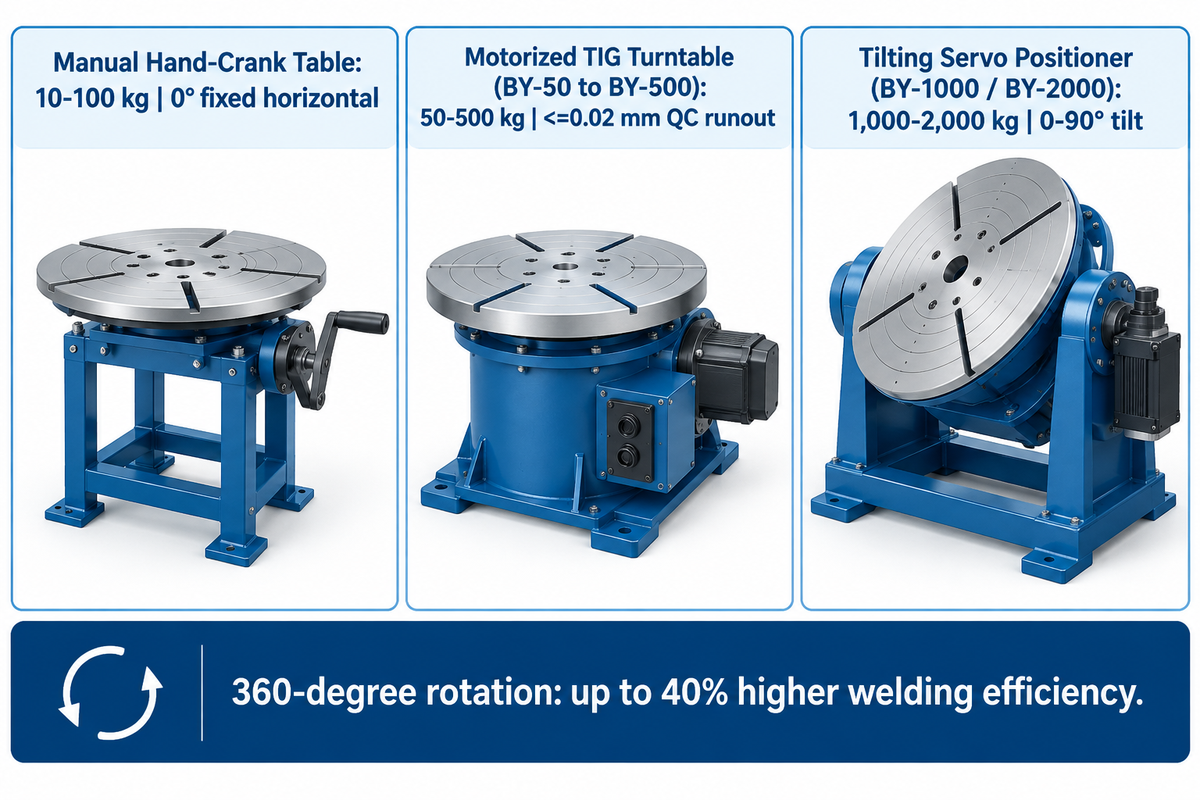
Özel bir TIG döner tabla (veya kaynak pozisyoneri), dairesel bir iş parçasını merkezi bir mil etrafında döndürür. Bu hareket, kaynakçının düz (1G) veya yatay köşe (2F) pozisyonunda sabit bir torç açısını korumasını sağlar. Aubrik’in endüstriyel kaynak döner tablası üretim verilerine göre, dairesel dikişler atölye çalışma süresinin %30 ila %50’sini tüketir. Motorlu 360 derece dönüş, kaynak verimliliğini %40’a kadar artırır.
Mesleki ve otomatik GTAW boru kaynağı ve robotik pozisyoner müfredatları, ince cidarlı paslanmaz çelik ve titanyum üzerinde eşit ısı girdisi sağlamak amacıyla sabit yüzey hızından yararlanır. Kararlı bir ark için dengeli kaynak akımı ve ark gerilimi gereklidir. Kontrollü akım düşürme (downslope) ve ilave tel beslemesi, dikiş sonunda krater doldurmaya yardımcı olur. The Fabricator dergisindeki vaka çalışmaları, oluk pozisyonunda konumlandırmanın vinçle taşıma süresini azalttığını ve tutarlılığı ve kaynak kalitesini artırdığını göstermektedir.
Kaynak Döner Tablası Nedir ve TIG İmalatında Nasıl Kullanılır?
Kaynak döner tablası, yuvarlak parçaları 3 ayaklı bir aynada veya T kanallı bir tablada sıkan tek eksenli ya da devrilebilir bir döner tabladır. Endüstride çevresel Tungsten İnert Gaz (GTAW) kaynağını destekler. Kullanmak için operatör dönüş hızını RPM cinsinden ayarlar, arkı başlatır ve ayak pedalına basar. Ardından parça kaynak torcunun altında pürüzsüzce döner. Dönüş hızının ince egzoz borularına ve bağlantı parçalarına ne kadar düzgün aktarıldığı özellikle önemlidir. İş parçası salgısı, torç mesafesi ve akım kontrolü tungsten temasını ve bölgesel ısı girdisi sıçramalarını etkiler. İş parçasını torcun altında döndürmek, kaynakçının seri üretim boyunca sabit bir torç açısı korumasını sağlar.
| Ekipman Tipi | Taşıma Kapasitesi Aralığı | Hız Kontrolü ve Tekrarlanabilirlik | Devirme Açısı Aralığı | Atölye Uygulaması ve Maliyet Bazı |
|---|---|---|---|---|
| Manuel El Kranklı / Rulmanlı Tabla | 10–100 kg | Elle manuel indeksleme | 0° sabit yatay | Yalnızca düşük adetli puntalama ve markalama |
| Motorlu Yatay TIG Döner Tabla (BY-50 ila BY-500) | 50–500 kg | 0,5–5 RPM (BY-50) ve 0,3–4 RPM (BY-100) kademesiz AC sürücü; ≤0,02 mm kalite kontrol salgısı | 0° sabit yatay | Sabit yatay karşılaştırma bazı; kesintisiz çevresel dikişler |
| Devirmeli Servo Döner Kaynak Pozisyoneri (BY-1000 / BY-2000) | 1.000–2.000 kg (5.000 kg özel üretim) | 0,1–2 RPM (BY-1000) ve 0,08–1,5 RPM (BY-2000) DC servo sürücü | 0–90° motorlu (135° özel üretim) | Ağır kaçık eksenli boru spoolları, oluk pozisyonunda köşe kaynağı ve robotik hücreler |
TIG Döner Tabla Yük Kapasitesi, Eksantrik Tork ve Devirme Boyutlandırması
Döner kaynak pozisyoneri ve döner tabla üzerindeki etiket yük kapasiteleri yalnızca ağırlık merkezi (CG) mil ekseni üzerinde olduğunda geçerlidir. Bir manifold merkezden kaçık bağlandığında veya yataydan dikeye doğru eğildiğinde, yerçekimi devrilmeye katkıda bulunan bir dönüş torku ve eğilme momenti oluşturur. University of Guelph dönüş torku eğitimi ve Koike Aronson boyutlandırma rehberi bu iki yük vektörü tipini birbirinden ayırır.
İş parçası, 3 ayaklı ayna ve varsa özel fikstür veya karşı ağırlık kütlelerini toplayarak brüt yükü belirlemekle başlayın. WeldingMart üzerindeki ABD distribütör kılavuzları, kaçık eksenli aparatlarda 1.5X-2X güvenlik payı önermektedir. Mühendisler tork tasarım payını ayrı olarak belirler. Ardından tüm eksenler için dönüş torkunu ve devirme torkunu değerlendirin.
- Maksimum yerçekimi torku, milden eradyal mesafede ve yataya göre θ açısıyla eğilmiş olan tabla yüzeyi boyunca etki eder. Burada eradyal, ağırlık merkezinin milden radyal uzaklığı ve W ise parçanın ağırlığıdır.
- Yerçekimi kaynaklı devirme torku, kaynaklı parçanın ağırlığının devirme ekseninden ağırlık merkezine olan işaretli yatay kaldıraç kolu ile çarpımına eşittir. İş parçası eğildikçe ve döndükçe, hem eksenel çıkıntı hem de radyal eksantriklik bu kaldıraç kolunu etkiler.
120 mm (0,12 m) radyal CG kaçıklığına sahip toplam 85 kg’lık 316L paslanmaz boru ve fikstür tertibatı için uygulamalı bir örneği ele alalım. Yerçekimi kuvveti 85 kg × 9,81 m/s² = 833.85 N değerine eşittir. Yatay mil konumunda, 0,12 m radyal eksantriklikte etkiyen 833.85 N kuvvet, mil etrafında 100.1 N·m tepe yerçekimi torku üretir. Ayrı olarak seçilen 1,25× tork güvenlik katsayısı uygulandığında 125.1 N·m elde edilir ve sürücü boyutlandırması sürtünme ile ivmelenme torkunu da içerir. Dikey mil konumunda yerçekimi bu eksen etrafında tork üretmez. Taşıma kapasitesi payını tork tasarım payından ayırın. Bu eksantrik tertibat için 1,5× ila 2× taşıma kapasitesi payını uygulayın ve üreticinin eksantrik yük grafiğini kontrol edin. Döndürülerek yapılan 1G boru kaynağı, kaynağı en üst noktada tutmak için yatay boru ekseni ve dönüş hareketi kullanır. Burada listelenen Aubrik modelleri arasında BY-1000 ve BY-2000, mile bağlı bir boruyu yatay konuma getirmek için motorlu tabla eğimi (500 N·m’ye kadar dişli torku) sunar. Kaçık yükleri kontrol ederken boru kaynak döner tablası tork ve ayna geçiş çapı boyutlandırması ile kaynak pozisyoneri aşırı yük belirtileri ve kök nedenleri kaynaklarını inceleyin.
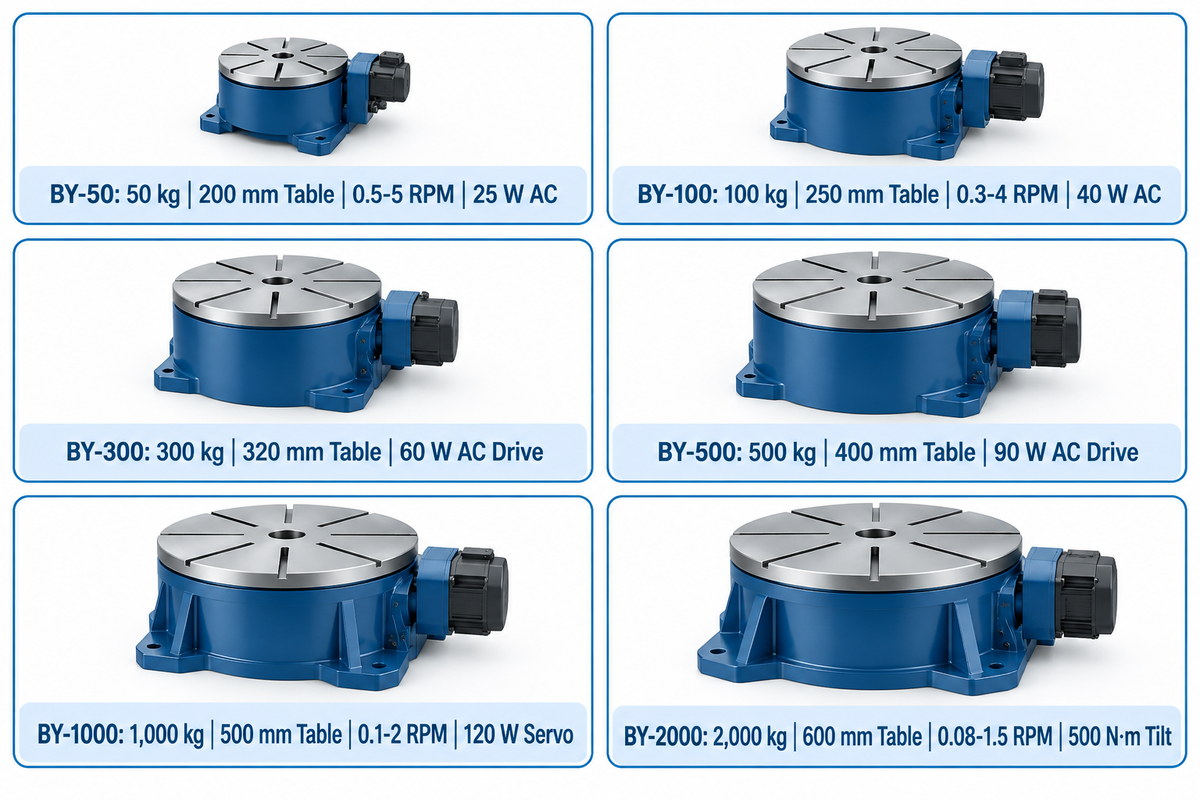
| Model Serisi | Nominal Yük Kapasitesi | Tabla Çapı | Dönüş Hızı Aralığı | Tahrik Motoru Gücü | Eğim Açısı ve Sürücü Sınıfı |
|---|---|---|---|---|---|
| BY-50 | 50 kg | 200 mm | 0,5–5 RPM | 25 W | 0° sabit yatay; AC kademesiz regülasyon |
| BY-100 | 100 kg | 250 mm | 0,3–4 RPM | 40 W | 0° sabit yatay; AC kademesiz regülasyon |
| BY-300 | 300 kg | 320 mm | Modele özgü teknik föyden teyit edin (seri 0,08–5 RPM aralığını kapsar) | 60 W | 0° sabit yatay; AC kademesiz regülasyon |
| BY-500 | 500 kg | 400 mm | Modele özgü teknik föyden teyit edin (seri 0,08–5 RPM aralığını kapsar) | 90 W | 0° sabit yatay; AC kademesiz regülasyon |
| BY-1000 | 1.000 kg | 500 mm | 0,1–2 RPM | 120 W | 0–90° motorlu eğim; DC servo sürücü |
| BY-2000 | 2.000 kg (5.000 kg özel üretim) | 600 mm | 0,08–1,5 RPM | 180 W | 0–90° / 135° motorlu eğim; DC servo sürücü (500 N·m dişli torku) |
Kaynak Döner Tablası Hız Kontrolü, RPM Formülü ve Motor Sürücü Seçimi
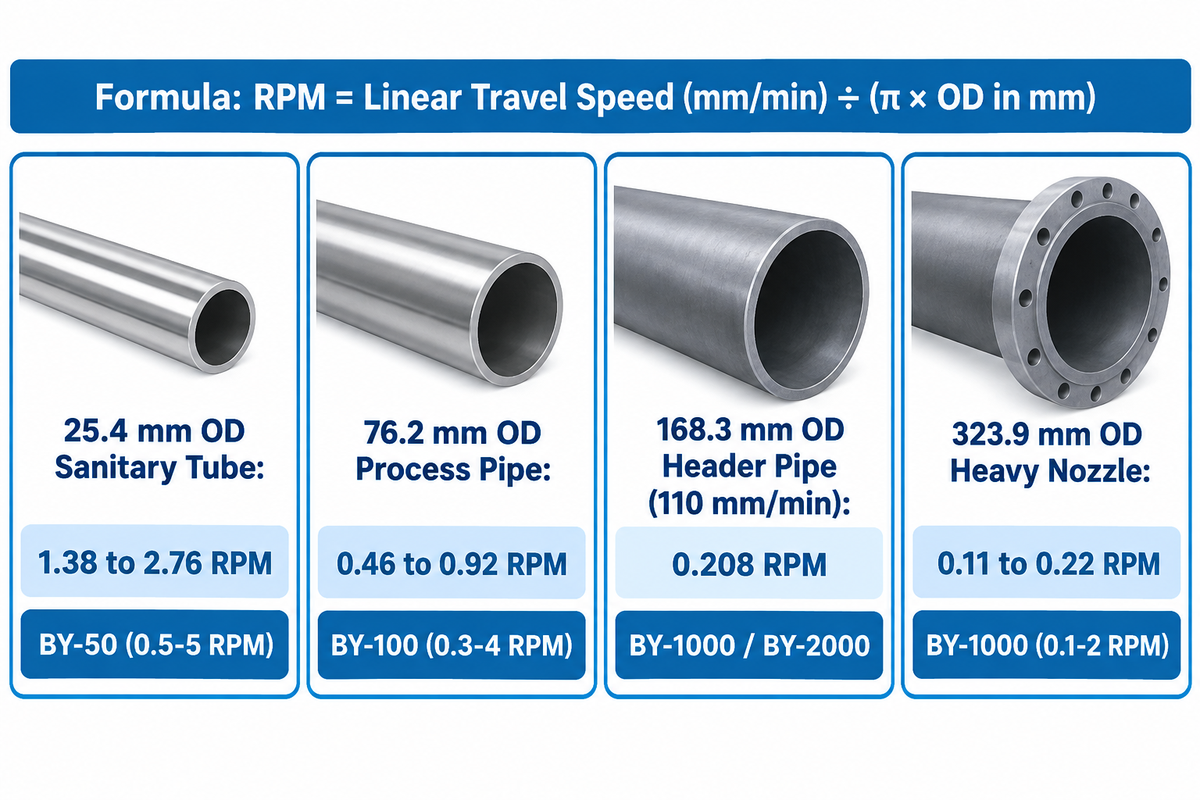
Bir değişken hızlı döner tablanın hız aralığını ve hız kontrol mimarisini doğru seçmek, büyük borularda düşük hız dalgalanmalarını azaltır ve küçük bağlantı parçalarında yeterli üst RPM değerini garanti eder. Mühendisler doğrusal tig kaynağı ilerleme hızını standart çevresel kinematik kullanarak mil dönüş hızına dönüştürür: RPM, doğrusal ilerleme hızının (mm/min) iş parçası çevresine (π × mm cinsinden dış çap) bölünmesine eşittir.
110 mm/min doğrusal ilerleme hızında kaynatılan 6 inç Schedule 10S paslanmaz boruyu (168,3 mm DÇ, çevre 528,7 mm) ele alalım. Gerekli mil hızı 110 ÷ 528.7 = 0.208 RPM değeridir. 1.520 mm DÇ ölçüsünde bir kazan bileziği kullanıldığında çevresi yaklaşık 4.775,2 mm (188.0 in) olur. Bu bilezik, Koike Aronson’un RPM hesaplamasına göre 300 mm/min hızda yaklaşık 0.0628 RPM gerektirir. Buna karşılık, 75 ila 350 mm/min hızda kaynatılan 25 mm ila 150 mm DÇ aralığındaki küçük borular 0.16 ila 4.46 RPM gerektirir. Kaliforniya BPPE kaynak imalat raporu gibi eyalet onaylı eğitim listeleri, bu çaplar genelinde GTAW boru istasyonlarını motorlu pozisyonerlerle eşleştirir.
Operatörler boru çapına uyum sağlamak için kontrol ünitesi üzerinden hızı ayarlar (veya panelden ince ayar yapar). Düşük çıkış hızlarında, açık çevrim fırçalı DC sürücüler mevcut tork sürtünmeyi ve vuruntu torkunu (cogging) yenemediğinde yük altında yavaşlayabilir veya düzensiz dönebilir. Bu davranış dişli redüksiyon oranından ve sürücü performansından etkilenir. Uygun dişli redüksiyonu ve kapalı çevrim hız kontrolü, değişken yükler altında pürüzsüz düşük hız dönüşünü korumaya yardımcı olur. Değişken yükler altında hız kontrolü, düşük hızlarda kararlı dönüşü sürdürebilir. Yavaşlama sırasında enerjiyi dağıtmak için dinamik frenleme kullanılabilir. Sorunsuz manuel ve yarı otomatik çalışma için Aubrik, BY-50 ile BY-500 arasındaki modellerde kademesiz AC redüktörlü sürücüler kullanır. BY-1000 ve BY-2000 modellerinde ise Aubrik hassas DC servo sürücüler kullanır. Konumlandırma sisteminin hassasiyeti yüke göre değişir ve geri besleme çözünürlüğünden, aktarma organları boşluğundan ve yapısal rijitlikten etkilenir. Belirli bir açısal hata, mil ekseninden uzaklaştıkça daha büyük bir doğrusal yer değiştirmeye yol açar.
| Boru Kategorisi ve İş Parçası Dış Çapı (DÇ) | Çevre (π × DÇ) | 110 mm/min Hızda RPM (GTAW Kök Paso) | 150 mm/min Hızda RPM (Standart Dolgu Pasosu) | 220 mm/min Hızda RPM (Hızlı Kapak / Darbeli TIG) | Eşleşen Aubrik Model Seviyesi (Sürekli Çalışma Aralığı) |
|---|---|---|---|---|---|
| Küçük Hijyenik Boru — 25,4 mm DÇ | 79,8 mm | 1.38 RPM | 1.88 RPM | 2.76 RPM | BY-50 (0,5–5 RPM her üç hızı da kapsar) |
| İnce Egzoz Borusu — 38,1 mm DÇ | 119,7 mm | 0.92 RPM | 1.25 RPM | 1.84 RPM | BY-50 (0,5–5 RPM her üç hızı da kapsar) |
| Süt İşleme Proses Hattı — 50,8 mm DÇ | 159,6 mm | 0.69 RPM | 0.94 RPM | 1.38 RPM | BY-50 (0,5–5 RPM) veya BY-100 (0,3–4 RPM) |
| Hijyenik Kollektör Borusu — 63,5 mm DÇ | 199,5 mm | 0.55 RPM | 0.75 RPM | 1.10 RPM | BY-50 (0,5–5 RPM) veya BY-100 (0,3–4 RPM) |
| Schedule Proses Borusu — 76,2 mm DÇ | 239,4 mm | 0.46 RPM | 0.63 RPM | 0.92 RPM | BY-100 (0,3–4 RPM her üç hızı da kapsar) |
| Orta Boy Tesisat Borusu — 101,6 mm DÇ | 319,2 mm | 0.34 RPM | 0.47 RPM | 0.69 RPM | BY-100 (0,3–4 RPM her üç hızı da kapsar) |
| Standart Spool Borusu — 114,3 mm DÇ | 359,1 mm | 0.31 RPM | 0.42 RPM | 0.61 RPM | BY-100 (0,3–4 RPM her üç hızı da kapsar) |
| Kimyasal Kollektör Borusu — 168,3 mm DÇ | 528,7 mm | 0.21 RPM | 0.28 RPM | 0.42 RPM | BY-1000 (0,1–2 RPM) veya BY-2000 (0,08–1,5 RPM) |
| Ağır Kazan Nozulu — 323,9 mm DÇ | 1.017,6 mm | 0.11 RPM | 0.15 RPM | 0.22 RPM | BY-1000 (0,1–2 RPM) veya BY-2000 (0,08–1,5 RPM) |
TIG Yüksek Frekans Parazitini ve Döner Topraklama Hasarını Önleme
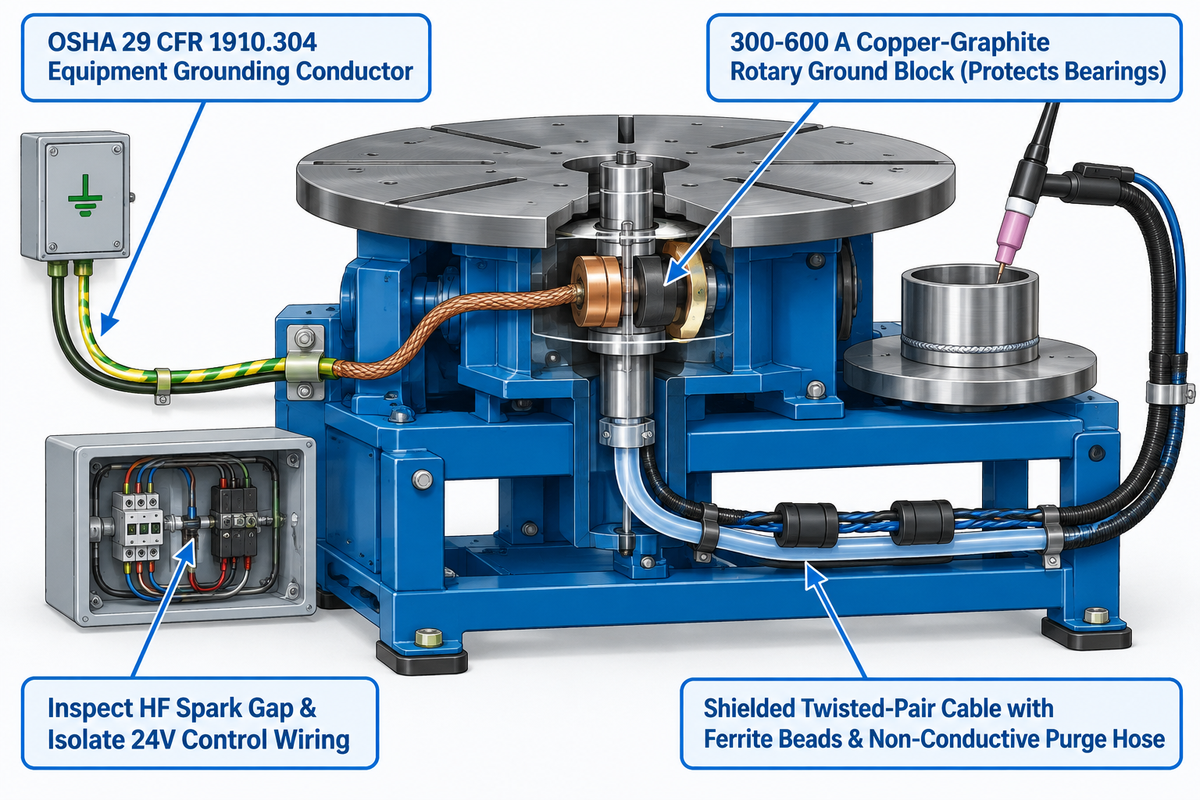
GTAW işleminde yüksek frekanslı (HF) ark başlatma, ekransız motor hız kartlarına, enkoderlere ve ayak pedalı kablolarına kuple olan yüksek voltajlı radyo frekansı darbeleri üretir. Aynı zamanda bilyalı rulmanlardan geçen 100 A ila 350 A kaynak dönüş akımı, karıncalanmaya (pitting) yol açan ve mekanik akıcılığı bozan mikro arklar oluşturur. Bu karıncalanma ayrıca bir kule dönüş rulmanının eksenel ve devrilme momentlerini nasıl karşıladığını da olumsuz etkiler.
TIG Döner Tablam Neden Çalışmıyor veya Ark Başlangıcında Düzensiz Dönüyor?
Bir TIG döner tabla, yüksek frekanslı elektromanyetik parazit (EMI) ekransız bir PWM kontrol kartına girdiğinde ark başlangıcında durur, ekranını sıfırlar veya düzensiz çalışır. Düzensiz hareket, kaynak dönüş akımının ana mil rulmanları üzerinden ark yapması durumunda da meydana gelir. Bancroft Engineering teknik bültenleri, GTAW yüksek frekans stabilizasyonunun katı hal pozisyoner sürücülerinde şiddetli radyo frekansı parazitine yol açtığını doğrulamaktadır. Kart arızasını önlemek için düşük empedanslı bir topraklama yolu ve izole kontrol devreleri uygulanmalıdır. Bancroft Engineering teknik bültenleri bunu teyit etmektedir.
Aşağıdaki dört önlem, operatörü ve makine elektroniğini korumaya yardımcı olur.
4 Noktalı HF Topraklama ve Purj Deliği Matrisi
- OSHA 29 CFR 1910.304(g)(5) ve (g)(8)(i) uyarınca, sabit metal gövdeler kalıcı ve kesintisiz bir ekipman topraklama iletkeni gerektirir. Bu iletkeni güç besleme devresi iletkenleriyle birlikte çekin; bağımsız bir topraklama çubuğu bu hata akımı yolunun yerini asla tutmaz.
- Kaynak güç kaynağının şase kablosunu döner tabla üzerinde bulunan yay baskılı bakır-grafit döner topraklama bloğuna (300-600 A) bağlayın. İyi elektrik temasına sahip özel bir döner fırça, düşük dirençli bir dönüş yolu sağlayacak ve rulmanlar üzerinden ark oluşumunu azaltacaktır.
- Bancroft Engineering’in RFI koruma protokolü kapsamında kaynak makinesinin yüksek frekans (HF) kıvılcım aralığı kontrol edilmeli ve 24V kontrol kabloları torç kablolarından izole edilmelidir. Üreticinin bağlantı şemalarının gerektirdiği ek topraklama önlemleri de uygulanabilir.
- Ayak pedalından ve robot haberleşme arayüzünden gelen sinyalleri iletmek için ferrit halkalı, ekranlı bükülü çift kablo kullanılmalıdır. Purj hattının asla kaçak akım taşımaması için içi boş mil deliğinden iletken olmayan gaz hortumu rakorları geçirilmelidir.
3 Ayaklı Kaynak Aynaları, Radyal Salgı Sınırları ve İçi Boş Milden Purj Gazı Geçişi
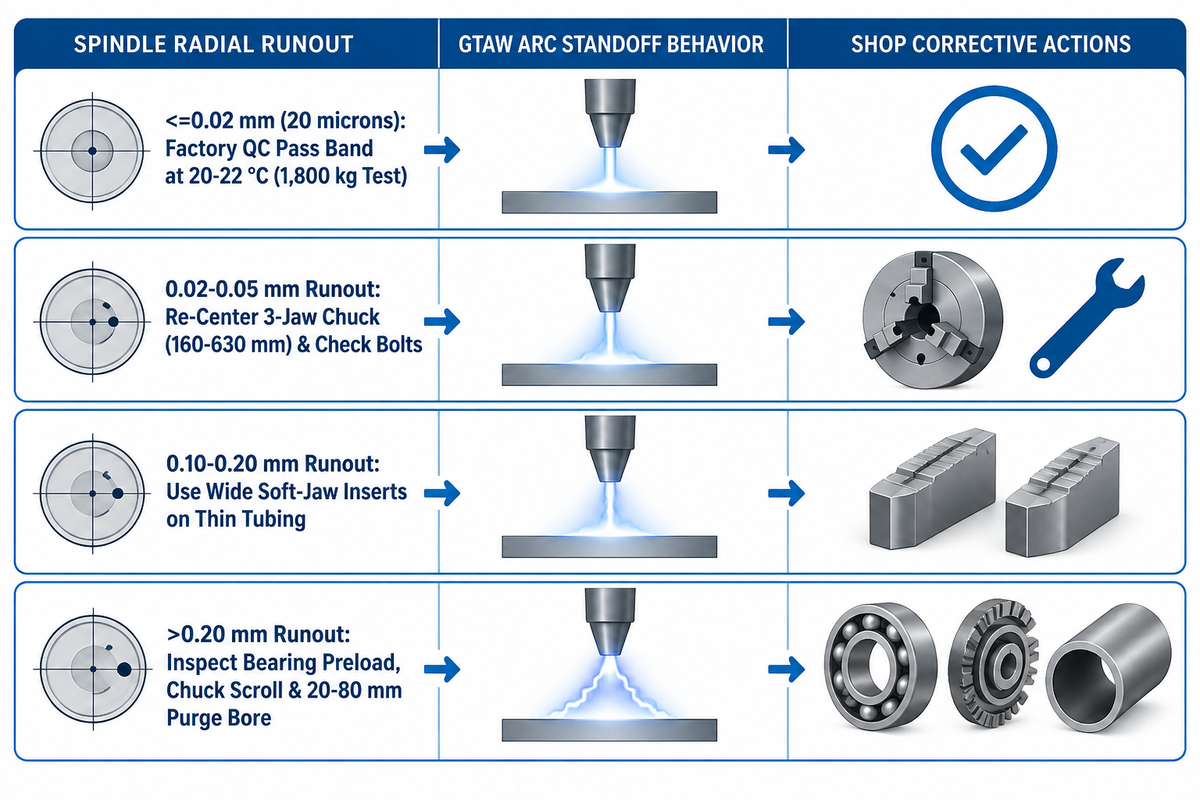
Manuel ve mekanize GTAW uygulamalarında tungsten ile iş parçası arasındaki ark boyu 1,0 mm ile 2,0 mm arasında yer alır. Tabla yalpalaması veya ayna eksantrikliği dönüş sırasında torç yüksekliğini değiştirir. Sunulan araştırma verileri, 1.800 kg yük ile yapılan 24 saatlik stres testi sırasında 20–22 °C sıcaklıkta ≤0,02 mm (20 mikron) radyal salgı bildirmektedir. 14 dişli tahrik konfigürasyonunu kapsayan bu doğrulama, uzun vadeli dayanıklılık için sertleştirilmiş alaşımlı çelik dişli çiftini standart hale getirmiştir.
Mühendisler iki makine hassasiyet ölçütünü—poz tekrarlanabilirliği ve mil radyal salgısını—uygulamaya özgü kaynak ağız hazırlığı gereksinimlerinden ayırmalıdır. Robotik literatüründe ISO 9283:1998 manipülatör performans testi (ve 14 kriterli robot poz tekrarlanabilirliği çalışmaları), manipülatör poz tekrarlanabilirliğine yönelik test yöntemlerini açıklar. Kaynak birleşim yerindeki dönüş hassasiyeti aynı zamanda ölçüm yarıçapını ve ayna sıkma etkisini yansıtır. İnce bir boru 3 ayaklı bir aynada sıkıldığında, aşırı ayak basıncı ince cidarlı boruyu ovalleştirebilir. Üreticiler düşük hız kararlılığını sayısal bir RPM yüzde toleransı yerine niteliksel olarak pürüzsüz kademesiz dönüş şeklinde tanımlar. AWS D1.1/D1.1M:2025 Yapısal Kaynak Kodu—Çelik (ve 2025 baskısı güncellemeleri) kapsamındaki karbon çeliği tertibatlar yapısal birleşim toleranslarını izler. Öte yandan MDPI Materials dergisindeki döner GTAW çalışmaları ve PubMed çok pasolu GTAW araştırmaları, yerçekimi yöneliminin ve torç mesafesi değişiminin kaynak dikiş geometrisini değiştirdiğini göstermektedir.
Hangi Döner Kaynak Tablaları Üç Ayaklı Kendinden Merkezlemeli Aynalarla Gelir?
Aubrik (BY-50’den BY-2000’e), MK Products (opsiyonel 005-0812 aynalı CobraTurn) ve Arc-Zone / PROFAX endüstriyel kaynak döner tabla paketleri, hızlı sıkmalı 3 ayaklı kendinden merkezlemeli kaynak aynalarıyla eşleşir. Bu aynalar işlenmiş bir adaptör plakası ile tablaya cıvatalanır ve 160 mm ila 630 mm sıkma çapını kapsar. Ters çevrilebilir ayaklar daha fazla torç yaklaşım mesafesi sağlar. Aubrik, BY-Serisi için 20 mm ila 80 mm arasında yapılandırılabilir içi boş purj milleri ve HF korumalı kontrol panoları sunar. Müşterilerin teklif talebi (RFQ) sırasında modele özgü eksantrik yük grafiklerini istemeleri önerilir.
Östenitik paslanmaz (304L/316L), dubleks alaşımlar veya titanyum boruları kaynatırken, 20 mm ila 80 mm içi boş mil geçiş deliği dahili bir purj hortumunu dönüş ekseni içinden geçirir. Bu geçiş deliği, iş parçasını döndürürken hortumun dolanmasını azaltır. Kaynak pozisyoneri kontrol sistemleri üzerine CN103600196A sayılı patent yayını, koordineli döner platform hız regülasyonuna sahip bir kaynak pozisyoneri kontrol sistemini açıklayan bir buluş patent başvurusu yayınıdır. Temiz kök kaynakları ayrıca bölgesel purj bariyerleri, türbülansı önlemek için sinterlenmiş bir difüzör ve aşırı basınçlanmayı engellemek için uygun boyutlu bir tahliye portu gerektirir. Bu donanımları argon ark yüzey kaplama koruyucu gaz kontrolleri ile eşleştirin.
| Radyal Salgı Bandı | Ark Mesafesi Davranışı | Kaynak Banyosu ve Dikiş Geometrisi Faktörleri | Önerilen Atölye İşlemi |
|---|---|---|---|
| ≤0,02 mm (20 mikron) | Mil kaynaklı ark aralığı değişimini sınırlar | Kök nüfuziyeti ve dikiş genişliği, yüklü iş parçası salgısını ve kaynak parametrelerini de yansıtır | Aubrik, 20–22 °C sıcaklıkta BY-50 ila BY-2000 modellerinde bu fabrika salgı kabul bandını bildirir |
| 0,02–0,05 mm | Sabit torçlu kurulumlarda küçük periyodik mesafe değişimi | Dikiş görünümü ilerleme hızını, akım kararlılığını ve ağız alıştırmasını yansıtır | 3 ayaklı ayna çenelerini yeniden merkezleyin ve tabla montaj cıvatalarını kontrol edin |
| 0,10–0,20 mm | Sabit torçla periyodik mesafe değişimi; >1,5 mm sapma ek telafi gerektirir | Nüfuziyet ve dikiş şekli kaynak parametrelerini ve ağız alıştırmasını da yansıtır | Geniş yumuşak ayak pabuçları ince borularda sıkma kuvvetini dağıtır |
| >0,20 mm | Dönüş sırasında elektrot ile iş parçası arasındaki boşlukta belirgin değişim | Torç yüksekliği sabit olduğunda düzensiz ergime veya elektrot teması riskinde artış | Mil rulmanı ön yükünü, ayna spiral aşınmasını ve fikstür eşmerkezliliğini kontrol edin |
Ayak Pedalları, Torç Tutucular ve Robotik Hücre Fieldbus Entegrasyonu
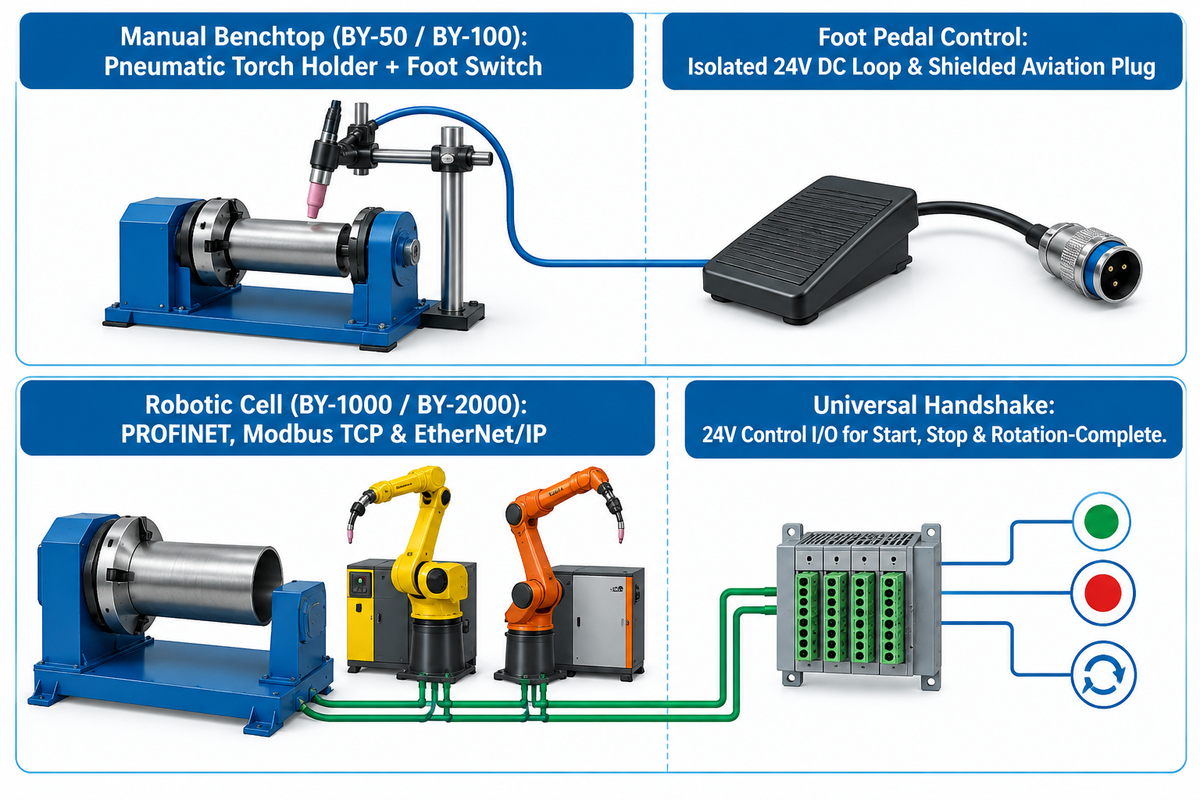
Motorlu bir döner tablanın operatör kontrolünü atölye parti büyüklüğüyle eşleştirin: manuel işler için ayak pedallarını, otomatik ve cobot hücreleri için kontrolör el sıkışma (handshake) sinyallerini kullanın. Otomotiv egzoz kollektörleri, araç kayar geçmeli adaptörleri ve havacılık braketleri üzerindeki manuel tezgah üstü işler için ayarlanabilir pnömatik torç tutuculu kompakt bir BY-50 veya BY-100 kullanın. Bu konfigürasyon yüksek güvenilirlik sağlar.
Döner Kaynak Tablasıyla Ayak Pedalı Kullanılabilir mi?
Uyumlu anahtarlama girişine sahip döner kaynak pozisyonerleri, standart Aubrik ayak pedalı veya MK Products 005-0747 gibi bir başlat/durdur ayak pedalının kullanılmasına olanak tanır. Uyumlu değişken hız girişine sahip modeller, MK Products 005-0746 gibi ağır hizmet tipi potansiyometreli hız kontrol pedalının kullanımına imkan verir. Bu sayede kaynakçı kaynak sırasında RPM değerini dinamik olarak ayarlayabilir. HF TIG işleri için pedalın izole bir 24V DC kontrol döngüsü ve ekranlı bir havacılık tipi konnektör kullandığını doğrulayın.
Otomatik ve cobot hücrelerinde devreye alma sırasındaki protokol uyumsuzlukları, FANUC R-2000iC, FANUC CRX cobotlar veya KUKA KR CYBERTECH kontrolörleriyle entegrasyonu geciktirebilir. Hakemli endüstriyel robot kalibrasyonu ve konumlandırma literatürü, senkronize çok eksenli hareketin deterministik kontrolör iletişimi gerektirdiğini göstermektedir. Aubrik, BY-1000 ve BY-2000 kontrolörlerine PROFINET, Modbus TCP ve EtherNet/IP protokol yığınlarını yerleşik olarak yükler. Altı BY modelinin tamamı ayrıca basit başlatma, durdurma ve dönüş tamamlandı tetiklemeleri için 24V kontrol G/Ç uçları sunar.
TIG Döner Tabla, Çevirici Merdivenler (Turning Rolls) ve Orbital Kaynak Kafaları Karşılaştırması
Sabit yatay kaynak döner tablası modelleri, iki eksenli devirmeli bir pozisyonerin yatırım maliyetinin yaklaşık %60’ı seviyesinde çoğu flanş ve kısa spool imalatını karşılar. Uzun veya ağır tertibatlar, yardımcı desteklerle birlikte uygun kapasiteli bir pozisyoner kullanabilir. Boru çevirici merdaneler silindirik iş parçalarını destekleyip döndürürken, kapalı odalı bir orbital kaynak kafası içinden geçen sabit iş parçasının etrafında torcu döndürür.
Konsol çalışan bir tabla yüzeyi, iş parçası ve fikstürün toplam ağırlık kuvvetinin dik kaldıraç kolu ile çarpımı nominal eğilme momentini aştığında anma eğilme kapasitesini aşmış olur. Uzun spoolları yüklemeden önce çıkıntı momentini ve ek destek gereksinimlerini değerlendirin. Desteksiz tertibat pozisyonerin nominal sınırlarını aştığında uygun bir punta (tailstock) veya çevirici merdaneler kullanın. Kazan kütlesi 5 ton ila 1.000 ton aralığına çıktığında (The Fabricator dergisinde belgelendiği üzere), merdaneli yataklar mili aşırı yüklemeden silindiri taşır. Alıcılar sınırda kalan parçaları Aubrik’in çevirici ve pozisyoner seçim aracı ile çapraz kontrol edebilir.
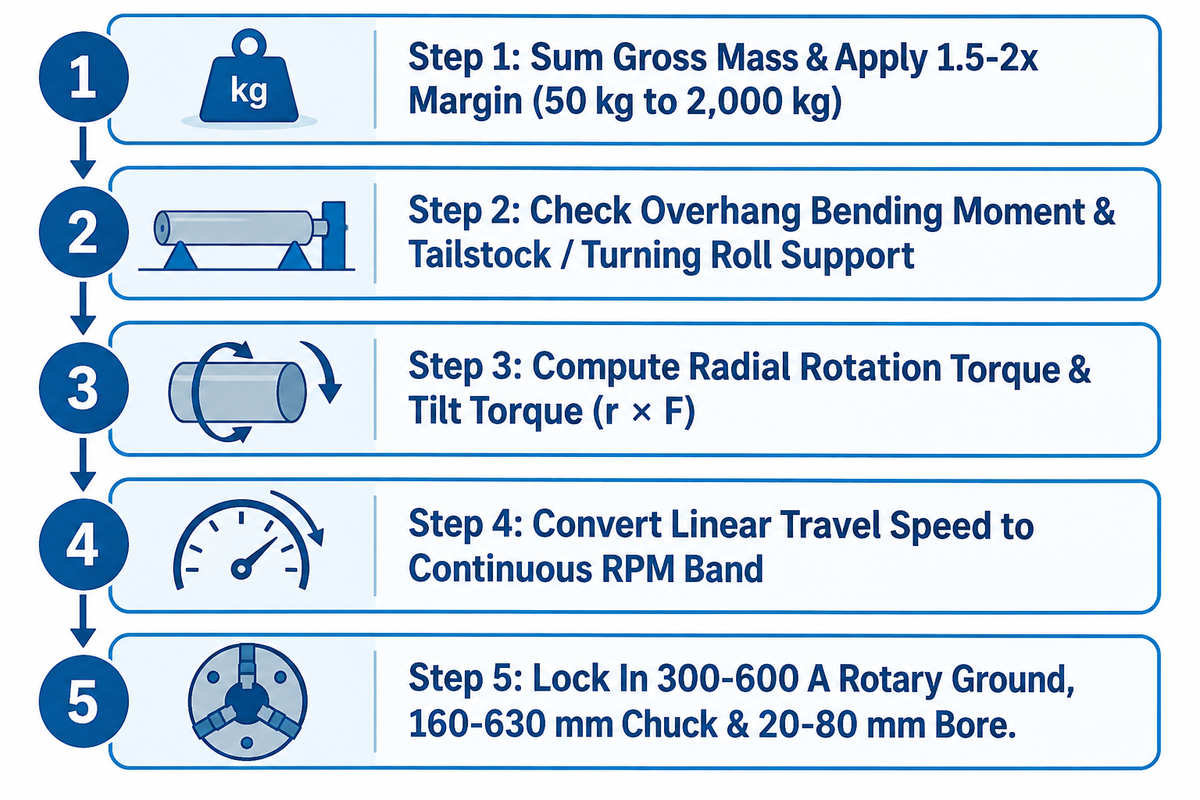
5 Adımlı TIG Döner Tabla RPM-Tork Boyutlandırıcı
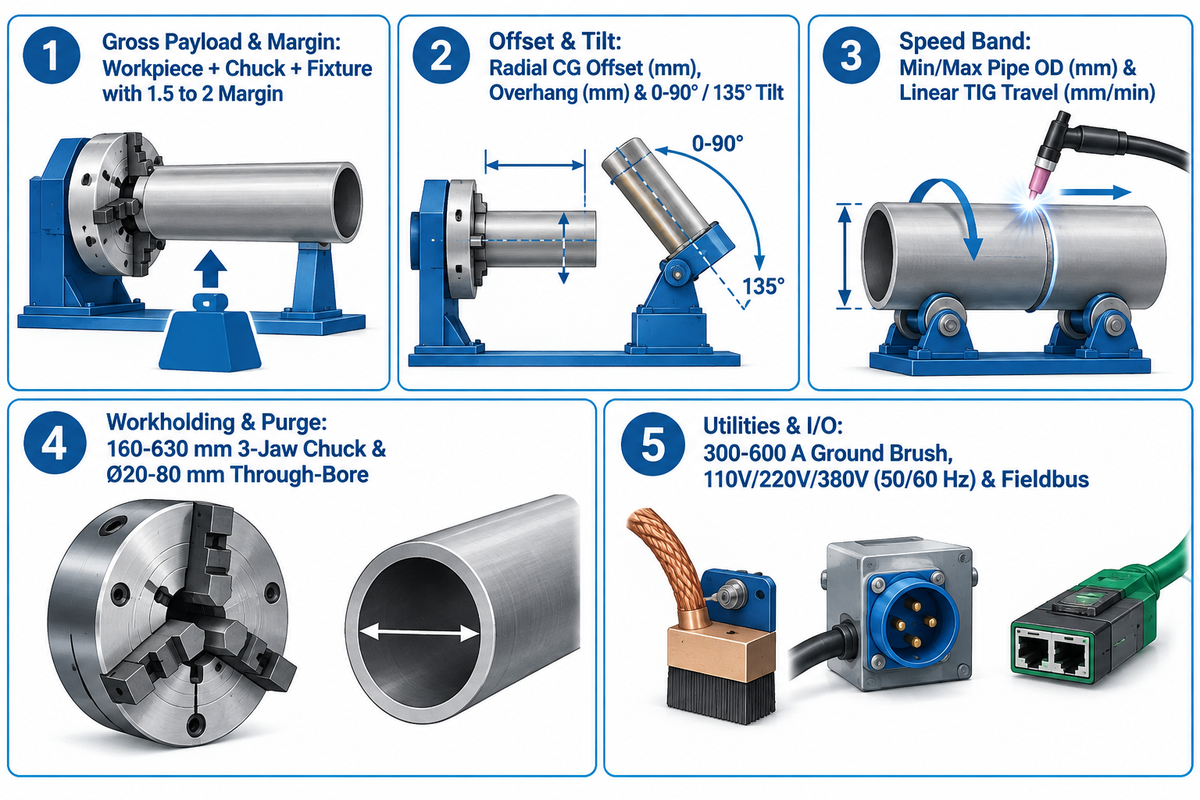
- Adım 1 – Brüt Kütleyi Toplayın ve 1,5-2x Pay Uygulayın: İş parçası, 3 ayaklı ayna ve fikstür ağırlığını toplayın. Temel taşıma kapasitesi sınıfını (50 kg ila 2.000 kg) seçmek için eksantrik aparatlarda 1,5-2x pay uygulayın.
- Adım 2 – Çıkıntı Momentini ve Destek İhtiyacını Kontrol Edin: Toplam ağırlık kuvveti çarpı dik CG kaldıraç kolunu makinenin nominal eğilme momentiyle karşılaştırın. Desteksiz bir silindir nominal sınırları aşarsa punta veya çevirici merdane ekleyin.
- Adım 3 – Radyal Dönüş Torkunu ve Devirme Torkunu Hesaplayın: Her eksen etrafındaki yerçekimi torku, r × F birleşik iş parçası ve fikstür momentinin o eksen boyunca bileşenine eşittir; burada r dönme noktasından birleşik CG’ye uzanan vektör, F ise ağırlık kuvvetidir. Dikey bir dönüş ekseninde yerçekimi kaynaklı tahrik torku yoktur, ancak sürtünme ve ivmelenme torku yine de tahrik torku gerektirir.
- Adım 4 – İlerleme Hızını RPM Bandına Dönüştürün: Minimum ve maksimum boru çaplarını kullanarak RPM = v ÷ (π × DÇ) değerini hesaplayın. Her ilerleme hızı gereksinimini belirli bir modelin nominal sürekli RPM aralığıyla eşleştirin.
- Adım 5 — HF Topraklama, Ayna ve Geçiş Deliğini Netleştirin: 300–600 A döner topraklama fırçası ve 160–630 mm kaynak aynası belirleyin. Dahili purj gazı yönlendirmesi için 20–80 mm içi boş mil deliği ekleyin.
| Seçim Kriteri | TIG Döner Tabla Pozisyoneri (Aubrik BY-Serisi) | Boru / Kazan Çevirici Merdaneler (ZT / AD / PP Serisi) | Kapalı Odalı Orbital TIG Kaynak Kafası |
|---|---|---|---|
| İdeal Parça Geometrisi | Nominal çıkıntı momenti dahilindeki flanşlar, bağlantı parçaları, bombeli kapaklar ve spoollar | Uzun yatay silindirik gövdeler, tanklar, kazanlar ve ağır borular | Dönemeyen sabit temiz oda boru tesisatları |
| Nominal Yük Aralığı | Standart 50 kg ila 2.000 kg (5.000 kg özel üretim) | Motorlu + avare merdane yatakları genelinde 1 tondan 1.000+ tona kadar | Boru askılarıyla desteklenen sabit boru; kaynak kafası boruya kenetlenir |
| Proses Esnekliği | Manuel TIG, mekanize TIG, mig, SAW ve cobot kaynağı | Silindirik gövdelerde çevresel SAW, MIG ve mekanize TIG | Yalnızca otojen veya tel beslemeli GTAW; kafa başına dar çap aralığı |
| Bağıl Yatırım Maliyeti | Sabit yatay modeller karşılaştırma bazını oluşturur; devirmeli BY-1000/2000 konfigürasyonlarını ayrı fiyatlandırın | Teklifleri eşdeğer yük ve destek gereksinimlerinde karşılaştırın | Teklife özel orbital güç kaynağını dahil edin |
TIG Döner Tabla Fiyat Kademeleri, Teslim Süreleri ve Üretici Seçimi
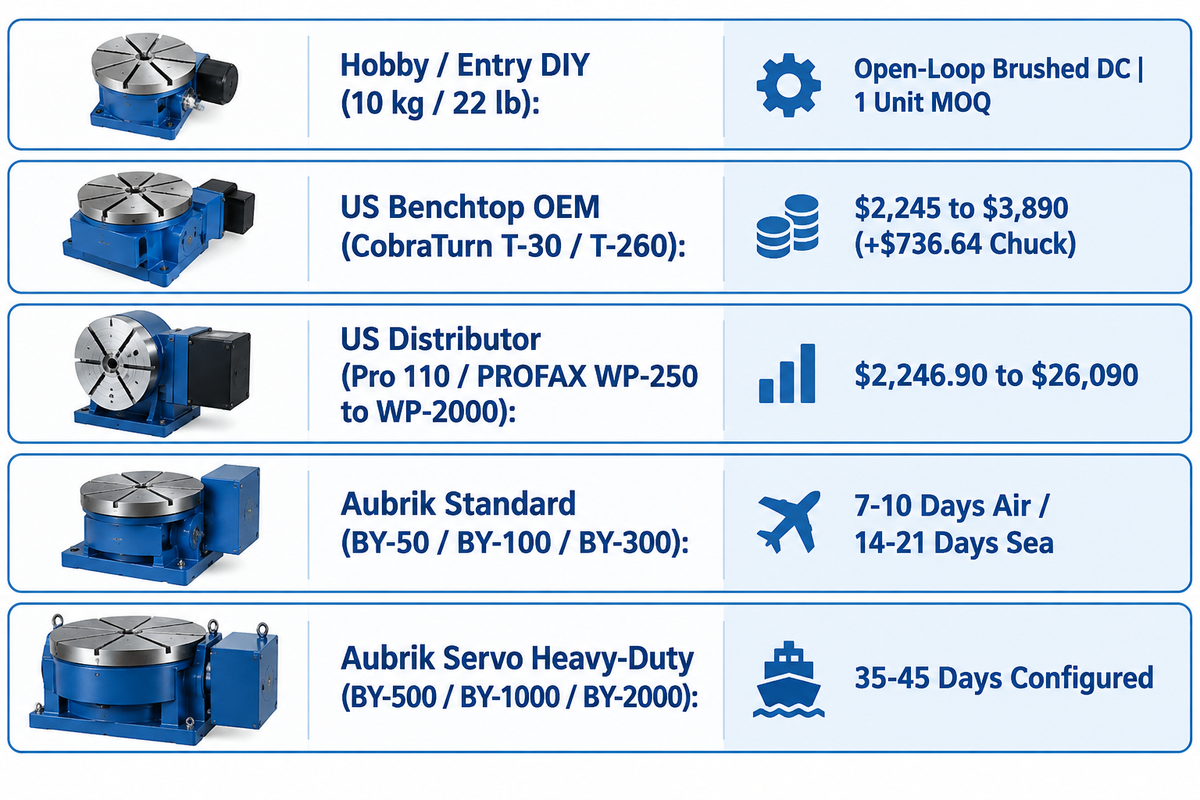
Bu rehber döner kaynak ekipmanlarını üç fiyat kademesinde gruplandırır: hobi, ABD tezgah üstü ve ağır endüstriyel. Giriş seviyesi ithal 10kg hobi tablaları ve vevor döner kaynak pozisyoneri üniteleri hafif amatör kaynak ve puntalama işlerine hizmet eder. ABD üretimi üniteler ile tig turret döner kaynak pozisyoneri gibi distribütör destekli modeller yüksek kaliteli tezgah performansı sunar.
MK Products üzerinde yayınlanan ABD katalog fiyatları CobraTurn T-30 (30 lb) modelini $2.245 ve T-260 (260 lb) modelini $3.890 olarak listeler. WeldingMart, 5 inç 3 ayaklı aynayı (005-0812) $736,64 fiyatla listeler. Arc-Zone üzerinde Pro 110 lb pozisyoner $2.246,90–$2.939,80 aralığında ve 440 lb PROFAX WP-250 modeli $2.558,99–$3.936,99 aralığında listelenir. Aynı Arc-Zone katalog sayfasında 900 lb WP-500 modeli $7.474,99–$8.594,99 ve 3.500 lb WP-2000 modeli $21.100–$26.090 fiyatla yer alır. Atölyeler ağır boru spoollarını motorize ettiğinde, Aubrik’in Wuxi tesisinden çıkan endüstriyel kaynak döner tablası üniteleri fabrikadan doğrudan teklif bazında 50 kg ila 2.000 kg BY-Serisini kapsar. Tesis, ISO 9001:2015 sertifikalı kalite yönetim sistemi altında faaliyet göstermektedir. Kaynak aynası, torç standı ve pnömatik puntayı bir araya getiren komple paket fiyatları, sabit katalog paketleri halinde yayınlanmak yerine her fikstür konfigürasyonu için ayrı tekliflendirilir.
| Pazar Kademesi ve Temsili Modeller | Nominal Yatay Yük | Yayınlanan Fiyat / Maliyet Yapısı | Sürücü ve Salgı Özelliği | Standart Teslim Süresi ve Minimum Sipariş Adedi (MOQ) |
|---|---|---|---|---|
| Hobi / Giriş Seviyesi DIY (10 kg Mini Tablalar) | 10 kg (22 lb) | Katalog perakende fiyatı satıcıya göre değişir; teklif isteyin | Açık çevrim fırçalı DC motor; — | Kargo stoklu ürün; 1 adet MOQ |
| ABD Tezgah Üstü OEM (MK Products CobraTurn T-30 / T-260) | 13,6 kg (30 lb) / 118 kg (260 lb) | $2.245 (T-30) / $3.890 (T-260); 3 ayaklı ayna $736,64 ilave | Dijital RPM göstergesi; 0–90° manuel eğim; 5 in veya 10 in tabla | Distribütör teslim süresini sorun; 1 adet MOQ |
| ABD Distribütör Hafif-Ağır Hizmet (Arc-Zone Pro 110 / PROFAX WP-250 ila WP-2000) | 50 kg (110 lb) ila 1.588 kg (3.500 lb) | $2.246,90–$2.939,80 (110 lb); $2.558,99–$3.936,99 (440 lb); $7.474,99–$26.090 (900–3.500 lb) | 0,5–8 RPM (Pro 110) veya 0–5,5 RPM (WP-250); katı hal hız kontrolü | Distribütör teslim süresini sorun; 1 adet MOQ |
| Aubrik Fabrikadan Doğrudan Standart Tezgah ve Atölye (BY-50 / BY-100 / BY-300) | 50 kg / 100 kg / 300 kg | Fabrikadan doğrudan teklif (ayna ve geçiş çapı özelliğine göre teklif isteyin) | 0,5–5 RPM (BY-50) / 0,3–4 RPM (BY-100) AC kademesiz; ≤0,02 mm kalite kontrol salgısı | 7–10 gün hava kargo / 14–21 gün deniz kargo; MOQ 1 adet |
| Aubrik Yapılandırılmış ve Servo Ağır Hizmet (BY-500 / BY-1000 / BY-2000) | 500 kg / 1.000 kg / 2.000 kg (5.000 kg özel üretim) | Fabrikadan doğrudan teklif (DC servo opsiyonu için teklif isteyin) | 0,1–2 RPM (BY-1000) / 0,08–1,5 RPM (BY-2000); 0–90° / 135° eğim; DC servo | 35–45 gün yapılandırılmış üretim; MOQ 1 adet |
Atölye Devreye Alma İçin Entegrasyon ve Altyapı Gereksinimleri
Yeni bir pozisyoneri atölyedeki bir kaynak masasının yanına cıvatalamadan önce bakım ekipleri elektrik beslemesini, topraklamayı ve fabrika kabul testi (FAT) evraklarını doğrulamalıdır. Aubrik, BY serisi döner tablaları değişken 110V, 220V veya 380V (50/60 Hz) atölye şebekeleri için üretir. Tahrik motoru gücü, taşınabilir, hafif (ve kompakt tasarımlı) BY-50 modelinde 25 W değerinden ağır hizmet tipi BY-2000 modelinde 180 W değerine kadar uzanır.
Tüm elektrik bağlantıları, özel döner kaynak topraklamasının yanı sıra OSHA 29 CFR 1910.304 topraklama yönetmeliklerine uygun olmalıdır. Atıfta bulunulan araştırma, 1.800 kg yük ile yapılan 24 saatlik stres testi sırasında 20–22 °C sıcaklıkta ≤0,02 mm radyal salgı bildirmektedir. Ürün CE uygunluk ve ISO 9001:2015 kalite yönetim dokümantasyonu ayrı olarak tutulmaktadır. Alıcılar satın alma siparişi verirken aşağıdaki kontrol listesini kaynak pozisyoneri alıcı RFQ ve tedarikçi değerlendirme rehberimiz ile eşleştirebilir.
TIG Döner Tabla İçin Mühendislik RFQ ve Devreye Alma Kontrol Listesi
- Maksimum iş parçası ağırlığını, 3 ayaklı ayna ve fikstür ağırlığıyla birlikte belirtin ve eksantrik tertibatlar için 1.5 ila 2 yük kapasitesi payı uygulayın.
- Radyal CG kaçıklığını (mm) ve eksenel çıkıntıyı (mm) belirtin. 0° yatay dönüş (BY-50 ila BY-500) veya 0-90° / 135° motorlu eğim (BY-1000 / BY-2000) seçin.
- Minimum ve maksimum boru dış çapını (mm) ve doğrusal TIG ilerleme hızını (mm/min) verin. Sürücüyü seçmek için RPM aralığını kullanın; yük altında düşük hız regülasyonunu ve açısal konumlandırma tekrarlanabilirliğini ayrı olarak belirtin.
- Kendinden merkezlemeli 3 ayaklı ayna çapını (160-630 mm), adaptör plakası delik düzenini ve dahili argon kök koruma gazı için içi boş geçiş deliğini (Ø20-80 mm) seçin.
- 300–600 A döner topraklama fırçası kapasitesini, atölye gerilimini (110V / 220V / 380V, 50/60 Hz), ayak pedalı tipini ve robot iletişim arayüzünü belirtin.
Sıkça Sorulan Sorular
Bir TIG döner tabla için doğru dönüş hızını (RPM) nasıl hesaplarım?
Hedef doğrusal TIG ilerleme hızınızı (mm/min cinsinden) iş parçası çevresine (π x mm cinsinden dış çap) bölün. Örneğin, 168,3 mm dış çaplı bir paslanmaz boruyu 110 mm/min hızda kaynatmak 0.208 RPM gerektirir. Her ilerleme hızı gereksinimini, nominal sürekli RPM aralığı bu hızı kapsayan belirli bir döner tabla modeliyle eşleştirin.
Yüksek frekanslı TIG ark başlangıcı döner kaynak pozisyonerinde neden düzensiz hıza neden olur?
Yüksek frekanslı TIG ark başlatma, ekransız devre kartlarına ve ayak pedallarına kuple olan güçlü radyo frekansı darbeleri oluşturur. Bilyalı rulmanlardan geçen dönüş akımı da mikro arklara yol açar. Döner kaynak akımı dönüş fırçası, kaynak akımını mil rulmanlarından uzak tutar. Ekranlı kontrol kablolaması ve uygun eşpotansiyel topraklama ile ferrit halkalar HF parazitini kontrol altına almaya yardımcı olur.
Eğimli boru spoolları için bir kaynak döner tablası boyutlandırırken hangi yük kapasitesi payını kullanmalıyım?
Kaçık eksenli tertibatlar için iş parçası, ayna ve fikstürün toplam ağırlığının üzerinde 1.5x ila 2x taşıma kapasitesi güvenlik katsayısı kullanın. 90° eğimde, yerçekimi kuvvetinin radyal CG kaçıklığı ile çarpımı dönüş ekseni etrafındaki tepe eksantrik torku verir. Devirme ekseni torku bir CG kaldıraç koluna bağlıdır. Kaçık tertibatlar için çıkıntı eğilme momentini ve devirme ekseni torkunu birlikte dikkate alın.
Bir TIG kaynak döner tablasında ne kadar radyal salgı kabul edilebilir?
Aubrik, fabrika kalite kontrol spesifikasyonu olarak ≤ 0,02 mm (20 mikron) mil radyal salgısı bildirmektedir. Kaynak birleşim yerindeki iş parçası salgısı ayna sıkma payını da içerir ve dönüş sırasında torç mesafesini değiştirir.
Dolu milli bir tabla yerine ne zaman içi boş milli bir TIG döner tabla sipariş etmeliyim?
20 mm ila 80 mm geçiş deliğine sahip içi boş milli bir döner tabla, dahili purj hortumunu dönüş ekseni içinden geçirebilir. Bu yapı paslanmaz çelik, dubleks çelik veya titanyum boruları kaynatırken hortumun dolanmasını önler. Bu merkezi delik, sürekli dönüş sırasında uzun boru spoollarını doğrudan ayna merkez hattından geçirirken de yararlıdır. Reaktif alaşımlarda kök koruması yaparken operatörler purj beslemesini dahili purj tapaları, sinterlenmiş bir difüzör ve uygun boyutlu bir tahliye deliğiyle birlikte kullanmalıdır.
Endüstriyel bir BY serisi kaynak döner tablası için teslim süresi ve minimum sipariş adedi (MOQ) nedir?
Standart Aubrik BY-50, BY-100 ve BY-300 döner tablalar hava yoluyla 7 ila 10 günde veya deniz yoluyla 14 ila 21 günde sevk edilir. Minimum sipariş miktarı 1 adettir.
Tezgah üstü veya ağır hizmet tipi bir TIG döner tabla doğrudan bir cobot veya 6 eksenli kaynak robotuyla entegre olabilir mi?
Aubrik BY serisinin FANUC CRX serisi gibi cobotlarla entegrasyonunda 24V endüstriyel G/Ç, TTL mantık devresi ve röle kontakları farklı elektrik bağlantıları gerektirir. FANUC R-2000iC veya KUKA KR CYBERTECH robotları kullanan ağır çok eksenli hücreler için servo tahrikli BY-1000 ve BY-2000 modelleri yerleşik PROFINET, Modbus TCP ve EtherNet/IP fieldbus arayüzleri sunar. Fieldbus arayüzleri, döner tabla kontrolörü ile robot kontrolörü arasındaki iletişimi destekler. Robot programlama ve sinyal eşleme dahil diğer tüm işlemler devreye alma sürecinin bir parçasıdır.
Referanslar ve Kaynaklar
- Northcentral Technical College — Kaynak İmalatı ve Robotik Ön Lisans Müfredatı (GTAW ve Programlanabilir Pozisyonerler)
- California Bureau for Private Postsecondary Education (BPPE) — Kaynak Pozisyoneri ve GTAW Boru Ekipmanı Standartları
- U.S. Occupational Safety and Health Administration (OSHA) — 29 CFR 1910.304 Kablolama Tasarımı ve Ekipman Topraklama Koruması
- University of Guelph Department of Physics — Tork ve Dönme Hareketi Vektör Eğitimi
- National Center for Biotechnology Information (PMC / NIH) — ISO 9283 Endüstriyel Manipülatör Konumlandırma Hassasiyeti ve Tekrarlanabilirlik Değerlendirmesi
- National Center for Biotechnology Information (PMC / NIH) — ISO 9283 Kapsamında Performans Kriterleri ve Çevresel Test Koşulları
- American Welding Society (AWS) — AWS D1.1/D1.1M Yapısal Kaynak Kodu — Çelik
- American National Standards Institute (ANSI) — AWS D1.1/D1.1M:2025 Yapısal Kaynak Kodu – Güncellemeler
- MDPI Materials — Çevresel Boru Kaynağı Dikiş Homojenliği ve Döner Konumlandırma
- PubMed/National Library of Medicine — Çok Pasolu Orbital GTAW Kaynağında Yerçekimi Yöneliminin Dikiş Geometrisine Etkisi
- Google Patents — CN103600196A Kaynak Pozisyoneri Kontrol Sistemi




Şimdi trend



