Aubrik Şirketi ile İletişime Geçin

Kaynak Pozisyonerleri ve Döner Tablalar — 50 kg ile 50 t arası
Döner · Boru Tipi · Döner Tablalı · Ağır Hizmet | ISO 9001 ve CE Belgeli | ±0,05 mm | 0,03–30 RPM
50 kg–50 t Tek tedarikçiden geniş taşıma kapasitesi aralığı
±0,05 mm Dönme tekrarlanabilirliği
0,03–30 RPM Kademesiz hız (TIG için düşük hız)
0–135° Eğim aralığı
ISO 9001 + CE Belgeli, 50+ ülke
12 ay Garanti · MOQ 1 · OEM
Hatalı İş Parçası Konumlandırmanın Gizli Maliyeti
Kaynak pozisyoneri, her kaynak birleştirmesini düz ve oluk pozisyonuna getirmek için iş parçasını tutar, döndürür ve eğer. Kaynakçılar yer çekimine karşı çalışmak zorunda kaldığında; baş üstünde çalışmak, parçanın çevresinde yürümek, arkı durdurup yeniden başlatmak hem kaynak kalitesini hem de üretim verimini düşürür.
Temel neden beceri değil, ergonomidir. Zorlayıcı duruşlar aynı zamanda verimsizdir: uygunsuz her uzanma işi uzatır ve işe bağlı kas-iskelet sistemi rahatsızlıklarına yol açan yıpranmayı hızlandırır; OSHA da bunu imalatta kontrol edilebilir başlıca tehlikelerden biri olarak belirtir.
- Pozisyon dışı kaynaklarda çok pasolu uygulamanın tekrar tekrar başlatılıp durdurulması; gözenek, yanma oluğu ve ergime eksikliği kusurlarını artırır.
- Ağır kaynaklı imalatların elle yeniden konumlandırılması, operatör yorgunluğunun ve kaybedilen çevrim süresinin #1 nedenidir.
- Çevresel kaynak boyunca tutarsız hareket hızı, kaynak dikişinde malzeme yetersizliğine veya aşırı yığılmaya yol açar.
Çözüm, kaynakçıyı değil parçayı hareket ettirmektir. Motorlu pozisyoner dikişi optimum konuma getirir ve sabit yüzey hızını korur; bu nedenle OSHA, yeniden konumlandırma ekipmanını hem yaralanma oranlarını düşüren hem de verimliliği artıran bir mühendislik kontrolü olarak tanımlar. Bu ürün kategorisinin varlık nedeni tam olarak bu ikili faydadır — bu sayfanın devamında doğru ürünün nasıl seçileceği açıklanmaktadır.
Asıl maliyetli olan, hatalı konumlandırmanın bir yıl içinde yol açtıklarıdır: partinin 20-30% oranına ulaşabilen yeniden işleme, hurdaya ayrılan kaynaklı imalatlar ve ardından gelen teslim gecikmesi. 30-tonluk tanklara kaynak yapan bölgesel bir çelik imalatçısı bunu üretim verimi kaybı olarak yaşar; Aubrik pozisyonerleri her kaynak birleştirmesini düz pozisyona getirerek tam olarak bu sorunu ortadan kaldırır. Mühendislerimiz her Aubrik ünitesini isim plakasındaki değere göre değil, bu hata biçimine göre boyutlandırır.
Sistem Mühendisliği Pozisyonerin tesiste en hızlı nerede geri ödeme sağlayacağını öğrenmek için özel mühendislik değerlendirmesi alın →Aubrik Kaynak Pozisyoneri ve Döner Tabla Yelpazesi — Modeller, Teknik Özellikler ve Seçim
Aubrik, 50 kg kapasiteli tezgâh üstü döner tabladan 50-tonluk özel tahrikli başlık ünitesine kadar tüm pozisyoner seçeneklerini tek çatı altında üretir. Dört ürün ailesi, gerçek imalatçıların arama ve satın alma biçimini rastgele bir model serisine göre değil, iş parçası türüne göre karşılar.
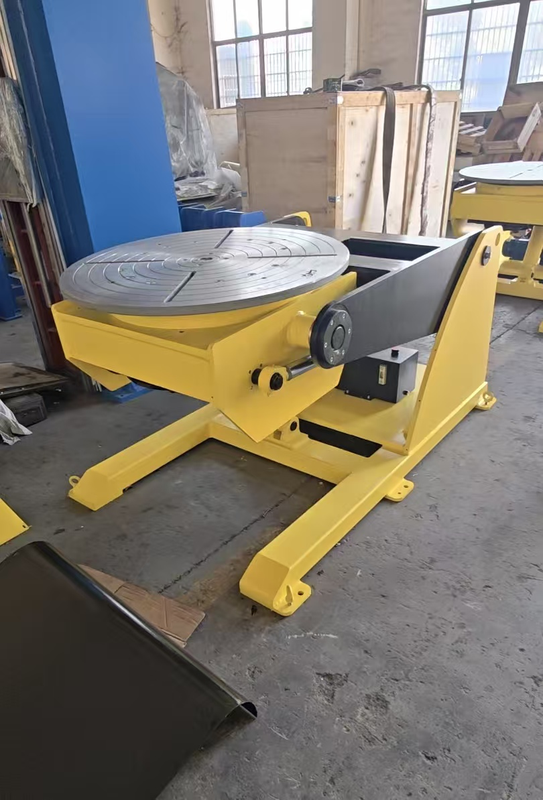
Döner Kaynak Pozisyoneri
RW-100 / RW-500 / RW-2000 100–2.000 kg (özel üretimde 50 t) 3/4 çeneli ayna, 6–12 in 0,03–30 RPM · 0–135° eğim ±0,05 mm tekrarlanabilirlik
Döner Pozisyonerleri İnceleyin →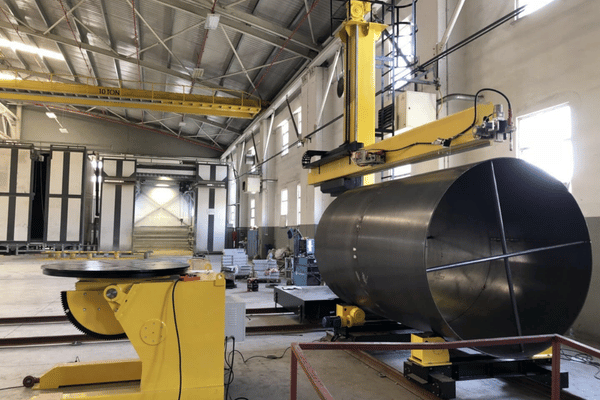
Boru Kaynak Pozisyoneri
BW / WP / HD serisi 1–50 ton Boru çapı 40–2.500 mm VFD ile kademesiz · 0–135° Kendinden merkezlemeli ayna + rulolar
Boru Pozisyonerlerini İnceleyin →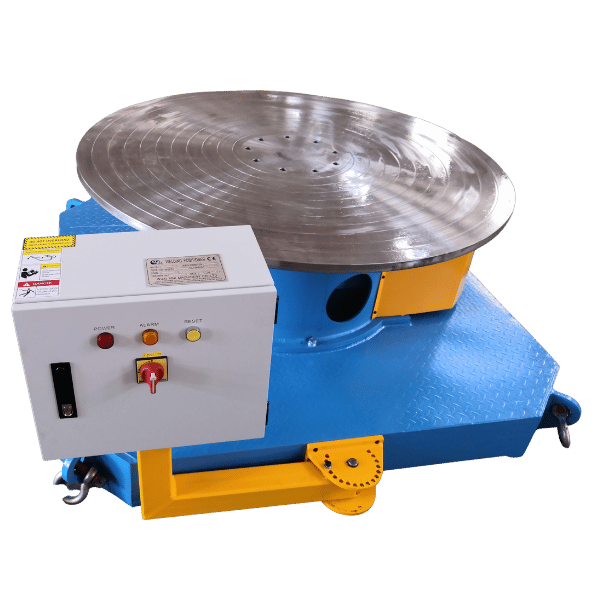
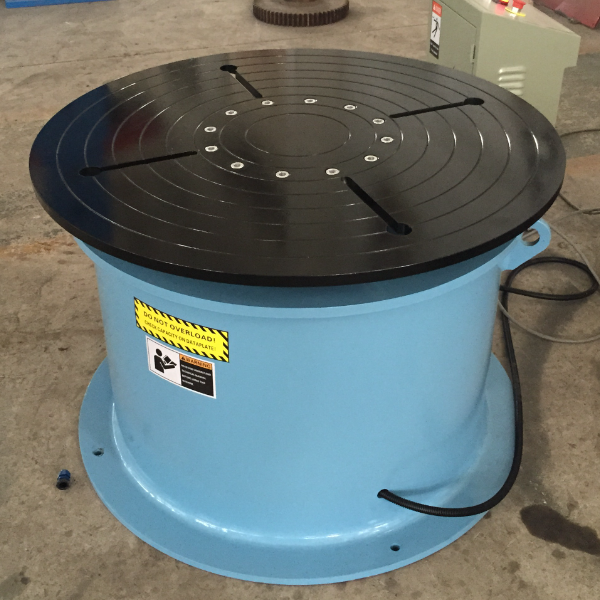
Kaynak Döner Tablası
BY-50 … BY-2000 50–2.000 kg Tabla 200–600 mm Salgı < 0.02 mm MIG / TIG / MMA / plazma
Kaynak Döner Tablalarını İnceleyin →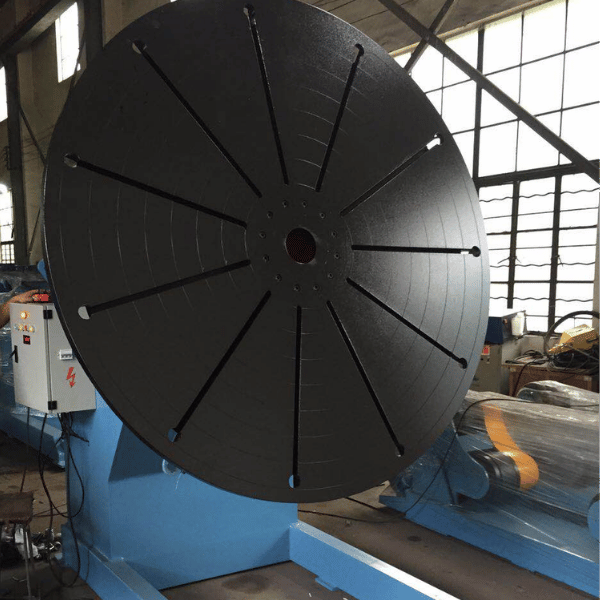
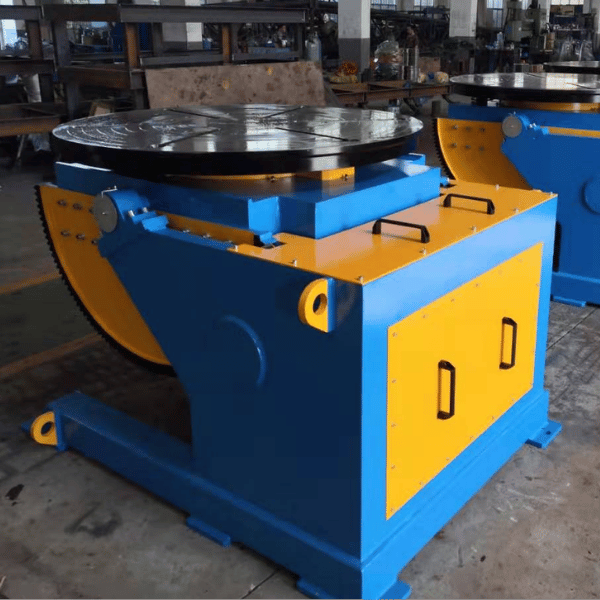
Ağır Hizmet Kaynak Pozisyoneri
HB300 / HB3000 / HB20T 300 kg–20 t (özel üretimde 50 t) ±0,5° indeksleme · Siemens PLC Q355B şase · T kanallı tabla ATEX patlamaya dayanıklı seçenek
Ağır Hizmet Pozisyonerlerini İnceleyin →Döner pozisyonerler ve döner tablalar; yuvarlak, düz veya braketli parçaları ayna ya da T kanallı bağlama tablasıyla kavrar; boru pozisyonerleri silindirik boru parçalarını kendinden merkezlemeli ayna ve avara rulolar üzerinde döndürür; ağır hizmet tahrikli başlık üniteleri ise basınçlı kapları ve rüzgâr türbini kulesi gövde segmentlerini iki punta arasında taşır. Pozisyoner prensibi eski ve kendini kanıtlamıştır — eksantrik ayarlı rulolarla 360° dönme, 1950’lere kadar uzanan patent literatüründe yer alır.
Yanlış tipin satın alınması, kurulum süresini 30% artırabilen maliyetli bir sorundur: boru kaynak rotatörü uzun bir boru parçasına uygundur ancak eksantrik bir brakette yetersiz kalır; döner kaynak tablası veya kaynak manipülatörü ise tamamen farklı bir işe uygundur. 20-tonluk basınçlı kaplar imal eden ABD’li bir alıcının tezgâh üstü model değil HB tahrikli başlık ünitesine ihtiyacı vardır; bu nedenle Aubrik her aileyi bir iş parçası sınıfıyla eşleştirir, çünkü uyumsuz ekipman yavaş ve maliyetli kurulumun #1 nedenidir.
Kapasite ve Hassasiyet Seçim Tablosu
| Ürün ailesi | Anma taşıma kapasitesi | Tabla / boru çapı | Hız (RPM) | Eğim | Hassasiyet | Kumanda sistemi |
|---|---|---|---|---|---|---|
| Döner tabla (BY) | 50–2.000 kg | 200–600 mm | 0.08–5 | 0–90° | salgı <0.02 mm | VFD / ayak pedalı |
| Döner tip (RW) | 100–2.000 kg | ayna 6–12 in | 0.03–30 | 0–135° | ±0,05 mm | Manuel / PLC / servo |
| Boru tipi (BW/WP/HD) | 1–50 t | 40–2.500 mm | 0.02–3 | 0–135° | kendinden merkezlemeli | VFD / PLC |
| Ağır hizmet (HB) | 300 kg–50 ton | 650–2.500 mm | 0.05–2 | 0–135° | ±0,5° indeksleme | Siemens PLC + HMI |
Tüm modeller MIG (GMAW), TIG (GTAW), örtülü elektrot (SMAW) ve toz altı ark kaynağı yöntemleriyle kullanılabilir ve 50/60 Hz frekansta 220 V veya 380 V için sınıflandırılmıştır; dolayısıyla aynı ünite faz dönüştürücü gerektirmeden ABD, AB veya Orta Doğu’daki herhangi bir tesise gönderilebilir. Bu ekipmanın kullanıldığı alanlar şunlardır: basınçlı kaplar, boru tesisatı, rüzgâr enerjisi, gemi inşası, ağır makineler, otomotiv ve genel çelik imalatı.
Parçaya hangi ürün ailesinin uygun olduğundan emin değil misiniz?
Aubrik mühendisinden model önerisi alın →Kaynak Pozisyoneri Nasıl Seçilir: SOLVE Boyutlandırma Çerçevesi
Bu kategorideki en maliyetli boyutlandırma hatası şudur: ilan edilen nominal taşıma kapasitesinin gerçekten kaynak yapılabilecek yük olduğunu varsaymak. Öyle değildir. Anma kapasitesi yalnızca parçanın ağırlık merkezi tabla merkez hattında olduğunda geçerlidir — ağırlık merkezi yukarı veya dışarı kaydığı anda kullanılabilir kapasite keskin biçimde düşer.
Bunun nedeni ağırlık değil, torktur. Kullanılabilir kapasite, Etkin Yük = Maksimum Anma Torku ÷ eksenden ağırlık merkezine olan mesafe formülüne göre belirlenir; bu nedenle eksantrik veya yüksek bir iş parçası ünitenin kapasitesini ciddi ölçüde düşürür.
Eksantriklik / Ağırlık Merkezi Yüksekliğine Göre Kapasite Düşürme — “anma yükü” neden yanıltır
Bir pozisyoner aynı eksen üzerinde örneğin 5000 pound kapasiteyle sınıflandırılmış olsa bile, yana yatırıldığında kapasitesi muhtemelen bunun yalnızca ~ 1/2 kadarıdır ve ağırlık merkezi yükseldikçe daha da düşer.
| Ağırlık merkezinin tabla üzerindeki yüksekliği | 4 in | 8 in | 12 in | 16 in | 20 in |
|---|---|---|---|---|---|
| Kullanılabilir kapasite (lb) | 325 | 226 | 173 | 140 | 118 |
Aynı makinede, 20 in yüksekliğindeki kullanılabilir kapasite 4 in yüksekliğine göre 64% daha düşüktür. Gerçek durum şudur: güvenilir yük değeri ilan edilen nominal değer değil, eksantrik yük değeridir ve boyutlandırmada dönme hızı ile tutma torku arasındaki gerçek dengenin hesaba katılması gerekir. Her iki değer de Aubrik teknik veri sayfasında yer alır; böylece boyutlandırma pazarlama rakamlarına göre değil, fizik kurallarına göre yapılır.
S · O · L · V · E
S
Gerçek Yükün Toplamı. En büyük iş parçası ile tüm fikstürlerin, aynaların, kelepçelerin vb. ağırlığını toplayın. Boyutlandırmayı ortalama iş parçasına değil, en ağır iş parçasına göre yapın.
O
İş parçasının merkez hattı dışındaki ağırlık merkezi: Ağırlık merkezini ve tabla merkezinden eksen kaçıklığı mesafesini belirleyin.
L
Yük Tablosu (isim plakası DEĞİL!): Eksantrik yük tablomuzda kullanmak üzere ağırlık merkezi kaçıklığını güvenlik katsayısına bölün (önerilen değer 1.5 ile 2 arasıdır).
V
Hız: Bu değer yüzey hızıyla ilişkilidir; elle kaynak için 150-400 mm/dakika, SAW için ise 1500 mm/dakikaya kadar hız önerilir; ağırlık merkezi kaçıklığı ve parça boyutundaki RPM aralığının istenen yüzey hızını karşıladığını doğrulayın.
E
Çalışma ortamı: Robot hücresi uygulaması için yüzde yüz görev çevrimli tahrik ve tüm kaynak amperini taşıyacak uygun topraklama gerekir. Ayrıca robotik hücreye uygun fieldbus veya kullanılan kaynak sistemi için doğru kontrolör gerekir.
Son nokta, kimsenin yayımlamadığı teknik özelliktir. Kaynak dönüş akımı, uygun anma değerine sahip döner topraklama (bilezik veya fırça) üzerinden iş parçasına ulaşmalıdır; bunun yerine rulmanlardan geçerse ark çukurlaşmasına yol açar ve tahrik birkaç ay içinde arızalanır. Her Aubrik ünitesinde topraklama yolu kaynak amperine göre sınıflandırılır — eksantrik rulo ve dönme tasarım ilkeleri doğrudan temel pozisyoner patentlerine dayanır.
Bunu tek sayfalık bir kontrol listesi olarak ister misiniz?
SOLVE Boyutlandırma Kılavuzu ve yük hesaplayıcısını edinin →Kaynak Pozisyoneri, Manuel Fikstürleme ve Tipik Ekonomik İthal Ürün Karşılaştırması
Pozisyoner satışlarının çoğu iki karşılaştırmaya dayanır: manuel olarak fikstürlenmiş bir parçadan daha iyi performans gösterir mi ve kaliteli bir pozisyoner en düşük maliyetli ithal üründen daha iyi midir. Her iki sorunun yanıtı da iddialarla değil, rakamlarla belirlenir — pozisyoner ilkesinin kendisi patent kayıtlarında uzun süredir belgelenmiştir.
Pozisyoner ve elle yeniden konumlandırma karşılaştırması
| Etken | Manuel fikstürleme | Aubrik pozisyoneri |
|---|---|---|
| Kaynak birleştirmesinin konumu | pozisyon dışı, baş üstü | düz / oluk pozisyonu, her paso |
| Çevresel kaynak başına ark başlatma/durdurma sayısı | çok sayıda (çevresinde yürüyerek) | tek kesintisiz paso |
| Hareket hızı kontrolü | elle ayarlanan, değişken | 0,03–30 RPM kademesiz |
| Operatör duruşu | uzanma / eğilme | nötr (bel–omuz arası) |
Aubrik ve tipik ekonomik ithal ürün karşılaştırması
| Alıcıların gerçekten kontrol ettiği teknik özellik | Tipik ekonomik ithal ürün | Aubrik |
|---|---|---|
| TIG için minimum dönme hızı | ~2 RPM (çok hızlı) | 0.03 RPM, kararlı |
| Yayımlanan taşıma kapasitesi | yalnızca ilan edilen nominal değer | yatay + eksantrik |
| Kaynak akımı topraklaması | anma değeri belirtilmemiş (rulman riski) | uygun anma değerli döner topraklama |
| Gerilim / frekans | tek pazar | 220/380 V, 50/60 Hz |
| Belgelendirme | belge gösterilmemiş | ISO 9001 + CE |
| Garanti ve servis | eBay tarzı, yedek parça kıt | 12 ay + yurt dışı saha mühendisi |
Ekonomik ithal ürün sütunu gerçek dışı bir karşılaştırma değildir — kaynakçıların $300 altındaki üniteler hakkında paylaştığı şikâyetlerin tam listesidir: TIG için 2 RPM altına inemeyen tablalar, eğildiğinde kaynaklı imalatı düşüren ilan edilmiş taşıma kapasiteleri ve satış sonrasında bulunamayan yedek parçalar. Aubrik, yalnızca kutu satan bir aracı değil doğrudan üretici olarak bu sütunların her birindeki durumu tersine çevirir.
TCO ANALİZİ
Kaynak Pozisyonerinin Yatırım Getirisi ve Toplam Sahip Olma Maliyeti
Etiket fiyatı bu denklemdeki en küçük rakamdır. Her pozisyonerin işçilik saatlerini, yeniden işlemeyi ve makinenin kendi hizmet ömrünü nasıl etkilediğini değerlendirin:
3 etken TCO’yu satın alma fiyatından daha fazla etkiler: doğru pozisyondaki işçilik, ilk seferde kabul oranı ve rulman ömrü
TCO modeli — mühendislik dayanağı aşağıdadır. Sonuç rakamları Aubrik tarafından bildirilmiştir ve uygulamaya bağlıdır.
- Doğru pozisyondaki işçilik — dikişin oluk pozisyonuna döndürülmesi, parçanın çevresinde yürüme süresini ve OSHA’nın verimlilik kaybıyla doğrudan ilişkilendirdiği zorlayıcı duruşları ortadan kaldırır.
- İlk seferde kabul oranı — düz pozisyondaki sabit yüzey hızı, yanma oluğunu ve ergime eksikliğini azaltarak NDT retlerini ve yeniden işlemeyi düşürür.
- Rulman ömrü — uygun anma değerli döner topraklama, kaynak akımını rulmanlardan uzak tutarak en maliyetli bileşeni ark çukurlaşmasına karşı korur.
- Doğru boyutlandırılmış sermaye yatırımı — eksantrik yük tablosuna göre boyutlandırma, hem duracak kadar küçük bir üniteyi hem de fazla ödeme yapılmış gereğinden büyük bir üniteyi önler.
Aubrik tarafından bildirilen projelerde — bir rüzgâr türbini kulesi flanş hattında ve 20-tonluk basınçlı kap hücresinde — müşteriler, manuel taşıma ve konumlandırmadan geçişin ardından yeniden işlemenin önemli ölçüde azaldığını ve çevrim sürelerinin kısaldığını belirtmiştir. Bunları yalnızca genel yönü gösteren sonuçlar olarak değerlendirin: kalıcı ve savunulabilir getiri, her tesiste geçerli olan yukarıdaki mühendislik mantığıdır.
ENTEGRASYON TEKNİK ŞARTNAMESİ
Robot Entegrasyonu ve Kumanda Mühendisliği
Pozisyoner, robot hücresinde döner tabla olmaktan çıkar ve yardımcı eksene dönüşür. Koordineli hareket sayesinde robot ile pozisyoner birlikte hareket edebilir—bu da kaynak dikişini oluşturan takım merkez noktasının sürekli hareket eden bir kaynak birleştirmesi boyunca ilerlerken sabit kaynak torcu açısını ve hızını koruyabilmesi anlamına gelir—durma, yeniden konumlandırma ve tekrar başlatma gerekmez.
Ancak bunun gerçekleşmesi için—üç koşulun aynı anda karşılanması gerekir ve düşük maliyetli bir çözüm normalde bunlardan en az birini göz ardı eder:
- Senkronize eksenler: Pozisyoner, basit bir açma/kapama platformu yerine akıllı biçimde komuta edilen bir eksen olarak kullanılabilmelidir.
- Fieldbus desteği: EtherCAT, PROFINET veya DeviceNet—kullanılan kontrolörle uyumlu olmalıdır. Standart arayüzlerle birlikte HMI donanımlı Siemens PLC kullanıyoruz.
- En büyük üç robot markası için destek: FANUC, ABB ve KUKA.
Otomasyonda sürekli çalışma kapasitesi önemlidir
Robotlar soğuma molası vermez; bu nedenle hareket sisteminde 100% görev çevrimli tahrik ve uygun topraklama anma değeri gerekir. HB serisi ağır hizmet ünitesi; gerilim giderme işlemi uygulanmış Q355B şaseyi, ±0,5° indeksleme tekrarlanabilirliğini ve petrol, gaz ve batarya tesisi hücreleri için isteğe bağlı ATEX patlamaya dayanıklı yapıyı bir araya getirir.
Entegratörlerin gerçekten sorduğu ayrıntı düzeyi budur — adı belirtilen protokoller, robot markaları, açıkça belirtilmiş malzeme kalite sınıfı ve gerçek indeksleme toleransı — “gelişmiş kumanda seçenekleri” gibi belirsiz ifadeler değildir. Üç eksenli koordineli konumlandırma, patent kayıtlarında köklü biçimde yer alır.
Bunun yanlış yapılmasının maliyeti ağırdır: geri tahrik edilen veya senkronizasyonunu kaybeden robotik kaynak pozisyoneri manuel yeniden işlemeyi zorunlu kılar ve bir hücreyi 2–3 gün atıl bırakabilir. Otomotiv sektöründe 5-tonluk fikstür kullanan ABD’li bir alıcı bu riski doğrudan görür — Aubrik’in çözdüğü sorun budur, çünkü HB tahriki sürekli koordineli hareket için sınıflandırılmıştır. Her Aubrik hücresi, sevkiyat öncesinde müşterinin robot markasıyla doğrulanır.
Otomatik bir hücre mi planlanıyor? Robotunuz için ayrıntılı entegrasyon teknik şartnamesi talep edin →
UYGUNLUK VE GÜVENLİK
Belgeler ve Kaynak Kodlarına Uygunluk
Burada dürüst bir yanıt, pazarlama söyleminden daha değerlidir. Kaynak alanında iki farklı standart türü vardır ve güvenilir bir tedarikçi bunları asla birbirine karıştırmaz.
STANDART KİMLİĞİ
UYGULAMA KAPSAMI
DURUM
■ MAKİNE DÜZEYİNDE BELGELENDİRME
ISO 9001
Şirket kalite yönetim sistemi
SAHİP OLUNAN
CE / EN ISO 12100
Makine güvenliği
SAHİP OLUNAN
■ PROSES DÜZEYİNDE UYGUNLUK
AWS D1.1
Yapısal çelik
OLANAK SAĞLAR
ASME VIII
Basınçlı kaplar
OLANAK SAĞLAR
API 1104
Boru hattı kaynak dikişleri
OLANAK SAĞLAR
EN 1090-2
AB çelik sektörü yöneticisi.
OLANAK SAĞLAR
Aubrik’in sahip olduğu belgeler ve uyum sağlanmasına olanak verdiği standartlar
Pozisyoner, makine için geçerli belgelere sahiptir: imalat kalitesi yönetimi için ISO 9001 ve EN ISO 12100 güvenlik risk değerlendirmesi gerektiren AB Makine Direktifi kapsamında CE işareti. ISO 9001 ve CE, bir pozisyonerin meşru biçimde belgelendirilebileceği yegâne standartlardır.
Kaynak kodları farklı bir konudur: AWS D1.1, ISO 3834-2, ASME Bölüm VIII, API 1104, EN 1090-2 ve IEC 61400 ekipmanı değil, kaynak dikişini ve imalatçının kalite sistemini düzenler. Aubrik pozisyonerleri bu kodlara uygun imalatı — kodlara uygun kaynak dikişlerinin gerektirdiği sabit yüzey hızını ve düz pozisyona erişimi — destekleyecek şekilde üretilir. Makinenin “ASME belgeli” olduğunu iddia etmiyoruz, çünkü hiçbir pozisyoner böyle değildir.
Satın Alma Kılavuzu: Fiyatlandırma, Teslim Süresi, Garanti ve Küresel Satış Sonrası Hizmetler
Doğrudan Çinli bir üreticiden pozisyoner satın almaya yönelik en büyük itiraz fiyat değil — sandık ulaştıktan sonra ne olacağıdır. Bu itirazı vaatlerle değil, şartlarla yanıtlıyoruz.
Fiyatlandırma doğrudan fabrikadan yapılır; alıcı ile makineyi üretenler arasında distribütör kâr marjı yoktur. Her ünite kaynak yapacağı parçaya göre yapılandırıldığından doğru fiyat, raf fiyatından değil; yük, ayna, eğim, kumanda sistemi ve varış noktası teknik özelliklerinden belirlenir. Bu imalatın arkasındaki kalite yönetimi disiplini, garantiyi de destekleyen aynı ISO 9001 sistemidir.
“Her ünitede topraklama yolunu kaynak amperine göre sınıflandırıyor ve yalnızca merkez hattı değerini değil, eksantrik yük tablosunu da yayımlıyoruz. Pozisyonerin on yıl dayanmasıyla bir yılda arızalanması arasındaki farkı bu iki teknik özellik belirlediğinden bunları veri sayfasında sunuyoruz.”
Aubrik siparişinin gerçekte taahhüt ettikleri
- Teslim süresi — standart modeller 7–15 iş günü; özel üretimler 15–30 gün.
- MOQ 1 ve OEM — tek üniteli siparişlerin yanı sıra müşteri tarafından belirlenen tabla, ayna, kumanda sistemi ve kapasite.
- Garanti — imalat kusurları ve bileşen arızaları için 12-ay ücretsiz güvence.
- Satış sonrası — 50+ ihracat ülkesinde uzun vadeli yedek parça tedariki ve yurt dışında yerinde mühendislik hizmeti.
- Güç — elektrik şebekenize uygun olarak gönderilir (220 V veya 380 V, 50/60 Hz); böylece beklenmedik faz dönüştürücü ihtiyacı oluşmaz.
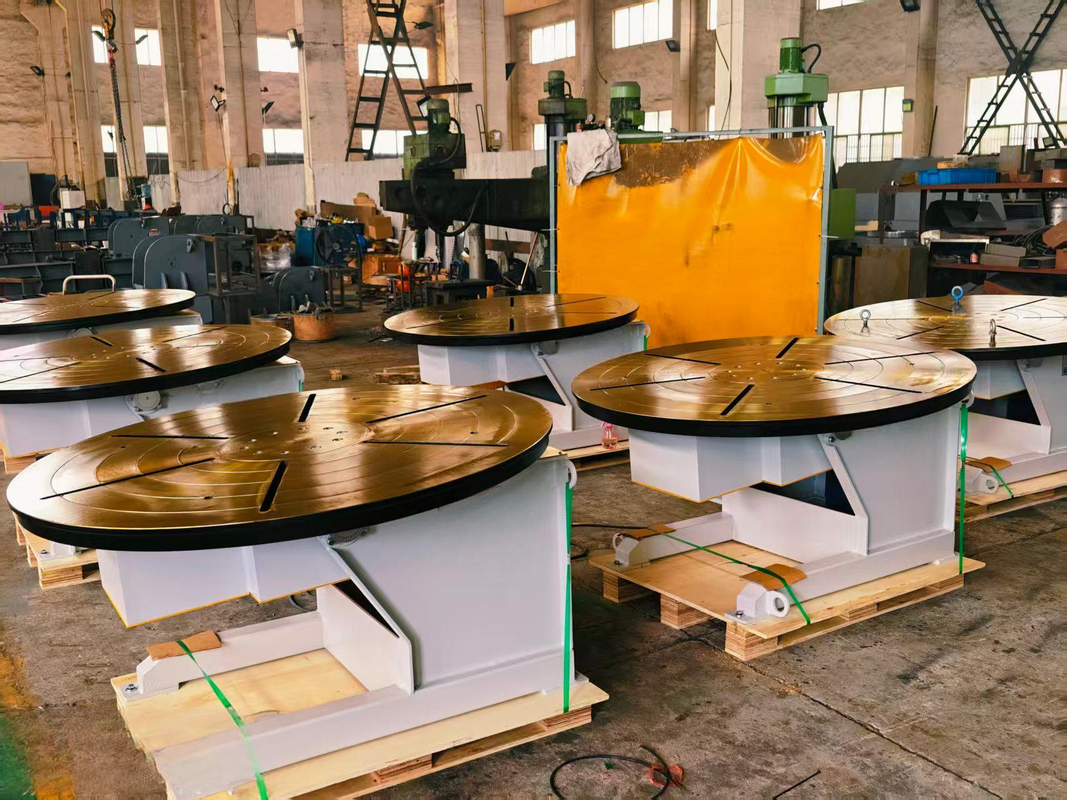
[SYS-FACILITY] GÖRSEL İNCELEME
İmalat Tesisi ve Üretim Sahası
MÜHENDİSLİK ARAÇLARI
Mühendislik Hesaplama Araçları
İmalat gereksinimlerine uygun taşıma kapasitelerini, hareket hızlarını ve ekipman konfigürasyonlarını doğru biçimde belirlemek için bu mühendislik araçlarını kullanın.
ARAÇ.01
Kaynak Pozisyoneri Yük Hesaplayıcısı
HESAPLAYICIYI BAŞLAT →ARAÇ.02
RPM ↔ Yüzey (Hareket) Hızı Dönüştürücüsü
DÖNÜŞTÜRÜCÜYÜ BAŞLAT →ARAÇ.03
Kaynak Pozisyoneri Ürün Ailesi Seçicisi
SEÇİCİYİ BAŞLAT →TEKNİK BİLGİ TABANI
Sık Sorulan Sorular
01
İş parçası için kaynak pozisyoneri nasıl boyutlandırılır?
En ağır parçanın ağırlığına tüm fikstür ve kelepçelerin ağırlığını ekleyin, 1,5–2,0× güvenlik katsayısı uygulayın ve ardından ilan edilen nominal değeri değil, ağırlık merkezi kaçıklığınıza karşılık gelen eksantrik yük tablosu değerini kullanın. Dikey (eğilmiş) kapasite, yatay değerin yaklaşık yarısıdır ve ağırlık merkezi tablanın üzerinde yükseldikçe daha da düşer. Emin olunmadığında parça teknik resmini gönderin; bir Aubrik mühendisi boyutlandırmayı birlikte yapacaktır.
02
Tabla TIG için yeterince yavaş dönebilir mi?
Evet. Aubrik döner pozisyonerleri, daha büyük çaplarda TIG kök ve kapak pasolarının gerektirdiği ~0,3–0,5 RPM değerinin çok altında, 0.03 RPM’den başlayan kademesiz VFD tahrikle çalışır. Birçok ekonomik ünite yaklaşık 2 RPM altına inemez; bu, kaynak forumlarındaki en yaygın TIG şikâyetidir.
03
Kaynak akımı, rulmanlara zarar vermemesi için nasıl topraklanır?
Kaynak amperine göre boyutlandırılmış, uygun anma değerli döner topraklama (bilezik veya fırça) üzerinden geçirilir; böylece dönüş akımı rulmanları baypas eder. Bu sistem olmadan akım, bilye ile yatak yolu arasındaki temas noktasında ark oluşturup rulmanda çukurlaşmaya yol açar — anma değeri belirtilmemiş ithal ürünlerde sık görülen bir arızadır.
04
Aubrik pozisyonerleri hangi gerilimde çalışır?
50/60 Hz frekansta 220 V veya 380 V. Sipariş sırasında belirtilmelidir; faz dönüştürücü gerektirmez.
05
Fanuc, ABB veya KUKA robot hücreleriyle entegre edilebilir mi?
Evet, YARI OTOMATİK VE AĞIR HİZMET üniteleri; büyük robot tedarikçileriyle senkronize, harici eksen işletimine olanak tanıyan ETHERCAT / PROFINET / DeviceNet arayüzlerine sahip SIEMENS PLC tabanlıdır.
06
Teslim süresi, garanti ve minimum sipariş miktarı nedir?
Standart üniteler için 7-15 iş günü; özel üretim üniteler için 15-30 iş günü. 1-yıl garanti; MOQ 1; OEM siparişleri kabul edilir; ATEX patlamaya dayanıklı seçenek mevcuttur.
Şimdi trend



