Póngase en contacto con la empresa Aubrik

Posicionadores de soldadura y mesas giratorias: de 50 kg a 50 t
Rotativos · Para tubos · Mesas giratorias · Alta capacidad | Certificación ISO 9001 y CE | ±0.05 mm | 0.03–30 RPM
50 kg–50 t Rango de carga con un solo proveedor
±0.05 mm Repetibilidad de rotación
0.03–30 RPM Velocidad continua (lenta para TIG)
0–135° Rango de inclinación
ISO 9001 + CE Certificación y presencia en 50+ países
12 meses Garantía · MOQ 1 · OEM
El costo oculto de posicionar mal la pieza de trabajo
Un posicionador de soldadura sostiene, gira e inclina una pieza de trabajo para colocar cada junta en posición plana. Cuando los soldadores luchan contra la gravedad —trabajando por encima de la cabeza, caminando alrededor de la pieza y deteniendo y reiniciando el arco—, se perjudican tanto la calidad de la soldadura como la productividad.
La causa principal es ergonómica, no una falta de habilidad. Las posturas forzadas también son ineficientes: cada movimiento incómodo exige más tiempo y acelera el desgaste físico que provoca trastornos musculoesqueléticos relacionados con el trabajo, los cuales OSHA señala como uno de los principales riesgos controlables en la fabricación metalmecánica.
- Los arranques y las paradas entre pasadas en soldaduras fuera de posición aumentan la porosidad, el socavado y los defectos por falta de fusión.
- El reposicionamiento manual de conjuntos soldados pesados es la fuente #1 de fatiga del operador y pérdida de tiempo de ciclo.
- Una velocidad de recorrido irregular alrededor de una soldadura circunferencial deja el cordón sin material suficiente o provoca acumulaciones.
La solución es mover la pieza, no al soldador. Un posicionador motorizado presenta la línea de unión en la posición óptima y mantiene una velocidad superficial constante; por eso, OSHA considera que los equipos de reposicionamiento son un control de ingeniería que reduce las lesiones y aumenta la productividad. Ese doble beneficio es la razón de ser de esta categoría, y el resto de esta página explica cómo elegir el equipo correcto.
Lo costoso es el efecto de un posicionamiento deficiente a lo largo de un año: retrabajo que puede alcanzar el 20-30% de un lote, conjuntos soldados desechados y el consiguiente retraso en la entrega. Un fabricante regional de estructuras de acero que suelda recipientes de 30 t lo percibe como una pérdida de productividad, precisamente el problema que eliminan los posicionadores Aubrik al llevar cada junta a la posición plana. Nuestros ingenieros dimensionan cada unidad Aubrik según ese modo de falla, no según la placa de características.
Ingeniería de sistemas Descubra dónde se amortiza más rápido un posicionador en su planta: solicite una evaluación de ingeniería personalizada →Gama Aubrik de posicionadores de soldadura y mesas giratorias: modelos, especificaciones y selección
Aubrik fabrica internamente toda la gama de posicionadores, desde una mesa giratoria de banco de 50 kg hasta una unidad personalizada con cabezal motriz de 50 t. Cuatro familias de productos cubren la forma en que los fabricantes realmente buscan y compran: por tipo de pieza de trabajo, no por una serie de modelos arbitraria.
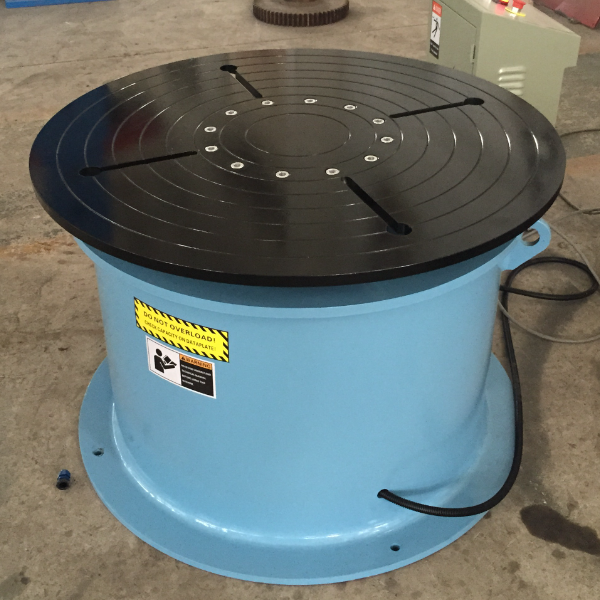
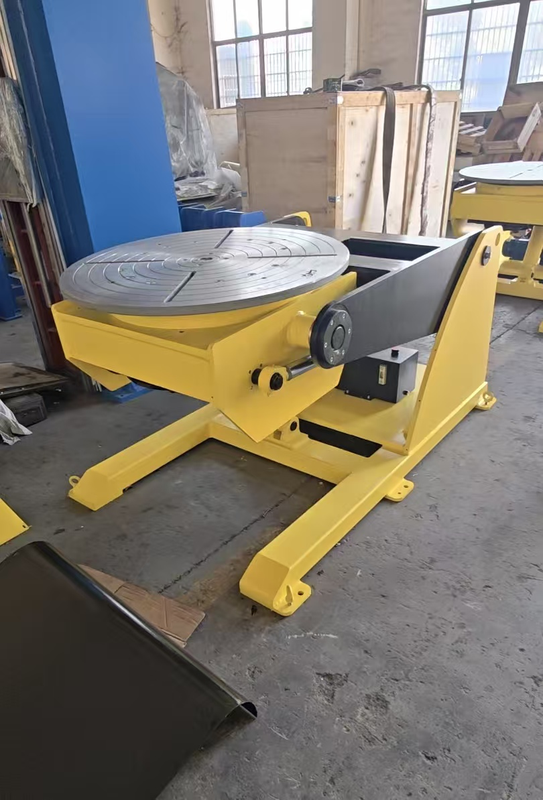
Posicionador de soldadura rotativo
RW-100 / RW-500 / RW-2000 100–2,000 kg (50 t personalizado) Plato de sujeción de 3/4 mordazas, 6–12 in 0.03–30 RPM · Inclinación de 0–135° Repetibilidad de ±0.05 mm
Ver posicionadores rotativos →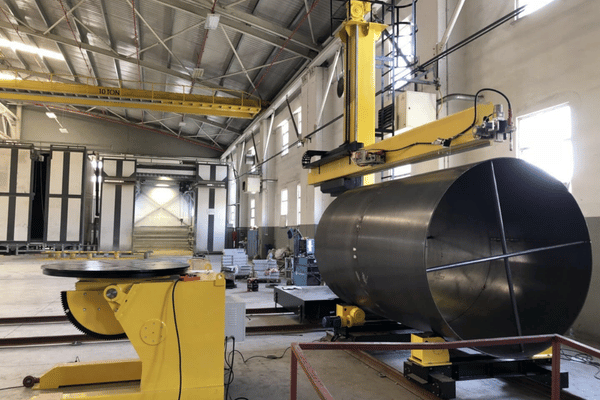
Posicionador para soldadura de tuberías
Series BW / WP / HD 1–50 t Diámetro de tubo de 40–2,500 mm VFD de velocidad continua · 0–135° Plato de sujeción autocentrante + rodillos
Ver posicionadores para tuberías →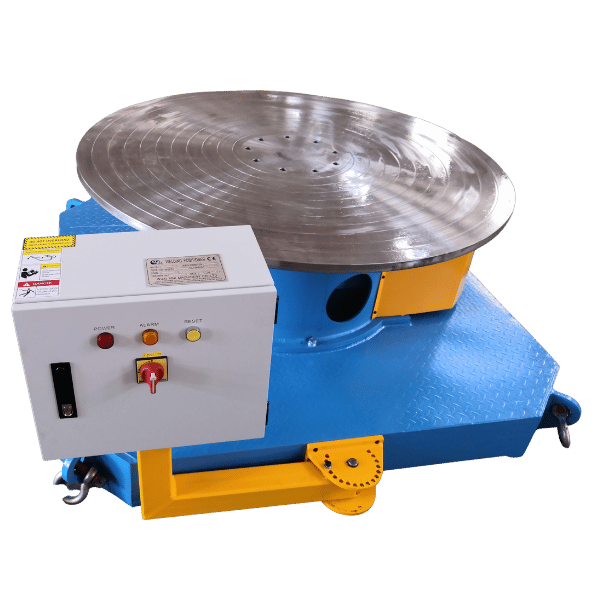
Mesa giratoria de soldadura
BY-50 … BY-2000 50–2,000 kg Mesa de 200–600 mm Descentramiento < 0.02 mm MIG / TIG / MMA / plasma
Ver mesas giratorias de soldadura →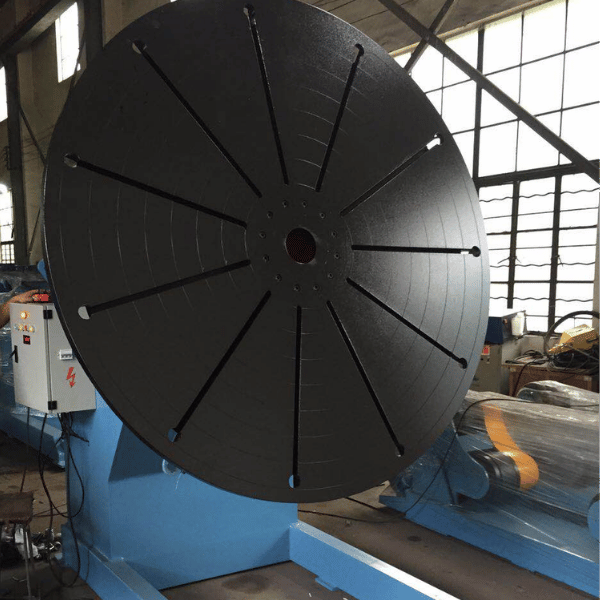
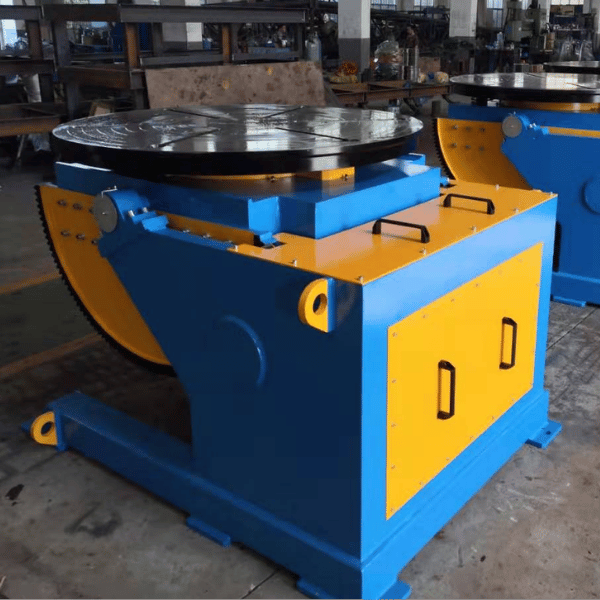
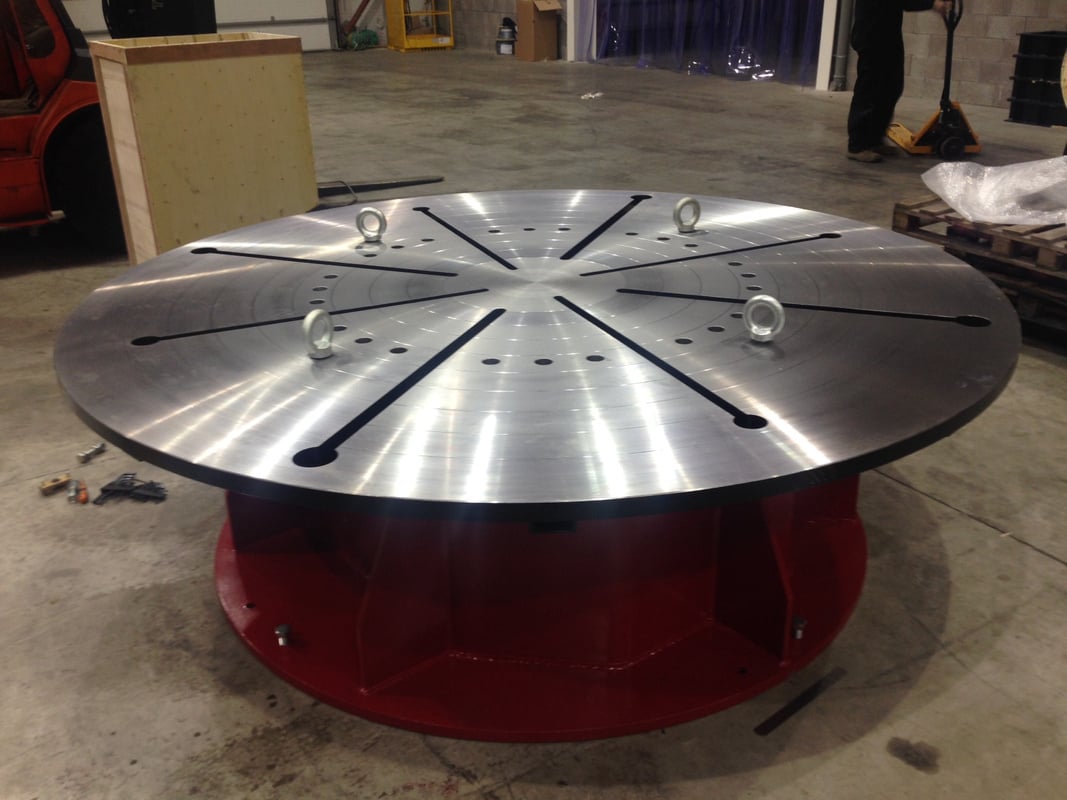
Posicionador de soldadura de alta capacidad
HB300 / HB3000 / HB20T 300 kg–20 t (50 t personalizado) Indexado de ±0.5° · PLC Siemens Bastidor Q355B · Mesa con ranuras en T Opción antideflagrante ATEX
Ver posicionadores de alta capacidad →Los posicionadores rotativos y las mesas giratorias sujetan piezas redondas, planas o montadas en soportes mediante un plato de sujeción o una placa frontal con ranuras en T; los posicionadores para tuberías hacen girar tramos cilíndricos sobre un plato autocentrante y rodillos libres; las unidades de alta capacidad con cabezal motriz sostienen recipientes a presión y virolas de torres eólicas entre centros. El principio del posicionador es antiguo y está ampliamente comprobado: la rotación de 360° con rodillos de excentricidad ajustable aparece en patentes desde la década de 1950.
Comprar el tipo equivocado es un problema costoso que puede aumentar un 30% el tiempo de preparación: un rotador para soldadura de tuberías es adecuado para un tramo largo, pero no para un soporte descentrado, mientras que una mesa de soldadura rotativa o un manipulador de soldadura corresponde a una tarea completamente distinta. Un comprador de Estados Unidos que fabrica recipientes a presión de 20 t necesita el cabezal motriz HB, no una unidad de banco; por eso Aubrik asigna cada familia a una clase de pieza de trabajo, ya que los equipos inadecuados son la fuente #1 de preparaciones lentas y costosas.
Selector de capacidad y precisión
| Familia | Carga nominal | Diámetro de mesa / tubo | Velocidad (RPM) | Inclinación | Precisión | Control |
|---|---|---|---|---|---|---|
| Mesa giratoria (BY) | 50–2,000 kg | 200–600 mm | 0.08–5 | 0–90° | descentramiento <0.02 mm | VFD / pedal |
| Rotativo (RW) | 100–2,000 kg | plato de sujeción de 6–12 in | 0.03–30 | 0–135° | ±0.05 mm | Manual / PLC / servomotor |
| Para tuberías (BW/WP/HD) | 1–50 t | 40–2,500 mm | 0.02–3 | 0–135° | autocentrante | VFD / PLC |
| Alta capacidad (HB) | De 300 kg a 50 t | 650–2,500 mm | 0.05–2 | 0–135° | indexado de ±0.5° | PLC Siemens + HMI |
Todos los modelos admiten procesos MIG (GMAW), TIG (GTAW), con electrodo revestido (SMAW) y por arco sumergido, y están especificados para 220 V o 380 V a 50/60 Hz, por lo que la misma unidad puede enviarse a cualquier planta de Estados Unidos, la Unión Europea u Oriente Medio sin convertidor de fase. Estos equipos se utilizan en los siguientes sectores: recipientes a presión, tuberías, energía eólica, construcción naval, maquinaria pesada, industria automotriz y fabricación general de acero.
¿No sabe qué familia es adecuada para su pieza?
Obtenga la recomendación de un modelo por parte de un ingeniero de Aubrik →Cómo elegir un posicionador de soldadura: método de dimensionamiento SOLVE
Este es el error de dimensionamiento más costoso de esta categoría: suponer que la capacidad de carga anunciada es la carga que realmente puede soldar. No lo es. La capacidad nominal solo se mantiene cuando el centro de gravedad de la pieza coincide con el eje central de la mesa; en cuanto el CG se desplaza hacia arriba o hacia afuera, la capacidad útil disminuye drásticamente.
La causa es el torque, no el peso. La capacidad útil se calcula como Carga efectiva = Torque nominal máximo ÷ distancia entre el eje y el CG, por lo que una pieza de trabajo alta o descentrada reduce considerablemente la capacidad de la unidad.
Reducción de capacidad por excentricidad / altura del CG: por qué la “carga nominal” engaña
Aunque un posicionador tenga una capacidad nominal de, por ejemplo, 5000 libras en línea, probablemente solo admita ~ 1/2 de esa carga de lado, y la capacidad seguirá disminuyendo a medida que se eleve el CG.
| Altura del CG sobre la mesa | 4 in | 8 in | 12 in | 16 in | 20 in |
|---|---|---|---|---|---|
| Capacidad útil (lb) | 325 | 226 | 173 | 140 | 118 |
La misma máquina tiene un 64% menos de capacidad útil a 20 in que a 4 in. Esta es la versión honesta: el valor de carga que importa es el excéntrico, no el anunciado, y existe una relación real de compromiso entre la velocidad de rotación y el torque de retención que debe considerar al dimensionar. Ambas capacidades figuran en la ficha técnica de Aubrik para que el dimensionamiento se base en la física, no en una cifra de marketing.
S · O · L · V · E
S
Suma de la carga real. Combine el peso de: la pieza de trabajo más grande + todos los dispositivos de sujeción, platos, abrazaderas, etc. Dimensione según la pieza de trabajo más pesada, no según la pieza promedio.
O
Centro de gravedad de la pieza fuera del eje: El centro de gravedad y la distancia de su desplazamiento respecto al centro de la mesa.
L
Tabla de carga (¡NO la placa de características!): El desplazamiento del centro de gravedad dividido por el factor de seguridad (se recomienda de 1.5 a 2) para utilizarlo en nuestra tabla de carga excéntrica.
V
Velocidad: Está relacionada con la velocidad superficial; se recomiendan 150-400 mm/minuto para soldadura manual o hasta 1500 mm/minuto para SAW; deberá verificar que el rango de RPM correspondiente al desplazamiento del CG y a las dimensiones de la pieza cubra la velocidad superficial deseada.
E
Entorno: factor de trabajo del cien por ciento para aplicaciones en celdas robotizadas y una conexión de retorno adecuada para todo el amperaje de soldadura. Además, un bus de campo correcto para la celda robotizada o el controlador adecuado para el sistema de soldadura que tenga.
Ese último punto es la especificación que nadie publica. La corriente de retorno de soldadura debe llegar a la pieza de trabajo a través de una conexión de retorno rotativa con capacidad nominal (anillo rozante o escobilla); si atraviesa los rodamientos, produce picaduras por arco y el accionamiento falla en cuestión de meses. En cada unidad Aubrik, la capacidad de la ruta de retorno corresponde al amperaje de soldadura; los principios de diseño de rotación y rodillos excéntricos se remontan directamente a las patentes fundamentales de posicionadores.
¿Desea esta información como una lista de verificación de una página?
Obtenga la guía de dimensionamiento SOLVE y la calculadora de carga →Posicionador de soldadura frente a sujeción manual y una importación económica típica
La mayoría de las ventas de posicionadores se reducen a dos comparaciones: si superará el desempeño de una pieza sujetada manualmente y si un posicionador de calidad es mejor que la importación de menor costo. Ambas se resuelven con cifras, no con afirmaciones; el propio principio del posicionador está ampliamente documentado en las patentes.
Posicionador frente a reposicionamiento manual
| Factor | Sujeción manual | Posicionador Aubrik |
|---|---|---|
| Posición de la junta | fuera de posición, sobre la cabeza | plana, en todas las pasadas |
| Arranques/paradas del arco por soldadura circunferencial | muchos (al caminar alrededor) | una pasada continua |
| Control de velocidad de recorrido | ritmo manual, variable | 0.03–30 RPM, regulación continua |
| Postura del operador | estirarse / agacharse | neutra (cintura–hombros) |
Aubrik frente a una importación económica típica
| Especificación que los compradores realmente revisan | Importación económica típica | Aubrik |
|---|---|---|
| Rotación mínima para TIG | ~2 RPM (demasiado rápido) | 0.03 RPM, estable |
| Capacidad de carga publicada | solo la cifra anunciada | horizontal + excéntrica |
| Conexión de retorno de la corriente de soldadura | sin capacidad nominal (riesgo para los rodamientos) | conexión de retorno rotativa con capacidad nominal |
| Voltaje / frecuencia | un solo mercado | 220/380 V, 50/60 Hz |
| Certificación | no se muestra ninguna | ISO 9001 + CE |
| Garantía y servicio | tipo eBay, repuestos escasos | 12 meses + ingeniero en el extranjero |
La columna de importaciones económicas no es una comparación manipulada: es la lista exacta de quejas que los soldadores publican sobre unidades de menos de $300, como mesas que no pueden girar por debajo de 2 RPM para TIG, capacidades anunciadas que no sostienen el conjunto soldado al inclinarlo y falta de repuestos después de la venta. Como fabricante directo, no como simple revendedor, Aubrik invierte cada uno de esos resultados.
ANÁLISIS DEL TCO
ROI y costo total de propiedad de un posicionador de soldadura
El precio de compra es la cifra más pequeña de esta ecuación. Observe cómo afecta cada posicionador las horas de trabajo, el retrabajo y la vida útil de la propia máquina:
3 factores que influyen más en el TCO que el precio de compra: tiempo de trabajo con la pieza posicionada, rendimiento a la primera pasada y vida útil de los rodamientos
Modelo de TCO: fundamentos de ingeniería a continuación. Las cifras de resultados son datos comunicados por Aubrik y dependen de la aplicación.
- Trabajo con la pieza posicionada: girar la línea de unión a la posición plana elimina el tiempo empleado en caminar alrededor y las posturas incómodas que OSHA relaciona directamente con la pérdida de productividad.
- Rendimiento a la primera pasada: una velocidad superficial constante en posición plana reduce el socavado y la falta de fusión, lo que disminuye los rechazos en ensayos no destructivos y el retrabajo.
- Vida útil de los rodamientos: una conexión de retorno rotativa con capacidad nominal evita que la corriente de soldadura atraviese los rodamientos y protege el componente más costoso contra las picaduras por arco.
- Inversión correctamente dimensionada: dimensionar con la tabla de carga excéntrica evita tanto una unidad que se detenga como una unidad sobredimensionada por la que pagó de más.
En proyectos comunicados por Aubrik —una línea de patines para torres eólicas y una celda para recipientes a presión de 20 t—, los clientes señalaron una reducción considerable del retrabajo y ciclos más rápidos tras sustituir el manejo manual. Considere esos resultados como indicativos: el retorno duradero y defendible es la lógica de ingeniería anterior, válida en cualquier planta.
ESPECIFICACIÓN DE INTEGRACIÓN
Integración de robots e ingeniería de control
En una celda robotizada, el posicionador deja de ser una mesa giratoria y se convierte en un eje auxiliar. Mediante el movimiento coordinado, el robot industrial y el posicionador pueden moverse simultáneamente, lo que permite que el punto central de la herramienta que realiza la soldadura mantenga constantes el ángulo y la velocidad de la antorcha mientras recorre una junta en movimiento continuo, sin detenerse, reposicionarse ni reiniciarse.
Sin embargo, para que esto ocurra, deben cumplirse simultáneamente tres condiciones, y una solución de bajo costo normalmente descuidará al menos una:
- Ejes sincronizados: el posicionador debe poder utilizarse como un eje controlado de forma inteligente, no como una simple plataforma de encendido y apagado.
- Compatibilidad con bus de campo: EtherCAT, PROFINET o DeviceNet, compatibles con su controlador. Utilizamos un PLC Siemens con HMI e interfaces estándar.
- Compatibilidad con al menos las tres marcas principales de robots industriales: FANUC, ABB y KUKA.
El funcionamiento continuo es fundamental en la automatización
Los robots industriales no hacen pausas para enfriarse, por lo que el sistema de movimiento necesita un accionamiento con factor de trabajo del 100% y una conexión de retorno con capacidad nominal. Una unidad de alta capacidad de la serie HB combina un bastidor Q355B con alivio de esfuerzos, repetibilidad de indexado de ±0.5° y una construcción antideflagrante ATEX opcional para celdas de plantas de petróleo, gas de protección y baterías.
Este es el nivel de detalle que los integradores realmente solicitan: protocolos y marcas de robots industriales específicos, un grado de material declarado y una tolerancia de indexado real, en lugar de “opciones de control avanzadas”. El posicionamiento coordinado de tres ejes está ampliamente documentado en las patentes.
Equivocarse en esto tiene un costo enorme: un posicionador de soldadura robotizada que gira en sentido inverso por efecto de la carga o pierde la sincronización obliga a realizar retrabajos manuales y puede detener una celda durante 2–3 días. Un comprador de Estados Unidos del sector automotriz que utiliza un dispositivo de sujeción de 5 t afronta este riesgo de inmediato; este es el problema que Aubrik resuelve, porque el accionamiento HB está especificado para movimiento coordinado continuo. Cada celda Aubrik se verifica con la marca de robot industrial del cliente antes del envío.
¿Está planificando una celda automatizada? Solicite una especificación de integración detallada para su robot industrial →
CUMPLIMIENTO Y SEGURIDAD
Certificaciones y cumplimiento de códigos de soldadura
Aquí, una respuesta honesta vale más que una respuesta comercial. En soldadura existen dos tipos diferentes de normas, y un proveedor confiable nunca las confunde.
IDENTIFICACIÓN DE LA NORMA
ALCANCE DE APLICACIÓN
ESTADO
■ CERTIFICACIÓN DE LA MÁQUINA
ISO 9001
SGC de la empresa
OBTENIDA
CE / EN ISO 12100
Seguridad de la máquina
OBTENIDA
■ CUMPLIMIENTO DEL PROCESO
AWS D1.1
Acero estructural
PERMITE CUMPLIR
ASME VIII
Recipientes a presión
PERMITE CUMPLIR
API 1104
Soldaduras de tuberías
PERMITE CUMPLIR
EN 1090-2
Ejecución de estructuras de acero en la UE.
PERMITE CUMPLIR
Qué certificaciones posee Aubrik y qué cumplimiento permite
Un posicionador cuenta con las certificaciones aplicables a una máquina: ISO 9001 para la gestión de la calidad de fabricación y marcado CE conforme a la Directiva de Máquinas de la Unión Europea, que exige una evaluación de riesgos de seguridad según EN ISO 12100. ISO 9001 y CE son las únicas normas para las que un posicionador puede estar legítimamente certificado.
Los códigos de soldadura son otra cuestión: AWS D1.1, ISO 3834-2, Sección VIII de ASME, API 1104, EN 1090-2 e IEC 61400 regulan la soldadura y el sistema de calidad del fabricante, no el equipo. Los posicionadores Aubrik están construidos para permitir la fabricación conforme a esos códigos: proporcionan la velocidad superficial constante y el acceso en posición plana que exigen las soldaduras conformes. No afirmamos que la máquina tenga “certificación ASME”, porque ningún posicionador la tiene.
Guía de compras: precios, plazo de entrega, garantía y servicio posventa global
La principal objeción a comprar un posicionador directamente a un fabricante chino no es el precio, sino lo que sucede después de que llega la caja. Respondemos a esa objeción con condiciones concretas, no con promesas.
El precio es directo de fábrica, sin el margen de un distribuidor entre usted y quienes fabrican la máquina. Como cada unidad se configura para la pieza que soldará, la cifra correcta depende de sus especificaciones —carga, plato de sujeción, inclinación, control y destino—, no de un precio de catálogo. La disciplina de gestión de calidad que respalda esa fabricación corresponde al mismo sistema ISO 9001 que sustenta la garantía.
“En cada unidad, dimensionamos la ruta de retorno según el amperaje de soldadura y publicamos la tabla de carga excéntrica, no solo la cifra sobre el eje central. Esas dos especificaciones determinan si un posicionador dura diez años o falla en uno; por eso las incluimos en la ficha técnica.”
Compromisos concretos de un pedido de Aubrik
- Plazo de entrega: modelos estándar en 7–15 días hábiles; equipos personalizados en 15–30 días.
- MOQ 1 y OEM: pedidos de una sola unidad, además de mesa, plato de sujeción, control y capacidad especificados por el cliente.
- Garantía: cobertura gratuita de 12 meses por defectos de fabricación y fallas de componentes.
- Servicio posventa: suministro de repuestos a largo plazo y servicio presencial de ingenieros en el extranjero en 50+ países de exportación.
- Alimentación eléctrica: se envía según su red (220 V o 380 V, 50/60 Hz), sin sorpresas por la necesidad de un convertidor de fase.
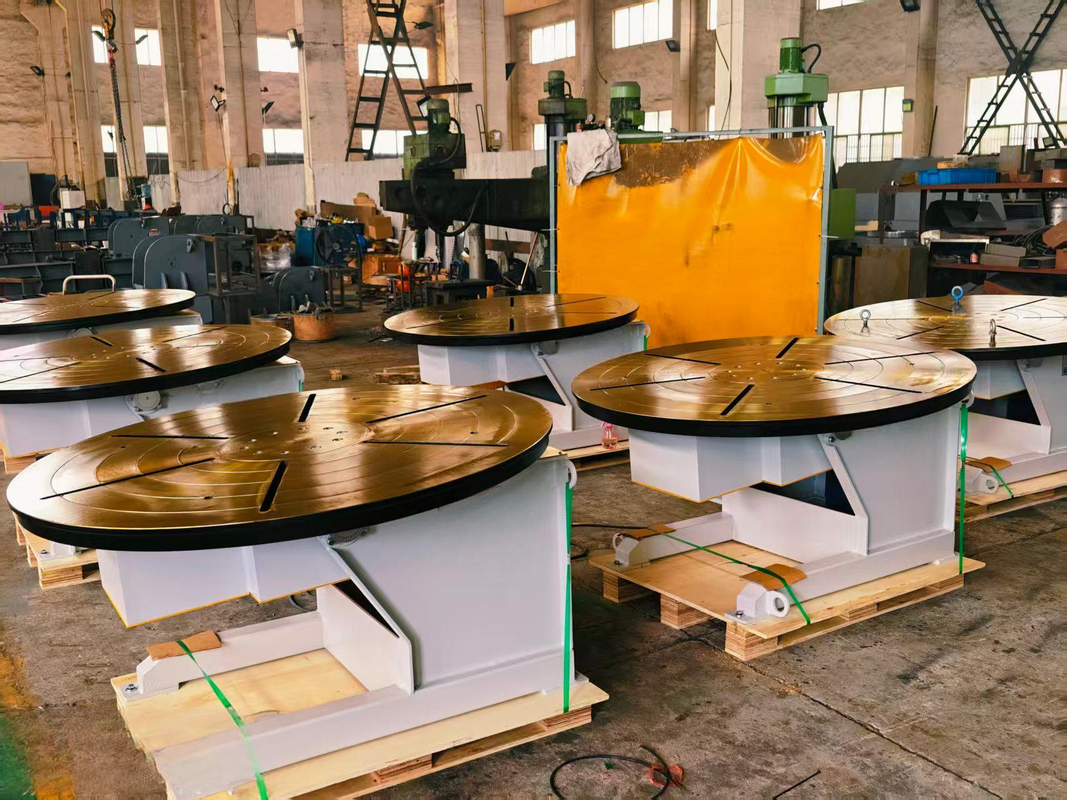
[SYS-FACILITY] INSPECCIÓN VISUAL
Instalaciones de fabricación y planta de producción
HERRAMIENTAS DE INGENIERÍA
Herramientas de cálculo de ingeniería
Utilice estas herramientas de ingeniería para determinar con precisión las capacidades de carga, las velocidades de recorrido y las configuraciones de los equipos que requieren sus trabajos de fabricación.
HERRAMIENTA.01
Calculadora de carga para posicionadores de soldadura
ABRIR CALCULADORA →HERRAMIENTA.02
Conversor de RPM ↔ velocidad superficial (de recorrido)
ABRIR CONVERSOR →HERRAMIENTA.03
Selector de familias de posicionadores de soldadura
ABRIR SELECTOR →BASE DE CONOCIMIENTOS TÉCNICOS
Preguntas frecuentes
01
¿Cómo dimensiono un posicionador de soldadura para mi pieza de trabajo?
Sume el peso de la pieza más pesada y el de todos los dispositivos de sujeción y abrazaderas, aplique un factor de seguridad de 1.5–2.0× y consulte la tabla de carga excéntrica según el desplazamiento del centro de gravedad, no la capacidad anunciada. La capacidad vertical (inclinada) equivale aproximadamente a la mitad de la capacidad horizontal y disminuye aún más conforme el centro de gravedad se eleva sobre la mesa. Si tiene dudas, envíenos el plano de la pieza y un ingeniero de Aubrik la dimensionará con usted.
02
¿Puede la mesa girar con suficiente lentitud para TIG?
Sí. Los posicionadores rotativos Aubrik utilizan un accionamiento VFD de velocidad continua desde 0.03 RPM, muy por debajo de las ~0.3–0.5 RPM que requieren las pasadas de raíz y acabado TIG en diámetros mayores. Muchas unidades económicas no pueden bajar de unas 2 RPM, la queja más común sobre TIG en los foros de soldadura.
03
¿Cómo se conecta el retorno de la corriente de soldadura para que no dañe los rodamientos?
Mediante una conexión de retorno rotativa con capacidad nominal (anillo rozante o escobilla), dimensionada según su amperaje de soldadura para que la corriente de retorno no atraviese los rodamientos. Sin ella, la corriente forma arcos en el contacto entre las bolas y la pista y provoca picaduras en el rodamiento, una falla frecuente en importaciones sin capacidad nominal verificada.
04
¿Con qué voltaje funcionan los posicionadores Aubrik?
220 V o 380 V a 50/60 Hz. Debe especificarse al realizar el pedido; no requiere convertidor de fase.
05
¿Puede integrarse en celdas robotizadas Fanuc, ABB o KUKA?
Sí, las unidades SEMIAUTOMÁTICAS Y DE ALTA CAPACIDAD se basan en un PLC SIEMENS con interfaces ETHERCAT / PROFINET / DeviceNet que permiten el funcionamiento sincronizado como eje externo con los principales proveedores de robots industriales.
06
¿Cuáles son el plazo de entrega, la garantía y el pedido mínimo?
7-15 días hábiles para unidades estándar; 15-30 días hábiles para unidades personalizadas. Garantía de 1 año; MOQ de 1; se aceptan pedidos OEM; opción antideflagrante ATEX.
Tendencia ahora



