Póngase en contacto con la empresa Aubrik
Cómo se fabrican y liberan las secciones de acero de una torre eólica

Para entregar una sección de torre terminada en cada etapa, se necesita más que un cilindro soldado. El fabricante debe contar con una pieza identificable, un criterio de aceptación aprobado y un registro que indique si se puede continuar con el trabajo. Esta referencia abarca el proceso de fabricación de torres eólicas hasta la entrega en planta e incluye dos hojas de trabajo en blanco que pueden adjuntarse a una solicitud de cotización. Describe secciones de acero para proyectos de energía eólica, pero no incluye la turbina completa.
Alcance: Lo siguiente es un ejemplo de una torre tubular de acero convencional, fabricada con placa rolada. Las verificaciones reales dependen de los planos, el contrato, la ubicación y el proceso de fabricación. Las cimentaciones, góndolas, componentes aerodinámicos de la turbina y el montaje en sitio también tienen sus propios alcances. Aubrik suministra equipos para líneas de producción; este artículo no afirma que Aubrik fabrique torres completas.
Proceso de fabricación de torres eólicas de un vistazo
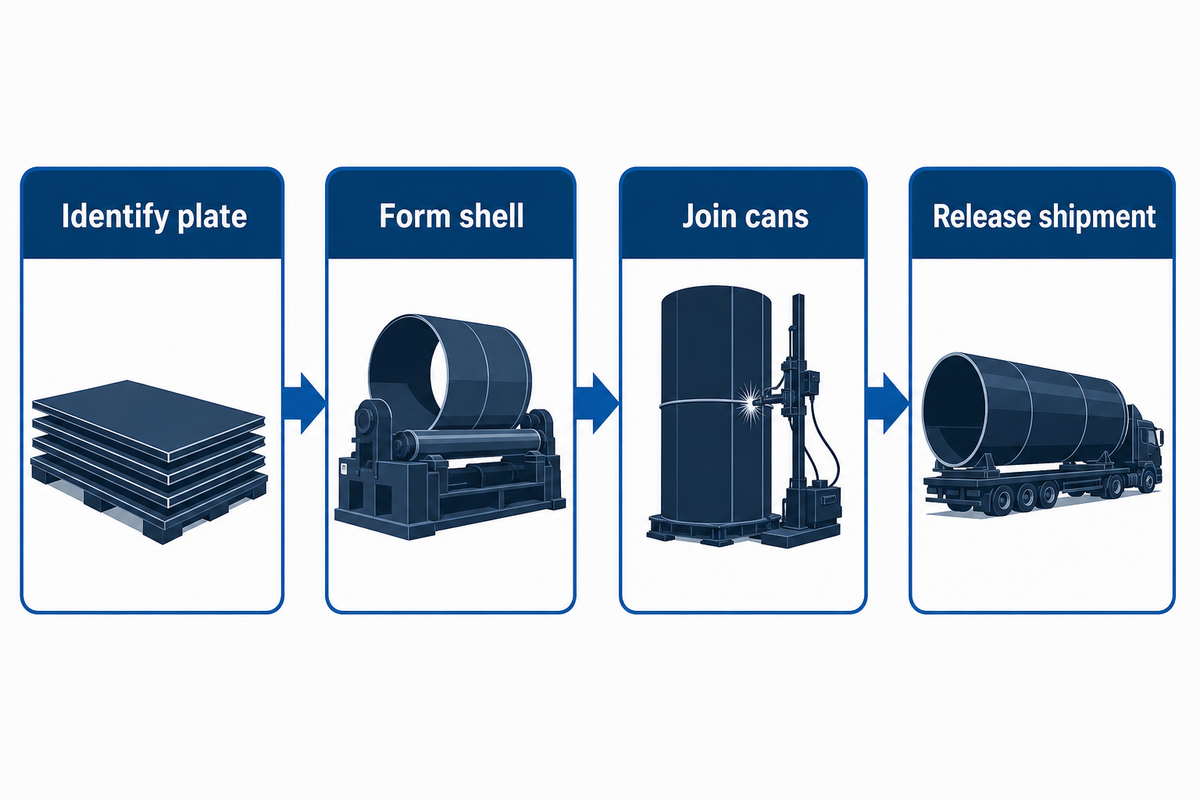
La placa de acero se identifica, corta y rola para formar virolas, que se sueldan para formar cilindros y se unen en secciones transportables. El fabricante inspecciona las soldaduras y dimensiones requeridas, y prepara y recubre las superficies. Luego, libera la sección para su envío. Los cambios en el proceso de fabricación de la planta pueden modificar la secuencia o el equipo; los registros de cada entrega deben cumplir los requisitos aprobados del proyecto.
| Etapa | Entrada | Salida que debe identificarse | Evidencia que debe solicitarse |
|---|---|---|---|
| 1. Recepción | Placa especificada | Identificación de placa o colada | Especificación de compra y registro del material |
| 2. Corte | Plano aprobado de la pieza en bruto | Pieza cortada e identificación de bordes | Verificación de corte y bordes |
| 3. Rolado | Pieza en bruto identificada | Identificación de virola o cilindro | Verificación de geometría |
| 4. Soldadura longitudinal | Virola presentada | Cilindro cerrado | Procedimiento, operador y registro de soldadura |
| 5. Soldadura circunferencial | Cilindros identificados | Sección más larga | Registro de ajuste y soldadura |
| 6. Inspección | Sección fabricada | Sección aceptada o retenida | Inspección, dimensiones y cierre de reparaciones |
| 7. Recubrimiento | Superficies liberadas | Sección protegida | Inspección de preparación y recubrimiento |
| 8. Despacho | Sección protegida | Carga enviada | Registro de liberación y carga |
El ejemplo de la planta de African Fusion en DCD Wind Towers muestra cómo se concretaban las entregas entre etapas. Se identificaban los cilindros, se unían en líneas de producción progresivas, se inspeccionaban y reparaban cuando era necesario, y se preparaban para el envío. Este ejemplo muestra lo que ocurre en una planta, pero no debe tomarse como modelo para el diseño de todas las torres. Un ejemplo gubernamental de una alternativa con soldadura en espiral muestra por qué este enfoque no es válido para todos los casos. En la guía de nueve pasos para líneas de producción de Aubrik encontrará la secuencia de producción de los demás ejemplos.
En la etapa de diseño, la estructura de la torre transmite las cargas del viento desde la turbina a través de sus interfaces. Las condiciones de viento y la altura de la torre forman parte de las bases de diseño del ingeniero; los registros de planta demuestran si la torre tubular fabricada cumple esas bases. Los diagramas de flujo del proceso no deben sustituir el diseño estructural ni el plan de instalación de la turbina en sitio.
La velocidad del viento y las acciones resultantes deben considerarse en el proceso de diseño. Durante la operación, la torre soporta el equipo instalado en su parte superior, por lo que los planos deben reflejar la capacidad de la estructura para la función prevista. El registro de producción debe confirmar el cumplimiento de los planos; no puede recalcular las condiciones de carga definidas por el ingeniero.
Decisión de compra: pida al licitante que indique en su mapa de proceso los límites exactos del trabajo en planta. Compare línea por línea las cotizaciones de equipos y de planta. Una oferta que incluya trabajos que exceden la fabricación en planta (por ejemplo, cimentaciones o montaje en sitio) no se puede comparar línea por línea con una cotización de equipos para planta.
Reciba la placa de acero y conserve la identificación del material
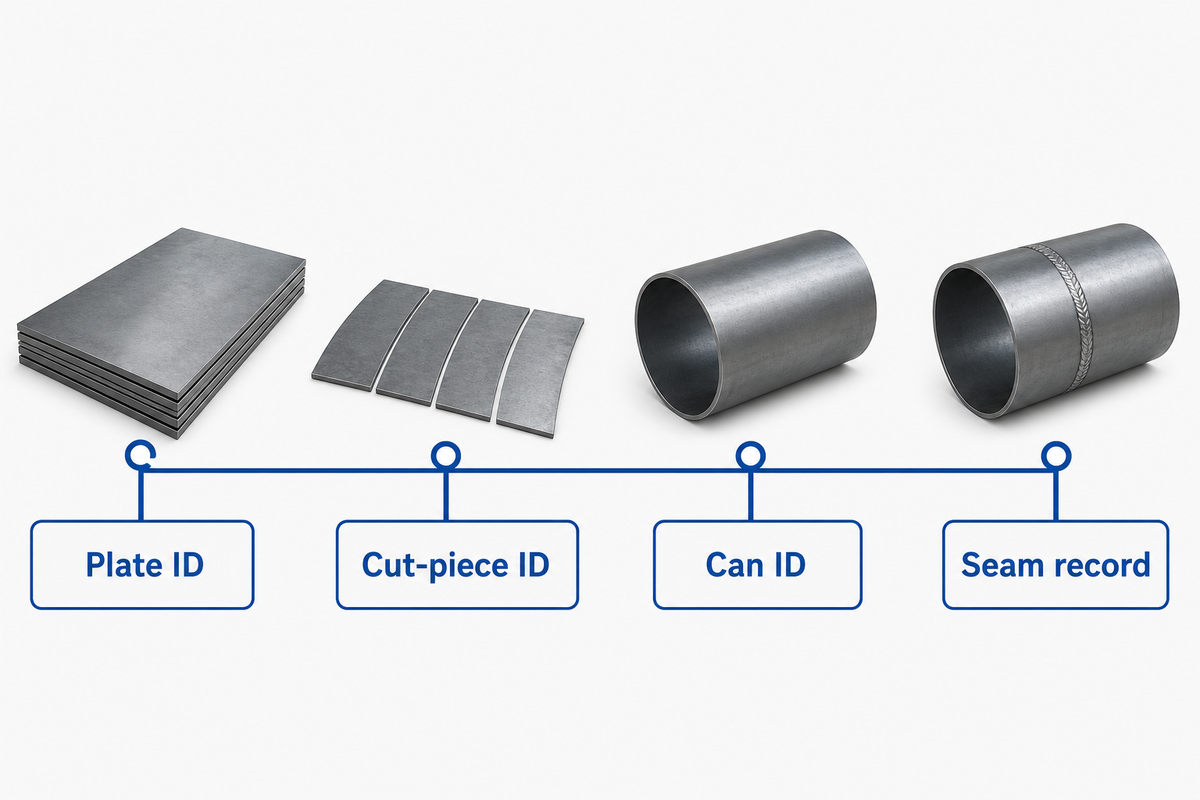
La identificación es el primer control. El certificado de una placa solo es útil si se puede rastrear la placa, las piezas cortadas y la sección de torre posterior hasta la misma compra y los requisitos del plano aprobados. Pregunte al fabricante cómo transfiere la identificación a las piezas cortadas y al cilindro de la torre cuando se retiran las marcas originales.
Una hoja de seguimiento útil puede incluir la especificación de compra, la identificación de placa o colada, la revisión del plano, la sección prevista y la disposición de recepción. Para esta hoja, el comprador debe definir qué campos exige el contrato. El caso publicado por DCD indica que cada cilindro recibía una identificación única antes de que la placa ingresara a la planta; no establece un formato universal de certificado.
Si un lote incluye varios grados o espesores, solicite una muestra de trazabilidad. Esto implica elegir un cilindro terminado y rastrear su identificación hasta la placa y luego hasta los registros de soldadura. Una afirmación general de que «hay trazabilidad disponible» no demuestra qué placa se soldó para fabricar el cilindro. Retenga el material sin identificar, es decir, aplique el proceso de disposición aprobado por el comprador.
Las etiquetas de las secciones deben conservar su legibilidad durante el transporte. Los planos deben distinguir entre un segmento de torre eólica y los cilindros rolados individuales, sobre todo si se almacenan en la misma área. Esa distinción evita errores de identificación simples pero costosos.
La trazabilidad de un cilindro debe ser la práctica estándar, no un paquete de certificados. El área de compras puede solicitarla durante la evaluación del proveedor, y el área de calidad puede verificar que la placa, la pieza cortada y la identificación del cilindro coincidan antes de la siguiente operación.
Corte y prepare la placa para rolar la virola
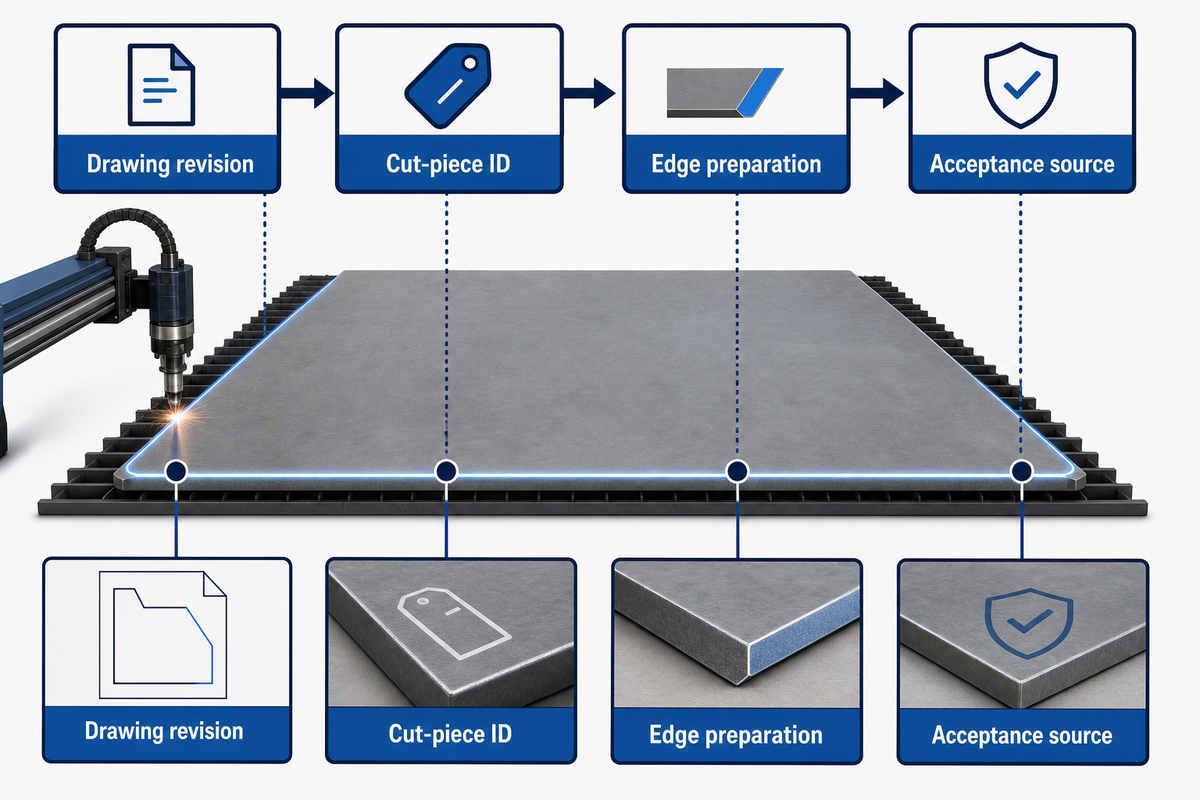
El corte determina el tamaño de la pieza en bruto y la geometría de los bordes de la virola. El paquete de trabajo debe indicar la revisión aprobada del plano, el tipo de corte, la identificación de la pieza cortada y cualquier preparación posterior de los bordes para soldadura. La verificación de los bordes requiere un criterio de aceptación que no sea simplemente el folleto de una máquina. Ese criterio especificará los biseles y el ajuste permitidos para la junta del comprador.
La norma ISO 9013 especifica requisitos de calidad para cortes térmicos dentro de su alcance. Se vuelve pertinente cuando el plano o las condiciones de entrega invocan la norma y la edición aplicable; por sí sola, no establece una tolerancia única para torres eólicas. Confirme si realmente se usa el corte térmico antes de incluirlo en la hoja de verificación.
Solicite la identificación de la pieza cortada, la revisión aprobada del plano, la preparación de los bordes y la disposición de cualquier retrabajo. El operador de rolado de la siguiente etapa no debería tener que deducir qué borde corresponde a cada junta. El caso de DCD menciona el corte y biselado antes del rolado, con piezas en bruto diferentes para distintos cilindros cónicos; ese es un detalle del caso, no un ajuste universal de la máquina.
El programa de corte CNC debe corresponder a la misma revisión que la hoja de seguimiento. Si se modifica el parámetro de corte, registre quién aprobó el cambio y si el borde conserva el ajuste requerido por el procedimiento de soldadura seleccionado.
Un punto de compra que debe resolverse es: «La estación de corte cubre nuestro rango de espesores». Esto no significa que el borde de la pieza en bruto cumpla el procedimiento de soldadura. Solicite una pieza de muestra junto con un registro de inspección de un cilindro representativo, grueso y otro delgado.
Role la placa para formar una virola de torre eólica
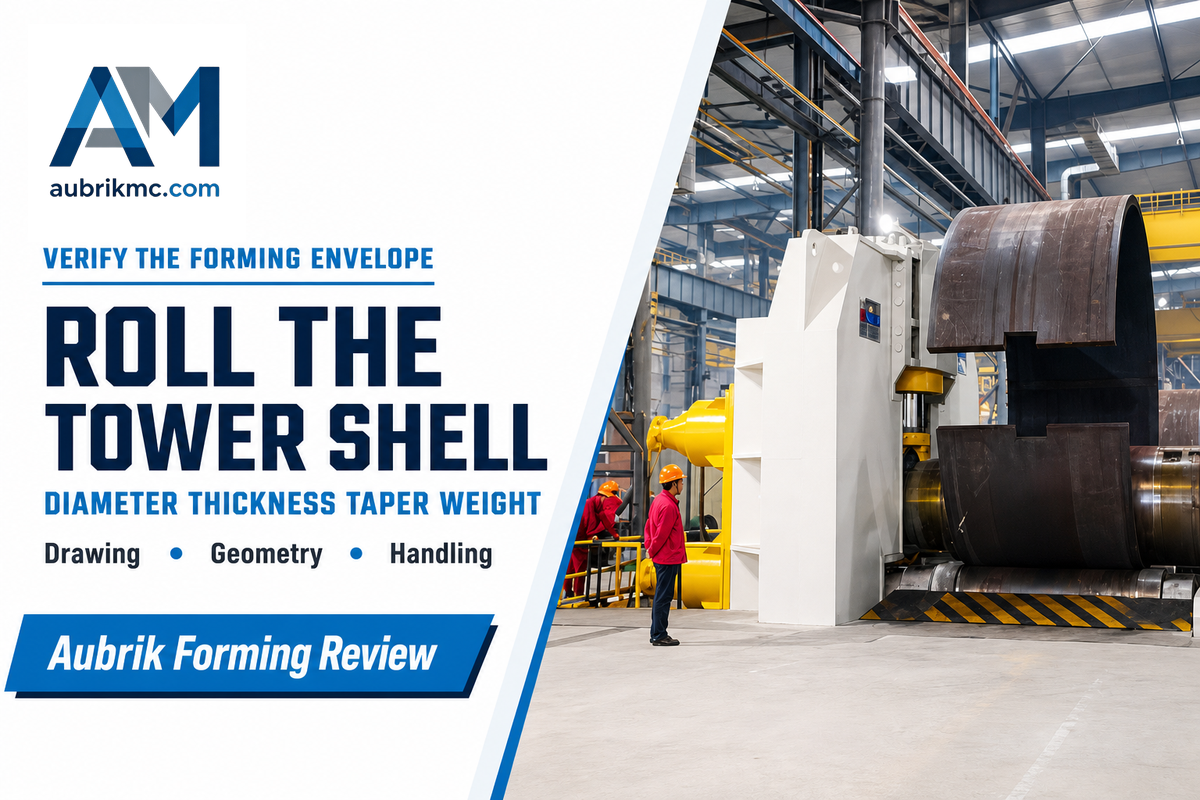
El rolado transforma la pieza cortada en una virola cilíndrica o cónica. Para seleccionar el equipo, el diámetro, el espesor de pared, la conicidad y el material de la virola determinan la capacidad requerida. El plano aprobado rige la aceptación dimensional. Registre la geometría medida antes de cerrar la junta longitudinal; de lo contrario, una corrección posterior podría ocultar cuándo cambió la forma.
¿Cómo funciona la fabricación de torres eólicas después del corte de la placa?
Cuando la placa desarrollada entra en la estación de rolado, se le da forma de «cilindro». Los operadores verifican la alineación de los bordes y la geometría con respecto al plano. Si todo cumple, ajustan la junta y envían el cilindro al proceso de soldadura aprobado. Como el cilindro conserva la identificación de la placa, los registros dimensionales y de soldadura pueden vincularse con la sección enviada.
El diámetro máximo indicado por un proveedor, por sí solo, no demuestra que el rodillo propuesto pueda manejar toda la variedad de productos del comprador. En una hoja de capacidad de diseño se deben registrar factores como diámetro, espesor, grado, conicidad, longitud de trabajo mínima y máxima, y peso de manejo. El proveedor también debe indicar qué combinación ha verificado, ya que los valores más exigentes no necesariamente se presentan en el mismo cilindro. La prueba de aceptación en planta debe evaluar un caso representativo acordado de antemano por ambas partes.
Los equipos de diseño y fabricación deben acordar dónde medir la virola y cómo tratar un resultado limítrofe. Hay distintos métodos para fabricar una torre eólica de gran tamaño, pero la hoja de trabajo de este artículo se aplica a una virola de acero rolada. La aceptación se rige por una indicación en el plano, no por un adjetivo como «soldadura precisa».
La fabricación de secciones de torres eólicas también difiere del trabajo con palas de materiales compuestos. La producción de cilindros grandes de acero se centra en conformar y soldar placas, mientras que la fabricación de perfiles aerodinámicos compuestos corresponde a otro proceso y requiere otro conjunto de evidencias.
El informe de la planta DCD Wind Towers mencionó placas de 16 mm y 38 mm en distintas secciones, pero esos son valores históricos de su proyecto. Sirven para mostrar por qué es importante definir capacidades para una variedad de productos, pero no son límites de diseño recomendados para su torre.
Suelde las juntas longitudinales, luego ensamble y suelde los cilindros de la torre
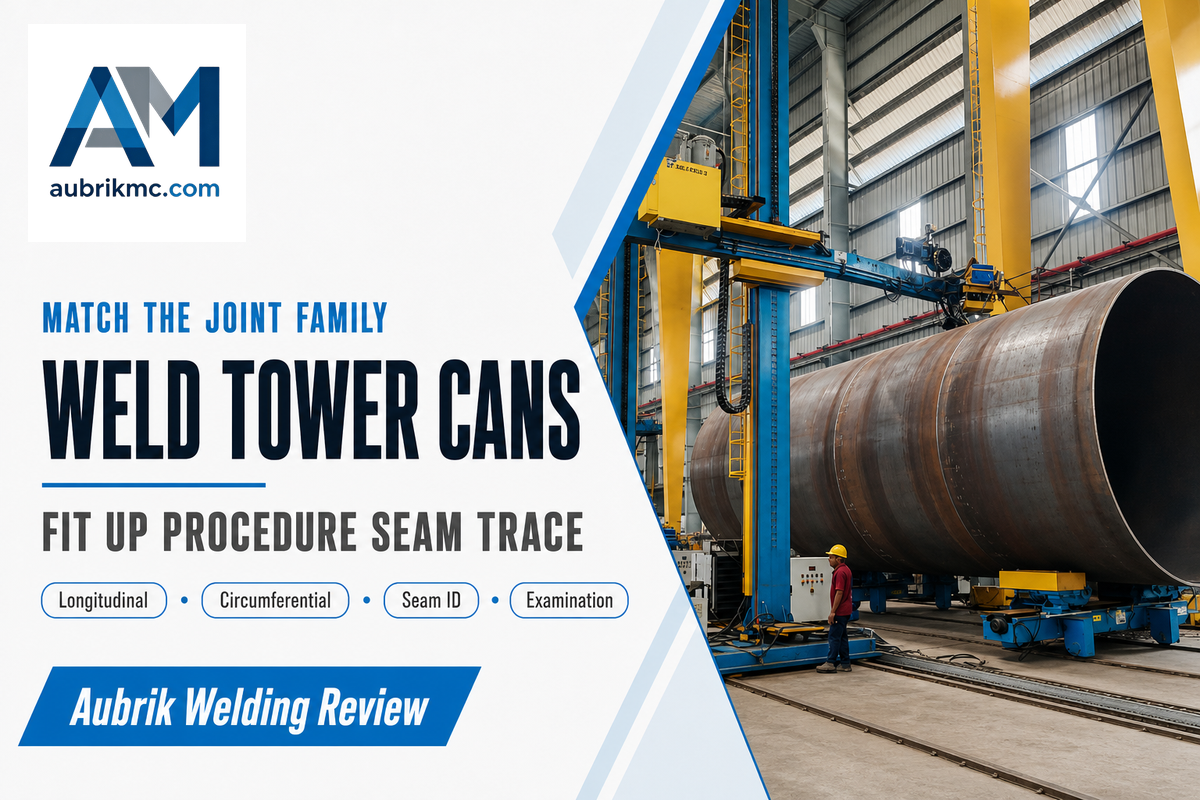
Una junta longitudinal cierra una virola individual. Las juntas circunferenciales unen los cilindros para formar una sección continua para envío. Estas dos familias de juntas exigen distintos requisitos de posicionamiento y acceso, por lo que la hoja de seguimiento de producción debe identificar por separado cada junta, el procedimiento de soldadura aprobado y los resultados de inspección correspondientes.
| Junta | Qué une | Pregunta sobre el ajuste | Clave del registro |
|---|---|---|---|
| Longitudinal | Bordes de una virola rolada | ¿Los bordes están alineados según el detalle aprobado de la junta? | Identificación del cilindro + identificación de la junta |
| Circunferencial | Dos cilindros identificados | ¿Se controlan la orientación y la separación antes de unirlos? | Identificación de ambos cilindros + identificación de la junta |
¿Qué equipo une los cilindros de la torre para formar una sección?
Una línea puede usar dispositivos de sujeción para el ajuste, rodillos giratorios y manipuladores de soldadura para posicionar y soldar la junta circunferencial. Seleccione el equipo que mejor se adapte a las necesidades del comprador, considerando el diámetro, el peso, el acceso a la junta y el procedimiento aprobado; verifique las interfaces durante una prueba acordada. Consulte la guía de equipos de soldadura y la guía de soldadoras circunferenciales de Aubrik para obtener más información.
Los posicionadores y rodillos giratorios para soldadura permiten manejar las piezas. Sin embargo, se debe verificar que el rodillo giratorio o la mesa giratoria para soldadura soporte la carga real de la sección. La soldadura por arco sumergido puede ser uno de los procesos aprobados, pero su alcance lo define la calificación del procedimiento. Los registros de soldadura deben especificar la junta y cualquier reparación.
«Unimos y alargamos, unimos y alargamos hasta que la torre alcanza la longitud requerida».
El esquema de dos filas no abarca todas las soldaduras. Las aberturas para puertas, los aditamentos y las soldaduras entre la virola y la brida que requiera el proyecto necesitan sus propios registros de procedimiento e inspección. Una revisión publicada sobre fatiga en torres identifica estos detalles como ubicaciones pertinentes, pero no establece un porcentaje universal de inspección de soldaduras.
Si una cotización presenta una sola cifra de capacidad para «soldadura de torres», pregunte qué juntas y combinación de secciones abarca. Una prueba de una junta longitudinal no demuestra el ajuste ni el desempeño del desplazamiento en todas las juntas circunferenciales y los detalles de las aberturas.
Ajuste las bridas y las interfaces según el plano aprobado de la sección
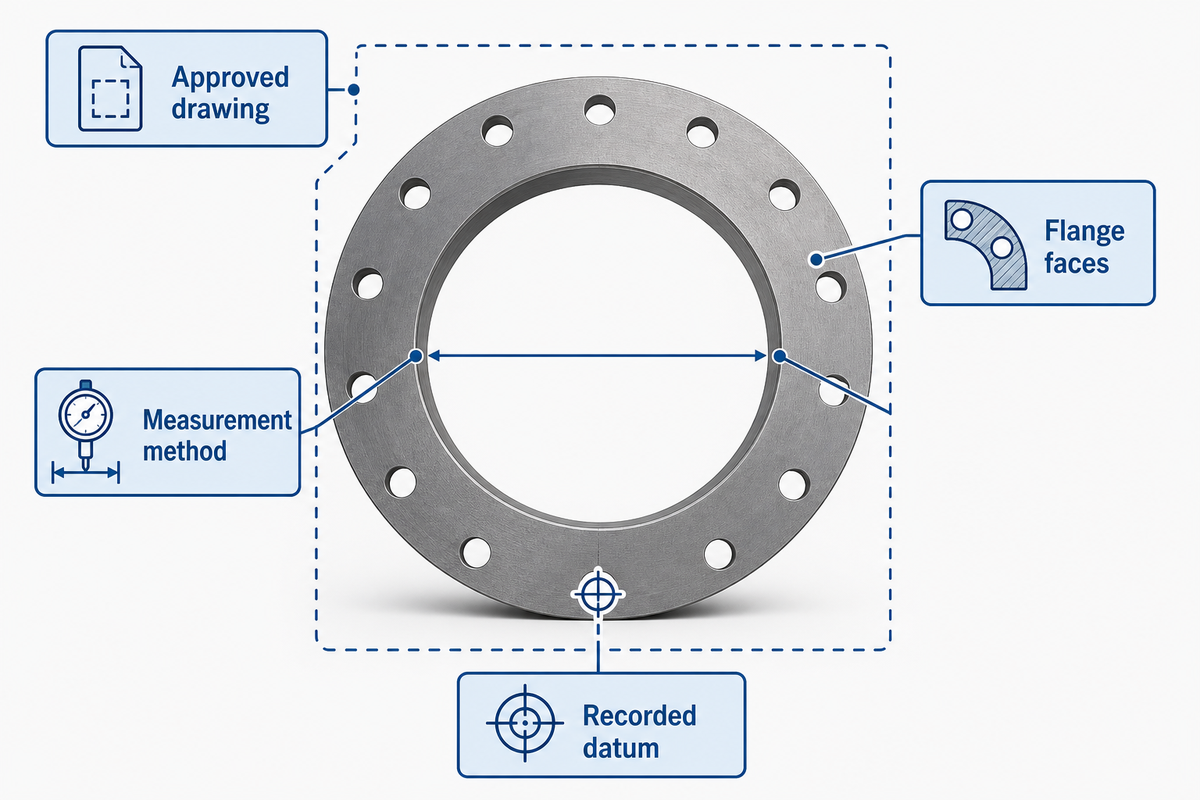
Las bridas de extremo conectan las secciones para envío y deben cumplir el plano aprobado de la sección antes de liberar el ensamble. Indique en el plano las caras, el método de medición, la definición de planicidad y alineación, así como las correcciones aprobadas. Mantenga separadas la operación de montaje de bridas en planta y las actividades de ensamble y atornillado en sitio.
Un estudio encontró que las variaciones en la planicidad de las bridas modifican la respuesta de los pernos en las condiciones modeladas. Esto indica que la geometría debe analizarse como un aspecto de diseño y fatiga; sin embargo, el estudio no proporciona una tolerancia de aceptación universal para todas las torres.
Consulte a la autoridad de diseño para determinar qué dimensiones de la interfaz son pertinentes para este caso y dónde debe guardarse el informe de medición. Si un proveedor propone usar una estación de alineación de bridas, solicite una demostración que produzca el mismo punto de referencia registrado y los informes en el formato requerido por el plan del comprador. La expresión «ajuste preciso de bridas», sin un método de medición, no es un criterio de aceptación.
El caso de DCD describe la práctica de medición y enderezado de bridas de una planta en particular. Use los valores solo como ejemplo de un proyecto histórico. La especificación de compra y el plano aprobado rigen el proyecto actual.
Inspeccione las soldaduras y las dimensiones según el plan de aceptación del proyecto
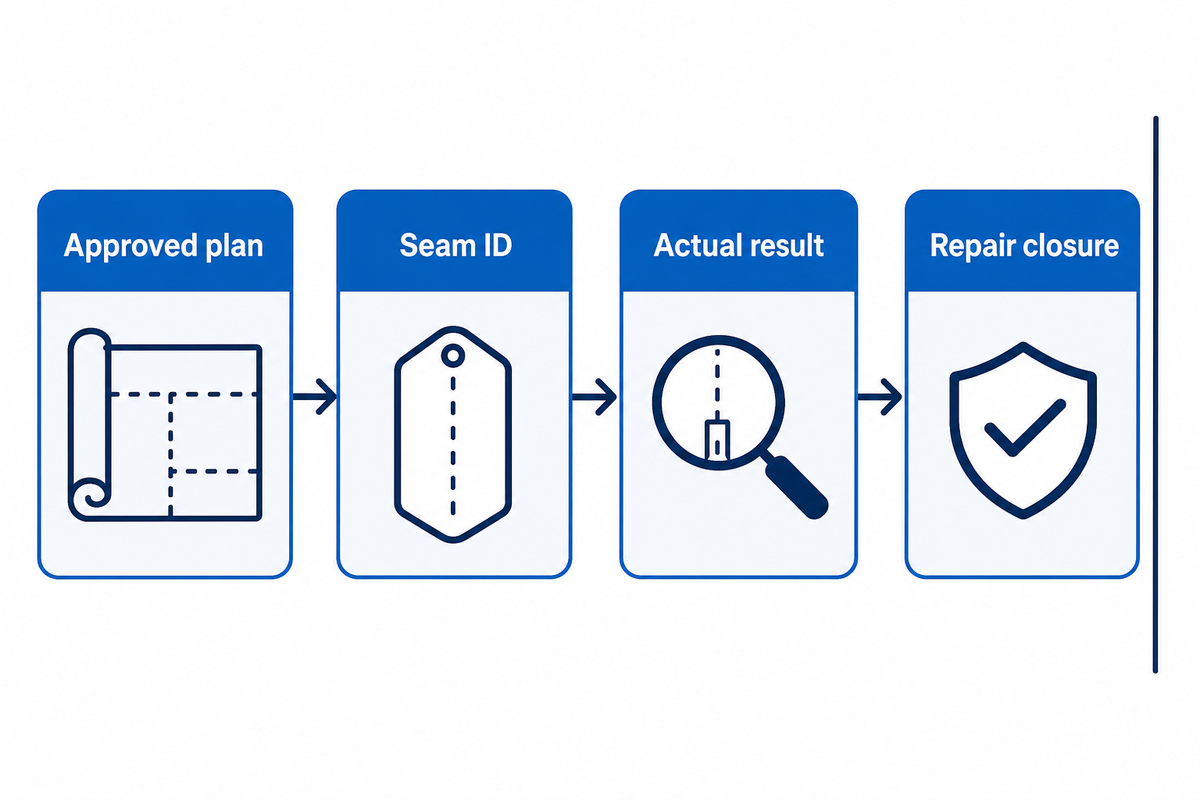
Cada tipo de inspección y ensayo responde una pregunta distinta. Un plan de inspección y ensayos aprobado (AITP) debe indicar la junta o característica, el método, la calificación del inspector, el alcance, el momento, el criterio de aceptación y el punto de espera. Un porcentaje indicado en material de ventas, por sí solo, no contempla estas decisiones específicas del proyecto.
¿Cómo demuestra un proveedor que una soldadura de torre aprobó la inspección?
Presente el procedimiento aprobado, el mapa de juntas, la calificación del inspector, el resultado real vinculado con la identificación de la junta y el cierre de la reparación y la repetición del ensayo. El registro debe mostrar que la inspección se realizó después del intervalo de espera requerido. El trabajo de TWI sobre el agrietamiento retardado por hidrógeno explica la razón del momento aprobado para soldaduras ferríticas susceptibles; no establece un número universal de horas.
Si el plan aprobado exige inspección ultrasónica, el informe debe indicar el instrumento, la ubicación y el inspector, y especificar el nivel de aceptación. La frase «se ensayó la soldadura» no indica qué se inspeccionó ni si se respetó el momento aprobado.
La norma ISO 3834-1 aborda la selección de requisitos de calidad para la soldadura por fusión, mientras que DNV-ST-0126 puede servir como referencia contractual para el diseño estructural. Ninguna de las páginas de los organismos emisores constituye un registro de aceptación firmado para esta sección. La edición aplicable, el alcance de la inspección y el nivel de aceptación deben definirse en los documentos pertinentes del proyecto.
Algunos proyectos requieren por ley o por condiciones del permiso la participación de verificadores externos. Para los proyectos federales marinos de Estados Unidos a los que aplica, 30 CFR 285.708 -709 contempla la revisión de fabricación por parte de un agente de verificación certificado o un ingeniero de proyecto aprobado. Si se aprueba una exención, estas funciones pueden ser alternativas; los documentos del proyecto indican cuál corresponde. Verifique el alcance y la jurisdicción; no dé por sentado que la firma del comprador es la única autorización de liberación.
Una turbina eólica marina puede estar sujeta a una ruta de verificación distinta a la de una torre terrestre. Antes de usar un registro de fabricación como evidencia de liberación, el comprador debe especificar los requisitos aplicables al proyecto de energía eólica marina.
Un informe impecable con una identificación de junta, método, momento o criterio de aceptación equivocados no sirve como evidencia. Indique al personal de calidad que concilie esas discrepancias antes de que el recubrimiento impida acceder a la junta, y retenga de manera explícita las reparaciones pendientes.
Prepare, recubra y transporte la sección liberada
El recubrimiento debe comenzar después de los puntos de espera de fabricación e inspección que deban cumplirse previamente. La especificación de recubrimiento del proyecto define las condiciones de la superficie que se recubrirá, el método de preparación de la superficie y el sistema de pintura, el ambiente de exposición y otras condiciones y factores que pueden afectar la durabilidad del recubrimiento, además de la inspección. El plan de carga para envío establece las medidas de protección y las interfaces de izaje y transporte para la sección real.
La norma ISO 12944-5 describe sistemas de pintura protectora dentro del alcance ambiental indicado. Excluye algunas categorías de exposición de esa parte; una referencia a «ISO 12944» sin más datos no identifica el sistema adecuado para todas las zonas marinas. Antes de comparar propuestas de sistemas de recubrimiento, solicite la categoría especificada, la parte aplicable y la edición.
Un informe de la planta DCD describe el lavado, granallado, recubrimiento, inspección final y carga para envío. Estas operaciones ilustran un proceso de fabricación en planta. Otros enfoques estructurales y de fabricación, incluidos los procesos documentados de soldadura en espiral, pueden reubicar o modificar los paquetes de trabajo. Registre en la cotización los límites reales del envío.
La «vida útil» o el espesor del recubrimiento indicados en una cotización no establecen una regla de liberación si no se especifican el ambiente del proyecto y el método de inspección. Solicite los informes de preparación y recubrimiento, las reparaciones aprobadas, la protección para el manejo y la constancia firmada de entrega para envío.
Prepare el paquete de liberación de secciones de torre de 8 registros
El paquete de liberación de secciones de torre de 8 registros es una hoja de trabajo editorial para que el comprador y el fabricante la completen juntos. Agrupa los documentos según la decisión que respaldan, no por tipo de archivo. El informe de la planta DCD Wind Towers describe una identificación única para cada cilindro; estos grupos de registros forman parte de la hoja de trabajo editorial de este artículo y no implican que DCD haya exigido este paquete exacto. El plano, la especificación y el plan de inspección aprobados por el comprador, así como la legislación aplicable, determinan qué registros específicos son obligatorios. Un campo vacío a continuación no se vuelve aceptable solo porque un folleto mencione la etapa del proceso.
| Grupo de registros | Parte responsable | Criterio de aceptación que debe indicarse | Archivo de evidencia o identificación que debe indicarse | Disposición |
|---|---|---|---|---|
| 1. Identificación del material | Calidad del fabricante o del comprador | Especificación de compra | Trazabilidad de la placa al cilindro | Liberar o retener |
| 2. Diseño aprobado | Autoridad de diseño o comprador | Revisión del plano | Lista de planos aprobados | Liberar o retener |
| 3. Corte y bordes | Fabricante | Plano y requisitos de corte invocados | Informe de pieza cortada y bordes | Liberar o retener |
| 4. Rolado y geometría | Calidad del fabricante | Dimensiones definidas en el plano | Informe de medición del cilindro y la brida | Liberar o retener |
| 5. Soldadura y trazabilidad de juntas | Coordinador de soldadura | Procedimiento aprobado y alcance de la calificación | Procedimiento, operador y mapa de juntas | Liberar o retener |
| 6. Cierre de inspección | Calidad o verificador externo, si se requiere | Plan aprobado, legislación y nivel de aceptación | Resultados, momento, cierre de reparación y repetición del ensayo | Liberar o retener |
| 7. Liberación del recubrimiento | Calidad del recubrimiento | Especificación de recubrimiento del proyecto | Informes de preparación y recubrimiento | Liberar o retener |
| 8. Entrega para envío | Fabricante, logística y comprador | Plan de transporte y liberación | Protección, izaje y autorización del despacho | Liberar o retener |
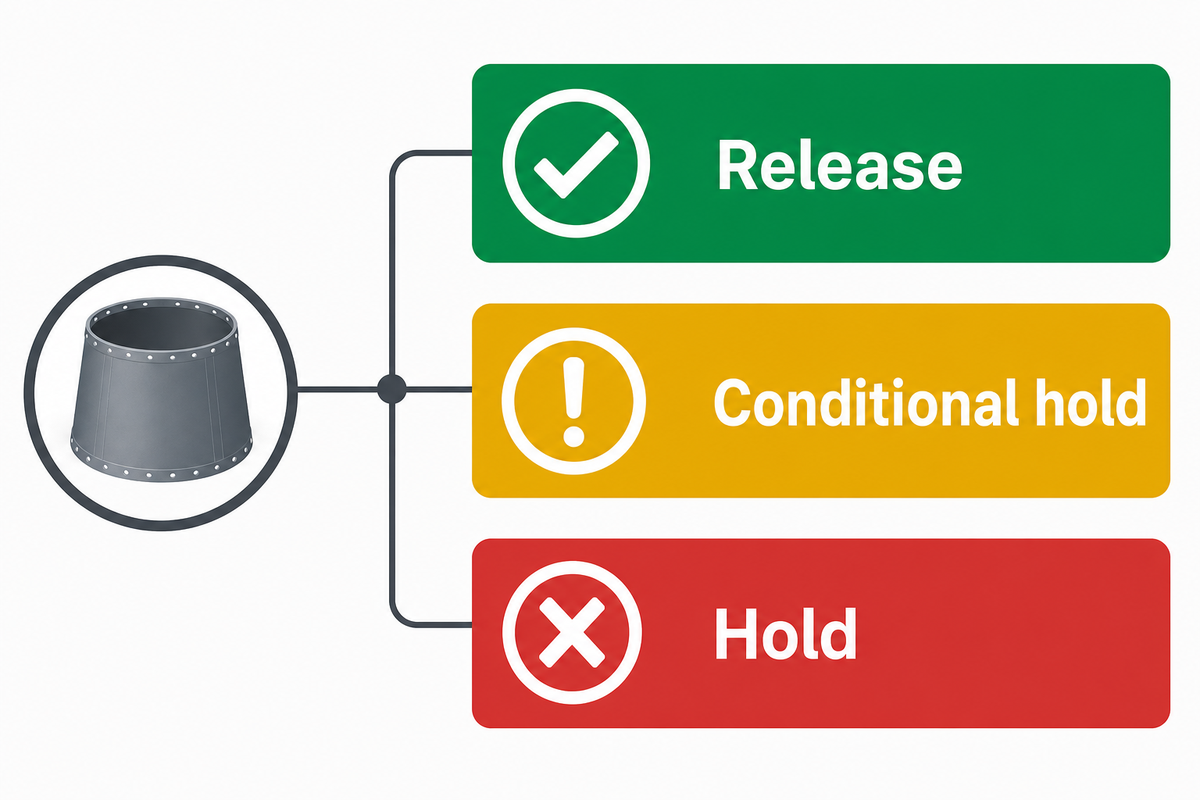
Use tres decisiones: liberar cuando se acepte toda la evidencia obligatoria; retención condicional para un punto no crítico con un responsable asignado y una disposición acordada; y retener cuando falte un criterio obligatorio o la firma requerida del verificador. El paquete no puede anular un punto de espera aprobado. Use las identificaciones de los documentos adjuntos en lugar de aceptar números de otro proyecto.
Esta hoja de trabajo cambia la conversación sobre las entregas entre etapas. Muestra a compras lo que se prometió; presenta al área de calidad los criterios de aceptación y controles; y le permite al gerente de planta identificar qué impide el despacho. Las ocho filas son grupos de registros, no indican que un proyecto requiera exactamente ocho documentos.
Verifique la integración de la línea de producción y los requisitos de servicios
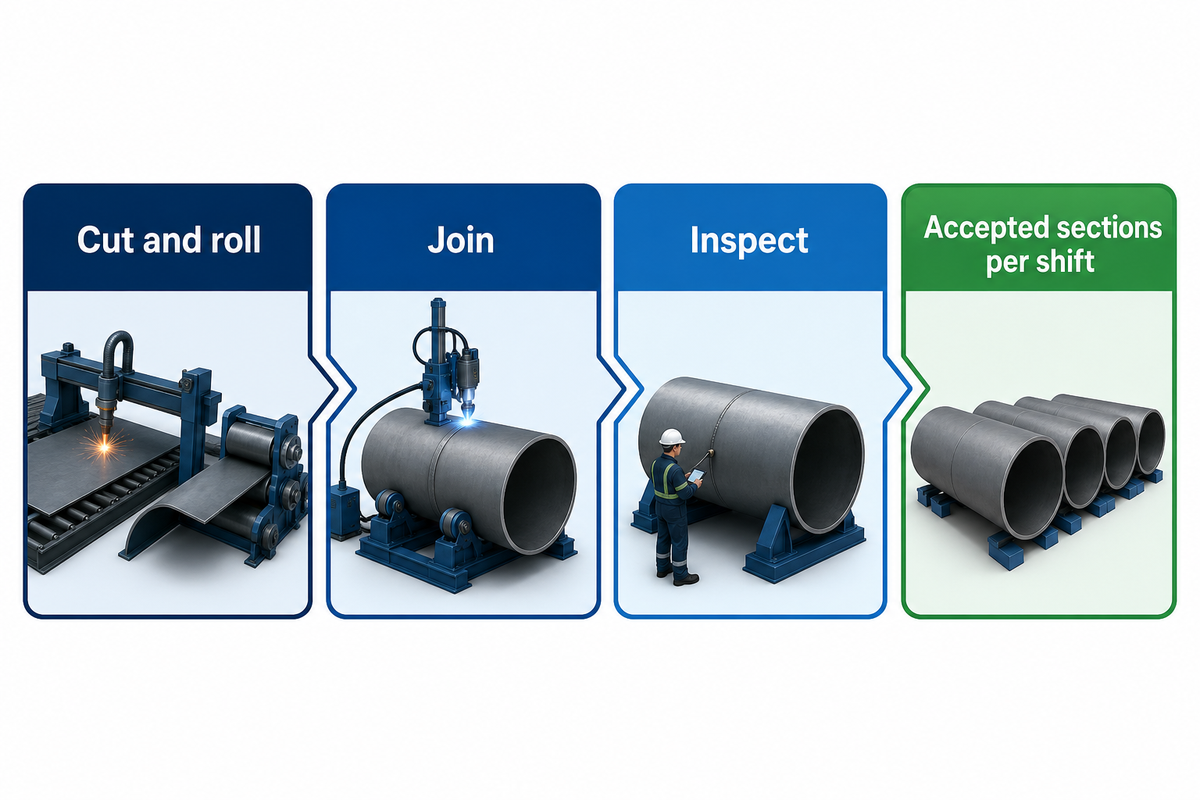
La selección del equipo se basa en la combinación de torres del comprador y en los tiempos de ciclo medidos en cada estación. La Hoja de datos para medir cuellos de botella y diseñar la línea mantiene separadas la velocidad nominal de soldadura y las secciones aceptadas por turno. Una línea puede trasladar una cola de espera de la soldadura al armado o a la inspección; también puede trasladarla a la reparación y el recubrimiento, o al traslado. Mida la cola actual antes de garantizar un aumento de producción.
| Dato de entrada | Base de referencia del comprador | Evidencia solicitada al proveedor |
|---|---|---|
| Rango de diámetros y espesores de pared | Mínimo y máximo según planos | Rango operativo verificado |
| Grado de acero, conicidad y combinación de secciones | Proporción de los pedidos reales | Piezas representativas para pruebas |
| Peso de manejo de virolas y secciones | Capacidad máxima de elevación y ruta de traslado | Límites de izaje y del equipo |
| Ciclo de corte y rolado | Minutos por virola aceptada | Registro de ciclos de prueba y rechazos |
| Ciclo de armado y soldadura | Minutos por tipo de junta | Prueba de junta con testigo |
| Ciclo de inspección y reparación | Tiempo de espera y tasa de reinspección | Plan de interfaces de inspección |
| Recubrimiento y preparación para el despacho | Tiempo de espera y restricciones de ruta | Distribución de las interfaces posteriores |
| Energía, controles y espacio ocupado | Planos de la planta y servicios disponibles | Planos de servicios y distribución |
| Secciones aceptadas por turno | Base de referencia medida según la combinación de productos | Resultado acordado de la prueba de aceptación |
Un estudio de 2025 de una planta de torres modela la dependencia del tiempo de entrega entre las estaciones de producción. Puede ayudar a medir la secuencia, pero no a predecir la producción de otra planta. El análisis publicado por DCD sobre balanceo y ensamble, que también es específico de una planta, sirve igualmente como ejemplo. Un responsable de finanzas puede comparar el precio de una línea integrada con el de estaciones independientes solo después de que la planta proporcione sus propios datos de colas, desperdicio, retrabajo y mano de obra.
La automatización de la soldadura debe compararse con todo el proceso de fabricación. La base de referencia debe incluir el tiempo dedicado a mover las piezas de trabajo, esperar la inspección y completar las reparaciones. Asimismo, la eficiencia de producción debe medirse como un mayor número de secciones aceptadas y liberadas por la línea bajo las mismas reglas; reducir el tiempo de arco encendido no siempre aumenta la productividad ni la seguridad.
La fabricación de secciones de torres eólicas para la generación de energía es un problema de flujo: el corte, el rolado, el ensamble y la inspección comparten el objetivo de producción. Por eso, la producción de secciones de torres eólicas debe cotizarse como unidades aceptadas según una combinación de productos acordada, no solo como velocidad nominal de desplazamiento de soldadura.
El sistema tiene cuellos de botella ocultos; identifíquelos antes de agregar automatización. Después de la puesta en marcha, vuelva a probar la misma combinación de productos con las mismas reglas de aceptación. Una mayor tasa de deposición solo ayuda si el armado, la inspección y el despacho permiten que más secciones aceptadas recorran todo el proceso.
Solicite al proveedor evidencia que corresponda a los diseños de torre del comprador
El proveedor de la línea tiene evidencia de la capacidad del equipo. El fabricante de torres es responsable de los registros de materiales, soldadura, inspección y recubrimiento de cada sección. El comprador y la autoridad de diseño cuentan con la base de aceptación aprobada. Mantener estas responsabilidades permite que la solicitud de cotización se pueda verificar y distingue una torre certificada de la capacidad de la máquina.
Envíe al proveedor el rango de planos y la hoja de datos de la línea completa. Solicite una distribución, un cálculo de capacidad con sus supuestos, el rango verificado de peso y geometría, los límites de los procesos de soldadura, los planos de izaje y servicios, las interfaces de inspección, el plan de pruebas de aceptación en fábrica, el plan de servicio y repuestos, y las exclusiones. Pregunte quién será testigo de la prueba y qué evidencia se considerará suficiente para aceptar la combinación real de productos del comprador.
Aubrik ofrece públicamente equipos para líneas de producción de torres eólicas. Esa oferta no constituye evidencia independiente de las secciones aceptadas por turno en la planta de un cliente. Para obtener más información sobre la empresa, visite la página Acerca de Aubrik.
Solicite una revisión de la configuración de la línea. Tenga a la mano el rango de diámetros y espesores, la combinación de secciones, los datos de referencia de cada estación y el plan de aceptación. Hable con Aubrik sobre su línea de producción de torres eólicas.
Preguntas frecuentes
¿Cuál es el proceso de fabricación de una sección tubular de acero para una torre eólica?
Se identifica, corta y prepara la placa de acero especificada; después, se rola para formar virolas, se suelda para formar tramos y se unen estos para crear una sección transportable. A continuación, se realizan las inspecciones y verificaciones dimensionales requeridas por el proyecto, conforme al plan de inspección aprobado. Luego, el fabricante de la sección aplica los recubrimientos, registra las operaciones, completa los registros y libera la sección para su envío. La secuencia de operaciones y los criterios de aceptación varían según el diseño, el contrato y el proceso.
¿En qué se diferencia una línea de producción de torres eólicas de la instalación de una torre?
En la fábrica, la línea de producción procesa placas, virolas y secciones que se preparan para el envío. El trabajo en sitio comienza con los componentes entregados y sigue un plan de montaje de la torre y los demás componentes de la turbina. La compra de equipo para la fábrica no demuestra que se tenga capacidad para realizar la instalación. Se deben proporcionar alcances, planos y evidencias de aceptación separados para cada actividad, sobre todo cuando la propuesta del proveedor usa la palabra “completo”.
¿Qué se debe revisar antes de comprar una línea de producción completa de torres eólicas?
Trabaje con el rango de planos aprobado para la torre, los grados de acero requeridos, la combinación de secciones y los métodos de soldadura; especifique los pesos de izaje y el plan de inspección. Incluya los tiempos de ciclo, el espacio ocupado, las interfaces de energía y control, las restricciones de recubrimiento y las limitaciones de despacho. Solicite al proveedor que identifique qué estaciones realizan cada operación y explique cómo una prueba con testigo definirá y medirá la aceptación conforme a las especificaciones del comprador.
¿Existe un porcentaje de inspección universal para las soldaduras de torres eólicas?
Este artículo no establece un porcentaje único aplicable a todos los proyectos de torres. El alcance, el método, el momento y el nivel de aceptación de la inspección se rigen por el diseño aplicable, el contrato, los procedimientos aprobados y cualquier requisito legal o de verificación externa que corresponda. Antes de aceptar una afirmación comercial general, solicite un mapa de juntas y un plan específico de inspección y pruebas para el proyecto.
¿Cuándo debe comenzar el recubrimiento de una sección de torre?
El recubrimiento debe cumplir los requisitos de fabricación y los puntos de espera de inspección. La especificación del recubrimiento rige la preparación de la superficie, las condiciones ambientales, el sistema, la aplicación y la inspección. Si una reparación de soldadura sigue pendiente, determine su estado antes de que el recubrimiento limite el acceso. No existen valores universales de espesor de película ni un proceso de recubrimiento único para todas las torres.
Referencias y fuentes
Las fuentes se revisaron el 13 de octubre de 2026. Las páginas de los editores describen el alcance, y el informe de DCD describe una fábrica específica. Los documentos del proyecto rigen la aceptación final.
- African Fusion: informe sobre la fabricación de DCD Wind Towers.
- Departamento de Energía de Estados Unidos: proceso de fabricación de torres mediante soldadura en espiral.
- Alcance de publicación de DNV-ST-0126; registro de publicación de IEC 61400-6.
- ISO 3834-1; ISO 9013; registros de publicación de ISO 12944-5.
- Repositorio de University of Seville: investigación sobre el tiempo de entrega en una planta de torres; revisión de fatiga en torres; estudio sobre la planicidad de bridas y la fatiga.
- TWI: investigación sobre inspección diferida de grietas por hidrógeno; Código de Regulaciones Federales de Estados Unidos, 30 CFR 285.708–709.
Publicaciones relacionadas
Tendencia ahora