
Póngase en contacto con la empresa Aubrik

Especificaciones rápidas: conjunto de equipos de soldadura para torres eólicas
| Proceso de soldadura principal | Soldadura por arco sumergido (SAW), con uno o dos alambres en tándem |
| Equipos de rotación y posicionamiento | Rotadores de soldadura, rodillos viradores y rotadores autoalineables |
| Posicionamiento de la antorcha de soldadura | Manipuladores de soldadura de columna y brazo horizontal |
| Rango habitual de capacidad de los rotadores | 15-250 toneladas (rango observado en el mercado; varía según el proveedor) |
| Normas aplicables | AWS D1.1 (ejecución en Estados Unidos) / IEC 61400-6 (diseño estructural). |
Los equipos de soldadura para torres eólicas son el conjunto de máquinas —fuentes de poder para soldadura, rotadores y manipuladores— que se utiliza para unir placas de acero y formar las secciones cilíndricas que sostienen un aerogenerador destinado a producir energía eólica en un parque eólico. Actualizado en julio de 2026. Estos equipos se construyen específicamente para fabricar torres eólicas y no se adaptan de una línea genérica de fabricación; la mayoría de los compradores de este sector busca respuestas a dos preguntas clave: qué comprende una línea de producción completa para fabricar torres eólicas y cómo dimensionarla correctamente para una sección de torre determinada; este artículo abordará ambas mediante el análisis de datos de proveedores, solicitudes de patentes y documentos normativos, en lugar de basarse únicamente en la literatura comercial de un fabricante.
Los equipos de soldadura para torres eólicas pueden dividirse en cinco clases principales de máquinas: fuentes de poder para soldadura por arco sumergido (SAW), rotadores de soldadura (también llamados rodillos viradores), manipuladores de columna y brazo horizontal, posicionadores con seguimiento de junta y estaciones de END (ensayos no destructivos). Para efectos de esta guía, la clasificación por tamaño del componente rotador de soldadura utilizado en la fabricación de torres eólicas suele abarcar de 15 toneladas a 250 toneladas en los catálogos de equipos estándar, mientras que la norma específica de calidad de soldadura depende del lugar donde se fabricará y finalmente se comercializará la torre.
Conclusiones clave
- La soldadura por arco sumergido (SAW) predomina principalmente por su mayor tasa de deposición, no porque sea el único método que funciona en la práctica.
- En realidad, se necesitan tres máquinas de posicionamiento independientes para fabricar una sección de torre: una para la rotación, otra para sostener la antorcha de soldadura y, con bastante frecuencia, una tercera para seguir la junta.
- El rango de capacidad de 15 a 250 toneladas de los rotadores o posicionadores refleja la oferta actual de varios proveedores de equipos, no una norma establecida para toda la industria.
- Actualmente no existe una única norma mundial y universal que rija la soldadura de torres eólicas, ya que la normativa aplicable incluye AWS D1.1, IEC 61400-6 y los requisitos de marcado CE de la UE, que varían según la región geográfica y el alcance de aplicación.
- Reducir aproximadamente un 20% el espesor de la pared de la virola de una torre puede aumentar entre un 50-70% su vida útil a la fatiga. Esta relación debe considerarse como un factor crítico antes de utilizar el espesor de pared como una estrategia sencilla para reducir costos.
¿Qué equipos sueldan realmente una torre de aerogenerador? (Fundamentos de fabricación)
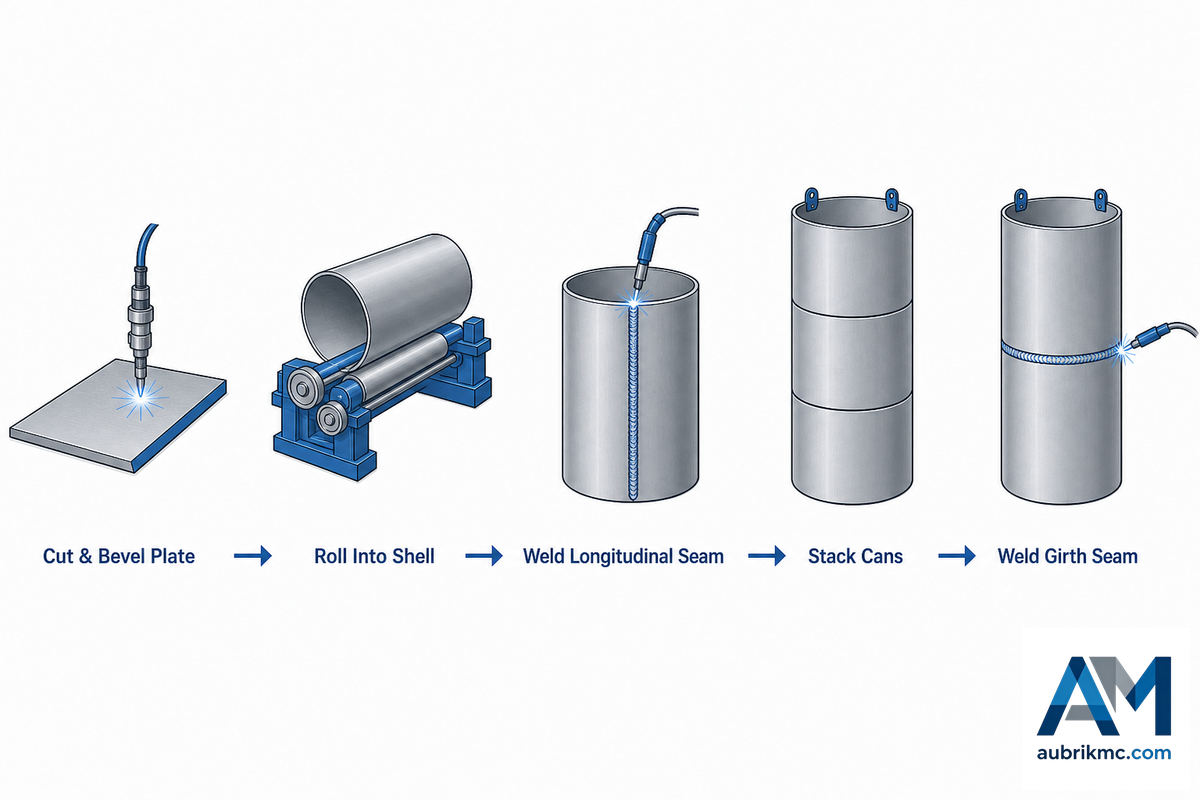
Una torre de aerogenerador se fabrica con secciones de placa de acero rolada que forman virolas cilíndricas individuales. Después, estas virolas se apilan y sueldan para crear secciones ensambladas de mayor tamaño que finalmente conforman la torre completa. Ese proceso tradicional, denominado “soldadura de virolas”, consiste en apilar y soldar sucesivamente segmentos tubulares más pequeños.
Esta secuencia de soldadura de virolas se describe con precisión en un artículo de investigación de 2023 de la Facultad de Ingeniería de Northeastern University, que documentó un trabajo sobre torres de aerogeneradores reconocido por Time Magazine. Casi todos los conjuntos de equipos de soldadura para torres eólicas parten de esta metodología fundamental.
Una patente china (CN106695252A) sobre la fabricación de torres eólicas describe un procedimiento de cinco etapas que coincide con las prácticas observadas en instalaciones de producción reales. La secuencia comienza con el corte de la placa de materia prima, la preparación del bisel para la soldadura, el rolado de la placa para formar una virola cilíndrica, la soldadura de la junta longitudinal para cerrar la virola y, finalmente, el ensamble de las secciones mediante soldaduras circunferenciales para unir las virolas individuales y formar la sección final de la torre. Cada etapa se realiza con equipos específicos: máquinas de corte y biselado, roladoras de placa, una máquina para soldar juntas longitudinales y un sistema de rotadores o rodillos viradores combinado con un manipulador de soldadura para las soldaduras circunferenciales.
Ahí es precisamente donde entra en juego la familia Aubrik de equipos de soldadura para torres eólicas: su proceso completo sigue los cinco pasos de manejo de placas, soldadura de juntas longitudinales y soldadura circunferencial con un rotador, y el conjunto íntegro de esta familia está diseñado como una línea completa para torres eólicas. En las siguientes secciones de este artículo se analiza individualmente cada clase de equipo y se definen su función, los motivos de su diseño y las consideraciones de tamaño.
💡 Consejo profesional
Si el proveedor presenta los “equipos de soldadura para torres eólicas” como un solo elemento, solicítele que los divida en las 5 categorías anteriores; una solución de soldadura totalmente integrada para fabricar torres eólicas —no un sistema parcialmente integrado— incluye estaciones de seguimiento de junta e inspección mediante END, además de la máquina de soldar SAW y los sistemas de posicionamiento, ya que los proyectos de energías renovables rara vez pueden absorber el costo adicional de tener que rehacer una categoría una vez iniciada la línea de producción.
Soldadura por arco sumergido: el proceso central detrás de cada junta
¿Qué se utiliza para soldar las placas de una torre eólica?
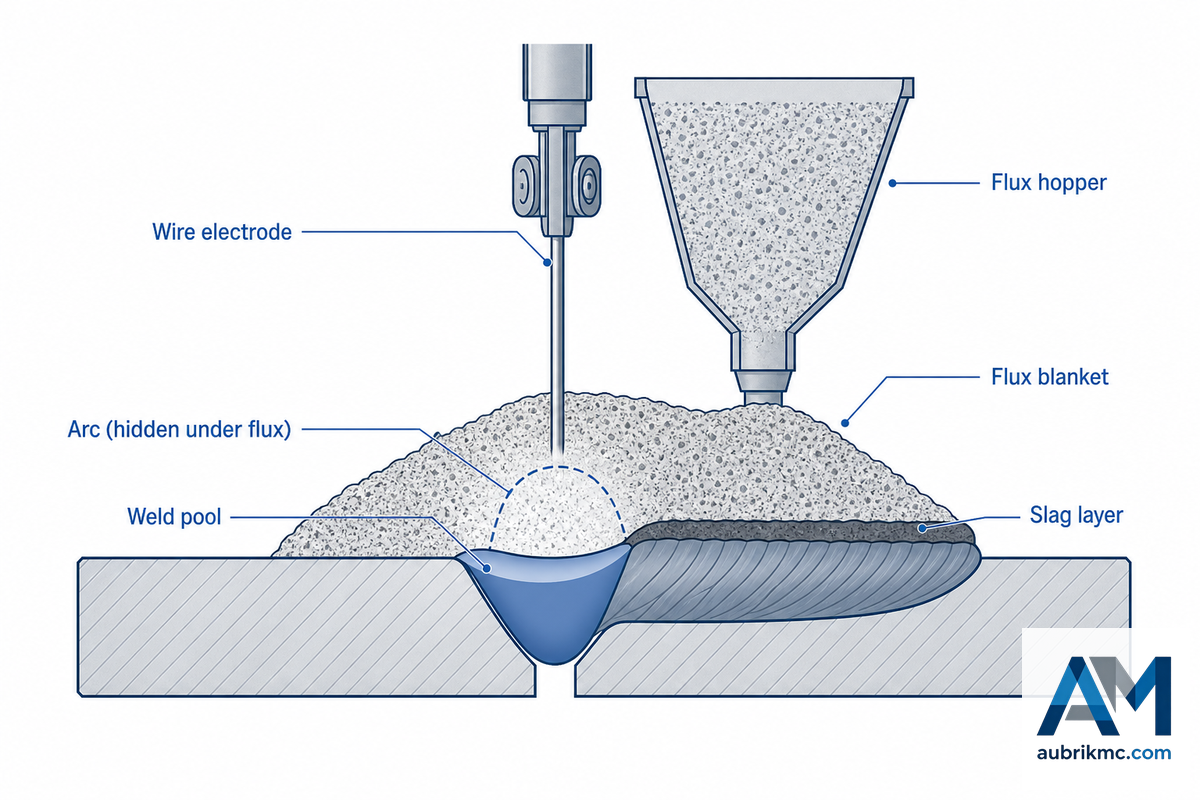
El principal proceso de soldadura de una torre eólica —tanto para las juntas longitudinales como para las circunferenciales— es la soldadura por arco sumergido (SAW). En el proceso SAW, el arco arde bajo una capa de fundente que protege contra el destello del arco y las salpicaduras, al tiempo que aísla el arco para permitir el uso de corrientes elevadas y altas tasas de deposición.
Esta capacidad de trabajar con corriente elevada y una alta tasa de deposición es lo que llevó a una investigación sobre fabricación de University of Saskatchewan a señalar que “la combinación de una corriente elevada y una alta tasa de deposición explica por qué esta técnica predomina en la soldadura de tuberías de gran diámetro, recipientes a presión y torres de aerogeneradores”. La misma ventaja en la tasa de deposición se aplica a la soldadura de la junta longitudinal de la virola, una secuencia documentada paso a paso en la patente de fabricación de torres eólicas CN106695252A.
No existe una única cifra para la tasa de deposición, sino un rango real. Según la revista especializada Fabricators & Manufacturers Association (FMA) Fabricator, la tasa de deposición de una máquina SAW de un solo alambre suele alcanzar hasta 40 lbs/hora y, en algunos casos, una cifra mayor, según el diámetro y la polaridad del alambre. El proveedor LJ Welding Automation anuncia más de 65 lbs/hora para un sistema tándem de dos alambres que utiliza dos máquinas Lincoln Electric ACDC-1000 en un mismo baño de soldadura, junto con un alimentador de fundente calentado de 300 lb. Esta es una afirmación de rendimiento del proveedor para una configuración tándem específica, no una cifra de referencia independiente de la industria, pero ilustra la diferencia de productividad entre los sistemas de uno y dos alambres en tándem: aproximadamente un 60% más de deposición al añadir un segundo alambre a la misma junta.
| Configuración | Tasa de deposición | Fuente |
|---|---|---|
| SAW con un solo alambre | Hasta 40 lbs/hora | The Fabricator (prensa especializada) |
| SAW tándem de dos alambres | 65+ lbs/hora (valor declarado por el proveedor) | Datos de producto de LJ Welding Automation |
Una patente internacional de 2002 (WO2002038891A1) sobre la fabricación de patines para torres eólicas permite verificar esta decisión por otra vía, pues describe lo siguiente: “los extremos se sueldan entre sí después de rolar la placa. Normalmente se unen mediante soldadura por arco sumergido”. La razón es que SAW es la tecnología en la que se basa prácticamente toda la clase de máquinas presentada en el resto de esta guía. Por eso casi todas las máquinas presentadas en el resto de este documento están diseñadas para trabajar con la misma técnica: mantener estable la unión, hacer avanzar la junta de manera uniforme y garantizar que el arco permanezca sobre la línea de unión durante varias horas. Por lo tanto, procesos como la soldadura por resistencia eléctrica, ampliamente utilizados con tuberías de pared delgada y diámetros menores, no pueden emplearse con los espesores de las virolas de torre, mientras que el proceso SAW cubierto por fundente sí puede.
Posicionamiento de la pieza: rodillos viradores, rotadores y manipuladores de columna y brazo horizontal
La tasa de deposición del proceso SAW solo resulta efectiva si la junta se desplaza bajo el arco a una velocidad y posición constantes durante toda la longitud de la soldadura. Esto no puede hacerlo una persona —una sección de torre de varias toneladas no puede girarse manualmente a velocidad constante—, por lo que las líneas de equipos de soldadura para torres eólicas dividen el trabajo entre dos máquinas y dos tareas distintas.
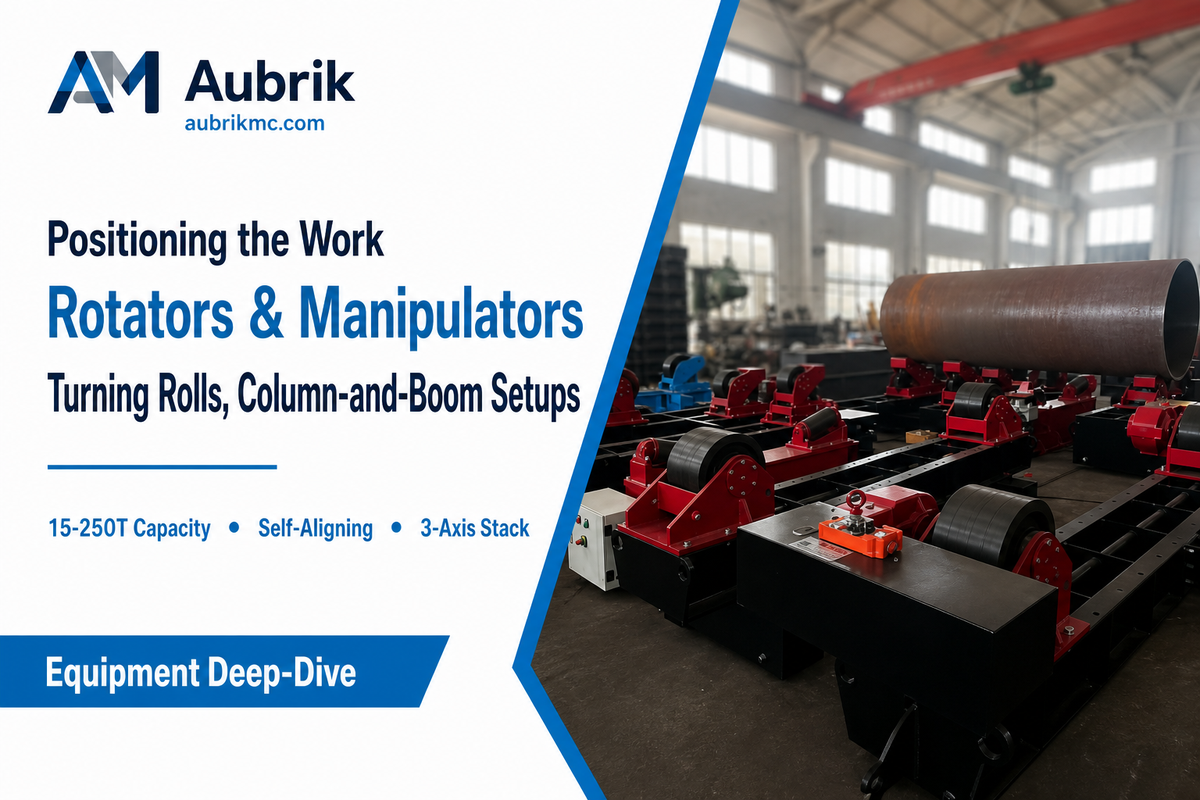
Los rotadores de soldadura (rodillos viradores) utilizan rodillos accionados por motor —y a menudo con asistencia hidráulica— para sostener la sección cilíndrica de la torre y hacerla girar a una velocidad controlada bajo un cabezal de soldadura fijo o semifijo; esto es precisamente lo que muestra una patente estadounidense presentada en 2012 (US20120304588A1) sobre el montaje de torres de aerogeneradores para soldar juntas horizontales (circunferenciales): la torre gira sobre su propio eje mientras se suelda. Los manipuladores de columna y brazo horizontal hacen lo contrario: sostienen y desplazan la propia antorcha de soldadura, extendiendo un brazo horizontal sobre la pieza de trabajo en rotación para garantizar que el arco siga la junta mientras gira la sección.
“Según mi experiencia, si hace tanto viento, ¡los soldadores ya habrán construido refugios para mantenerse calientes!”
Un ingeniero de soldadura estructural, en un hilo de discusión de Eng-Tips sobre soldadura en campo
Ese comentario de campo sirve para recordar que los equipos de posicionamiento no son únicamente una elección metalúrgica: la carga del viento sobre la sección de la torre y sobre cualquier sistema de fabricación expuesto es una preocupación real que puede determinar si la fabricación debe realizarse dentro de un edificio cerrado o si se necesitan barreras cortaviento temporales alrededor del rotador y el manipulador.
En realidad, nos referimos al sistema de posicionamiento de 3 ejes: el rotador, el manipulador y, en las líneas con mayor volumen de producción, un sistema específico de seguimiento de junta. Esto es lo que distingue una línea de soldadura para torres eólicas de un taller convencional de tuberías; cada uno de los tres ejes aporta un grado de libertad, lo que garantiza que el cabezal SAW encuentre una geometría de junta controlada con precisión y repetible, sin importar el tamaño de la sección. Aubrik fabrica ambos componentes principales de este sistema; por ejemplo, su línea de manipuladores de soldadura de columna y brazo horizontal proporciona el componente de posicionamiento de la antorcha.
No emparejar correctamente estos componentes es un error muy frecuente y costoso en la práctica: un rotador cuya capacidad sea incluso 20 toneladas inferior a la requerida por la sección que sostiene, o un manipulador cuyo brazo horizontal no tenga suficiente alcance, provocará desalineación, evidenciada por una anchura irregular del cordón a lo largo de la junta, una imperfección que normalmente exige retrabajo mediante la eliminación y nueva soldadura de varias capas. En esencia, se trata tanto de un problema de manejo de materiales y rigidez estructural como de soldadura; una sección cilíndrica grande colocada mediante una grúa sobre un rotador de capacidad insuficiente se flexionará por su propio peso antes de que se encienda el arco. Aubrik diseña sus líneas de rotadores y manipuladores como unidades integradas porque un emparejamiento desequilibrado, y no los propios parámetros de soldadura, suele ser la causa subyacente de la mayoría de los problemas de armado y ajuste en una línea para torres eólicas. El control de tolerancias documentado conforme a ISO 9001 en ambas máquinas es esencial para que las secciones de varias toneladas giren de forma concéntrica durante un ciclo de soldadura de varias horas.
Junta longitudinal frente a junta circunferencial: dos soldaduras y dos configuraciones de equipos
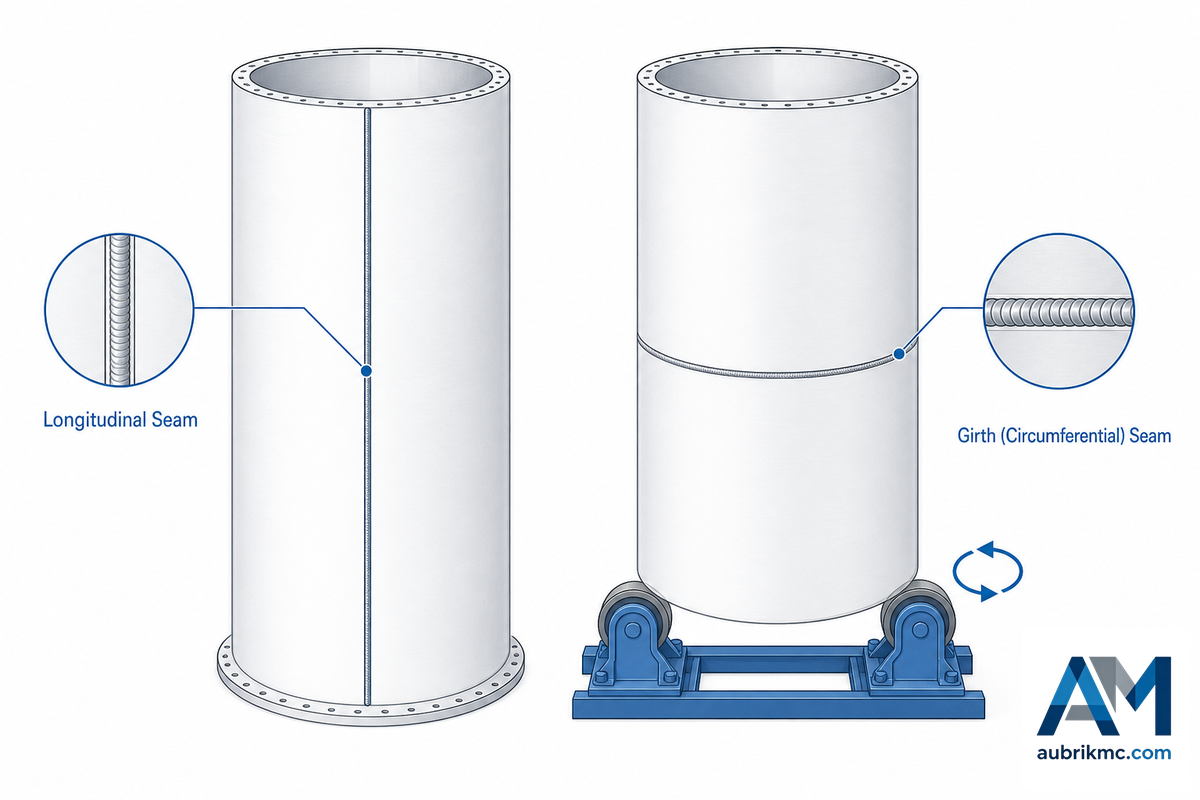
Cada sección de torre requerirá un par de soldaduras dimensionadas por separado, ya que la longitud de una no necesariamente coincidirá con la de la siguiente. Junta longitudinal: recorre toda la longitud de una sola virola rolada y la cierra para formar un cilindro. La patente WO2002038891A1 muestra exactamente esta operación: rolar una placa plana y unir sus dos bordes largos mediante soldadura SAW. Junta circunferencial: une dos virolas completas por sus extremos para formar una pieza más larga. La patente del método de montaje US20120304588A1 indica que, en esta operación, la máquina de soldar hace girar las virolas ensambladas alrededor del eje de la torre, en lugar de desplazar la soldadura a lo largo de una junta.
| Atributo | Junta longitudinal | Junta circunferencial |
|---|---|---|
| Dirección de la junta | Axial (recorre la longitud de una virola) | Circunferencial (une dos virolas por sus extremos) |
| Etapa habitual | Cierra una sola virola rolada | Une virolas terminadas para formar una sección |
| Equipo principal | Soldador de juntas longitudinales fijo o con desplazamiento | Rotador o rodillos viradores + manipulador de columna y brazo horizontal |
| Fuente del movimiento | El cabezal de soldadura se desplaza a lo largo de la junta | La pieza de trabajo gira frente a un cabezal casi estacionario |
Si desea profundizar en la soldadura circunferencial, incluidas la tolerancia de armado y ajuste y la secuencia del proceso para evitar defectos, Aubrik cuenta con un artículo dedicado exclusivamente a los equipos para soldadura circunferencial de torres eólicas, que, a diferencia de este artículo, presupone que el equipo ya se seleccionó hasta este nivel de categoría.
Dimensionamiento de los equipos: selección de capacidad, diámetro y carga
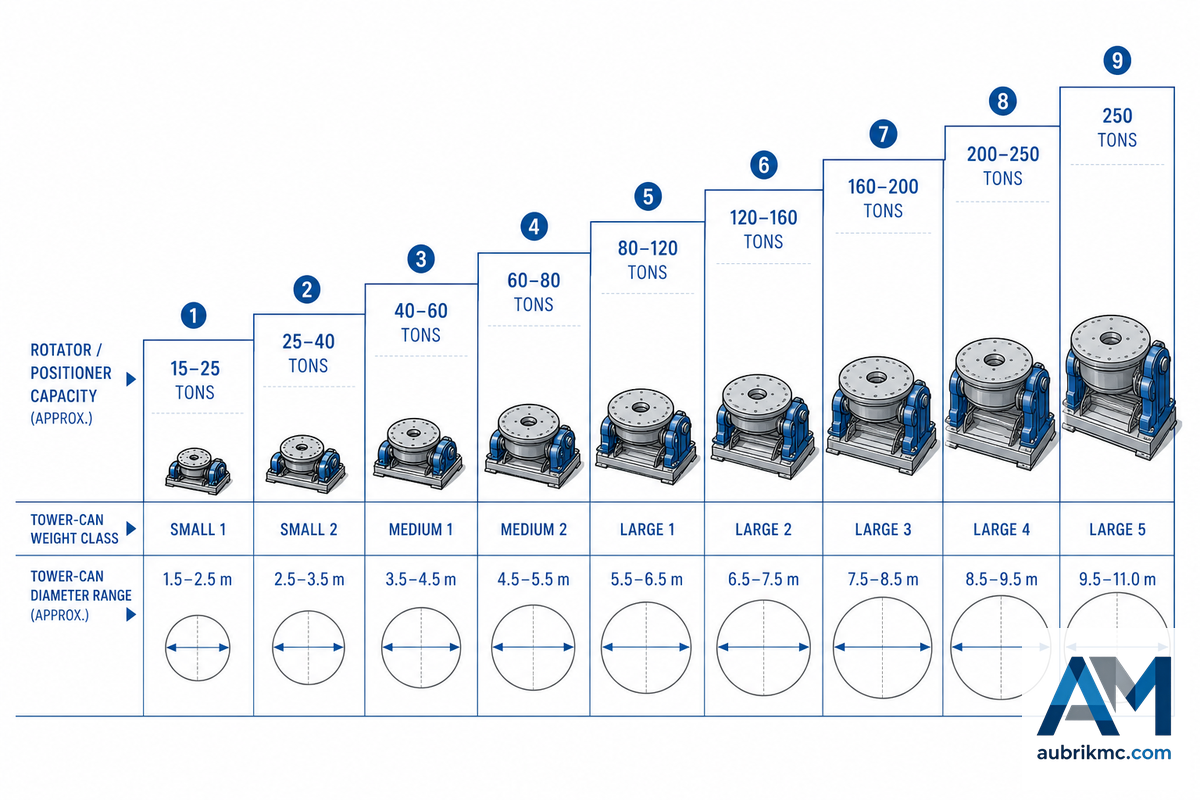
El equipo, denominado “rotador” o “posicionador”, suele dimensionarse según la carga de trabajo máxima en toneladas que puede girar alrededor de un eje sin deslizamiento. Los datos de catálogo de varios fabricantes de equipos no relacionados indican que el espectro es bastante amplio: los rodillos viradores de uso general presentan rangos de capacidad aproximados de 15 a 180 toneladas; los rodillos viradores comercializados específicamente por Koike Aronson, un importante fabricante de posicionadores, abarcan de 50 a 250 toneladas; y los rotadores especializados exclusivamente en torres eólicas ofrecen capacidades desde unas pocas toneladas hasta 2,000 toneladas para sistemas personalizados de dimensiones excepcionales. Este es un rango obtenido mediante un estudio de mercado, no una cifra obligatoria establecida por un código de soldadura.
Curva de correspondencia de 9 clases entre virolas de torre y capacidad del rotador
La siguiente tabla resume el peso y el diámetro estimados de las virolas de torres eólicas en relación con la categoría de capacidad correspondiente del rotador; la información se recopiló a partir de varios listados de equipos de distintos proveedores, incluidos Aubrik, los listados de made-in-china.com, sohowelding.com, lydoer.com y el catálogo de rodillos viradores de Koike Aronson. Esta tabla constituye una primera referencia útil para el proceso de selección: úsela para reducir las opciones, pero consulte después los planos reales de las secciones del fabricante para determinar los criterios de selección definitivos.
| Clase de sección de torre | Peso aprox. de la sección | Diámetro habitual | Capacidad necesaria del rotador | Tipo de posicionador |
|---|---|---|---|---|
| Clase 1 (ligera) | Menos de 15 toneladas | Menos de 2 m | 15-20 toneladas | Convencional de 2 rodillos |
| Clase 2 | 15-30 toneladas | 2-3 m | 30-50 toneladas | Autoalineable |
| Clase 3 | 30-60 toneladas | 3-3.5 m | 50-80 toneladas | Autoalineable |
| Clase 4 (sección de base habitual) | 60-100 toneladas | 3.5-4.5 m | 100-120 toneladas | Autoalineable de servicio pesado |
| Clase 5 | 100-150 toneladas | 4.5-5 m | 150-180 toneladas | Servicio pesado |
| Clase 6 | 150-200 toneladas | 5-5.5 m | 180-220 toneladas | Tándem de servicio pesado |
| Clase 7 | 200-250 toneladas | 5.5-6 m | 250 toneladas | Soporte multipunto |
| Clase 8 (sobredimensionada/de nueva generación) | 250-400 toneladas | 6-7 m | 400-500 toneladas (personalizado) | Multipunto personalizado |
| Clase 9 (la personalizada más grande) | Más de 400 toneladas | Más de 7 m | Hasta 2,000 toneladas (personalizado) | Diseño técnico totalmente personalizado |
Factores clave para dimensionar un rotador
- Peso de la sección: las secciones de base más cortas y con paredes de mayor espesor pueden pesar fácilmente más que las secciones intermedias más largas.
- Momento de vuelco: el peso dinámico combinado con cargas excéntricas o con la rotación del cabezal de soldadura generará fuerzas que el rotador deberá resistir.
- El rango de tamaños disponibles de las bancadas de rodillos frente a los diámetros reales de las virolas de las distintas secciones de la torre. Las secciones de base suelen ser las más anchas.
- Margen para crecer: algunos fabricantes ya producen rotadores capaces de manejar secciones de más de 36 metros, por lo que podría ser conveniente invertir en equipos que permitan el crecimiento del proyecto en vez de tener que comprar otro conjunto de rotadores en el futuro cercano; el Departamento de Energía de Estados Unidos señala que las torres siguen aumentando de altura a medida que crecen los diámetros de los aerogeneradores.
⚠️ Importante
No convierta el espesor de pared en un objetivo fácil para reducir costos. El “análisis académico de fatiga de las conexiones soldadas de torres de aerogeneradores” publicado por Welding in the World en 2024 —corroborado por un estudio de elementos finitos de American Journal of Engineering and Applied Sciences sobre dos torres de 76.15 m— mostró que una reducción aproximada del 20% en el espesor de la pared de la virola provocó una pérdida del 50% al 70% de la vida útil a la fatiga en el detalle soldado específico modelado, no una relación lineal. (Los porcentajes exactos varían según la altura de la torre, el detalle de la soldadura y los casos de carga modelados, pero el principio se mantiene: las paredes delgadas reducen considerablemente la vida útil.) Un ahorro relativamente pequeño de material durante el diseño puede provocar una gran pérdida de vida útil en la soldadura.
Normas y verificación de soldaduras: AWS D1.1, IEC 61400-6 y END
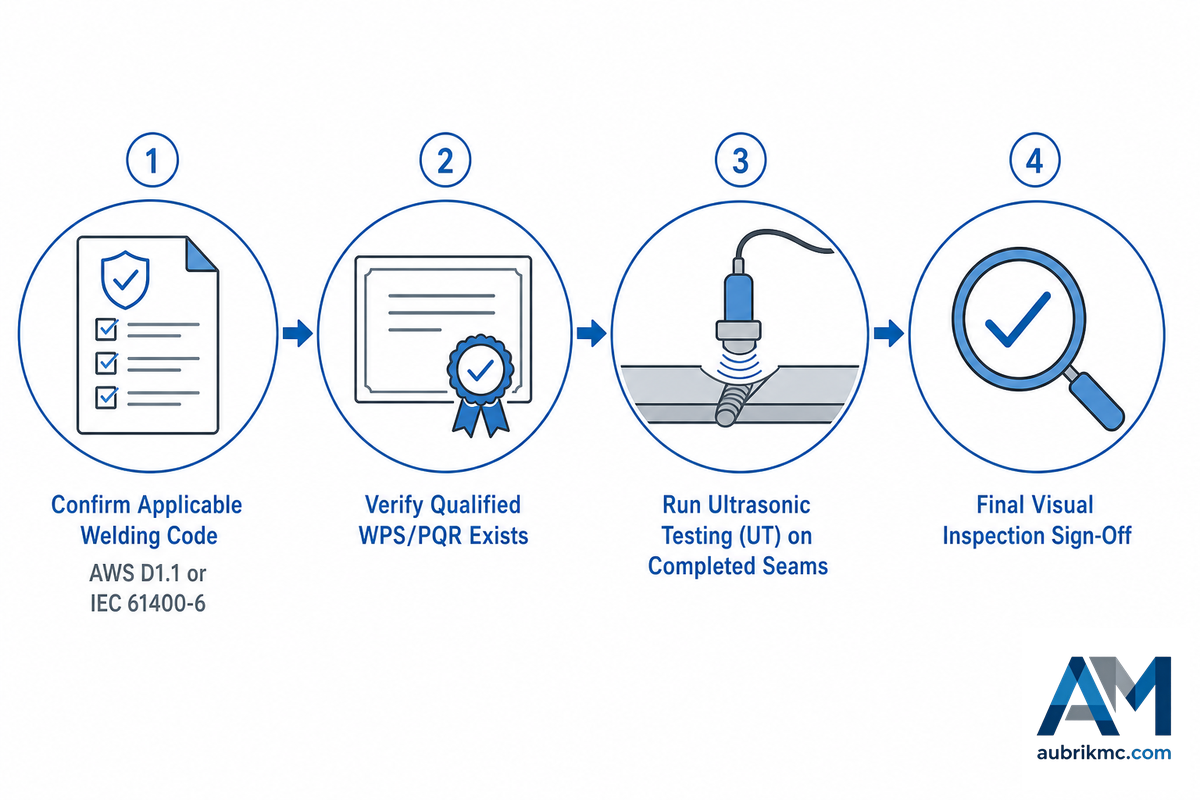
No existe un código universal de soldadura que rija la soldadura de torres eólicas: todo depende del lugar de fabricación, el sitio de instalación y el tipo específico de certificación que se obtenga. En Estados Unidos, los procedimientos y la inspección de soldaduras para acero estructural, incluida la fabricación de torres eólicas, suelen realizarse conforme a D1.1/D1.1M de American Welding Society (AWS), Código de soldadura estructural: acero. (Al momento de redactar este artículo, la versión más reciente es la edición 2025: D1.1/D1.1M:2025-AMD1, según el registro de normas de AWS.) Una empresa especializada en inspecciones de soldadura para el sector de la energía eólica “recomienda firmemente que la inspección se realice conforme a AWS D1.1, EN 1090 o IEC 61400-1, ya que esto se aplica a todas las ubicaciones”. La variedad de códigos aplicables es evidente: una revisión del diseño a fatiga de estructuras de aerogeneradores marinos realizada por U.S. Bureau of Safety and Environmental Enforcement ilustra cuánto puede variar la norma de integridad estructural aplicable según el tipo y el lugar de instalación.
Esa variedad puede marcar una gran diferencia. IEC 61400-6:2020+AMD1:2025-Sistemas de generación de energía eólica-Parte 6: Requisitos de diseño de torres y cimentaciones (con AMD1 a junio de 2025), publicada por International Electrotechnical Commission, es la norma redactada específicamente para la integridad estructural de las torres de aerogeneradores y sus cimentaciones, y abarca desde el análisis geotécnico hasta la resistencia de las conexiones de los patines. No es un código de ejecución de soldadura como AWS D1.1; en su lugar, define los criterios de diseño que deben cumplir los códigos de ejecución de soldadura, como AWS D1.1 y EN 1090. Mientras tanto, las preguntas frecuentes de European Commission sobre el Reglamento de Productos de Construcción indican expresamente que los aerogeneradores y sus torres “quedan fuera del alcance de EN 1090-1 y, por lo tanto, no pueden llevar el marcado CE conforme al Reglamento de Productos de Construcción. El proceso de evaluación de la conformidad debe realizarse de acuerdo con [la] Directiva de Máquinas y caso por caso”. Suponer que “AWS D1.1 se encarga de todo” para una torre que se instalará en el mercado europeo es un error.
Las normas definen cómo debe comportarse una soldadura; los NDT confirman que así fue. Denominaremos a esta secuencia Manual de campo para la verificación desde AWS D1.1 hasta los NDT: (1) establecer qué código estructural utiliza el mercado de destino de la torre, (2) confirmar que se disponga de WPS/PQR calificados antes de iniciar la soldadura de producción, (3) someter a pruebas ultrasónicas todas las juntas circunferenciales y longitudinales terminadas para detectar discontinuidades internas, como porosidad o falta de fusión, sin cortar la junta, y (4) registrar los resultados de acuerdo con los criterios de aceptación del código aplicable (AWS D1.1 o su equivalente regional correspondiente). Nuestras líneas se diseñan y certifican conforme a las normas ISO 9001 y CE, lo que establece para el fabricante un nivel básico de control de calidad sobre el cual se desarrollará la calificación local del procedimiento de soldadura.
Manual frente a automatizado: justificación de la inversión en equipos
La respuesta honesta no es que “la automatización sea mejor”, sino que existe un equilibrio entre flexibilidad y consistencia. Un estudio de acceso abierto de 2025 publicado en Discover Materials (Springer) comparó la soldadura manual con la automatizada mediante un robot industrial de soldadura lineal para distintos espesores de materiales. Como era de esperarse, el método manual ofreció mejores resultados con formas variables y flexibles, mientras que el automático logró mayor precisión y consistencia en juntas uniformes y redujo el tiempo total de soldadura casi un 40% respecto al manual. Aunque ese experimento no utilizó una configuración SAW específica para aerogeneradores ni proporcionó datos de ahorro de tiempo específicos para estos, ilustra claramente el equilibrio entre flexibilidad y consistencia al que se enfrenta un fabricante de torres eólicas cuando decide entre rotadores de soldadura manuales y sistemas automatizados con manipulador de soldadura, SAW y seguimiento de junta.
✔ Ventajas de las líneas automatizadas
- Parámetros de soldadura uniformes durante ciclos de producción prolongados: mayor rentabilidad que emplear a un soldador de arco para realizar manualmente cada pasada
- Menor tiempo de intervención del operador en pasadas repetitivas con alto aporte térmico
- Monitoreo en tiempo real de la tasa de deposición y el aporte térmico en sistemas modernos controlados mediante PLC/HMI que incorporan tecnología avanzada de soldadura
- Menor exposición de las cuadrillas a la soldadura sobre cabeza y al riesgo de fatiga por calor
⚠ Limitaciones que deben evaluarse
- Menor capacidad de adaptación a un armado y ajuste irregular o a geometrías no convencionales que un soldador manual calificado
- Mayor costo inicial del equipo y necesidad de un periodo de puesta en marcha y programación
- Aún requiere un operador de soldadura calificado para configurar y verificar los parámetros; no es un sistema que funcione “sin intervención”
Dado que muchos fabricantes ya utilizan sistemas de soldadura robotizada en otras áreas de sus instalaciones, incorporar capacidades automatizadas para torres eólicas suele implicar más una actualización de los sistemas y el software de automatización de soldadura existentes que una implementación desde cero (las plataformas PLC/HMI y de monitoreo de calidad normalmente pueden transferirse desde otros proyectos de soldadura automática, aunque el hardware físico del manipulador de soldadura no pueda transferirse).
Cómo mantener la línea en funcionamiento: mantenimiento y disponibilidad de los equipos
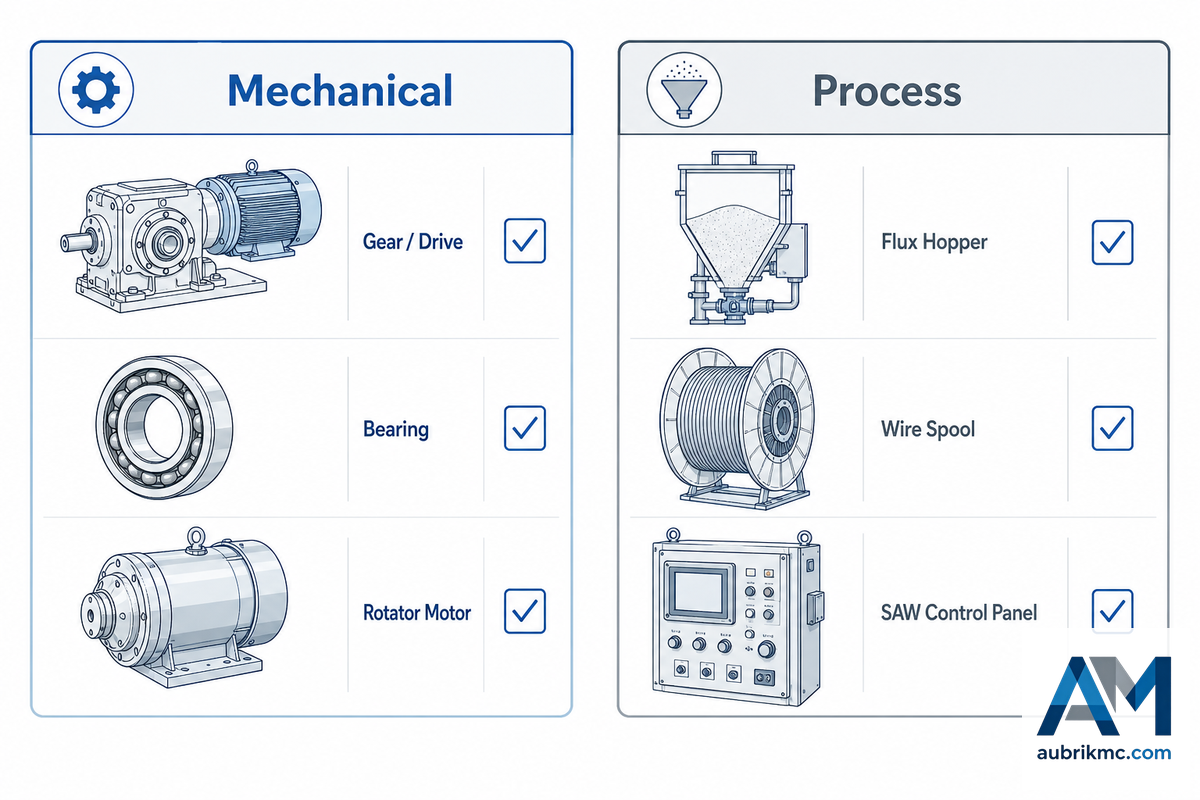
El mantenimiento de los equipos de soldadura para torres eólicas comprende dos tipos de tareas distintas, aunque fáciles de confundir: las mecánicas (rotadores de soldadura, manipuladores de soldadura y accionamientos) y las del proceso (parámetros del sistema SAW), la misma división entre equipos especializados que se describe en la patente de fabricación CN106695252A. Si se omite cualquiera de ellas, se producirán paros, aunque en una etapa diferente del ciclo de producción.
- Inspeccione periódicamente los engranajes de accionamiento, los rodillos y las superficies de los rodamientos del rotador de soldadura; por ejemplo, un rodillo que patina puede provocar variaciones en la velocidad de rotación durante la soldadura.
- Revise la alineación del brazo horizontal y la columna del manipulador de soldadura; cualquier desviación genera variaciones en la distancia entre la antorcha de soldadura y la pieza a lo largo de una junta circunferencial extensa.
- Monitoree el fundente para detectar contaminación y asegurar una alimentación uniforme. La causa más común de porosidad en SAW, que con frecuencia pasa inadvertida, no es mecánica.
- Recalibre periódicamente los valores de ajuste del aporte térmico y de la velocidad de recorrido del sistema para que correspondan con su WPS calificado; no espere hasta detectar un defecto, ya que los parámetros pueden desviarse lentamente antes de que el problema sea visible.
- Mantenga limpios los sensores y los componentes ópticos del sistema de seguimiento de junta. La obstrucción de los componentes ópticos es un punto de falla conocido en las áreas de fabricación exteriores con mucho polvo, donde suele utilizarse equipo automatizado.
Perspectivas del sector: automatización de soldadura robotizada e integrada con sensores
Los debates sobre la fabricación de torres eólicas en todo el sector, tanto en el segmento eólico terrestre como en el marino, se han centrado cada vez más en un único cuello de botella. Se afirma que la disponibilidad de equipos de automatización de soldadura, y no la capacidad de las grúas ni la cadena de suministro de acero en las etapas previas, es la restricción que limita la tasa de producción de torres. Esa especificación es importante porque, en lugar de limitarse a afirmar que “el sector se está automatizando”, define el componente con mayor plazo de entrega y más importante para el comprador que aborda esta guía (tamaño del rotador de soldadura, capacidad del manipulador de soldadura y velocidad de SAW), la misma tendencia de innovación centrada en la soldadura por la que un proyecto de torres respaldado por Northeastern University recibió un reconocimiento de Time Magazine en 2023.
Detrás de esa promesa, la hoja de ruta de la tecnología de soldadura es clara: los sistemas integrados con sensores que miden en tiempo real la estabilidad del arco, el ajuste de la junta y la velocidad de recorrido están pasando rápidamente de proyectos piloto a convertirse en equipos especificados, y al menos un proveedor de robots industriales de soldadura afirma que sus sistemas automatizados sueldan de manera confiable juntas de torres de 50 m en las condiciones árticas bajo cero y con viento donde los equipos manuales alcanzan sus límites físicos de seguridad y soldadura. Como contexto general (aunque no es el punto central): los analistas esperan que el sector más amplio de automatización de aerogeneradores crezca a una tasa anual compuesta de >25% hasta aproximadamente 2035 y que el mercado general de equipos de soldadura por arco crezca a una tasa alta de un solo dígito; son datos contextuales útiles, pero no sustituyen la tendencia subyacente de los equipos que reflejan. Para quienes presupuesten una ampliación de una línea de torres en 2026-2027, la conclusión es esta: especifique hoy la integración de sensores en las nuevas compras de rotadores de soldadura y equipos SAW, en lugar de planearla como una modernización posterior a la instalación.
Retrasar esa transición implica otro costo que podría permanecer oculto: los fabricantes que siguen limitados a líneas manuales señalan que su brecha frente a los productores automatizados (productividad es un código identificador utilizado en el sector para estas máquinas, no una marca específica) continúa ampliándose y que un solo día de producción perdida en una línea de 100 t suele superar el costo de la inversión en sensores, lo que convierte la decisión de automatizar en una cuestión de costos, no de tecnología. Para los clientes que buscan modernizar sus equipos, Aubrik ha cuantificado esa brecha, ya que a menudo el debate no se centra en las cifras generales del tamaño del mercado citadas anteriormente en la prensa, sino en el cuello de botella que intentan eliminar actualmente en una línea determinada.
Preguntas frecuentes
P: ¿Las torres de los aerogeneradores se sueldan o se ensamblan con pernos o mediante fundición?
Ver respuesta
La principal práctica del sector para construir torres de aerogeneradores destinadas al mercado comercial consiste en fabricar con acero soldado los tubos que forman las secciones de la torre, no mediante fundición ni pernos. Es bastante común utilizar patines atornillados para unir segmentos completos, pero generalmente se prefiere la soldadura para unir las virolas individuales (o cuerpos) que integran cada sección, normalmente mediante soldadura por arco sumergido debido al espesor de sus paredes. Sin embargo, para estructuras extremadamente altas suelen emplearse torres de concreto y torres compuestas de acero y concreto, aunque las de acero soldado siguen predominando.
P: ¿Qué es la soldadura por arco sumergido y por qué se utiliza en las torres eólicas?
Ver respuesta
La soldadura por arco sumergido (SAW) mantiene el arco de soldadura bajo una capa de fundente granular en lugar de exponerlo a la atmósfera. Esa capa permite trabajar con corrientes más altas, menos salpicaduras y sin destellos visibles del arco. La reducción de las salpicaduras y la ausencia de destellos del arco permiten obtener tasas de deposición superiores a las de un proceso de arco abierto, como la soldadura con electrodo revestido o MIG, para placas de acero de espesor comparable.
La placa de acero para torres eólicas suele ser de acero estructural grueso y de alta resistencia, y la combinación de una alta tasa de deposición y una penetración uniforme permitió que SAW se convirtiera en la norma del sector para las juntas longitudinales y circunferenciales de las secciones de las torres, en lugar de algún proceso más rápido pero de poca penetración.
P: ¿Qué capacidad debe tener el rotador de soldadura para una sección de torre eólica?
Ver respuesta
Depende del peso y el diámetro reales de la sección; no existe una única norma aplicable a todo el sector. Las secciones de la base de la torre, normalmente las más pesadas y grandes, tienden a situarse en el extremo superior de los intervalos de capacidad nominal de 15-250 t que se observan en los catálogos de equipos de distintos proveedores independientes, mientras que las secciones superiores más delgadas requieren una capacidad mucho menor. Como regla general, es más seguro dimensionar el equipo según la sección más pesada que prevea levantar, con cierto margen para los momentos de vuelco y no solo para el peso total, y verificar que el intervalo dimensional de la bancada de rodillos del rotador de soldadura incluya las virolas más pequeñas y más grandes.
P: ¿Cómo se inspecciona la calidad de una soldadura de torre eólica?
Ver respuesta
Las soldaduras de una torre eólica suelen comprobarse mediante inspección visual combinada con algún tipo de ensayo no destructivo (NDT), normalmente una prueba ultrasónica, para verificar que la junta no presente discontinuidades internas, como falta de fusión o porosidad, sin necesidad de cortarla físicamente. Los límites que determinan qué soldadura se considera aceptable suelen definirse en el código de soldadura estructural del país para el que se construye la torre o en el que se venderá. Por lo tanto, en Estados Unidos, el código que debe consultarse es AWS D1.1.
En otros países podría aplicarse algún código regional equivalente, y por eso determinar qué código corresponde es tan importante como saber de qué manera Hohupwill probará el trabajo terminado. Se espera que ya se haya elaborado una especificación del procedimiento de soldadura (WPS) totalmente validada mediante registros de calificación del procedimiento (PQR), y su tarea consiste simplemente en asegurarse de que las soldaduras de producción cumplan esa WPS.
P: ¿Se pueden modernizar las líneas de soldadura manual existentes para automatizarlas?
Ver respuesta
En muchos casos, sí: una configuración manual de rotador y manipulador de soldadura puede ampliarse por etapas, comenzando por instalar en el equipo mecánico una función basada en PLC para monitorear la tasa de deposición y el aporte térmico antes de retirar el rotador o el manipulador de soldadura. Las modernizaciones completas son más complicadas cuando un rotador de soldadura de una generación anterior no admite la capacidad en toneladas ni el intervalo de diámetros de la bancada de rodillos adecuados para las secciones actuales. La capacidad en toneladas de una línea existente que funcionaba bien para un aerogenerador anterior podría no ser suficiente para manejar la nueva generación de torres anchas que abastecen a la generación actual de aerogeneradores de gran tamaño.
Al parecer, la manera correcta de comenzar antes de dar el primer paso es auditar ahora la capacidad y la geometría de la línea.
P: ¿SAW es el único proceso utilizado en cualquier parte de una torre eólica?
Ver respuesta
No. Las juntas estructurales son la principal aplicación de SAW, pero para unir los patines, soldar componentes interiores y realizar reparaciones pueden utilizarse la soldadura por arco con alambre tubular (FCAW) o la soldadura por arco con electrodo revestido.
Por qué escribimos esto
Aubrik (Wuxi ABK Machinery), fundada en 1999, fabrica posicionadores de soldadura, rotadores de soldadura, manipuladores de soldadura, líneas de máquinas para ensamble de vigas H y líneas completas llave en mano para la producción de torres eólicas, que se han suministrado a más de 20 países bajo las certificaciones ISO 9001 y CE, con apoyo para trabajos de soldadura y capacitación técnica en todos los mercados atendidos.
Esta guía se elaboró no solo con información de nuestros productos, sino también con documentos normativos, solicitudes de patentes e información comercial y académica independiente, ya que cualquier posible comprador que compare equipos de soldadura para torres eólicas también necesita saber cómo funciona la automatización de soldadura en la práctica, no solo en una ficha técnica.
Referencias y fuentes
- AWS D1.1/D1.1M:2025-AMD1, Código de soldadura estructural, aceroAmerican Welding Society
- IEC 61400-6:2020+AMD1:2025, Sistemas de generación de energía eólica, Parte 6: Requisitos de diseño de torres y cimentacionesInternational Electrotechnical Commission
- Reglamento de Productos de Construcción, preguntas frecuentesEuropean Commission
- Efecto de los parámetros de soldadura por arco sumergido en las propiedades de estructuras de gran diámetroUniversity of Saskatchewan
- Cómo mejorar las tasas de deposición con soldadura por arco sumergidoThe Fabricator
- Análisis de la eficiencia y precisión de la soldadura lineal manual y autónoma con cuatro ruedasDiscover Materials (Springer, 2025)
- Conexiones soldadas de torres de aerogeneradores sometidas a cargas de fatigaAmerican Journal of Engineering and Applied Sciences
- Evaluación de la resistencia a la fatiga de juntas soldadas a tope en torres de aerogeneradoresWelding in the World (Springer, 2024)
- Time Magazine incluye las torres de aerogeneradores de una empresa respaldada por investigaciones de Northeastern en su lista de mejores inventos de 2023Northeastern University College of Engineering
- CN106695252A, Método para fabricar la estructura del cuerpo principal de una torre de aerogeneradorGoogle Patents
- US20120304588A1, Método para erigir una torre de aerogeneradorGoogle Patents
- WO2002038891A1, Patín con corte para torre eólicaGoogle Patents
Artículos relacionados
- Soldador de juntas circunferenciales para torres eólicasun análisis más detallado del flujo de trabajo para el armado y ajuste de soldaduras circunferenciales y la prevención de defectos
- Línea de producción de torres eólicascómo se integra el conjunto completo de equipos en una sola línea de producción, incluida la planificación de la capacidad y la preparación escalonada para el cumplimiento normativo
- Celda de soldadura robotizada: guía completapara talleres que evalúan celdas robotizadas fuera de la categoría de torres eólicas
- Soldadura con cobot: guía completasoldadura con robot colaborativo para fabricación de bajo volumen o con una combinación de piezas
- Posicionadores de soldadura y mesas giratoriasla gama más amplia de posicionadores de Aubrik para piezas de trabajo cilíndricas e irregulares distintas de las torres



