
Póngase en contacto con la empresa Aubrik

La sobrecarga de un posicionador de soldadura ocurre cuando el peso de una pieza de trabajo, o el par que genera al estar descentrada, supera la capacidad para la que se diseñaron el motor, los engranajes y los rodamientos de la máquina. Para diagnosticarla, conviene tener presente que los posicionadores normalmente no se averían de manera ruidosa ni avisan con anticipación. En cambio, un posicionador de soldadura suele comenzar a comportarse como si estuviera «enfermo»: movimiento lento, motor sobrecalentado o un rodamiento picado por corrientes parásitas; cuando finalmente ocurre la falla, los síntomas suelen llevar semanas acumulándose. Estas señales de problemas tampoco dependen del estilo de la máquina ni del tipo de soldadura; ya sea un posicionador de soldadura de banco, un posicionador de soldadura rotativo, un rotador de soldadura o un sistema de cabezal motriz y contrapunto, y ya utilice MIG, TIG, electrodo revestido o soldadura por arco sumergido, los principios físicos son los mismos, sin importar si se trata de un equipo nuevo o de un posicionador de soldadura usado. Explicaremos qué constituye una sobrecarga, 6 síntomas que deben vigilarse antes de una falla, un modo de falla eléctrica que la mayoría de los operadores pasa por alto y cuándo es posible o no reparar un posicionador de soldadura sobrecargado.
Referencia rápida: umbrales de sobrecarga
| Factor de seguridad de diseño típico | 1.5–2.0× la carga de trabajo prevista |
| Capacidad vertical frente a capacidad horizontal | La capacidad nominal vertical (inclinada) suele ser aproximadamente el ~50% de la horizontal |
| Punto habitual de disparo por sobrecarga térmica | Un relé de sobrecarga Clase 10 se dispara en ~10 segundos al 600% de su corriente nominal (otras clases de equipos y factores de trabajo utilizan umbrales distintos; revise su propio gabinete de control) |
| Requisito de conexión de retorno | Trayectoria independiente hacia la pieza de trabajo, nunca a través de rodamientos ni engranajes |
Qué se considera realmente una sobrecarga
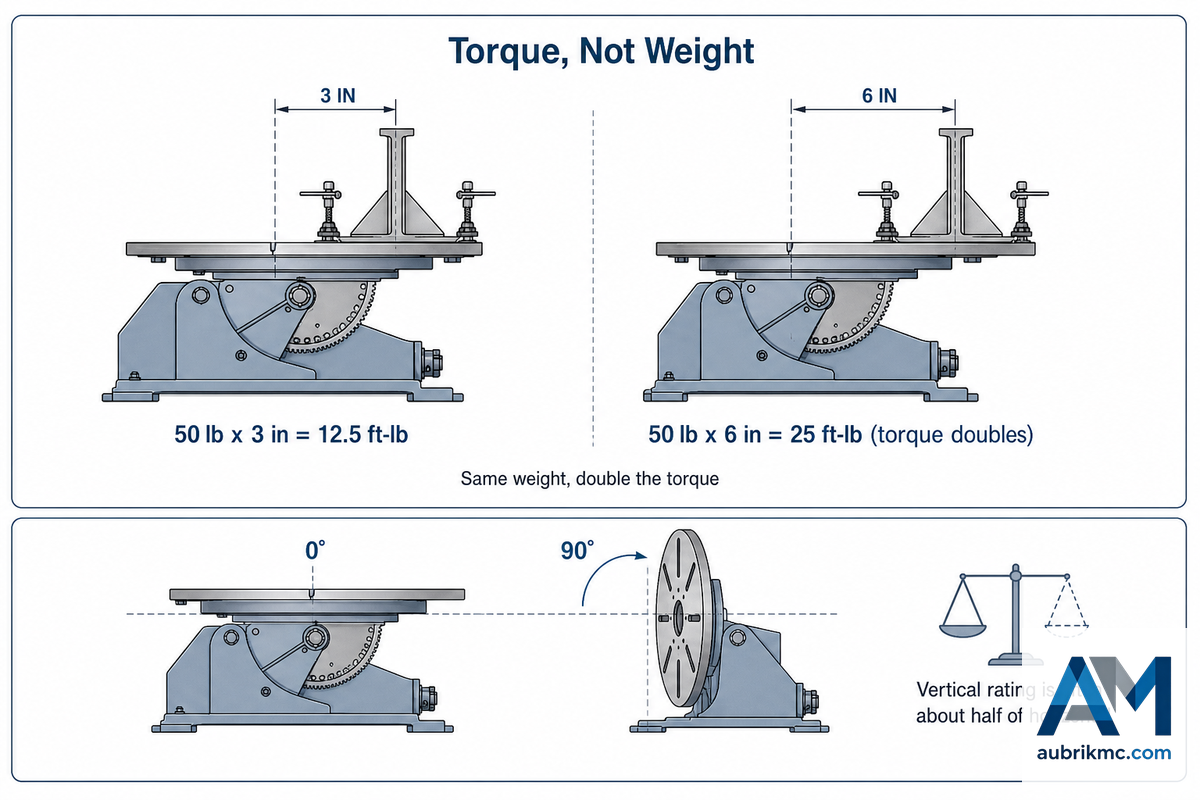
La sobrecarga no depende de cuánto pese en la báscula el elemento, sino del par que ejerce sobre el tren de accionamiento. En «Análisis y diseño de mecanismos posicionadores para soldadura automática», una tesis de ingeniería mecánica realizada en MIT en 2022, los investigadores explican que los esfuerzos físicos ejercidos sobre los rodamientos del husillo de un posicionador están relacionados tanto con el peso de la pieza como con su distancia al eje del husillo, no solo con su peso. Según el estudio, “La capacidad nominal de par del motor está directamente relacionada con la capacidad de carga del husillo”. Cada capacidad nominal indicada en una placa supone que el centro de gravedad de la pieza se encuentra en un punto determinado; al apartarse de ese punto, las fuerzas reales ejercidas sobre la máquina cambian, aunque la lectura de la báscula siga siendo la misma. Otro artículo revisado por pares del International Journal of Engineering Research and Development (IJERD) ofrece un ejemplo completo de esta relación matemática mediante un accionamiento pequeño: un motor de 60 W que funciona a 6,000 RPM con una reducción por engranajes de 1:5, diseñado para soportar capacidades específicas de carga estática y dinámica en un rodamiento determinado; exactamente el mismo principio mecánico que rige la relación entre el par y la carga del rodamiento, independientemente del tamaño.
La revista especializada The Fabricator, una publicación de FMA, explica los cálculos con un ejemplo claro. Imagine colocar una pieza soldada de 50 lb. a 3 pulgadas de la superficie de la mesa del posicionador en posición horizontal; esto ejerce un par de 12.5 libras-pie. Aleje esa misma pieza de 50 lb. a 6 pulgadas y duplicará el par a 25 libras-pie, aunque utilice exactamente el mismo peso. Este principio explica por qué un posicionador de soldadura puede soportar de manera segura cierto peso cuando está centrado en la mesa, pero sobrecargarse con una pieza de trabajo mucho más ligera colocada de manera inconveniente.
¿La capacidad vertical es realmente la mitad de la capacidad horizontal?
La reducción de la capacidad nominal en posición vertical es el error más frecuente al dimensionar una máquina. Si se considera la rotación continua que puede realizar la mesa de un posicionador, que suele abarcar de 0° a 135° en los modelos industriales, incluso una pieza estática genera un efecto de palanca cada vez mayor conforme aumenta el ángulo de inclinación de la mesa, lo que incrementa el par de la carga en voladizo a medida que se aleja de 0°.
Otro aspecto en el que la capacidad no es absoluta es su dependencia de la posición. Incluso las propias directrices de dimensionamiento de Koike indican que un posicionador tiene una capacidad nominal de 40,000 lb solo cuando el centro de gravedad (CG) de la carga está a 12 pulgadas o menos de la superficie de la mesa. Aleje ese CG apenas una o dos pulgadas más y esa capacidad nominal de 40,000 lb dejará de ser válida. Es algo habitual en las tablas de capacidad de los fabricantes; el posicionador GP-200/GPP-200 de Gullco, con una capacidad nominal de 150 lbs a 3 pulgadas del CG, cae a unas míseras 37.5 lbs a 12 pulgadas: una diferencia de capacidad de cuatro veces debida únicamente a la posición. Verifique siempre las capacidades nominales horizontal y vertical antes de suponer que una pieza “cabe”.
6 señales de advertencia de que su posicionador está sobrecargado
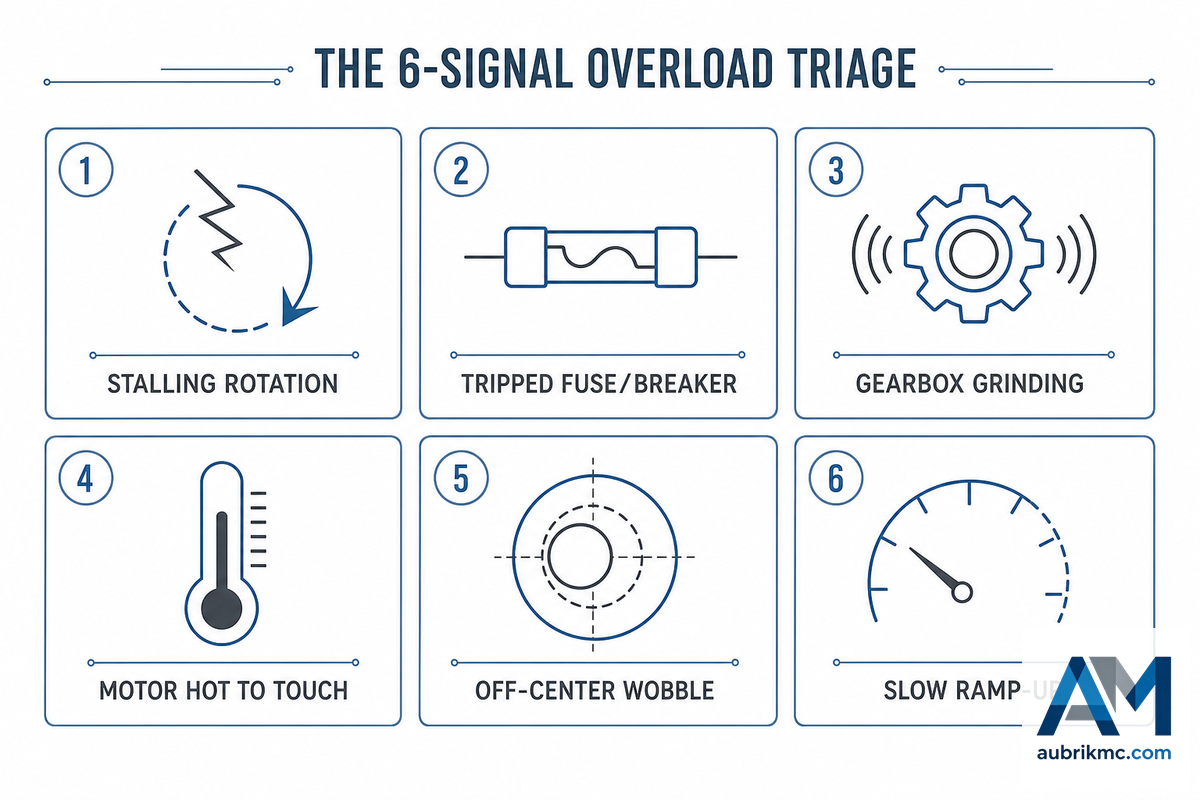
Una sobrecarga real no suele inutilizar una máquina con la primera pieza pesada; sus efectos son acumulativos y el tren de accionamiento muestra señales claras de advertencia mucho antes de que falle un componente crítico. Los cambios de velocidad cuando la mesa pasa por las posiciones de las 12 y las 6 se identifican en las recomendaciones de The Fabricator sobre posicionadores de banco como un síntoma temprano y fácil de detectar de una carga desequilibrada o en voladizo. La siguiente tabla, el triaje de sobrecarga de 6 señales, ofrece una secuencia práctica de revisión que comienza por los síntomas menos costosos de inspeccionar.
| No. | Señal | Cómo se manifiesta | Causa raíz probable |
|---|---|---|---|
| 1 | Paro o rotación irregular | La mesa se esfuerza, acelera o desacelera con la misma carga | La demanda de par supera la salida del motor |
| 2 | Sobrecarga térmica disparada o fusible fundido | El gabinete de control interrumpe la energía a mitad del ciclo; las unidades pequeñas suelen utilizar fusibles de 1.5–2 A | Consumo sostenido de corriente por encima del amperaje nominal a plena carga (FLA) |
| 3 | Rechinido o zumbido del reductor | Ruido nuevo bajo carga que no se producía con piezas más ligeras | El motor y el tornillo sinfín se esfuerzan contra un peso excesivo |
| 4 | Carcasa del motor caliente al tacto | Notablemente más caliente que durante un turno normal | Motor sometido a una carga superior a su capacidad nominal de servicio continuo |
| 5 | Oscilación descentrada en las posiciones de las 12 y las 6 | La velocidad cambia visiblemente cuando una carga desequilibrada pasa por la parte superior e inferior de la rotación | Dispositivo de sujeción desequilibrado o abrazadera descentrada |
| 6 | Aceleración lenta desde una parada total | Tarda notablemente más en alcanzar la velocidad configurada que con piezas más ligeras | Carga inercial/dinámica añadida al peso estático nominal |
| 7 | Sin respuesta durante el arranque | El posicionador no se mueve cuando recibe la orden | El disparo por sobrecarga del ciclo anterior sigue enclavado |
| 8 | El agarre del plato o del dispositivo de sujeción se afloja durante la soldadura | La pieza se desplaza ligeramente durante una pasada de soldadura larga | La dilatación térmica de la pieza modifica el agarre del plato de sujeción; revíselo antes de atribuirlo a una sobrecarga |
| 9 | Olor a plástico quemado cerca del gabinete de control | Olor leve, a veces acompañado de un cable de alimentación visiblemente caliente | Corriente parásita que encuentra una trayectoria de alta resistencia (consulte la sección siguiente) |
La última señal de la lista no es hipotética. Como relató un miembro del foro Practical Machinist, después de soldar conexiones de acero inoxidable en el rotador de su taller durante aproximadamente 20 minutos, percibió olor a plástico quemado y descubrió que el cable de alimentación del control de velocidad de CC se estaba derritiendo literalmente desde el interior porque el conductor de retorno de soldadura nunca se había conectado a la pieza de trabajo. Volver a conectar la masa a la pieza de trabajo resolvió el problema de inmediato, sin causar daños al propio rotador de soldadura. Esta importante distinción entre una falla eléctrica y una sobrecarga mecánica es el tema de la siguiente sección.
La trayectoria de falla oculta: cómo la corriente de sobrecarga daña los rodamientos
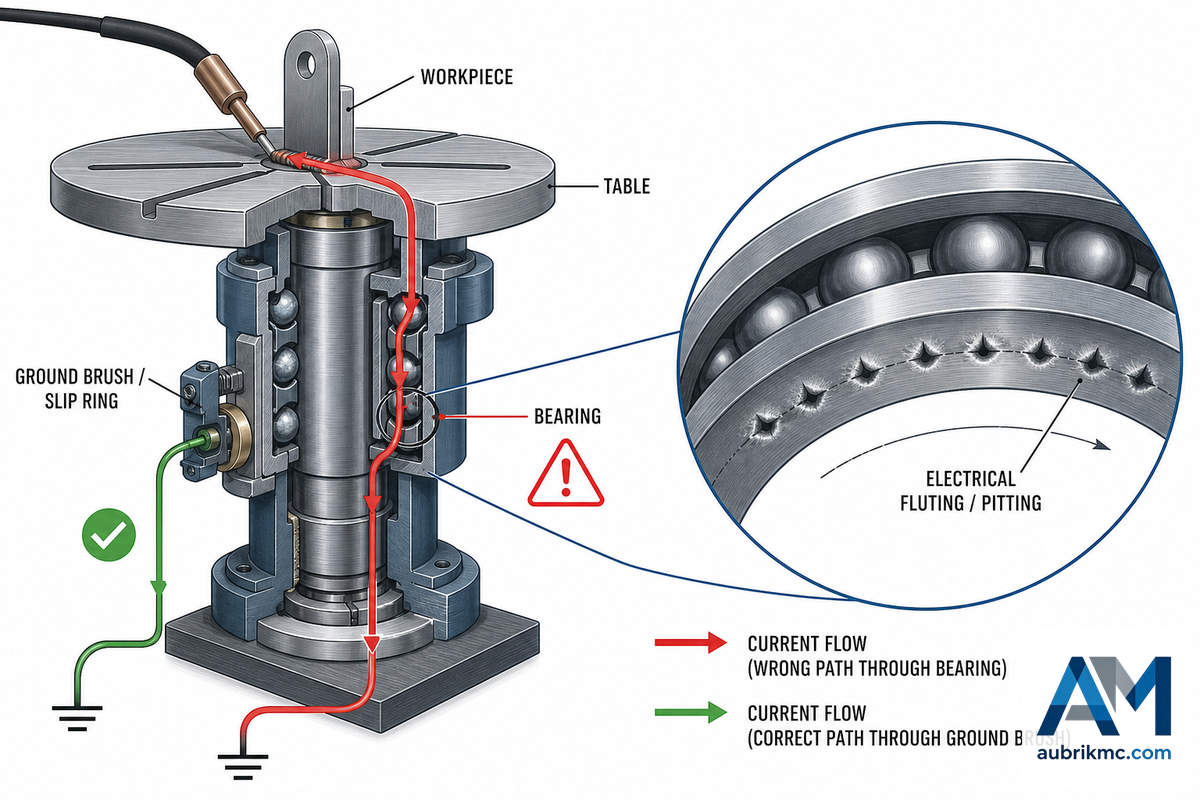
La idea errónea más común sobre la sobrecarga es que se trata simplemente de un problema de “peso”. Existe una trayectoria de sobrecarga menos evidente e insidiosa que no tiene absolutamente nada que ver con la masa de la carga: la corriente de soldadura atraviesa los rodamientos del posicionador en lugar de seguir una conexión de retorno adecuada. Tres fabricantes de equipos independientes (Gullco, Westworld y Baileigh) advierten sobre este fenómeno en sus manuales de operación. Gullco declara explícitamente en su manual técnico: “Un circuito deficiente de retorno de soldadura hará que la corriente de retorno atraviese el posicionador, lo que dañará el control del motor, los cables, el sistema de accionamiento y los rodamientos principales del husillo”. Del mismo modo, el manual del VP3 de Westworld advierte: “Si NO se realiza esta conexión, la corriente de soldadura se conectará a tierra a través del centro del conjunto de la mesa y dañará los rodamientos y otras piezas de la transmisión”. El manual del rotador de Baileigh lo corrobora y añade una advertencia específica de no realizar la conexión de retorno al bastidor de soporte.
Este fenómeno resulta familiar para cualquiera que haya trabajado con maquinaria rotativa (no solo para quienes consultan foros dedicados exclusivamente a la soldadura). En el catálogo de fallas de rodamientos de Timken, aparece como una categoría propia denominada “Quemaduras por corriente eléctrica”, separada del desgaste, la contaminación o la corrosión, y con una característica visual particular: pequeños puntos cónicos fundidos, dispuestos en línea alrededor de la pista en la dirección del recorrido y semejantes a diminutas hileras de cuentas, conocidos como estrías eléctricas o picaduras eléctricas. Así lo describe en el foro de Miller un técnico de reparación de posicionadores con 20 años de experiencia en talleres: “pequeñas marcas de arco en la superficie… se vuelven mucho más duras que la pista o el rodamiento y, al rodar, provocan daños que terminan destruyendo las demás piezas”. Ocurre de manera gradual, no puede verse desde el exterior del posicionador y, cuando comienza a manifestarse como ruido y vibración, la pista normalmente ya presenta picaduras.
¿Qué evita que la corriente de soldadura dañe los rodamientos?
Conexión de retorno adecuada: consiste en proporcionar un anillo colector con la capacidad nominal correcta o un contacto de escobilla accionado por resorte que ofrezca a la corriente de soldadura de retorno una trayectoria fácil y de baja resistencia hacia la máquina de soldar, en lugar de permitir que pase por el rodamiento. La terminología de ANSI Z49.1 (Seguridad en soldadura, corte y procesos afines) distingue entre un cable de trabajo y un cable de masa: la corriente de trabajo debe retornar por un cable con la sección adecuada para la aplicación, no por una ruta improvisada. Con base en esa norma, la guía de conexión a masa de The Fabricator aconseja: “la conexión a masa debe realizarse independientemente de la conexión del circuito de soldadura y contar con un cable de masa con la capacidad nominal adecuada”, y señala que una capacidad de “200 amperios o más es una buena regla general”. No hacerlo (o que las escobillas desgastadas y obstruidas con polvo del taller no establezcan un contacto adecuado) obliga a la corriente de soldadura a buscar su propia trayectoria, a menudo a través de las bolas y pistas de los rodamientos. Un estudio de campo sobre motores accionados por VFD sugiere que el voltaje normal entre el eje y el bastidor se encuentra en el intervalo de 3 a 5 voltios, pero las unidades dañinas pueden presentar voltajes de dos dígitos o incluso mayores. Considere las mediciones del voltaje del eje con un multímetro económico como una advertencia temprana rápida y de bajo costo; sin embargo, no trate los valores como criterios precisos de aprobación o rechazo.
📐 Nota de ingeniería
Este fenómeno no es universal ni inmediato: los investigadores de LinearMotionTips señalan que la magnitud de los daños es proporcional a la intensidad y duración de la corriente, la carga del rodamiento, la velocidad de rotación y la calidad del lubricante; además, un experimentado constructor de equipos de taller indicó que durante años hizo pasar una corriente de soldadura elevada por rodamientos de bolas usados sin ningún problema. Considere la conexión de retorno un factor de riesgo importante que debe mitigarse, no una catástrofe automática por la que haya que alarmarse; la solución (una conexión de retorno rotativa adecuada) es económica, pero los daños resultantes en el husillo o el posicionador no lo son. Esto se aplica tanto a las estaciones manuales como a las celdas de soldadura robotizada: un posicionador de soldadura automatizado también necesita su propia conexión de retorno con la capacidad nominal adecuada; ya sea que la rotación la ordene una persona o un programa, la corriente no sabe quién inició el arco.
Qué hacer en cuanto sospeche una sobrecarga
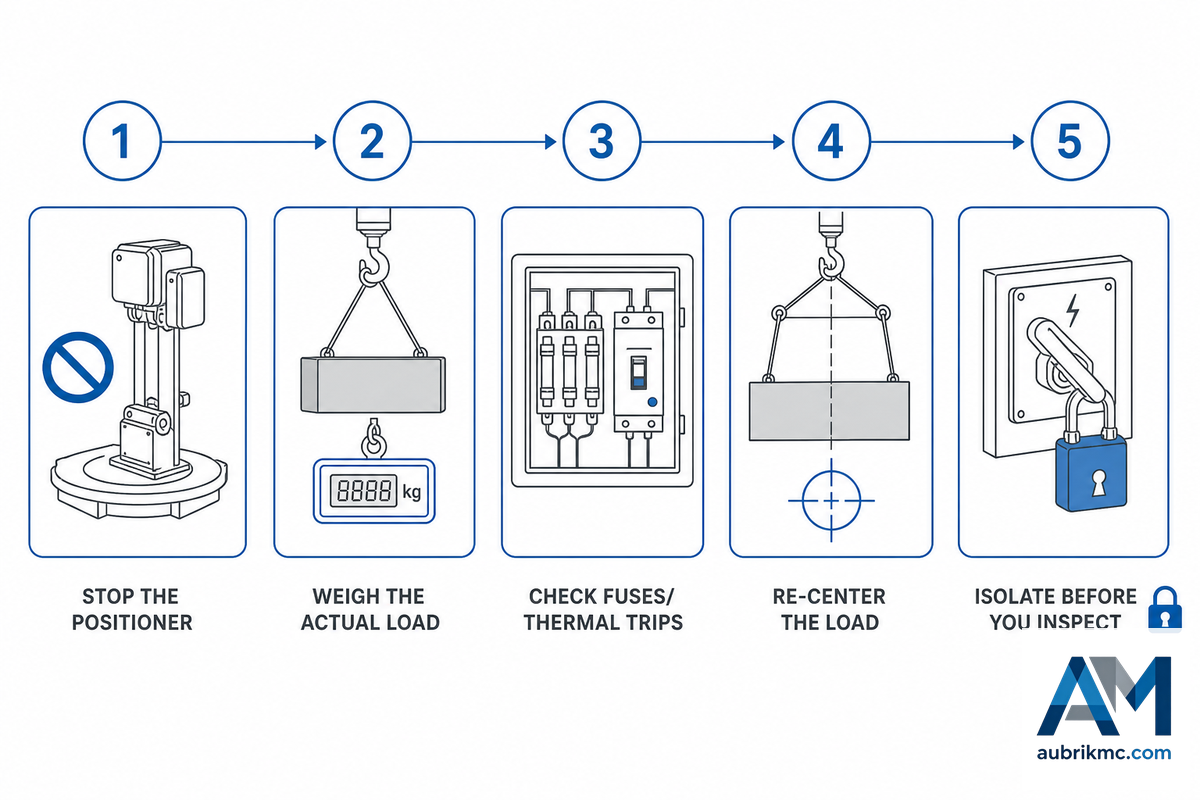
Casi todos los fabricantes de accionamientos para posicionadores ofrecen una lista de verificación prácticamente idéntica sobre los primeros pasos que deben seguirse cuando se dispara el motor, y nuestra propia documentación de Gullco coincide casi literalmente con el procedimiento habitual, que suele resumirse así:
- Detenga el posicionador. Ninguna fuerza adicional permitirá superar un bloqueo, y los intentos repetidos de arranque dañarán los engranajes y quemarán el motor, pues simplemente no puede soportar los elevados pares repetitivos que implica un movimiento fallido.
- Pese la carga real. Es la suma total de la pieza de trabajo, los dispositivos de sujeción, las abrazaderas y los platos de sujeción, junto con la carga útil nominal del accionamiento y sus elementos acoplados, no solo lo indicado en la etiqueta de la pieza de trabajo.
- Revise los fusibles y los disparos térmicos. El disparo de un relé de sobrecarga, a diferencia del disparo instantáneo causado por un bloqueo, está diseñado para enfriarse y restablecerse; los disparos repetidos de un relé de sobrecarga Clase 10 con la misma carga indican una sobrecarga real, no una anomalía.
- Vuelva a centrar la carga. Una pieza de trabajo desplazada o montada fuera del centro, junto con el dispositivo de sujeción y las abrazaderas, es la causa más común de lo que parece una sobrecarga. Cuando queda descentrado, el CG deja de estar alineado con el eje de rotación, lo que provoca atascamiento y un aumento del par que dispara el relé de sobrecarga.
- Aísle la máquina antes de inspeccionarla. Desenergice y bloquee la máquina conforme a los requisitos de OSHA para resguardos de maquinaria si va a retirar paneles para acceder al gabinete de control, comprobar la conexión de retorno con un medidor o acercarse al plato y al dispositivo de sujeción con una herramienta. La energía de rotación y la fuerza gravitacional (si la carga no está perfectamente horizontal) siguen siendo factores de riesgo incluso después de que se haya disparado el accionamiento.
Una precaución señalada en varios manuales: no invierta el sentido de rotación antes de que la máquina se haya detenido ni inicie repetidamente secuencias de arranque-parada-arranque sin esperar a que cese el movimiento. Estas acciones aumentan las cargas de inercia rotacional por encima de las que pueden existir en condiciones de carga estática y las advertencias las citan como posibles desencadenantes de sobrecarga.
Sobrecarga frente a desgaste normal y otras fallas
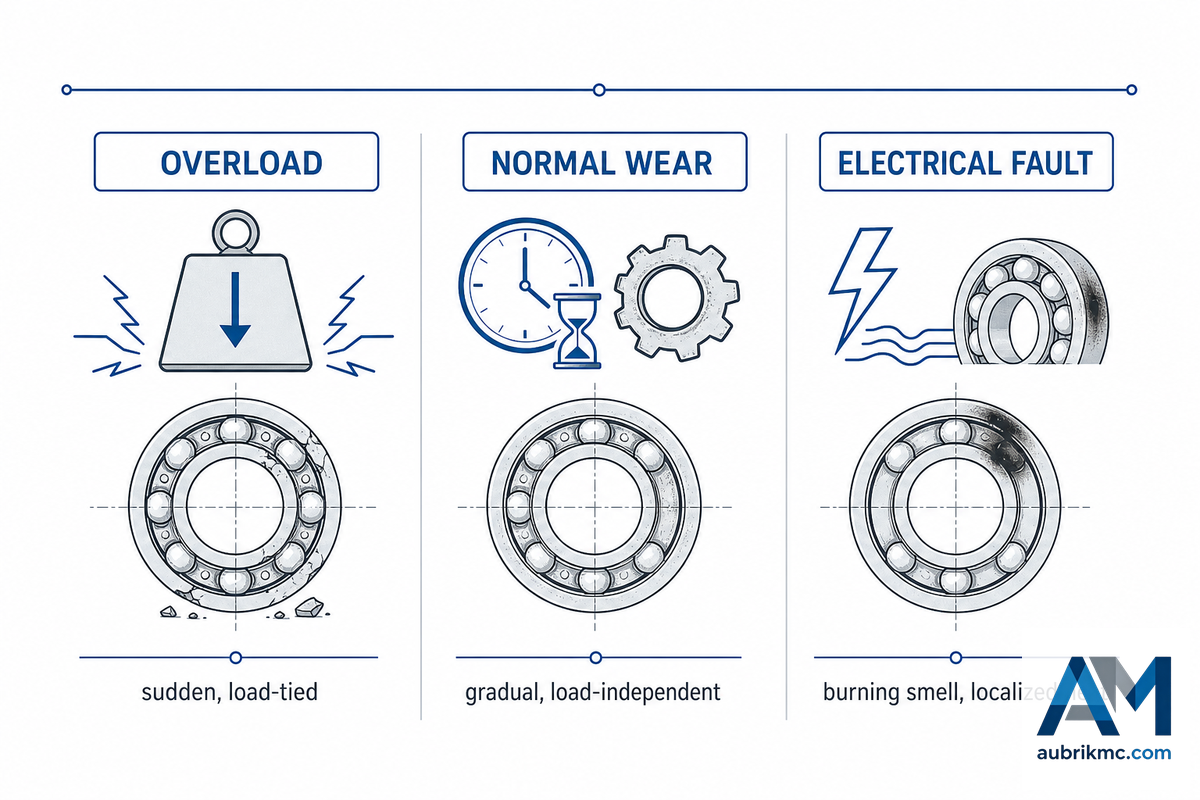
No todos los posicionadores que funcionan de manera irregular están sobrecargados. Una investigación de campo del Health and Safety Executive del Reino Unido informó que muchos posicionadores en uso habían sido modificados o reacondicionados, o ambas cosas, y tenían una antigüedad considerable. Como resultado, muchas unidades ya no funcionan conforme a sus especificaciones originales y la capacidad indicada en su placa puede no representar las capacidades reales de la máquina. No diagnostique una sobrecarga hasta haber descartado otros factores.
| Síntoma | Si es sobrecarga | Si es desgaste normal | Si es una falla eléctrica/de conexión de retorno |
|---|---|---|---|
| Velocidad de rotación | Se detiene o se acelera bruscamente solo con la pieza pesada | Desviación lenta y constante, independientemente de la carga | Normalmente no se ve afectada |
| Ruido | Rechinido relacionado con el peso o la posición de la carga | Ruido leve y constante en todos los trabajos | Normalmente permanece silencioso hasta la falla |
| Calor | Carcasa del motor caliente específicamente con cargas pesadas | Calentamiento gradual e independiente de la carga | Calor localizado en el punto o cable de conexión de retorno |
| Olor | Normalmente ninguno | Normalmente ninguno | Plástico o aislamiento quemado cerca del gabinete de control o del cableado |
| Aparición | Repentina y relacionada con una pieza específica pesada o difícil de posicionar | Gradual durante meses/años de servicio | Puede ser repentina (conductor flojo) o lenta (escobilla deteriorada) |
| Comportamiento del fusible/interruptor | Se dispara de manera reproducible con la misma carga | Rara vez se dispara | Puede dispararse de manera irregular o no dispararse |
| Agarre del plato de sujeción/abrazadera | Puede deslizarse si el dispositivo de sujeción no tenía la capacidad nominal adecuada para la carga | Se afloja lentamente con el uso | Normalmente no se ve afectado |
| Vibración | Se relaciona con una carga desequilibrada/descentrada | Aumenta lentamente conforme envejecen los rodamientos | No es un síntoma habitual |
| Mejor revisión inicial | Vuelva a pesar la carga y el dispositivo de sujeción; revise el desplazamiento del CG | Registro de mantenimiento: ¿cuándo fue la última inspección? | Compruebe con un medidor la continuidad de la trayectoria de retorno |
| Cómo se confirma | Cálculo de la carga comparado con la tabla de capacidad nominal y CG | Boroscopia/análisis de vibraciones de las pistas de los rodamientos | Lectura de tensión entre el eje y el bastidor (elevada respecto del valor de referencia) |
Cómo evitar sobrecargas repetidas
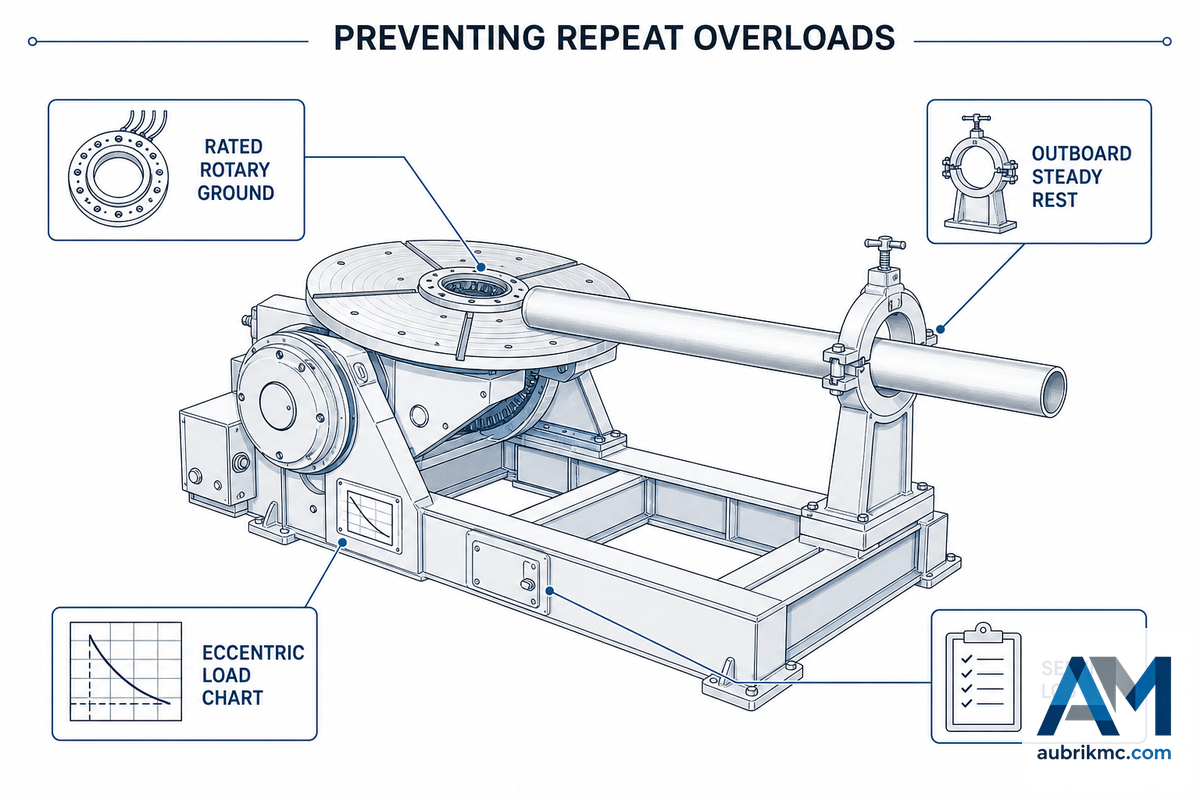
✔ Qué hacer
- Dimensionar según la tabla corregida por excentricidad/CG, no según la capacidad nominal anunciada
- Instale una conexión de retorno rotativa con capacidad nominal (tipo anillo rozante o escobilla) y una capacidad de amperaje igual a la corriente de soldadura; si no hay datos del fabricante disponibles, aplique la directriz del 125% de la corriente nominal para los fusibles de protección del motor.
- Instale soportes externos, lunetas u otros dispositivos de sujeción similares para manejar piezas de trabajo largas, altas, en voladizo o desequilibradas.
- Reduzca la velocidad de rotación con cargas pesadas o en voladizo para minimizar las cargas de choque rotacionales; un accionamiento de 0.03 a 30 RPM ofrece un intervalo suficientemente amplio para reducir considerablemente la velocidad sin detener el motor.
- Mantenga un registro de servicio: las intervenciones repetidas en el mismo trabajo dentro de un plazo de 30 días indican un problema de dimensionamiento, no una anomalía.
⚠ Qué no hacer
- Suponer que la capacidad nominal horizontal seguirá siendo válida después de inclinar la mesa.
- Conectar el cable de retorno de soldadura al bastidor de la máquina y no a la pieza que se está soldando.
- Restablecer repetidamente un circuito disparado por sobrecarga sin resolver la causa del disparo.
- Invertir el sentido de rotación antes de que la mesa se haya detenido por completo
- Operar habitualmente un posicionador de soldadura al 100% de su capacidad nominal.
Vale la pena dedicar uno o dos minutos a ese último punto. “Un fabricante puede tener una pieza de 10,000 lb. En ese caso, necesita un posicionador con una capacidad nominal de 10,000 lb. Sin embargo, es una decisión poco previsora, porque un posicionador que funciona al 100 por ciento de su capacidad máxima todo el tiempo tendrá una vida útil más corta.” Así lo expresó acertadamente Don Burgart, gerente de producto de soldadura de Koike Aronson/Ransome, en el artículo reciente de Fabricator: “un dimensionamiento adecuado que incluya un margen para desarrollar aplicaciones futuras es una precaución sencilla y relativamente económica frente a numerosos problemas futuros que podrían ser mucho más costosos. En muchos casos, representa la vía menos costosa para lograr la confiabilidad y el éxito operativos generales.”
Esta lógica no cambia, independientemente del sistema de soldadura que se conecte al posicionador. Ya sea una celda de producción que realiza soldadura continua con un posicionador rotativo, un taller pequeño que utiliza una unidad de mesa para colocar con precisión soportes pequeños durante la soldadura eléctrica o un fabricante de recipientes a presión de alta producción que necesita un posicionador de cabezal motriz y contrapunto para realizar operaciones de soldadura complejas en las virolas de los recipientes, las fórmulas del centro de gravedad (CG) y del par serán las mismas; solo cambiará la magnitud de los valores. Las especificaciones técnicas (carga nominal, intervalo de RPM e intervalo de inclinación) figuran en la placa de datos. La tabla de cargas excéntricas indica lo que la máquina realmente puede hacer con sus piezas de trabajo durante la soldadura. Consultar tanto la placa de datos como la tabla de cargas excéntricas en cada trabajo nuevo —no solo la primera vez que se suelda esa pieza— es el paso esencial para garantizar que la velocidad de rotación y el grado de inclinación estén correctamente sincronizados con la carga de la pieza, y así evitar que aparezca en el registro de servicio como una sobrecarga disparada.
«Un posicionador de soldadura cargado al 100 por ciento de su capacidad máxima tendrá una vida útil más corta».
Don Burgart, gerente de productos de soldadura, Koike Aronson/Ransome, vía The Fabricator
¿Reparar o aumentar la capacidad? El punto de decisión
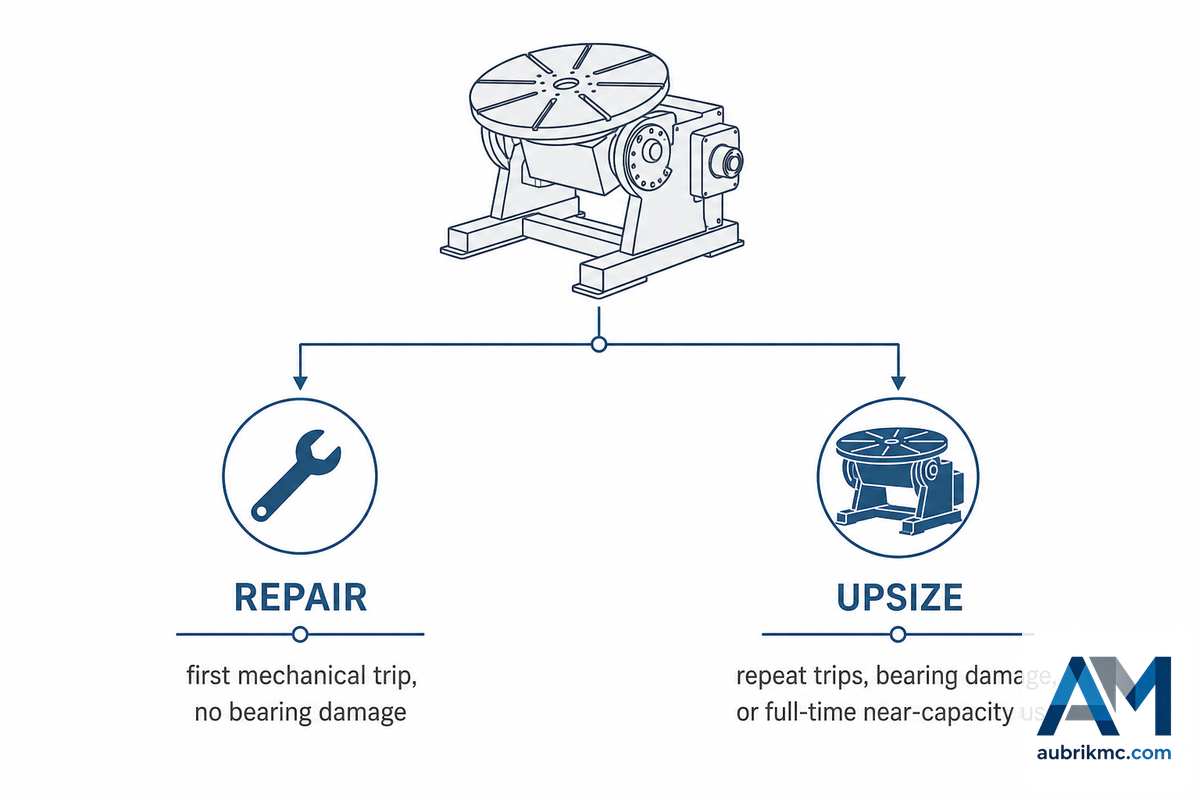
Tarde o temprano, la mayoría de los talleres se plantean esta pregunta cuando es necesario reparar el mismo posicionador de soldadura después de que se dispara por segunda o tercera vez en el mismo proyecto: «¿Vale la pena volver a repararlo o debería comprar un posicionador de soldadura con mayor capacidad de carga?». No existen directrices oficiales del sector que ayuden a tomar esa decisión; solo usted sabe si el costo de la reparación supera el costo del tiempo de inactividad. Para conocer los factores que le ayudarán a determinar si es momento de reparar o sustituir el equipo, consulte a continuación El umbral para reparar o aumentar la capacidad.
Reparar o aumentar la capacidad: factores clave que debe evaluar
- ¿Es un caso aislado o se está volviendo habitual? Un trabajo sobredimensionado ocasional puede justificar el uso de un soporte externo o una velocidad menor, pero una carga sistemáticamente mayor indica un problema de dimensionamiento.
- ¿Cuánto cuesta la reparación en comparación con un equipo usado de reemplazo? En un sistema de accionamiento industrial antiguo (una referencia general para manipuladores de soldadura, pero útil para estimar costos en posicionadores), solo la caja de control suele costar entre $3,000–$8,000; sustituir el accionamiento de CA y el motor cuesta entre $5,000–$12,000; y una modernización completa podría «alcanzar o superar el costo de un equipo usado comparable de modelo reciente», según los fabricantes, por lo que conviene comparar opciones.
- ¿Este equipo ya ha sufrido daños en los rodamientos o en la conexión de retorno? Si la máquina ya presenta picaduras eléctricas, es una candidata menos adecuada para reparación que un equipo que ha experimentado su primer disparo por sobrecarga mecánica.
- ¿Cuál es el costo del tiempo de inactividad? Tener toda una celda de soldadura detenida por un problema con el posicionador es un inconveniente financiero mucho más grave que detener una unidad de mesa independiente para repararla, especialmente si se dispone de una unidad de reserva lista para operar.
- ¿La reparación excedió las capacidades nominales originales? ANSI Z49.1 establece claramente que una modificación no puede elevar la capacidad eléctrica o mecánica por encima de aquella para la que se construyó originalmente la máquina; una intervención que aumente discretamente la capacidad o desvíe la corriente deja de ser una reparación: es una modificación sin capacidad nominal certificada y debe quedar en manos del fabricante de la máquina o de un técnico certificado.
Un análisis más amplio del mercado de bienes de capital confirma la misma lógica de modernizar o sustituir: las flotas de rotadores y posicionadores de soldadura pueden aumentar su eficiencia mediante modernizaciones sin comprar equipos nuevos, siempre que el bastidor base y los rodamientos sigan en buen estado. Sin embargo, la viabilidad económica de la reparación cambia considerablemente cuando el bastidor o los rodamientos originales ya presentan daños eléctricos.
Si el cálculo entre reparar y aumentar la capacidad favorece la compra de un equipo nuevo, dimensiónelo para la clase de pieza y no para la falla en sí; consulte nuestras guías sobre posicionadores rotativos de soldadura, posicionadores para soldadura de tuberías, mesas giratorias de soldadura y posicionadores de soldadura para servicio pesado para conocer la mejor forma de dimensionar el equipo según su clase específica de pieza de trabajo. Todos los modelos de la gama de posicionadores de soldadura de Aubrik especifican la capacidad tanto en posición horizontal como con orientación excéntrica/desplazada respecto del CG y, en lugar de proporcionar únicamente la cifra nominal anunciada, publican todos los datos de carga excéntrica en una tabla completa; utilice la calculadora de capacidad de carga para comprobar una pieza específica con un modelo determinado antes de realizar el pedido.
Nada de esto depende de un único sistema o método de soldadura. Un taller unipersonal que realiza soldadura manual y utiliza posicionadores de soldadura en trabajos ocasionales aplica la misma fórmula de sobrecarga que una línea de producción que realiza cada hora soldadura por arco, soldadura TIG, soldadura MIG o soldadura con electrodo revestido; una celda robotizada automatizada que emplea posicionadores en operaciones de soldadura robotizada simplemente alcanza antes la curva de falla, porque no hay un soldador presente que detecte las señales de advertencia antes de que se vuelvan críticas. No importa qué tipo de trabajo de soldadura realice ni qué aplicaciones y equipos de soldadura utilice: tanto los posicionadores de soldadura de mesa como los tipos de posicionadores más grandes del taller, incluido un posicionador de cabezal motriz y contrapunto o una mesa giratoria, están sujetos a la misma física del proceso de soldadura. Todos los operadores tienen el mismo objetivo: obtener soldaduras de alta calidad, calidad y uniformidad de la soldadura en cada trabajo, y contar con un proceso bien pensado para elegir un posicionador de soldadura y ajustar correctamente la velocidad y el ángulo de rotación antes de iniciar el arco.
Dimensione correctamente el posicionador de soldadura y realice bien la conexión de retorno desde el principio; así, un posicionador bien diseñado debería ofrecer resultados de soldadura uniformes y años de servicio sin sobrecargas prematuras.
Las necesidades de soldadura varían entre talleres, pero la economía no: corregir el riesgo desde el principio protege tanto el tiempo de soldadura como la calidad de las operaciones de soldadura a un costo mucho menor que diagnosticar posteriormente un motor quemado o un rodamiento del husillo con picaduras por ácido, tanto si el motor acciona una celda totalmente automatizada como si se realiza soldadura de precisión manual. No existe una versión de la «soldadura óptima» ni de la protección contra sobrecargas que comience con equipos que ya operan fuera de especificación, ni una forma de aumentar la productividad que resista una reconstrucción imprevista. Aplique correctamente los fundamentos —inspección, conexión de retorno y dimensionamiento— en cada conjunto de juntas soldadas y tareas de soldadura programadas; eso permite mejorar la calidad de la soldadura en lugar de limitarse a atender solicitudes de diagnóstico de fallas.
Por qué escribimos esto
A pesar de la enorme cantidad de contenido sobre posicionadores de soldadura en la Web (principalmente páginas de venta de equipos nuevos y listas de verificación de mantenimiento «tomadas prestadas» en sitios industriales poco conocidos), hay muy poca información que ayude a diagnosticar la causa real de un problema en una máquina en funcionamiento. Este artículo cubre algunas de esas lagunas al integrar en la máquina la secuencia de daños en los rodamientos del motor eléctrico, con base en datos de manuales OEM de tres fabricantes importantes y en la norma del sector de rodamientos, porque este modo particular de sobrecarga es casi desconocido en la industria, pero probablemente daña más posicionadores que cualquier otro.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre un posicionador de soldadura y un dispositivo de sujeción para soldadura?
Los posicionadores de soldadura son máquinas motorizadas que giran e inclinan la pieza de trabajo mediante control motorizado; en cambio, los dispositivos de sujeción son elementos pasivos que sostienen la pieza sin movimiento propio.
El «posicionador» soporta cargas y las mueve mediante un accionamiento motorizado con engranajes, normalmente para colocar una pieza en posición plana de soldadura hacia abajo. El «dispositivo de sujeción» sostiene la pieza, pero no aporta ningún movimiento mecánico propio; estos dispositivos pueden incluir abrazaderas, plantillas o simplemente la superficie de una mesa de soldadura. Suelen montarse sobre las mesas de los posicionadores y pueden compartir la carga con ellos, pero no generan par y su contribución a las capacidades mecánicas y eléctricas de la máquina es mínima.
P: ¿Una sobrecarga puntual puede dañar permanentemente un posicionador de soldadura o este se recupera?
La mayoría de los eventos de sobrecarga únicos son reversibles si se detectan con rapidez; el daño se vuelve permanente cuando la misma sobrecarga se repite o pasa inadvertida durante algún tiempo.
La buena noticia es que las mismas sobrecargas que podrían destruir los componentes de la máquina pueden corregirse rápidamente con daños limitados o nulos. Si logra detener la sobrecarga y esta no vuelve a presentarse durante muchas horas o meses de servicio, es posible que la condición de carga no dañe permanentemente ninguna pieza. Sin embargo, existen dos situaciones en las que las sobrecargas sí provocan daños duraderos: la primera ocurre cuando la sobrecarga se repite durante cualquier periodo prolongado; toda condición de sobrecarga en un componente impone cierta «fatiga» a esa pieza, y repetirla en un componente específico puede ser suficiente para provocar su falla o degradación; la segunda implica una sobrecarga repetida que no se detiene y un posicionador motorizado sin protección de carga disponible o funcional, lo que genera cambios gradualmente progresivos y finalmente destructivos en todos los componentes mecánicos principales, además de motores o rodamientos potencialmente «quemados». Debido a que el OEM considera cada evento una señal para analizar exhaustivamente su causa subyacente, atribuye mucha más importancia a cualquier disparo recurrente que a un caso aislado.
P: ¿El rechinido o zumbido de un reductor siempre es síntoma de sobrecarga?
No, no siempre: los rechinidos y zumbidos también pueden deberse a una lubricación insuficiente, dientes de engranajes desgastados o residuos en la trayectoria del accionamiento, sin relación alguna con problemas de carga.
No. En cualquier tren de accionamiento motorizado pueden existir otras causas habituales de rechinidos y zumbidos, entre ellas: •Lubricación insuficiente de los rodamientos, engranajes o la cadena; •Holgura entre engranajes mal ajustada; o •Residuos extraños en la trayectoria del accionamiento. Por lo tanto, puede utilizarse como método de diagnóstico el hecho de que el ruido solo sea audible o se vuelva más intenso al aplicar una carga específica. Es poco probable que un rechinido o zumbido presente en todos los trabajos esté relacionado con la carga; más bien indica un desgaste normal que debería detectarse mediante el historial del equipo elaborado durante las inspecciones periódicas programadas.
P: ¿Qué amperaje debe tener el fusible para dispararse antes de que se dañe el motor?
La capacidad nominal del fusible depende del tamaño del motor, pero las unidades pequeñas de mesa suelen usar fusibles de 1.5 A a 2 A; consulte siempre la placa de datos de su modelo específico en lugar de aplicar una regla genérica del sector.
Los posicionadores pequeños de mesa suelen usar fusibles de 1.5 A a 2 A; los ejemplos publicados por fabricantes OEM van desde un fusible de 1.5 A en un accionamiento de 1/15 hp hasta uno de 2 A en unidades ligeramente mayores de 100 lb a 200 lb. La práctica del sector establece el uso de un fusible con una capacidad equivalente al 125% del amperaje a plena carga; utilice siempre el valor indicado en la placa de datos de la máquina y no una cifra genérica.
P: ¿Inclinar la mesa realmente cambia el peso que puede soportar de forma segura?
Inclinar la mesa sí cambia la capacidad segura: convierte el peso plano en par de carga en voladizo, por lo que la capacidad nominal vertical de una máquina es considerablemente menor que su capacidad nominal horizontal.
Sí. Cuando la mesa está plana, el peso de la pieza se transmite directamente hacia abajo a través del husillo; al inclinarla hacia el eje vertical, ese mismo peso se extiende hacia afuera y se aleja del eje, lo que genera un par que no existía en la configuración plana. Es el mismo principio básico de reducción de capacidad según la distancia al CG descrito en la sección anterior de la guía; la única diferencia es que aquí se produce mediante un ángulo y no mediante una distancia sobre un plano horizontal. Por eso los fabricantes suelen publicar en sus fichas técnicas las capacidades de carga horizontal y vertical, en lugar de proporcionar una sola cifra.
P: ¿Un soporte externo puede resolver un problema de sobrecarga en lugar de comprar un posicionador de soldadura más grande?
Un soporte externo suele resolver específicamente el problema de las piezas de trabajo largas o altas: una luneta o un soporte de rodillos reduce la carga en voladizo que debe soportar el propio posicionador.
Sí, en la mayoría de los casos, si la pieza es larga o alta; un soporte de rodillos o una luneta la sostiene y elimina la carga en voladizo de los rodamientos. Un rodillo no servirá si la pieza realmente supera la capacidad base y, si el fusible sigue fundiéndose incluso con un rodillo, esto indica un verdadero problema de capacidad (consulte la sección anterior sobre reparar o aumentar la capacidad), no un problema geométrico.
Referencias y fuentes
- Tesis de ingeniería mecánica del MIT, diseño del husillo de un posicionador — MIT DSpace
- 29 CFR 1910.212, requisitos generales para el resguardo de máquinas — OSHA
- OC 668/26, investigación de campo sobre equipos de posicionamiento — UK Health and Safety Executive
- Bienvenidos al mundo del posicionamiento — The Fabricator
- Una conexión de retorno segura — The Fabricator
- Cómo aprovechar los posicionadores de mesa para soldar tubos y tuberías — The Fabricator
- Referencia para el análisis de daños en rodamientos — Timken
Artículos relacionados
- Cómo usar un posicionador de soldadura — fundamentos de configuración, conexión de retorno y velocidad de rotación
- Explicación de las posiciones de soldadura (1G–6G) — por qué existen los posicionadores de soldadura
- Cómo elegir un posicionador rotativo de soldadura
- Selección de un posicionador de soldadura para servicio pesado
- Calculadora de capacidad de carga para posicionadores de soldadura







