
Entre em contato com a Aubrik Company

A sobrecarga do posicionador de soldagem ocorre quando o peso da peça de trabalho ou o torque causado por sua posição excêntrica excede a capacidade para a qual o motor, as engrenagens e os rolamentos da máquina foram projetados. Para diagnosticá-la, é importante saber que os posicionadores normalmente não quebram de forma ruidosa nem dão um aviso prévio evidente. Em vez disso, o posicionador de soldagem geralmente começa a apresentar sinais de funcionamento deficiente — movimento lento, motor superaquecido ou rolamento marcado por corrente parasita — e, quando a falha ocorre, os sintomas normalmente já vêm se acumulando há semanas. Esses sinais de problema também não se restringem ao estilo da máquina nem ao tipo de soldagem; seja um posicionador de soldagem de bancada, um posicionador de soldagem rotativo, um rotador de soldagem ou um conjunto de cabeçote motriz e contraponto, alimentado por MIG, TIG, eletrodo revestido ou soldagem a arco submerso, a física é a mesma, independentemente de o equipamento ser novo ou um posicionador de soldagem usado. Explicaremos o que caracteriza uma sobrecarga, 6 sintomas que devem ser observados antes da falha, um modo de falha elétrica ignorado pela maioria dos operadores e quando é ou não possível reparar um posicionador de soldagem sobrecarregado.
Referência rápida: limites de sobrecarga
| Fator de segurança típico do projeto | 1,5–2,0× a carga de trabalho prevista |
| Capacidade vertical versus horizontal | A capacidade vertical (inclinada) costuma ser ~50% da horizontal |
| Ponto de atuação comum da proteção térmica contra sobrecarga | Um relé de sobrecarga Classe 10 atua em ~10 segundos a 600% de sua corrente nominal (outras classes de equipamentos e outros regimes de trabalho usam limites diferentes — verifique seu próprio painel de controle) |
| Requisito de aterramento | Caminho independente até a peça de trabalho — nunca pelos rolamentos ou pelas engrenagens |
O que realmente caracteriza uma sobrecarga
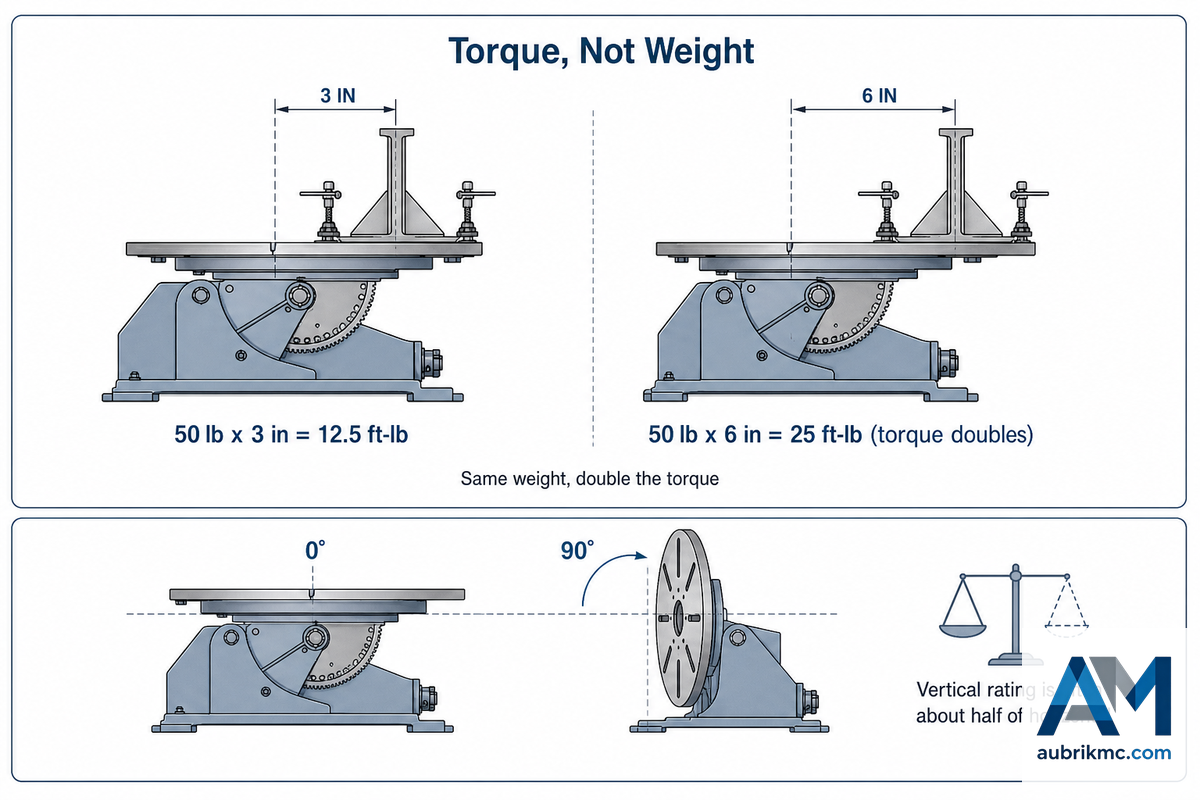
A sobrecarga não depende do peso indicado pela balança, mas do torque que a peça aplica ao trem de acionamento. Em “Análise e projeto de mecanismos posicionadores para soldagem automática”, dissertação de engenharia mecânica realizada no MIT em 2022, os pesquisadores detalham como as tensões físicas aplicadas aos rolamentos do eixo-árvore de um posicionador estão relacionadas tanto ao peso da peça quanto à distância entre ela e o eixo do eixo-árvore — e não apenas ao peso. Segundo o estudo, “A capacidade nominal de torque do motor está diretamente relacionada à capacidade de carga do eixo-árvore.” Toda capacidade indicada em uma placa de identificação pressupõe que o centro de gravidade da peça esteja em determinado ponto, e qualquer afastamento desse ponto produz forças reais diferentes sobre a máquina, mesmo que a leitura da balança não mude. Outro artigo revisado por pares do International Journal of Engineering Research and Development (IJERD) apresenta um exemplo completo dessa relação matemática utilizando um pequeno acionamento: um motor de 60W operando a 6.000 RPM, com redução de engrenagens de 1:5, projetado para suportar capacidades específicas de carga estática e dinâmica em determinado rolamento — exatamente o mesmo princípio mecânico que rege a relação entre torque e carga sobre o rolamento, independentemente do porte.
A revista especializada The Fabricator, uma publicação da FMA, explica o cálculo com um exemplo claro. Imagine posicionar uma estrutura soldada de 50 lb. a 3 polegadas da superfície da mesa giratória do posicionador, na posição horizontal; isso aplica um torque de 12,5 libras-pé. Afaste essa mesma peça de 50 lb. para 6 polegadas e o torque dobrará para 25 libras-pé, embora o peso permaneça exatamente igual. Esse princípio explica por que um posicionador de soldagem pode sustentar com segurança determinado peso quando ele está centralizado na mesa giratória, mas ficar sobrecarregado com uma peça de trabalho muito mais leve, porém posicionada de maneira desfavorável.
A capacidade vertical realmente corresponde à metade da capacidade horizontal?
A redução da capacidade na posição vertical é o erro mais frequente no dimensionamento da máquina. Considerando a rotação contínua à qual a mesa giratória do posicionador pode ser submetida — normalmente de 0° a 135° nos modelos industriais —, até uma peça estática exerce um efeito de alavanca cada vez maior à medida que o ângulo de inclinação da mesa aumenta, elevando o torque da carga em balanço conforme ela se afasta de 0°.
Outro aspecto em que a capacidade não é absoluta é sua dependência da posição. Até mesmo as próprias diretrizes de dimensionamento da Koike informam que um posicionador de soldagem tem capacidade nominal de 40.000 lb somente quando o centro de gravidade (CG) da carga está a 12 polegadas ou menos da superfície da mesa giratória. Afaste esse CG apenas uma ou duas polegadas, e essa capacidade nominal de 40.000 lb deixará de ser aplicável. Essa é uma característica comum nas tabelas de capacidade dos fabricantes: o posicionador de soldagem GP-200/GPP-200 da Gullco, com capacidade nominal de 150 lbs a 3 polegadas do CG, cai para míseras 37,5 lbs a 12 polegadas — uma diferença de capacidade de quatro vezes causada apenas pelo posicionamento. Verifique sempre as capacidades nominais horizontal e vertical antes de concluir que uma peça “cabe.”
6 sinais de alerta de que seu posicionador está sobrecarregado
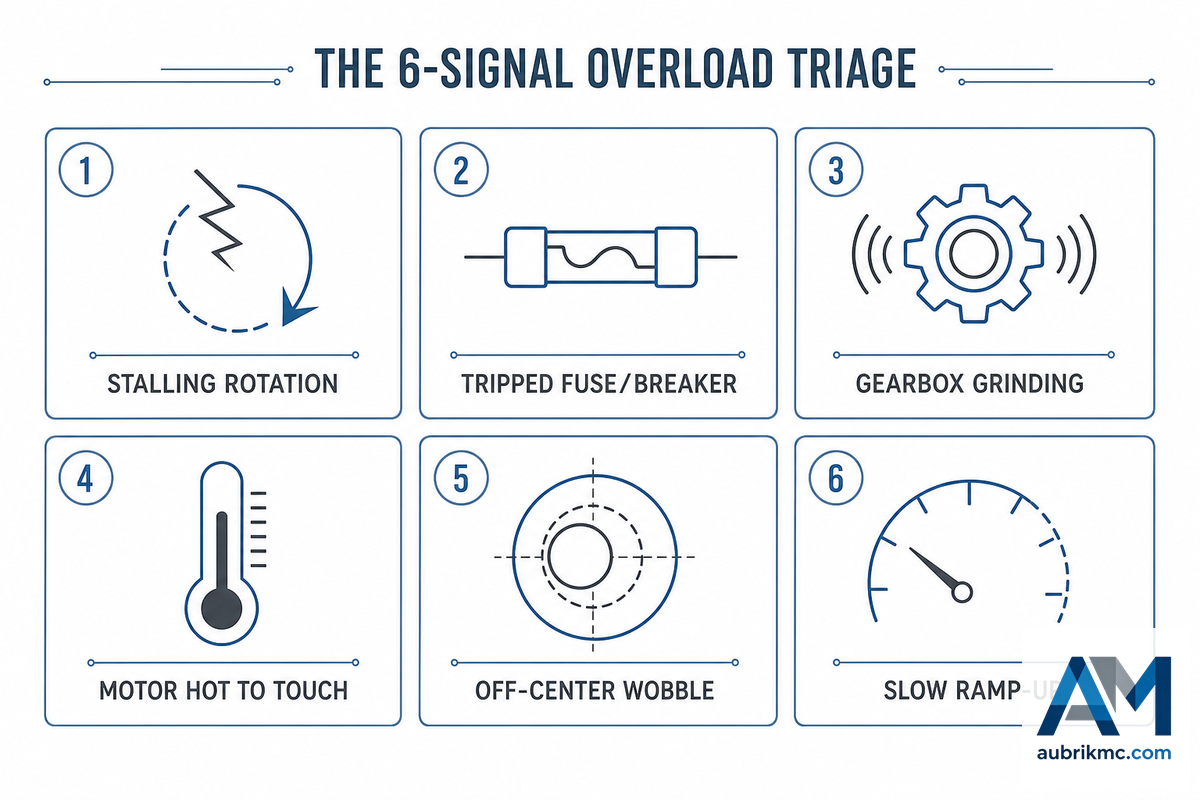
Uma sobrecarga real normalmente não inutiliza a máquina logo na primeira peça pesada; seus efeitos são cumulativos, e o trem de acionamento apresenta sinais claros de alerta muito antes da falha de qualquer componente crítico. As variações de velocidade quando a mesa giratória passa pelas posições de 12 e 6 horas são apontadas nas orientações da The Fabricator sobre posicionadores de bancada como um sintoma inicial e fácil de identificar de uma carga desbalanceada ou em balanço. O quadro a seguir — triagem de sobrecarga por 6 sinais — apresenta uma sequência prática de verificações em campo, começando pelos sintomas com menor custo de inspeção.
| Não. | Sinal | Como se manifesta | Causa raiz provável |
|---|---|---|---|
| 1 | Travamento ou rotação irregular | A mesa giratória apresenta esforço e acelera ou desacelera sob a mesma carga | A demanda de torque excede a capacidade do motor |
| 2 | Proteção térmica contra sobrecarga atuada ou fusível queimado | O painel de controle interrompe a alimentação durante o ciclo; unidades pequenas costumam usar fusíveis de 1,5–2A | Consumo contínuo de corrente acima da FLA nominal |
| 3 | Ruído de atrito ou zumbido no redutor | Novo ruído sob carga que não ocorria com peças mais leves | Motor e rosca sem-fim submetidos a peso excessivo |
| 4 | Carcaça do motor quente ao toque | Temperatura perceptivelmente maior do que em um turno normal | Motor operando além de sua classificação para regime contínuo |
| 5 | Oscilação excêntrica nas posições de 12 e 6 horas | A velocidade muda visivelmente quando uma carga desbalanceada passa pelos pontos superior e inferior da rotação | Dispositivo de fixação desbalanceado ou grampo excêntrico |
| 6 | Aceleração lenta a partir da imobilidade | Tempo perceptivelmente maior para atingir a velocidade ajustada do que com peças mais leves | Carga inercial/dinâmica somada ao peso estático nominal |
| 7 | Ausência de resposta na partida | O posicionador não se move ao receber o comando | Proteção contra sobrecarga ainda travada após atuar no ciclo anterior |
| 8 | Afrouxamento da fixação pelo mandril ou dispositivo durante a soldagem | A peça se desloca levemente durante um passe de soldagem longo | A dilatação térmica da peça altera a força de aperto do mandril — verifique antes de concluir que há sobrecarga |
| 9 | Cheiro de plástico queimado próximo ao painel de controle | Odor leve, às vezes acompanhado de um cabo de alimentação visivelmente quente | Corrente parasita percorrendo um caminho de alta resistência (consulte a próxima seção) |
O último sinal da lista não é hipotético. Conforme relatou um membro do fórum Practical Machinist, após soldar conexões de aço inoxidável no rotador de sua oficina por cerca de 20 minutos, ele percebeu cheiro de plástico queimado e constatou que o cabo de alimentação do controle de velocidade CC estava literalmente derretendo por dentro, pois o cabo de massa da soldagem nunca havia sido conectado à peça de trabalho. A reconexão da massa à peça de trabalho resolveu imediatamente o problema, sem causar danos ao próprio rotador. Essa distinção importante — falha elétrica versus sobrecarga mecânica — é o tema da próxima seção.
O caminho oculto da falha: como a corrente de sobrecarga danifica os rolamentos
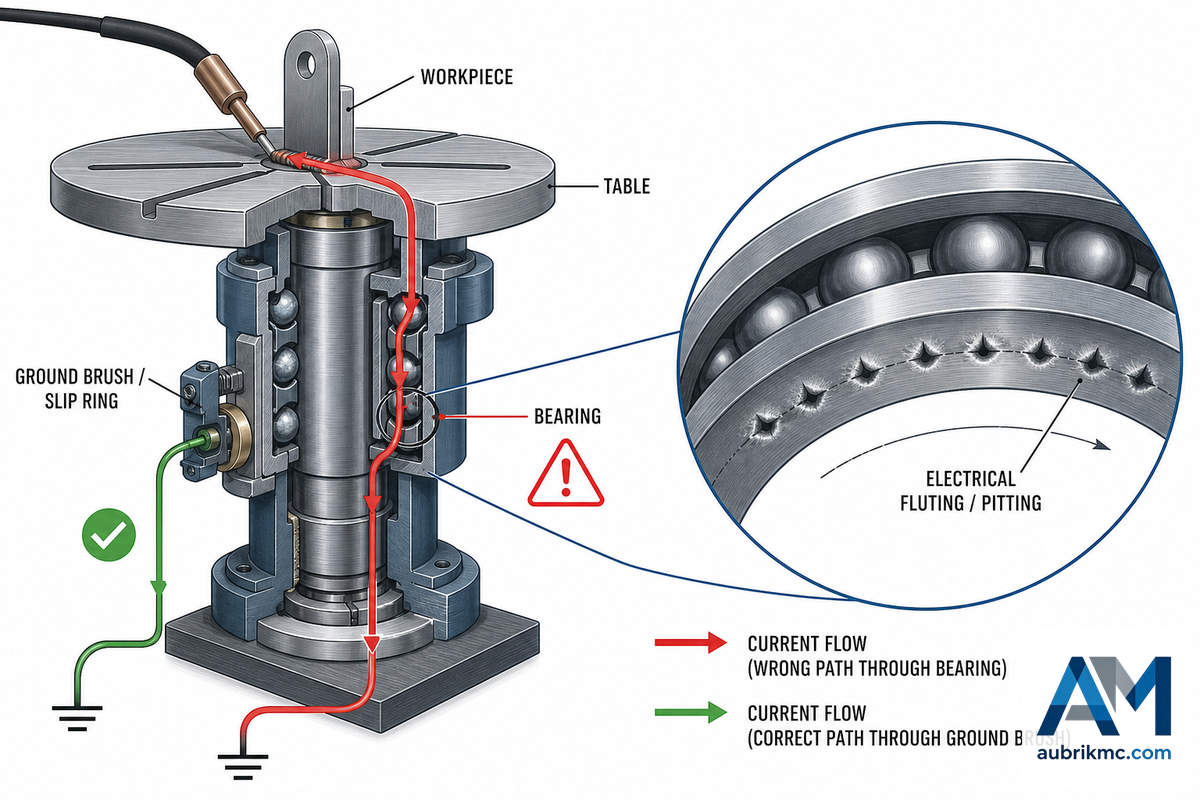
O equívoco mais comum sobre a sobrecarga é considerá-la apenas um problema de “peso”. Há um caminho de sobrecarga menos evidente e traiçoeiro que não tem absolutamente nenhuma relação com a massa da carga: a corrente de soldagem passa pelos rolamentos do posicionador em vez de seguir por uma conexão de massa adequada. Esse fenômeno é objeto de advertência nos manuais de operação de 3 fabricantes independentes de equipamentos (Gullco, Westworld e Baileigh). A Gullco declara explicitamente em seu manual técnico: “Um circuito de massa de soldagem inadequado fará com que a corrente de retorno da soldagem passe pelo posicionador, causando danos ao controle do motor, aos cabos, ao sistema de acionamento e aos rolamentos do eixo-árvore principal.” De forma semelhante, o manual do VP3 da Westworld adverte: “Se essa conexão NÃO for feita, a corrente de soldagem será aterrada pelo centro do conjunto da mesa giratória e danificará os rolamentos e outros componentes da transmissão.” O manual do rotador da Baileigh confirma esse risco e acrescenta uma advertência específica para que a conexão de massa não seja feita na estrutura de apoio.
Esse fenômeno é conhecido por qualquer pessoa que já tenha trabalhado com máquinas rotativas (e não apenas por quem frequenta fóruns de soldagem). No catálogo de falhas de rolamentos da Timken, ele aparece em uma categoria própria, denominada “Queimaduras por corrente elétrica” — separada de desgaste, contaminação ou corrosão —, com uma característica visual específica: pequenos pontos cônicos e fundidos, dispostos em linha ao redor da pista no sentido do movimento, semelhantes a pequenos cordões de esferas, chamados de estrias elétricas ou erosão elétrica. Veja como um técnico de manutenção de posicionadores com 20 anos de experiência em oficina descreve o problema no fórum da Miller: “pequenas marcas de arco na superfície… tornam-se muito mais duras que a pista ou o rolamento e, à medida que passam pela rotação, provocam danos que acabam destruindo os outros componentes.” Isso ocorre gradualmente, não pode ser visto por fora do posicionador e, quando começa a se manifestar como ruído e vibração, a pista normalmente já apresenta erosão.
O que impede que a corrente de soldagem danifique os rolamentos?
Aterramento adequado: instalação de um anel coletor com capacidade nominal apropriada ou de um contato por escova com mola que forneça à corrente de retorno da soldagem um caminho fácil e de baixa resistência até a máquina de soldagem, em vez de permitir que ela passe pelo rolamento. A terminologia da ANSI Z49.1 (Segurança em soldagem, corte e processos afins) distingue o cabo de trabalho do cabo de massa — a corrente de trabalho deve retornar por um cabo dimensionado adequadamente para o serviço, e não por uma rota improvisada. Com base nessa norma, o guia de aterramento da The Fabricator recomenda: “a conexão de aterramento deve ser feita independentemente da conexão do circuito de soldagem e deve contar com um cabo de massa de capacidade nominal adequada”, observando que uma capacidade de “200 amperes ou mais é uma boa regra prática.” A inobservância dessa recomendação (ou a incapacidade de escovas desgastadas e obstruídas pela poeira da fábrica de estabelecer contato adequado) força a corrente de soldagem a seguir seu próprio caminho — muitas vezes através das esferas e pistas dos rolamentos. Um estudo de campo sobre motores acionados por VFD indica que a tensão normal entre o eixo e a carcaça fica na faixa de 3 a 5 volts, mas unidades sujeitas a danos podem apresentar tensões de dois dígitos ou ainda maiores. Considere as medições da tensão no eixo com um multímetro de baixo custo como um alerta precoce, rápido e econômico — mas não trate os valores como critérios precisos de aprovação ou reprovação.
📐 Nota de engenharia
Esse fenômeno não é universal nem imediato: pesquisadores da LinearMotionTips informam que a intensidade do dano é proporcional à magnitude e à duração da corrente, à carga sobre o rolamento, à velocidade de rotação e à qualidade do lubrificante, e um experiente construtor de equipamentos de oficina observou que conduziu correntes elevadas de soldagem por rolamentos de esferas usados durante anos sem nenhum problema. Trate o aterramento como um fator de risco significativo que deve ser mitigado, e não como uma catástrofe automática que justifique pânico; a correção (uma conexão de massa rotativa adequada) é barata, mas os danos resultantes ao eixo-árvore ou ao posicionador estão longe de ser. Isso vale tanto para postos manuais quanto para células robotizadas de soldagem: um posicionador de soldagem automatizado ainda precisa de sua própria conexão de massa com capacidade nominal adequada — seja a rotação comandada por uma pessoa ou por um programa, a corrente não sabe quem iniciou o arco.
O que fazer assim que houver suspeita de sobrecarga
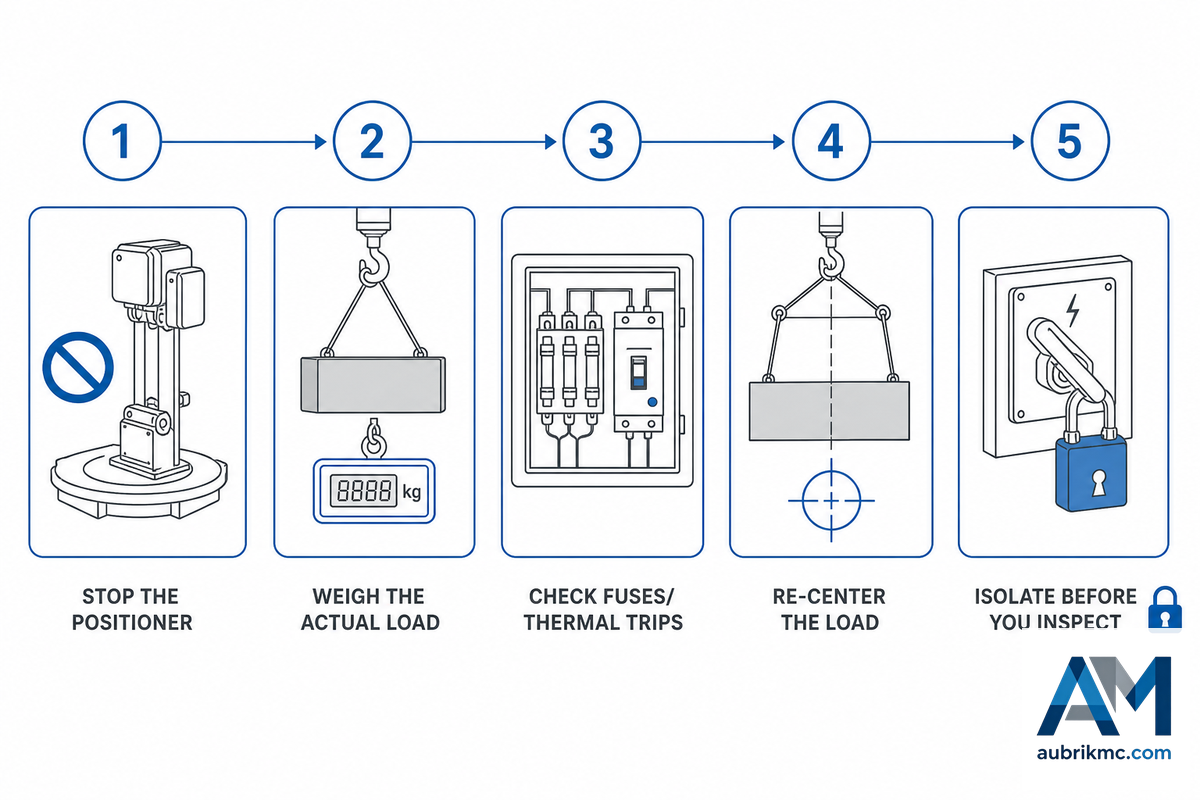
Quase todos os fabricantes de acionamentos para posicionadores apresentam listas de verificação praticamente idênticas para as primeiras medidas a serem tomadas quando o motor desarma — e nossa própria documentação da Gullco corresponde quase literalmente ao procedimento típico, normalmente resumido da seguinte forma:
- Pare o posicionador. Nenhuma força adicional eliminará um travamento, e tentativas repetidas de rearme danificarão as engrenagens e queimarão o motor — ele simplesmente não consegue suportar os elevados torques repetitivos envolvidos em uma tentativa de movimento malsucedida.
- Pese a carga real. Ela corresponde à soma da peça de trabalho com todos os dispositivos de fixação, grampos e mandris, além da capacidade de carga nominal do acionamento e de seus acessórios, e não apenas ao que está impresso na etiqueta da peça de trabalho.
- Verifique os fusíveis e as proteções térmicas. A atuação de um relé de sobrecarga, ao contrário de um desligamento instantâneo causado por travamento, permite o resfriamento e o rearme; atuações repetidas de um relé de sobrecarga Classe 10 com a mesma carga indicam uma sobrecarga real, e não uma falha ocasional.
- Centralize novamente a carga. Uma peça de trabalho deslocada ou montada fora do centro, junto com o dispositivo de fixação e os grampos instalados, é a causa mais comum do que parece ser uma sobrecarga. Quando fica excêntrico, o CG deixa de estar alinhado ao eixo de rotação, o que provoca emperramento e aumento do torque, levando à atuação do relé de sobrecarga.
- Isole a máquina antes da inspeção. Desenergize e bloqueie a máquina, em conformidade com os requisitos de proteção de máquinas da OSHA, caso seja necessário remover painéis para acessar o painel de controle, testar a conexão de massa com um medidor ou aproximar uma ferramenta do mandril e do dispositivo de fixação. A energia rotacional e a força gravitacional (se a carga não estiver perfeitamente horizontal) continuam presentes, mesmo após o acionamento desarmar.
Uma precaução mencionada em vários manuais: não inverta o sentido de rotação antes que a máquina pare de se mover e não execute repetidamente sequências de partida-parada-partida sem aguardar o fim do movimento. Essas ações elevam as cargas de inércia rotacional acima dos valores que podem estar presentes em condições de carga estática e são citadas nas advertências como possíveis causas de sobrecarga.
Sobrecarga versus desgaste normal versus outras falhas
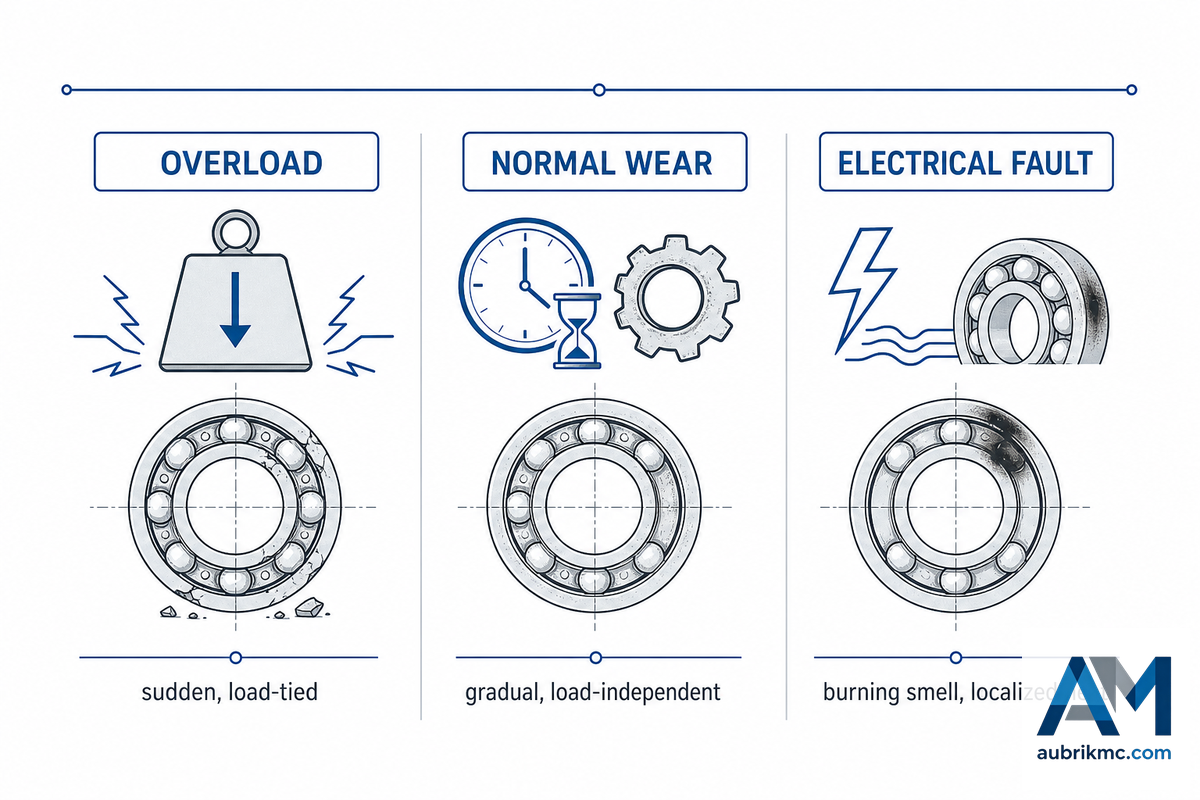
Nem todo posicionador com funcionamento irregular está sobrecarregado. Uma investigação de campo da Health and Safety Executive do Reino Unido relatou que muitos posicionadores em uso haviam sido modificados e/ou reformados e já tinham idade muito avançada. Consequentemente, muitas unidades não operam de acordo com as especificações originais, e a capacidade indicada na placa de identificação pode não representar a capacidade real da máquina. Não diagnostique uma sobrecarga antes de descartar outros fatores.
| Sintoma | Em caso de sobrecarga | Em caso de desgaste normal | Em caso de falha elétrica/de aterramento |
|---|---|---|---|
| Velocidade de rotação | Trava ou oscila apenas sob a peça pesada | Desvio lento e constante, independentemente da carga | Normalmente não é afetada |
| Ruído | Ruído de atrito relacionado ao peso/à posição da carga | Ruído constante de baixa intensidade em todos os trabalhos | Normalmente silenciosa até ocorrer a falha |
| Calor | Carcaça do motor quente especificamente sob cargas pesadas | Aquecimento gradual, independente da carga | Calor localizado no ponto/cabo de massa |
| Cheiro | Normalmente nenhum | Normalmente nenhum | Plástico/isolamento queimado próximo ao painel de controle ou ao cabeamento |
| Início | Repentino, relacionado a uma peça específica pesada/difícil de posicionar | Gradual, ao longo de meses/anos de serviço | Pode ser repentino (cabo solto) ou lento (escova degradada) |
| Comportamento do fusível/disjuntor | Atua repetidamente com a mesma carga | Raramente atua | Pode atuar de forma irregular ou não atuar |
| Aperto do mandril/grampo | Pode deslizar se o dispositivo de fixação não tiver capacidade nominal para a carga | Afrouxa lentamente com o tempo de uso | Normalmente não é afetado |
| Vibração | Está relacionada a uma carga desbalanceada/excêntrica | Aumenta lentamente à medida que os rolamentos envelhecem | Não é um sintoma típico |
| Melhor verificação inicial | Pese novamente a carga + o dispositivo de fixação e verifique o deslocamento do CG | Registro de manutenção — quando ocorreu a última inspeção? | Verifique a continuidade do caminho de massa com um medidor |
| Como confirmar | Cálculo da carga comparado à capacidade nominal + tabela do CG | Boroscopia/análise de vibração das pistas dos rolamentos | Leitura da tensão entre eixo e carcaça (elevada em relação ao valor de referência) |
Como evitar novas sobrecargas
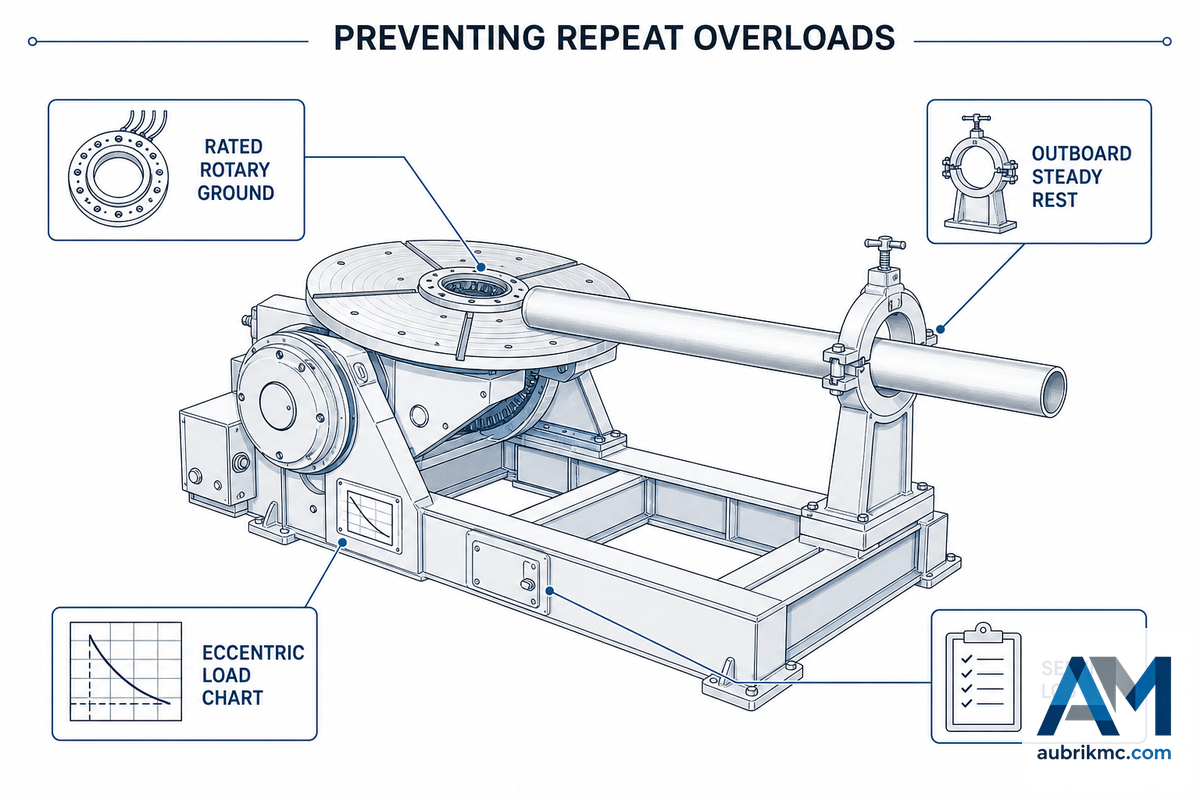
✔ Faça
- Dimensione com base no gráfico corrigido para excentricidade/CG, não na capacidade nominal em destaque
- Utilize uma massa rotativa nominal (do tipo anel coletor ou escova) com capacidade de corrente igual à corrente de soldagem; se não houver dados do fabricante, use como referência 125% da corrente nominal para o fusível de proteção do motor.
- Forneça apoios externos, lunetas ou dispositivos de fixação semelhantes para peças de trabalho longas, altas, salientes ou desbalanceadas.
- Reduza a velocidade de rotação para cargas pesadas ou salientes a fim de minimizar a carga de choque rotacional; um acionamento de 0.03 a 30 rpm oferece uma faixa ampla o suficiente para reduzir significativamente a velocidade sem provocar a parada do motor.
- Mantenha um registro de serviço — visitas repetidas ao mesmo trabalho em até 30 dias indicam um problema de dimensionamento, não uma anomalia.
⚠ Não faça
- Presumir que a capacidade nominal horizontal continuará válida após a inclinação da mesa giratória.
- Conectar o cabo de massa da soldagem à estrutura da máquina, e não à peça que está sendo soldada.
- Rearmar repetidamente um circuito desarmado por sobrecarga sem solucionar a causa do desarme.
- Inverter o sentido de rotação antes que a mesa giratória pare completamente
- Operar normalmente um posicionador a 100% de sua capacidade nominal.
Vale a pena dedicar um ou dois minutos a esse último ponto. “Se uma empresa de fabricação metalmecânica tiver uma peça de 10.000-lb. precisará de um posicionador de soldagem com capacidade nominal de 10.000-lb. Mas essa é uma decisão de curto prazo, porque um posicionador de soldagem operando com sua capacidade máxima durante 100 por cento do tempo terá sua vida útil reduzida.” Como Don Burgart, gerente de produtos de soldagem da Koike Aronson/Ransome, afirmou de maneira tão apropriada no artigo recente da Fabricator: “o dimensionamento adequado, com uma margem para o desenvolvimento de aplicações futuras, é uma precaução simples e relativamente econômica contra uma série de possíveis problemas futuros muito mais caros. Em muitos casos, ele representa o caminho menos dispendioso para alcançar confiabilidade operacional e sucesso em toda a operação.”
Essa lógica não muda, independentemente do sistema de soldagem conectado ao posicionador. Seja uma célula robotizada de produção executando soldagem contínua com um posicionador rotativo, uma pequena oficina usando uma unidade de bancada para posicionar com precisão pequenos suportes para soldagem elétrica ou um fabricante de vasos de pressão de alta produção que precisa de um posicionador com cabeçote motriz e contraponto para operações complexas de soldagem em costados de vasos, a matemática do centro de gravidade (CG) e do torque permanece a mesma — muda apenas a magnitude dos números. As especificações técnicas (carga nominal, faixa de RPM e faixa de inclinação) constam na placa de identificação. A capacidade real da máquina para trabalhar com suas peças específicas durante a soldagem é indicada no gráfico de cargas excêntricas. Consultar tanto a placa de identificação quanto o gráfico de cargas excêntricas em cada novo trabalho — e não apenas na primeira vez que a peça for soldada — é fundamental para garantir que a velocidade de rotação e o grau de inclinação estejam devidamente sincronizados com a carga da peça, evitando que uma sobrecarga desarmada apareça no registro de serviço.
“um posicionador de soldagem operando com sua capacidade máxima durante 100 por cento do tempo terá sua vida útil reduzida.”
Don Burgart, gerente de produtos de soldagem, Koike Aronson/Ransome, via The Fabricator
Reparar ou aumentar a capacidade? O ponto de decisão
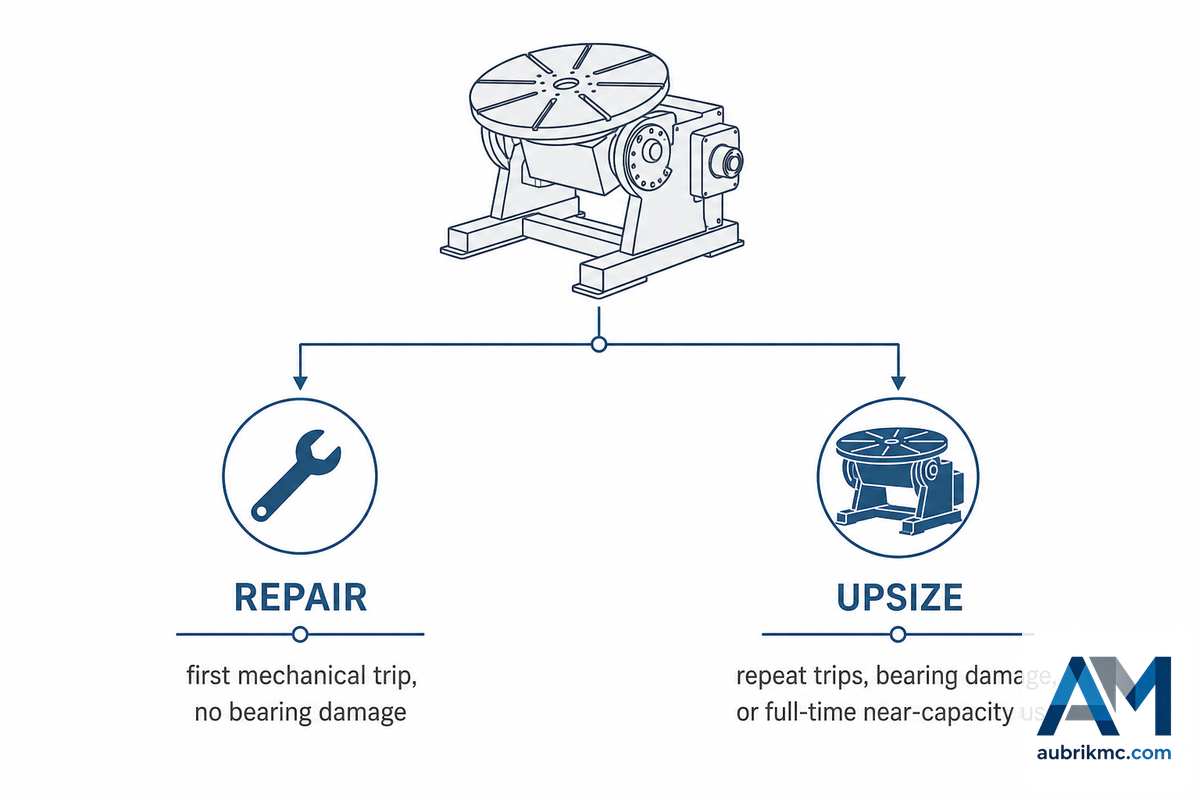
Mais cedo ou mais tarde, a maioria das oficinas se depara com esta questão quando o mesmo posicionador precisa ser reparado após desarmar pela segunda ou terceira vez no mesmo projeto: “Vale a pena consertá-lo novamente ou devo comprar um posicionador com maior capacidade de carga?” Não existem diretrizes oficiais do setor que ajudem a tomar essa decisão — somente você sabe se o custo do reparo supera o custo da máquina parada. Para conhecer os fatores que ajudam a determinar se é hora de reparar ou substituir, consulte abaixo o Limite entre reparar e aumentar a capacidade.
Reparar ou aumentar a capacidade: principais fatores a considerar
- É um caso isolado ou está se tornando rotineiro? Um trabalho ocasional com dimensões excessivas pode justificar um apoio externo ou a operação em velocidade mais baixa, mas uma carga consistentemente maior indica um problema de dimensionamento.
- Qual é o custo do reparo em comparação com uma substituição por equipamento usado? Em um sistema de acionamento industrial antigo (a estimativa é genérica para manipuladores, mas útil para posicionadores), somente uma caixa de controle costuma custar $3.000–$8,000, enquanto a substituição completa do acionamento CA e do motor custa $5.000–$12,000, e uma modernização completa pode “alcançar ou superar o custo de uma unidade usada equivalente e de modelo recente”, segundo os fabricantes; portanto, vale a pena pesquisar preços.
- Esta unidade já sofreu danos nos rolamentos ou no sistema de massa? Se a máquina já sofreu crateramento elétrico, ela é uma candidata menos adequada ao reparo do que uma unidade que teve seu primeiro desarme por sobrecarga mecânica.
- Qual é o custo da ociosidade? Manter uma célula robotizada de soldagem inteira parada por causa de um problema no posicionador representa um prejuízo financeiro muito mais grave do que parar uma unidade de bancada independente para reparo, especialmente quando há uma reserva pronta para operar.
- O reparo ultrapassou as capacidades nominais originais? A ANSI Z49.1 deixa claro que uma modificação não pode elevar a capacidade elétrica ou mecânica além daquela para a qual a máquina foi originalmente construída; uma intervenção que aumenta discretamente a capacidade ou redireciona a corrente deixa de ser um reparo — passa a ser uma modificação sem classificação nominal e deve ficar a cargo do fabricante da máquina ou de um técnico certificado.
Uma análise mais ampla do mercado de bens de capital confirma a mesma lógica entre modernizar e substituir: frotas de viradores de soldagem e posicionadores podem ganhar eficiência com modernizações sem a compra de novos equipamentos, desde que a estrutura de base e os rolamentos ainda estejam em boas condições. Contudo, a viabilidade econômica do reparo muda consideravelmente quando a estrutura ou o rolamento original já apresenta danos elétricos.
Se os cálculos entre reparar e aumentar a capacidade favorecerem uma unidade nova, dimensione-a para a classe da peça, e não apenas para a falha — consulte nossas orientações sobre posicionadores rotativos de soldagem, posicionadores para soldagem de tubos, mesas giratórias de soldagem e posicionadores de soldagem para serviço pesado para conhecer a melhor forma de dimensionar o equipamento para sua classe específica de peça de trabalho. Todos os modelos da linha de posicionadores de soldagem Aubrik especificam a capacidade tanto na posição horizontal quanto na orientação excêntrica/com CG deslocado e, em vez de informar apenas o valor em destaque, apresentam todos os dados de carga excêntrica em um gráfico completo — use a calculadora de capacidade de carga para verificar uma peça específica em relação a determinado modelo antes de fazer o pedido.
Nada disso está vinculado a um único sistema ou método de soldagem. Uma oficina com apenas um profissional, que realiza soldagem manual e utiliza posicionadores de soldagem em trabalhos ocasionais, está sujeita à mesma equação de sobrecarga que uma linha de produção que executa soldagem a arco, soldagem TIG, soldagem MIG ou soldagem com eletrodo revestido a cada hora; uma célula robotizada automatizada que utiliza posicionadores em operações de soldagem robotizada apenas chega mais rapidamente à curva de falha, pois não há um soldador presente para perceber os sinais de alerta antes que se tornem críticos. Não importa o tipo de trabalho de soldagem realizado nem quais aplicações e equipamentos de soldagem são utilizados — desde posicionadores de soldagem de bancada até os maiores tipos de posicionadores da oficina, inclusive um posicionador com cabeçote motriz e contraponto ou uma mesa giratória, todos estão sujeitos à mesma física do processo de soldagem. O objetivo de todo operador é o mesmo: obter soldas de alta qualidade, preservar a qualidade e a consistência das soldas em cada trabalho e adotar um processo bem planejado para escolher um posicionador de soldagem e definir corretamente a velocidade e o ângulo de rotação antes mesmo da abertura do arco.
Dimensione corretamente o posicionador de soldagem e execute adequadamente a conexão de massa desde o início; assim, um posicionador bem projetado deverá proporcionar resultados de soldagem consistentes e anos de serviço sem sobrecarga prematura.
As necessidades de soldagem variam entre as oficinas, mas a lógica econômica não muda: corrigir o risco antecipadamente protege o tempo de soldagem e a qualidade das operações a um custo muito menor do que diagnosticar posteriormente um motor queimado ou um rolamento do eixo com crateramento por ataque ácido, independentemente de o motor acionar uma célula totalmente automatizada ou um processo de soldagem manual de precisão. Não existe “soldagem ideal” nem proteção contra sobrecarga que comece com equipamentos já operando fora das especificações, e nenhum aumento de produtividade resiste a uma reconstrução não planejada. Acerte os fundamentos — inspeção, conexão de massa e dimensionamento — em todos os conjuntos de juntas soldadas e tarefas de soldagem programadas; é isso que permite melhorar a qualidade da solda, em vez de apenas correr atrás de chamados de diagnóstico.
Por que escrevemos este artigo
Apesar da enorme quantidade de conteúdo sobre posicionadores na Web (em sua maioria, páginas de venda de unidades novas e listas de verificação de manutenção “emprestadas” em sites industriais pouco conhecidos), há pouquíssimo material que ajude alguém a diagnosticar a verdadeira causa de um problema em uma máquina em operação. Este artigo preenche algumas dessas lacunas ao integrar à análise da máquina a sequência de danos aos rolamentos provocados pelo motor elétrico, com base nos dados dos manuais de fabricantes de equipamento original (OEM) de três grandes fabricantes e na norma do setor de rolamentos, pois esse modo específico de sobrecarga é praticamente desconhecido no setor, mas provavelmente danifica mais posicionadores do que qualquer outro.
Perguntas frequentes
P: Qual é a diferença entre um posicionador de soldagem e um dispositivo de fixação para soldagem?
Os posicionadores são máquinas motorizadas que giram e inclinam a peça de trabalho sob controle do motor; os dispositivos de fixação, por outro lado, são dispositivos passivos de sustentação, sem movimento próprio.
O “posicionador” suporta cargas e as movimenta por meio de um acionamento motorizado com redutor, geralmente para colocar a peça na posição plana de soldagem. O “dispositivo de fixação” sustenta a peça, mas não acrescenta nenhum movimento mecânico próprio; esses dispositivos podem incluir grampos, gabaritos ou simplesmente a superfície de uma mesa de soldagem. Frequentemente, eles são montados nas mesas giratórias dos posicionadores e podem compartilhar a carga com o posicionador, mas não geram torque e contribuem muito pouco para as capacidades mecânica e elétrica da máquina.
P: Uma única sobrecarga pode danificar permanentemente um posicionador ou ele se recupera?
A maioria dos eventos isolados de sobrecarga é reversível quando detectada rapidamente; o dano se torna permanente quando a mesma sobrecarga se repete ou permanece despercebida por algum tempo.
A boa notícia é que as mesmas sobrecargas capazes de destruir componentes da máquina podem ser corrigidas rapidamente, com danos limitados ou inexistentes. Se a sobrecarga for interrompida com sucesso e não voltar a ocorrer durante muitas horas ou meses de serviço, é possível que a condição de carga não cause danos permanentes a nenhuma peça. Contudo, há dois cenários em que as sobrecargas provocam danos duradouros: o primeiro ocorre quando a sobrecarga se repete por qualquer período prolongado; toda condição de sobrecarga aplicada a um componente impõe algum nível de “fadiga” à peça, e a repetição da sobrecarga em um componente específico pode ser suficiente para causar sua falha ou degradação; o segundo envolve uma sobrecarga repetida que não é interrompida, sem proteção de carga disponível ou funcional no posicionador motorizado, provocando alterações gradual e progressivamente destrutivas em todos os principais componentes mecânicos, além de poder “queimar” motores ou rolamentos. Como o fabricante de equipamento original (OEM) considera cada ocorrência um sinal de que a causa subjacente deve ser analisada minuciosamente, qualquer desarme recorrente é visto como muito mais significativo do que uma ocorrência isolada.
P: Ruídos de raspagem ou zumbido no redutor são sempre sintomas de sobrecarga?
Não, nem sempre — ruídos de raspagem e zumbido também podem resultar de lubrificação insuficiente, dentes de engrenagens desgastados ou detritos no caminho do acionamento, independentemente de qualquer problema de carga.
Não. Outras causas comuns de ruídos de raspagem e zumbido podem estar presentes em qualquer trem de acionamento motorizado, incluindo: •Lubrificação insuficiente dos rolamentos, das engrenagens ou da corrente; •Folga entre dentes das engrenagens ajustada de forma inadequada; ou •Presença de detritos no caminho do acionamento. Portanto, observar se o ruído se torna audível ou mais intenso somente com a aplicação de uma carga específica pode ser usado como método de diagnóstico. Um ruído de raspagem ou zumbido presente em todos os trabalhos provavelmente não está relacionado à carga, mas indica desgaste normal, que deve ser acompanhado por meio do histórico do equipamento mantido durante as inspeções periódicas programadas.
P: Qual deve ser a amperagem do fusível para que ele atue antes de o motor ser danificado?
A capacidade nominal do fusível depende do tamanho do motor, mas unidades pequenas de bancada geralmente utilizam fusíveis de 1,5 A a 2 A; sempre siga a placa de identificação do seu modelo específico, em vez de uma regra genérica do setor.
Posicionadores pequenos de bancada geralmente utilizam fusíveis de 1,5 A a 2 A — os exemplos publicados pelos fabricantes de equipamento original (OEM) variam de um fusível de 1,5 A em um acionamento de 1/15 hp até 2 A em unidades um pouco maiores, com capacidade de 100 lb a 200 lb. A prática do setor determina o uso de um fusível correspondente a 125% da amperagem em plena carga; utilize sempre o valor indicado na placa de identificação da máquina, não um valor genérico.
P: Inclinar a mesa giratória realmente altera o peso que ela pode suportar com segurança?
A inclinação da mesa giratória realmente altera a capacidade segura — ela transforma o peso apoiado horizontalmente em torque de carga saliente, por isso a capacidade nominal vertical de determinada máquina é muito inferior à capacidade nominal horizontal.
Sim. Quando a mesa giratória está na horizontal, o peso da peça é transmitido diretamente para baixo através do eixo; ao incliná-la em direção ao eixo vertical, esse mesmo peso passa a se projetar para fora, afastando-se do eixo e impondo um torque inexistente na configuração horizontal. Esse é o mesmo princípio básico da redução de capacidade em função da distância do CG apresentada na seção do guia mencionada anteriormente; a única diferença é que ela ocorre em função de um ângulo, e não de uma distância em um plano horizontal. Por isso, os fabricantes costumam publicar as capacidades de carga horizontal e vertical nas fichas de especificações, em vez de fornecer um único número.
P: Um apoio externo pode solucionar um problema de sobrecarga sem a compra de um posicionador maior?
Um apoio externo costuma solucionar especificamente os casos de peças longas ou altas — uma luneta ou um cavalete com roletes reduz a carga saliente que o próprio posicionador precisa suportar.
Sim, na maioria dos casos, quando a peça é longa ou alta; um apoio com roletes ou uma luneta sustenta a peça, retirando a carga saliente dos rolamentos. Um rolete não ajudará se a peça realmente exceder a capacidade básica e, se o fusível continuar queimando mesmo com o rolete, isso indica um verdadeiro problema de capacidade (consulte acima a seção sobre reparar ou aumentar a capacidade), e não uma questão geométrica.
Referências e fontes
- Tese de engenharia mecânica do MIT, projeto do eixo do posicionador — MIT DSpace
- 29 CFR 1910.212, requisitos gerais para proteção de máquinas — OSHA
- OC 668/26, investigação de campo de equipamentos de posicionamento — UK Health and Safety Executive
- Bem-vindo ao mundo do posicionamento — The Fabricator
- Mantendo a conexão de massa — The Fabricator
- Aplicação de posicionadores de bancada na soldagem de tubos e tubulações — The Fabricator
- Referência para análise de danos em rolamentos — Timken
Artigos relacionados
- Como usar um posicionador de soldagem — conceitos básicos de configuração, conexão de massa e velocidade de rotação
- Explicação das posições de soldagem (1G–6G) — por que os posicionadores existem
- Como escolher um posicionador rotativo de soldagem
- Seleção de posicionadores de soldagem para serviço pesado
- Calculadora de capacidade de carga de posicionadores de soldagem







