
Entre em contato com a Aubrik Company

Atualizado em julho de 2026
Use um posicionador de soldagem fixando-o em uma superfície plana, seguindo o trajeto de aterramento indicado pelo fabricante até a peça de trabalho, centralizando a carga e ajustando uma velocidade estável para a junta. Pare antes de soldar se a peça oscilar, o cabo aquecer ou a mesa giratória se mover inesperadamente. Verifique a fixação, o equilíbrio, a parada de emergência e o roteamento dos cabos antes de retomar o arco.
Especificações rápidas: limites operacionais do posicionador de soldagem
| Capacidade da mesa giratória / placa de fixação | 10 kg – 100 t (capacidade nominal na placa de fixação, CdG sobre o eixo) |
| Faixa de inclinação | 0–135° (coloca a junta na posição plana/1G) |
| Velocidade de rotação (superficial) | ~40–2.000 mm/min na superfície da peça de trabalho, conforme o processo |
| RPM da mesa giratória | Modelo de bancada: 0–2,5 rev/min; mesas giratórias pesadas: ~0,05–2 rev/min |
| Fixação da peça de trabalho | Mandril autocentrante de 3 castanhas, dispositivo de fixação ou rasgos para aparafusamento |
| Conexão à massa | Cabo de retorno conectado à mesa giratória/placa de fixação em metal exposto; coletor por escova em mesas giratórias |
| Controle | Velocidade variável, rotação direta/reversa, pedal ou partida remota |
Em resumo: instale um posicionador de soldagem aparafusando-o firmemente a uma superfície plana. Conecte o cabo de massa da peça de trabalho diretamente à mesa giratória ou à face do mandril do posicionador, nunca à estrutura. Prenda a peça de trabalho uniformemente no mandril, coloque a junta na posição plana (1G) e ajuste a velocidade de rotação de acordo com sua velocidade manual de soldagem. Abra a poça de fusão, inicie a rotação e mantenha a tocha ligeiramente além do ponto morto superior enquanto a peça gira.
O que um posicionador de soldagem realmente faz
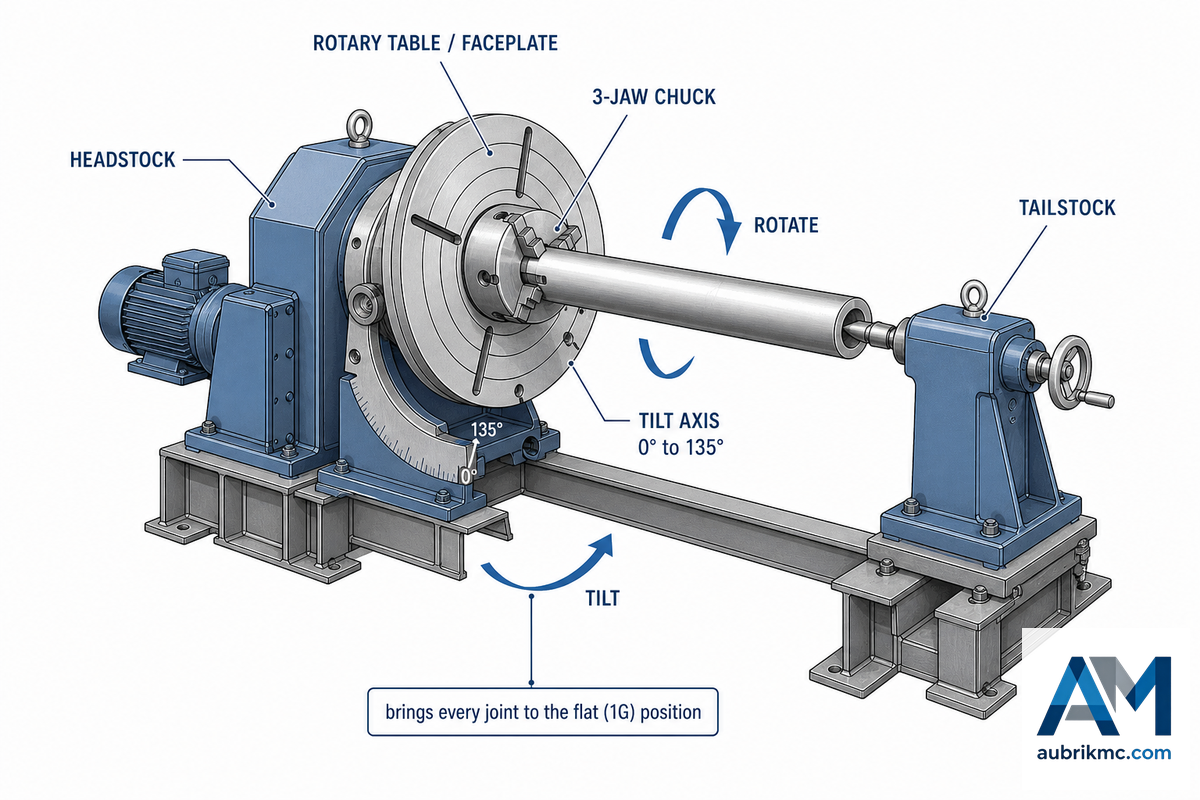
Um posicionador de soldagem é um dispositivo elétrico de fixação que permite colocar ou girar manualmente um conjunto soldado até uma posição horizontal e plana, para movimentar a tocha com o mínimo de esforço físico. Em sua configuração básica, um posicionador de soldagem é composto por um sistema de acionamento, uma mesa giratória ou placa de fixação, um mandril para prender a peça de trabalho e, para itens longos e difíceis de movimentar, um contraponto. Ele executa a movimentação pesada, transformando trabalhos fora de posição em soldagem na posição plana. Conforme observa The Fabricator, um conjunto soldado corretamente posicionado “reduz a fadiga do soldador, aumenta a segurança, melhora a qualidade da solda e economiza espaço na área de produção”.
Como funciona um posicionador de soldagem?
Um posicionador de soldagem prende a peça de trabalho a uma mesa giratória que gira em velocidade controlável. Normalmente, a mesa giratória é inclinada para que a junta de soldagem fique na posição plana sob a tocha de soldagem estacionária. O soldador controla a velocidade de rotação da peça e abre o arco, muitas vezes usando um pedal. A peça gira uniformemente sob a tocha, produzindo uma solda circunferencial uniforme com muito menos fadiga, maior velocidade e resultados mais limpos do que ao tentar manter uma tocha contra uma junta de soldagem sobrecabeça ou vertical. Essa posição plana é uma das formas mais econômicas de aumentar o tempo efetivo de arco aberto em uma oficina de fabricação metalmecânica. Usado dessa forma, o posicionador produz soldas de alta qualidade, mais uniformes e com muito menos defeitos, aumentando a produtividade por meio do movimento controlado da peça de trabalho, do fácil acesso às juntas de soldagem e de uma superfície uniforme para o arco em cada passe — seja em uma soldagem originalmente plana ou vertical, reposicionada para a posição plana.
Embora existam vários tipos de posicionadores de soldagem — incluindo mesas giratórias, unidades de bancada, máquinas de dois eixos e modelos reforçados com cabeçote motriz e contraponto —, este guia aborda a operação independentemente do projeto. Se ainda estiver escolhendo a unidade adequada para sua aplicação, nossa página central sobre posicionadores de soldagem ou o guia de dimensionamento de posicionadores de soldagem rotativos pode ser útil.
Em trabalhos pesados, o retorno aparece mais rapidamente. Considere uma fábrica de vasos de pressão soldando um costado de 40 toneladas e 4 m de diâmetro: em suportes fixos, o soldador trabalha na posição sobrecabeça, o tempo de arco aberto despenca e cada junta de soldagem circunferencial exige esmerilhamento e novas execuções. Coloque esse costado sobre um virador de roletes sob um manipulador de soldagem, posicione cada junta na horizontal e a mesma junta será soldada na posição plana com deposição total — a diferença entre uma semana de retrabalho e uma radiografia limpa.
Etapa 1: instale e conecte à massa antes de soldar
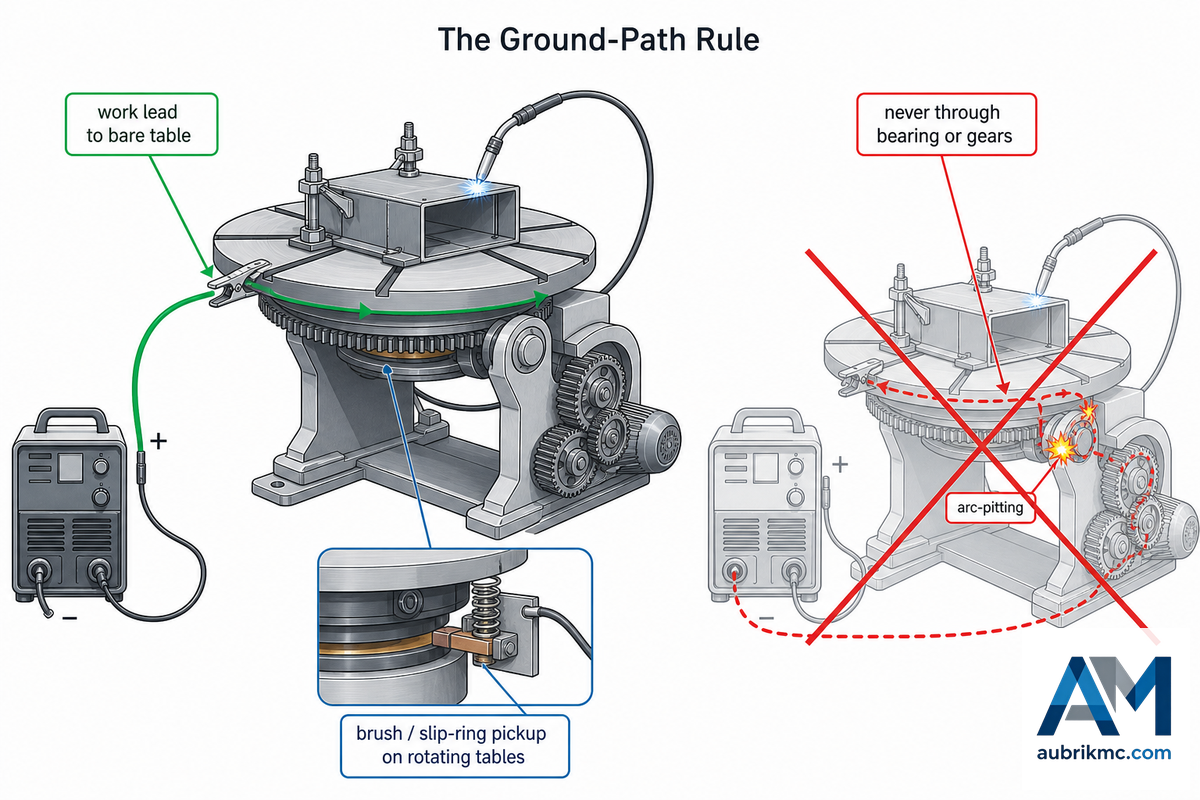
Dois pré-requisitos devem ser atendidos antes de ligar a alimentação: o próprio posicionador não pode se mover (exceto quando acionado intencionalmente), e toda a corrente de soldagem deve retornar diretamente à fonte de soldagem, não pelos componentes do sistema de acionamento. Tanto a segurança quanto a qualidade da solda dependem do cumprimento dessas condições.
Aparafuse-o. Mesmo um posicionador pequeno de bancada precisa ser aparafusado a uma superfície sólida e plana por seus furos de montagem, para que não tombe quando uma peça com carga lateral ou um cabo preso aplicar uma força inesperada. Uma fixação frouxa entre o posicionador e a bancada é uma catástrofe à espera de uma oportunidade. Quando estiver girando, trate o posicionador como qualquer máquina rotativa: mantenha mãos, mangas e cabos afastados da mesa giratória e do acionamento e siga as práticas de proteção de máquinas da OSHA 1910.212 para componentes rotativos, pontos de esmagamento e projeção de fagulhas. Em instalações confinadas ou semifechadas, adicione exaustão localizada, pois a inclinação da peça pode direcionar a pluma de fumos de soldagem diretamente ao operador.
A regra do caminho de retorno da corrente
Esta é a informação fundamental que distingue quem conhece a máquina de quem a destrói silenciosamente: o cabo de retorno deve ser conectado à mesa giratória ou à placa de fixação do posicionador, e a corrente de soldagem nunca deve retornar pelo rolamento ou pelo trem de engrenagens. Quando a corrente de soldagem passa por um rolamento giratório, cria pequenos arcos entre os contatos rolantes e produz crateras nas pistas — o mesmo tipo de erosão por descarga elétrica que destrói rolamentos de motores em equipamentos acionados por inversor de frequência, além da eletrônica do acionamento e do encoder. The Fabricator informa claramente o resultado: “Se a conexão à massa não for feita corretamente, os componentes elétricos poderão ser danificados e serão depositadas soldas de baixa qualidade.” A OSHA 1910.254 exige que o cabo de retorno esteja “firmemente conectado à peça” — em um posicionador, o único ponto possível para essa conexão é a mesa giratória ou a placa de fixação onde a peça foi presa — exatamente onde The Fabricator recomenda conectar a massa.
📐 Nota de engenharia
Conecte a massa ao metal exposto — remova a tinta sob o terminal antes de apertar a conexão. Em mesas giratórias de rotação contínua, uma garra fixa enrolaria o cabo de retorno, por isso, em unidades industriais, a massa normalmente passa por uma escova ou bloco de cobre pressionado por mola contra a parte inferior da mesa giratória, ou por um anel coletor — desde que esse caminho de retorno tenha uma conexão elétrica firme e o coletor seja dimensionado para toda a corrente de soldagem. Monitore o coletor de massa: uma escova desgastada causa contato intermitente, e contatos intermitentes provocam excesso de respingos e depósitos irregulares antes mesmo que se suspeite do circuito de massa.
Etapa 2: carregue e centralize a peça de trabalho
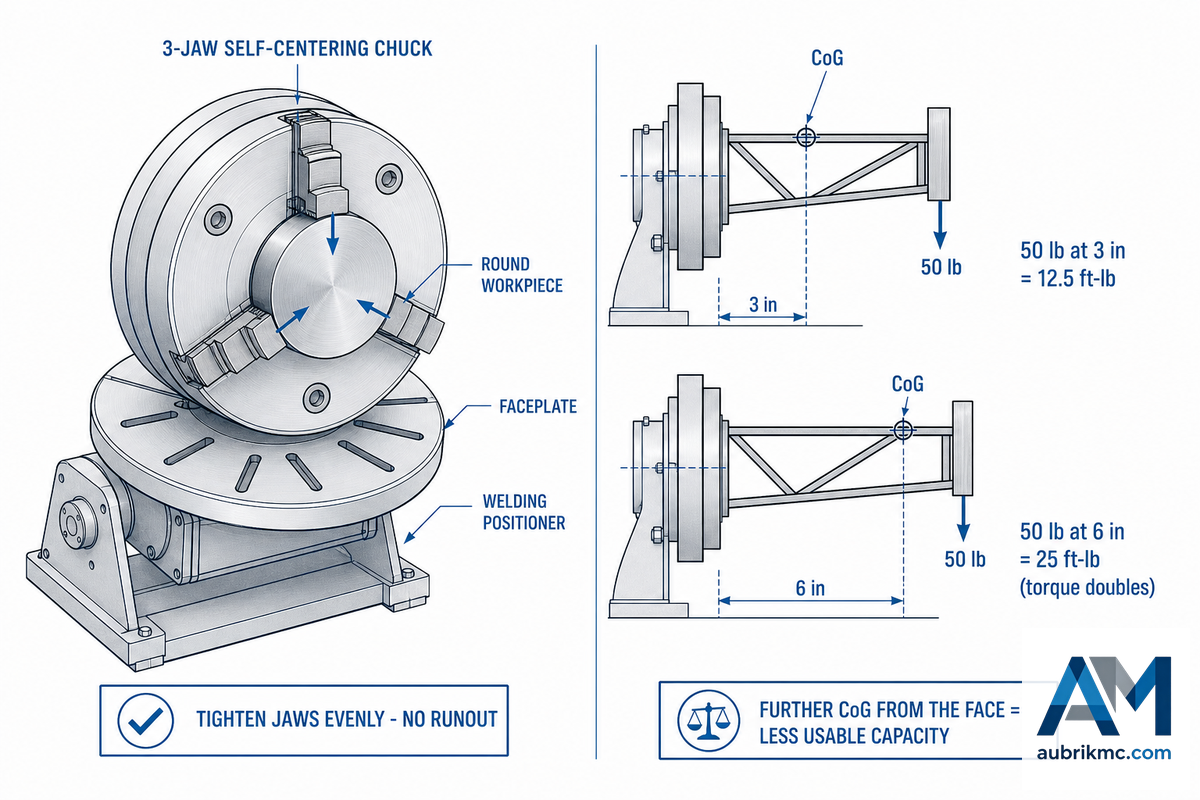
Na configuração mais comum, peças de trabalho redondas são montadas no mandril do posicionador de soldagem — normalmente um modelo autocentrante de três castanhas ou um mandril de castanhas independentes para perfis irregulares; formatos irregulares são montados em um dispositivo de fixação personalizado ou aparafusados à placa de fixação do posicionador por meio de rasgos. Centralize a peça e aperte uniformemente as castanhas do mandril para que ela não oscile durante a rotação — a oscilação altera a distância entre a tocha e a peça de trabalho e faz o arco se desviar. Uma observação prática da equipe da fábrica: a peça de trabalho pode se expandir e se contrair com as variações de temperatura, afrouxando a fixação do mandril; verifique o mandril logo após o ponteamento.
“A escolha do dispositivo de posicionamento adequado para o trabalho exige considerar não apenas o peso e o tamanho do conjunto soldado, mas também o centro de gravidade e sua distância em relação ao dispositivo de posicionamento. À medida que essa distância aumenta, um torque maior é aplicado ao posicionador.”
Essa relação é a informação mais importante que o operador precisa memorizar, pois a capacidade nominal da máquina é calculada pressupondo que a peça de trabalho esteja centralizada na placa de fixação. Se o centro de gravidade da peça ultrapassar a placa de fixação, a capacidade útil diminuirá drasticamente. No exemplo do próprio Ladd, um conjunto soldado de 50-lb (23 kg), mantido a 3 inches (75 mm) da face, gera 12,5 ft-lbs de torque na posição vertical; ao deslocar esse centro de gravidade para 6 inches (150 mm), o torque dobra para 25 ft-lbs na superfície de montagem. Ao dobrar o balanço, dobra-se a carga sobre o acionamento; portanto, peças aparentemente leves podem facilmente sobrecarregar um dispositivo de posicionamento após a adição de dispositivos de fixação e espaçadores.
Verificação do centro de gravidade antes de iniciar a rotação
- Deve-se estimar a distância do CdG do conjunto carregado até a placa de fixação, incluindo os dispositivos de fixação e a peça.
- Para um balanço superior a algumas polegadas, é necessário passar para a classe de capacidade seguinte ou instalar um contraponto e um apoio fixo para sustentar a extremidade oposta.
- Verifique as capacidades de carga horizontal e vertical — um posicionador inclinado a 90° recebe uma carga muito diferente de outro operando na horizontal.
Se precisar obter rapidamente uma estimativa da capacidade antes da compra, experimente nossa calculadora de capacidade de carga para posicionadores de soldagem, que incorpora um fator de segurança e a verificação da carga excêntrica no seu CG.
Etapa 3: ajuste a velocidade de rotação à velocidade de avanço
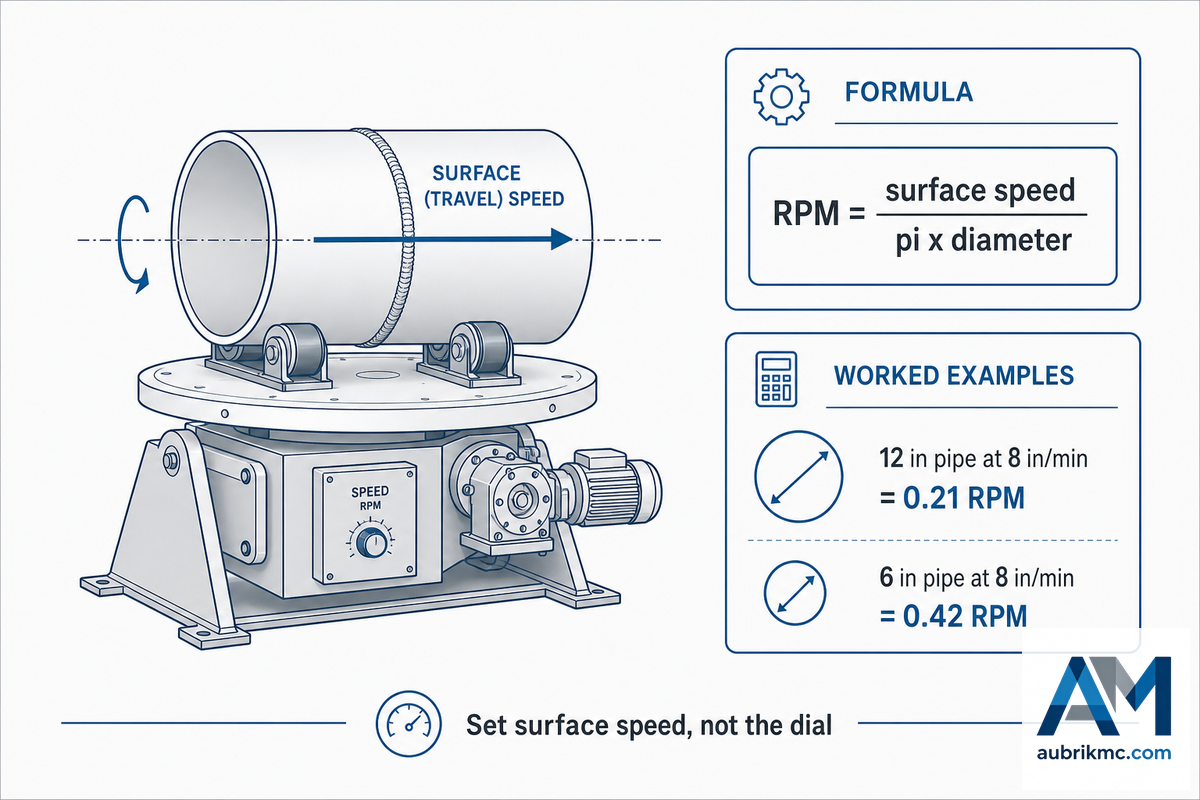
É no ajuste da velocidade do posicionador de soldagem que a maioria das pessoas erra o valor, pois o mostrador do posicionador indica RPM, enquanto a solda depende da velocidade superficial. Como afirmou certa vez um profissional de fabricação metalmecânica no WeldingWeb, “ao automatizar ou mecanizar a soldagem, é melhor considerar a velocidade em polegadas por minuto na superfície da peça”.
Método que prioriza a velocidade superficial: 3 etapas para ajustar as RPM
A velocidade de rotação de qualquer peça, independentemente do diâmetro, é determinada em apenas três etapas:
- Escolha uma velocidade de avanço para seu processo e sua junta — a mesma ipm que usaria na soldagem manual.
- Meça o diâmetro externo da peça de trabalho no ponto da solda.
- Converta para RPM: RPM = velocidade superficial ÷ (π × diâmetro).
🔢 Exemplo de cálculo
se você deseja uma velocidade de avanço de 8 in/min em um tubo com DE de 12 in (300mm)… isso corresponde a 12 * pi, ou 37.7 in. serão necessárias 8/37.7, ou .21 rpm. para soldar um tubo de 6 in (150mm) a 8 in/min… isso corresponde a 6 * pi, ou 18.85 in… são necessárias 8/18.85, ou .42 rpm! 2x as rpm para metade do tubo… mas com o mesmo comprimento de cordão.
Abaixo está uma faixa média de velocidades superficiais para vários tipos de processo, juntamente com as RPM resultantes para dois diâmetros comuns. Use esses valores como referência e sempre verifique novamente seu procedimento de soldagem.
| Classe do processo / junta | Velocidade superficial (mm/min | in/min) | RPM a Ø300 mm | RPM a Ø600 mm |
|---|---|---|---|
| Passe de raiz TIG (GTAW) | 40–75 | 1.5–3 | 0.04–0.08 | 0.02–0.04 |
| Enchimento/acabamento TIG (GTAW) | 75–150 | 3–6 | 0.08–0.16 | 0.04–0.08 |
| MIG (GMAW) com arco curto | 200–400 | 8–16 | 0.21–0.42 | 0.11–0.21 |
| MIG (GMAW) por transferência spray | 300–600 | 12–24 | 0.32–0.64 | 0.16–0.32 |
| Arame tubular (FCAW) | 250–500 | 10–20 | 0.27–0.53 | 0.13–0.27 |
| Arco submerso (SAW), arame único | 400–900 | 16–35 | 0.42–0.95 | 0.21–0.48 |
| SAW, tandem/múltiplos arames | 900–2,000 | 35–79 | 0.95–2.1 | 0.48–1.06 |
| Enchimento por revestimento duro | 150–300 | 6–12 | 0.16–0.32 | 0.08–0.16 |
| Revestimento metálico por soldagem com fita / revestimento por soldagem | 100–250 | 4–10 | 0.11–0.27 | 0.05–0.13 |
| Tubo orbital (Ø50 mm) | 60–200 | 2.4–8 | 0,38–1,27 rev/min a Ø50 mm | |
Faixas de velocidade superficial baseadas em práticas típicas do setor. RPM = velocidade superficial ÷ (π × diâmetro). Verifique conforme sua especificação do procedimento de soldagem (WPS).
Como referência, as velocidades de mesas giratórias de bancada variam de 0 a 2.5 RPM, as mesas giratórias pesadas operam na faixa de 0.05 a 2.0 RPM e as velocidades superficiais de soldagem vão de cerca de 40 mm/min (passe de raiz TIG) a mais de 2.000 mm/min (arco submerso tandem). Se não quiser usar a calculadora, também é possível calcular a velocidade superficial com base nas RPM ou as RPM com base na velocidade superficial para determinado diâmetro em nossa calculadora de RPM e velocidade superficial.
Etapa 4: incline para a posição plana e defina a posição da tocha
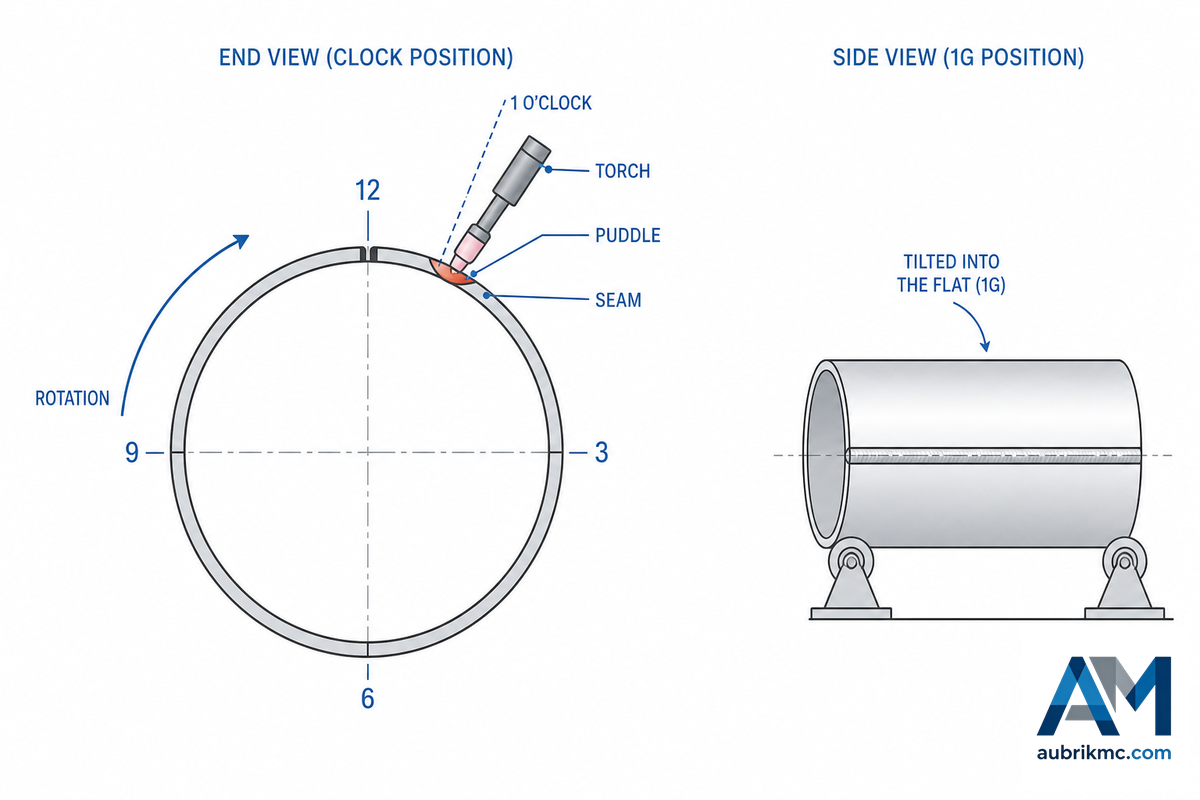
Em um posicionador com inclinação e rotação, incline a mesa giratória para colocar a junta a ser soldada na posição plana — a posição 1G, conforme as terminologias da AWS e da ISO 6947:2019. O metal fundido permanece onde deve ficar porque a gravidade ajuda a impedir que ele escorra. Isso permite produzir pernas de filete iguais e um cordão mais uniforme do que seria possível na soldagem fora de posição.
Imagine um tampo de tanque girando em um posicionador de soldagem de bancada sem inclinação: a junta fica parcialmente vertical, a poça de fusão cede, e cada passe apresenta mordedura na borda inferior enquanto o reforço se acumula frio e arredondado. Incline essa mesma junta para a posição plana 1G e o defeito desaparecerá — o mesmo soldador, o mesmo arame de soldagem e uma solda mais íntegra, com menos esmerilhamento. Esse é o motivo para sempre recolocar a junta ativa na posição plana enquanto a peça gira.
Em um tubo girado ou em uma solda circunferencial, o ângulo da tocha é fundamental. Normalmente, a tocha é mantida ligeiramente acima do ponto morto superior — por exemplo, na posição de 1 hora na extremidade do tubo —, permitindo que a poça de fusão se apoie na junta de soldagem, onde esfria e se solidifica antes de escorrer à frente do arco. Ao ultrapassar esse ponto, a tocha começa a arrastar o metal e, depois, passa a perseguir a poça de fusão. O ângulo exato em relação ao relógio depende do diâmetro, da corrente e do processo.
Adequação do posicionador ao processo: TIG, MIG e SAW
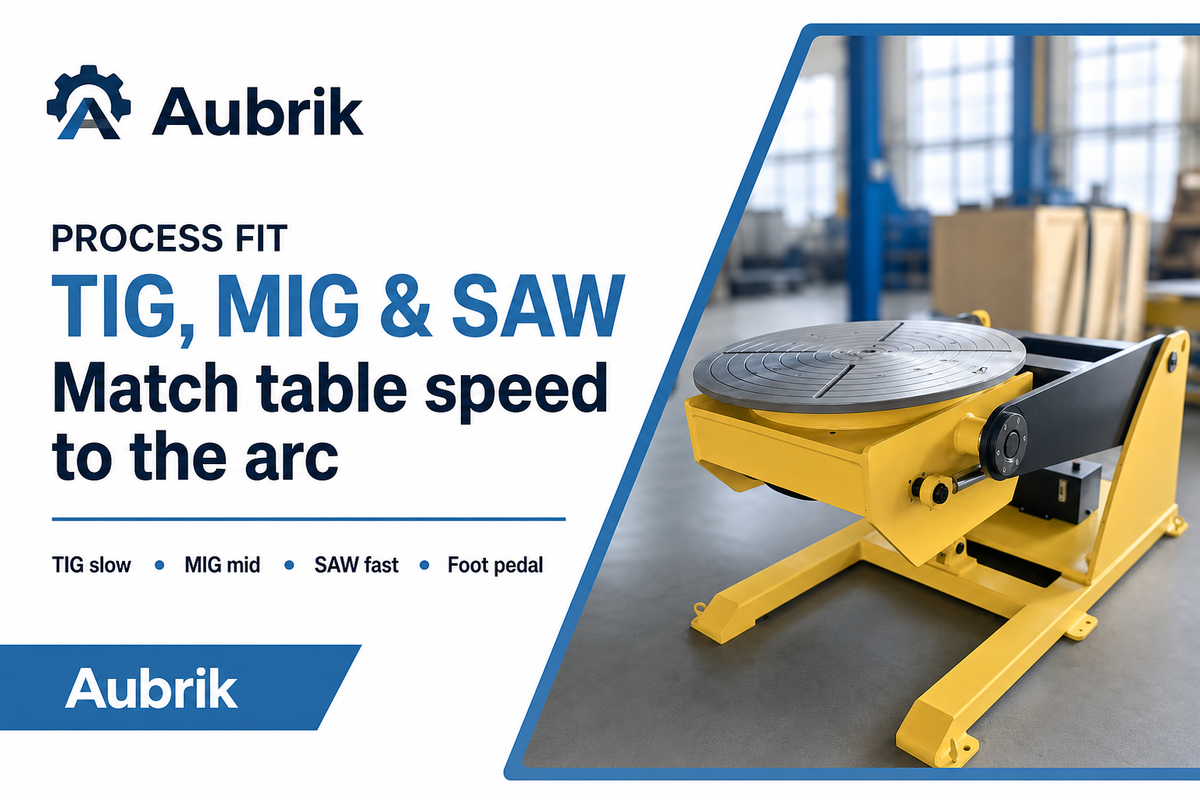
O procedimento de preparação é universal para soldas controladas por posicionador, mas o modo de rotação pode variar. Dois padrões comuns de movimento atendem à maior parte dos trabalhos de fábrica: rotação contínua para juntas de soldagem totalmente circunferenciais e indexação e soldagem para juntas posicionadas que avançam e depois permanecem paradas durante o processo.
Ajuste a velocidade ao processo, e não o contrário. Execute o arco submerso nas velocidades de avanço do MIG em um tubo com parede de 3 mm e a raiz será perfurada; avance lentamente nas velocidades do TIG sob um cabeçote SAW de alta deposição e será formado um cordão frio, convexo e irregular que precisará ser removido por goivagem. A velocidade do posicionador deve acompanhar o que o arco realmente consegue depositar. O mesmo posicionador atende igualmente à soldagem manual, semiautomática e automática; adequar o movimento da mesa giratória ao processo de soldagem é o que transforma uma habilidade manual em uma operação de soldagem repetível para diferentes aplicações e sistemas de soldagem.
- TIG (GTAW): uma configuração de posicionador para soldagem TIG opera nas menores velocidades superficiais; ajuste a velocidade da mesa giratória ao avanço do arame de adição e à formação da poça de fusão. Aqui, a regularidade é mais importante que a velocidade — uma mesa giratória estável produz o cordão uniforme que um arco conduzido manualmente dificilmente consegue manter.
- MIG/FCAW (GMAW): velocidades moderadas podem ser obtidas formando primeiro a poça de fusão com um pedal ou controle remoto e, em seguida, iniciando a rotação. Posicionadores de bancada com velocidade variável e rotação direta e reversa são ideais para o trabalho.
- Arco submerso (SAW): velocidades e taxas de deposição mais altas. A orientação do posicionador funciona em conjunto com um suporte de tocha ou manipulador de soldagem, de modo que o fundente sempre cubra a junta em seu ponto mais alto. Se fizer parte de um sistema totalmente integrado, o operador poderá iniciar a solda por pedal, e o programa — incluindo pausas para a formação da poça de fusão e o enchimento da cratera — será executado automaticamente.
Uma junta longa e retilínea, ou uma aplicação na qual a própria tocha precise se mover, exigirá mais do que um posicionador — esse é o trabalho de um manipulador de soldagem tipo coluna e lança. Frequentemente, esse sistema é usado com o posicionador dentro de uma célula robotizada.
Erros com posicionadores: 10 falhas e suas correções
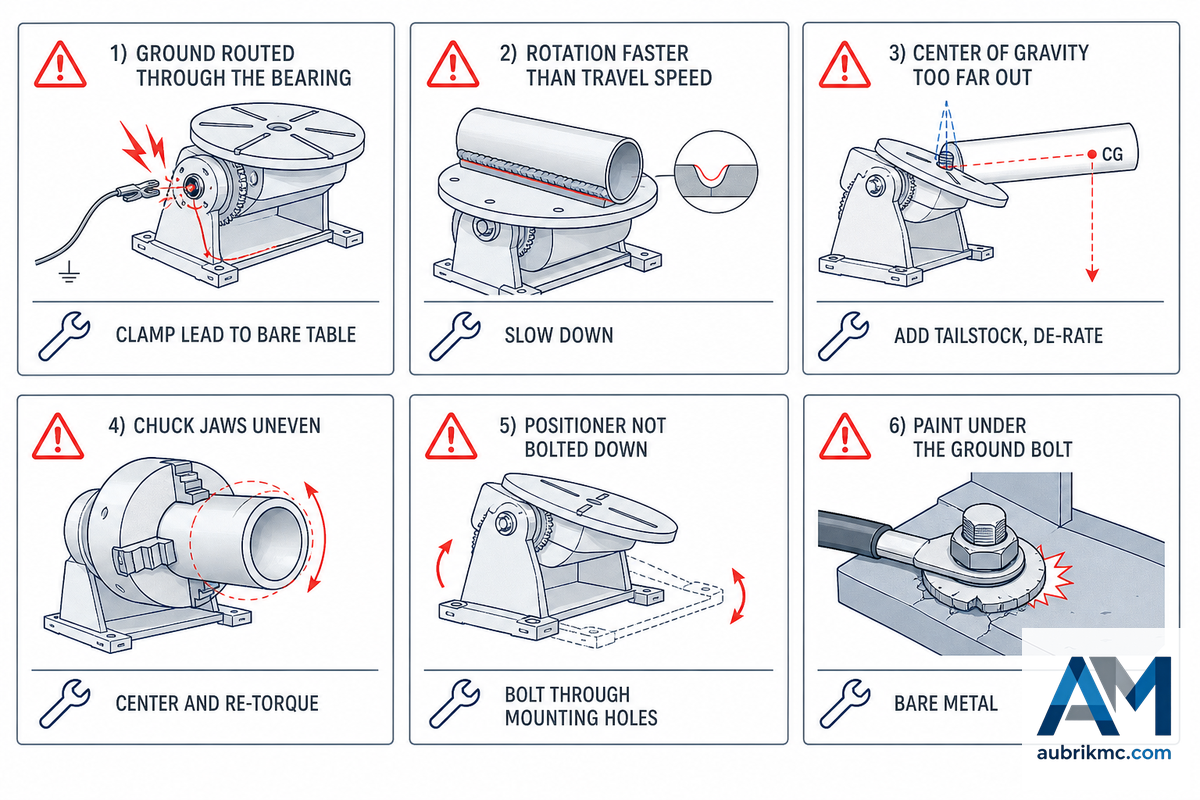
A maioria dos problemas com posicionadores não está relacionada à máquina, mas à forma como o usuário preparou o processo. Veja os erros comuns no chão de fábrica, quanto eles podem custar e como corrigi-los — começando pela falha na conexão à massa, que a OSHA 1910.254 trata como um requisito do cabo de retorno, e não apenas como um problema de qualidade.
| Falha | O que ela danifica | Correção |
|---|---|---|
| A corrente de retorno passa pelo rolamento/pelas engrenagens | Pistas com crateras de arco, acionamento/encoder queimado | Conecte o cabo à mesa giratória em metal exposto; use coletor por escova em mesas giratórias |
| Rotação mais rápida que a velocidade de avanço | Mordedura, cordão sobreposto, falta de fusão | Ajuste a velocidade superficial = velocidade de avanço da soldagem; reduza a velocidade |
| CdG muito afastado da placa de fixação | Travamento do motor, tombamento, desgaste das engrenagens | Mantenha o CdG sobre o eixo; adicione um contraponto; reduza a capacidade para cargas em balanço |
| Castanhas apertadas de forma desigual | Batimento, desvio do arco, cordão irregular | Centralize e aplique o mesmo torque às castanhas; verifique o batimento sem soldar |
| A fixação afrouxa quando a peça aquece/esfria | A peça se desloca durante a soldagem e vira sucata | Verifique novamente o mandril após os pontos; considere a expansão |
| Peça fora de circularidade, altura fixa da tocha | O comprimento do arco e a corrente oscilam a cada volta | Use controle por tensão do arco/CTWD ou corrija a circularidade da peça |
| Posicionador não aparafusado | Tomba sob força inesperada | Aparafuse pelos furos de montagem — mesmo as unidades de bancada |
| Tinta mantida sob o parafuso de massa | Conexão à massa de alta resistência, respingos, depósito deficiente | Remova a tinta até expor o metal antes de aparafusar |
| Sem tempo de espera inicial/final para a cratera em um círculo completo | Sobreposição fria ou trinca de cratera no fechamento | Programe um tempo de espera inicial e a sobreposição para enchimento da cratera |
| Rodas de acionamento / escovas de massa desgastadas | Variação da velocidade, conexão intermitente à massa | Inspecione e substitua conforme um plano de manutenção |
Vale repetir uma falha comum: maior velocidade raramente significa melhor resultado. Um arco que avança rápido demais produzirá fusão inadequada. Tentar elevar a rotação além dos limites do processo é uma forma amplamente documentada de gerar mordedura e falta de fusão; os guias de soldagem indicam de forma consistente que o limite é definido pelo próprio arco, e não pelo posicionador.
Quando um posicionador não é a ferramenta adequada
Os posicionadores justificam seu investimento ao movimentar peças individuais durante a operação de soldagem. Isso não significa que resolvam todos os problemas de movimentação de peças, por isso é importante saber o que eles não fazem.
- Tubos longos e pesados e peças cilíndricas funcionam melhor sobre rotadores de soldagem ou viradores de roletes, que apoiam a peça ao longo de seu comprimento entre dois roletes de suporte. Consulte o guia de operação de rotadores de tubos para obter instruções de preparação.
- Uma junta de soldagem longa e reta exige que a tocha se mova, não a peça de trabalho. Essa tarefa requer um manipulador de soldagem com coluna e lança ou um pórtico.
- Peças idênticas produzidas em grande volume são uma boa aplicação para uma célula de soldagem robotizada, na qual o posicionador atua como o elemento de movimentação de peças do sistema robotizado.
A maioria das fábricas utiliza os três tipos: um posicionador para conjuntos soldados, um virador de roletes para cilindros e um manipulador de soldagem ou uma célula robotizada conforme a produção aumenta. Para selecionar o equipamento adequado a uma peça específica, os guias de seleção de posicionadores para serviços pesados e mesas giratórias de soldagem disponíveis em nossos Artigos relacionados apresentam informações mais detalhadas sobre cada tipo.
Por que o uso de posicionadores está aumentando em 2026
Atualmente, a necessidade de entender a operação dos posicionadores tem pouca relação com a tecnologia e muita relação com a escassez de mão de obra. As reportagens da The Fabricator sobre a força de trabalho do setor de soldagem destacam a falta de soldadores qualificados. As vagas para profissionais de soldagem superam constantemente o número de trabalhadores que ingressam no setor, uma lacuna que as fábricas não conseguem resolver simplesmente contratando mais pessoas. Por isso, as empresas de fabricação metalmecânica precisam encontrar maneiras de obter mais soldas concluídas com a atual equipe de soldagem e, como o tempo efetivo de arco aberto representa em média apenas 10-15% de um turno de soldagem, levar as soldas para a posição plana é a abordagem de menor custo. A maioria das fábricas adota essa primeira etapa da automação de soldagem antes mesmo de considerar células robotizadas. No entanto, o cenário é realmente misto: o U.S. Bureau of Labor Statistics projeta um crescimento de apenas cerca de 2% no emprego de soldadores até 2034, e a International Federation of Robotics observa que fábricas menores muitas vezes não dispõem de integradores nem do projeto de processo necessário para migrar diretamente para robôs. É exatamente por isso que o posicionador é importante: trata-se da etapa de automação de soldagem que uma pequena fábrica pode adotar hoje, sem os custos e a complexidade de uma célula robotizada.
Essa tendência de mercado se reflete nos dados de vendas: analistas do setor estimam que a soldagem automatizada representa aproximadamente metade de todas as vendas de equipamentos de soldagem a arco e tem crescido cerca de 5-6% ao ano, enquanto a soldagem robotizada apresenta taxas de crescimento ainda maiores. No entanto, do ponto de vista do comprador, uma medida mais imediata é padronizar a conexão à massa, a fixação e os ajustes de velocidade dos posicionadores já utilizados em sua fábrica antes de investir em novos equipamentos. Os operadores que dominarem esses três procedimentos serão aqueles que tornarão rentável seu investimento em automação de soldagem.
Perguntas frequentes: uso de um posicionador de soldagem
Como fazer a conexão à massa de um posicionador de soldagem?
Ver resposta
Conecte o cabo de retorno diretamente à mesa giratória ou à placa de fixação do posicionador, sobre metal nu e com toda a tinta removida sob o terminal, para que a corrente retorne pela peça, e não pelos rolamentos ou pelo trem de engrenagens. Em uma mesa giratória com rotação contínua, a conexão à massa é transferida por uma escova ou um bloco de cobre com mola em contato com a parte traseira da mesa, ou por um anel coletor, pois uma garra fixa enrolaria o cabo. Uma conexão à massa deficiente ou conduzida pelos rolamentos causa marcas nas pistas, danifica o acionamento e produz soldas abaixo do padrão.
Em que velocidade um posicionador de soldagem deve operar?
Ver resposta
Ajuste a velocidade com base na superfície da peça, não no mostrador da mesa giratória. Selecione a velocidade superficial (de curso) exigida pelo processo — aproximadamente 1,5–3 in/min para a raiz com TIG e 8–16 in/min para MIG — e depois converta-a em RPM usando RPM = velocidade superficial ÷ (π × diâmetro). Um tubo de 12 polegadas a 8 in/min gira a aproximadamente 0.21 RPM; um tubo de 6 polegadas na mesma velocidade precisa de 0.42 RPM. Diâmetros menores sempre exigem RPM mais altas para produzir o mesmo cordão.
Como funciona um posicionador de soldagem?
Ver resposta
Um posicionador de soldagem prende uma peça de trabalho a uma mesa giratória de velocidade variável e, nos modelos inclináveis, inclina essa mesa para colocar a junta de soldagem na posição plana. O operador ajusta a velocidade de rotação e abre o arco, geralmente com um pedal; em seguida, a peça gira de maneira constante sob uma tocha fixa, formando uma solda circunferencial uniforme enquanto a gravidade mantém a poça de fusão. Essa posição plana, com soldagem para baixo, melhora a qualidade da solda e aumenta o tempo efetivo de arco aberto.
É possível usar um posicionador de soldagem para soldagem TIG?
Ver resposta
Sim — a soldagem TIG é uma das aplicações mais adequadas, pois a rotação constante mantém a velocidade de curso uniforme que é difícil obter na soldagem manual. Utilize a faixa inferior de velocidade e ajuste a mesa giratória de acordo com a taxa de alimentação do metal de adição.
Qual é a diferença entre um posicionador de soldagem e um rotador de soldagem?
Ver resposta
Um posicionador prende um conjunto soldado em um único ponto — geralmente por um mandril ou uma placa de fixação — e pode incliná-lo e girá-lo, sendo adequado para peças individuais e dispositivos de fixação. Um rotador de soldagem (virador de roletes) apoia um cilindro longo sobre dois conjuntos de rodas e apenas o gira em torno do próprio eixo, distribuindo o peso ao longo do comprimento para tubos, tanques e vasos. Escolha o posicionador quando precisar de flexibilidade de inclinação e rotação, e o rotador para peças longas e cilíndricas.
Como centralizar uma peça de trabalho no mandril de um posicionador?
Ver resposta
Apoie a peça contra a face do mandril, aperte uniformemente as três castanhas autocentrantes e gire-a manualmente para verificar o batimento antes de abrir o arco. Verifique novamente o aperto após os pontos de solda, pois o calor pode alterá-lo.
Está procurando um posicionador dimensionado para sua peça?
Aubrik fabrica uma variedade de posicionadores de soldagem, rotadores de soldagem e soluções completas de soldagem — todos rigorosamente testados e calibrados antes do envio, com peças de reposição de uso frequente prontamente disponíveis. Forneça os detalhes da peça de trabalho, seu peso e o processo de soldagem, e fabricaremos uma máquina sob medida para suas necessidades.
Conheça os posicionadores de soldagem →Sobre este guia
Este guia de operação foi elaborado pela equipe de engenharia da Wuxi ABK Machinery (Aubrik) com base em práticas recomendadas e publicações consolidadas do setor de soldagem. As fontes incluem informações da OSHA 1910.254, AWS/ANSI Z49.1, ISO 6947:2019 e the Fabricator, além da experiência operacional compartilhada por soldadores em fóruns de soldagem. Valores específicos — como velocidade de rotação, ângulo da tocha em relação ao mostrador e reduções de capacidade — variam conforme a máquina, o arame de soldagem e a junta; reconhecemos essa variação, pois os ajustes ideais do posicionador somente podem ser determinados por meio de uma solda de teste em sua peça.
Referências e fontes
- OSHA 1910.254 — Soldagem a arco e corte — U.S. Occupational Safety and Health Administration
- OSHA 1910.212 — Requisitos gerais para todas as máquinas (proteções) — U.S. Occupational Safety and Health Administration
- OSHA 1926.351 — Soldagem a arco e corte (construção) — U.S. Occupational Safety and Health Administration
- Fundamentos da segurança na soldagem (base ANSI Z49.1) — American Welding Society
- 5 aspectos que os soldadores precisam conhecer sobre posicionadores de soldagem — The Fabricator / The Welder (Jason Ladd, Koike Aronson)
- Aplicação de posicionadores de bancada na soldagem de tubos e tubulações — The Fabricator
- Perspectivas, tendências e remuneração da força de trabalho do setor de soldagem (dados da AWS) — The Fabricator / American Welding Society
- Soldadores, operadores de corte, soldadores de solda branda e brasadores — Manual de perspectivas ocupacionais — U.S. Bureau of Labor Statistics







