
Entre em contato com a Aubrik Company

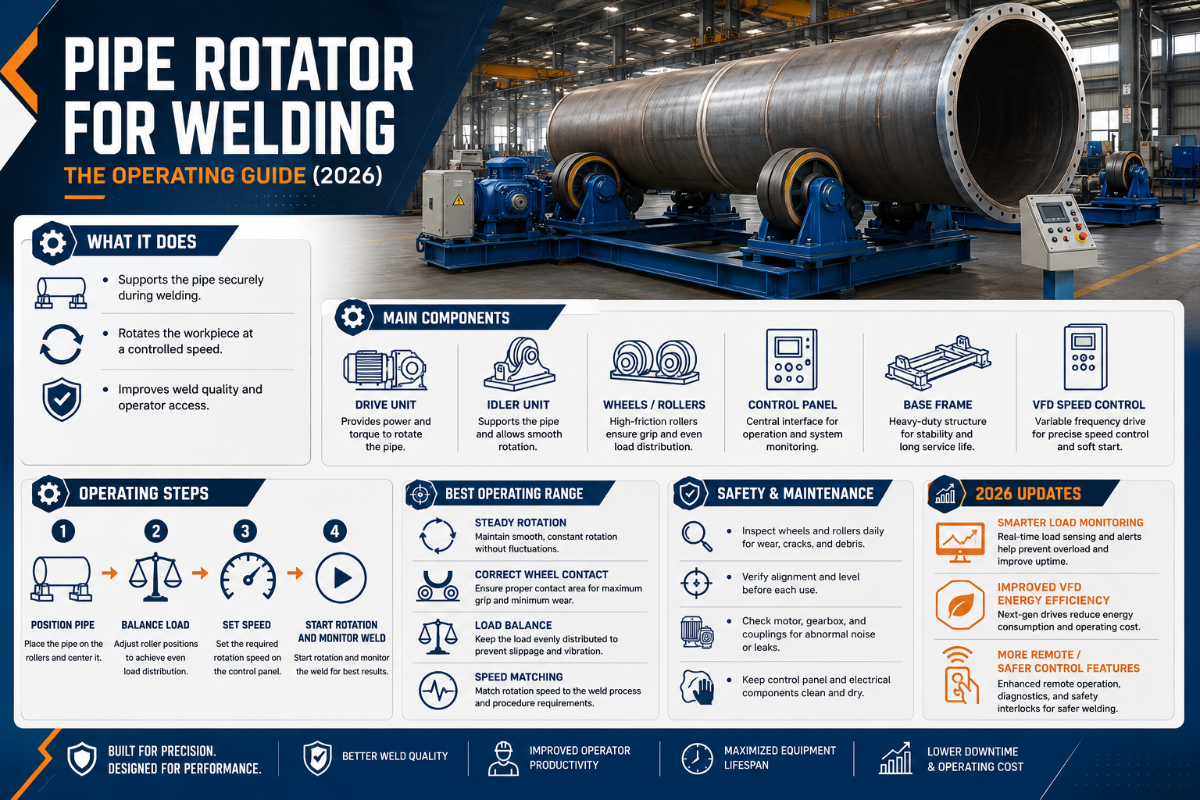
Rotador de soldagem de tubos: como operar viradores de roletes para obter soldas circunferenciais limpas
Atualizado em junho de 2026 · Revisado pela equipe técnica da Aubrik
Um rotador de soldagem de tubos gira a peça, não o soldador. Coloque um tubo, spool, tanque ou vaso de pressão sobre um barramento motorizado com roletes, ajuste uma velocidade de rotação constante e um único soldador executará um cordão circunferencial contínuo na posição plana enquanto a peça gira sob o arco. A dificuldade não está em comprar a máquina, mas em operá-la: combinar as RPM dos roletes com a velocidade de soldagem, ajustar os roletes para impedir o deslocamento da peça, conectar a massa a uma peça giratória sem danificar os rolamentos e identificar a deriva antes que um cilindro seja lançado pela oficina. Este guia é o manual operacional que as fichas técnicas não fornecem. Precisa de orientações sobre capacidade, tipo e dimensionamento? Consulte a página complementar sobre rotadores de soldagem de tubos ABOKE; aqui, o foco é como operá-los corretamente.Especificações rápidas — limites operacionais do rotador de soldagem de tubos
| O que suporta | Peças cilíndricas longas — tubos, spools, tanques, costados de vasos de pressão e seções de torres eólicas |
| Movimento | Rotação em torno do próprio eixo horizontal da peça (rolete de acionamento + barramento com rolete livre) |
| Velocidade de rotação | Ajuste contínuo, normalmente de 0,1–5 rpm em conjuntos pesados (velocidade superficial de ≈6–60 in/min) |
| Capacidade de carga | 5–400 t conforme a categoria construtiva; dimensione para a peça mais pesada + margem de capacidade |
| Processos | SAW, MIG/MAG mecanizado e TIG orbital — qualquer processo que se beneficie da rotação na posição plana |
| Tipo de solda | Juntas circunferenciais; passes de raiz, enchimento e acabamento em uma operação contínua |
Rotadores de soldagem de tubos sob o arco: mecanismo e vantagens em relação à rotação manual
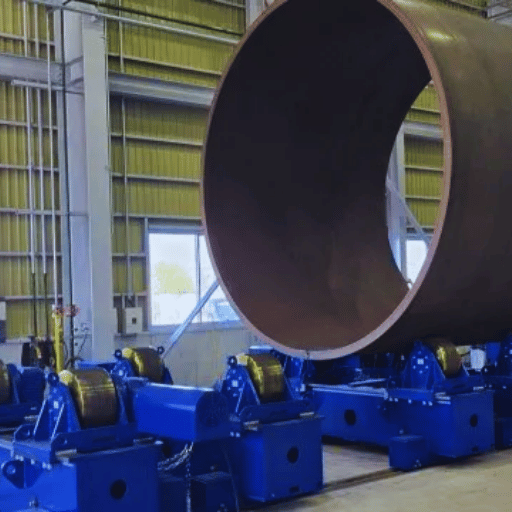
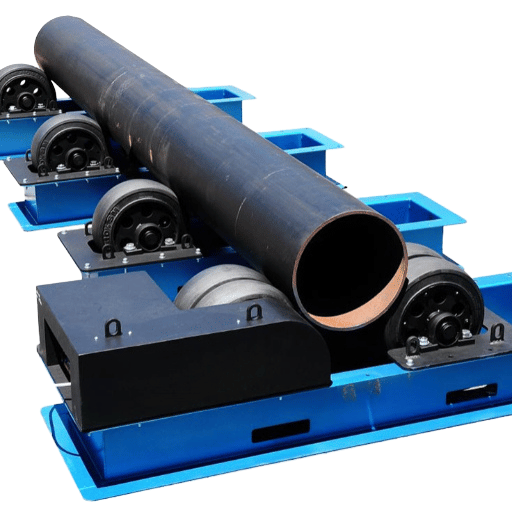 Um rotador de soldagem de tubos — também chamado de conjunto de viradores de roletes para soldagem — é formado por uma unidade de acionamento motorizada e uma ou mais unidades com roletes livres, que sustentam um cilindro e o giram a uma velocidade controlada. Como os roletes sustentam o peso, o soldador mantém a tocha no ponto morto inferior, e a junta passa pela tocha volta após volta. Essa única mudança resolve um problema de geometria: em um tubo fixo, apenas alguns centímetros da junta ficam no ângulo ideal da posição plana a cada momento, enquanto o restante obriga o soldador a trabalhar nas posições vertical ou sobrecabeça, nas quais a gravidade prejudica o controle da poça de fusão.
O benefício está na qualidade da solda, não apenas no conforto. Sempre que um soldador interrompe o trabalho para movimentar com uma ponte rolante ou reposicionar uma peça pesada, o reinício cria um ponto propício a porosidade, mordedura ou marca de abertura de arco — e uma junta circunferencial longa pode exigir dezenas dessas interrupções. A soldagem rotativa contínua elimina essas paradas e reinícios: um único soldador executa toda a circunferência de um spool de 24 polegadas ou de um costado de tanque de 4 metros sem uma segunda movimentação com ponte rolante. É por isso que as empresas de soldagem de tubos medem o ganho pelo tempo de movimentação de peças e pela taxa de retrabalho, não apenas pelos minutos de arco aberto.
O rotador de soldagem é uma das três ferramentas de movimentação de peças, e sua lógica operacional é diferente. Um posicionador de soldagem prende uma peça compacta em um mandril ou mesa giratória e a gira e inclina para permitir acesso em vários ângulos; um manipulador prende uma estrutura soldada balanceada entre centros. Um rotador de soldagem para tubos sustenta um cilindro longo e para serviço pesado sobre um barramento com roletes e apenas o gira — por isso, pode ser dimensionado para peças muito maiores e mais pesadas do que qualquer mandril de posicionador conseguiria sustentar em balanço. A lógica completa de seleção está na visão geral sobre rotadores de soldagem e viradores de roletes; este guia parte do princípio de que os roletes já estão disponíveis e precisam ser operados.
Em comparação com a rotação manual, a justificativa operacional para estes equipamentos de soldagem está principalmente na produtividade da soldagem e no custo: um operador em vez de uma equipe de movimentação com ponte rolante, operações de soldagem contínuas em vez de movimentações com paradas e reinícios e menor custo de mão de obra por metro de junta concluído. As empresas contabilizam o aumento da eficiência pelo tempo de movimentação eliminado em cada turno, somado ao ganho de segurança e eficiência por evitar a movimentação suspensa de peças pesadas — além dos custos menores resultantes. Essa mesma família de dispositivos de fixação atende a diferentes aplicações e diferentes tamanhos: um posicionador de bancada trabalha com uma pequena mesa, mas as aplicações de soldagem em tubos e vasos — e a maioria das aplicações de soldagem de tubos em escala de produção — exigem o suporte rotacional de um barramento com roletes fornecido pelo rotador.
A relação entre velocidade de soldagem e RPM: ajuste da rotação a partir do WPS
A pergunta operacional mais frequente é: “quantas RPM devo ajustar?” A resposta não é um número fixo — é uma conversão. Cada rolete precisa deslocar a superfície do tubo diante do arco exatamente na velocidade indicada pela Especificação do Procedimento de Soldagem (WPS). A velocidade de soldagem é uma variável controlada e essencial suplementar conforme a ASME BPVC Section IX, portanto a velocidade de rotação não deve ser ajustada por percepção — ela é calculada a partir do diâmetro da junta.
📐 A relação entre velocidade de soldagem e RPM
Três exemplos calculados que podem ser refeitos com seus próprios valores:
RPM = velocidade de soldagem do WPS ÷ (π × diâmetro externo do tubo) — mantenha as unidades de comprimento consistentes. A circunferência do tubo (π × diâmetro externo) é a distância que a superfície percorre em uma volta completa; divida por ela a velocidade de soldagem necessária para obter as rotações por minuto.
- ▪DE de 24 in, WPS de 8 in/min: circunferência = π × 24 = 75.4 in → 8 ÷ 75.4 = 0,106 rpm.
- ▪DN300 (DE de 324 mm), WPS de 300 mm/min: circunferência = π × 324 = 1.018 mm → 300 ÷ 1.018 = 0,295 rpm.
- ▪DE de 48 in, WPS de 12 in/min: circunferência = π × 48 = 150.8 in → 12 ÷ 150.8 = 0,080 rpm — por isso, vasos de grande diâmetro precisam de um acionamento de ajuste contínuo capaz de operar abaixo de 0,1 rpm.
| DE do tubo (in) | DE do tubo (mm) | RPM a 8 in/min | RPM a 12 in/min |
|---|---|---|---|
| 4 | 102 | 0.64 | 0.95 |
| 6 | 152 | 0.42 | 0.64 |
| 8 | 203 | 0.32 | 0.48 |
| 12 | 305 | 0.21 | 0.32 |
| 16 | 406 | 0.16 | 0.24 |
| 24 | 610 | 0.11 | 0.16 |
| 36 | 914 | 0.07 | 0.11 |
| 48 | 1,219 | 0.05 | 0.08 |
| 60 | 1,524 | 0.04 | 0.06 |
| 72 | 1,829 | 0.035 | 0.05 |
| 120 | 3,048 | 0.021 | 0.03 |
Método da velocidade superficial; confirme a velocidade de soldagem em relação ao WPS qualificado. Precisa do resultado com um clique? Use a calculadora de velocidade de rotação e velocidade superficial da ABOKE.
Adequação ao processo: SAW, MIG e TIG em viradores de roletes
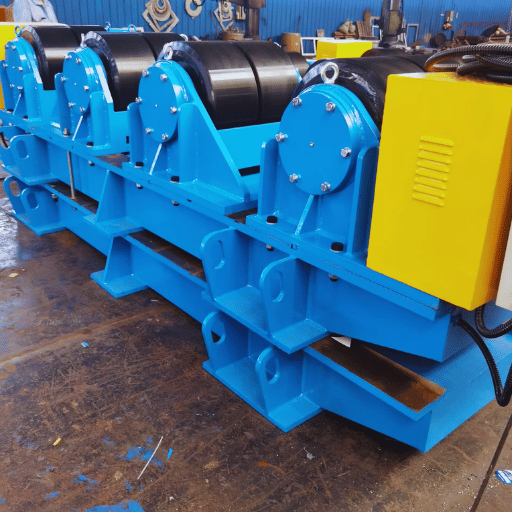 Os roletes proporcionam retorno mais rápido com processos de alta deposição. Segundo uma visão geral de engenharia da ScienceDirect, a soldagem por arco submerso (SAW) “é utilizada principalmente para soldar juntas de vasos na posição plana… [e] requer viradores de roletes” — porque o fluxo só permanece na junta quando ela está na posição plana. Um rotador de soldagem de tubos mantém a junta na posição plana para que o processo SAW opere continuamente, situação em que aparece o maior ganho de tempo de ciclo na fabricação metalmecânica pesada.
O processo MIG/MAG mecanizado também se beneficia: a rotação constante permite que um alimentador de arame com controle sinérgico mantenha uma distância constante e deposite um cordão uniforme, e os fabricantes relatam ganhos relevantes de produtividade em relação à rotação manual. Os processos TIG orbital e mecanizado utilizam os roletes em paredes finas e passes de raiz, nos quais a precisão da soldagem é mais importante do que a deposição. Nos três processos, um pedal ou terminal de programação sem fio permite que o soldador ajuste a rotação durante a operação sem desviar a atenção da poça de fusão.
Como os processos de soldagem MIG e TIG se beneficiam de um sistema de soldagem rotativa?
Ambos os processos se beneficiam porque a peça de trabalho se move a uma velocidade constante e repetível enquanto a tocha permanece fixa — assim, o aporte térmico por unidade de comprimento fica uniforme em toda a junta. No processo MIG em aço-carbono ou tubos de baixa liga, isso proporciona fusão consistente e menos defeitos de solda com alta deposição; para paredes espessas, o soldador combina o controle sinérgico com os roletes e uma fonte da classe de 500 amp. No processo TIG, a rotação constante mantém uma poça de fusão estreita e repetível ao longo de toda a circunferência, proporcionando a exatidão e a consistência exigidas pelos setores aeroespacial e de instrumentação. Uma observação operacional: aços inoxidáveis e ligas de níquel dissipam pouco calor, portanto aumente um pouco a velocidade de rotação em comparação com uma parede equivalente de aço-carbono para evitar descoloração e deformação. Em execuções circunferenciais em paredes espessas, o arco normalmente opera próximo de 300 a 500 A e de 28 a 34 V, enquanto os roletes mantêm o deslocamento dentro da faixa do WPS; reduza a rotação de 10 a 15% para aço inoxidável a fim de limitar o calor.Rotina de alinhamento em 6 verificações: preparação para uma solda circunferencial precisa
Guias práticos do setor indicam que cerca de 70% dos problemas com viradores de roletes decorrem de erros de preparação, não de falhas do equipamento — portanto, a rotina de preparação é a habilidade operacional que oferece maior retorno no chão de fábrica. Faça estas seis verificações na ordem indicada antes da primeira rotação. A rotina é a mesma para girar costados pesados de reatores ou spools curtos de tubos pequenos.Visão geral das 6 verificações de preparação
- 1️⃣Nivele o barramento. As estruturas de acionamento e dos roletes livres devem estar niveladas e coplanares; um barramento instalado em piso inclinado empurra a peça para uma das extremidades.
- 2️⃣Iguale as alturas dos roletes. Os dois conjuntos de roletes devem ter alturas correspondentes com diferença máxima de poucos milímetros — a principal causa operacional do deslocamento axial.
- 3️⃣Ajuste a abertura dos roletes ao DE. Regule a abertura ajustável dos roletes de acordo com o diâmetro, para que a peça se apoie com um ângulo de contato de aproximadamente 30–60° — sem ficar empoleirada nem comprimida.
- 4️⃣Apoie e balanceie a carga. Sustente a peça de trabalho a cerca de 30–40% de cada extremidade para evitar flecha no meio do vão; a peça deve ficar apoiada com contato uniforme, nunca calçada à força.
- 5️⃣Estabeleça o caminho da massa. Conecte o retorno de soldagem por meio de um contato rotativo de massa dedicado, não pelos rolamentos dos roletes (próxima seção).
- 6️⃣Faça um teste de rotação e marque a peça. Na menor velocidade, complete uma volta, confirme o sentido de rotação e marque a junta com giz para observar qualquer deslocamento antes de abrir o arco.
📐 Nota de engenharia
Manter as alturas dos roletes com diferença de até ~2–3 mm ao longo de um vão de 6 m é uma meta prática para peças pesadas. Verifique o sentido de rotação e a sequência das fases elétricas antes de carregar qualquer peça pesada — uma sequência invertida faz os roletes girarem no sentido contrário durante a partida. Para dimensionar a capacidade e a quantidade de roletes livres, consulte o seletor de capacidade e tipo de rotador de soldagem de tubos.
Conexão da massa a uma peça giratória sem causar arco nos rolamentos
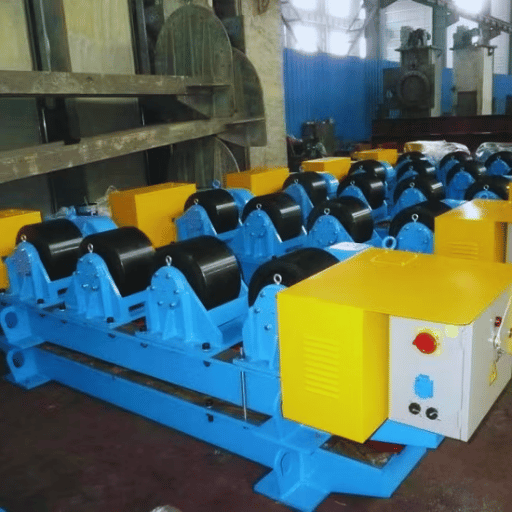 Este é o detalhe operacional que a maioria dos guias omite. A corrente de retorno da soldagem — a massa — precisa sair de uma peça em rotação. Se a corrente encontrar seu próprio caminho pelo contato entre os roletes e o costado e pelos rolamentos, ocorrerão arcos entre os elementos rolantes, causando crateras nas pistas. Trata-se do mesmo dano a rolamentos induzido eletricamente (estriamento por EDM) documentado na engenharia de motores, em que correntes descontroladas no eixo produzem microssoldas e uma superfície fosca no rolamento até sua falha. Em um rotador, a solução é a mesma: fornecer à corrente um caminho de baixa resistência que desvie dos rolamentos.
Uma escova de massa especificada para 300 a 600 A mantém o retorno afastado dos rolamentos; até mesmo 1 V de potencial parasita no eixo pode danificar uma pista durante um regime de trabalho de 12 meses.
Qual é a função da massa de soldagem em um rotador de soldagem de tubos?
A massa de soldagem fecha o circuito elétrico entre a peça de trabalho e a fonte de soldagem, mantendo o arco estável e o operador em segurança (a prática de corrente de retorno segue as normas de soldagem AWS). Em uma peça giratória, essa função deve ser realizada por um contato deslizante próprio para a aplicação — uma escova de cobre-grafite ou uma sapata rotativa de massa dedicada em contato com o costado ou o eixo de acionamento — e não pelos roletes que sustentam a carga. Especifique o método de retorno e a amperagem de pico no pedido para que o rotador seja fabricado com uma escova de capacidade adequada; um trabalho SAW de 500 amp e um trabalho TIG de 200 amp exigem contatos diferentes. A omissão desse componente permanece imperceptível por semanas e depois surge como ruído nos rolamentos e batimento — uma falha cara causada pela economia em uma escova barata.Mapa de falhas de deslocamento–patinagem–rastreamento: diagnóstico de deriva, patinagem e deslocamento axial
Uma suposição comum é que um rotador autoalinhante elimina todos os problemas de alinhamento. A experiência de campo mostra o contrário: mesmo um rolete autoalinhante corretamente ajustado pode permitir que a peça se desloque ao longo do próprio eixo, pois a menor diferença entre as alturas dos roletes ou um costado fora de circularidade empurra a peça lateralmente a cada volta. A existência de patentes para projetos antideriva — consulte no USPTO a US8342493B2, “Sistema de viradores de roletes antideriva”, e a GB2106810A para compensação do deslocamento longitudinal — demonstra que a deriva é uma variável operacional real, não algo que os roletes resolvem automaticamente. Siga o mapa abaixo antes de atribuir a culpa à máquina.| Sintoma | Classe da falha | Causa raiz | Correção operacional |
|---|---|---|---|
| A peça se desloca para uma extremidade | Deslocamento axial | Diferença entre as alturas dos roletes; barramento inclinado | Nivele novamente; iguale as alturas dos roletes com diferença máxima de poucos mm |
| Deslocamento em costado fora de circularidade | Deslocamento axial | A ovalização altera o contato a cada volta | Use um conjunto autoalinhante/antideriva; corrija a circularidade com pontos antes da soldagem |
| Os roletes giram, mas a peça fica para trás | Patinagem | Película de graxa/óleo nos roletes | Desengraxe as faces dos roletes e a faixa de contato do costado |
| Patinagem com carga descentralizada | Patinagem | Baixa pressão nos roletes/rolete inadequado | Aumente o ângulo de abertura; use roletes de aço para obter aderência em peças pesadas |
| Patinagem próxima ao limite nominal | Patinagem | Carga acima da capacidade | Passe para uma categoria de tonelagem superior; verifique a capacidade nominal de carga |
| A junta se desvia da tocha | Rastreamento | O eixo da peça não está paralelo ao eixo dos roletes | Esquadre a peça; adicione uma guia de rastreamento da junta |
| Flecha no meio do vão, curvatura | Sustentação | Parede fina e longa, sem apoio central | Adicione unidades com roletes livres/luneta entre os conjuntos de acionamento |
| A oscilação/o batimento aumenta | Estabilidade | Peça desbalanceada ou empenada | Pare; recentre; use a parada de emergência se aumentar |
| Desgaste em apenas um lado do rolete | Desgaste | Desalinhamento crônico/sobrecarga | Corrija o alinhamento; substitua os roletes como um conjunto correspondente |
| Ruído de atrito, vibração | Acionamento/rolamento | Desgaste do rolamento (frequentemente por crateras causadas pela corrente) | Inspecione os rolamentos; verifique o caminho da escova de massa |
“Verificamos a igualdade das alturas dos roletes antes da primeira rotação e conduzimos o retorno da soldagem por uma escova de massa, nunca pelos rolamentos — esses dois hábitos eliminam a maior parte do deslocamento axial e das falhas de rolamento que os clientes atribuem aos roletes. Em costados desbalanceados, especificamos roletes de aço com rolamentos, não de borracha, porque os respingos destroem a face de borracha e a substituição dos roletes custa mais do que o trabalho economizou.” — Equipe de engenharia da Aubrik (ABOKE)
Soldas circunferenciais conforme as normas durante a rotação da peça
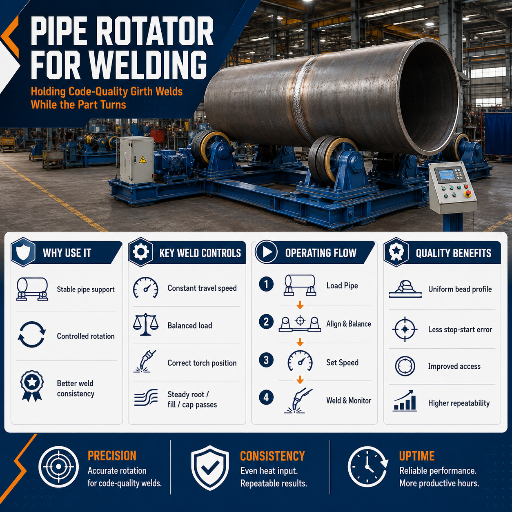 Um virador de roletes não é, por si só, certificado segundo uma norma de soldagem — ele é o dispositivo de fixação que permite que suas soldas atendam a essa norma. O equipamento deve proporcionar uma rotação estável e controlável o suficiente para manter um cordão circunferencial com qualidade conforme a norma, de modo que os passes de raiz e acabamento permaneçam na posição plana, na qual a penetração e a fusão são mais reproduzíveis. Esse procedimento é qualificado conforme a Seção IX do ASME BPVC; o costado ou tanque ao qual ele atende é fabricado de acordo com sua própria norma — API 650 para tanques de armazenamento, API 1104 para soldas circunferenciais em dutos ou AWS D1.1 para aplicações estruturais.
✔ Benefícios da rotação constante
- Aporte térmico uniforme em toda a junta — menos defeitos de porosidade e mordedura
- Passes contínuos da raiz ao acabamento, sem reinícios com marcas de abertura de arco
- Velocidade de soldagem repetível para conformidade com o WPS
- Soldagem de alta qualidade em peças pesadas com um único operador
⚠ O que o equipamento não corrige
- WPS inadequado ou consumíveis incorretos
- Folgas no ajuste e montagem da junta — esquadre e ponteie primeiro
- Deriva em um costado fora de circularidade (controle-a; consulte o mapa de falhas)
- Certificação conforme a norma — ela se aplica ao procedimento, não ao dispositivo de fixação
Manutenção que mantém os roletes girando: rodas, rolamentos e acionamento
Um rotador é um equipamento de longa vida útil quando seus itens de desgaste são monitorados. As rodas são o primeiro item: aros de aço suportam mais peso e resistem aos respingos, por isso tubos quentes e pesados utilizam aço; faces de poliuretano proporcionam aderência e protegem costados polidos em trabalhos mais leves, mas se deterioram sob os respingos. Substitua as rodas como um conjunto correspondente para manter as alturas iguais — uma única roda nova reintroduz a diferença de altura que causa deslocamento axial.Quais práticas de manutenção asseguram a longevidade de um rotador de soldagem de tubos?
Crie uma lista curta de manutenção preventiva e cumpra-a. Os rolamentos e a escova de massa se desgastam em conjunto em um sistema rotativo de massa, portanto inspecione ambos; relubrifique o acionamento de acordo com o cronograma do fabricante; e monitore dois indicadores preditivos — o aumento da corrente consumida pelo acionamento e o surgimento de vibração normalmente indicam o início de um problema no rolamento ou no alinhamento. Mantenha as faces das rodas sem graxa, confirme a cada turno o funcionamento dos recursos de segurança, como a parada de emergência e as proteções, e bloqueie e etiquete o acionamento (conforme a OSHA 1910.147) antes de qualquer serviço nos roletes.- ✔Faces das rodas limpas e correspondentes; substituição em conjuntos
- ✔Rolamentos e escova de massa inspecionados em conjunto; lubrificação programada do acionamento
- ✔Monitoramento da corrente do acionamento e da vibração como sinais precoces de falha
- ✔Parada de emergência, proteções e LOTO verificados antes do serviço
Perspectivas do setor: o futuro da soldagem rotativa de tubos
 A tendência operacional para os próximos anos é a mecanização, impulsionada pelas pessoas, não por uma manchete sobre o tamanho do mercado. A escassez de soldadores qualificados e o aumento das exigências de rastreabilidade dos dados de soldagem — os registros de procedimentos e qualificações previstos na ASME BPVC Section IX — estão levando as empresas de fabricação metalmecânica a obter mais soldas concluídas de cada soldador qualificado, e a rotação constante diante de um arco fixo e mecanizado é o caminho mais econômico para isso. Durante 2025–2026, os movimentos mais visíveis são o uso de SAW sobre roletes em juntas pesadas, cabeçotes de cobot e orbitais instalados em viradores de roletes para soldas circunferenciais repetíveis e o monitoramento do arco, que registra a velocidade de soldagem e o aporte térmico diretamente a partir do acionamento. Os números de crescimento do mercado de automação de soldagem são amplamente divulgados (uma projeção frequentemente citada estima um CAGR da soldagem automatizada de cerca de 8% até 2028) — considere-os uma referência indicativa, não uma previsão.
Os compradores têm uma ação concreta a tomar: se estiver especificando um rotador de soldagem de tubos este ano, deixe-o preparado para automação desde já. Especifique um verdadeiro acionamento de ajuste contínuo, uma escova rotativa de massa adequada e uma opção antideriva ou autoalinhante, mesmo que o trabalho atual seja manual — esses três itens serão necessários para um cobot ou cabeçote SAW quando forem adicionados, e sua instalação posterior custa mais do que a inclusão no pedido inicial. Os mesmos roletes que sustentam hoje um trabalho MIG manual tornam-se amanhã a base de movimento da automação de soldagem.
Perguntas frequentes
O que é um rotador de soldagem de tubos e como ele funciona?
Ver resposta
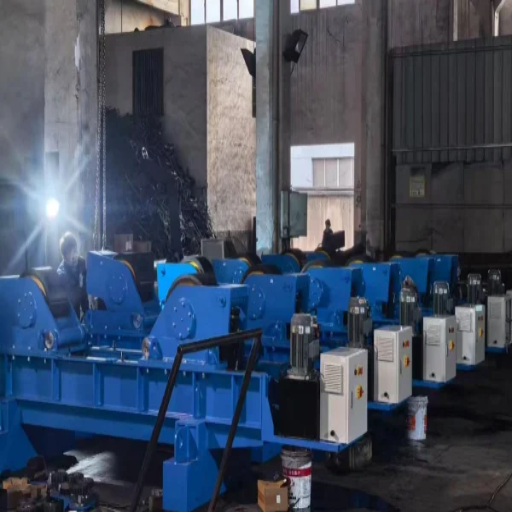
Um rotador de soldagem para tubos é um barramento de roletes — uma unidade de acionamento motorizada mais uma ou mais unidades com roletes livres — que sustenta um tubo, tanque ou vaso e o gira em torno do próprio eixo horizontal a uma velocidade constante e controlável. O soldador mantém a tocha em uma única posição plana enquanto a peça gira, produzindo uma solda circunferencial contínua sem ponte rolante nem reposicionamento. As unidades com roletes livres acompanham a unidade de acionamento para sustentar tubos longos.
Como ajustar a velocidade de rotação para a soldagem de tubos?
Ver resposta
Converta a velocidade de avanço do WPS em RPM dos roletes usando a regra da velocidade periférica: RPM = velocidade de avanço ÷ (π × diâmetro externo do tubo), com unidades consistentes. Um tubo de 24 polegadas a 8 pol/min requer 8 ÷ 75.4 = 0,106 rpm. Como as RPM diminuem à medida que o diâmetro aumenta, costados maiores exigem um acionamento com variação contínua capaz de operar abaixo de 0,1 rpm — velocidade excessiva causa falta de penetração no cordão, enquanto velocidade muito baixa deforma paredes finas.
Como conectar a peça de trabalho à massa em um rotador de soldagem?
Ver resposta
Conduza a corrente de retorno da soldagem por um contato deslizante dedicado — uma escova de cobre-grafite ou sapata rotativa de massa instalada no costado ou no eixo de acionamento — e não pelos rolamentos dos roletes. A corrente que forma arcos nos rolamentos danifica as pistas e causa falhas prematuras. Especifique o método de retorno e a amperagem de pico no pedido para que a escova seja dimensionada para a aplicação; uma execução de produção SAW de 500 A e uma execução de produção TIG de 200 A exigem contatos diferentes.
Rotador de soldagem para tubos ou posicionador de soldagem: qual é o equipamento necessário?
Ver resposta
Use um rotador de soldagem para tubos em cilindros longos e pesados com juntas de soldagem circunferenciais; use um posicionador de soldagem em peças compactas que exijam inclinação e acesso por vários ângulos em um mandril. Vasos longos são apoiados sobre roletes; peças pequenas presas a dispositivos de fixação ficam no posicionador. Nosso guia de decisão entre rotador e posicionador de soldagem dimensiona o equipamento para sua peça.
Posicionadores autocentrantes ou posicionadores de soldagem automáticos, além de posicionadores de grande porte, são adequados para trabalhos metalmecânicos compactos; viradores de soldagem convencionais e roletes autoalinháveis são indicados para cilindros. Dispositivos de fixação pesados têm a capacidade especificada em toneladas, enquanto unidades leves de bancada usam capacidade em lb, e os servomotores proporcionam a precisão de rotação e a eficiência da soldagem exigidas por trabalhos automatizados de serviço pesado.
Quais processos de soldagem podem ser usados com um rotador de soldagem para tubos?
Ver resposta
SAW, MIG/MAG mecanizado e TIG orbital podem operar com viradores de roletes. O processo SAW obtém o maior benefício porque seu fluxo permanece no lugar apenas na posição plana, mantida pela rotação contínua. O processo MIG com controle sinérgico deposita rapidamente um cordão uniforme; o TIG mantém uma poça de fusão bem controlada em paredes finas e passes de raiz.
Como evitar que o tubo se desloque sobre os roletes?
Ver resposta
A maior parte do deslocamento axial é causada pela diferença de altura entre os roletes — nivele os dois conjuntos com uma diferença de poucos milímetros e o deslocamento geralmente cessa. Para costados fora de circularidade, use um conjunto autoalinhável ou antideriva e primeiro faça pontos de solda em toda a circunferência do costado. O deslizamento é um problema distinto: desengraxe os roletes e verifique se a capacidade não está sendo excedida.
Quanta manutenção um rotador de soldagem para tubos exige?
Ver resposta
Pouca, mas específica. Mantenha as superfícies dos roletes limpas e uniformes, inspecione os rolamentos e a escova de massa em conjunto, lubrifique o acionamento conforme o cronograma e monitore a corrente e a vibração do acionamento como sinais de alerta precoce. Substitua os roletes como um conjunto para manter as alturas iguais e bloqueie o acionamento antes de qualquer intervenção.
Os motores de acionamento dos conjuntos mais pesados operam com 2 x 2,2 kW, de 110 a 575 V, e um rolete de acionamento que perde apenas 2 mm de diâmetro altera a velocidade periférica em cerca de 0,4% e volta a causar deslocamento axial; por isso, substitua os roletes como um conjunto correspondente.
Precisa dimensionar um rotador de soldagem para tubos para sua peça de trabalho mais pesada?
Envie à ABOKE o peso da peça mais pesada, a faixa de diâmetros e o comprimento para receber uma recomendação compatível com a capacidade — convencional, autoralinhante ou para ajuste e montagem da junta, de 5–400 t. Inclua a condição de contato dos roletes e a velocidade superficial necessária para verificar o deslocamento axial, a massa e a estabilidade do ajuste e montagem da junta em função da tonelagem.
Solicite uma recomendação de capacidade →Por que elaboramos este guia de operação
A conversão de RPM, a rotina de 6 verificações para preparação e a regra de conexão à massa apresentadas neste guia refletem as dúvidas operacionais recorrentes que os engenheiros da ABOKE respondem em solicitações de cotação de rotadores de soldagem para tubos em mais de 40 mercados de exportação — aspectos que determinam se um conjunto de roletes produzirá soldas limpas ou dificultará o trabalho do operador e que nunca são abordados em uma ficha técnica. Revisado pela equipe técnica da Aubrik (ABOKE).
Referências e fontes
- ASME BPVC Seção IX — Qualificações de soldagem, brasagem e fusão — ASME
- Soldagem por arco submerso — visão geral — ScienceDirect Topics (Elsevier)
- US8342493B2 — Sistema de viradores de roletes antideriva — USPTO via Google Patents
- GB2106810A — Compensação do deslocamento longitudinal de peças de trabalho em rotação — UK IPO via Google Patents
- Normas API (API 650 / API 1104) — American Petroleum Institute
- Normas de soldagem AWS (D1.1, A3.0) — American Welding Society
- 29 CFR 1910.147 — Controle de energias perigosas (bloqueio/etiquetagem) — OSHA



