
Entrez en contact avec Aubrik Company

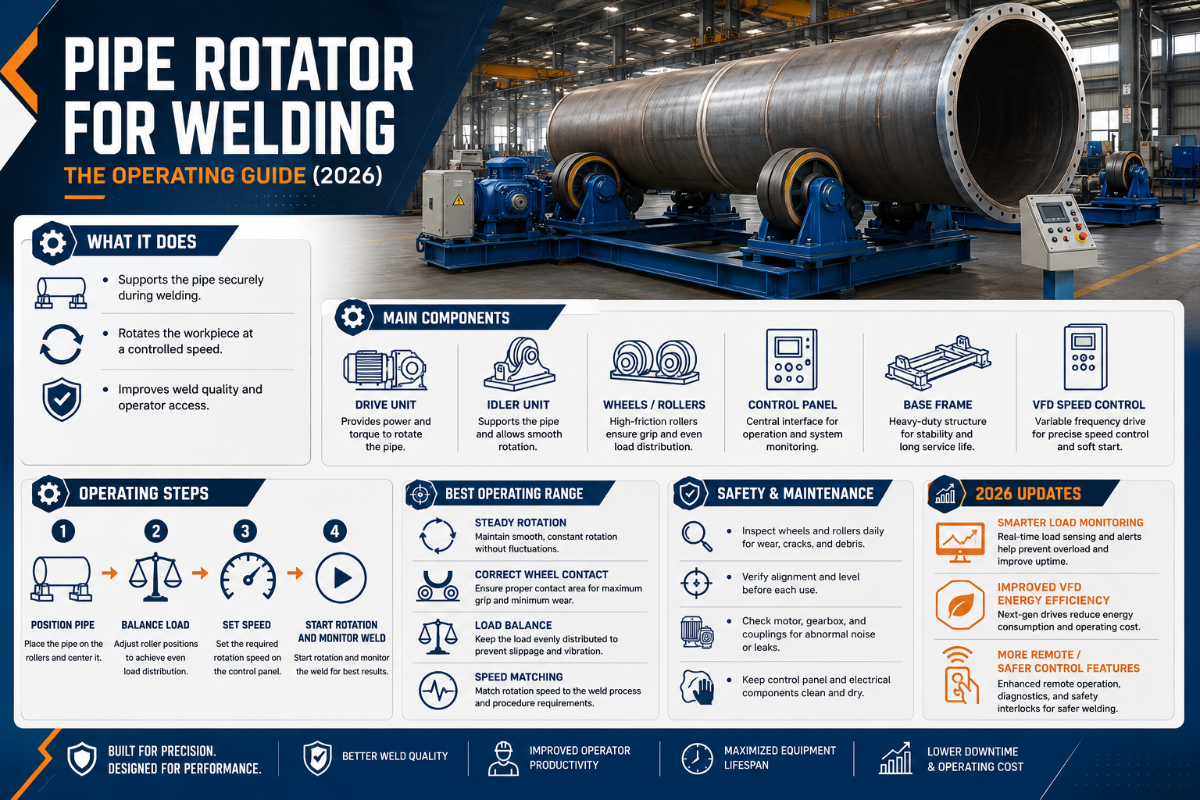
Vireur de soudage de tubes : utiliser les vireurs à galets pour obtenir des soudures circulaires propres
Mis à jour en juin 2026 · Relu par l’équipe technique Aubrik
Un vireur de soudage de tubes fait tourner la pièce, pas le soudeur. Posez un tube, un tronçon préfabriqué, une cuve ou un appareil à pression sur un banc à galets motorisé, réglez une vitesse de rotation constante, puis un seul soudeur réalise un cordon circonférentiel continu en position à plat tandis que la pièce tourne sous l’arc. La difficulté n’est pas d’acheter la machine, mais de bien l’utiliser : adapter la vitesse de rotation des galets à la vitesse d’avance du soudage, régler les vireurs pour empêcher la pièce de dériver, assurer le retour du courant d’une pièce en rotation sans détériorer les roulements et détecter la dérive avant qu’un cylindre ne soit éjecté dans l’atelier. Ce guide constitue le manuel d’utilisation que les fiches techniques omettent. Besoin de conseils sur la capacité, le type et le dimensionnement ? Consultez la page complémentaire sur les vireurs de soudage de tubes ABOKE ; nous nous concentrons ici sur leur bonne utilisation.Caractéristiques essentielles — plage de fonctionnement du vireur de soudage de tubes
| Pièces prises en charge | Pièces cylindriques longues — tube, tronçon préfabriqué, cuve, virole d’appareil à pression, section de tour éolienne |
| Mouvement | Rotation autour de l’axe horizontal propre à la pièce (banc à galets motorisés + banc à galets libres) |
| Vitesse de rotation | Réglage continu, généralement de 0,1–5 tr/min sur les ensembles pour fortes charges (vitesse périphérique ≈6–60 in/min) |
| Capacité de charge | 5–400 t selon la gamme de construction ; dimensionnement selon la pièce la plus lourde, avec une marge de capacité |
| Procédés | SAW, MIG/MAG mécanisé, TIG orbital — tout procédé bénéficiant d’une rotation en position à plat |
| Type de soudure | Soudures circonférentielles ; passes de racine, de remplissage et de finition en un passage continu |
Vireurs de soudage sous l’arc : fonctionnement et avantages par rapport à la rotation manuelle
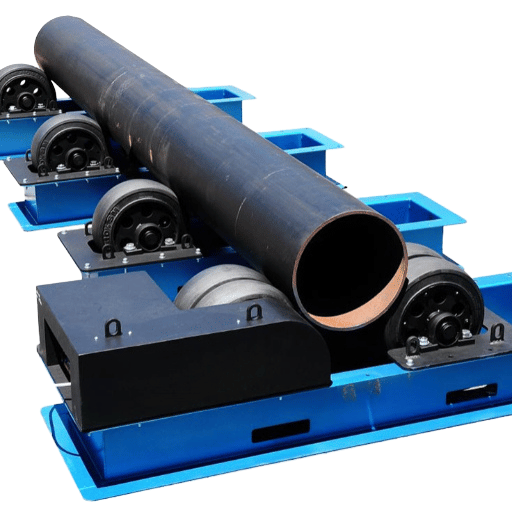 Un vireur de soudage de tubes — également appelé ensemble de vireurs de soudage — comprend une unité d’entraînement motorisée et une ou plusieurs unités libres qui soutiennent un cylindre et le font tourner à une vitesse contrôlée. Comme les galets supportent la masse, le soudeur place la torche au point mort bas et l’assemblage revient devant la torche à chaque rotation. Ce seul changement résout un problème de géométrie : sur un tube fixe, seuls quelques pouces de l’assemblage se trouvent à tout moment dans la position à plat idéale, tandis que le reste oblige le soudeur à travailler en position verticale ou au plafond, où la gravité contrarie le bain de fusion.
Le bénéfice concerne la qualité des soudures, pas seulement le confort. Chaque fois qu’un soudeur s’arrête pour lever ou ressaisir une pièce lourde, la reprise risque de provoquer une porosité, un caniveau ou un coup d’arc — et une longue soudure circonférentielle peut en compter des dizaines. Le soudage en rotation continu élimine ces arrêts et reprises : un seul soudeur réalise toute la circonférence d’un tronçon de 24 pouces ou d’une virole de cuve de 4 mètres sans second déplacement au pont roulant. C’est pourquoi les ateliers de soudage de tubes mesurent le gain en temps de manutention et en taux de reprise, et pas seulement en minutes d’arc établi.
Un vireur de soudage est l’un des trois équipements de manutention, chacun répondant à une logique d’utilisation différente. Un positionneur de soudage maintient une pièce compacte sur un mandrin ou un plateau et la fait tourner et basculer pour permettre un accès sous plusieurs angles ; un manipulateur maintient un assemblage mécano-soudé équilibré entre pointes. Un vireur de soudage de tubes soutient un cylindre long, pour fortes charges, sur un banc à galets et assure uniquement sa rotation — ce qui lui permet de prendre en charge des pièces bien plus grandes et plus lourdes que celles qu’un mandrin de positionneur peut porter en porte-à-faux. La logique complète de sélection figure dans la présentation des vireurs de soudage et vireurs à galets ; ce guide suppose que vous disposez déjà de vireurs et devez les utiliser.
Par rapport à la rotation manuelle, l’intérêt opérationnel de ce matériel de soudage réside surtout dans la productivité du soudage et les coûts : un seul opérateur remplace une équipe de levage, les opérations de soudage restent continues au lieu d’être interrompues par la manutention, et le coût de main-d’œuvre diminue par mètre de soudure terminé. Les ateliers comptabilisent l’amélioration du rendement sous forme de temps de manutention supprimé par poste, auquel s’ajoutent les gains de sécurité et de rendement obtenus en évitant de lever des pièces lourdes au-dessus des personnes — ainsi que la réduction des coûts qui en découle. Cette même famille d’outillages répond à différentes applications et à différentes dimensions : un positionneur d’établi prend en charge une petite semelle, mais les applications de soudage de tubes et d’appareils — ainsi que la plupart des applications de soudage de tubes à l’échelle industrielle — nécessitent le support rotatif sur banc à galets qu’offre un vireur.
Conversion vitesse d’avance → tr/min : régler la rotation à partir du DMOS
La question d’utilisation la plus fréquente est : « quel nombre de tr/min faut-il régler ? » La réponse n’est pas une valeur fixe, mais le résultat d’une conversion. Chaque galet doit faire défiler la surface du tube devant l’arc exactement à la vitesse d’avance prescrite par votre descriptif de mode opératoire de soudage (DMOS). La vitesse d’avance est une variable essentielle complémentaire contrôlée selon la section IX du code ASME BPVC ; la vitesse de rotation ne se règle donc pas au jugé, mais se calcule à partir du diamètre de l’assemblage.
📐 Conversion vitesse d’avance → tr/min
Trois exemples de calcul à reproduire avec vos propres valeurs :
tr/min = vitesse d’avance du DMOS ÷ (π × diamètre extérieur du tube) — conservez des unités de longueur cohérentes. La circonférence du tube (π × diamètre extérieur) correspond à la distance parcourue par la surface pendant un tour complet ; divisez la vitesse d’avance requise par cette valeur pour obtenir le nombre de tours par minute.
- ▪Diamètre extérieur de 24 in, DMOS à 8 in/min : circonférence = π × 24 = 75.4 in → 8 ÷ 75.4 = 0.106 tr/min.
- ▪DN300 (diamètre extérieur de 324 mm), DMOS à 300 mm/min : circonférence = π × 324 = 1 018 mm → 300 ÷ 1 018 = 0.295 tr/min.
- ▪Diamètre extérieur de 48 in, DMOS à 12 in/min : circonférence = π × 48 = 150.8 in → 12 ÷ 150.8 = 0.080 tr/min — d’où la nécessité, pour les appareils de grand diamètre, d’un entraînement à réglage continu capable de descendre sous 0.1 tr/min.
| Diamètre extérieur du tube (in) | Diamètre extérieur du tube (mm) | tr/min à 8 in/min | tr/min à 12 in/min |
|---|---|---|---|
| 4 | 102 | 0.64 | 0.95 |
| 6 | 152 | 0.42 | 0.64 |
| 8 | 203 | 0.32 | 0.48 |
| 12 | 305 | 0.21 | 0.32 |
| 16 | 406 | 0.16 | 0.24 |
| 24 | 610 | 0.11 | 0.16 |
| 36 | 914 | 0.07 | 0.11 |
| 48 | 1,219 | 0.05 | 0.08 |
| 60 | 1,524 | 0.04 | 0.06 |
| 72 | 1,829 | 0.035 | 0.05 |
| 120 | 3,048 | 0.021 | 0.03 |
Méthode fondée sur la vitesse périphérique ; vérifiez la vitesse d’avance par rapport à votre DMOS qualifié. Besoin d’un résultat en un clic ? Utilisez le calculateur ABOKE de vitesse de rotation et de vitesse périphérique.
Adapter le procédé : SAW, MIG et TIG sur vireurs de soudage
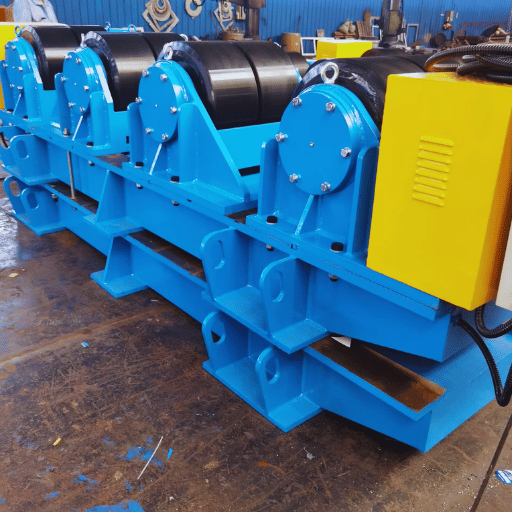 Les vireurs sont rentabilisés le plus rapidement avec les procédés à fort taux de dépôt. Selon une synthèse technique publiée sur ScienceDirect, le soudage à l’arc submergé (SAW) « est principalement utilisé pour souder les joints d’appareils en position à plat… [et] nécessite des vireurs de soudage » — car le flux ne reste dans l’assemblage que lorsque la soudure est en position à plat. Un vireur de soudage de tubes maintient la soudure dans cette position afin que le procédé SAW fonctionne en continu, ce qui procure le gain de temps de cycle le plus important en fabrication métallique lourde.
Le MIG/MAG mécanisé en bénéficie également : une rotation constante permet à un dévidoir doté d’une commande synergique de maintenir une distance torche-pièce stable et de déposer un cordon uniforme, et les fabricants font état de gains de productivité significatifs par rapport à la rotation manuelle. Les procédés TIG orbital et mécanisé utilisent les vireurs pour les parois minces et les passes de racine, lorsque la précision du soudage compte davantage que le taux de dépôt. Pour les trois procédés, une pédale ou une télécommande sans fil permet au soudeur d’ajuster la rotation en cours de travail sans quitter le bain de fusion.
Quels avantages les procédés de soudage MIG et TIG tirent-ils d’un système de soudage en rotation ?
Les deux procédés en bénéficient, car la pièce se déplace à une vitesse constante et répétable tandis que la torche reste fixe — l’apport thermique par unité de longueur est donc uniforme sur toute la circonférence de l’assemblage. Pour le MIG sur les tubes en acier au carbone ou en acier faiblement allié, cela se traduit par une fusion régulière et moins de défauts de soudure à fort taux de dépôt ; pour les fortes épaisseurs, le soudeur associe la commande synergique aux vireurs et à une source de courant de la catégorie 500 amp. Pour le TIG, la rotation constante maintient un bain de fusion étroit et répétable sur toute la circonférence, assurant la précision et la régularité exigées dans l’aéronautique et l’instrumentation. Remarque d’utilisation : les aciers inoxydables et les alliages de nickel dissipent mal la chaleur ; augmentez donc légèrement la vitesse de rotation par rapport à une paroi équivalente en acier au carbone afin d’éviter les colorations et les déformations. Pour les soudures circulaires de forte épaisseur, l’arc fonctionne généralement entre 300 et 500 A sous 28 à 34 V, tandis que les vireurs maintiennent l’avance dans la plage du DMOS ; réduisez la rotation de 10 à 15 % pour l’acier inoxydable afin de limiter l’apport thermique.Méthode d’alignement des vireurs en 6 contrôles : réglage pour une soudure parfaitement circonférentielle
Les guides pratiques du secteur indiquent qu’environ 70 % des problèmes de vireurs de soudage proviennent d’erreurs de réglage et non d’une défaillance du matériel — la maîtrise de la mise en place est donc la compétence opérationnelle la plus rentable dans l’atelier. Effectuez ces six contrôles dans l’ordre avant la première rotation. La méthode reste la même, que vous fassiez tourner de lourdes viroles de réacteur ou de courts tronçons de petit diamètre.Les 6 contrôles de réglage en un coup d’œil
- 1️⃣Mettez le banc de niveau. Les bâtis motorisés et libres doivent être de niveau et coplanaires ; un banc installé sur un sol incliné pousse la pièce vers une extrémité.
- 2️⃣Égalisez la hauteur des galets. Les deux ensembles de galets doivent présenter une hauteur identique à quelques millimètres près — un écart constitue la première cause évitable de dérive axiale.
- 3️⃣Adaptez l’écartement des galets au diamètre extérieur. Réglez l’écartement ajustable des galets en fonction du diamètre afin d’obtenir un angle de contact galet-pièce d’environ 30–60° — la pièce ne doit être ni perchée au-dessus ni pincée.
- 4️⃣Posez et équilibrez la charge. Soutenez la pièce à environ 30–40 % de chaque extrémité afin d’éviter son fléchissement au milieu ; elle doit reposer avec des contacts égaux, sans jamais être coincée.
- 5️⃣Établissez le trajet du courant de retour. Raccordez le retour de soudage par un dispositif rotatif dédié, et non par les roulements des galets (voir la section suivante).
- 6️⃣Effectuez une rotation d’essai et tracez un repère. À la vitesse minimale, effectuez un tour, vérifiez le sens de rotation et marquez la soudure à la craie pour surveiller toute dérive avant d’amorcer l’arc.
📐 Note technique
Pour les pièces lourdes, un écart de hauteur des galets limité à ~2–3 mm sur une portée de 6 mètres constitue un objectif pratique. Vérifiez le sens de rotation et l’ordre des phases électriques avant de charger une pièce lourde — une inversion de phase fait tourner les galets à l’envers au démarrage. Pour dimensionner la capacité et le nombre d’unités libres, consultez le sélecteur de capacité et de type de vireur de soudage de tubes.
Assurer le retour du courant d’une pièce en rotation sans amorçage dans les roulements
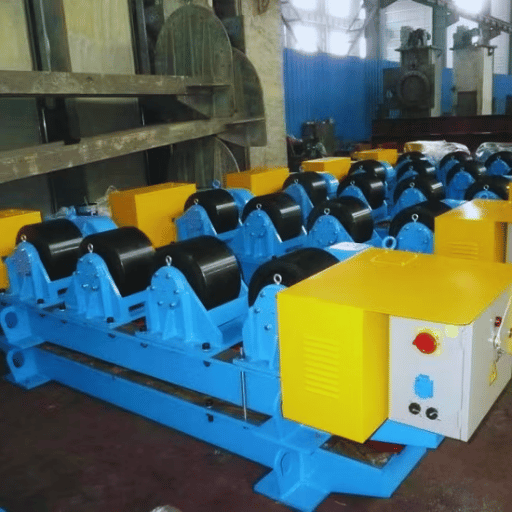 Voici le détail d’utilisation que la plupart des guides omettent. Le courant de retour de soudage — la masse — doit quitter une pièce en rotation. Si vous le laissez suivre son propre chemin par le contact entre les galets et la virole, puis par les roulements, le courant crée des arcs entre les éléments roulants et pique les chemins de roulement. Il s’agit du même endommagement électrique des roulements (cannelures dues à l’électroérosion) que celui documenté dans l’ingénierie des moteurs, où des courants d’arbre incontrôlés provoquent des microsoudures et dépolissent la surface du roulement jusqu’à sa défaillance. Sur un vireur, la solution est identique : offrir au courant un trajet de faible résistance qui contourne les roulements.
Un balai de retour prévu pour 300 à 600 A empêche le courant de traverser les roulements ; même une tension parasite d’arbre de 1 V peut piquer un chemin de roulement sur un cycle d’utilisation de 12 mois.
Quel est le rôle du retour de soudage sur un vireur de soudage de tubes ?
Un retour de soudage ferme le circuit électrique entre la pièce et la source de courant de soudage afin de stabiliser l’arc et de protéger l’opérateur (les pratiques relatives au courant de retour suivent les normes de soudage AWS). Sur une pièce en rotation, cette fonction doit être assurée par un contact glissant conçu à cet effet — un balai en cuivre-graphite ou un patin rotatif de retour dédié en contact avec la virole ou l’arbre d’entraînement — et non par les galets porteurs. Précisez la méthode de retour et l’intensité de crête dans la commande afin que le vireur soit équipé d’un balai correctement dimensionné ; une application SAW de 500 amp et une application TIG de 200 amp exigent des contacts différents. L’omission reste invisible pendant plusieurs semaines, puis se manifeste par du bruit dans les roulements et du faux-rond — une panne coûteuse évitable grâce à un balai peu onéreux.Carte des défauts dérive–patinage–suivi : diagnostiquer le glissement axial, le patinage et le désalignement
Il est courant de supposer qu’un vireur auto-aligneur élimine tous les problèmes d’alignement. L’expérience de terrain démontre le contraire : même un vireur auto-aligneur correctement réglé peut laisser la pièce se déplacer lentement le long de son axe, car la moindre différence de hauteur des galets ou une virole ovalisée la pousse latéralement à chaque tour. L’existence de brevets sur les systèmes antidérive — voir les brevets USPTO US8342493B2 « Système de vireur de soudage antidérive » et GB2106810A sur la compensation du glissement longitudinal — montre que la dérive est une véritable variable d’exploitation, et non un problème que les galets résolvent automatiquement. Suivez la carte ci-dessous avant de mettre la machine en cause.| Symptôme | Catégorie de défaut | Cause première | Correction opérationnelle |
|---|---|---|---|
| La pièce dérive vers une extrémité | Dérive axiale | Différence de hauteur des galets ; banc incliné | Remettre de niveau ; égaliser la hauteur des galets à quelques mm près |
| Dérive d’une virole ovalisée | Dérive axiale | L’ovalisation modifie le contact à chaque tour | Utiliser un ensemble auto-aligneur/antidérive ; pointer pour rétablir la circularité avant le soudage |
| Les galets tournent, mais la pièce prend du retard | Patinage | Film de graisse/d’huile sur les galets | Dégraisser les surfaces des galets et la bande de contact de la virole |
| Patinage sous une charge excentrée | Patinage | Pression insuffisante sur les galets / galet inadapté | Augmenter l’angle d’ouverture ; utiliser des galets en acier pour l’adhérence sur les pièces lourdes |
| Patinage à proximité de la capacité nominale | Patinage | Charge dépassant la capacité | Passer à la catégorie de tonnage supérieure ; vérifier la capacité de charge nominale |
| La soudure s’écarte de la torche | Suivi de soudure | L’axe de la pièce n’est pas parallèle à celui des galets | Mettre la pièce d’équerre ; ajouter un guide de suivi de soudure |
| Fléchissement, affaissement à mi-portée | Support | Paroi longue et mince, sans support central | Ajouter des unités libres / une lunette entre les unités d’entraînement |
| Augmentation du voile / faux-rond | Stabilité | Pièce déséquilibrée ou cintrée | Arrêter ; recentrer ; utiliser l’arrêt d’urgence si le phénomène s’amplifie |
| Usure des galets d’un seul côté | Usure | Désalignement chronique / surcharge | Corriger l’alignement ; remplacer les galets par un jeu apparié |
| Bruit de grincement, vibrations | Entraînement/roulement | Usure des roulements (souvent due aux piqûres électriques) | Inspecter les roulements ; vérifier le trajet du courant par le balai de retour |
« Nous vérifions l’égalité de hauteur des galets avant la première rotation et faisons passer le courant de retour de soudage par un balai, jamais par les roulements — ces deux habitudes éliminent la plupart des dérives axiales et des défaillances de roulements que les clients attribuent aux galets. Pour les viroles déséquilibrées, nous prescrivons des galets en acier montés sur roulements, et non des galets en caoutchouc, car les projections détériorent leur surface et le remplacement des galets coûte plus cher que les économies réalisées sur le travail. » — Équipe d’ingénierie Aubrik (ABOKE)
Maintenir des soudures circulaires conformes aux codes pendant la rotation de la pièce
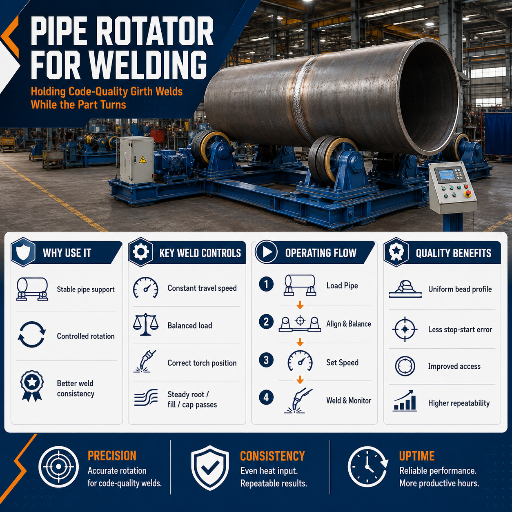 Un vireur de soudage n’est pas lui-même certifié selon un code de soudage — c’est l’outillage qui permet à vos soudures d’y être conformes. Il doit assurer une rotation suffisamment stable et contrôlable pour maintenir un cordon circonférentiel conforme au code, afin que la passe de fond et la passe de finition restent en position à plat, où la pénétration et la fusion sont les plus reproductibles. Ce mode opératoire de soudage est qualifié selon la section IX de l’ASME BPVC ; la virole ou la cuve concernée est fabriquée selon son propre code — API 650 pour les réservoirs de stockage, API 1104 pour les soudures circulaires de pipelines ou AWS D1.1 pour les travaux de construction métallique.
✔ Avantages d’une rotation stable
- Apport thermique uniforme autour de l’assemblage — moins de défauts de porosité et de caniveaux
- Passes continues de la racine à la finition, sans réamorçage causant des coups d’arc
- Vitesse d’avance reproductible pour respecter le DMOS
- Soudage de haute qualité des pièces lourdes par un seul opérateur
⚠ Problèmes que la rotation ne corrigera pas
- Un DMOS incorrect ou des produits d’apport inadaptés
- Jeux d’accostage — mettre d’équerre et pointer d’abord
- Dérive d’une virole ovalisée (à maîtriser ; voir la carte des défauts)
- Certification selon le code — elle concerne le mode opératoire de soudage, pas l’outillage
Maintenance pour maintenir les vireurs en rotation : galets, roulements et entraînement
Un vireur est un équipement durable lorsque ses pièces d’usure sont surveillées. Les galets viennent en premier : les jantes en acier supportent la masse la plus élevée et résistent aux projections, raison pour laquelle les tubes lourds et chauds reposent sur de l’acier ; les surfaces en polyuréthane offrent de l’adhérence et protègent les viroles polies sur les pièces plus légères, mais se détériorent sous les projections. Remplacez les galets par un jeu apparié pour conserver des hauteurs identiques — un seul galet neuf réintroduit l’écart de hauteur responsable de la dérive.Quelles pratiques de maintenance assurent la longévité d’un vireur de soudage de tubes ?
Établissez une courte liste de maintenance préventive et respectez-la. Les roulements et le balai de retour s’usent conjointement sur un système de retour rotatif ; inspectez-les donc ensemble, lubrifiez de nouveau l’entraînement selon le calendrier du fabricant et surveillez deux indicateurs prédictifs — une augmentation du courant absorbé par l’entraînement et l’apparition de vibrations signalent généralement un problème naissant de roulement ou d’alignement. Éliminez toute graisse des surfaces des galets, vérifiez à chaque poste le fonctionnement des dispositifs de sécurité, notamment l’arrêt d’urgence et les protecteurs, et consignez l’entraînement (selon OSHA 1910.147) avant toute intervention sur les galets.- ✔Surfaces des galets propres et appariées ; remplacement par jeux complets
- ✔Inspection simultanée des roulements et du balai de retour ; lubrification périodique de l’entraînement
- ✔Suivi du courant d’entraînement et des vibrations comme signes précurseurs de défaillance
- ✔Vérification de l’arrêt d’urgence, des protecteurs et de la consignation avant intervention
Perspectives du secteur : évolution du soudage de tubes en rotation
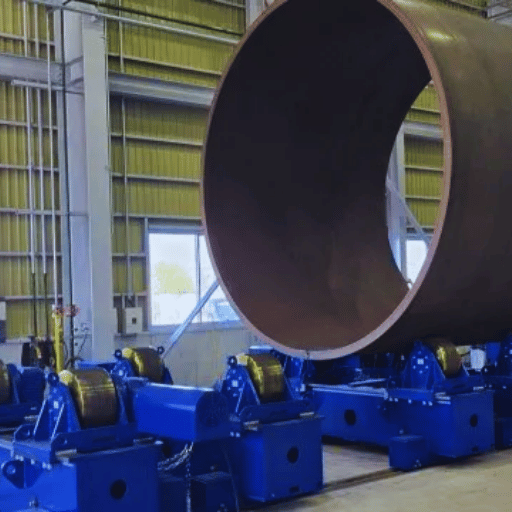 Dans les prochaines années, la mécanisation dominera les pratiques d’exploitation, sous l’effet des ressources humaines plutôt que des chiffres sur la taille du marché. La pénurie de soudeurs qualifiés et le renforcement de la traçabilité des données de soudage — modes opératoires et dossiers de qualification selon la section IX du code ASME BPVC — poussent les ateliers de fabrication métallique à obtenir davantage de soudures terminées de chaque soudeur qualifié ; la rotation stable devant un arc fixe mécanisé constitue la solution la moins coûteuse. En 2025–2026, les évolutions visibles comprennent le SAW sur vireurs pour les soudures lourdes, les robots collaboratifs et les têtes orbitales montés sur des vireurs de soudage pour réaliser des soudures circulaires reproductibles, ainsi que la surveillance de l’arc enregistrant directement depuis l’entraînement la vitesse d’avance et l’apport thermique. Les chiffres de croissance du marché de l’automatisation du soudage sont largement diffusés (une projection souvent citée situe le taux de croissance annuel composé du soudage automatisé autour de 8 % jusqu’en 2028) — considérez-les comme une indication générale, non comme une prévision.
Les acheteurs doivent prendre une mesure concrète : si vous spécifiez un vireur de soudage de tubes cette année, prévoyez dès maintenant sa compatibilité avec l’automatisation. Prescrivez un véritable entraînement à réglage continu, un balai rotatif de retour adapté et une option antidérive ou auto-aligneuse, même si le travail actuel reste manuel — ces trois éléments seront indispensables à l’ajout ultérieur d’un robot collaboratif ou d’une tête SAW, et leur adaptation après coup coûte plus cher que leur intégration à la commande. Les vireurs qui assurent aujourd’hui le mouvement d’une application MIG manuelle deviendront demain la base mobile de l’automatisation du soudage.
Questions fréquentes
Qu’est-ce qu’un vireur de soudage de tubes et comment fonctionne-t-il ?
Voir la réponse
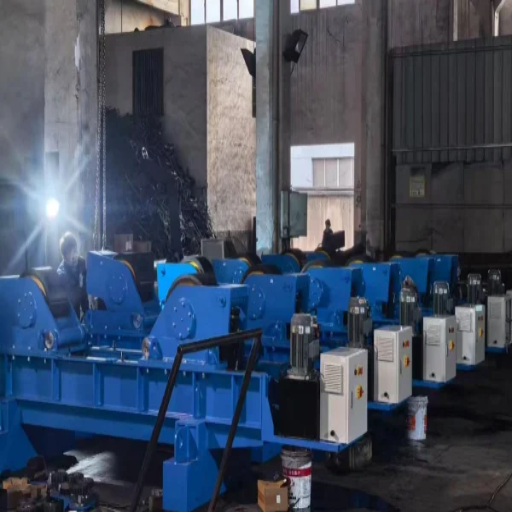
Un vireur de soudage pour tubes est un banc à galets composé d’une unité d’entraînement motorisée et d’une ou plusieurs unités folles, qui supporte un tube, un réservoir ou une virole et le fait tourner autour de son axe horizontal à une vitesse stable et réglable. Le soudeur maintient la torche dans une même position à plat tandis que la pièce tourne, ce qui permet de réaliser une soudure circonférentielle continue sans pont roulant ni repositionnement. Les unités folles sont placées derrière l’unité d’entraînement pour soutenir les tubes longs.
Comment régler la vitesse de rotation pour le soudage de tubes ?
Voir la réponse
Convertissez la vitesse de course de votre DMOS en tr/min des galets à l’aide de la règle de vitesse périphérique : RPM = vitesse de course ÷ (π × diamètre extérieur du tube), avec des unités cohérentes. Pour un tube de 24 pouces à 8 in/min, le calcul donne 8 ÷ 75.4 = 0,106 rpm. Comme la vitesse en tr/min diminue lorsque le diamètre augmente, les viroles de grand diamètre nécessitent un entraînement à variation continue capable de descendre sous 0,1 rpm : une vitesse excessive entraîne un manque de pénétration du cordon, tandis qu’une vitesse insuffisante déforme les parois minces.
Comment mettre la pièce à la masse sur un vireur de soudage ?
Voir la réponse
Faites passer le courant de retour de soudage par un contact glissant dédié — une brosse en cuivre-graphite ou un patin de masse rotatif appliqué sur la virole ou l’arbre d’entraînement — et non par les roulements des galets. Un courant qui crée des arcs à travers les roulements détériore les chemins de roulement par piqûres et provoque leur défaillance prématurée. Précisez la méthode de retour et l’intensité de crête lors de la commande afin que la brosse soit dimensionnée pour l’application ; une passe SAW à 500 A et une passe TIG à 200 A nécessitent des contacts différents.
Vireur de soudage pour tubes ou positionneur de soudage : lequel choisir ?
Voir la réponse
Utilisez un vireur de soudage pour les cylindres longs et lourds comportant des soudures circonférentielles, et un positionneur de soudage pour les pièces compactes qui doivent être inclinées et accessibles sous plusieurs angles sur un mandrin. Les viroles longues se placent sur des vireurs de soudage, tandis que les petites pièces bridées se placent sur un positionneur. Notre guide de choix entre vireur et positionneur de soudage détermine le dimensionnement adapté à votre pièce.
Les modèles autocentreurs ou les positionneurs de soudage automatiques, ainsi que les positionneurs de grande capacité, conviennent aux pièces compactes de construction métallique ; les vireurs de soudage conventionnels et les vireurs autocentreurs conviennent aux cylindres. La capacité des outillages lourds est exprimée en tonnes, celle des modèles d’établi plus légers en capacité en lb, tandis que les servomoteurs assurent la précision de rotation et l’efficacité du soudage requises pour les travaux intensifs et automatisés.
Quels procédés de soudage sont compatibles avec un vireur de soudage pour tubes ?
Voir la réponse
Le SAW, le MIG/MAG mécanisé et le TIG orbital sont tous compatibles avec les vireurs de soudage. Le SAW en tire le meilleur parti, car son flux ne reste en place qu’en position à plat, que la rotation continue permet de maintenir. Le MIG à commande synergique dépose rapidement un cordon uniforme ; le TIG maintient un bain de fusion bien maîtrisé pour les parois minces et les passes de fond.
Comment empêcher le tube de dériver sur les vireurs de soudage ?
Voir la réponse
La plupart des déplacements axiaux sont dus à une différence de hauteur entre les galets : mettez les deux ensembles de galets de niveau à quelques millimètres près et le phénomène disparaît généralement. Pour les viroles présentant un défaut de circularité, utilisez un ensemble autocentreur ou anti-dérive et effectuez d’abord le pointage sur toute la circonférence de la virole. Le patinage est un problème distinct : dégraissez les galets et vérifiez que la capacité nominale n’est pas dépassée.
Quel niveau de maintenance nécessite un vireur de soudage pour tubes ?
Voir la réponse
Un niveau modéré, mais avec des opérations précises. Maintenez les surfaces des galets propres et appariées, inspectez simultanément les roulements et la brosse de masse, lubrifiez l’entraînement selon le calendrier prévu et surveillez le courant d’entraînement ainsi que les vibrations comme signes précurseurs. Remplacez les galets par jeu complet afin de conserver une hauteur identique et consignez l’entraînement avant toute intervention.
Sur les ensembles de forte capacité, les moteurs d’entraînement fonctionnent à 2 x 2,2 kW sous 110 à 575 V, et la perte de seulement 2 mm de diamètre d’un galet moteur modifie la vitesse périphérique d’environ 0,4 % et réintroduit la dérive ; remplacez donc les galets par jeu apparié.
Vous dimensionnez un vireur de soudage pour tubes en fonction de votre pièce la plus lourde ?
Envoyez à ABOKE la masse de votre pièce la plus lourde, la plage de diamètres et la longueur afin d’obtenir une recommandation correspondant à la capacité requise — vireur conventionnel, auto-aligneur ou d’accostage, 5–400 t. Précisez les conditions de contact des galets et la vitesse périphérique requise afin de vérifier, en fonction du tonnage, la dérive axiale, la mise à la terre et la stabilité de l’accostage.
Demander une recommandation de capacité →Pourquoi nous avons rédigé ce guide d’utilisation
La conversion en tr/min, la routine de réglage en 6 points et la règle de mise à la masse présentées dans ce guide répondent aux questions d’exploitation récurrentes que les ingénieurs d’ABOKE traitent lors des appels d’offres portant sur des vireurs de soudage pour tubes dans plus de 40 marchés d’exportation — des aspects qui déterminent si un ensemble de vireurs produit des soudures nettes ou complique le travail de l’opérateur, mais qu’une fiche technique ne couvre jamais. Contenu vérifié par l’équipe technique d’Aubrik (ABOKE).
Références et sources
- Code ASME BPVC, section IX — Qualifications en soudage, brasage et assemblage par fusion — ASME
- Soudage à l’arc submergé — présentation générale — ScienceDirect Topics (Elsevier)
- US8342493B2 — Système de vireurs de soudage anti-dérive — USPTO via Google Patents
- GB2106810A — Compensation de la dérive longitudinale des pièces en rotation — UK IPO via Google Patents
- Normes API (API 650 / API 1104) — American Petroleum Institute
- Normes de soudage AWS (D1.1, A3.0) — American Welding Society
- 29 CFR 1910.147 — Maîtrise des énergies dangereuses (consignation/étiquetage) — OSHA



