Entrez en contact avec Aubrik Company

Fabrication certifiée CE · ISO 9001
Vireurs pour le soudage de tubes
Vireurs pour le soudage de tubes — capacités de 5 à 400 tonnes
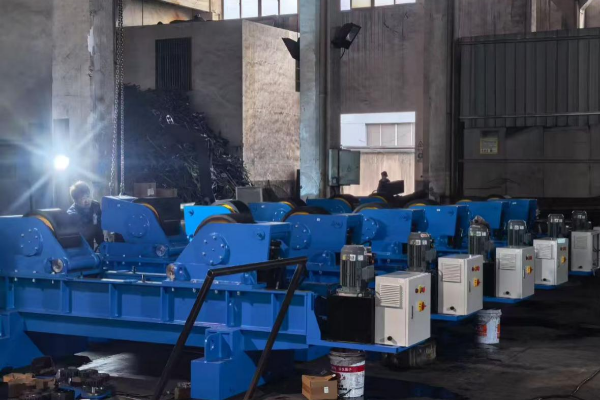
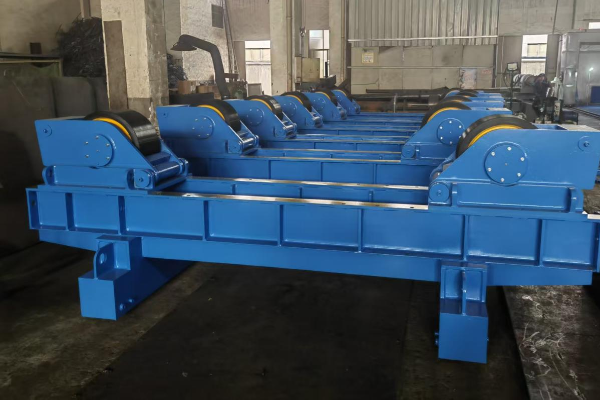
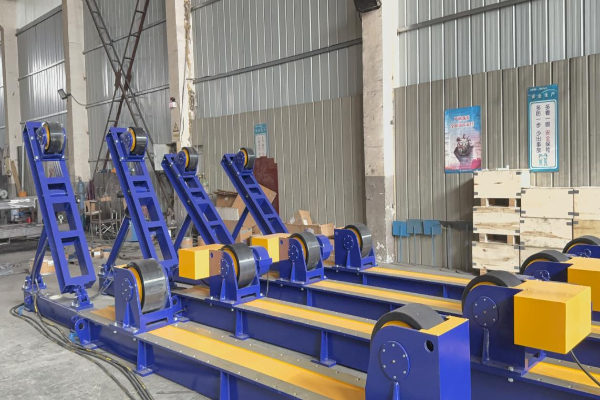
Maintenez et faites tourner les tubes, réservoirs et appareils à pression à vitesse constante sous l’arc — les soudeurs travaillent ainsi à plat, réalisent les soudures circulaires en une seule passe et se passent de pont roulant. Aubrik fabrique des vireurs conventionnels, auto-aligneurs et d’accostage pour les ateliers de fabrication métallique de plus de 40 pays.
01 / 04
500t
Plage de capacité de charge
3 types
Conventionnel · Auto-aligneur · Accostage
0,1–5 tr/min
Vitesse de rotation réglable en continu
40+
Pays d’exportation
12 mois
Garantie + pièces d’usure gratuites
Pourquoi le soudage manuel de tubes et de cuves fait perdre du temps — et comment les vireurs y remédient
Un vireur pour le soudage de tubes fait tourner la pièce, pas le soudeur. Au lieu d’interrompre l’arc pour faire pivoter d’un quart de tour, au pont roulant, une cuve de 45 000 lb, l’opérateur règle une vitesse de rotation constante et dépose un cordon circonférentiel continu en position à plat. Ce seul changement élimine le goulot d’étranglement : la rotation manuelle de grandes pièces cylindriques est lente, mobilise deux ou trois personnes ainsi qu’un pont roulant, et chaque reprise du cordon peut entraîner de la porosité, des caniveaux ou une reprise après un coup d’arc.
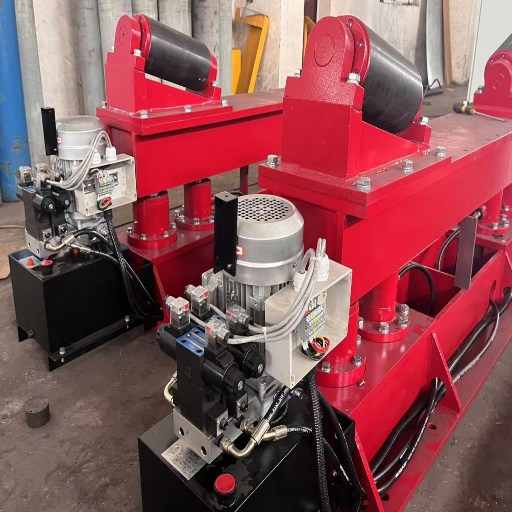
01 // Le facteur géométrique
La cause tient à la géométrie. Sur un tube fixe, seuls quelques pouces de l’assemblage se trouvent à tout moment dans l’angle idéal pour le soudage à plat ; le reste oblige le soudeur à travailler en position verticale ou au plafond, où la gravité perturbe le bain de fusion.
02 // Soudage à plat en continu
Un vireur de soudage — également appelé ensemble de vireurs à galets — maintient l’assemblage au bas de la rotation tandis que les roues supportent la charge, ce qui permet à un seul soudeur de réaliser toute la soudure circonférentielle sans repositionnement.
03 // Conception brevetée du matériel
Le banc à galets escamotable qui supporte le cylindre fait lui-même l’objet de brevets relatifs au matériel de soudage — par exemple USPTO US20170095893A1.
04 // Applications en atelier
Les ateliers qui fabriquent des réservoirs, des appareils à pression, des tronçons de tours éoliennes et des tronçons préfabriqués de tuyauterie utilisent cette méthode de soudage en rotation pour réduire la manutention et améliorer la régularité des soudures — beaucoup commencent par rechercher des vireurs de tubes à vendre avant de comprendre que le banc à galets doit être dimensionné pour la pièce la plus lourde, et non pour la pièce moyenne.
05 // Capacité et marges de dimensionnement
Le compromis le plus souvent sous-estimé par les acheteurs concerne le dimensionnement : un ensemble de vireurs dont la capacité nominale correspond exactement à la masse de la pièce fonctionnera à 100 % de sa capacité à chaque poste et s’usera prématurément, raison pour laquelle ce guide intègre une marge de sécurité de 20–30 % dans chaque recommandation ci-dessous.
06 // La norme Aubrik
Aubrik applique la même méthode de dimensionnement aux acheteurs industriels de l’UE et des États-Unis : un appareil à pression de 60 tonnes et une virole de réacteur de 400 tonnes nécessitent des fabrications Aubrik différentes, et non le simple agrandissement d’un même châssis — une approche réaliste du dimensionnement que les brochures passent sous silence.
[SYS-01] VUE D’ENSEMBLE
Gamme de vireurs Aubrik — modèles et choix de la capacité (5–400 t)
La gamme Aubrik comprend le vireur de soudage conventionnel pour la production à diamètre fixe, le vireur de soudage auto-aligneur pour les pièces variées ou présentant un défaut de circularité, le vireur d’accostage pour l’assemblage des viroles et les vireurs de réservoirs renforcés pour les grandes cuves de stockage — soit tous les vireurs de soudage sur une plateforme de 5–400 tonnes, avec quatre variantes de fabrication destinées aux acheteurs de l’UE comme des États-Unis.
Le choix d’un vireur commence par trois valeurs concernant votre fabrication la plus lourde : la masse de la pièce, la plage de diamètres et la longueur. La masse détermine la catégorie du modèle ; le diamètre définit l’écartement des roues et la nécessité éventuelle d’une course d’auto-alignement ; la longueur détermine le nombre d’unités folles à placer derrière l’unité motrice. L’erreur de dimensionnement la plus courante en atelier consiste à faire correspondre exactement la capacité nominale à la masse de la pièce — un ensemble de vireurs chargé à sa limite à chaque poste perd rapidement en durée de vie ; Aubrik dimensionne donc chaque recommandation avec une réserve adaptée à votre pièce actuelle et à la taille supérieure que vous pourriez être amené à produire.
[DATA-02] MATRICE DE SÉLECTION
CAPACITÉ : 5–400 TONNES
Cette matrice associe la charge à l’enveloppe pratique de la pièce et au type de vireur approprié, avec une marge de sécurité déjà intégrée.
| Charge nominale (par ensemble) | Pièce la mieux adaptée | Plage de diamètres | Type recommandé | Unité motrice + unité folle |
|---|---|---|---|---|
| 510t | Petit tube, tronçons préfabriqués, cuves courtes | 200–2 500 mm | Auto-aligneur | 1 unité motrice + 1 unité folle |
| 200 t | Tuyauterie de procédé, réservoirs moyens, collecteurs | 300–3 500 mm | Conventionnel ou réglable | 1 unité motrice + 1–2 unités folles |
| 600 t | Appareils à pression, viroles de tours éoliennes | 500–5 000 mm | Réglable / accostage | 1 unité motrice + 2 unités folles |
| 150200 t | Cuves lourdes, canalisations de grand diamètre | 800–6 000 mm | Conventionnel, hydraulique | 1 unité motrice + 2–3 unités folles |
| 300400 t | Viroles de réacteurs, tronçons offshore | 1 000 mm+ | Hydraulique, 3 axes | 1 unité motrice + 3+ unités folles |
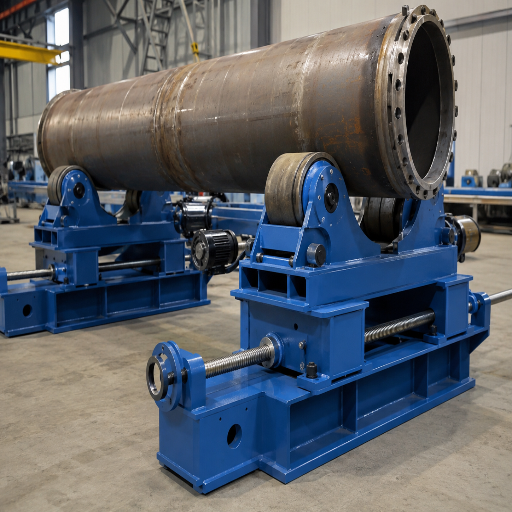
[SPEC-03] Caractéristiques vérifiées
HGK-60 (modèle représentatif de 60 tonnes)
- Capacité de charge nominale60t
- Diamètre de la pièce500–5 000 mm
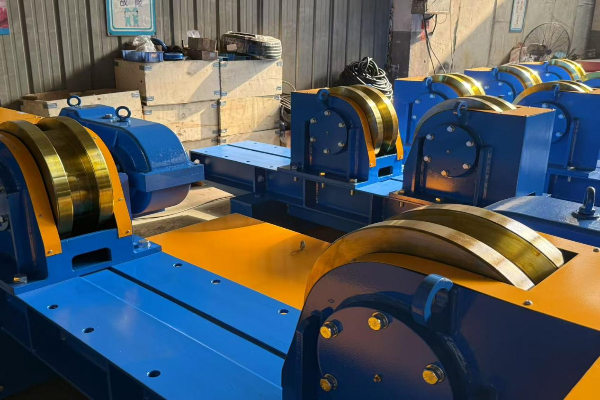
- Roue (par galet)Ø 500 × 200 mm, acier
- Vitesse de rotation0,1–1 tr/min
- Moteur d’entraînement2 × 2,2 kW (double)
- Tension110575 V
- Réglage de l’écartement des rouesVis-mère, réglage continu
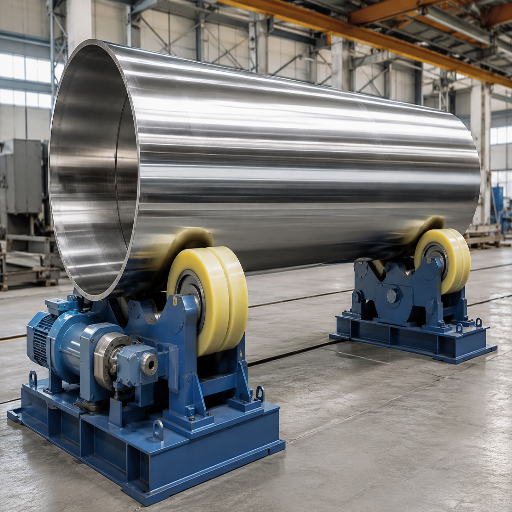
[PROCESS-04] Note destinée aux achats
Adaptez la roue à la pièce, pas seulement au tonnage
Deux vireurs de même charge nominale peuvent se comporter très différemment. Les roues en acier supportent les charges les plus élevées et résistent aux projections, mais une charge excentrée provoque un glissement sur l’acier lisse… Indiquez le matériau des roues dans la demande de prix avec le tonnage et communiquez à Aubrik l’état de surface exigé pour votre virole.
Sur l’ensemble de la gamme, les roues motrices utilisent des bandages en acier moulé ZG45 (traités thermiquement à environ HRC 55–60 sur les modèles les plus lourds) pour assurer leur longévité sous charge. Les pièces longues nécessitent plusieurs unités folles entre les ensembles moteurs afin d’éviter leur fléchissement à mi-portée. Les catégories les plus lourdes (60 t et plus) utilisent des entraînements à vitesse variable continue pour faire tourner des viroles fabriquées conformément aux règles de l’ASME BPVC Section VIII relatives aux appareils à pression.
Vireurs conventionnels, auto-aligneurs ou d’accostage — quel type convient à votre atelier ?
Il est courant de penser qu’un vireur auto-aligneur élimine tous les problèmes d’alignement. L’expérience sur le terrain montre le contraire : même un vireur auto-aligneur correctement réglé peut laisser la pièce dériver axialement le long de son propre axe, car la moindre différence de hauteur entre les galets ou une virole légèrement ovalisée déplace latéralement la pièce tour après tour. Savoir dans quelles situations chaque type de vireur est rentable — et dans lesquelles la dérive doit être maîtrisée — fait la différence entre un ensemble de vireurs qui s’amortit et un équipement qui complique le travail.
Comparaison des architectures de vireurs à 3 types
| Caractéristique | Conventionnel (réglable) | Auto-aligneur | Vireur d’accostage |
|---|---|---|---|
| Modification de l’écartement des roues | Vis-mère manuelle, réglage selon le diamètre | Les roues pivotent automatiquement lors de la mise en charge de la pièce | Vis-mère + positionnement à tolérances serrées |
| Prise en charge des diamètres | Idéal pour un diamètre fixe/connu | Idéal pour des diamètres variables ou présentant un défaut de circularité | 1–6 m, assemblage + pointage |
| Précision de positionnement | Classe ±0,1 mm (modèles lourds) | Autocentrage, s’adapte aux variations de diamètre | ±0,5–0,8 mm (accostage) |
| Capacité type | 500t | 5300t | 100 t |
| Application idéale | Production répétitive, une seule taille de cuve | Diamètres de cuves variés, ovalisation | Alignement de deux viroles avant la passe de fond |
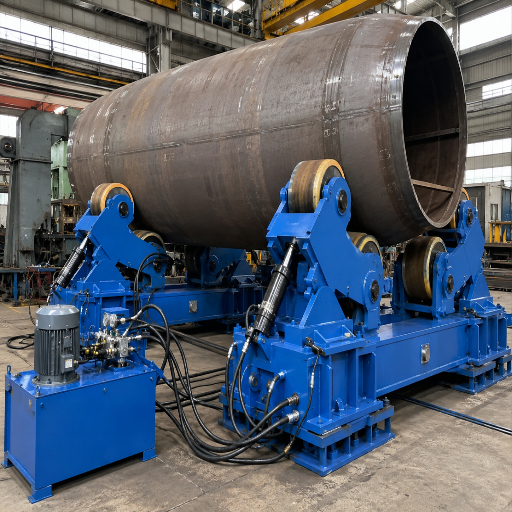
Vireur de soudage auto-aligneur Aubrik avec centrale hydraulique pour les diamètres variables ou présentant un défaut de circularité
Vireur auto-aligneur (hydraulique)
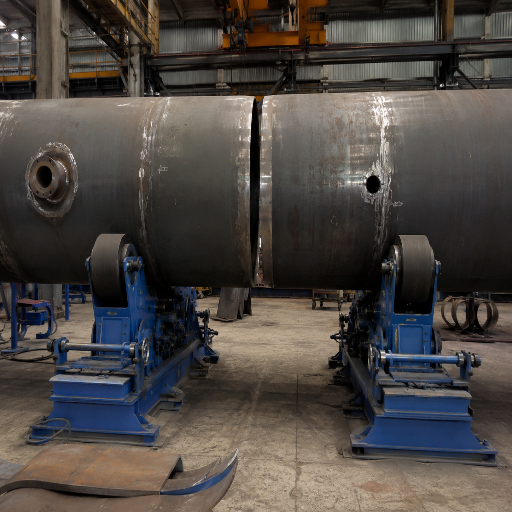
Vireur d’accostage Aubrik alignant concentriquement deux tronçons de virole avant la passe de fond
Vireur d’accostage pour l’assemblage de viroles
Un vireur de soudage conventionnel est le meilleur choix pour la production répétitive lorsque toutes les cuves ont le même diamètre — il suffit de régler une fois l’écartement des roues avant de lancer la série. Un vireur de soudage auto-aligneur sacrifie un peu de cette rigidité pour s’adapter aux changements de diamètre et à l’ovalisation sans nouveau réglage, raison pour laquelle les ateliers traitant des pièces variées le privilégient. Un vireur d’accostage est un outil d’assemblage : il aligne précisément et concentriquement deux tronçons de virole afin que la passe de fond débute dans de bonnes conditions, puis laisse la place à un vireur de soudage pour les passes de remplissage et de finition.
Aubrik se distingue des concurrents aux arguments de simple brochure par des conseils de dimensionnement réalistes intégrés à chaque type — le compromis lié au matériau des roues et la règle de réserve de 20–30 % présentés ci-dessus, plutôt qu’un simple tonnage sur une fiche technique — car la défaillance la plus coûteuse sur le terrain est le glissement d’une pièce ou la destruction d’un revêtement en caoutchouc par les projections, et non une différence de prix. Pour les fabricants régionaux qui comparent un ensemble d’atelier de 5 tonnes à un ensemble de production de 60 tonnes, la différence tient au fait qu’Aubrik ne prétend pas qu’un même châssis convient aux deux applications — le type et le tonnage sont adaptés avec réalisme. Aucun des trois types n’est intrinsèquement « insensible à la dérive » — sur les pièces longues, lourdes ou déséquilibrées, le déplacement axial est maîtrisé par la géométrie de galets antidérive. Les conceptions antidérive brevetées compensent ce déplacement soit en décalant une unité folle proportionnellement à la dérive, soit en inclinant légèrement l’axe d’un galet par rapport à celui de la pièce pour la repousser dans la bonne direction (voir le brevet USPTO US8342493B2 ; une variante de 2023 destinée aux pièces lourdes est publiée sous la référence KR20230106190A).
« Nous dimensionnons chaque ensemble de vireurs avec une réserve de 20–30 % par rapport à la masse déclarée de la pièce et vérifions l’égalité de hauteur des galets avant la première rotation — cette seule habitude élimine l’essentiel de la dérive axiale que les clients attribuent aux roues. Pour les viroles déséquilibrées, nous préconisons des roues en acier sur roulements, et non en caoutchouc, car les projections détruisent les revêtements en caoutchouc et imposent un remplacement coûteux des roues. »Équipe d’ingénierie Aubrik
Vous comparez les différents types pour un ensemble précis de cuves ?
Demander une recommandation de type adaptée à vos pièces →Vireur de tubes ou positionneur de soudage — lequel utiliser et quand ?
Les acheteurs comme les moteurs de recherche confondent constamment ces équipements, et choisir le mauvais revient à gaspiller son investissement. Voici la règle simple — un vireur de tubes (vireur de soudage) fait tourner un long cylindre autour de son axe horizontal sur un banc à galets, tandis qu’un positionneur de soudage maintient une pièce dans un mandrin ou sur un plateau, puis la fait tourner et l’incline autour d’un axe court. Ils répondent à des besoins différents.
Guide de sélection
| Équipement | Mode de maintien de la pièce | Pièce la mieux adaptée | Mouvement | Utilisation type |
|---|---|---|---|---|
| Vireur de tubes / vireur de soudage | Banc à galets sous le cylindre | Tubes longs, réservoirs, cuves, viroles de tours éoliennes | Rotation autour de l’axe propre de la pièce | Soudures circonférentielles |
| Positionneur de soudage | Mandrin ou plateau de bridage | Pièces compactes, semelles, assemblages courts | Rotation + inclinaison 0–90°/360° | Accès sous plusieurs angles, pièces maintenues par outillage |
| Manipulateur à poupée fixe et poupée mobile | Serrage entre deux pointes | Arbres, châssis, assemblages mécano-soudés difficiles à manipuler | Rotation entre pointes | Assemblages mécano-soudés longs et équilibrés |
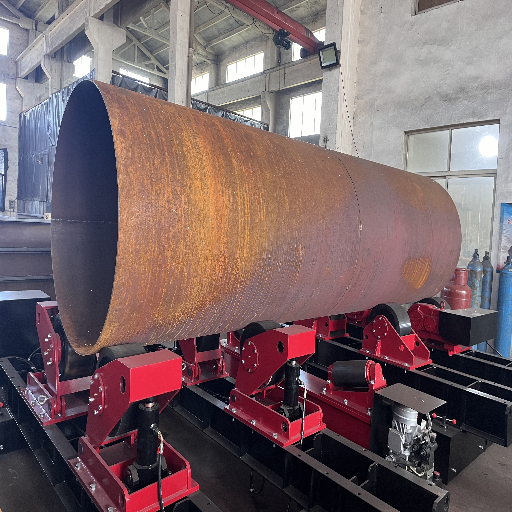
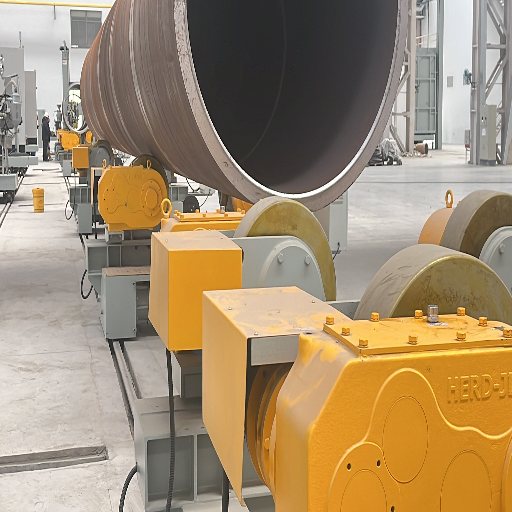
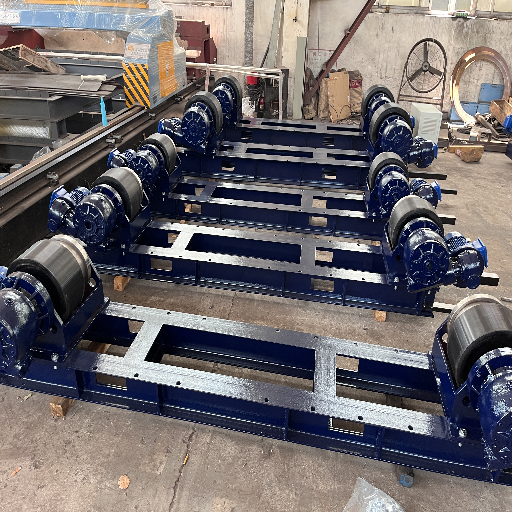
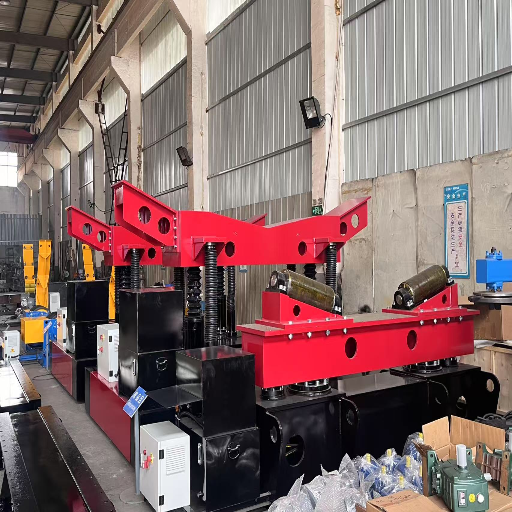
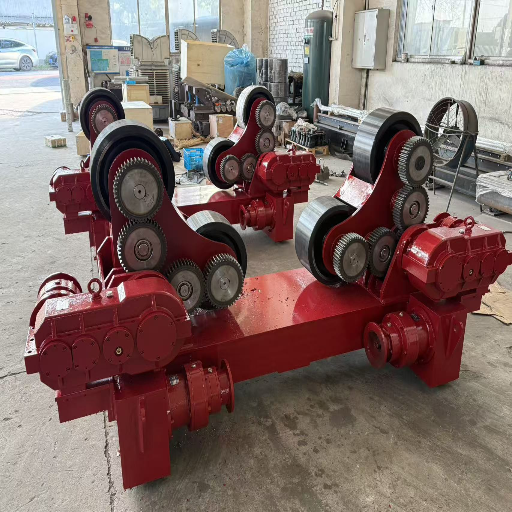
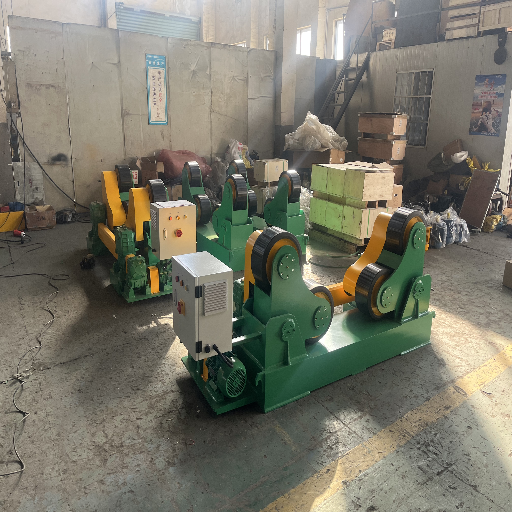
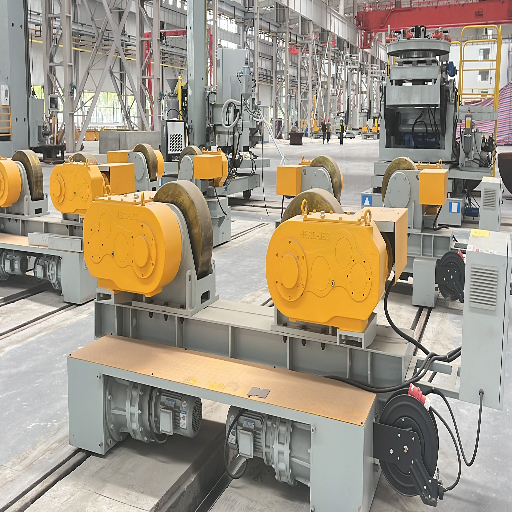
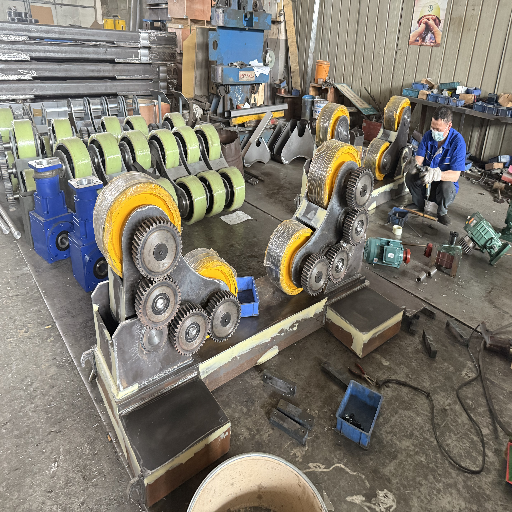
Applications des vireurs Aubrik — appareils à pression, tours éoliennes, canalisations et construction navale
Dans tous les secteurs, les vireurs procurent le même avantage — une rotation régulière devant un arc fixe remplace la manutention au pont roulant et le soudage au plafond —, mais la pièce détermine les caractéristiques requises. Les ateliers d’appareils à pression et de chaudières soudent des viroles fabriquées conformément à l’ASME BPVC Section VIII, où une rotation régulière maintient la soudure circonférentielle à plat afin d’obtenir des passes de fond et de finition conformes au code. Les fabricants de réservoirs de stockage travaillant selon API 650/620 utilisent des ensembles auto-aligneurs de plus grande taille — souvent recherchés sous le nom de vireurs de réservoirs — pour les viroles de grand diamètre, parfois ovalisées. Les lignes de tours éoliennes font tourner des viroles coniques, pour lesquelles la course d’auto-alignement prend tout son intérêt ; les postes de fabrication de tronçons de tuyauterie réalisent des soudures circonférentielles selon des modes opératoires AWS/ASME ; et les chantiers navals font tourner de lourds tronçons cylindriques qu’aucun plateau de positionneur ne pourrait porter. Là où les fournisseurs aux arguments de simple brochure publient uniquement un tonnage, Aubrik adapte le type de vireur et le matériau des roues à chaque application — l’atelier d’appareils à pression et la ligne de tours éoliennes reçoivent des fabrications différentes issues de la même plateforme de 5–400 tonnes, forte de 20+ ans d’expérience et d’une production annuelle d’environ 1 000 ensembles de matériel de soudage. Les acheteurs de l’UE et des États-Unis qui réalisent un audit fournisseur avant la commande reçoivent en amont les dossiers CE et ISO 9001 d’Aubrik, ce qui réduit le risque d’échec du contrôle à réception d’un ensemble de 100 tonnes avant tout paiement.

Vireurs pour cuves et réservoirs
Vireurs de soudage Aubrik avec roues en acier et en polyuréthane pour la fabrication d’appareils à pression et de réservoirs
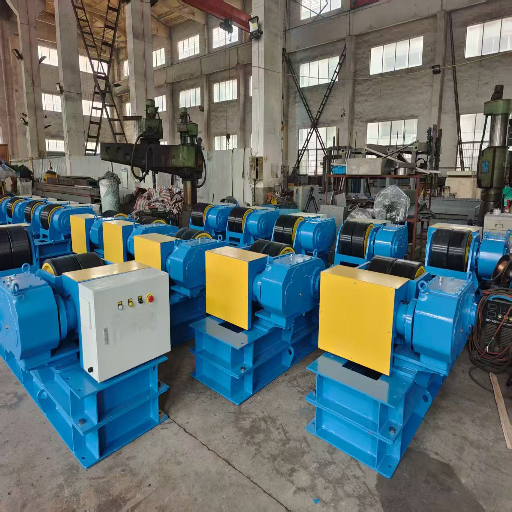
Vireurs renforcés en production
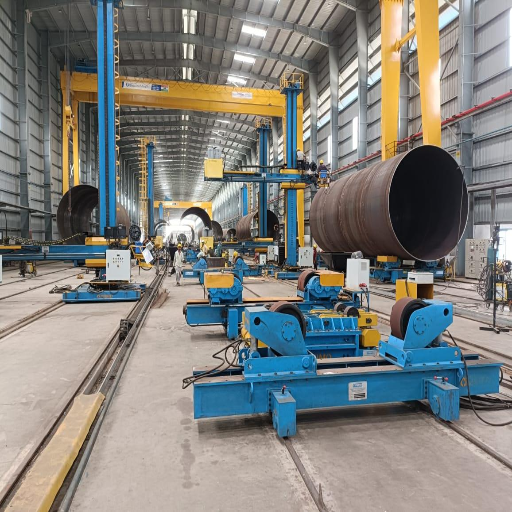
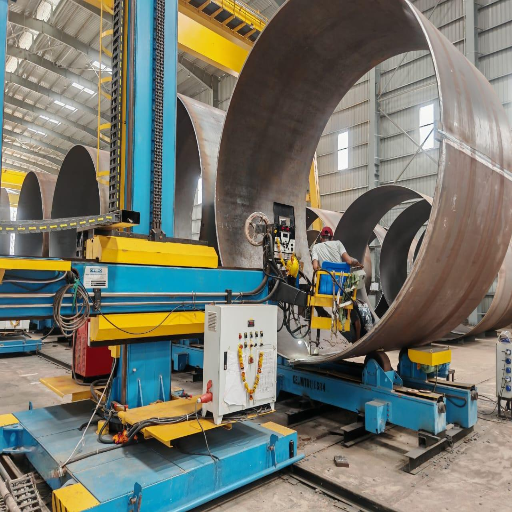
Vireurs de soudage renforcés Aubrik pour la fabrication de tubes, de réservoirs et de tours éoliennes dans 40+ pays
Site de fabrication et lignes de production à la pointe de la technologie
Certifications et qualité de fabrication — CE, ISO 9001 et leur importance pour vous
La véritable question que soulève un vireur fabriqué en Chine est la suivante : « sera-t-il durable et pourrai-je obtenir des pièces détachées avant que les temps d’arrêt ne s’accumulent ? » Les acheteurs qui ont déjà pâti d’un équipement importé sans assistance pour les pièces détachées — ni personne en mesure de l’entretenir — posent cette question avant même de demander le prix. Aubrik y répond par des systèmes qualité documentés et un historique de fabrication, et non par des slogans. Chaque vireur est livré avec le marquage CE et fabriqué dans le cadre d’un système qualité ISO 9001 — des références qui permettent l’entrée de l’équipement sur les marchés européens et sur la plupart des marchés d’exportation, tout en rattachant sa fabrication à un procédé reproductible plutôt qu’à une réalisation ponctuelle.
Un vireur n’est pas lui-même certifié selon un code de soudage — il constitue l’outillage qui permet à vos soudures d’y satisfaire. Pour la conformité, l’essentiel est que la rotation soit suffisamment régulière et maîtrisable pour produire un cordon circonférentiel conforme au code, et que la qualité de fabrication (réducteur, roulements, entraînement) garantisse la répétabilité de cette rotation pendant des années d’utilisation. La documentation CE et ISO 9001 d’Aubrik est fournie avec l’équipement afin que votre équipe qualité puisse l’archiver avec le code de fabrication applicable à vos soudures — ASME BPVC, API 650 ou AWS D1.1. Pour les acheteurs de l’UE et des États-Unis, le marquage CE constitue le préalable régional à l’importation, et l’absence de dossier de conformité est le retard caché qui bloque de nombreuses opérations d’importation — Aubrik le livre donc avec l’ensemble de 60 tonnes ou de 400 tonnes, et non plusieurs semaines plus tard.
CE
Conformité UE, prêt à l’exportation
ISO 9001
Système de management de la qualité
Depuis 1999
20+ ans de fabrication de matériel de soudage
40+ pays
Parc installé à l’exportation
~1 000 ensembles/an
Production de matériel de soudage
Acheter un vireur de soudage de tubes — facteurs de prix, délai de livraison, garantie et OEM
Le prix d’un vireur ne se résume pas à un chiffre — il évolue selon les besoins de l’application. Plutôt que d’indiquer un montant unique trompeur, voici les facteurs qui font réellement varier le devis, afin que votre demande de prix porte sur les bons éléments et que le budget soit respecté. Un ensemble auto-aligneur de 60 tonnes et un ensemble conventionnel de 10 tonnes ne font pas l’objet du même devis ; Aubrik chiffre chaque équipement à partir de votre plan afin d’éviter aux acheteurs industriels l’erreur coûteuse qui consiste à payer le prix d’un équipement pour virole de réacteur lorsqu’ils n’ont besoin que de fabriquer un tronçon de tuyauterie — une dépense excessive que masque un tarif générique.
Cadre des facteurs de prix
-
FACTEUR 01
La catégorie de charge est le principal facteur de coût — un ensemble de 60 tonnes nécessite bien plus d’acier, un réducteur et un entraînement nettement plus conséquents qu’un ensemble de 10 tonnes.
01 -
FACTEUR 02
Les mécanismes auto-aligneurs et d’accostage sont plus coûteux qu’un ensemble conventionnel fixe ; le type choisi influe donc sur le devis.
02 -
FACTEUR 03
Le matériau des galets — acier, polyuréthane ou Micarta — influe sur le coût et convient à différentes charges et finitions de virole.
03 -
FACTEUR 04
Les entraînements à vitesse variable continue, la commande par pédale et les options avec API ou système anti-dérive augmentent chacun les capacités et le coût.
04 -
FACTEUR 05
Les pièces longues nécessitent des unités menées supplémentaires, facturées à l’unité et installées derrière l’ensemble motorisé.
05
Sur le plan commercial, Aubrik assortit chaque vireur de soudage d’une garantie de 12 mois et de pièces d’usure gratuites, et propose une personnalisation OEM/ODM — capacité, matériau des galets, système de commande et finition réalisés selon votre plan, chaque fabrication étant soumise à un système qualité ISO 9001. Cette politique après-vente répond directement à la principale préoccupation liée au matériel importé : les galets de rechange et les pièces d’entraînement sont tenus en stock et expédiés, de sorte que l’usure d’une surface de roulement ou une intervention sur l’entraînement n’immobilise pas la machine.
Avant d’émettre votre bon de commande
Transmettez trois informations à Aubrik : la masse de la pièce la plus lourde, la plage de diamètres et la longueur maximale. Elles déterminent la catégorie de tonnage, l’entraxe des galets et le nombre d’unités menées — et permettent d’obtenir un devis adapté à votre application plutôt qu’un prix catalogue générique. Demandez simultanément une estimation du délai de livraison correspondant à votre quantité.
Outils de dimensionnement et d’ingénierie des vireurs de soudage
Sélecteur de capacité et de type de vireur de soudage pour tubes
Outil de dimensionnement technique pour vireurs de soudage. Il intègre une marge de sécurité standard de 25 % pour les applications industrielles intensives.
Vireur ou positionneur de soudage : outil d’aide au choix
Renseignez trois paramètres techniques pour déterminer le matériel de manutention optimal pour votre flux de fabrication métallique. Évitez toute inadéquation entre les capacités de charge et les besoins de rotation.
Calculateur de vitesse de rotation et de vitesse périphérique
Adaptez précisément la vitesse en tr/min des vireurs de soudage à la vitesse d’avance requise par votre DMOS (descriptif de mode opératoire de soudage).
Vireur de soudage pour tubes — FAQ
Des analyses d’ingénierie expertes et des conseils techniques pour vous aider à configurer le système automatisé optimal de soudage en rotation pour vos applications intensives.
Qu’est-ce qu’un vireur de soudage pour tubes et comment fonctionne-t-il ?
Il s’agit d’un banc à galets — composé d’une unité d’entraînement motorisée et d’une ou plusieurs unités menées — qui supporte un tube, une cuve ou un appareil chaudronné et le fait tourner autour de son axe horizontal à une vitesse stable et réglable. Le soudeur maintient la torche dans une même position à plat pendant que la pièce tourne, ce qui permet de réaliser une soudure circonférentielle continue sans pont roulant ni repositionnement. Pour les pièces plus lourdes, l’unité d’entraînement est équipée d’un réducteur permettant un réglage continu de la vitesse afin de maintenir la vitesse périphérique dans la plage de soudage malgré les variations de diamètre, tandis que des unités menées sont ajoutées derrière l’ensemble motorisé pour soutenir les tubes longs ou les appareils constitués de plusieurs viroles qui, autrement, fléchiraient entre deux galets.
Comment choisir la capacité de charge appropriée ?
Partez de la masse de votre pièce la plus lourde et ajoutez une marge de sécurité de 20–30 %, puis vérifiez que son diamètre et sa longueur sont compatibles avec l’entraxe des galets et la disposition des unités menées. Tout ensemble de vireurs utilisé exactement à sa charge nominale à chaque poste s’use prématurément ; choisissez donc une capacité supérieure plutôt qu’une capacité à la limite — consultez la matrice de sélection de capacité ci-dessus.
Galets en acier, en polyuréthane ou en caoutchouc — lesquels choisir ?
Les galets en acier supportent les charges les plus élevées et résistent aux projections de soudage, mais une pièce fortement excentrée peut glisser sur l’acier lisse. Les bandes de roulement en polyuréthane améliorent l’adhérence et protègent les viroles polies pour les applications plus légères. Le caoutchouc offre un roulement régulier, mais il est endommagé par les projections et généralement évité pour les applications intensives à chaud. Choisissez les galets en fonction de la charge et de la finition de la virole, et pas seulement du tonnage.
Comment raccorder la pièce à la masse sur un vireur de soudage ?
Le courant de retour de soudage — la masse — traverse le vireur afin que la pièce en rotation reste intégrée au circuit, généralement au moyen d’un balai, d’un contact glissant ou d’une connexion de masse dédiée au niveau du galet, plutôt que de reposer uniquement sur le contact entre les galets et la virole. Précisez la méthode de retour du courant lors de votre commande afin que le vireur soit conçu pour votre intensité.
Quelle est la différence entre un vireur de soudage pour tubes et un positionneur de soudage ?
En bref, un vireur de soudage pour tubes fait tourner un long cylindre sur un banc à galets pour réaliser des soudures circonférentielles, tandis qu’un positionneur de soudage maintient une pièce compacte sur un mandrin ou un plateau et la fait tourner et incliner pour permettre un accès sous plusieurs angles. Les pièces cylindriques longues et lourdes sont placées sur des vireurs ; les petites pièces bridées sur outillage sont placées sur des positionneurs. Consultez le guide de sélection ci-dessus.
Aubrik peut-il personnaliser un vireur pour notre application ?
Oui — ABOKE propose des fabrications OEM/ODM : capacité, matériau des galets, entraînement, système de commande, options anti-dérive et finition réalisés selon votre plan, avec une garantie de 12 mois et des pièces d’usure gratuites.
Méthode d’élaboration de ce guide
Les gammes de modèles, les compromis liés aux matériaux des galets et la règle de marge de capacité de 20–30 % présentés dans ce guide reposent sur les propres fabrications de vireurs de soudage d’Aubrik destinées à plus de 40 marchés d’exportation, ainsi que sur les questions récurrentes de dimensionnement auxquelles nos ingénieurs répondent dans le cadre des demandes de devis.
Les données du HGK-60 proviennent de nos spécifications publiées ; les recommandations par plage de capacité constituent des conseils de sélection — confirmez l’adéquation exacte à partir du plan de votre pièce.
Lorsque nous indiquons des gains de temps de cycle, la plage donnée est une valeur de planification sectorielle, et non un résultat mesuré par Aubrik.
Demandez un devis pour votre pièce
Obtenez gratuitement une recommandation de dimensionnement de capacité
Obtenir un devisTendance actuelle



