
Entrez en contact avec Aubrik Company

Caractéristiques essentielles : sélection d’un positionneur de soudage
- Les données de dimensionnement essentielles sont la masse de la pièce, l’outillage, le centre de gravité, la charge excentrée et l’angle d’inclinaison requis.
- Données de mouvement : diamètre du plateau, type de mandrin ou d’outillage, angle de rotation, réglage de la vitesse, commande par pédale ou API.
- Quel travail faut-il effectuer ? Quel procédé de soudage sera utilisé (TIG, MIG, soudage à l’arc, soudage à l’arc submergé, soudage de tubes) ? Quel mouvement de soudage est requis : manuel, motorisé, semi-automatique ou robotisé ?
- Données de sécurité : retour réel du courant. Protecteurs des pièces rotatives, accès du soudeur et inspection de l’installation.
À quoi servent les positionneurs et les plateaux de soudage ?
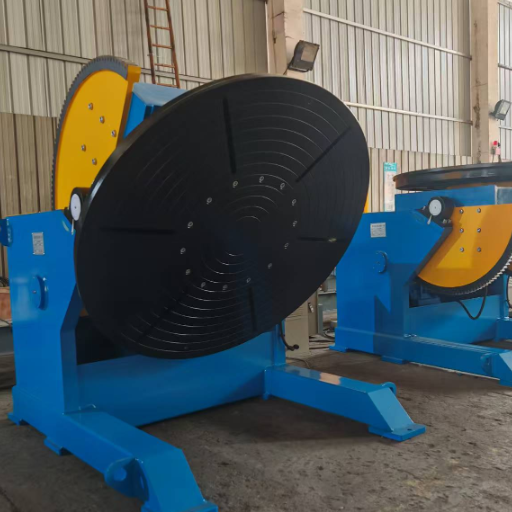 La pièce est manipulée à la main, mais le manipulateur permet de la placer manuellement à un angle optimal pendant l’opération dite de « soudage de la pièce ». Un plateau de soudage de base centre la pièce sur un disque rotatif afin que le support de la torche de soudage conserve un angle constant. Un positionneur de soudage rotatif améliore le maintien de la pièce, permet de l’incliner ou offre des fonctions de commande supplémentaires, afin que l’opérateur puisse la faire tourner et l’incliner selon les besoins sans devoir en faire le tour.
Dans les applications réelles, le soudeur peut ainsi surveiller le bain de fusion et maintenir la vitesse tout en réduisant les mouvements d’arrêt et de reprise lorsque la soudure est circulaire et placée à plat ou dans une position confortable. L’outil électronique de l’OSHA consacré au soudage en préfabrication indique également que le soudeur peut rester longtemps dans des positions contraignantes ou statiques et recommande des supports réglables de type tournebroche pour adopter une posture plus neutre.
Avantages
- Maintient le cordon de soudure dans le champ de vision.
- Réduit les repositionnements manuels.
- Améliore la répétabilité sur les pièces rondes.
- Peut favoriser des soudures de haute qualité lorsque la vitesse et le réglage de l’outillage sont appropriés.
Limites
- La charge nominale ne correspond pas à la charge utile en position inclinée.
- Les travaux TIG à basse vitesse peuvent révéler un réglage de vitesse insuffisant.
- Un mauvais retour du courant peut endommager la machine.
- Un outillage inadapté peut malgré tout laisser la pièce se déplacer.
Plateau d’établi, positionneur de soudage rotatif, vireur pour tubes et manipulateur : types de positionneurs de soudage
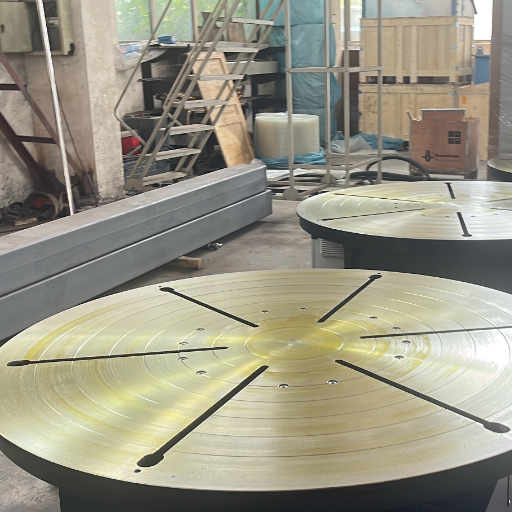 Commencez par la forme de la pièce. De petites semelles ne nécessitent pas le même positionneur qu’un tronçon de tube de 2 000 mm. Les longues viroles de réservoir ne se comportent pas comme des supports soudés sur une tôle plane. Partez d’abord de la pièce, puis choisissez le type de machine.
| Type d’équipement | Mouvement | Application idéale | Point à vérifier par l’acheteur |
|---|---|---|---|
| Plateau de soudage | Rotation du plateau sur 360 degrés | Petites pièces rondes en TIG ou MIG, semelles, anneaux | Confirmer la vitesse minimale en tr/min et le faux-rond du plateau. |
| Positionneur de soudage rotatif | Rotation et inclinaison | Supports, semelles, tubes courts, travaux avec outillage | Demander la capacité en inclinaison pour votre centre de gravité. |
| Vireur de soudage pour tubes | Support et rotation sur galets | Tronçons de tuyauterie, cylindres, viroles de réservoir | Adapter l’écartement des galets à la plage de diamètres. |
| Poupée fixe et poupée mobile | Rotation entre pointes | Assemblages longs et structures lourdes | Vérifier l’alignement, la portée entre appuis et la commande synchronisée. |
| Manipulateur et positionneur | Mouvement de la pièce et de la torche | SAW, soudage industriel lourd, travaux sur réservoirs | Confirmer la course de la torche, l’interface de commande et l’accès à l’outillage. |
Matrice charge-géométrie-vitesse pour sélectionner un positionneur à plateau de soudage
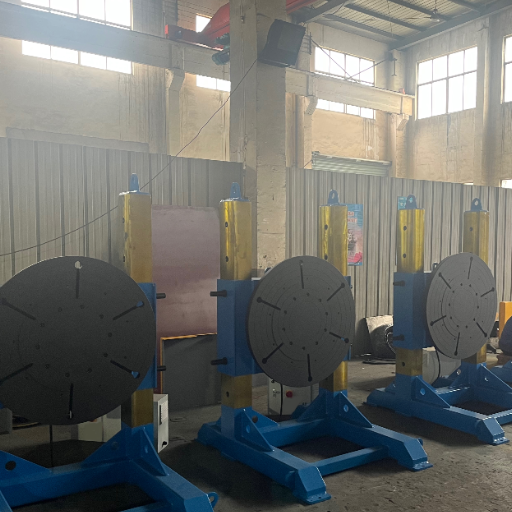 La capacité de charge n’est que le premier critère. Ajoutez l’outillage, le mandrin, les dispositifs de serrage et tout décalage entre le centre de gravité et l’axe du plateau. Déterminez ensuite la vitesse de rotation exigée par le procédé de soudage. Le TIG peut nécessiter un mouvement lent et régulier. Le MIG peut accepter une course plus rapide. Un positionneur à vendre qui paraît robuste sur le papier peut néanmoins ne pas convenir si la pièce est déséquilibrée ou si le fonctionnement à basse vitesse manque de régularité.
Note technique
Le choix pratique est simple : utilisez un positionneur de soudage lorsque la pièce doit être bridée, inclinée ou indexée, et un plateau tournant lorsqu’une pièce ronde a principalement besoin d’une rotation maîtrisée. Dans les deux cas, vérifiez la charge utile, la masse de l’outillage et le couple excentré dans la position réelle de soudage. Un devis utile doit préciser l’encombrement de la pièce, le besoin d’inclinaison, la plage de vitesse, le circuit de mise à la terre et les hypothèses relatives à l’outillage.
| Scénario | Géométrie de la pièce | Mouvement requis | Type recommandé |
|---|---|---|---|
| Petites pièces en TIG | Rondes, légères, répétitives | Vitesse variable lente | Plateau de soudage d’établi |
| Tronçon de tuyauterie | Cylindrique | Rotation régulière | Positionneur ou vireur pour tubes |
| Joint de réservoir | Virole de grande dimension | Faible vitesse en tr/min, couple élevé | Vireur de soudage renforcé ou poupée fixe |
| Support ou bâti | Excentré, irrégulier | Inclinaison et verrouillage | Positionneur de soudage rotatif inclinable |
| Cellule robotisée | Géométrie définie par l’outillage | Axe coordonné | Positionneur asservi ou commandé par API |
Applications de soudage, productivité et amélioration de la qualité des soudures grâce aux positionneurs
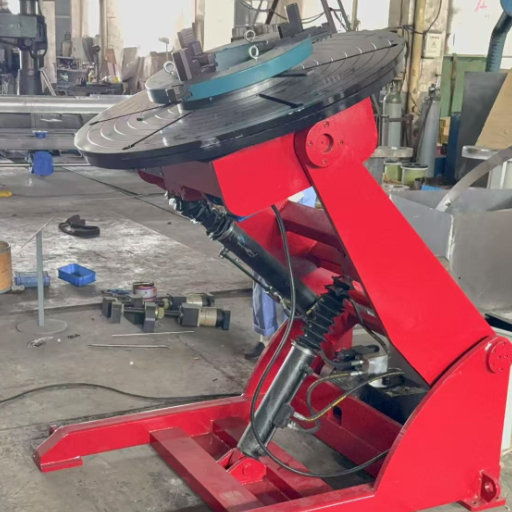 Les positionneurs offrent le meilleur rendement lorsqu’ils évitent des manipulations répétées, facilitent une soudure circulaire ou permettent au soudeur de maintenir la pièce entre la hauteur de la taille et celle du coude. Les recommandations du CCHST sur l’ergonomie du soudage citent les postures contraignantes, les positions statiques et le levage de charges lourdes parmi les facteurs de risque, et préconisent des aides au positionnement pour favoriser une meilleure posture.
- Soudage de tubes : les vireurs ou positionneurs pour tubes maintiennent l’assemblage accessible et réduisent le roulage manuel.
- Travaux sur appareils sous pression et réservoirs : les équipements renforcés permettent de présenter les soudures circonférentielles dans une position plus favorable.
- Petites séries en TIG : un plateau de soudage peut maintenir la vitesse pendant que le soudeur maîtrise l’apport de métal et l’angle de la torche.
- Supports de fabrication métallique : l’inclinaison permet de rendre visibles les assemblages difficiles sans imposer de gestes dangereux.
- Séries répétitives : un outillage associé à une rotation répétable réduit les variations entre les pièces.
Soudage manuel, motorisé, semi-automatique et robotisé, et automatisation du soudage
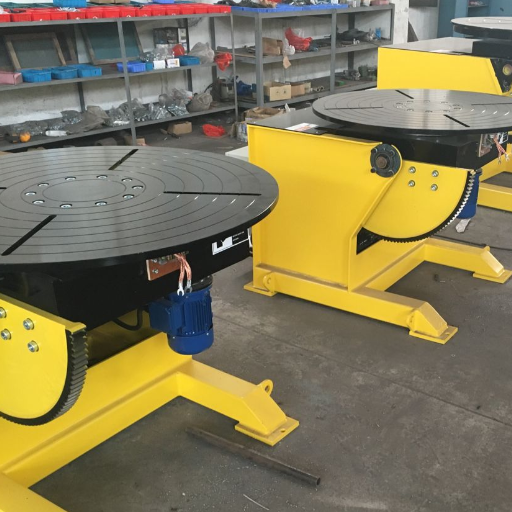 Les positionneurs de soudage manuels conviennent aux travaux en faible volume lorsque la pièce peut être déplacée en toute sécurité et que les exigences de précision restent modérées. Les positionneurs motorisés offrent une vitesse variable et une meilleure maîtrise. Les équipements semi-automatiques ajoutent des réglages répétables. Pour le soudage robotisé, le positionneur doit fonctionner comme un axe commandé, et non comme un simple plateau tournant.
Pour les opérations de soudage répétitives, les positionneurs de soudage automatiques et automatisés ne sont pas de simples outils de soudage ; ce sont des systèmes de maintien conçus pour faire tourner une pièce, lui faire suivre une trajectoire indexée et préserver la régularité des soudures tandis que le soudeur ou la torche reste dans une même zone de travail. Dans les cellules de soudage modernes, le soudage multiaxe ou les positionneurs de soudage ne peuvent accroître l’efficacité que si le positionneur approprié correspond à la trajectoire de la torche, à la charge du plateau et au programme de maintenance.
« La première question relative à la commande n’est pas la masse de la pièce. Il faut déterminer si le plateau peut maintenir la vitesse de soudage correcte après l’ajout de l’outillage, du mandrin et du décalage du centre de gravité. »Les discussions sur les forums consacrées aux plateaux de soudage TIG reviennent souvent au même point : l’équipement doit tourner assez lentement pour s’adapter au rythme d’apport de métal de l’opérateur et au diamètre du tube. Un utilisateur recherchant un positionneur TIG monté sur établi demandait expressément une vitesse lente et une ouverture centrale pour le gaz de purge. Une autre discussion indiquait que la vitesse d’apport confortable maximale pouvait déterminer le réglage du plateau. Considérez ces observations comme des indications de terrain, et non comme des valeurs universelles.
| Conditions de l’atelier | Solution la mieux adaptée | Motif |
|---|---|---|
| Travaux de réparation variés | Manuel ou motorisé simple | La rapidité de réglage importe davantage que les programmes mémorisés. |
| Séries TIG répétitives | Motorisé à vitesse variable | La stabilité à faible vitesse en tr/min est essentielle. |
| Travaux sur tubes ou réservoirs | Vireur ou positionneur renforcé | La charge et le diamètre déterminent le choix. |
| Cellule prête pour l’intégration d’un robot | Matériel de soudage automatisé, API ou équipement asservi | Le mouvement doit se répéter conformément à la trajectoire du robot. |
Liste des spécifications à fournir dans une demande de prix avant de demander le prix d’un positionneur de soudage pour la fabrication métallique
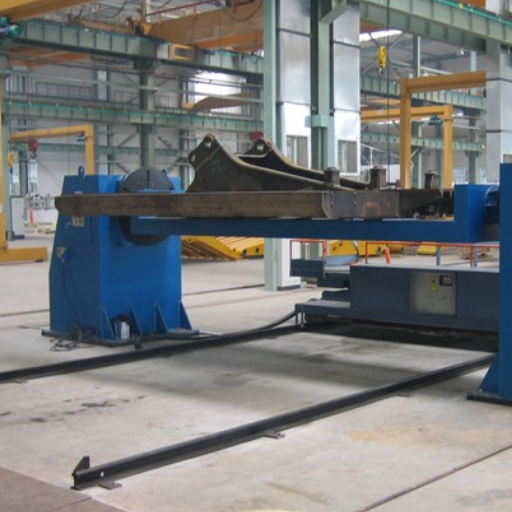 La seule indication « nous avons besoin d’un positionneur » ne permet pas aux fournisseurs de dimensionner le matériel de soudage approprié. Une demande de prix bien préparée contient suffisamment de données pour vérifier la charge, l’inclinaison, le maintien de la pièce, le procédé de soudage, le système de commande et les besoins d’acheminement. Fondée en 1999, Aubrik fabrique du matériel de soudage et de coupage, annonce une capacité annuelle de 1 000 ensembles de soudage et de 200 ensembles de coupage, et propose un service OEM dans le cadre des certifications ISO9001 et CE.
- Masse de la pièce la plus lourde, augmentée de celle de l’outillage et des dispositifs de serrage.
- Plan ou photo de la pièce avec indication du centre de gravité, s’il est connu.
- Diamètre de plateau, taille de mandrin, plage des galets ou configuration des rainures en T requis.
- Procédé de soudage : TIG, MIG, MMA, SAW ou soudage robotisé.
- Plage de vitesses prévue, organes de réglage de la vitesse variable et nécessité éventuelle d’une commande par pédale.
- Besoins en matière de rotation, d’angle d’inclinaison, d’indexation et de répétabilité.
- Poupées mobiles ou lunettes de soutien pour les arbres longs, les tronçons de tube ou les pièces volumineuses et lourdes.
- Tension, fréquence, interface de commande et exigences de sécurité du site.
- Besoins en matière de garantie, de pièces de rechange, de délai de livraison et de personnalisation OEM.
| Spécification à vérifier | Gamme Aubrik publiée à comparer | Ce qu’elle indique à l’acheteur |
|---|---|---|
| Famille de positionneurs rotatifs | Plage de charge standard de 50 kg à 5 000 kg ; gamme sur mesure de 6 000 kg à 50 000 kg | Une seule désignation « positionneur » peut couvrir les équipements légers d’établi comme les travaux sur structures métalliques. |
| Catégorie rotative d’établi | Pièces de 50 kg à 200 kg ; indication pour l’acheteur : moins de 80 pièces par équipe | Convient aux petites pièces en TIG et aux assemblages tube-semelle avant que l’outillage ne devienne la principale contrainte. |
| Catégorie standard à deux axes | Pièces de 300 kg à 1 500 kg avec inclinaison motorisée | Cette catégorie constitue souvent une transition entre la fabrication métallique manuelle et les cellules semi-automatiques. |
| Catégorie rotative renforcée | Plage standard de 2 000 kg à 5 000 kg ; jusqu’à 50 000 kg sur mesure | La masse de l’outillage et le décalage du centre de gravité deviennent des critères d’achat, et non des considérations secondaires. |
| Précision du plateau de soudage | Plage de charge de 50 kg à 2 000 kg, faux-rond <=0.02 mm, précision de l’asservissement +/-0.1 mm | La demande de prix doit distinguer la capacité de charge de la répétabilité et du faux-rond. |
| Encombrement du mandrin et de l’outillage | Plage de mandrins à trois mors de 160 mm à 630 mm sur la page du plateau BY | Le diamètre et la méthode de serrage peuvent compter autant que la capacité nominale en kg. |
| Positionneur pour fabrication métallique lourde | Capacité de 300 kg à 20 000 kg ; configurations sur mesure jusqu’à 50 000 kg | La même demande de prix doit préciser la masse de la pièce, celle de l’outillage et le facteur de marche prévu. |
| Encombrement des tubes et des semelles | La plage de diamètres de 40 mm à 2 500 mm figure dans le guide de dimensionnement des équipements renforcés d’Aubrik | Les pièces longues peuvent nécessiter une poupée mobile, des galets ou une autre famille de machines. |
| Exemple de grande semelle d’éolienne | Des semelles de 1,5 m à 3 m de diamètre et de 3 000 kg chacune sont citées dans le cas présenté pour la série HB d’Aubrik | Les pièces volumineuses et lourdes doivent être étudiées en fonction de leur géométrie et de leur charge, et non de la seule charge. |
| Vérification du contexte de l’étude de cas | La page de la série HB cite une plage sectorielle de reprises de 12 % à 18 %, un résultat de référence de 2 % à 4 % et une réduction d’environ 75 % à 80 % pour un cas d’application lourde. | Considérez les pourcentages avancés comme des preuves propres à l’étude de cas, à vérifier lors de l’examen de la demande de prix. |
Erreurs d’achat courantes concernant les positionneurs, les plateaux et les positionneurs de soudage à vendre
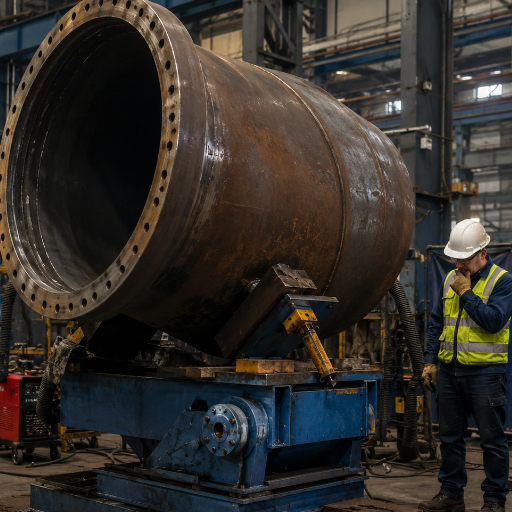 Les erreurs les plus graves portent généralement sur les spécifications, et non sur la marque. Elles surviennent avant l’achat, lorsque les informations transmises sont insuffisantes ou qu’une référence catalogue est simplement acceptée sans définir le fonctionnement avec la pièce réelle.
| Erreur | Conséquence | Question à privilégier dans la demande de prix |
|---|---|---|
| Achat fondé sur la capacité de charge à plat | La charge en position inclinée peut être inférieure aux prévisions. | Quelle est la charge utile avec le décalage de mon centre de gravité ? |
| Vitesse lente du TIG négligée | Le plateau tourne trop vite pour le rythme d’apport de métal. | Quelle est la vitesse minimale régulière en tr/min sous charge ? |
| Plan d’outillage insuffisant | La pièce se déplace et la précision du soudage diminue. | Quel mandrin, quels mors, quelles rainures en T ou quel outillage sur mesure sont nécessaires ? |
| Absence de dispositif de retour du courant | Les composants de la machine peuvent être traversés par un courant de soudage indésirable. | Comment le courant de soudage est-il ramené en toute sécurité ? |
| Absence de vérification des pièces de rechange | Un simple composant défaillant peut prolonger l’arrêt de production. | Quelles pièces d’usure sont tenues en stock et comment sont-elles expédiées ? |
Contrôles de sécurité, de mise à la terre et de maintenance après l’installation
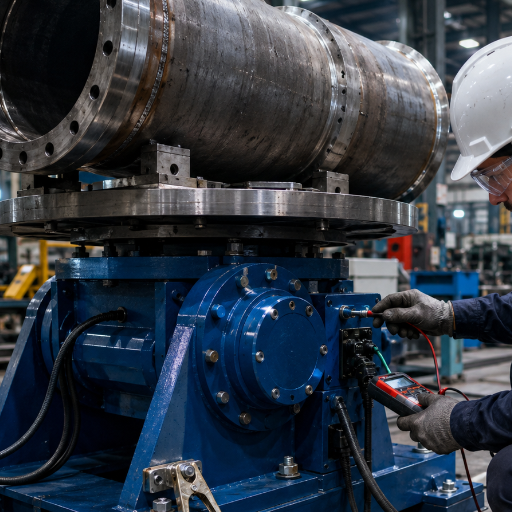 Tous les positionneurs de soudage comportent des mécanismes en mouvement, un système de commande électronique, des surfaces de maintien des pièces et un passage intégré du courant de soudage. La norme de l’OSHA relative au soudage et au coupage à l’arc exige des mises à la terre électriquement et mécaniquement adaptées ; les outillages de maintien servant de chemin de retour du courant de soudage doivent également comporter une liaison conductrice ou un dispositif collecteur de courant.
L’outil électronique de l’OSHA sur la protection des machines recommande de se prémunir contre les risques mécaniques tels que les machines rotatives, les projections de particules et les étincelles. Considérez tout plateau de soudage comme une machine en mouvement, et non comme un simple accessoire de soudage.
- Avant de lancer la production, vérifiez les butées d’inclinaison, la rotation du plateau et l’activation par pédale.
- Vérifiez que la pièce est correctement serrée avant toute inclinaison ou rotation du plateau.
- Demandez au fournisseur quels types de connexion du câble de masse, de bague collectrice, de balai ou de collecteur de courant sont utilisés.
- Maintenez les câbles à l’écart de la trajectoire de rotation.
- Planifiez des inspections du mandrin, des galets, des roulements, du réducteur et du câblage électronique afin de garantir des performances optimales.
- Formez correctement le soudeur au fonctionnement du soudage comme aux mouvements mécaniques.
Perspectives : positionneurs rotatifs, systèmes de soudage automatisés et cellules flexibles
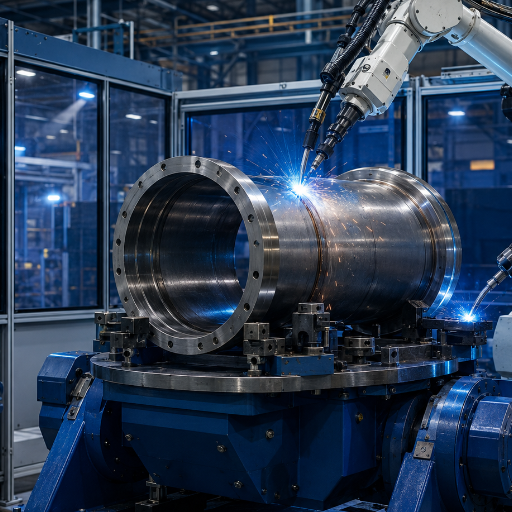 Les positionneurs sont désormais considérés comme des composants d’automatisation de cellule, plutôt que comme de simples machines-outils achetées séparément. Selon le résumé World Robotics 2025 de l’IFR, les installations de robots industriels ont atteint 542 000 en 2024, soit une quatrième année consécutive au-dessus de 500,000. L’activité est restée contrastée selon les régions, avec un recul de 9 % du nombre d’installations aux États-Unis l’année dernière.
Pour un acheteur qui planifie ses investissements pour 2026 et au-delà, l’approche prudente ne consiste pas à accélérer l’acquisition d’un système de soudage robotisé, mais à éviter une solution de positionnement sans possibilité d’évolution. Si des améliorations ultérieures de l’automatisation sont probables, prévoyez des outillages répétables, des connexions de commande propres et normalisées, un réglage de vitesse stable et un dispositif de retour du courant afin d’éviter de modifier ultérieurement la cellule de travail.
Aubrik fabrique également des lignes d’assemblage de tours éoliennes, des lignes de soudage de poutres en H, du matériel de soudage de tubes, des machines CNC de coupage et de meulage, des profileuses et des rouleuses de tôles. Ces lignes d’équipements et systèmes prennent toute leur importance lorsqu’un positionneur ne doit pas seulement fonctionner de manière autonome, mais aussi s’intégrer à un système de fabrication métallique plus vaste.
FAQ succincte
Qu’est-ce qu’un positionneur de soudage ?
Réponse
Il s’agit d’une machine de maintien qui fait tourner, incline ou indexe une pièce afin de faciliter l’accès pour le soudage.
Qu’est-ce qu’un plateau de soudage ?
Réponse
Le plateau de soudage est le membre de la famille des positionneurs qui assure uniquement la rotation. Il fait tourner les pièces rondes ou symétriques pendant le soudage et s’emploie couramment pour les anneaux, les semelles, les assemblages tubulaires et les petites pièces en TIG ou MIG qui exigent un mouvement régulier.
Peut-on souder avec un positionneur à plateau ?
Réponse
Oui. La pièce doit être serrée en toute sécurité et la vitesse du plateau doit correspondre au procédé de soudage. Les travaux TIG nécessitent souvent une rotation plus lente et plus régulière que ne le prévoient de nombreux acheteurs. Le MIG ou la production répétitive peuvent accepter une plage de vitesses plus large, mais le cordon de soudure dépend toujours d’une course régulière et d’une pièce solidement immobilisée.
De quelle capacité de charge ai-je besoin ?
Réponse
Additionnez la masse de la pièce, de l’outillage, du mandrin, des dispositifs de serrage et des accessoires. Vérifiez ensuite le centre de gravité et le décalage excentré.
Un même positionneur peut-il convenir au soudage TIG et MIG ?
Réponse
Souvent, oui, mais le réglage de la vitesse est déterminant. Les équipements adaptés au MIG peuvent encore être trop rapides ou trop irréguliers pour le TIG sur de petits diamètres. Demandez la vitesse minimale stable en tr/min sous charge, le mode de commande et la compatibilité du plateau avec le mandrin ou l’outillage nécessaire à votre configuration TIG.
Les plateaux nécessitent-ils un circuit distinct de retour du courant de soudage ?
Réponse
Ils nécessitent un dispositif de retour du courant sûr et correctement dimensionné. Selon la conception, il peut s’agir d’un câble de masse direct, d’un chemin conducteur par l’outillage, d’une bague collectrice, d’un balai ou d’un autre collecteur de courant. Confirmez ce point auprès du fournisseur au lieu de supposer que le bâti de la machine, les roulements ou le plateau rotatif peuvent conduire le courant de soudage sans risque de dommage ou d’accident.
Que faut-il savoir avant d’acheter un positionneur de soudage ?
Réponse
Déterminez la pièce la plus lourde, la masse de l’outillage, la forme de la pièce, le procédé de soudage, la vitesse de rotation requise, l’angle d’inclinaison, le mandrin ou l’outillage prévu, l’alimentation électrique du site et les futurs besoins d’automatisation. Transmettez des plans ou des photos lorsque cela est possible. Pour une production répétitive, ajoutez le nombre de pièces prévu par équipe et la séquence de soudage, car ces données modifient la configuration du système de commande. Pour les achats à l’exportation, précisez la tension, la fréquence, le port de destination, les exigences de garantie et les besoins en pièces de rechange. Si ces éléments manquent, le devis peut sembler moins cher que la solution réellement installée, car les coûts de l’outillage, de la commande ou du dispositif de retour du courant apparaîtront ultérieurement.
Prochaine étape pour l’acheteur
Préparez la liste fournie pour la demande de prix de fabrication métallique et évaluez les positionneurs de soudage pour les projets de fabrication métallique si vous avez besoin de solutions pour tubes, réservoirs, pièces rotatives ou fabrication lourde.
Références et sources
- OSHA — Préfabrication : soudage – Administration de la sécurité et de la santé au travail
- Soudage — Ergonomie – Centre canadien d’hygiène et de sécurité au travail
- 29 CFR 1910.254 — Soudage et coupage à l’arc – Administration de la sécurité et de la santé au travail
- Exigences générales relatives à la protection des machines – Administration de la sécurité et de la santé au travail
- La sécurité avant tout : bonnes pratiques de manutention des assemblages soudés lourds – American Welding Society
- Résumé World Robotics 2025 – Fédération internationale de robotique
- Famille ISO 9000 : management de la qualité – Organisation internationale de normalisation



