Entrez en contact avec Aubrik Company

Positionneur de soudage rotatif — gamme Aubrik de 9 modèles pour le soudage de tubes, de cuves et de structures lourdes
Rotation, inclinaison et verrouillage : réduisez de 60-80 % le temps d’arc perdu en repositionnement manuel grâce à un positionneur correctement dimensionné, des pièces de précision de 50 kg aux assemblages mécano-soudés de 5 000 kg.
- ✔ CE 2006/42/EC
- ✔ ISO 9001:2015
- ✔ Fondée en 1999 · 26 ans
- ✔ Exportations vers plus de 50 pays
- ✔ Garantie de 12 mois · assistance mondiale sous 24 h
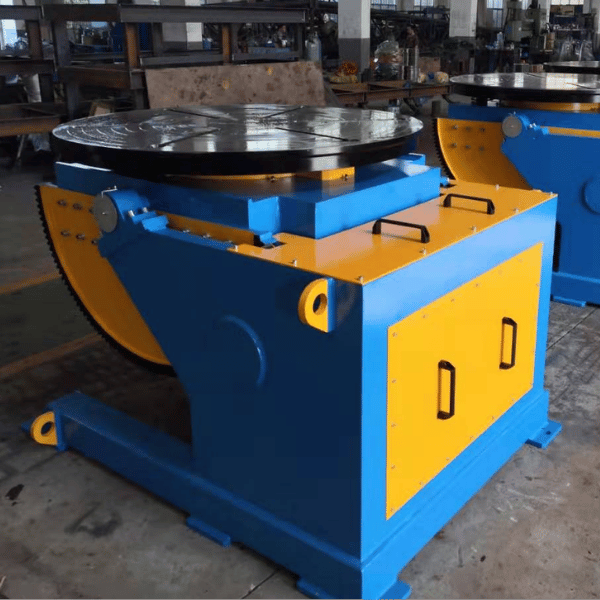
ANALYSE APPROFONDIE DU PROCÉDÉ / ANALYSE DU RETOUR SUR INVESTISSEMENT
Pourquoi le repositionnement manuel fait perdre 60-80 % du temps d’arc — et comment un positionneur de soudage rotatif améliore la qualité des soudures
Un positionneur de soudage rotatif maintient, fait tourner et incline une pièce afin que le soudeur travaille à plat ou en position horizontale au lieu de lutter contre la gravité. La stabilité du soudage à plat augmente les taux de dépôt de 15-20 % et triple le temps d’arc — de 25 % en manuel à 70-85 % avec le positionneur approprié.
Le coût caché qui ne figure sur aucune facture
Le repositionnement manuel n’apparaît jamais comme un poste de coût. Aux États-Unis, le coût annuel complet d’un soudeur s’élève à $50 000 et, à chaque poste, l’opérateur interrompt l’arc toutes les quelques minutes pour recaler ou rebrider la pièce. Convertissez ce temps perdu en heures et multipliez-le par le coût horaire. Un seul poste engloutit discrètement le prix d’un positionneur d’établi ABK-WT-200.
01
Érosion du temps d’arc
Le repositionnement manuel absorbe 60-80 % du poste. Le temps d’arc reste proche de 25 %.
02
Défauts dus au soudage hors position
Le soudage hors position accroît les risques de porosité et de caniveaux. Les études de terrain indiquent un taux de défauts de référence de 5-8 % en manuel, contre <1% lorsque la pièce est positionnée.
03
Fatigue du soudeur
Les postures contraignantes portent la rotation annuelle des soudeurs à près de 20 %. Le coût complet de remplacement dépasse $30K par recrutement.
04
Cordon irrégulier
Les tôles fortes de structures métalliques présentent un taux de reprise de 8 % lorsque les soudeurs luttent contre la gravité — la qualité comme le calendrier en pâtissent.
Le réflexe du surdimensionnement — le second coût caché
Le dogme des achats recommande « d’acquérir le plus grand positionneur que votre budget autorise ». Les professionnels de terrain présents sur les forums de soudage savent que c’est l’inverse. Un positionneur surdimensionné n’est pas une amélioration gratuite. Il dégrade activement la soudure de quatre manières :
- Surconsommation de fil de soudage — un écart d’arc plus large impose un volume de métal d’apport supérieur aux besoins de l’assemblage.
- Apport thermique excessif — un recuit excessif ramollit le matériau de base dans la ZAT.
- Déformation de la pièce — le refroidissement irrégulier sur un mandrin surdimensionné déforme les assemblages à paroi mince.
- Soudure moins résistante que prévu — la zone affectée thermiquement dépasse la tolérance définie par l’ingénieur.
Le mécanisme réel
La réussite du dépôt en soudage à plat dépend de la stabilité du mandrin, et non de son surdimensionnement. Chaque mandrin de la gamme WP d’Aubrik est conçu pour être stable — les ateliers de PME, les fabricants de taille intermédiaire et les acheteurs européens peuvent ainsi choisir la juste capacité sans payer la masse d’un bâti de catégorie industrielle.

Les données de terrain le confirment
Des taux de défauts de 5-8 % sur les structures en acier soudées manuellement se traduisent directement par des reprises, des rebuts et des réclamations clients. Les ateliers maîtrisant leur procédé avec des positionneurs rotatifs ramènent ce chiffre sous 1 %. Les volumes de recherche confirment cette évolution : les requêtes « plateau de soudage » et « plateau de soudage rotatif » progressent à mesure que les ateliers constatent ces pertes. Le problème touche tous les métiers du soudage :
Ateliers de systèmes d’échappement automobileSoudage MIG tube-semelle, pièces de 50-200 kg.
Fabricants d’appareils à pressionSoudures circulaires sous flux, viroles de 1 500-5 000 kg.
Lignes de sous-assemblageSupports et châssis, 300-800 kg.
Chaudronniers lourdsFlèches de pelle et poutres de structures métalliques.
Construction navaleSous-ensembles de coque et soudures d’échelles.
Un micro-appel à l’action avant la gamme : prêt à dimensionner le modèle approprié ?
Ouvrir la fiche de dimensionnement des 9 modèles →La différence ABK vient de l’atelier de production
Lincoln Electric et Koike Aronson commercialisent un positionneur unique « polyvalent » et demandent à l’acheteur d’y adapter chaque assemblage mécano-soudé. Aubrik propose au contraire une gamme de neuf modèles, chaque niveau disposant de son propre bâti, plateau et mandrin conçus sur mesure. La section suivante vous guide dans la matrice. Trouvez la configuration adaptée en environ 60 secondes.
Une gamme pour toutes les applications
Un atelier médical soudant des plateaux d’instruments en acier inoxydable de 50 kg recherche un modèle d’établi avec mandrin de 6 pouces. Un fabricant de tours éoliennes faisant tourner des viroles à semelle de 5 000 kg a besoin d’un positionneur robuste relié à un robot Fanuc par PROFINET. La classe de charge change, mais la méthode de décision reste identique — et l’usine de Wuxi expédie cette même solution en Espagne, en Allemagne, en Inde et au Brésil depuis 1999.
Notre comparaison avec Lincoln, Pandjiris et Koike Aronson
Les catalogues de Lincoln Electric et Pandjiris commencent à des tarifs de catégorie industrielle, sans solution adaptée aux ateliers de PME. Le modèle d’entrée de gamme ABK WP-300 coûte 40-60 % de moins, hors transport, que les machines équivalentes fabriquées aux États-Unis.
Le compromis est clair : un délai de livraison plus court et un prix inférieur en contrepartie d’un héritage industriel américain de 70 ans. Nous compensons par un dossier de certificats traçables par numéro de série et par la vérification sur site des études de cas.
Prêt à déterminer quel modèle convient à votre assemblage mécano-soudé ?
Effectuer le contrôle de dimensionnement en 60 secondes →
La place d’ABK dans les recherches des acheteurs
La gamme répond aux requêtes réellement saisies par les acheteurs de PME :
- « Positionneur de soudage à vendre » — par rapport au parc de location Red-D-Arc.
- Solutions d’établi — par rapport aux kits à monter soi-même Roto-Star et CertiFlat.
- Modèles industriels de forte capacité — par rapport aux équipements de positionnement Pandjiris et Lincoln Electric.
- Intégration dans une cellule robotisée — par rapport aux positionneurs de soudage Koike Aronson.
- « Prix d’un positionneur de soudage » — par rapport à nos tarifs directs FOB Chine.
- « Plateau de soudage pour TIG » — par rapport à notre gamme d’établi WT.
La question indépendante de la marque qui sous-tend toutes les autres : quelle classe de charge et quelle plage d’inclinaison conviennent à mon assemblage mécano-soudé ?
Architecture du système
Gamme Aubrik de 9 modèles — trouvez le modèle adapté à votre pièce en 60 secondes
Le principal problème des ateliers consiste à acheter un positionneur qui s’avère soit trop petit — la pièce fléchit et le mandrin glisse sous la charge — soit trop grand — encombrement inutile, consommation électrique supplémentaire et surconsommation de fil de soudage. Notre usine de Wuxi reçoit cette réclamation chaque trimestre, raison pour laquelle la gamme ABK comporte 9 paliers plutôt que 3 niveaux très espacés.
Trois gammes + une solution sur mesure
- ABK-WT — modèle d’établi : rotation sur un axe, 50-200 kg. Laboratoires + petite fabrication métallique.
- ABK-WP — modèle standard à 2 axes : rotation + inclinaison, 300-1 500 kg. Fabrication métallique générale + intégration initiale en cellule robotisée.
- ABK-HD — usage intensif : servocommande, 2 000-5 000 kg. Appareils à pression + structures métalliques + construction navale.
- ABK-C — solution sur mesure : 6 000-50 000 kg. Mandrins pour l’aéronautique, châssis mobiles d’intervention sur site.
Profil d’acheteur par niveau
La gamme couvre un rapport de capacité de 100, du WT-50 de 50 kg au HD-5000 de 5 000 kg. Les catalogues Vevor accumulent de nombreuses capacités d’entrée de gamme destinées au soudage amateur de tubes ; ABK couvre au contraire, par paliers, tout le spectre des PME à l’industrie.
La gamme WT convient aux petits et moyens ateliers de fabrication métallique. La gamme WP convient aux parcs d’équipements des acheteurs régionaux et aux cellules robotisées à 2 axes. La gamme HD répond aux achats de conformité pour les grandes séries aux États-Unis et dans l’Union européenne. Le tableau est propre à chaque niveau — il ne repose pas sur un bâti surdimensionné censé convenir à tous.
La méthode de dimensionnement à 3 critères — lisez le tableau en 60 secondes
Critère 1 · Masse de la pièce
Choisissez une capacité supérieure d’environ 25 % à celle de votre pièce la plus lourde. Vous éviterez à la fois l’instabilité et le surdimensionnement.
Critère 2 · Procédé de soudage
Les procédés TIG/MIG exigent une rotation régulière à bas régime. Le fil fourré tolère des vitesses supérieures.
Critère 3 · Cadence
Volume moyen → API semi-automatique. Cellule robotisée → gamme HD servocommandée avec PROFINET.
| Gamme | Modèle | Charge (kg / lb) | Ø du plateau (mm / in) | Plage de tr/min | Inclinaison | Puissance (kW) | Application recommandée |
|---|---|---|---|---|---|---|---|
| ABK-WT | WT-50 | 50 / 110 | 300 / 11.8 | 0.5 – 5 | Fixe | 0.18 | Laboratoire + assemblages mécano-soudés de précision sur établi |
| ABK-WT | WT-100 | 100 / 220 | 400 / 15.7 | 0.3 – 7 | Fixe | 0.25 | Instruments chirurgicaux, embouts d’échappement, sous-assemblages automobiles |
| ABK-WT | WT-200 | 200 / 440 | 500 / 19.7 | 0.2 – 5 | Fixe | 0.37 | Composants en acier inoxydable, petites soudures de semelles |
| ABK-WP | WP-300 | 300 / 660 | 600 / 23.6 | 0.1 – 3 | 0° – 90° | 0.75 | Fabrication métallique générale, supports, châssis automobiles |
| ABK-WP | WP-800 | 800 / 1,760 | 800 / 31.5 | 0.1 – 2 | 0° – 120° | 1.5 | Structures métalliques moyennes, pièces sous pression de taille intermédiaire |
| ABK-WP | WP-1500 | 1,500 / 3,300 | 1,000 / 39.4 | 0.05 – 1.5 | 0° – 135° | 2.2 | Assemblages de supports lourds, intégration initiale en cellule robotisée |
| ABK-HD | HD-2000 | 2,000 / 4,400 | 1,200 / 47.2 | 0.05 – 1 | 0° – 135° | 3.0 | Flèches de pelle, cuves de taille intermédiaire |
| ABK-HD | HD-3500 | 3,500 / 7,700 | 1,500 / 59.1 | 0.05 – 0.8 | 0° – 135° | 4.0 | Sections de flèche de grue, semelles de tours éoliennes |
| ABK-HD | HD-5000 | 5,000 / 11,000 | 1,800 / 70.9 | 0.05 – 0.5 | 0° – 120° | 5.5 | Fabrication lourde d’appareils à pression, sous-ensembles de construction navale |
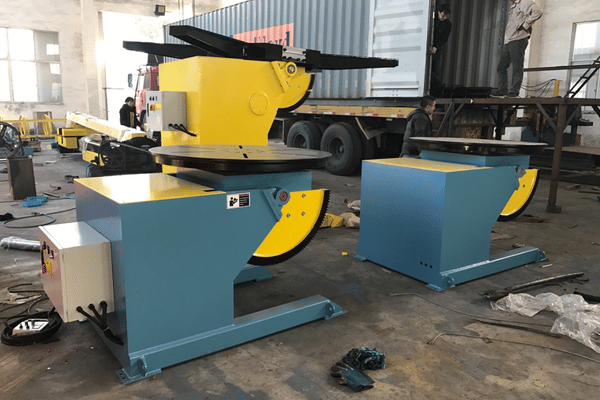
Gamme ABK-WT — modèles d’établi pour travaux légers (50-200 kg)
La gamme WT regroupe des positionneurs de soudage d’établi compacts dotés d’un socle en fonte et d’un mandrin autocentrant automatique à 3 mors. La vitesse variable de 0.2 à 7 tr/min permet aussi bien les travaux fins et précis, comme le soudage TIG de tubes en acier inoxydable, que le soudage MIG rapide de préassemblages de tuyauteries d’échappement.
Le bâti et le plateau sont tous deux traités thermiquement pour assurer une rotation sans vibrations ; le mandrin standard de 6″ à 3 mors, équipé de mors doux sur mesure, convient aux pièces délicates. Le dégagement du centre de gravité et un cran d’arrêt à 90° permettent de souder sur un axe vertical sans modifier l’élingage.
Critères de sélection : pièce de moins de 200 kg ; rotation de tubes / tuyauteries ; poste de travail utilisable par un seul opérateur ; moins de 80 pièces par poste.
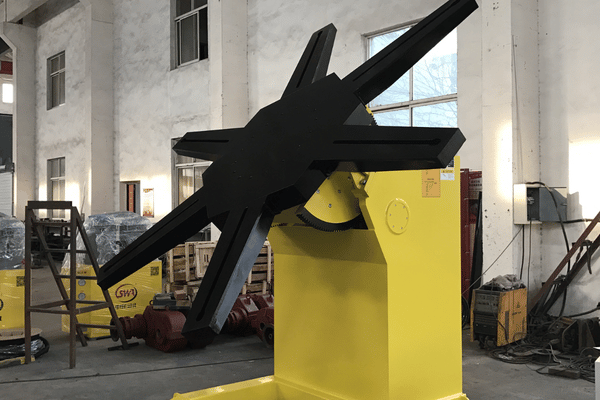
Gamme ABK-WP — modèles standard à 2 axes (300-1 500 kg)
WP — L’ajout d’une inclinaison motorisée (0-135) à la rotation à vitesse variable place la gamme WP au premier plan pour la fabrication métallique générale. Un réducteur à vis sans fin assure une inclinaison fluide tout en maintenant la position sous charge et en empêchant tout glissement pendant l’arc.
L’entraînement par variateur de fréquence offre un réglage continu de la vitesse et 15 positions d’inclinaison depuis le boîtier de commande suspendu. Un mandrin à 3 ou 4 mors (8-10 pouces) bride les assemblages mécano-soudés, des supports légers aux pièces sous pression de taille moyenne. Le WP-1500 peut recevoir en option une interface de servocommande pour son raccordement à une cellule de soudage robotisé.
Critères de sélection : pièce de 300 – 1 500 kg, inclinaison sur 2 axes ; accès à une cellule semi-automatique ou robotisée ; soudage d’assemblages de châssis automobiles et de pièces sous pression de taille intermédiaire.
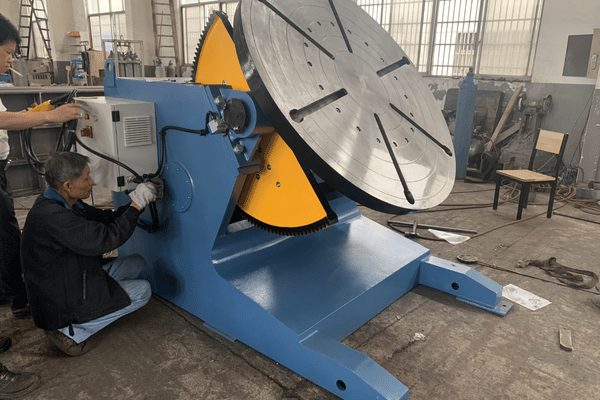
Gamme ABK-HD — usage intensif (2 000-5 000 kg)
Lors de l’évaluation des positionneurs de la gamme HD pour des assemblages mécano-soudés lourds tels que les flèches de pelle, les semelles de tours éoliennes et les viroles d’appareils à pression, vérifiez la masse combinée de la pièce et de l’outillage, le centre de gravité ainsi que les couples de rotation et d’inclinaison requis. Leurs servomoteurs à couple élevé maintiennent une rotation sans jeu, même avec des pièces de 5 000 kg. Leur construction renforcée est conçue pour le soudage intensif prolongé.
Le mandrin rotatif robuste à 4 mors réalisé sur mesure et l’outillage boulonné s’adaptent aux plateaux personnalisés en fonte (1 200 – 1 800 mm). Le bâti de la machine reçoit un revêtement poudre durable et anticorrosion, conçu pour prévenir les dommages dus aux projections de soudage et à l’usure en atelier. Le HD-5000 est équipé des protocoles de communication PROFINET et DeviceNet pour une connexion directe et aisée aux robots de soudage Fanuc, ABB, KUKA et Yaskawa.
Critères de sélection : pièce de 2 000 à 5 000kg, fabrication d’appareils à pression, acier de structures métalliques, cellule de soudage robotisé, soudage intensif de grandes pièces.
Positionneur rotatif, à 2 axes ou à poupée fixe et mobile — comparaison du coût par assemblage
Les trois familles sont officiellement documentées dans AWS PRGP2008, tandis que la mécanique du mandrin est couverte par le brevet USPTO US 10 328 538 (positionneur rotatif avec stabilisateurs).
Le coût caché des tableaux comparatifs vagues
La plupart des tableaux comparatifs des fournisseurs se rabattent sur les mentions « Bon / Meilleur / Excellent » et omettent entièrement le calcul du coût par opération. C’est précisément cette ambiguïté qui piège les acheteurs de PME.
La matrice ci-dessous remplace les mentions vagues par des chiffres concrets : temps de réglage par pièce, encombrement maximal de la pièce, coût relatif par assemblage et économies de main-d’œuvre par rapport au travail manuel.
Vu depuis l’atelier de production
Nous expédions environ 1 000 positionneurs par an. Chaque semaine, nos ingénieurs d’application constatent une mauvaise compréhension du choix entre modèle rotatif et modèle à 2 axes — lorsqu’un fabricant commande un modèle rotatif à un seul axe pour une pièce comportant des supports irréguliers, la demande de mise à niveau arrive généralement dans les 3 mois. Reconnaissons-le franchement : la famille la moins chère n’est pas toujours celle dont le coût par assemblage est le plus bas.
| Critère | Rotatif (un seul axe) | 2 axes (rotation + inclinaison) | Poupée fixe et poupée mobile | Référence manuelle |
|---|---|---|---|---|
| Temps de réglage par pièce | 2 – 4 min | 3 – 6 min | 5 – 10 min | 8 – 15 min (nouveau bridage à chaque retournement) |
| Dimensions maximales de la pièce | Ronde, < 200 kg, Ø < 500 mm | Irrégulière, 50 – 5 000 kg, Ø 300 – 1 800 mm | Longue, jusqu’à 50 000 kg, longueur > 5 m | Levage par l’opérateur uniquement |
| Coût par assemblage (relatif) | 0.45 | 0.40 | 0.55 (outillages lourds) | 1.00 (référence manuelle) |
| Économies de main-d’œuvre par rapport au travail manuel | 40 – 55% | 45 – 60% | 50 – 65 % (structures lourdes) | 0 % (référence) |
| Utilisation type | Rotation de tubes, soudure circulaire de semelle | Fabrication métallique générale, supports, assemblages de masse moyenne | Tours éoliennes, construction navale, poutres longues | Travaux unitaires, réparation sur site |
| Modèle recommandé | WT-100 / WT-200 | WP-300 → HD-5000 | Solution sur mesure | — |
Quand chaque famille s’impose — sélection selon la forme de l’assemblage mécano-soudé
-
Le modèle rotatif (un seul axe) s’impose
Assemblage mécano-soudé rond, <200 kg, Ø <500 mm. Rotation de tubes, petite soudure circulaire de semelle. Correspond aux WT-100 / WT-200.
-
Le modèle à 2 axes s’impose
Géométrie irrégulière, 50-5 000 kg. Le soudeur accède au cordon sous n’importe quel angle, sans nouveau bridage. Correspond aux WP-300 → HD-5000.
-
Le système à poupée fixe et poupée mobile s’impose
Pièces longues et lourdes, jusqu’à 50 000 kg, >5 m. Semelles de tours éoliennes, sous-ensembles de construction navale, soudures circulaires d’appareils à pression. Correspond à la solution sur mesure.
Le modèle à 2 axes constitue le choix logique par défaut pour la fabrication métallique en PME, les parcs d’équipements des acheteurs régionaux et les comités de contrôle qualité. Un mauvais choix de famille se manifeste dans les 90 jours sous forme de coûts de reprise — nous indiquons ce risque dans chaque devis.
Comment notre gamme à 9 paliers comble le vide du milieu de marché
Certains fabricants proposent des positionneurs industriels pour le soudage de tubes — robustes, mais leurs gammes passent directement des travaux légers aux grandes entreprises. Les PME doivent alors surpayer une capacité qu’elles n’utiliseront jamais.
La catégorie 300-2 000 lb représente environ 70 % des coûteuses erreurs de dimensionnement que nous constatons dans les appels d’offres. Notre gamme à 9 paliers est spécifiquement conçue pour combler ce vide.
Notre comparaison par niveau
Par rapport aux unités compactes, notre gamme va plus loin dans les fortes capacités. Par rapport aux unités industrielles traditionnelles, elle offre davantage de choix adaptés aux PME. Sa conception couvre volontairement les deux extrémités du marché.
L’idée reçue selon laquelle « le modèle rotatif est toujours le moins cher »
Selon l’idée reçue, les positionneurs rotatifs constituent le choix le moins coûteux et devraient donc être retenus par défaut pour tous les travaux de soudage. Les données de terrain montrent l’inverse pour les pièces non rondes. Les ateliers qui imposent des supports désaxés à un modèle rotatif dépensent les économies réalisées en cycles de bridage supplémentaires et en reprises. Pour les supports désaxés, un WP-800 à deux axes amortit généralement le surcoût de la mise à niveau par rapport à un modèle rotatif en environ quatre mois.
Remarque à l’intention des acheteurs de matériel d’occasion
Les acheteurs comparent souvent le prix du matériel neuf aux stocks d’occasion figurant dans les annonces surplusrecord ou sur la place de marché eBay. Le prix d’un WP-300 neuf se situe généralement dans la fourchette du matériel d’occasion après prise en compte de la garantie, de la disponibilité des pièces de rechange et du délai d’acheminement.
Comment les clients ont réduit le temps de soudage de 45-58 % — 3 cas réels avec calcul du retour sur investissement
Le soudage manuel sans positionneur engloutit 60-80 % du temps d’arc d’un fabricant en rebridage et en réorientation. Les pertes apparaissent sous forme de reprises, de rebuts et d’heures supplémentaires — rarement comme une ligne « positionneur » dans le compte de résultat.
Les trois cas ci-dessous proviennent de livraisons à des clients ABK actifs dans le soudage de collecteurs d’échappement automobiles, la fabrication de flèches d’engins de chantier et le soudage de précision de dispositifs médicaux. Chaque cas présente la référence manuelle, la configuration ABK déployée, l’amélioration mesurée et le délai d’amortissement par les économies de main-d’œuvre — soit le calcul étayant le pourcentage d’amélioration annoncé. Les trois clients ont renouvelé leurs achats et notre équipe d’ingénierie de Wuxi effectue chaque année des visites de maintenance sur site dans deux des trois usines.
Automobile · Collecteur d’échappement
Équipementier automobile mondial — 20 × ABK-WP-300Avant
120 pièces/jour · taux de défauts de 8 % · rotation des soudeurs de 20 %
Après
162 pièces/jour (+35 %) · défauts à 1,2 % (−85 %) · rotation du personnel réduite de moitié
Configuration et amortissement
20 WP-300 avec boîtier de commande API + mandrin de 8 pouces à 3 mors
Amortissement : ≈ 11-14 mois grâce aux seules économies de main-d’œuvre
Construction · Flèche de pelle
Fabricant d’engins lourds — 8 × ABK-HD-5000Avant
6 heures par flèche de pelle · taux d’interventions de reprise d’environ 45 %
Après
2.5 heures par flèche (temps de cycle −58 %) · aucune reprise
Configuration et amortissement
8 HD-5000 intégrés à des bras robotisés de soudage Fanuc via PROFINET
Amortissement : ≈ 7-10 mois · fonctionnement stable pendant 3 ans selon le client
Médical · Instruments chirurgicaux
Atelier de soudage médical de précision — 5 × ABK-WT-100Avant
Établi TIG manuel, cordon irrégulier sur de petits composants en acier inoxydable
Après
Production +25 % en 6 mois · répétabilité du positionnement conforme aux spécifications du mandrin
Configuration et amortissement
5 WT-100 avec mandrins de 6 pouces à mors doux sur mesure pour les pièces délicates
Amortissement : Gain de production plutôt que remplacement de main-d’œuvre — amortissement par la cadence
Nous ne vendons pas d’estimations de retour sur investissement — nous expédions des positionneurs et documentons les mesures réalisées par nos clients. Dans le cas de la flèche de pelle, l’économie de 58 % sur le temps de cycle a été obtenue en fabriquant la même pièce pendant trois semaines avec l’ancien outillage manuel, puis pendant trois semaines dans la cellule de soudage robotisé ABK HD-5000. Le client a mesuré 58 % — il ne s’agit pas d’une estimation marketing d’ABK.
Avertissement de transparence sur le retour sur investissement
Le retour sur investissement de tout positionneur dépend de la combinaison des charges, de l’organisation des postes et du coût régional de la main-d’œuvre.
Les études sectorielles sur l’automatisation du soudage indiquent des délais d’amortissement de 12-22 mois pour une exploitation en un poste et de 8-14 mois pour une exploitation en deux postes. Les trois cas ci-dessus se situent dans ces fourchettes.
Pourquoi chaque cas ABK est vérifié par le client
Dans cette catégorie, les études de cas des fournisseurs souffrent d’un problème de crédibilité. Lincoln Electric publie des affirmations génériques d’« amélioration de X% » sans méthodologie. Koike Aronson annonce une « amélioration de 40 % du temps de soudage » sans jamais publier la référence mesurée chez le client.
ABK applique la démarche inverse :
- Audit sur le site du client par notre équipe d’ingénierie de Wuxi pour chaque cas publié.
- Rapport de vérification enregistré avec le numéro de série réel du produit.
- Affirmation traçable — les ateliers de PME, les parcs d’équipements des acheteurs régionaux, les responsables de la conformité dans l’Union européenne ou les auditeurs des achats aux États-Unis peuvent relier chaque chiffre à la mesure d’origine du client.
La raison structurelle de nos vérifications
Le marché du soudage pour les PME a été épuisé par vingt années d’affirmations marketing exagérées. La promesse ABK : ne jamais publier un chiffre que nous ne pouvons pas étayer par une documentation interne. Une affirmation honnête telle que « gain de 58 % sur le temps de cycle d’une flèche de pelle » signifie que « le client a mesuré 58 % sur une cellule robotisée HD-5000 + Fanuc précise avec une pièce précise — prévoyez 45-60 % pour votre charge de travail ». Les marques chinoises d’entrée de gamme rivalisent par les affirmations les plus excessives ; ABK vise les mesures les plus vérifiables.
Catégories de contraintes d’application
Automobile à grand volume
Les minutes par pièce s’accumulent sur l’ensemble du poste. Le taux de défauts et le temps de cycle déterminent la marge.
Structures industrielles lourdes
Le temps de cycle en heures par poutre ou par assemblage détermine le calendrier du projet.
Médical de précision
La répétabilité du mandrin constitue le facteur limitant, et non le nombre de pièces par heure.
Chaque type de contrainte correspond à une valeur différente par soudure en dollars — et à un modèle ABK différent.
Un micro-appel à l’action avant les achats : souhaitez-vous comparer le coût de la main-d’œuvre à votre organisation des postes ? Demander un devis technique détaillé et une estimation d’essai personnalisé →
Cadre d’assurance qualité
Certifications et conformité — CE, ISO 9001, conformité aux principes AWS D1.1
Le problème qui pousse les services achats à examiner les certifications : lors d’un audit, un certificat manquant ou invérifiable bloque l’expédition, retarde le projet et détruit la confiance entre l’acheteur et le fournisseur. Les équipes chargées des achats ont appris à demander le véritable certificat au format PDF, et non le simple logo figurant sur la fiche technique.
Pourquoi les logos de certification d’une fiche technique ne suffisent pas
CE 2006/42/EC
Directive Machines — conformité pour l’exportation vers l’UE
ISO 9001:2015
Système de management de la qualité, audité chaque année
CONFORME À AWS D1.1
Positionne les assemblages mécano-soudés pour un soudage à plat ou horizontal conforme au code
COMPATIBLE ISO 9283
Les unités HD à servomoteur intègrent l’interface de performance des robots industriels
Ce que régit réellement chaque certification
CE 2006/42/EC
Sécurité des machines destinées au marché européen — protecteurs, arrêts d’urgence et logique de commande.
ISO 9001:2015
Périmètre complet du système de management de la qualité d’ABK — audit annuel par un organisme tiers.
CONFORMITÉ À AWS D1.1
Paramètres de positionnement à plat ou horizontal conformes au code et critères d’acceptation visuelle.
COMPATIBILITÉ ISO 9283
Interface assurant la précision de positionnement + la répétabilité des robots Fanuc, ABB, KUKA et Yaskawa.
Guide des achats — délais de livraison, prix, OEM et assistance
Les équipes achats nous ont demandé de publier les informations structurantes — plages de délais de livraison, conditions de paiement et périmètre de personnalisation — au lieu d’obliger chaque acheteur à passer un appel commercial pour connaître les éléments essentiels. La fiche ci-dessous constitue la version transparente de la fiche de devis ABK.
Critère
Conditions standard d’Aubrik
Quantité minimale de commande
1 unité (aucun minimum pour les modèles standard)
Délai de livraison — modèle standard
7 – 15 jours ouvrés à compter du bon de commande
Délai de livraison — modèle sur mesure (ABK-C)
20 – 30 jours ouvrés
Conditions de paiement
Acompte de 30 % par T/T + 70 % avant expédition (autres modalités négociables)
Incoterms
FOB Shanghai / Ningbo · CIF · DDP disponible
Personnalisation
Dimensions du mandrin, diamètre du plateau, charge utile nominale, mode de commande (PLC, servomoteur, interface robot)
Service OEM
Disponible — peinture, étiquetage, marquage du panneau de commande
Garantie
12 mois à compter de la réception, couvrant les défauts de fabrication et les défaillances de composants
SLA d’assistance
Réponse technique sous 24 heures (e-mail, vidéo, téléphone) · intervention sur site dans le monde entier via le réseau de partenaires
Transparence des prix — FOB Chine et coût rendu
En tant que fabricant direct, nous proposons le WP-300 en configuration standard à un prix FOB Chine correspondant à environ la moitié du coût d’une unité équivalente de Pandjiris, Profax ou Lincoln Electric — soit 40-60 % de moins avant fret et droits de douane.
Le coût rendu total réduit l’écart une fois pris en compte des droits de douane de 25 % et du fret maritime. C’est précisément pourquoi les décisions d’achat doivent reposer sur les colonnes du coût total de possession, et non sur celle du prix unitaire.
Le coût total de possession sur cinq ans prime sur le prix affiché
Les équipes achats comparent d’abord le coût total de possession : maintenance sur le cycle de vie, disponibilité des pièces de rechange, coût de la garantie et coût de changement en cas de remplacement du fournisseur. Nous fournissons des jeux de roues tangentes et des mors de mandrin de rechange standard avec chaque unité WP et HD, et stockons des mors consommables de rechange dans plus de 50 pays grâce à notre réseau d’entrepôts partenaires.
Éléments fournis avec chaque unité
- Jeu de roues tangentes de rechange adapté à l’entraînement d’inclinaison.
- Mors de mandrin de rechange dimensionnés pour le mandrin commandé (8 pouces / 10 pouces / sur mesure).
- Rapport d’essai de charge statique archivé sous le numéro de série.
- PDF certifié original de conformité dans la caisse.
- Fiche de spécifications d’interface si l’unité est fournie avec PROFINET / DeviceNet / EtherCAT.
Besoin d’une confirmation du délai de livraison pour votre modèle + quantité ?
Nous vous répondrons sous un jour ouvré en précisant la disponibilité et le prix FOB.
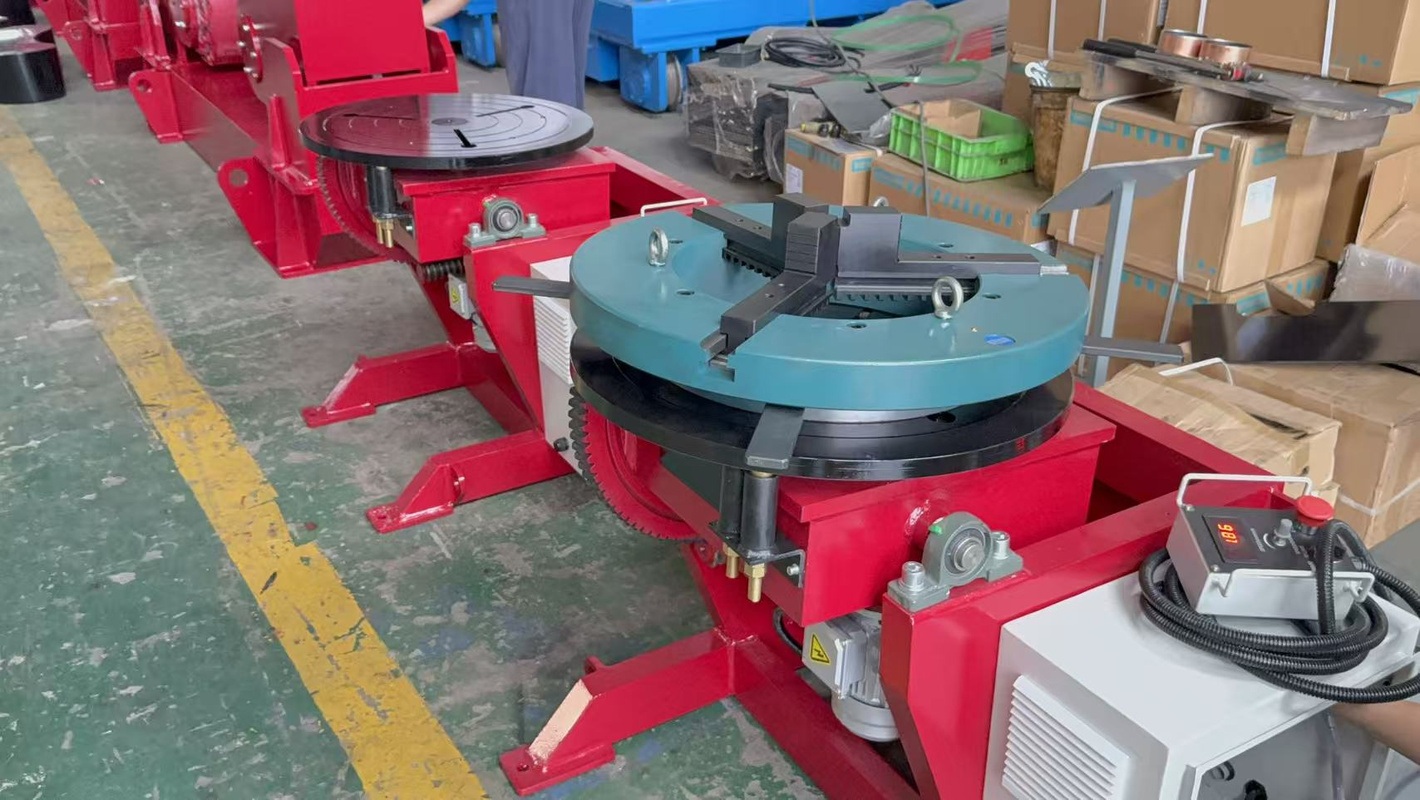
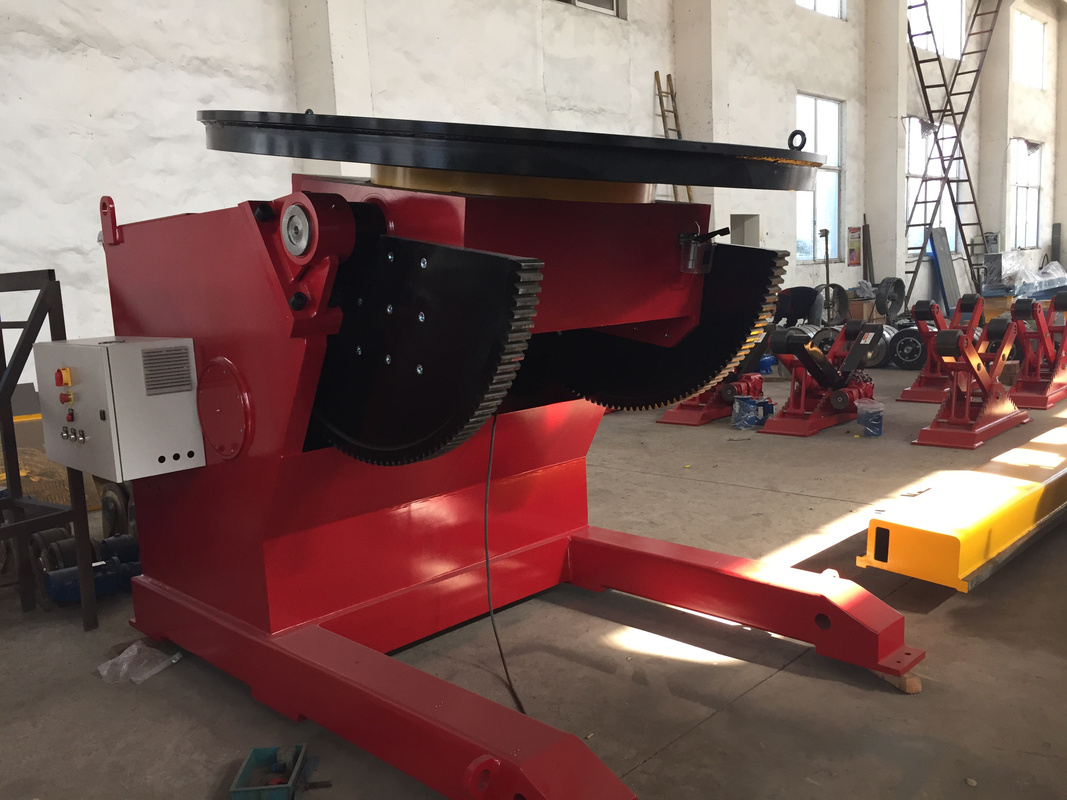
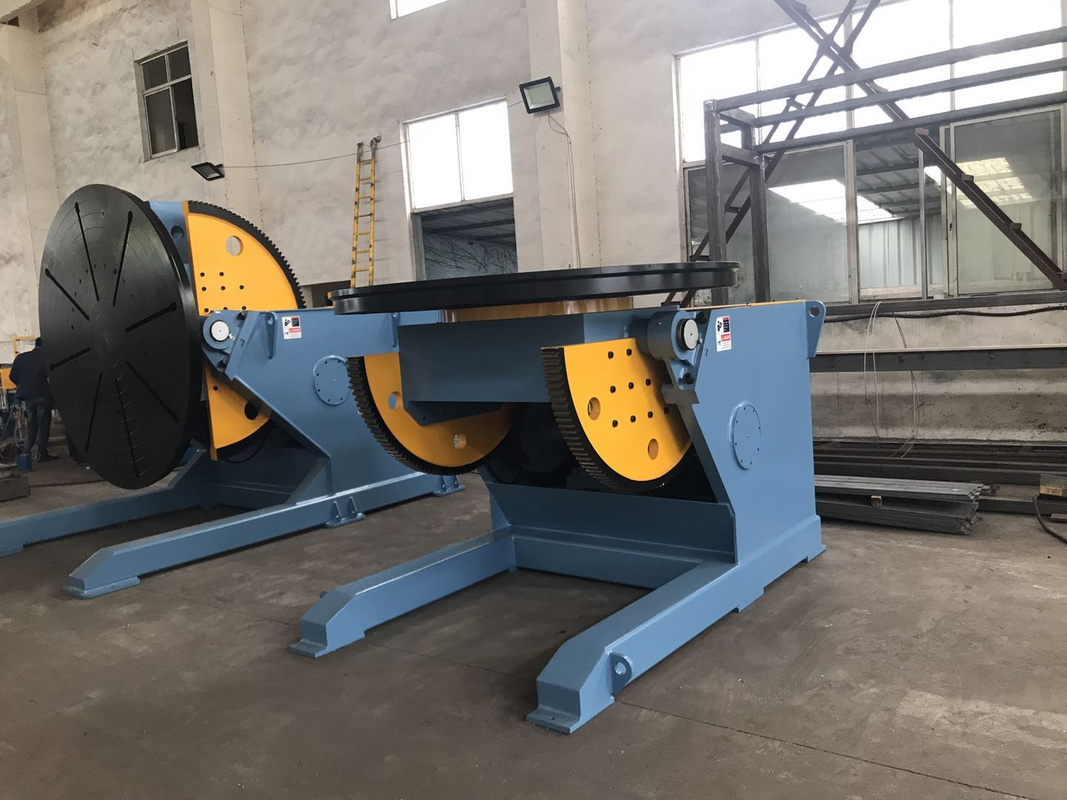
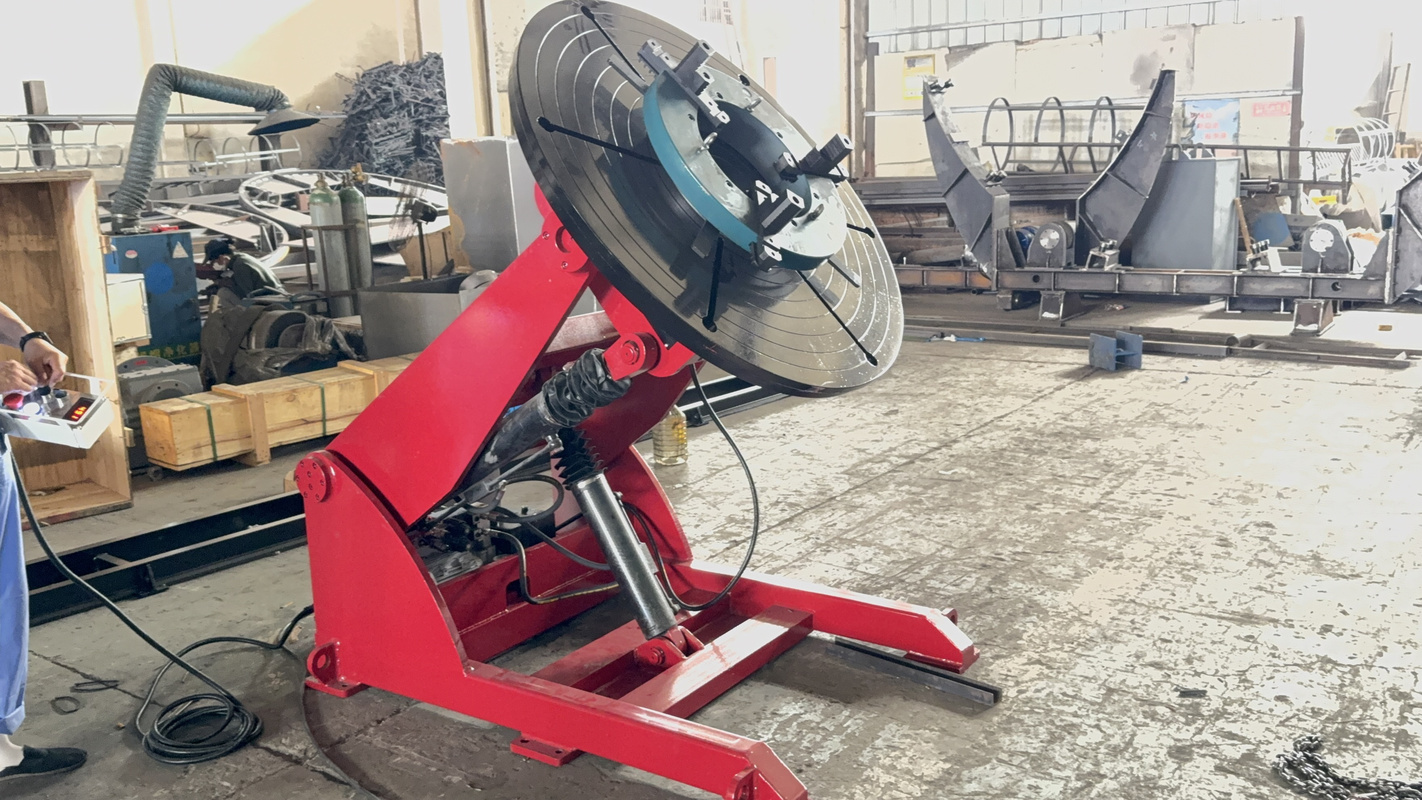
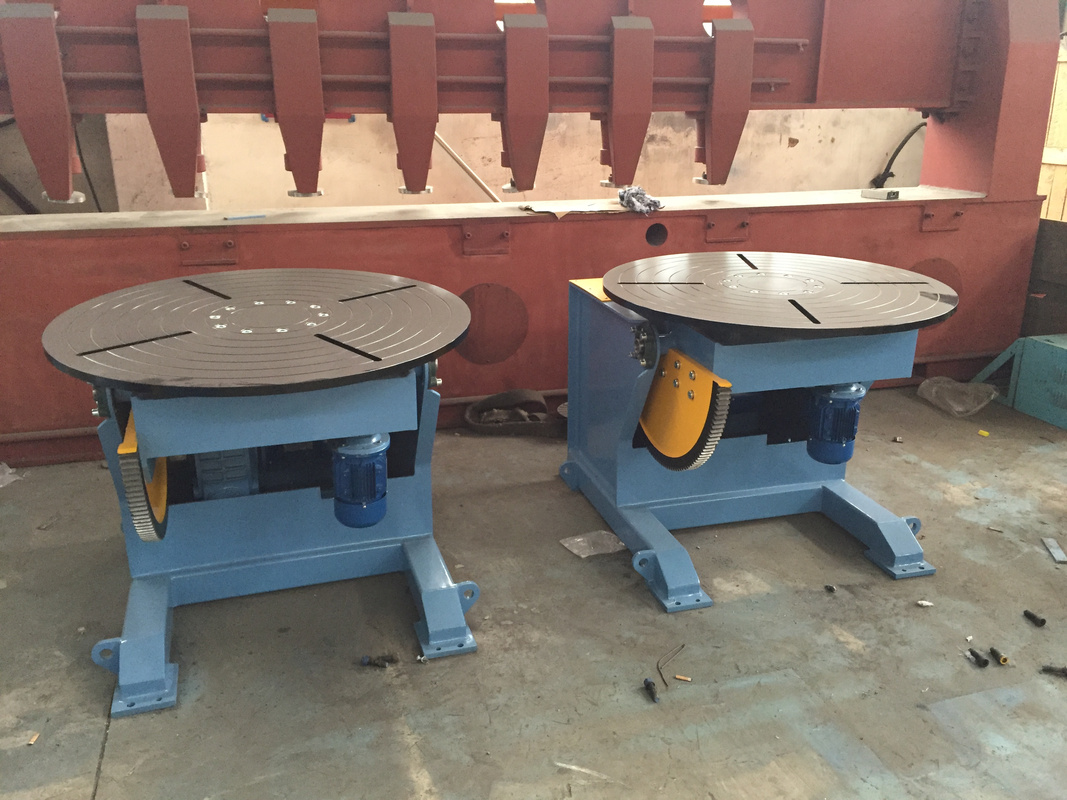
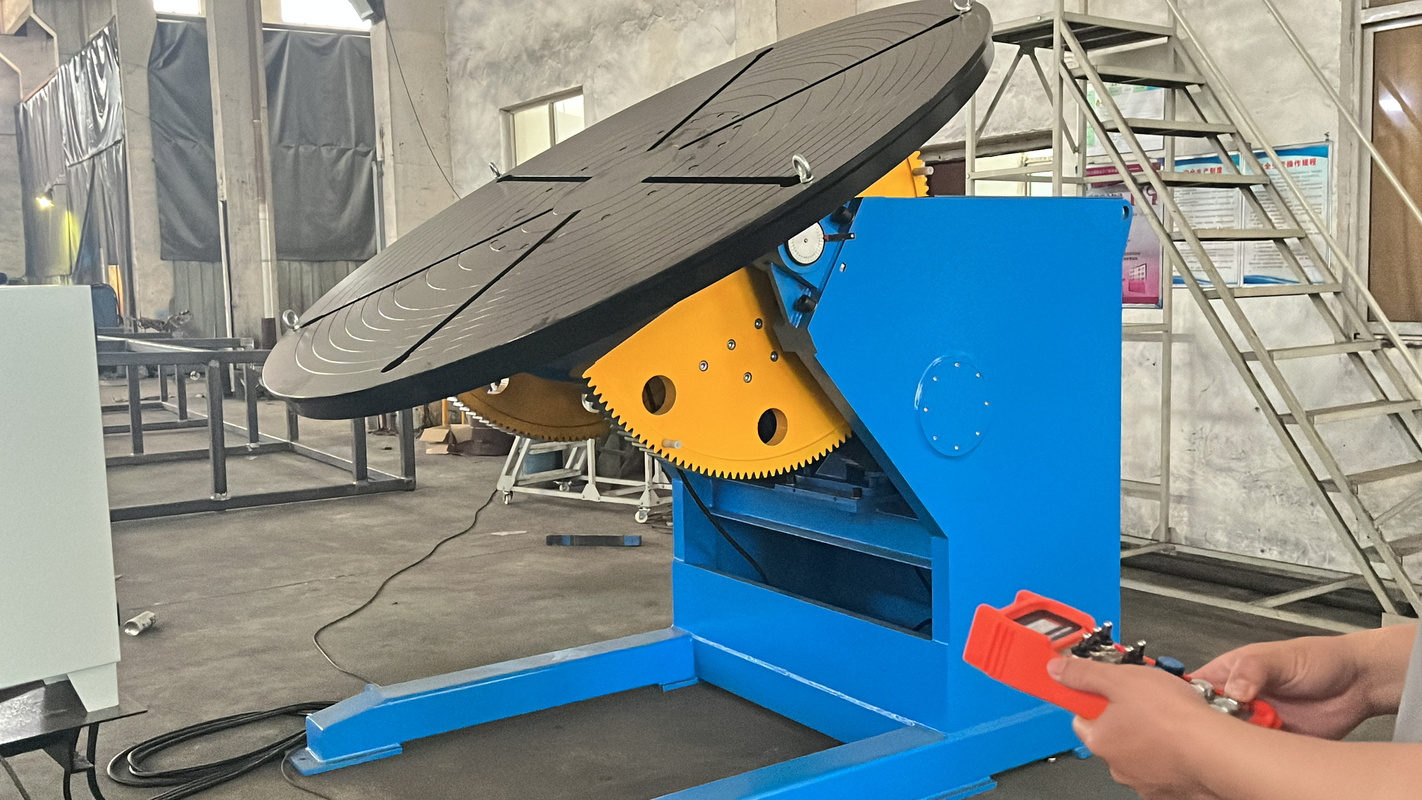
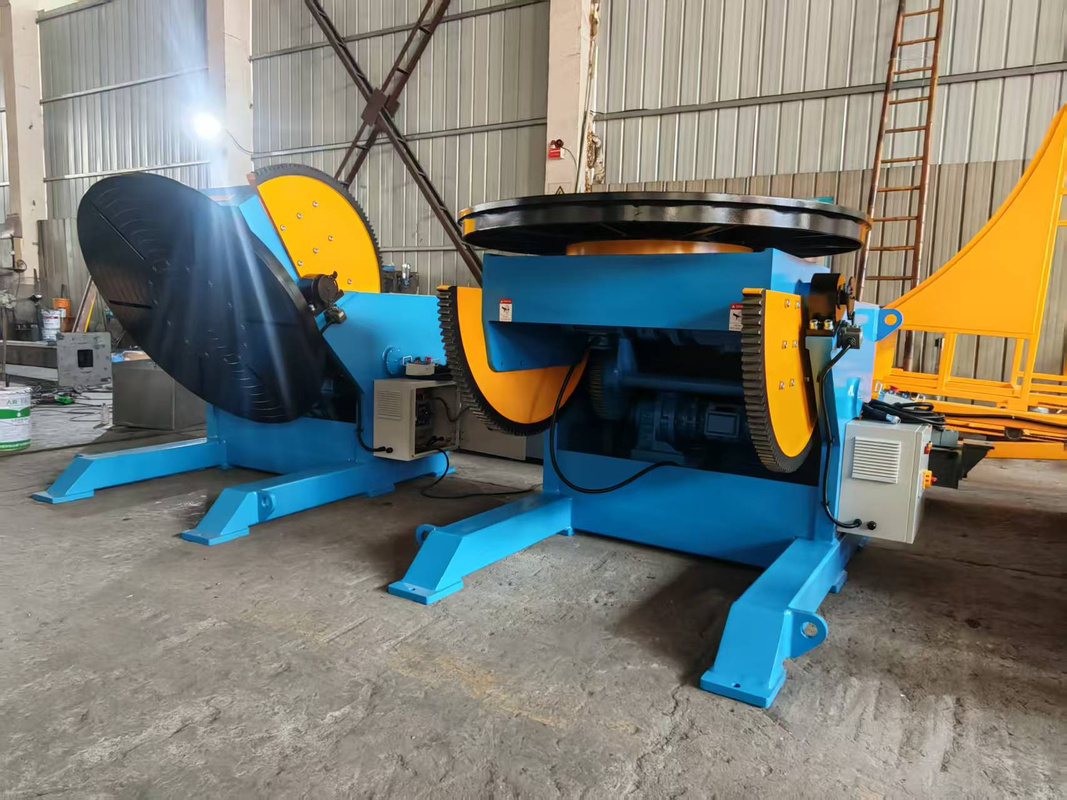
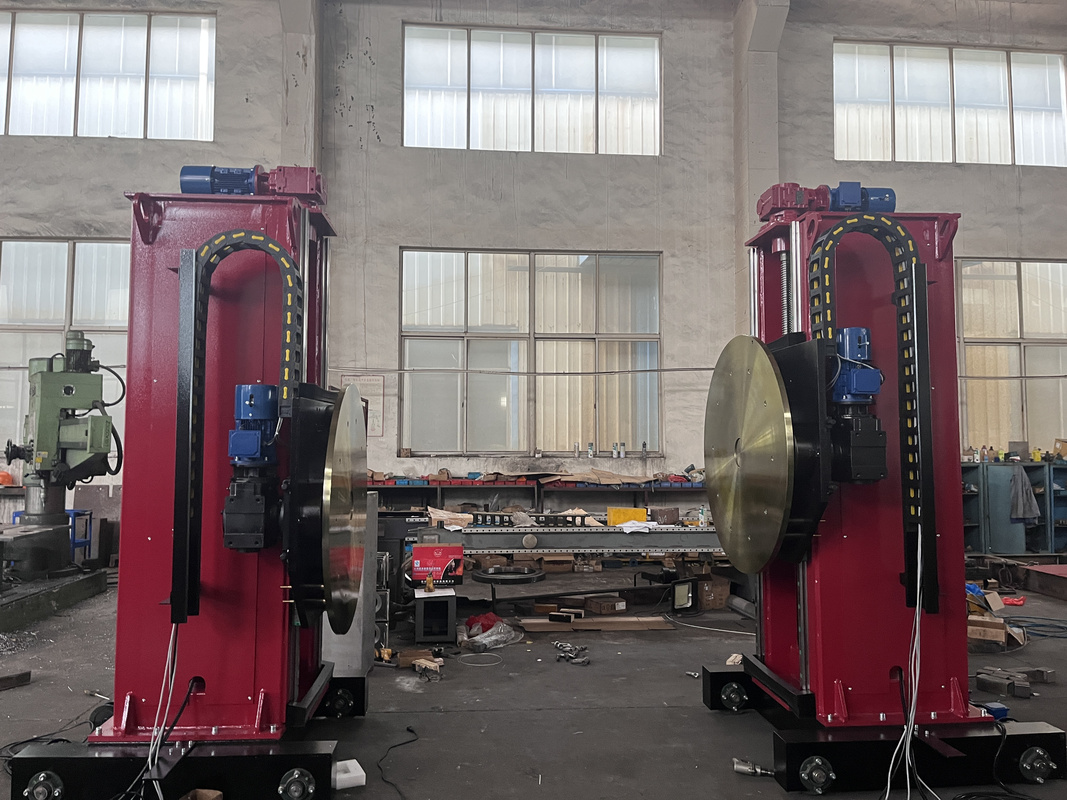
Assemblage et production en usine
Questions fréquentes
Comment choisir le bon modèle de positionneur de soudage rotatif pour ma pièce ?
Les positionneurs Aubrik peuvent-ils être intégrés à des robots de soudage Fanuc, ABB ou KUKA ?
Quels sont le délai de livraison, la garantie et le service après-vente habituels ?
Manuel, semi-automatique ou entièrement automatique — quand faut-il passer au niveau supérieur ?
Quelle est la différence entre un positionneur de soudage et un vireur de soudage ?
ABK peut-il fabriquer une unité sur mesure avec une charge utile spécifique (6 000 kg, mandrin spécial ou montage sur skid) ?
Tendance actuelle



