Entrez en contact avec Aubrik Company

Engrenage industriel
Engrenages industriels et couronnes dentées de grand diamètre
Nous fabriquons des engrenages industriels jusqu’à 6000mm de diamètre. Qu’il s’agisse de la couronne d’orientation d’un pont roulant ou d’une éolienne, ou d’un composant plus petit destiné à un réducteur, Aubrik peut le fournir, dans des dimensions et des plages de modules qui dépassent largement les capacités de nombreux fournisseurs. Nous associons nos engrenages de grand diamètre à des engrenages droits, hélicoïdaux, coniques et à vis sans fin, ainsi qu’à des engrenages intérieurs et extérieurs conçus pour nos propres couronnes et entraînements d’orientation.
Demander un devis (RFQ)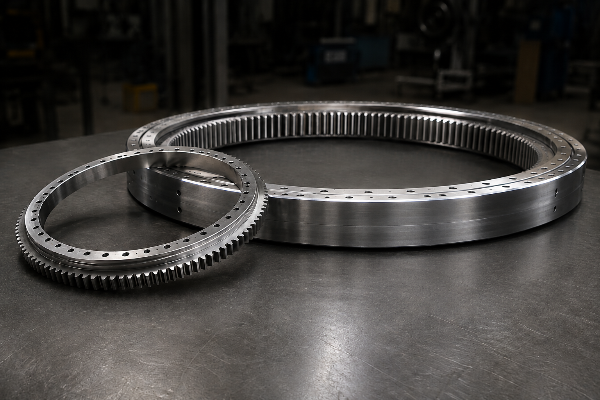
2,1–41,8
Plage de modules
200–6000 mm
Diamètre d’engrenage ou de couronne
42CrMo/40Cr
Acier allié
ISO 7–9
Classe de précision
9001 + CE
Certifié
80+
Pays d’exportation
Les limites du dimensionnement, des classes de précision et de la fiabilité des fournisseurs
La plupart des difficultés liées à l’achat d’engrenages de grandes dimensions se résument à trois points critiques. Le premier tient aux limites dimensionnelles : la plupart des ateliers d’usinage s’arrêtent autour de 1m de diamètre et refusent de soumissionner pour les besoins supérieurs, comme les couronnes d’orientation de ponts roulants ou les systèmes d’orientation d’éoliennes. Vient ensuite l’ambiguïté des classes de précision : dans le système ISO, les classes 7 à 9 évoluent en sens inverse des anciennes classes AGMA, et une simple erreur de calcul peut entraîner un long conflit lors de l’acceptation ou du rejet. Enfin, l’erreur la plus grave pour les applications offshore consiste à omettre la qualification. Elle risque davantage de vous porter préjudice qu’un problème lié au pays d’origine.
Les engrenages industriels sont des roues dentées qui transmettent la puissance et le mouvement de rotation entre des arbres parallèles ou concourants, en faisant tourner une charge autour d’un axe de rotation fixe. Dans nos applications les plus importantes, ils permettent aux éléments moteurs des grandes machines de tourner, de pivoter ou de se déplacer sous charge. Dans tout système de transmission de puissance, le plus grand engrenage d’un couple réduit la vitesse de rotation au profit de la transmission du couple, et les grands systèmes d’engrenages présentés sur cette page servent à transmettre ce couple à grande échelle. Nous relevons les défis de la fabrication d’engrenages de grand diamètre de trois manières : nous indiquons clairement nos capacités de production ; nous publions des tableaux comparatifs des classes ISO et AGMA pour vos appels d’offres ; et nous fournissons une traçabilité complète et vérifiable des matériaux ainsi que les données de traitement thermique.
01 LIMITES DIMENSIONNELLES
Au-delà d’un mètre, les capacités de la plupart des ateliers d’usinage d’engrenages atteignent généralement leur limite. Si vous recherchez des engrenages de grand diamètre supérieurs à 1 mètre, de 400mm à 4 000mm pour les applications éoliennes, les possibilités se restreignent très rapidement.
02 NORMES DE PRÉCISION
Les normes de précision compliquent également la comparaison des fournisseurs : même s’il n’est jamais réellement valable d’établir une équivalence directe entre les classes de précision de deux normes différentes, les appels d’offres mélangent régulièrement les normes ISO et AGMA pour définir leurs objectifs de précision.
03 PROTOCOLES DE QUALIFICATION
L’omission de la qualification peut compromettre un grand projet : ne sous-estimez pas l’effet d’une qualification rigoureuse sur la réussite d’une chaîne d’approvisionnement offshore, au-delà du seul critère d’origine.
Gamme d’engrenages industriels Aubrik : types, modules et sélection
Nous utilisons les mêmes matériaux métallurgiques, les mêmes objectifs de précision ISO 7-9 et les mêmes procédés de fabrication afin de garantir des normes de qualité uniformes dans tout programme combinant plusieurs types d’engrenages ; nos six principales gammes d’engrenages peuvent toutes être produites simultanément avec ce système. La denture n’est jamais ici une développante standard. Nous appliquons directement aux dents des corrections calculées à partir des cas de charge réels, notamment des modifications de profil, d’hélice et de bombé, afin d’obtenir des géométries porteuses qui empêchent le décollement et la rupture des dents, au lieu d’appliquer par défaut des valeurs génériques à vos conceptions.
Notre méthode de taillage et nos procédés de fabrication
Les dentures sont réalisées par taillage CNC à la fraise-mère et par taillage d’engrenages, puis rectifiées lorsque la classe de précision l’exige. Les mêmes lignes produisent des pignons, des cannelures, des roues à chaîne et des systèmes à crémaillère, parallèlement aux grands engrenages du tableau ci-dessus. Nous fabriquons également sur commande des trains planétaires, des engrenages coniques droits et spiraux, des couples hypoïdes et des roues à vis sans fin avec engrenages intérieurs, en adaptant le profil de denture et le rapport de transmission pour obtenir un fonctionnement plus silencieux et une transmission de puissance efficace ; même une crémaillère transformant une rotation en mouvement linéaire répond ainsi aux mêmes exigences qu’une couronne de 6000mm.

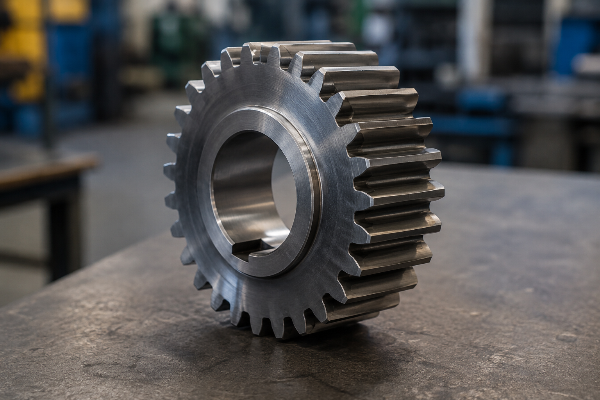
Engrenage droit
Entraînement à arbres parallèles lorsque le rendement et le coût priment sur le niveau sonore.
Spécifications
Module 2,1–41,8
Ø jusqu’à 6000 mm
Ø jusqu’à 6000 mm
Applications recommandées
convoyeurs, appareils de levage, usage général
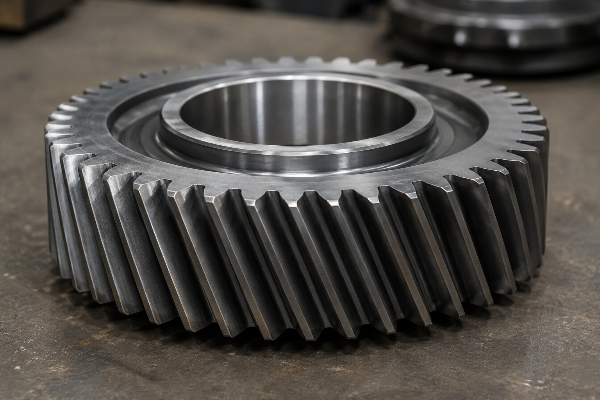
Engrenage hélicoïdal industriel
Denture inclinée assurant un engrènement plus régulier et plus silencieux à vitesse et charge élevées.
Spécifications
42CrMo · ISO 7–9
Applications recommandées
réducteurs, entraînements lourds
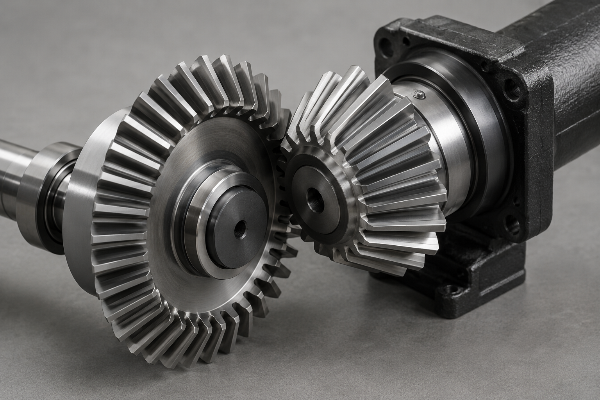
Engrenage conique
Transmission entre arbres à 90° avec engrènement stable pour les changements de direction.
Spécifications
Droit et angulaire
Applications recommandées
appareils de forage, renvois d’angle

Engrenage à vis sans fin
Rapport de réduction élevé avec fonction autobloquante pour maintenir les charges.
Spécifications
Roues à vis sans fin appariées
Applications recommandées
entraînements d’orientation, levage

Couronne à denture intérieure
Denture intérieure compacte adaptée aux couronnes d’orientation et aux trains planétaires.
Spécifications
Z + module selon la série
Applications recommandées
couronnes d’orientation, trains épicycloïdaux
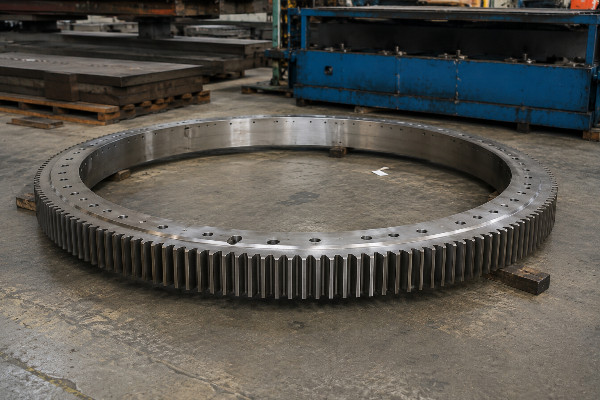
Couronne à denture extérieure
Denture extérieure à couple élevé pour les systèmes de rotation soumis à de fortes charges.
Spécifications
Ø jusqu’à 6000 mm
Applications recommandées
ponts roulants, excavatrices
Carte des applications des 6 types d’engrenages
| Type d’engrenage | Plage de modules | Disposition des arbres | Atout distinctif | Application type |
|---|---|---|---|---|
| Droit | 2.1–41.8 | Parallèles | Rendement / coût | Convoyeurs, appareils de levage |
| Hélicoïdal | 2.1–30 | Parallèles | Silencieux, forte charge | Réducteurs, broyeurs |
| Conique | 2.5–20 | 90° | Changement de direction | Forage, renvoi d’angle |
| Vis sans fin | — | Axes croisés à 90° | Autobloquant | Entraînements d’orientation |
| Couronne intérieure | 3.15–18 | Coaxial | Compact, apparié | Couronnes d’orientation |
| Couronne extérieure | 3.15–41.8 | Coaxial | Couple maximal | Ponts roulants, suiveurs |
Plage de capacités des engrenages industriels (200–6000 mm) — Aubrik face à un atelier standard
Un engrenage ne se résume pas à quelques centimètres de diamètre : c’est le résultat final qui compte. La plupart des fournisseurs d’« engrenages sur mesure » mettent en avant l’étendue de leur offre, et non une plage de capacités vérifiable. Le tableau ci-dessous compare les critères réellement examinés par le service achats : diamètre, nuance du matériau, classe de précision et traitement thermique, plutôt que de simples affirmations.
Matrice comparative des capacités
| Capacité | Aubrik | Atelier d’engrenages américain type | Norme de référence |
|---|---|---|---|
| Diamètre maximal de l’engrenage ou de la couronne | 6000 mm | ~1200–2400 mm | Domaine d’application d’ISO 1328-1 jusqu’à 15000 mm |
| Module maximal | 41.8 | ~20–30 | formule du module valable <30 |
| Nuance du matériau indiquée | 42CrMo / 40Cr | souvent non indiquée | AISI 4140 / DIN 1.7225 |
| Classe de précision | ISO 7–9 (≈ AGMA 8–10) | AGMA 9–10 | ISO 1328-1 / AGMA 2015-1 |
| Traitement thermique documenté | Normalisé + revenu | « traité thermiquement » | cœur 28–34 HRC |
| Couronne dentée + système d’orientation | Intégré | non proposé | — |
TCO et coût du cycle de vie
20–40%Le prix d’achat ne représente généralement que 20–40 % du coût réel d’un engrenage sur sa durée de vie ; le reste correspond aux arrêts de production, à la maintenance et aux reprises.
Référence sectorielle du TCO — chiffres généraux relatifs aux équipements, non mesurés sur les engrenages.La dernière ligne est de loin la plus difficile à égaler pour nos concurrents. Un atelier d’engrenages standard vous vend un engrenage ; la fourniture appariée d’une couronne dentée et d’un entraînement d’orientation relève d’une catégorie de produits entièrement différente et permet d’obtenir auprès d’un seul fournisseur, plutôt que de trois, un système de rotation de 6 000 mm. Notre fabrication couvre aussi bien nos engrenages de haute précision de 3 tonnes que nos couronnes extérieures de six tonnes et nos modèles entièrement sur mesure de six mètres, tous réalisés selon le même système de management de la qualité.
Compte tenu de cet avantage considérable, l’offre la moins chère est rarement gagnante sur dix ans de fonctionnement. De nombreux retours d’expérience documentés montrent qu’une offre initialement 20 % moins chère a en réalité entraîné un coût de possession 30 % plus élevé en trois ans après prise en compte de l’intégration du système : ce sont exactement les mêmes écueils auxquels le concepteur s’expose en achetant un engrenage « inférieur » qui tombe prématurément en panne, dont le coût vient bien entendu alourdir le coût total du projet.
Souhaitez-vous appliquer cette comparaison à votre propre cas de charge et à votre diamètre ?
Obtenir une comparaison personnalisée des capacités →Couronnes dentées de grand diamètre et systèmes d’orientation appariés
C’est précisément sur ce point que nous surpassons les autres acteurs du secteur des « engrenages ». Nous produisons des couronnes à denture extérieure ou intérieure, à grande capacité, à grande vitesse ou pour service intensif, jusqu’à 6 000 mm de diamètre, puis nous les associons à nos propres entraînements d’orientation à couple élevé de série SE et à une gamme complète de couronnes d’orientation de haute qualité ; l’ensemble est conçu comme un système de rotation entièrement intégré, afin de fournir dès le premier montage les performances requises et la densité de couple maximale, et non après coup par une succession de calages.
| Modèle | Rapport | Couple de sortie | Moment de basculement | Charge axiale | IP |
|---|---|---|---|---|---|
| SE9 | 61:1 | 9,0 kNm | 33,9 kNm | 338 kN | IP65 |
| SE12 | 78:1 | 15,6 kNm | 54,3 kNm | 475 kN | IP65 |
| SE14 | 85:1 | 18,5 kNm | 70,0 kNm | 555 kN | IP65 |
| SE17 | 102:1 | 20,3 kNm | 135,0 kNm | 900 kN | IP65 |
| SE21 | 125:1 | 25,0 kNm | 203,0 kNm | 1598 kN | IP65 |
| Série | Type | Denture | Nature de la charge |
|---|---|---|---|
| 010/110 | 4 points/croisée | Sans denture | Axiale+radiale+basculement |
| 011/012/111 | Simple/croisée | Extérieure | Entraînement à couple élevé |
| 013/014/133 | Simple/3 rangées | Intérieure | Compacte, charges lourdes |
| 130/131 | Rouleaux sur 3 rangées | Denture/extérieure | Résistance au renversement |
Note technique : dimensionner pour le démarrage, pas seulement pour le régime établi
Ne jamais souder une couronne pour l’ajuster
L’ajustage par soudage dans un atelier local, pratique courante visant à adapter la pièce aux supports de l’installation, détruit la capacité de charge en modifiant la trempabilité de l’acier utilisé et doit être strictement évité ; une couronne dentée sur mesure sera spécifiée avec précision afin d’obtenir des ajustements serrés aux interfaces avec nos arbres et logements conformes aux tolérances ISO286, ainsi qu’avec des boulons de classe 10.9 conformes à ISO286 et préchargés à 239KN ; elle pourra être montée sur site par n’importe quel intervenant, sans que moi-même ou mes clients ayons à le faire, car cela ne devrait pas faire partie des risques ou des contraintes de votre installation et/ou de votre projet !
Applications sectorielles et exemples techniques
Nos engrenages et systèmes à couronnes dentées équipent toutes les machines industrielles lourdes qui doivent tourner, pivoter ou suivre une trajectoire sous charge : convoyeurs et lignes d’automatisation, commande de mouvement, machines-outils et production d’énergie, partout où la tâche implique une rotation sous charge, qu’elle se produise 20 fois par heure ou une fois par mois. Un engrenage mal dimensionné pour la nature de la charge tombe en panne sur le terrain, pas sur le banc d’essai : une dent adaptée à un service quotidien stable peut se piquer ou même se fissurer lorsqu’elle subit les chocs dynamiques d’un pont roulant ou d’une excavatrice. Notre grille met en correspondance les six domaines d’application de l’industrie lourde avec la nature des charges qu’ils imposent :
-
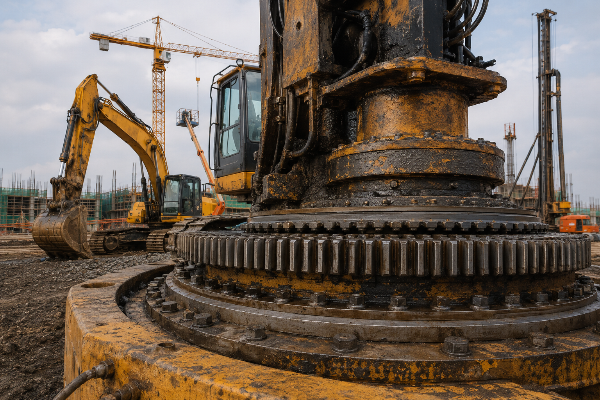
Engins de chantier
Excavatrices, grues à tour, plates-formes élévatrices, appareils de forage.
Forte charge, rotation en conditions sévères -
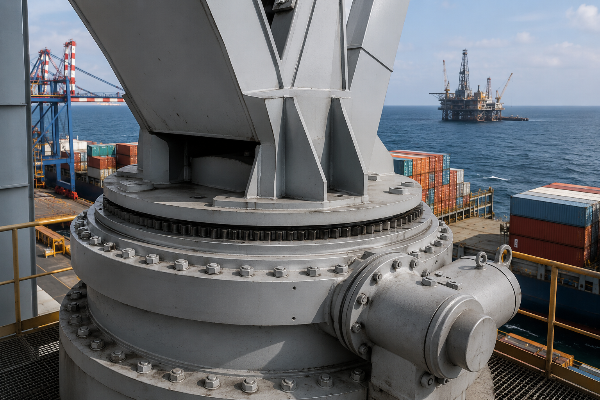
Activités portuaires et maritimes
Grues de pont, grues de navire et portiques à conteneurs ; plates-formes offshore.
Résistance aux embruns salins + à la corrosion -
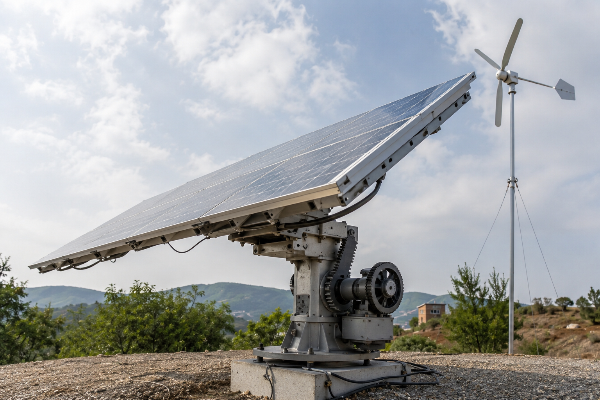
Énergie
Systèmes de suivi solaire (PV/CPV), petites éoliennes.
Rotation précise, autoblocage -
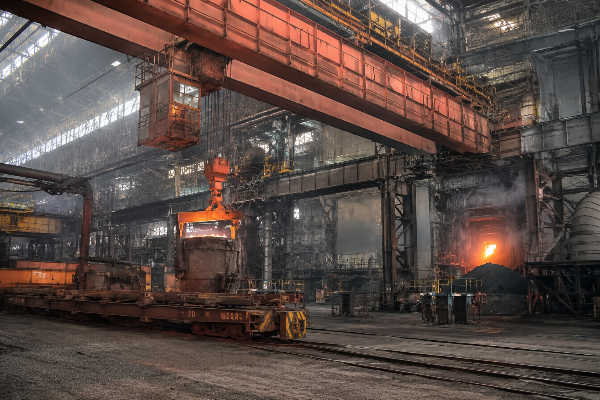
Industries minière et métallurgique
Ponts roulants métallurgiques, machines de frittage, dépoussiéreurs.
Haute température, service continu -
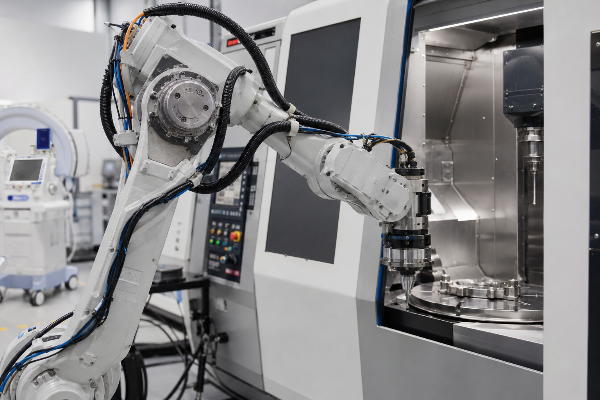
Automatisation industrielle
Robotique, machines-outils, équipements médicaux de précision.
Faible jeu, haute précision -
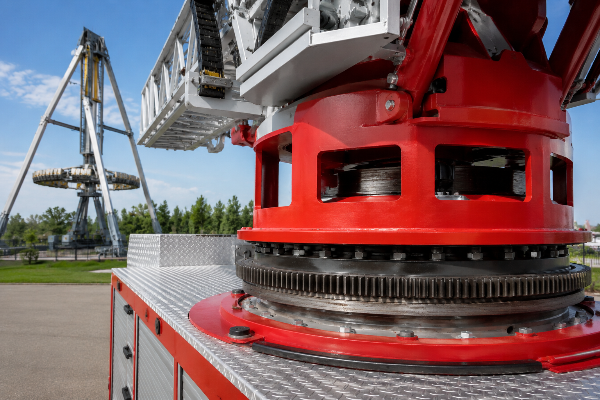
Équipements spéciaux
Manèges, plates-formes de lutte contre l’incendie et de sauvetage.
Sécurité élevée, conception sur mesure
DONNÉES TECHNIQUES
Vous devez dimensionner un engrenage ou une couronne d’application à partir de données de charge réelles ?
Envoyez votre facteur de marche pour une vérification du dimensionnement →
Conçu pour : un entraînement d’orientation de suiveur solaire
Un suiveur à axe unique maintenant un grand panneau PV face aux rafales de vent constitue une application classique d’orientation par vis sans fin. Pour ce service, un entraînement de classe SE14 avec un rapport de 85:1, un couple de sortie de 18,5 kNm, un moment de basculement de 70 kNm et un indice IP65 assure l’autoblocage et l’étanchéité requis sur le terrain. À l’inverse, la couronne d’orientation d’une grue à tour subit des moments de renversement supérieurs à 10 000 kNm, tandis que la couronne d’orientation d’une éolienne de 5 MW supporte des cycles de 1000–3000 kNm sur une durée de vie de 20 ans, ce qui explique le recours aux séries 130 à trois rangées et aux couronnes extérieures de plus grandes dimensions.
Le même principe s’applique à chacun de ces secteurs : il faut considérer avec réalisme la fonction effective de l’engrenage, et non se fier à la plaque signalétique d’un autre équipement qui aurait précédemment été jugé suffisant. C’est alors que les fournisseurs d’engrenages, de couronnes et d’entraînements qui intègrent réellement l’ensemble du système rotatif disposent d’un avantage évident. Chez Aubrik, nous dimensionnons le système rotatif complet selon un seul « facteur d’application », qui s’établit à environ 1.65 pour l’orientation des éoliennes ou à 2.0 pour les pelles hydrauliques. Ainsi, l’entraînement des chenilles n’est pas plus robuste que ne l’exige votre service, tandis que la couronne d’orientation et l’engrenage d’orientation de l’éolienne sont également dimensionnés de manière appropriée, sans superposer trois niveaux de coefficients de « sécurité » provenant de plusieurs fournisseurs.
Matériaux, traitements thermiques et normes de qualité des engrenages
Qu’en est-il maintenant de l’élément impossible à falsifier dans un engrenage ? Il s’agit de la métallurgie, domaine dans lequel d’autres fournisseurs d’« engrenages » se montrent souvent défaillants ou cessent tout simplement de fournir des explications. Forgés dans des aciers alliés 42CrMo et 40Cr à haute résistance, et non dans un acier au carbone courant et bon marché, ces engrenages présentent des différences de structure profondes et fondamentales qui ne relèvent pas d’un simple argument commercial.
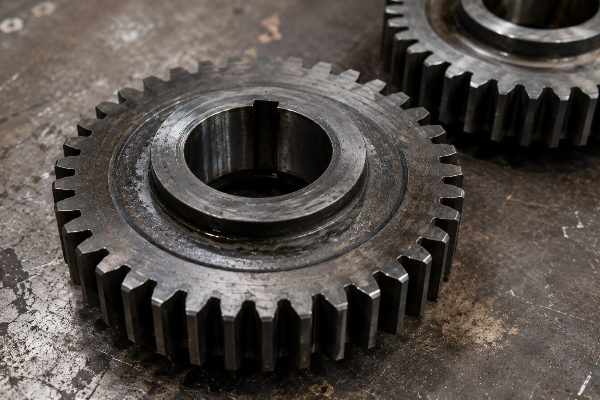
Notre 42CrMo (AISI 4140 / DIN 1.7225) est trempé et revenu pour obtenir un cœur tenace de 28-34 HRC, avec une dureté superficielle atteignant 50-60 HRC sur les flancs porteurs en acier trempé.
Pour obtenir des dents très tenaces, nous utilisons souvent du 40Cr (AISI 5140 / GB3077), dont la limite d’élasticité après trempe et revenu est généralement d’environ 785 MPa (114ksi), avec une bonne capacité de charge globale.
Ces choix de matériaux se traduisent directement par une durée de vie accrue. Si un fournisseur concurrent propose un substitut moins cher, par exemple de l’acier 45 dont la limite d’élasticité inférieure se situe entre 330-500 MPa (48-73ksi), ou même du Q235 avec une limite d’élasticité de 235 MPa (34ksi), celui-ci ne résistera tout simplement pas aux charges dynamiques et continues supportées par une véritable dent d’engrenage en 40Cr ou 42CrMo.
INTÉGRITÉ DES SPÉCIFICATIONS
La spécification exacte est claire : avant la finition, chaque engrenage est normalisé et revenu afin de réduire les contraintes résiduelles et de stabiliser sa microstructure. Un revêtement antirouille ou d’oxyde noir protège l’intégrité du matériau pendant le transport et le stockage. Nous ne spécifions pas, et n’exécutons certainement pas, de procédé de cémentation ou de nitruration que nous ne serions pas équipés pour maîtriser ou qui ne conviendrait pas intrinsèquement à l’application ; vous recevez donc un produit en acier allié normalisé et revenu, assorti de spécifications de dureté documentables et vérifiables dans ses caractéristiques de performance.
Correspondance des précisions ISO 7–9 / AGMA
La principale cause de désaccord sur les spécifications est la relation inverse entre les classes ISO et les anciens indices Q de l’AGMA : plus la classe ISO est basse, plus la tolérance est serrée ; plus l’indice Q de l’AGMA est élevé, plus la tolérance est serrée. La correspondance approximative entre nos valeurs ISO 7-9 et les valeurs AGMA, établie selon la célèbre règle « classe + Q17 », permet d’exprimer nos niveaux de précision en termes AGMA.
| Classe ISO 1328 | ≈ AGMA 2000-A88 Q | ≈ DIN 3962 | Tolérance relative |
|---|---|---|---|
| ISO 6 | AGMA 11 | DIN 6 | plus serrée |
| ISO 7 | AGMA 10 | DIN 7 | ↓ |
| ISO 8 | AGMA 9 | DIN 8 | ↓ |
| ISO 9 | AGMA 8 | DIN 9 | plus large |
Considérez cette correspondance comme une tendance plutôt que comme une équivalence : l’AGMA elle-même indique que la comparaison des classes de précision entre différentes normes n’est « jamais réellement valable », car les procédures d’essai et les courbes de réduction des tolérances ne sont pas identiques. L’écart entre deux classes successives correspond à un facteur d’environ 2, soit environ 40 %.
Normes sur lesquelles repose cette page
Nos engrenages Aubrik sont fabriqués et contrôlés conformément à ISO 1328-1:2013 (= ANSI/AGMA ISO 1328-1-B14), applicable jusqu’à un diamètre de référence de 15 000 mm et au module 70 ; notre propre plage de diamètres de 200-6000 mm et notre module 41.8 restent donc largement dans ses limites. Les calculs de charge sont conformes à AGMA 2001-D04/2105-D04 ainsi qu’à ISO 6336, tandis que les couronnes d’orientation répondent à JB/T 2300-2018. La lubrification est généralement assurée avec de la graisse au lithium GB7324 No.2.
ISO 9001
Système de management de la qualité
CE
Conformité européenne
ISO 1328-1
Classe de tolérance des flancs de denture
JB/T 2300
Norme relative aux couronnes d’orientation
"
Chaque engrenage est réalisé en 42CrMo ou 40Cr normalisé et revenu, avec une dureté enregistrée, et nous publions la correspondance ISO-AGMA dans le devis. Un acheteur ne devrait jamais avoir à se demander si notre ISO 8 correspond à son AGMA 9 ; cette ambiguïté est à l’origine des livraisons refusées.
Outils d’ingénierie pour engrenages industriels
01
Convertisseur ISO-AGMA
Convertissez rapidement les normes d’engrenages ISO et AGMA. Garantissez la précision des spécifications et la conformité de vos projets d’ingénierie internationaux.
Accéder à l’outil
→
02
Sélecteur de système d’entraînement d’orientation
Saisissez vos exigences précises de charge, de couple et de vitesse pour trouver immédiatement le système d’entraînement d’orientation optimal pour votre matériel d’automatisation.
Accéder à l’outil
→
03
Réparer ou remplacer un engrenage
Évaluez l’état de votre engrenage pour applications intensives à l’aide de notre outil d’analyse afin de déterminer la stratégie de maintenance ou de remplacement la plus rentable.
Accéder à l’outil
→
01
Quelles dimensions d’engrenages Aubrik peut-elle fabriquer ?
Aubrik fournit des engrenages industriels et des couronnes dentées de 200 mm à 6000 mm de diamètre, pour des modules allant de 2,1 à 41,8. Cette limite supérieure reste dans le domaine d’application de la norme ISO 1328-1, applicable à un diamètre de référence de 15 000 mm, mais dépasse la capacité maximale de travail de la plupart des machines de taillage d’engrenages (les machines de taillage par fraise-mère et de rectification restent généralement bien en dessous de six mètres). C’est précisément dans ce domaine qu’une grande couronne d’orientation de pont roulant, un engrenage de tourelle d’excavatrice ou une couronne d’orientation d’éolienne peut être fourni intégralement par une source unique, et c’est systématiquement le premier point que nous vérifions dans une demande de devis.
02
Quelle est la différence entre les classes de qualité ISO 7–9 et AGMA ?
Les échelles évoluent en sens inverse. Plus le numéro ISO est bas, plus la précision est élevée ; plus l’ancien numéro de qualité AGMA Q est bas, plus la précision est élevée ; à titre d’estimation approximative pour permettre la comparaison, nous appliquons la règle pratique suivante : ISO 7 = AGMA 10, ISO 8 = AGMA 9, ISO 9 = AGMA 8 -- selon la règle, la somme de la classe et de Q est égale à 17 - nous indiquons également Q sur le devis afin d’éviter les désaccords lors de la réception, car AGMA précise que la comparaison des classes entre différentes normes ne peut être qu’approximative
03
Quels matériaux utilisez-vous pour les engrenages industriels ?
Nous fournissons des engrenages en acier allié 42CrMo et 40Cr. Après trempe et revenu, le 42CrMo présente une dureté à cœur de 28-34 HRC, tandis que les flancs chargés atteignent 50-60 HRC. Le 40Cr atteint une limite d’élasticité d’environ 785 MPa. Ces deux aciers offrent une résistance nettement supérieure à celle des nuances ordinaires d’acier au carbone et résistent à la déformation observée sur les aciers d’usage courant lorsqu’ils sont soumis aux niveaux de charge habituels des engrenages. Nous sélectionnons l’acier adapté à votre application. Il ne s’agit pas d’un équipement standard de cette gamme de produits.
04
Pouvez-vous fabriquer des engrenages sans plans OEM ?
Oui, nous travaillons à partir de pièces physiques ou d’un composant usé, dont nous relevons la géométrie, le profil des dents et les matériaux afin de reconstituer l’intégralité du dossier de fabrication. Nous pouvons ainsi reproduire tout outillage ancien, même en l’absence de plans.
05
Comment puis-je m’assurer qu’un fournisseur d’engrenages établi en Chine ne livrera pas de pièces hors spécifications ?
Vous pouvez demander des preuves relatives au matériau qu’il est impossible de falsifier dans les documents. Une insuffisance résulte généralement d’une baisse de prix liée à l’absence de qualifications, et non d’un manque de compétence. Aubrik fournit tous ces éléments : certificats matière et certificat d’analyse ; dureté réelle mesurée après normalisation et revenu pour chaque lot, ainsi que classe de précision ISO et limites d’acceptation convenues avant la fabrication, afin de permettre un audit à la réception.
06
Fournissez-vous ensemble des couronnes dentées et des systèmes d’entraînement d’orientation appariés ?
Oui - les deux sont étroitement liés - c’est précisément ce que nous proposons. La conception et la fabrication en interne de couronnes à denture intérieure et extérieure destinées aux grandes couronnes d’orientation de 6000 mm, associées à une sélection de systèmes d’entraînement d’orientation de notre nouvelle gamme SE (rapports de 61:1 à 125:1, couple de sortie de 9 à 25 kNm, IP65) et à des roulements d’orientation correspondants, permettent d’éviter les problèmes d’adaptation et de répartition des charges qui surviennent souvent lorsque trois fournisseurs distincts interviennent. Nous dimensionnons également l’ensemble du système comme une seule unité, selon un facteur d’application unique, au lieu de cumuler les facteurs de sécurité de chaque fournisseur. Ainsi, pour tout système d’orientation, de rotation ou de lacet ; vous disposez d’un point d’entrée unique et d’un seul responsable à qui demander des comptes.
07
Faut-il réparer ou remplacer un grand engrenage industriel ?
En règle générale, la réparation d’un engrenage n’est pas rentable au-delà de 40-60 % du coût de remplacement ; au-dessus de ce seuil, une couronne neuve offre un meilleur rapport entre durée de vie et montant dépensé. Le calcul change pour les couronnes de très grandes dimensions grâce à l’emploi de couronnes segmentées, sur lesquelles un segment usé peut être remplacé individuellement plutôt que la couronne entière.
08
À quelles normes vos engrenages sont-ils conformes ?
Les engrenages sont fabriqués et classés conformément à la norme ISO 1328-1:2013, équivalente à ANSI/AGMA ISO 1328-1-B14 pour la classe de précision, et leur capacité de charge est également déterminée selon AGMA 2001-D04 / 2105-D04 et ISO 6336. Les roulements d’orientation sont conformes à JB/T 2300-2018, tandis que le système qualité est certifié ISO 9001 et que le marquage CE est appliqué. Lubrification à la graisse au lithium GB7324 No.2.
Tendance actuelle



