Entrez en contact avec Aubrik Company

Repères rapides pour ce guide
Unité de décision : production de soudures acceptées sur des pièces comparables. Échantillon d’essai : trois familles de pièces représentatives, répétées sur plusieurs lots ou équipes. Solutions comparées : manutention des pièces, cellule robotisée fixe, robot collaboratif et commande assistée par capteurs. Tous les coûts ci-dessous sont donnés à titre indicatif et ne correspondent pas aux performances d’Aubrik.
Unité de décision : production de soudures acceptées sur des pièces comparables. Échantillon d’essai : trois familles de pièces représentatives, répétées sur plusieurs lots ou équipes. Solutions comparées : manutention des pièces, cellule robotisée fixe, robot collaboratif et commande assistée par capteurs. Tous les coûts ci-dessous sont donnés à titre indicatif et ne correspondent pas aux performances d’Aubrik.
L’automatisation du soudage est plus facile à définir qu’à mettre en œuvre. Une caméra peut repérer une soudure longitudinale, mais une file d’assemblages non pointés peut quand même affamer la cellule. Un robot rapide peut répéter une trajectoire, mais l’inspecteur peut toujours refuser le joint. La question essentielle que doit se poser un fabricant est donc la suivante : quel poste limite la production de pièces acceptées dans son atelier ?
En 2026, les tendances de l’automatisation du soudage portent sur la détection, les cellules flexibles, la manutention des pièces et l’enregistrement des paramètres de soudage. La Fédération internationale de robotique a recensé 542 000 installations de robots industriels dans le monde en 2024, toutes applications confondues, et pas uniquement dans le domaine du soudage. Choisissez un projet pilote en mesurant la production acceptée et les contraintes autour de l’arc.
En bref
- Le chiffre souvent cité des installations de robots en 2024 couvre toutes les applications industrielles ; il ne s’agit pas d’un taux d’adoption des robots de soudage.
- La vision et le suivi de soudure longitudinale fonctionnent dans des systèmes configurés, mais nécessitent toujours un assemblage maîtrisé, des réglages de procédé adaptés et une inspection.
- Un positionneur ou un vireur peut constituer un meilleur premier investissement lorsque l’accès et la manutention retardent le soudage.
- Comparez le coût par longueur de soudure comparable acceptée, en tenant compte du chargement, du changement de série, de l’inspection et des reprises.
Aubrik fabrique des équipements de soudage à Wuxi, en Chine. Ses fiches produits décrivent les équipements et leurs configurations disponibles, mais toute affirmation de performance pour une application donnée nécessite un essai sur une pièce représentative.
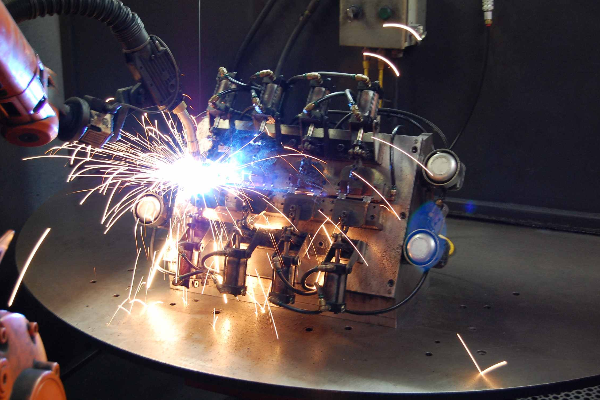
Quelles tendances de l’automatisation du soudage comptent pour un fabricant en 2026 ?
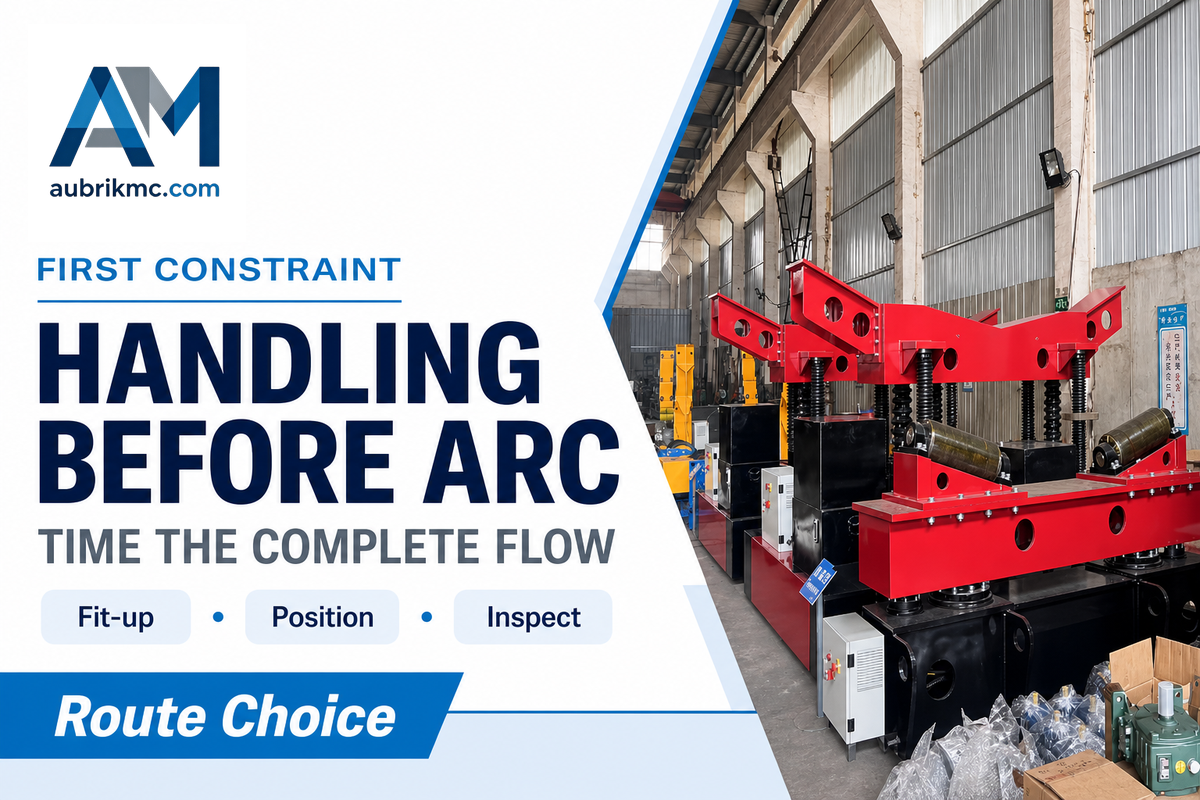
À chaque problème sa solution. Un atelier où l’assemblage varie devrait commencer par le bridage et le contrôle dimensionnel, tandis qu’un atelier disposant d’assemblages répétables et de temps de soudage inutilisé peut envisager une cellule robotisée.
La Fédération internationale de robotique a recensé 542 000 robots industriels installés dans le monde en 2024. Il faut toutefois comprendre que, même si certaines applications de soudage peuvent offrir un retour sur investissement (ROI) positif, ce chiffre ne précise pas le nombre de robots de soudage installés. Ce rapport permet de comprendre le déploiement des robots industriels, et non d’établir des prévisions de ventes pour le marché de l’automatisation du soudage.
Un nouvel investissement dans l’automatisation et la robotique du soudage peut s’interpréter de plusieurs façons. Les systèmes de soudage automatisés commandent le mouvement de la pièce ou de la torche. Un système de soudage robotisé ajoute, quant à lui, un bras programmable à un système de soudage. Dans les deux cas, il s’agit de systèmes, mais le premier équipement d’automatisation dont un atelier peut avoir besoin est parfois un outillage ou un positionneur. Évaluez les solutions d’automatisation en fonction d’un problème mesuré à un poste avant de demander aux fournisseurs de proposer une catégorie de machine.
Le secteur du soudage comprend aussi bien les lignes automobiles à grand volume que les ateliers de fabrication lourde dont les assemblages varient, et les exigences technologiques diffèrent selon les situations. Un procédé adapté au soudage d’un joint répété de carrosserie ne convient pas forcément à une grande cuve. Avant de vous appuyer sur les tendances du moment pour établir le budget des équipements, précisez les types de soudage requis par les pièces, ainsi que l’accès aux joints et la diversité des lots.
| Solution | Problème auquel elle peut répondre | Ce que le projet pilote doit démontrer |
|---|---|---|
| Positionneur ou vireur | Accès et orientation de la pièce | Une manutention plus sûre et une position de soudage adaptée à l’assemblage réel |
| Cellule robotisée fixe | Trajectoire répétable de la torche sur les pièces adaptées | Production acceptée après chargement, réglage et inspection |
| Robot collaboratif | Difficultés de programmation et de changement de série sur certains petits lots | Temps de cycle, portée, ajustement des pièces et mesures de sécurité propres à l’application |
| Cellule assistée par capteurs | Variations mesurées de la position du joint ou de la pièce | Plage de correction et acceptation des soudures sur les pièces du client |
Comment la vision et le suivi de soudure longitudinale améliorent-ils une cellule de soudage robotisée ?
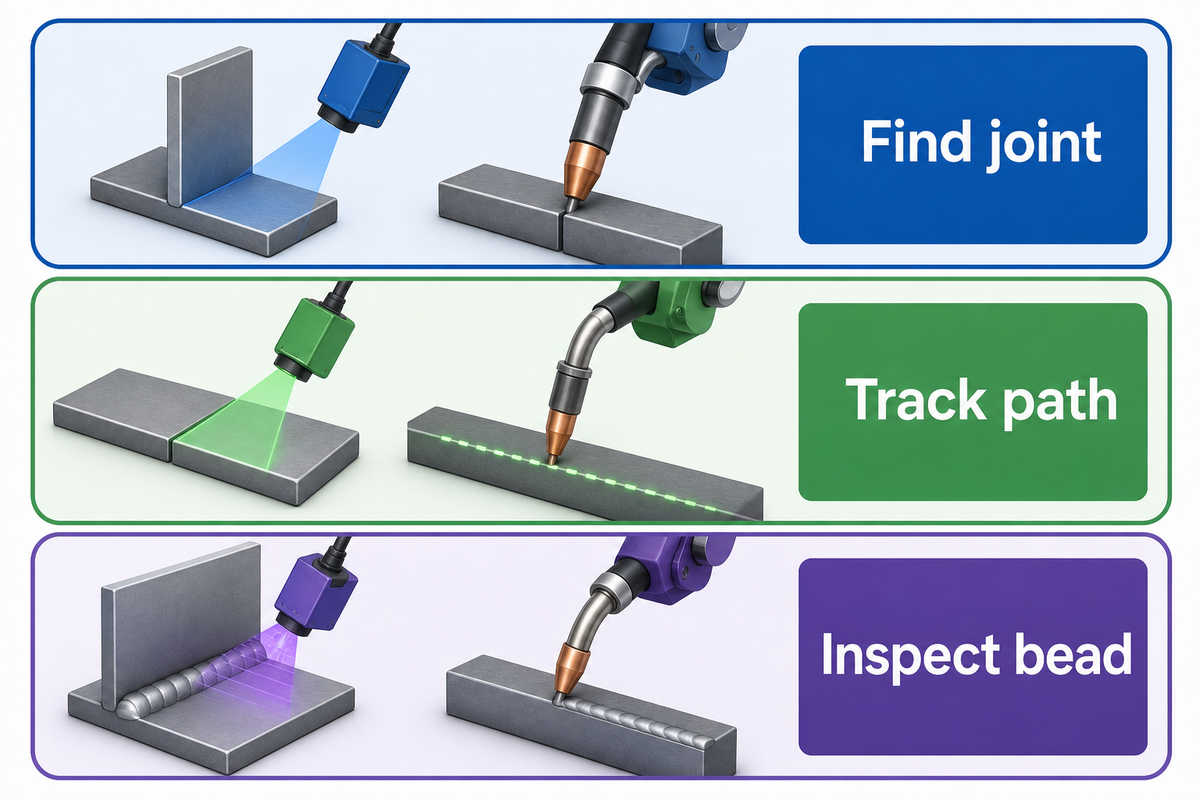
La vision peut localiser un joint avant le soudage, le suivi de soudure longitudinale peut ajuster une trajectoire configurée pendant le soudage, et les capteurs d’inspection peuvent mesurer les caractéristiques du cordon terminé. Ces capacités dépendent du système. Le fournisseur doit toujours préciser les variations que le système peut gérer, l’étalonnage nécessaire et la qualité de soudage obtenue sur le matériau et le joint du client.
Un article publié par l’American Welding Society présente la détection du joint, son suivi et la mesure du cordon comme trois fonctions distinctes. Jeff Noruk, président de Servo-Robot Corp, explique que les robots répètent une trajectoire apprise sans détecter les variations du joint. Un capteur répond à une partie du problème ; il ne transforme pas une procédure non qualifiée ou un outillage instable en soudure fiable.
Aubrik propose des machines, des cellules et des solutions de soudage robotisé avec cobot. L’entreprise propose également des options de vision et de suivi de soudure longitudinale pour ces configurations. Ne partez pas du principe que toutes les options sont incluses dans une solution. Demandez quels capteurs, logiciels et dispositifs de protection sont compris dans le devis. Faites ensuite passer la pièce dans la configuration prévue pour vérifier sa faisabilité.
Demandez au fournisseur quelles mesures et données le contrôleur enregistre lorsqu’il effectue des corrections en temps réel. Une fonction d’intelligence artificielle peut classer un joint ou proposer une trajectoire, tandis qu’un capteur classique peut suivre une règle plus limitée. Des expressions commerciales comme « soudage par IA » et « soudage avancé » ne répondent pas à la question technique. Demandez une comparaison des données enregistrées avant et après correction pour les opérations de soudage et leur logiciel, ainsi que la procédure suivie par l’opérateur lorsque la limite de correction est atteinte.
Quelle variation des pièces le suivi de soudure longitudinale peut-il réellement gérer ?
La réponse est une plage mesurée pour un joint, un matériau, un outillage et un procédé donnés, et non une tolérance universelle. Définissez la plage prévue de désalignement, de jeu et de variation. Consignez les résultats de l’inspection après soudage, les points où le capteur détecte le joint et ceux où la correction s’arrête. Si le fournisseur ne précise pas la plage d’essai, considérez cette option comme non vérifiée dans votre analyse économique.
- Présentez la pièce — consignez l’ajustement et la position dans l’outillage.
- Mesurez le joint — consignez ce que le capteur localise avant l’amorçage de l’arc.
- Corrigez la trajectoire — consignez le décalage commandé et toute limite d’arrêt.
- Vérifiez la soudure — contrôlez-la selon le plan et la procédure applicable.
Un cobot de soudage peut-il mieux gérer des pièces très variées qu’une cellule fixe ?
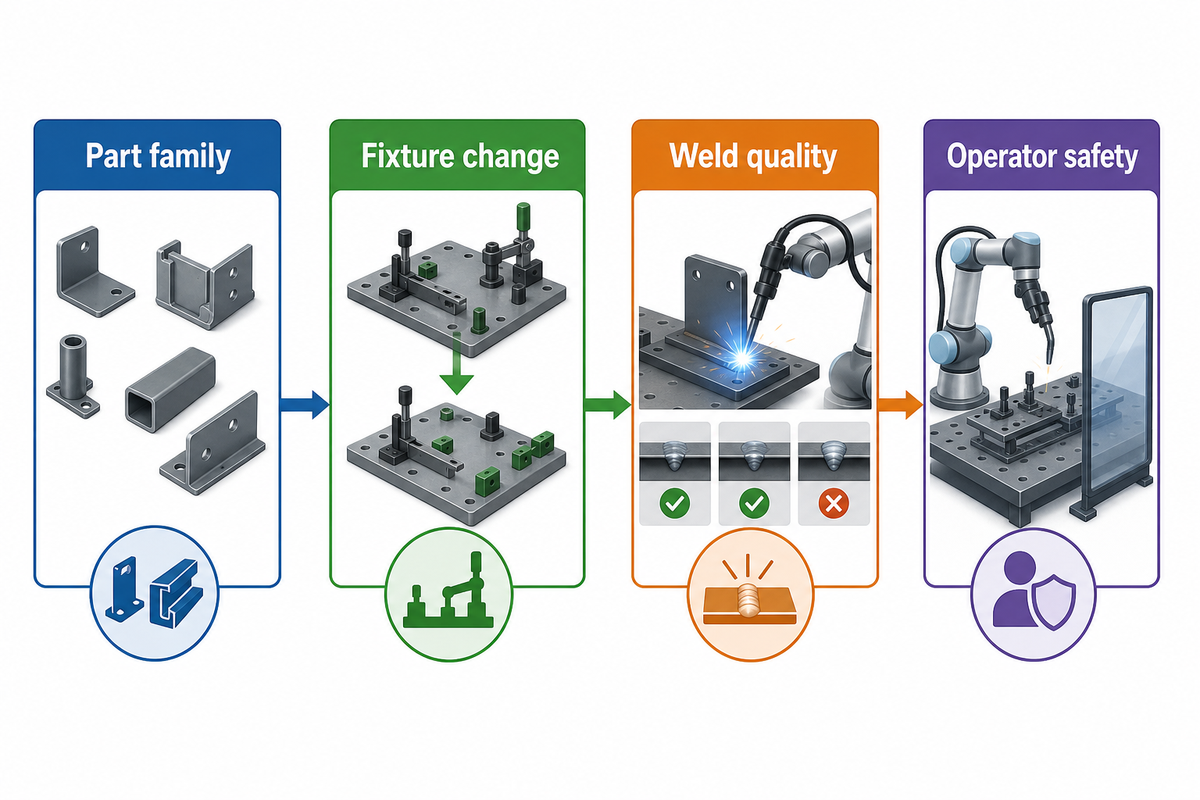
Dans la production en petits lots, où des soudures similaires sont répétées, les robots collaboratifs (cobots) peuvent être une solution intéressante. Les changements d’outillage et de programmation peuvent toutefois constituer un obstacle. Une cellule de soudage automatisée fixe peut convenir lorsqu’une famille de pièces est répétée et que le chargement peut se faire pendant le soudage. Aucune solution n’a d’avantage automatique. Évaluez la portée, la charge utile, l’accès à la torche de soudage, les changements de série, la qualité des soudures acceptées et le travail qui reste à l’opérateur sur les lots réels.
Un atelier qui fabrique des supports structurels peut produire cinq assemblages différents comportant tous une soudure courte autour d’un élément commun. Un outillage réutilisable et un essai sur cet élément répété peuvent justifier une automatisation partielle. Une soudure différente et plus difficile d’accès peut rester entièrement manuelle. Cet exemple hypothétique montre un avantage possible de l’automatisation partielle, mais ne signifie pas qu’un cobot est toujours justifié dans les ateliers à forte diversité et faible volume. Une discussion de praticiens sur Eng-Tips évoque cette possibilité à titre anecdotique ; elle ne fournit aucun seuil de volume de lots transposable.
Un devis pour un cobot de soudage doit tenir compte des outils et des outillages que les soudeurs expérimentés continuent à changer. Les bras robotisés peuvent prendre en charge les tâches répétitives, mais trouver des soudeurs qualifiés n’est qu’un volet du plan de personnel. La pénurie de soudeurs qualifiés ne supprime pas le besoin de soudeurs et d’autres professionnels du soudage pour établir les modes opératoires, superviser le travail et l’évaluer. Estimez les coûts de main-d’œuvre d’après le temps réellement consacré à la préparation, à la supervision, à la maintenance et au soudage, et non à partir d’une réduction prévisionnelle des effectifs.
L’évaluation de la sécurité doit porter sur l’ensemble du procédé de soudage. Les recommandations de l’Occupational Safety and Health Administration des États-Unis concernant les robots préconisent une analyse des risques liés aux systèmes robotisés. Le fait de limiter la force d’un bras robotisé ne supprime pas l’exposition à une torche en fonctionnement, au rayonnement de l’arc, aux projections, aux pièces chaudes et aux fumées. Demandez à l’intégrateur comment la cellule proposée traite chacun de ces risques et où se trouve l’opérateur pendant le chargement et le soudage. Les recommandations de l’OSHA sur les fumées de soudage invitent à évaluer l’exposition et les moyens de prévention ; elles ne constituent pas une spécification de ventilation propre à votre usine.
Solution avec cobot
- Mesurez les changements de programmation et d’outillage par lot.
- Vérifiez la portée et l’accès sur la plus grande pièce représentative.
- Précisez les mesures de protection contre l’arc, les fumées et les pièces chaudes.
Solution avec cellule fixe
- Mesurez la production répétée sur la famille de pièces prévue.
- Chronométrez le chargement, le déchargement et les changements d’outillage.
- Vérifiez les protections de la cellule et les tâches de l’opérateur.
Pourquoi les dossiers de soudage et l’inspection influencent-ils le choix d’une cellule ?
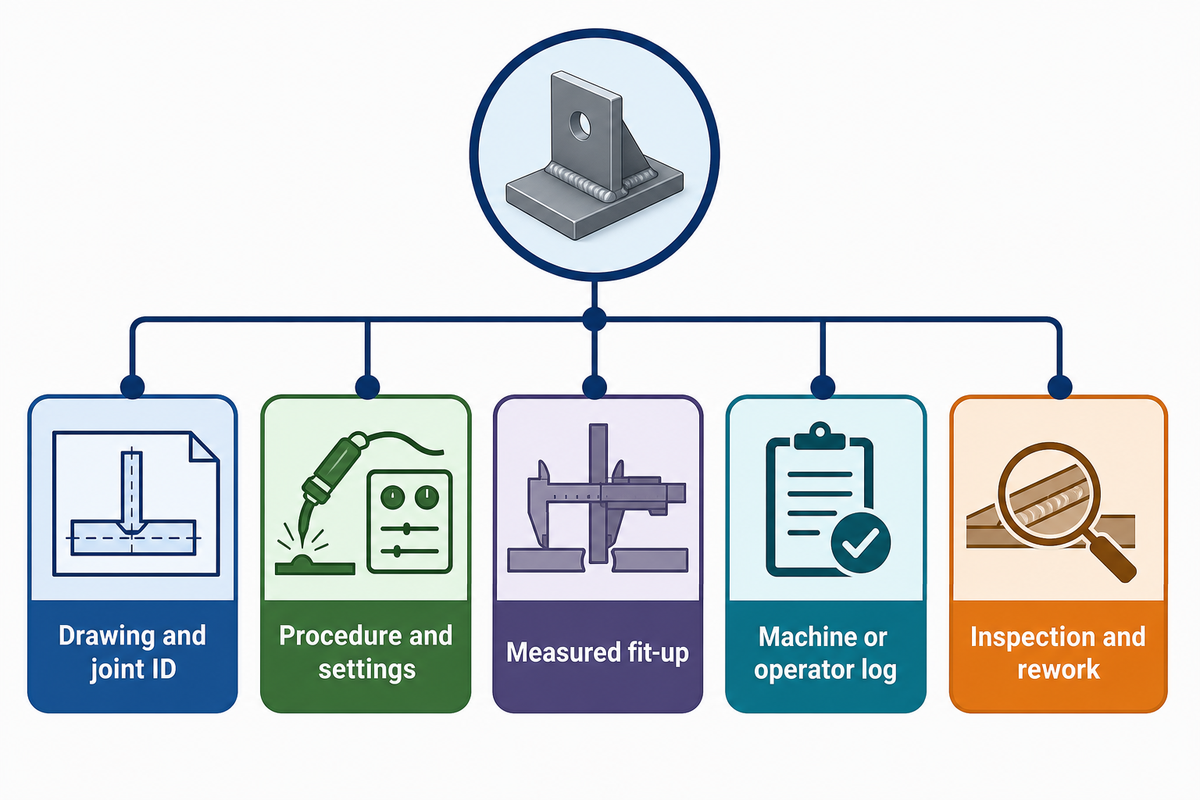
Une soudure acceptable est un résultat qualité. Les acheteurs ont besoin de la procédure et du relevé des paramètres, d’un lien entre chaque pièce et son inspection, ainsi que du nombre de joints refusés ou repris. La méthode d’inspection doit être définie selon le plan, le code et les normes applicables. Une caméra ou un autre système de vision ne devrait pas constituer à lui seul la preuve de la conformité et de l’intégrité complètes.
Les coordonnées du robot peuvent être répétées alors que le point central de l’outil, la position du fil ou l’outillage varie. JR Automation explique ce problème du point central de l’outil du point de vue d’un intégrateur. C’est une raison de tester et d’inspecter, et non une affirmation indépendante sur un taux de défauts mesuré. La documentation Bead Eye de Panasonic précise que sa détection fondée sur la géométrie ne permet pas de détecter les défauts internes ni le manque de pénétration. Cette limite propre au produit montre pourquoi l’acheteur doit préciser la méthode d’inspection requise.
Pour chaque pièce d’essai, demandez cinq dossiers liés entre eux : le plan et l’identifiant du joint ; la procédure de soudage approuvée et les modifications de réglage ; les mesures d’ajustement et l’état de l’outillage ; le journal de la machine ou de l’opérateur ; et le résultat de l’inspection, reprises comprises. Si le fournisseur ne présente qu’une image flatteuse du cordon, le comité d’achat n’a aucune preuve de la production acceptée.
Un tableau de bord de l’Internet des objets peut faciliter l’accès à ces dossiers, mais la connectivité est un moyen de transmission, pas un résultat d’inspection. Un écran qui indique seulement le temps de disponibilité de la machine ne permet pas à l’équipe qualité de savoir quels joints ont été acceptés.
Au lieu de considérer chaque image de caméra comme une validation, le contrôle qualité doit relier ces dossiers à la qualité du produit. L’exigence de joints de haute qualité et la précision demandée par l’acheteur doivent être traduites en tolérances sur le plan et en une méthode d’inspection définie. La connaissance du procédé de soudage par l’inspecteur peut être utile lorsqu’un cordon semble satisfaisant, mais que le contrôle prescrit porte sur un autre aspect.
Quand faut-il choisir un positionneur, un vireur ou un manipulateur avant un robot ?
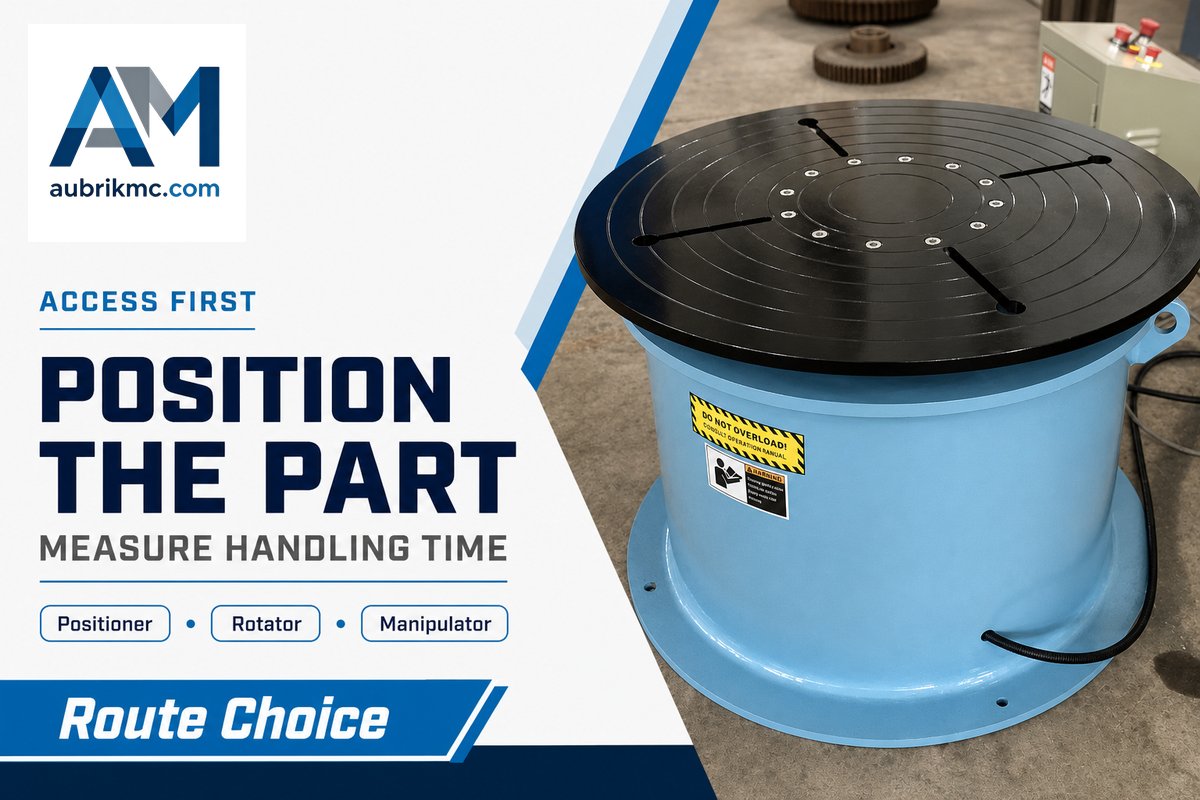
Choisissez une solution après avoir chronométré le déplacement de la pièce jusqu’à une position adaptée au soudage. Un positionneur peut réorienter un assemblage lourd et un vireur peut faire tourner une pièce cylindrique. Un manipulateur à colonne et flèche peut positionner une torche le long d’un joint de grande longueur. Un robot associé à un positionneur est également envisageable. La séquence optimale dépend de plusieurs facteurs, dont la position de soudage, l’accès, les changements d’outillage et la production acceptée pour la famille de pièces.
Voici trois exemples typiques. Un vireur peut soutenir la rotation d’un long joint de tuyau, et un positionneur peut également faciliter l’accès à la position souhaitée avant que la trajectoire du robot ne devienne le facteur limitant. Un manipulateur à colonne et flèche peut positionner la torche sur le joint pendant que la pièce tourne au niveau d’une soudure longitudinale de cuve. Aubrik propose peut-être les produits mentionnés, mais cela ne garantit pas une amélioration de la productivité pour l’assemblage de l’acheteur.
Ces solutions peuvent être combinées. L’exemple de positionneur à deux postes de FANUC pour 2026 associe le chargement d’un côté au soudage robotisé à l’arc de l’autre. Il s’agit d’une configuration industrielle identifiée, et non d’une spécification d’Aubrik. The Welding Institute indique que la position de soudage influe également sur l’économie du procédé ; l’essai doit donc consigner à la fois le temps de manutention et la position de soudage. Un petit lot peut tout de même justifier un robot si un outillage rapide et des caractéristiques de soudure récurrentes permettent d’optimiser le cycle complet.
Utilisez la carte des capacités de soudage en 7 postes avant de choisir un équipement
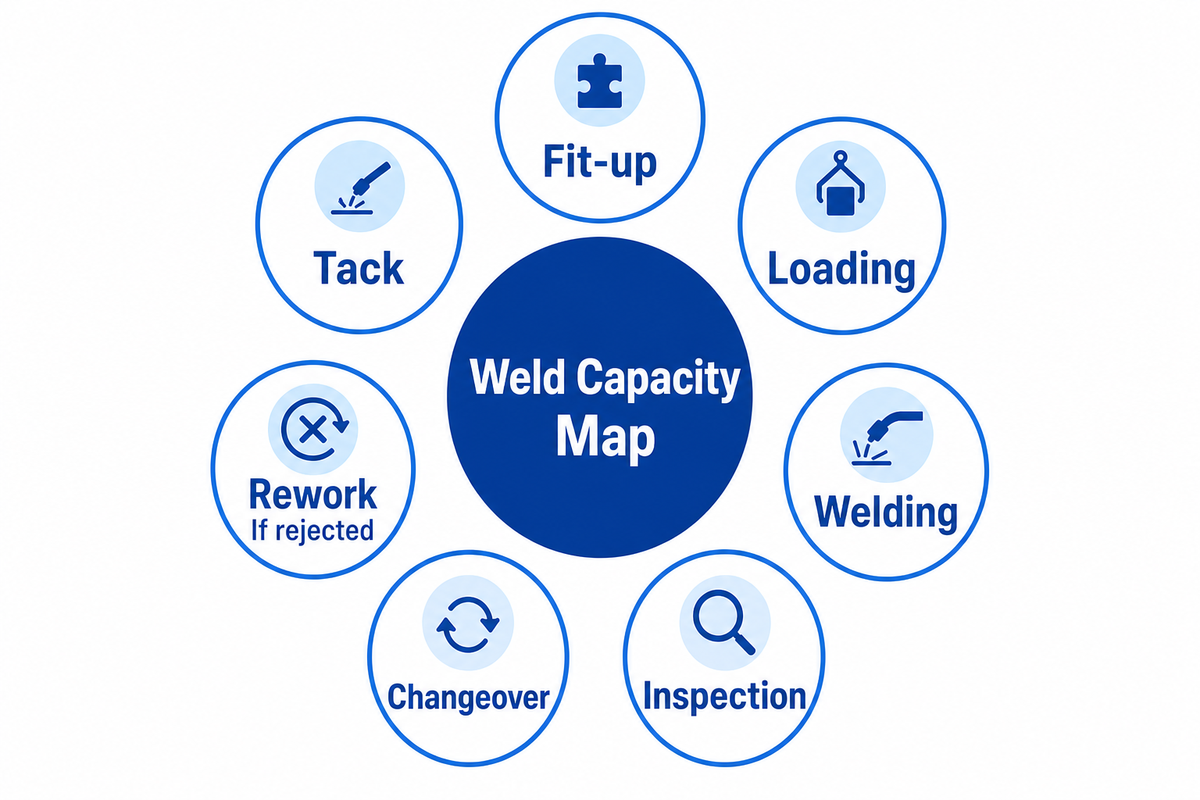
La « carte des capacités de soudage en 7 postes » est une liste de contrôle permettant à l’acheteur de mesurer l’ajustement, le pointage, le chargement, le soudage, l’inspection, le changement de série et les reprises. Cet outil original n’est ni une norme industrielle ni un jeu de données recueillies par Aubrik sur le terrain. Chronométrez chaque poste pour trois familles de pièces représentatives, puis répétez l’échantillonnage sur plusieurs lots ou équipes afin de confirmer la stabilité des résultats.
La carte permet à la direction de l’usine, à l’équipe qualité et aux achats de repérer les changements nécessaires à une cellule proposée et de s’entendre sur son périmètre. Utilisez des horodatages réels et le nombre de pièces acceptées. Ne prenez pas le temps de cycle idéal du fournisseur comme référence. La carte évite qu’un arc rapide ne masque une file d’attente lente.
À ce stade de la planification de la robotique et de l’automatisation, la conception du système de production commence. L’automatisation moderne du soudage peut déplacer une torche avec précision tandis que les opérations environnantes restent manuelles. Chronométrez ces opérations séparément. La carte permet de comparer les systèmes d’automatisation et les outils d’automatisation plus simples au poste qui retarde réellement la production de pièces acceptées, au lieu de traiter chaque opération de soudage comme une tâche robotisable.
| Poste | Mesure | Réponse possible | Observation qui invaliderait cette hypothèse |
|---|---|---|---|
| Ajustement | Écart de jeu et minutes par pièce | Outillage ou préparation des pièces | L’outillage augmente le temps sans réduire les variations |
| Pointage | Minutes de pointage et erreurs de positionnement | Plan de pointage répétable | Les corrections en aval restent inchangées |
| Chargement et mise en position | Minutes consacrées au levage, au bridage et à l’orientation | Positionneur ou chargement en parallèle | La cellule attend toujours la pièce suivante |
| Soudage | Minutes avec arc allumé et interruptions | Trajectoire programmée ou détection | Le nombre de pièces acceptées par équipe n’augmente pas |
| Inspection | File d’attente et minutes d’inspection | Planification des enregistrements et de l’inspection | Le retard d’inspection s’accroît après le projet pilote |
| Changement de série | Minutes d’outillage et de programmation par lot | Outillage ou programmation réutilisable | La production totale de l’équipe baisse avec le mélange réel de pièces |
| Reprises | Joints refusés et minutes de réparation | Maîtrise du procédé et mesures pour identifier les causes | Le taux de rejet ou la charge de réparation persiste |
Le soudage est-il vraiment le goulot d’étranglement ?
Comparez la file d’attente avant chaque poste au nombre de pièces acceptées qui en sortent. Supposons qu’un essai réduise le temps avec arc allumé, mais que l’ajustement ne fournisse toujours qu’un assemblage au même rythme qu’avant. La capacité supplémentaire du robot reste inutilisée. Il s’agit d’un exemple de flux, et non d’un cas client d’Aubrik.Des recherches menées par le National Institute of Standards and Technology indiquent que la variabilité du mélange de produits fait aussi varier les goulots d’étranglement, ce qui justifie de chronométrer différentes familles de pièces.
Calculez le coût par mètre de soudure accepté, pas seulement la vitesse de l’arc
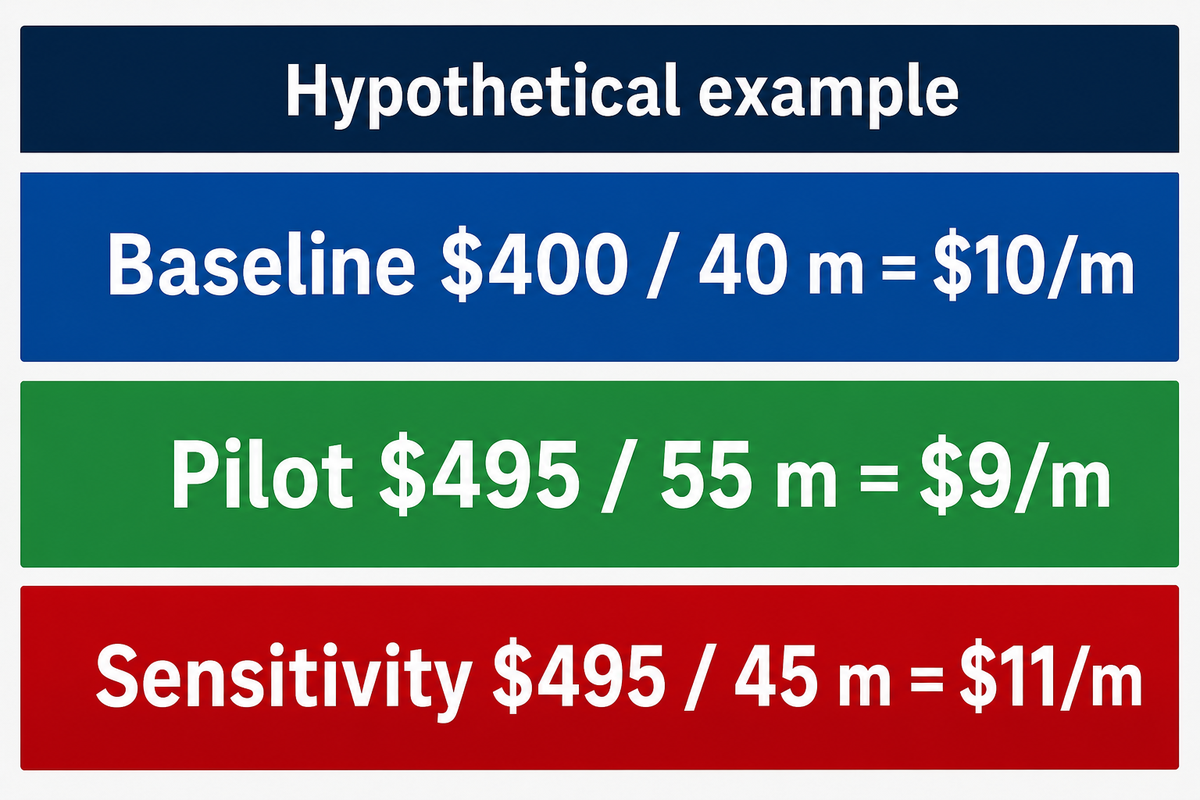
Pour des joints similaires, divisez le coût complet d’une période de production par le nombre de mètres de soudure acceptés. Incluez la main-d’œuvre, le coût de possession des équipements, les consommables, l’inspection et les reprises. Un coût inférieur au mètre n’a de sens que si la famille de joints, le matériau, la taille de la soudure ou la masse déposée, les exigences qualité et le mélange de production sont comparables.
Coût par mètre de soudure comparable accepté = (main-d’œuvre + coût de possession des équipements + consommables + inspection + reprises) ÷ mètres de soudure acceptés. L’équipe financière peut remplacer les exemples par les données de l’usine. Si les travaux diffèrent sensiblement, comparez le coût par pièce comparable acceptée ou par masse déposée acceptée ; la présentation de The Welding Institute sur les soudures d’angle montre pourquoi la taille de la soudure modifie la quantité de matériau et le coût.
| Donnée | Solution actuelle | Solution pilote |
|---|---|---|
| Coût total de l’équipe | $400 | $495 |
| Longueur de soudure acceptée | 40 m | 55 m |
| Coût par mètre accepté | $400 ÷ 40 = $10 | $495 ÷ 55 = $9 |
Dans cet exemple artificiel, le projet pilote semble coûter $1 de moins par mètre accepté, malgré un coût d’équipe supérieur. Si l’inspection ou les reprises ramènent par exemple la production du projet pilote à 45 mètres acceptés, le coût atteint $495 ÷ 45, soit $11 par mètre, et la décision s’inverse. L’équipe financière doit aussi modéliser les coûts d’investissement, de maintenance et d’utilisation sur la période de possession prévue. Une estimation du retour sur investissement fondée uniquement sur le temps de déplacement de la torche ne tient pas compte de toutes les variables.
Lorsque les fournisseurs annoncent un taux de croissance pour une catégorie de machines, excluez ce chiffre du calcul de l’usine. Aucune estimation du marché ne peut remplacer la production de soudures acceptées, une comparaison à périmètre équivalent et les coûts réels du travail concerné. L’intérêt commercial d’une solution plus rapide dépend de ces données.
La taille du marché n’a pas non plus d’incidence sur le coût unitaire : même dans un grand secteur, une usine peut manquer de travaux répétables pour la cellule envisagée. Évaluez la solution proposée au taux d’utilisation prévu avant d’engager les dépenses d’investissement.
Quels éléments un fournisseur d’automatisation du soudage doit-il fournir lors d’un essai ?
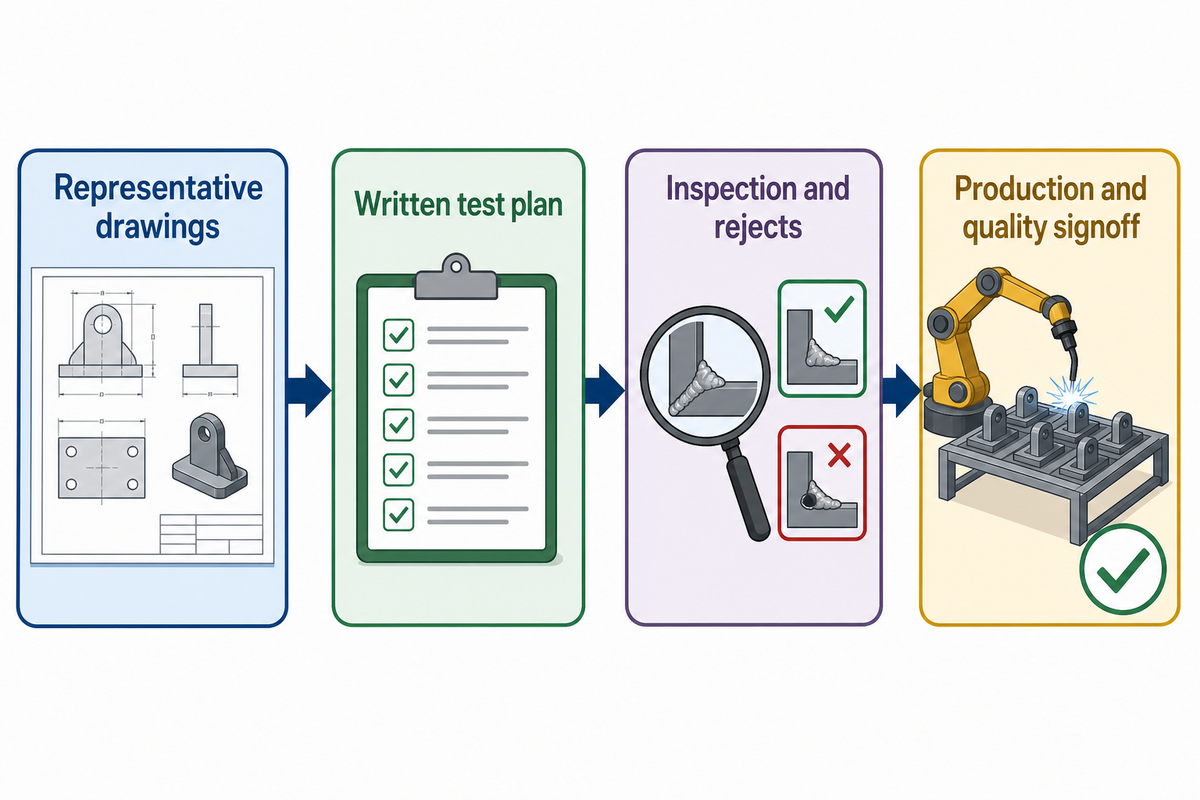
Un essai utile consiste à souder les pièces représentatives du client selon un plan d’essai écrit. Il consigne la mise en place, le changement de série, l’ensemble du flux en sept postes, les réglages du procédé, l’inspection, les rebuts, le travail de l’opérateur et les mesures de sécurité. Les achats doivent définir les critères de réussite et d’échec avant la démonstration, puis faire valider séparément les résultats par les équipes qualité et production.
Envoyez trois plans représentatifs de la diversité des géométries d’assemblage, des dimensions, des matériaux et des ajustements attendus. Précisez les pièces prévues et les tailles de lots attendues. Une démonstration soignée sur une pièce idéale ne répond pas à la même question.
| Catégorie d’éléments de preuve | Éléments à consigner | Critère de réussite à définir avant l’essai |
|---|---|---|
| Production | Temps d’ajustement, de pointage, de chargement, de soudage à l’arc, d’inspection, de changement de série et de reprise | Nombre de pièces acceptées par équipe selon la gamme de produits prévue |
| Qualité | Plan, mode opératoire, relevé des paramètres, résultat d’inspection, motif de rejet | Critères d’acceptation définis par le client pour chaque assemblage testé |
| Sécurité | Analyse des risques de l’application, protections, arc, fumées et maîtrise des pièces chaudes | Mesures convenues pour le site et la tâche concernés |
| Maintenance | Nettoyage des capteurs, étalonnage, pièces de rechange, dépannage, formation | Plan d’assistance et de remise en service accepté par le client |
| Achats | Options incluses, coûts d’investissement, de service et de possession | La configuration chiffrée correspond à celle qui a été testée |
| Ingénierie des procédés | Plage des assemblages, référence du dispositif de fixation, limites de correction des capteurs | Aucune variante d’assemblage non examinée dans la famille de pièces proposée |
| Données et traçabilité | Identifiant de pièce associé aux exports des paramètres et des inspections | Le client peut récupérer un dossier complet à partir de l’identifiant de pièce |
| Formation | Changement de série, intervention en cas de panne et autorisation de modifier les paramètres | Le personnel désigné sur site peut faire fonctionner et remettre en service la cellule chiffrée |
| Finances | Coût par pièce acceptée au taux d’utilisation prévu | Le modèle économique reste viable avec les coûts et la gamme de produits consignés par le client |
Une démonstration du fournisseur et une qualification de mode opératoire de soudage sont deux activités distinctes. ISO 15614-1:2017 décrit les essais de mode opératoire dans son champ d’application, tandis que ISO 14732:2025 porte sur la qualification des opérateurs et des régleurs en soudage mécanisé et automatique. Précisez les normes et exigences contractuelles applicables au projet, les personnes autorisées à modifier les paramètres et les dossiers que le client recevra. ISO 10218-2:2025 couvre les applications et cellules robotisées ; sa publication ne fixe pas, à elle seule, de délai légal universel applicable à toutes les usines.
Si vous doubliez demain votre capacité de soudage, où apparaîtrait le prochain goulot d’étranglement ?
Mesurez les 6 autres postes avant de répondre. L’inspection peut entraîner une file d’attente, le chargement peut laisser le robot en attente, ou les reprises peuvent absorber la production supplémentaire de pièces soudées. Répétez l’essai sur plusieurs lots ou équipes avant de considérer qu’une seule démonstration brève prouve une capacité stable. Les recommandations de l’Institut national des normes et de la technologie sur les procédés distinguent la stabilité d’un procédé dans le temps d’un échantillon ponctuellement favorable ; il s’agit de recommandations statistiques générales, et non d’un code d’acceptation en soudage.
Que doivent surveiller les fabricants pour la suite du soudage adaptatif ?
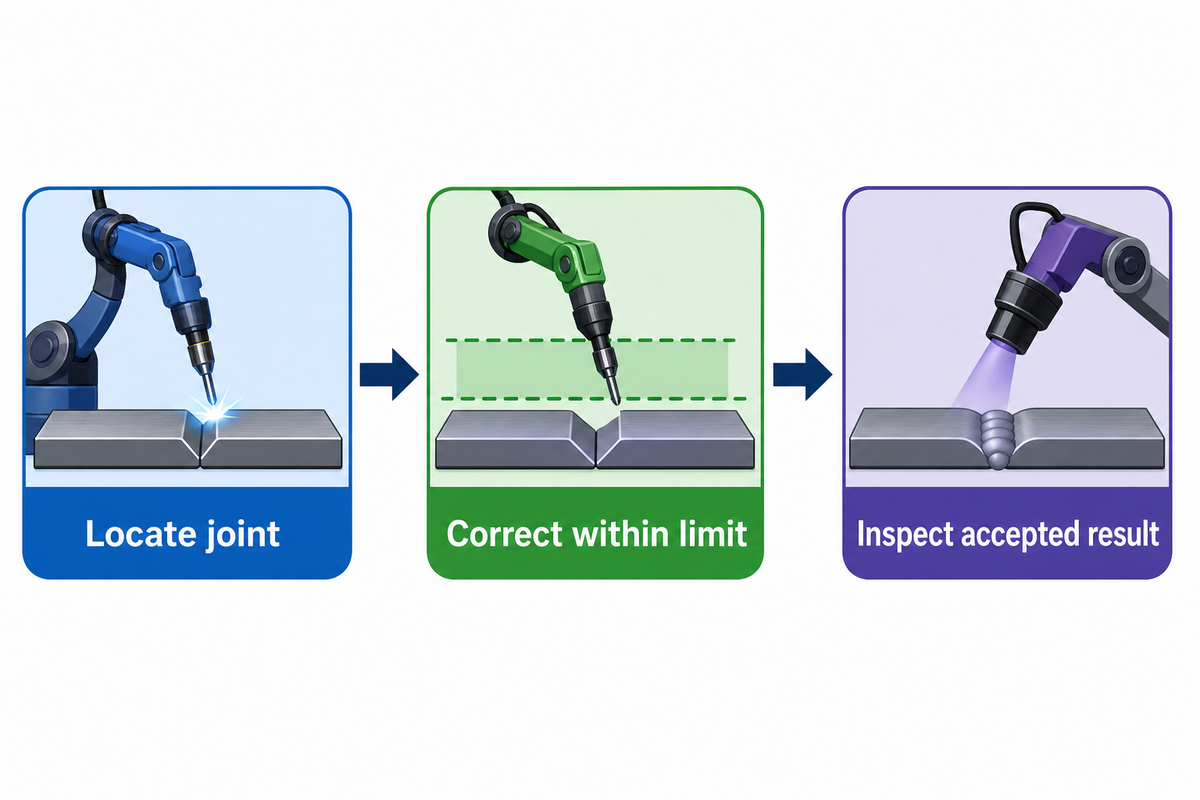
Vérifiez qu’un système sait localiser des assemblages variables, corriger une trajectoire dans les limites indiquées et associer le résultat aux dossiers d’inspection. C’est un signe plus probant pour l’achat que le simple qualificatif « autonome ». Une méthode émergente peut être prometteuse sans pour autant démontrer une compétence complète sur un grand assemblage réfléchissant ou variable.
Une discussion de l’American Welding Society de septembre 2026 présente des exemples précis de soudage adaptatif et souligne qu’il reste difficile de démontrer un fonctionnement entièrement autonome dans la durée. Demandez l’enveloppe des pièces testées, une limite de correction consignée et des résultats acceptés lors d’essais répétés.
Le soudage autonome est une piste de recherche intéressante, mais prétendre qu’un soudage est entièrement autonome va bien au-delà d’une caméra qui corrige une soudure longitudinale. La même distinction s’applique aux robots de soudage à l’arc proposés avec des capteurs en option. Si une offre promet des opérations de soudage autonomes, demandez quelles décisions le logiciel prend, lesquelles restent du ressort de l’opérateur et comment les exceptions sont consignées. Évaluez la robotique et l’IA telles qu’elles sont présentées dans le système, et non comme des propriétés générales de chacun de ses composants.
À retenir
Choisissez la solution qui augmente le nombre de pièces acceptées dans l’ensemble du flux de production. Chronométrez trois familles de pièces représentatives, testez la configuration chiffrée et demandez aux équipes production et qualité d’évaluer le même essai.
Foire aux questions sur l’automatisation du soudage
Qu’est-ce que l’automatisation du soudage ?
Lire la réponse
L’automatisation du soudage fait appel à des équipements pour déplacer une torche ou une pièce, piloter une séquence de soudage ou guider un robot à l’aide de capteurs. Elle va du positionneur qui maintient une pièce dans une orientation adaptée à une cellule programmée. Le niveau d’automatisation ne prouve pas, à lui seul, que la soudure est conforme au plan, au mode opératoire ou aux exigences d’inspection.
Quels sont les avantages de l’automatisation du soudage ?
Lire la réponse
Les avantages dépendent du poste qui limite le nombre de pièces acceptées. Un positionneur peut réduire les manipulations, tandis qu’une cellule robotisée peut répéter une trajectoire éprouvée sur des pièces similaires. Un robot collaboratif peut faciliter les changements de série dans certains lots. Mesurez le travail de l’opérateur, l’inspection, les reprises et le nombre de pièces acceptées avant d’attribuer un gain à la machine.
Quels sont les défis liés à l’automatisation du soudage ?
Lire la réponse
Des ajustements variables, un accès difficile, des familles de pièces qui changent et des dispositifs de fixation inadaptés peuvent absorber le temps gagné grâce à une trajectoire rapide. Une cellule nécessite également la maîtrise du procédé, des mesures de sécurité adaptées à l’application, une évaluation des fumées, des inspections, de la formation et de l’assistance. Un essai sur des pièces représentatives peut révéler ces limites avant la décision d’achat. Consignez la condition limitante et répétez l’essai sur plusieurs lots.
L’automatisation peut-elle remédier à la pénurie de soudeurs ?
Lire la réponse
L’automatisation peut transférer des mouvements répétitifs des personnes vers les équipements. Elle nécessite toujours du personnel capable de préparer les pièces, de définir et de maîtriser les modes opératoires de soudage, d’entretenir les dispositifs de fixation, de superviser la cellule et d’évaluer la qualité, même en période de pénurie de soudeurs qualifiés. Un plan de personnel doit comptabiliser ces tâches au lieu de supposer qu’un nombre fixe de soudeurs peut être remplacé partout.
Quels secteurs utilisent l’automatisation du soudage ?
Lire la réponse
La fabrication de tuyauteries, les structures en acier, la production de réservoirs sous pression et d’autres travaux de chaudronnerie lourde peuvent recourir à la manutention mécanisée ou au soudage robotisé lorsque la géométrie et le volume des pièces s’y prêtent. Le niveau d’automatisation adapté varie selon l’assemblage, la gamme de pièces, les exigences de sécurité et les critères d’inspection.
Le soudage robotisé est-il la même chose que le soudage automatisé ?
Lire la réponse
Le soudage robotisé est une forme de soudage automatisé. L’automatisation comprend aussi le déplacement mécanisé des pièces, par exemple avec des positionneurs et des vireurs, ainsi que le déplacement contrôlé de la torche par des manipulateurs. Une usine peut combiner ces solutions ou n’automatiser qu’une partie répétitive du travail.
Présentez vos pièces et vos mesures lors de l’échange
Aubrik peut étudier un positionneur, un vireur, un manipulateur, une cellule robotisée ou une combinaison de solutions à partir de trois plans représentatifs. Communiquez les temps relevés sur les sept postes, les critères d’inspection requis et la gamme de production visée afin que la configuration proposée puisse être évaluée au regard de vos contraintes réelles.
Discutez d’un essai avec AubrikNote sur les éléments de preuve : Cet article cite des pages publiques de fabricants pour décrire les gammes de produits proposées, s’appuie sur des sources externes pour le contexte technique et présente un exemple de coût explicitement hypothétique. Il ne présente pas la carte des sept postes comme une norme reconnue du secteur et les chiffres d’exemple ne reflètent pas l’expérience de clients. La sécurité propre au site, les modes opératoires de soudage et les critères d’acceptation des inspections doivent être examinés dans le cadre du projet.
Références et sources
- Fédération internationale de la robotique, publication World Robotics 2025
- American Welding Society, automatisation et inspection du soudage
- Administration américaine de la sécurité et de la santé au travail, recommandations sur la sécurité des robots
- Administration américaine de la sécurité et de la santé au travail, fumées de soudage
- The Welding Institute, conception et position de soudage
- Institut national des normes et de la technologie, gamme de produits et goulots d’étranglement
- Organisation internationale de normalisation, ISO 15614-1:2017
- Organisation internationale de normalisation, ISO 14732:2025
- Organisation internationale de normalisation, ISO 10218-2:2025
- Institut national des normes et de la technologie, recommandations sur la stabilité des procédés
- American Welding Society, automatisation du soudage adaptatif