Entrez en contact avec Aubrik Company

Comment dimensionner et spécifier une table tournante TIG et un positionneur de soudage rotatif pour des soudures circulaires de précision

Une table tournante TIG est un positionneur de soudage rotatif motorisé qui fait tourner les tubes et les brides sous la torche. Les modèles BY d’Aubrik présentés couvrent une plage de 0.08 à 5 RPM et affichent des limites de vitesse distinctes. Lors de la sélection d’une table tournante de soudage, une marge de charge utile de 1.5x à 2x pour les montages décentrés ainsi que des calculs précis du couple gravitationnel sont requis. Les acheteurs doivent également spécifier une régulation en boucle fermée à basse vitesse et une isolation de masse haute fréquence (HF).
Rôle d’un positionneur de soudage à table tournante TIG en fabrication de précision
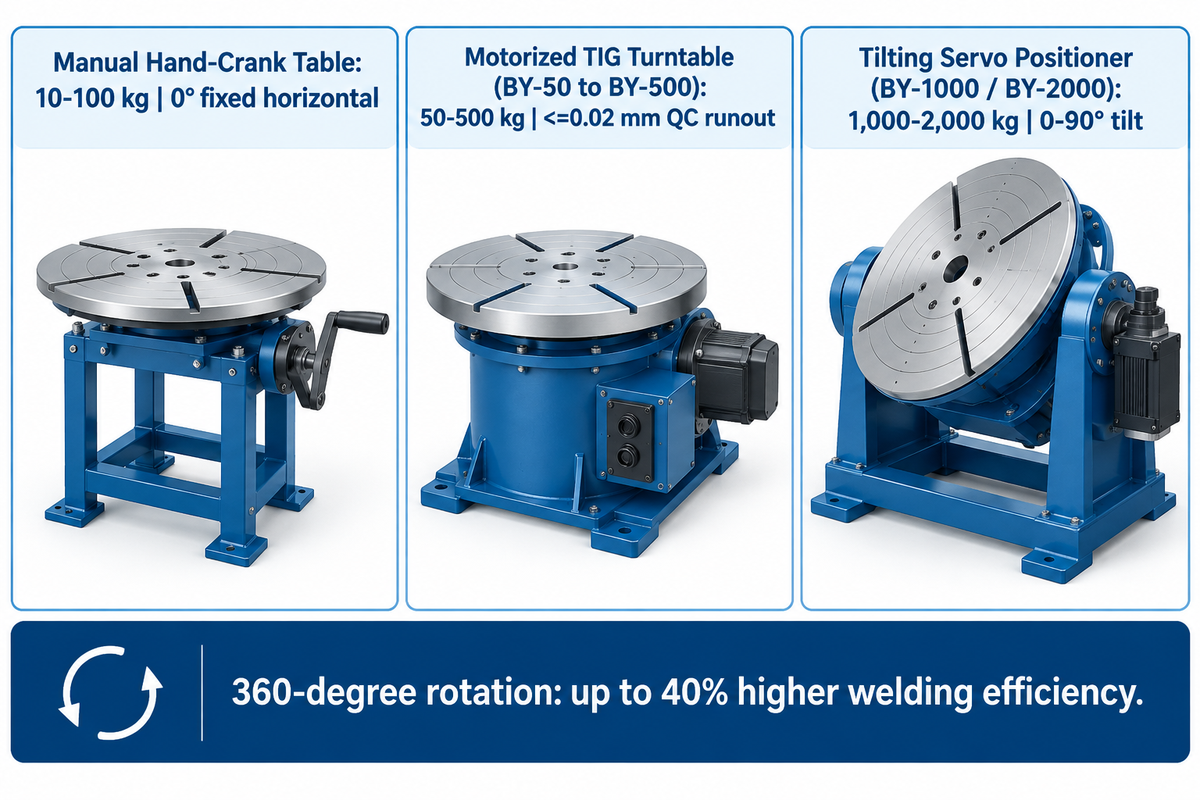
Une table tournante TIG dédiée (ou positionneur de soudage) fait tourner une pièce circulaire autour d’une broche centrale. Ce mouvement permet au soudeur de maintenir un angle de torche constant en position à plat (1G) ou en angle horizontal (2F). Selon les données de production des tables tournantes de soudage industrielles d’Aubrik, les cordons circulaires représentent 30 % à 50 % du temps d’atelier. Une rotation à 360 degrés motorisée augmente l’efficacité du soudage jusqu’à 40 %.
Les programmes de formation en soudage de tuyauterie GTAW et positionneurs robotisés professionnels et automatisés utilisent une vitesse périphérique constante pour assurer un apport thermique uniforme sur l’acier inoxydable à paroi mince et le titane. Un courant de soudage et une tension d’arc stables sont nécessaires à la stabilité de l’arc. Un évanouissement contrôlé du courant et l’ajout de métal d’apport facilitent le remplissage du cratère en fin de cordon. Des études de cas publiées dans The Fabricator montrent que le positionnement à plat réduit le temps de manutention au pont roulant et améliore la régularité ainsi que la qualité de soudure.
Qu’est-ce qu’une table tournante de soudage et comment est-elle utilisée en fabrication TIG ?
Une table tournante de soudage est une table rotative mono-axe ou inclinable qui serre des pièces rondes dans un mandrin à 3 mors ou sur un plateau à rainures en T. Elle prend en charge le soudage circonférentiel à l’arc sous gaz inerte avec électrode de tungstène (GTAW) dans l’industrie. Pour l’utiliser, l’opérateur règle la vitesse de rotation en RPM, amorce l’arc et appuie sur une pédale. Le composant tourne alors régulièrement sous la torche de soudage. La régularité de transmission de la vitesse de rotation aux tubes d’échappement minces et aux raccords revêt un intérêt particulier. Le faux-rond de la pièce, le dégagement de la torche et le contrôle du courant influent sur le contact du tungstène et les pics locaux d’apport thermique. Faire tourner la pièce sous la torche permet au soudeur de conserver un angle de torche constant sur l’ensemble des séries.
| Type d’équipement | Plage de charge utile | Contrôle de vitesse et répétabilité | Plage d’inclinaison | Application en atelier et base de coût |
|---|---|---|---|---|
| Table manuelle à manivelle / sur roulement | 10–100 kg | Indexation manuelle à la main | 0° horizontal fixe | Pointage en petite série et traçage uniquement |
| Table tournante TIG horizontale motorisée (BY-50 à BY-500) | 50–500 kg | Entraînement AC continu 0,5–5 RPM (BY-50) et 0,3–4 RPM (BY-100) ; faux-rond QC ≤0,02 mm | 0° horizontal fixe | Base de référence horizontale fixe ; cordons circonférentiels continus |
| Positionneur de soudage rotatif servo inclinable (BY-1000 / BY-2000) | 1 000–2 000 kg (5 000 kg sur mesure) | Servomoteur DC 0,1–2 RPM (BY-1000) et 0,08–1,5 RPM (BY-2000) | 0–90° motorisé (135° sur mesure) | Manchettes de tuyauterie lourdes décentrées, soudage d’angle à plat et cellules robotisées |
Capacité de charge, couple excentrique et dimensionnement de l’inclinaison d’une table tournante TIG
Les capacités de charge indiquées sur la plaque signalétique d’un positionneur de soudage rotatif et d’une table tournante ne s’appliquent que si le centre de gravité (CG) se trouve sur l’axe de la broche. Dès qu’un collecteur est monté de façon excentrée ou s’incline de l’horizontale vers la verticale, la gravité engendre un couple de rotation et un moment de flexion qui contribuent au basculement. Le tutoriel sur le couple de rotation de la University of Guelph et le guide de dimensionnement de Koike Aronson distinguent ces deux types de vecteurs de charge.
Commencez par déterminer la charge brute en additionnant les masses de la pièce, du mandrin à 3 mors et de tout montage spécifique ou contrepoids. Les guides des distributeurs américains sur WeldingMart recommandent une marge de sécurité de 1.5X-2X sur les montages décentrés. Les ingénieurs fixent séparément la marge de dimensionnement en couple. Évaluez ensuite le couple de rotation et le couple d’inclinaison pour tous les axes.
- Le couple gravitationnel maximal agit à une distance eradiale de la broche et s’exerce le long du plateau, lequel est incliné d’un angle θ par rapport à l’horizontale. Ici, eradiale désigne la distance radiale du centre de gravité par rapport à la broche et W représente le poids de la pièce.
- Le couple gravitationnel d’inclinaison est égal au poids de l’ensemble soudé multiplié par le bras de levier horizontal signé entre l’axe d’inclinaison et le centre de gravité. Lorsque la pièce s’incline et tourne, le porte-à-faux axial et l’excentricité radiale modifient tous deux ce bras de levier.
Prenons un exemple concret pour un ensemble combiné tube en acier inoxydable 316L et montage de 85 kg présentant un décalage radial du CG de 120 mm (0,12 m). La force gravitationnelle vaut 85 kg × 9,81 m/s² = 833.85 N. Avec une broche horizontale, une force de 833.85 N agissant à une excentricité radiale de 0,12 m produit un couple gravitationnel crête de 100.1 N·m autour de la broche. L’application d’un coefficient de sécurité en couple choisi séparément de 1,25× donne 125.1 N·m, et le dimensionnement de l’entraînement intègre également les couples de frottement et d’accélération. Avec une broche verticale, la gravité ne produit aucun couple autour de cet axe. Distinguez la marge de capacité de charge utile de la marge de dimensionnement en couple. Pour cet ensemble excentré, appliquez la marge de charge utile de 1,5× à 2× et vérifiez l’abaque de charge excentrique du fabricant. Le soudage de tube roulé en position 1G utilise un axe de tube horizontal et une rotation pour maintenir le bain de fusion au sommet. Parmi les modèles Aubrik répertoriés ici, les BY-1000 et BY-2000 offrent une inclinaison motorisée du plateau (jusqu’à 500 N·m de couple de réducteur) afin d’orienter horizontalement un tube monté sur broche. Consultez le dimensionnement du couple et de l’alésage de mandrin des tables tournantes de soudage de tubes ainsi que les signes et causes profondes de surcharge des positionneurs de soudage lors de la vérification des charges décentrées.
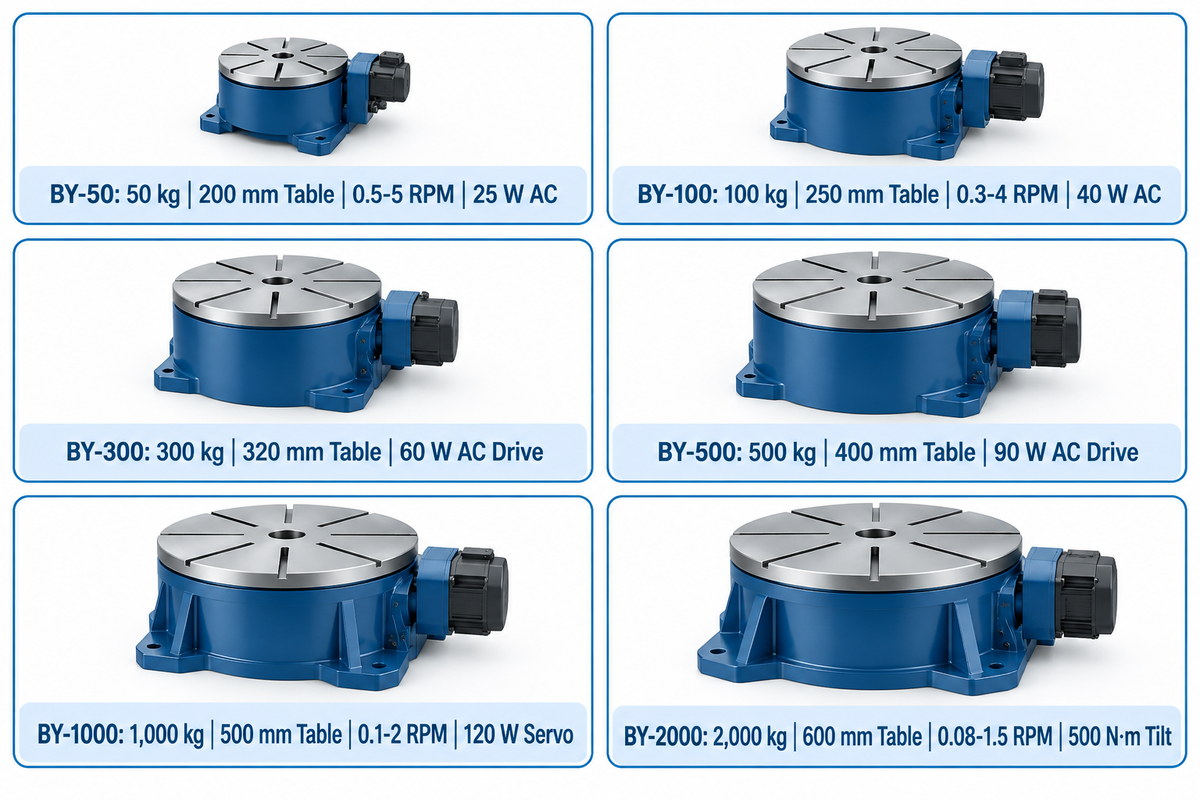
| Modèle | Capacité de charge nominale | Diamètre du plateau | Plage de vitesse de rotation | Puissance du moteur d’entraînement | Angle d’inclinaison et classe d’entraînement |
|---|---|---|---|---|---|
| BY-50 | 50 kg | 200 mm | 0,5–5 RPM | 25 W | 0° horizontal fixe ; régulation AC continue |
| BY-100 | 100 kg | 250 mm | 0,3–4 RPM | 40 W | 0° horizontal fixe ; régulation AC continue |
| BY-300 | 300 kg | 320 mm | À confirmer selon la fiche technique spécifique au modèle (la série couvre 0,08–5 RPM) | 60 W | 0° horizontal fixe ; régulation AC continue |
| BY-500 | 500 kg | 400 mm | À confirmer selon la fiche technique spécifique au modèle (la série couvre 0,08–5 RPM) | 90 W | 0° horizontal fixe ; régulation AC continue |
| BY-1000 | 1 000 kg | 500 mm | 0,1–2 RPM | 120 W | Inclinaison motorisée 0–90° ; servomoteur DC |
| BY-2000 | 2 000 kg (5 000 kg sur mesure) | 600 mm | 0,08–1,5 RPM | 180 W | Inclinaison motorisée 0–90° / 135° ; servomoteur DC (couple de réducteur 500 N·m) |
Contrôle de vitesse de table tournante de soudage, formule de RPM et choix de la motorisation
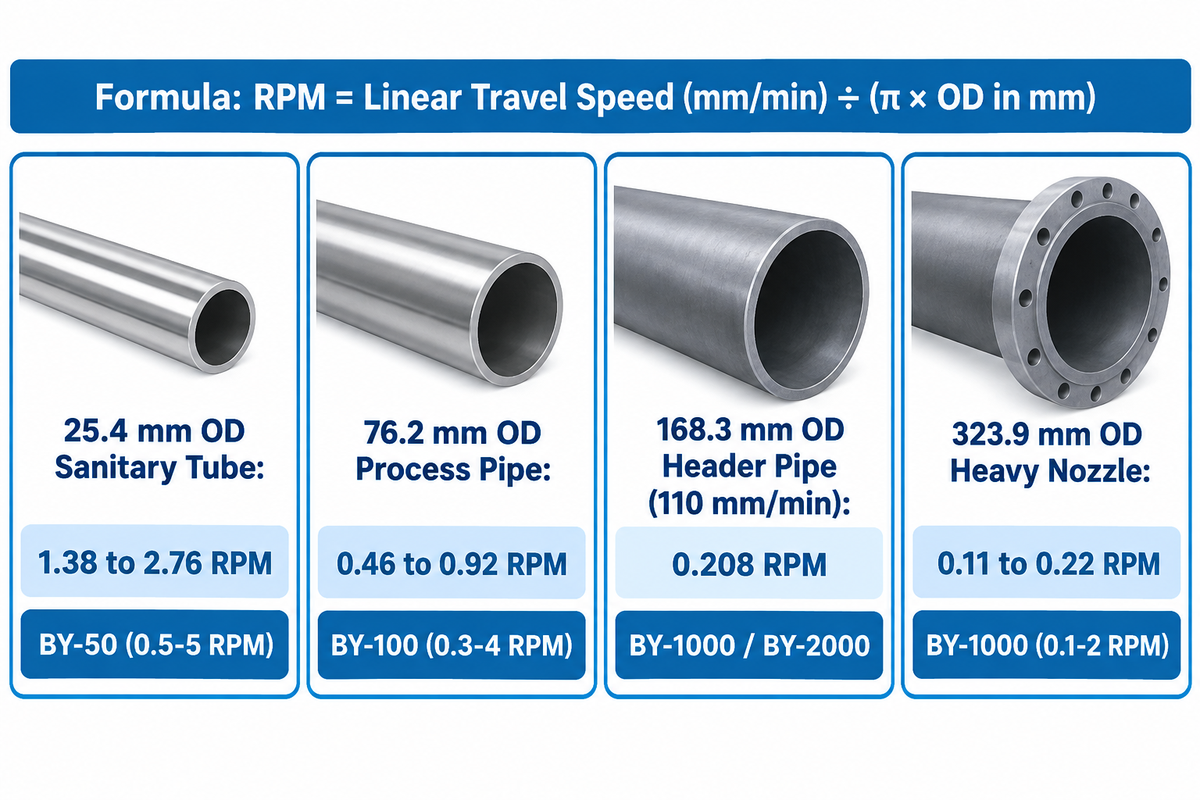
Le choix de la plage de vitesse et de l’architecture de contrôle de vitesse d’une table tournante à vitesse variable réduit les fluctuations à basse vitesse sur les gros tubes et garantit un régime maximal suffisant sur les petits raccords. Les ingénieurs convertissent la vitesse d’avance linéaire de soudage tig en vitesse de rotation de broche selon la cinématique circonférentielle standard : le régime en RPM est égal à la vitesse d’avance linéaire (mm/min) divisée par la circonférence de la pièce (π × diamètre extérieur en mm).
Considérons un tube en acier inoxydable Schedule 10S de 6 pouces (168,3 mm DE, circonférence 528,7 mm) soudé à une vitesse d’avance linéaire de 110 mm/min. La vitesse de broche requise est de 110 ÷ 528.7 = 0.208 RPM. Pour une virole de cuve de 1 520 mm DE, la circonférence est d’environ 4 775,2 mm (188.0 in). Cette virole nécessite environ 0.0628 RPM à 300 mm/min selon le calcul de RPM de Koike Aronson. À l’inverse, les petits tubes de 25 mm à 150 mm DE soudés entre 75 et 350 mm/min exigent de 0.16 à 4.46 RPM. Les listes d’équipements de formation agréées par l’État, telles que le rapport de fabrication en soudage du BPPE de Californie, associent des postes de tuyauterie GTAW à des positionneurs motorisés sur l’ensemble de ces diamètres.
Les opérateurs règlent la vitesse (ou effectuent un ajustement fin sur le panneau) du contrôleur en fonction du diamètre du tube. Aux faibles vitesses de sortie, les entraînements DC à balais en boucle ouverte peuvent ralentir sous charge ou tourner de manière irrégulière lorsque le couple disponible ne suffit pas à vaincre le frottement et le couple d’encochage. Ce comportement dépend du rapport de réduction et des performances du variateur. Un rapport de réduction adapté et une régulation de vitesse en boucle fermée contribuent à maintenir une rotation fluide à basse vitesse sous des charges variables. Sous des charges variables, la régulation de vitesse assure une rotation stable à basse vitesse. Le freinage dynamique peut être utilisé pour dissiper l’énergie lors de la décélération. Pour un fonctionnement manuel et semi-automatique régulier, Aubrik utilise des motoréducteurs AC à variation continue sur les modèles BY-50 à BY-500. Sur les BY-1000 et BY-2000, Aubrik emploie des servomoteurs DC de précision. La précision du système de positionnement varie selon la charge et dépend de la résolution du codeur, du jeu de transmission et de la rigidité structurelle. Une erreur angulaire donnée entraîne un déplacement linéaire d’autant plus grand que l’on s’éloigne de l’axe de la broche.
| Catégorie de tube et diamètre extérieur (DE) de la pièce | Circonférence (π × DE) | RPM à 110 mm/min (Passe de racine GTAW) | RPM à 150 mm/min (Passe de remplissage standard) | RPM à 220 mm/min (Passe de finition rapide / TIG pulsé) | Gamme de modèle Aubrik correspondante (plage continue) |
|---|---|---|---|---|---|
| Petit tube sanitaire — 25,4 mm DE | 79,8 mm | 1.38 RPM | 1.88 RPM | 2.76 RPM | BY-50 (0,5–5 RPM couvre les trois vitesses) |
| Tube d’échappement mince — 38,1 mm DE | 119,7 mm | 0.92 RPM | 1.25 RPM | 1.84 RPM | BY-50 (0,5–5 RPM couvre les trois vitesses) |
| Conduite de procédé laitier — 50,8 mm DE | 159,6 mm | 0.69 RPM | 0.94 RPM | 1.38 RPM | BY-50 (0,5–5 RPM) ou BY-100 (0,3–4 RPM) |
| Collecteur sanitaire — 63,5 mm DE | 199,5 mm | 0.55 RPM | 0.75 RPM | 1.10 RPM | BY-50 (0,5–5 RPM) ou BY-100 (0,3–4 RPM) |
| Tuyauterie de procédé Schedule — 76,2 mm DE | 239,4 mm | 0.46 RPM | 0.63 RPM | 0.92 RPM | BY-100 (0,3–4 RPM couvre les trois vitesses) |
| Tuyauterie d’utilités moyenne — 101,6 mm DE | 319,2 mm | 0.34 RPM | 0.47 RPM | 0.69 RPM | BY-100 (0,3–4 RPM couvre les trois vitesses) |
| Manchette de tuyauterie standard — 114,3 mm DE | 359,1 mm | 0.31 RPM | 0.42 RPM | 0.61 RPM | BY-100 (0,3–4 RPM couvre les trois vitesses) |
| Collecteur chimique — 168,3 mm DE | 528,7 mm | 0.21 RPM | 0.28 RPM | 0.42 RPM | BY-1000 (0,1–2 RPM) ou BY-2000 (0,08–1,5 RPM) |
| Piquage lourd de cuve — 323,9 mm DE | 1 017,6 mm | 0.11 RPM | 0.15 RPM | 0.22 RPM | BY-1000 (0,1–2 RPM) ou BY-2000 (0,08–1,5 RPM) |
Prévention des interférences haute fréquence TIG et des dommages à la masse tournante
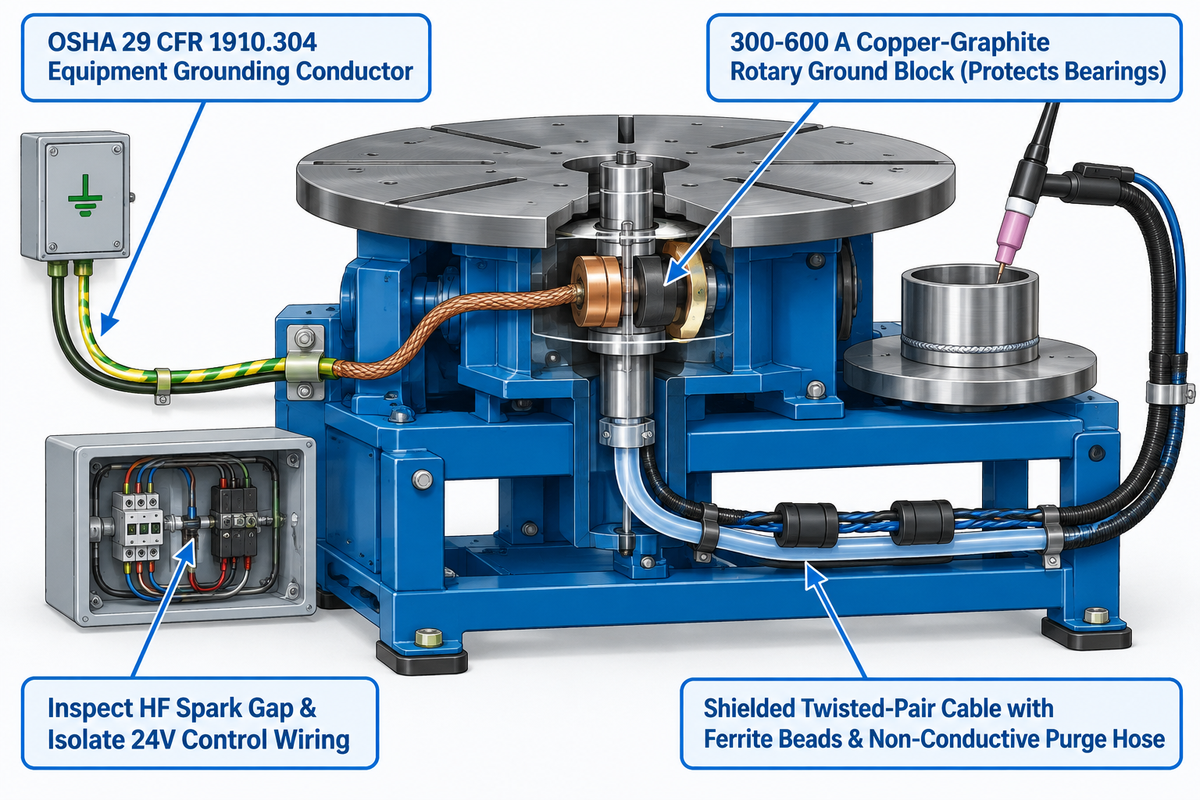
L’amorçage d’arc à haute fréquence (HF) en GTAW produit des salves radiofréquences haute tension qui se couplent aux cartes de régulation moteur, aux codeurs et aux câbles de pédale non blindés. Parallèlement, un courant de retour de soudage de 100 A à 350 A traversant les roulements à billes provoque un micro-amorçage qui crée des piqûres et détruit la fluidité mécanique. Ces piqûres dégradent également la capacité d’une couronne d’orientation à reprendre les moments axiaux et de renversement.
Pourquoi ma table tournante TIG ne fonctionne-t-elle pas ou tourne-t-elle de façon irrégulière à l’amorçage de l’arc ?
Une table tournante TIG cale, réinitialise son afficheur ou réagit de façon erratique lors de l’amorçage de l’arc lorsque des interférences électromagnétiques (EMI) haute fréquence pénètrent dans un variateur PWM non blindé. Un mouvement irrégulier survient également lorsque le courant de retour de soudage amorce à travers les roulements de l’arbre principal. Les bulletins techniques de Bancroft Engineering confirment que la stabilisation haute fréquence en GTAW provoque de fortes interférences radiofréquences dans les variateurs à semi-conducteurs des positionneurs. Pour éviter la défaillance de la carte, un chemin de masse à faible impédance et des circuits de commande isolés doivent être mis en place. Les bulletins techniques de Bancroft Engineering le confirment.
Les quatre mesures suivantes contribuent à protéger l’opérateur et l’électronique de la machine.
Matrice de mise à la terre HF en 4 points et d’alésage de purge
- Selon OSHA 29 CFR 1910.304(g)(5) et (g)(8)(i), les châssis métalliques fixes exigent un conducteur de protection d’équipement permanent et continu. Faites cheminer ce conducteur avec les conducteurs du circuit d’alimentation ; un piquet de terre isolé ne remplace jamais ce chemin de défaut.
- Raccordez le câble de masse de la source de courant de soudage au bloc de masse tournante cuivre-graphite à ressort (300-600 A) situé sur la table tournante. Un balai rotatif dédié, assurant un bon contact électrique, fournit un chemin de retour à faible résistance et réduit l’amorçage à travers les roulements.
- L’éclateur haute fréquence (HF) du poste à souder doit être inspecté et le câblage de commande 24V doit être isolé des câbles de torche conformément au protocole de protection RFI de Bancroft Engineering. Une mise à la terre supplémentaire conforme aux schémas de câblage du fabricant peut également être mise en œuvre.
- Un câble à paires torsadées blindé équipé de tores de ferrite doit être utilisé pour transmettre les signaux de la pédale et de l’interface robot. Des raccords de tuyau de gaz non conducteurs doivent être installés à travers l’alésage de la broche creuse afin que la conduite de purge ne transporte jamais de courant vagabond.
Mandrins de soudage à 3 mors, limites de faux-rond radial et purge par broche creuse
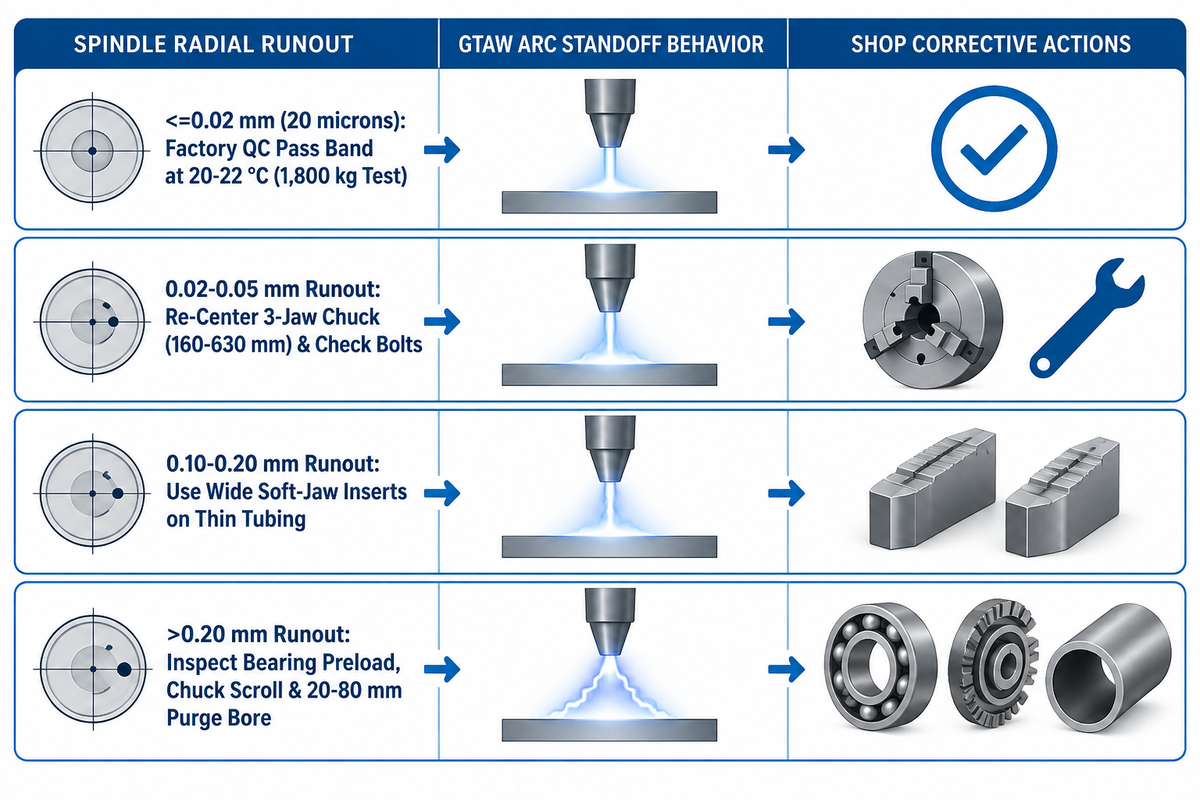
En soudage GTAW manuel et mécanisé, la longueur d’arc entre l’électrode de tungstène et la pièce se situe entre 1,0 mm et 2,0 mm. Le voile du plateau ou l’excentricité du mandrin modifie la hauteur d’arc de la torche pendant la rotation. Les données d’essais fournies indiquent un faux-rond radial ≤0,02 mm (20 microns) à 20–22 °C lors d’un test d’endurance de 24 heures sous une charge de 1 800 kg. Cette qualification menée sur 14 configurations de réducteurs a validé le couple d’engrenages en acier allié trempé pour une durabilité à long terme.
Les ingénieurs doivent distinguer deux indicateurs de précision machine—la répétabilité de pose et le faux-rond radial de broche—des exigences d’accostage propres à chaque application. Dans la littérature robotique, les essais de performance des manipulateurs selon ISO 9283:1998 (ainsi que les études de répétabilité de pose des robots selon 14 critères) décrivent les méthodes d’essai de répétabilité de pose des manipulateurs. La précision de rotation au niveau du joint soudé dépend également du rayon de mesure et du serrage du mandrin. Lorsqu’un tube mince est serré dans un mandrin à 3 mors, une pression excessive des mors peut ovaliser le tube à paroi mince. Les fabricants spécifient la stabilité à basse vitesse de manière qualitative sous forme de rotation continue fluide plutôt que par une tolérance numérique en pourcentage de RPM. Les ensembles en acier au carbone relevant du code de soudage structurel AWS D1.1/D1.1M:2025—Acier (et des mises à jour de son édition 2025) suivent les tolérances des joints de charpente. Par ailleurs, les études sur le soudage GTAW rotatif publiées dans MDPI Materials et les recherches PubMed sur le GTAW multipasse montrent que l’orientation gravitationnelle et la variation de hauteur d’arc modifient la géométrie du cordon.
Quelles tables tournantes de soudage rotatives sont livrées avec des mandrins autocentrants à trois mors ?
Les ensembles de tables tournantes de soudage industrielles d’Aubrik (BY-50 à BY-2000), de MK Products (CobraTurn avec mandrin optionnel 005-0812) et d’Arc-Zone / PROFAX s’associent à des mandrins de soudage autocentrants rapides à 3 mors. Ces mandrins se boulonnent sur le plateau via une contre-plaque usinée et couvrent des diamètres de serrage de 160 mm à 630 mm. Les mors réversibles offrent un meilleur dégagement pour la torche. Aubrik propose des broches creuses de purge configurables de 20 mm à 80 mm ainsi que des armoires de commande blindées contre la HF pour la série BY. Il est conseillé aux clients de demander les abaques de charge excentrique propres au modèle lors d’une demande de devis (RFQ).
Lors du soudage de tubes en acier inoxydable austénitique (304L/316L), en alliages duplex ou en titane, un alésage traversant de broche creuse de 20 mm à 80 mm permet de faire passer un flexible d’inertage interne à travers l’axe de rotation. Cet alésage traversant évite l’enroulement du flexible lorsque vous faites tourner la pièce. La publication de brevet CN103600196A sur les systèmes de commande de positionneurs de soudage est une demande de brevet d’invention décrivant un système de commande de positionneur de soudage avec régulation coordonnée de la vitesse de la plateforme rotative. Des passes de racine propres exigent également des barrages de purge locaux, un diffuseur fritté pour éviter les turbulences et un évent calibré pour prévenir toute surpression. Associez ces accessoires aux contrôles de gaz de protection en rechargement à l’arc sous argon.
| Plage de faux-rond radial | Comportement de la hauteur d’arc | Facteurs liés au bain de fusion et à la géométrie du cordon | Action recommandée en atelier |
|---|---|---|---|
| ≤0,02 mm (20 microns) | Limite la variation de longueur d’arc imputable à la broche | La pénétration en racine et la largeur du cordon dépendent aussi du faux-rond de la pièce chargée et des paramètres de soudage | Aubrik indique cette plage de tolérance usine de faux-rond sur les modèles BY-50 à BY-2000 à 20–22 °C |
| 0,02–0,05 mm | Légère variation périodique de la hauteur d’arc sur les montages à torche fixe | L’aspect du cordon dépend de la vitesse d’avance, de la stabilité du courant et de l’accostage du joint | Recentrer les mors du mandrin à 3 mors et vérifier les boulons de fixation du plateau |
| 0,10–0,20 mm | Variation périodique de distance avec une torche fixe ; une dérive >1,5 mm nécessite une compensation supplémentaire | La pénétration et la forme du cordon dépendent également des paramètres de soudage et de l’accostage du joint | Des mors doux larges répartissent l’effort de serrage sur les tubes à paroi mince |
| >0,20 mm | Variation notable de l’écart électrode-pièce pendant la rotation | Risque accru de fusion irrégulière ou de contact avec l’électrode lorsque la hauteur de torche est fixe | Contrôler la précharge des roulements de broche, l’usure de la spirale du mandrin et la concentricité de l’outillage |
Pédales de commande, supports de torche et intégration bus de terrain en cellule robotisée
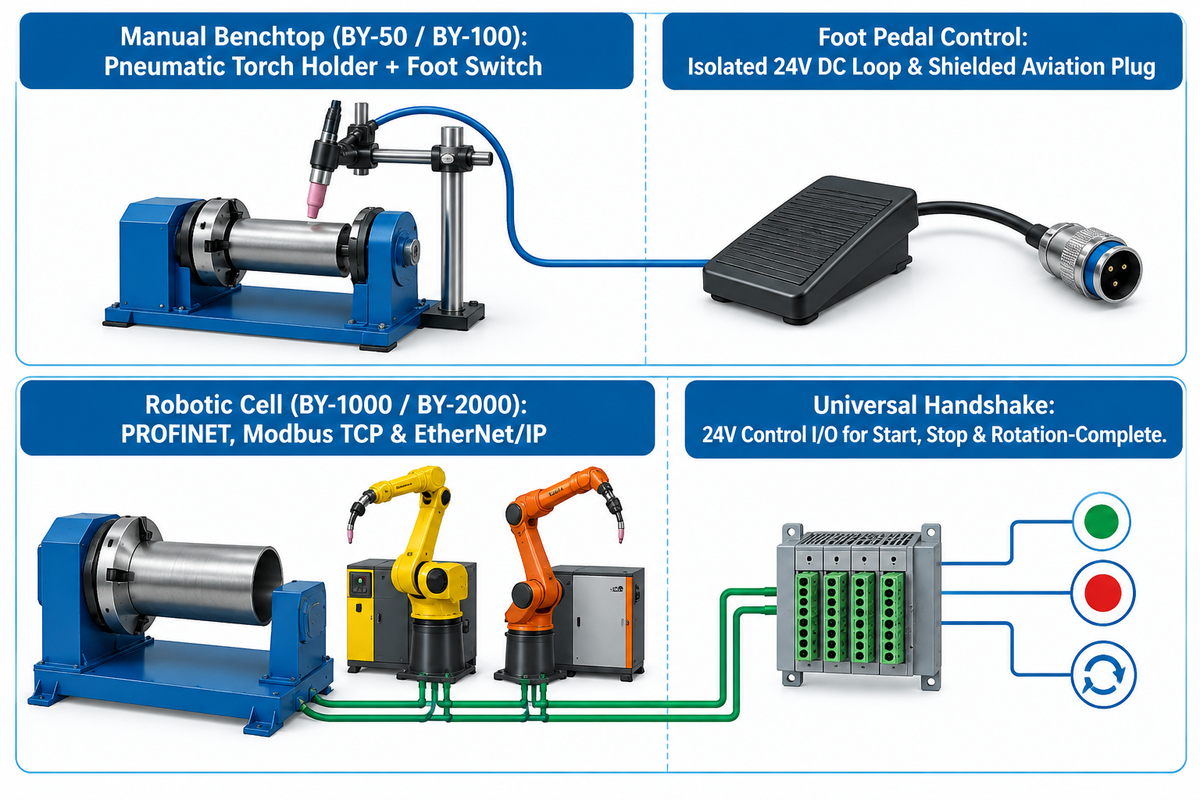
Adaptez la commande opérateur d’une table tournante motorisée à la taille des séries de l’atelier : utilisez des pédales pour les tâches manuelles et des échanges de signaux automate pour les cellules automatisées et cobotisées. Pour les travaux manuels sur établi portant sur des collecteurs d’échappement automobiles, des manchons coulissants de véhicules et des supports aéronautiques, utilisez un modèle compact BY-50 ou BY-100 équipé d’un support de torche pneumatique réglable. Cette configuration offre une excellente fiabilité.
Peut-on utiliser une pédale de commande avec une table de soudage rotative ?
Les positionneurs de soudage rotatifs dotés d’une entrée de commutation compatible permettent l’utilisation d’une pédale marche/arrêt, telle que la pédale standard Aubrik ou la référence MK Products 005-0747. Les modèles équipés d’une entrée de vitesse variable compatible acceptent une pédale industrielle à potentiomètre de réglage de vitesse, comme la MK Products 005-0746. Elle permet au soudeur d’ajuster dynamiquement les RPM en cours de soudage. Pour les travaux TIG HF, vérifiez que la pédale utilise une boucle de commande 24V DC isolée et un connecteur aviation blindé.
Dans les cellules automatisées et cobotisées, les incompatibilités de protocole lors de la mise en service peuvent retarder l’intégration avec les contrôleurs FANUC R-2000iC, les cobots FANUC CRX ou KUKA KR CYBERTECH. La littérature scientifique évaluée par les pairs sur l’étalonnage et le positionnement des robots industriels démontre qu’un mouvement multi-axe synchronisé exige une communication déterministe entre contrôleurs. Aubrik intègre nativement les piles protocolaires PROFINET, Modbus TCP et EtherNet/IP sur les contrôleurs des BY-1000 et BY-2000. Les six modèles BY disposent également d’E/S de commande 24V pour les signaux simples de démarrage, d’arrêt et de fin de rotation.
Table tournante TIG vs vireurs à galets vs têtes de soudage orbital
Les modèles de tables tournantes de soudage horizontales fixes couvrent la majorité des fabrications de brides et de manchettes courtes pour environ 60 % du coût d’investissement d’un positionneur inclinable à deux axes. Les ensembles longs ou lourds peuvent être montés sur un positionneur de capacité adaptée associé à des supports auxiliaires. Les vireurs à galets supportent et entraînent en rotation les pièces cylindriques, tandis qu’une tête orbitale à chambre fermée fait tourner la torche autour d’une pièce fixe qui la traverse.
Un plateau en porte-à-faux dépasse sa capacité nominale en flexion lorsque la force de poids combinée de la pièce et de l’outillage multipliée par son bras de levier perpendiculaire excède le moment de flexion nominal. Évaluez le moment de porte-à-faux et les besoins en supports complémentaires avant de charger de longues manchettes. Utilisez une contre-pointe adaptée ou des vireurs à galets lorsque l’ensemble non soutenu dépasse les limites nominales du positionneur. Lorsque la masse de la virole atteint la plage de 5 tonnes à 1 000 tonnes (comme documenté dans The Fabricator), des bancs à galets supportent le cylindre sans surcharger la broche. Les acheteurs peuvent vérifier les pièces limites à l’aide de l’outil de sélection vireur vs positionneur d’Aubrik.
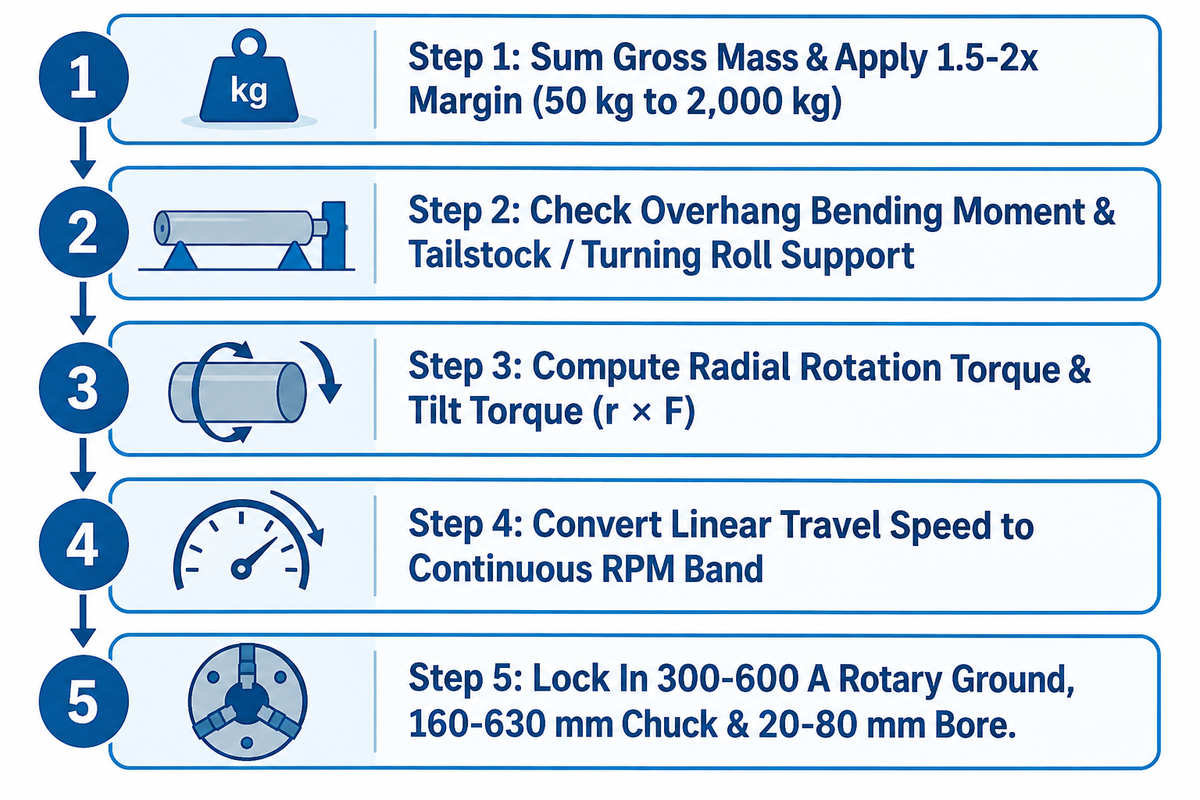
Dimensionneur en 5 étapes de RPM et couple pour table tournante TIG
- Étape 1 – Additionner la masse brute et appliquer une marge de 1,5-2x : Additionnez le poids de la pièce, du mandrin à 3 mors et du montage. Appliquez une marge de 1,5-2x pour les montages excentrés afin de sélectionner la classe de charge utile de base (50 kg à 2 000 kg).
- Étape 2 – Vérifier le moment de porte-à-faux et le besoin de support : Comparez la force du poids combiné multipliée par le bras de levier perpendiculaire du CG au moment de flexion nominal de la machine. Ajoutez une contre-pointe ou des vireurs à galets si un cylindre non soutenu dépasse les limites nominales.
- Étape 3 – Calculer le couple de rotation radial et le couple d’inclinaison : Le couple gravitationnel autour de chaque axe est égal à la composante selon cet axe du moment combiné pièce et montage r × F, où r est le vecteur reliant le pivot au CG combiné et F est la force de poids. Un axe de rotation vertical ne subit aucun couple moteur gravitationnel, mais les couples de frottement et d’accélération exigent toujours un couple d’entraînement.
- Étape 4 – Convertir la vitesse d’avance en plage de RPM : Calculez RPM = v ÷ (π × DE) à partir des diamètres de tube minimal et maximal. Associez chaque exigence de vitesse d’avance à la plage de RPM continus nominaux d’un modèle donné.
- Étape 5 — Figer la masse HF, le mandrin et l’alésage traversant : Spécifiez un balai de masse tournante de 300–600 A et un mandrin de soudage de 160–630 mm. Ajoutez un alésage de broche creuse de 20–80 mm pour le passage interne du gaz d’inertage.
| Critère de sélection | Positionneur à table tournante TIG (Série BY d’Aubrik) | Vireurs à galets pour tubes / viroles (Séries ZT / AD / PP) | Tête de soudage TIG orbital à chambre fermée |
|---|---|---|---|
| Géométrie de pièce idéale | Brides, raccords, fonds bombés et manchettes dans la limite du moment de porte-à-faux nominal | Viroles cylindriques horizontales longues, réservoirs, chaudières et tuyauteries lourdes | Tuyauterie fixe de salle blanche ne pouvant pas tourner |
| Plage de charge nominale | 50 kg à 2 000 kg en standard (5 000 kg sur mesure) | 1 tonne à 1 000+ tonnes sur ensembles de galets moteurs et fous | Tube fixe maintenu par des supports de tuyauterie ; la tête de soudage se bride sur le tube |
| Flexibilité des procédés | TIG manuel, TIG mécanisé, mig, SAW et soudage cobotisé | SAW circonférentiel, MIG et TIG mécanisé sur viroles cylindriques | GTAW autogène ou avec fil d’apport uniquement ; plage de diamètre étroite par tête |
| Coût d’investissement relatif | Les modèles horizontaux fixes servent de base de comparaison ; chiffrer séparément les configurations inclinables BY-1000/2000 | Comparer les devis à exigences de charge et de support équivalentes | Inclure le générateur de soudage orbital dédié dans le devis |
Gammes de prix, délais de livraison et sélection du fabricant de tables tournantes TIG
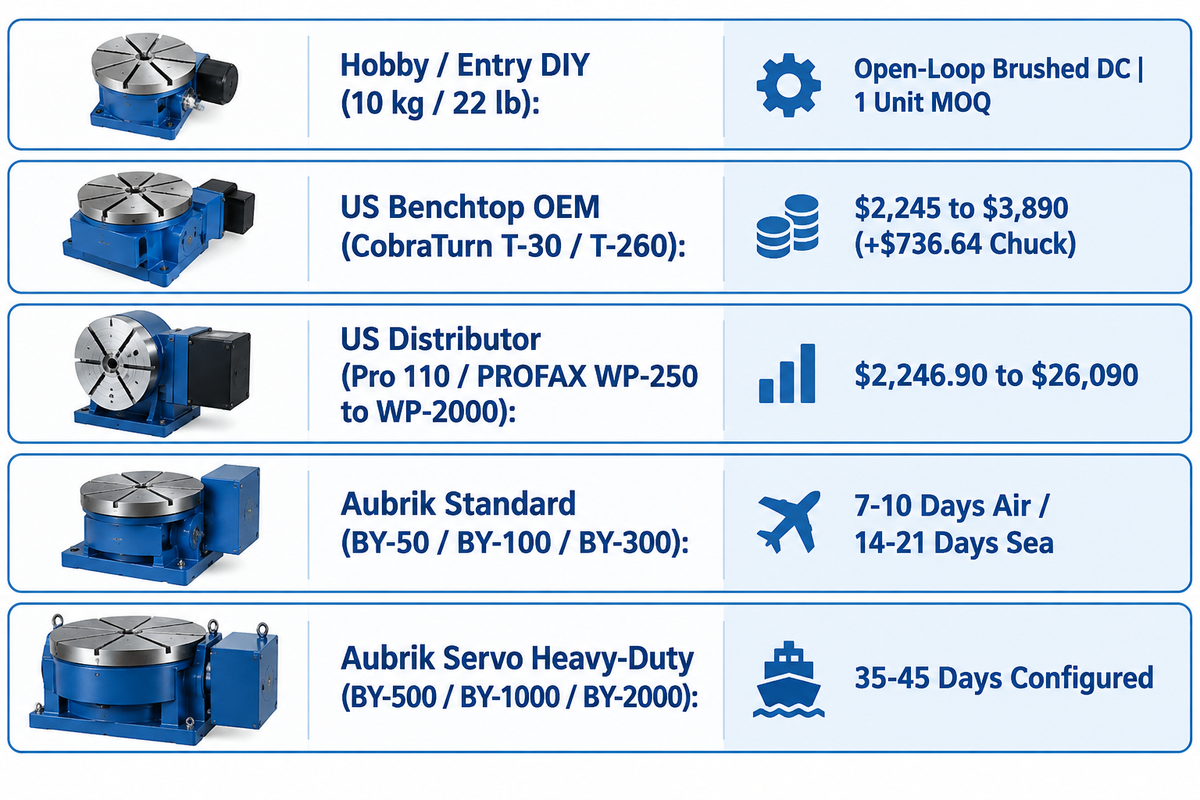
Ce guide classe les équipements de soudage rotatifs en trois gammes de prix : loisir, établi américain et industriel lourd. Les petites tables d’importation d’entrée de gamme de 10kg et les positionneurs de soudage rotatifs vevor conviennent au soudage de bricolage léger et au pointage. Les appareils fabriqués aux États-Unis, ainsi que ceux distribués par des spécialistes comme le positionneur de soudage rotatif tig turret, offrent des performances élevées sur établi.
Les prix catalogue américains publiés par MK Products affichent le CobraTurn T-30 (30 lb) à $2 245 et le T-260 (260 lb) à $3 890. WeldingMart propose le mandrin à 3 mors de 5 pouces (005-0812) à $736,64. Chez Arc-Zone, le positionneur Pro 110 lb est affiché entre $2 246,90–$2 939,80, et le PROFAX WP-250 de 440 lb entre $2 558,99–$3 936,99. Sur la même page catalogue d’Arc-Zone, le WP-500 de 900 lb est proposé entre $7 474,99–$8 594,99, et le WP-2000 de 3 500 lb entre $21 100–$26 090. Lorsque les ateliers souhaitent motoriser des manchettes de tuyauterie lourdes, les tables tournantes de soudage industrielles de l’usine Aubrik de Wuxi couvrent la série BY de 50 kg à 2 000 kg sur devis direct d’usine. L’usine fonctionne selon un système de management de la qualité certifié ISO 9001:2015. Les prix des ensembles complets regroupant un mandrin de soudage, un support de torche et une contre-pointe pneumatique sont chiffrés pour chaque configuration d’outillage plutôt que publiés sous forme de lots catalogue figés.
| Segment de marché et modèles représentatifs | Charge horizontale nominale | Prix publié / structure de coût | Spécification d’entraînement et de faux-rond | Délai standard et quantité minimale de commande (MOQ) |
|---|---|---|---|---|
| Loisir / Bricolage d’entrée de gamme (mini-tables 10 kg) | 10 kg (22 lb) | Le prix catalogue varie selon le vendeur ; demander un devis | Moteur DC à balais en boucle ouverte ; — | En stock pour expédition par colis ; MOQ de 1 unité |
| OEM d’établi US (MK Products CobraTurn T-30 / T-260) | 13,6 kg (30 lb) / 118 kg (260 lb) | $2 245 (T-30) / $3 890 (T-260) ; mandrin à 3 mors $736,64 en sus | Affichage numérique des RPM ; inclinaison manuelle 0–90° ; plateau 5 in ou 10 in | Consulter le délai du distributeur ; MOQ de 1 unité |
| Distributeur US léger à lourd (Arc-Zone Pro 110 / PROFAX WP-250 à WP-2000) | 50 kg (110 lb) à 1 588 kg (3 500 lb) | $2 246,90–$2 939,80 (110 lb) ; $2 558,99–$3 936,99 (440 lb) ; $7 474,99–$26 090 (900–3 500 lb) | 0,5–8 RPM (Pro 110) ou 0–5,5 RPM (WP-250) ; variateur de vitesse électronique | Consulter le délai du distributeur ; MOQ de 1 unité |
| Standard établi et atelier en direct d’usine Aubrik (BY-50 / BY-100 / BY-300) | 50 kg / 100 kg / 300 kg | Devis direct d’usine (demander un devis selon les spécifications de mandrin et d’alésage) | 0,5–5 RPM (BY-50) / 0,3–4 RPM (BY-100) AC continu ; faux-rond QC ≤0,02 mm | 7–10 jours par avion / 14–21 jours par mer ; MOQ 1 unité |
| Configuré et servo intensif Aubrik (BY-500 / BY-1000 / BY-2000) | 500 kg / 1 000 kg / 2 000 kg (5 000 kg sur mesure) | Devis direct d’usine (demander un devis pour l’option servomoteur DC) | 0,1–2 RPM (BY-1000) / 0,08–1,5 RPM (BY-2000) ; inclinaison 0–90° / 135° ; servomoteur DC | 35–45 jours en version configurée ; MOQ 1 unité |
Exigences d’intégration et de raccordement pour la mise en service en atelier
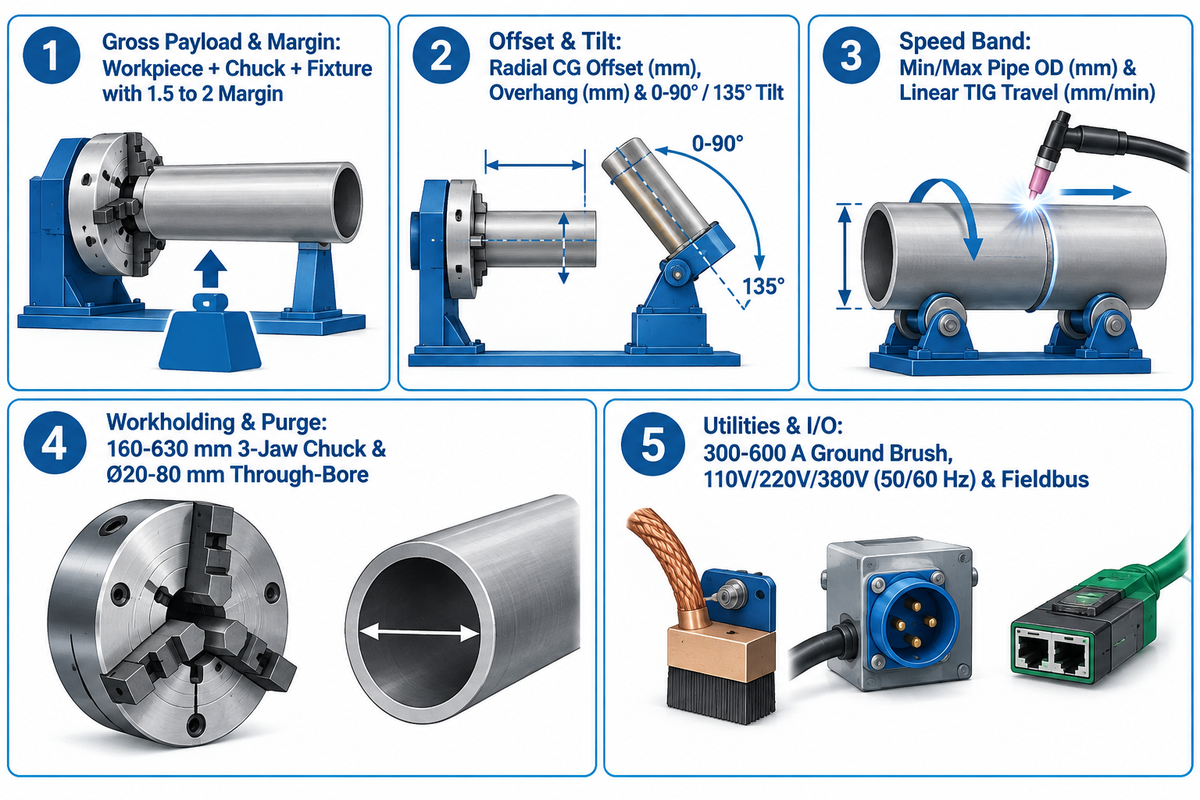
Avant de boulonner un nouveau positionneur à côté d’une table de soudage d’atelier, les équipes de maintenance doivent vérifier l’alimentation électrique, la mise à la terre et le dossier d’essais de réception en usine (FAT). Aubrik conçoit les tables tournantes de la série BY pour des réseaux d’atelier variables en 110V, 220V ou 380V (50/60 Hz). La puissance du moteur d’entraînement va de 25 W sur le BY-50 portable et léger (doté d’un format compact) jusqu’à 180 W sur le BY-2000 intensif.
Tous les raccordements électriques doivent respecter les règles de mise à la terre OSHA 29 CFR 1910.304 en complément de la masse de soudage tournante dédiée. Les travaux cités font état d’un faux-rond radial ≤0,02 mm à 20–22 °C lors d’un essai d’endurance de 24 heures sous une charge de 1 800 kg. La documentation relative à la conformité CE du produit et au management de la qualité ISO 9001:2015 est tenue séparément. Les acheteurs peuvent associer la liste de contrôle ci-dessous à notre guide pratique de consultation (RFQ) et d’évaluation des fournisseurs de positionneurs de soudage lors de l’émission d’un bon de commande.
Liste de contrôle technique de consultation (RFQ) et de mise en service pour une table tournante TIG
- Indiquez le poids maximal de la pièce additionné du poids du mandrin à 3 mors et de l’outillage, puis appliquez une marge de charge utile de 1.5 à 2 pour les ensembles excentrés.
- Précisez le décalage radial du CG (mm) et le porte-à-faux axial (mm). Spécifiez une rotation horizontale à 0° (BY-50 à BY-500) ou une inclinaison motorisée de 0-90° / 135° (BY-1000 / BY-2000).
- Indiquez les DE minimal et maximal du tube (mm) ainsi que la vitesse d’avance linéaire TIG (mm/min). Utilisez la plage de RPM pour sélectionner l’entraînement, en spécifiant séparément la régulation à basse vitesse en charge et la répétabilité de positionnement angulaire.
- Choisissez le diamètre d’un mandrin autocentrant à 3 mors (160-630 mm), l’entraxe de la contre-plaque ainsi qu’un alésage traversant creux (Ø20-80 mm) pour l’inertage interne à l’argon.
- Spécifiez le calibre du balai de masse tournante de 300–600 A, la tension réseau de l’atelier (110V / 220V / 380V, 50/60 Hz), le type de pédale et l’interface de communication robot.
Foire aux questions
Comment calculer la bonne vitesse de rotation (RPM) pour une table tournante TIG ?
Divisez votre vitesse d’avance linéaire TIG cible (en mm/min) par la circonférence de la pièce (π x diamètre extérieur en mm). Par exemple, le soudage d’un tube en acier inoxydable de 168,3 mm de diamètre extérieur à 110 mm/min nécessite 0.208 RPM. Associez chaque exigence de vitesse d’avance à un modèle de table tournante dont la plage nominale de RPM en service continu couvre cette vitesse.
Pourquoi l’amorçage TIG haute fréquence provoque-t-il une vitesse irrégulière sur un positionneur de soudage rotatif ?
L’amorçage d’arc TIG à haute fréquence génère de puissantes salves radiofréquences qui se couplent aux cartes électroniques et aux pédales non blindées. Le courant de retour traversant les roulements à billes provoque également des micro-amorçages. Un collecteur tournant de retour de courant de soudage maintient le courant à l’écart des roulements de broche. Un câblage de commande blindé et une liaison équipotentielle adéquate, complétés par des tores de ferrite, permettent de maîtriser les perturbations HF.
Quelle marge de capacité de charge dois-je utiliser pour dimensionner une table tournante de soudage destinée à des manchettes de tuyauterie inclinées ?
Appliquez un coefficient de sécurité de charge utile de 1.5x à 2x au-dessus du poids combiné de la pièce, du mandrin et du montage pour les ensembles décentrés. À 90° d’inclinaison, la force gravitationnelle multipliée par le décalage radial du CG donne le couple excentrique maximal autour de l’axe de rotation. Un couple sur l’axe d’inclinaison dépend du bras de levier du CG. Prenez en compte le moment de flexion en porte-à-faux ainsi que le couple de l’axe d’inclinaison pour les ensembles décentrés.
Quel est le faux-rond radial acceptable sur une table tournante de soudage TIG ?
Aubrik indique un faux-rond radial de broche ≤ 0,02 mm (20 microns) comme spécification de contrôle qualité en usine. Le faux-rond de la pièce au niveau du joint soudé intègre le serrage du mandrin et fait varier la hauteur d’arc de la torche pendant la rotation.
Quand dois-je commander une table tournante TIG à broche creuse plutôt qu’une table à arbre plein ?
Une table tournante à broche creuse dotée d’un alésage traversant de 20 mm à 80 mm permet d’acheminer un flexible de purge interne à travers l’axe de rotation. Cela évite l’enroulement du flexible lors du soudage de tubes en acier inoxydable, en acier duplex ou en titane. Cet alésage central est également utile pour faire passer de longues manchettes de tuyauterie directement par l’axe du mandrin lors d’une rotation continue. Lors de l’inertage envers d’alliages réactifs, les opérateurs doivent associer l’alimentation en gaz de purge à des barrages internes, un diffuseur fritté et un évent d’échappement calibré.
Quels sont le délai de livraison et la quantité minimale de commande (MOQ) pour une table tournante de soudage industrielle série BY ?
Les tables tournantes standard BY-50, BY-100 et BY-300 d’Aubrik sont expédiées sous 7 à 10 jours par fret aérien, ou sous 14 à 21 jours par fret maritime. La quantité minimale de commande est de 1 unité.
Une table tournante TIG d’établi ou industrielle peut-elle s’intégrer directement à un cobot ou à un robot de soudage 6 axes ?
Pour l’intégration de la série BY d’Aubrik avec des cobots tels que la gamme FANUC CRX, les E/S industrielles 24V, la logique TTL et les contacts de relais nécessitent des raccordements électriques distincts. Pour les cellules multi-axes lourdes équipées de robots FANUC R-2000iC ou KUKA KR CYBERTECH, les modèles servomotorisés BY-1000 et BY-2000 disposent d’interfaces bus de terrain natives PROFINET, Modbus TCP et EtherNet/IP. Ces interfaces bus de terrain assurent la communication entre le contrôleur de la table tournante et le contrôleur du robot. Toutes les autres opérations, y compris la programmation du robot et l’adressage des signaux, relèvent toujours de la mise en service.
Références et sources
- Northcentral Technical College — Programme de diplôme d’associé en mécano-soudure et robotique (GTAW et positionneurs programmables)
- California Bureau for Private Postsecondary Education (BPPE) — Normes d’équipement pour positionneurs de soudage et tuyauterie GTAW
- U.S. Occupational Safety and Health Administration (OSHA) — 29 CFR 1910.304 Conception du câblage et protection par mise à la terre des équipements
- University of Guelph Department of Physics — Tutoriel sur les vecteurs de couple et de mouvement de rotation
- National Center for Biotechnology Information (PMC / NIH) — Évaluation de l’exactitude et de la répétabilité de positionnement des manipulateurs industriels selon ISO 9283
- National Center for Biotechnology Information (PMC / NIH) — Critères de performance et conditions d’essai environnementales dans la norme ISO 9283
- American Welding Society (AWS) — Code de soudage des structures AWS D1.1/D1.1M — Acier
- American National Standards Institute (ANSI) — Code de soudage des structures AWS D1.1/D1.1M:2025 – Mises à jour
- MDPI Materials — Uniformité du cordon en soudage circonférentiel de tubes et positionnement rotatif
- PubMed/National Library of Medicine — Effet de l’orientation gravitationnelle sur la géométrie du cordon en soudage GTAW orbital multipasse
- Google Patents — CN103600196A Système de commande de positionneur de soudage




Tendance actuelle



