
Entrez en contact avec Aubrik Company

Caractéristiques en bref
| Plage de capacité | De 50 kg (modèle d’établi) à 50 tonnes (usage industriel lourd), selon le modèle |
| Configurations des axes | Plateau tournant à rotation seule / inclinaison et rotation (généralement 0-135°) / poupée fixe-poupée mobile / double station (cadre en H, roue panoramique) |
| Vitesse (tr/min) | De moins de 1 tr/min (TIG de précision) à 30 tr/min (MIG/SAW), selon le modèle |
| Mise à la masse | Circuit de masse rotatif dédié (bague collectrice ou balai), dimensionné pour l’intensité de soudage |
| Normes à vérifier | AWS D14.0/D14.0M:2024, ANSI Z49.1-2021, ISO 10218-2:2025 (en cas d’intégration à un robot) |
Un positionneur de soudage est un équipement qui fait tourner ou incliner la pièce afin de maintenir l’assemblage à souder à plat, en position à plat, sans obliger le soudeur à contourner la pièce. Choisir un positionneur de soudage consiste à définir la capacité et les mouvements requis par la pièce, mais aussi à connaître son fabricant, car deux machines aux caractéristiques identiques peuvent être accompagnées soit de la documentation d’un fabricant réputé pour sa qualité, soit d’aucun document qualité digne de ce nom. Les avantages de cette catégorie d’équipements se manifestent dans presque toutes les applications de soudage d’un atelier, des simples travaux de soudage sur des supports plats aux opérations complexes sur des viroles multiaxes, car une position de soudage constante permet d’obtenir une soudure véritablement de haute qualité ainsi qu’une qualité et une régularité stables, quel que soit le procédé de soudage employé par l’atelier et qu’il s’agisse d’un modèle d’établi de 50 kg ou d’un modèle industriel de 50 tonnes.
En bref : dimensionnez la capacité selon votre pièce la plus lourde, outillage compris, avec une marge pour charge excentrée, adaptez la vitesse de rotation à votre procédé de soudage, puis, avant de verser un acompte, vérifiez les certifications du fabricant dans une base de données publique plutôt que de vous fier à un logo affiché sur un site web, et confirmez la couverture réelle de l’Incoterm et de la garantie si l’équipement est expédié depuis l’étranger.
- La capacité nominale est un point de départ, pas une fin en soi : une charge décentrée réduit fortement la capacité lorsque la pièce s’incline.
- Le neuf, l’occasion et le DIY présentent chacun un profil de risque propre, indépendamment du prix d’achat.
- La déclaration de conformité ISO 9001 d’un fabricant peut être confirmée dans des registres publics, mais peu d’acheteurs prennent la peine de le faire.
- Le choix d’un Incoterm ne vous dégage pas de vos responsabilités en tant qu’importateur légal.
Positionneur, plateau tournant, vireur ou manipulateur : nommer la catégorie dont vous avez réellement besoin
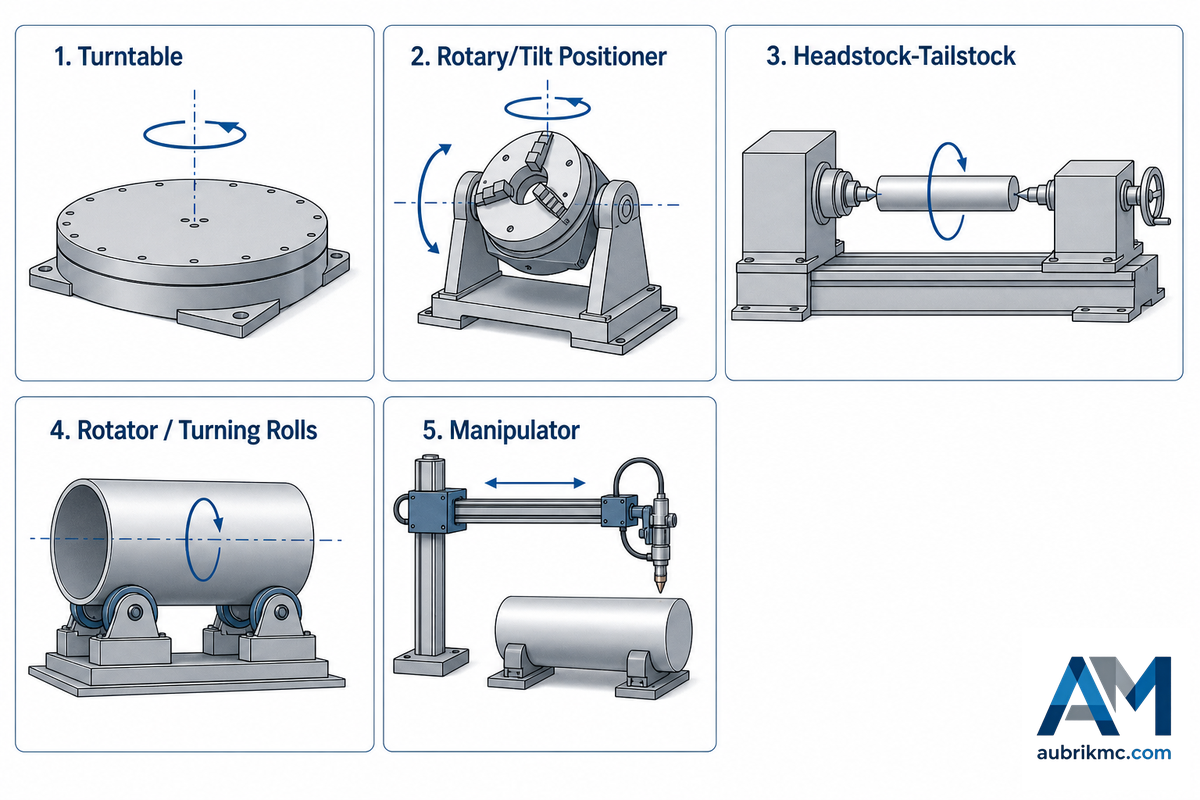
Dans de nombreux résultats de recherche et échanges commerciaux, les quatre termes positionneur de soudage, plateau tournant de soudage, vireur de soudage et manipulateur de soudage sont employés presque comme des synonymes, alors qu’ils désignent des capacités de mouvement différentes. Commander le mauvais type d’équipement, même si la machine possède la capacité et les caractéristiques techniques requises, peut rendre l’achat inutile et empêcher l’atelier d’effectuer les opérations de soudage prévues. Considérez ce guide des positionneurs de soudage comme une carte succincte des différents types proposés sur le marché : les modèles ci-dessous peuvent sembler similaires sur une photo de catalogue, mais se comportent très différemment lorsqu’une pièce y est effectivement bridée.
| Terme | Élément mobile | Application type |
|---|---|---|
| Plateau tournant | Pièce, rotation sur un seul axe uniquement | Pièces petites, plates ou en forme de disque |
| Positionneur rotatif inclinable | Pièce, rotation + inclinaison | Supports, semelles, assemblages mécano-soudés irréguliers |
| Poupée fixe-poupée mobile | Pièce soutenue entre deux pointes | Assemblages cylindriques longs ou lourds |
| Vireur de soudage / vireur à rouleaux | Cylindre posé sur des galets libres, sans mandrin | Tronçons de tuyauterie, viroles de réservoirs, appareils à pression |
| Manipulateur de soudage | Torche de soudage/tête de soudage, et non la pièce | Longs cordons sur des pièces fixes ou se déplaçant lentement, souvent avec un positionneur ou un vireur de soudage |
- Les positionneurs et plateaux tournants utilisent un mandrin ou un plateau porte-pièce pour brider une pièce ronde, plate ou montée sur support.
- Les vireurs de soudage utilisent un ensemble de galets libres pour faire tourner des tronçons cylindriques sans aucune fixation sur un plateau porte-pièce.
- Les ensembles à poupée fixe et poupée mobile, parfois recherchés sous le nom de positionneur à poupée fixe et poupée mobile, maintiennent les pièces longues ou lourdes en les serrant entre deux pointes.
- Les positionneurs à double station, composés de deux positionneurs montés sur une base rotative commune, sont particulièrement rentables dans les systèmes de soudage automatisés et autres cellules de soudage automatisées, où un opérateur peut charger une pièce pendant que l’autre est soudée par un robot, ce qui permet de maintenir un soudage continu dans une cellule de soudage robotisée au lieu de laisser l’installation inactive entre deux pièces. Cette même logique d’automatisation du soudage explique pourquoi, dès qu’un atelier passe du soudage manuel aux opérations de soudage robotisé, les positionneurs des systèmes de soudage robotisés sont presque toujours installés par paires plutôt qu’en stations individuelles.
Le consensus sur les forums de fabricants est clair : les ateliers qui soudent de nombreux tubes finissent inévitablement par posséder un vireur ou un positionneur de soudage de tubes en complément d’un positionneur rotatif standard, car ces équipements proposent des méthodes de bridage différentes au lieu de se concurrencer. Une catégorisation correcte garantit que la qualité des soudures et la productivité augmenteront après l’achat, au lieu de simplement déplacer le goulet d’étranglement ailleurs dans l’atelier. Bien qu’Aubrik fabrique toute la gamme, notamment des positionneurs rotatifs, des positionneurs de tubes et des plateaux tournants de soudage, le choix doit être dicté par votre pièce.
💡 À retenir
Lors de la sélection de votre équipement, commencez par déterminer le mouvement précis requis : rotation simple, rotation avec inclinaison, support entre pointes, support sur galets ou déplacement de la torche, avant de comparer les différents modèles de machines.
Liste de contrôle technique rapide : capacité, type d’axe, vitesse et protections
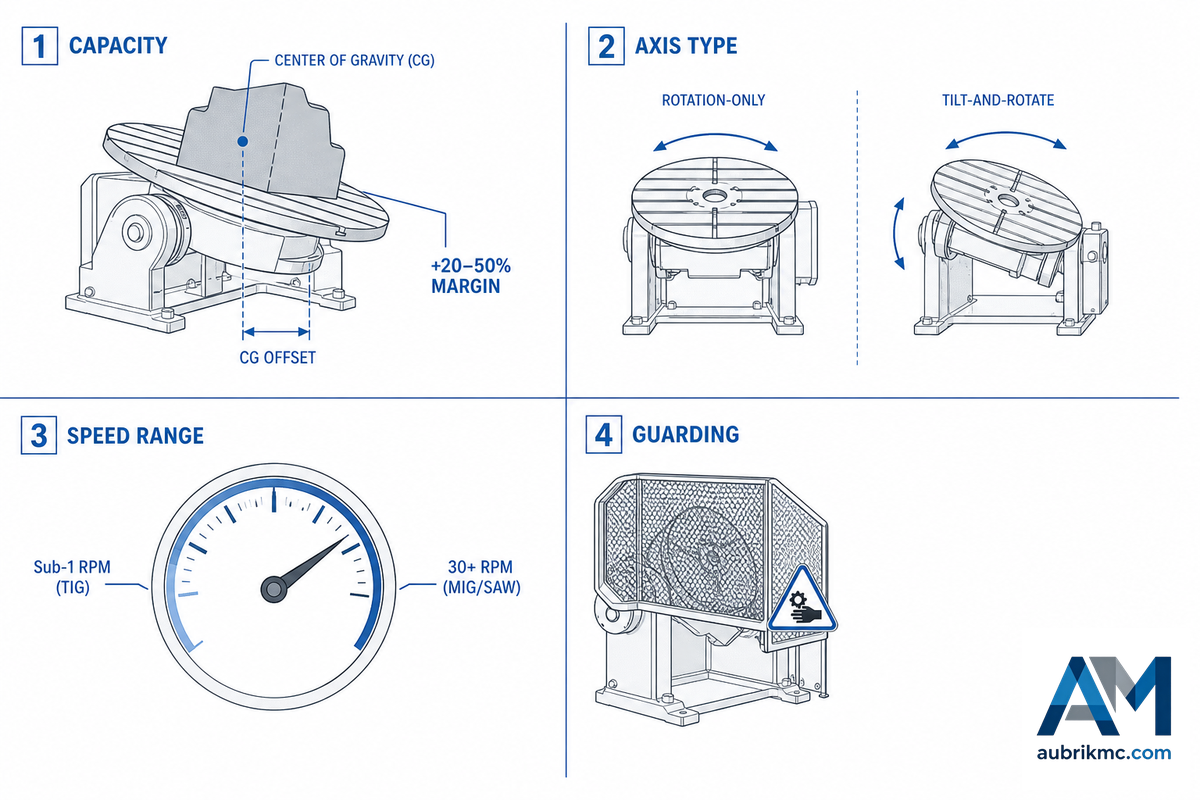
Après avoir déterminé la catégorie, quatre aspects techniques essentiels — capacité, type d’axe, vitesse de rotation et protections — vous aideront à choisir le bon positionneur de soudage et à cibler précisément le modèle qui améliorera réellement la qualité des soudures sans entraîner le coût d’une automatisation ajoutée pour elle-même ; cette même logique de sélection s’applique aussi bien à l’achat d’un premier équipement qu’au remplacement d’un positionneur déjà présent dans l’atelier. Chacun de ces facteurs est traité plus en détail sur les pages d’Aubrik consacrées aux positionneurs de soudage et aux plateaux tournants, et cette liste de contrôle vous aidera à préparer votre achat.
- Capacité : dimensionnez l’équipement selon votre pièce la plus grande, avec le mandrin, les brides de serrage et l’outillage, et non selon une pièce moyenne ; ajoutez une marge supplémentaire de 20-50 % pour tenir compte de la masse de l’outillage et du décalage du CoG (centre de gravité). La plupart des capacités de charge nominales sont établies avec le CoG au centre du plateau ; lorsqu’il est décentré, le système d’entraînement doit compenser le couple et la capacité diminue à mesure que le plateau s’incline.
- Type d’axe : il doit être choisi selon votre pièce, comme l’indique le tableau ci-dessus : si la pièce nécessite un accès par axe d’inclinaison, un plateau tournant à rotation seule ne conviendra probablement pas, même avec un moteur exceptionnellement puissant. Les dimensions des plateaux ou mandrins de cette famille d’équipements sont généralement comprises entre 200mm et 2500mm, selon le modèle choisi.
- Plage de vitesse : le soudage TIG exige une rotation lente, parfois inférieure à 1 tr/min, afin que le bain de fusion suive la vitesse et l’angle du métal d’apport ajouté manuellement, tandis que les procédés MIG/à l’arc submergé peuvent fonctionner jusqu’à 30 tr/min et au-delà avec des vitesses de déplacement plus élevées et une alimentation en ligne. Demandez quelles sont les vitesses de fonctionnement minimales sous charge.
- Protections : la règle de l’OSHA relative à la protection des machines impose de prévenir les risques liés au point d’opération, aux points de pincement entrants, aux pièces rotatives ainsi qu’aux copeaux ou étincelles projetés. Ce point est particulièrement important pour les équipements d’occasion ou modifiés artisanalement, qui peuvent entrer dans l’atelier — ou y être transformés — sans les protections présentes sur toute machine neuve de qualité industrielle.
- Utilisation quotidienne : la plupart des opérateurs se contentent d’actionner une télécommande pour faire tourner la pièce pendant le soudage et maintenir l’assemblage dans la bonne position de soudage, mais les axes de rotation et d’inclinaison doivent être vérifiés séparément avant la première série de production, car un positionneur qui réussit uniquement un essai de rotation à vide peut encore se gripper lorsque de vraies pièces ajoutent une masse excentrée pendant le soudage. La bonne utilisation d’un positionneur de soudage repose principalement sur ce contrôle préalable à la production, et non sur l’exploitation quotidienne elle-même, et les ateliers qui le négligent finissent par utiliser discrètement leurs positionneurs de soudage en dessous de leur capacité nominale pour rester en sécurité.
📐 Note technique
Le courant de soudage doit atteindre la pièce par une masse rotative homologuée — une bague collectrice ou un balai correctement dimensionné pour l’intensité de soudage utilisée, généralement donnée jusqu’à 600A sur les grandes machines. La puissance des moteurs d’entraînement varie fortement dans cette catégorie d’équipements, de moins de 1kW pour les petits modèles d’établi à plus de 5kW pour les grands positionneurs industriels. Si le courant tente de passer par les roulements du positionneur, des arcs se forment entre les billes et les pistes et les piquent, un dommage qui ne se manifeste généralement que plusieurs mois plus tard par l’usure de l’entraînement.
Facteurs essentiels à confirmer avant de demander un devis
- Masse de la pièce la plus lourde, avec celle de l’outillage et des brides de serrage
- Décalage du centre de gravité par rapport à l’axe central du plateau
- Plage d’inclinaison et mode de rotation requis
- Procédé de soudage et vitesse minimale stable requise en tr/min
- Protections déjà installées à la réception, et non ajoutées ultérieurement
Neuf, occasion ou DIY : adapter le coût total au facteur de marche
Le coût réel d’un positionneur correspond au montant du bon de commande, auquel s’ajoute le risque lié à ce que celui-ci ne précise pas sur les différents composants. L’achat d’un équipement neuf ou d’occasion, voire sa fabrication en interne, place ce risque dans une catégorie différente.
✔ Avantages de l’achat d’occasion
- Investissement initial inférieur pour un facteur de marche faible et occasionnel
- Disponibilité plus rapide qu’une fabrication sur mesure
- Les revendeurs réputés de matériel d’occasion proposent souvent encore des conditions de protection limitées : une vente « en l’état » ne signifie pas automatiquement l’absence de tout recours
⚠ Limites de l’achat d’occasion
- L’usure des roulements, du circuit de masse et des entraînements n’est pas répertoriée, sauf si le vendeur fournit les registres de maintenance. Le nombre total d’heures de fonctionnement de la machine n’est pas non plus documenté.
- Les protections peuvent avoir été retirées ou n’avoir jamais été installées conformément aux normes actuelles
- Aucune garantie du fabricant sur la construction mécanique, uniquement celle proposée par le revendeur
Reprenons les catégories utilisées partout ailleurs par les acheteurs d’équipements lourds et appliquons-les au positionneur pour créer une liste de contrôle simple.
- État du moteur d’entraînement et jeu des roulements sous charge
- Intégrité du circuit de masse, et pas seulement du tableau de commande
- Historique vérifiable de fonctionnement ou de maintenance, et non estimation verbale
- Démonstration réelle en fonctionnement sous charge effective, et non photos mises en scène d’une machine à l’arrêt
Une fabrication DIY consistant à adapter un plateau tournant à partir d’un moteur et d’un réducteur de récupération de moins de 1kW fait entièrement reposer chacun de ces risques sur le jugement technique du constructeur : diagramme de capacité sous charge excentrée, dimensionnement du circuit de masse et protections sont autant d’éléments que personne d’autre que le constructeur de la machine n’a testés. Ce pari est acceptable pour un projet de loisir à faible enjeu ou un prototype. Le calcul est différent lorsque la pièce est un appareil à pression ou un assemblage mécano-soudé de structures métalliques produit à une intensité suffisante pour piquer par arc un roulement non homologué.
⚠️ Erreur courante
Présumer que la garantie couvrira la main-d’œuvre ou les arrêts de production. Selon les règles d’information de la loi fédérale Magnuson-Moss Warranty Act, dont la FTC assure l’application, une garantie écrite doit préciser ses propres exclusions et, dans la pratique, ces documents excluent souvent les frais de main-d’œuvre et presque toujours les dommages indirects, c’est-à-dire le coût de la production perdue lorsque l’équipement est hors service. Lisez attentivement les exclusions avant d’intégrer une « garantie de 12 mois » dans votre propre calcul du risque, que l’équipement soit neuf ou d’occasion.
Cadre de vérification des fournisseurs en 9 points
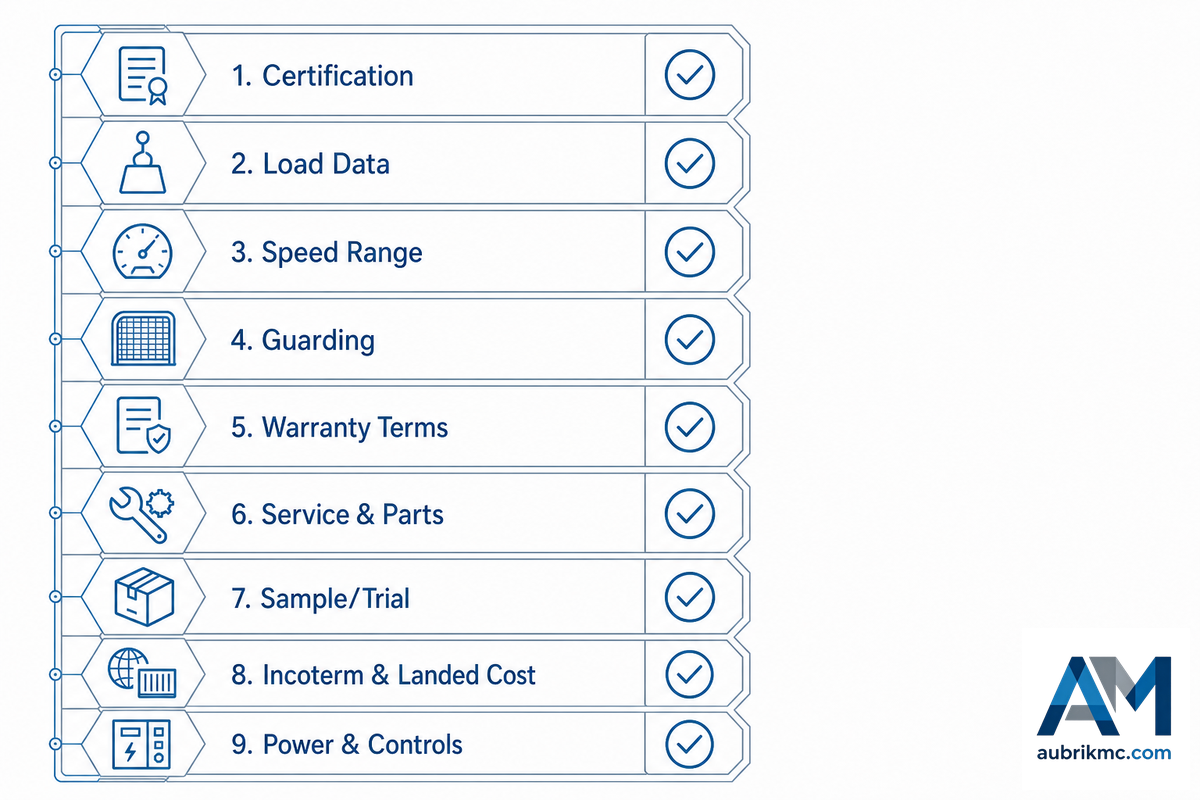
Une fois l’équipement à commander déterminé, la question la plus difficile est de savoir auprès de qui l’acheter : les signaux d’alerte des RFQ, la validation des certifications et les demandes d’essai comptent bien davantage qu’une simple comparaison des caractéristiques. La plupart des guides traitant précisément de ce sujet se contentent de conseiller de « rechercher la certification ISO 9001 » ; pourtant, un certificat déclaré et un certificat vérifié sont deux choses totalement différentes, tout comme un modèle générique de RFQ n’équivaut pas à un modèle qui évalue réellement les fournisseurs potentiels. Le cadre de vérification des fournisseurs en 9 points présenté ci-dessous regroupe tous les contrôles essentiels de ce guide dans un processus à suivre avant le versement d’un acompte.
| Catégorie | Éléments à confirmer | Pourquoi c’est important |
|---|---|---|
| 1. Certification | Numéro précis du certificat ISO 9001/CE, et pas seulement un logo | Les certificats peuvent être vérifiés indépendamment dans IAF CertSearch, contrairement aux logos |
| 2. Données de charge | Diagramme de couple/charge excentrée propre au modèle | Une capacité mise en avant sans diagramme dissimule la réduction liée à l’inclinaison et au décentrage |
| 3. Plage de vitesse | Plage de tr/min utilisable sous charge, et non vitesse maximale du moteur | Une plage annoncée de 0,03-30 tr/min signifie peu de chose si elle n’est pas stable sous la masse réelle de votre pièce |
| 4. Protections | Confirmation que les protections sont expédiées déjà installées et non ajoutées ultérieurement | L’OSHA 1910.212 considère la protection des pièces rotatives comme une exigence à satisfaire dès l’achat, et non comme un ajout ultérieur |
| 5. Conditions de garantie | Durée écrite (généralement 12 mois) + exclusions explicites (main-d’œuvre, dommages indirects) | La formulation vague « garantie conforme aux normes du secteur » constitue elle-même un signal d’alerte |
| 6. Service et pièces détachées | Interlocuteur régional désigné pour les pièces détachées et le service | « Contactez-nous » sans interlocuteur désigné signifie généralement qu’aucune assistance régionale réelle n’existe encore |
| 7. Échantillon/essai | Vidéo d’une soudure d’essai réalisée sur la géométrie de votre propre pièce | Une pièce de démonstration générique dissimule le comportement de la machine sous votre charge excentrée réelle |
| 8. Incoterm et coût rendu | Devis ventilé par Incoterm (FOB/CIF/DDP), et non montant global unique | L’écart entre FOB et DDP représente couramment 10-20 % du prix de la machine |
| 9. Alimentation et système de commande | Tension d’alimentation (généralement 220V ou 380V) et compatibilité avec le bus de terrain en cas d’intégration à un robot | Une hypothèse erronée sur la tension se révèle après l’expédition sous la forme d’un convertisseur de phase imprévu, et non avant |
Concernant précisément le premier point : une certification ISO 9001 peut être confirmée sans devoir croire le vendeur sur parole. L’ISO ne certifie pas directement les entreprises ; ce sont des organismes de certification accrédités qui le font, mais le statut d’accréditation d’un certificat peut être vérifié indépendamment sur IAF CertSearch, l’annuaire universel qui centralise les informations sur les organismes accrédités et certifiés et permet à l’acheteur de vérifier en un seul endroit le statut de certification et d’accréditation de toute entreprise, individuellement ou en masse. Depuis 2026, Global ACI (Global Accreditation Cooperation Incorporated) a repris les fonctions de coordination auparavant assurées par l’IAF et l’ILAC ; les documents d’une entreprise qui portent uniquement l’ancien marquage IAF ne sont donc pas automatiquement faux, même s’il reste prudent de demander quel organisme détient actuellement l’accréditation enregistrée.
« Un fabricant qui hésite à réaliser une soudure d’essai documentée sur la géométrie de votre propre pièce, plutôt que sur sa pièce de démonstration, vous envoie déjà un message avant même l’expédition de la machine. »
Le quatrième et dernier outil du processus d’évaluation est la demande d’échantillon ou d’essai, tout aussi efficace pour les fournisseurs nationaux qu’internationaux : une courte période d’essai ou, au minimum, une vidéo montrant une soudure d’essai sur votre propre conception de pièce avant le paiement intégral. Les fabricants qui ont confiance dans leurs équipements acceptent volontiers une demande raisonnable de cette nature et, si le fournisseur refuse d’effectuer la démonstration avec vos pièces spécifiques plutôt qu’avec un modèle générique, cette réticence vous fournit déjà une information précieuse.
💡 À retenir
La certification, les capacités de charge, les stipulations de la garantie et l’interlocuteur chargé du service peuvent tous être vérifiés indépendamment avant le versement d’un acompte ; si l’un de ces éléments semble impossible à confirmer, intégrez le risque associé à votre décision d’achat au lieu de vous fier à une confiance sans fondement.
Scénarios d’acheteurs : 3 parcours d’achat réels étudiés de bout en bout
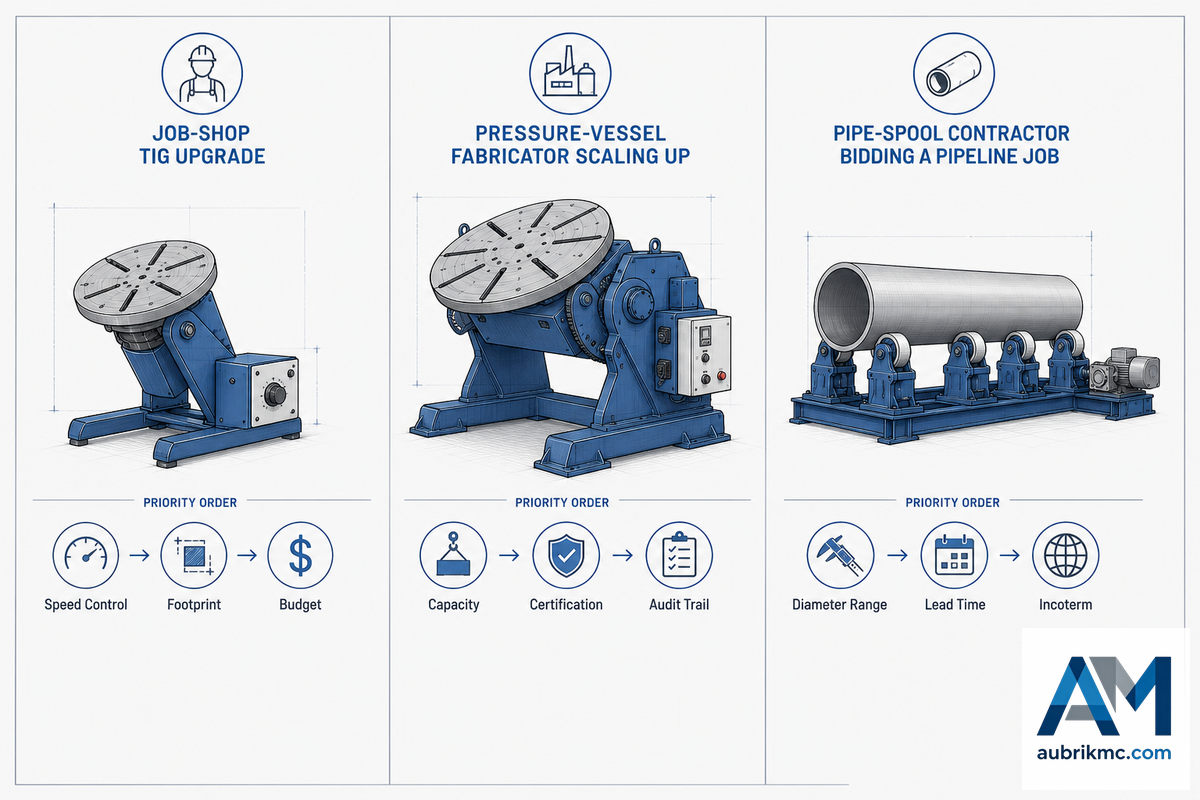
Ici, la pondération de ces facteurs varie selon le profil de l’acheteur, et nous avons ramené la plupart des parcours décisionnels courants dans la pratique à 3 scénarios de base.
Scénario 1, modernisation TIG d’un atelier de fabrication à façon
Un petit atelier de fabrication métallique qui soude des supports en acier inoxydable sur un outillage d’établi décide d’ajouter son premier positionneur motorisé. L’ordre des priorités commence ici par la régulation de la vitesse — une plage stable inférieure à 1 tr/min pour le TIG importe davantage que la capacité brute —, puis viennent l’encombrement et le niveau de budget ; cet acheteur a tout intérêt à choisir une machine neuve d’entrée de gamme plutôt qu’un équipement d’occasion, car l’atelier ne dispose d’aucun moyen interne pour vérifier la stabilité à basse vitesse d’une machine d’occasion avant qu’elle ne soit déjà installée.
Scénario 2, montée en capacité d’un fabricant d’appareils à pression
Ici, la capacité et la certification sont prioritaires : la pièce est lourde, dépassant souvent largement 5,000kg une fois l’outillage ajouté, et le décalage du centre de gravité est suffisamment important pour que le système qualité du fabricant, généralement fondé sur la conformité au Code ASME des chaudières et appareils à pression, exige vraisemblablement des certifications documentées du fournisseur pour ses propres audits clients. Cet acheteur doit appliquer intégralement la vérification du fournisseur en 9 points avant toute autre étape, car un mauvais dimensionnement de la capacité ou un certificat invérifiable crée un risque pour les audits ultérieurs, et pas seulement un risque mécanique.
Scénario 3, sous-traitant de tronçons de tuyauterie répondant à un appel d’offres pour un pipeline
Cet acheteur a besoin d’un vireur ou d’un positionneur de soudage de tubes dimensionné pour une plage de diamètres, et non pour un diamètre unique, car le contrat comprendra probablement plusieurs dimensions de tronçons sur un calendrier de plusieurs semaines avec des postes dépassant largement 8 h. Sa RFQ doit préciser une plage de diamètres et l’écartement des galets plutôt qu’une seule dimension et, puisque les contrats de pipelines imposent souvent des calendriers serrés, le délai de livraison et le choix de l’Incoterm, abordés ensuite, deviennent aussi importants que les caractéristiques de la machine elle-même.
Cadre décisionnel : adaptez le choix à votre scénario
- Si votre priorité est la régulation de vitesse sur de petites pièces → accordez plus de poids à la plage de tr/min et à la précision du système de commande qu’à la capacité brute
- Si votre priorité est une capacité certifiée pour une fabrication soumise à audit → effectuez la vérification complète du fournisseur avant de comparer les prix
- Si votre priorité est une plage de diamètres assortie d’un délai impératif → précisez cette plage dans la RFQ, puis confirmez le délai de livraison et l’Incoterm avant la capacité
Achats auprès de fabricants étrangers : Incoterms, coût rendu et risque lié à la garantie
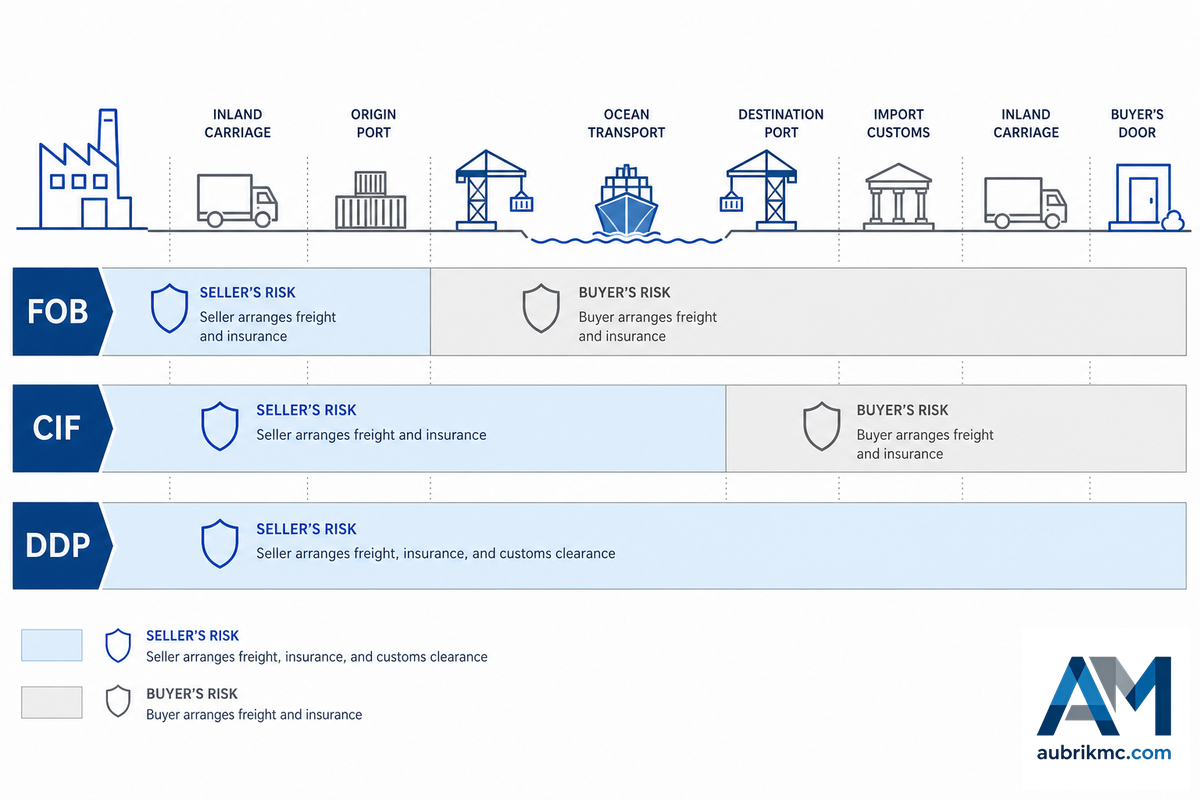
La plupart des positionneurs de soudage vendus aujourd’hui sur le marché des États-Unis sont fabriqués à l’étranger, de sorte que les conditions d’expédition figurant sur un devis sont aussi déterminantes que les spécifications de la machine elle-même.
| Incoterm | Partie assumant les risques liés au transport et à l’assurance | Profil d’acheteur adapté |
|---|---|---|
| FOB | L’acheteur, à partir du port d’origine | Acheteurs travaillant déjà avec un transitaire et souhaitant choisir le transporteur et négocier le tarif |
| CIF | Le vendeur organise le transport + l’assurance jusqu’au port de destination | Acheteurs souhaitant simplifier la logistique tout en assurant eux-mêmes le dédouanement |
| DDP | Le vendeur prend en charge les droits, les taxes et l’acheminement jusqu’aux locaux de l’acheteur | Primo-importateurs souhaitant disposer d’un montant global unique pour établir leur budget |
L’arbitrage est assez simple : les règles Incoterms elles-mêmes (publiées par la Chambre de commerce internationale) définissent uniquement la partie qui assume chaque risque aux différentes étapes de l’expédition ; elles ne fixent aucun pourcentage d’économie, et il n’existe aucun chiffre correspondant ayant fait l’objet d’un audit indépendant. Selon une règle empirique informelle relayée dans le secteur du transit, et non une statistique mesurée, les acheteurs disposant des relations nécessaires pour gérer eux-mêmes une expédition FOB estiment parfois réaliser une économie de l’ordre de 10-20 % par rapport au prix DDP d’un vendeur regroupant tous les frais ; considérez cette fourchette comme une hypothèse de départ à vérifier au moyen de vos propres devis de transport, et non comme un chiffre garanti. Un primo-importateur ne disposant pas de cette infrastructure juge généralement que le surcoût du DDP se justifie simplement par l’obtention d’un coût rendu unique et prévisible.
- Demandez un devis ventilé par Incoterm plutôt qu’un montant rendu unique ; un fournisseur sûr de sa chaîne logistique proposera généralement les prix FOB et DDP côte à côte.
- Comparer les deux montants côte à côte permet de connaître réellement le surcoût du transport et de l’assurance, au lieu d’accepter sans vérification un montant global.
Acheter selon l’Incoterm DDP (Delivered Duty Paid) ne vous décharge pas de votre propre responsabilité juridique en tant qu’acheteur. En vertu de la section 1484 du 19 U.S.C., l’importateur officiel, c’est-à-dire la personne dont le nom figure sur les documents d’importation, est légalement tenu de faire preuve de diligence raisonnable afin de déclarer correctement la valeur, le classement tarifaire et les droits applicables à la machine importée, quel que soit l’Incoterm utilisé pour son expédition.
Un devis DDP peut regrouper les coûts logistiques du vendeur en un seul montant ; il ne transfère pas vos propres obligations de conformité si les documents vous désignent comme importateur officiel.
Pour tout premier achat à l’étranger, consultez votre transitaire ou votre représentant en douane afin de déterminer qui est désigné comme importateur officiel avant de supposer que le « DDP » vous décharge de toute responsabilité.
⚠️ Important
Dans les échanges concernant l’achat de machines à l’étranger, un constat revient régulièrement : les deux éléments que les acheteurs regrettent de ne pas avoir mieux vérifiés avant de s’engager sont les certificats et le service, et non les spécifications des machines, qui se sont révélées exactes dans la quasi-totalité des cas.
Anticiper l’intégration future dans une cellule robotisée avant l’achat
Un équipement actuellement utilisé comme positionneur de soudage manuel pourra un jour devenir l’axe auxiliaire d’une cellule robotisée, à condition d’anticiper dès maintenant trois exigences dont l’adaptation ultérieure serait bien plus contraignante :
- Il doit pouvoir être utilisé comme axe coordonné, et non comme un simple plateau fonctionnant en tout ou rien
- Son interface de commande doit communiquer au moyen d’un bus de terrain industriel standard (EtherCAT, PROFINET ou DeviceNet)
- Son entraînement et sa mise à la terre doivent convenir à un fonctionnement continu à pleine charge pendant 8hr — une cellule robotisée ne prend pas les pauses programmées d’un opérateur manuel
La propre étude du NIST sur les technologies de manipulation industrielle indique que les équipements de positionnement et de manipulation dotés d’un réarmement automatique, d’une répétabilité élevée et d’une conception robuste peuvent réellement s’intégrer sans difficulté dans une future cellule automatisée, sans devoir être remplacés.
Si une évolution vers un robot industriel dans 2-3 ans est ne serait-ce qu’envisageable, renseignez-vous sur la conformité du positionneur de soudage aux normes relatives aux bus de terrain et sur son facteur de marche, notamment au regard de la norme ISO 10218-2:2025, qui remplace l’édition 2011 pour définir les exigences applicables à l’intégration, à l’exploitation et à la maintenance des cellules robotisées et des applications robotiques. Adapter ultérieurement un axe qui n’a pas été coordonné dès l’origine coûtera nettement plus cher que de commander d’emblée la configuration appropriée.
💡 À retenir
Au minimum, anticipez et spécifiez un positionneur de soudage compatible avec un fonctionnement en axe coordonné et doté d’une interface de bus de terrain standard ; cela ne coûte aujourd’hui que quelques dollars supplémentaires, mais reviendra bien plus cher ultérieurement.
Perspectives du secteur : pourquoi la vérification des fournisseurs devient le véritable goulet d’étranglement
L’intérêt en ligne pour le « positionneur de soudage » a progressé régulièrement au cours de 2026, et une part importante des conseils disponibles en ligne à ce sujet provient de fabricants d’équipements, dont beaucoup appartiennent au même groupe de fournisseurs internationaux. Voilà le véritable changement à surveiller : les informations sur les spécifications des machines abondent, tandis que vérifier l’intégrité du vendeur avec lequel vous traitez est devenu plus complexe.
- Les normes sont en cours de révision : AWS D1.1, le code de soudage des structures en acier, a été mis à jour en 2025, et la norme ISO sur la sécurité des cellules robotisées est passée à son édition 2025 la même année ; les acheteurs qui citent des éditions antérieures dans leurs propres spécifications risquent de se référer à des exigences retirées.
- La gouvernance de l’accréditation a changé en 2026 : Global ACI a repris les fonctions de coordination auparavant réparties entre IAF et ILAC ; ce détail est important si votre propre liste de contrôle pour la vérification des fournisseurs ne mentionne encore que l’« IAF » par son nom.
Les études de marché évaluent le marché mondial des positionneurs de soudage à plusieurs centaines de millions de dollars, avec une croissance annuelle à un chiffre de milieu de fourchette jusqu’au début des années 2030 ; ces chiffres ne méritent d’être relevés qu’à titre contextuel, car ils renseignent peu sur le fabricant ou la configuration convenant au prochain achat d’un atelier donné.
En tant que fabricant de positionneurs de soudage, de manipulateurs de soudage et de vireurs de soudage depuis 1999, l’équipe d’ingénierie d’Aubrik constate directement ce déficit de vérification lors des échanges relatifs aux appels d’offres : les acheteurs demandent de plus en plus souvent, dès le départ, le diagramme de couple et de charge excentrée à des déports précis — parfois avec une tolérance de 10mm — ainsi que les numéros des certificats, au lieu de se contenter d’une capacité nominale mise en avant ; cela montre que la diligence des acheteurs décrite dans ce guide devient une pratique courante et non un cas exceptionnel.
Pourquoi nous avons rédigé ce guide
La plupart des guides d’achat de positionneurs de soudage publiés par les fabricants — y compris certains figurant sur les pages produits de ce site — sont conçus pour aider le lecteur à comparer les modèles. Ce guide adopte délibérément une autre approche : il part du principe que le lecteur peut trouver ailleurs les spécifications de capacité et de vitesse, et examine en profondeur la partie de l’achat que les fiches techniques ne couvrent pas, à savoir la vérification de l’entité qui fabrique réellement la machine. Relu par l’équipe technique d’Aubrik.
Quels documents dois-je demander à un fabricant de positionneurs de soudage avant de verser un acompte ?
Voir la réponse
Demandez les certificats ISO 9001/CE en précisant leur nom et leur numéro — et non un simple logo sur la page —, le diagramme de couple et de charge excentrée propre au modèle, les conditions de garantie écrites ainsi que les coordonnées confirmées du service après-vente et du service chargé des pièces détachées. L’incapacité d’un fabricant à fournir rapidement ces éléments, ou la simple remise d’un PDF de catalogue générique, constitue un signal concret à prendre en compte avant de verser un acompte, et non une simple formalité administrative.
L’achat d’un positionneur de soudage d’occasion est-il judicieux et comment vérifier son état ?
Voir la réponse
Cela peut être judicieux si le facteur de marche est faible et si vous pouvez inspecter l’entraînement, les roulements et le circuit de mise à la terre sur place ou par vidéo avant de payer. Le véritable risque des équipements d’occasion réside dans l’usure non documentée des composants qu’une fiche technique ne peut précisément pas montrer ; demandez le nombre d’heures de fonctionnement, les relevés de maintenance et une démonstration en direct sous charge, et pas seulement des photos.
Quel Incoterm choisir pour importer un positionneur de soudage auprès d’un fabricant étranger ?
Voir la réponse
Le FOB impose davantage de logistique et de risques à l’acheteur, mais réduit généralement le prix indiqué sur le devis ; le DDP transfère davantage de risques — et de coûts — au vendeur. Le choix approprié dépend de l’existence ou non d’une relation entre votre atelier et un transitaire ; à défaut, un devis de type DDP indiquant le coût rendu est généralement plus facile à budgétiser, même si son prix est plus élevé.
Comment structurer une demande d’échantillon ou d’essai avant de confirmer une commande complète ?
Voir la réponse
Demandez une vidéo de soudage d’essai réalisée sur une pièce ayant votre propre géométrie, et non sur la pièce de démonstration du fabricant. La réticence à effectuer une démonstration sur votre pièce précise constitue en elle-même une information utile.
Quelles conditions de garantie et de fourniture des pièces détachées faut-il attendre, et quels sont les signaux d’alerte ?
Voir la réponse
La plupart des garanties des fabricants sont de 12 mois, couvrent les défauts de fabrication et les composants, et s’accompagnent d’un engagement à fournir des pièces détachées ainsi que d’une personne précise à contacter — plutôt qu’une adresse électronique générique — pour obtenir de l’aide concernant un équipement provenant de l’étranger. Considérez comme des signaux d’alerte majeurs les garanties qui indiquent une durée sans engagement de fourniture des pièces détachées, sans interlocuteur précis à contacter en cas de panne ou sans mention du responsable du service après-vente des machines étrangères. Ces problèmes n’apparaissent généralement qu’à la première panne, au moment où l’acheteur se trouve dans la position de négociation la plus faible : l’équipement est à l’arrêt et les ventes cessent, il doit donc le remettre en service très rapidement, et le vendeur le sait.
C’est pourquoi la vérification doit avoir lieu avant le versement de l’acompte, et non lors du premier appel au service d’assistance. Un acheteur expérimenté négociera sur la base des coordonnées d’un interlocuteur désigné et d’une confirmation écrite de la disponibilité des pièces, et non d’un accord oral conclu lors d’un appel commercial.
Références et sources
- AWS D14.0/D14.0M:2024, Spécification relative au soudage des machines et des équipementsAmerican Welding Society
- ANSI Z49.1-2021, Norme de sécurité pour le soudage, le coupage et les procédés connexesAmerican National Standards Institute
- 29 CFR 1910.212, Exigences générales applicables à toutes les machinesU.S. Occupational Safety and Health Administration
- ISO, Vérification de la certification et de l’accréditation (IAF CertSearch)International Organization for Standardization
- ISO 10218-2:2025, Robotique, exigences de sécurité, partie 2 : applications de robots industriels et cellules robotiséesInternational Organization for Standardization
- 19 U.S.C. § 1484, Déclaration d’entrée des marchandisesCornell Law School Legal Information Institute
- Étude des technologies de manipulation industrielleNational Institute of Standards and Technology
Articles connexes
- Positionneurs de soudage et plateaux tournants : guide technique complet de sélection, d’adéquation de la capacité, de la géométrie et de la vitesse
- Comment utiliser correctement un positionneur de soudage : réglage, mise à la terre et vitesse
- Positionneur de soudage pour applications intensives : guide de la capacité, de l’inclinaison et du régime en tr/min
- Comment dimensionner un positionneur de soudage de tubes avant de demander un devis
- Comment choisir un positionneur de soudage rotatif sans surdimensionner la machine







