
Entrez en contact avec Aubrik Company

Guide technique pour les tubes de chaudière et les panneaux de paroi à tubes d’eau
Dans ce guide, l’expression « machine de cintrage de panneaux » désigne le formage et le contrôle, à partir des plans, des panneaux tubulaires de chaudière et des panneaux de paroi à tubes d’eau, et non l’achat d’une cintreuse de panneaux en tôle. Cette expression est souvent employée dans les recherches de matériel de tôlerie, mais ce guide traite du plan, du mode opératoire et du plan d’inspection et d’essais applicables à la pièce constituée par le panneau de chaudière.
Le panneau est-il suffisamment proche des spécifications ? n’est pas la question pratique à poser. La bonne question est la suivante : le panneau réceptionné peut-il être rattaché au plan approprié, au jeu de points de référence, au relevé de matériau pertinent et aux points d’arrêt exigés par le projet ?
Signification d’une machine de cintrage dans la fabrication de panneaux tubulaires de chaudière
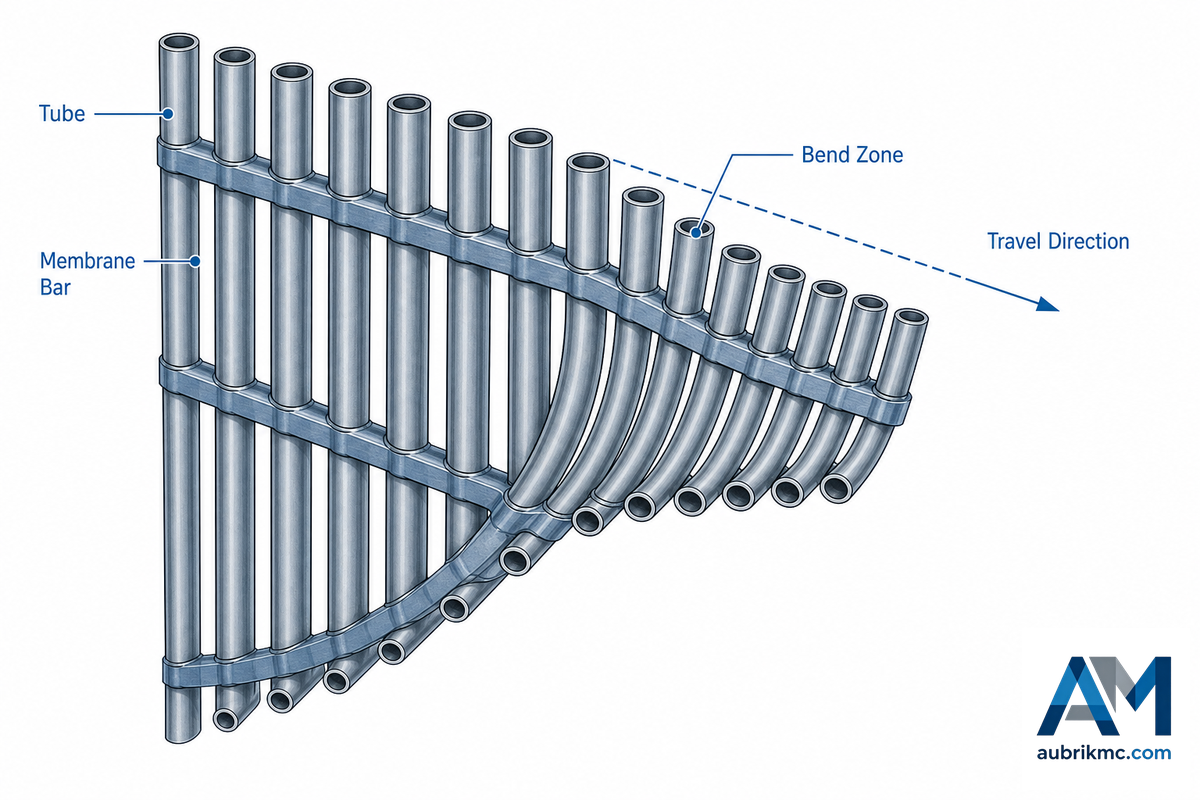
Un panneau tubulaire de chaudière associe des éléments de parties sous pression, avec des ailettes et/ou une membrane si nécessaire. Sa fonction et ses critères d’acceptation découlent du dossier de conception de la chaudière. Il ne s’agit donc pas de choisir et de travailler une pièce plate en tôle. Il est essentiel de définir correctement la famille du panneau tubulaire de chaudière avant même d’aborder le formage, car une mauvaise classification peut orienter l’examen vers des mesures et une terminologie inadaptées, ainsi que vers des documents de réception incorrects.
Sur une ligne de production de panneaux de chaudière, une mauvaise classification crée à la fois un risque pour la réception et un problème de reprise, car la disposition des tubes, la traçabilité des matériaux et les interfaces d’assemblage doivent être conformes au plan. L’éprouvette de recherche d’un diamètre extérieur de 60 mm et d’une épaisseur de paroi de 3 mm citée ci-dessous montre pourquoi la géométrie doit reposer sur une base déclarée ; elle ne remplace pas les exigences applicables au projet. La page d’Aubrik consacrée aux solutions pour panneaux tubulaires de chaudière s’inscrit dans cette démarche fondée sur les plans ; elle ne permet pas de justifier une décision générique concernant une cintreuse de panneaux en tôle.
La documentation du brevet relatif à la fabrication de parois à tubes d’eau décrit des sous-ensembles de panneaux composés de tubes et d’ailettes, ainsi que leur réunion en un panneau mural. Les guides d’inspection des chaudières associent le formage approuvé et les contrôles de finition à la vérification des plans. Pour une équipe de fabrication métallique, la vérification de la pièce devient simple : peut-elle être identifiée au moyen du plan de la paroi à tubes d’eau, de la disposition des tubes, des interfaces et des documents relatifs aux parties sous pression ? Si oui, elle doit être traitée comme un panneau tubulaire de chaudière, et non comme un cas de sélection d’une cintreuse de panneaux en tôle.
Commencer par le plan approuvé de la paroi à tubes d’eau
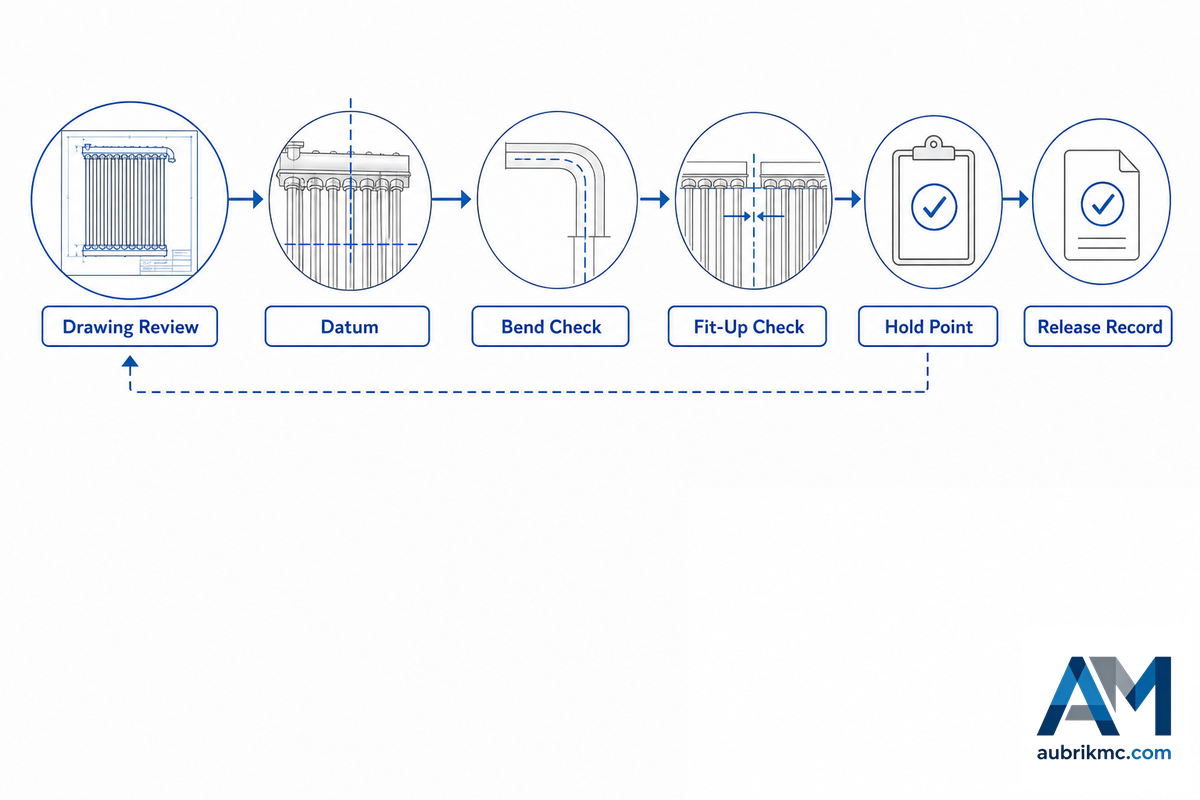
Avant le formage, il convient de connaître le bon plan et de s’assurer que les éléments suivants sont définis : orientation du panneau, disposition des tubes, encombrement hors tout, ouvertures, points d’interface et éléments de référence servant aux mesures. Une mesure exacte peut devenir inutile si le référentiel correspondant ne figure pas dans le jeu de documents ou si la révision utilisée n’est pas la bonne.
Les guides publiés sur l’inspection des chaudières recommandent de vérifier les dimensions finales et les pièces formées par rapport aux plans. Il est recommandé d’en faire une pratique standard. Indiquez la révision pertinente du plan sur la fiche de contrôle, repérez les points de référence et signalez les caractéristiques pour lesquelles aucun critère d’acceptation clair n’est disponible. Ces lacunes nécessitent une évaluation technique, et non la consultation d’un exemple de pièce trouvé en ligne sans lien avec le projet.
Quels éléments du plan faut-il examiner avant de former un panneau tubulaire de chaudière ?
- Nombre et disposition des tubes, axes de référence et orientation.
- Largeur, longueur et diagonale du panneau, décalages et ouvertures contrôlées.
- Emplacements des cintrages, exigences relatives aux parties droites, dégagements et interfaces.
- Identification du matériau, références des modes opératoires applicables et documents exigés.
- Éléments définis par le projet : points d’arrêt, points de présence, points d’inspection ou points d’essai.
Transformer le plan en plan de contrôle du premier article
Le premier article doit servir à prendre la décision de lancement, et non simplement à présenter le produit. Chaque point de contrôle doit avoir un responsable avant le formage du premier tube. Cette méthode évite des erreurs courantes, telles que la découverte d’un écart seulement après l’assemblage, puis la recherche des conditions de réglage initiales, de la révision du plan et des conditions d’inspection en vigueur au moment où le défaut s’est produit.
Cadre de réception du panneau en 7 points
Transformez le plan en document partagé : renseignez tous les champs de la fiche initiale de planification du projet dès que les données appropriées sont disponibles.
| Contrôle | Informations à consigner | Incidence sur la décision de réception | Responsable |
|---|---|---|---|
| 1. Révision du plan | Révision approuvée et date de publication | Évite de travailler selon une géométrie obsolète | Bureau d’études |
| 2. Identification du panneau | Repère du panneau, orientation et emplacement dans l’assemblage | Rattache les preuves d’inspection au composant prévu | Production |
| 3. Plan de référence | Référentiels et points de mesure | Permet de reproduire les contrôles ultérieurs | Qualité |
| 4. Relevé du matériau | Numéro de coulée ou référence de traçabilité exigée pour l’affaire | Distingue le contrôle du matériau du contrôle géométrique | Qualité |
| 5. Relevé de cintrage | Emplacements, méthode, état observé et examinateur | Révèle un problème de cintrage avant qu’il ne soit masqué par l’assemblage | Production / Qualité |
| 6. Point d’arrêt pour l’accostage | État à contrôler avant l’assemblage définitif | Évite que le soudage ne fige un défaut d’accostage | Supervision du soudage |
| 7. Processus de réception | Documents requis, circuit de remontée et validation | Évite qu’un dossier incomplet ne passe à l’étape suivante | Responsable qualité du projet |
Cette fiche peut servir de document de transmission entre le bureau d’études, la production, la qualité et les achats. Le service achats peut identifier les documents devant accompagner le matériau ; l’équipe de l’atelier peut connaître les conditions à maintenir ; et le service qualité peut déterminer les preuves requises pour le dossier de réception.
Contrôler la géométrie des cintrages avant l’assemblage du panneau
Après la réalisation d’un cintrage, évaluez-le par rapport au plan approuvé et aux exigences applicables au projet, avant que l’assemblage ne complique l’accès ou toute correction nécessaire. Les catégories courantes de qualité du cintrage comprennent le profil, le dégagement, l’ovalisation, l’amincissement ou l’épaississement de la paroi, le retour élastique et l’état de surface. Diverses études menées par des fabricants indépendants recensent plusieurs de ces phénomènes dans les procédés de cintrage de tubes ; toutefois, les critères d’acceptation applicables sont généralement définis pour chaque projet.
Une procédure publique d’inspection des chaudières mentionne des contrôles similaires portant sur le rapport R/D, l’ovalisation, l’épaisseur, l’examen visuel et les dimensions finales par rapport à un plan approuvé. Il est essentiel de consigner l’endroit où la mesure a été effectuée, la méthode d’évaluation, l’exigence du plan à laquelle se rapporte le contrôle et l’identité de la personne qui l’approuve ou la transmet pour décision. Ne reprenez pas simplement un pourcentage figurant dans les spécifications d’un autre donneur d’ordre pour en faire une exigence de réception de votre panneau de chaudière.
Les valeurs publiques varient ; ce ne sont pas vos valeurs de réception
De nombreuses sources publiques illustrent la mesure d’une caractéristique sans fournir les critères d’acceptation de votre projet. Quelques exemples sont présentés ci-dessous tels qu’ils apparaissent dans leurs sources respectives, et non sous forme de recommandations. Ils mettent en évidence un point essentiel pour les achats comme pour la qualité : disposer du plan, des spécifications et du plan d’essais applicables avant de reporter une valeur sur la fiche de contrôle.
| Exemple de source publique | Valeur indiquée par cette source | Ce que cela démontre | Ce que cela ne démontre pas |
|---|---|---|---|
| Étude publique sur l’amincissement des parois | Exemple de tolérance de 1 % sur le diamètre extérieur en dessous de 50 mm | Les normes peuvent varier selon le produit et ses dimensions | La valeur d’acceptation du cintrage de votre projet |
| Étude publique sur l’amincissement des parois | Exemple d’épaisseur de paroi de 12,5 % et exemple d’amincissement <20% | Le matériau et la géométrie influent sur les limites publiées | Une règle universelle applicable aux panneaux de chaudière |
| Guide général sur l’ovalisation | Norme indiquée de 4 % ; plage d’utilisation finale citée de 1,5 %–8 % | Les applications génériques de tubes utilisent des limites différentes | La tolérance correcte pour une paroi à tubes d’eau |
| Guide général sur l’ovalisation | Exemple de 2 in indiqué comme environ 50,8 mm ; 1.975 in comme environ 50,2 mm ; 0.025 in comme environ 0,64 mm | Même un exemple générique simple dépend d’une méthode de mesure définie | Une conversion autorisée ou une valeur d’acceptation applicable à votre panneau |
| Guide général sur le cintrage des tubes | Exemples de ±0,1°, ±0,25° et ±1,0° | Les performances indiquées dépendent du contexte du procédé | Une garantie pour la géométrie de ce panneau |
| Guide général sur le cintrage des tubes | Plage de rayon sur l’axe neutre suggérée de 1.5D–2.5D | Les recommandations relatives au rayon dépendent du matériau et de l’outillage | Un rayon de cintrage approuvé pour le projet |
| Étude indépendante sur le cintrage | Diamètre extérieur de 60 mm et paroi de 3 mm pour le matériau d’essai | La géométrie influe sur le comportement observé lors du cintrage | Les performances obtenues avec un tube d’une autre dimension ou d’un autre matériau |
| Étude publique sur l’amincissement des parois | 0,02466 kg/m est l’un des coefficients de masse linéique cités dans un calcul examiné | Les chercheurs définissent explicitement les données d’entrée des calculs | Un calcul de réception dépourvu de la base applicable au projet |
| Page d’un fournisseur de tubes en U | Parties droites jusqu’à 9 m et valeur indiquée ≤5 % pour une gamme de produits | Les documents du fournisseur peuvent comprendre des données propres à la géométrie | Une exigence équivalente applicable à un panneau de chaudière |
| Catalogue d’une norme sur les chaudières à tubes d’eau | Édition 2021 ; norme de fabrication de 102 pages | La fabrication des chaudières à tubes d’eau relève de normes qui lui sont propres | Une interprétation libre de cette norme |
| Procédure d’inspection des chaudières | Vérification de l’édition publique 2025 du code | La maîtrise des révisions est une donnée d’entrée de la réception | Un substitut aux études techniques du projet |
Exemples de sources : étude publique sur l’amincissement des parois, guide général sur l’ovalisation, guide général sur le cintrage des tubes, étude indépendante sur le cintrage, page d’un fournisseur de tubes en U, catalogue d’une norme sur les chaudières à tubes d’eau.
Que faut-il vérifier après le cintrage d’un panneau tubulaire de chaudière ?
- Vérifiez que l’emplacement et l’orientation du cintrage sont conformes au plan approuvé.
- Les dégagements requis et les interfaces des parties droites restent disponibles pour l’assemblage.
- La circularité, l’état de la paroi et l’état de surface sont contrôlés selon le procédé défini par le projet.
- Consignez chaque mesure en l’associant au bon panneau et à la bonne révision du plan.
- Tout écart est analysé et corrigé avant qu’il ne compromette l’assemblage ou les procédés de soudage.
Contrôler le panneau en tant qu’assemblage
Les résultats obtenus au niveau des tubes ne dispensent pas de contrôler l’ensemble assemblé. Une fois les tubes, les ailettes ou les éléments de membrane assemblés, le panneau obtenu doit être vérifié dans son état final par rapport au plan. Selon le projet, ce contrôle peut porter sur le pas des tubes, la largeur hors tout, les diagonales, les ouvertures, l’orientation ou l’état des éléments d’accouplement, conformément au plan du projet.
Cette séquence de réception va au-delà d’une simple mention « conforme/non conforme » et attribue un rôle défini à chaque acheteur à différents stades, avant que du temps, de l’argent ou des efforts ne soient engagés dans l’affaire.
Échelle de réception du premier article
| Niveau | Question à résoudre | Preuves à conserver | Décision |
|---|---|---|---|
| 1. Périmètre | S’agit-il du panneau de chaudière et de la révision prévus ? | Plan et identification du panneau | Poursuivre ou arrêter |
| 2. Matériau | Les documents requis concernant le matériau sont-ils disponibles ? | Référence de traçabilité exigée par le projet | Poursuivre ou mettre en attente |
| 3. Réglage | Les référentiels et points de référence indiqués sont-ils utilisés ? | Mention du réglage sur la fiche de contrôle | Poursuivre ou reprendre le réglage |
| 4. Cintrage | Chaque cintrage contrôlé satisfait-il aux exigences indiquées ? | Emplacement, méthode, résultat, examinateur | Accepter ou transmettre pour décision |
| 5. Encombrement | L’assemblage respecte-t-il les dimensions contrôlées ? | Relevé dimensionnel de l’assemblage | Accepter ou corriger |
| 6. Accostage | Les assemblages sont-ils prêts pour le procédé d’assemblage qualifié ? | Relevé du point d’arrêt | Libérer ou reprendre |
| 7. Examen requis | Le plan prévoit-il un contrôle non destructif ou un autre examen ? | Méthode, échéance, critères d’acceptation | Planifier ou consigner N/A |
| 8. Essais requis | Le code, le contrat ou le plan d’essais exige-t-il une épreuve de pression ? | Exigence d’essai et examinateur responsable | Planifier ou consigner N/A |
| 9. Transmission | Un examinateur ultérieur pourra-t-il reconstituer la décision ? | Dossier de réception complet | Libérer ou mettre en attente |
Contrôler l’accostage des tubes et des ailettes avant que le soudage ne fige une erreur
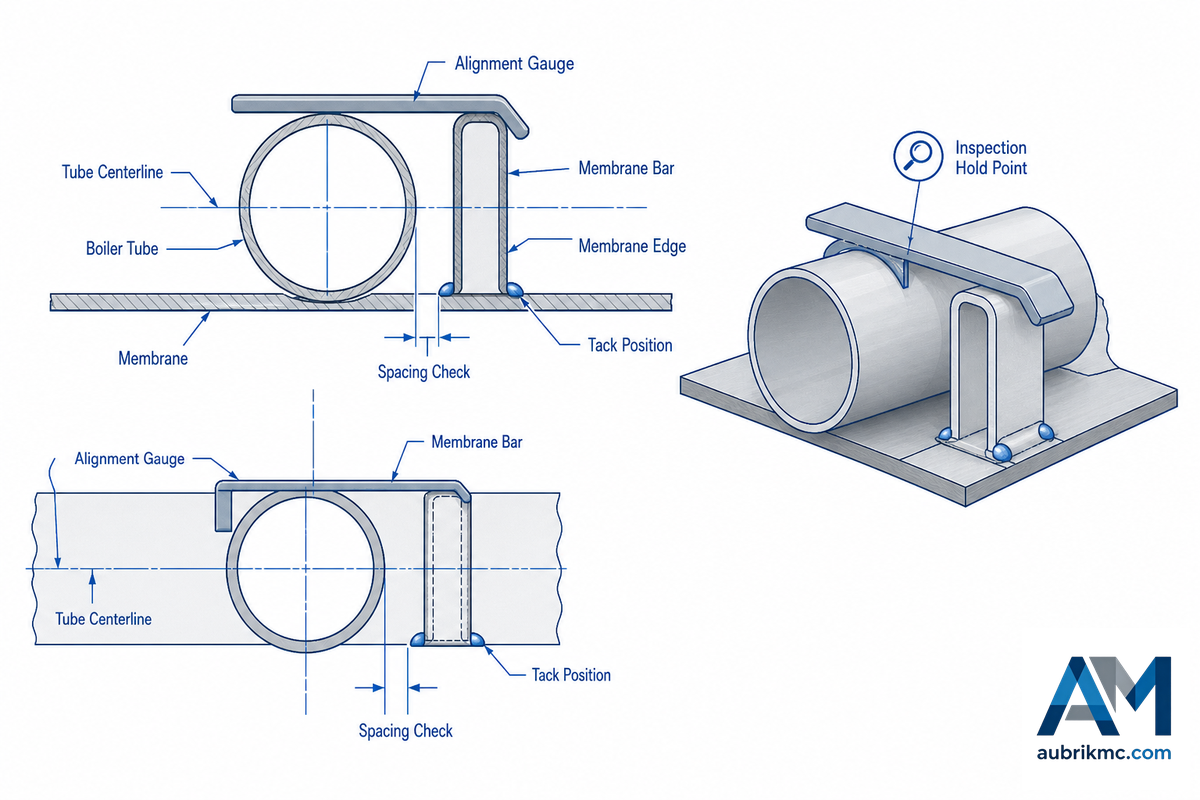
Même un léger défaut d’accostage en amont devient difficile à détecter et plus coûteux à réparer une fois le soudage commencé. Les recherches sur les panneaux tubulaires de chaudière montrent pourquoi les déformations susceptibles d’être provoquées par le soudage doivent être examinées avec attention, tandis que le catalogue ISO 3834-2 fournit le cadre applicable à la qualité du soudage pour contrôler l’accostage, la préparation des assemblages, les modes opératoires de soudage, le personnel et le matériau avant le début de l’opération de soudage.
Pour un assemblage de production, une éprouvette de recherche d’un diamètre extérieur de 60 mm et d’une épaisseur de paroi de 3 mm ne constitue pas une limite d’acceptation générique. La considérer comme telle créerait un risque de maîtrise des plans et une erreur coûteuse, car le tube peut présenter une autre géométrie ou être fabriqué dans un autre matériau, et un autre mode opératoire qualifié peut s’appliquer.
La question relative à l’accostage n’est pas de savoir si un jeu donné est acceptable, mais si l’accostage est prêt pour le mode opératoire qualifié du projet et les points d’inspection qu’il définit. Si le plan, le mode opératoire ou le plan d’inspection ne fournit pas cette réponse, transmettez la question pour décision avant d’engager la production. Cette démarche est plus utile que de tenter de résoudre un problème de maîtrise du projet par un réglage de la machine.
⚠️ L’aspect plan d’un panneau ne prouve pas que les documents, les points de référence et les conditions préalables au soudage sont corrects.
Réceptionner le premier article avec un dossier traçable
Les essais et les inspections constituent des types distincts de points d’arrêt : essais mécaniques ou contrôles non destructifs exigés par une spécification relative au matériau des tubes ; contrôles du formage visant à vérifier la conformité au plan et au mode opératoire ; et essais de réception du panneau final exigés par le contrat, le code, le composant et le plan d’inspection et d’essais. Ne les confondez pas.
ASME répertorie et publie une compilation à jour des codes relatifs aux chaudières et aux appareils sous pression en matière de matériaux, d’examens et de qualifications. Ces listes ne prescrivent pas les essais nécessaires à un projet particulier. Elles rappellent qu’il faut utiliser la bonne édition du code et transmettre les questions non résolues au représentant autorisé du projet pour les études techniques ou l’inspection.
Quand un panneau tubulaire de chaudière doit-il passer aux contrôles non destructifs ou aux essais exigés par le projet ?
Ne poursuivez que si la spécification applicable au matériau, le code de construction, le contrat, le mode opératoire ou le plan d’inspection et d’essais l’exige. Consignez la méthode d’essai, les critères d’acceptation, l’échéance, l’inspecteur et les documents à enregistrer. Ce guide ne peut pas déterminer les points d’arrêt de votre projet, mais il vous aide à veiller à ce qu’ils ne soient pas oubliés.
Si un panneau ultérieur présente un écart, revérifier le procédé dans cet ordre
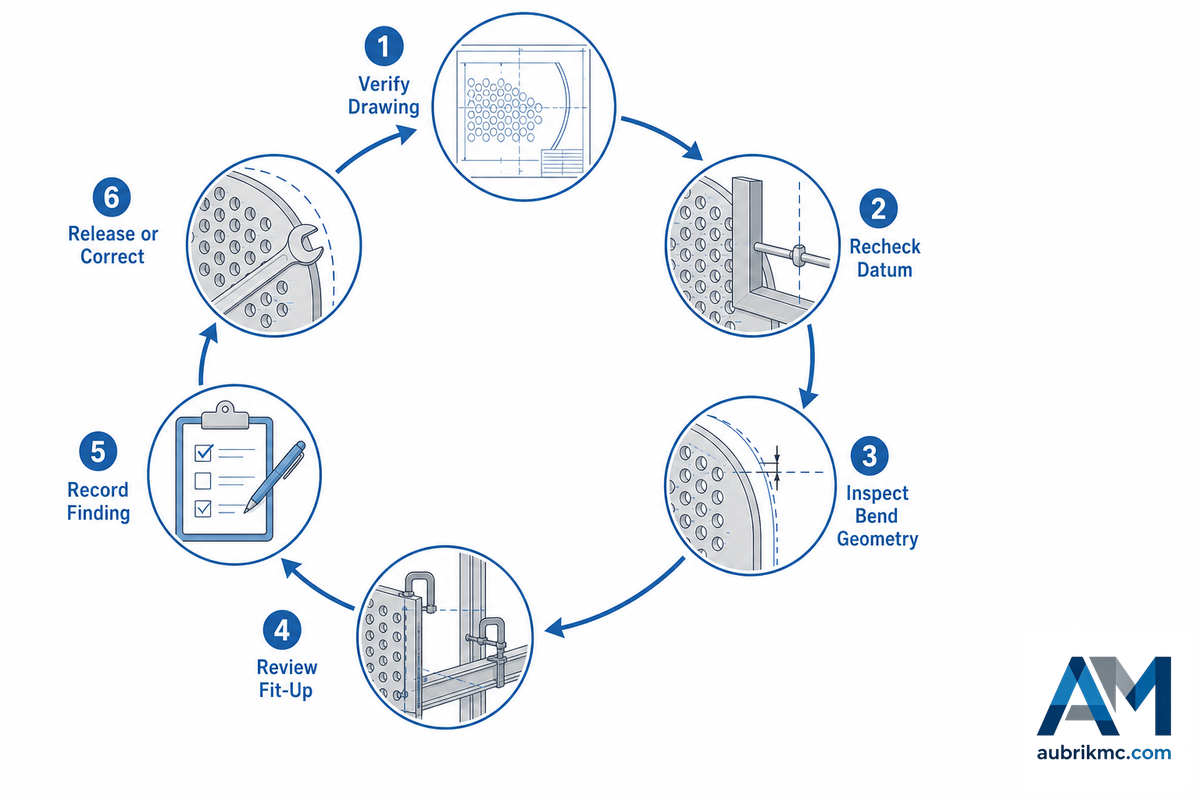
Si un panneau ultérieur diffère du premier article approuvé, ne réglez pas immédiatement la machine. Le problème peut provenir d’un plan antérieur, d’un référentiel instable, d’informations insuffisantes sur le matériau ou de l’omission d’un point d’arrêt lors de l’accostage. Utilisez la cartographie des goulots d’étranglement cachés pour établir une séquence claire de contrôles entre l’atelier, la qualité, les achats et les finances avant que la reprise ne consomme inutilement du temps et du matériau.
Cartographie des goulots d’étranglement cachés pour la réception des panneaux tubulaires de chaudière
| Symptôme visible | Réaction rapide, mais risquée | Goulot d’étranglement caché à contrôler | Prochain responsable |
|---|---|---|---|
| Mauvaise position du cintrage | Recintrer immédiatement | Incompatibilité entre la révision du plan et le référentiel | Bureau d’études |
| Ovalisation inattendue | Utiliser une autre tolérance trouvée en ligne | Base applicable : plan, matériau et mode opératoire | Qualité |
| Marque de surface au niveau du cintrage | Polir et poursuivre | Décision du projet et exigence d’inspection | Qualité |
| Largeur du panneau différente | Forcer l’assemblage en position | Disposition des tubes, plan de référence et séquence d’accostage | Production |
| Diagonale différente | Corriger un seul angle | Cumul des écarts géométriques et bridage de l’assemblage | Bureau d’études / Production |
| L’ouverture ne s’aligne pas | Rogner autour de l’interface | Orientation, mise à jour du plan et maîtrise de l’interface | Bureau d’études |
| L’accostage semble forcé | Souder pour maintenir la position | Préparation de l’assemblage et point d’arrêt qualifié | Supervision du soudage |
| Les documents sont incomplets | Réceptionner de mémoire | Obligations de traçabilité et de documentation des essais | Qualité / Achats |
| Un écart récurrent apparaît | Le traiter comme une reprise isolée | Comparaison avec le premier article et gestion des modifications | Responsable d’usine |
Cet outil destiné aux acheteurs, qui n’est pas un outil de diagnostic, aide les 3 services concernés (production, qualité et commercial) à partager la même compréhension d’un écart donné.
Dans un assemblage de production, l’exemple de recherche de 60 mm et 3 mm ne permet pas de diagnostiquer un autre panneau. Le considérer comme une limite de réception crée un risque et constitue une erreur, car la géométrie mesurée et le plan approuvé doivent être examinés conjointement.
Perspectives du secteur : privilégier les relevés liés aux plans plutôt que les affirmations génériques sur les machines
Faute de données publiques annuelles sur la demande dans ce créneau étroit des panneaux tubulaires de chaudière, ce guide ne prévoit pas la croissance. Il met plutôt en avant une transmission claire des plans à la production, puis aux relevés, domaine dans lequel les dossiers de réception du premier article peuvent clarifier un large éventail d’informations sans toutefois garantir un résultat définitif en matière de productivité.
Munissez-vous d’une copie de la révision actuelle du plan et des questions de la fiche de réception pour discuter du plan, des critères d’acceptation et des questions de formage non résolues à l’aide de la solution Aubrik de cintrage des panneaux tubulaires de chaudière.
Questions fréquentes
Avant qu’une équipe du bureau d’études, de la production ou de la qualité n’utilise ces réponses, toute valeur d’acceptation manquante doit être considérée comme un risque et un point à transmettre pour décision, car un guide générique ne peut pas remplacer le plan, la spécification du matériau et le plan d’essais du projet.
Un panneau tubulaire de chaudière est-il identique à un panneau en tôle ?
Non. Un panneau tubulaire de chaudière est un assemblage de tubes sous pression et, le cas échéant, d’éléments membranaires ou d’ailettes, qui doit être conforme à un plan de chaudière approuvé et à ses interfaces. Un panneau en tôle appartient à une autre catégorie de pièces. Cette même expression générique peut désigner les deux ; le plan, la fonction du composant et les exigences applicables au projet doivent donc définir le périmètre.
Que faut-il contrôler avant de former un premier panneau ?
Commencez par la révision actuelle approuvée du plan, puis identifiez la disposition des tubes, l’encombrement du panneau, les points de référence, les ouvertures, l’orientation et les interfaces qui influent sur la séquence de formage. Confirmez les exigences relatives au matériau et à la traçabilité fournies pour l’affaire, puis définissez qui consigne chaque contrôle du premier article. La décision de réception doit reposer sur le plan et le mode opératoire qualifié du projet, et non sur un réglage générique de la machine.
Quelles dimensions faut-il vérifier après l’assemblage d’un panneau de paroi à tubes d’eau ?
Le relevé d’inspection doit porter sur les dimensions et caractéristiques indiquées dans le plan approuvé. Selon le panneau, il peut s’agir du pas des tubes, de la largeur hors tout, de la diagonale, des ouvertures, de l’orientation et des interfaces de raccordement. Mesurez l’ensemble en tant qu’assemblage, et non comme un groupe de tubes sans rapport entre eux. Si aucune exigence d’acceptation n’est définie pour une caractéristique, transmettez la question pour décision au lieu d’inventer une tolérance.
Comment faut-il évaluer l’amincissement et l’ovalisation dus au cintrage ?
Évaluez-les par rapport au plan, aux exigences relatives au matériau et au mode opératoire applicables au projet. Un relevé utile du premier article indique l’emplacement de la mesure, la méthode, l’état observé et l’examinateur. Il ne doit pas transformer une valeur générique trouvée en ligne en critère de réception d’un panneau de chaudière particulier.
Quand des contrôles non destructifs ou des épreuves hydrauliques sont-ils exigés ?
Les spécifications du matériau peuvent exiger des essais sur le tube lui-même, tandis que les contrôles non destructifs ou les épreuves hydrauliques d’un panneau fini dépendent du composant, du code de construction, du contrat, des modes opératoires qualifiés et du plan d’inspection et d’essais du projet. Lorsqu’une exigence s’applique, le dossier de réception doit préciser la méthode, les critères d’acceptation, l’échéance et l’examinateur responsable. Avant la transmission, confirmez également la révision du plan, les emplacements ou caractéristiques à examiner, les documents devant accompagner le résultat et tout point d’arrêt ou de présence défini par le projet. Utilisez les documents approuvés du projet pour déterminer si un contrôle dimensionnel, un examen visuel, un contrôle non destructif, une épreuve de pression ou une combinaison de ces opérations est nécessaire.
Quand un fabricant doit-il demander l’examen d’une solution de formage ?
Demandez un examen lorsque le plan approuvé, les critères d’acceptation, la géométrie de la pièce ou les conditions d’interface laissent subsister une question de formage non résolue. Munissez-vous de la révision du plan et des exigences de contrôle du premier article lors de cet échange. La demande reste ainsi centrée sur le travail réel concernant le panneau tubulaire de chaudière, et non sur des affirmations génériques relatives au matériel de tôlerie.



