Entrez en contact avec Aubrik Company

Dernière mise à jour : octobre 2026
Les fabricants d’équipements de production de chaudières à retenir dépendent de l’opération : Aubrik pour les ensembles configurables de soudage de panneaux et de tubes, Pemamek pour les ateliers de tubes intégrés, Schwarze-Robitec pour le cintrage de tubes de chaudière, Faccin Group pour le formage des viroles et des fonds, et Polysoude pour le soudage tube-plaque. Pour une ligne de production performante, commencez par définir le composant à fabriquer et l’opération à réaliser.
Une usine de chaudières achète des équipements pour fabriquer des pièces sous pression. La chaudière finie peut produire de la vapeur et de l’eau chaude, mais ces fonctions ne déterminent pas les équipements nécessaires dans l’atelier. Pour un projet de chaudière industrielle, commencez par les pièces qui participent à la production de vapeur et par les opérations nécessaires à leur fabrication. Une cintreuse de tubes, une rouleuse de viroles et un système de soudage orbital répondent chacun à un problème de production différent. Ce guide compare 19 fabricants du monde entier selon ces différences pratiques.
Sélection rapide
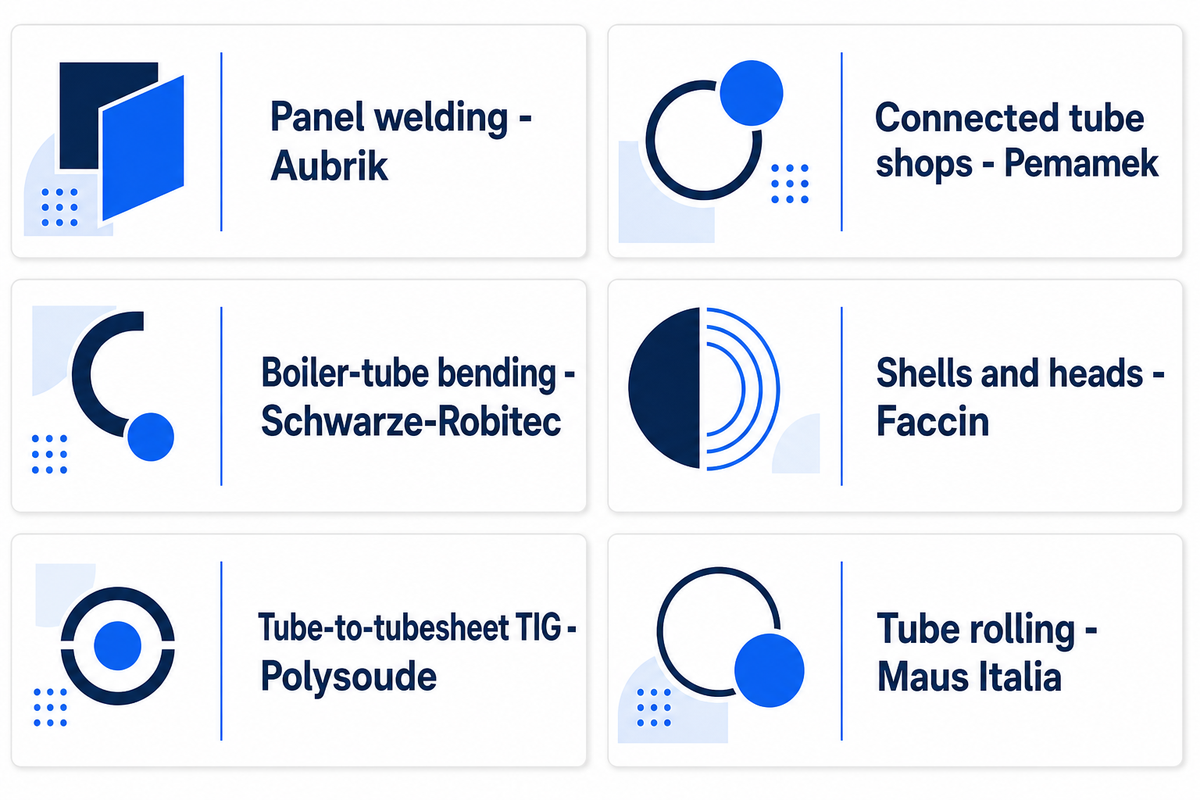
- Idéal pour les ensembles configurables de soudage de panneaux à tubes membranés et de tubes : Aubrik.
- Idéal pour l’automatisation coordonnée des parois à tubes d’eau et des ateliers de tubes : Pemamek.
- Idéal pour le cintrage de tubes de chaudière et de parois à tubes membranés : Schwarze-Robitec.
- Idéal pour le roulage de viroles associé au formage de fonds bombés : Faccin Group.
- Idéal pour le soudage TIG orbital tube-plaque : Polysoude.
- Idéal pour le roulage automatisé des tubes, le dressage des extrémités et l’assemblage des plaques tubulaires : Maus Italia.
Transparence : Ce guide est publié par Aubrik. Nous nous plaçons en première position parce qu’il s’agit de notre site, et non parce que nous prétendons être le leader du marché. Les 18 autres fabricants sont classés selon leurs spécialités, sans ordre particulier au sein de chaque groupe.
Comment nous avons sélectionné ces fabricants d’équipements de production de chaudières
Les informations sur les entreprises ont été vérifiées à partir de leurs sites officiels et de sources publiques en octobre 2026. La présélection porte sur les fabricants qui publient des informations sur leurs machines de production, leurs équipements motorisés d’installation ou leur rôle identifiable dans l’intégration de systèmes liés à la fabrication de composants de chaudières. La vérification a couvert l’identité des entreprises, leurs gammes d’équipements et les opérations réalisées par chaque système. Les sociétés de négoce, distributeurs, plateformes d’approvisionnement, annuaires, médias et vendeurs de matériel d’occasion ont été exclus, de même que les fabricants de chaudières finies qui ne documentent pas leur offre d’équipements. Les marques apparentées d’un même groupe sont comptabilisées comme une seule entité.
La mention « idéal pour » indique l’adéquation d’une gamme d’équipements à une application donnée. Elle ne correspond pas à un classement mesuré de la fiabilité, des ventes mondiales ou des parts de marché. Le périmètre comprend de grands systèmes de fabrication ainsi que des postes spécialisés plus compacts, car les deux peuvent être nécessaires dans un atelier de chaudières. La spécialité d’un fournisseur limité à un poste est précisée selon cette fonction, et non au titre d’un contrat couvrant toute l’usine.
Pour les lecteurs qui définissent encore l’enchaînement des opérations, le guide du processus de fabrication des chaudières présente les principales étapes de fabrication et leurs liens. Ici, l’accent est mis sur les fabricants à envisager une fois l’opération principale définie.
Comparez 19 fabricants d’équipements de production de chaudières
Panorama des équipements d’une usine de chaudières
Le panorama des équipements d’une usine de chaudières classe les fabricants selon le composant et l’opération auxquels répondent leurs équipements présentés.
Utilisez le tableau pour constituer une présélection adaptée au processus. Comparez un ensemble de soudage de panneaux à tubes membranés avec un autre ensemble de ce type, ou un système d’expansion et d’entraînement avec un autre système d’installation. Les prix et capacités d’opérations sans rapport entre elles ne constituent pas une base de comparaison valable. Les dates de création ci-dessous sont issues de l’historique des entreprises ; lorsque l’origine d’une activité diffère de celle de l’entité actuelle, les deux sont indiquées.
| N° | Nom de l’entreprise | Siège social | Année de création | Spécialité | Présentation succincte | Équipements principaux | Atouts principaux | Inconvénients potentiels | Site officiel |
|---|---|---|---|---|---|---|---|---|---|
| 1 | Aubrik | Wuxi, Chine | 1999 | Opérations coordonnées sur panneaux et tubes | Machines de soudage et intégration de lignes | Machines de soudage de panneaux et de tubes ; cintreuses | Ensembles de postes au choix | Définir séparément le périmètre du formage des viroles et de l’inspection | https://aubrikmc.com/ |
| 2 | Pemamek | Loimaa, Finlande | 1970 | Ateliers automatisés pour parois à tubes d’eau et tubes | Fabricant de systèmes de production | Lignes de panneaux ; préparation des tubes ; soudage | Postes de manutention et de production interconnectés | Étude de l’implantation et des transferts requise | https://pemamek.com/ |
| 3 | Schwarze-Robitec | Cologne, Allemagne | 1903 ; production de cintreuses de tubes lancée en 1930 | Serpentins de chaudière et cintrage de parois | Fabricant spécialisé dans le cintrage de tubes | Cintreuses pour chaudières ; systèmes à deux têtes | Conceptions dédiées aux chaudières et aux parois à tubes membranés | L’assemblage reste une opération distincte | https://schwarze-robitec.com/ |
| 4 | Pines Engineering | Warren, Ohio, États-Unis (activités aux États-Unis) | 1940 selon la chronologie de l’entreprise ; premiers développements de cintreuses rotatives en 1943 | Cintrage de tubes à paroi épaisse | Activité d’équipements de cintrage de ParkOhio | Cintreuses CNC ; outillage H&H | Coordination de la machine et de l’outillage | La capacité dépend de la géométrie des tubes | https://pines-eng.com/ |
| 5 | BLM GROUP | Cantù, Italie | 1960, selon le profil de l’entreprise | Tubes formés pour systèmes de chauffage | Groupe spécialisé dans les machines de traitement des tubes | SMART ; 4-RUNNER ; AST8-VE | Cellules de cintrage et de formage des extrémités | Composants de chauffage, et non chaudières de centrales complètes | https://www.blmgroup.com/ |
| 6 | AMOB | Vila Nova de Famalicão, Portugal | 1960 | Cellules de formage de tubes sur mesure | Fabricant portugais de machines | Cintreuses de tubes ; cellules de formage des extrémités | Étude d’automatisation adaptée aux pièces | L’outillage sur mesure dépend des plans | https://amob.co.uk/ |
| 7 | DAVI | Cesena, Italie | 1966 | Viroles cylindriques de chaudière | Fabricant de machines de roulage de tôles | MCA ; MCB ; MCE ; manutention | Roulage avec alimentation et éjection | Les dimensions indiquées à titre d’exemple dépendent de la configuration | https://www.davi.com/ |
| 8 | HAEUSLER | Duggingen, Suisse | 1936 | Formage de tôles pour viroles de chaudières | Constructeur de machines de formage | EVO ; VRM ; FLEX ; HDR | Modèles à trois ou quatre rouleaux | Matériel de soudage fourni séparément | https://haeusler.com/en/ |
| 9 | Faccin Group | Visano, Italie | Origines de l’activité en 1968 ; Faccin Srl créée en 1977 | Viroles et fonds bombés | Groupe Faccin, Boldrini et Roundo | Rouleuses de tôles ; presses ; bordage | Opérations de formage complémentaires | Plusieurs modules, et non une machine universelle | https://www.faccingroup.com/ |
| 10 | Linsinger | Steyrermühl, Autriche | 1946 ; l’activité du prédécesseur remonte à 1939 | Préparation des bords de fonds de chaudière | Fabricant de machines de fraisage et de sciage | Machines ORBIT de préparation des bords de fonds | Mesure et alignement automatiques | Le formage des fonds est un procédé différent | https://www.linsinger.com/ |
| 11 | Polysoude | Nantes, France | 1961 | Soudage TIG de plaques tubulaires | Activité de soudage orbital GWT | Têtes TS ; P6/P6 HW | Configurations avec fusion et avec fil d’apport | L’accès à la tête détermine la configuration | https://www.polysoude.com/ |
| 12 | Maus Italia | Bagnolo Cremasco, Italie | Origines de l’activité en 1961 ; entité Maus Italia créée en 1972 | Assemblage automatisé de plaques tubulaires | Constructeur d’outils pour tubes et de systèmes d’automatisation | Systèmes MA ; Matig 502 | Options de roulage, de dressage et de soudage | Pas une ligne de production de panneaux à tubes membranés | https://www.mausitalia.it/ |
| 13 | Elliott Tool Technologies | Dayton, Ohio, États-Unis | Origines de Wiedeke en 1892 ; acquisition par Elliott en 1969 | Postes d’installation de tubes | Fabricant américain d’outils pour tubes | Expanseurs ; moteurs de roulage ; préparation | Outils d’installation et documentation | Choisissez les outils selon l’épaisseur, le diamètre et la portée | https://www.elliott-tool.com/ |
| 14 | T.C. Wilson | Queens, New York, États-Unis | 1925 | Roulage et évasement de tubes de chaudière | Fabricant américain d’équipements pour tubes | Enforcer-500 ; Series 114/116 | Options distinctes pour le roulage et l’évasement | Choisissez les outils selon la forme d’extrémité requise | https://www.tcwilson.com/ |
| 15 | Powermaster | Navi Mumbai, Inde | 1972 | Expansion motorisée des tubes | Fabricant indien d’outillage industriel | Hydex ; HEP/HED ; A Series | Systèmes d’entraînement et expanseurs pour chaudières | A Series ne propose pas d’évasement | https://www.powermaster.in/ |
| 16 | Fronius | Pettenbach, Autriche | 1945 | Soudage et rechargement des chaudières | Fabricant de technologies de soudage | Systèmes de soudage longitudinal ; systèmes orbitaux ; rechargement | Options d’assemblage et de rechargement | Les montages et la manutention doivent être définis | https://www.fronius.com/ |
| 17 | DWT PipeTools | Bottrop, Allemagne | 1987 | Retrait des ailettes de panneaux et chanfreinage | Fabricant d’équipements de préparation de tubes | Chanfreineuses MF ; outils de retrait des ailettes | Deux opérations de préparation en une seule passe | Ne réalise pas les soudures longitudinales des panneaux à tubes membranés | https://www.dwt-pipetools.com/en/ |
| 18 | PROTEM | Étoile-sur-Rhône, France | Première machine S28 en 1971 ; marque PROTEM déposée en 1980 | Usinage portable des extrémités de tubes | Fabricant de machines d’usinage portables | US25TP ; US30CH ; GR | Solutions d’usinage avec serrage dans l’alésage | Le serrage dans l’alésage limite l’accès de l’outil | https://www.protem.fr/ |
| 19 | KRAIS | Czachowo, Pologne | Non communiqué publiquement | Expansion de tubes avec automatisation | Fabricant polonais d’outils pour tubes | KS3 ; FTKS-L ; SwiftRoll X1 | De l’outillage manuel aux postes automatisés | Adaptez l’expanseur et l’entraînement à l’application | https://www.krais.com/ |
Fabricants d’équipements intégrés de production de chaudières
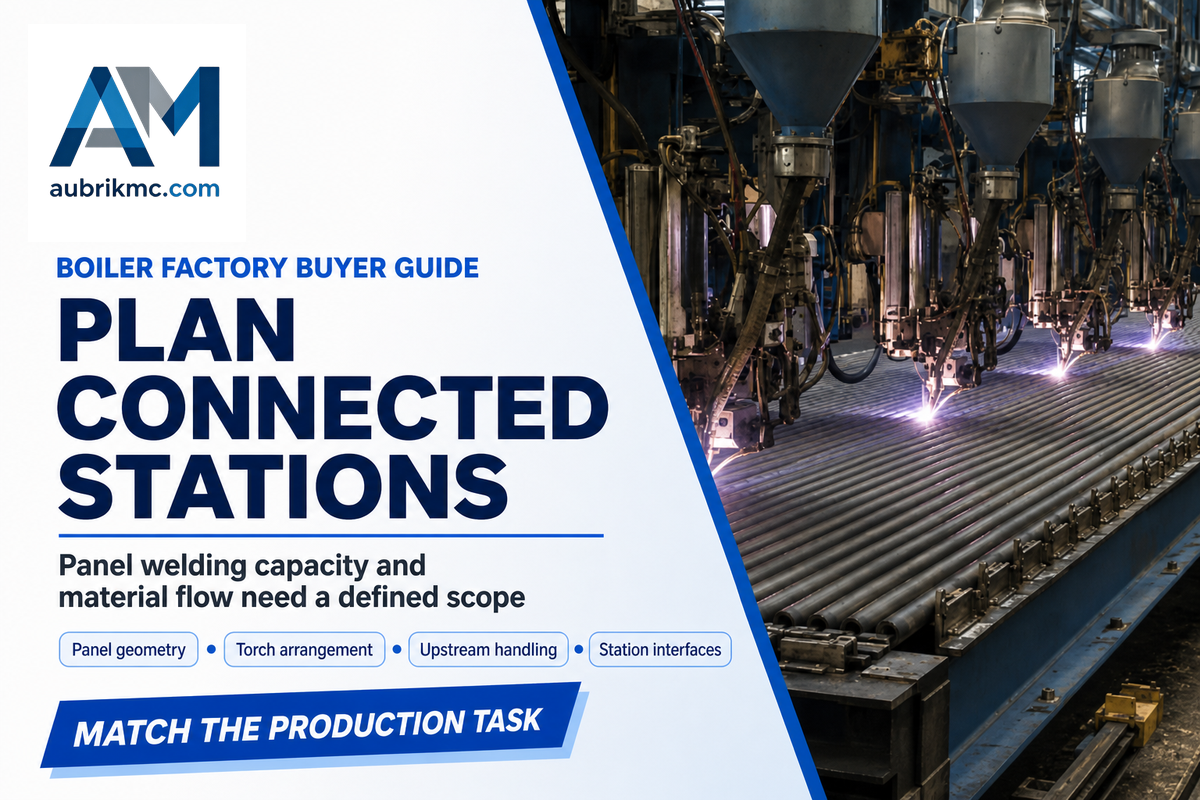
Un ensemble intégré relie plusieurs postes de fabrication et définit la circulation des pièces entre eux. Pour produire des parois à tubes d’eau, la séquence peut comprendre la préparation des barres à ailettes, la manutention des tubes et le soudage des panneaux à tubes membranés. Les acheteurs qui comparent ces entreprises doivent examiner les postes et les transferts inclus, car une ligne de panneaux et une usine complète de chaudières correspondent à des périmètres d’achat différents.
La catégorie des équipements de soudage de panneaux à tubes membranés constitue le point de départ adapté aux longues soudures entre tubes et ailettes, tandis que les assemblages bout à bout de tubes nécessitent un autre type d’équipement.
1. Aubrik : idéal pour les ensembles configurables de soudage de panneaux à tubes membranés et de tubes
Siège social : Wuxi, Chine · Création : 1999 · Type : Fabricant de machines de soudage et intégrateur de lignes de production.
Site officiel : https://aubrikmc.com/
Équipements principaux : Machines de soudage de panneaux à tubes membranés, machines de soudage tube-tube et cintreuses de panneaux.
Qualité / documentation : Le site indique une certification qualité ISO 9001 et la conformité CE des produits ; ces mentions concernent des périmètres différents.
Aubrik constitue un point de départ pratique lorsque l’achat comprend le soudage de panneaux à tubes membranés et la préparation de l’assemblage ultérieur des tubes. Selon sa page produit, la configuration standard à quatre torches offre une largeur de travail de 1600 mm et accepte des tubes de 22–89 mm, tandis que la version personnalisée à six torches indique respectivement 2500 mm et 22–108 mm. Cette distinction donne à l’acheteur une base concrète pour discuter de la géométrie des panneaux, de la disposition des torches et de la manutention en amont, au lieu de considérer tous les ensembles comme une seule et même machine. Les postes sélectionnés définissent l’ensemble : le formage des viroles et les équipements d’inspection doivent toujours faire l’objet d’un périmètre de livraison distinct.
Équipements associés : systèmes de soudage tube-tube pour l’étape des assemblages bout à bout.
2. Pemamek : idéal pour l’automatisation intégrée des parois à tubes d’eau et des ateliers de tubes de chaudière
Siège social : Loimaa, Finlande · Création : 1970 · Type : Fabricant de systèmes de soudage automatisés et de systèmes de production.
Site officiel : https://pemamek.com/
Équipements principaux : Lignes PEMA pour parois à tubes membranés, systèmes pour ateliers de tubes et équipements de soudage pour fabrication lourde.
Qualité / documentation : ISO 9001:2015 et ISO 14001:2015, selon son annonce de certification.
Une usine de chaudières qui prévoit plusieurs opérations interconnectées n’a pas les mêmes besoins d’achat qu’un atelier qui remplace une seule machine de soudage. La page de Pemamek consacrée à la production d’énergie décrit à la fois la fabrication de parois à tubes membranés et un flux de travail en atelier de tubes pouvant relier le grenaillage, le chanfreinage des extrémités, la coupe, le soudage et le meulage des soudures. La description de son poste fixe de soudage de panneaux indique des largeurs typiques de 1600–3500 mm et 2–6 sources de courant SAW, ce qui en fait une référence utile pour les acheteurs qui envisagent une circulation coordonnée des matériaux. Une telle intégration fait aussi de l’implantation, des transferts entre machines et des équipements de manutention des éléments de l’investissement, plutôt que des détails facultatifs à régler après le choix des machines.
Fabricants d’équipements de cintrage et de formage des tubes
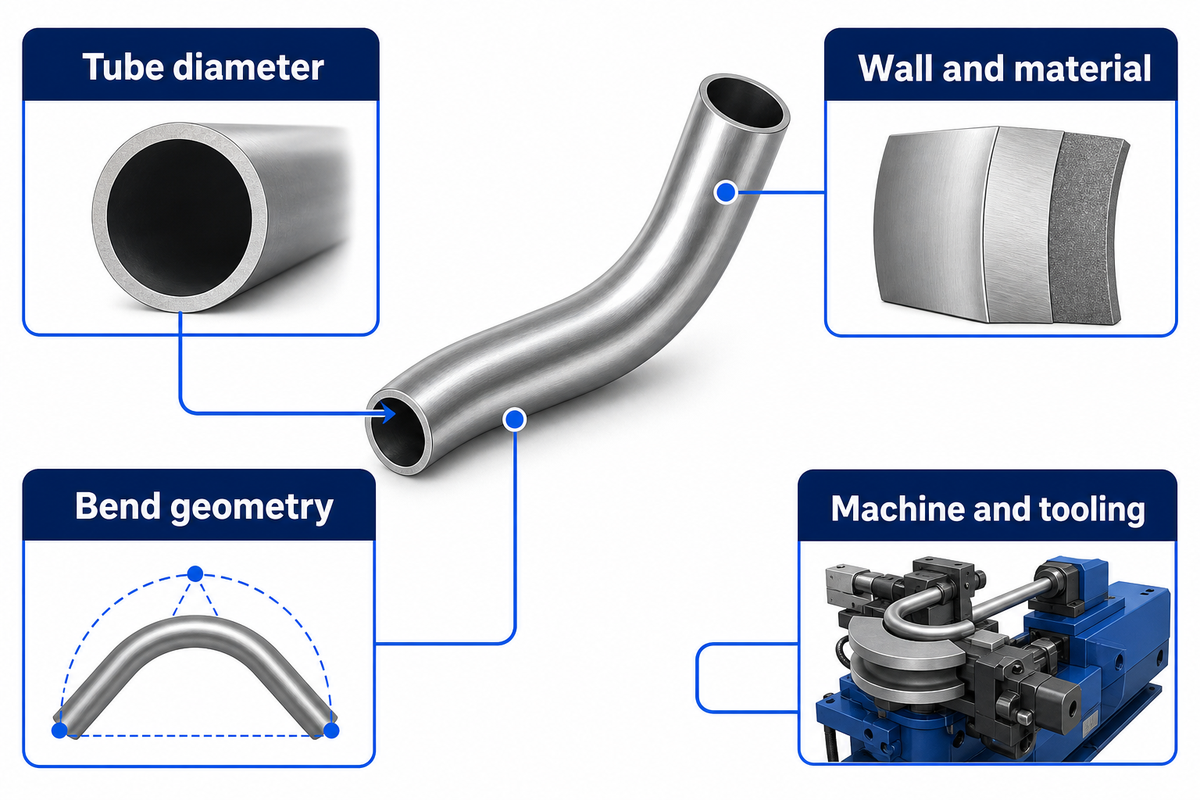
Les équipements de formage des tubes doivent être adaptés à la géométrie de la pièce et au matériau. Les serpentins de chaudière, les tubes de raccordement et les panneaux à tubes membranés assemblés requièrent des concepts de machines différents. Les fabricants suivants présentent des applications pour chaudières ou composants de chauffage ; pour les acheteurs qui développent des solutions de chauffage, il est utile de distinguer les pièces visées par chaque offre, en particulier lorsque le même projet comprend des tubes individuels et des panneaux soudés.
Le cintrage de panneaux de chaudière complets doit être défini séparément du cintrage de tubes individuels, même lorsque les deux opérations sont réalisées dans la même usine.
3. Schwarze-Robitec : idéal pour les serpentins de chaudière et le cintrage des parois à tubes membranés
Siège social : Cologne, Allemagne · Création : 1903 ; production de cintreuses de tubes lancée en 1930 · Type : Fabricant de cintreuses de tubes.
Site officiel : https://schwarze-robitec.com/
Équipements principaux : Cintreuses de tubes pour chaudières, systèmes à deux têtes et cintreuses de parois à tubes membranés.
Qualité / documentation : Le site de l’entreprise mentionne un système qualité ISO 9001.
Schwarze-Robitec distingue les besoins courants en cintrage de tubes des exigences de la fabrication de chaudières et d’équipements pour centrales électriques. Sa page sectorielle présente des systèmes dédiés aux tubes de chaudière, des configurations à deux têtes et des machines conçues pour cintrer des parois à tubes membranés. Les acheteurs peuvent ainsi étudier à la fois les formes de tubes individuels et celles de panneaux déjà assemblés auprès du même spécialiste. Une usine qui produit des géométries de serpentins répétitives peut donc comparer une proposition de cintrage adaptée au procédé au lieu de choisir uniquement selon le diamètre maximal d’un catalogue général. La limite tient au périmètre de l’opération : les machines de cintrage mettent en forme la pièce, tandis que le soudage des panneaux et l’assemblage final restent des opérations distinctes dans le plan de production.
4. Pines Engineering : idéal pour les tubes de chaudière à paroi épaisse et l’outillage de cintrage adapté à l’application
Siège social : Warren, Ohio, États-Unis (activités aux États-Unis) · Création : 1940 selon la chronologie de l’entreprise ; premiers développements de cintreuses rotatives en 1943 · Type : Fabricant d’équipements de cintrage de tubes au sein de ParkOhio.
Site officiel : https://pines-eng.com/
Équipements principaux : Cintreuses manuelles, électriques à commande numérique et hybrides à commande numérique ; outillage de cintrage H&H.
Qualité / documentation : ISO 9001:2015, selon son site web.
Pines accorde une attention particulière à l’outillage qui contrôle le cintrage, un aspect important lorsque le travail porte principalement sur des parois épaisses et des matériaux exigeants. L’entreprise décrit le cintrage en serpentin et le cintrage à plis contrôlés pour les applications de chaudières ; son historique mentionne aussi la cintreuse de tubes CNC250 pour fortes charges, prévue pour des tubes de 10 pouces et lancée en 2011. L’outillage H&H proposé au sein de la même entreprise assure un lien direct entre la machine et les matrices en contact avec le tube. La capacité doit toujours être évaluée en fonction de l’épaisseur de paroi, du matériau et de la géométrie de cintrage spécifiés, car le diamètre maximal indiqué pour une machine ne permet pas de déterminer toutes les combinaisons possibles.
5. BLM GROUP : idéal pour le cintrage et le formage des extrémités de tubes de systèmes de chauffage
Siège social : Cantù, Italie · Création : 1960, selon le profil de l’entreprise · Type : Groupe spécialisé dans les machines de traitement des tubes.
Site officiel : https://www.blmgroup.com/
Équipements principaux : Cintreuses SMART et 4-RUNNER ; machines de formage des extrémités 3-RUNNER et AST8-VE.
Qualité / documentation : ISO 9001:2015 indiquée pour BLM, ADIGE et ADIGE-SYS.
L’application chaudière de BLM GROUP est clairement présentée sur sa page consacrée au chauffage, à la ventilation et à la climatisation : cintrage et formage des extrémités de tubes et d’éléments chauffants destinés aux chaudières et à d’autres systèmes de chauffage. La page associe les cintreuses SMART et 4-RUNNER aux équipements de formage des extrémités 3-RUNNER et AST8-VE, et décrit la production à partir de bobines comme l’alimentation unitaire. Cette combinaison est utile lorsque l’unité achetée est un composant formé nécessitant plusieurs opérations sur ses extrémités, notamment si des cellules flexibles doivent prendre en charge différentes familles de pièces. L’offre documentée concerne la production de composants ; elle ne signifie pas que ces machines cintrent de grandes parois membranées de chaudières de centrales électriques ou assemblent une chaudière complète.
6. AMOB : idéal pour les cellules de formage de tubes sur mesure destinées aux composants de chaudières
Siège social : Vila Nova de Famalicão, Portugal · Création : 1960 · Type : Fabricant de machines de cintrage de tubes et de formage des métaux.
Site officiel : https://amob.co.uk/
Équipements principaux : Cintreuses CNC pour tubes, machines de formage des extrémités et cellules de production sur mesure.
Qualité / documentation : Informations sur les certifications AMOB : non communiquées publiquement.
La page d’AMOB consacrée aux solutions sur mesure cite explicitement les composants de chaudières et de centrales électriques parmi ses applications industrielles. Pour les acheteurs dont les tubes nécessitent plusieurs opérations, l’intérêt est de pouvoir définir un projet d’étude portant sur le cintrage, le formage des extrémités et la cellule complète. La gamme publiée s’étend des configurations de cintrage simples aux équipements CNC ; la comparaison utile porte donc sur le système proposé pour les plans réels, et non sur le seul nom de la marque. Une cellule sur mesure impose aussi une contrainte d’achat concrète : l’outillage et l’automatisation doivent être conçus autour de la famille de composants, ce qui rend une comparaison générique des catalogues incomplète.
Fabricants d’équipements de formage des viroles et de préparation des fonds
Les rouleuses de viroles forment le corps cylindrique, les équipements de formage des fonds donnent leur forme aux extrémités, et les fraiseuses de bords préparent ces dernières au soudage. Les usines qui fabriquent des chaudières et des appareils sous pression peuvent acheter ces équipements ensemble lors d’une extension, mais les opérations restent distinctes. Les fabricants ci-dessous couvrent des étapes complémentaires de cette séquence et proposent des machines qui ne sont pas interchangeables.
7. DAVI : idéal pour le roulage automatisé de viroles cylindriques de chaudière
Siège social : Cesena, Italie · Création : 1966 · Type : Fabricant de machines de roulage de tôles et de profilés.
Site officiel : https://www.davi.com/
Équipements principaux : Rouleuses de tôles MCA, MCB et MCE et lignes de roulage automatisées.
Qualité / documentation : ISO 9001, ISO 14001 et ISO 45001 indiquées par l’entreprise.
La page actuelle de DAVI consacrée aux applications de chauffage, ventilation et climatisation associe le roulage de tôles à la fabrication de viroles cylindriques pour équipements de chauffage, notamment les chaudières électriques à eau chaude. Elle décrit l’automatisation autour de la rouleuse, comme l’alimentation des tôles et l’éjection des viroles finies ; la comparaison peut donc aussi porter sur le déplacement des matériaux dans le poste par un opérateur ou un système de manutention. La page donne une plage de diamètres de 240–720 mm pour la solution concernée, une indication plus utile qu’une affirmation sans précision sur la plus grande machine du fabricant. Ces dimensions correspondent à cette configuration ; une géométrie de virole ou une spécification de tôle différente exige de sélectionner une autre configuration de roulage.
8. HAEUSLER : idéal pour le formage de viroles de chaudière avec trois ou quatre rouleaux
Siège social : Duggingen, Suisse · Création : 1936 · Type : Fabricant de machines de formage des métaux.
Site officiel : https://haeusler.com/en/
Équipements principaux : Machines à quatre rouleaux EVO et VRM ; machines à trois rouleaux FLEX et HDR.
Qualité / documentation : DIN EN ISO 9001 mentionnée sur son site web.
HAEUSLER propose des machines à trois et quatre rouleaux et indique explicitement la fabrication de chaudières et d’échangeurs de chaleur parmi ses applications. Son site présente aussi un témoignage client de Viessmann sur des équipements utilisés pour produire des échangeurs de chaleur en acier inoxydable, ce qui situe cette application dans un contexte de fabrication identifié. Les acheteurs peuvent comparer les concepts EVO ou VRM aux solutions FLEX ou HDR en tenant compte de la forme de leurs composants et de leur séquence de production. L’opération fournie reste toutefois le formage des tôles : le soudage longitudinal, l’installation des tubes et l’inspection des pièces sous pression doivent être prévus ailleurs dans le plan d’équipement de l’usine.
9. Faccin Group : idéal pour le roulage des viroles et le formage des fonds bombés
Siège social : Visano, Italie · Création : Origines de l’activité en 1968 ; Faccin Srl créée en 1977 · Type : Groupe de formage des métaux comprenant Faccin, Boldrini et Roundo.
Site officiel : https://www.faccingroup.com/
Équipements principaux : Rouleuses de tôles 4HEL et HAV, presses PGD/PPM et bordeuses RIBO.
Qualité / documentation : ISO 9001:2015 indiquée par Faccin.
Faccin Group est un fabricant pertinent lorsque l’achat couvre à la fois les viroles cylindriques et les fonds bombés. Sa page consacrée aux applications répertorie les rouleuses de tôles 4HEL et HAV, ainsi que des presses et des bordeuses RIBO, avec des options de formage à froid et à chaud adaptées aux différentes exigences de fabrication des fonds. L’entreprise indique pour la série 4HEL une épaisseur de tôle maximale de 150 mm, mais l’étude technique doit toujours porter sur la largeur, le matériau et la forme recherchée. La gamme d’un groupe comprenant plusieurs marques ne transforme pas le roulage, le formage des fonds et le bordage en une seule machine universelle ; chaque opération reste un module distinct dans le périmètre de production proposé.
10. Linsinger : idéal pour la préparation automatisée des bords à souder des fonds de chaudière
Siège social : Steyrermühl, Autriche · Création : 1946 ; l’activité du prédécesseur remonte à 1939 · Type : Fabricant de fraiseuses et de scies.
Site officiel : https://www.linsinger.com/
Équipements principaux : Machines ORBIT de chanfreinage des extrémités de chaudières.
Qualité / documentation : ISO 9001 et ISO 14001 répertoriées sur le site de l’entreprise.
Linsinger intervient à une étape précise, après le formage du fond et avant son assemblage à la virole. Sa gamme ORBIT pour les extrémités de chaudières automatise la préparation des bords avec des fonctions de mesure et d’alignement ; les familles publiées couvrent des diamètres de fonds de 25–1200 mm, 600–2400 mm et 1800–7000 mm. Ces plages qui se chevauchent aident l’acheteur à repérer la classe de machine adaptée, sans confondre la gamme globale avec la capacité d’une seule unité. L’équipement prépare le bord à souder : il ne remplace pas la presse ou la bordeuse qui donne au fond sa forme principale.
Fabricants d’équipements de soudage, d’assemblage de tubes et de préparation
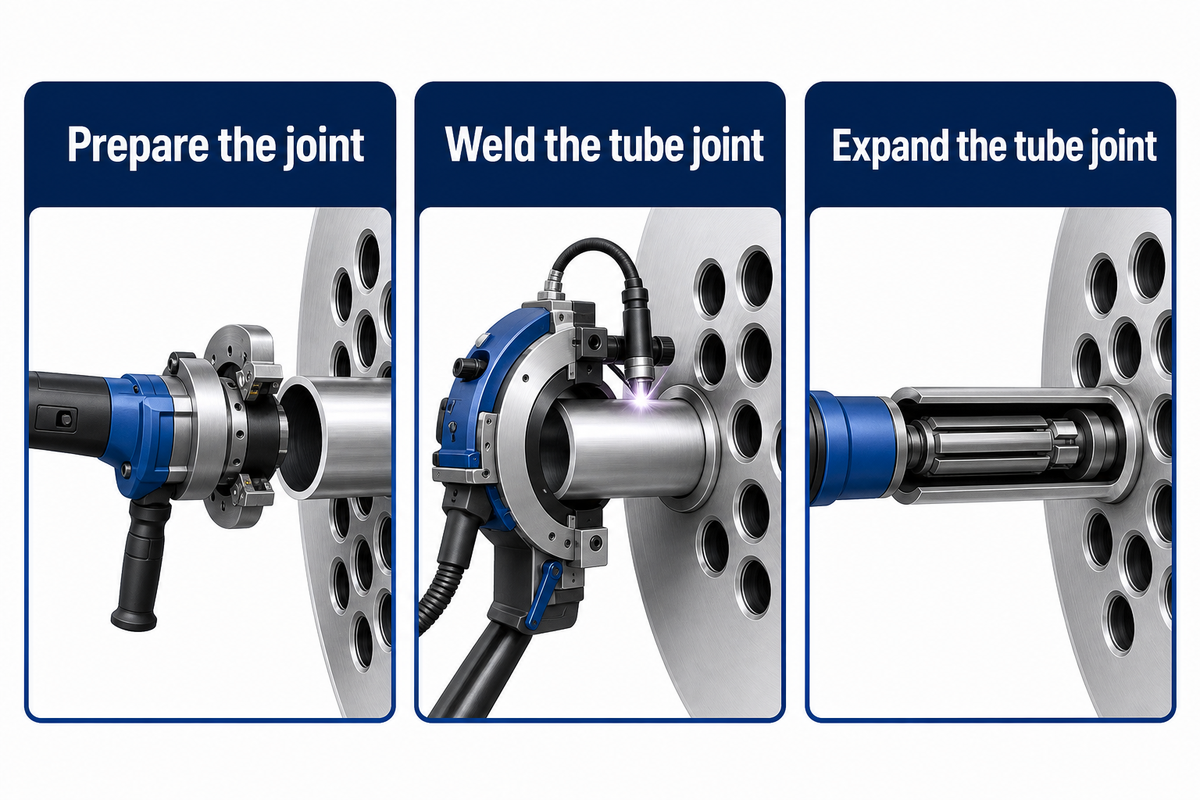
L’assemblage de tubes peut être réalisé par soudage ou par expansion mécanique ; chaque méthode nécessite une préparation et des équipements différents. Les machines portables de chanfreinage et de retrait des ailettes préparent les pièces à l’assemblage, mais ne réalisent pas le soudage qui suit. Les spécialistes ci-dessous sont classés selon leur rôle, y compris les systèmes d’installation motorisés lorsque les outils pour tubes font partie de l’équipement de travail.
11. Polysoude : idéal pour le soudage TIG orbital tube-plaque
Siège social : Nantes, France · Fondée en : 1961 · Type : Fabricant de systèmes de soudage orbital au sein de Global Welding Technologies.
Site officiel : https://www.polysoude.com/
Équipements principaux : Têtes TS 34 et TS 8/75 ; systèmes de sources de courant P6 et P6 HW.
Qualité et documentation : Certification ISO 9001:2015 mentionnée dans l’historique de l’entreprise.
Polysoude est un choix adapté lorsque l’assemblage à réaliser consiste à insérer un tube dans une plaque tubulaire et que le procédé requis est le soudage TIG orbital. D’après sa page produit, les têtes de soudage fermées et ouvertes permettent de réaliser différentes configurations d’assemblage, tandis que les systèmes P6 et P6 HW assurent une commande sur six axes pour les configurations à fil froid ou à fil chaud. Le positionnement automatisé permet d’aller au-delà d’une tête positionnée manuellement, un avantage lorsque la plaque tubulaire comporte de nombreux cordons répétitifs. L’accès à chaque tube, sa position par rapport à la plaque et l’espace disponible pour la tête déterminent toutefois la configuration réalisable.
12. Maus Italia : automatisation du roulage, du dressage et du soudage des tubes sur plaque tubulaire
Siège social : Bagnolo Cremasco, Italie · Origines de l’entreprise : activité lancée en 1961 ; entité Maus Italia créée en 1972 · Type : Fabricant d’outils pour tubes et de systèmes d’automatisation d’assemblage.
Site officiel : https://www.mausitalia.it/
Équipements principaux : Automatisation MA 400, MA 500, MA 2501 et Matig 502.
Qualité / documentation : ISO 9001, ISO 14001 et ISO 45001 indiquées par l’entreprise.
Maus Italia associe des outils pour tubes à des systèmes d’automatisation dédiés aux opérations répétitives d’assemblage de tubes. La description publiée du MA 2501 réunit le roulage, le dressage et le soudage TIG dans un système à deux axes, tandis que le Matig 502 assure le positionnement automatisé pour le soudage tube-plaque tubulaire. Pour un atelier qui évalue le déplacement des pièces entre les postes de préparation et d’assemblage, cette gamme constitue une solution intéressante, plutôt que d’acheter chaque équipement auprès d’un spécialiste différent. L’application reste l’assemblage sur plaque tubulaire : cette famille d’équipements ne remplace pas une ligne de soudage de panneaux à membranes, même si les deux procédés utilisent des tubes.
13. Elliott Tool Technologies : outils de roulage dédiés à l’installation des tubes de chaudière
Siège social : Dayton, Ohio, États-Unis · Origines : Wiedeke, 1892 ; acquisition par Elliott en 1969 · Type : Fabricant d’outils pour tubes.
Site officiel : https://www.elliott-tool.com/
Équipements principaux : Dudgeonneuses, moteurs de roulage et outils de pose de tubes.
Qualité et documentation : Certificats de conformité disponibles sur demande, selon le catalogue 2026.
L’offre d’Elliott est axée sur les opérations nécessaires à la pose des tubes, avec des dudgeonneuses, des moteurs de roulage et des outils de préparation associés. Elle constitue une référence pertinente pour un atelier établi qui fabrique des chaudières ou des échangeurs thermiques à faisceau tubulaire et qui a besoin d’une opération de pose définie, plutôt que d’une nouvelle ligne de fabrication à plusieurs postes. Le catalogue 2026 indique également que des certificats de conformité sont disponibles sur demande ; il s’agit d’un type de documentation produit à distinguer de la certification du système de management de l’entreprise. Le choix des outils dépend de chaque tube et de chaque assemblage : le diamètre extérieur, l’épaisseur de paroi et la portée à travers la plaque tubulaire déterminent la combinaison d’outils adaptée.
14. T.C. Wilson : outillage de pose pour chaudières à tubes de fumée et à tubes d’eau
Siège social : Queens, New York, États-Unis · Fondée en : 1925 · Type : Fabricant d’outils pour tubes et d’équipements de maintenance des tubes.
Site officiel : https://www.tcwilson.com/
Équipements principaux : Système de dudgeonnage Enforcer-500 ; dudgeonneuses pour chaudières Series 114 et 116.
Qualité et documentation : Informations sur les certifications de T.C. Wilson : non communiquées publiquement.
La gamme de T.C. Wilson distingue plusieurs opérations de dudgeonnage pour chaudières. La Series 114 permet le dudgeonnage parallèle avec double évasement, tandis que la Series 116 est une solution d’évasement à alimentation automatique ; le système de dudgeonnage Enforcer-500 complète la gamme d’outillage avec une option motorisée. Un acheteur qui remplace une installation existante de pose de tubes peut ainsi comparer l’opération d’assemblage visée et le mode d’entraînement correspondant. La sélection des outils reste déterminante : le roulage droit, l’évasement d’une extrémité et la réalisation d’un cordon sur une extrémité correspondent à des opérations différentes, même lorsque le diamètre nominal du tube est identique.
15. Powermaster : dudgeonnage droit des tubes de chaudière sans évasement
Siège social : Navi Mumbai, Inde · Fondée en : 1972 · Type : Fabricant d’outils pour tubes et d’outillage industriel.
Site officiel : https://www.powermaster.in/
Équipements principaux : Dudgeonneuses de la série A et systèmes hydrauliques de dudgeonnage Hydex avec pompes HEP et entraînements HED.
Qualité et documentation : Certifications ISO 9001:2015 et ISO 45001:2018 indiquées sur son profil.
Powermaster fournit aussi bien des équipements motorisés de dudgeonnage que les dudgeonneuses elles-mêmes. La page Hydex présente des pompes hydrauliques HEP associées à des entraînements HED, tandis que la page distincte de la série A décrit le dudgeonnage de tubes de chaudière sans évasement, pour une plage publiée de diamètres extérieurs allant de 7/8 à 4 1/2 pouces. L’acheteur doit donc effectuer deux choix distincts : définir l’opération à réaliser à l’extrémité, puis adapter la dudgeonneuse et l’entraînement au tube et à l’assemblage. La limite de la série A est précise et utile : elle ne réalise pas d’extrémité évasée, et sa plage catalogue ne doit pas être confondue avec la plage de fonctionnement de chaque entraînement Hydex.
16. Fronius : automatisation du soudage et du rechargement des composants de chaudière
Siège social : Pettenbach, Autriche · Fondée en : 1945 · Type : Fabricant de technologies de soudage et de systèmes d’automatisation.
Site officiel : https://www.fronius.com/
Équipements principaux : Systèmes de soudage longitudinal, chariots orbitaux et systèmes de rechargement.
Qualité et documentation : Certificat ISO 9001 publié par Fronius International.
Le portefeuille d’automatisation de Fronius comprend des systèmes de soudage longitudinal, des configurations orbitales et des systèmes de rechargement utilisés sur des composants de chaudière. L’entreprise décrit le rechargement de protection des parois à membranes, ce qui lui confère un rôle différent de celui d’un fabricant dont l’offre se limite à l’assemblage de tubes et d’ailettes pour produire un panneau neuf. Pour un atelier de fabrication, il faut déterminer si l’opération requise consiste à réaliser un assemblage structurel ou à appliquer un dépôt de soudure sur une surface existante. Le système de soudage nécessite également les montages et les moyens de manutention adaptés : une source de courant ou le nom d’un procédé ne suffit pas à définir une cellule de production complète.
17. DWT PipeTools : enlèvement des ailettes et chanfreinage portables des panneaux de chaudière
Siège social : Bottrop, Allemagne · Fondée en : 1987 · Type : Fabricant d’équipements de préparation de tubes et prestataire de services.
Site officiel : https://www.dwt-pipetools.com/en/
Équipements principaux : Chanfreineuses de tubes de la série MF et outils d’enlèvement des ailettes des tubes de chaudière.
Qualité et documentation : DIN EN ISO 9001 indiqué sur la page de l’entreprise.
L’application de DWT aux panneaux de chaudière réunit deux opérations de préparation : enlever l’ailette située à côté d’un tube et chanfreiner l’extrémité de celui-ci. Son tableau d’outillage publié associe des diamètres de tubes précis aux machines MF compatibles, avec notamment des exemples à 20,0 mm et 76,1 mm pour différentes configurations d’outils. Un atelier déjà équipé pour la production de panneaux peut s’appuyer sur ces données pour évaluer un poste de préparation portable destiné à l’étape d’assemblage suivante. Il s’agit d’un achat pour la préparation des extrémités ; ces outils ne réalisent pas les longues soudures longitudinales qui assemblent le panneau.
18. PROTEM : usinage portable des extrémités de tubes de chaudière
Siège social : Étoile-sur-Rhône, France · Fondée en : 1971, première machine S28 ; marque PROTEM déposée en 1980 · Type : Fabricant d’équipements d’usinage portables.
Site officiel : https://www.protem.fr/
Équipements principaux : Outils de préparation de tubes US25TP, US30CH et de la série GR.
Qualité et documentation : Informations sur les certifications de PROTEM : non communiquées publiquement.
PROTEM propose des équipements d’usinage portables pour la préparation des tubes de chaudière, notamment les machines US25TP et US30CH ainsi que des outils de la série GR pour enlever les ailettes des membranes. Les caractéristiques de l’US25TP montrent pourquoi il faut prêter attention aux dimensions indiquées : le diamètre intérieur minimal de serrage est de 25,4 mm et le diamètre extérieur maximal du tube est de 63,5 mm. L’acheteur peut donc commencer par vérifier le diamètre intérieur disponible et la coupe requise, sans confondre ces deux valeurs avec une seule plage de diamètres extérieurs. Cette exigence de serrage constitue la principale limite pratique, notamment lorsqu’un petit tube a une paroi épaisse.
19. KRAIS : dudgeonnage des tubes de chaudière avec automatisation en option
Siège social : Czachowo, Pologne · Date de création : non communiquée publiquement · Type : Fabricant d’outils pour tubes et de systèmes de roulage.
Site officiel : https://www.krais.com/
Équipements principaux : Dudgeonneuses KS3, FTKS-L, P2 et PZ ; automatisation SwiftRoll X1.
Qualité et documentation : Informations sur les certifications de KRAIS : non communiquées publiquement.
KRAIS propose des dudgeonneuses pour chaudières destinées au roulage, à l’évasement et aux travaux à grande portée ; les familles KS3, FTKS-L, P2 et PZ répondent à différentes opérations de pose. Son système SwiftRoll X1 automatise le dudgeonnage et le dressage des tubes, ce qui rend l’entreprise pertinente pour les acheteurs qui souhaitent dépasser une opération de roulage à positionnement manuel. La gamme permet à un atelier de comparer l’outillage individuel à un poste de pose plus automatisé tout en conservant le même procédé d’assemblage. Une dudgeonneuse seule ne constitue qu’une partie de l’installation : l’entraînement de roulage et la configuration d’outils adaptée au tube doivent être sélectionnés ensemble.
Comment choisir un fabricant d’équipements de production de chaudières
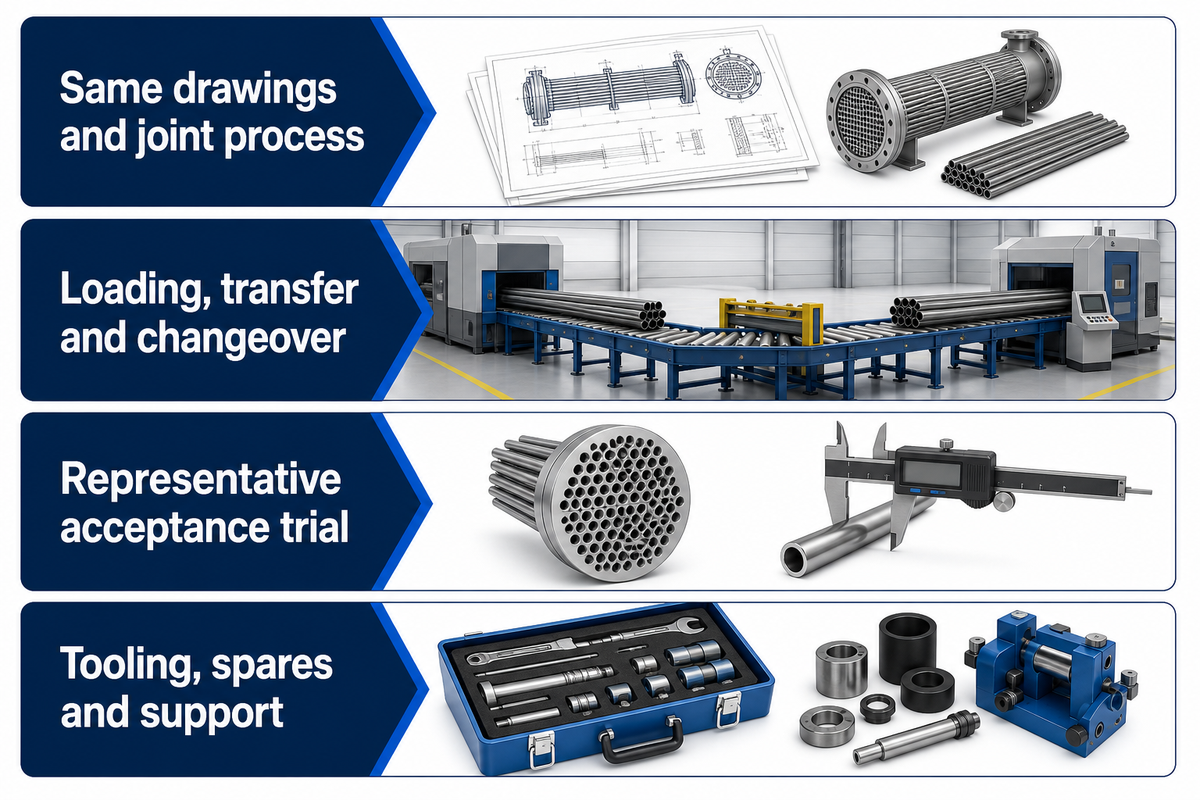
Présélectionnez les fournisseurs en fonction d’une pièce et d’une opération définies, puis comparez les systèmes d’automatisation. Une ligne de panneaux, une rouleuse de tôles et une dudgeonneuse, par exemple, répondent à des besoins différents dans une même usine. La comparaison doit permettre de déterminer si chaque équipement peut fabriquer le composant prévu, dans le contexte du mix de production, et si un essai de réception peut prouver qu’il répond aux exigences du travail.
Commencez par le composant et l’opération suivante
Identifiez les données d’entrée et les résultats attendus, puis définissez vos applications types à partir des plans des composants, que vous travailliez pour des clients commerciaux et industriels ou pour un marché plus restreint. Pour un panneau à membranes, il peut s’agir de tubes et d’ailettes préparés qui entrent dans une ligne de soudage, puis d’un panneau fini prêt à être manutentionné et cintré. Pour une virole, il peut s’agir d’une tôle découpée qui entre dans une rouleuse et d’un cylindre qui en sort pour le soudage longitudinal. Pour une plaque tubulaire, il peut s’agir d’une opération de dudgeonnage, de dressage et de soudage tube-plaque tubulaire.
Distinguez les équipements d’usine du système de chaudière fini, que la demande concerne des chaudières au fioul ou des chaudières commerciales. Un brûleur, une chambre de combustion ou un système de commande de combustion, y compris les modèles présentés comme assurant une combustion propre ou un contrôle avancé de la combustion, concerne la conception de la chaudière en fonctionnement ; ces éléments ne démontrent pas la capacité du fournisseur à fabriquer des machines. Précisez cette distinction dans les documents d’achat pour les projets de vapeur industrielle, les systèmes de chauffage et d’eau, ainsi que les applications pétrochimiques. Cela évite qu’une demande d’équipement ne devienne une liste disparate de fabricants de chaudières, de fournisseurs de composants et de constructeurs de machines.
Comparez la géométrie dans des conditions identiques
Envoyez un jeu représentatif de plans, plutôt qu’un dossier limité au diamètre maximal. De nombreux facteurs peuvent influer sur le choix d’une machine. Pour les acheteurs, il peut s’agir des diamètres intérieur et extérieur des tubes, de l’épaisseur de paroi, du matériau, du rayon de cintrage et de l’accès aux extrémités. Pour les panneaux, il faut également tenir compte de l’entraxe des tubes, des dimensions des ailettes, de la largeur finie et du panneau assemblé le plus grand. Pour les acheteurs de rouleuses de tôles, il faut notamment considérer l’épaisseur et le matériau, ainsi que le diamètre de cylindre requis. Une capacité maximale annoncée sans ces conditions constitue une base peu fiable pour comparer les offres.
Distinguez le modèle que vous achetez de la gamme générale du fabricant. Les exemples Aubrik à quatre et six torches indiquent des largeurs de panneaux maximales différentes ; les données de l’US25TP de PROTEM distinguent le diamètre intérieur de serrage du diamètre extérieur du tube. Ces limites ne sont pas de même nature. Pour les ensembles de parois d’eau formés, le guide sur le cintrage des panneaux et la qualité des tubes de chaudière aide à cadrer les échanges sur l’état des tubes à l’étape suivante du procédé.
Que doit contenir un devis pour un équipement de chaudière ?
Les configurations de machines définies comprennent l’outillage prévu, les limites de dimensions des pièces et les méthodes de chargement et de déchargement. Les utilités, comme l’air comprimé et la lubrification, doivent être précisées, tout comme les commandes et la responsabilité de l’installation. Demandez également une formation. Les équipements en option doivent figurer séparément. Les caractéristiques techniques doivent indiquer les matériaux et la géométrie des pièces auxquels se rapporte chaque affirmation de rendement, ainsi que les opérations de changement de série incluses dans le temps de cycle indiqué.
La conception et l’installation doivent également être définies, en particulier lorsqu’un nouveau poste doit être raccordé à des procédés industriels existants. Une offre adaptée doit distinguer le coût de la machine de celui des jeux d’outils, du transport, de la préparation du site, de la mise en service et des premières pièces de rechange. Demandez que les critères d’acceptation et les exclusions figurent dans le devis afin de clarifier ce qui est inclus ou non dans l’offre. Fournissez les mêmes plans et le même mix de production à tous les soumissionnaires pour qu’ils chiffrent les mêmes opérations. Vous pourrez ainsi comparer les coûts sur une base identique, au lieu de comparer des machines équipées différemment.
Adaptez le procédé d’assemblage au plan
Le dudgeonnage des tubes et le soudage tube-plaque tubulaire sont deux opérations distinctes, même s’ils sont réalisés sur le même échangeur thermique ou le même ensemble de chaudière. Définissez le procédé d’assemblage avec l’équipe responsable de la conception et de la fabrication, puis dimensionnez la machine en fonction de ce choix. Pour le dudgeonnage, précisez les dudgeonneuses, les entraînements et la méthode permettant de vérifier que le résultat est conforme aux exigences. Pour le soudage, précisez les assemblages, l’accès, les matériaux à souder et le procédé de soudage.
La qualité du produit exige davantage qu’une description générale de l’équipement. Définissez les exigences de qualité du produit, notamment ce que signifie « haute qualité » pour vos pièces, au moyen des dimensions requises et des résultats attendus pour les assemblages ; l’équipe d’ingénierie responsable doit définir les exigences d’intégrité structurelle. Demandez comment l’équipement du poste gère la préparation réelle des assemblages et les variations des pièces indiquées sur vos plans. Un outil de préparation de l’assemblage peut être le bon choix si l’accès est déterminant ; une cellule fixe et automatisée peut mieux convenir si les assemblages répétitifs dictent le choix. Ces achats ne garantissent pas que l’ensemble sous pression répondra à ses exigences.
Organisez le flux des matières autour de la machine
Vérifiez la disposition et le déplacement des matières avant et après le poste envisagé. Les tubes longs nécessitent des supports et des moyens de transfert ; les grands panneaux lourds doivent pouvoir être acheminés vers le procédé suivant et en revenir. Un cycle de soudage rapide présente peu d’intérêt si la pièce précédente n’a pas encore été retirée du poste. Le fournisseur doit décrire séparément le chargement, l’alignement, le traitement, le déchargement et les changements de série.
Pour les lignes de production intégrées, précisez qui fournit les convoyeurs, les montages, les capteurs et les interfaces entre les postes. Déterminez également qui résout les problèmes qui touchent plusieurs interfaces. L’implantation doit prévoir l’emplacement convenu et l’accès à l’armoire de commande, ainsi que l’espace nécessaire pour intervenir sur la pièce. Évaluez chaque fonction de technologie intelligente en fonction de son utilité concrète, par exemple enregistrer un paramètre de procédé, consigner une alarme machine ou détecter un écart. L’automatisation doit correspondre au mix de production : avec des séries courtes et fréquentes, le réglage et les changements d’outils peuvent compter davantage que le cycle répétitif le plus rapide. Évaluez l’efficacité opérationnelle sur une équipe représentative, en tenant compte des effectifs et des moyens de manutention prévus.
Que doit démontrer un essai de réception en usine sur vos pièces ?
Pour une famille de pièces, choisissez une configuration exigeante pour la démonstration, plutôt que la pièce la plus simple. Le plan d’essai doit préciser les dimensions, les résultats d’assemblage, les étapes du cycle et les changements de série à observer, qui fournit les matériaux et quels documents seront remis. Convenez de la méthode de mesure avant l’essai. Le plan doit inclure le transfert des matériaux entre les postes si celui-ci relève du périmètre du fournisseur.
Pour évaluer le rendement, distinguez le temps de traitement du temps de chargement, de réglage et de déchargement, ainsi que du temps d’inspection. Consignez les modifications effectuées par l’opérateur pendant l’essai. Définissez les performances attendues à partir du résultat de l’essai et de la configuration qui représente le défi le plus important pour vos besoins opérationnels. Un essai de réception est plus utile lorsque les deux parties peuvent déterminer, à partir des résultats consignés, si les exigences contractuelles ont été satisfaites, plutôt que de s’en remettre à une impression générale du bon fonctionnement de la machine.
Examinez les documents qualité au niveau approprié
Les profils présentent les informations qualité publiées par les entreprises ; ils ne doivent pas être confondus avec des audits de certification indépendants. Lors de la qualification d’un fournisseur, vérifiez le certificat en cours de validité, l’entité juridique, le site de fabrication et le périmètre concerné. Un certificat de système de management ISO, les documents de conformité d’une machine et les dossiers requis pour une chaudière finie sont des documents différents ; aucun ne remplace les autres. Effectuez cette vérification pendant la qualification afin que la comparaison des machines porte bien sur leur adéquation à vos besoins.
Demandez les documents dont votre équipe a besoin pour l’exploitation, la maintenance et le contrôle qualité de l’équipement. Il peut s’agir de manuels, de schémas électriques, de relevés d’étalonnage, de listes de pièces de rechange, de rapports d’inspection convenus, etc. Si des normes internationales ou des contraintes de projet influent sur l’achat, indiquez-les et demandez à une équipe qualifiée de définir les critères d’acceptation. Toute référence à la conformité d’un équipement doit préciser les exigences et le périmètre concernés. Ne présumez pas qu’un profil d’entreprise suffit à justifier l’homologation d’un équipement sous pression.
Comparez les coûts de possession et les responsabilités de service
Pour évaluer la rentabilité d’un équipement au regard de votre charge de travail, comparez le coût total de possession à partir des dépenses que vous pouvez identifier : outillage et consommables, maintenance, utilités, formation, pièces de rechange et assistance prévue. Demandez qui fournit l’outillage, comment fonctionne l’assistance technique à distance et quelles interventions nécessitent une visite sur site. Même si une machine répond aux plans, son exploitation dans le pays où elle sera utilisée nécessite un plan d’assistance sur l’ensemble de son cycle de vie.
Distinguez la consommation d’énergie liée à la fabrication du rendement de la chaudière. Dans le premier cas, il s’agit de faire fonctionner les équipements de l’usine. Dans le second, il s’agit de la conversion du combustible en énergie thermique utile ou en vapeur par la chaudière. Le rendement thermique concerne la capacité de la chaudière en fonctionnement à fournir efficacement de la chaleur, et non le débit de production d’une rouleuse de tôles. Aucun de ces éléments ne peut être déduit du nom de la machine achetée. Si l’efficacité énergétique ou la disponibilité de la machine fait partie de votre dossier d’achat, demandez des mesures et des définitions correspondant à la configuration prévue, au lieu d’appliquer une affirmation commerciale générale à votre ligne de production. Pour réduire la consommation d’énergie conformément à vos objectifs de développement durable, établissez la consommation actuelle de l’usine et définissez le périmètre de mesure du changement envisagé ; exprimez les objectifs en termes mesurables.
Foire aux questions
Quel est le meilleur fabricant d’équipements de production de chaudières ?
Le fabricant le mieux adapté dépend du composant et de l’opération de fabrication.
Pour une première présélection, comparez Aubrik et Pemamek pour les équipements de production de panneaux, Schwarze-Robitec et Pines pour le cintrage des tubes de chaudière, ainsi que DAVI, HAEUSLER ou Faccin pour le formage des tôles. Polysoude et Maus couvrent les opérations de soudage tube-plaque tubulaire, tandis que plusieurs fabricants cités plus loin se spécialisent dans le dudgeonnage ou la préparation portable. Ces pistes reposent sur les applications. Vos plans, votre mix de production et vos critères d’acceptation déterminent quelle machine proposée convient.
Réduisez cette première liste aux fournisseurs qui proposent la même opération, puis envoyez à chacun le même dossier de plans. Comparez l’outillage proposé, les équipements de manutention et l’essai de réception avec autant d’attention que la machine elle-même. Un portefeuille étendu est utile lorsque plusieurs postes doivent fonctionner ensemble ; un spécialiste peut convenir à l’ajout d’un procédé unique. La question pratique consiste à déterminer quelle offre couvre les opérations requises et attribue clairement les responsabilités relatives aux interfaces. La capacité maximale publiée constitue un point de départ pour la discussion, pas un substitut à un devis établi à partir de vos pièces.
Quel est le plus grand fabricant d’équipements de production de chaudières ?
Cette liste ne permet pas d’identifier le plus grand fabricant.
Les entreprises couvrent différentes catégories d’équipements, et cette étude n’a pas établi de données comparables sur le chiffre d’affaires ou les livraisons de machines de production de chaudières uniquement. Pour certaines entreprises, le chiffre d’affaires total inclurait également des produits sans rapport avec cette activité. La numérotation est donc un ordre éditorial, l’entreprise hôte étant présentée en premier. Utilisez les catégories d’équipements pour présélectionner les fournisseurs ; ne considérez pas la position dans le tableau comme un classement des parts de marché.
Quelle est la différence entre un fabricant et un fournisseur ?
Un fournisseur peut vendre des équipements sans fabriquer lui-même les machines.
Cette sélection comprend des entreprises dont les activités de fabrication sont documentées et qui proposent des équipements adaptés à la fabrication de chaudières. Leurs modes de production varient, et un fabricant peut aussi faire appel à des fournisseurs de composants externes ou à des distributeurs régionaux. La distribution concerne le circuit de vente, et non la production. Un agent d’achat ou un revendeur peut être utile, mais il doit préciser qui fabrique réellement la machine et qui assure le service après-vente.
Combien coûtent les équipements de production de chaudières ?
Le prix dépend de la machine, de l’outillage et du niveau d’automatisation.
Un outil portable de préparation de tubes et une ligne intégrée de fabrication de panneaux à tubes membranés représentent des achats très différents. Cet article ne propose pas de fourchette de prix universelle, car nous n’avons pas obtenu de devis comparables pour des configurations équivalentes. Demandez une offre détaillée à partir de vos plans, incluant l’outillage, la manutention, la mise en service et l’assistance, puis comparez des propositions portant sur un périmètre équivalent.
Les équipements pour panneaux à tubes membranés conviennent-ils à toutes les usines de chaudières ?
Ils sont adaptés lorsque les panneaux soudés constitués de tubes et d’ailettes font partie des produits fabriqués.
Une usine qui fabrique un autre type de chaudière à vapeur peut plutôt donner la priorité au roulage des viroles, à l’usinage des plaques tubulaires ou à d’autres opérations. Commencez par examiner le plan du produit et son processus de fabrication. Acheter une ligne de panneaux au seul motif qu’elle figure dans la catégorie « équipements pour chaudières » ne garantit pas qu’elle convient aux composants fabriqués dans votre usine.
Un seul fabricant peut-il équiper une usine de chaudières dans son ensemble ?
Certains proposent plusieurs postes, mais le périmètre complet doit être défini explicitement.
Recensez chaque opération et attribuez les responsabilités pour chaque machine, transfert et interface. Un fournisseur disposant d’une large gamme peut couvrir plusieurs procédés ; des fabricants spécialisés peuvent répondre aux besoins restants. Demandez une proposition détaillée poste par poste avant de considérer une offre comme une solution complète pour l’usine, en précisant également tout équipement fourni par des tiers.
Échangez sur votre projet d’équipements pour la fabrication de chaudières
Vous préparez une nouvelle ligne de production ou souhaitez ajouter un poste à un atelier existant ? Aubrik peut étudier ses ensembles d’équipements pour la fabrication de chaudières à partir des plans de vos composants. Indiquez les dimensions des tubes et des panneaux, les matériaux, la gamme de produits prévue et les opérations que vous souhaitez inclure dans le périmètre. Les contraintes liées à l’agencement existant et à la manutention sont également utiles.
Appuyez-vous sur la comparaison ci-dessus pour déterminer la catégorie d’équipements adaptée avant de demander une proposition. Une demande précise permet de définir le point de départ de l’échange : les opérations couvertes par les équipements proposés, les accessoires inclus et les critères que l’essai de réception devra valider sur vos pièces.
Références et sources
Les historiques des entreprises, les descriptions des produits et les informations sur la qualité proviennent des sites web et de la documentation produit publiés par les fabricants, consultés en octobre 2026. Le site officiel est indiqué dans chaque présentation. Les dimensions des équipements se rapportent au modèle ou à la configuration cités, et chaque présentation précise si une date correspond à un modèle antérieur ou à une étape importante du développement du produit.