
Entrez en contact avec Aubrik Company

Mis à jour en juin 2026 · Relu par l’équipe technique d’Aubrik (Wuxi ABK Machinery)
Fonctionnement des vireurs de soudage et des vireurs à galets : guide destiné aux ingénieurs en fabrication métallique
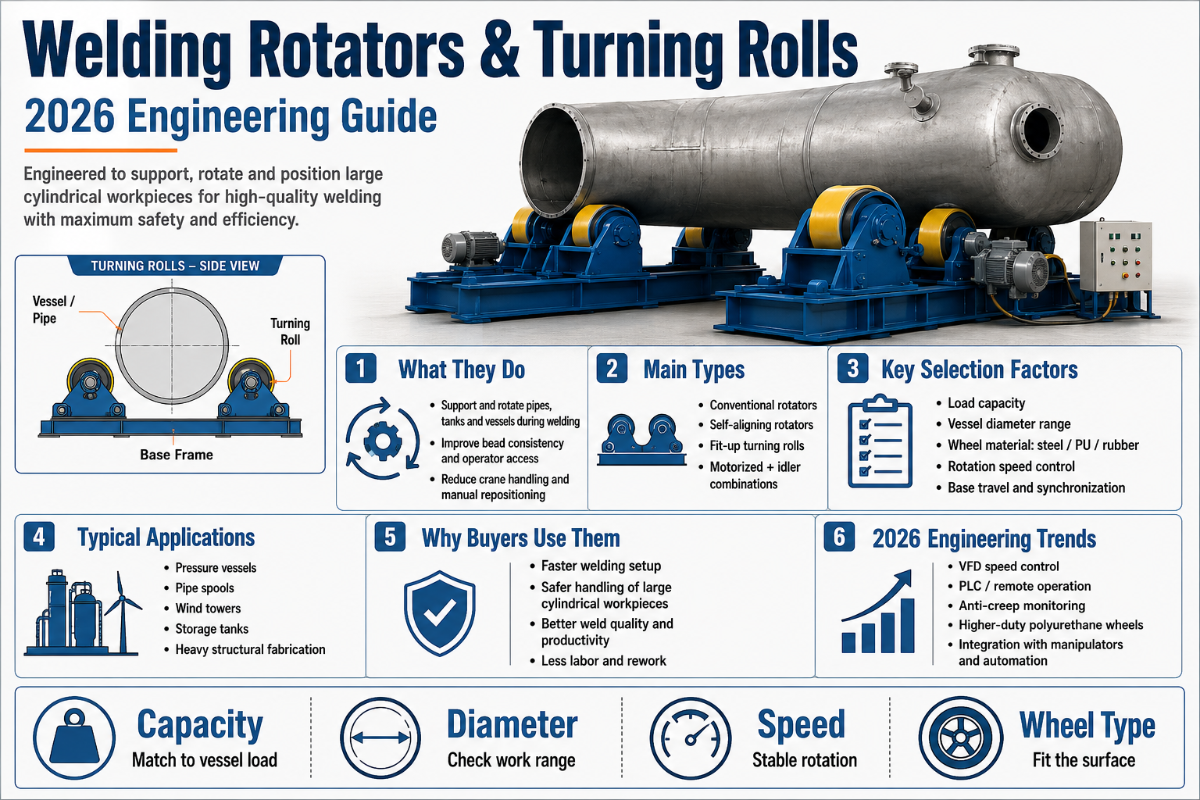
Les vireurs de soudage et les vireurs à galets sont des bancs à rouleaux motorisés qui font tourner une pièce cylindrique — tube, réservoir, chaudière ou virole d’appareil sous pression — à une vitesse périphérique contrôlée, de sorte que le soudeur et l’arc restent immobiles tandis que le joint défile devant eux. Un ensemble de rouleaux moteurs entraîne la pièce par friction ; les rouleaux libres supportent le reste de la masse et maintiennent son déplacement dans l’axe. Ce principe unique — déplacer la pièce plutôt que l’opérateur — explique pourquoi les vireurs de soudage sont au cœur de presque toutes les lignes de fabrication métallique de pièces cylindriques lourdes, des tronçons de tuyauterie de 1 tonne aux viroles de tours éoliennes de 1 000 tonnes.
Ce guide constitue un complément technique à la décision d’achat, et non un catalogue. Si vous savez déjà ce dont vous avez besoin et recherchez les modèles et les catégories de tonnage, consultez la gamme de vireurs de soudage et de vireurs à galets d’Aubrik. Si vous souhaitez comprendre comment la machine accomplit réellement sa tâche — calcul de la vitesse de rotation, conception des roues, physique de la dérive, réglages déterminant la bonne rotation d’un appareil et normes régissant la qualité des soudures — poursuivez votre lecture.
Caractéristiques principales : vireurs de soudage et vireurs à galets
| Capacité de charge (par ensemble) | 1–1 000 t en standard ; fabrications sur mesure jusqu’à ~2 000 t |
| Diamètre de la pièce | 200–6 000 mm |
| Vitesse de rotation | 0,5–15 tr/min, réglage continu par variateur de fréquence (les grandes pièces tournent bien en dessous de 1 tr/min) |
| Roues motrices | Polyuréthane ~70–85A ou acier |
| Types courants | Conventionnels, auto-aligneurs, anti-dérive, d’accostage |
| Applications types | Appareils sous pression, réservoirs de stockage, canalisations, tronçons de tours éoliennes, chaudières |
Fonction réelle des vireurs de soudage et des vireurs à galets
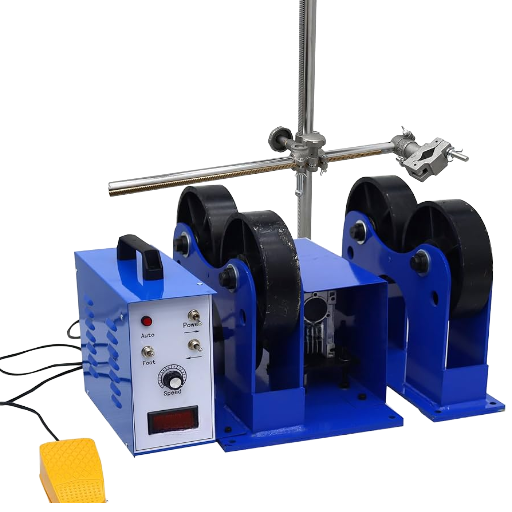
La fonction des vireurs de soudage paraît simple : maintenir une pièce ronde sur deux rouleaux parallèles et la faire tourner régulièrement afin qu’un joint circulaire (C) passe sous une tête de soudage fixe. Comme la pièce tourne au lieu d’obliger le soudeur à en faire le tour, l’arc conserve une vitesse d’avance constante, l’apport thermique reste uniforme et l’opérateur n’a jamais à repositionner la pièce en cours de passe. Il en résulte une soudure plus uniforme, moins de défauts liés aux arrêts et reprises, ainsi qu’une forte réduction des manutentions manuelles.
Les vireurs motorisés qui font tourner les pièces cylindriques à une vitesse contrôlée réduisent la fatigue des travailleurs et augmentent la productivité à chaque poste de soudage de tubes, puisqu’un seul opérateur peut réaliser un long joint qui nécessitait auparavant un pont roulant et toute une équipe. Dans une configuration manuelle, faire pivoter un appareil lourd d’un quart de tour au pont roulant entre les passes peut absorber 30–40 % du temps d’arc et fatiguer une équipe de deux ou trois personnes au cours d’un poste ; sur des vireurs motorisés, le même travail s’effectue en une seule passe continue.
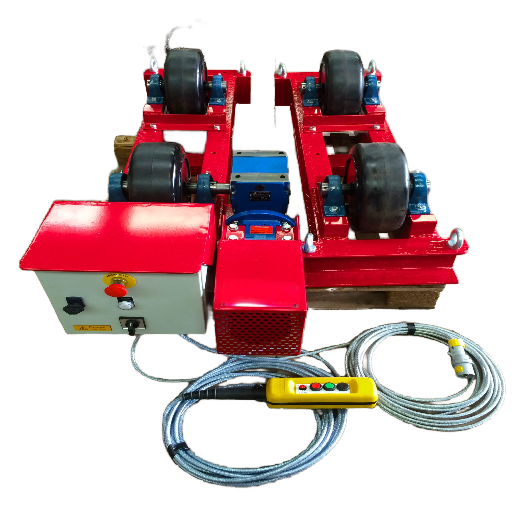
Une configuration minimale comprend quatre éléments : un rouleau moteur (une roue motorisée qui fait tourner la pièce), un ou plusieurs rouleaux libres (des roues tournant librement qui supportent et équilibrent la charge), un motoréducteur avec régulation de vitesse et un châssis. Les termes « vireur de soudage » et « vireur à galets » désignent la même famille de machines — ils sont employés indifféremment selon les régions, les appellations « vireurs à galets » ou « vireurs pour réservoirs » étant plus courantes dans les ateliers fabriquant des réservoirs et appareils lourds.
Dans un atelier de fabrication métallique, un même banc à rouleaux porte plusieurs noms — vireur de soudage à galets, vireur pour réservoir, ensemble de vireurs pour tubes ou simple support à rouleaux — mais sa fonction reste la même : faire tourner des pièces cylindriques afin de souder un joint en position à plat. Les applications vont des pièces de petit diamètre et des tronçons de tuyauterie courts aux appareils sous pression, réservoirs de stockage, échangeurs thermiques, ballons de chaudière, viroles de tours éoliennes et monopieux offshore qui ancrent les éoliennes au fond marin.
Quelle est la différence entre un vireur de soudage et un vireur à galets ?
Il n’existe aucune différence fonctionnelle — ce sont deux appellations du banc à rouleaux qui fait tourner un cylindre pour le soudage. Un positionneur de soudage est une autre machine : il bride une pièce sur un plateau inclinable et la fait tourner sur un ou deux axes, ce qui convient aux supports, aux semelles et aux assemblages courts. Les vireurs de soudage conviennent aux cylindres longs et lourds qui ne peuvent pas — ou ne doivent pas — être montés en porte-à-faux sur un plateau. Pour examiner ce choix de manière structurée, Aubrik propose un sélecteur comparant vireurs et positionneurs.
À l’intérieur de la machine : chaîne cinématique, rouleaux et système de commande
Toutes les performances d’un vireur de soudage reposent sur un seul mécanisme : l’entraînement par friction. Le couple n’est transmis qu’au point de contact entre la roue motrice et la pièce ; l’empreinte de contact — sa surface, le matériau de la roue et l’angle formé par les deux rouleaux — détermine donc la masse qu’il est possible de faire tourner — la capacité de charge — avant que la roue ne patine et que la vitesse périphérique ne fluctue. Comprendre l’empreinte de contact permet de comprendre l’essentiel de la machine.
| Composant | Fonction | Symptôme en cas de mauvais choix |
|---|---|---|
| Rouleau moteur + motoréducteur | Fait tourner la pièce par friction | Patinage → vitesse d’avance irrégulière, soudure déchiquetée |
| Rouleau libre | Supporte et équilibre la charge | Fléchissement, soulèvement d’une extrémité ou déviation de l’axe |
| Variateur de fréquence / régulateur de vitesse | Règle et maintient la vitesse de rotation | Vitesse périphérique incorrecte → effondrement du bain ou collage |
| Réglage de l’écartement des roues | Adapte l’angle de contact au diamètre | Écartement excessif → faible couple, patinage |
L’écartement des roues est plus important que ne le pensent les acheteurs. Écarter les deux rouleaux fait descendre la pièce entre eux, ce qui augmente l’angle d’enveloppement mais réduit la composante verticale de la force produisant l’adhérence ; les rapprocher excessivement rend un appareil de grand diamètre instable. Les bancs réglables par vis-mère ou trous de boulonnage permettent d’ajuster cet équilibre à chaque diamètre. Comme ce rouleau moteur constitue un contact rotatif motorisé, sa protection relève de règles applicables aux machines telles que la norme OSHA 29 CFR 1910.212.
Un entraînement motorisé fait tourner la pièce, mais l’opérateur en règle l’allure. La plupart des vireurs de soudage disposent d’un système de commande à vitesse réglable — une molette de variateur de fréquence sur le pupitre, complétée par une commande pendante ou une pédale afin que le soudeur puisse affiner la rotation sans quitter l’arc. Un bon système de commande transforme le couple en rotation précise et maintient une vitesse stable sous charge ; les boîtiers économiques en boucle ouverte sont souvent à l’origine d’une perte insidieuse de stabilité.
Loi de la vitesse périphérique : adapter la vitesse de rotation à la soudure
Pour le soudage, c’est la vitesse périphérique au niveau de la soudure — la vitesse d’avance de l’arc le long du joint — qui importe, et non le régime des rouleaux. Ces deux valeurs sont liées par une relation que nous appellerons la loi de la vitesse périphérique :
v = π × D × N → N = v ÷ (π × D)
v = vitesse d’avance de soudage · D = diamètre de la pièce · N = vitesse de rotation (tr/min)
Sa conséquence est précisément celle que la plupart des personnes comprennent mal : la vitesse de rotation est inversement proportionnelle au diamètre. Doubler le diamètre revient à diviser par deux le régime nécessaire pour conserver la même vitesse de soudage. Pour les grandes pièces, les valeurs sont infimes. Calculons les deux exemples :
- 📐Tube de 6″ (152 mm), soudage MIG à 5 in/min : N = 5 ÷ (π × 6) = 5 ÷ 18.85 = 0.27 tr/min.
- 📐Appareil de 48″ (1 219 mm), soudage à l’arc submergé à 24 in/min : N = 24 ÷ (π × 48) = 24 ÷ 150.8 = 0.16 tr/min.
Il s’agit de fractions d’un tour par minute — ce qui explique précisément pourquoi un tour reconverti constitue un mauvais vireur de soudage : sa vitesse de broche minimale est généralement de 50–100 tr/min, soit des centaines de fois la vitesse nécessaire au soudage d’un appareil. Les vireurs de soudage spécialement conçus atteignent ces faibles vitesses grâce à une forte démultiplication associée à un variateur de fréquence.
| Diamètre extérieur de la pièce | Procédé / vitesse d’avance | Rotation N = v ÷ (πD) |
|---|---|---|
| 6″ (152 mm) | MIG · 5 in/min | 0.27 tr/min |
| 24″ (610 mm) | SAW · 20 in/min | 0.27 tr/min |
| 48″ (1 219 mm) | SAW · 24 in/min | 0.16 tr/min |
| Virole de tour éolienne de 120″ (3 048 mm) | SAW · 30 in/min | 0.08 tr/min |
📐 Note technique
Un entraînement à courant alternatif perd 2–5 % de son régime sous charge (glissement du moteur) ; la vitesse réglée à vide n’est donc pas celle obtenue pendant le soudage. Réglez la cible environ ~10 % plus haut, puis vérifiez la vitesse périphérique réelle avec la véritable pièce posée sur les vireurs avant la passe de production. Pour le soudage MIG de l’acier au carbone, la vitesse d’avance est généralement de 4–8 in/min ; une passe de racine TIG sur acier inoxydable peut descendre à ~2 in/min ; le soudage à l’arc submergé est beaucoup plus rapide. Adaptez N au procédé réellement utilisé.
Comment calculer la vitesse de rotation d’un vireur de soudage ?
Divisez la vitesse d’avance de soudage par la circonférence de la pièce : N = v ÷ (π × D). Utilisez une seule unité de longueur de manière cohérente. Un tube de 600 mm soudé à 300 mm/min nécessite N = 300 ÷ (π × 600) = 0.16 tr/min. Ajoutez ensuite ~10 % pour compenser le glissement du moteur et confirmez la valeur avec la pièce en charge. Si vous préférez ne pas refaire le calcul pour chaque tâche, le calculateur de sélection de capacité des vireurs de soudage associe le diamètre et la masse à un ensemble de vireurs adapté.
Roues en polyuréthane ou en acier : plage de dureté 70–85A
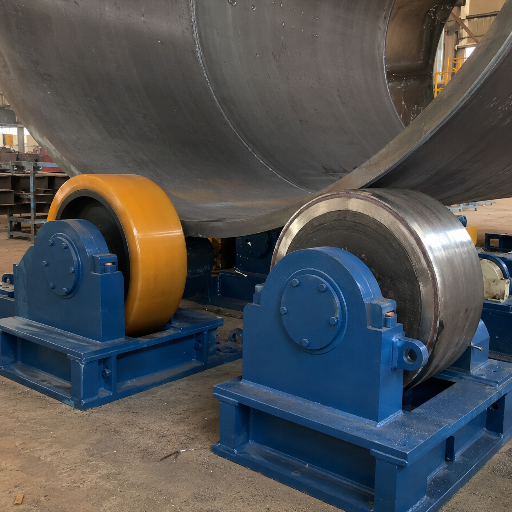
Le matériau des roues motrices est la décision la plus discrète de la fiche technique, mais aussi l’une des plus déterminantes. La plupart des roues motrices de vireurs de soudage industriels utilisent du polyuréthane dans une plage de dureté d’environ 70–85A sur l’échelle Shore — ce que nous appelons la plage de dureté 70–85A. Ce matériau est suffisamment souple pour assurer l’adhérence et absorber les chocs, mais assez ferme pour supporter la charge sans s’écraser ; contrairement à l’acier, il ne marque pas la pièce.
Une réserve importante, souvent omise dans la promotion des roues, doit être précisée : le duromètre mesure uniquement la dureté. Selon le cadre d’essai de dureté ISO/ASTM (ASTM D2240), aucune relation simple ne permet de relier une valeur de dureté à la capacité de charge ou à la durée de vie. La valeur 70–85A indique que la roue présente une dureté appropriée à l’adhérence ; elle ne garantit ni le tonnage ni la durée de service, qui dépendent de la formulation du polyuréthane, de la géométrie de la roue et de la surface de contact. Considérez cette plage comme un point de départ, puis dimensionnez les roues selon leur charge nominale, et non leur dureté.
✔ Polyuréthane (70–85A)
- Forte adhérence, sans marques sur les surfaces finies
- Durée de vie à l’usure environ 3× supérieure à celle du caoutchouc
- Amortit les vibrations → vitesse périphérique plus stable
- L’empreinte de contact déformable répartit la charge
⚠ Acier
- Solution optimale pour les tonnages extrêmes et à proximité de la chaleur de l’arc
- Résiste aux projections et à la calamine qui détériorent l’uréthane
- Peut bosseler, marquer ou rayer la pièce
- Adhérence moindre → risque accru de patinage ; transmet les chocs
En pratique, le polyuréthane convient à la grande majorité des travaux sur appareils sous pression et tubes ; l’acier est préférable lorsque le tonnage est très élevé, que la roue se trouve près d’une zone de soudage chaude ou qu’une calamine abrasive détruirait l’uréthane en quelques mois.
Vireurs conventionnels, auto-aligneurs, anti-dérive et d’accostage : une géométrie pour chaque problème
Ces quatre géométries courantes de vireurs ne constituent pas une hiérarchie allant de la bonne à la meilleure — chacune répond à une contrainte précise. Choisissez en fonction du problème réellement rencontré.
Aperçu de 9 types de vireurs
| Type | Entraînement / mécanisme | Catégorie de capacité | Applications les mieux adaptées |
|---|---|---|---|
| Conventionnel | Écartement des roues réglé manuellement | Léger–lourd | Diamètres constants ; budget limité |
| Auto-aligneur | Les supports flottants s’adaptent au diamètre | Léger–lourd | Diamètres variés ; viroles ovalisées |
| Anti-dérive | Les axes inclinés des rouleaux libres s’opposent au déplacement axial | Moyen–lourd | Joints circulaires longs et précis |
| Vireur d’accostage | Alignement des viroles par vis ou vérins hydrauliques | Moyen–lourd | Assemblage bout à bout de tronçons de virole |
| Vireur pour tubes | Vireurs peu espacés | Léger–moyen | Longs tronçons de tuyauterie |
| Élévateur / pour ligne de montage par viroles successives | Châssis réglable en hauteur | Lourd | Anneaux de construction de réservoirs |
| Service intensif (roue en acier) | Rouleaux en acier | Très lourd (>100 t) | Tonnage extrême ; proximité de la chaleur de l’arc |
| Bogie / chariot | Chariot auto-aligneur à plusieurs roues | Très lourd | Appareils très longs et lourds |
| Grenaillage et peinture | Vireurs à roulements étanches | Léger–moyen | Rotation pour préparation de surface |
| Léger / d’établi | Petits vireurs en polyuréthane | Léger (<1 t) | Petits tubes et tuyaux |
Un vireur de soudage auto-aligneur se révèle rentable lorsque les diamètres changent souvent : les supports de roues pivotent afin que les rouleaux s’adaptent automatiquement à la pièce, quelle que soit son ovalité, ce qui élimine l’essentiel du temps de réglage manuel de l’écartement. Ce principe est ancien et bien documenté — le brevet américain US 4 407 621 (ensemble de vireurs à réglage automatique) décrit un support flottant qui s’adapte au diamètre de la pièce sans réglage manuel. À l’inverse, un vireur d’accostage sert à maîtriser la géométrie avant le soudage — il permet de rendre concentriques deux tronçons de virole afin d’obtenir un jeu à la racine uniforme sur toute la circonférence.
Pour les petites séries ou les travaux unitaires, un ensemble léger et portable de vireurs de soudage — acheté, loué ou pris en crédit-bail — est souvent plus économique qu’un investissement dans une ligne lourde spécialisée qui ne sera utilisée que quelques fois par an.
Pourquoi les pièces dérivent-elles — et quel est le triangle de dérive sous-jacent ?
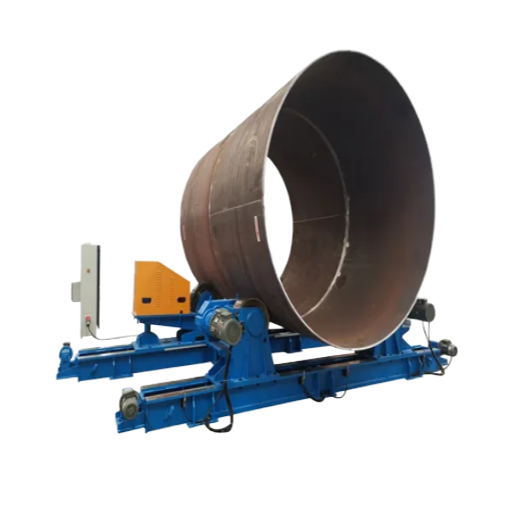
Le « cheminement » ou la dérive axiale — lorsqu’un appareil avance progressivement vers une extrémité du banc en tournant — est le problème classique des vireurs de soudage et peut compromettre insidieusement un joint circulaire pourtant propre sur une longue virole d’appareil sous pression. Ce phénomène résulte rarement d’une cause unique. Il faut le considérer comme le triangle de dérive — trois forces qui se combinent, chacune poussant la pièce hors de sa trajectoire prévue :
Le triangle de dérive
- Défaut de forme de la virole. Les viroles ovalisées ou bombées présentent aux rouleaux un rayon variable. Les brevets consacrés aux dispositifs anti-dérive désignent ce défaut comme la cause principale de la dérive.
- Défaut d’alignement des rouleaux moteurs et libres. Des rouleaux qui ne sont pas parfaitement parallèles ou qui se trouvent à des hauteurs différentes dirigent la pièce latéralement — même une faible différence de hauteur fait cheminer un appareil.
- Masse déséquilibrée de la pièce. Une masse excentrée (piquages, éléments internes, outillages) charge davantage un rouleau qu’un autre et dévie la trajectoire.
Le coût d’une telle négligence est bien réel. Une dérive de quelques millimètres seulement par tour éloigne l’arc de l’assemblage ; la remise en état d’un joint circulaire ayant dérivé peut imposer de meuler puis de ressouder un mètre de joint d’appareil sous pression — des heures de reprise sur une seule virole, auxquelles s’ajoute le retard d’un travail réglementé devant réussir le contrôle radiographique.
Les vireurs anti-dérive compensent ce phénomène par leur géométrie, et non par la force brute. Comme l’explique le brevet américain US 8 342 493 (système de vireurs anti-dérive), les rouleaux libres sont montés sur des axes légèrement obliques par rapport à l’axe de la pièce ; cette faible inclinaison introduit une composante de force axiale qui repousse la pièce dans la direction opposée à la dérive. Des travaux plus récents — notamment le dépôt coréen KR 2023-0106190 (2023) — automatisent la correction au moyen d’un capteur de dérive qui ajuste l’inclinaison en temps réel. Pour les longues séries de tubes fortement sujettes à la dérive, un vireur pour tubes spécialement conçu avec des rouleaux libres anti-dérive constitue généralement l’outil adapté ; ces systèmes anti-dérive corrigent la géométrie au lieu de lutter contre elle.
« Le mouvement axial pendant le soudage d’un joint circulaire est principalement dû aux défauts de forme cylindrique de la pièce ; la correction consiste à orienter obliquement les axes des rouleaux libres afin qu’ils produisent une composante de force axiale opposée. »
— Brevet américain 8 342 493 B2, système de vireurs anti-dérive
Installation et alignement : principe des 70 % de problèmes dus au réglage
Voici la réalité que les pages des fournisseurs mentionnent rarement : la plupart des problèmes de vireurs sont provoqués par l’utilisateur. Les équipes de maintenance et d’intervention constatent couramment qu’environ 70 % des problèmes de vireurs proviennent du réglage plutôt que d’une défaillance du matériel — il s’agit d’une observation de terrain, et non d’une statistique de laboratoire, mais elle correspond à l’expérience de la plupart des ateliers. Appelons cela le principe des 70 % de problèmes dus au réglage : avant de suspecter la machine, vérifiez son installation.
- ✔Mise à niveau et parallélisme. Vérifiez les deux vireurs à l’aide d’une règle et d’un niveau ; des rouleaux non parallèles ou placés à des hauteurs différentes dirigent la pièce latéralement.
- ✔Support à 30–40 % de chaque extrémité. Placer les vireurs à environ un tiers de chaque extrémité évite le fléchissement au centre et le soulèvement des extrémités.
- ✔Vérification de l’ordre des phases électriques. Une inversion de phases fait tourner les vireurs en sens inverse au démarrage — une vérification de cinq secondes qui évite un premier mouvement inquiétant.
- ✔Adaptation de l’écartement des roues au diamètre. Réglez l’écartement de manière à assurer la stabilité et un couple d’adhérence suffisant, et non simplement à pouvoir poser la pièce.
⚠️ Sécurité : les vireurs motorisés présentent des points de pincement
L’espace où une roue en rotation entre en contact avec la pièce constitue un point de pincement rentrant. La réglementation américaine relative à la protection des machines — OSHA 29 CFR 1910.212 — impose la protection des pièces rotatives et des points de pincement. Tenez les mains, les manches et les élingues à l’écart de la ligne des rouleaux, et informez les opérateurs avant la première rotation ; la sécurité des opérateurs repose ici sur un mode opératoire, et pas uniquement sur un protecteur.
Un corollaire contre-intuitif doit être souligné : acheter une capacité supérieure ne corrige ni la dérive ni le patinage. Prévoir une marge de charge de 20–30 % par rapport à la masse réelle de la pièce (outillages compris) constitue une bonne pratique, mais au-delà, le surdimensionnement augmente uniquement l’investissement et l’encombrement au sol. La dérive et le patinage sont des problèmes de géométrie et de réglage — ils se résolvent par l’alignement, le choix des roues et l’emploi de rouleaux libres anti-dérive, et non par un tonnage nominal supérieur.
Qualité des soudures et normes applicables
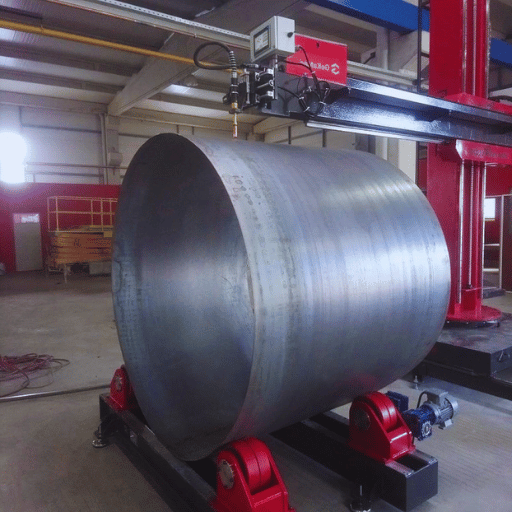
Une question des acheteurs mérite une réponse franche : un vireur de soudage doit-il posséder une certification particulière ? Non — il n’existe aucune certification de produit unique propre aux « vireurs de soudage », et nous ne prétendrons pas le contraire. La machine porte le marquage CE au titre de sa propre sécurité électrique et mécanique, mais la qualité des soudures est régie par le référentiel de qualité du soudage dans lequel elle s’intègre, le vireur permettant de maintenir une vitesse d’avance constante.
| Norme | Domaine réglementé |
|---|---|
| ISO 3834-2:2021 | Exigences de qualité complète en soudage par fusion (Partie 2) |
| ASME BPVC Section IX | Qualification des modes opératoires de soudage et des soudeurs |
| AWS D1.1:2025 | Code de soudage de structures métalliques en acier |
| ISO 17662:2025 | Étalonnage / vérification / validation du matériel de soudage |
La plus récente de ces normes, ISO 17662:2025, est aussi la plus pertinente pour les vireurs : elle couvre la vérification et la validation du matériel utilisé pour maîtriser les variables du procédé de soudage. Tout vireur dont la vitesse périphérique peut être documentée et reproduite correspond exactement au type de matériel visé par ce référentiel — c’est pourquoi une régulation instrumentée de la vitesse devient une exigence de qualité plutôt qu’un luxe. Elle évite des conséquences coûteuses : un seul contrôle radiographique non conforme sur un joint réglementé peut imposer une découpe, un nouveau soudage et une nouvelle inspection — soit plusieurs jours de retard sur un seul appareil sous pression et le type de non-conformité qu’un audit ISO 3834 relèvera.
Intégration des vireurs de soudage dans une cellule de soudage
Dans un atelier réel, les vireurs fonctionnent rarement seuls. La plupart des cellules de fabrication métallique lourde associent des vireurs de soudage à un manipulateur de soudage à colonne et flèche équipé d’une tête de soudage à l’arc submergé : les vireurs font tourner la virole au régime calculé, tandis que la flèche maintient le fil et le flux immobiles au-dessus de l’assemblage. Toute la difficulté consiste à synchroniser la vitesse périphérique des vireurs avec le taux de dépôt SAW — avec le bon réglage, un long assemblage circonférentiel est réalisé en une seule passe continue et régulière — le type de résultat reproductible que le référentiel qualité ISO 3834 exige d’une cellule de soudage.
Dans cette cellule, les vireurs sont conçus pour maintenir l’assemblage sur un axe constant, afin que l’arc dépose un cordon de soudure continu passe après passe ; pour les opérations de placage, cette même stabilité permet à une tête d’appliquer un rechargement soudé continu sur toute la circonférence de l’alésage. C’est là que l’automatisation devient rentable — un fonctionnement synchronisé des vireurs et de la flèche améliore la régularité des soudures, réduit les temps d’arrêt liés aux changements de série et rend la fabrication de grands appareils cylindriques bien plus rentable qu’une exécution manuelle du soudage en se déplaçant le long de l’assemblage. Dans une cellule de fabrication métallique lourde très sollicitée, les changements de série peuvent engloutir près d’un cinquième de la journée de travail ; la synchronisation des vireurs avec la flèche permet à l’atelier de récupérer cette heure, poste après poste.
Aubrik intègre ses vireurs de soudage dans des lignes complètes — notamment des lignes de production de tours éoliennes et des lignes de soudage de poutres en H — plutôt que de les proposer comme des unités autonomes ; les ensembles de vireurs sont donc définis en fonction du manipulateur de soudage, du système de suivi de joint et du dispositif de récupération du flux avec lesquels ils fonctionneront. Pour les appareils très longs, plusieurs ensembles de vireurs répartissent la charge sur toute la longueur, chacun prenant en charge sa zone de support de 30–40 %, afin qu’une virole de tour éolienne de 12 mètres tourne sous l’arc comme un seul corps rigide au lieu de fléchir entre deux supports.
Maintenance, dépannage et évolutions en 2026
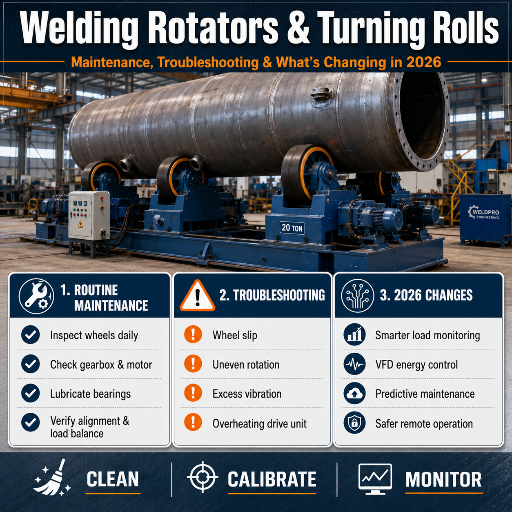
| Symptôme | Cause probable | Première mesure corrective |
|---|---|---|
| La pièce patine, la vitesse varie | Usure des roues ou écartement excessif | Régler à nouveau l’écartement ; remplacer les roues présentant des méplats |
| La pièce dérive vers une extrémité | Hauteur ou parallélisme incorrect des vireurs, ou déséquilibre de la masse | Remettre à niveau ; engager les galets de guidage anti-dérive |
| La vitesse périphérique fluctue à bas régime | Entraînement en boucle ouverte, glissement du moteur | Ajouter un retour par codeur ; vérifier sous charge |
| Bruit ou vibrations dans l’entraînement | Usure du réducteur ou des roulements | Contrôler l’huile du réducteur ; remplacer les roulements |
L’évolution la plus nette pour 2026 est le passage des entraînements CA en boucle ouverte à une régulation de vitesse en boucle fermée par codeur ou servomoteur. Cette évolution n’est pas dictée par la mode : une vitesse périphérique constante est devenue un paramètre de qualité des soudures documenté dans des référentiels tels qu’ISO 17662:2025 et dans les dispositifs de surveillance en cours de procédé ; un vireur qui se contente de « tourner à peu près à la bonne vitesse » ne répond donc pas aux exigences d’un système qualité assurant la traçabilité. Pour les acheteurs qui recherchent cette traçabilité, la mesure à prendre est concrète : spécifier un retour par codeur sur l’axe de rotation, et pas seulement un variateur de fréquence, pour toute cellule destinée à être auditée selon ISO 3834. (Le marché plus large du positionnement pour le soudage — de l’ordre de quelques milliards de dollars, avec une croissance annuelle située au milieu de la plage à un chiffre — fournit un contexte général utile, mais la décision d’achat est déterminée par cette exigence de traçabilité de la qualité, et non par la taille globale du marché.)
Questions fréquentes
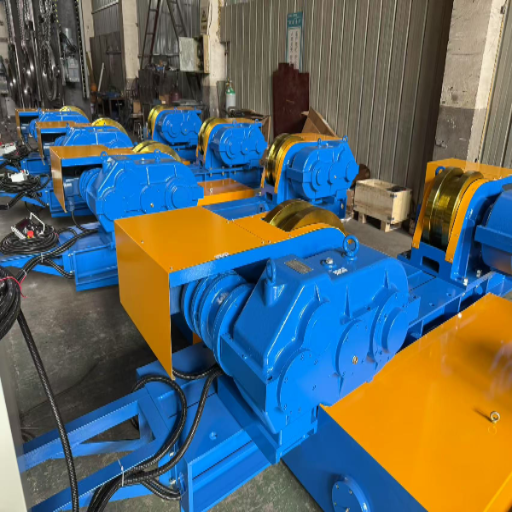
Quelle est la différence entre des vireurs de soudage et un positionneur de soudage ?
Voir la réponse
Les vireurs de soudage supportent horizontalement un cylindre sur deux galets et le font tourner autour de son propre axe, ce qui convient aux tubes et appareils longs et lourds. Un positionneur bride une pièce sur un plateau inclinable et la fait tourner sur un ou deux axes, ce qui convient aux supports, aux semelles et aux assemblages plus courts. Les cylindres longs se placent sur des vireurs ; les formes complexes qui doivent être inclinées se placent sur un positionneur.
Quelle vitesse périphérique faut-il utiliser pour souder sur des vireurs ?
Voir la réponse
Réglez la vitesse périphérique sur la vitesse d’avance de votre procédé, puis convertissez-la en rpm à l’aide de la formule N = v ÷ (π × D). Le soudage MIG de l’acier au carbone s’effectue généralement à 4–8 in/min ; une passe de fond TIG sur de l’acier inoxydable peut s’effectuer à ~2 in/min ; le soudage à l’arc submergé est plus rapide. Comme le régime diminue à mesure que le diamètre augmente, les grands appareils tournent bien en dessous de 1 rpm. Ajoutez environ 10 % pour compenser le glissement du moteur et confirmez le réglage sur la pièce chargée.
Des roues en polyuréthane ou en acier conviennent-elles mieux aux galets moteurs des vireurs de soudage ?
Voir la réponse
Le polyuréthane d’une dureté d’environ 70–85A constitue le choix standard pour les roues motrices : il offre une bonne adhérence, absorbe les chocs, ne marque pas les surfaces finies et dure environ trois fois plus longtemps que le caoutchouc. Choisissez l’acier uniquement lorsque le tonnage est très élevé, lorsqu’une roue se trouve à proximité d’une zone de soudage chaude ou lorsque des calamines abrasives détérioreraient rapidement l’uréthane. N’oubliez pas que le duromètre indique une dureté, et non une capacité de charge.
Quelle marge de sécurité faut-il ajouter à la capacité de charge ?
Voir la réponse
Prévoyez une capacité supérieure de 20–30 % à la masse réelle de la pièce, outillages et éléments internes compris. Cette marge compense les imprécisions de pesage et les pièces occasionnellement plus lourdes. Une capacité nettement supérieure augmente surtout l’investissement et l’encombrement au sol sans résoudre les problèmes de dérive ou de patinage, qui relèvent du réglage et de la géométrie plutôt que de la capacité.
Pourquoi les tubes dérivent-ils latéralement sur les vireurs de soudage ?
Voir la réponse
La dérive axiale provient du triangle de dérive : défaut de circularité de la virole (cause principale dans la littérature sur les brevets), défaut de parallélisme ou différence de hauteur des galets, et masse décentrée de la pièce. Remettez les vireurs à niveau et, dans les cas persistants, utilisez des galets de guidage anti-dérive dont les axes inclinés produisent une force axiale opposée à la dérive.
Les vireurs de soudage doivent-ils respecter une norme de certification particulière ?
Voir la réponse
Il n’existe pas de certification produit unique pour les vireurs de soudage. La machine elle-même porte le marquage CE relatif à la sécurité, tandis que la qualité des soudures est régie par le référentiel applicable — ISO 3834 pour les exigences de qualité, la section IX de l’ASME BPVC pour la qualification des modes opératoires de soudage et des soudeurs, AWS D1.1 pour les structures en acier et ISO 17662:2025 pour la validation du matériel qui contrôle les variables de soudage.
Tout vireur doté d’une régulation de vitesse documentée et reproductible contribue à l’application de ces systèmes ; il ne les remplace pas. En pratique, demandez au fournisseur la déclaration CE de conformité de la machine et vérifiez que vos propres modes opératoires de soudage sont qualifiés selon la section IX de l’ASME ou le code qui vous est applicable — le rôle du vireur est de rendre ce mode opératoire qualifié reproductible, passe après passe.
Origine de ce guide
Aubrik (formerly Wuxi ABK Machinery) fabrique du matériel de soudage et de coupage depuis 1999 et produit environ 1 000 ensembles de matériel de soudage par an pour des fabricants de tours éoliennes, d’appareils sous pression et de pipelines dans plus de 40 pays. Les exemples de calcul de la vitesse de rotation, le triangle de dérive et la liste de contrôle de réglage présentés ici reflètent le comportement des vireurs de soudage dans les lignes de soudage que nous concevons et certifions selon ISO 9001 et CE. Contenu vérifié par l’équipe technique d’Aubrik (Wuxi ABK Machinery).
Références et sources
- US 8 342 493 B2 — Système de vireurs de soudage anti-dérive — USPTO
- US 4 407 621 — Ensemble de vireurs de soudage à réglage automatique — USPTO
- KR 2023-0106190 A — Galet de rotation anti-dérive pour pièces lourdes (2023) — KIPO
- 29 CFR 1910.212 — Exigences générales applicables à toutes les machines — OSHA
- ISO 3834-2:2021 — Exigences de qualité en soudage par fusion — ISO
- ISO 17662:2025 — Étalonnage, vérification et validation du matériel de soudage — ISO
- Section IX de l’ASME BPVC — Qualifications en soudage, brasage et fusion — ASME
- AWS D1.1/D1.1M:2025 — Code de soudage des structures, acier — AWS



